Usinagem de superfícies 2D

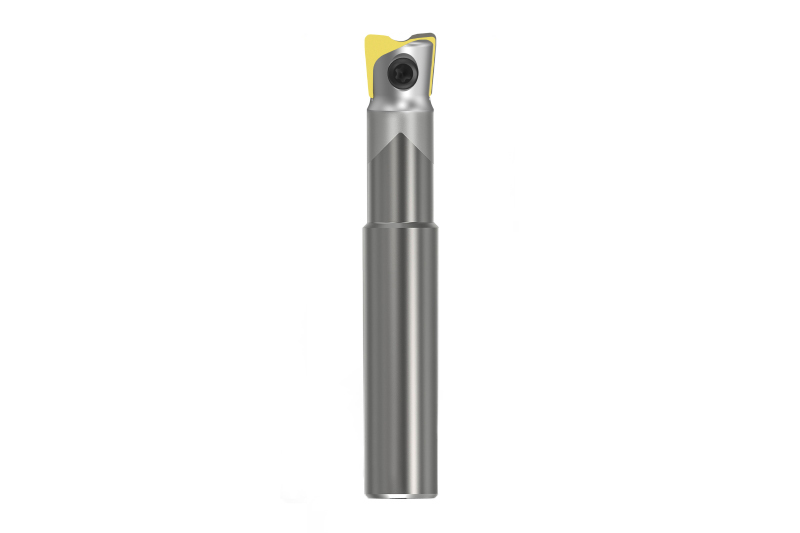
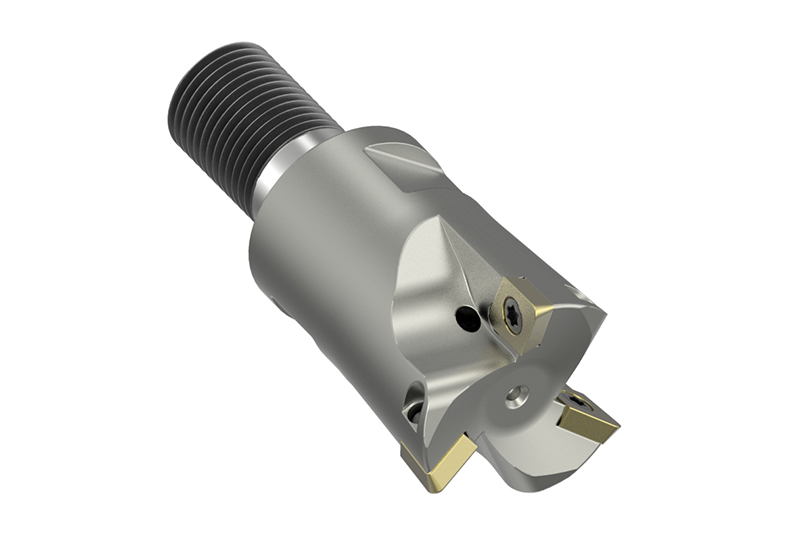
Por um lado, esta categoria inclui processos de usinagem realizados diretamente na máquina, tais como fresagem plana, fresagem de bolsos e paredes retas. Por outro lado, também operações para geometrias complexas programadas com a ajuda do software CAM.
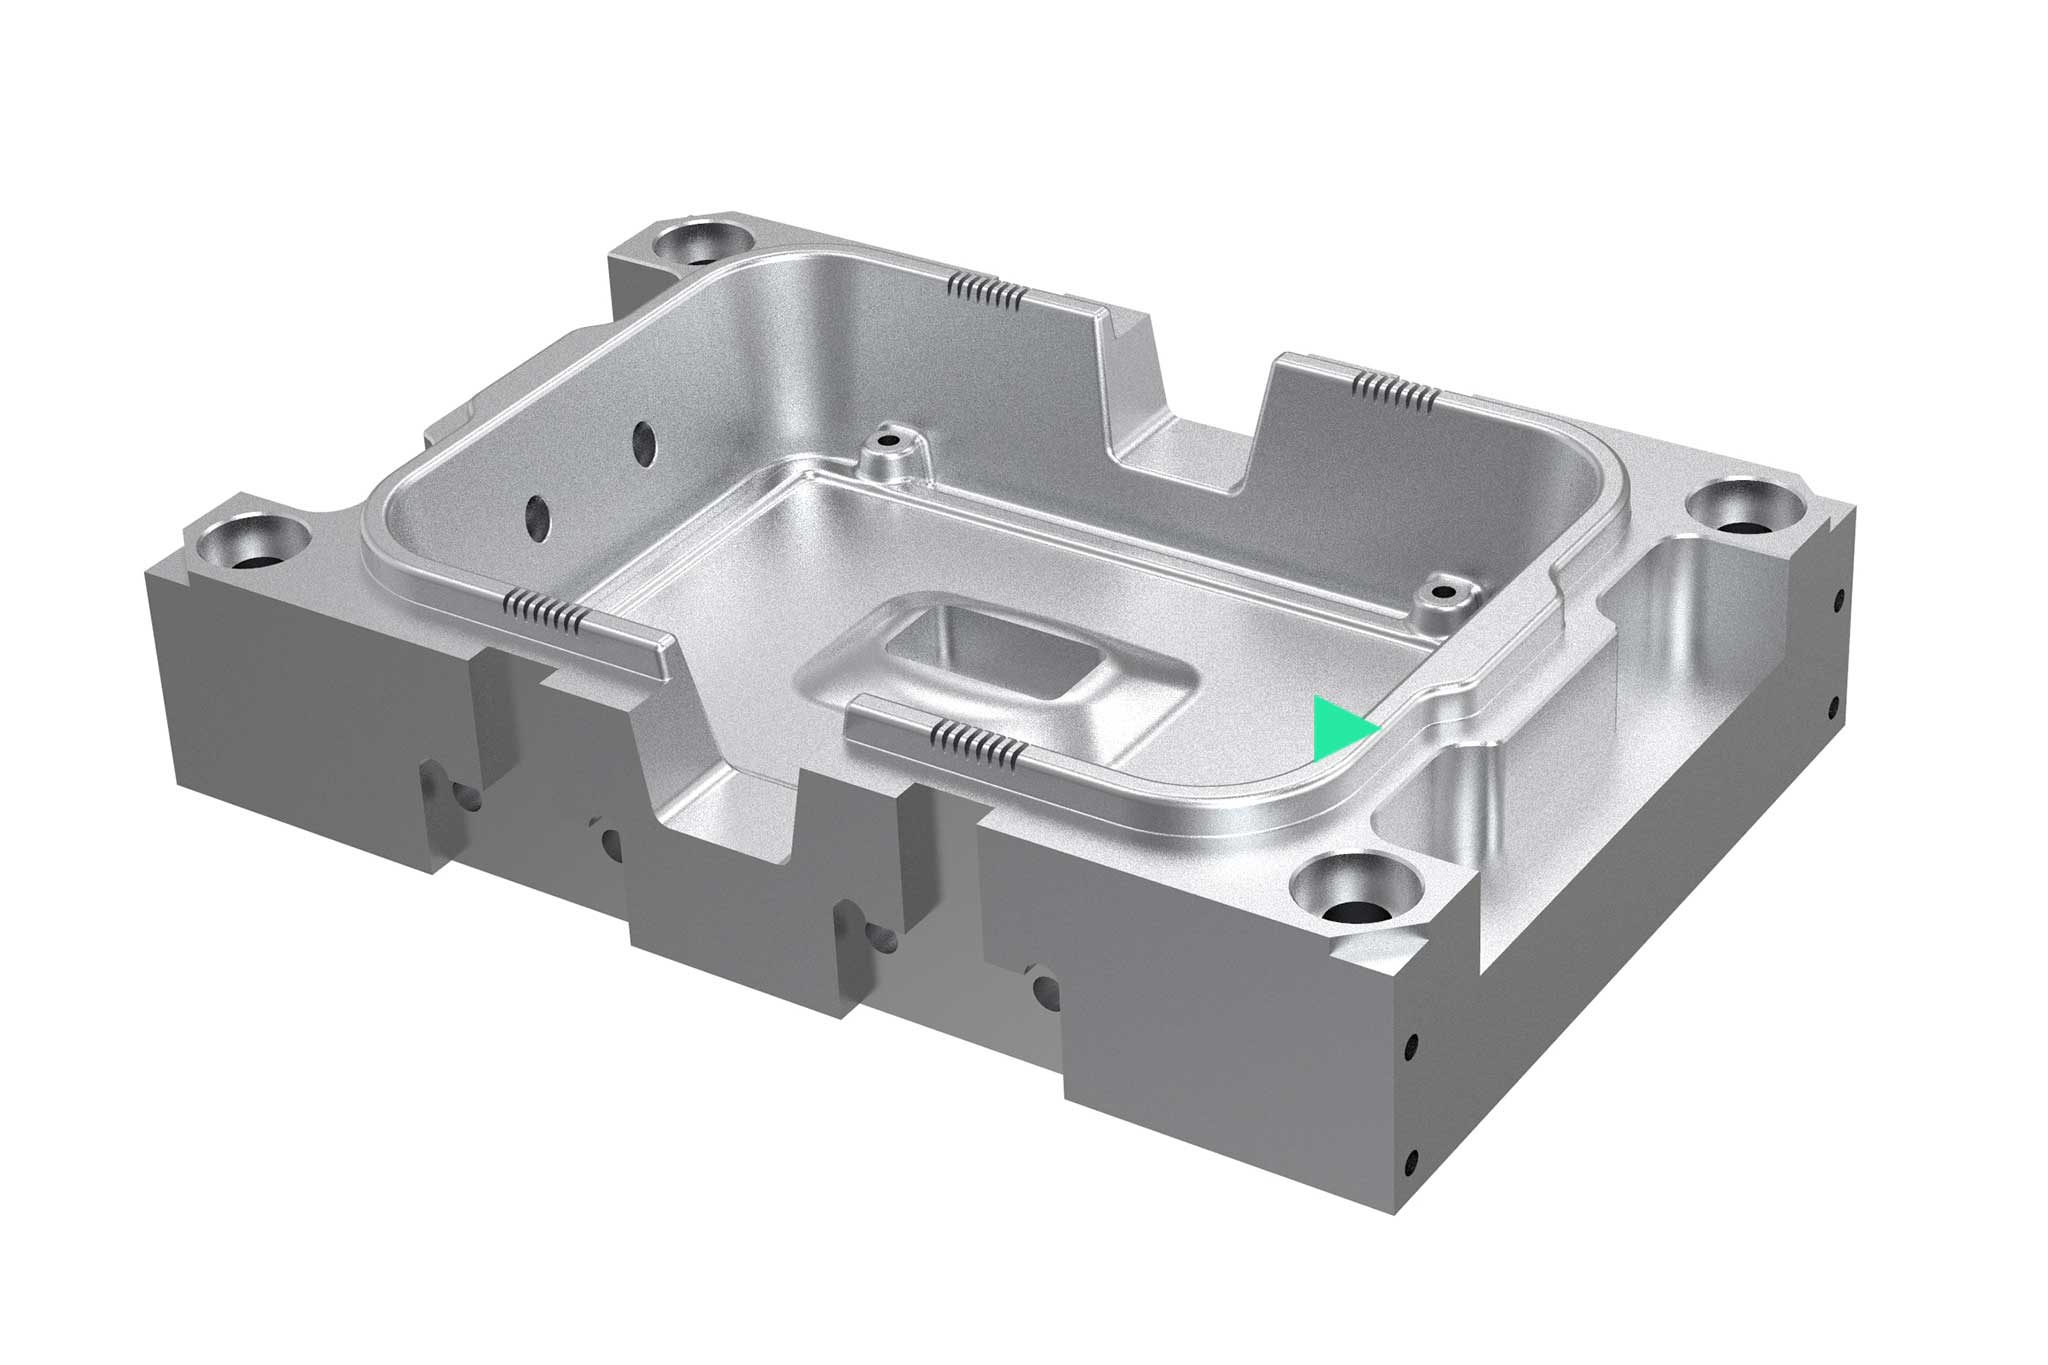
On a rendered example component, an operation is highlighted.

Usinagem de desbaste de componentes

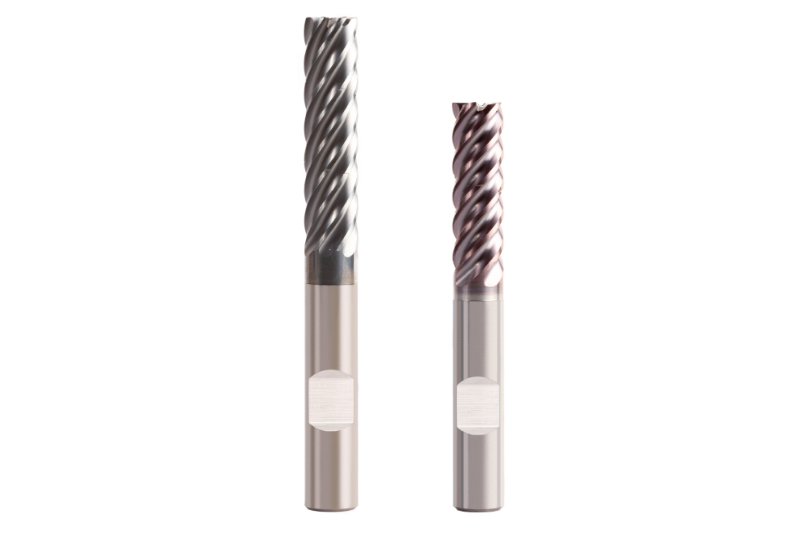
A operação de desbaste é responsável pela maior parte do volume de usinagem. Estratégias especiais de fresagem, tais como processamento de alto avanço ou fresagem trocoidal, podem reduzir o tempo de usinagem e, assim, aumentar a eficiência econômica. Além das ferramentas com pastilhas amovíveis e fresas de metal duro integral, são utilizadas fresas de alto desempenho com geometria de desbaste especial.
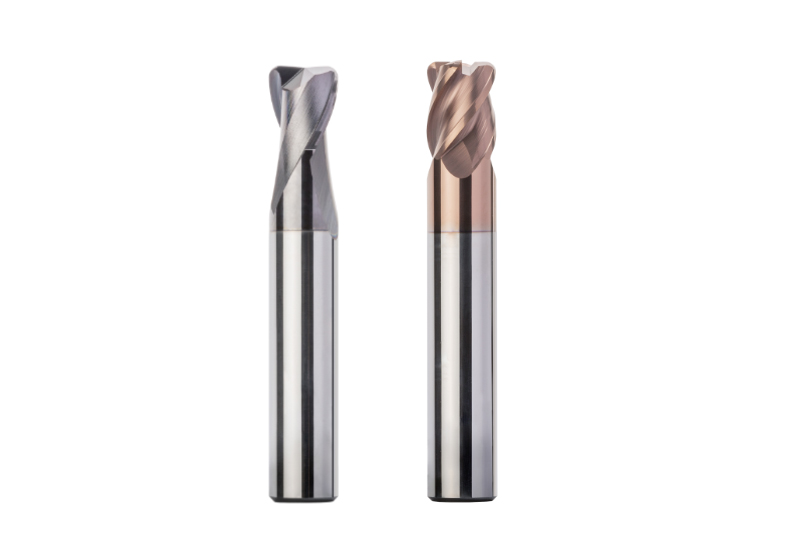
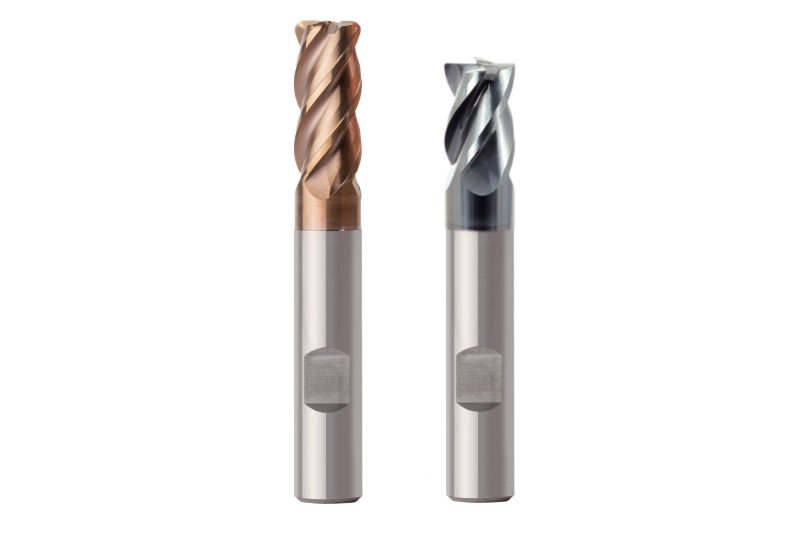
  • OptiMill®-3D-CR

    Solid carbide corner radius milling cutter
    • Finishing of 3D moulds with a high-precision corner radius
    • High precision corner radius with high level of radius accuracy
    • Wide selection for hard and soft machining of steel
    • Different numbers of teeth available
    • Available in cylindrical and conical forms

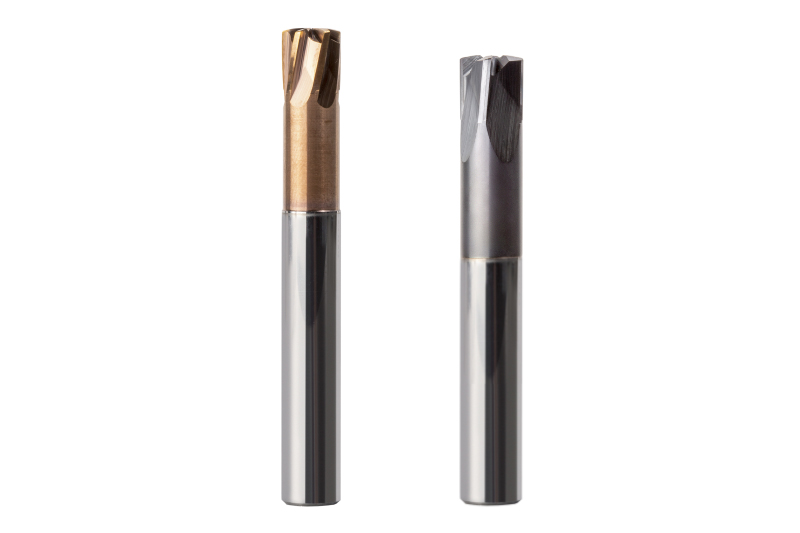
  • OptiMill®-3D-HF

    Solid carbide high-feed milling cutter
    • Perfect for high-feed machining with a high material removal rate and high process reliability
    • Innovative face geometry
    • Extremely quiet running
    • Different numbers of teeth available

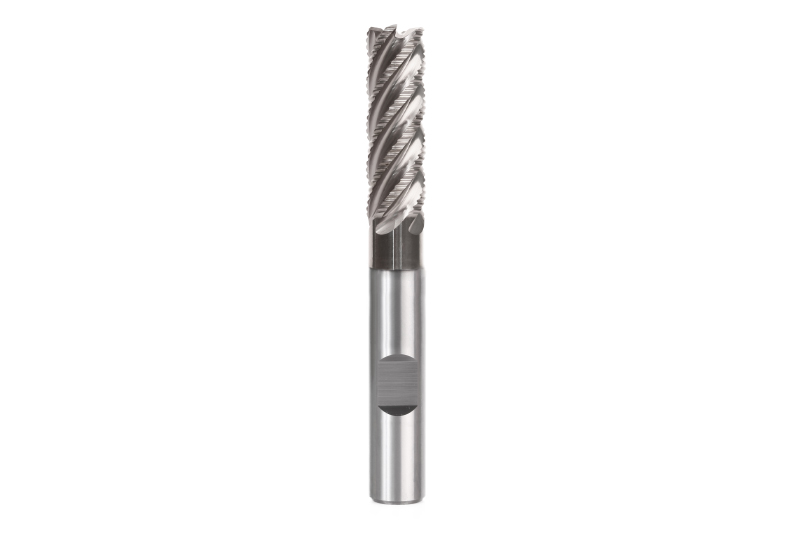
  • OptiMill® roughing cutter

    Solid carbide roughing cutter
    • OptiMill®-Uni-HPC-Plus for universal steel machining
    • OptiMill®-Hardened for roughing of parts with a hardness from 45 HRC
    • Excellent tool life 
    • Wear-resistant coating
    • Different corner radii available

  • OptiMill®-Uni-Wave

    Solid carbide roughing cutter
    • Five-edged cord roughing cutter for roughing at high feed rates
    • Highly cost-effective thanks to higher feed rates
    • Optimum chip removal thanks to short, tightly rolled chips
    • Few vibrations, therefore very quiet running

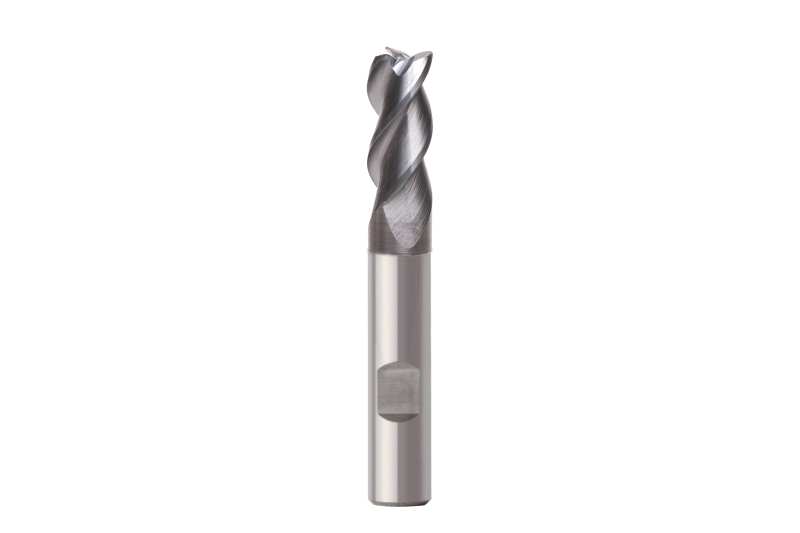
  • OptiMill®-Uni-HPC-Pocket

    Solid carbide universal milling cutter
    • Economical production of pockets and bores
    • Three-edged milling cutter with integrated drill tip
    • Inclined plunging up to 45°
    • Full helix milling and grooving
    • High material removal rate up to 2xD

  • OptiMill®-Tro

    Solid carbide trochoidal milling cutter
    • Maximum material removal rate while providing an excellent surface finish at the same time
    • Pre-machining and fine machining with one tool
    • Cutting depth up to 5xD
    • Protection of the machine spindle and a longer tool life
    • Chip breaker for optimum chip control

  • NeoMill®-HiFeed90

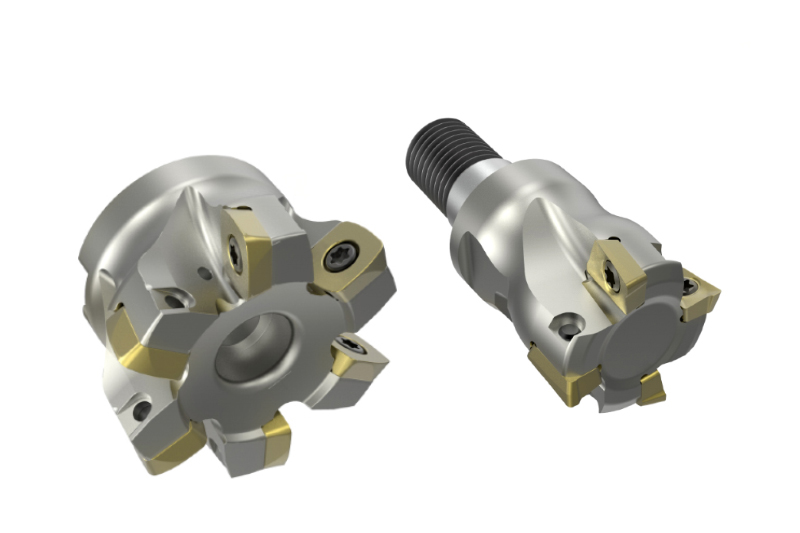
    90° corner/high-feed milling cutter
    • Universal tool system to ensure maximum productivity
    • Tool body with indexable inserts for high-feed and shoulder milling
    • Maximum rate of removal due to very high feed rates and large cutting depths
    • Double-edged and four-edged indexable inserts available
    • Large selection of corner radii available

  • NeoMill®-ISO-360

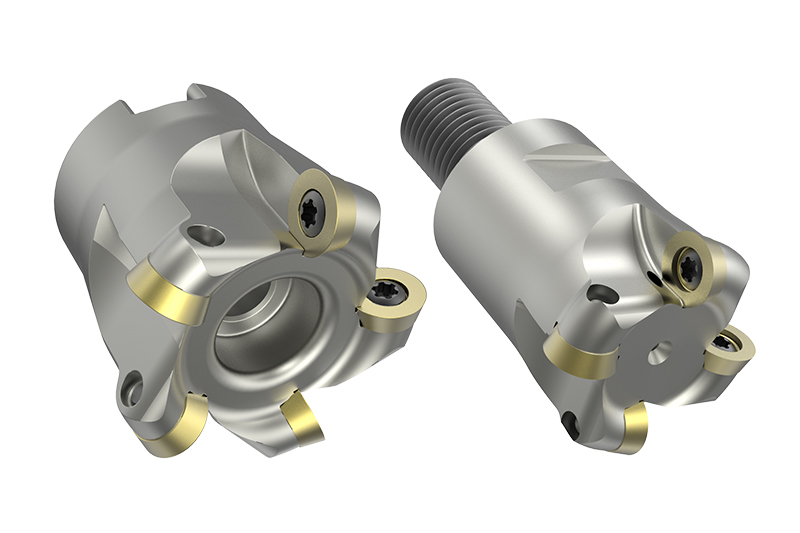
    Round-insert milling cutters
    • Roughing and pre-finishing of 3D contours
    • Optimum contours due to the indexable inserts being installed in a neutral position
    • Soft cutting behaviour for low vibration machining
    • Offered as shell type, shank and screw-in milling cutters in the diameter range 10-160 mm


Material residual desbaste

Após o desbaste, os usuários usinam o material residual, especialmente em cantos e cavidades, para uma tolerância o mais constante possível em uma segunda etapa de usinagem. Normalmente, são utilizadas ferramentas com raio da aresta ou fresa de alto avanço. Se necessário, uma fresa esférica também pode remover o material residual nos cantos.
  • OptiMill®-3D-CR

    Fresas com raio de canto de metal duro integral
    • Acabamento de formas 3D com raio de canto de alta precisão
    • Raio de canto de alta precisão com elevada exatidão de raio
    • Grande seleção para usinagem em aço duro e maleável
    • Vários números de dentes disponíveis
    • Formas cilíndricas e cónicas

  • OptiMill®-3D-HF

    Fresas de alto avanço de metal duro integral
    • Ideal para processamento de alto avanço com grande taxa de remoção do material e alta fiabilidade do processo
    • Geometria de ponta inovadora
    • Elevada suavidade de funcionamento
    • Diferentes números de dentes disponíveis

  • NeoMill®-ISO-360

    Fresa de pastilha redonda
    • Desbaste e semi-acabamento de contornos 3D
    • Precisão de contornos ideal devido à posição neutra de montagem das pastilhas amovíveis
    • Comportamento de corte suave para usinagem sujeita a baixa vibração
    • Disponíveis como fresas de encaixe, fresas de topo e fresas de rosca na gama de diâmetro de 10 a 160 mm


Semi-acabamento

Para altas exigências de precisão dimensional e qualidade superficial, recomenda-se o semi-acabamento antes do acabamento. O semi-acabamento aproxima a usinagem do perfil de forma final. O objetivo é obter um material residual que seja o mais constante possível, a fim de permitir um acabamento rápido com altas exigências na qualidade da superfície. A tolerância após o desbaste é de aproximadamente 0,5-1 mm para materiais endurecidos e 0,03-0,5 mm para materiais macios. Após o semi-acabamento, as tolerâncias constantes são de 0,05-0,1 mm para materiais endurecidos e 0,1-0,3 mm para materiais macios.
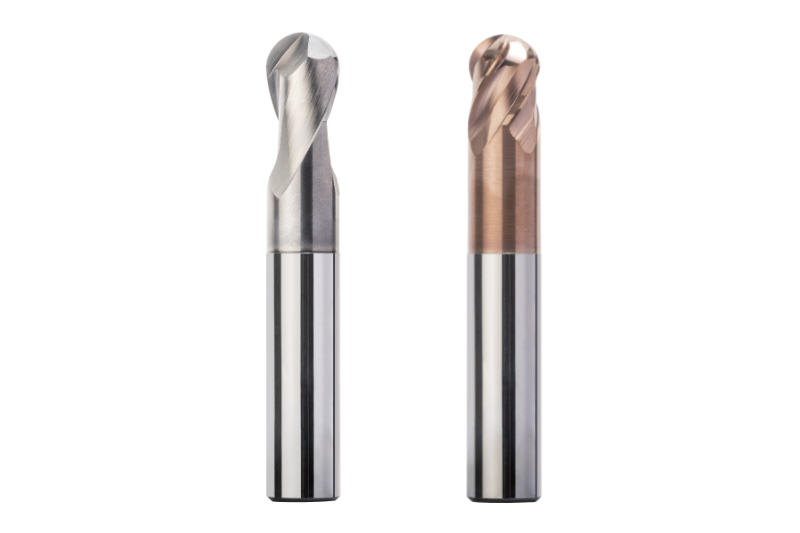
  • OptiMill®-3D-BN

    整体硬质合金球形铣刀
    • 3D轮廓的高精度加工
    • 具有高半径精度的高精度铣刀
    • 钢材的软/硬加工选择范围广大
    • 型号 z=2 和 z=4,有/无颈部长度
    • 圆柱形状和圆锥形状

  • OptiMill®-3D-CR

    整体硬质合金圆角铣刀
    • 以高精度圆角对 3D 形状进行精加工
    • 具有高半径精度的高精度圆角
    • 钢材的软/硬加工选择范围广大
    • 有不同齿数可用
    • 圆柱形状和圆锥形状

  • OptiMill®-Uni-HPC-Pocket

    整体硬质合金万能铣刀
    • 经济地制造型腔和孔
    • 带有集成钻头尖端的三刃铣刀 
    • 以高达 45°的倾斜度切入
    • 在材料中进行螺旋式铣削和切槽
    • 切深进刀率高达 2xD

  • NeoMill®-HiFeed90

    90°方肩/高进给铣刀
    • 提供极高生产率的通用刀具系统
    • 带有可转位刀片的基体,用于高进给铣削和方肩铣削
    • 通过极限进给量和大切深深度可实现极高材料去除率
    • 提供两个和四个切削刃刀的可转位刀片
    • 可提供多种圆角

  • NeoMill®-ISO-360

    圆形刀片铣刀
    • 3D轮廓的粗加工和半精加工
    • 可转位刀片的中性安装位置确保最佳轮廓精度
    • 低振动加工的软切削特性
    • 可提供直径范围为 10-160 mm 的套式铣刀、立铣刀和旋入式铣刀

  • NeoMill®-3D-Ballnose

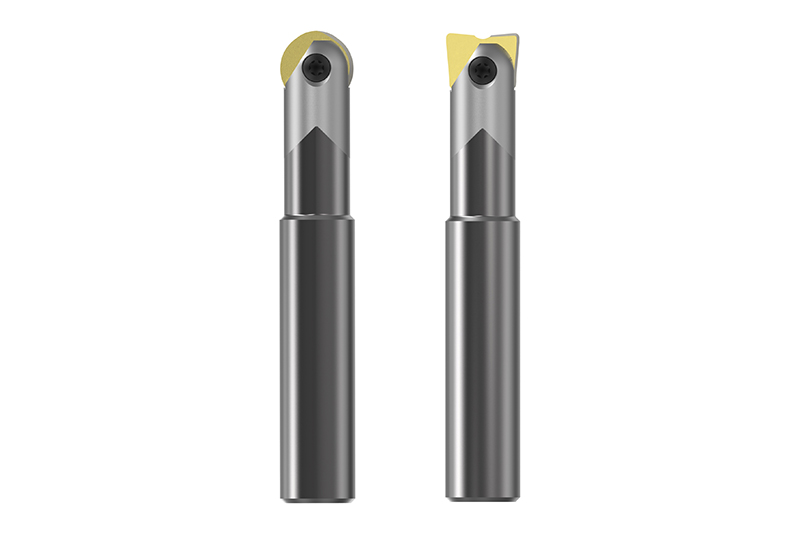
    球形铣刀和圆环铣刀
    • 通用铣削系统可实现最高生产率
    • 带有球面和圆环板的基体,用于半精加工和精加工淬硬钢
    • 精确的转动公差
    • 可提供立铣刀和旋入式铣刀

  • NeoMill®-3D-Torus

    圆环铣刀
    • 满足对精度和工艺可靠性的最高要求
    • 用于圆环板的特殊基体,具有附加的切削刃稳定性
    • 精确的转动公差
    • 可提供不同的圆角

  • NeoMill®-3D-Finish

    精加工铣刀
    • 适用于所有常见材料的通用精加工刀具
    • 特别耐磨且制造精密的可转位刀片
    • 轴向和径向修光刃(Wiper)可转位刀片可实现极高表面质量
    • 在深度很深的情况下,可实现无振动精加工


精加工

精加工去除剩余的加工余量以达到最终形状。在半精加工后,淬硬材料的加工余量为 0.05-0.1 mm,软质材料的加工余量为 0.1-0.3 mm。球形和/或圆角铣刀是首选刀具,具体取决于工件的最终轮廓。
  • OptiMill®-3D-BN

    整体硬质合金球形铣刀
    • 3D轮廓的高精度加工
    • 具有高半径精度的高精度铣刀
    • 钢材的软/硬加工选择范围广大
    • 型号 z=2 和 z=4,有/无颈部长度
    • 圆柱形状和圆锥形状

  • OptiMill®-3D-CR

    整体硬质合金圆角铣刀
    • 以高精度圆角对 3D 形状进行精加工
    • 具有高半径精度的高精度圆角
    • 钢材的软/硬加工选择范围广大
    • 有不同齿数可用
    • 圆柱形状和圆锥形状

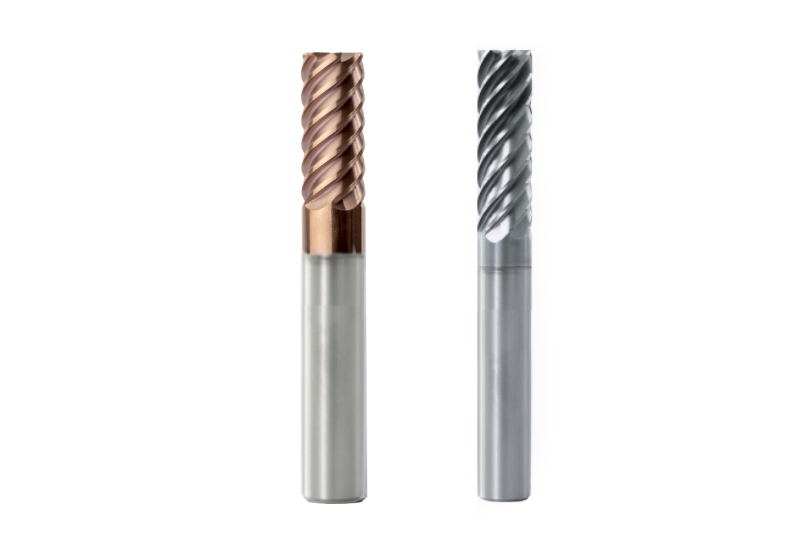
  • OptiMill® 精加工铣刀

    整体硬质合金精加工铣刀
    • OptiMill® Uni HPC z=7 用于钢材的高效精加工
    • OptiMill®-Hardened-Finish 用于对具有硬度 45 HRC以上的组件进行精加工
    • 大芯孔直径可实现最大稳定性
    • 耐磨涂层
    • 可提供不同的圆角

  • NeoMill®-ISO-360

    圆形刀片铣刀
    • 3D轮廓的粗加工和半精加工
    • 可转位刀片的中性安装位置确保最佳轮廓精度
    • 低振动加工的软切削特性
    • 可提供直径范围为 10-160 mm 的套式铣刀、立铣刀和旋入式铣刀

  • NeoMill®-3D-Ballnose

    球形铣刀和圆环铣刀
    • 通用铣削系统可实现最高生产率
    • 带有球面和圆环板的基体,用于半精加工和精加工淬硬钢
    • 精确的转动公差
    • 可提供立铣刀和旋入式铣刀

  • NeoMill®-3D-Torus

    圆环铣刀
    • 满足对精度和工艺可靠性的最高要求
    • 用于圆环板的特殊基体,具有附加的切削刃稳定性
    • 精确的转动公差
    • 可提供不同的圆角

  • NeoMill®-3D-Finish

    精加工铣刀
    • 适用于所有常见材料的通用精加工刀具
    • 特别耐磨且制造精密的可转位刀片
    • 轴向和径向修光刃(Wiper)可转位刀片可实现极高表面质量
    • 在深度很深的情况下,可实现无振动精加工


剩余材料精加工

要制造的形状的特性愈来愈复杂,需要在精加工后铣削剩余的材料,主要是在圆角处。对此通常使用由整体硬质合金制成的球形铣刀。
  • OptiMill®-3D-BN

    整体硬质合金球形铣刀
    • 3D轮廓的高精度加工
    • 具有高半径精度的高精度铣刀
    • 钢材的软/硬加工选择范围广大
    • 型号 z=2 和 z=4,有/无颈部长度
    • 圆柱形状和圆锥形状

  • OptiMill®-3D-CR

    整体硬质合金圆角铣刀
    • 以高精度圆角对 3D 形状进行精加工
    • 具有高半径精度的高精度圆角
    • 钢材的软/硬加工选择范围广大
    • 有不同齿数可用
    • 圆柱形状和圆锥形状