• Excavator

Carcasas de válvulas hidráulicas

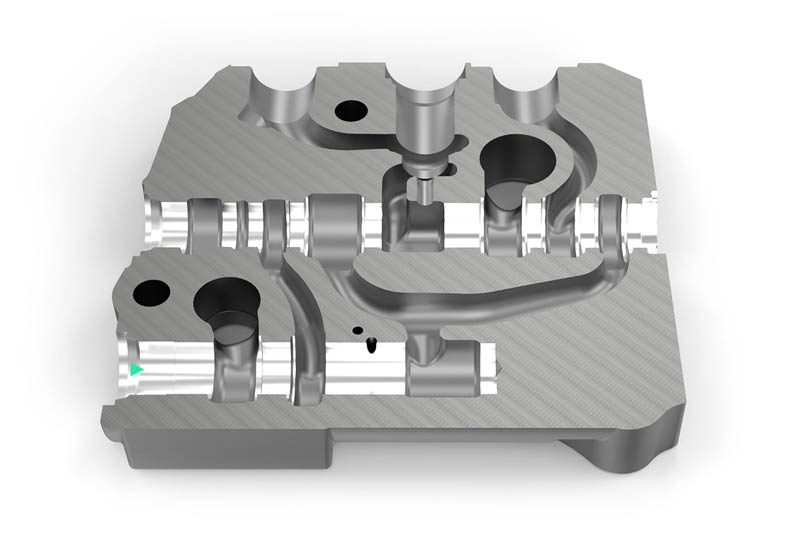
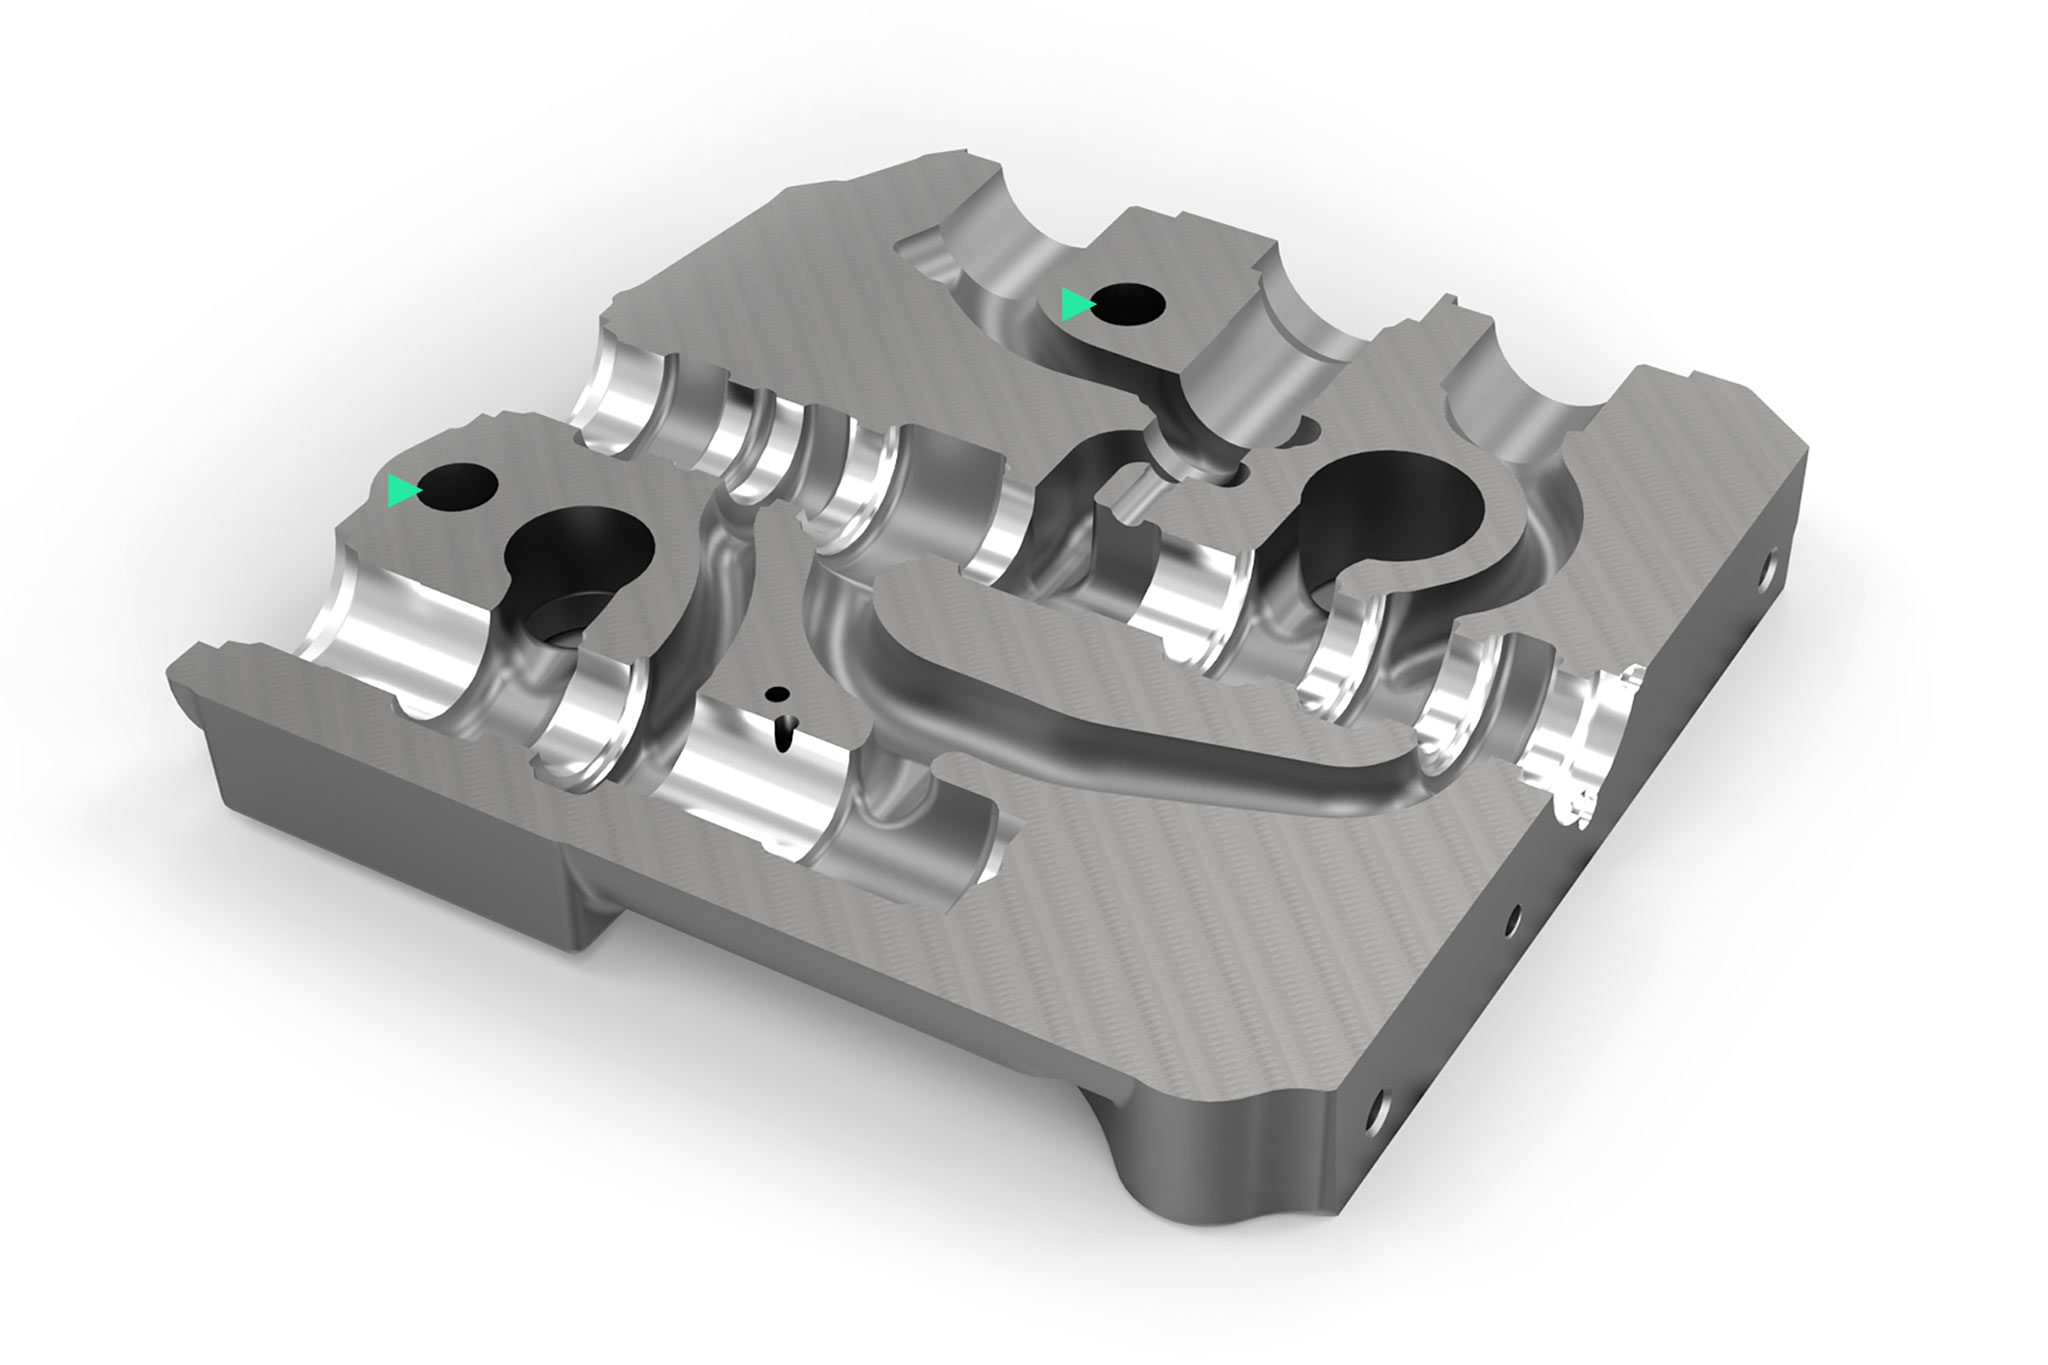
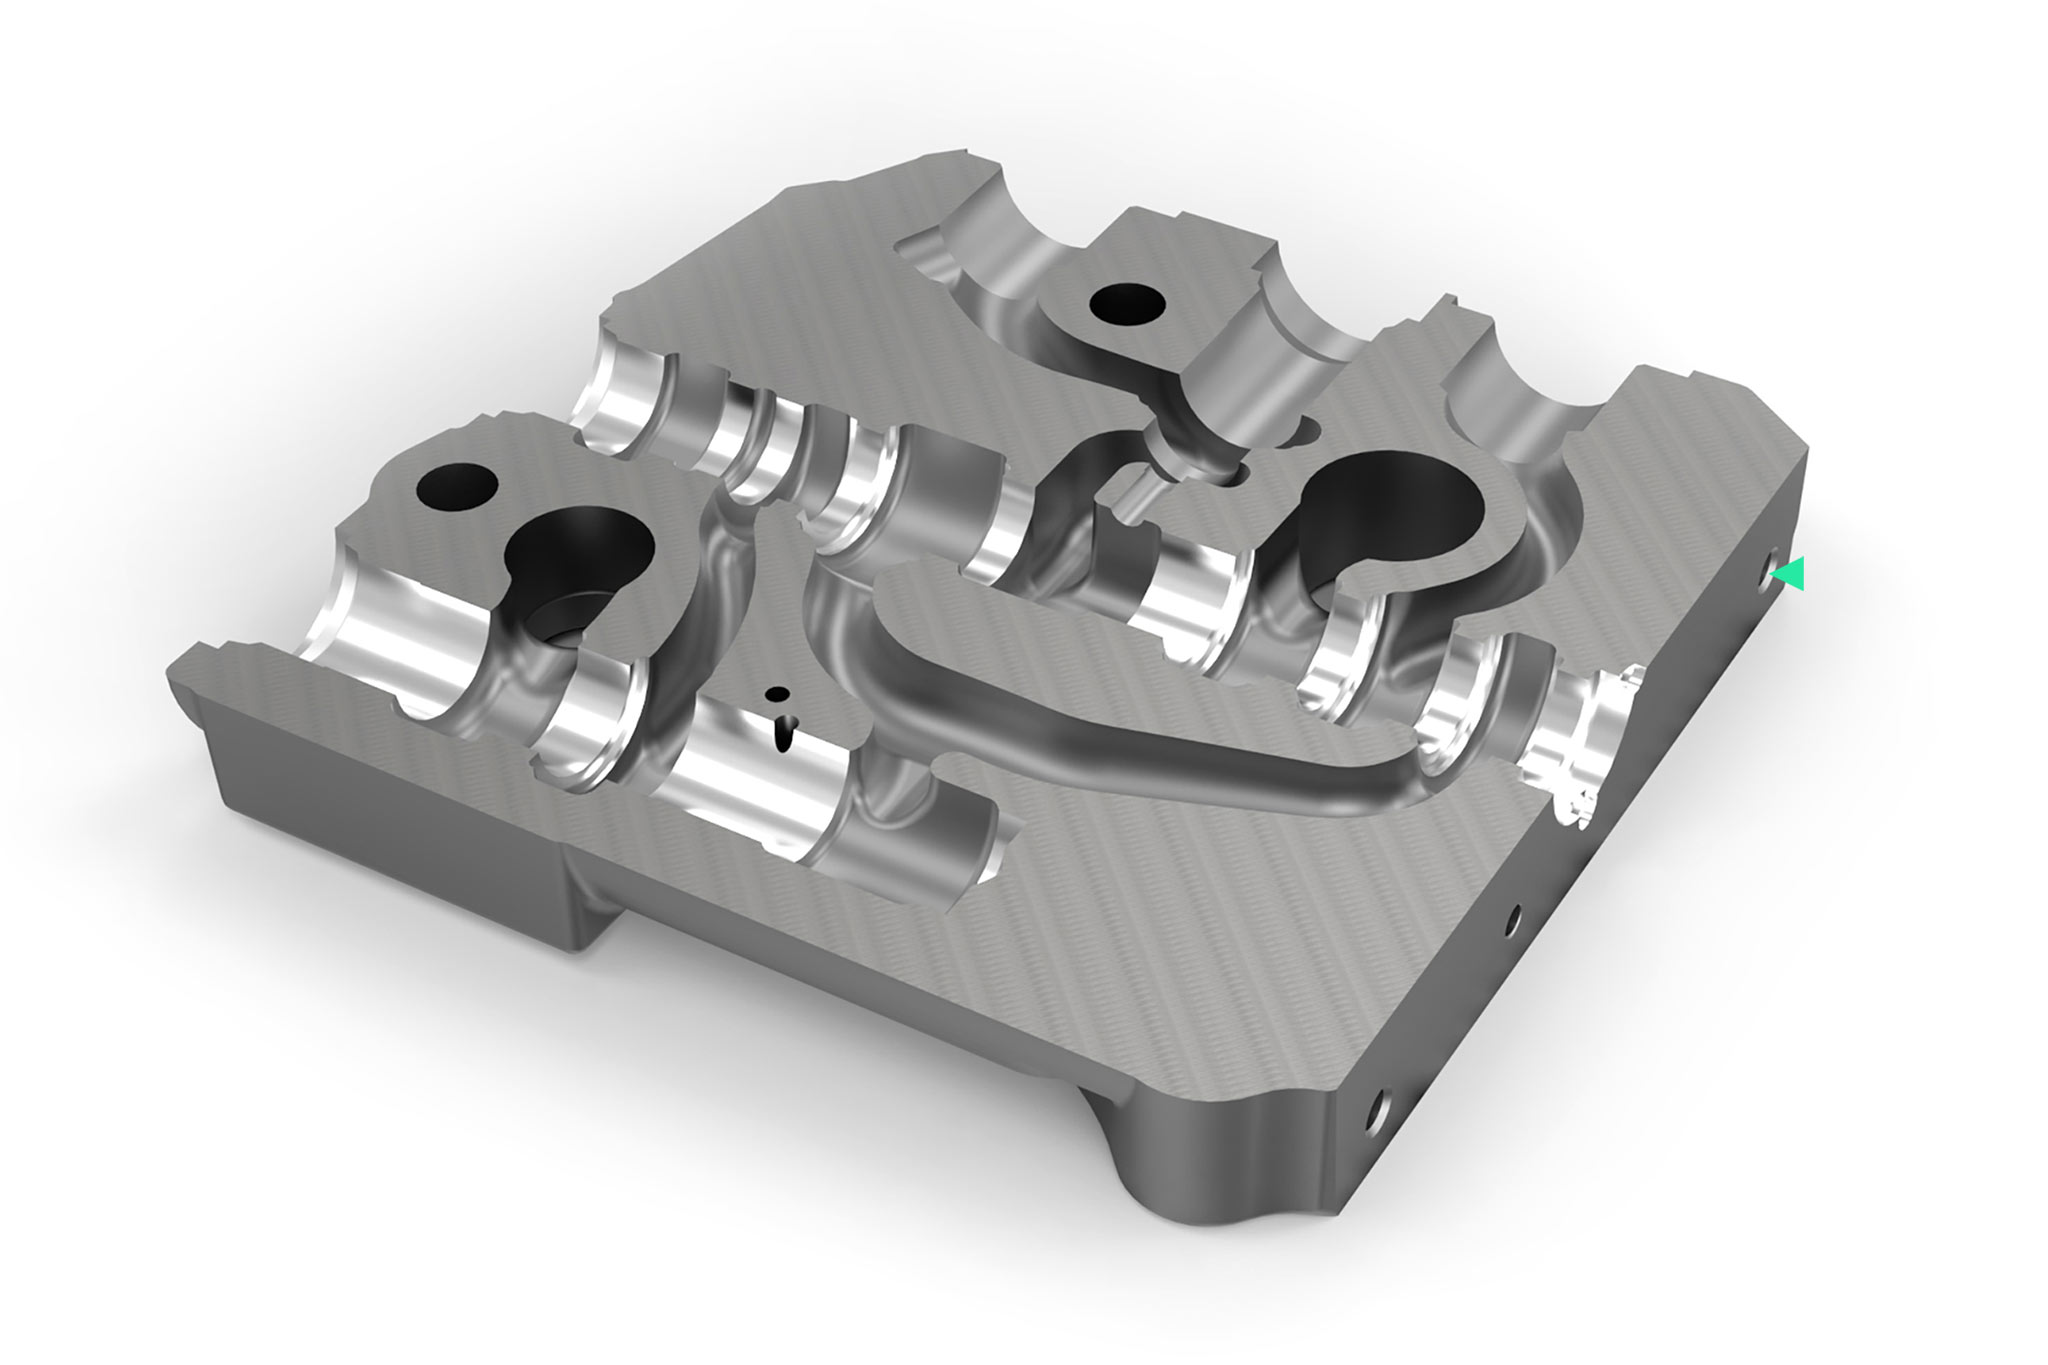
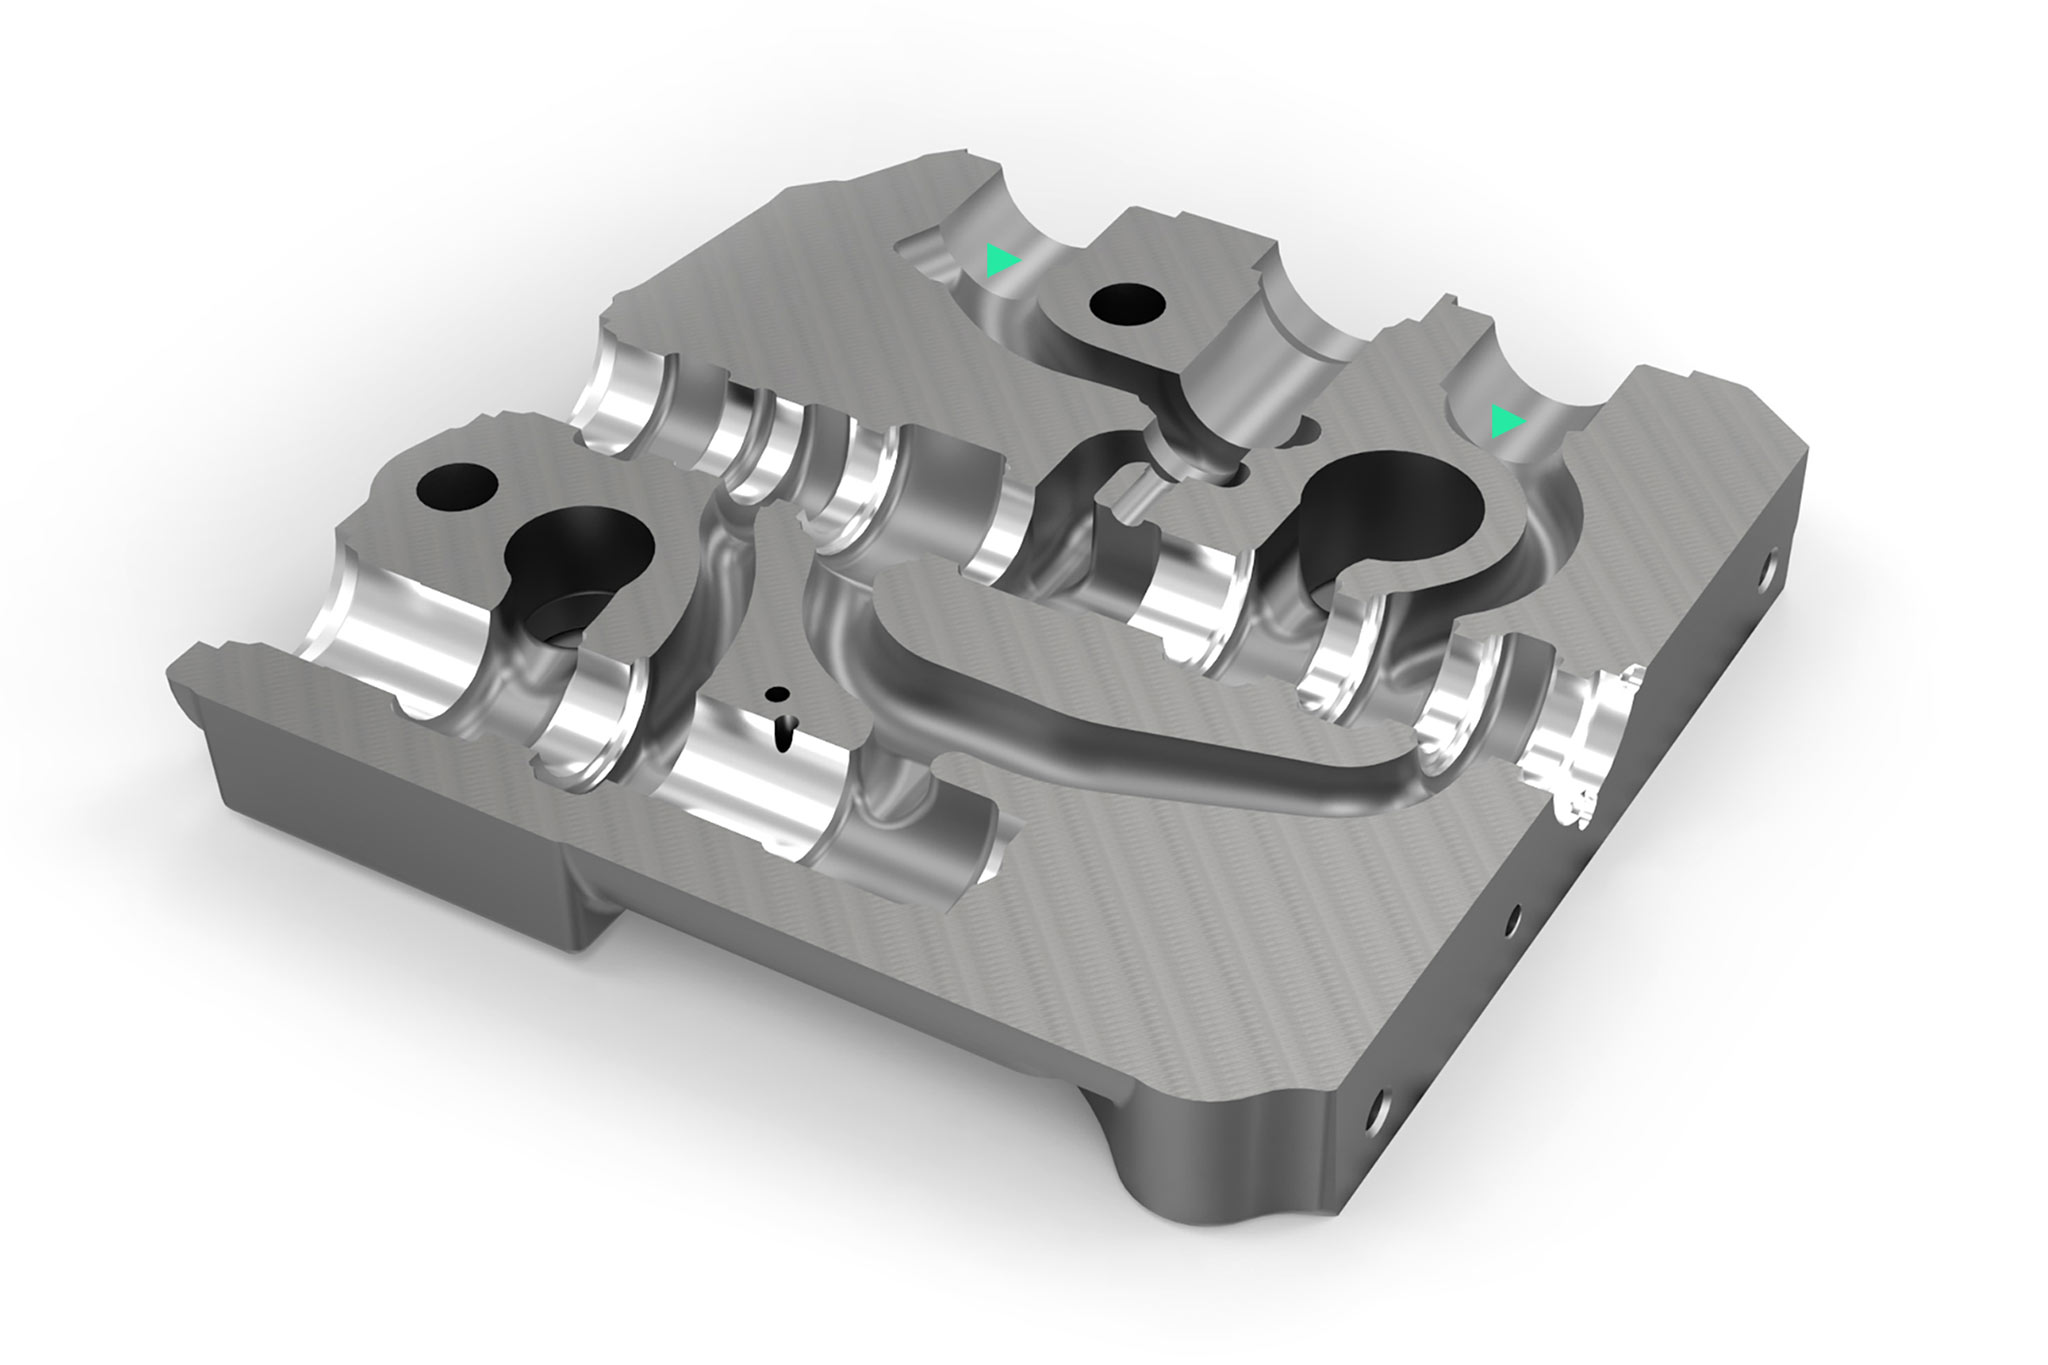
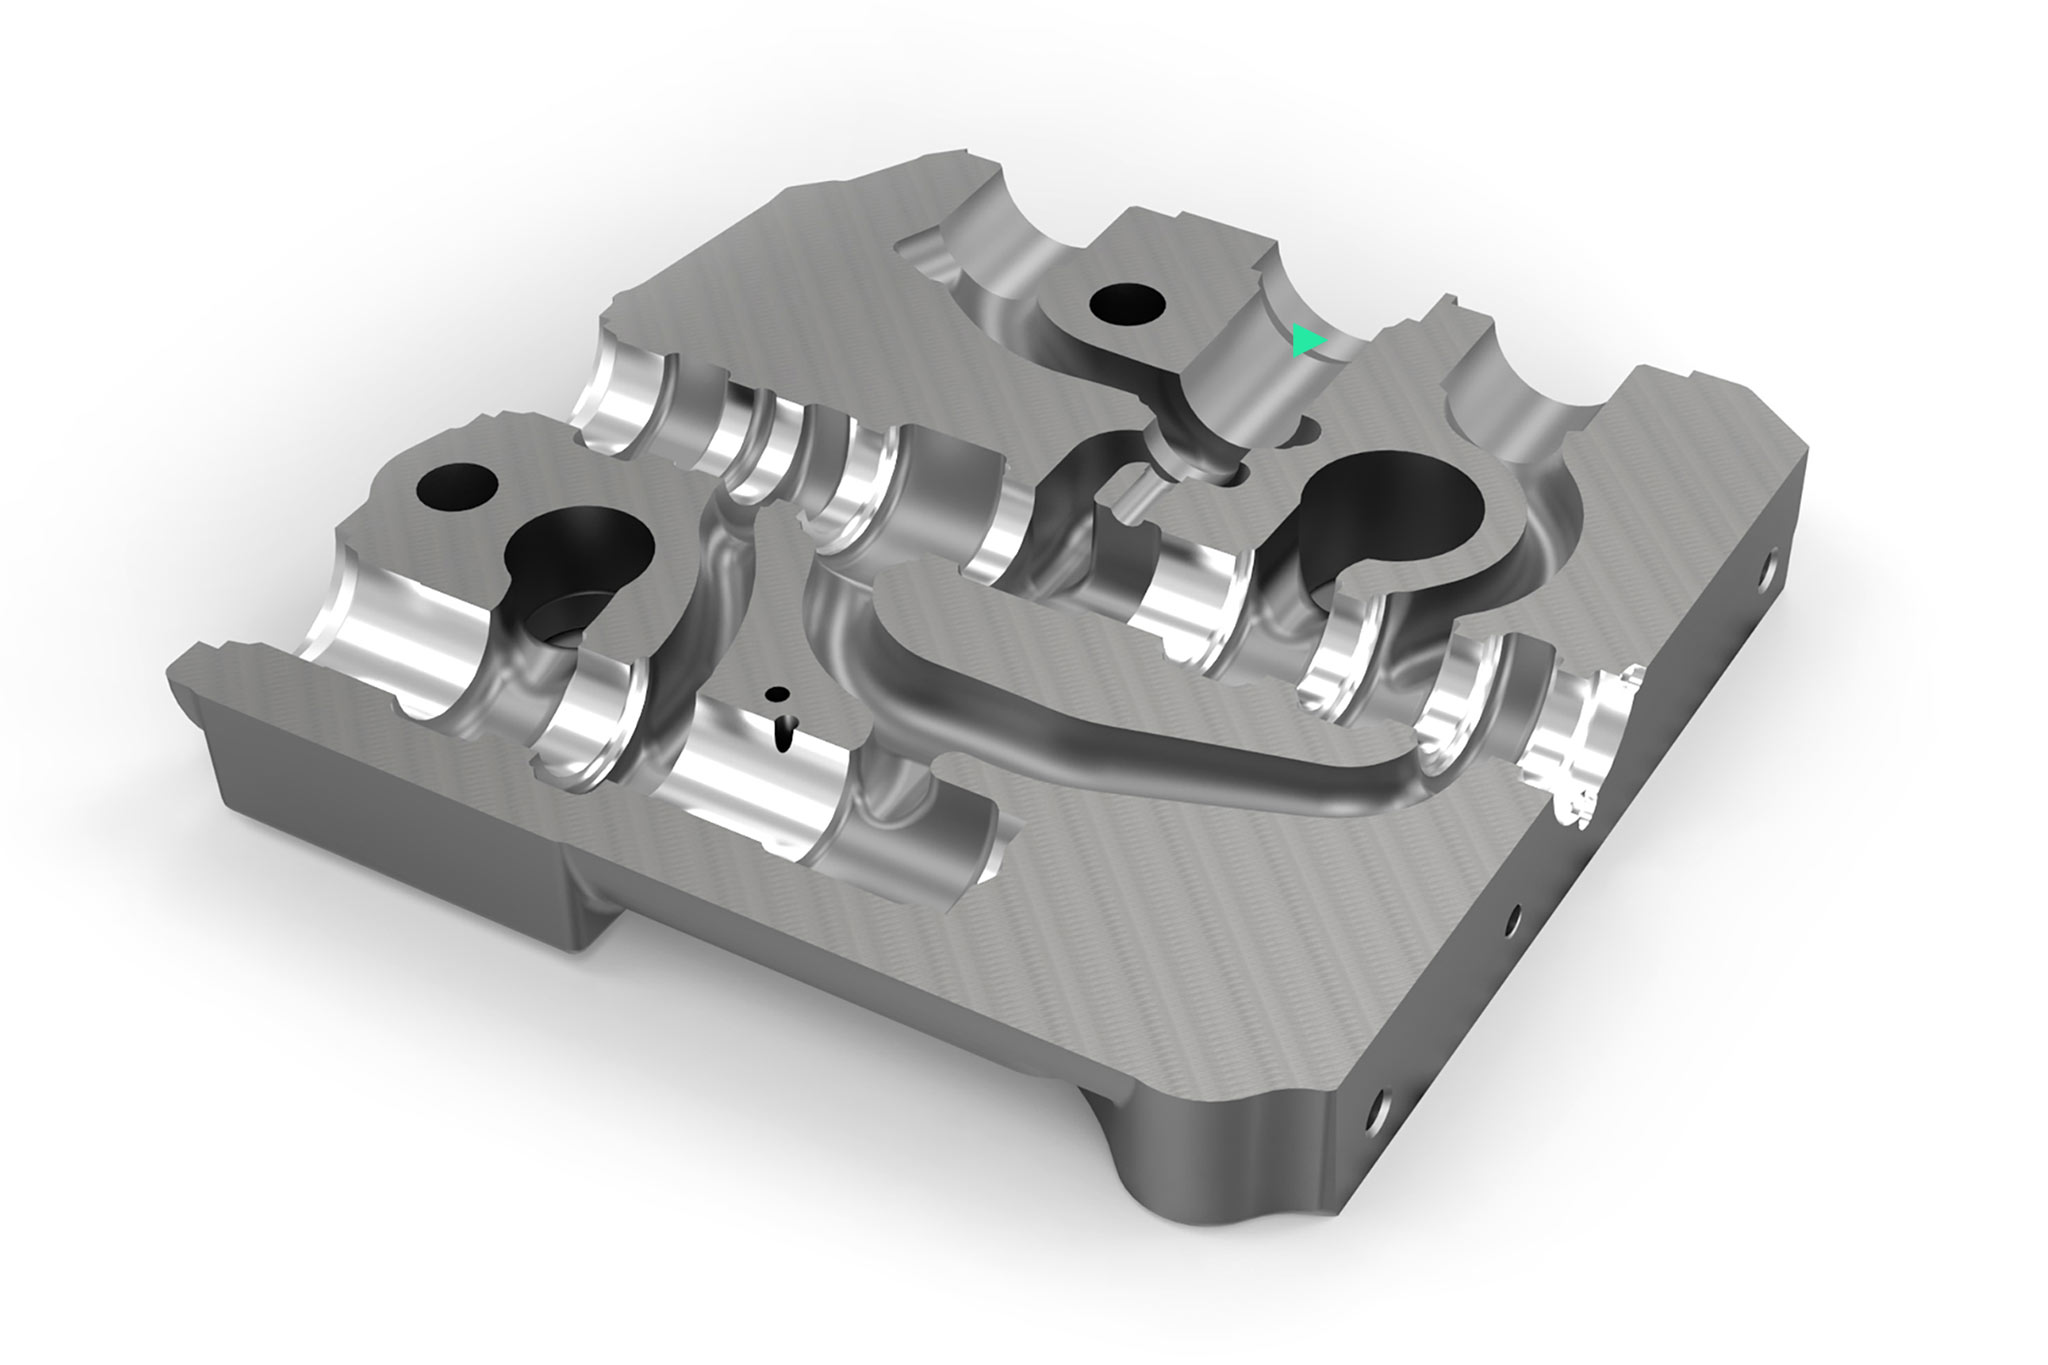
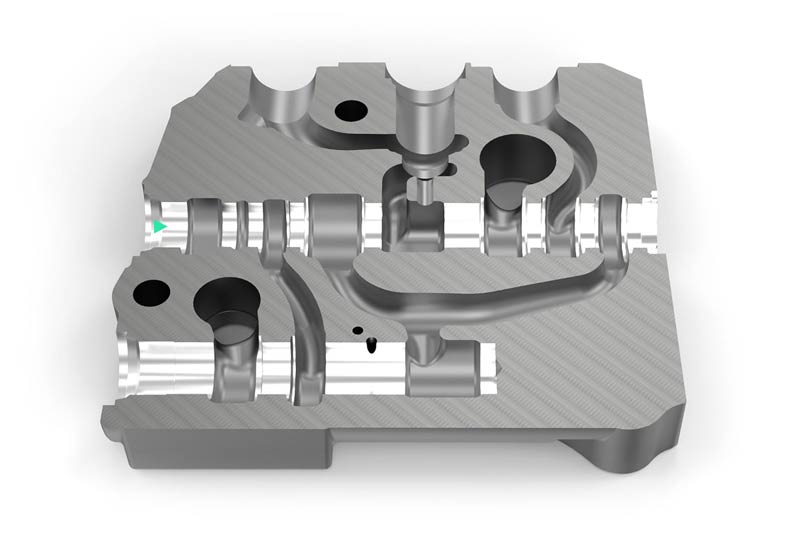
Todo depende de la perforación principal. La fabricación de carcasas de válvula es la disciplina estrella del mundo de la tecnología de fluidos. Desde hace años, la experiencia de MAPAL en el sector de mecanizado de perforaciones de corredera ha sido muy demandada. De la exactitud de esta perforación depende la dimensión de la ranura con la corredera para que el aceite hidráulico solo pueda fluir en la dirección deseada sin que se produzcan fugas. Se trata de una definición muy estrecha para las válvulas hidráulicas modernas. Por este motivo, es necesario prestar especial atención a la circularidad, la forma cilíndrica, la rectitud y la calidad de la superficie de esta perforación.
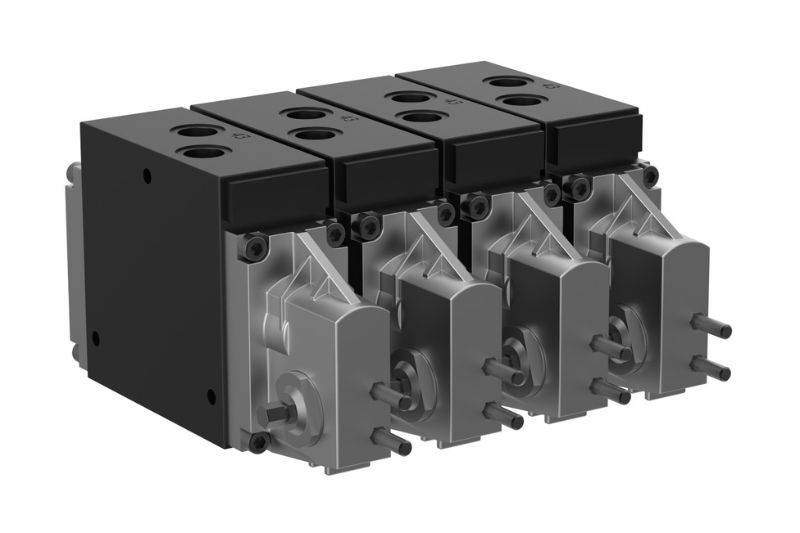
Valve block

Requisitos de mecanizado

  • Situación cambiante de la medición de fundición
  • Cortes severamente interrumpidos
  • Evitar la formación de anillos durante el mandrinado y garantiza la retirada segura de las virutas de la carcasa
  • Evitar las rupturas en los bordes de control en el proceso de taladrado
  • Demandas muy altas de tolerancia de forma y posición
  • Prestación constante antes del bruñido
  • Considerar la variación de los componentes y los espacios limitados de almacenamiento de herramientas en el concepto de mecanizado

Válvula direccional
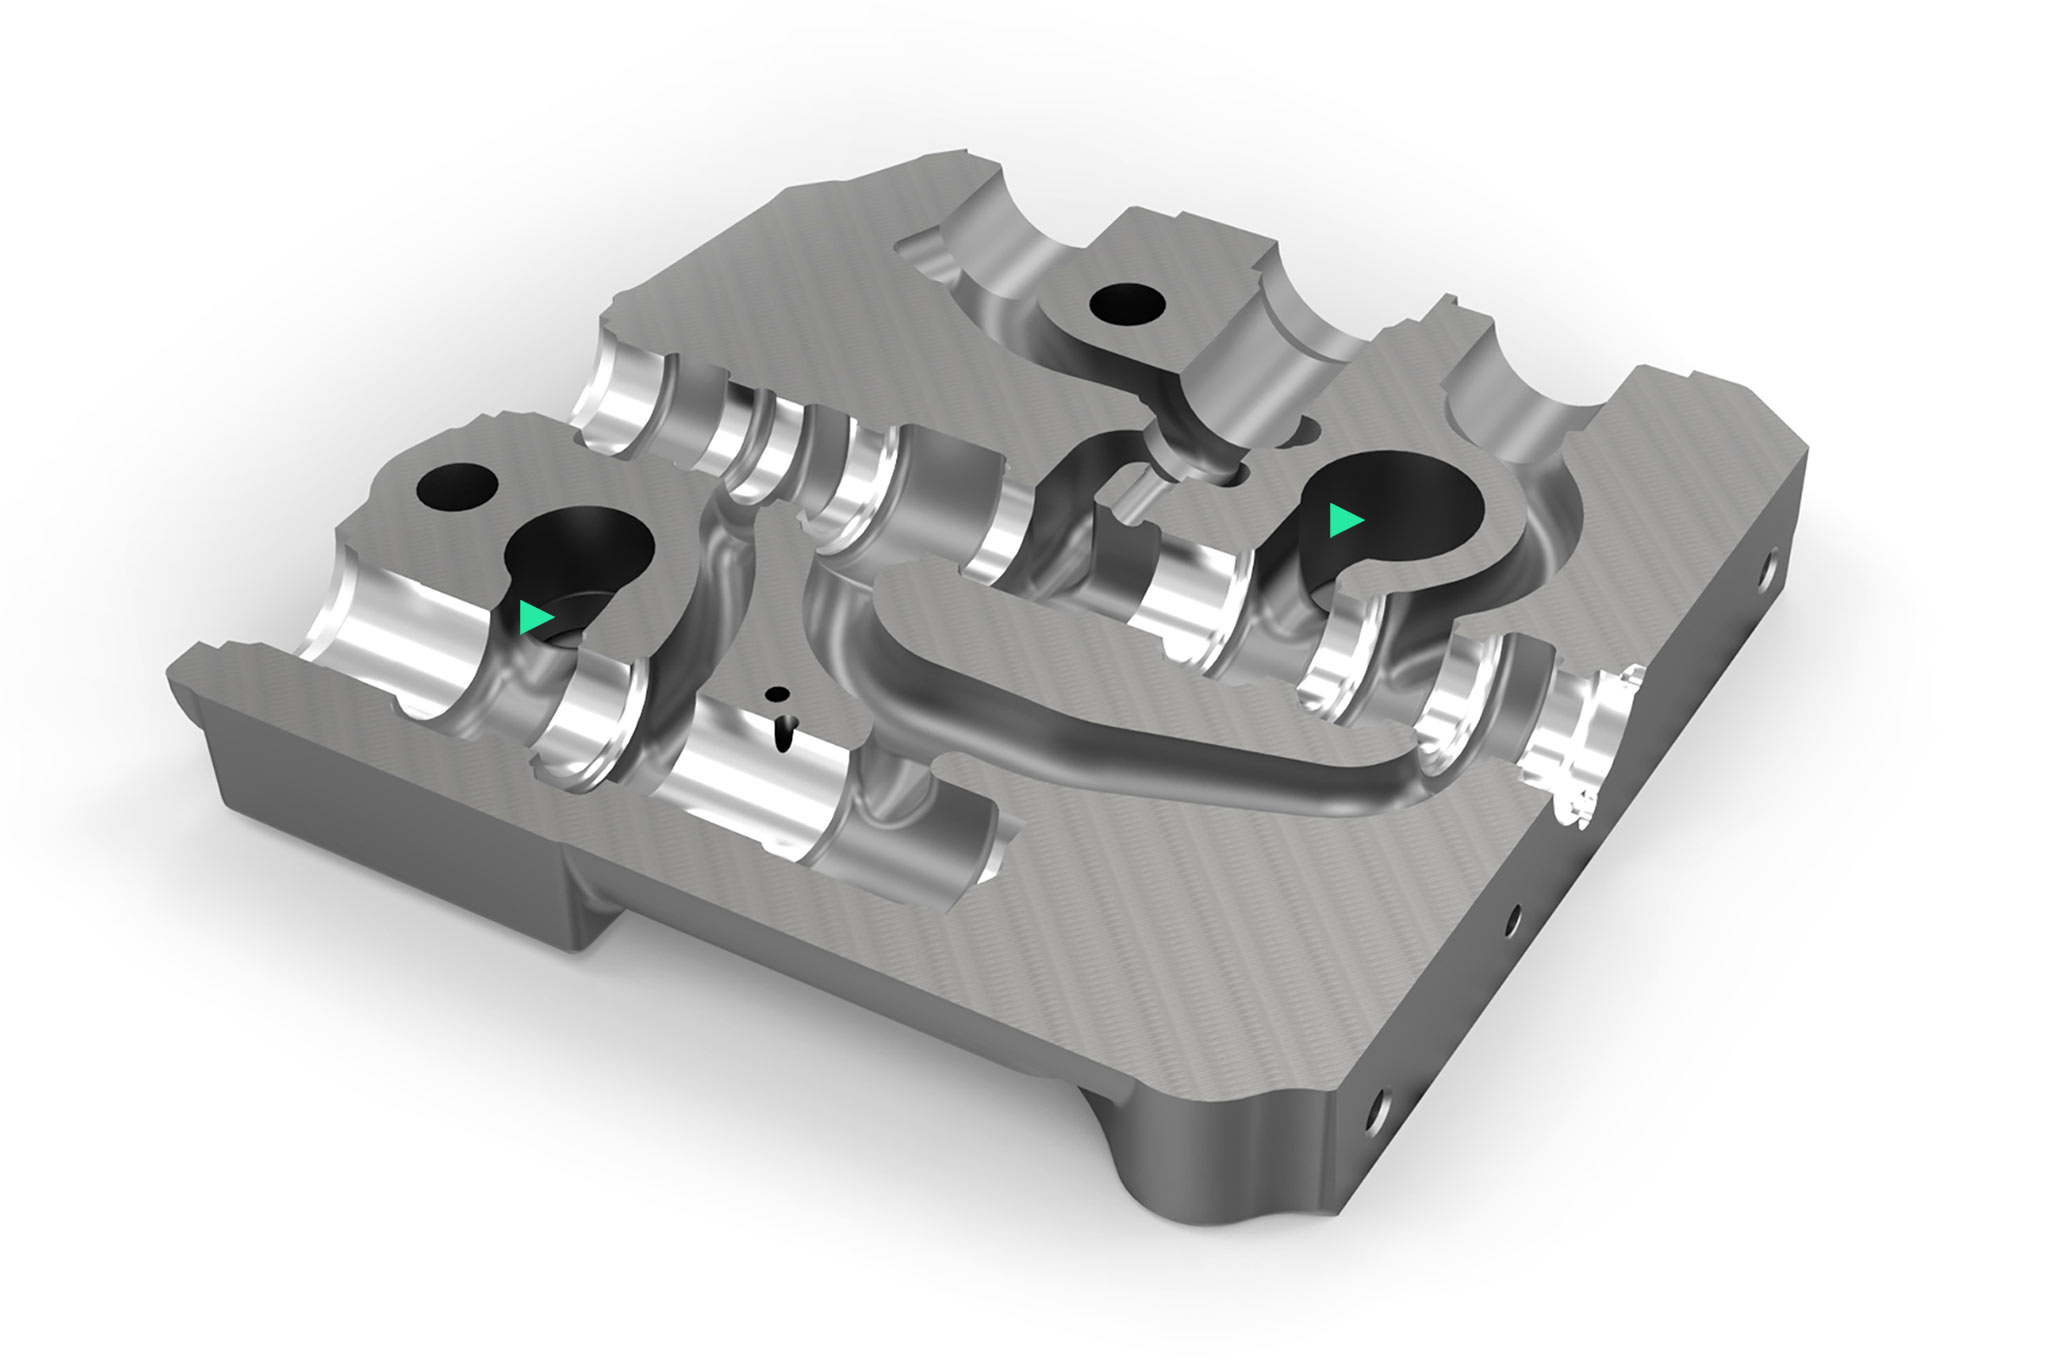
Las válvulas direccionales son válvulas de accionamiento mecánico o electrónico con varias posiciones de conmutación. Dependiendo de la posición especificada del deslizamiento de control a lo largo de los bordes de control, se establece un flujo de volumen para operar los implementos conectados. El compensador individual de presión (CIP) regula un gradiente de presión de carga constante sobre el borde de control de suministro del carrete de control, de modo que se logra un control del flujo del volumen independiente de la presión de carga en todo el rango de control, incluso en el funcionamiento paralelo (compensación de carga). El sistema debe estar libre de fugas para evitar el descenso involuntario de la carga, incluso durante el funcionamiento en paralelo.

Mecanizado de barrenos
Soluciones de aplicación

1 – Series pequeñas y medianas con herramientas fijas

Situación inicial del cliente
MAPAL Application solution 1

Carcasa de la válvula EN-GJS-400-15 – Perforación

  • Pedidos individuales, pequeñas y medianas cantidades
  • No es posible ajustar la herramienta
  • Requiere poco tiempo de entrega
  • Altas tarifas por hora de las máquinas
  • Proceso estable de expansión y deshuesado disponible
  • Concepto de herramienta adaptado a diversas variantes de componentes

2 – Large series with solid and adjustable tools

Initial situation at the customer
MAPAL Application solution 2

Valve housing EN-GJS-400-15 – spool bore and compensator bore

  • Large-scale series
  • Tool setting desired
  • High machine hourly rates
  • High costs for subsequent single pass honing

3 – Small lot sizes – Reduced tool changes due to combination tools
お客様の初期の加工状況

MAPAL Application solution 3

バルブケース FCD-300 - スプール穴

  • 少量生産
  • ツール調整機能あり
  • 過度なツール交換
  • 高い機械稼働率
  • 次工程のワンパスホーニングによる高い費用の発生

4 – マシニングセンターでの柔軟なホーニング

お客様の初期の加工状況

MAPAL Application solution 4

バルブケース FCD-400-15 - 流量制御穴 / ホーニング

  • 付帯費用の削減要求
  • 既存のマシニングセンタをTOOLTRONICに変換
  • プロトタイプから中小規模生産までのホーニング
  • 別個マシンでのホーニング工程を削減する必要性

5 – ツールマネジメント

お客様の初期の加工状況
MAPAL Toolmanagement

バルブケース FCD-400-15 - 完全加工

  • 高い在庫水準
  • 導入エリアのプロセスフローが最適ではなく、データ品質が不完全
  • 十分でないコストの透明性
  • 全般的な技能労働者不足による生産の変動
  • ツール破損に関する問題
  • 高いツールコスト

Solutions d'outils

Perçage pilote et alésage
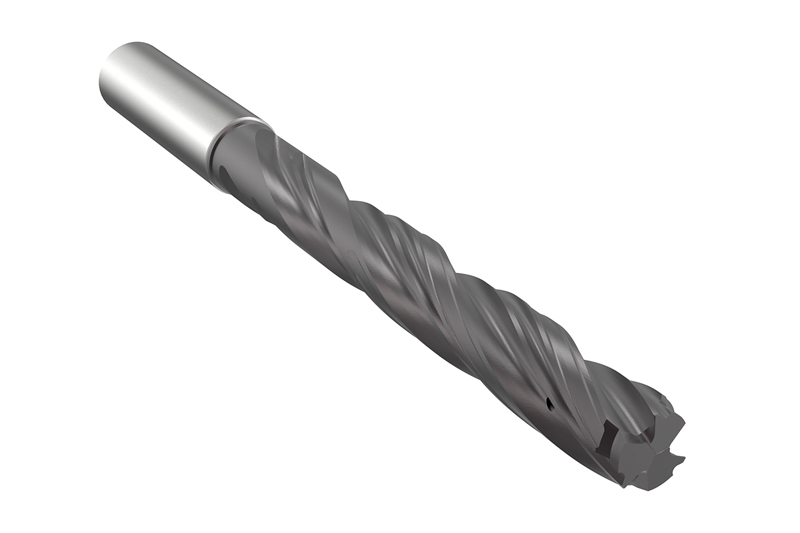
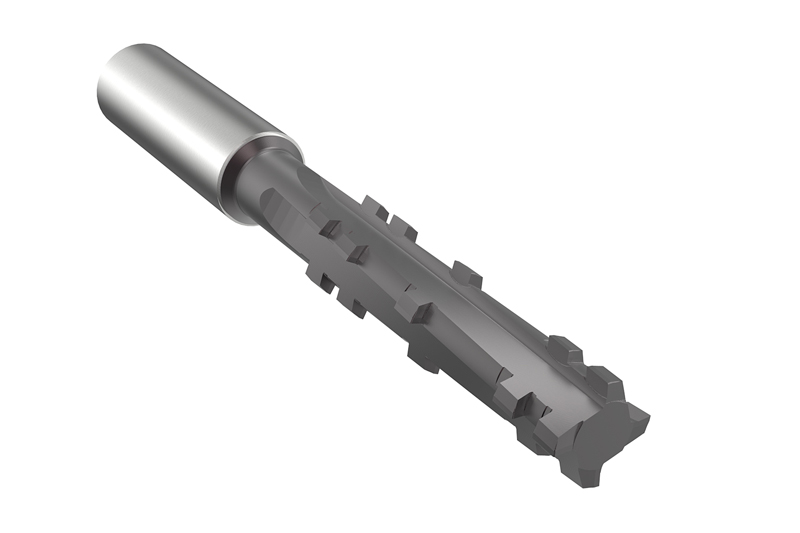
  • Pilotieren

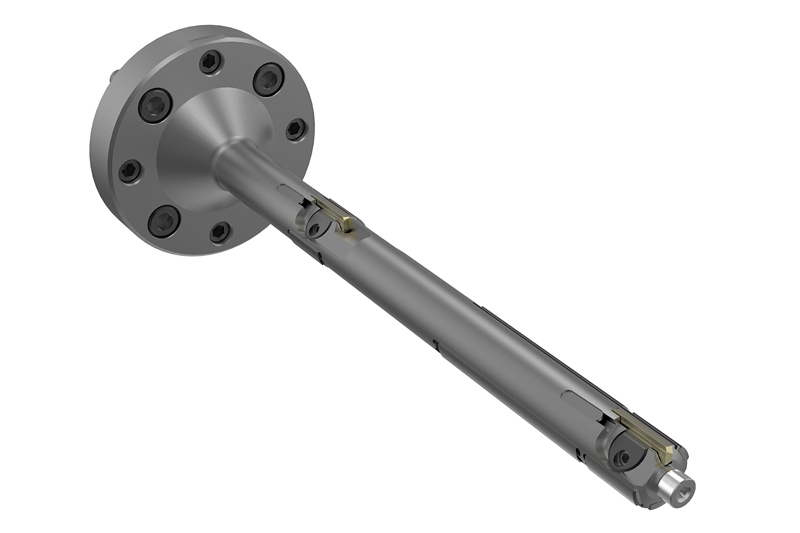
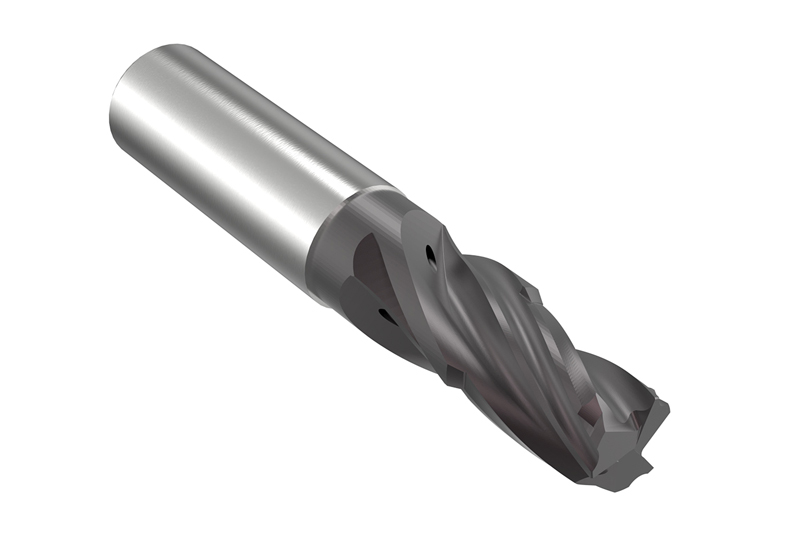
    Solid carbide boring tool

    • Six margin lands for perfect roundness and straightness
    • Optimum chip flow and extended regrinding options through multicut technology and suitable coolant supply

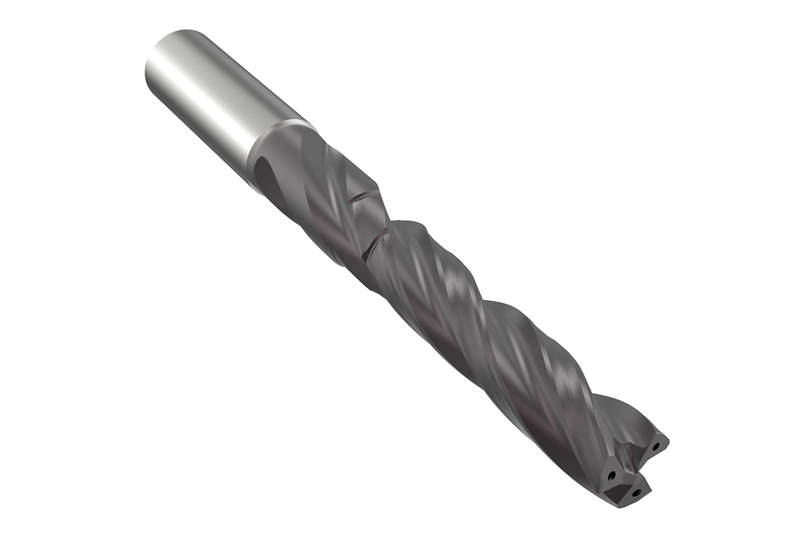
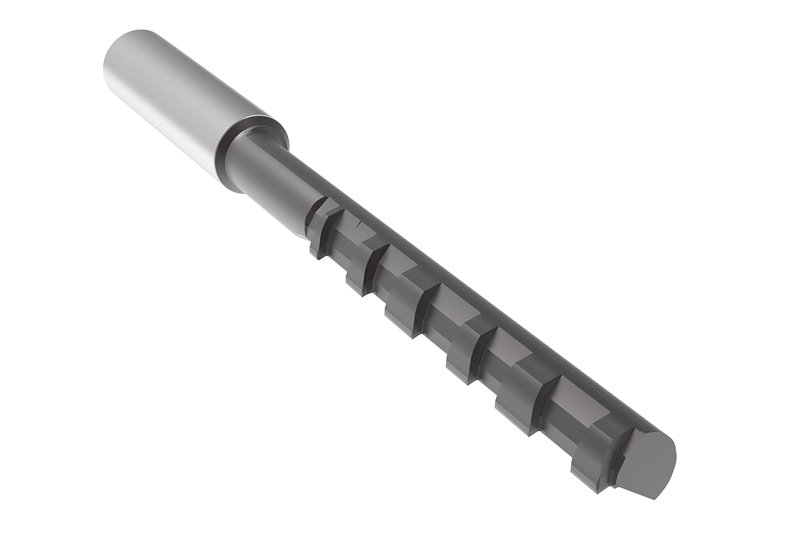
  • Boring

    Solid carbide boring tool

    • Three cutting edges, six margin lands and special lead geometry
    • Straight bore, ideal chip flow und guide across the entire bore length

  • Boring

    Solid carbide boring tool

    • Six margin lands and special lead geometry
    • Straight bore, ideal chip flow und guide across the entire bore length
    • Reduced non-productive times due to two machining operations in one tool

  • Piloting and boring

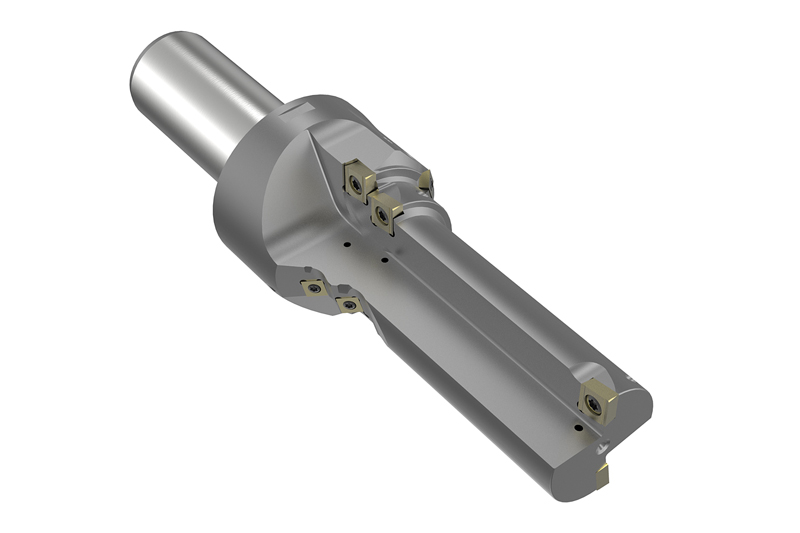
    Multi-stepped boring tool

    • Radial and tangential indexable inserts
    • Pre-machining spool bore and completion of contours in one processing step

  • MAPAL Boring

    Double edge boring tool

    • Form cutting edges
    • Reliable machining of the contour
    • Easy handling with low cutting material costs

Control edge machining
  • Control edge machining

    Solid carbide circular milling cutter

    • Significant cycle time savings
    • Defined control edges without macroscopic flaws

  • Control edge machining

    Solid carbide profile tool

    • Highest accuracy and surface finish of control edges
    • Defined control edges without macroscopic flaws

Reaming and fine boring
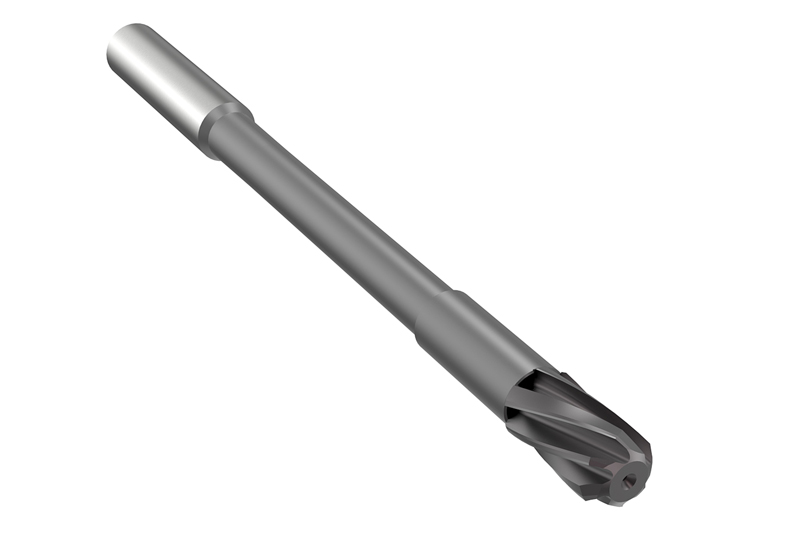
  • Reaming

    Multi-bladed reamer

    • High cutting data
    • Perfect chip control due to left-hand twist and optimum coolant supply

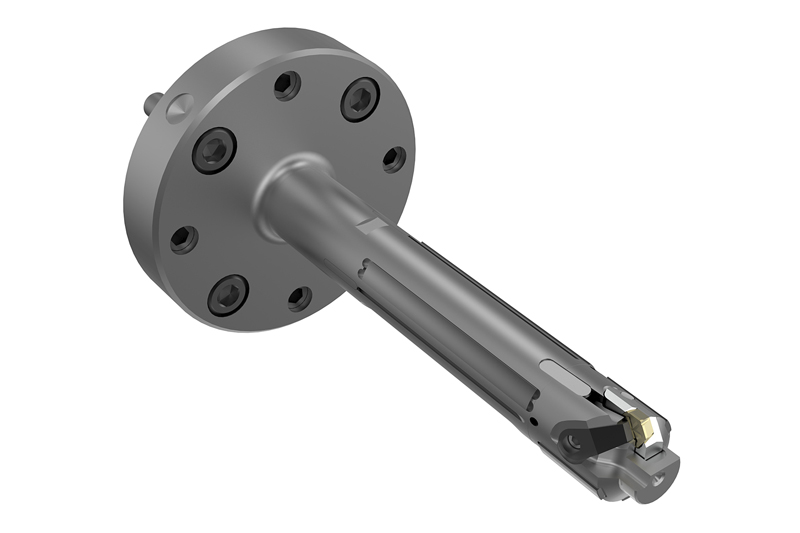
  • Fine boring

    Fine boring tool

    • EasyAdjust system and guide pads
    • Reliable precision machining with easy handling without subsequent honing
    • Best cylindrical forms due to optimum guidance

  • Fine boring

    Fine boring tool

    • Indexable inserts and guide pads
    • Ideal for bar machining of highly accurate and long bores

Fine machining with honing
  • TOOLTRONIC

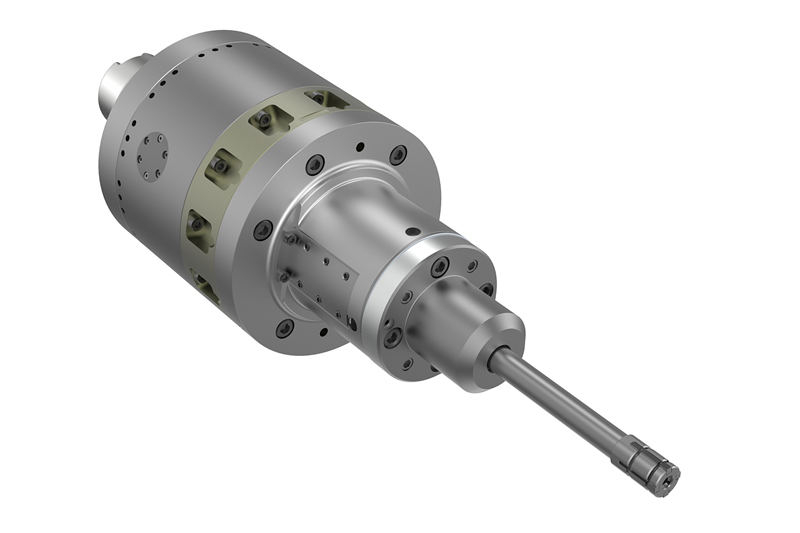
    MAPAL TOOLTRONIC

    • Significant shortening of production and cycle times
    • Greater contour accuracy

铣削
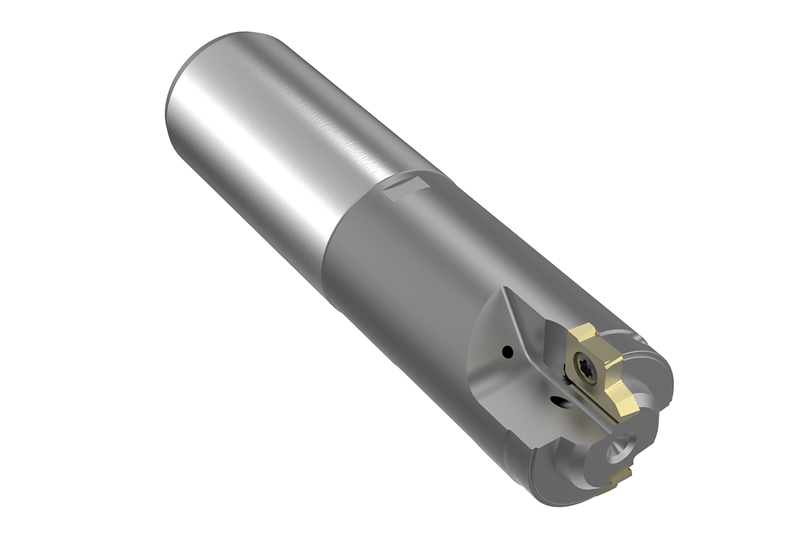
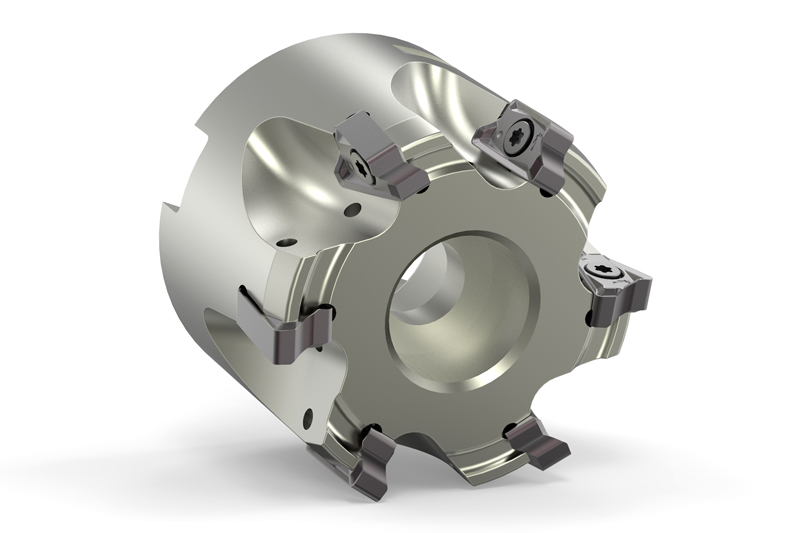
  • NeoMill-16-Face

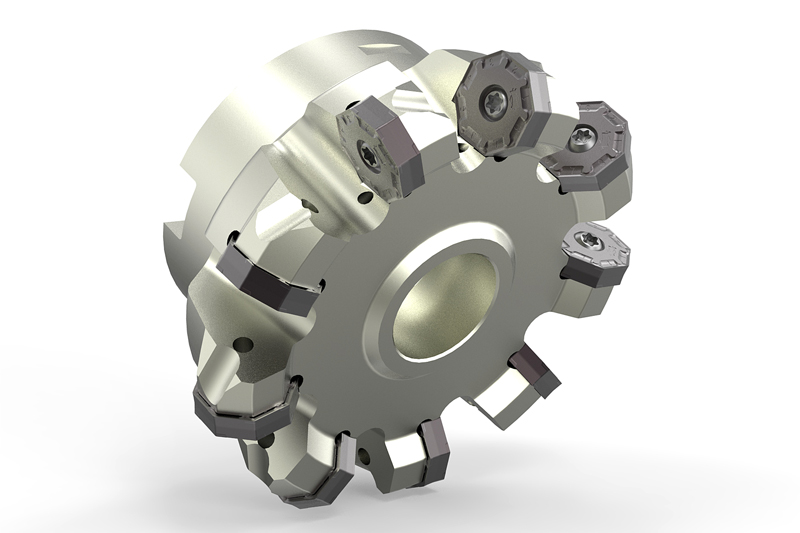
    NeoMill®-16-Face

    • Plaquette à 16 arêtes/45°
    • Premier choix pour fonte et l'acier moulé résistant à la chaleur
    • Plage ø 63-200 mm / ap max. 4 mm
    • Effort de coupe faible malgré la forme négative
    • Rentabilité maximale lors du surfaçage

  • NEOMILL-8-CORNER

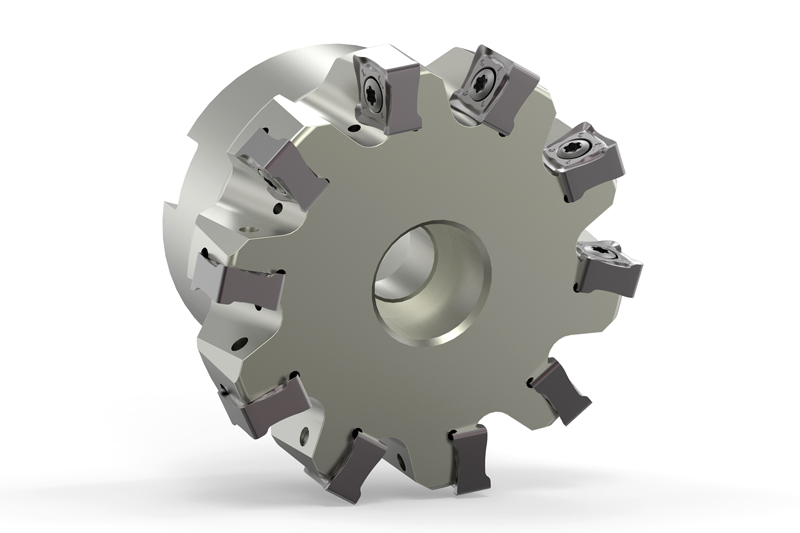
    NeoMill®-8-Corner

    • Plaquette à huit arêtes/90°
    • Premier choix pour fonte
    • Plage ø 50-200 mm / ap max. 8 mm
    • Rentabilité maximale lors du fraisage d'épaulements

  • NEOMILL-4-CORNER

    NeoMill®-4-Corner

    • Plaquette à quatre arêtes/90°
    • Pour acier, acier inoxydable, fonte et acier moulé résistant à la chaleur
    • Plage ø 25-100 mm / ap max. 10 mm
    • Usinage ligne à ligne de grandes dimensions d'épaulement
    • Effort de coupe très faible malgré la forme négative

Serrage
  • UNIQ Mill Chuck

    UNIQ Mill Chuck

    • Résistance élevée aux températures allant jusqu'à 80 °C, même lors de cycles de fraisage très longs (plus de 240 minutes)
    • Pour l'usinage haute performance jusqu’à 33 000 tours par minutes
    • Fiabilité des processus maximale

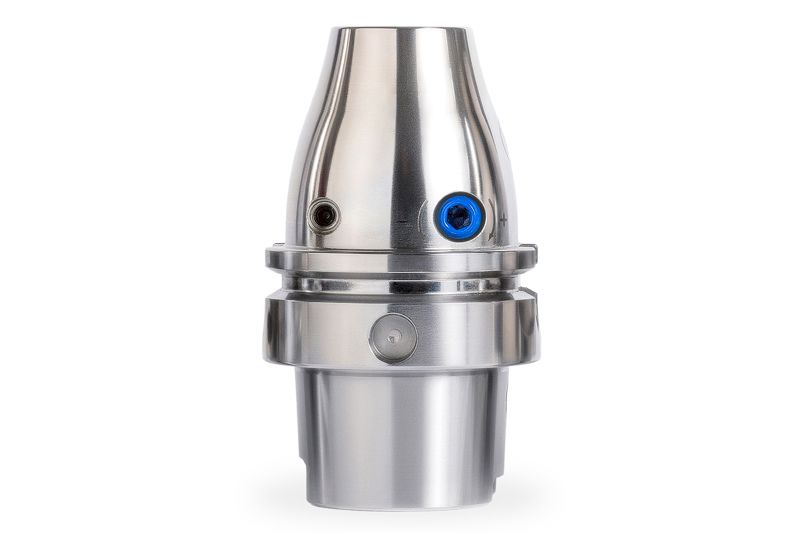
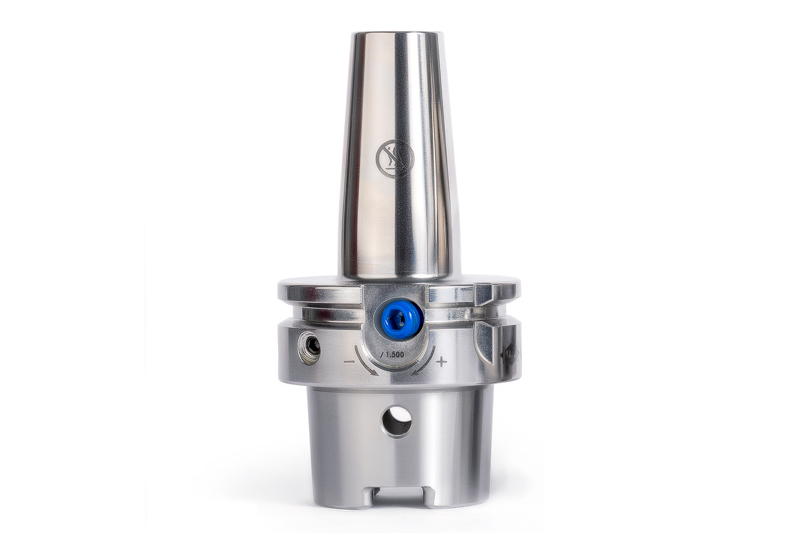
  • UNIQ DReaM CHUCK 4.5°

    UNIQ DReaM Chuck, 4.5°

    • Mandrin expansible hydraulique avec les dimensions d'origine d'un mandrin de frettage (profil DIN avec 4,5°)
    • Conception de système sur mesure
    • Fiabilité des processus et durée de vie maximales
    • Changement d’outil plus rapide et ultra précis

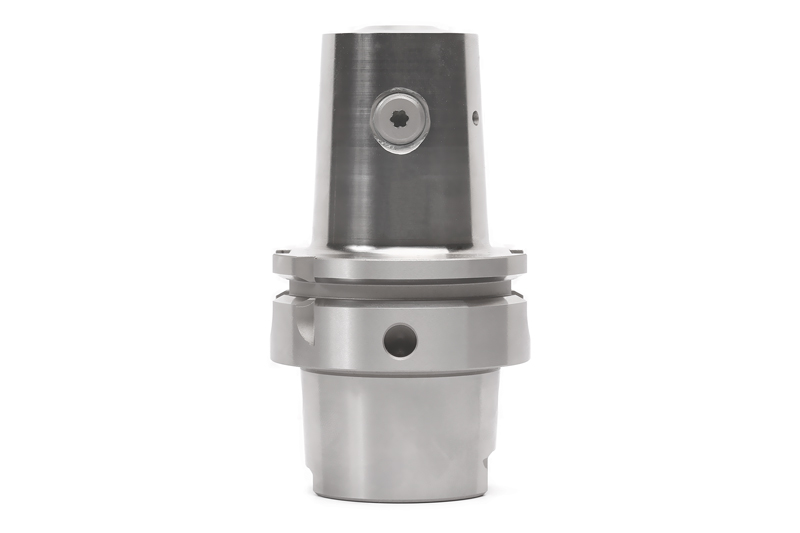
  • HB MILL CHUCK SIDE LOCK CHUCK

    MANDRINS PORTE-FRAISE À MÉPLAT HB MILL CHUCK

    • Maniement extrêmement simple grâce à la vis différentielle
    • Rentabilité et précision maximales
    • Positionnement axial de l'outil défini grâce au système à ressort
    • Positionnement optimal des outils de profilage pour l’usinage des arêtes de commande