
Produção em grande escala com ferramentas fixas e ajustáveis
Corpo de válvula EN-GJS-400-15 – Furo do carretel e furo do compensador
Situação inicial no cliente
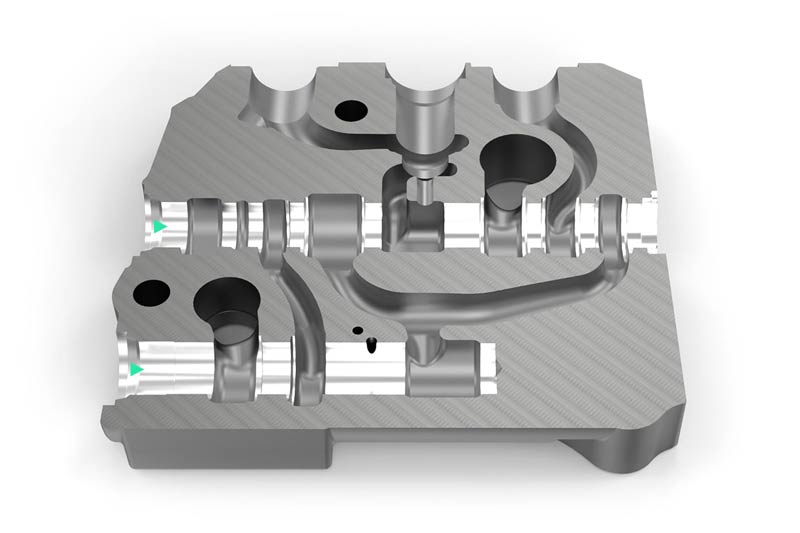
- Produção em grande escala
- Configuração da ferramenta desejada
- Altas taxas de hora da máquina
- Altos custos para posterior brunimento em passe único
Características especiais da solução
- Ferramentas individuais que combinam perfeitamente umas com as outras garantem, condições prévias ideais para um processo reduzido do brunimento
- O processo de brunimento pode ser eliminado com certos requisitos da peças
Furo do carretel
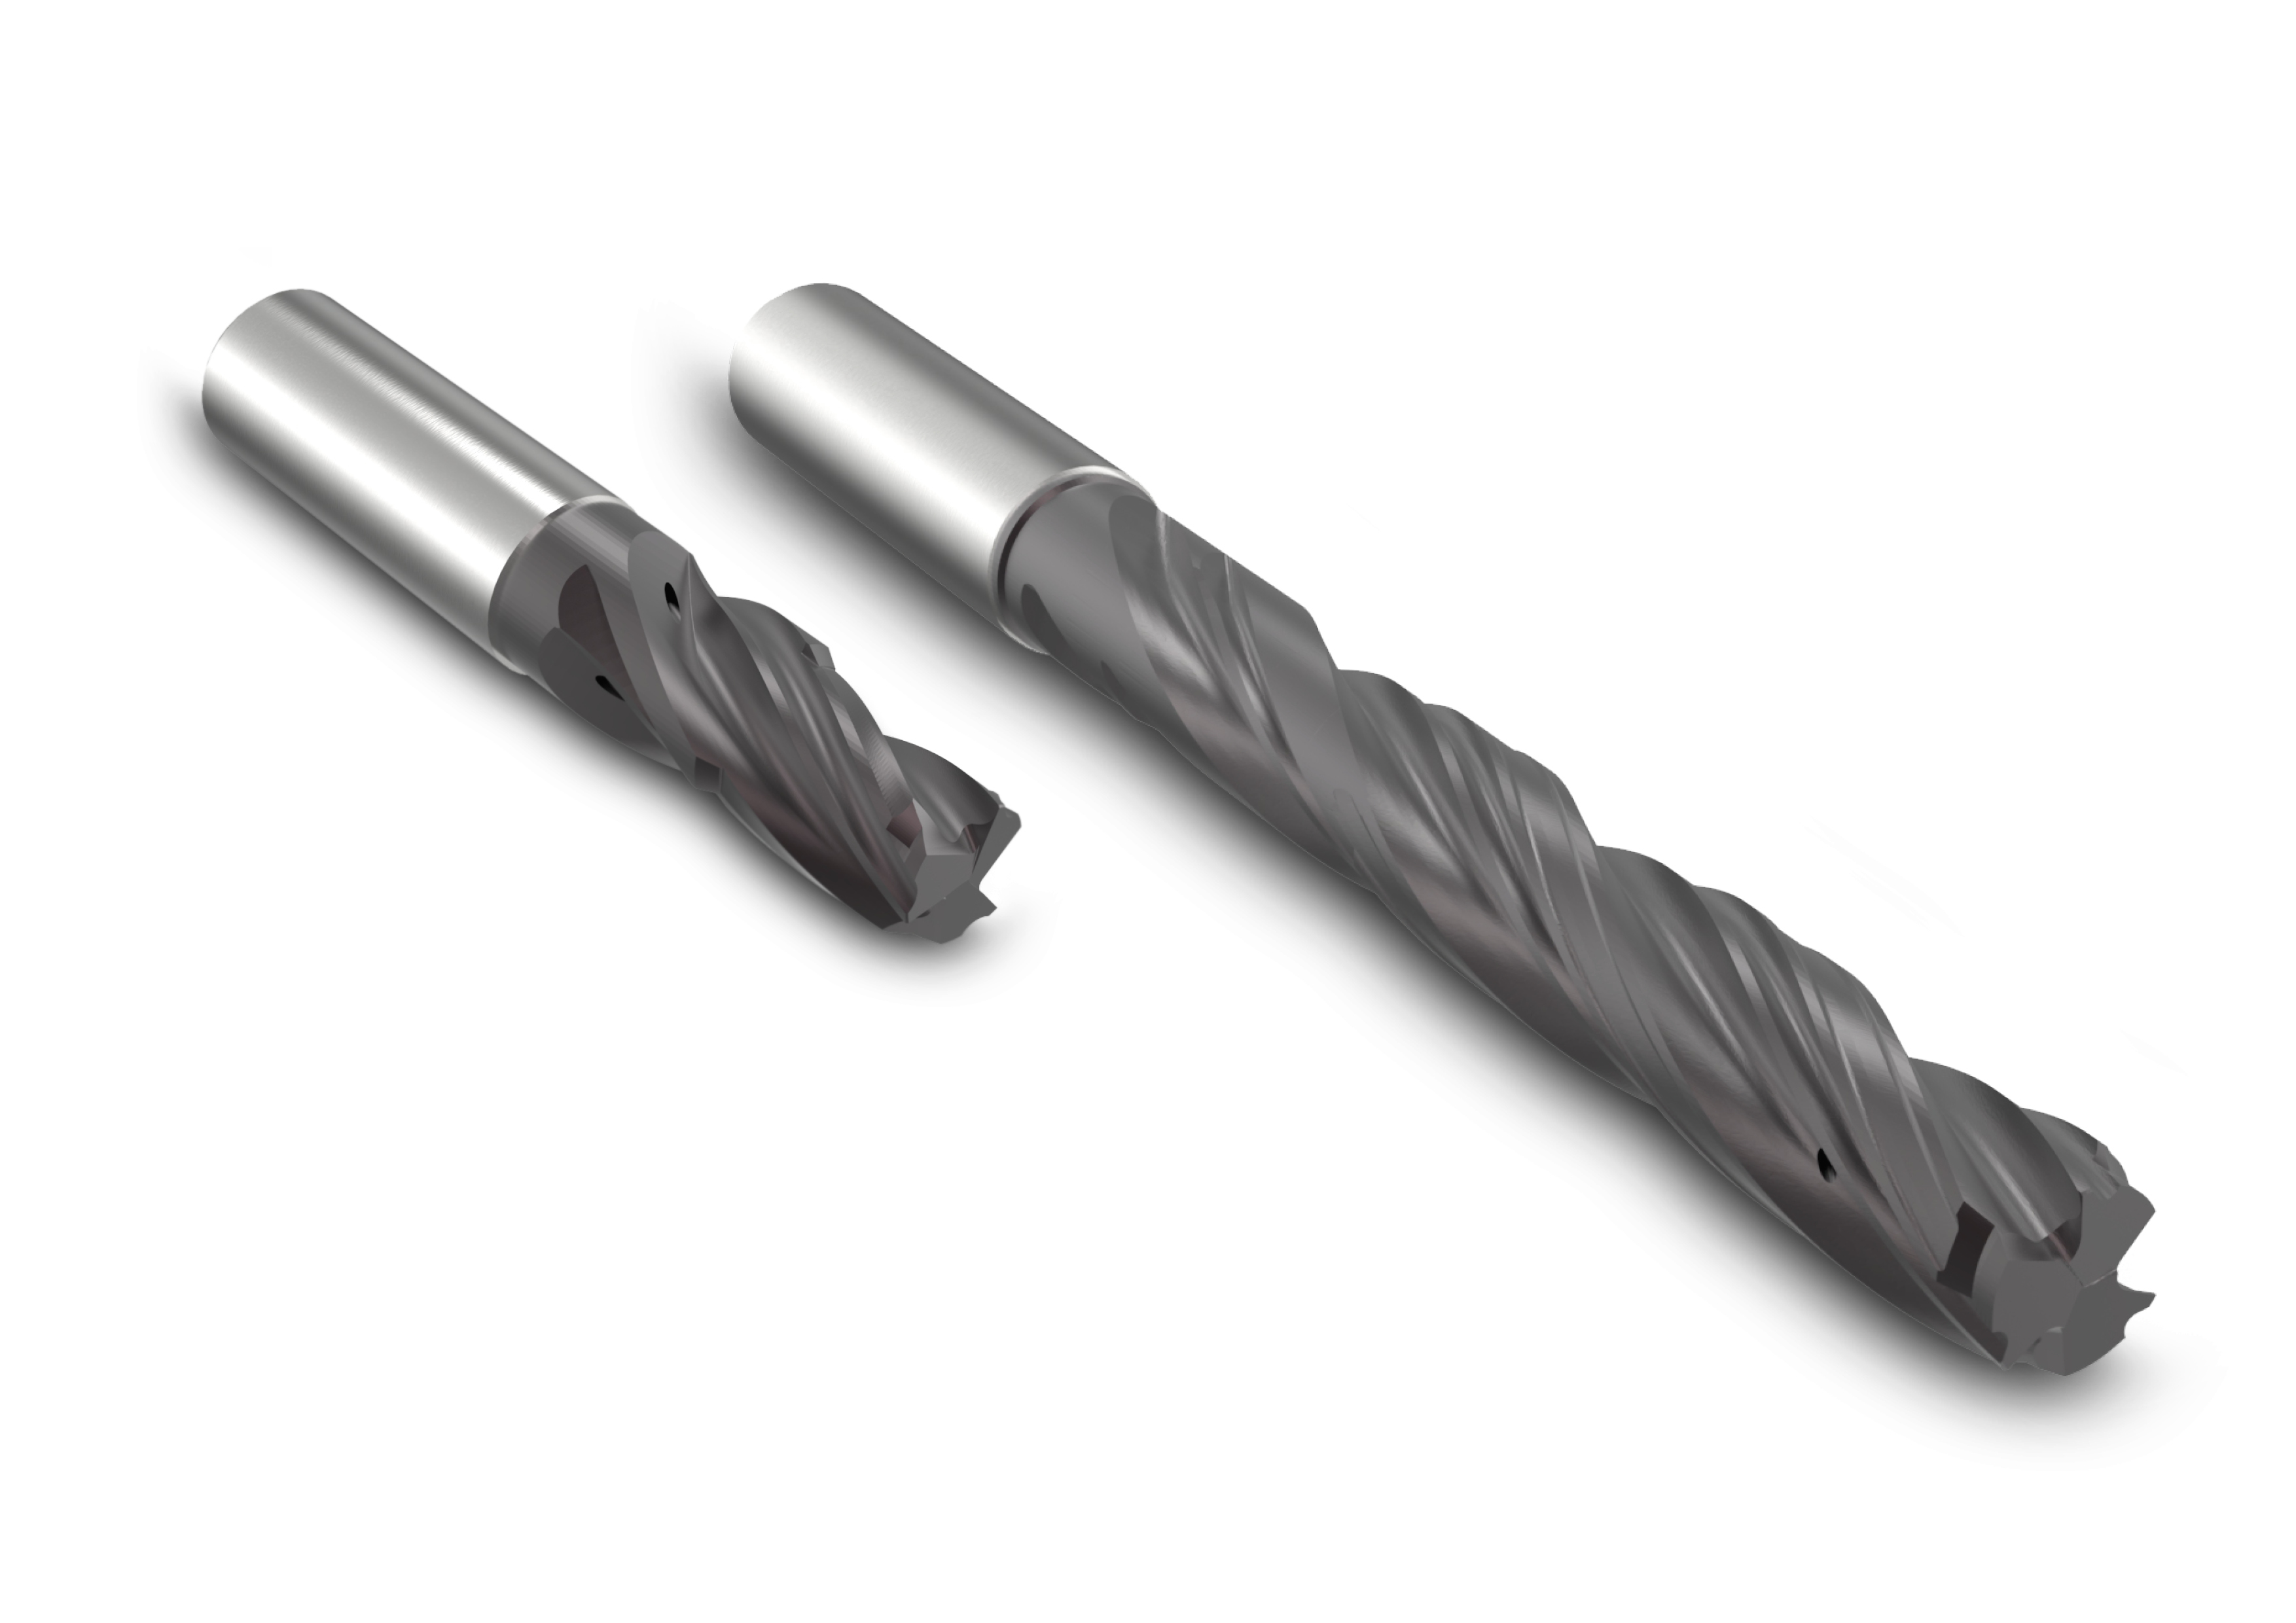
1. Mandrilamento
- Ótimos resultados na pré-usinagem devido um processo coordenado do furo piloto e do mandrilamento
- Ótimo fluxo de cavacos e possibilidades estendidas de reafiação devido à tecnologia multicorte e perfeito suprimento do refrigerante
- Evita a formação de anéis nas cavidades devido a geometria do furo → sem custos para remoção de anéis
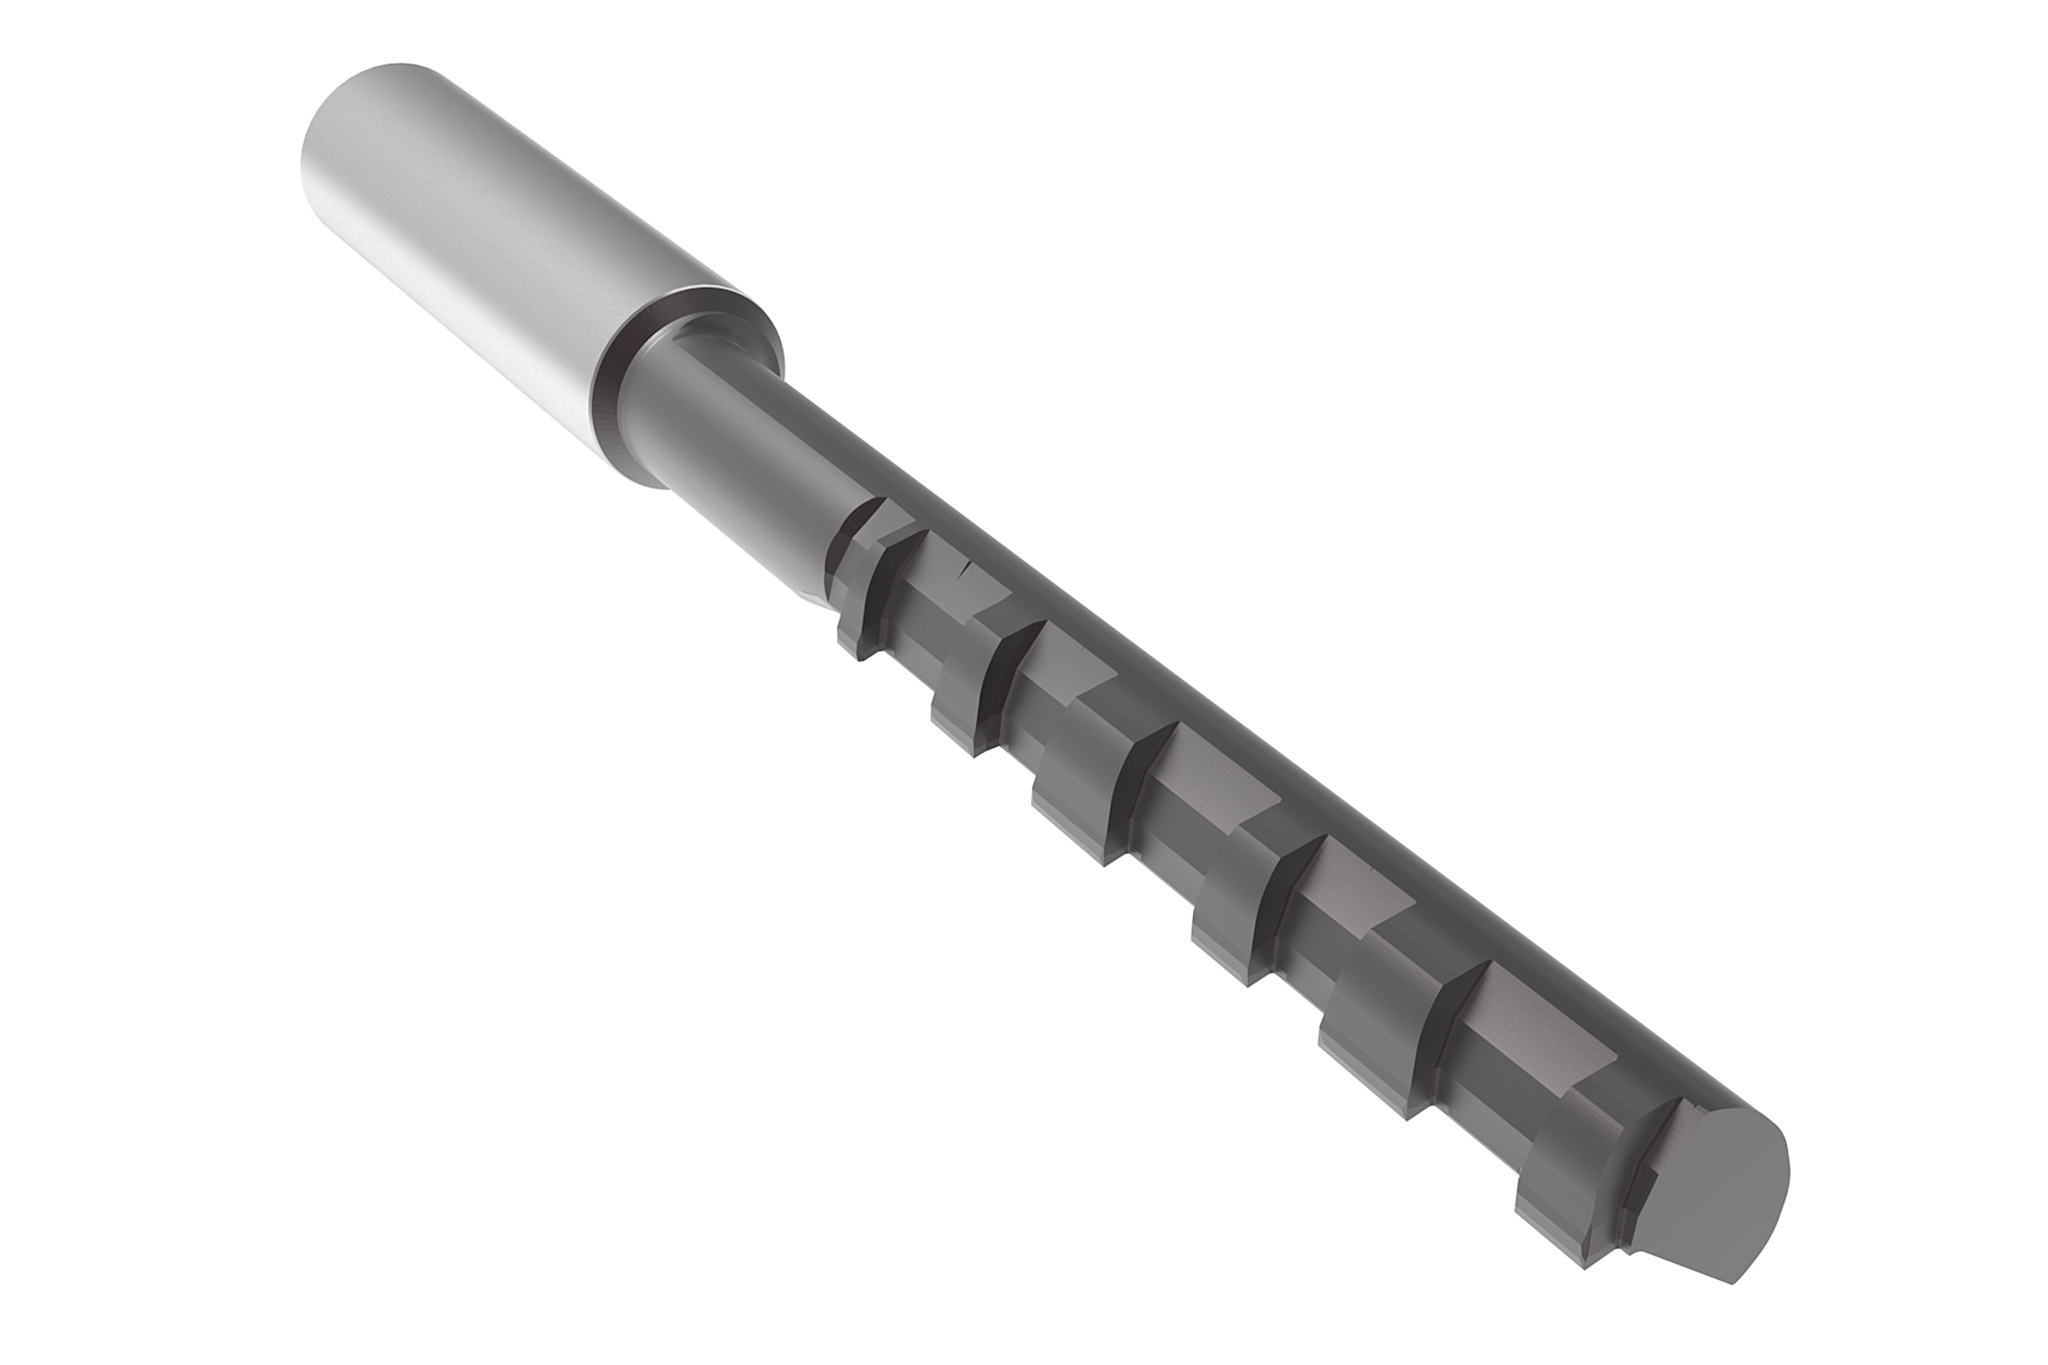
2. Controle na usinagem das bordas
- Ferramenta para mandrilamento de metal duro integral
- Maior precisão e qualidade superficial na usinagem das bordas
- Bordas de controle definidas sem falhas macroscópicas
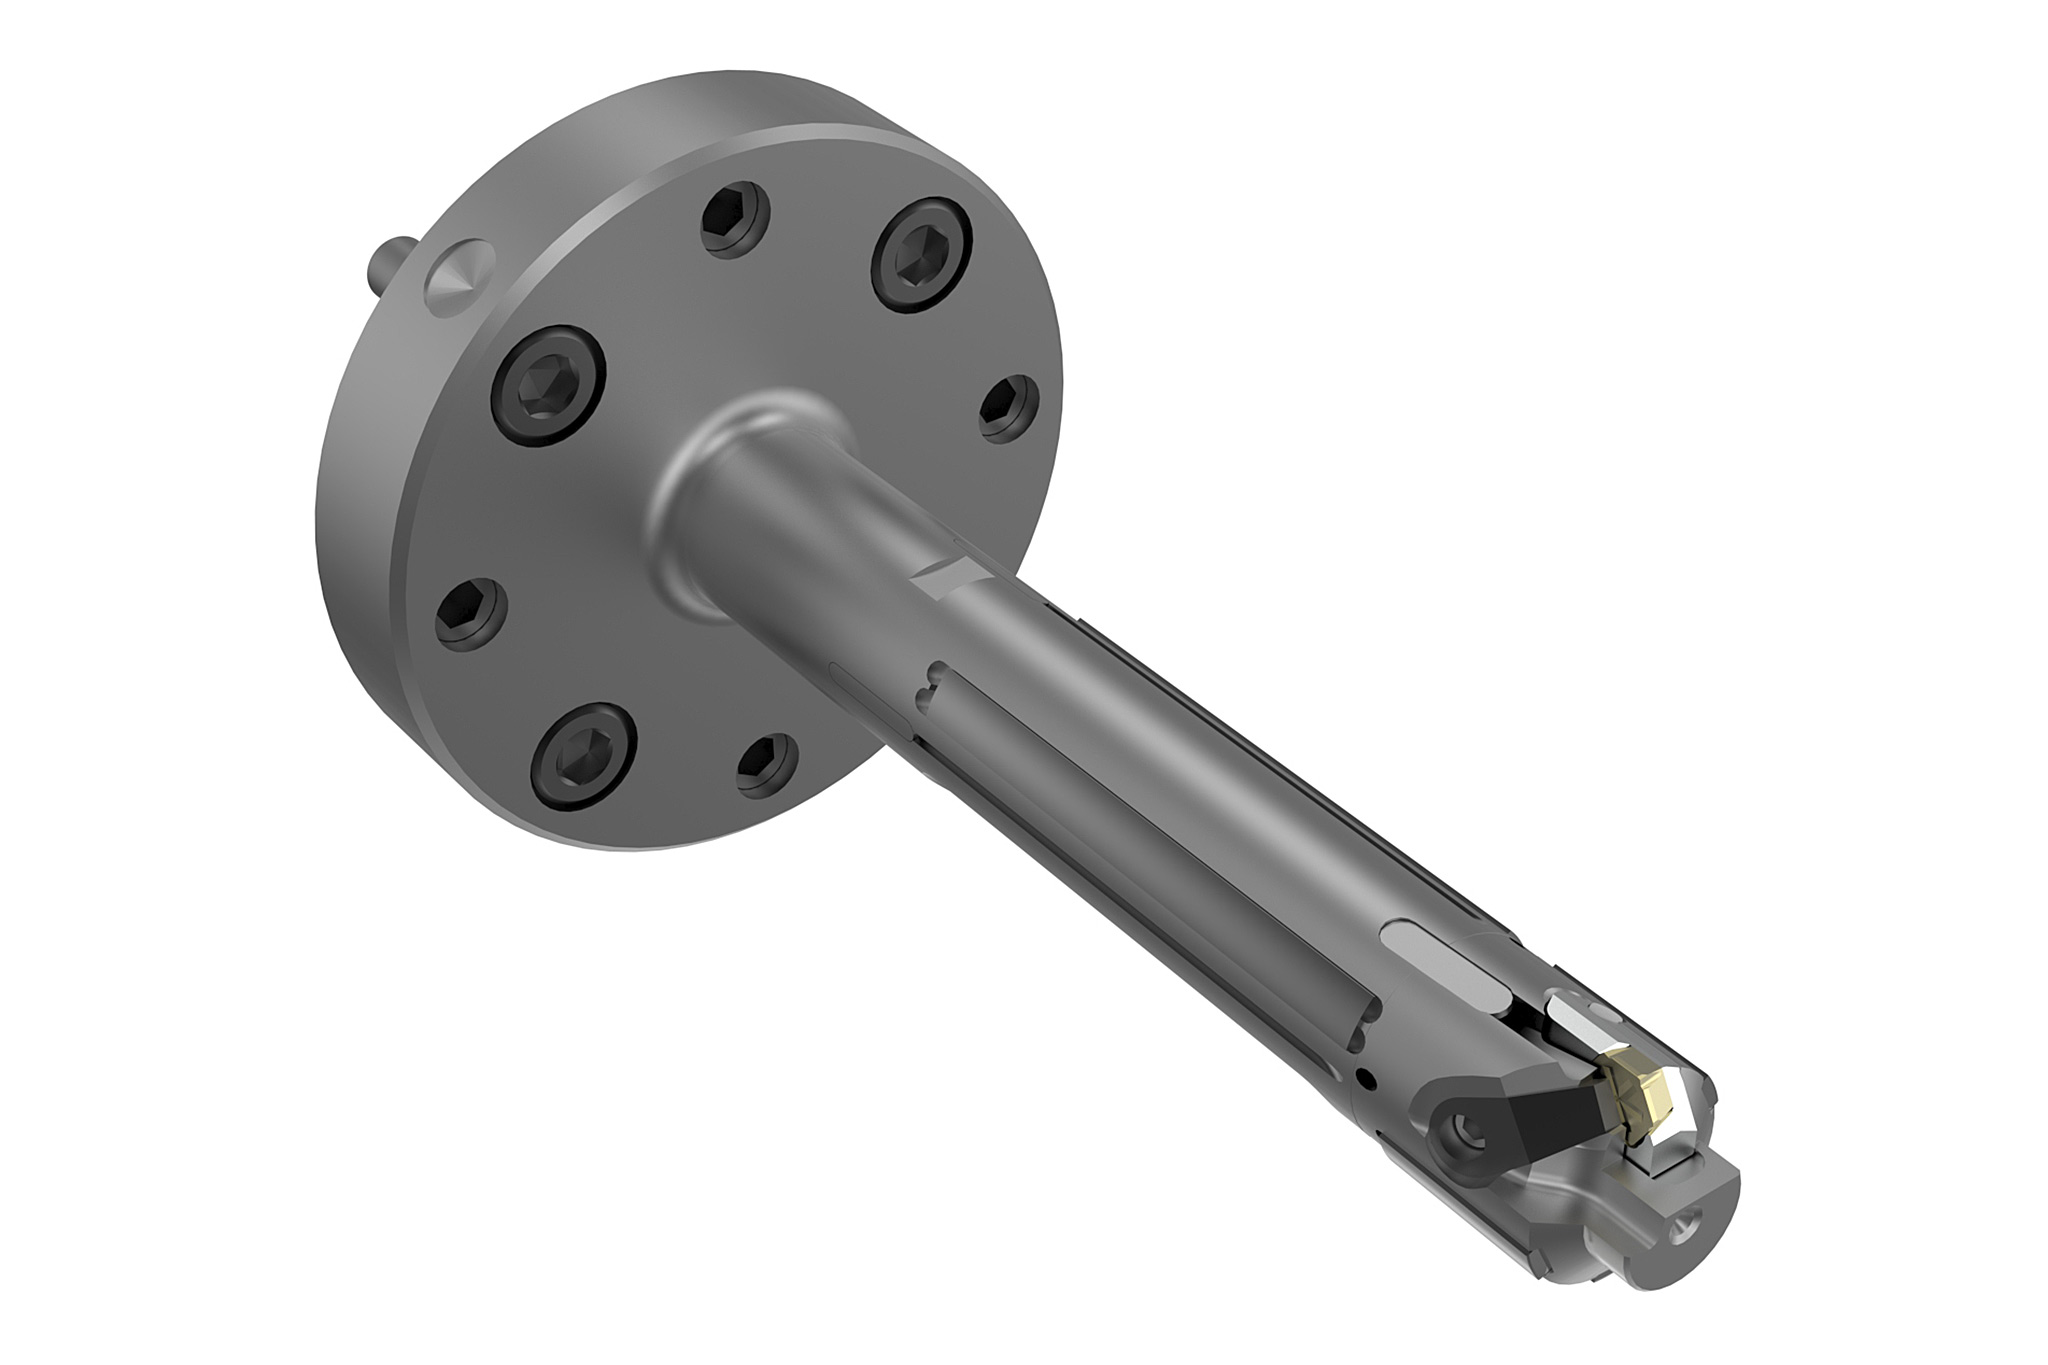
3. Fine boring
- Fine boring tool with EasyAdjust system and guide pads
- Reliable precision machining with easy handling
- Best cylindrical forms due to optimum guidance
Compensator bore
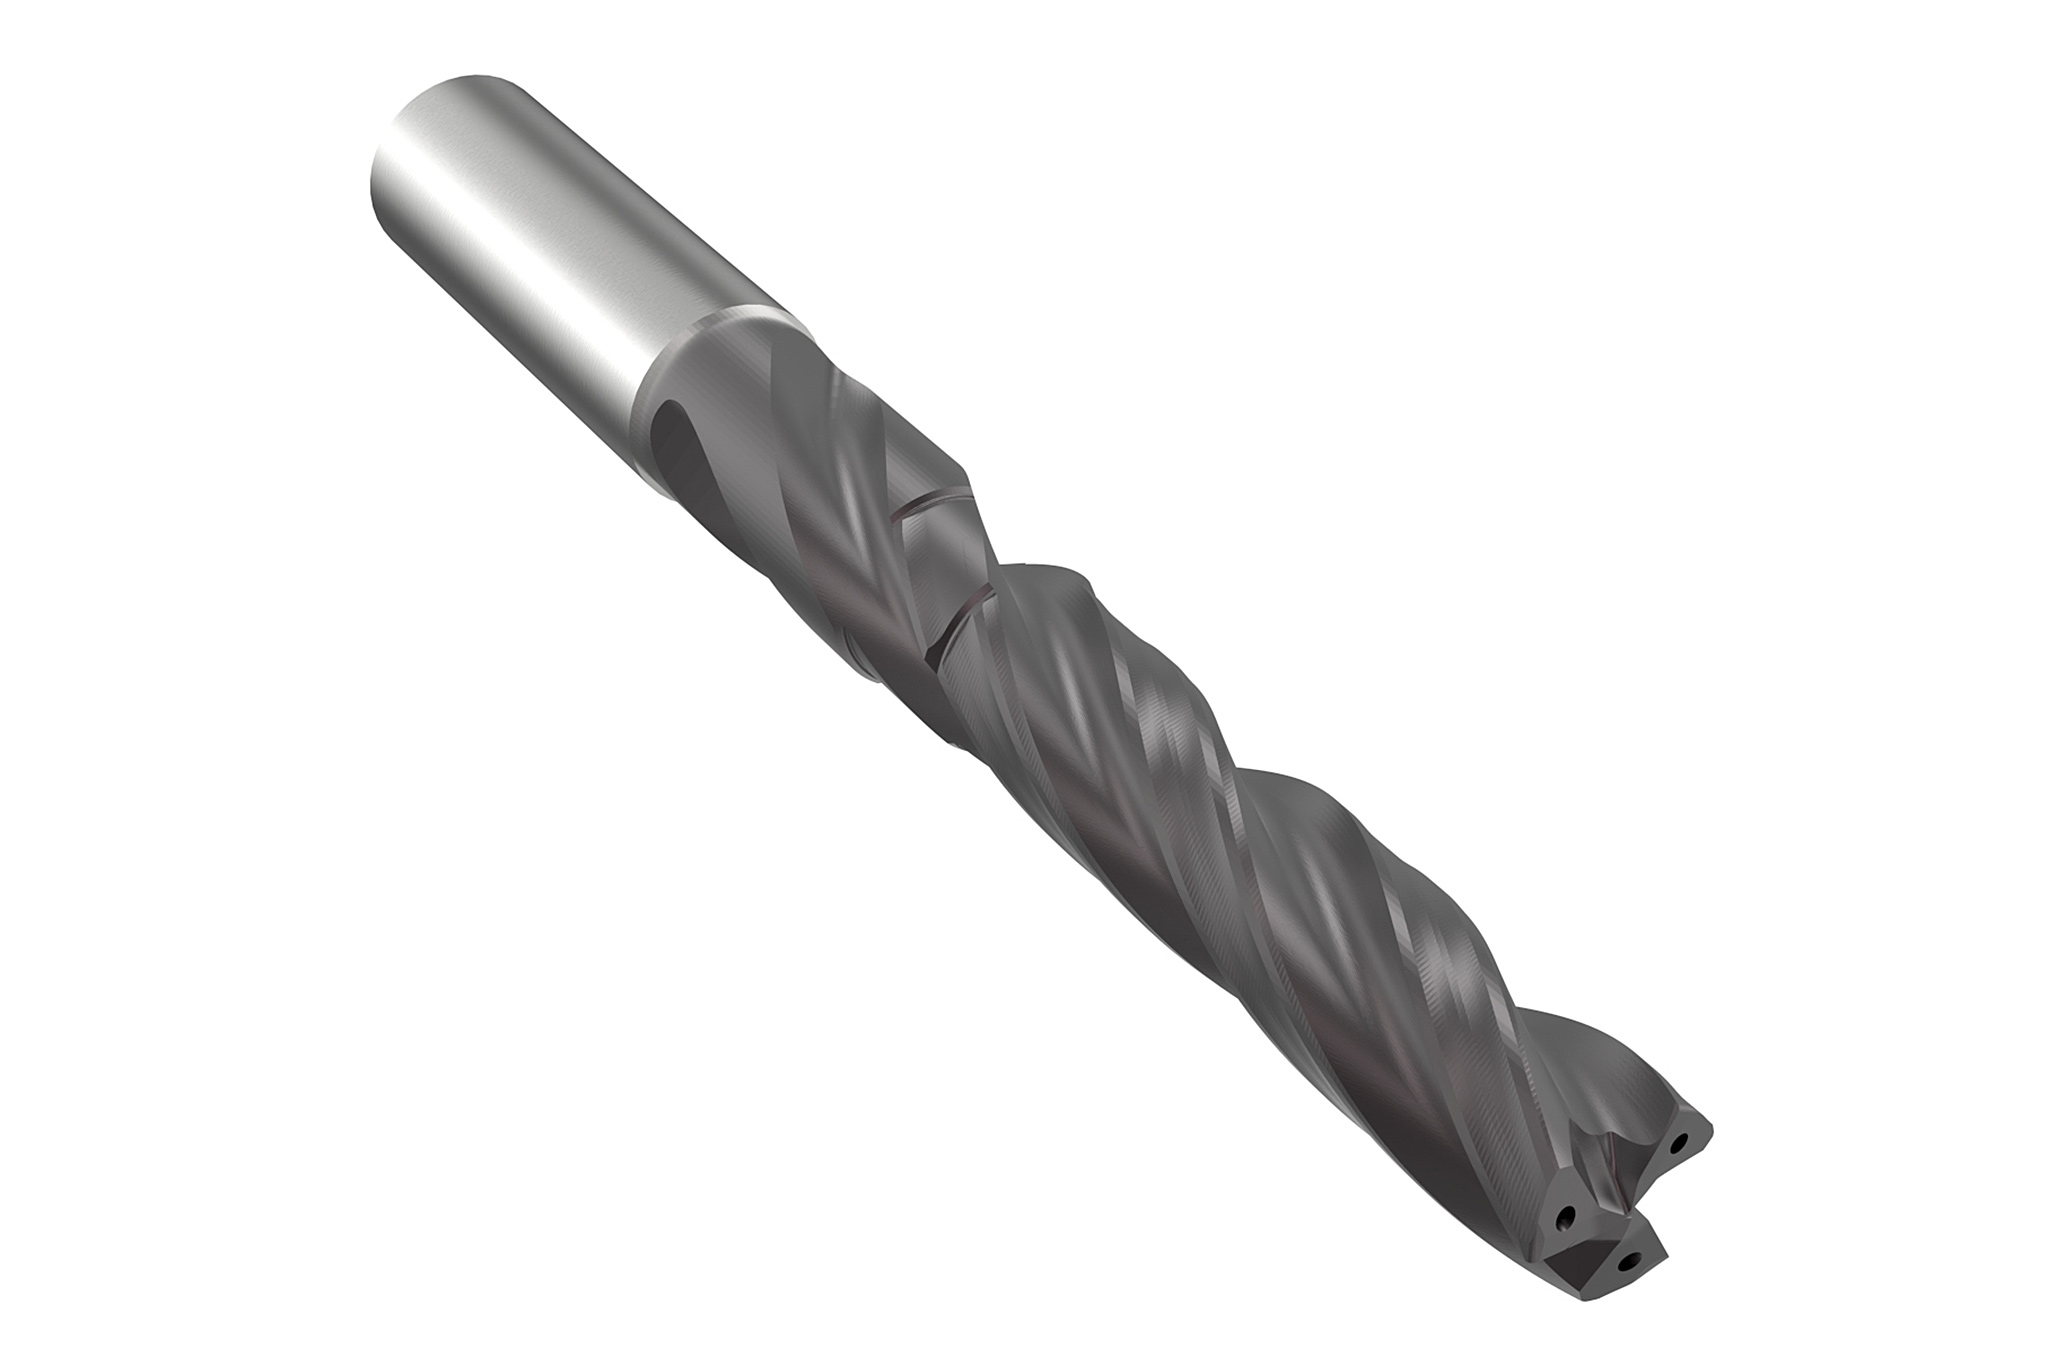
1. Boring
- Solid carbide boring tool with six margin lands and special lead geometry
- Straight bore, ideal chip flow und guide across the entire bore length
- Reduced non-productive times due to two machining operations in one tool
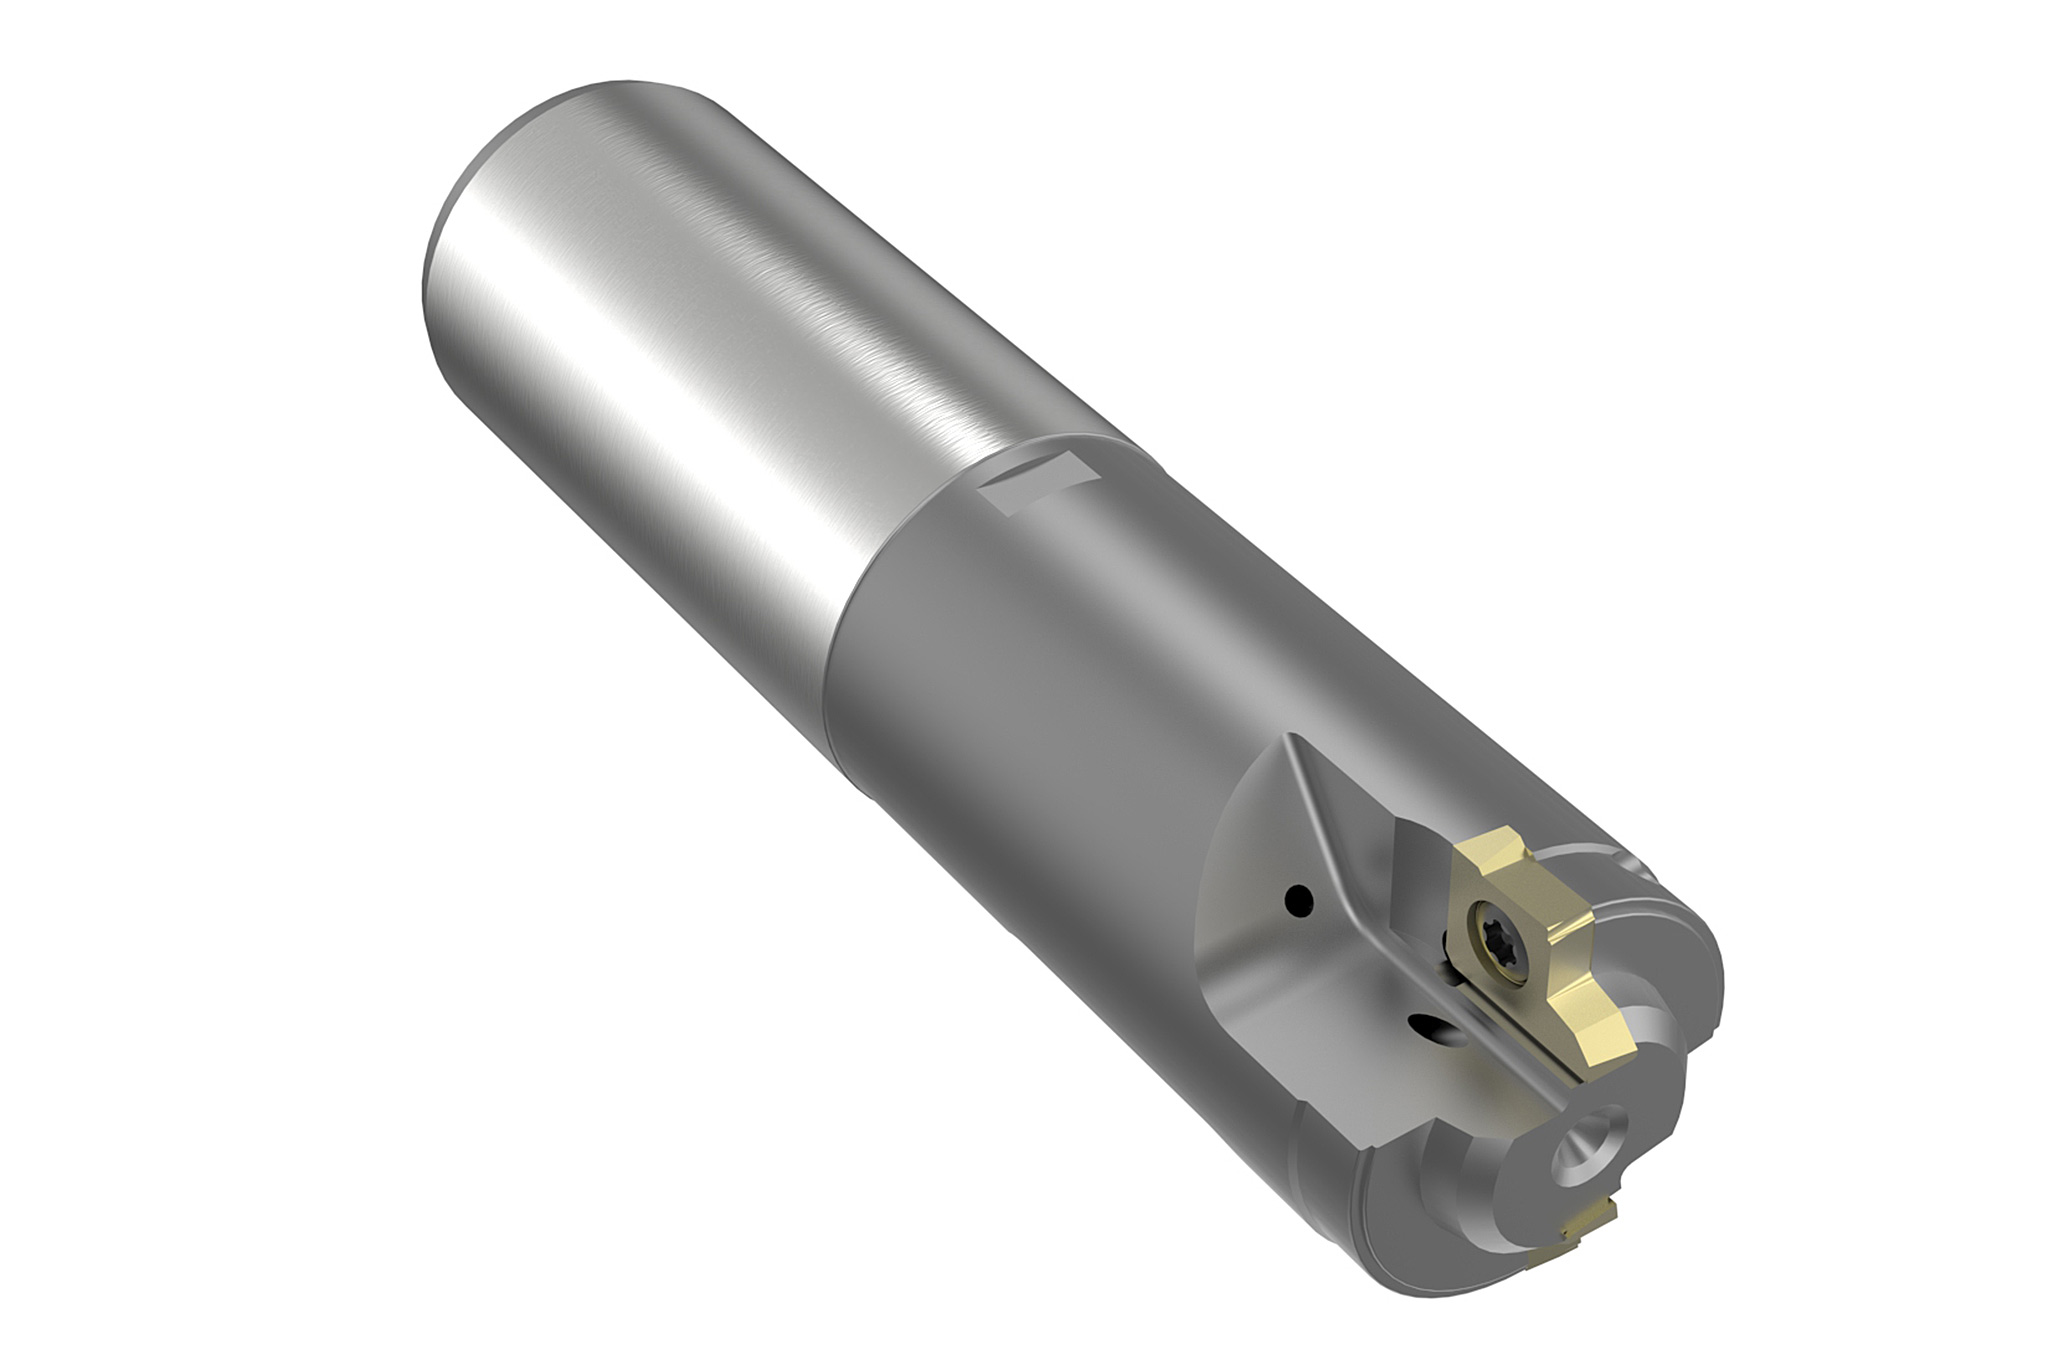
2. Contour machining
- Double edge boring tool with form cutting edges
- Reliable machining of the contour
- Easy handling with low cutting material costs
3. Fine boring
- Fine boring tool with EasyAdjust system and guide pads
- Reliable precision machining with easy handling without subsequent honing
- Best cylindrical forms due to optimum guidance
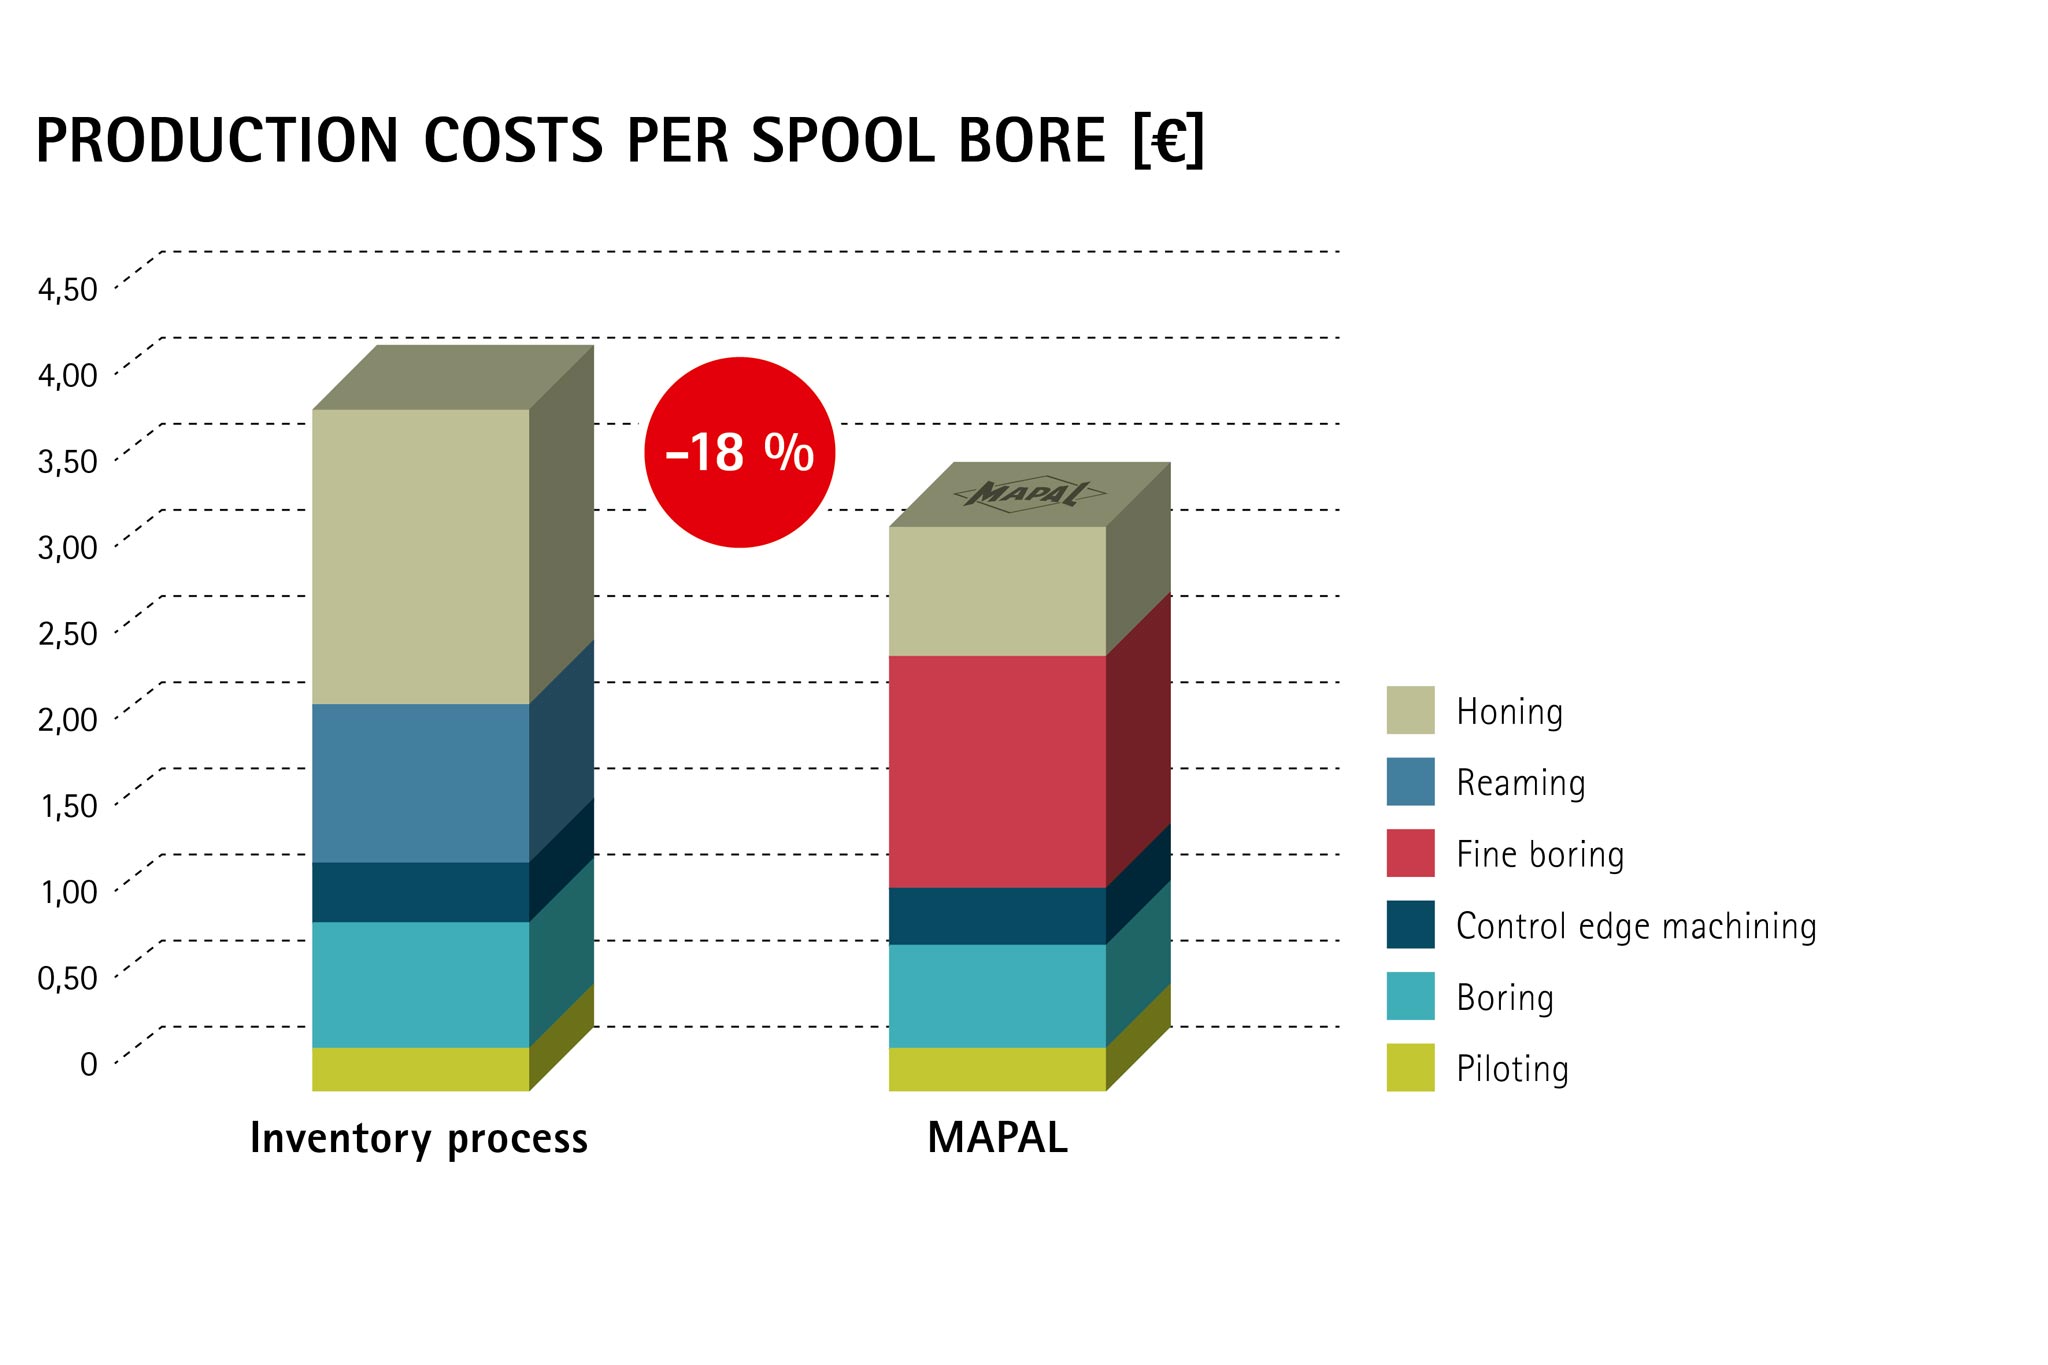
Advantages
- Expensive honing process shortened in spool bore
- Low tool costs per bore
- Shorter non-productive times due to clever engineering in cooperation with the customer
- Significant cost savings, as honing process no longer required in the compensator bore
