
Bruñido flexible en el centro de mecanizado
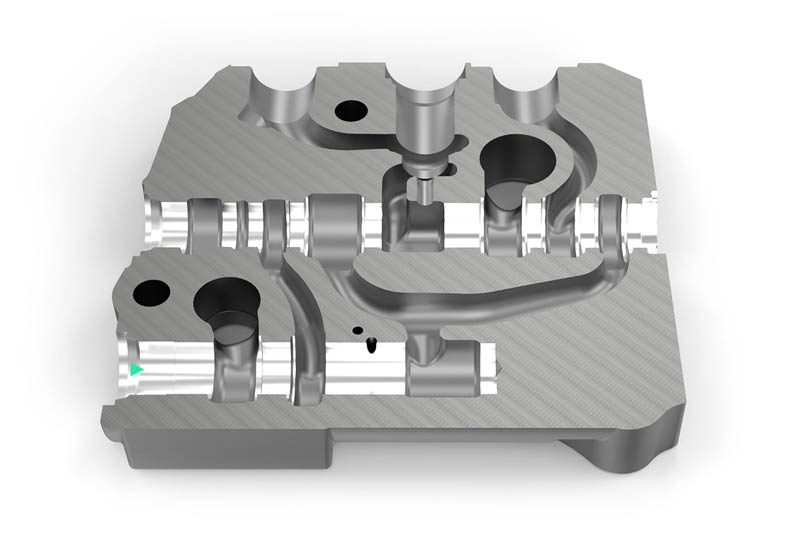
Carcasa de la válvula EN-GJS-400-15 – Perforación/bruñido de equilibrio de presión
Situación inicial del cliente
- Exigencia de reducir los costos auxiliares
- Centro de mecanizado existente convertido en TOOLTRONIC
- Bruñido para la construcción de prototipos, así como para series pequeñas y medianas
- Necesidad de guardar el proceso de bruñido en una máquina separada
Particularidades de esta solución
- Eje NC completo integrado en el sistema de control de la máquina
- Reducción de los tiempos de producción y rendimiento
- Mejora de la calidad de las superficies
- Mayor fidelidad de la forma
Perforación de equilibrio de presión
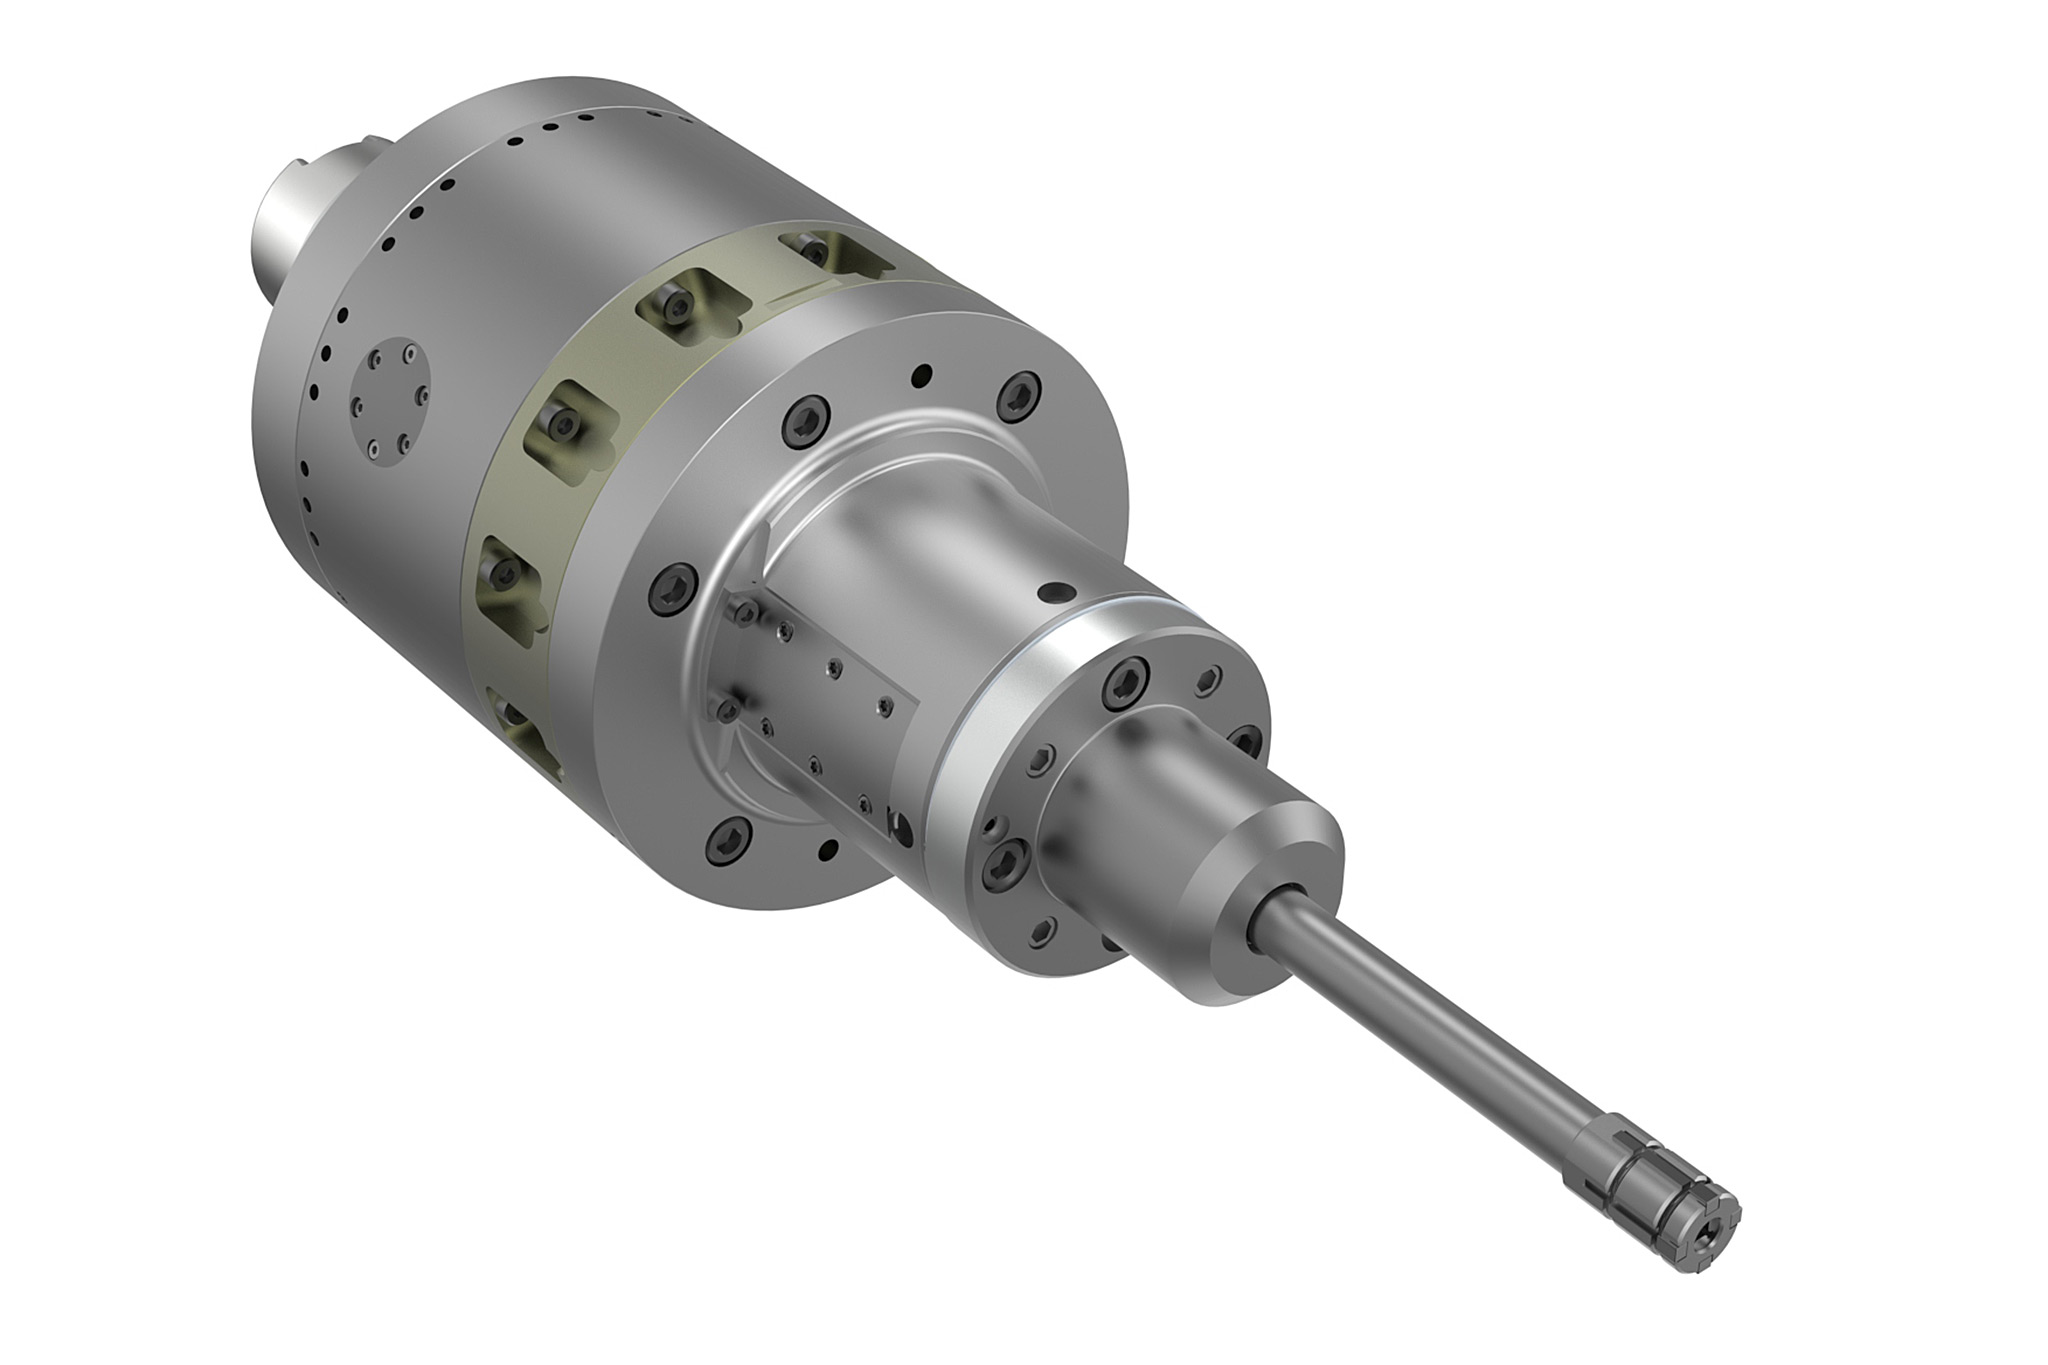
Mecanizado de acabado por bruñido
- Reducción significativa de los tiempos de producción y rendimiento
- Mayor fidelidad de la forma
Bruñido con TOOLTRONIC
El mecanizado con MAPAL TOOLTRONIC consigue una alta calidad superficial y precisión dimensional con las tolerancias de fabricación más ajustadas y una gran flexibilidad en la producción. El desgaste de las piedras de bruñir se compensa de forma segura para el proceso mediante un movimiento de control muy sensible y de gran precisión (sistema EAT).
MAPAL TOOLTRONIC:構造および利点
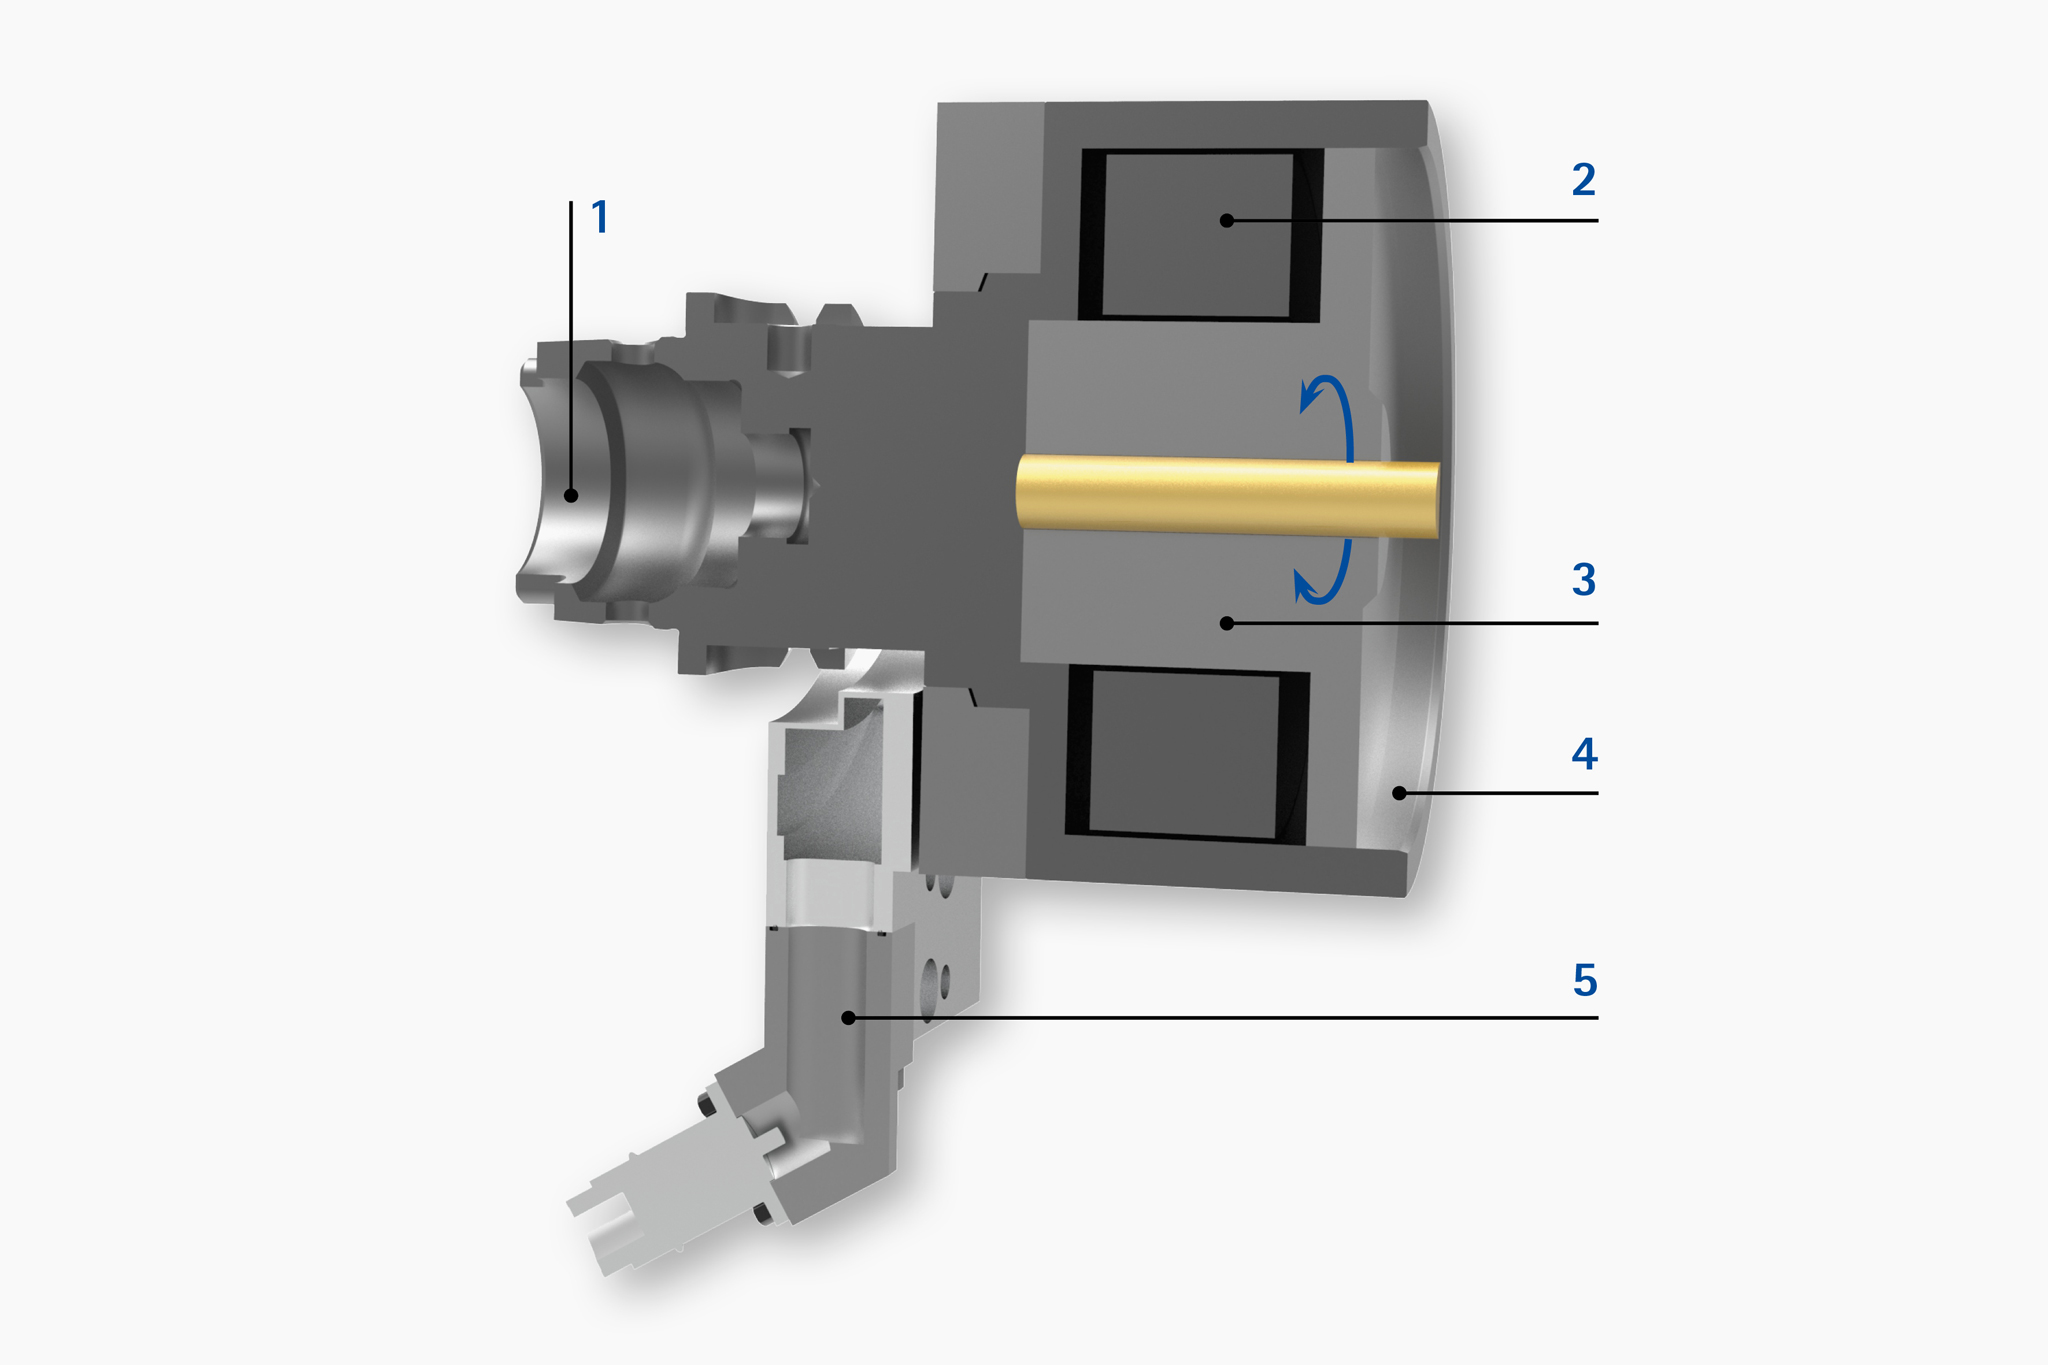
マシニングセンタ用TOOLTRONICの構造:
- マシンインターフェース
- 電子機器
- 接続点が設定されたモーターユニット
- モジュラーインターフェース
- ステータ (固定ユニット)
このホーニングの利点:
- 非常に厳しい製造公差と製造への柔軟性
- 高い表面品質と寸法精度
- プロトタイプ、中小規模生産における大幅な節約と品質向上の可能性
- 時間のかかる再ツーリングが不要
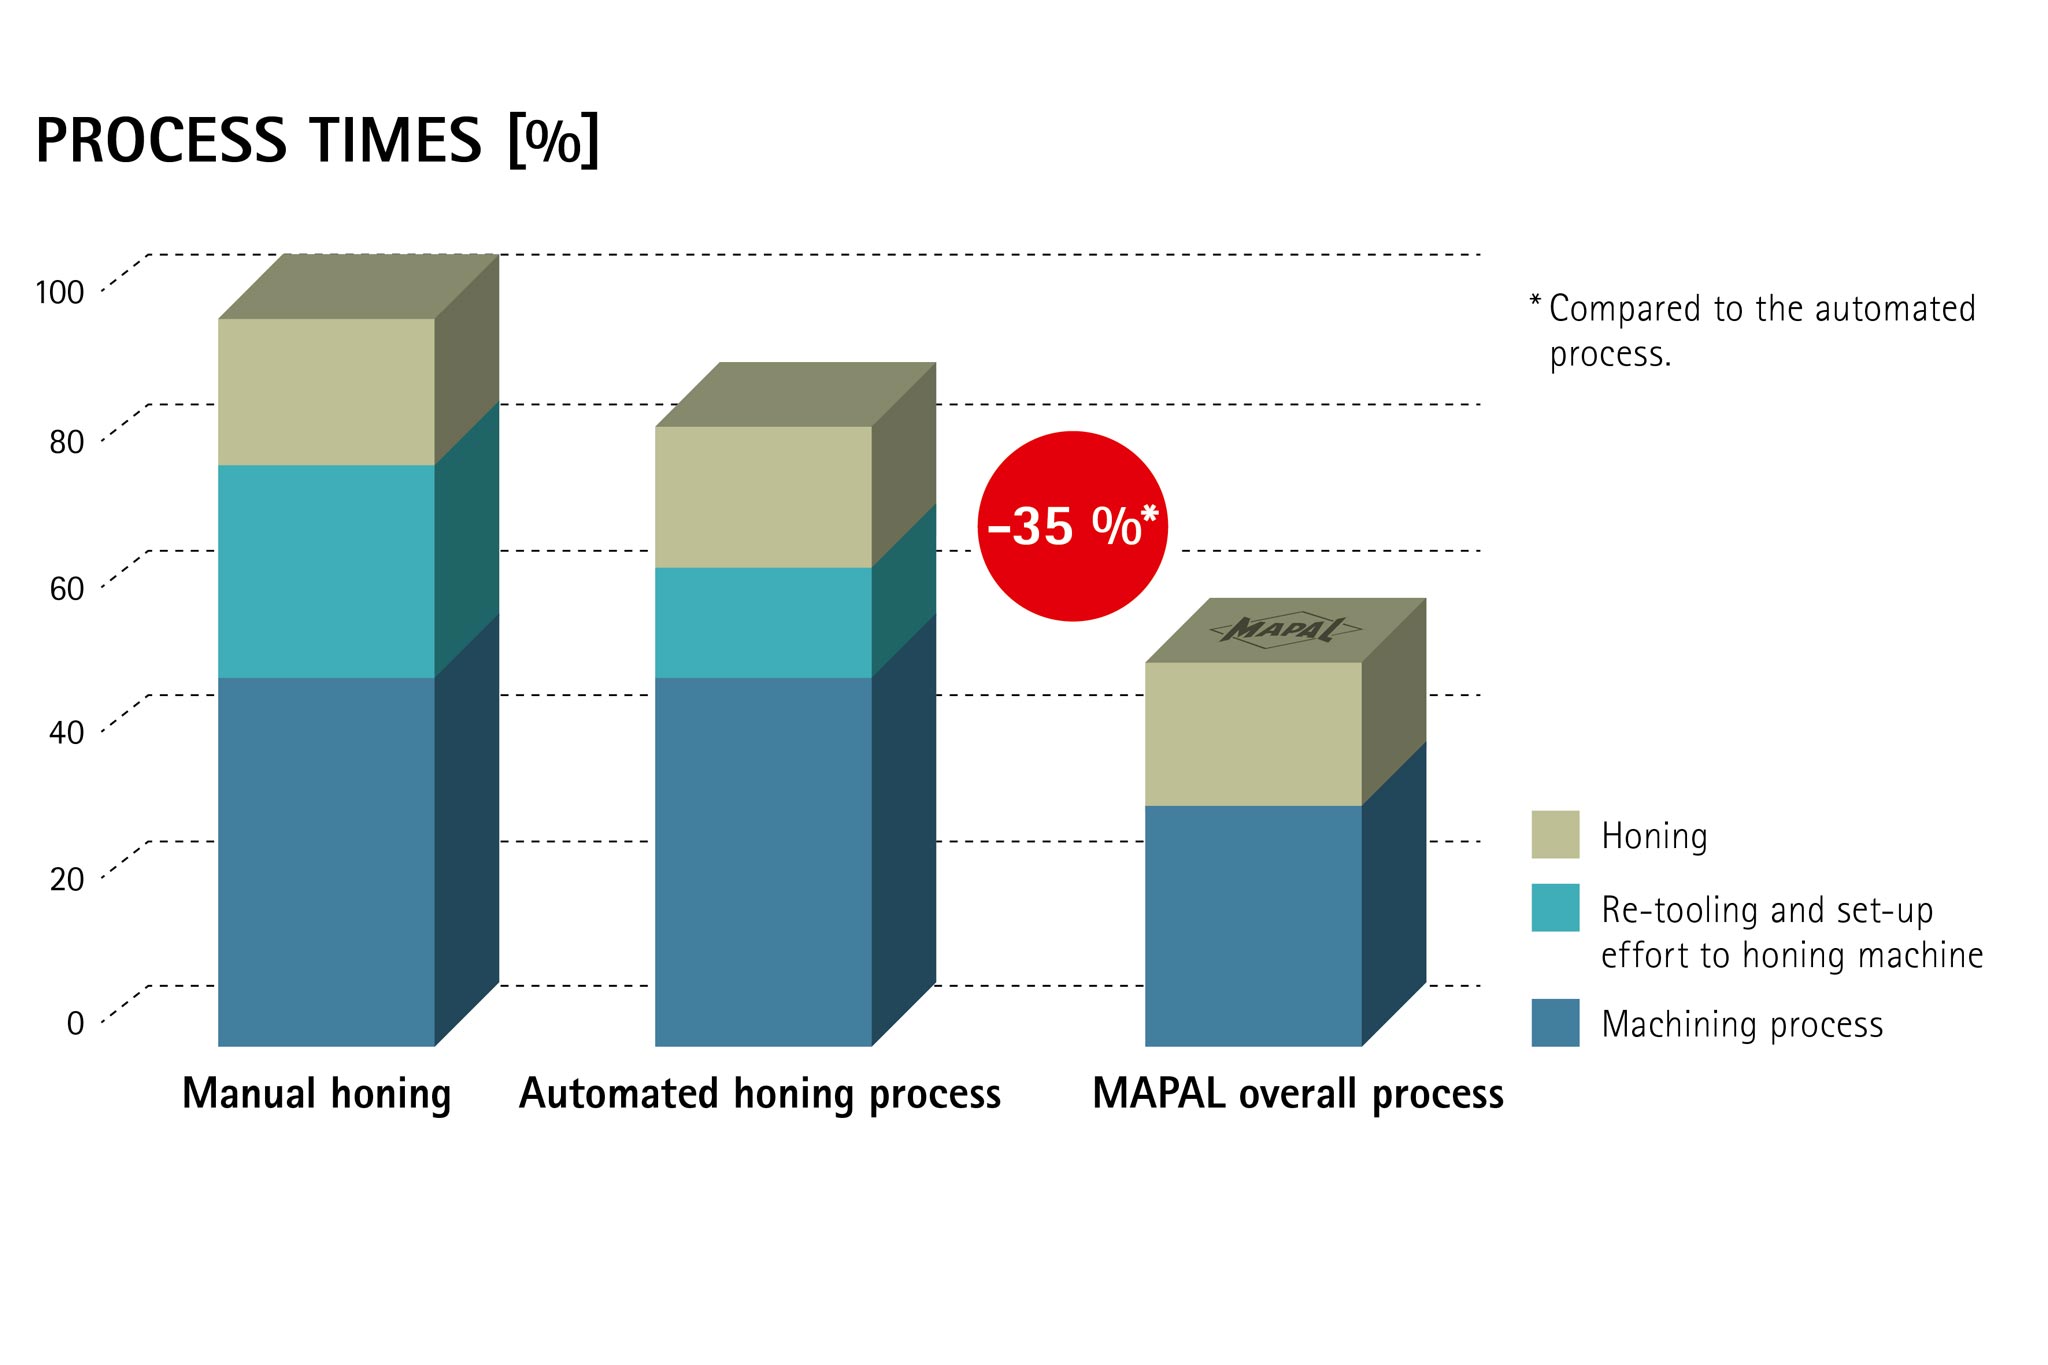
利点
- 達成すべき公差:直径精度 IT 6、真円度 < 5 μm
- 部品を固定位置に固定し、静止した状態による旋削
- バリのない、丸みのある繋ぎ目形状が可能
- 特殊ツールの削減
- エキセントリックアクチュエーティングツール(EATシステム)による低メンテナンスシステム
- ほぼすべてのマシニングセンタをマパールのTOOLTRONIC技術に変換可能
- ホーニング盤での再ツーリングの再クランプ誤差がない
- 流量制御穴の全プロセスをマパールでマッピング可能(最高の経済性&工程信頼性)