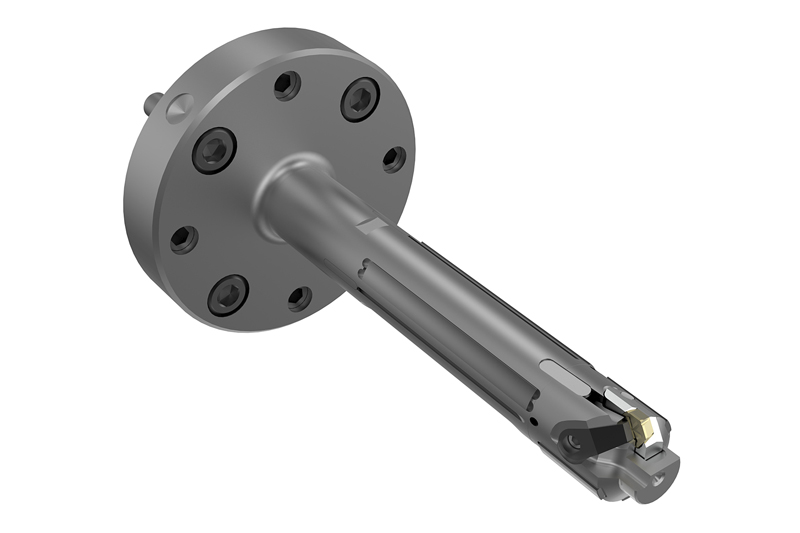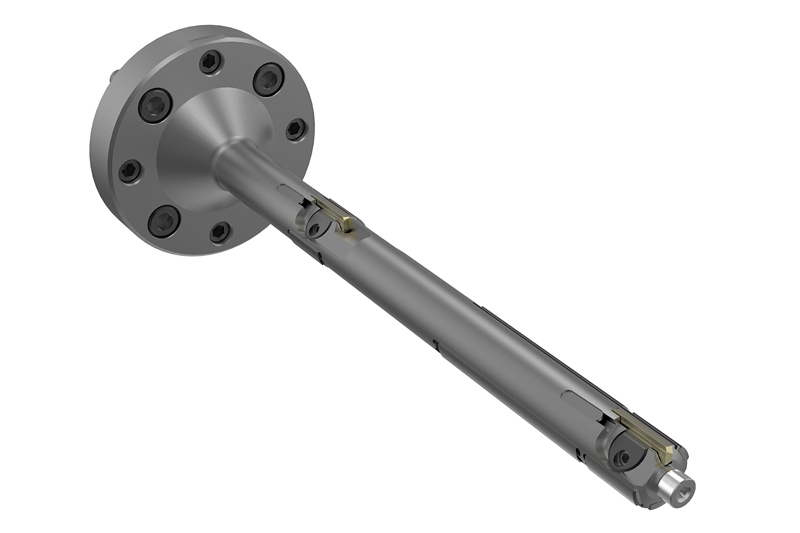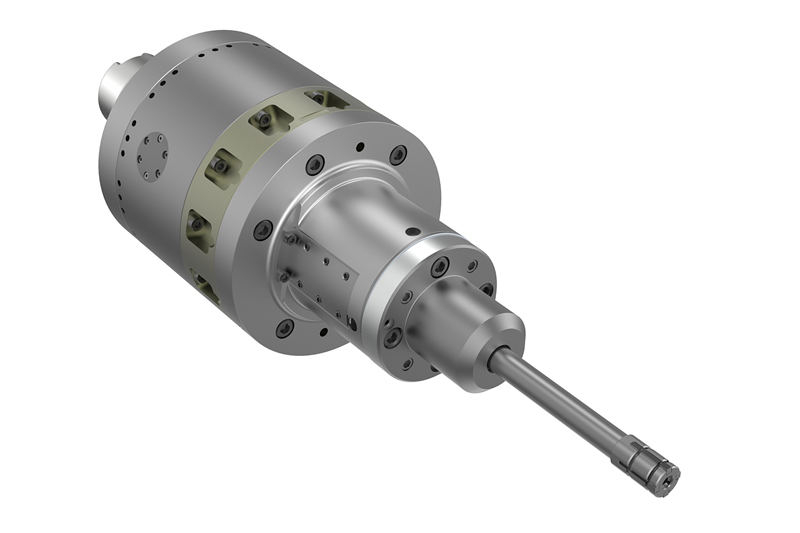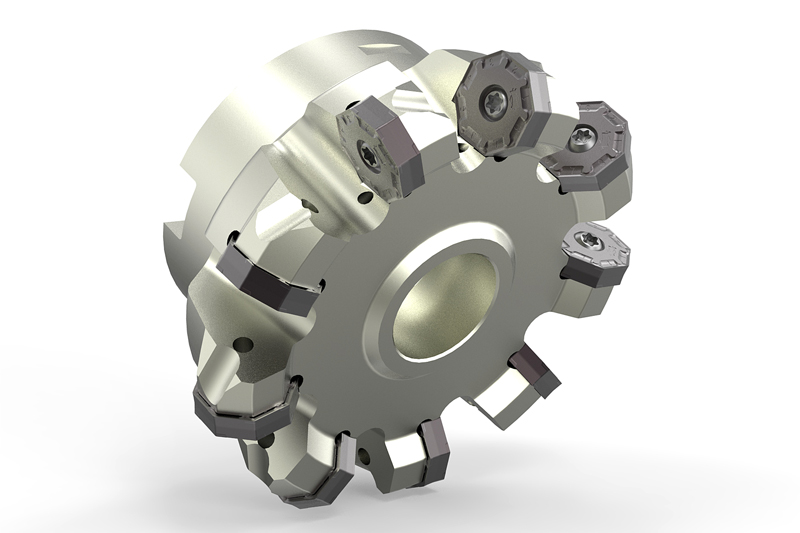
Carcasas de válvulas hidráulicas
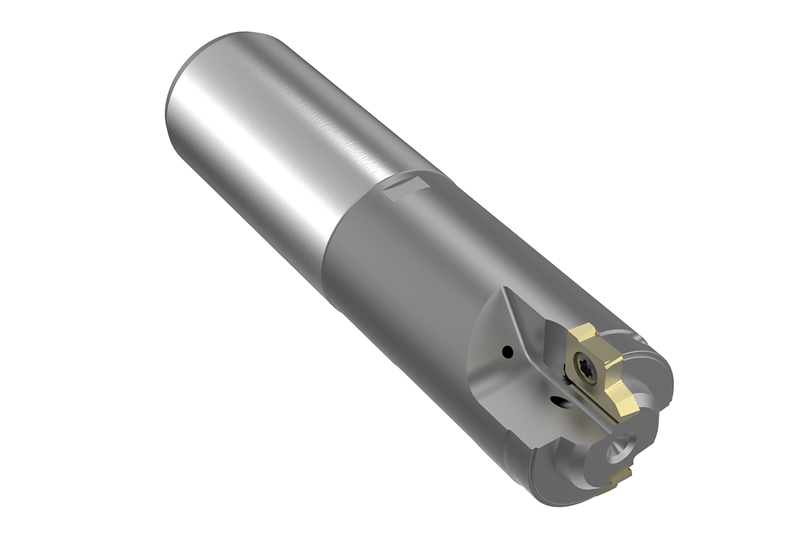
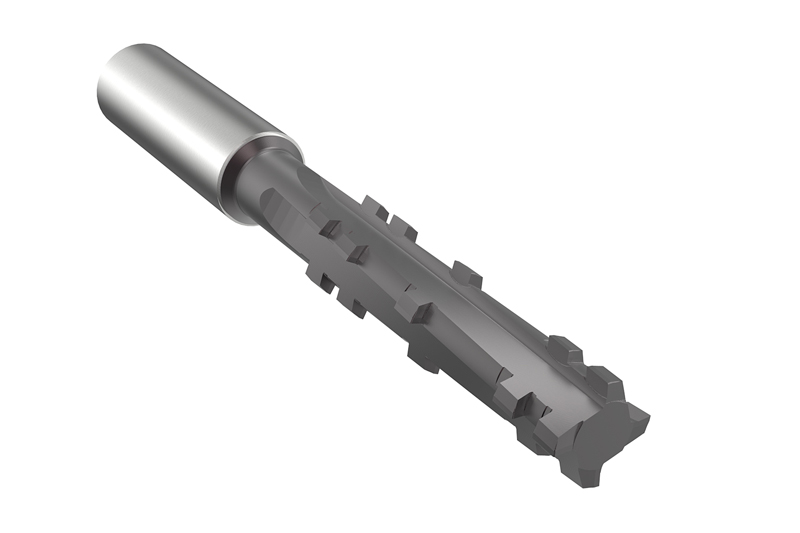
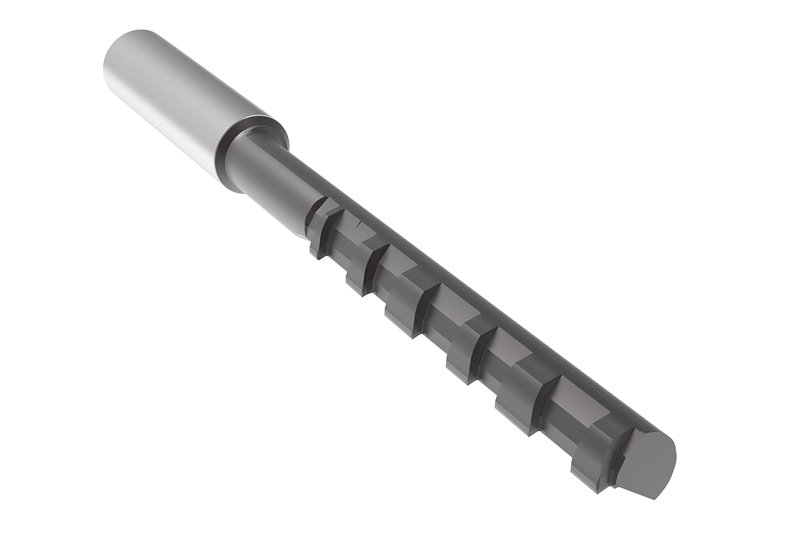
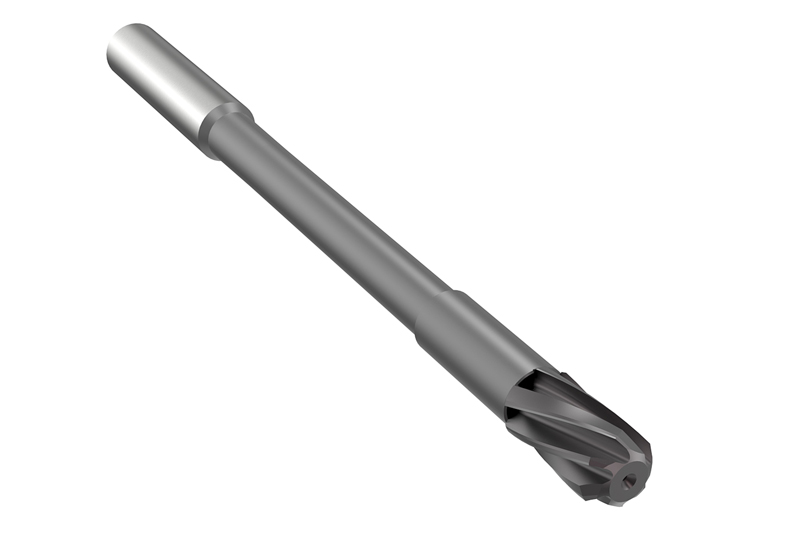
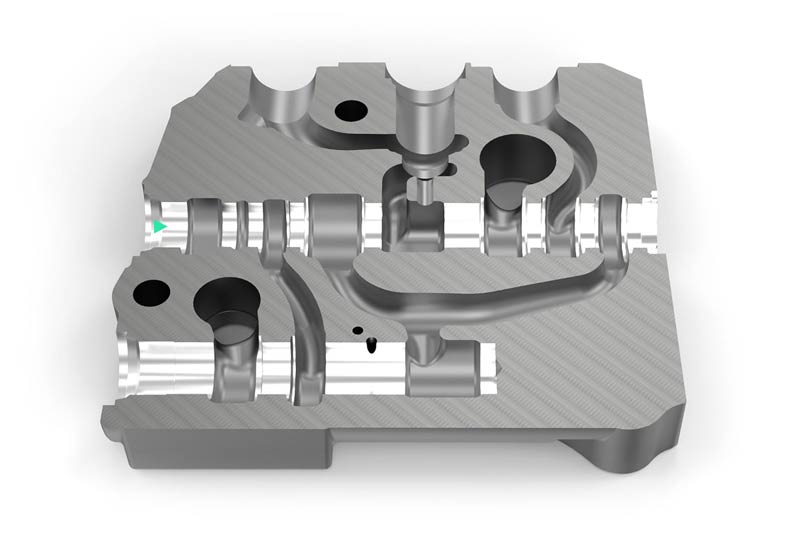
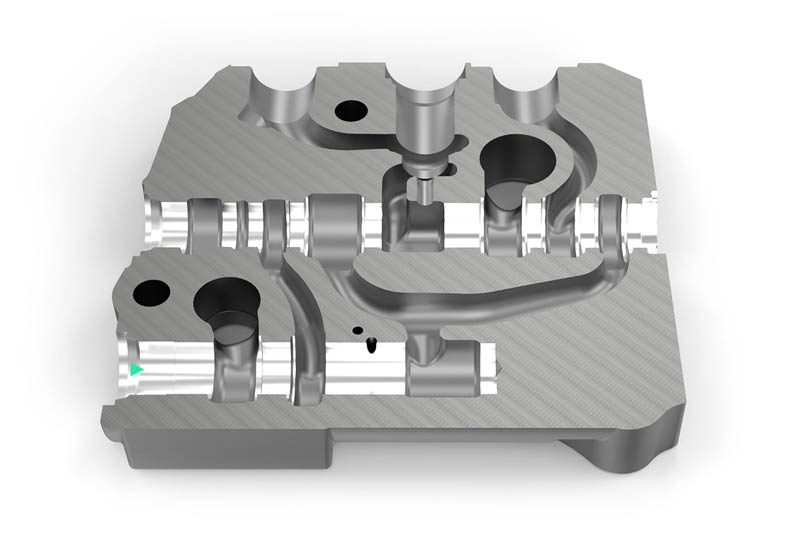
Tutto dipende dal foro principale. Nel mondo della fluidodinamica, la produzione di corpi valvole è la disciplina principale. La competenza di MAPAL nella lavorazione del foro cursore è ormai richiesta da anni. Dalla precisione del foro dipende la distanza dal cursore, che permette il passaggio dell’olio idraulico solo nella direzione desiderata senza perdite. Questa è molto limitata nelle moderne valvole idrauliche. Di conseguenza, l’attenzione si concentra sulla circolarità, cilindricità, linearità e qualità superficiale di questo foro.
Wymagania dotyczące obróbki skrawaniem
- Zmienna grubość naddatku odlewniczego
- Silnie przerwana obróbka
- Unikanie tworzenia się pierścieni podczas wytaczania i zapewnienie bezpiecznego usuwania wiórów z obudowy
- Unikanie wykruszeń na krawędziach sterujących podczas procesu wytaczaniaBardzo wysokie wymagania dotyczące tolerancji kształtu i położenia
- Stały naddatek przed honowaniem
- Uwzględnienie zmienności elementów i ograniczonej liczby miejsc na narzędzia w koncepcji obróbki skrawaniem
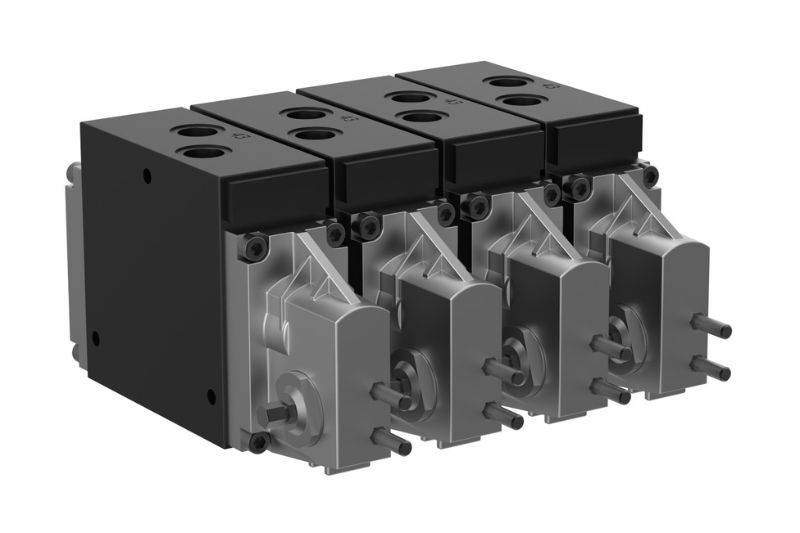
Rozdzielacze to zawory sterowane mechanicznie lub elektronicznie, posiadające kilka pozycji przełączania. W zależności od zadanej pozycji suwaka sterującego wzdłuż krawędzi sterujących ustawiany jest przepływ objętościowy do obsługi podłączonych urządzeń roboczych. Indywidualny kompensator ciśnienia reguluje stałą różnicę ciśnień obciążenia na krawędzi sterującej suwaka, dzięki czemu uzyskuje się regulację przepływu objętościowego w całym zakresie nastawczym niezależną od ciśnienia obciążenia, również podczas pracy równoległej (kompensacja obciążenia). System musi być szczelny, aby zapobiec niezamierzonemu opadaniu obciążenia, również podczas pracy równoległej.
Obróbka otworów
Soluzioni applicative
Situazione di partenza del cliente
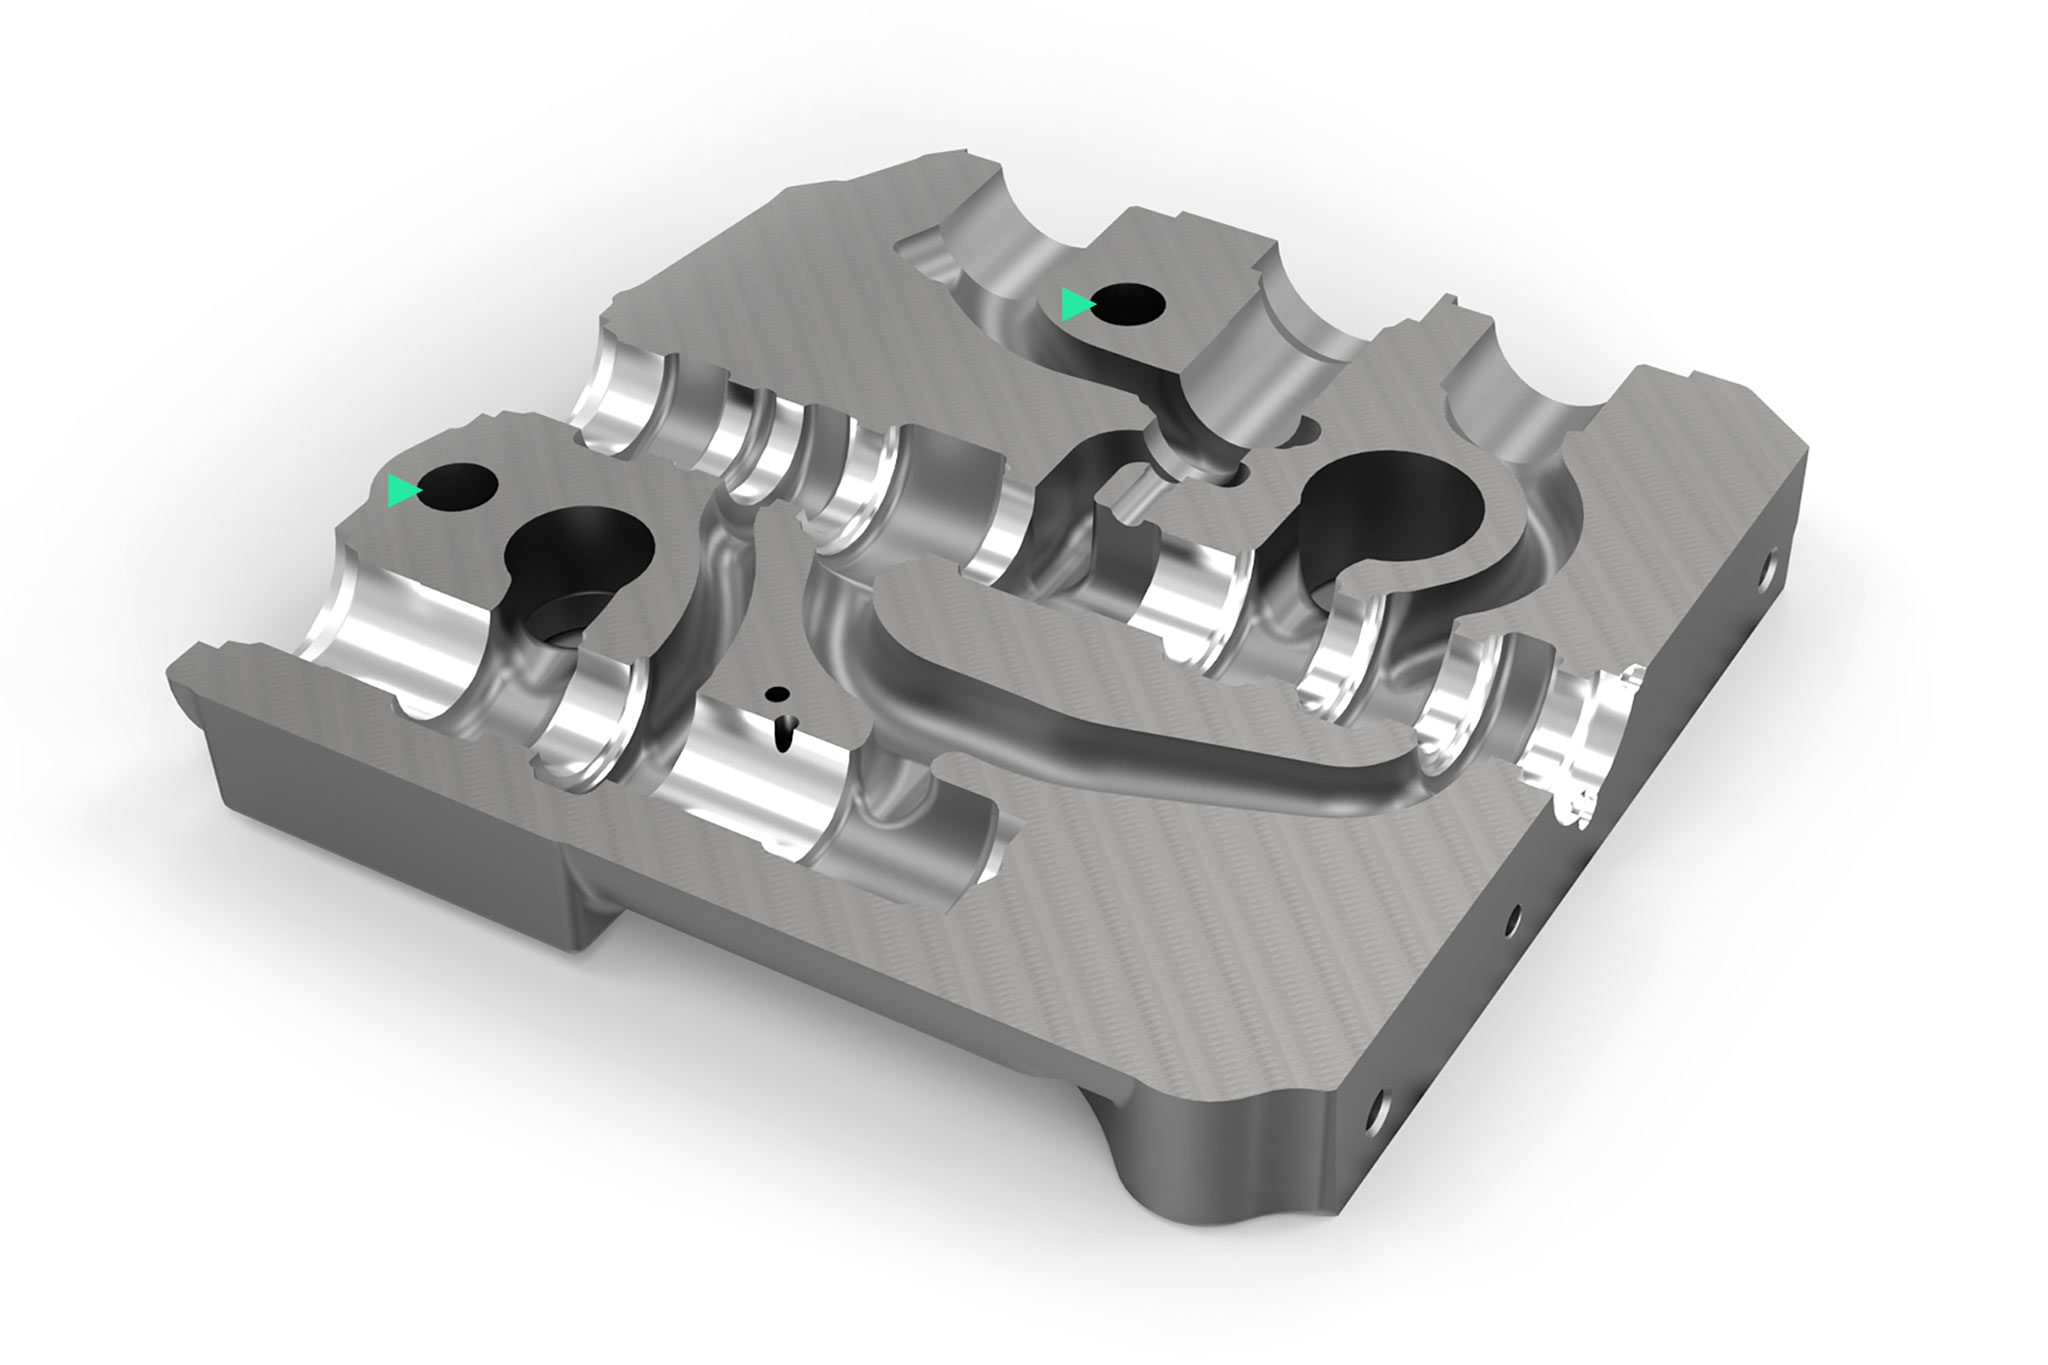
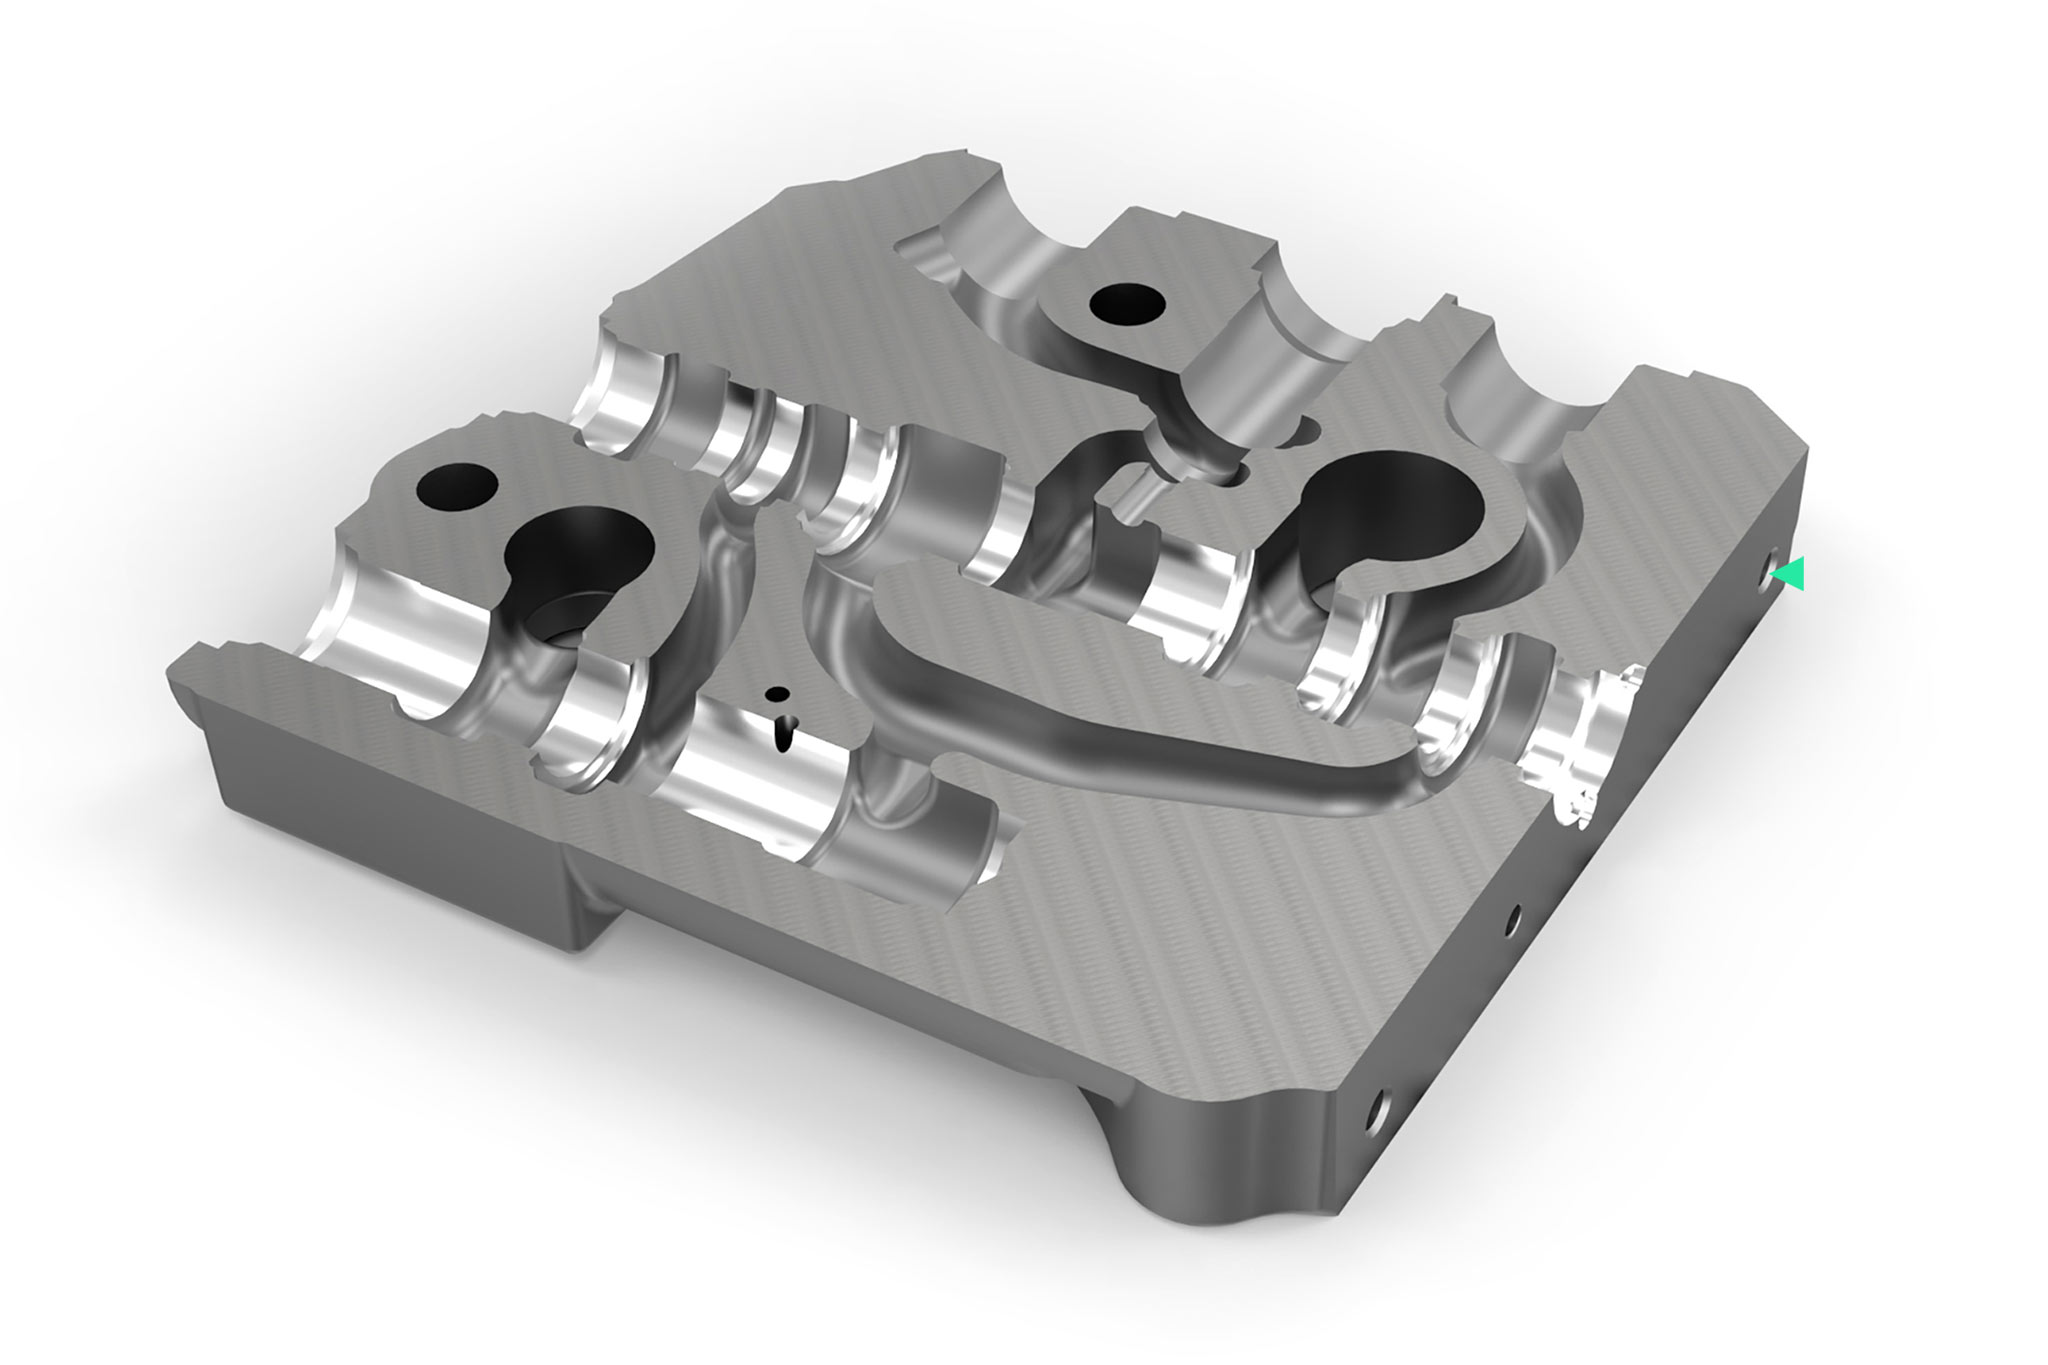
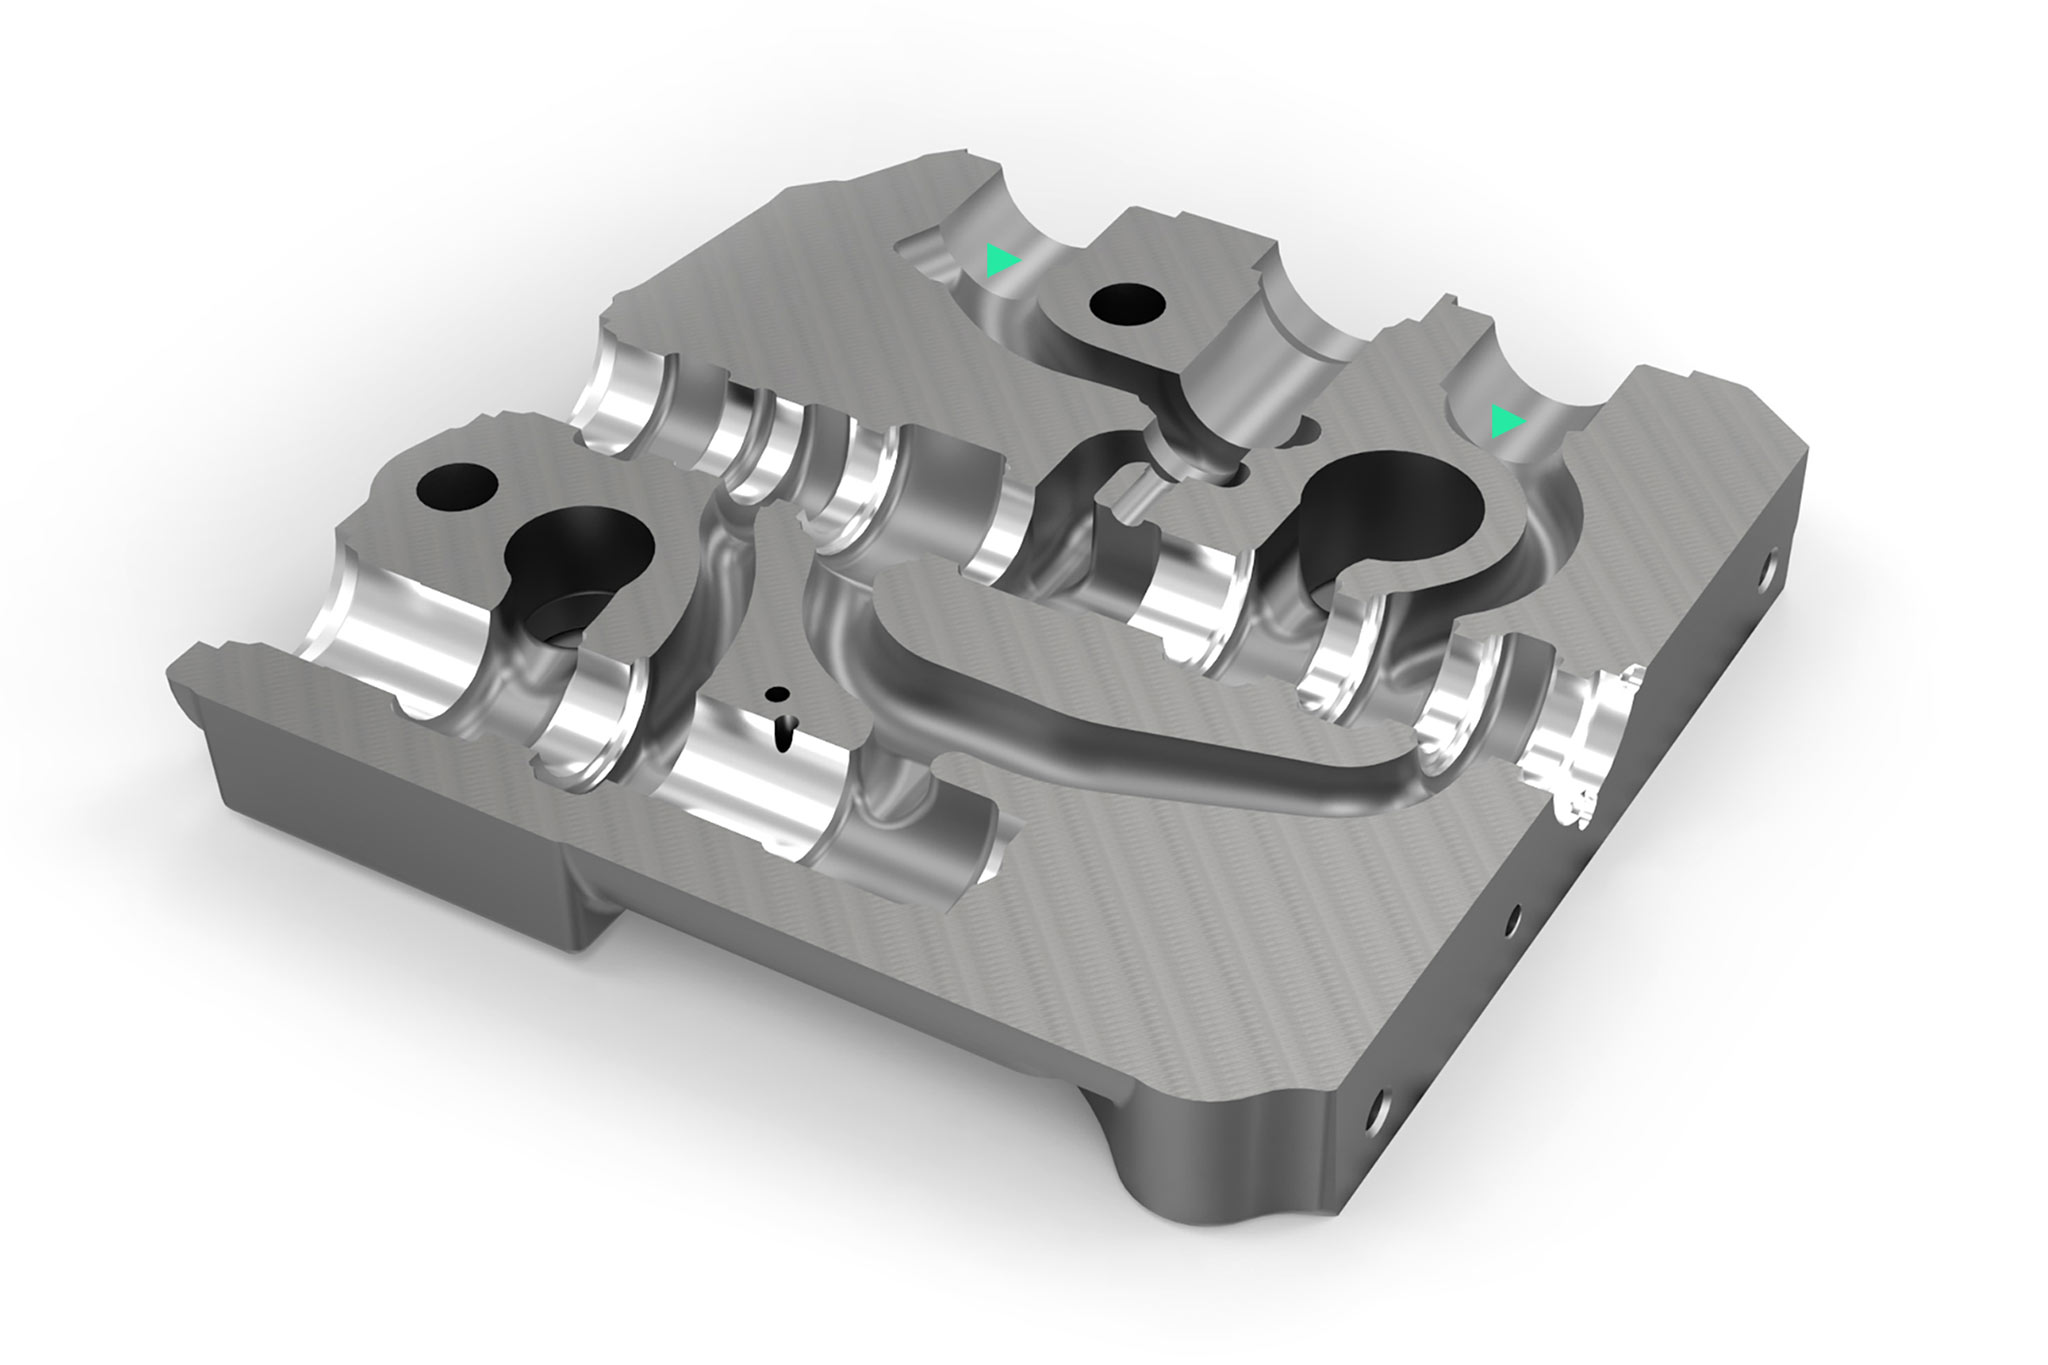
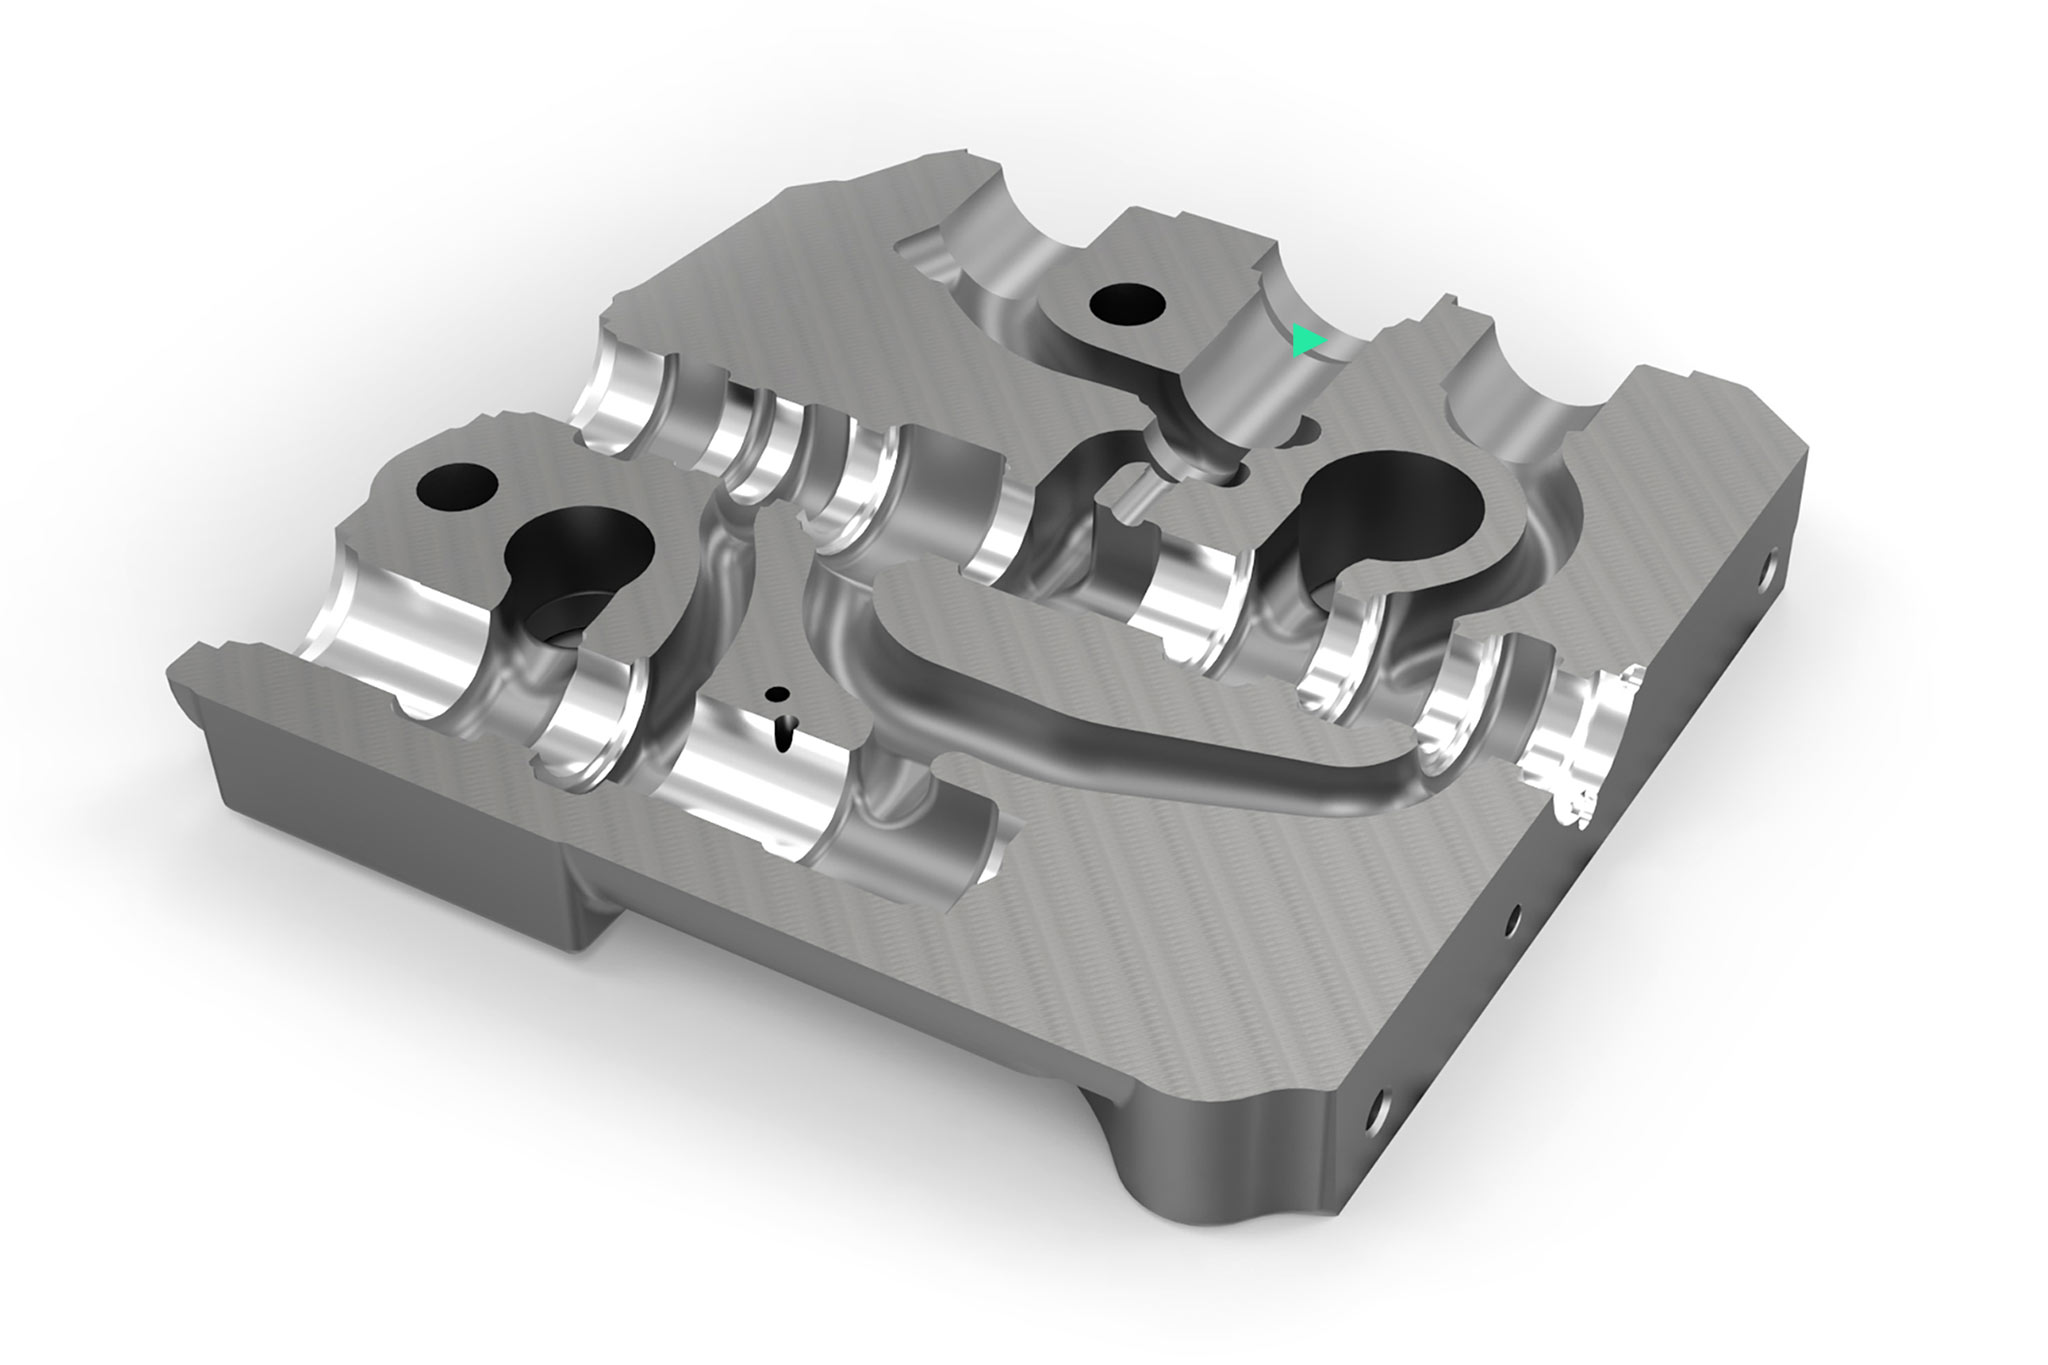
Corpo valvola EN-GJS-400-15 – Foro cursore
- Ordini individuali, piccole e medie quantità
- Nessuna possibilità di registrazione utensile
- Lead time ridotto richiesto
- Elevati costi orari della macchina
- Disponibilità di un processo di levigatura a espansione stabile
- Progettazione utensile adattata a diverse varianti di componenti
Situación inicial del cliente
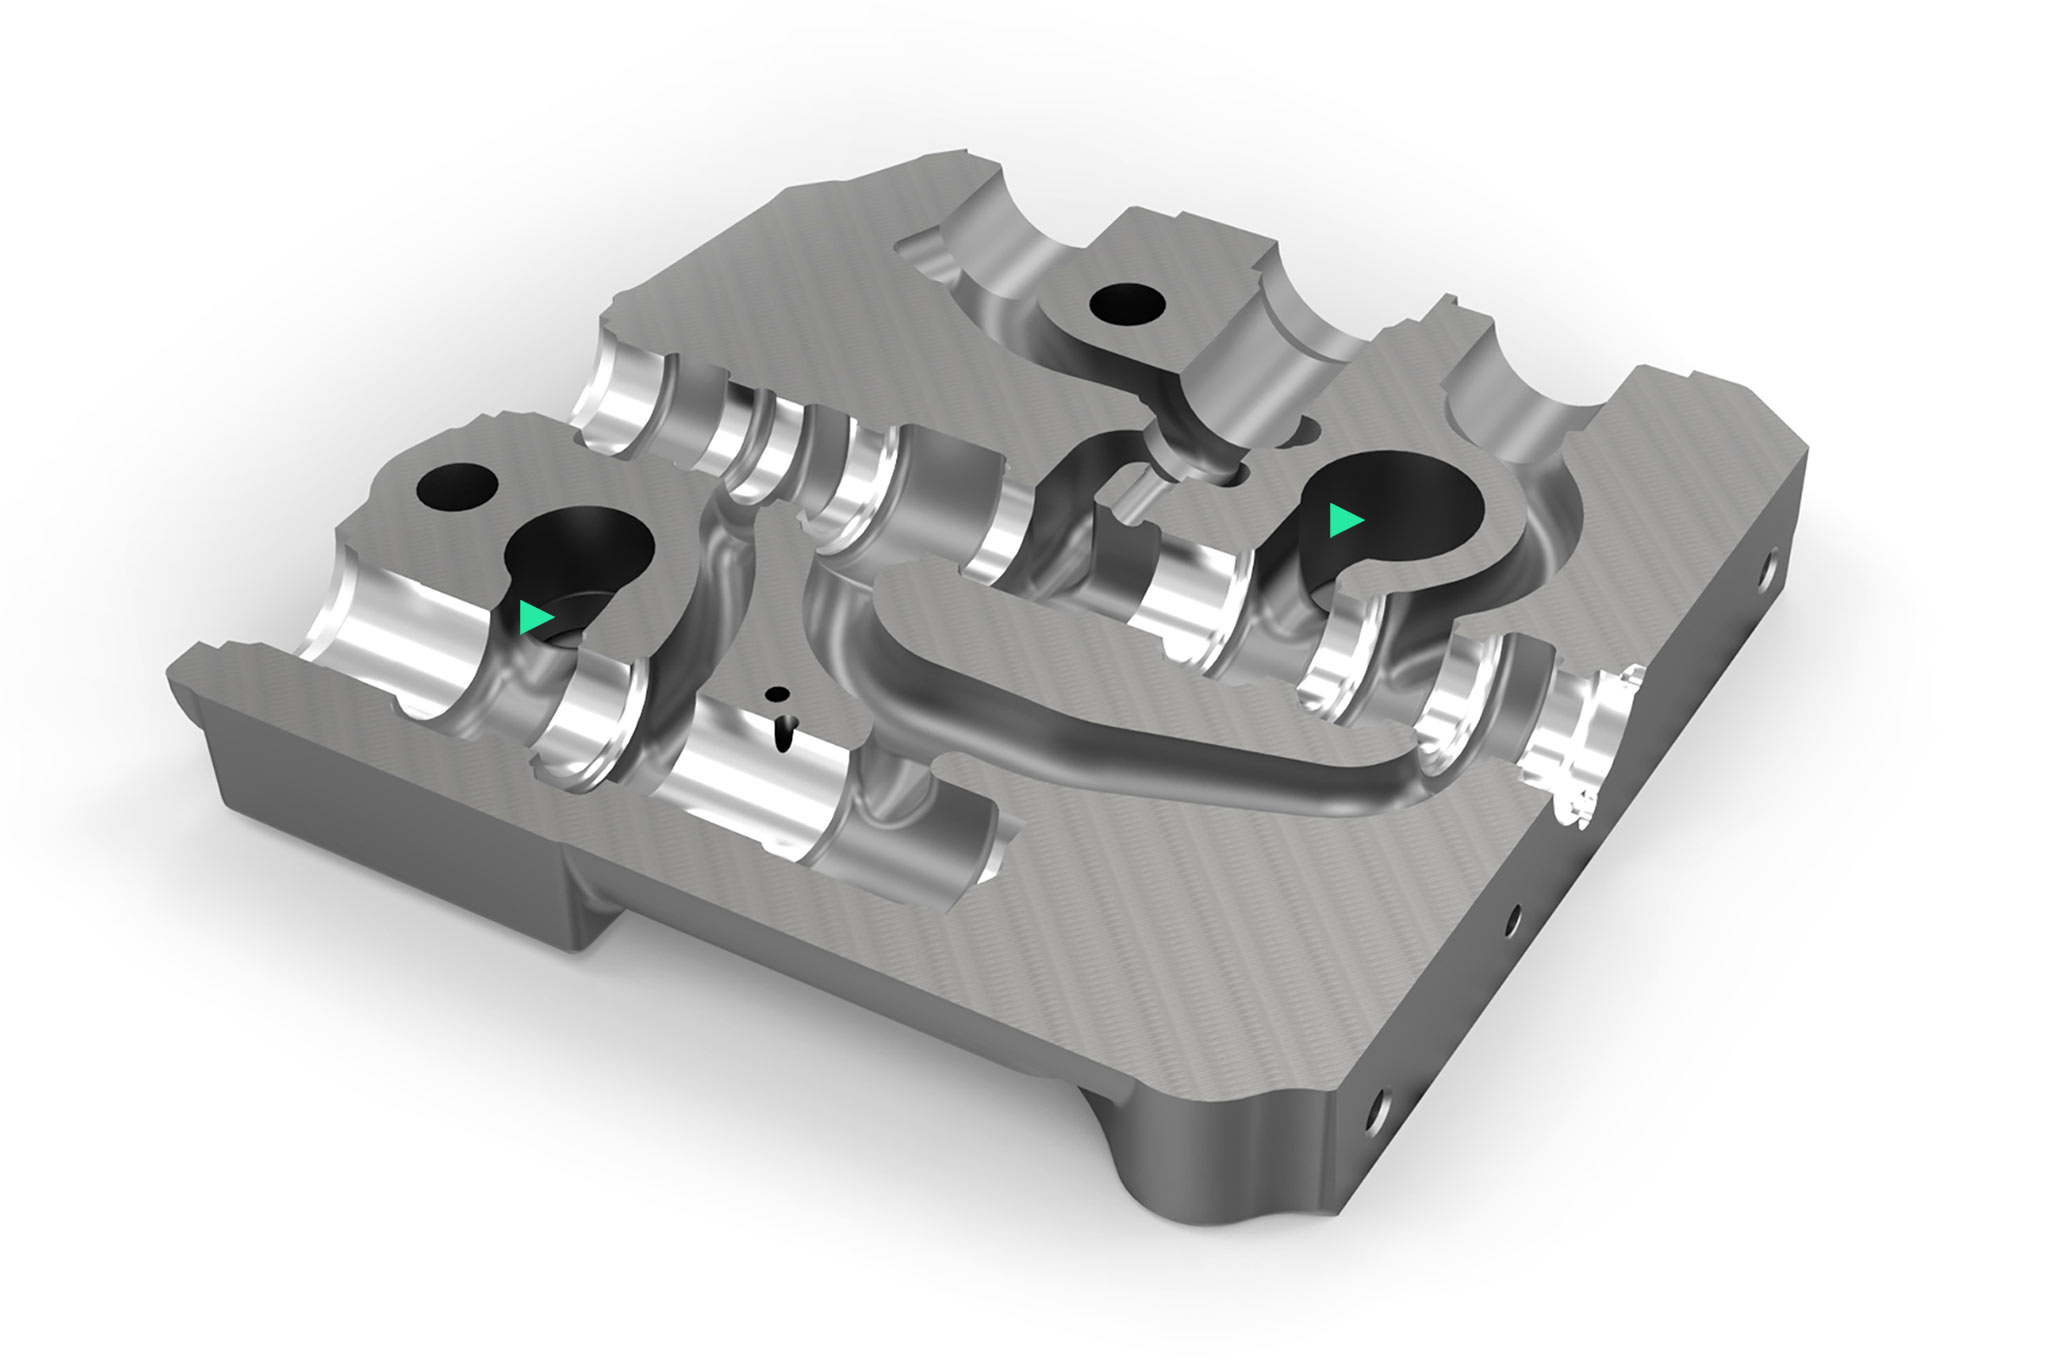
Carcasa de la válvula EN-GJS-400-15 – Perforación de corredera y de equilibrio de presión
- Producción a gran escala
- Ajuste de la herramienta deseada
- Altas tarifas por hora de las máquinas
- Costos elevados para el bruñido posterior de las espinas
Situação inicial no cliente
Corpo da válvula EN-GJL-300 – Furo do carretel
- Lotes de pequenos tamanhos
- Opção para configuração de ferramenta disponível
- Muitas ferramentas e trocas frequentes
- Altas taxas de hora da máquina
- Alto esforço devido ao processo de brunimento de passagem única
Situazione di partenza del cliente
Corpo valvola EN-GJS-400-15 – Foro di compensazione della pressione / Levigatura
- Necessità di ridurre i costi accessori
- Centro di lavorazione convertito a TOOLTRONIC
- Levigatura per la realizzazione di prototipi e per serie di produzione piccole e medie
- Necessità di risparmiare il processo di levigatura su una macchina separata
Situazione di partenza del cliente
Corpo valvola EN-GJS-400-15 – Lavorazione completa
- Alti livelli di scorte in magazzino
- Svolgimento dei processi nell’area di regolazione non ottimale e qualità dei dati incompleta
- Trasparenza dei costi insufficiente
- Alti livelli di instabilità a causa della generale carenza di lavoratori qualificati
- Problemi con le rotture utensile
- Elevati costi utensile