29.07.2025
Stator machining solution ready for series production
NILES-SIMMONS and MAPAL set new standards
A process for the complete machining of stator housings for electric motors developed by the Chemnitz machinery manufacturer NILES-SIMMONS and tool manufacturer MAPAL has made it to series production.
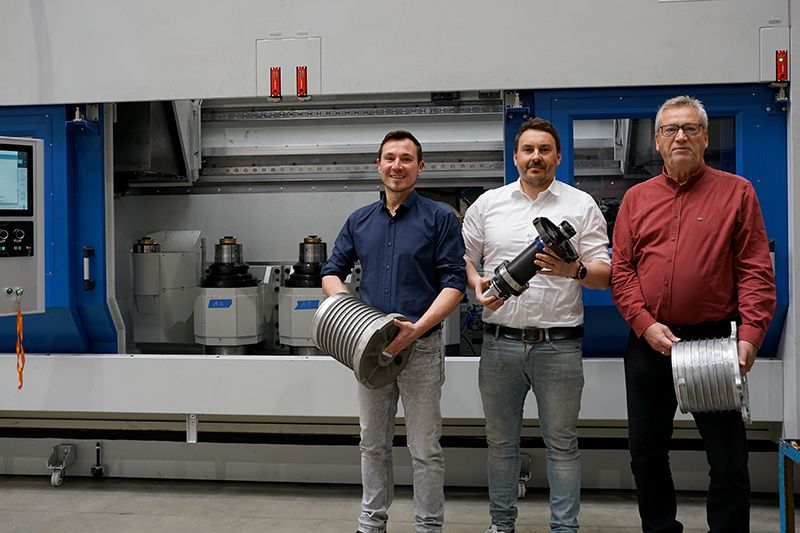
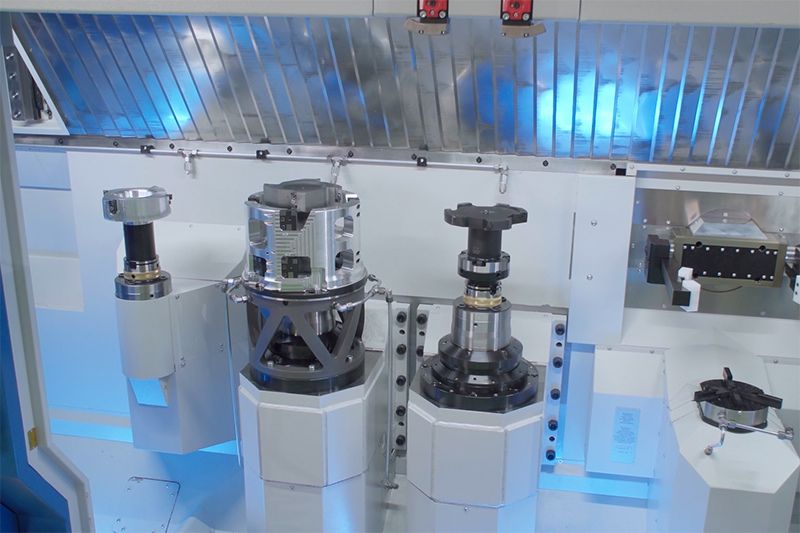
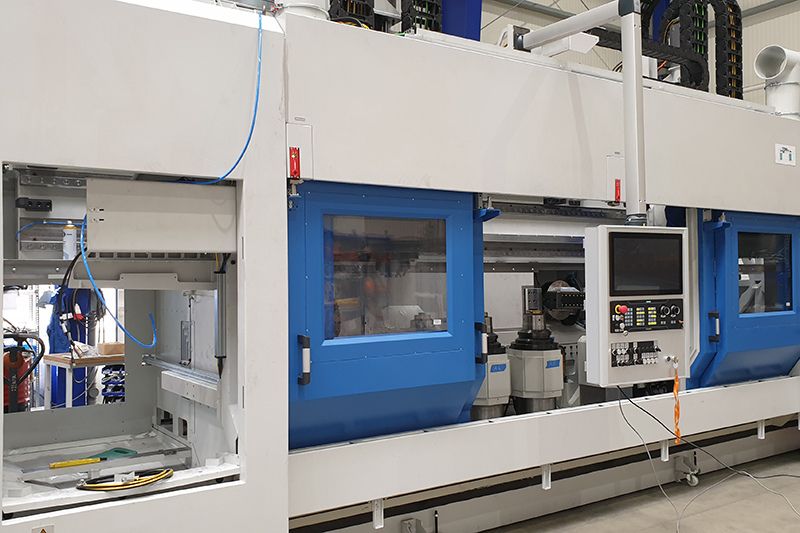
While a converted modular lathe had been used by NILES-SIMMONS during the development stage, a machine specifically designed for stator production now hit the market. The basis for development was the vertical machining centre from the RASOMA brand, which, like NILES-SIMMONS, is an NSH Group (NILES-SIMMONS-HEGENSCHEIDT GmbH) brand. Both brands are organised together in the NSH Group subsidiary NSH TECHNOLOGY and have pressed ahead with the development together. The name RASOMA DZS 400-2 indicates that it operates with two workpiece spindles.
For use in series production, the machine was equipped on the sides with a pick-up area for raw parts and a drop-down area for finished parts. The components are supplied and removed via conveyor belts. With manual assembly, a buffer of ten to twenty components can be used via automation. This makes operating multiple systems possible while the employee can pursue other processes alongside production. “We have realised highly simple automation as standard. No robots or blocks on the machine are required. Operators can place the parts directly on the pallet belt”, explains Thomas Lötzsch, Sales Manager at NSH TECHNOLOGY. Fully automated workpiece loading and unloading for several machines with a central conveying system is optionally available. The machine is easy to integrate into an existing production environment. The relatively compact installation dimensions of 7.50 x 2.60 m contribute to this. The basis for the design of the RASOMA DZS 400-2 was created in collaboration with LTH Castings, a partner with lengthy experience in casting and a specialist in machining complex, high-quality and thin-walled components from pressure die cast aluminium. Therefore, the design directly took practical experience and user requirements into consideration.
Komplettbearbeitung in zwei Aufspannungen
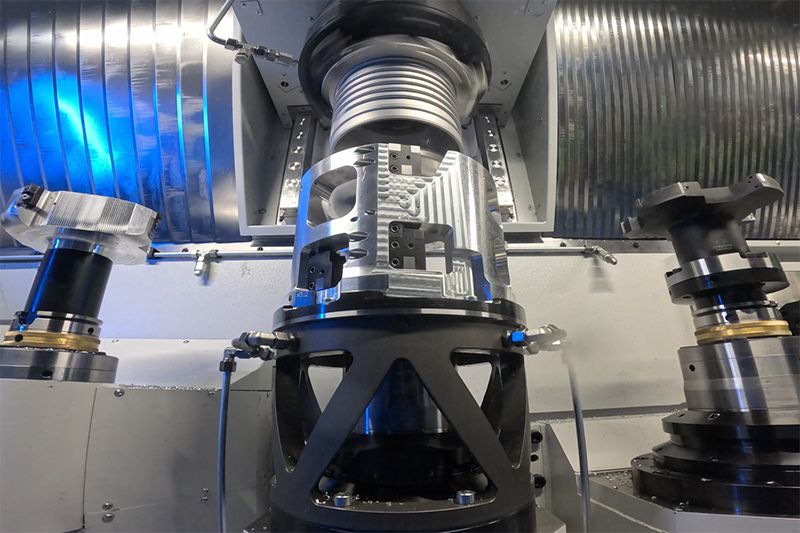
Zwischen Pickup und Dropdown erfolgt die Komplettbearbeitung der Bauteile auf der Vertikalmaschine in zwei Aufspannungen. Von oben nimmt ein Spannmittel das Werkstück zunächst auf und fährt es nacheinander an verschiedene Bearbeitungsstationen in der Maschine. Auf einer Umspannstation im Arbeitsraum wird das Teil um 180 Grad gedreht und von der zweiten Werkstückspindel für die Fertigbearbeitung aufgenommen. Während der zweiten Aufspannung beginnt parallel an der ersten Aufnahme die Bearbeitung des nächsten Bauteils.
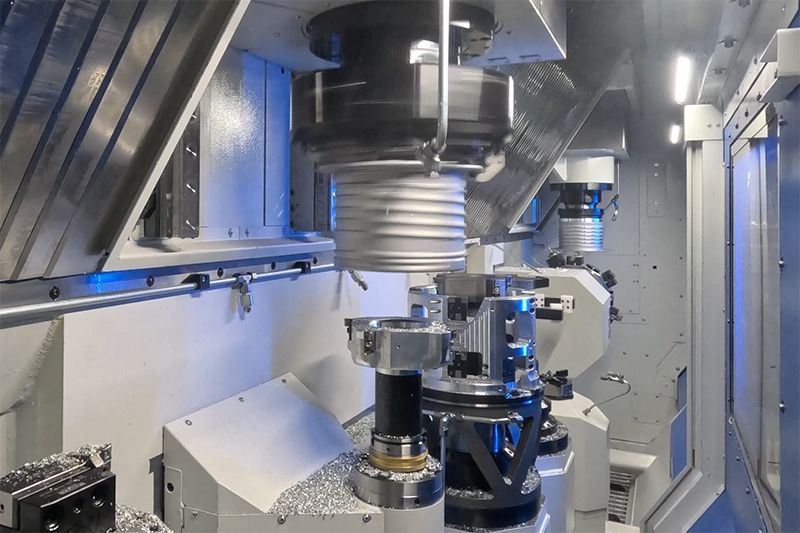
Wie auf einer Transferstraße im Kleinformat reihen sich die Bearbeitungsschritte aneinander. Der Prozess beginnt mit dem Vorschruppen der verschiedenen Innendurchmesser des Bauteils. Dabei steht das Werkzeug still und das Werkstück dreht sich. „Die Zerspanung mit einem vierschneidigen ISO-Aufbohrwerkzeug auf einer HSK-A 100 Spindel benötigt gegenüber dem herkömmlichen Drehen mit einer Schneide nur ein Viertel der Hauptzeit“, sagt André Ranke, Gebietsverkaufsleiter MAPAL. Äußerst effizient ist auch der nächste Bearbeitungsschritt, bei dem das rotierende Statorgehäuse innen und außen gleichzeitig mit jeweils vier Schneiden bearbeitet wird. Das Innenwerkzeug rotiert ebenfalls. Durch die Differenz der Werkzeugdrehzahl zur Werkstückdrehzahl ergibt sich die Schnittgeschwindigkeit an den inneren Schneiden.
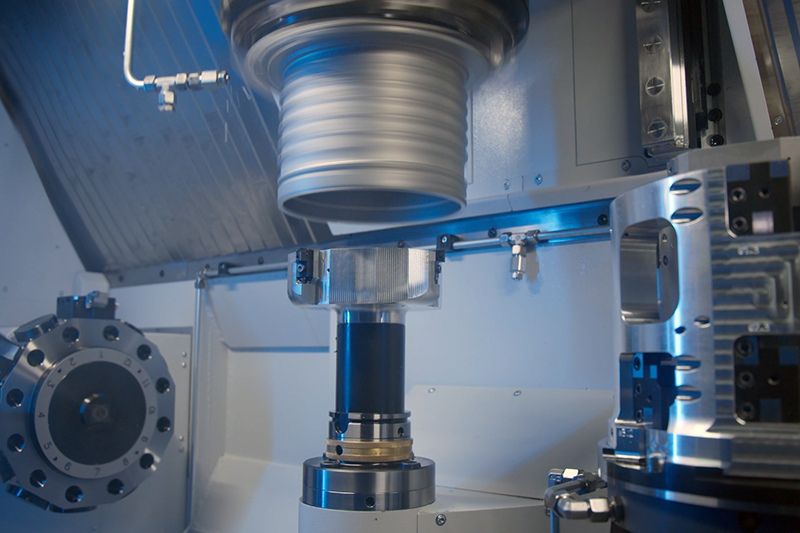
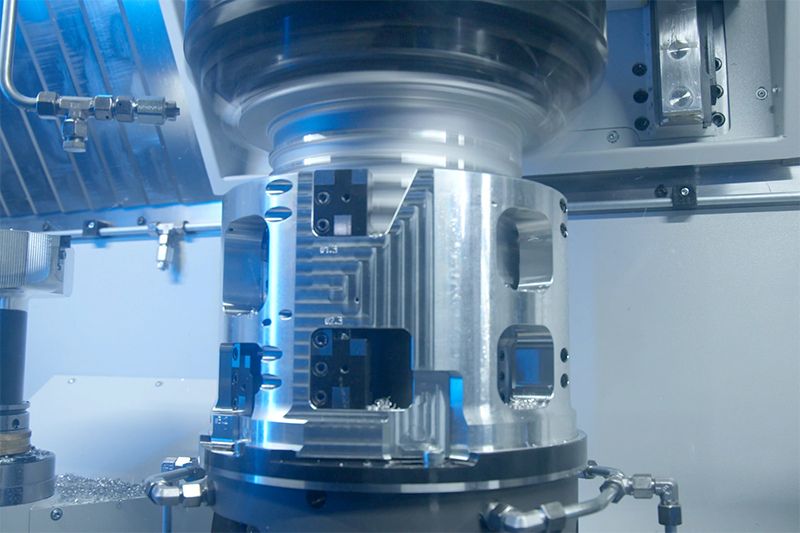
Das glockenförmige Außenwerkzeug steht still. Zur Bearbeitung wird das Bauteil in den Spalt zwischen Innen- und Außenwerkzeug gefahren. Dieses patentierte Verfahren reduziert auftretende Kräfte am Spannmittel. Um die dünnwandigen Bauteile präzise zu bearbeiten, kann so auf ein aufwändiges Werkstückspannmittel mit Schwingungsdämpfung verzichtet werden. „Bei der Werkzeugauslegung wurde besonderes Augenmerk auf das große Spanvolumen und die großen aufkommenden Kräfte gelegt, da untypischerweise am Innen- und Außendurchmesser gleichzeitig bearbeitet wird“, erläutert Michael Kucher, Component Manager E-Mobility bei MAPAL.
Bei der Fertigbearbeitung ist nur das Feinbohrwerkzeug angetrieben, während das Bauteil stillsteht. Damit wird verhindert, dass durch nicht rotationssymmetrische Werkstückformen Unwuchten im Material entstehen und sich negativ auswirken. Danach wird das Werkstück in der Maschine umgespannt und jener äußere Bereich bearbeitet, der zuvor im Flanschbereich gespannt war. Die Umspannstation kann dabei noch für einen weiteren Zweck genutzt werden: Das Werkstück wird hier vor dem Feinbohren zum Entspannen des Materials abgelegt. Die Maschine weist zusätzlich zwei Werkzeugrevolver für angetriebene Werkzeuge auf, die nach Bauteilanforderung weitere Bearbeitungen ausführen.
Schneller und stabiler als erwartet
„Unter dem Strich kombiniert die RASOMA DZS 400-2 das Beste aus zwei Welten, nämlich die Geschwindigkeit des Drehens für die Vorbearbeitung der Innen- und Außenkontur mit der Genauigkeit des Feinbohrens für das Schlichten der Innenkontur“, kommentiert Daniel Pilz, Project Leader von NSH TECHNOLOGY. Der Werkzeugmaschinenhersteller und MAPAL haben ihre jeweiligen Kernkompetenzen in diese Komplettlösung eingebracht. Mit der Serialisierung von Maschine, Werkzeugtechnologie und Prozess wurden die guten Ergebnisse des Prototyps noch weiter verbessert. Die erreichte Prozessstabilität übertraf die Erwartungen sogar, daher konnte die angepeilte Schnittgeschwindigkeit von 700 m/min noch weiter erhöht werden. „Die Erfahrungen, die NILES-SIMMONS aus der Technologievielfalt mitbringt, wirken sich bei dieser Aluminiumbearbeitung positiv auf die Gesamtstabilität von Werkzeugtechnologie und Maschine aus“, erklärt Michael Kucher, Component Manager E-Mobility bei MAPAL.
Die RASOMA DZS 400-2 erreicht eine wesentlich kürzere Span-zu-Span-Zeit als ein Fräsbearbeitungszentrum. Das erklärt sich daraus, dass alle Werkzeuge bereits im Arbeitsraum sind und nur durch Schwenkbewegung der Revolverscheibe in Arbeitsposition gebracht werden. Damit entfallen sämtliche Werkzeugwechsel, was die Nebenzeiten entscheidend reduziert. Mit der beschriebenen Technologie wurde bereits in den Studien eine Taktzeitreduzierung gegenüber der Standarddrehbearbeitung von 50 Prozent erwartet. Die Erhöhung der Schnittgeschwindigkeiten auf 1.000 m/min unter Einsatz der optimal geeigneten Schneidstoffe und die Optimierung der Nebenzeiten resultierte in einem Zeitgewinn von weiteren 20 Prozent.
Erfolgreich in der Großserie
Like most automotive suppliers, LTH Castings manufactures components for various vehicle models. The flexibility of the RASOMA DZS 400-2, in which only clamping devices and tools need to be re-tooled, is useful for the production of stator housings. “With a single system and using the new process, an optimum solution, manufacturer-specific in quantity and quality, was developed and brought to series production maturity”, says André Ranke. Stator housing production is therefore possible up to a diameter of 500 mm and a component length of 500 mm.
“Every kind of housing we’ve seen can be manufactured on the RASOMA DZS 400-2 – and we’ve seen plenty of them”, says Thomas Lötzsch. The project team also got a surprise when a major car manufacturer’s housing design required an indentation on the inside of the component. The sample component from MAPAL, specially designed and produced for the process design, did not present this challenge. Yet MAPAL very quickly had a joint solution ready with the NSH Group specialists: Instead of the tried-and-tested fine boring tool, an ultra-precise actuating tool with four slides from the MAPAL product portfolio was used to create the desired inner contour. On the machine side, a connection designed in coordination with MAPAL was ready in a few days. It already achieved series production maturity during the ongoing order. As their development structure is now tightly networked, the two companies are able to react quickly to newly developed contours.
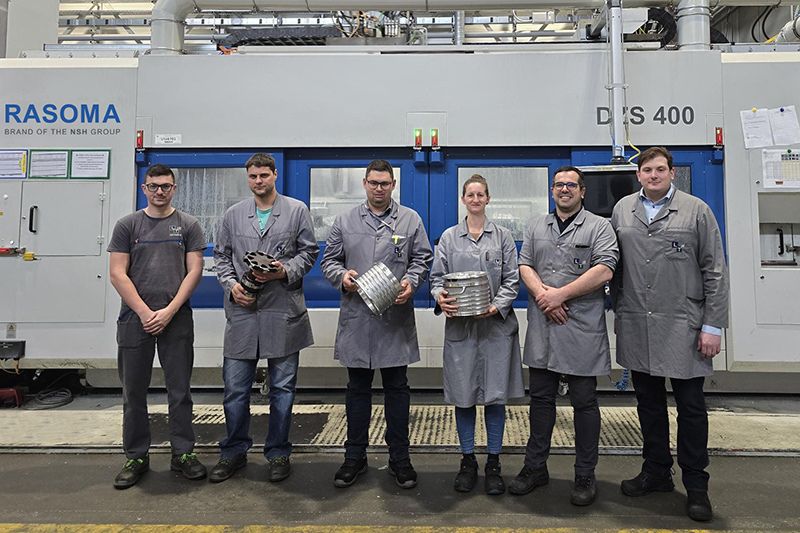
New benchmark for low costs per part
As competition on price is tough among automotive suppliers, when the RASOMA DZS 400-2 was being developed, the focus was on keeping unit costs as low as possible from the outset. This goal was achieved with a combination of high machine availability, short cycle times, machined component quality and production with reliable processes. Current calculations indicate that machining, including tool costs, can achieve economical costs per part as a result.
Contact
Kathrin Rehor Public Relations Kathrin.Rehor@mapal.com Phone: +49 7361 585 3342