Mecanizado de paredes y nervaduras finas

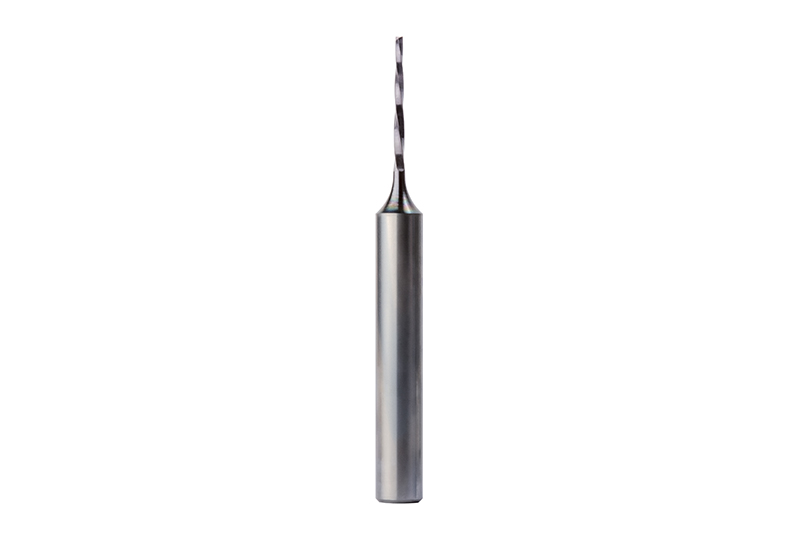
Kunststoff-Spritzgussformen und Druckgussformen weisen häufig Rippen und dünne Wandungen auf. Rippen zum Beispiel werden zunehmend gefräst, da dieses Verfahren kostengünstiger ist als das EDM-Verfahren (Funkenerodieren). Zur Anwendung kommen in der Regel lange beziehungsweise überlange Hartmetallwerkzeuge mit kleinen Durchmessern. Auch sind hier kundenspezifische Lösungen (RibCutter) passend zur jeweiligen Rippenform möglich.
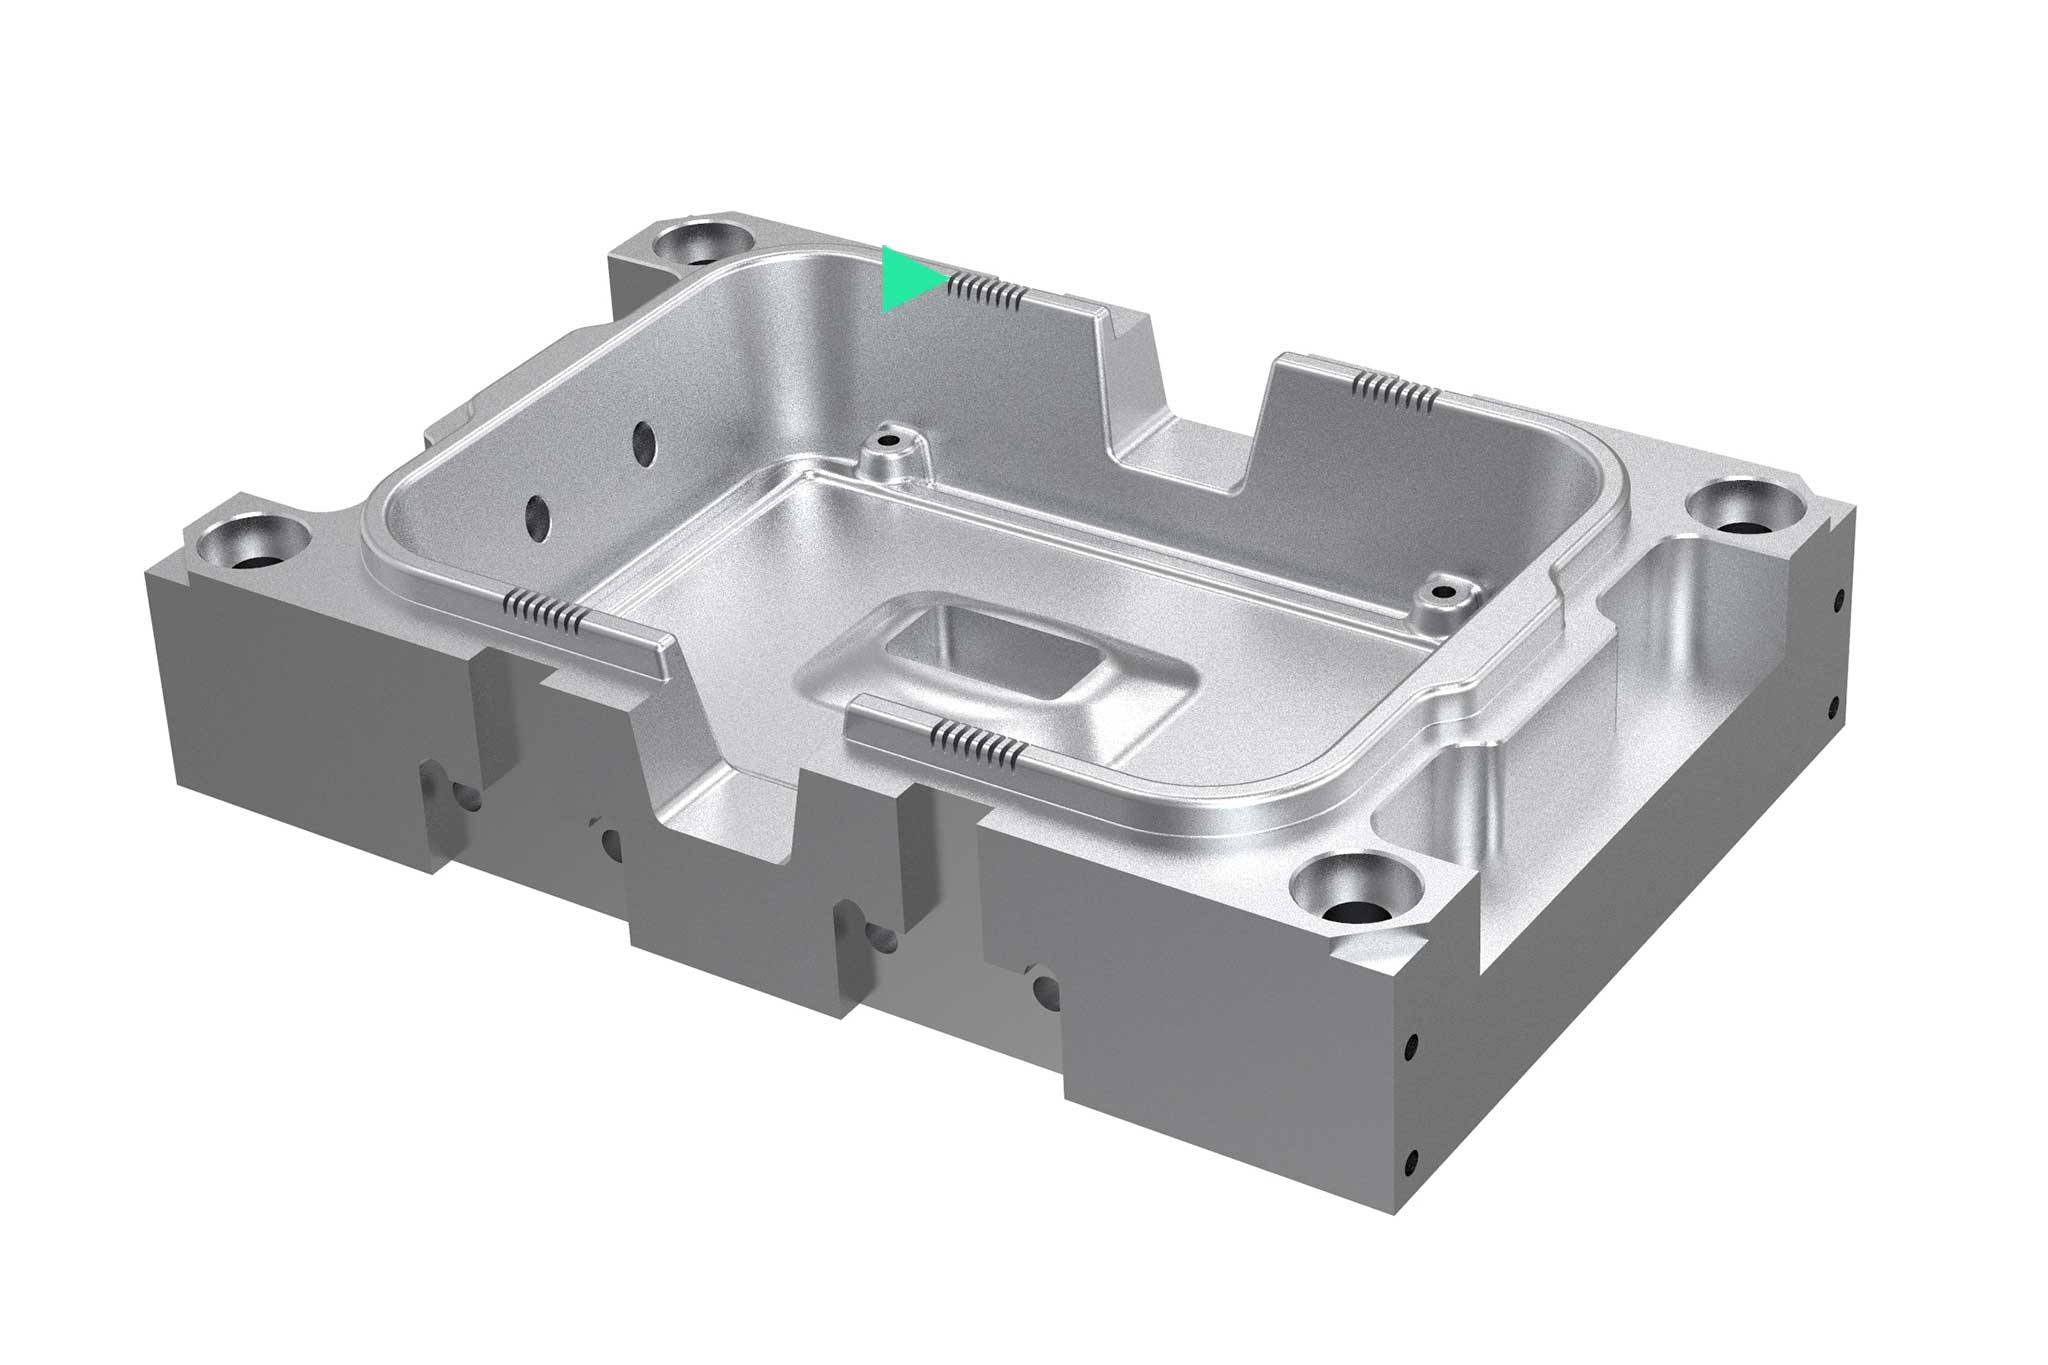
An einem gerenderten Beispielbauteil ist eine Bearbeitung hervorgehoben.
Werkzeugübersicht für folgende Bearbeitungsschritte:
  1. Schruppen
  2. Schlichten​​​​​​​

Schruppen

Die Schruppoperation ist für den Großteil des Zerspanungsvolumens verantwortlich. Spezielle Frässtrategien wie die Hochvorschubbearbeitung oder das trochoide Fräsen können die Bearbeitungszeit reduzieren und somit die Wirtschaftlichkeit steigern. Neben Werkzeugen mit Wendeschneidplatten und Vollhartmetallfräsern kommen Hochleistungsfräser mit spezieller Schruppgeometrie zum Einsatz.
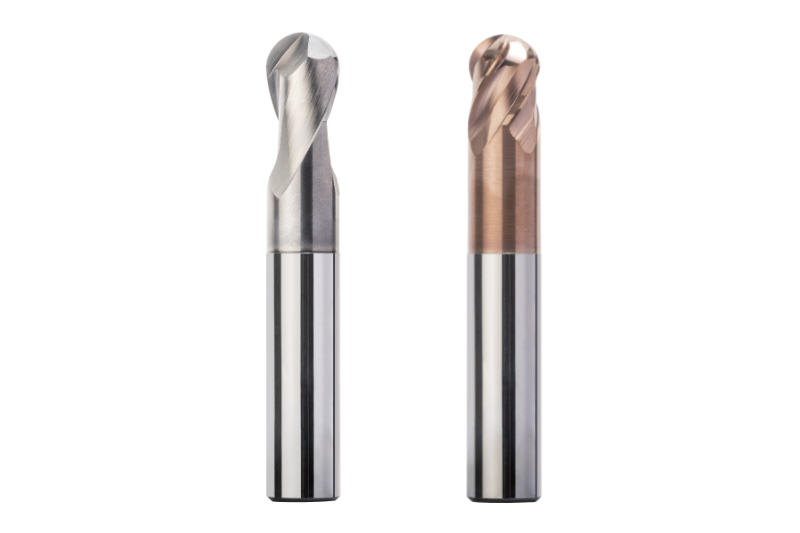
  • OptiMill®-3D-BN

    VHM-Kugelfräser
    • Hochpräzise Bearbeitung von 3D-Konturen
    • Hochgenaue Fräser mit hoher Radiusgenauigkeit
    • Große Auswahl zur Hart- und Weichbearbeitung von Stahl
    • Varianten z=2 und z=4, mit und ohne Arbeitstiefe
    • Zylindrische und konische Form

  • OptiMill®-3D-CR

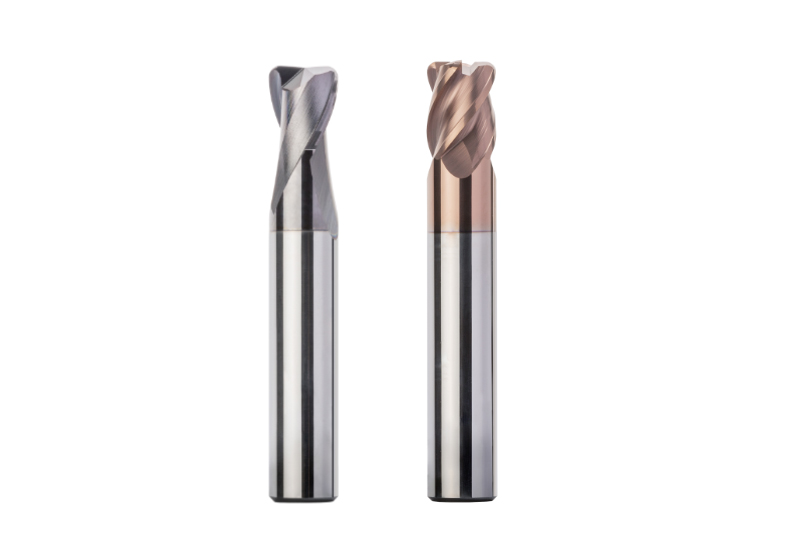
    VHM-Eckradiusfräser
    • Schlichten von 3D-Formen mit hochgenauem Eckradius
    • Hochgenauer Eckradius mit hoher Radiusgenauigkeit
    • Große Auswahl zur Hart- und Weichbearbeitung von Stahl
    • Unterschiedliche Zähnezahl verfügbar
    • Zylindrische und konische Form

  • RibCutter

    VHM-Sonderfräser
    • Für die Bearbeitung von tiefen Rippen und Konturen
    • Spezielle Schneidengeometrie
    • Hervorragende Oberflächengüte
    • Extreme Zeitersparnis  durch Einsparen des aufwändigen Abzeilens
    • Verfügbar als Kugel-/Eckradiusfräser und mit gerader Stirn 


Schlichten

La lavorazione di finitura rimuove le dimensioni residue per ottenere la forma finale. Le dimensioni dei materiali temprati dopo la prefinitura sono pari a 0,05-0,1 mm, mentre quelle dei materiali morbidi a 0,1-0,3 mm. Le frese a profilo sferico e/o a profilo torico sono gli utensili da scegliere in funzione dei profili finali del pezzo da lavorare.
  • OptiMill®-3D-BN

    Fresa a profilo sferico in metallo duro integrale
    • Lavorazione ad alta precisione di profili 3D
    • Fresa ad alta precisione con elevata precisione del profilo
    • Ampia scelta per la lavorazione dura e morbida dell’acciaio
    • Varianti z=2 e z=4, gambo scaricato e non
    • Forma cilindrica o conica

  • OptiMill®-3D-CR

    Fresa a profilo torico in metallo duro integrale
    • Finitura di forme 3D a raggio angolare ad alta precisione
    • Raggio angolare ad alta precisione con elevata precisione del profilo
    • Ampia scelta per la lavorazione dura e morbida dell’acciaio
    • Diversi numeri di denti disponibili
    • Forma cilindrica o conica

  • RibCutter

    Fresa speciale in metallo duro integrale
    • Per la lavorazione di nervature e profili profondi
    • Speciale geometria dei taglienti
    • Eccezionale qualità di superficie
    • Estremo risparmio di tempo
    • Disponibile come fresa a profilo sferico/a profilo torico con parte frontale dritta