Motor de combustão interna
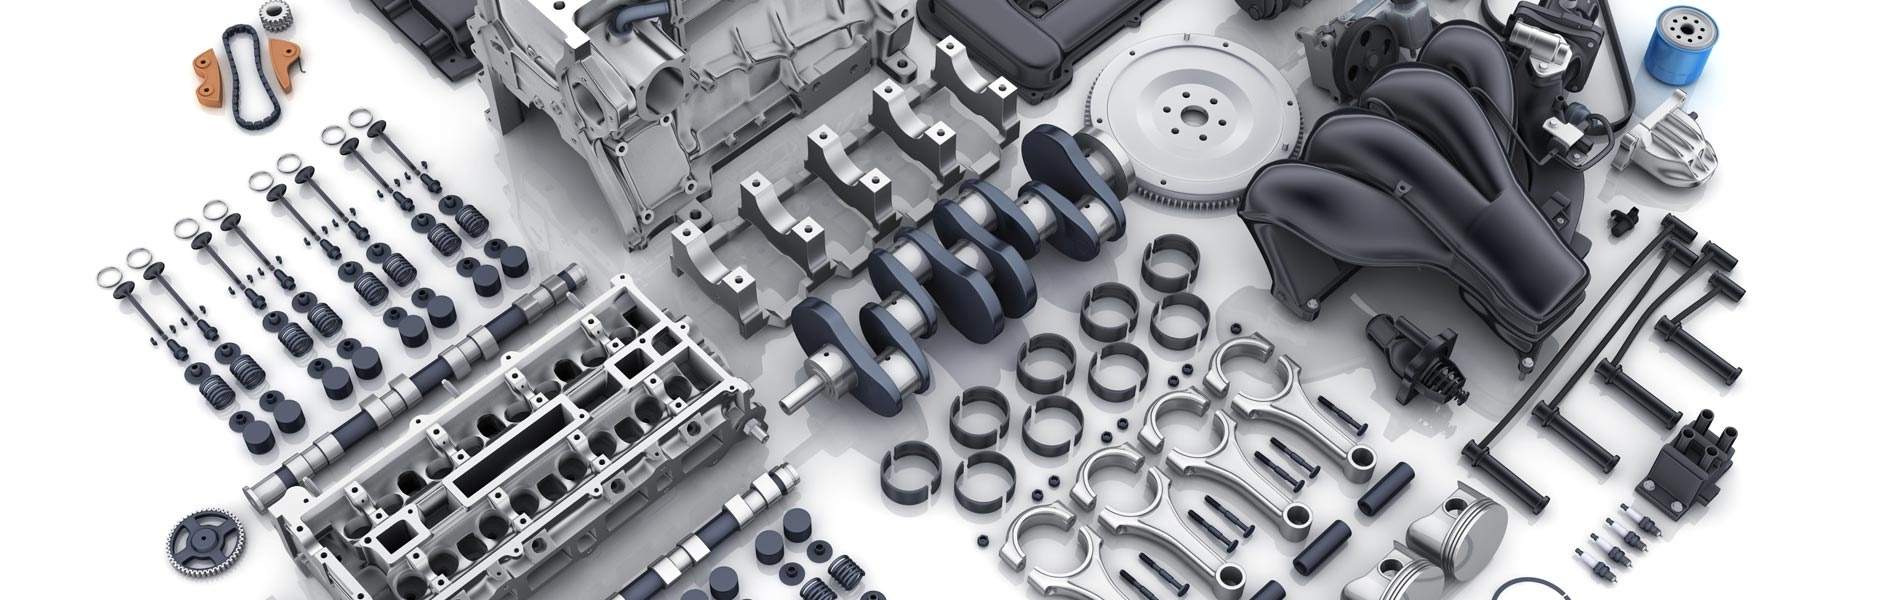
Componentes de foco da área dos ICE
- Cabeça de cilindros
-
Cabeça de cilindros
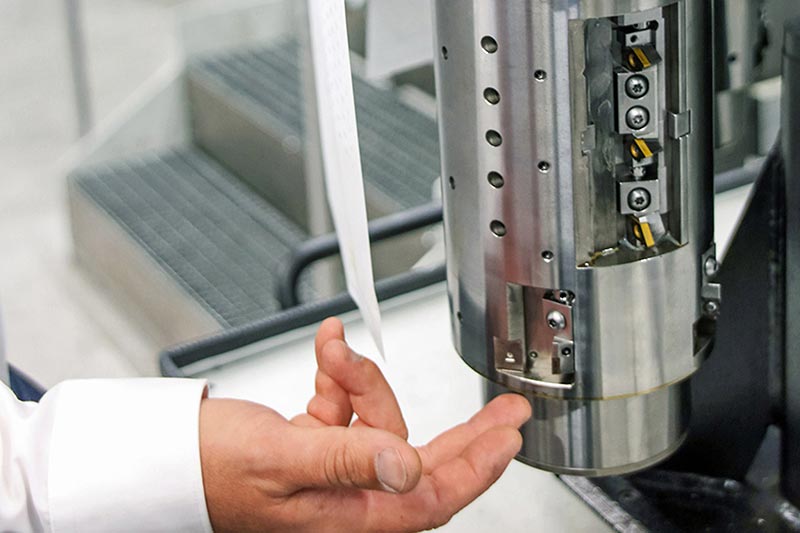
No setor de automóveis, o cabeçote do cilindro geralmente é fundido em ligas de alumínio, sendo que a estrutura e os recursos a serem usinados diferem ligeiramente, dependendo do combustível do motor. Ele é montado no bloco de cilindros e é responsável pelo suprimento de combustível e ar fresco. Devido aos seus requisitos extremamente elevados de qualidade e tolerância, o cabeçote do cilindro é o componente mais exigente a ser usinado na produção de motores. O controle preciso das válvulas no trem de válvulas e a minimização das perdas por atrito nos mancais do eixo de comando de válvulas reduzem o consumo de combustível e, portanto, as emissões, mesmo antes do início do processo de combustão.
Usinagens em destaque:
- Comando de válvulas
- Furo do injetor
- Furo no mancal do eixo de comando
- Faceamento
- Furo para a vela de ignição
- Bloco de cilindros
-
Bloco de cilindros
O bloco de cilindros, também conhecido como bloco do motor, é o elemento central de todo motor de combustão. Dependendo do modelo do veículo e do tamanho do motor, há uma variedade de designs e tamanhos diferentes, desde motores de 2 cilindros em linha até arranjos em V de 12 cilindros. Devido à vantagem do peso, as ligas de alumínio são usadas predominantemente no setor automotivo atualmente. Isso força os fabricantes de automóveis a usar revestimentos de ferro fundido ou revestimentos resistentes ao desgaste, especialmente para o furo do cilindro, a fim de garantir uma alta quilometragem. Como resultado, os fabricantes de ferramentas estão se deparando cada vez mais com usinagem mista ou revestimentos extremamente abrasivos durante a usinagem. As crescentes pressões de combustão dos motores modernos também aumentam os requisitos de carga mecânica e térmica, o que, entre outras coisas, leva a requisitos de qualidade cada vez maiores para os recursos a serem usinados.
Usinagens em destaque:
- Furação de cilindros
- Furação no mancal do virabrequim
- Rebaixo de brunimento
- Biela
-
Biela
Os materiais de aço de alta resistência, como 70MnVS4 ou C70, são usados para as bielas, que estão sujeitas a cargas pesadas alternadas. O movimento linear dos pistões é convertido em um movimento de rotação do eixo da manivela. Para reduzir a massa móvel durante a operação do motor, o peso dos componentes é minimizado. Ao longo dos anos, isso resultou em uma enorme gama de variantes com, por exemplo, formas paralelas, trapezoidais ou escalonadas, o que implica uma grande variedade de situações de rosqueamento, especialmente na usinagem do pequeno olhal da biela. Devido às enormes quantidades de produção, os fabricantes estão particularmente focados na relação custo-benefício da produção em série.
Usinagens em destaque:
- Grande olho
- Pequeno olho
- Perfuração de furos de parafusos
- Turbocompressor
-
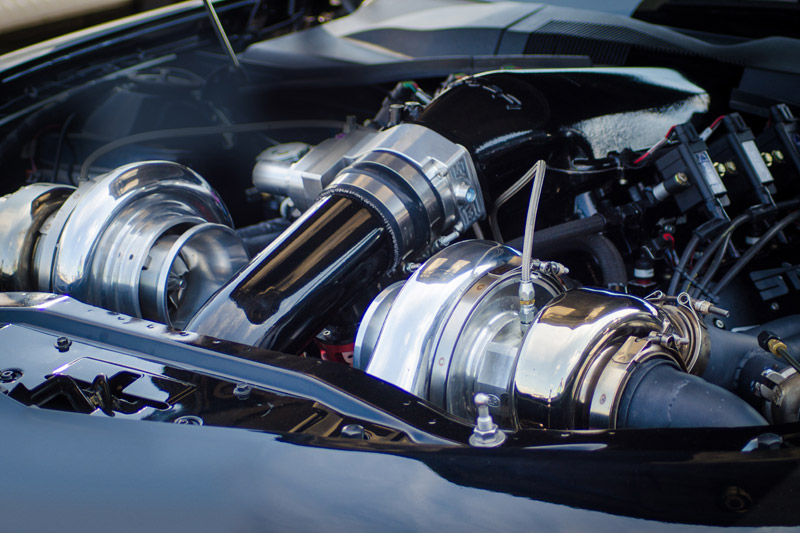
Turbocompressor
Para aumentar a eficiência e o desempenho dos modernos motores de combustão, os turbocompressores de gás de escape estão sendo cada vez mais usados atualmente. O fornecimento de ar comprimido por meio do turbocompressor aumenta a eficiência dos motores e, ao mesmo tempo, reduz as emissões. Em velocidades de até 300.0001 rpm, é imperativo que os requisitos de qualidade sejam atendidos, especialmente com relação à coaxialidade e à circularidade. Os materiais extremamente abrasivos e de alta liga, especialmente no lado dos gases de escape, exigem máxima resistência ao desgaste das ferramentas de usinagem. Se as quantidades de vida útil da ferramenta para as várias operações de usinagem forem aumentadas em apenas alguns componentes, isso representa uma enorme vantagem de custo para os fabricantes.
Usinagens em destaque:
- Superfície de conexão da carcaça de turbocompressor
- Carcaça da turbina
- Furo do pino de controle
- Contorno interno da turbina e banda V
- Usinagem de conexão
- Balancim/braço de arrasto
-
Balancim/braço de arrasto
O controle de alta precisão das válvulas de admissão e escape é importante para o desempenho e a eficiência dos motores de combustão. No setor automotivo, normalmente são acionadas quatro válvulas por cilindro, sendo que duas controlam a entrada de ar fresco ou a mistura ar-combustível e as outras duas controlam a saída do escapamento. Dependendo do projeto do motor, vários balancins ou braços de arrasto (roletes) são usados para sistemas de acionamento de válvulas OHV e SOHC a fim de minimizar o atrito e o desgaste associado nas peças móveis. Além disso, a folga da válvula pode ser definida e reajustada usando os discos de ajuste integrados para garantir um processo de combustão ideal e evitar possíveis danos ao motor.
Usinagens em destaque:
- Furo de rolamento
- Furo de encaixe
- Rail
-
Rail
In Dieselmotoren bekannt als Common Rail, wird inzwischen auch in jedem zweiten Benziner-Neuwagen der Kraftstoff über effiziente Direkteinspritzungen in den Brennraum eingespritzt. Das Luft-Kraftstoff-Gemisch wir hier erst im Brennraum gebildet . Dies ermöglicht leistungsstärkere Ottomotoren bei reduziertem Kraftstoffverbrauch und niedrigere Abgas-Emissionen. Die steigenden Druckanforderungen von bis zu 2.500 Bar sind ausschlaggebend für die Verwendung von mäßig bis schwer zerspanbarer Werkstoffe wie Stahlguss oder Edelstahl.
Highlightbearbeitungen:
- Hochdruckanschluss
- Injektorbohrung
- Endenbearbeitung
- Anschlussbearbeitung
- Zentrale Railbohrung
- Kurbelwelle
-
Kurbelwelle
Die grundlegende Bauform der Kurbelwelle wird maßgeblich durch die Anzahl der Zylinder und der Motorauslegung vorgegeben. Allerdings müssen die meist geschmiedeten Stahlwellen zur Emissionsreduzierung immer gewichtsärmer werden. So sind bei der Herstellung der ohnehin aufwendigen Komponenten zusätzliche Bearbeitungsoperationen nötig. Zudem wird aufgrund der steigenden Verbrennungsdrücke moderner Motoren die Kurbelwelle stets erhöhten Biegungs- und Torsionsbeanspruchungen ausgesetzt, was erhöhte Qualitätsanforderungen mit sich bringt.
Highlightbearbeitungen:
- Flansch- und Zapfenfläche
- Ölbohrung
- Zentrale Erleichterungsbohrung
- Stirnlagerbohrung
- Plan- und Dichtflächen
-
Face and sealing surfaces
Machining flat sealing surfaces in the combustion engine requires the utmost in dimensional accuracy, flatness and surface quality – often in dry conditions. MAPAL supplies high-performance face milling tools with maximum number of teeth, sturdy tool design and optimal chip removal. Whether roughing or finishing: The solutions are designed for cost-effectiveness, process reliability and component quality.
Case studies from the internal combustion engine sector
-
26.08.2025
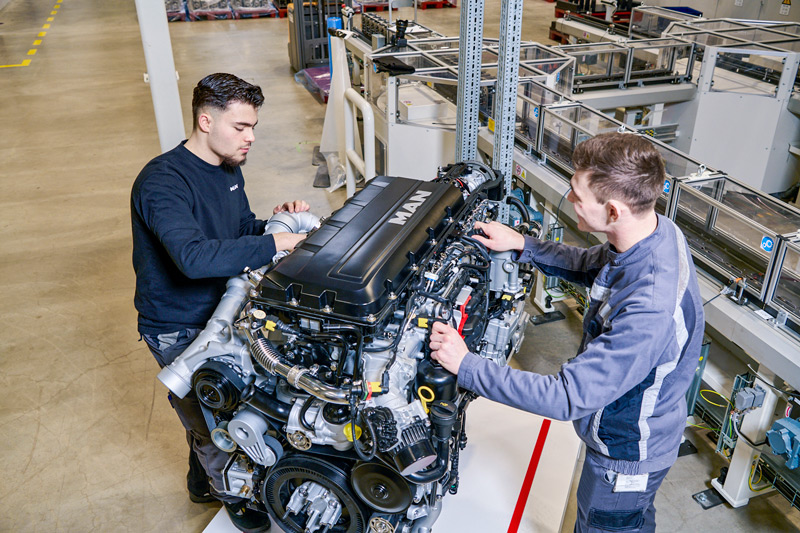
MAN uses MAPAL fine boring tools for machining cylinder heads
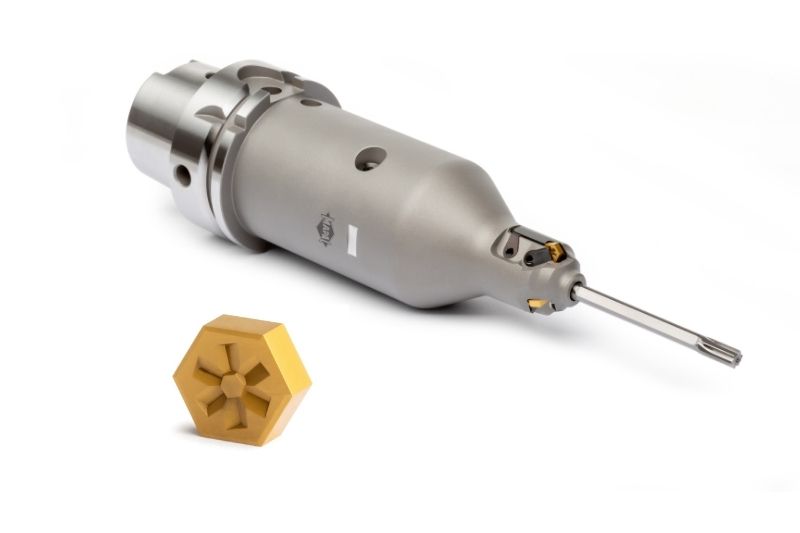
At MAN engines, fine boring tools from MAPAL are used to machine the valve guide and valve seat counterbores of cylinder heads."
-
22.07.2025
Crankshaft and valve seat machining: MAPAL sets standards
Optimised machining of crankshafts and valve seats: MAPAL offers innovative tool solutions for modern combustion and hybrid engines.
-
16.01.2025
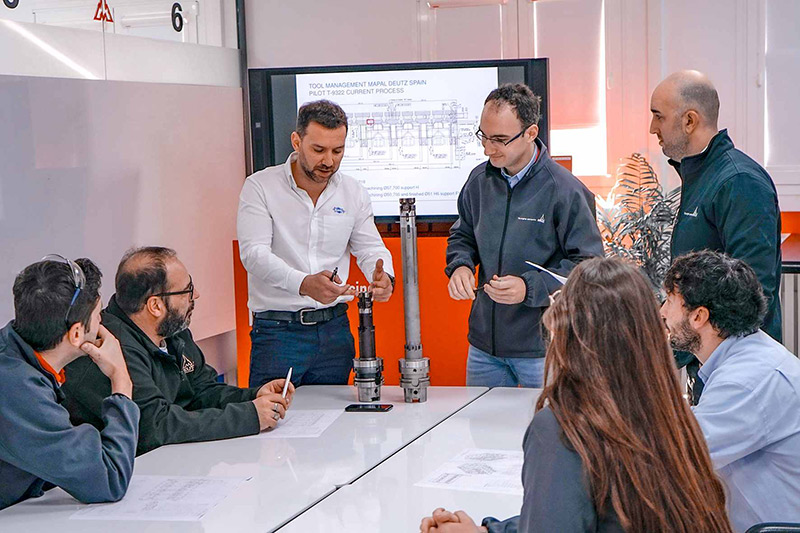
Tool management from MAPAL completed for DEUTZ in record time
MAPAL completed the entire engineering including tool design, cycle time study and cost calculation for the engine manufacturer Deutz in the Spanish plant in Zafra within a very short time.
-
23.03.2023
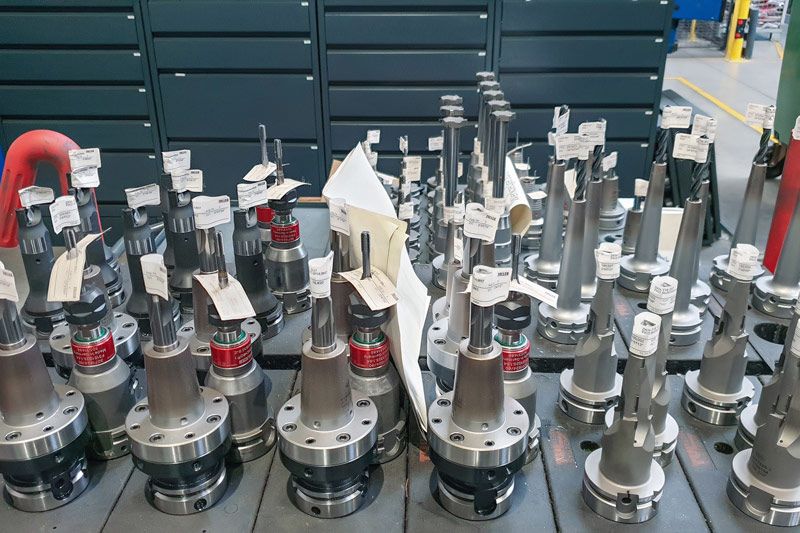
進化を遂げる製造現場
Digital tool management with more than 750 tools from MAPAL ensures smooth large-scale production at Schabmüller Automobiltechnik.
-
30.06.2022
Even more cost-effective turbochargers
How the complete machining of turbochargers becomes even more productive with indexable insert milling cutters from the NeoMill range.
-
09.12.2019
Highly precise machining of truck engine cylinder bores
High-precision MAPAL actuating tools and a special setting fixture ensure precise and economical production at Mercedes-Benz in Mannheim.