Acionamentos eletrificados

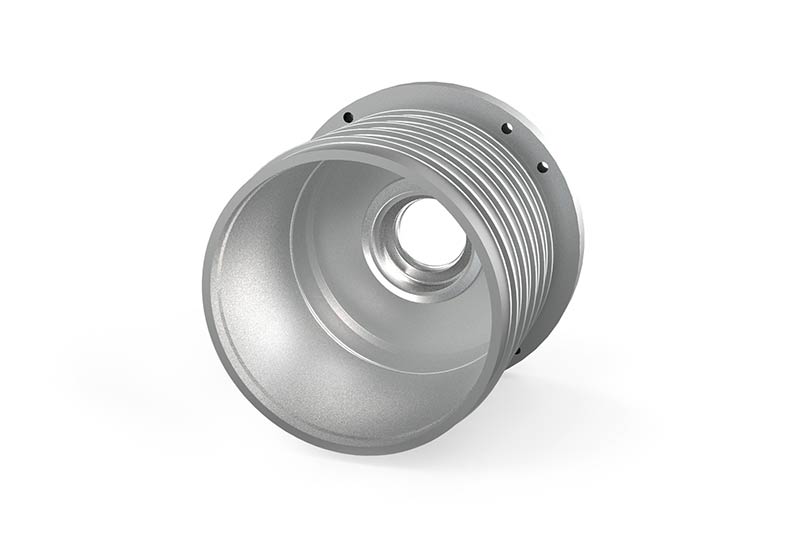
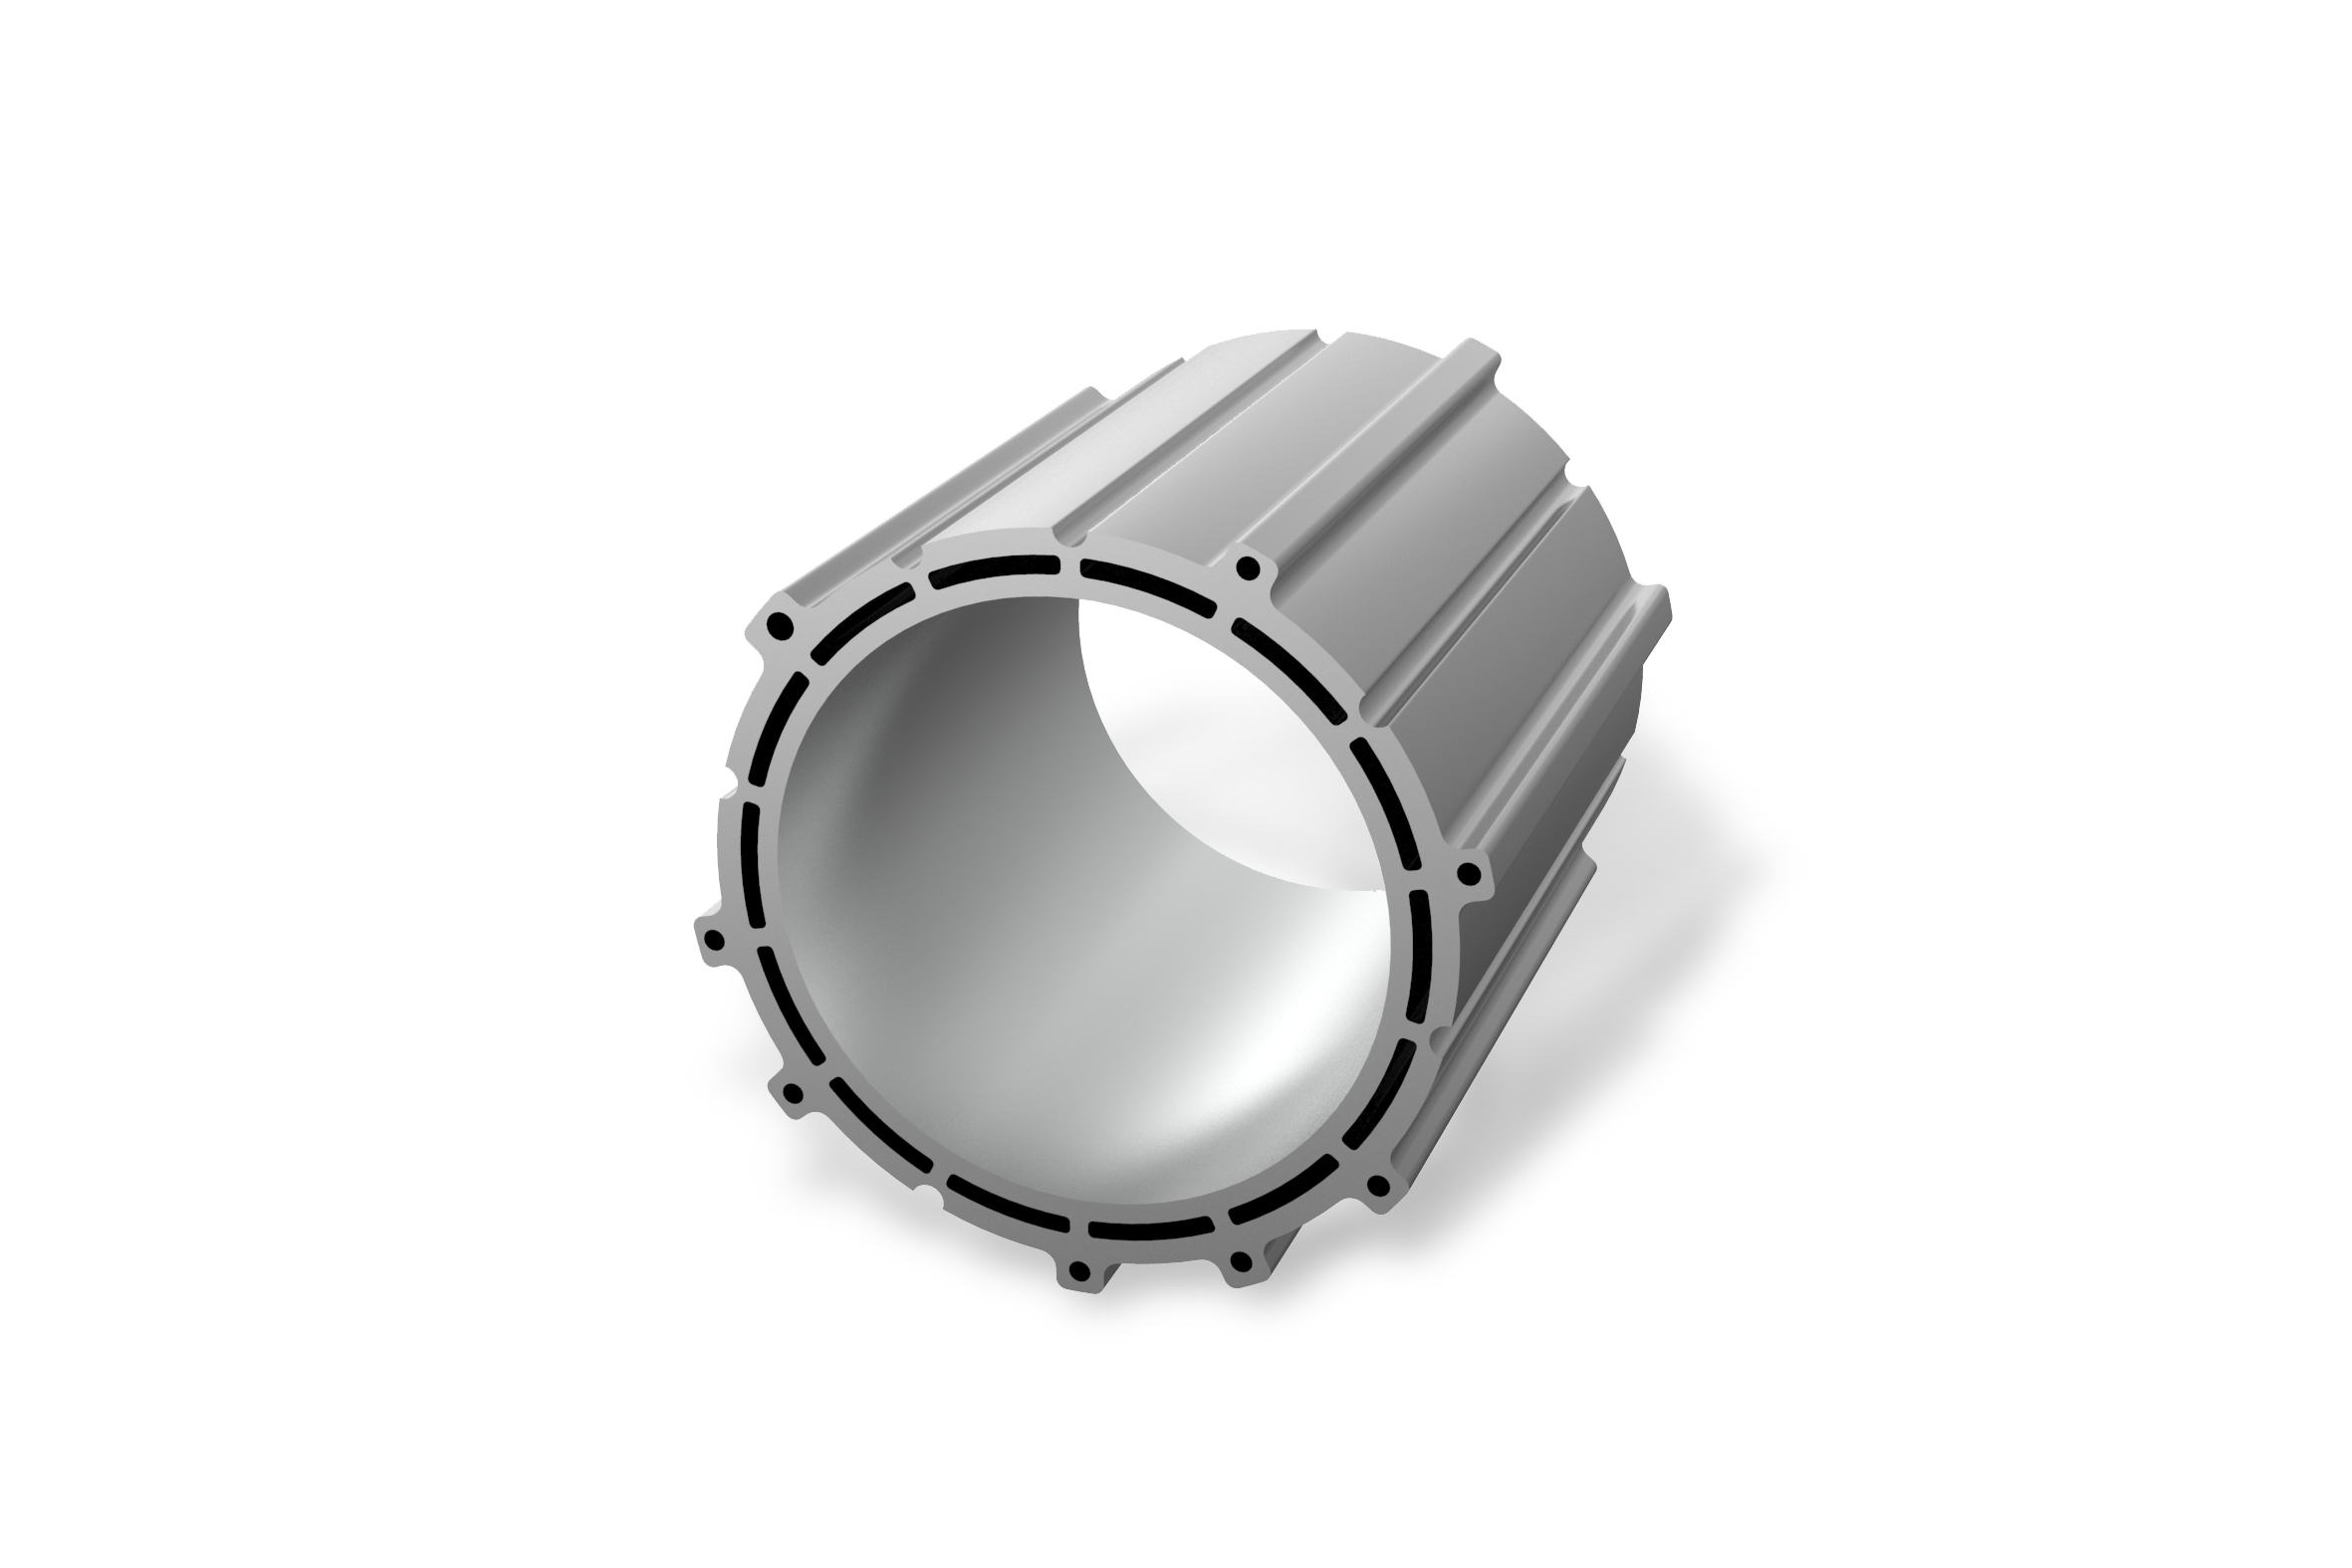
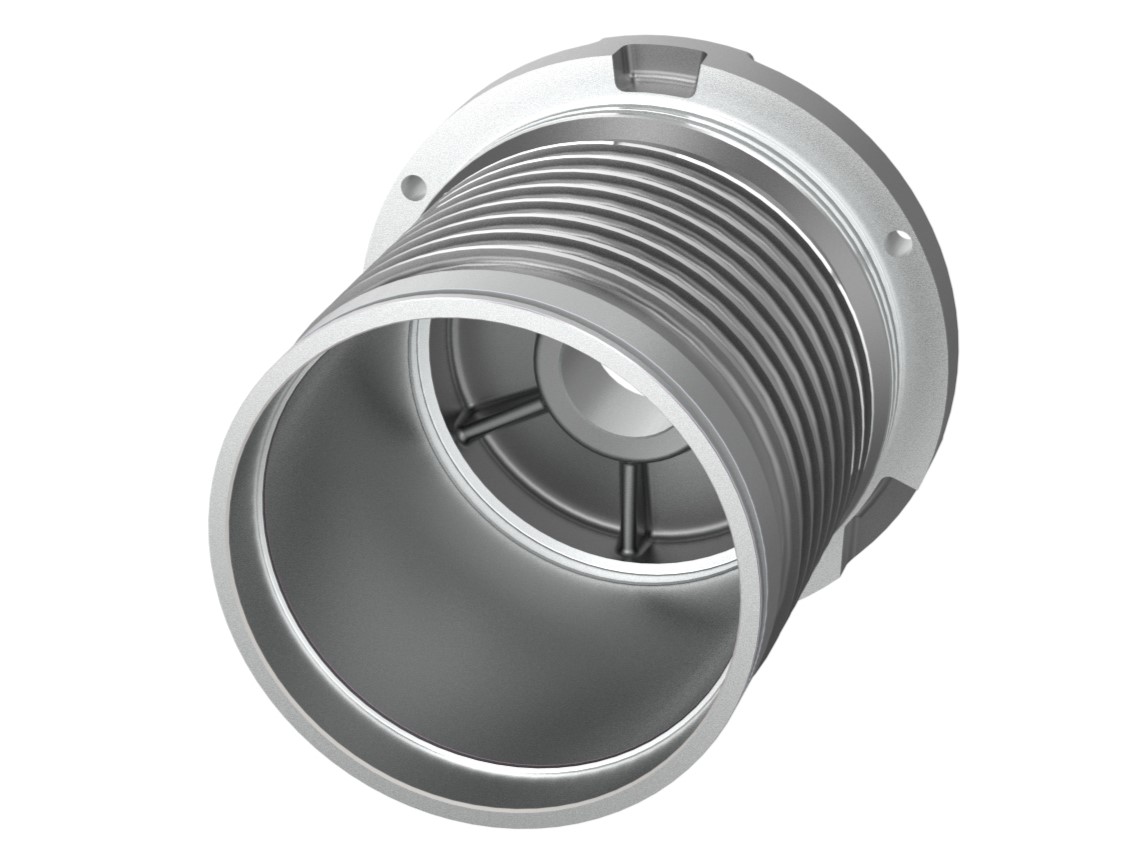
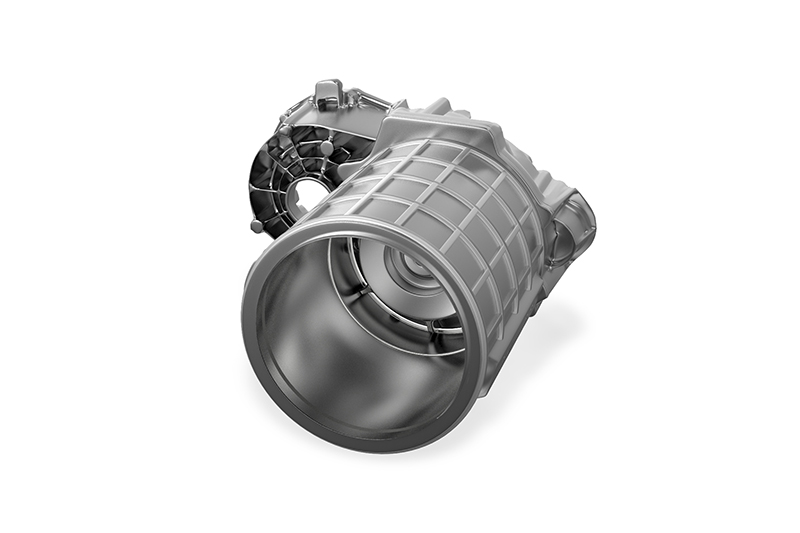
Os fabricantes e fornecedores de automóveis estão enfrentando novos desafios quando se trata de componentes para motores elétricos. O exemplo da carcaça de um motor elétrico mostra o tamanho desses desafios: Em comparação a uma carcaça de transmissão, esta deve ser fabricada dentro de tolerâncias significativamente menores, já que a precisão tem uma influência decisiva na eficiência do motor elétrico. 

Além disso, devido à estrutura especial, como canais de refrigeração integrados, a carcaça do motor elétrico é, de modo geral, bem mais fina do que a carcaça de transmissão. Além disso, buchas de rolamento feitas de materiais em aço são pressionadas em algumas dessas caixas. Os escudos de proteção especiais na ferramenta garantem que os cavacos de aço não entrem em contato com os cavacos de alumínio durante a usinagem e as danifiquem. 

Exigências da usinagem e características dos diferentes tipos de carcaça

Procedimento básico para usinagem da carcaça do estator 

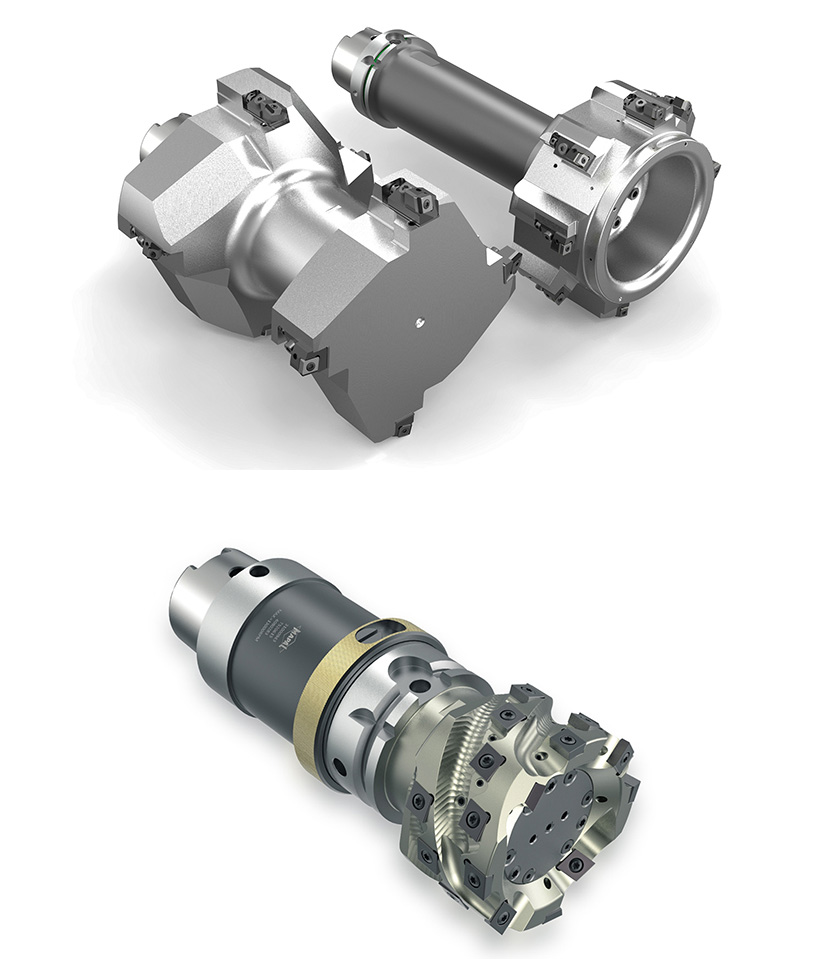
O processo de usinagem e as ferramentas são projetados individualmente, dependendo da situação da medição, do modelo da máquina e da fixação. Desta forma, as forças de corte aplicadas à peça são mantidas tão baixas quanto possível. A usinagem do furo do estator está dividida em três etapas: Pré-usinagem, usinagem de semiacabamento e usinagem de acabamento. 
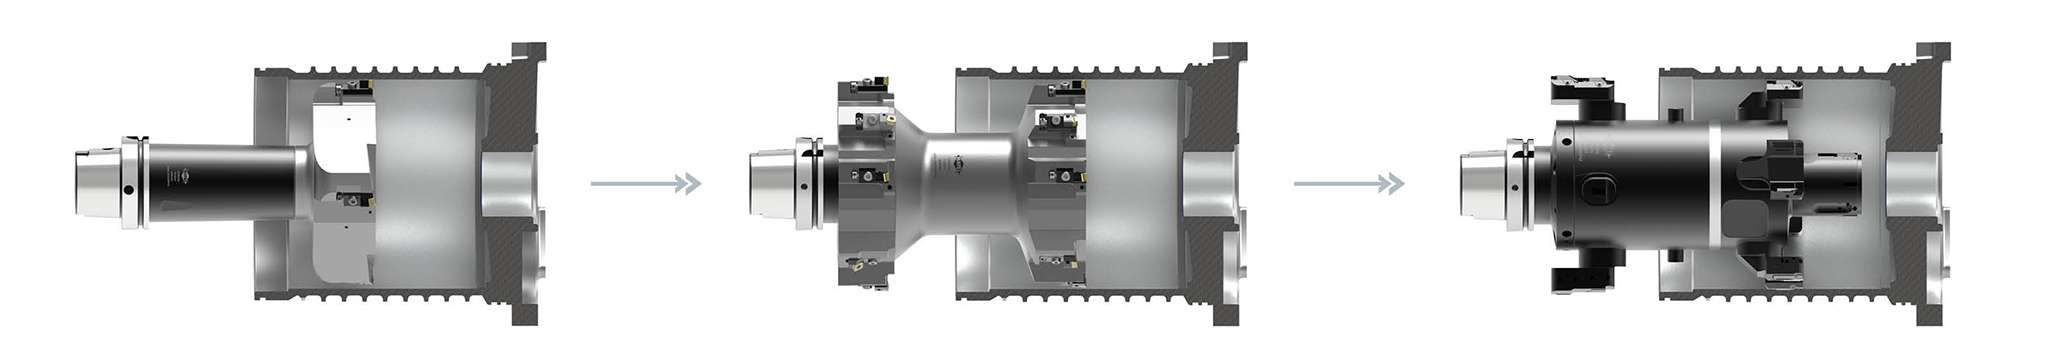
Basic procedure for machining of stator housings
Stator housing external machining

External Machining stator housing
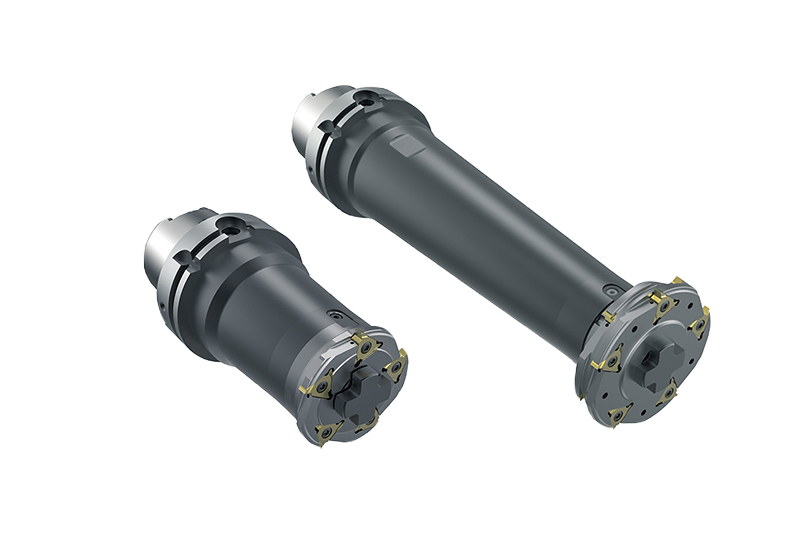
External machining of stator housings for electric motors is a demanding task. These housings, which often come in tubular or pot-shaped designs, are crucial for the efficiency of the electric motor. Several challenges have to be overcome during the process. The thin-walled aluminium housings with integrated ribs for the cooling circuit require the highest precision in terms of diameter accuracy, shape and position tolerances. The concentricity between different diameters is of huge importance.

Pre-machining
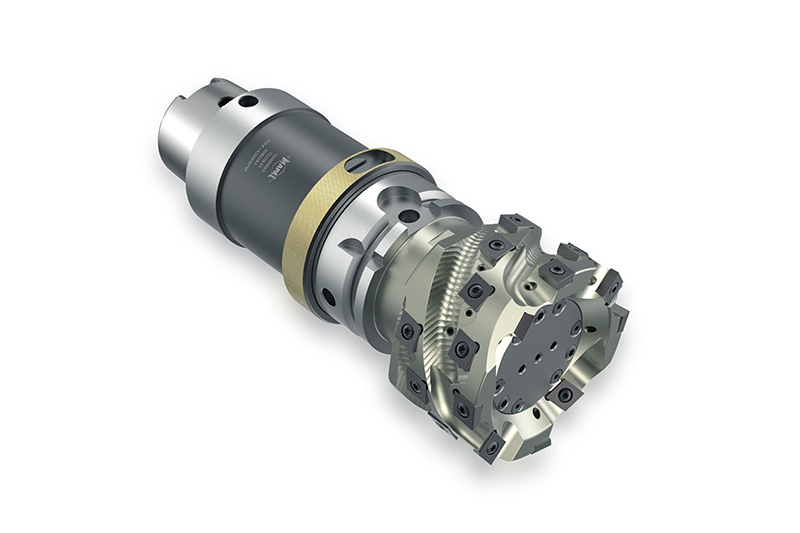
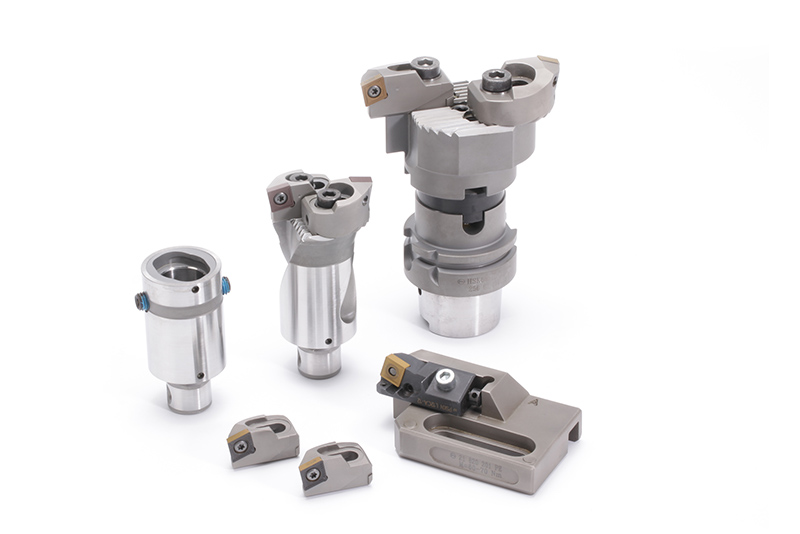
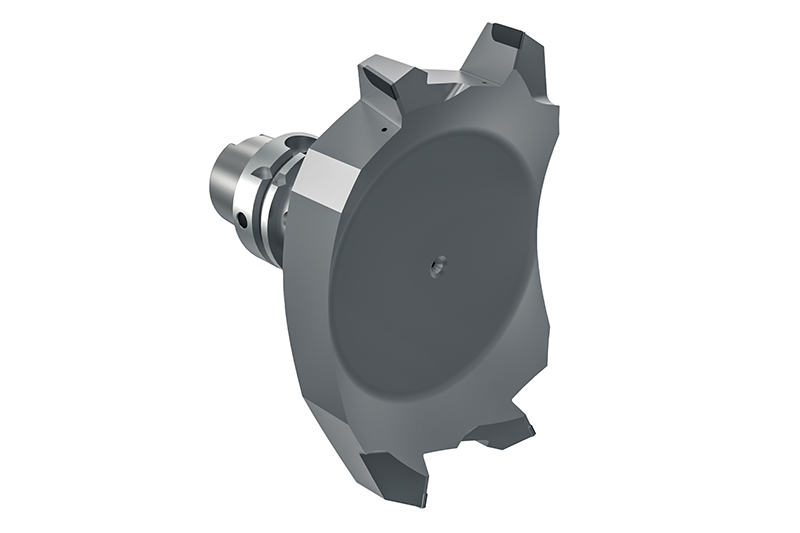
  • Helixfräser mit ISO-Wendeschneidplatten

    Frez spiralny z płytkami skrawającymi ISO

    Obróbka wstępna średnicy zewnętrznej i powierzchni

    • Powlekane płytki skrawające ISO z węglika spiekanego lub płytki skrawające z PKD
    • Zmniejszone siły skrawania
    • Produkt standardowy
    • Przedłużenie HSK dla różnych głębokości obróbki

  • ISO BORING TOOL Roughing of outer diameter

    Pogłębiacz ISO

    Obróbka wstępna średnicy zewnętrznej

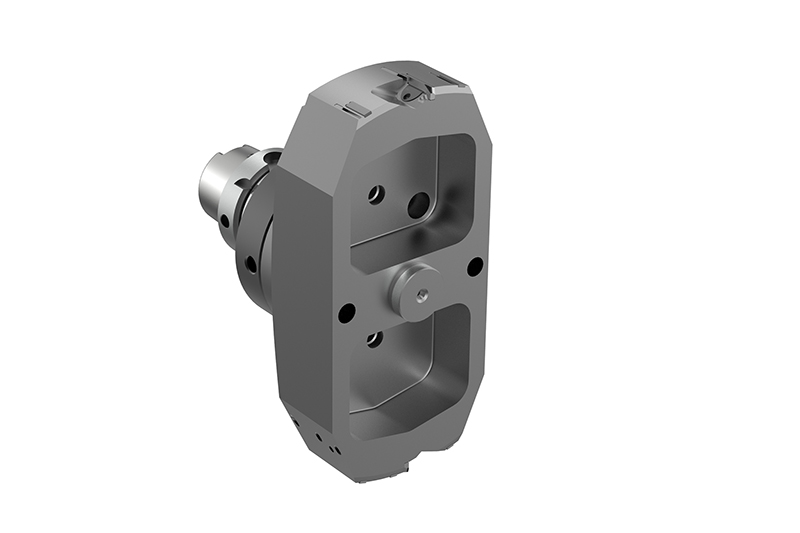
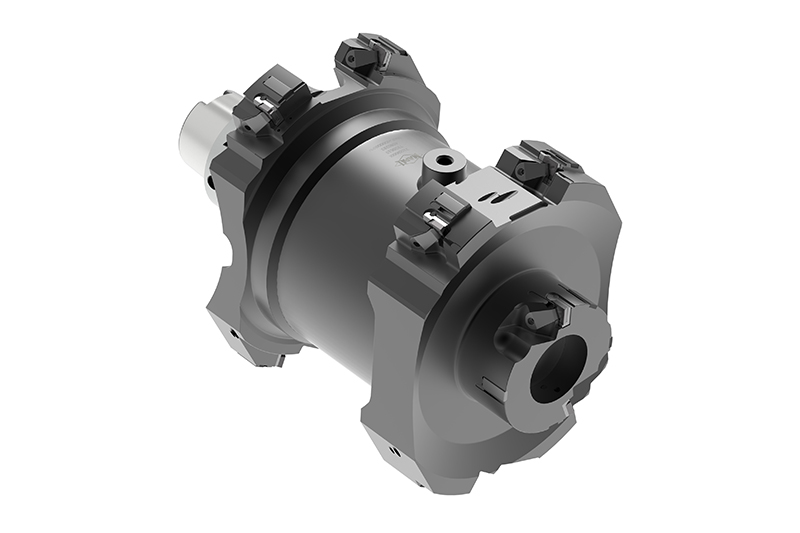
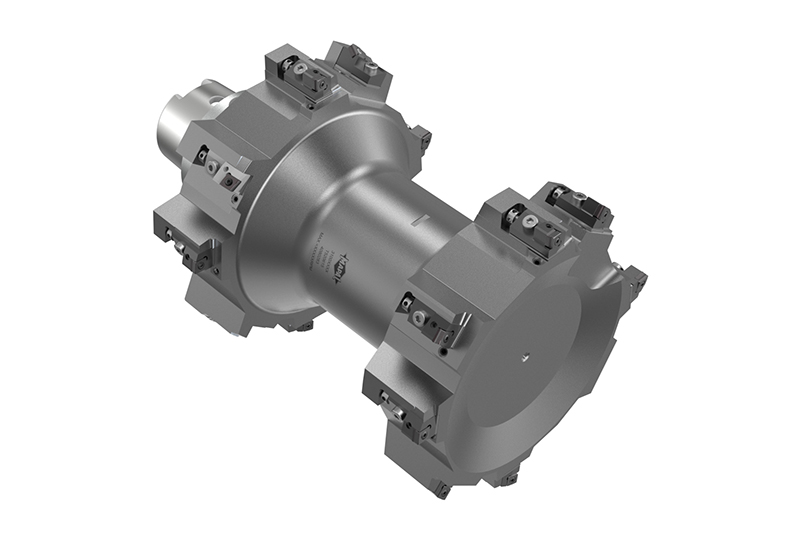
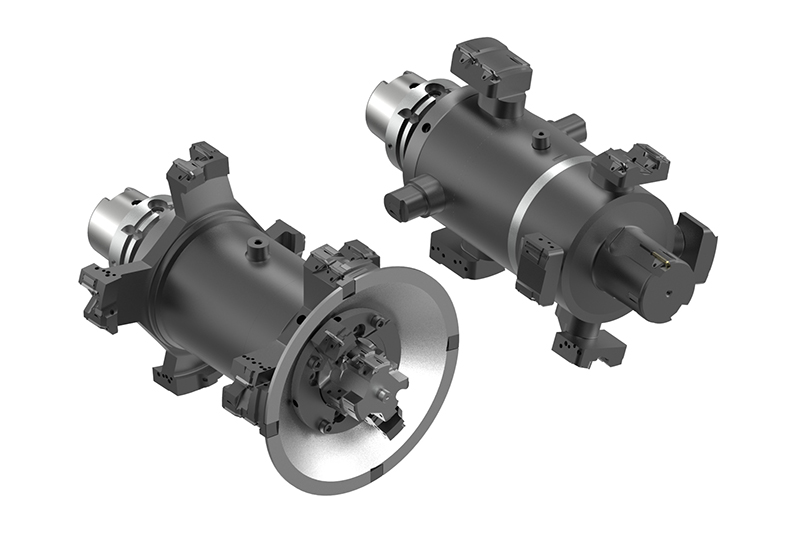
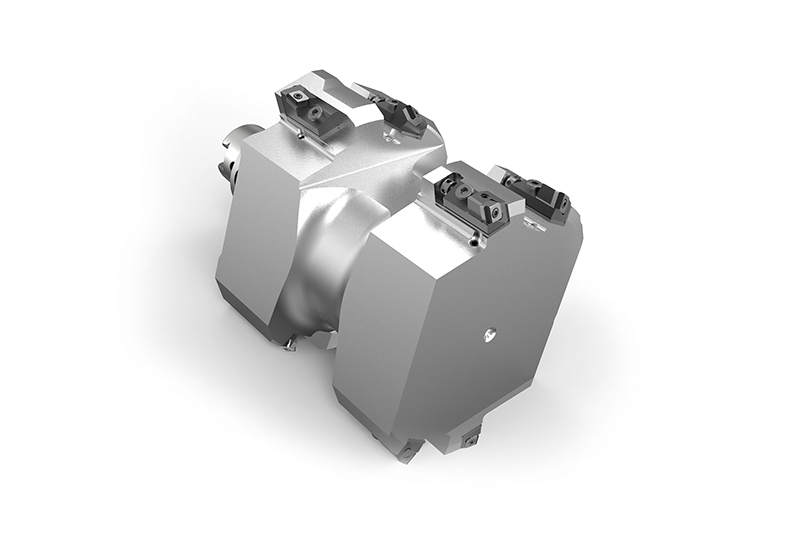
    • Wielostopniowe narzędzie dzwonowe do
    • obróbki zewnętrznej
    • płytki skrawające ISO

  • MILLING CUTTER WITH ISO INDEXABLE INSERTS

    Frezowanie z płytkami skrawającymi ISO

    Wytaczanie rowka uszczelniającego

    • Powlekane płytki skrawające ISO z węglikiem spiekanym
    • Opcjonalnie z tłumikiem drgań
    • Skuteczne wytaczanie rowków uszczelniających

Obróbka wykończeniowa
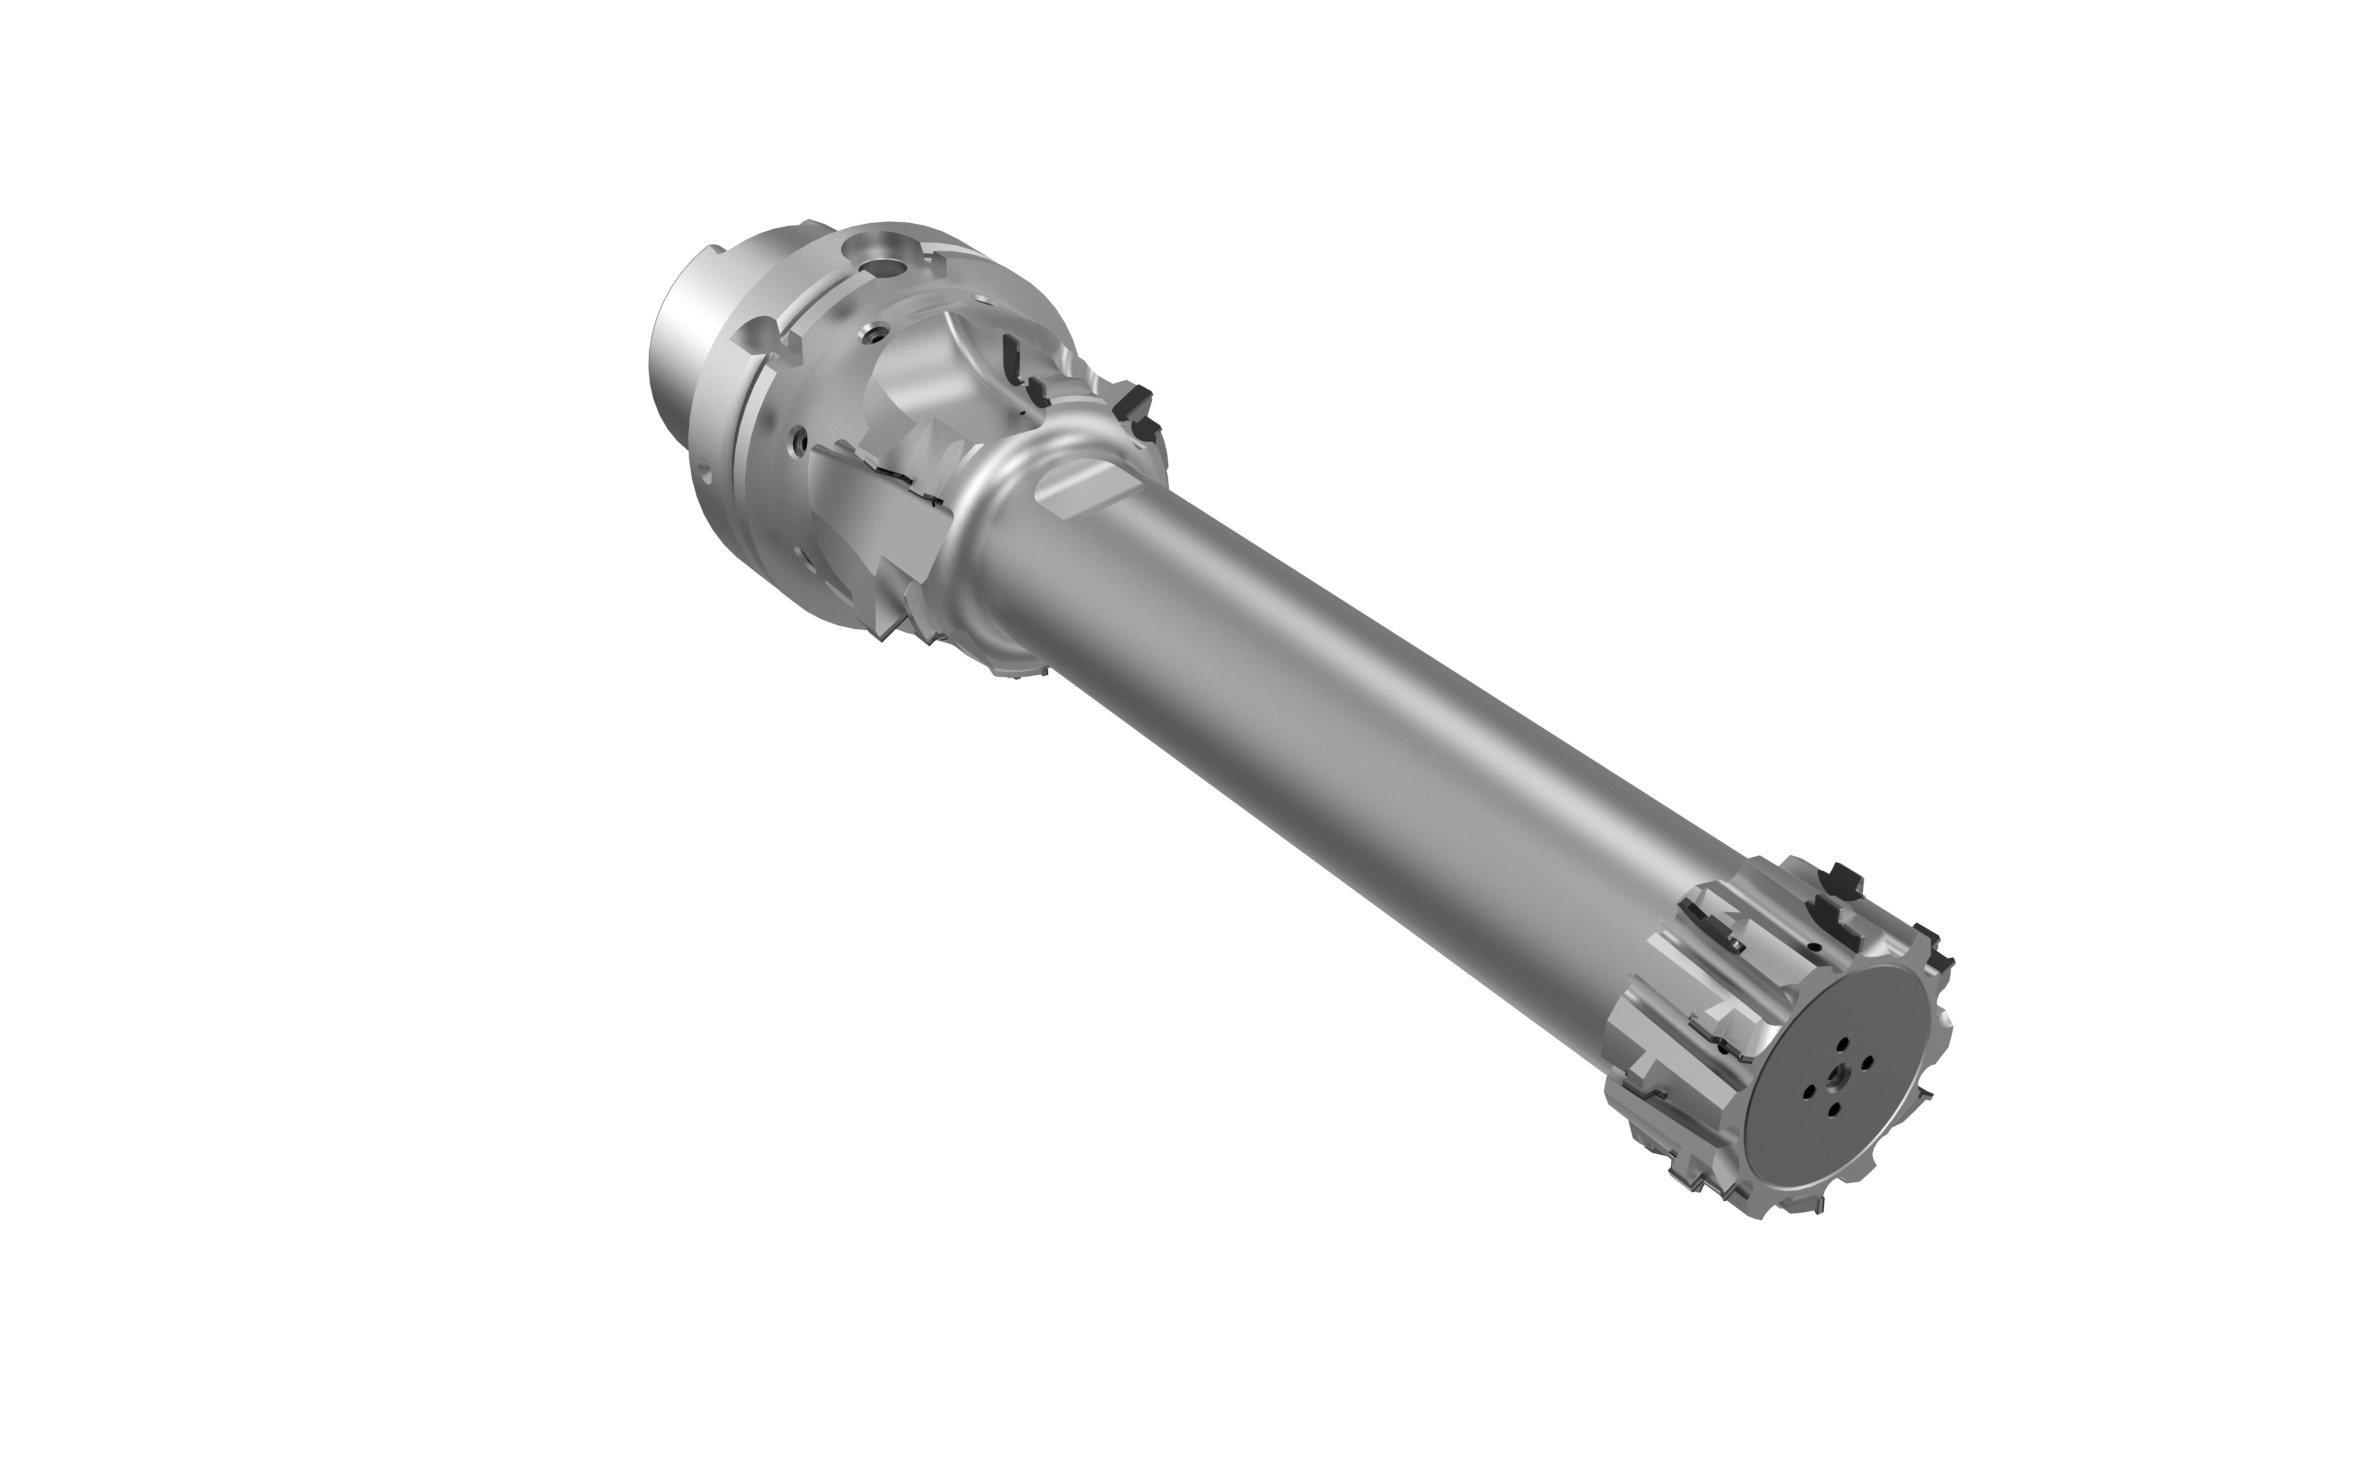
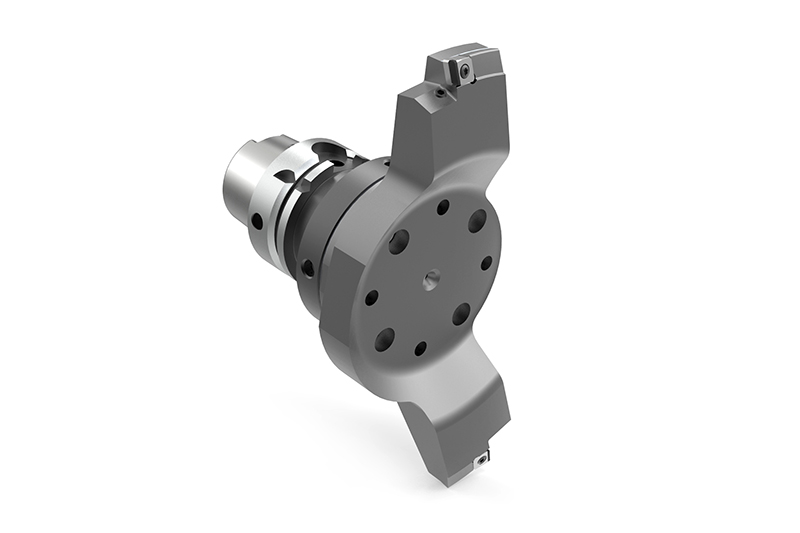
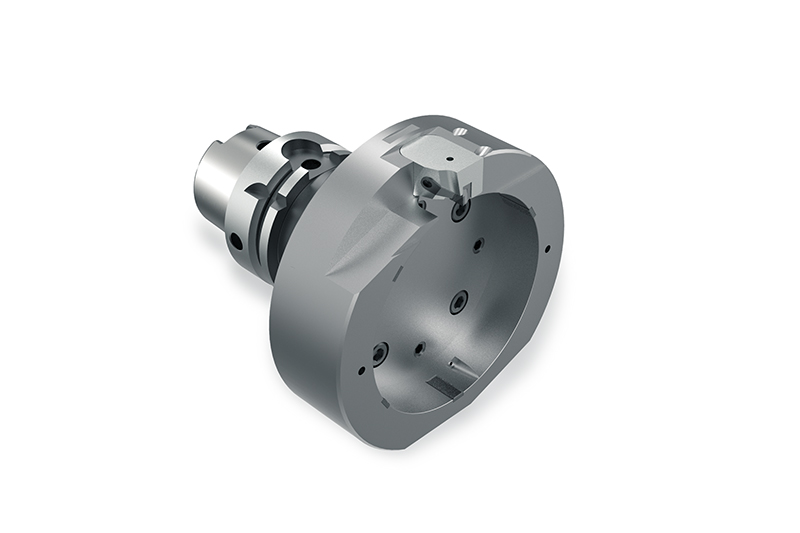
  • PCD MILLING CUTTER WITH SPECIAL CONTOUR

    PCD milling cutter with special contour

    Finishing the sealing groove

    • PCD form cutting edge
    • Perfect geometry of the individual recess contours
    • Optionally with vibration damper
    • Finish machining of all recesses in a single cut

  • PCD MILLING CUTTER WITH SPECIAL CONTOUR Finishing the sealing groove

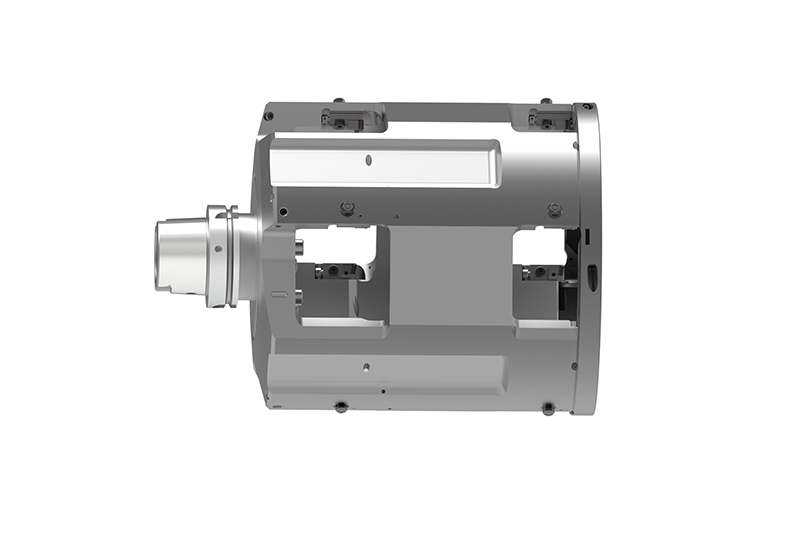
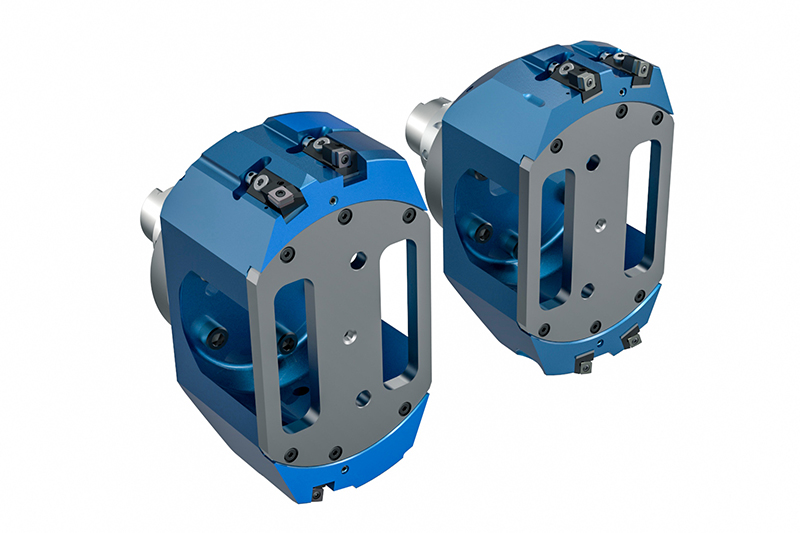
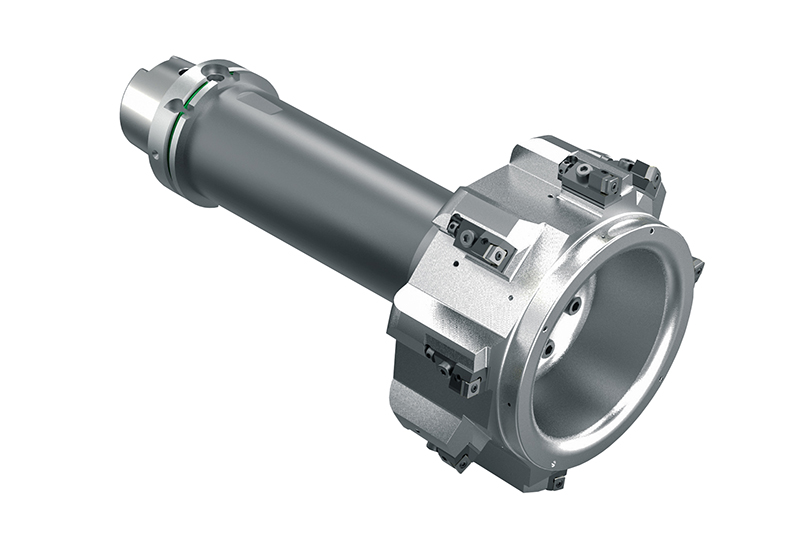
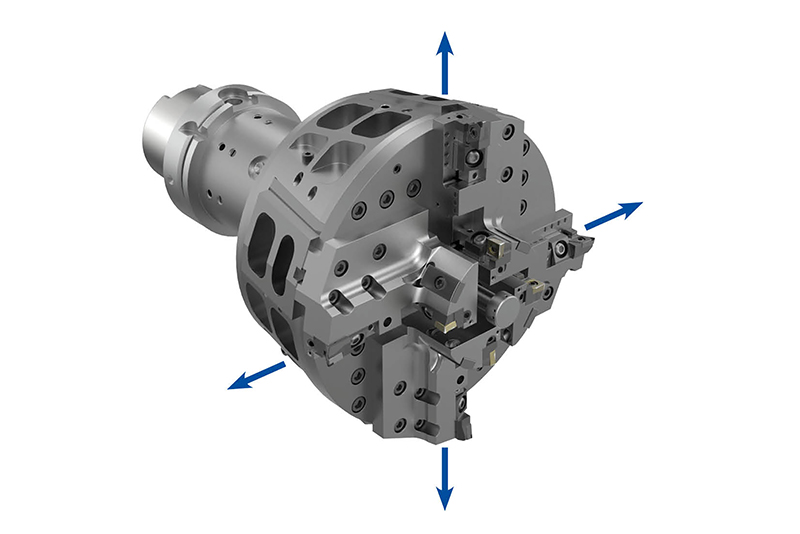
    Lightweight fine boring tool

    Finishing the outer diameter

    • Adjustable PCD cutting edges
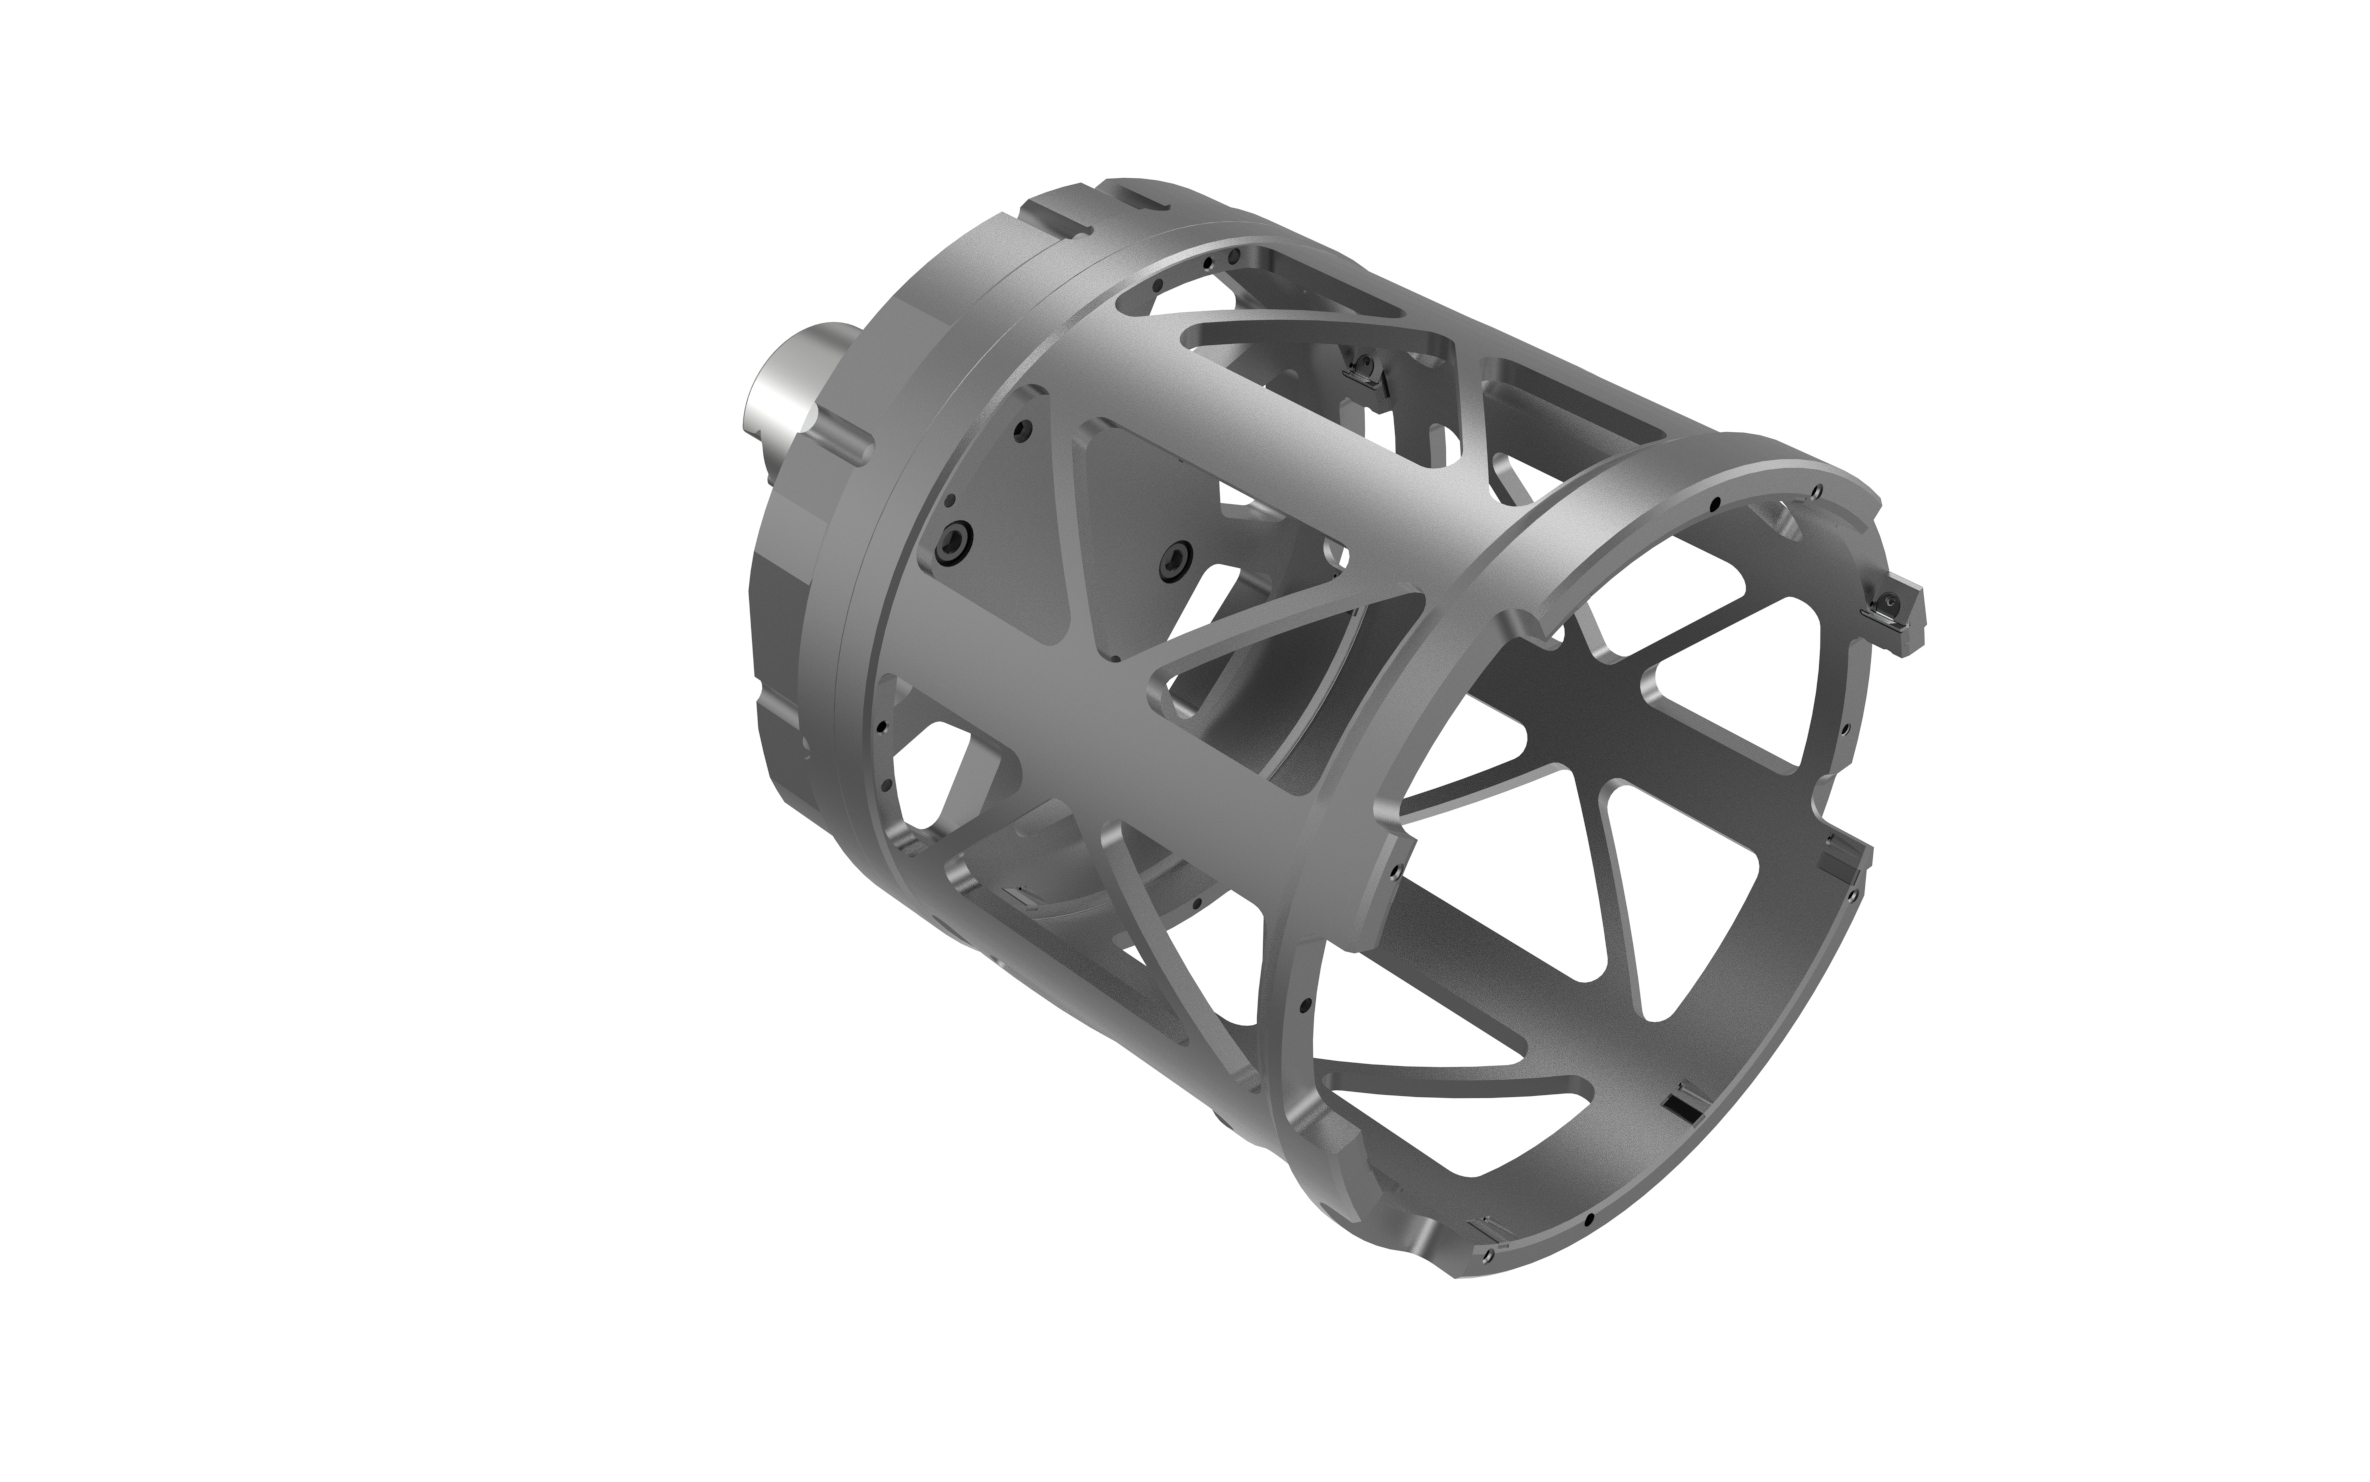
    • Lightweight tool body
    • Up to Ø 260 mm machining diameter


Machining solutions for...
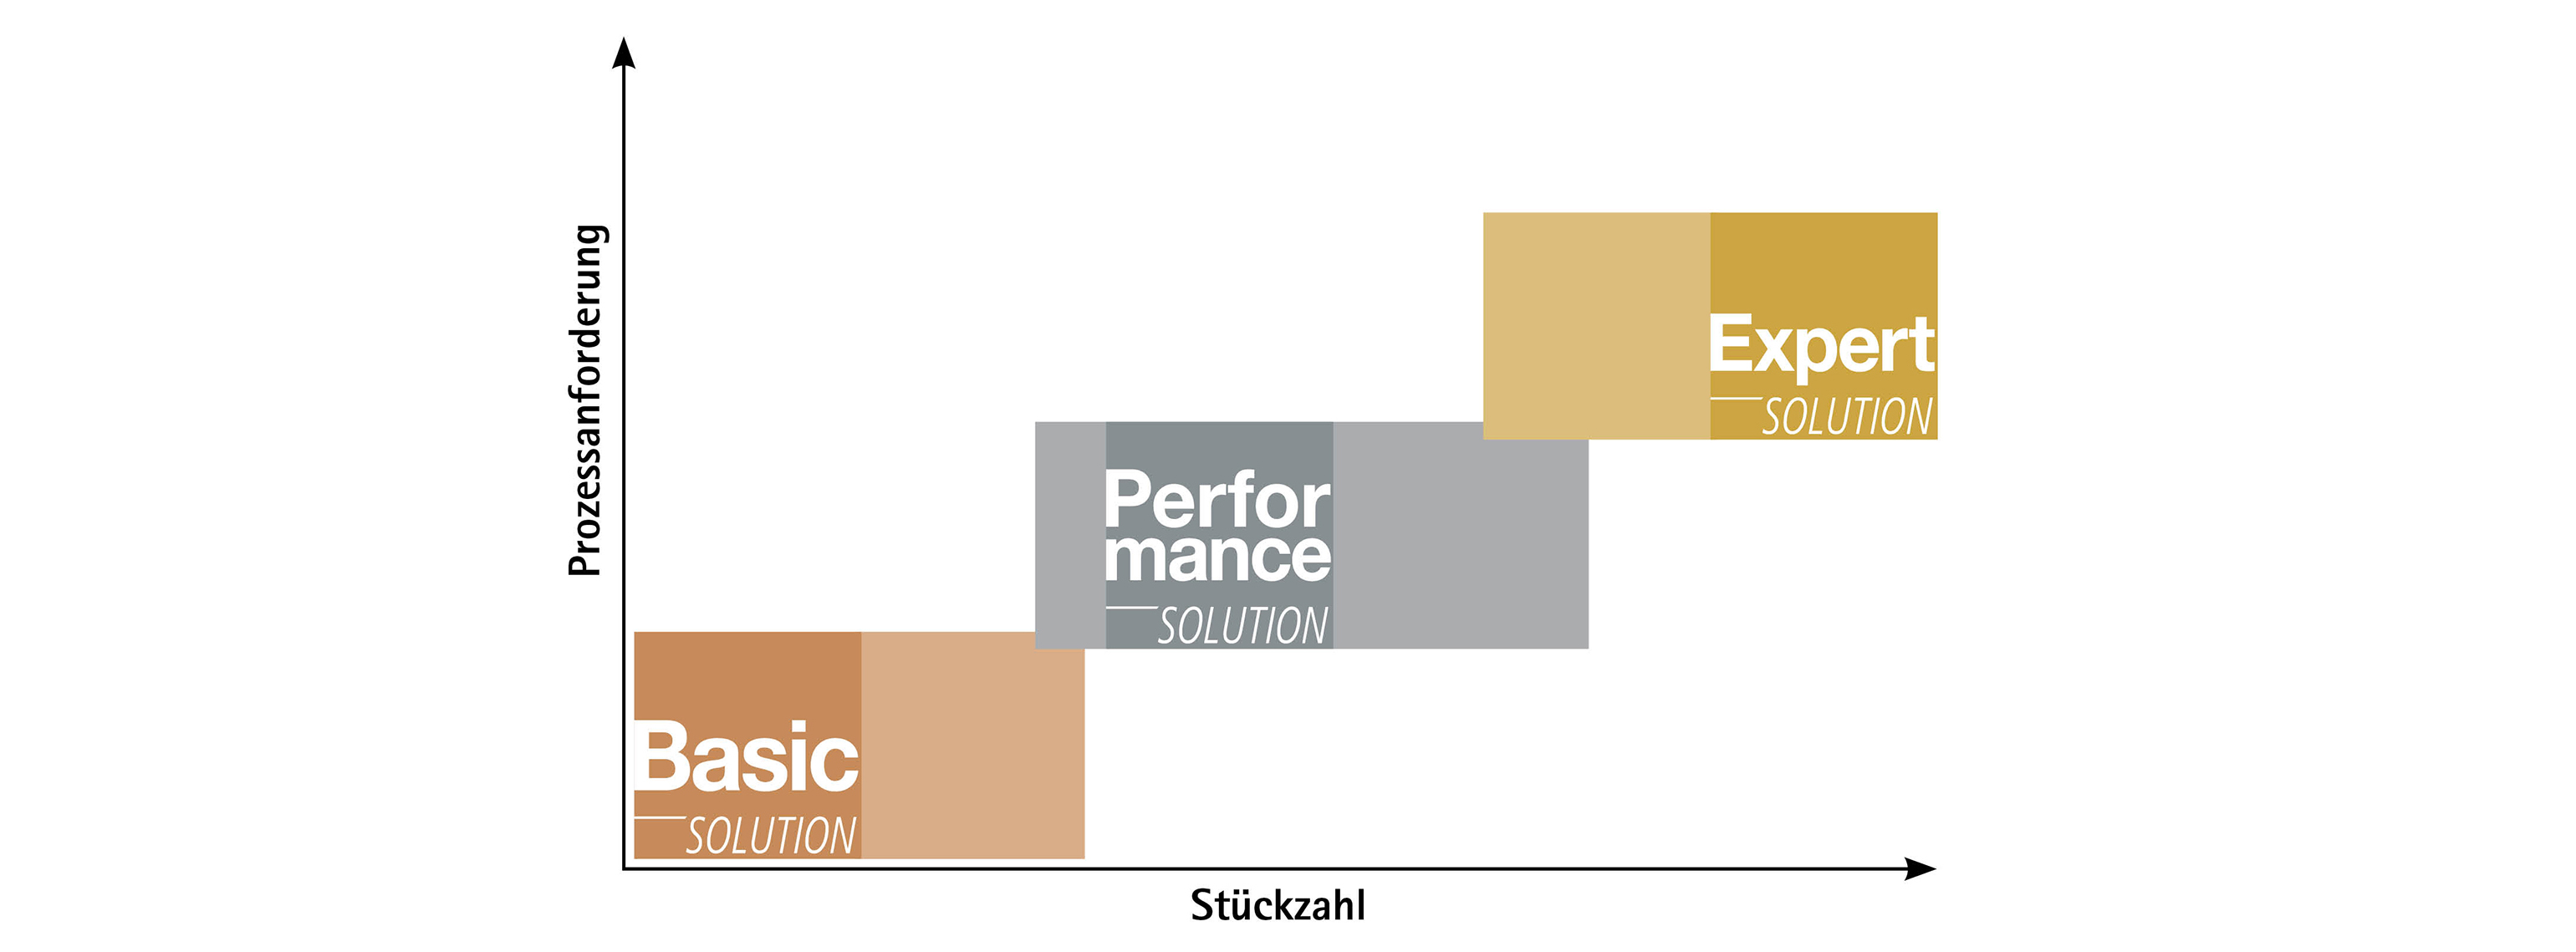
MAPAL Basic, Performance, Expert Line

Outras soluções de usinagem


其他电气化部件