Bearbeitung von offenen Taschen

Formeinsätze weisen auch Bearbeitungsaufgaben auf, die für das Gießen oder diverse Anbauteile erforderlich sind. Offene Taschen (Umfangsbearbeitungen) bearbeiten Anwender zunehmend mittels Trochoidalfräsen. Diese Bearbeitungsmethode hilft, die Bearbeitungszeiten zu optimieren und die Werkzeugstandzeiten zu verlängern.
An einem gerenderten Beispielbauteil ist eine Bearbeitung hervorgehoben.
Werkzeugübersicht für folgende Bearbeitungsschritte:
  1. Schruppen
  2. Restmaterial schruppen
  3. Vorschlichten
  4. Schlichten
  5. Restmaterial schlichten

Schruppen

Die Schruppoperation ist für den Großteil des Zerspanungsvolumens verantwortlich. Spezielle Frässtrategien wie die Hochvorschubbearbeitung oder das trochoide Fräsen können die Bearbeitungszeit reduzieren und somit die Wirtschaftlichkeit steigern. Neben Werkzeugen mit Wendeschneidplatten und Vollhartmetallfräsern kommen Hochleistungsfräser mit spezieller Schruppgeometrie zum Einsatz.
  • OptiMill®-3D-CR

    VHM-Eckradiusfräser
    • Schlichten von 3D-Formen mit hochgenauem Eckradius
    • Hochgenauer Eckradius mit hoher Radiusgenauigkeit
    • Große Auswahl zur Hart- und Weichbearbeitung von Stahl
    • Unterschiedliche Zähnezahl verfügbar
    • Zylindrische und konische Form

  • OptiMill®-3D-HF

    VHM-Hochvorschubfräser
    • Ideal für die Hochvorschubbearbeitung mit großem Zeitspanvolumen bei hoher Prozesssicherheit
    • Innovative Stirngeometrie
    • Sehr hohe Laufruhe
    • Unterschiedliche Zähnezahlen verfügbar

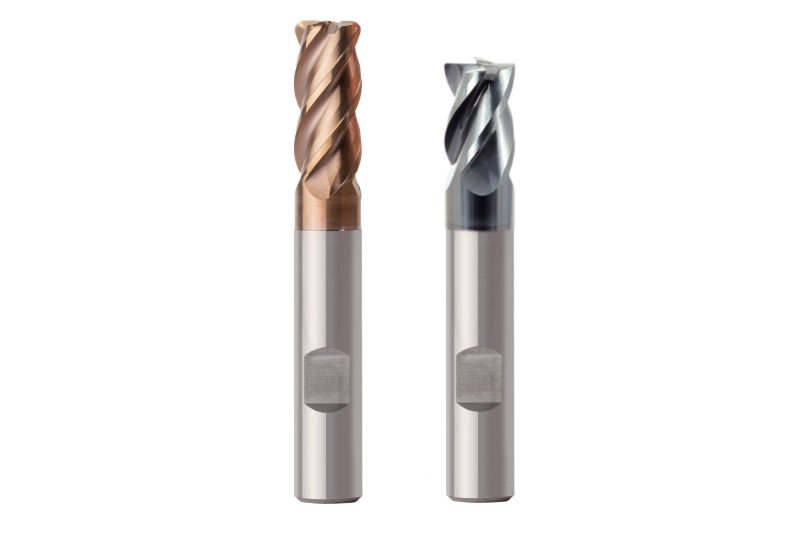
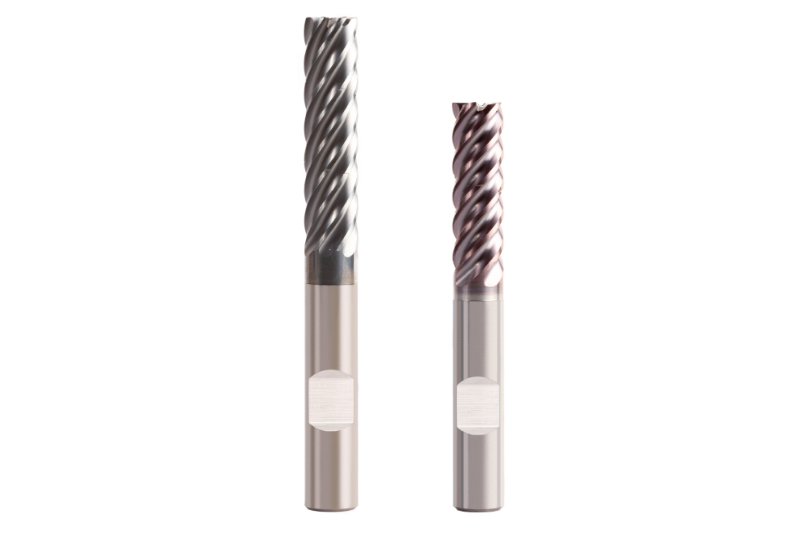
  • OptiMill® Schruppfräser

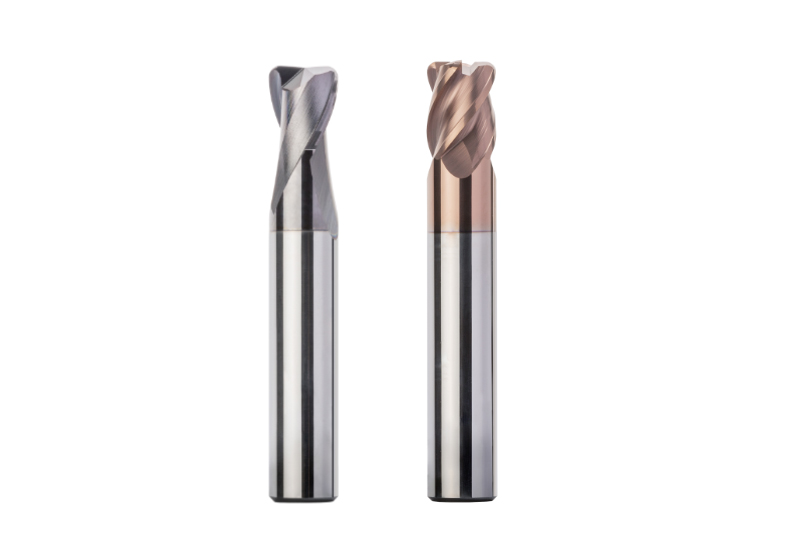
    VHM-Schruppfräser
    • OptiMill®-Uni-HPC-Plus für universelle Stahlbearbeitung
    • OptiMill®-Hardened zum Schruppen von Bauteilen mit einer Härte ab 45 HRC
    • Ausgezeichnete Werkzeugstandzeiten 
    • Verschleißbeständige Beschichtung
    • Verschiedene Eckenradien verfügbar

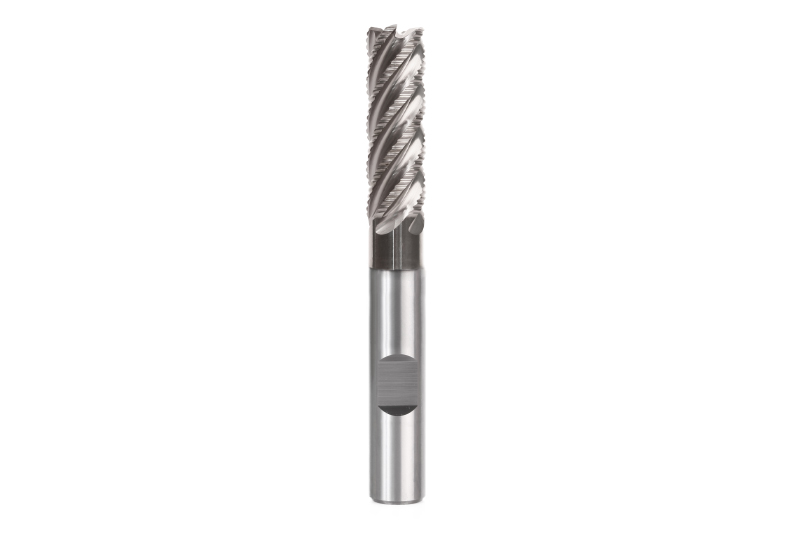
  • OptiMill®-Uni-Wave

    VHM-Schruppfräser
    • Fünfschneidiger Kordel-Schruppfräser zum Schruppen mit hohen Vorschüben
    • Hohe Wirtschaftlichkeit durch höhere Vorschubgeschwindigkeiten
    • Optimaler Spanabtransport durch kurze, eng gerollte Späne
    • Wenig Vibrationen, dadurch große Laufruhe

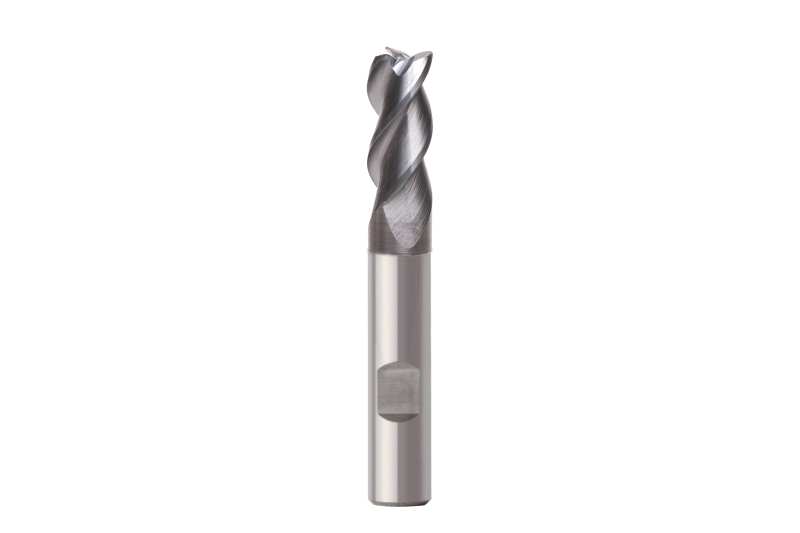
  • OptiMill®-Uni-HPC-Pocket

    VHM-Universalfräser
    • Wirtschaftliche Herstellung von Taschen und Bohrungen
    • Dreischneidiger Fräser mit integrierter Bohrspitze 
    • Schräges Eintauchen bis 45°
    • Helixfräsen und Stechen ins Volle
    • Hohe Zustellmöglichkeit bis 2xD

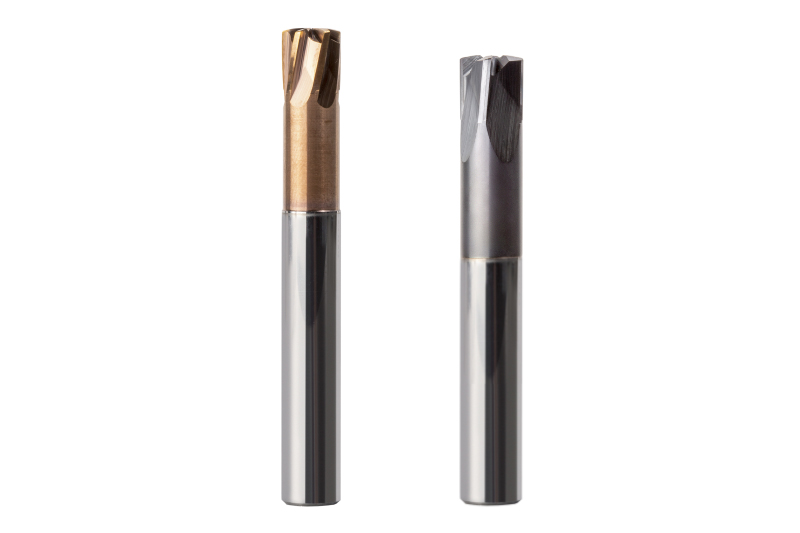
  • OptiMill®-Tro

    VHM-Trochoidfräser
    • Maximales Zeitspanvolumen bei gleichzeitig hoher Oberflächengüte
    • Vor- und Fertigbearbeitung mit einem Werkzeug
    • Schnitttiefen bis zu 5xD
    • Schonung der Maschinenspindel und längere Standzeiten
    • Spanteiler zur optimalen Spankontrolle

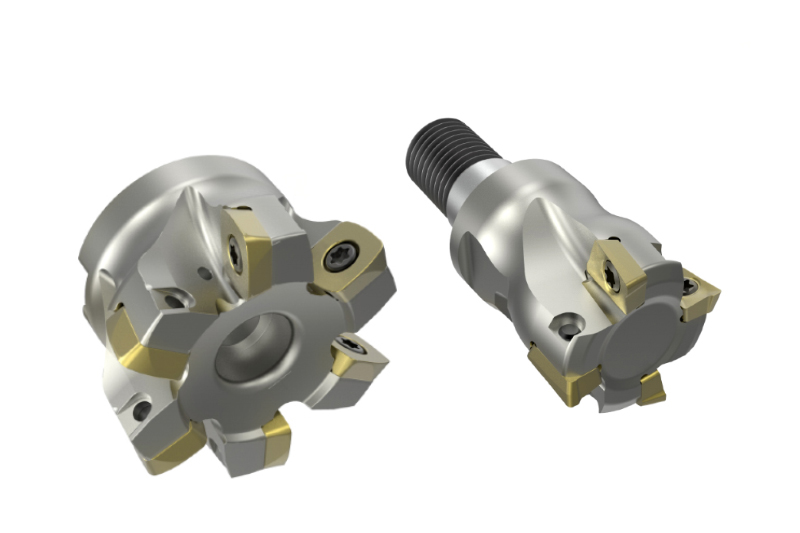
  • NeoMill®-HiFeed90

    90°-Eck-/Hochvorschubfräser
    • Universelles Werkzeugsystem für höchste Produktivität
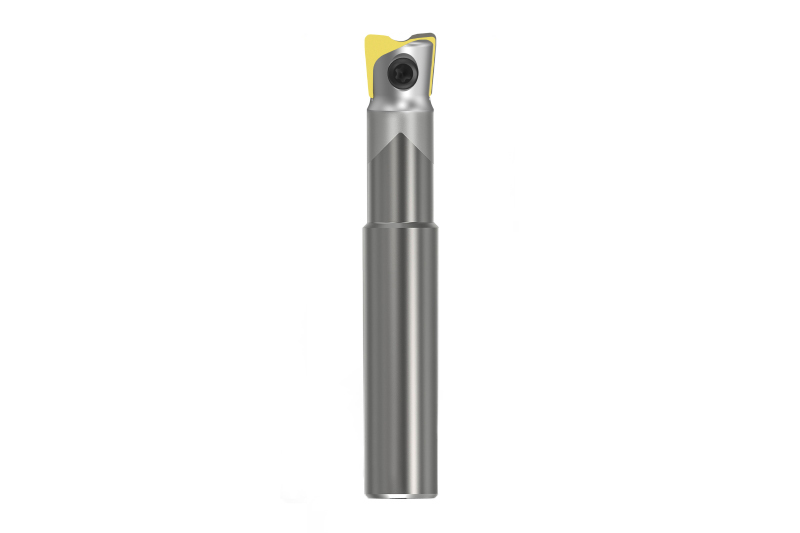
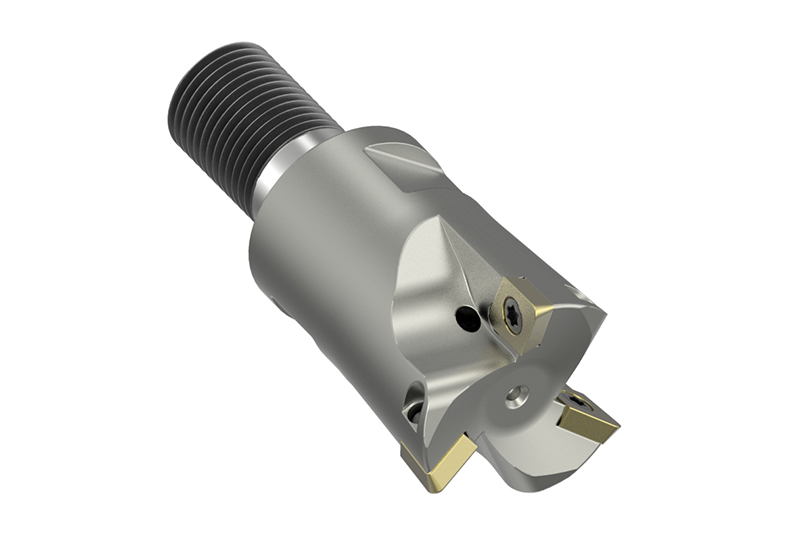
    • Ein Grundkörper mit Wendeschneidplatten zum Hochvorschub- und Eckfräsen
    • Höchste Abtragsraten durch extreme Vorschübe und große Spantiefen
    • Zwei- und vierschneidige Wendeschneidplatten verfügbar
    • Große Auswahl an Eckradien verfügbar

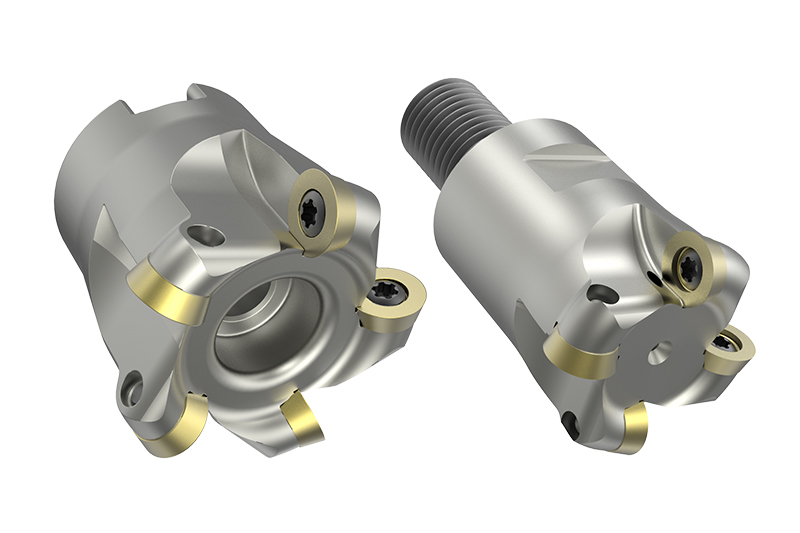
  • NeoMill®-ISO-360

    Rundplattenfräser
    • Schruppen und Vorschlichten von 3D-Konturen
    • Optimale Konturgenauigkeit durch neutrale Einbaulage der Wendeschneidplatten
    • Weiches Schnittverhalten für eine vibrationsarme Bearbeitung
    • Erhältlich als Aufsteck-, Schaft- und Einschraubfräser im Durchmesserbereich 10-160 mm


Restmaterial schruppen

Nach dem Schruppen bearbeiten Anwender in einem zweiten Bearbeitungsschritt das Restmaterial, insbesondere in Ecken und Kavitäten, auf ein möglichst konstantes Aufmaß vor. In der Regel kommen Werkzeuge mit Eckenradius oder Hochvorschubfräser zum Einsatz. Bei Bedarf kann auch ein Kugelfräser das Restmaterial in Ecken entfernen.
  • OptiMill®-3D-CR

    VHM-Eckradiusfräser
    • Schlichten von 3D-Formen mit hochgenauem Eckradius
    • Hochgenauer Eckradius mit hoher Radiusgenauigkeit
    • Große Auswahl zur Hart- und Weichbearbeitung von Stahl
    • Unterschiedliche Zähnezahl verfügbar
    • Zylindrische und konische Form

  • OptiMill®-3D-HF

    VHM-Hochvorschubfräser
    • Ideal für die Hochvorschubbearbeitung mit großem Zeitspanvolumen bei hoher Prozesssicherheit
    • Innovative Stirngeometrie
    • Sehr hohe Laufruhe
    • Unterschiedliche Zähnezahlen verfügbar

  • NeoMill®-ISO-360

    Rundplattenfräser
    • Schruppen und Vorschlichten von 3D-Konturen
    • Optimale Konturgenauigkeit durch neutrale Einbaulage der Wendeschneidplatten
    • Weiches Schnittverhalten für eine vibrationsarme Bearbeitung
    • Erhältlich als Aufsteck-, Schaft- und Einschraubfräser im Durchmesserbereich 10-160 mm


Vorschlichten

Bei hohen Anforderungen an Maßhaltigkeit und Oberflächengüte empfiehlt sich vor dem Schlichten eine Semi-Schlichtbearbeitung. Mit dem Vorschlichten nähert sich die Bearbeitung dem endgültigen Formprofil an. Ziel ist es, ein möglichst konstantes Restmaterial zu erhalten, um ein schnelles Schlichten mit hohen Anforderungen an die Oberflächenqualität zu ermöglichen. Das Aufmaß nach dem Schruppen beträgt ca. 0,5-1 mm bei gehärteten Materialien und 0,03-0,5 mm bei weichen Materialien. Nach dem Vorschlichten betragen die konstanten Aufmaße 0,05-0,1 mm bei gehärteten Materialien beziehungsweise 0,1-0,3 mm bei weichen Materialien.
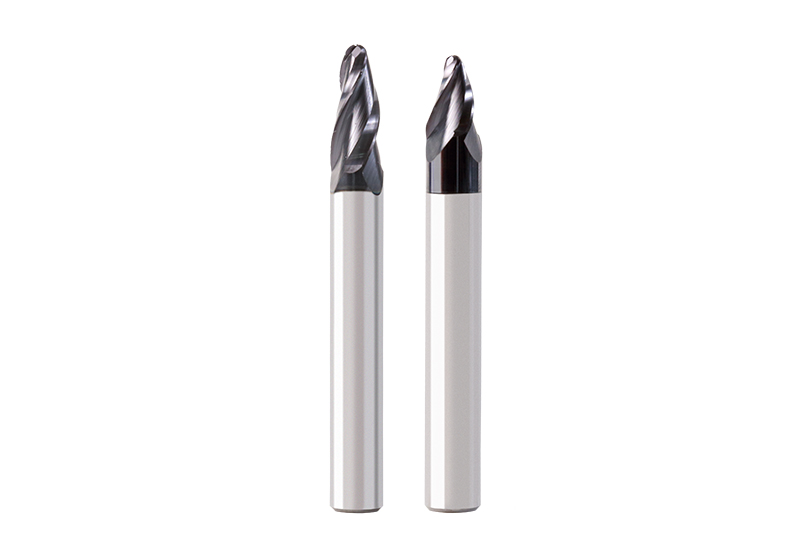
  • OptiMill®-3D-CR

    VHM-Eckradiusfräser
    • Schlichten von 3D-Formen mit hochgenauem Eckradius
    • Hochgenauer Eckradius mit hoher Radiusgenauigkeit
    • Große Auswahl zur Hart- und Weichbearbeitung von Stahl
    • Unterschiedliche Zähnezahl verfügbar
    • Zylindrische und konische Form

  • OptiMill®-3D-CS

    VHM-Kreisradiusfräser
    • Fräsen mit großem Wirkradius
    • Schlichten von komplexen Freiformflächen und komplizierten Werkstückgeometrien
    • Kurze Bearbeitungszeit durch großen Zeilensprung
    • Hohe Oberflächenqualität

  • OptiMill®-Uni-HPC-Pocket

    Frez uniwersalny VHM
    • Ekonomiczna obróbka kieszeni i otworów
    • Frez trójostrzowy z wbudowaną końcówką wiertniczą
    • Ukośne zagłębianie do 45°
    • Frezowanie spiralne i nacinanie w pełnym materiale
    • Duża możliwość posuwu do 2xD

  • NeoMill®-HiFeed90

    Frez 90° do narożników/wysokoprzepływowy
    • Uniwersalny system narzędziowy zapewniający najwyższą wydajność
    • Korpus podstawowy z płytkami skrawającymi do frezowania wysokoprzepływowego i narożnego
    • Najwyższa wydajność skrawania dzięki ekstremalnym posuwom i dużej głębokości skrawaniaDostępne płytki skrawające wieloostrzowe z dwoma i czteroostrzowymi
    • Duży wybór promieni narożnych

  • NeoMill®-ISO-360

    Frezy z płytkami okrągłymi
    • Wstępne i wstępne wykańczanie konturów 3D
    • Optymalna dokładność konturu dzięki neutralnemu położeniu montażowemu płytek skrawających
    • Łagodne cięcie zapewniające obróbkę bez wibracji
    • Dostępne jako frezy nasadowe, z chwytem i wkręcane o średnicy od 10 do 160 mm

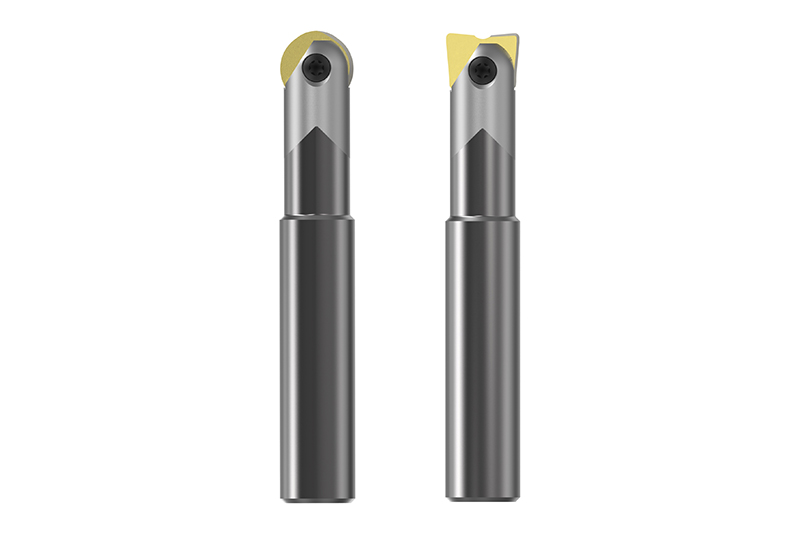
  • NeoMill®-3D-Ballnose

    Frezy kuliste i torusowe
    • Uniwersalny system frezowania zapewniający najwyższą wydajność
    • Jeden korpus z płytkami kulistymi i torusowymi do obróbki wstępnej i wykańczającej hartowanej stali
    • Precyzyjne tolerancje obrotowe
    • Dostępne jako frezy z chwytem i wkręcane

  • NeoMill®-3D-Torus

    Frez toroidalny
    • Do najwyższych wymagań w zakresie precyzji i bezpieczeństwa procesu
    • Specjalny korpus dla płytek toroidalnych z dodatkową stabilizacją krawędzi skrawającej
    • Precyzyjne tolerancje obrotowe
    • Dostępne różne promienie krawędzi

  • NeoMill®-3D-Finish

    Frez do wykańczania
    • Uniwersalne narzędzie do wykańczania wszystkich popularnych materiałów
    • Szczególnie odporne na zużycie i precyzyjnie wykonane płytki skrawające
    • Osiowe i promieniowe płytki skrawające typu wiper zapewniające doskonałą jakość powierzchni
    • Wykańczanie bez wibracji nawet przy dużych głębokościach


Wykańczanie

The finishing process removes the remaining material in order to achieve the final shape. After pre-finishing, stock removal is 0.05-0.1 mm for hardened materials or 0.1-0.3 mm for soft materials. Ball and/or corner radius milling cutters are the tools of choice, regardless of the final contours of the workpiece.
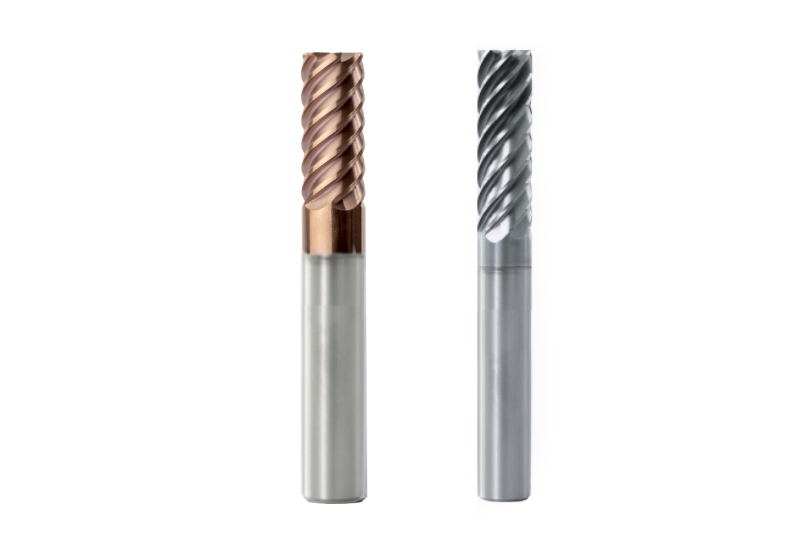
  • OptiMill®-3D-CR

    Solid carbide corner radius milling cutter
    • Finishing of 3D moulds with a high-precision corner radius
    • High precision corner radius with high level of radius accuracy
    • Wide selection for hard and soft machining of steel
    • Different numbers of teeth available
    • Available in cylindrical and conical forms

  • OptiMill®-3D-CS

    Solid carbide shoulder radius milling cutter
    • Milling with a large operating radius
    • Finishing of complex free-form surfaces and complicated workpiece geometries
    • Short machining time due to large line interlacing
    • High surface quality

  • OptiMill® finishing milling cutter

    Solid carbide finishing milling cutters
    • OptiMill®-Uni-HPC-Finish z=7 for the efficient finishing of steel
    • OptiMill®-Hardened-Finish for finishing of parts with a hardness from 45 HRC
    • Large core diameter for maximum stability
    • Wear-resistant coating
    • Different corner radii available

  • NeoMill®-ISO-360

    Rundplattenfräser
    • Schruppen und Vorschlichten von 3D-Konturen
    • Optimale Konturgenauigkeit durch neutrale Einbaulage der Wendeschneidplatten
    • Weiches Schnittverhalten für eine vibrationsarme Bearbeitung
    • Erhältlich als Aufsteck-, Schaft- und Einschraubfräser im Durchmesserbereich 10-160 mm

  • NeoMill®-3D-Ballnose

    Kugel- und Torusfräser
    • Universelles Frässystem für höchste Produktivität
    • Ein Grundkörper mit Kugel- und Torusplatten zum Vorschlichten und Schlichten von gehärtetem Stahl
    • Präzise Rotationstoleranzen
    • Verfügbar als Schaft- und Einschraubfräser

  • NeoMill®-3D-Torus

    Torusfräser
    • Für höchste Anforderungen hinsichtlich Präzision und Prozesssicherheit
    • Spezieller Grundkörper für Torusplatten mit zusätzlicher Stabilisierung der Schneidecke
    • Präzise Rotationstoleranzen
    • Verschiedene Eckradien verfügbar

  • NeoMill®-3D-Finish

    Schlichtfräser
    • Universal einsatzbares Schlichtwerkzeug für alle gängigen Werkstoffe
    • Besonders verschleißfeste und exakt gefertigte Wendeschneidplatten
    • Axiale und radiale Wiper-Wendeschneidplatte für hervorragende Oberflächengüten
    • Vibrationsfreies Schlichten auch in großen Tiefen


Restmaterial schlichten

Die immer komplexeren Eigenschaften der herzustellenden Formen erfordern nach der Schlichtbearbeitung ein Fräsen des Restmaterials, hauptsächlich in den Ecken. Hierfür kommen in der Regel Kugelfräser aus Vollhartmetall zum Einsatz.
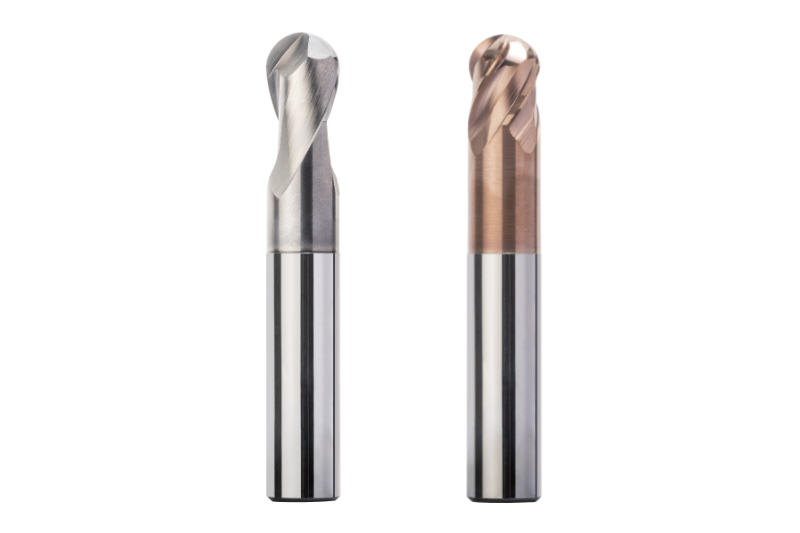
  • OptiMill®-3D-BN

    VHM-Kugelfräser
    • Hochpräzise Bearbeitung von 3D-Konturen
    • Hochgenaue Fräser mit hoher Radiusgenauigkeit
    • Große Auswahl zur Hart- und Weichbearbeitung von Stahl
    • Varianten z=2 und z=4, mit und ohne Arbeitstiefe
    • Zylindrische und konische Form

  • OptiMill®-3D-CR

    VHM-Eckradiusfräser
    • Schlichten von 3D-Formen mit hochgenauem Eckradius
    • Hochgenauer Eckradius mit hoher Radiusgenauigkeit
    • Große Auswahl zur Hart- und Weichbearbeitung von Stahl
    • Unterschiedliche Zähnezahl verfügbar
    • Zylindrische und konische Form