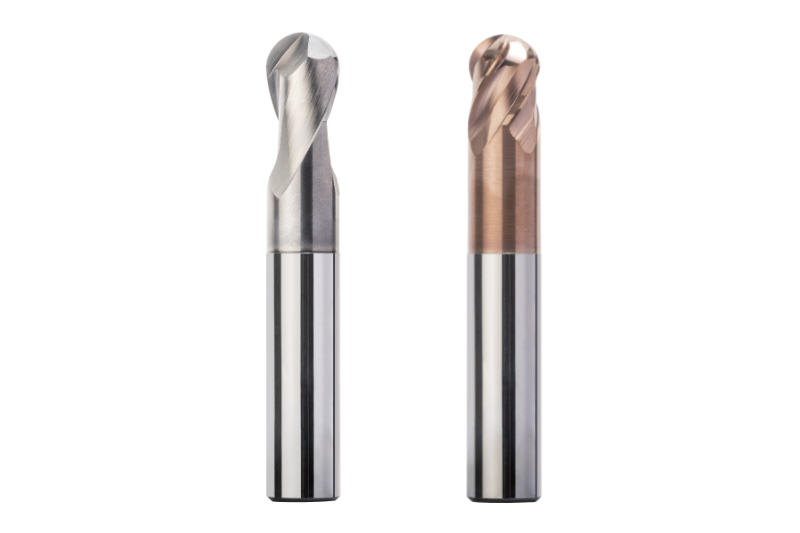
Obróbka zamkniętych kieszeni
Wytwarzanie zamkniętych kieszeni odbywa się zazwyczaj poprzez obróbkę zgrubną w płaszczyźnie Z. Często podczas frezowania wybiera się wejście w obróbkę poprzez rampę. Wybór narzędzia zależy od głębokości ścianek i kąta natarcia, jaki ma zostać wytworzony na elemencie. Szeroka oferta MAPAL z systemami modułowymi obejmuje również obróbkę głębokich kieszeni o dużych średnicach.
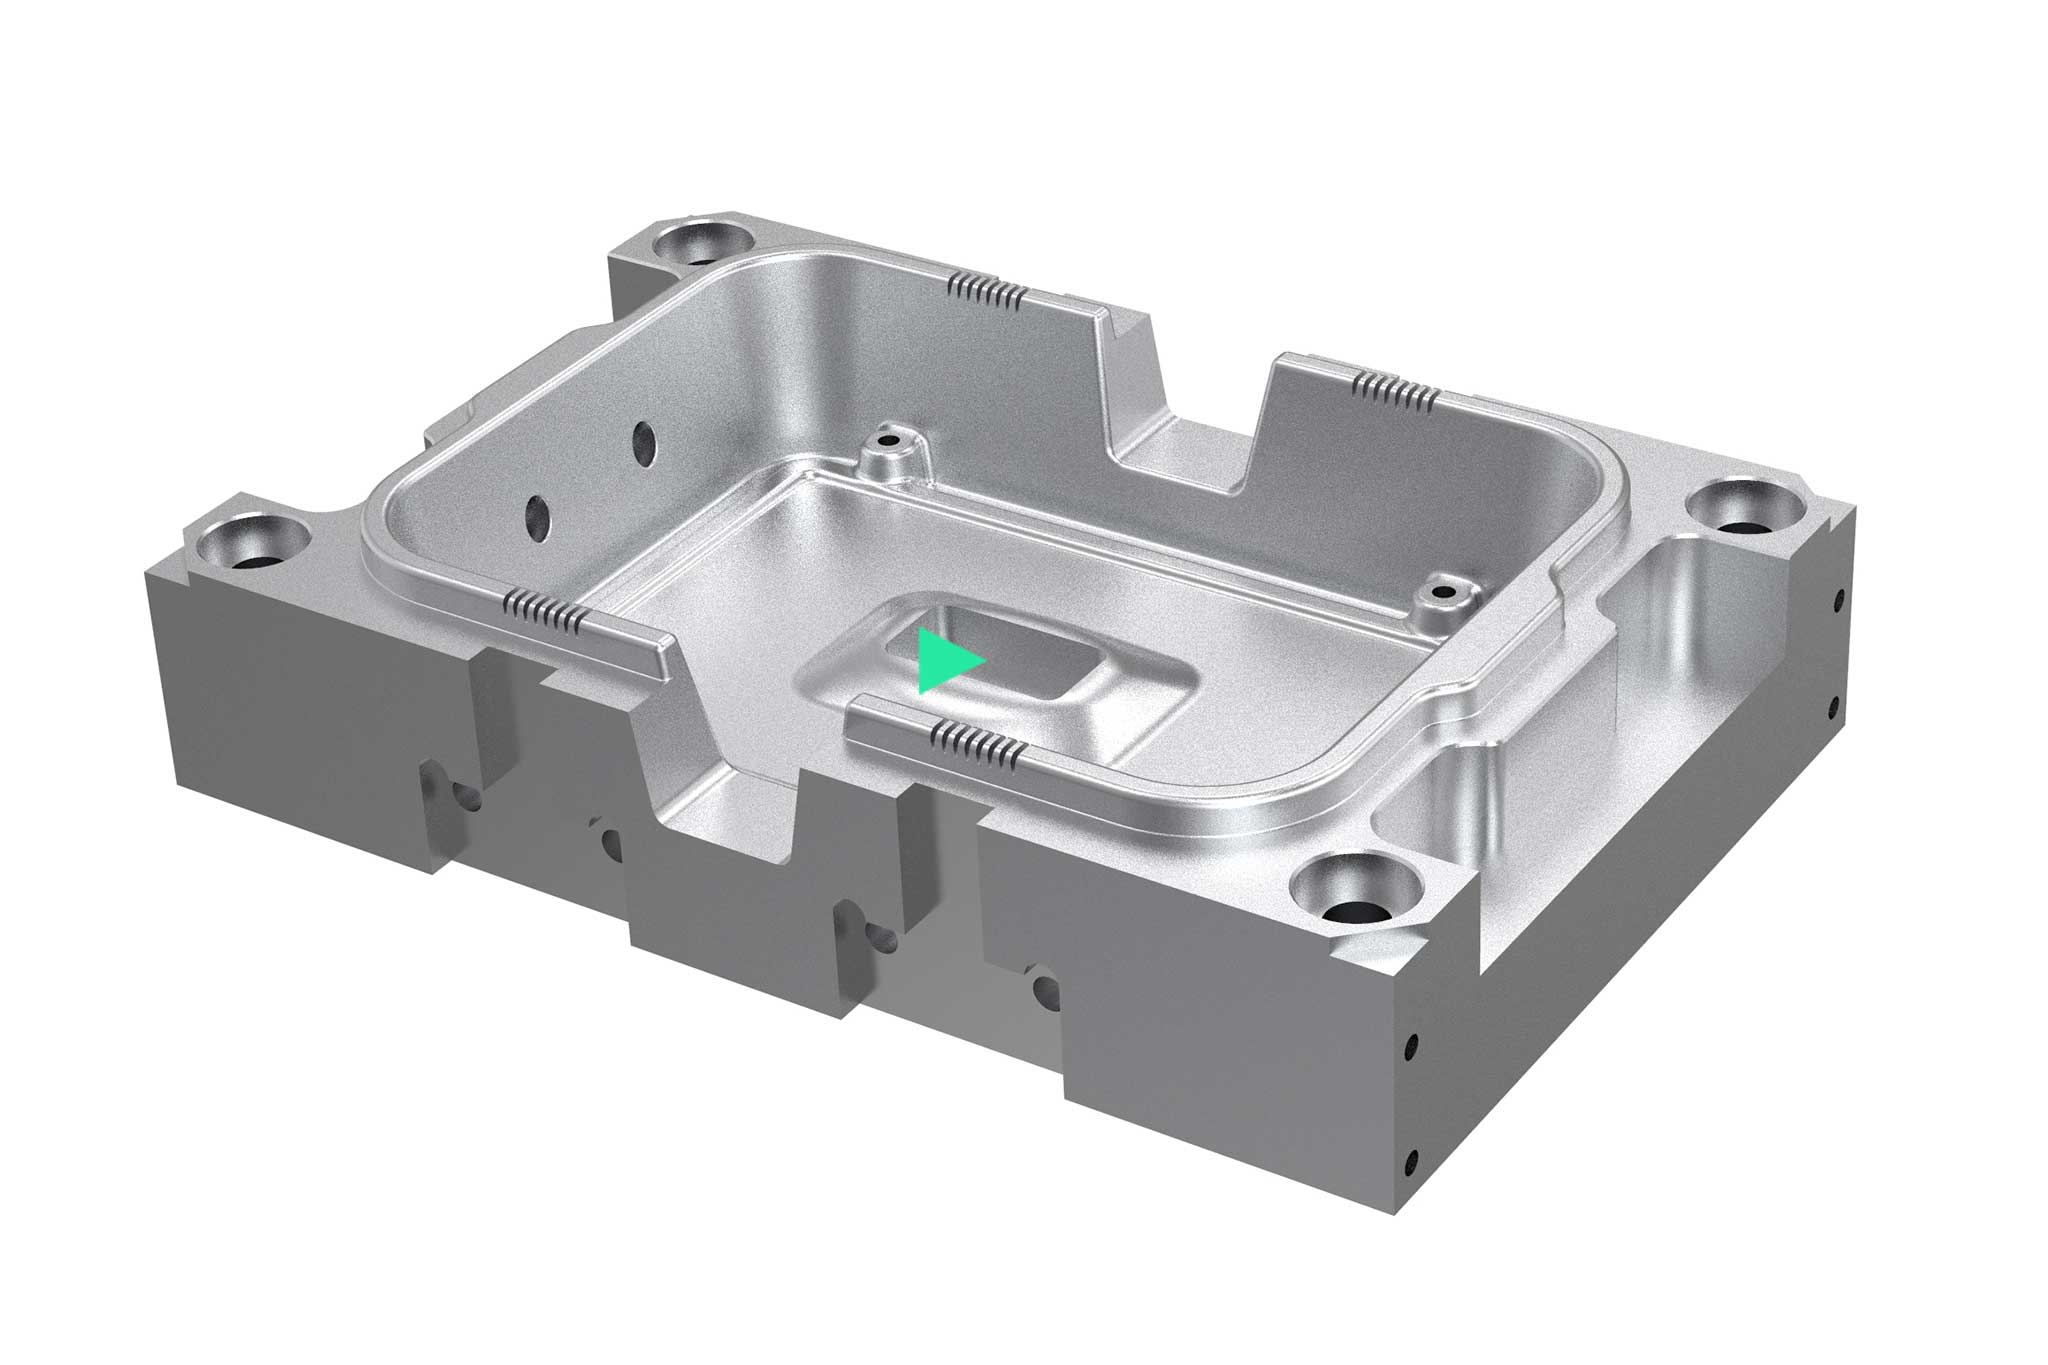
Przegląd narzędzi do następujących etapów obróbki:
Schruppen
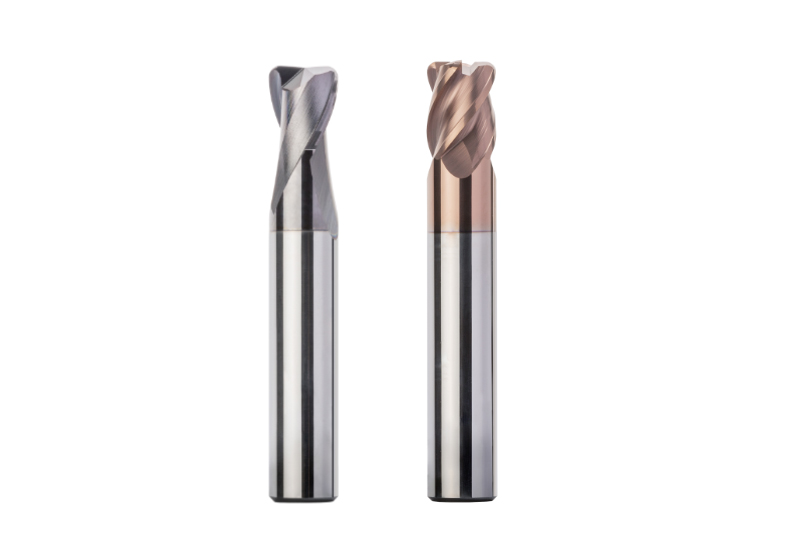
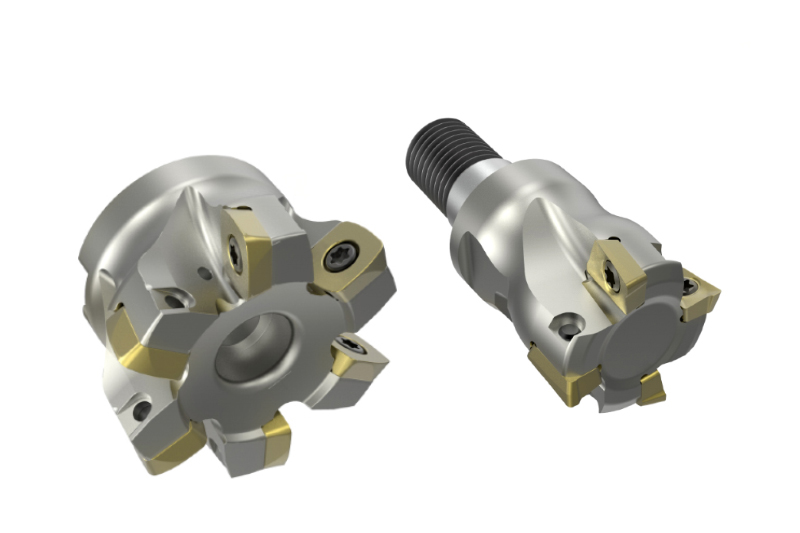
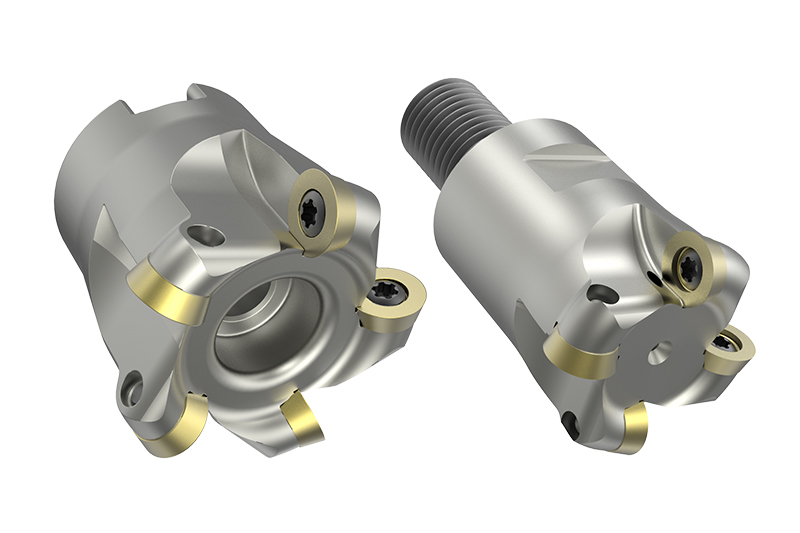
Die Schruppoperation ist für den Großteil des Zerspanungsvolumens verantwortlich. Spezielle Frässtrategien wie die Hochvorschubbearbeitung oder das trochoide Fräsen können die Bearbeitungszeit reduzieren und somit die Wirtschaftlichkeit steigern. Neben Werkzeugen mit Wendeschneidplatten und Vollhartmetallfräsern kommen Hochleistungsfräser mit spezieller Schruppgeometrie zum Einsatz.
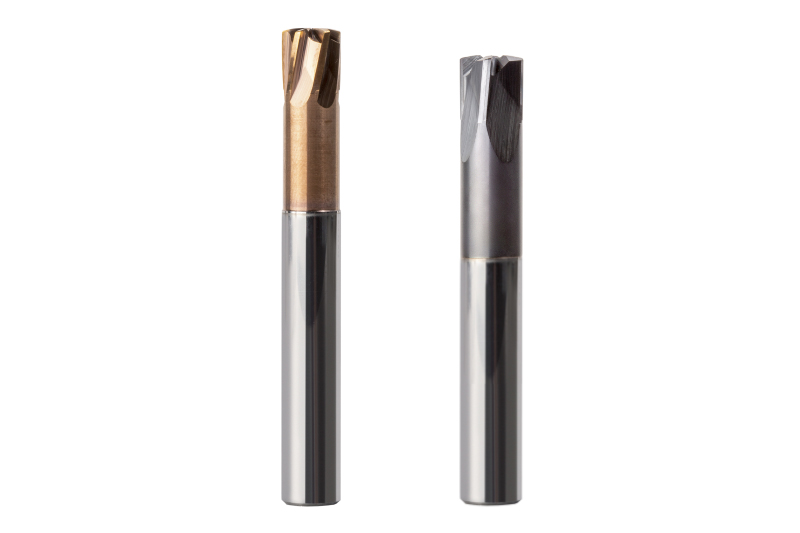
Restmaterial schruppen
Nach dem Schruppen bearbeiten Anwender in einem zweiten Bearbeitungsschritt das Restmaterial, insbesondere in Ecken und Kavitäten, auf ein möglichst konstantes Aufmaß vor. In der Regel kommen Werkzeuge mit Eckenradius oder Hochvorschubfräser zum Einsatz. Bei Bedarf kann auch ein Kugelfräser das Restmaterial in Ecken entfernen.
Vorschlichten
Bei hohen Anforderungen an Maßhaltigkeit und Oberflächengüte empfiehlt sich vor dem Schlichten eine Semi-Schlichtbearbeitung. Mit dem Vorschlichten nähert sich die Bearbeitung dem endgültigen Formprofil an. Ziel ist es, ein möglichst konstantes Restmaterial zu erhalten, um ein schnelles Schlichten mit hohen Anforderungen an die Oberflächenqualität zu ermöglichen. Das Aufmaß nach dem Schruppen beträgt ca. 0,5-1 mm bei gehärteten Materialien und 0,03-0,5 mm bei weichen Materialien. Nach dem Vorschlichten betragen die konstanten Aufmaße 0,05-0,1 mm bei gehärteten Materialien beziehungsweise 0,1-0,3 mm bei weichen Materialien.
Schlichten
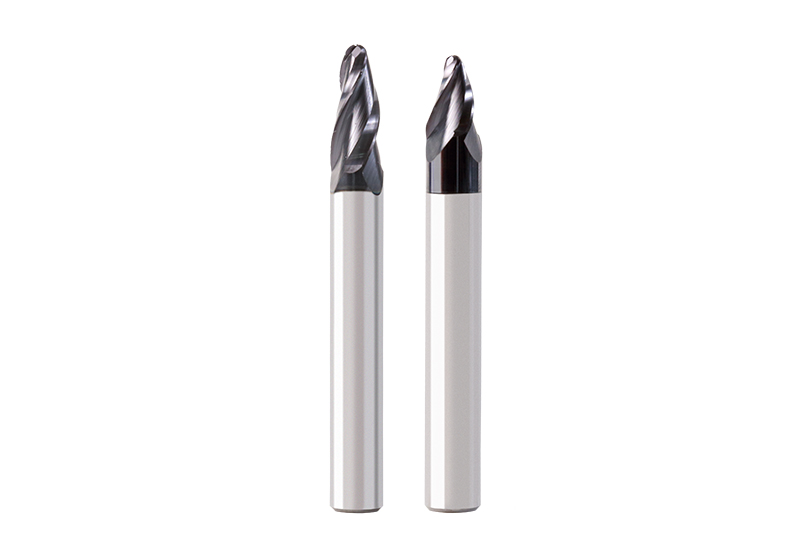
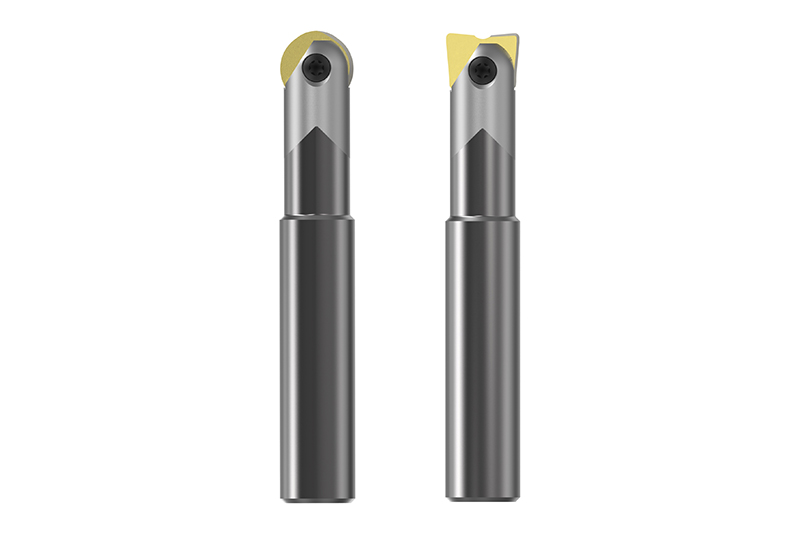
Die Schlichtbearbeitung trägt das verbleibende Aufmaß ab, um die finale Form zu erreichen. Nach der Vorschlichtbearbeitung beträgt dies 0,05-0,1 mm bei gehärteten Materialien beziehungsweise 0,1-0,3 mm bei weichen Materialien. Kugel- und/oder Eckradiusfräser sind das Mittel der Wahl, abhängig von den finalen Konturen des Werkstücks.
Finition de la matière résiduelle
Les propriétés de plus en plus complexes des moules à produire nécessitent, après l'usinage de finition, un fraisage de la matière résiduelle, principalement dans les angles. Les fraises sphériques en carbure monobloc sont généralement utilisées à cet effet.