• Excavator

油圧バルブハウジング

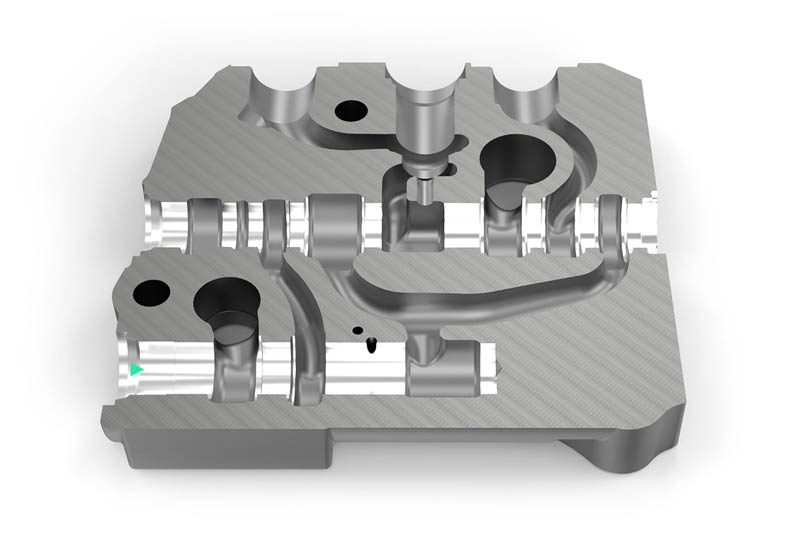
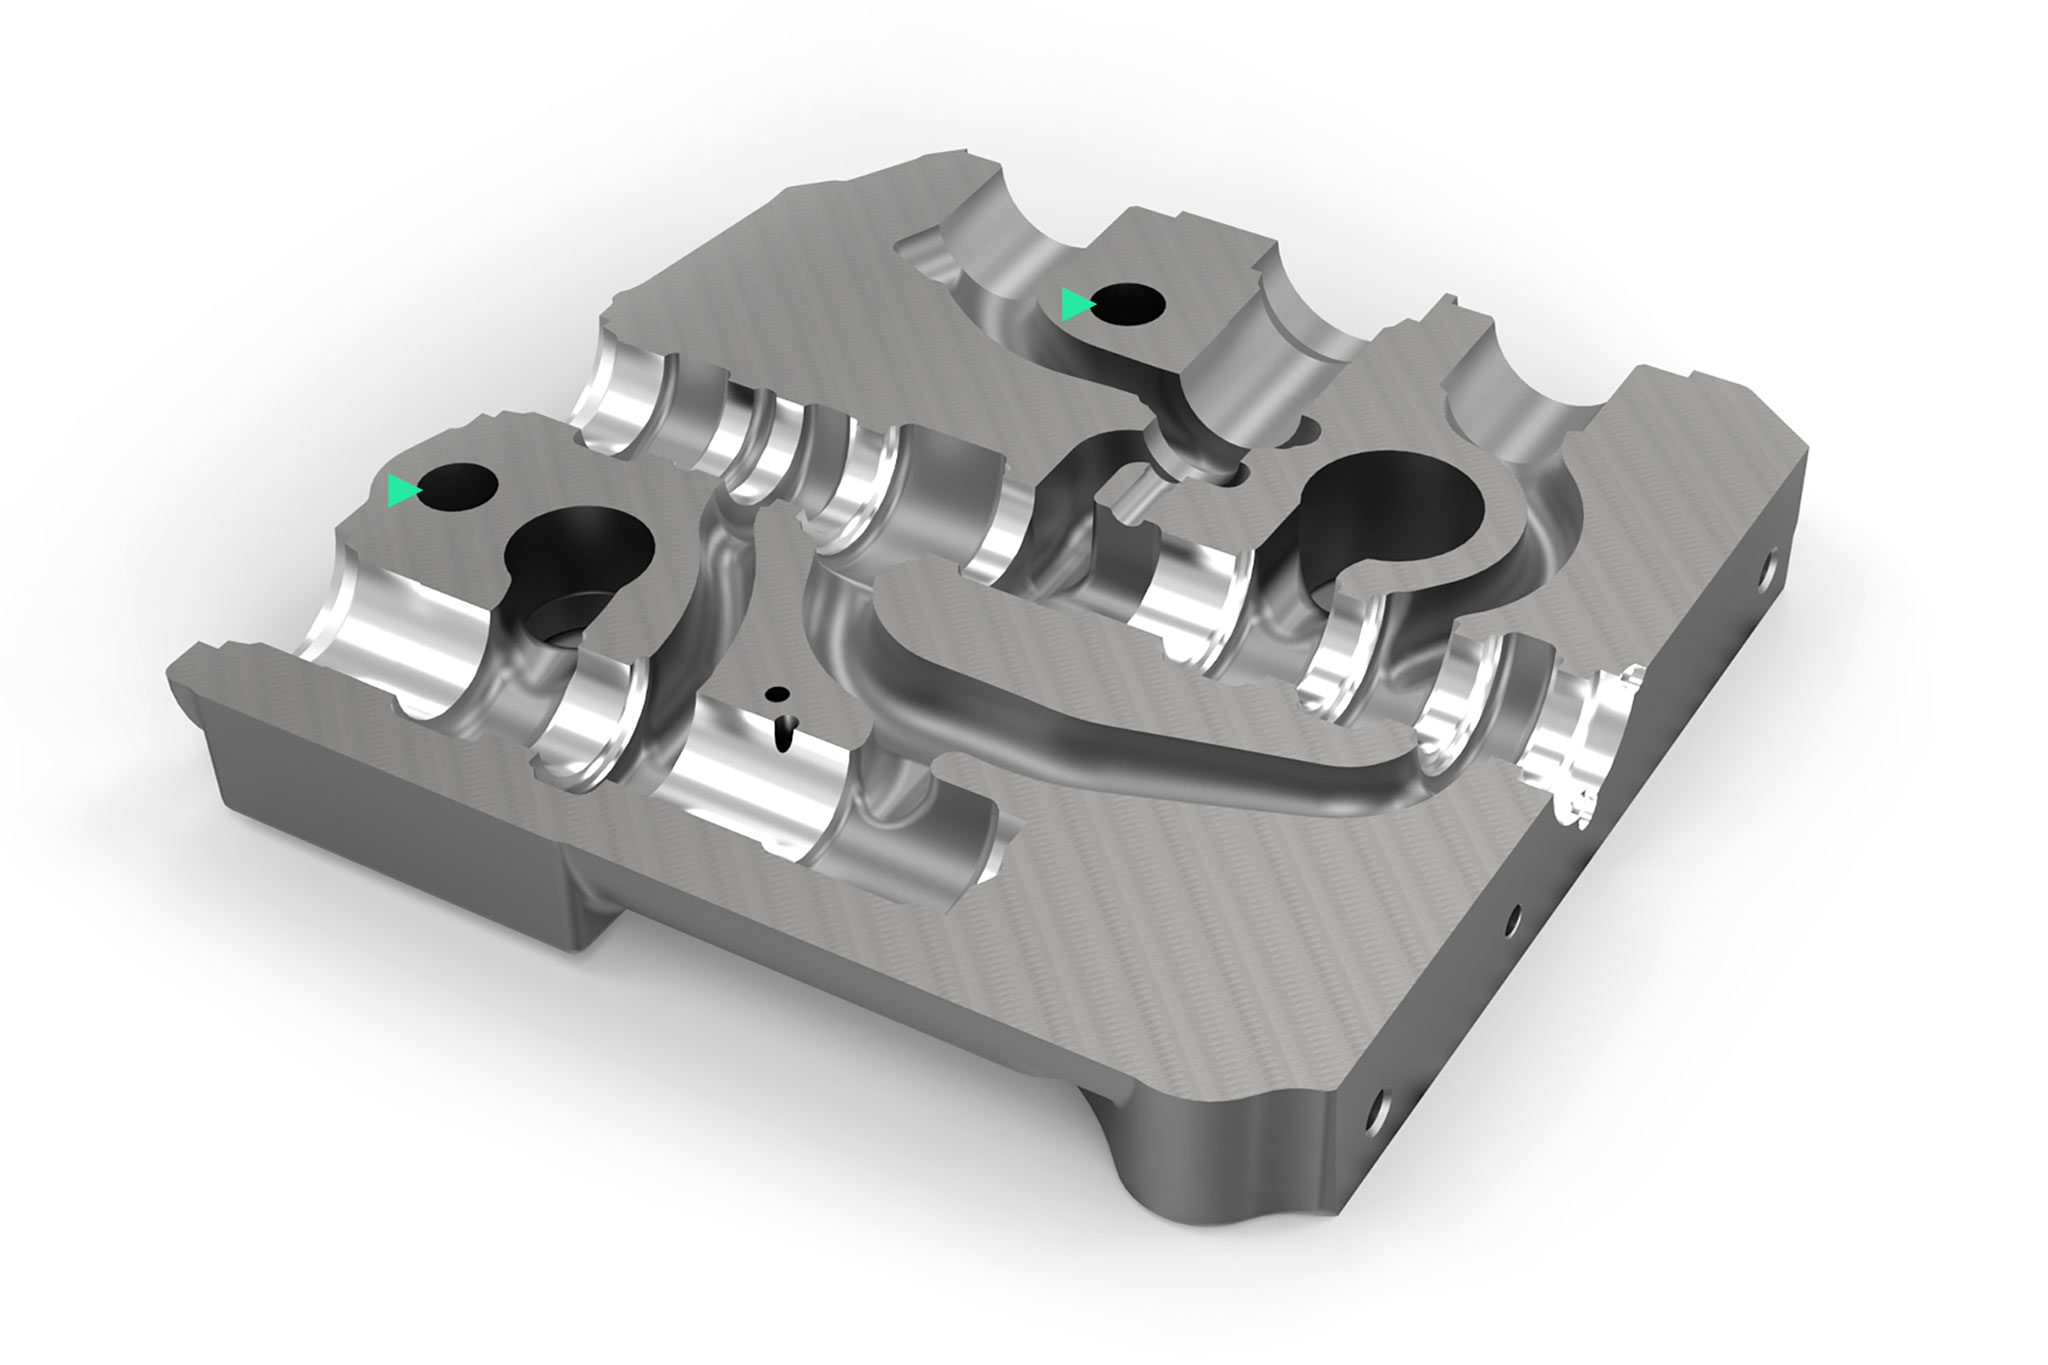
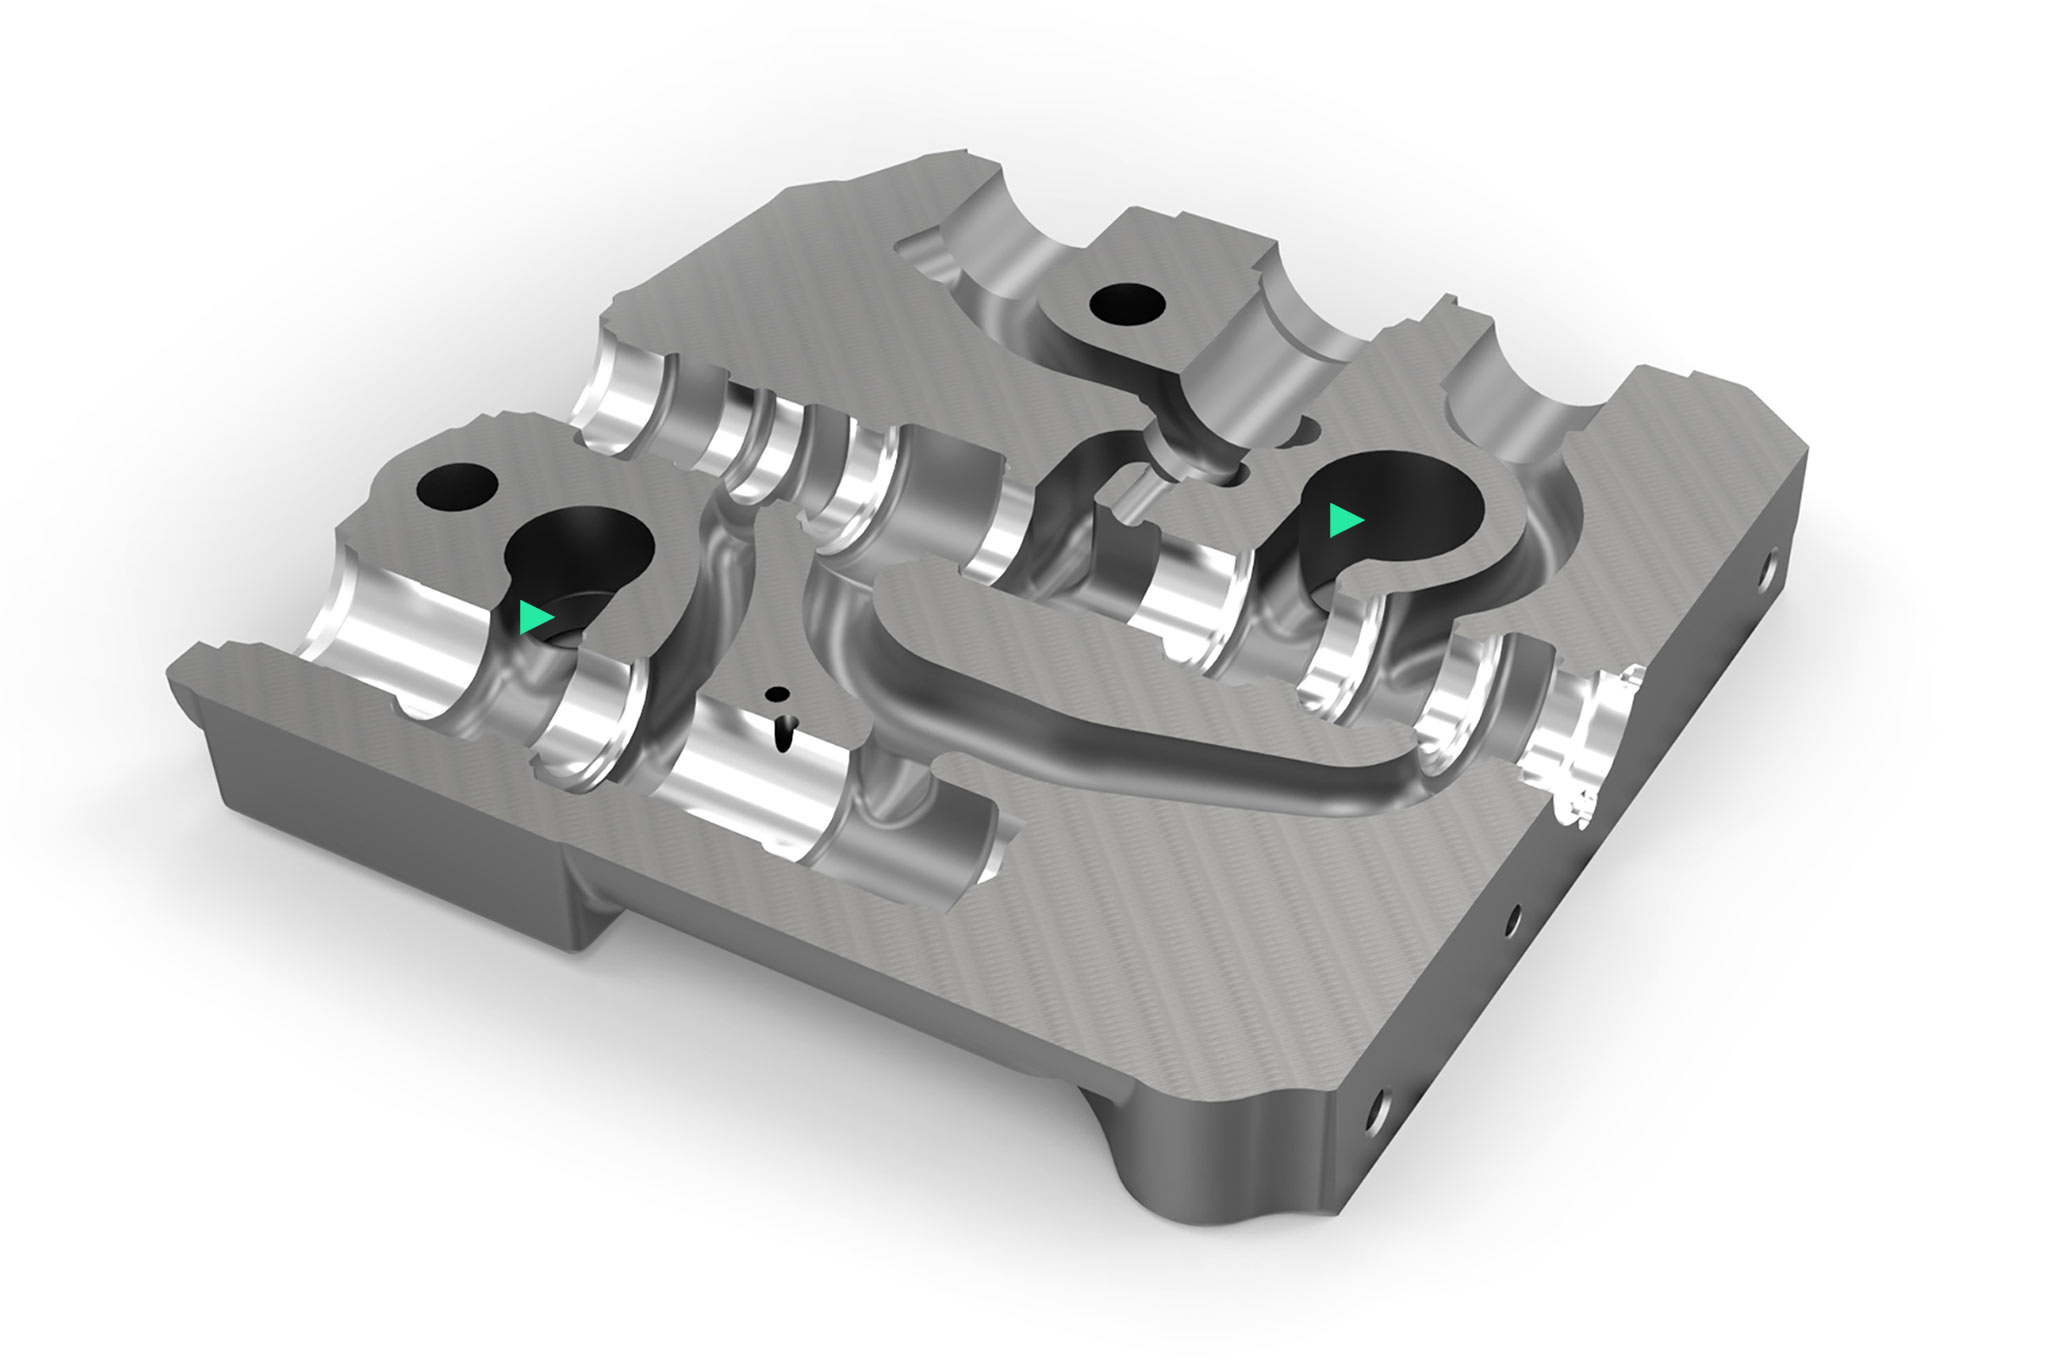
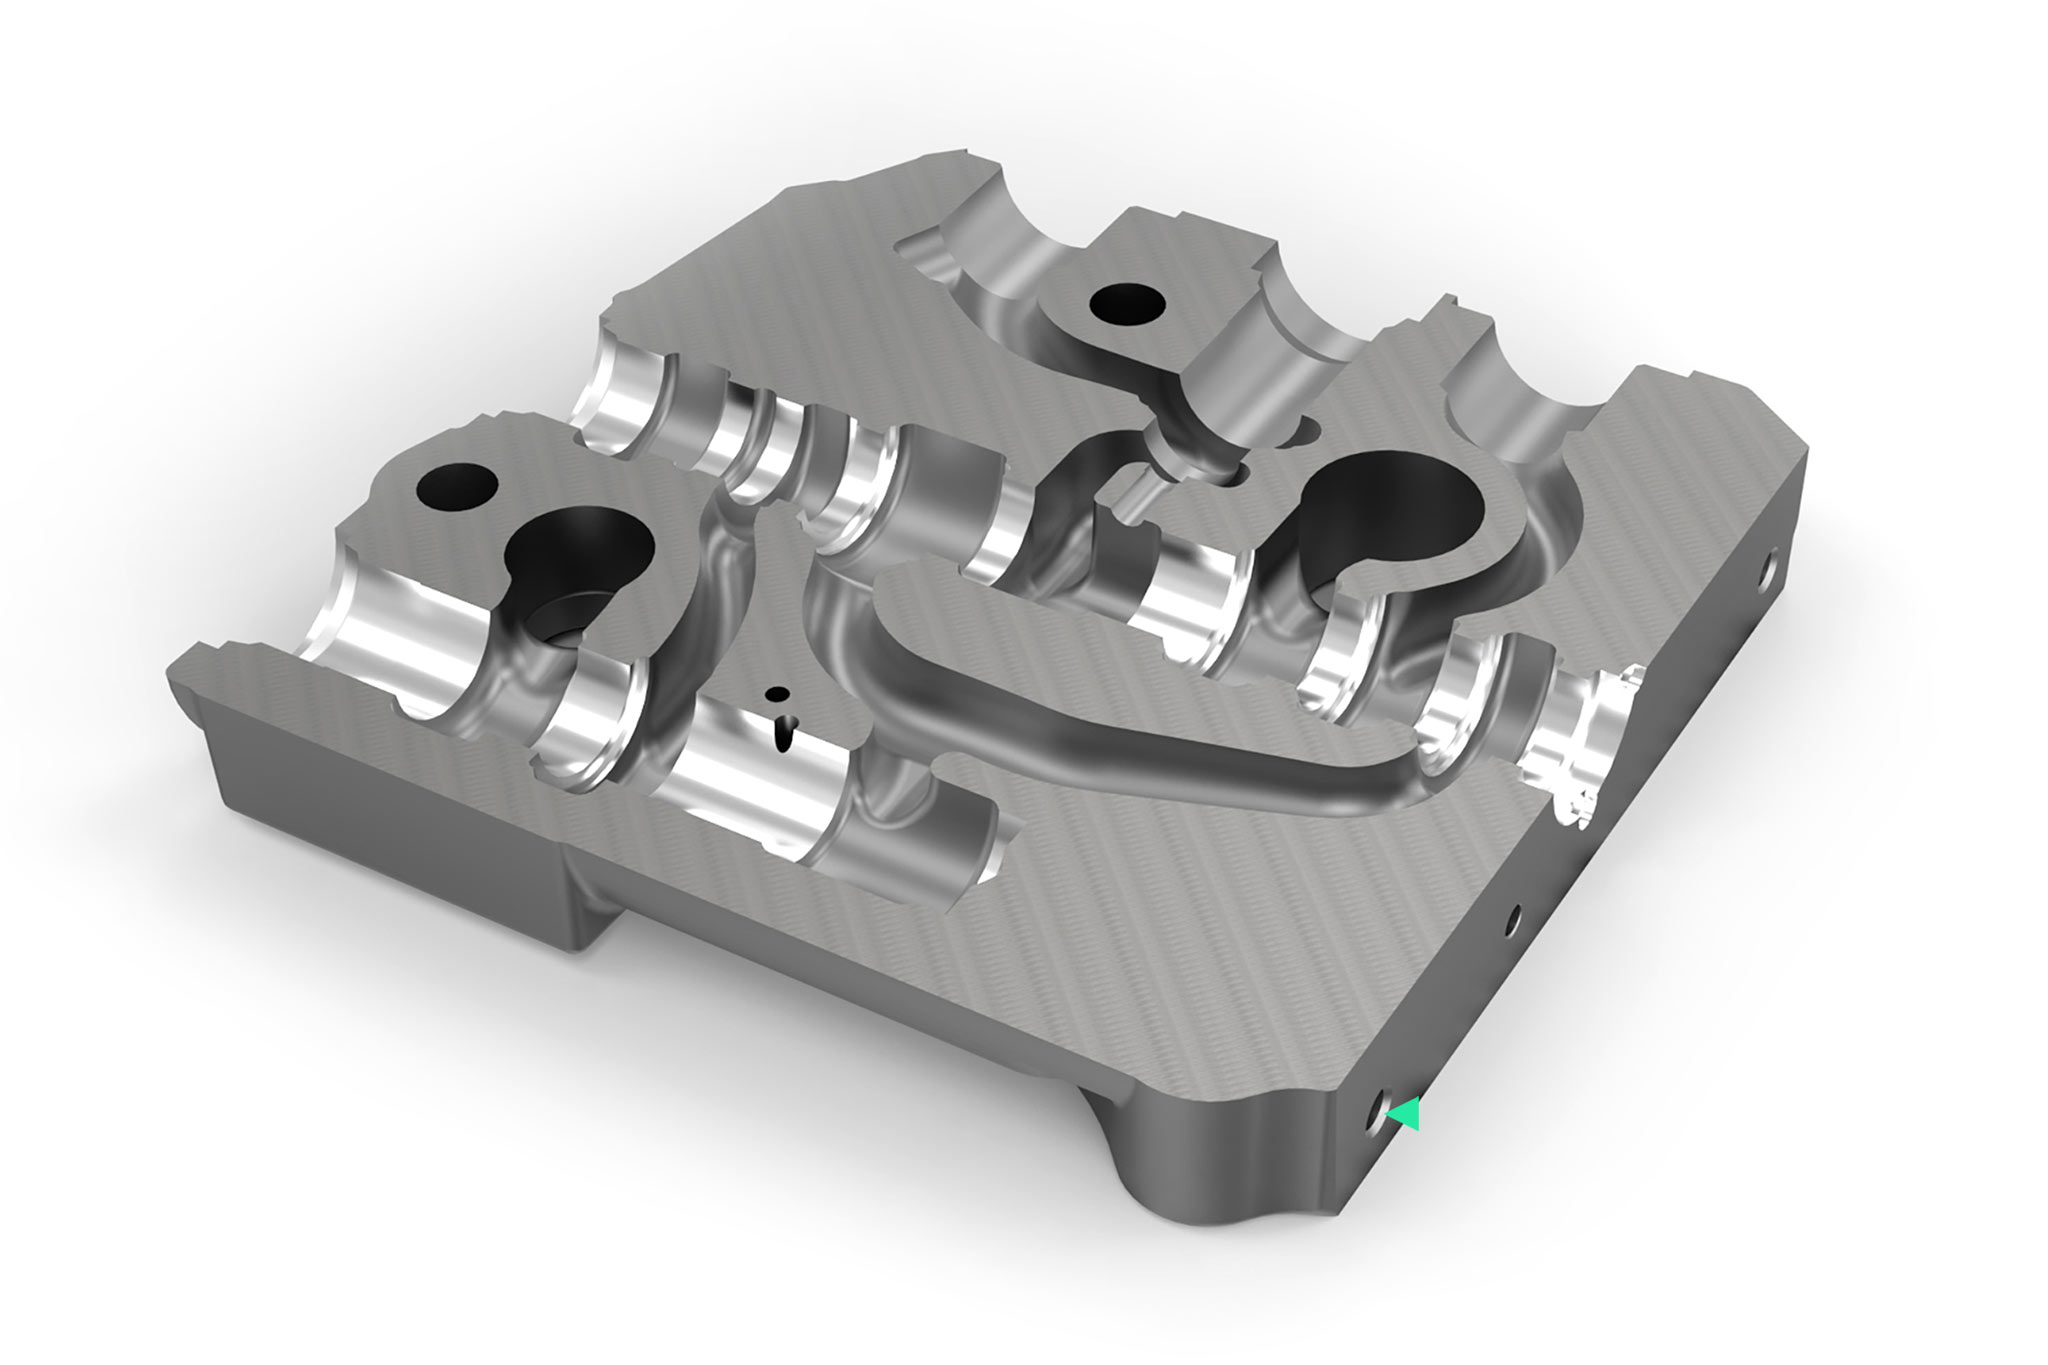
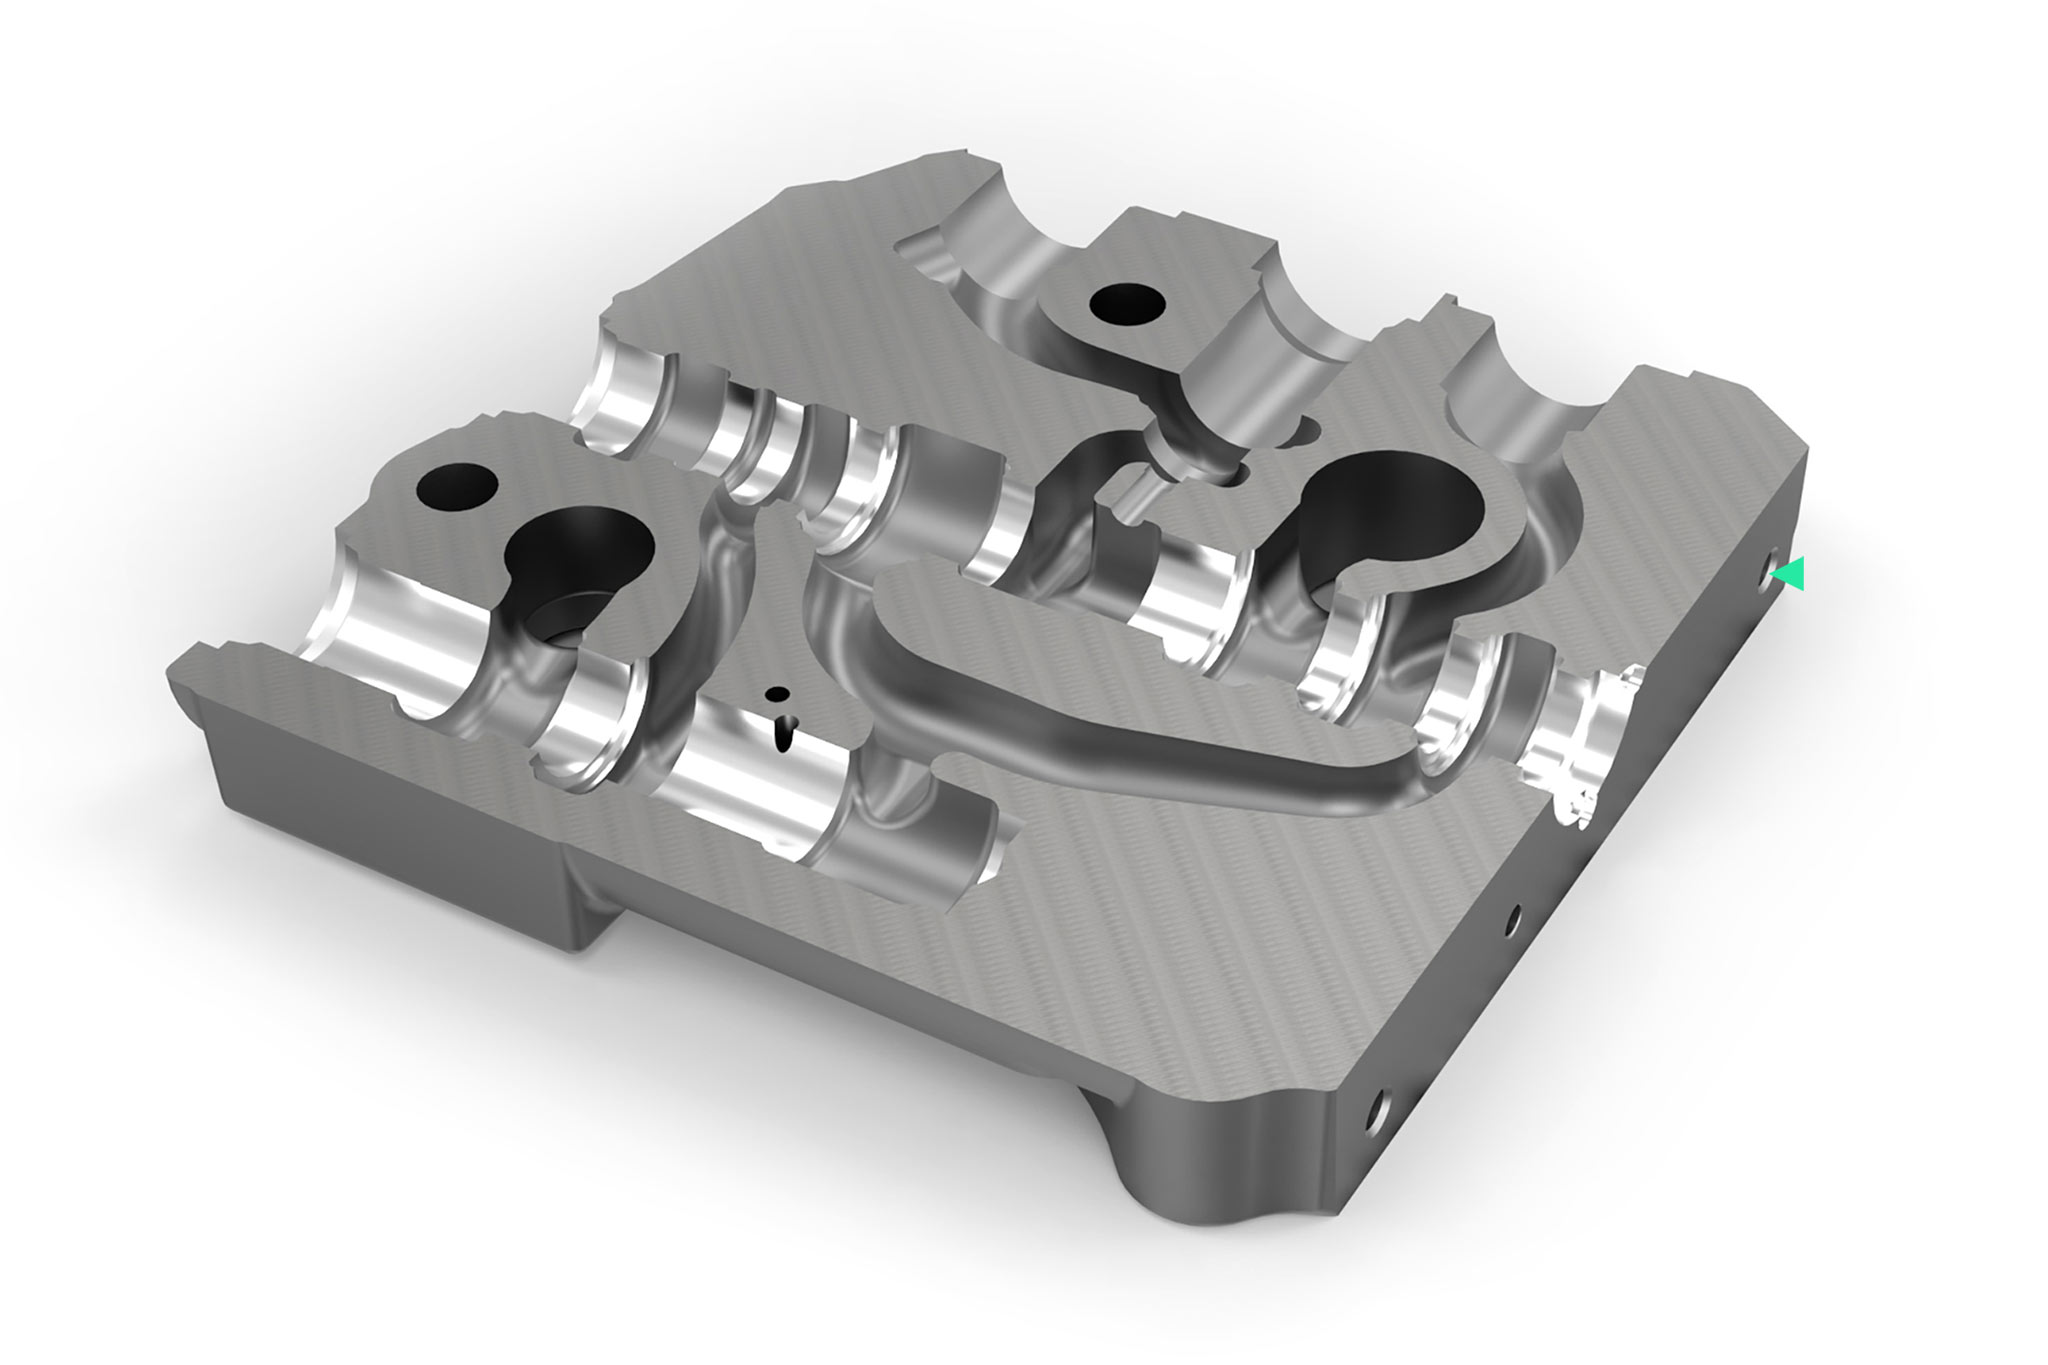
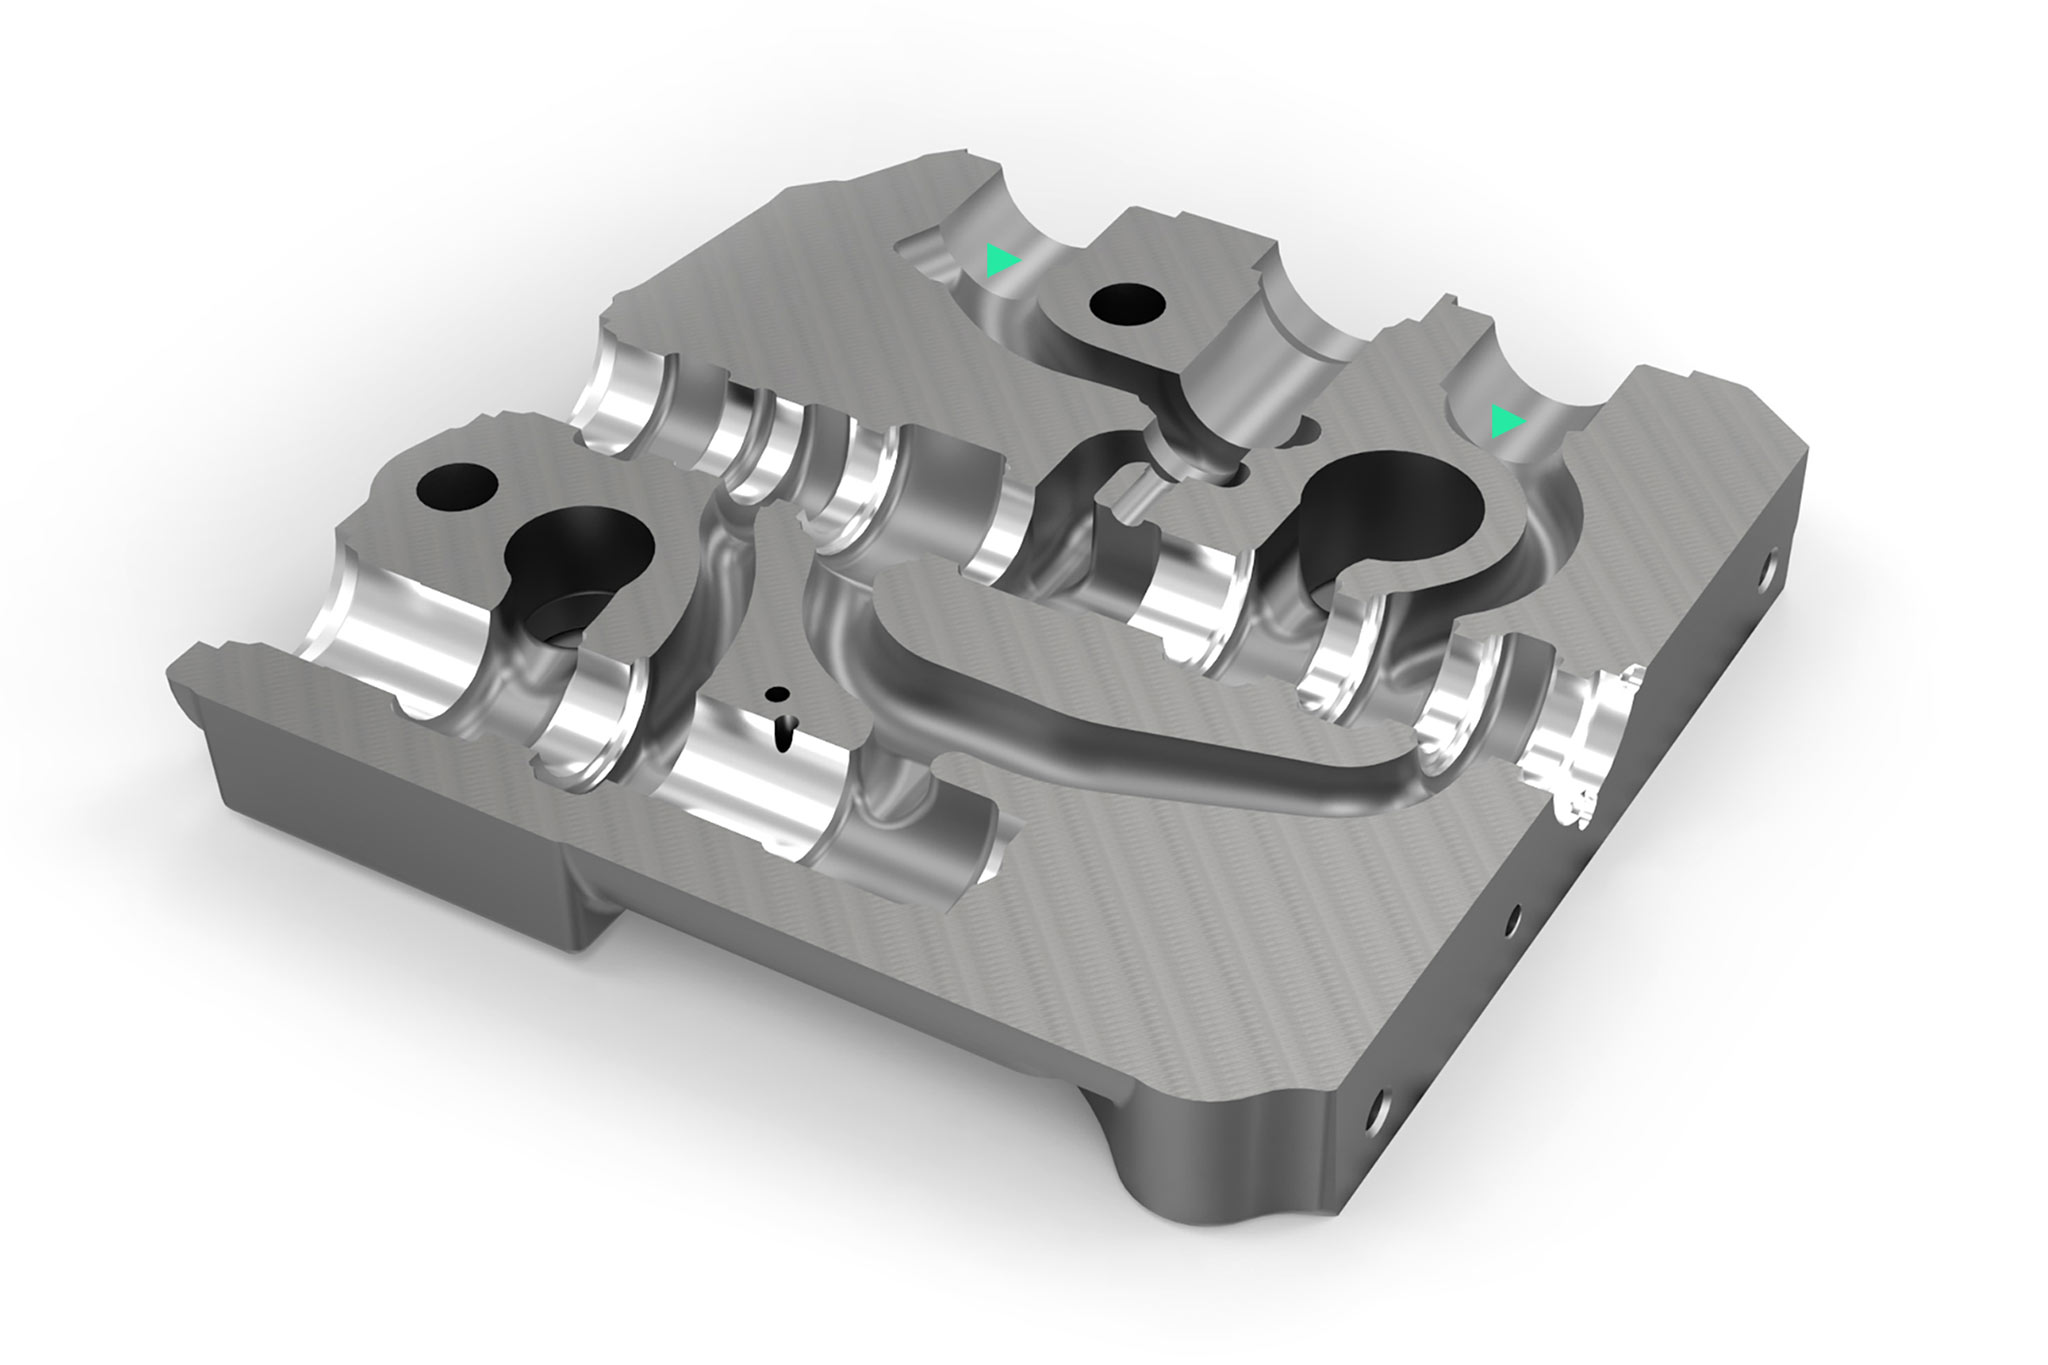
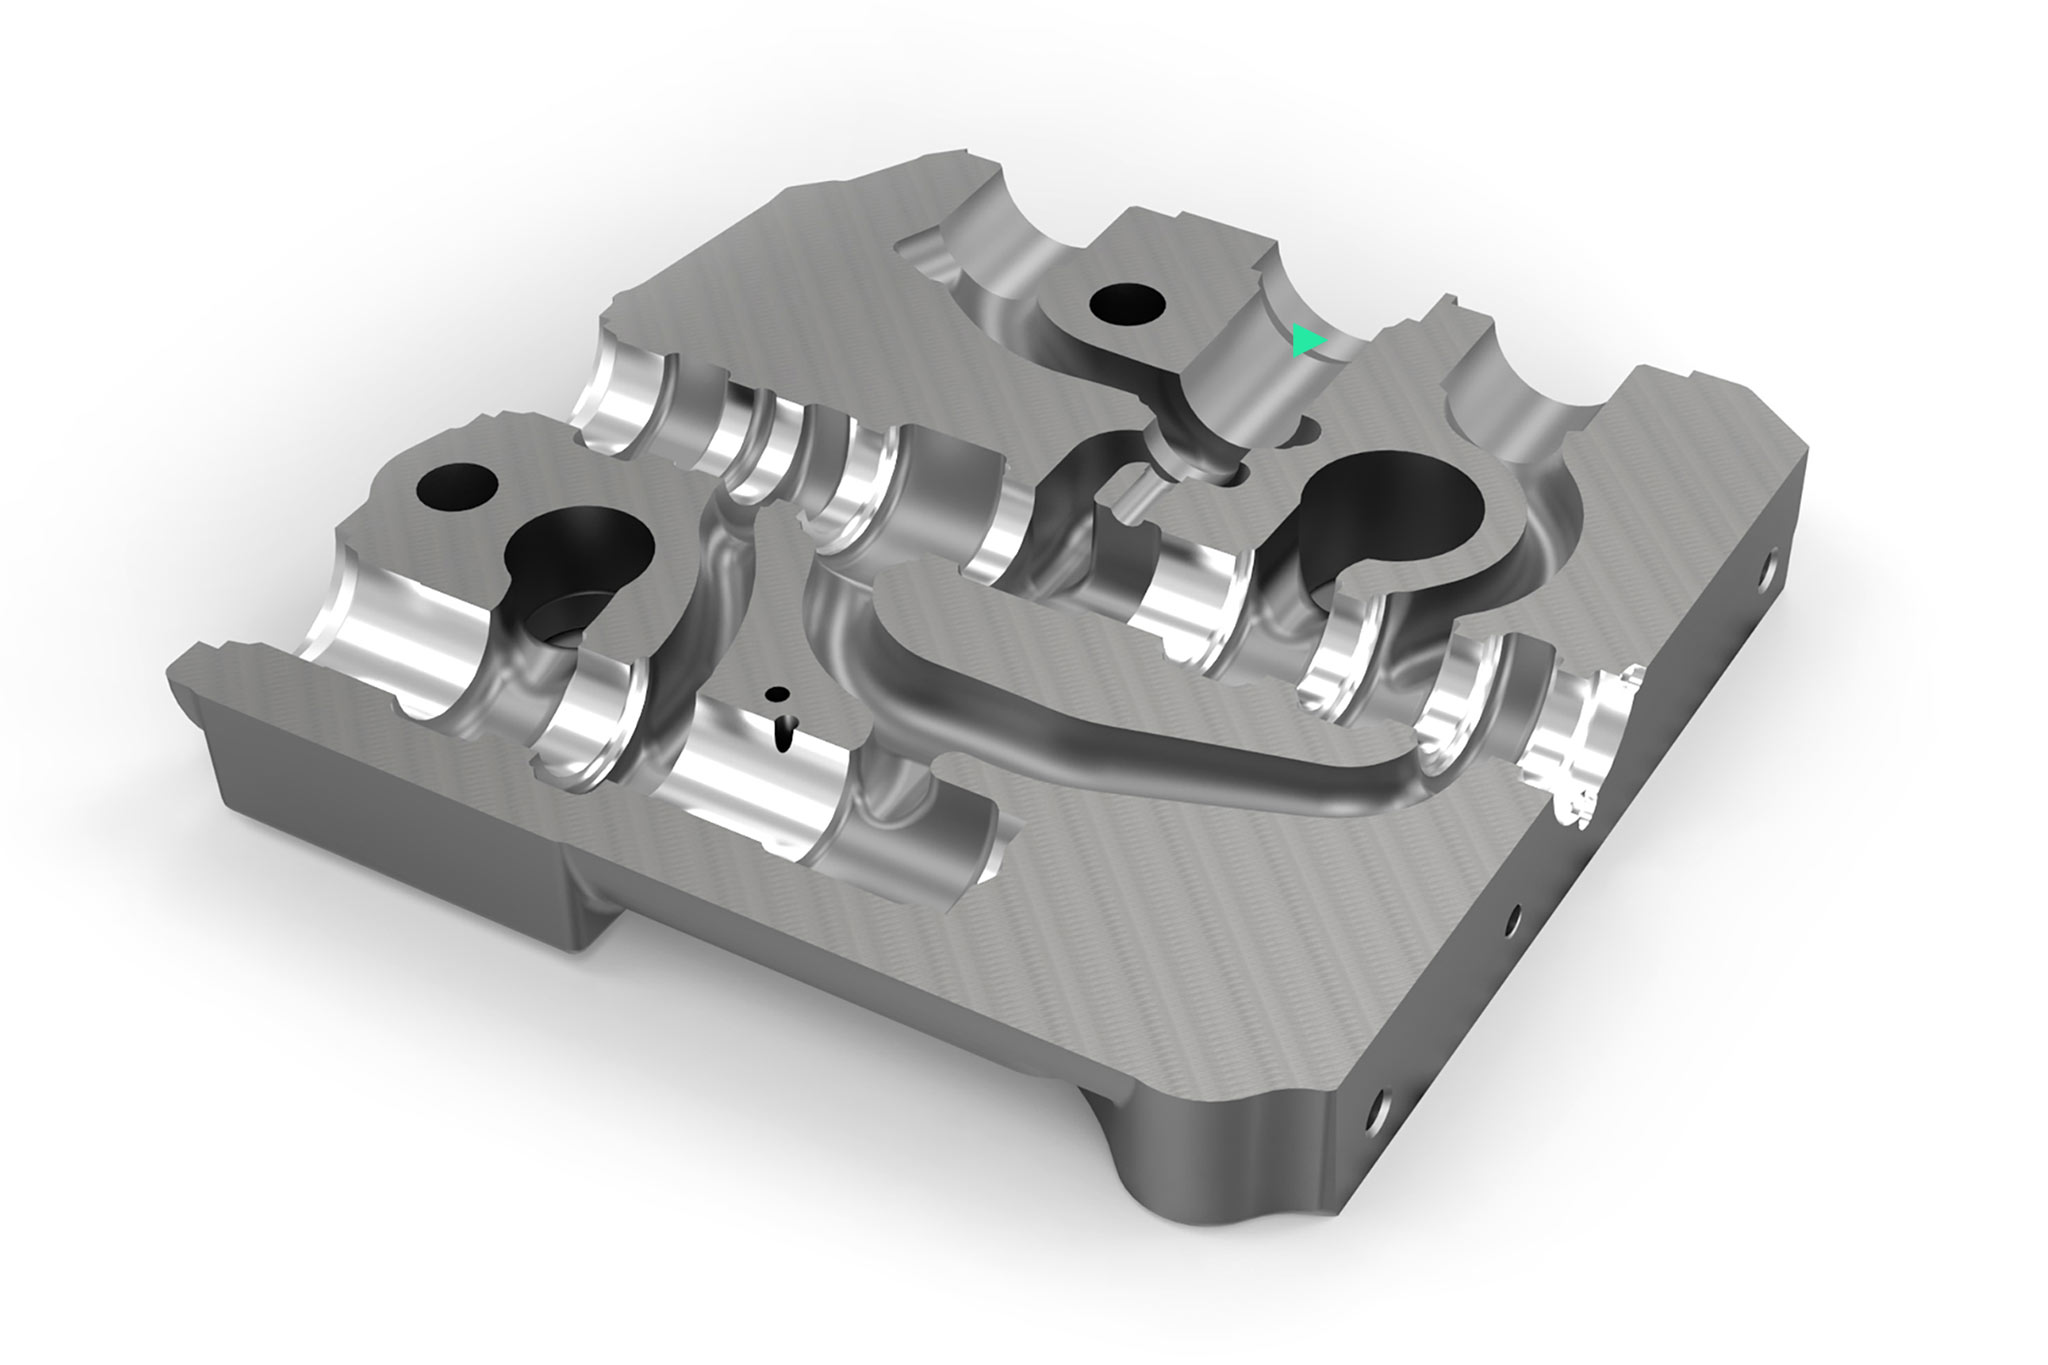
すべてはメイン穴の加工品質に依存します。流体技術部品の加工において、バルブケースの製造は、最も高い精度が要求される分野です。ここでは長年にわたってマパールのスプール穴加工に関する技術ノウハウが必要とされてきました。スプールとスプール穴のギャップは、加工穴の精度に左右され、作動油は一定の方向にしか流れないようになっています。 最近の油圧バルブ穴は、加工公差の幅が非常に狭くなっています。そのため、加工穴の真円度、真直度、円筒度、仕上げ面精度はきわめて重要になっています。 
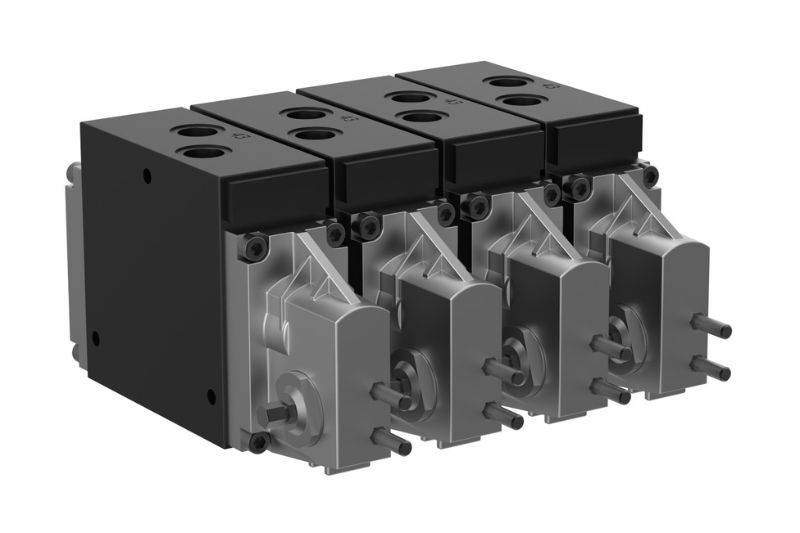
Valve block

機械加工条件

  • 鋳鉄の取り代の変動状況
  • 大きく中断する切削
  • ボーリング時のリング形成の防止、ハウジングからの確実な切り屑搬出
  • ボーリングプロセスでのコントロールエッジの破損の防止
  • 形状と位置公差に対する非常に高い要求
  • ホーニング前の一定の取り代
  • 製造部品のばらつきや限られたツール収納スペースを考慮した機械加工コンセプト

方向切換弁
方向切換弁は、機械的または電子的に作動する弁で、複数の切換位置を持ちます。あらかじめ設定されたスプールの位置に応じて、接続機器を操作するための流量が設定されます。個別圧力補償器(IDW)は、コントロールスプールの供給コントロールエッジで一定の負荷圧力勾配を調整するため、並列運転(負荷補償)でも、全設定範囲で負荷圧力に依存しない体積流量制御が実現されます。並列運転でも負荷が意図せずに低下するのを防ぐために、漏れのないものでなければなりません。

穴加工
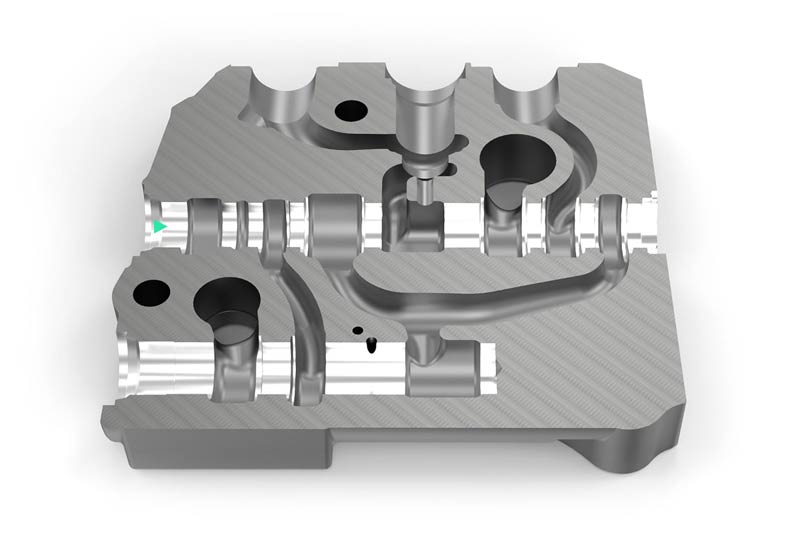
加工ソリューション

1 – ソリッドツールを使用する中小規模生産

Situation initiale du client
MAPAL Application solution 1

Corps de valve EN-GJS-400-15 – Alésage de tiroir

  • Commandes individuelles, petites et moyennes quantités
  • Pas de possibilité de régler l’outil
  • Temps de passage moindre requis
  • Taux horaire élevé des machines
  • Processus de pierrage d’expansion stable disponible
  • Concept d'outil adapté à plusieurs variantes de composants

2 – Grande série avec outils fixes et ajustables

Situation initiale du client
MAPAL Application solution 2

Corps de valve EN-GJS-400-15 – Alésage de tiroir et de compensation

  • Grande série
  • Réglage des outils souhaité
  • Taux horaire élevé des machines
  • Coûts élevés pour les pierrages suivants

3 – Petits lots – Diminution des changements d'outils grâce aux outils combinés

Situation initiale du client
MAPAL Application solution 3

Corps de valve EN-GJL-300 – Alésage de tiroir

  • Petits lots
  • Possibilité de régler l’outil
  • Changement d'outil trop fréquent/fréquent
  • Taux horaire élevé des machines
  • Frais élevés en raison du processus de pierrage

4 – Rodage flexible sur le centre d'usinage

Situation initiale du client
MAPAL Application solution 4

Corps de valve EN-GJS-400-15 – Alésage de compensation / Usinage de pierrage

  • Exigence de réduction des frais annexes
  • Centre d'usinage existant transformé en TOOLTRONIC
  • Usinage de pierrage pour la construction de prototypes, ainsi que pour les petites et moyennes séries
  • Exigence d'économiser le processus de pierrage sur une machine séparée

5 – Toolmanagement

Situation initiale du client
MAPAL Toolmanagement

Corps de valve EN-GJS-400-15 – Alésage intégral

  • Vaste stock
  • Déroulement des processus dans la salle de réglage non optimal et qualité des données incomplète
  • Transparence de coûts insuffisante
  • Un taux de rotation élevé en raison d'un manque général de personnel qualifié
  • Problèmes avec les ruptures d’outils
  • Coûts d’outils élevés

Solutions d'outils

Perçage pilote et alésage
  • Pilotieren

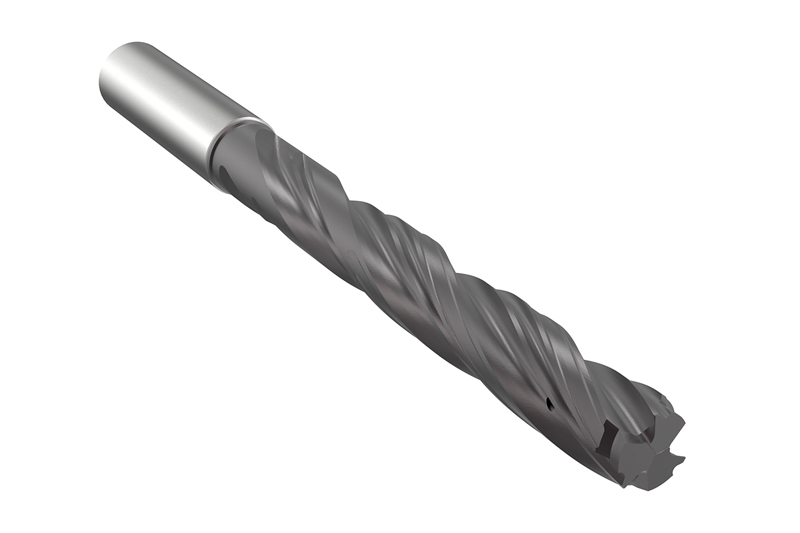
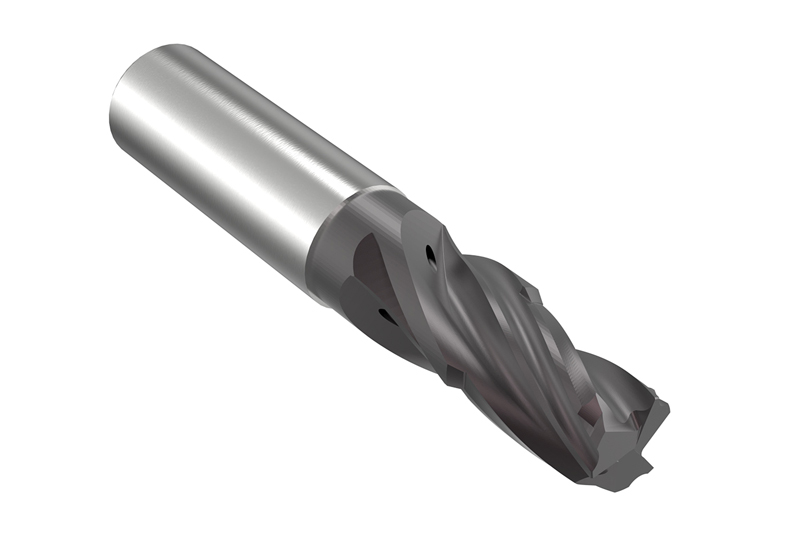
    Outil d'alésage en carbure monobloc

    • Six listels pour une circularité et une rectitude parfaites
    • Flux de copeaux optimal et possibilités de réaffûtage étendues grâce à la technologie multi-fraisage et au guidage approprié de l'arrosage

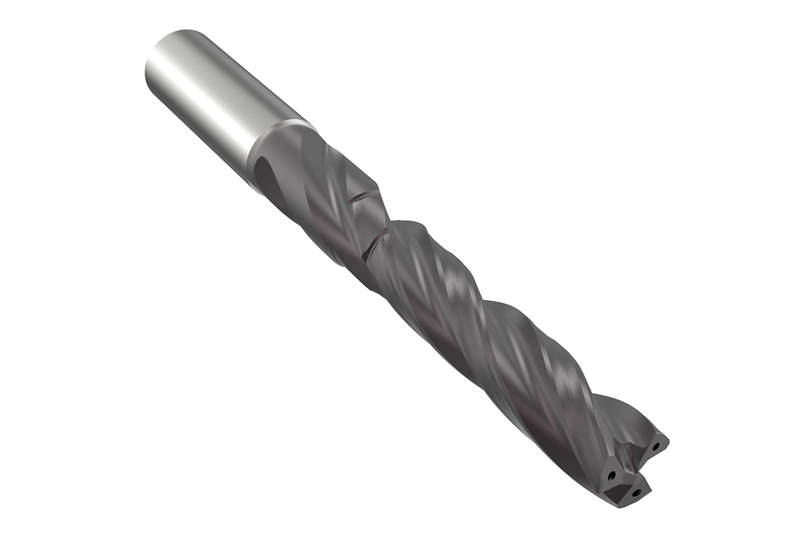
  • Boring

    Solid carbide boring tool

    • Three cutting edges, six margin lands and special lead geometry
    • Straight bore, ideal chip flow und guide across the entire bore length

  • Boring

    Solid carbide boring tool

    • Six margin lands and special lead geometry
    • Straight bore, ideal chip flow und guide across the entire bore length
    • Reduced non-productive times due to two machining operations in one tool

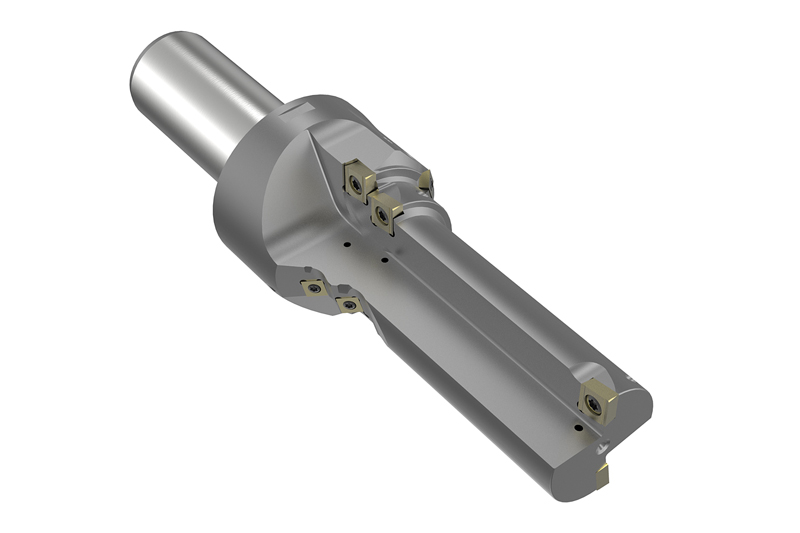
  • Piloting and boring

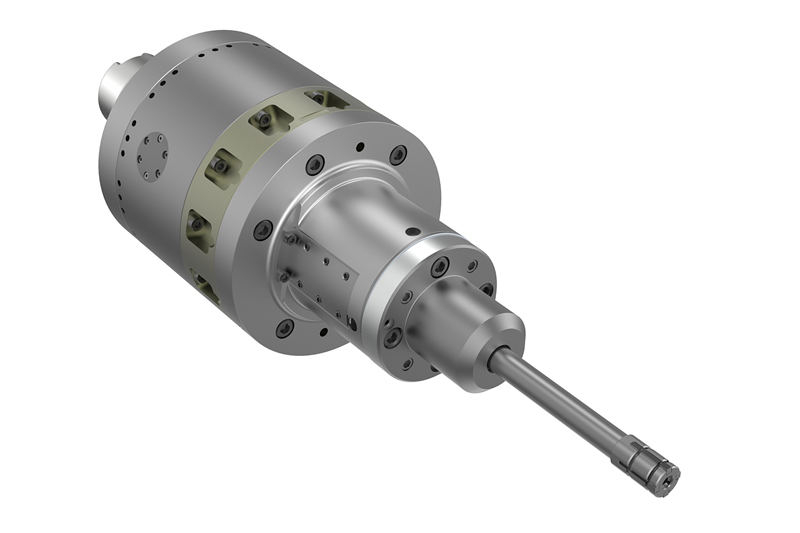
    Multi-stepped boring tool

    • Radial and tangential indexable inserts
    • Pre-machining spool bore and completion of contours in one processing step

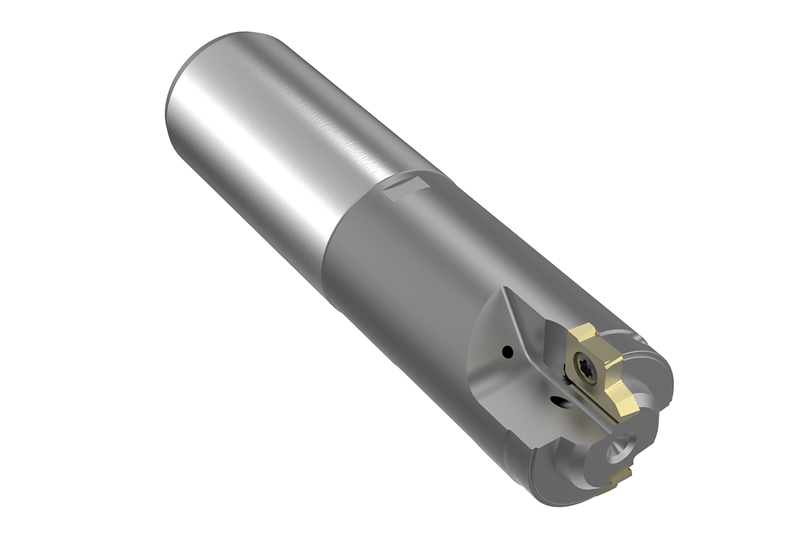
  • MAPAL Boring

    Double edge boring tool

    • Form cutting edges
    • Reliable machining of the contour
    • Easy handling with low cutting material costs

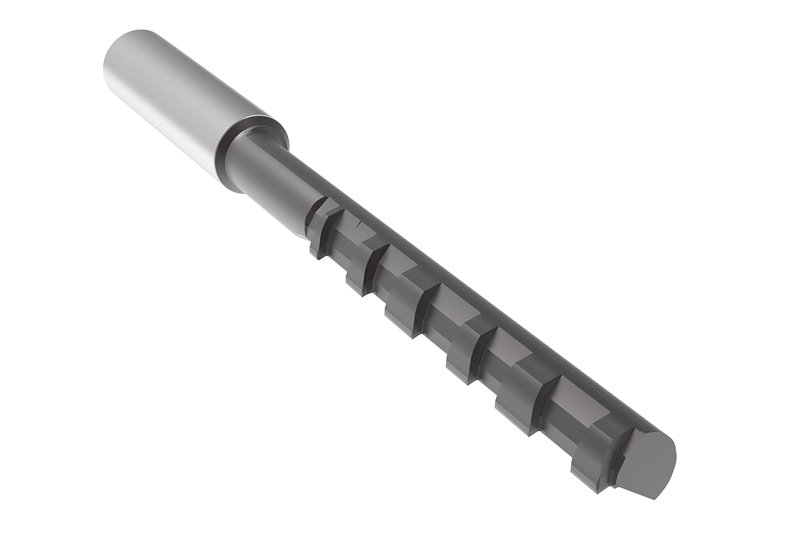
  • Control edge machining

    Solid carbide circular milling cutter

    • Significant cycle time savings
    • Defined control edges without macroscopic flaws

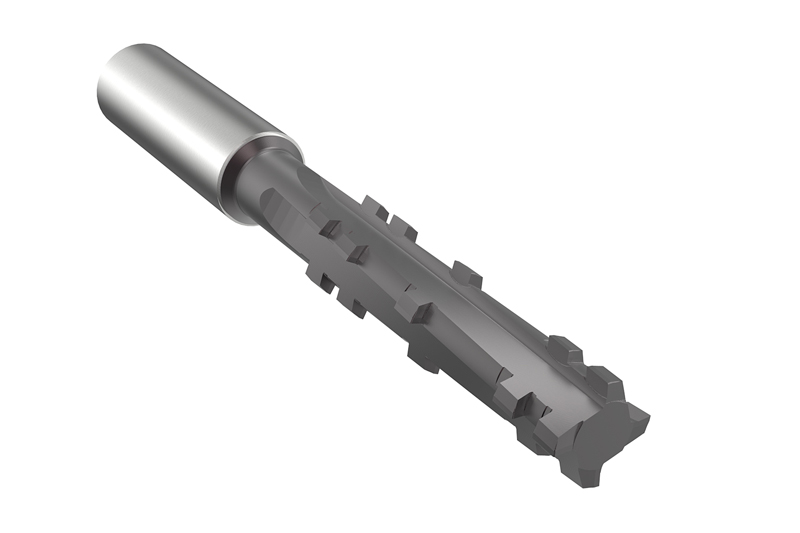
  • Control edge machining

    Solid carbide profile tool

    • Highest accuracy and surface finish of control edges
    • Defined control edges without macroscopic flaws

Reaming and fine boring
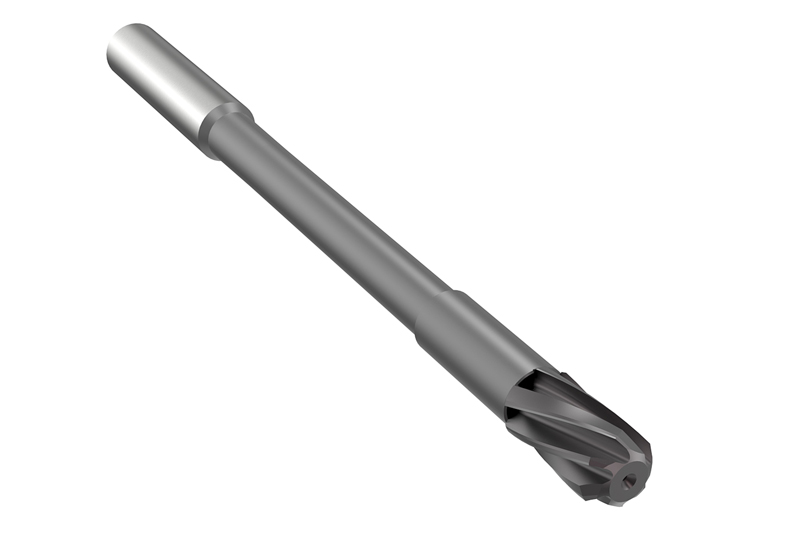
  • Reaming

    Multi-bladed reamer

    • High cutting data
    • Perfect chip control due to left-hand twist and optimum coolant supply

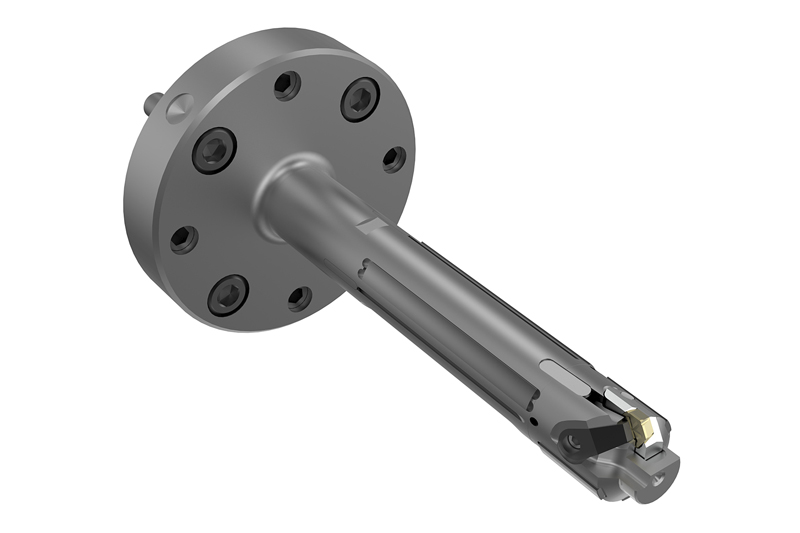
  • Fine boring

    Fine boring tool

    • EasyAdjust system and guide pads
    • Reliable precision machining with easy handling without subsequent honing
    • Best cylindrical forms due to optimum guidance

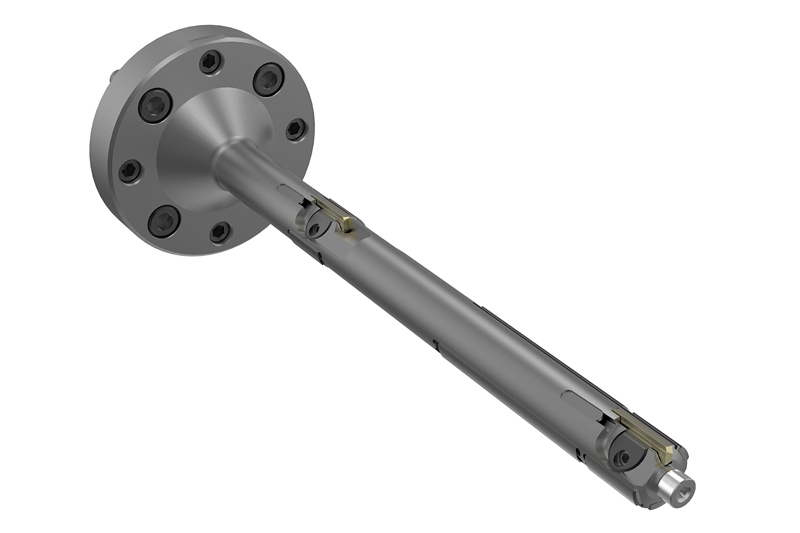
  • Fine boring

    Fine boring tool

    • Indexable inserts and guide pads
    • Ideal for bar machining of highly accurate and long bores

Fine machining with honing
  • TOOLTRONIC

    MAPAL TOOLTRONIC

    • Significant shortening of production and cycle times
    • Greater contour accuracy

铣削
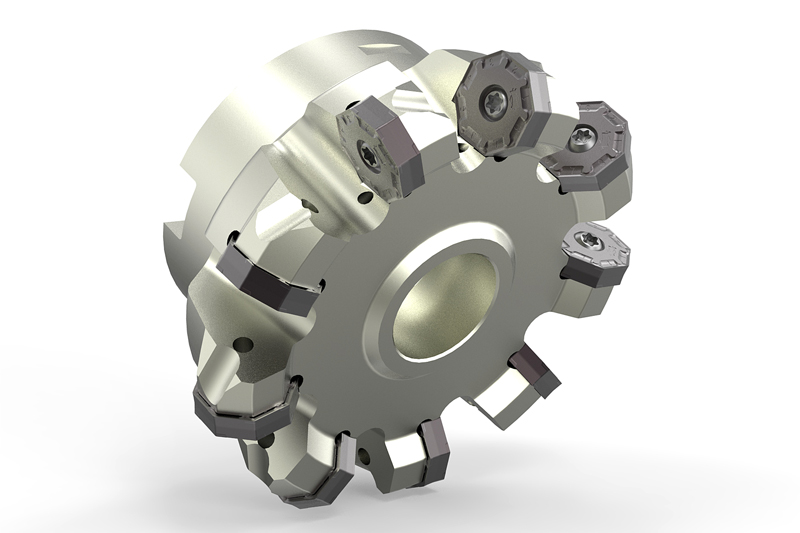
  • NeoMill-16-Face

    NeoMill®-16-Face

    • Plaquette à 16 arêtes/45°
    • Premier choix pour fonte et l'acier moulé résistant à la chaleur
    • Plage ø 63-200 mm / ap max. 4 mm
    • Effort de coupe faible malgré la forme négative
    • Rentabilité maximale lors du surfaçage

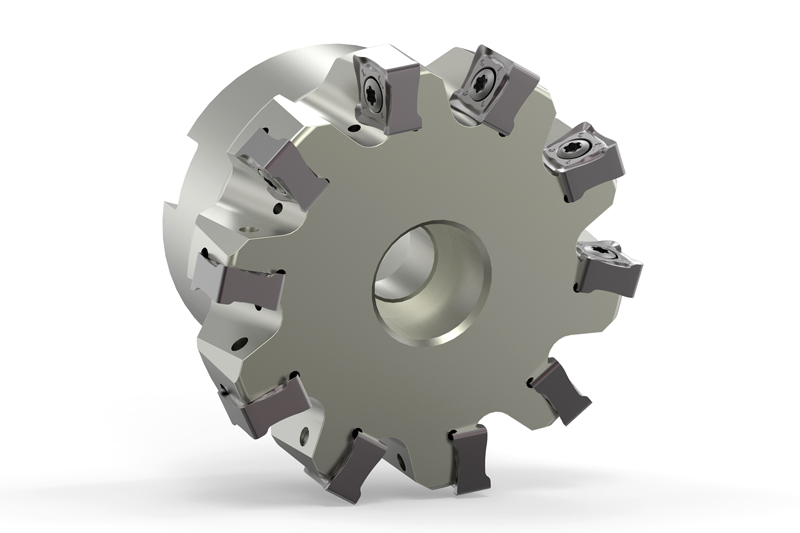
  • NeoMill®-8-Corner

    • Plaquette à huit arêtes/90°
    • Premier choix pour fonte
    • Plage ø 50-200 mm / ap max. 8 mm
    • Rentabilité maximale lors du fraisage d'épaulements

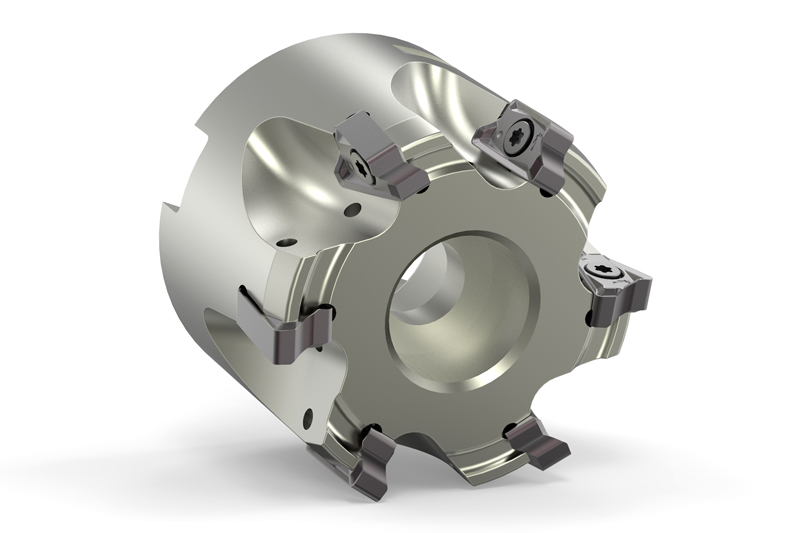
  • NEOMILL-4-CORNER

    NeoMill®-4-Corner

    • Plaquette à quatre arêtes/90°
    • Pour acier, acier inoxydable, fonte et acier moulé résistant à la chaleur
    • Plage ø 25-100 mm / ap max. 10 mm
    • Usinage ligne à ligne de grandes dimensions d'épaulement
    • Effort de coupe très faible malgré la forme négative

Serrage
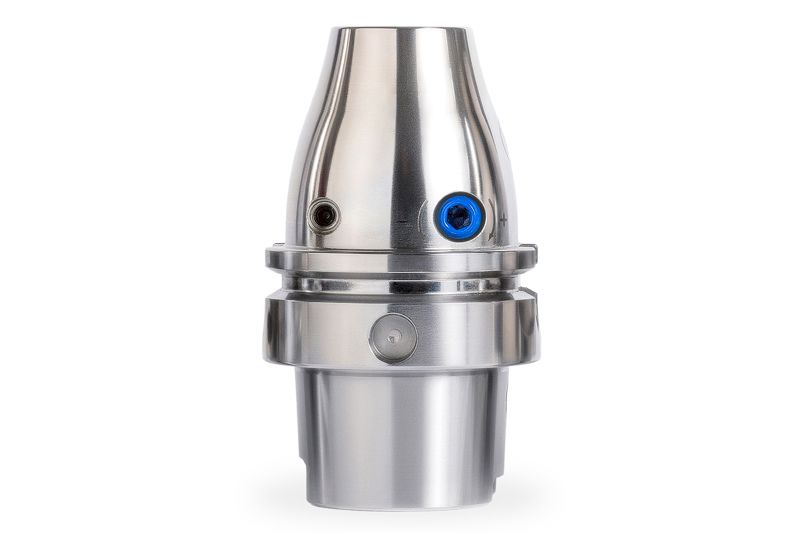
  • UNIQ Mill Chuck

    UNIQ Mill Chuck

    • Résistance élevée aux températures allant jusqu'à 80 °C, même lors de cycles de fraisage très longs (plus de 240 minutes)
    • Pour l'usinage haute performance jusqu’à 33 000 tours par minutes
    • Fiabilité des processus maximale

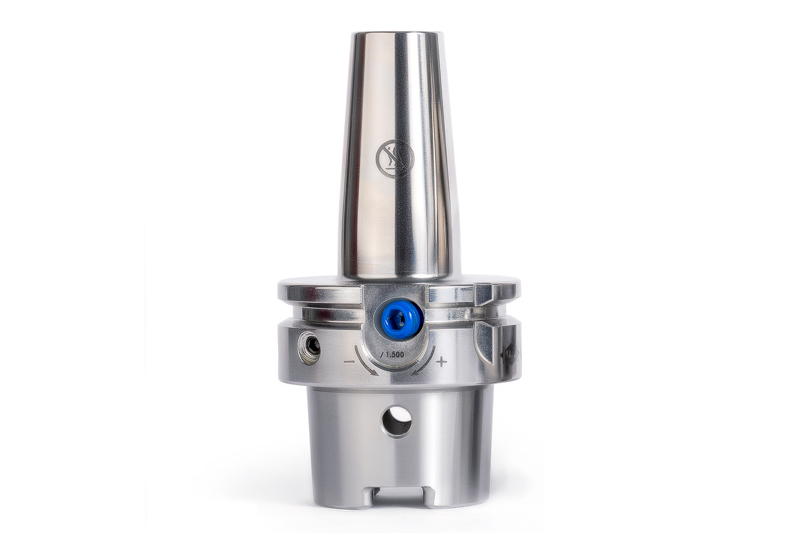
  • UNIQ DReaM CHUCK 4.5°

    UNIQ DReaM Chuck, 4.5°

    • Mandrin expansible hydraulique avec les dimensions d'origine d'un mandrin de frettage (profil DIN avec 4,5°)
    • Conception de système sur mesure
    • Fiabilité des processus et durée de vie maximales
    • Changement d’outil plus rapide et ultra précis

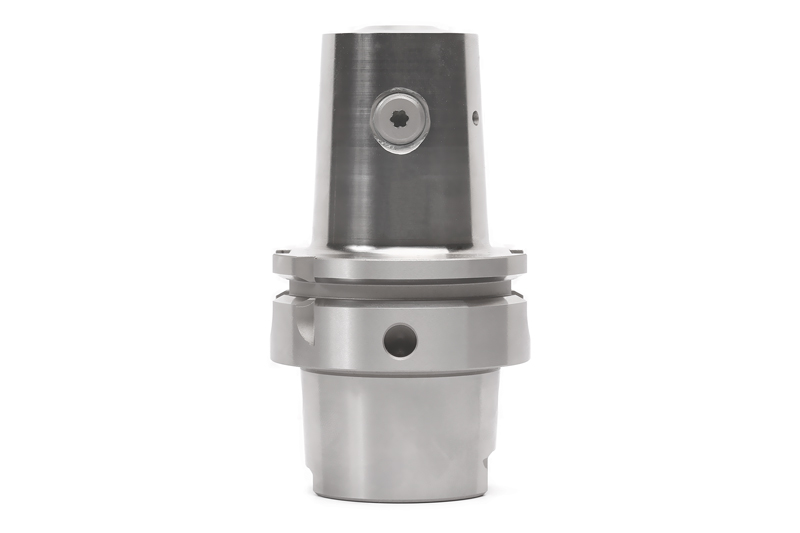
  • HB MILL CHUCK SIDE LOCK CHUCK

    MANDRINS PORTE-FRAISE À MÉPLAT HB MILL CHUCK

    • Maniement extrêmement simple grâce à la vis différentielle
    • Rentabilité et précision maximales
    • Positionnement axial de l'outil défini grâce au système à ressort
    • Positionnement optimal des outils de profilage pour l’usinage des arêtes de commande