Acionamentos eletrificados

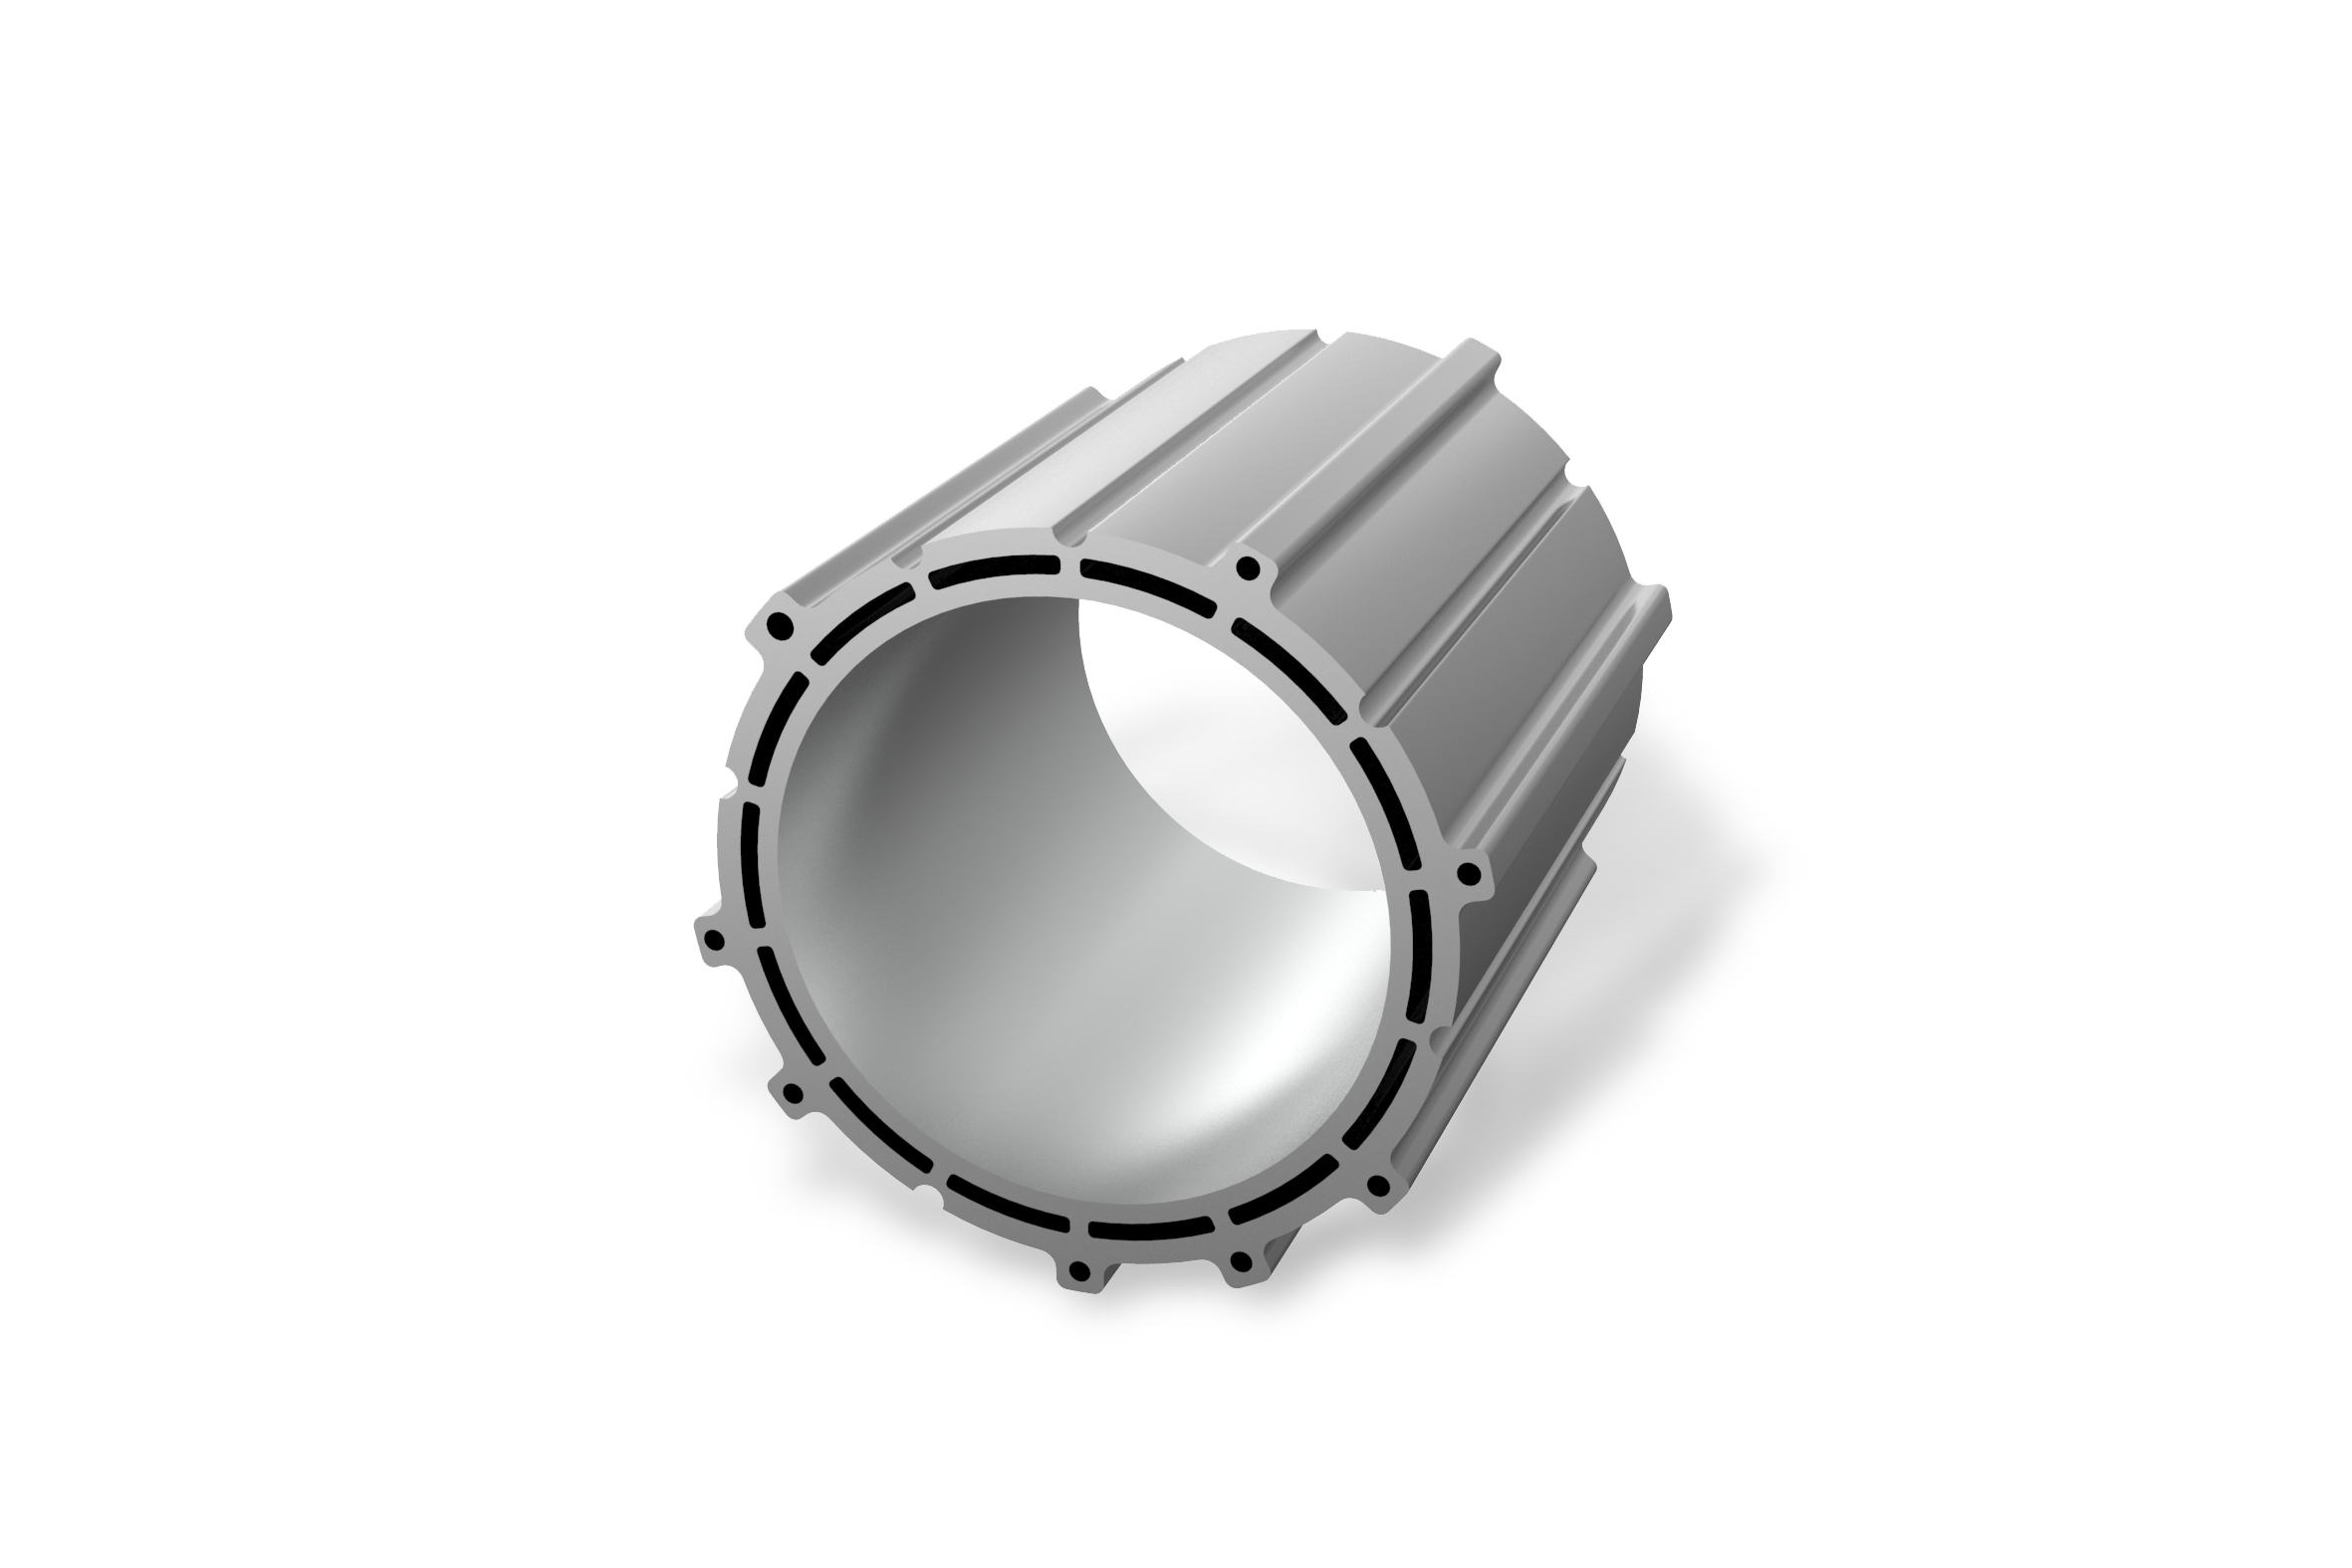
Os fabricantes e fornecedores de automóveis estão enfrentando novos desafios quando se trata de componentes para motores elétricos. O exemplo da carcaça de um motor elétrico mostra o tamanho desses desafios: Em comparação a uma carcaça de transmissão, esta deve ser fabricada dentro de tolerâncias significativamente menores, já que a precisão tem uma influência decisiva na eficiência do motor elétrico. 

Além disso, devido à estrutura especial, como canais de refrigeração integrados, a carcaça do motor elétrico é, de modo geral, bem mais fina do que a carcaça de transmissão. Além disso, buchas de rolamento feitas de materiais em aço são pressionadas em algumas dessas caixas. Os escudos de proteção especiais na ferramenta garantem que os cavacos de aço não entrem em contato com os cavacos de alumínio durante a usinagem e as danifiquem. 

Zerspanungsanforderungen & Merkmale verschiedener Gehäusearten
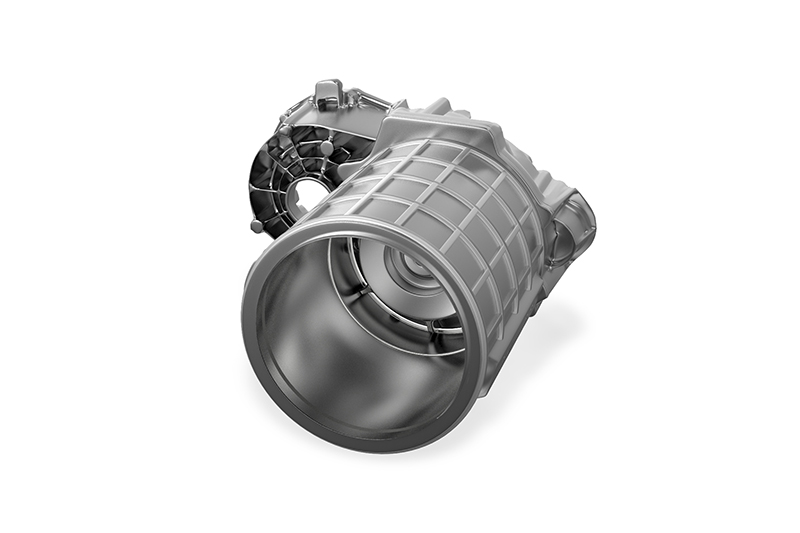

Procedimiento básico para el mecanizado de carcasas de estátores 

El proceso de mecanizado, así como las herramientas, se diseñan individualmente según la situación de medida, el parque de máquinas y la configuración de sujeción. De este modo, las fuerzas de corte que actúan sobre el componente se mantienen lo más bajas posible. El mecanizado del orificio del estátor se divide en tres pasos: Premecanizado, semiacabado y mecanizado de acabado. 
Stator housing external machining

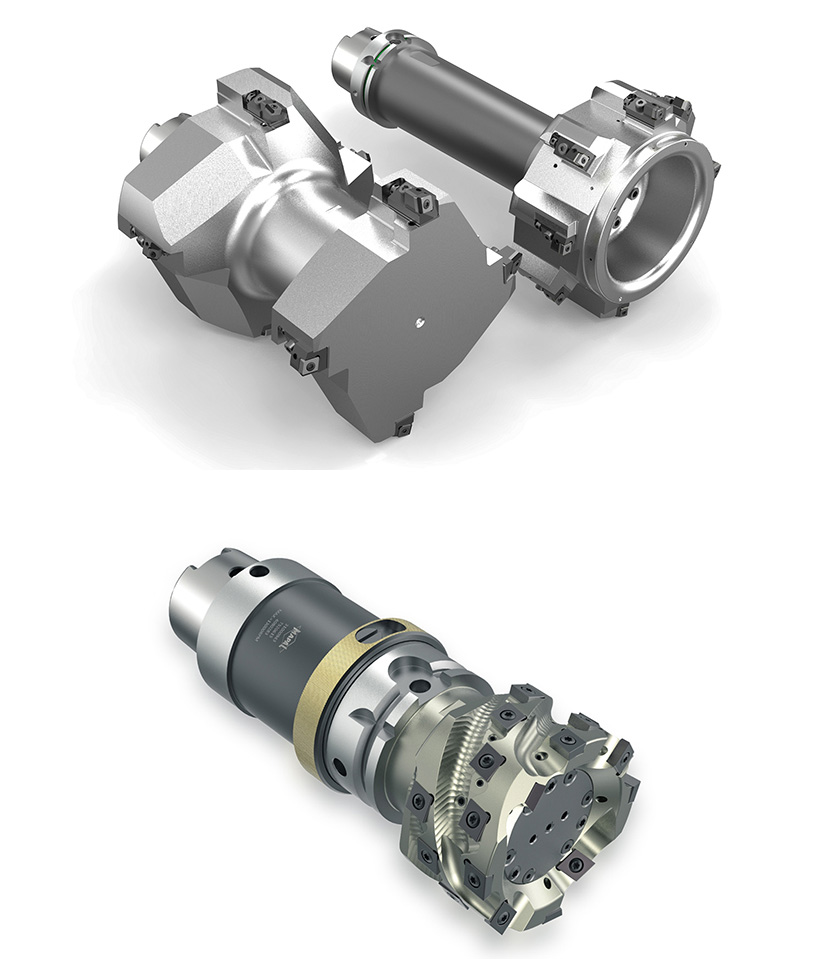
Usinagem externa de carcaças de estator
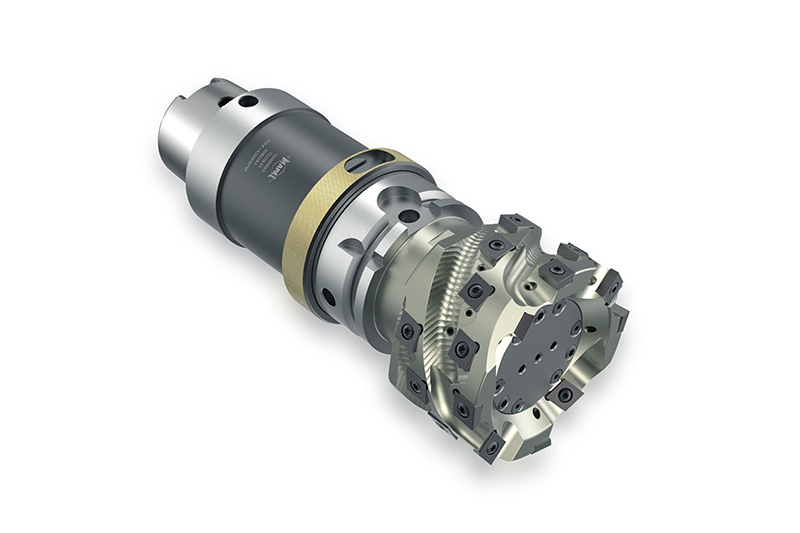
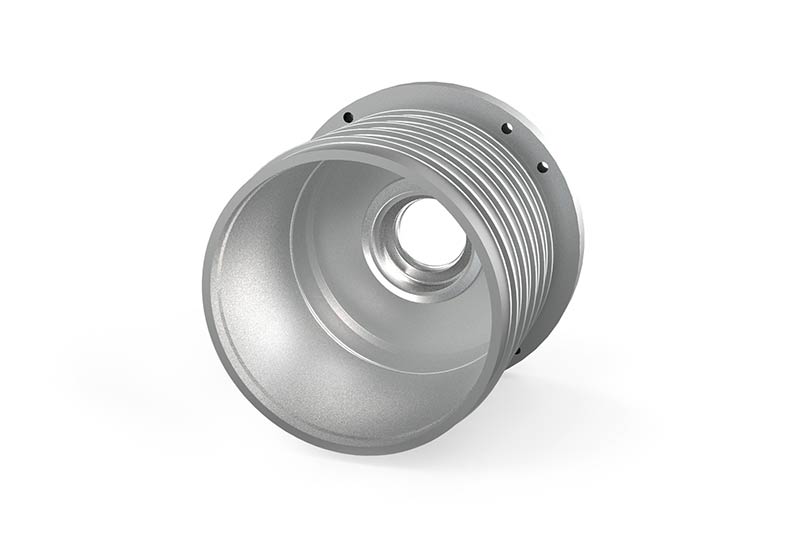
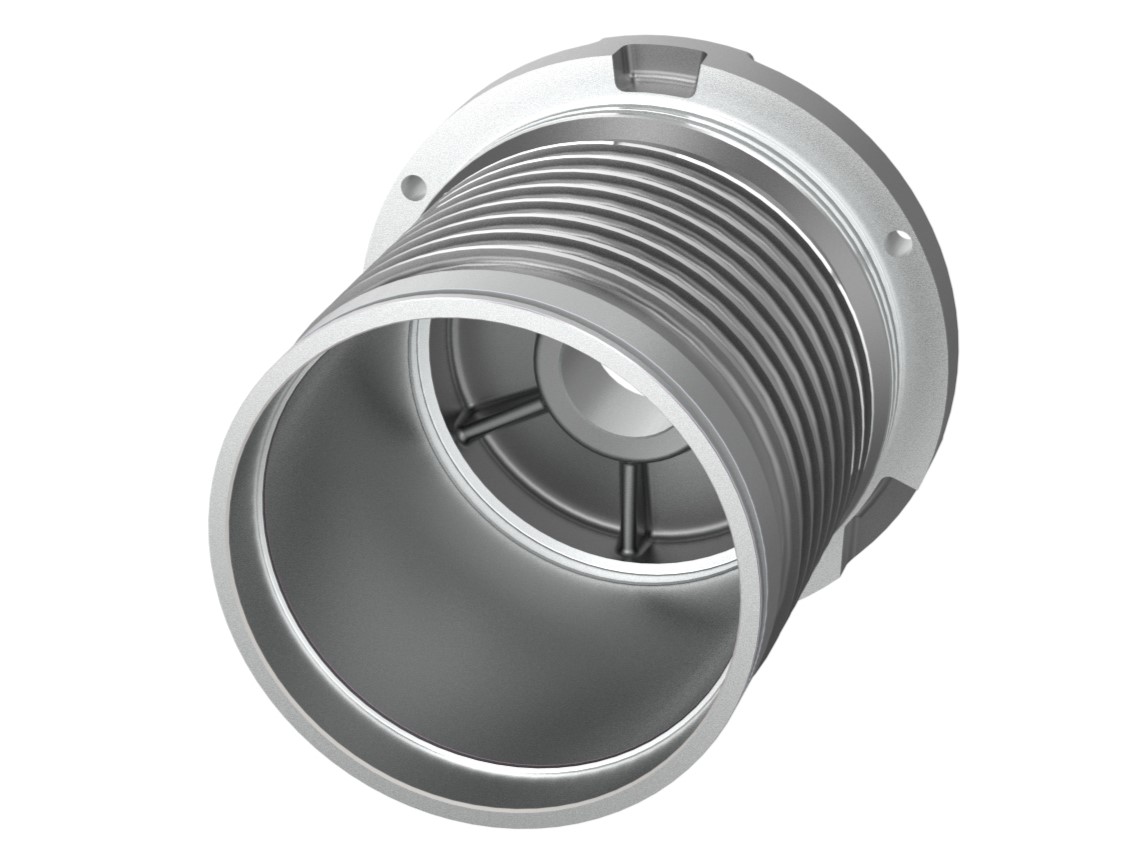
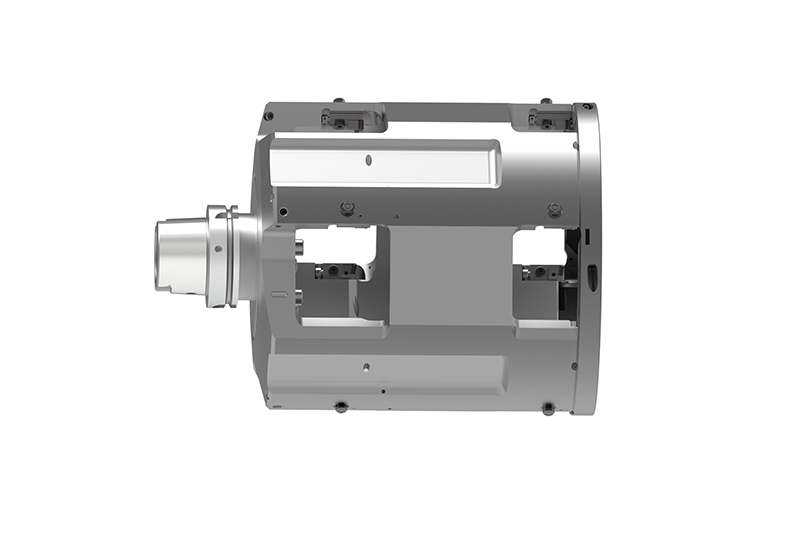
A usinagem externa de carcaças de estator para motores eléctricos é uma tarefa exigente. Estas carcaças, muitas vezes de conceção tubular ou em forma de pote, são cruciais para a eficiência do motor elétrico. Durante o processo, é necessário superar vários desafios. As carcaças de alumínio de paredes finas com nervuras integradas para o circuito de refrigeração exigem a mais elevada precisão em termos de exatidão de diâmetro e tolerâncias de forma e posição. A concentricidade entre diferentes diâmetros é de grande importância. 
Preparación
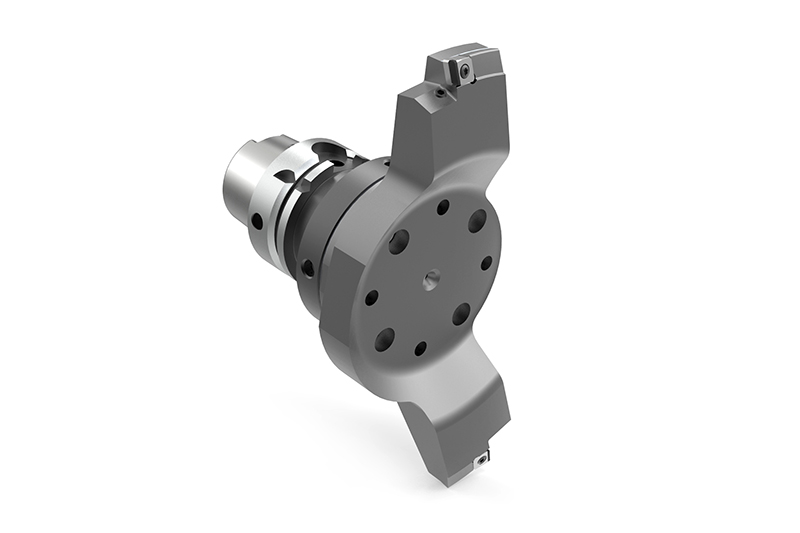
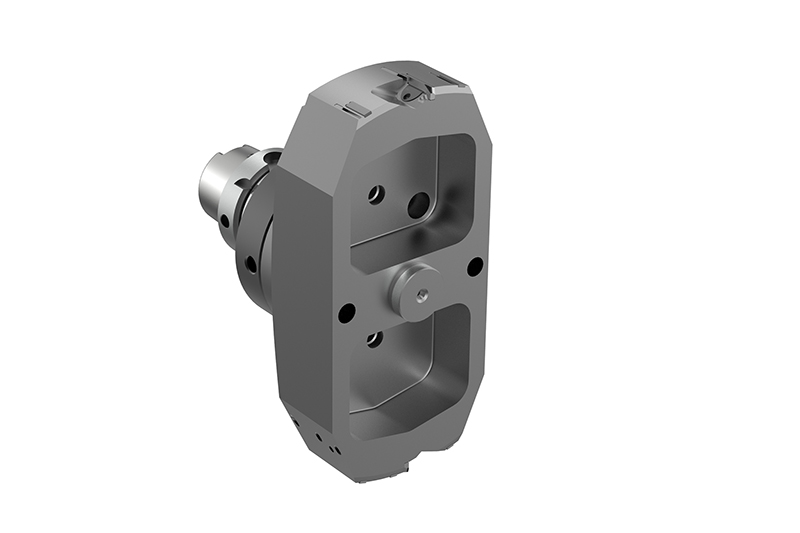
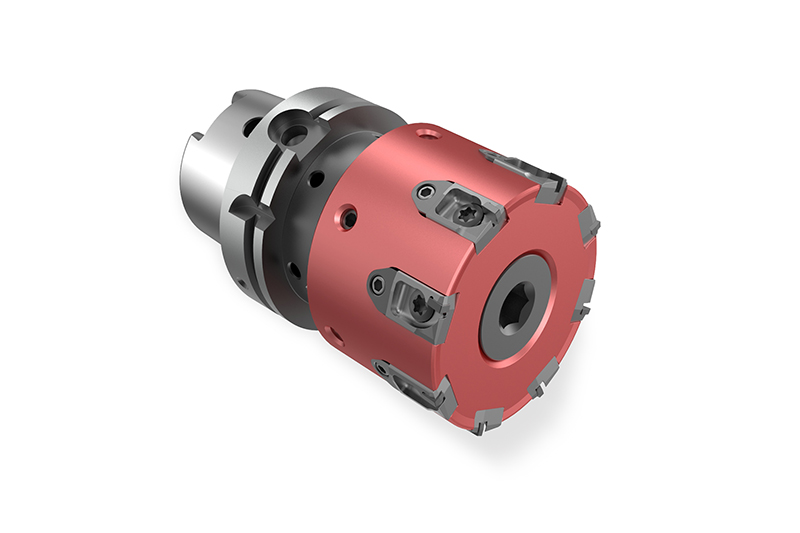
  • Helixfräser mit ISO-Wendeschneidplatten

    Fresa elicoidale con inserti a fissaggio meccanico ISO

    Prelavorazione diametro esterno e superficie 

    • Inserti a fissaggio meccanico ISO rivestiti in metallo duro o cuspidi con inserti in PCD 
    • Forze di taglio ridotte 
    • Prodotto standard 
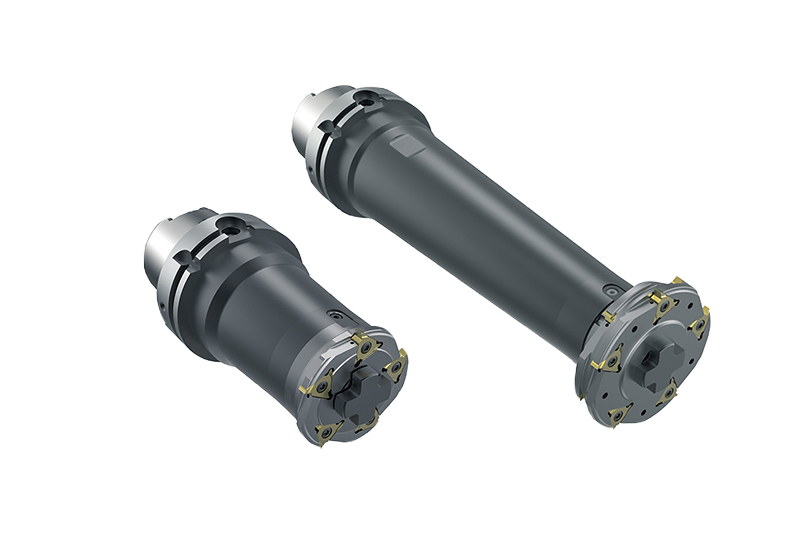
    • Prolunga HSK per diverse profondità di lavorazione 

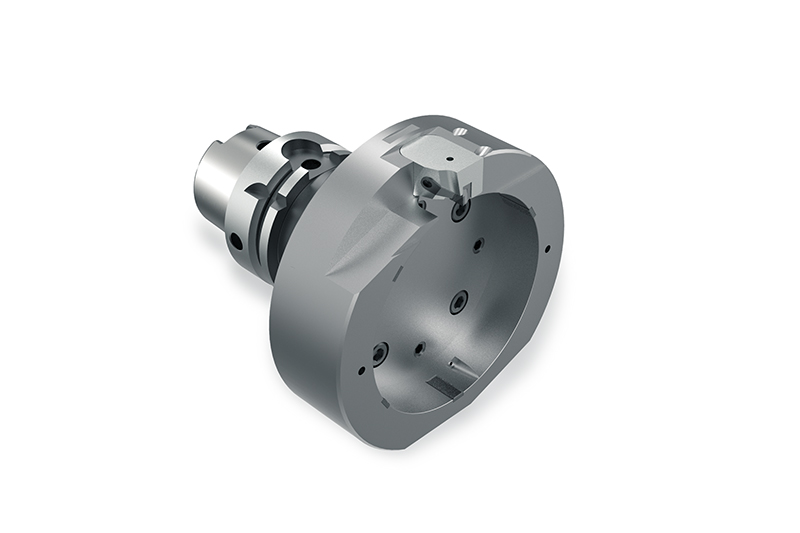
  • ISO BORING TOOL Roughing of outer diameter

    Bareno ISO

    Prelavorazione diametro esterno 

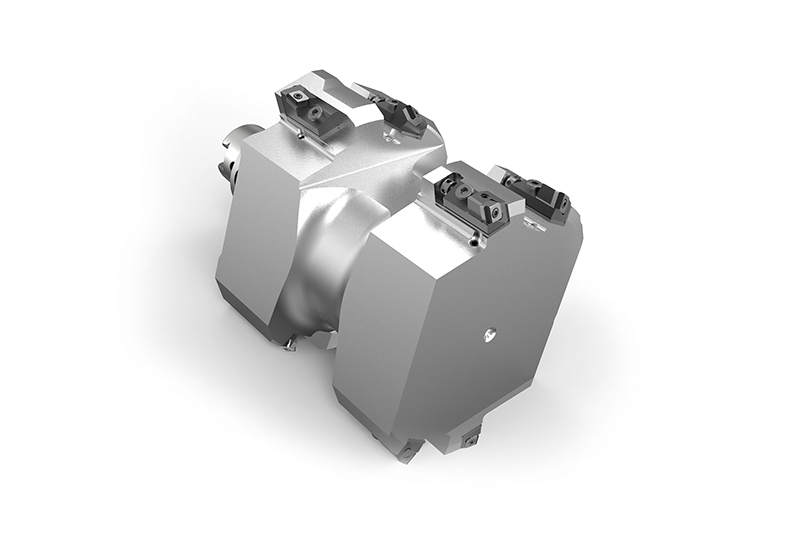
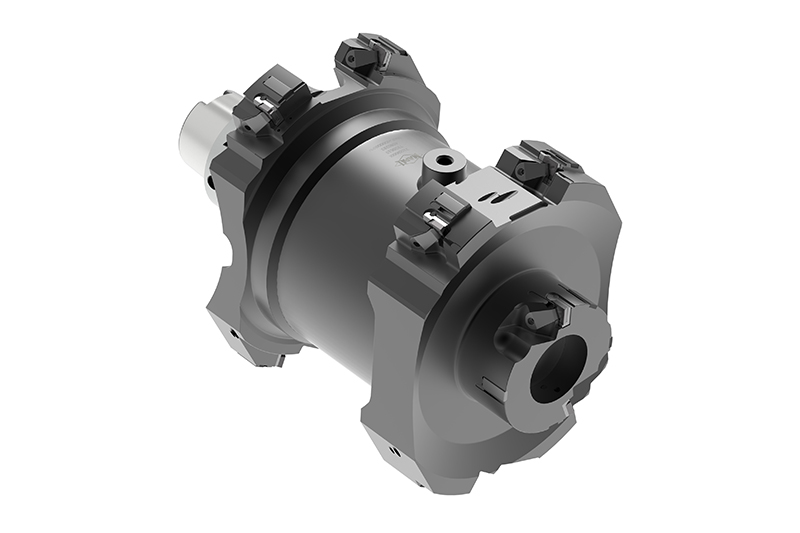
    • Utensile a campana multistadio per 
    • Lavorazione esterna 
    • Inserti ISO 

  • MILLING CUTTER WITH ISO INDEXABLE INSERTS

    Fresa con inserti a fissaggio meccanico ISO

    Sgrossatura della scanalatura di tenuta 

    • Inserti a fissaggio meccanico ISO in metallo duro rivestiti 
    • Come optional con sistema antivibrante 
    • Sgrossatura efficace delle scanalature di tenuta 

Lavorazione di precisione
  • Fresas PCD con contorno especial

    Acabado de las ranuras de sellado 

    • Corte de forma PCD 
    • Geometría perfecta de los contornos individuales de las ranuras 
    • Opcionalmente con amortiguador de vibraciones 
    • Mecanizado de acabado de todas las inserciones en un solo corte 

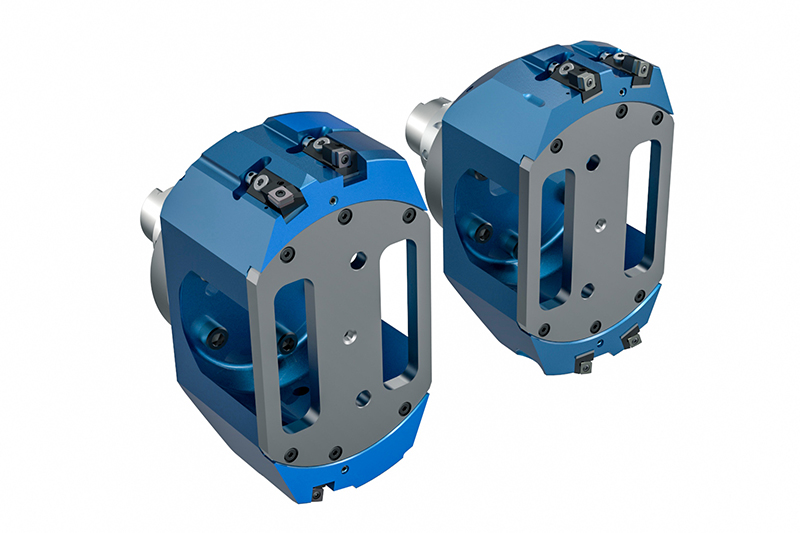
  • Herramienta de taladrado de precisión en construcción ligera

    Acabado del diámetro exterior 

    • Insertos de PCD ajustables 
    • Cuerpo de la herramienta en construcción ligera 
    • Diámetro de mecanizado hasta Ø 260 mm 


Soluciones de mecanizado para…
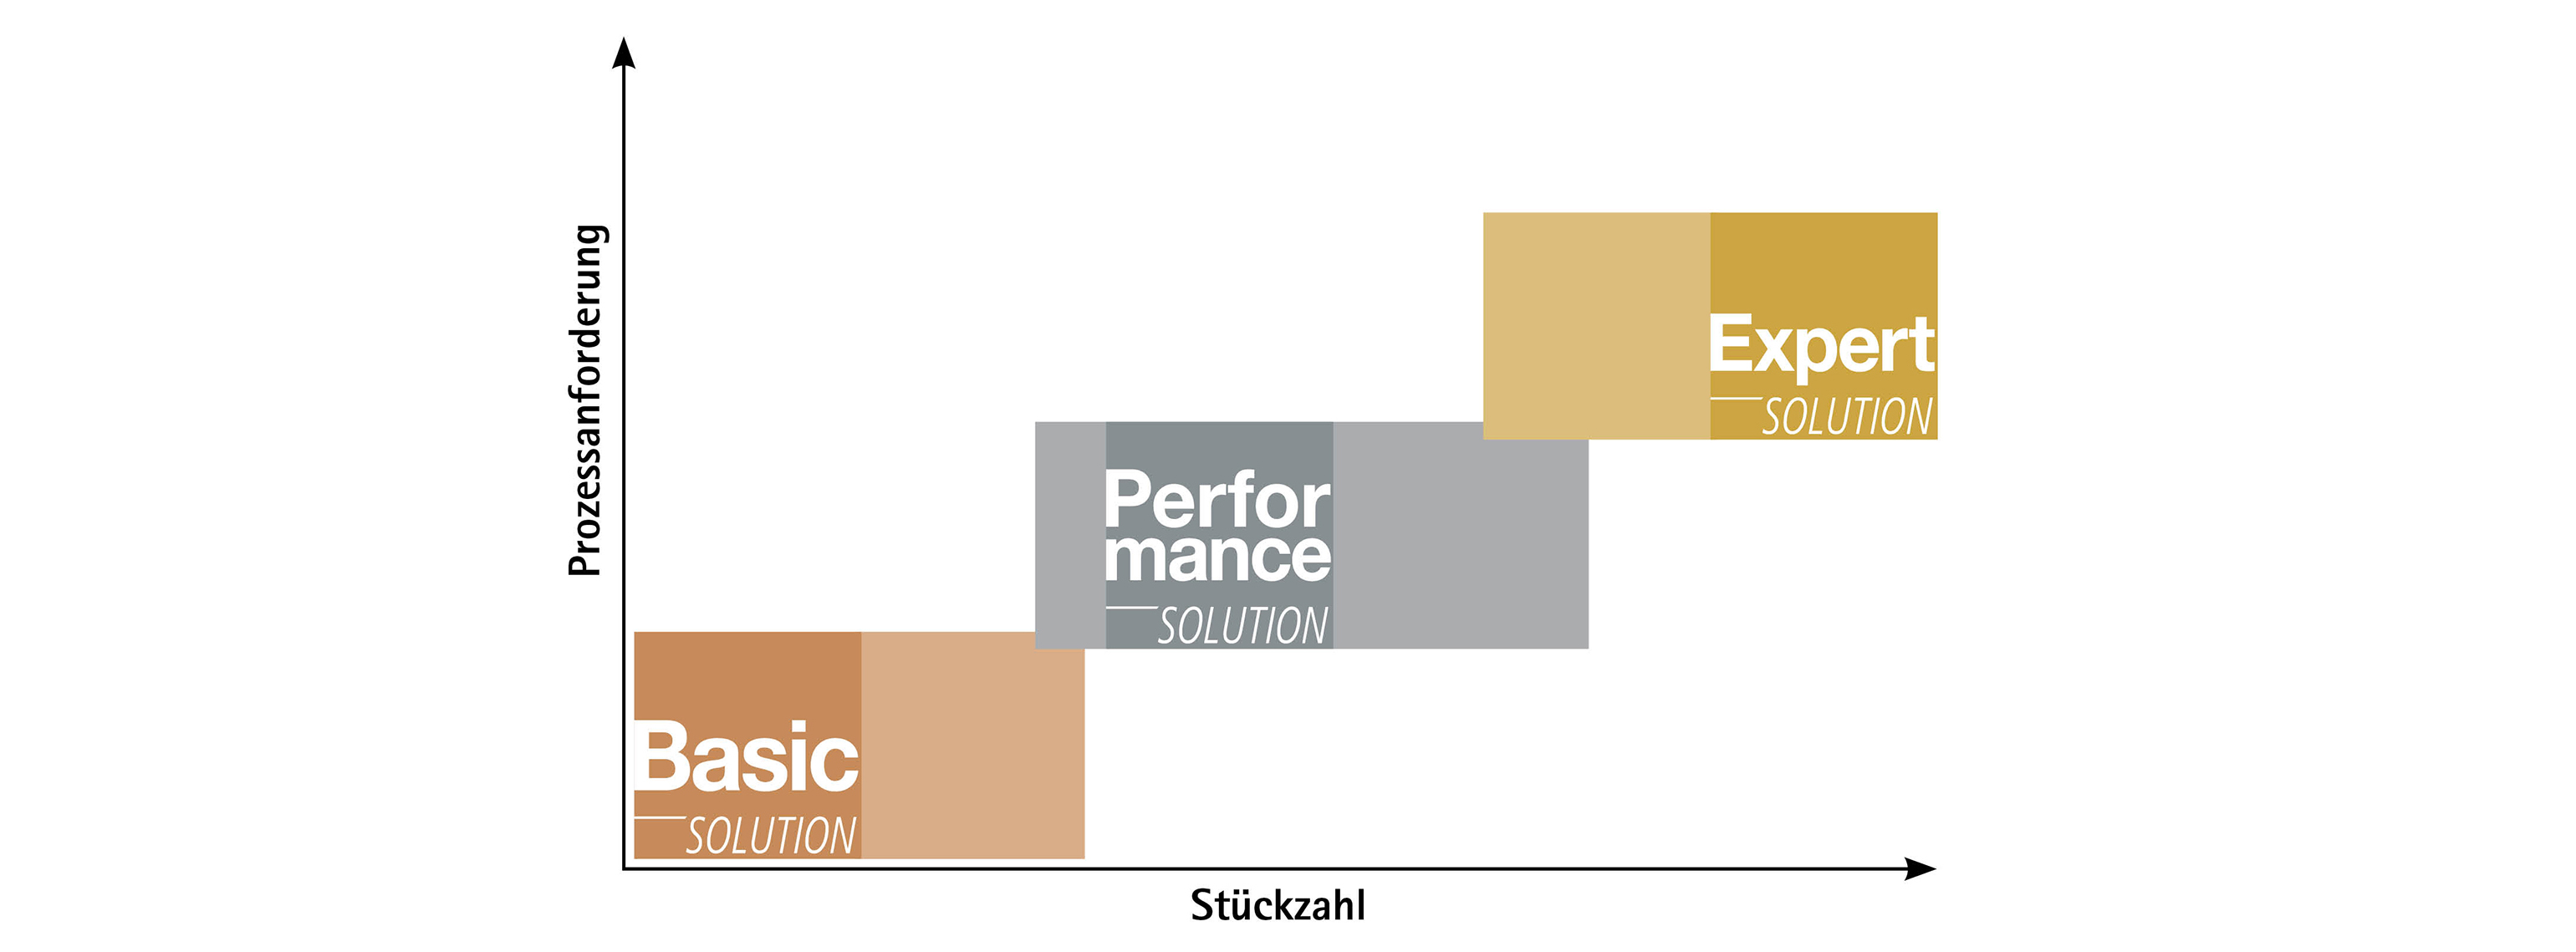
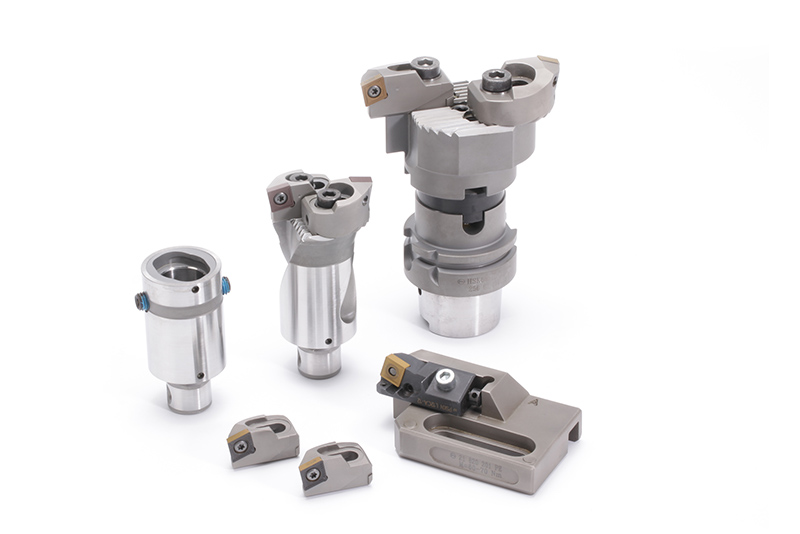
MAPAL Basic, Performance, Expert Line

更多加工解决方案


其他电气化部件