
Zylinderkurbelgehäuse
Das Zylinderkurbelgehäuse, auch Motorblock genannt, ist das zentrale Element des Verbrennungsmotors. Je nach Fahrzeugmodell und Motorgröße gibt es verschiedene Bauarten und Größen, vom 2-Zylinder Reihenmotor bis zur 12-Zylinder-Motor in V-Anordnung. Aufgrund des Gewichtsvorteils werden im Automobilbereich überwiegend Aluminiumlegierungen verwendet. Dies erfordert bei der Zylinderbohrung die Verwendung von Gussbuchsen oder verschleißfesten Beschichtungen, um eine hohe Laufleistung zu gewährleisten. Bei der Zerspanung kommt es häufig zu Mischbearbeitungen aus Aluminium und Guss sowie dem Einsatz äußerst abrasiver Beschichtungen. Durch die erhöhten Verbrennungsdrücke moderner Motoren steigen die mechanischen und thermischen Belastungen, was zu höheren Qualitätsanforderungen der zu bearbeitenden Merkmale führt.

Kernmerkmale


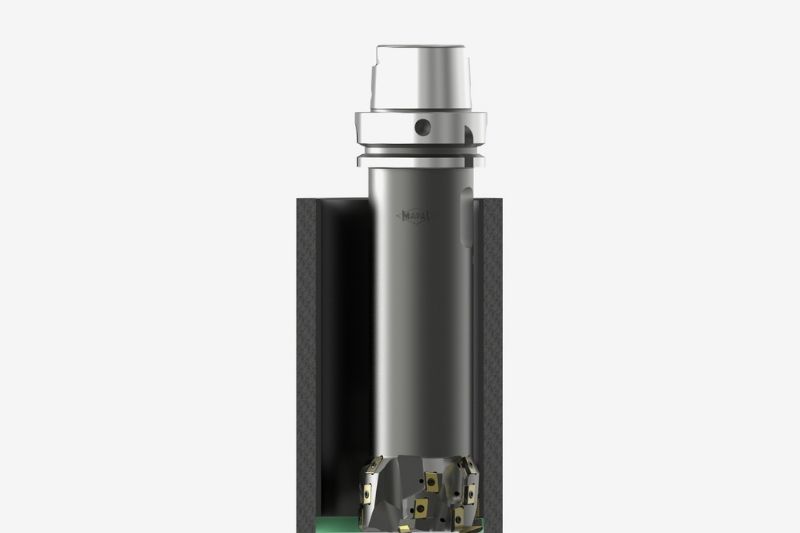
1. Cylinder bore
PROCESS CONDITIONS
- Fluctuating casting and stock removal situations
- Wear-resistant coatings (TWAS coating) are sometimes included in the components
- Partly mixed machining through the use of different materials
-> aluminium crankcase and grey cast iron cylinder liner - Machining with poor accessibility due to component size
- Diameter tolerance before honing of up to 40 μm

Blind Bore
1. Pre-machining
Boring tool
2. Finishing
Fine boring tool with EA System
Boring tool
- Stable and cost-effective tool design with indexable inserts and easy-to-adjust cartridges, including for fluctuating component stock removal.
2. Finishing
Fine boring tool with EA System
- Compact multi-blade tool design for maximum feed rates and easy adjustment.

Cylinder Bore Surface with Sleeve
3. Finishing
Compensation tool (Machining centre)
- Cutting compensation through face-side serration can be implemented automatically and directly in the machine. Cutting-edge lifting through positional offset and special tool design enable contact-free retraction.
or
Actuating tool (Custom machine)
- Depending on the machine type, the inserts are retracted and actuated in a defined manner using a drawbar, adjusting spindle or rotary drive. This enables contact-free retraction and precision blade readjustment.

Cylinder Bore Surface
4. Honing relief
Circular milling cutter (Custom machine)
- Multi-blade tool design with maximum flexibility in the selection of indexable inserts.
or
Actuating tool (Custom machine)
- Defined blade actuation through drawbar/push rod. Flexible contour possible.
2. Water pump bore
PROCESS CONDITIONS
- Multi-stage bore with defined radius transitions
- Diameter tolerances in H8 range
- Circularities of 10 – 20 μm

1. Semi-finishing
PCD step boring tool
PCD step boring tool
- Optimised PCD insert geometry for controlled chip breaking and with interchangeable solid carbide drill for efficient use of cutting edges on boring stages.
3. Crankshaft bearing bore
PROCESS CONDITIONS
- High coaxiality of the individual bearing journals to each other
- Repeated cutting due to the interrupted cut
- Mixed machining for fine machining through bearing shells
- Diameter tolerances of 0.2 mm
- Surface specifications of Rz 3.2 μm
- Circularity < 3 μm

Maximum productivity with one-shot solution
1. Pre- and finishing machining
Precision line boring bar
- Optimum coaxiality on the component due to additional bearings opposite the machine spindle, including for long component lengths.

Ultimate process reliability with 2-step process
Pre- and Finishing
Fine boring tool
Fine boring tool
- Pre-machining stage and additional micro-machining at the finishing stage for the highest quality requirements and process reliability.