
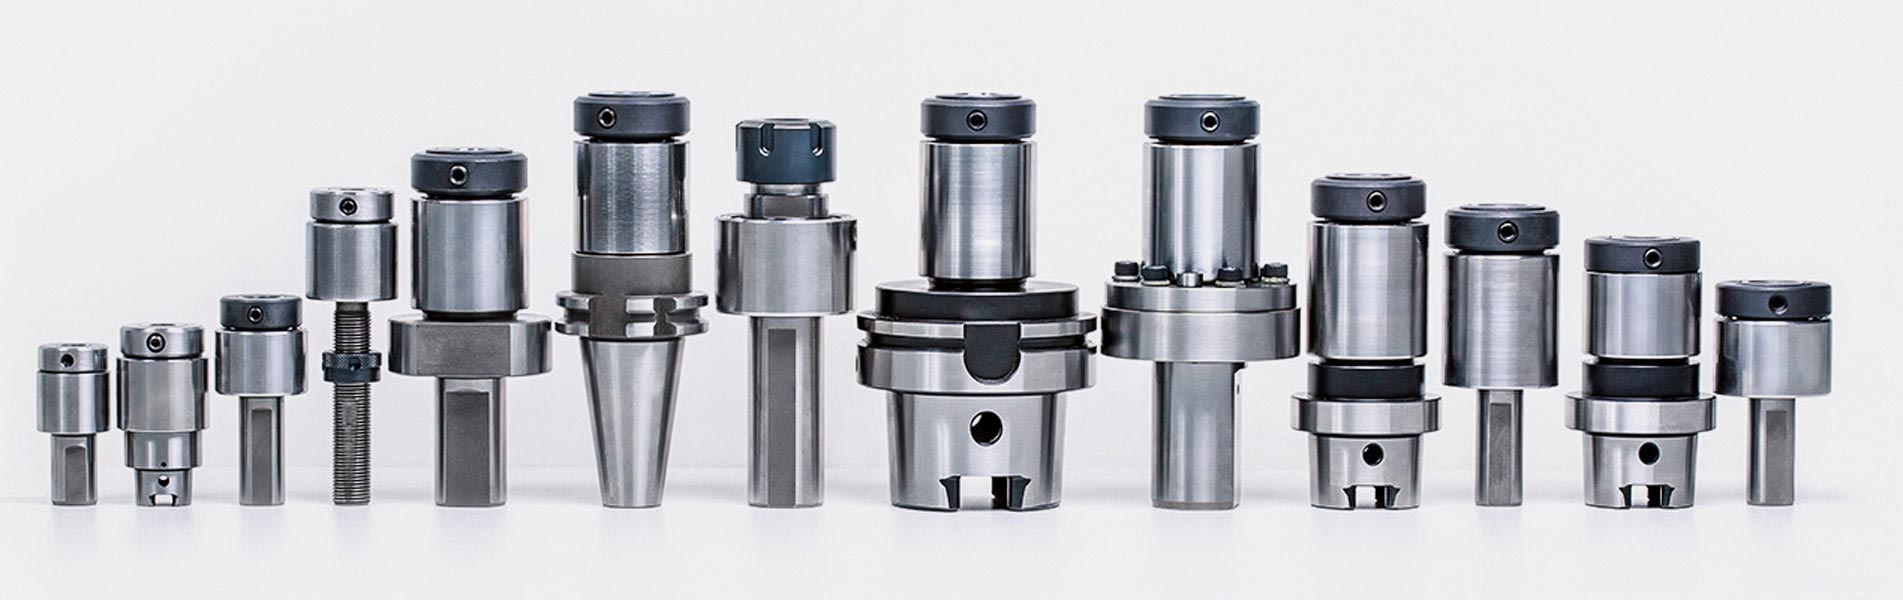
Mandrins flottants
Pour l’alésage sur le tour
Lors de la finition du perçage, toute concordance entre l’avant-trou et l’axe de l’outil est indispensable pour le bon fonctionnement de l’alésoir. En cas d’utilisation d’alésoirs sur des tours, il est fréquemment nécessaire de corriger l’erreur axiale entre l’attachement de l’outil et le perçage à usiner. Cette erreur peut être corrigée en alignant l’outil sur la machine ou à l’aide d’un mandrin flottant. Un mandrin flottant est surtout judicieux quand le décalage est sans cesse modifié en raison du dégagement de chaleur dans la machine ou de différentes positions au moment de cadencer le revolver.
Les mandrins flottants MAPAL garantissent les meilleurs résultats d’usinage à vitesses et avances élevées.
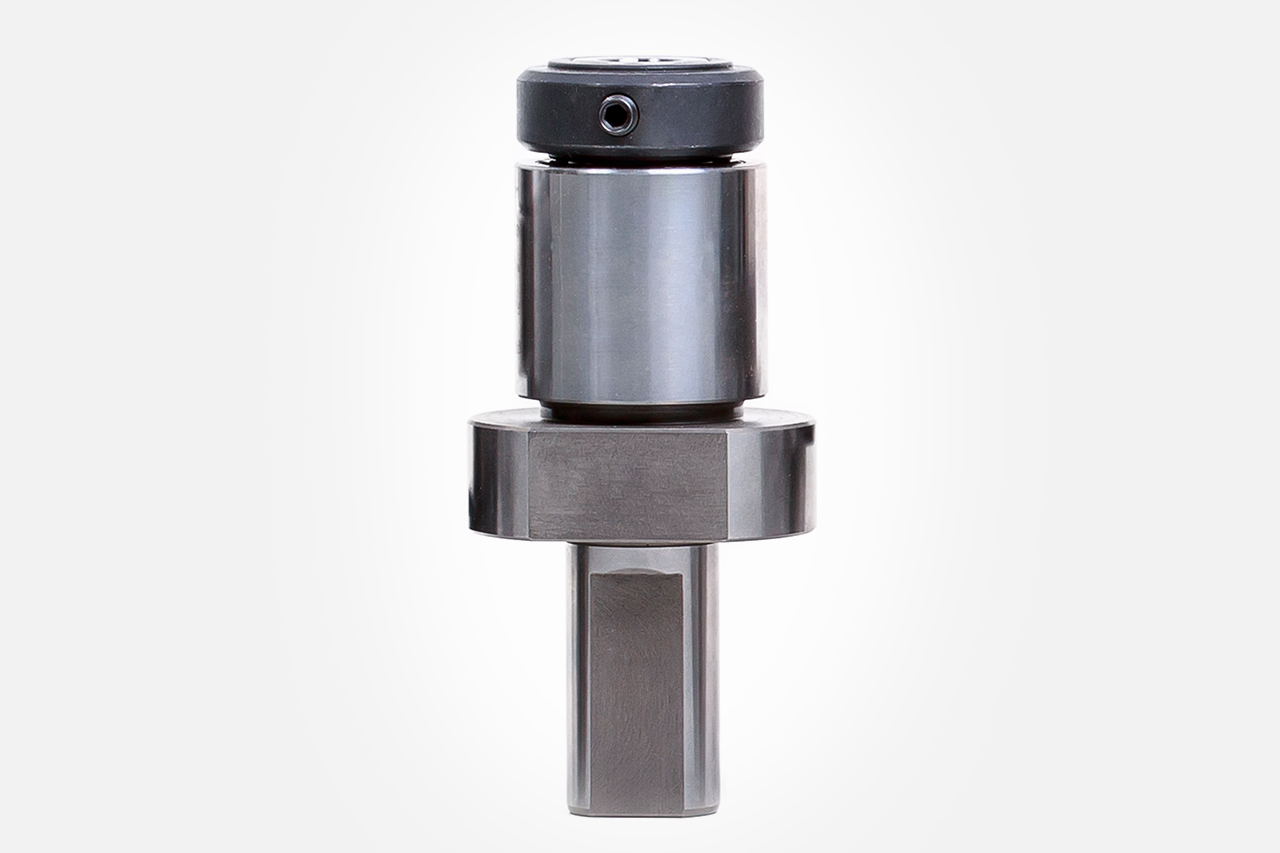
Pendelhalter
Pendelhalter von MAPAL kompensieren den Achs- und Winkelversatz zwischen Werkzeugachse und der zu bearbeitenden Bohrung. So werden Rundlauf- und Fluchtungsfehler ausgeglichen, optimale Oberflächengüten bei hohen Schnittgeschwindigkeiten prozesssicher erreicht und die Standzeiten der Werkzeuge erhöht.
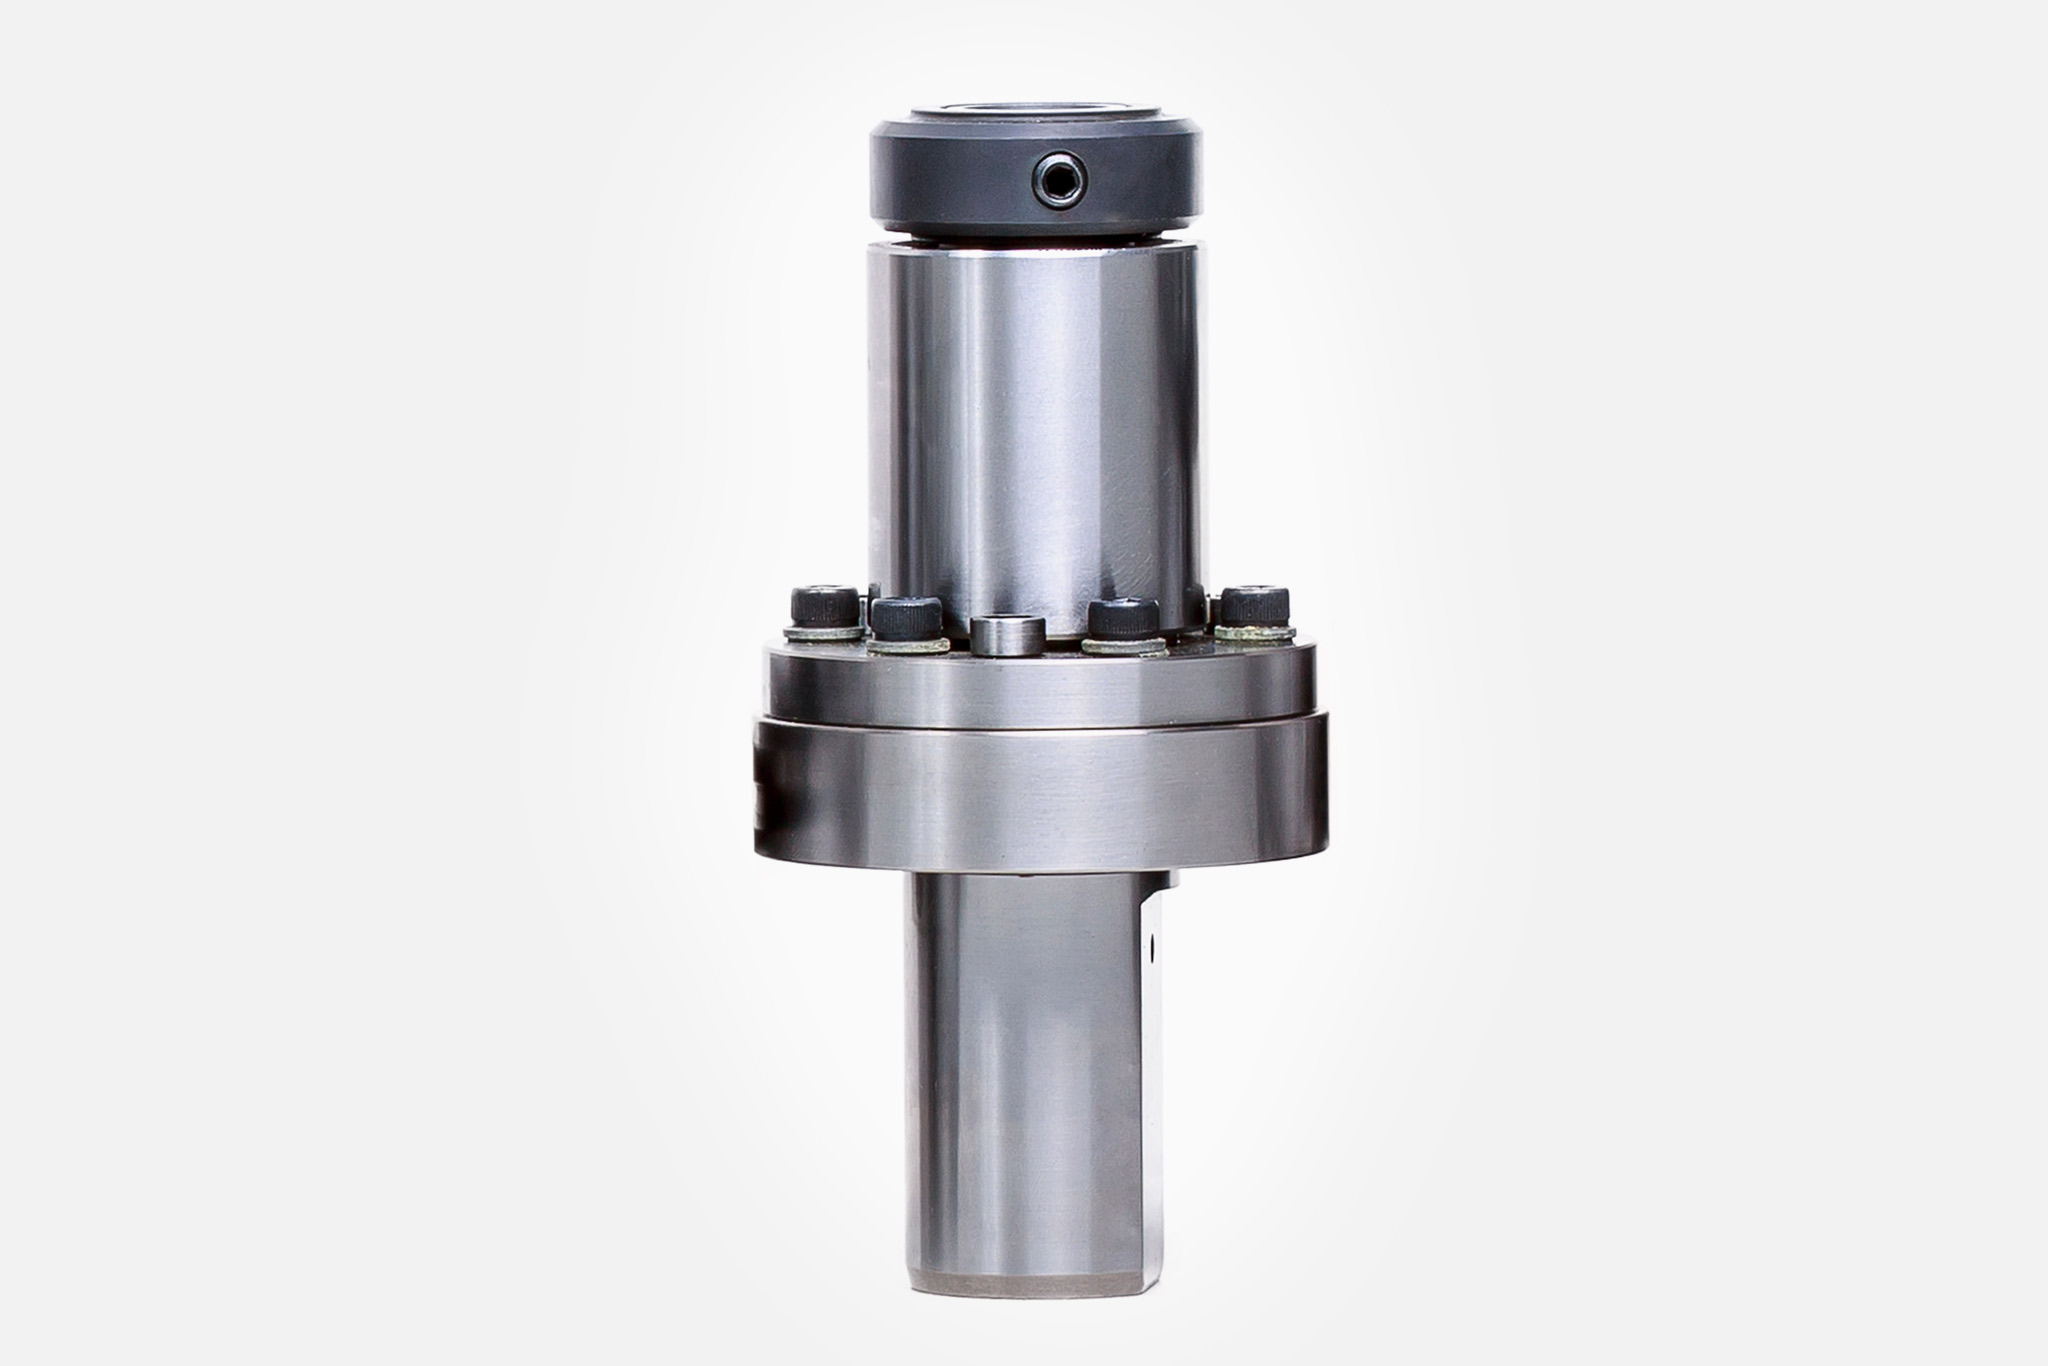
Ausgleichspendelhalter
Ausgleichspendelhalter optimieren die Leistungsfähigkeit auf Dreh- und Mehrspindelmaschinen. Alle Vorteile der Pendelhaltertechnik bleiben bestehen. Die Ausgleichspendelhalter ermöglichen den manuellen Ausgleich von Werkzeugaufnahmen, die nicht zentrisch zur Drehspindel stehen, und von Schlittenführungen, die nicht parallel zur Spindelachse laufen.
Das Radialspiel des Pendelhalters wird weiter minimiert. Die Ausgleichspendelhalter gleichen Rundlauf- und Fluchtungsfehler vibrationsfrei aus und gewährleisten hohe Schnitt- und Standzeiten. Die integrierte Kühlmittelzufuhr versorgt die Reibahlenschneiden optimal mit Kühlschmierstoff. Der Spindelfehler kann über eine einfach zugängliche Exzenterschraube direkt eingestellt werden.
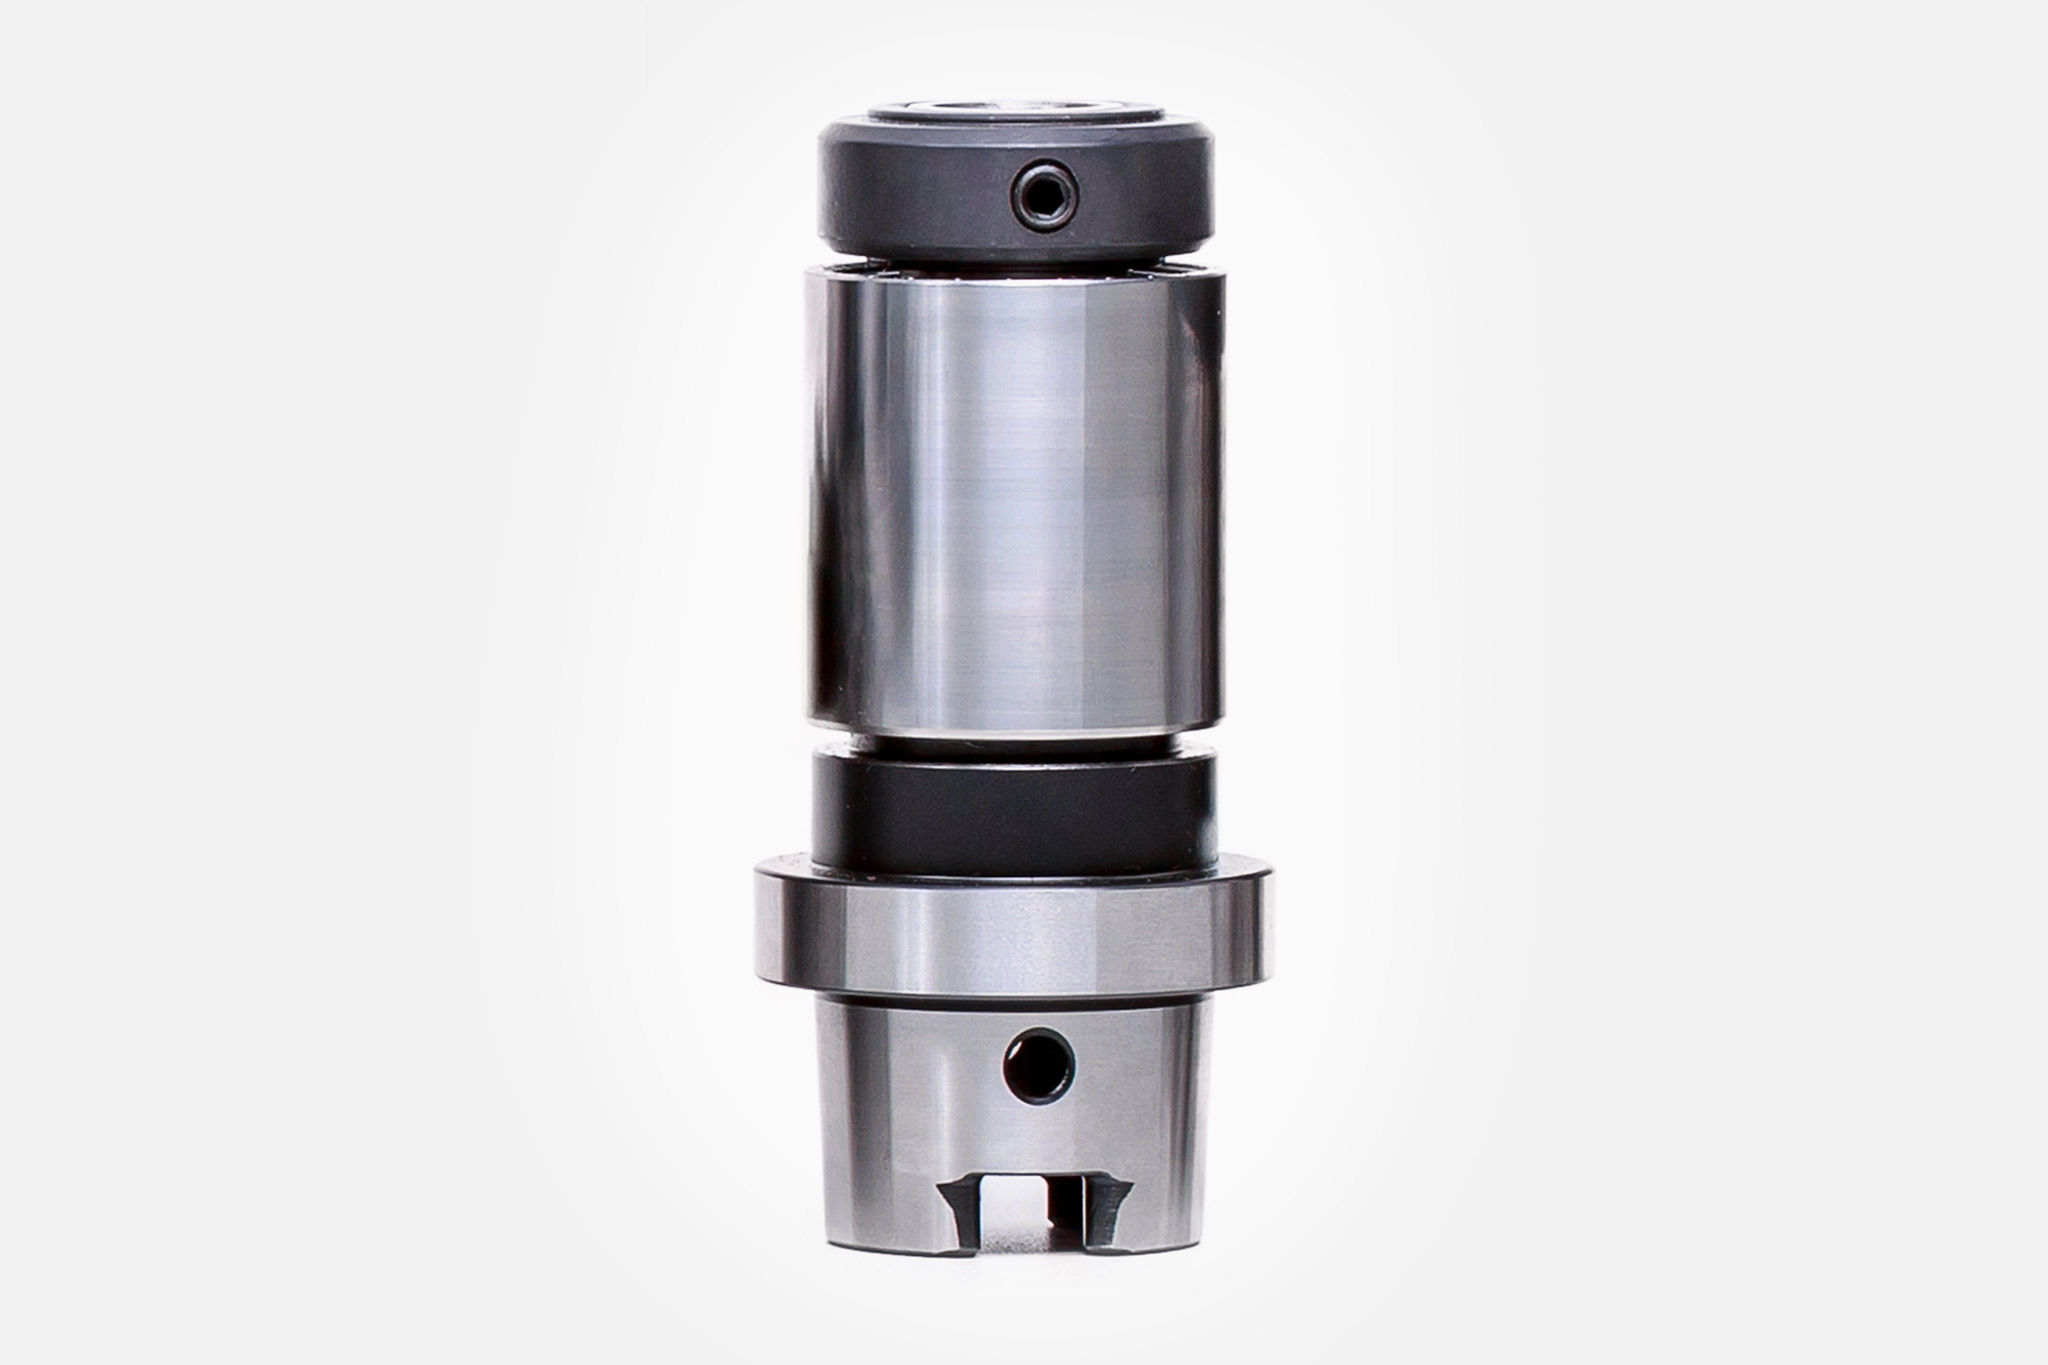
Pendelhalter für Mehrschneiden-Reibahlen
Pendelhalter weisen in Verbindung mit dem Einsatz von mehrschneidigen Hochleistungsreibahlen eine erhebliche Schwäche auf: Bedingt durch die Funktion und den Aufbau des Pendelhalters muss beim Anschneiden des Werkzeuges am Bohrungseintritt zunächst eine sehr geringe Schnittgeschwindigkeit gewählt werden. Nach den ersten bearbeiteten Millimetern kann dann, je nach Material und Maschinenverhältnissen, die Schnittgeschwindigkeit erhöht werden.
Speziell auf die Bearbeitung mit Mehrschneiden-Reibahlen ist das Innenleben der Pendelhalter für mehrschneidige Reibahlen so aufgebaut, dass die Ausgleichsrichtung, der Pendelweg und die notwendige Kraft zum Auslenken für einen bestimmten Durchmesserbereich und der darin eingesetzten Werkzeuge optimal sind. Dieser exakten Abstimmung kommt besonders beim Anschneiden große Bedeutung zu. Dadurch sind hohe Schnittgeschwindigkeiten bereits ab Beginn der Reiboperation möglich.