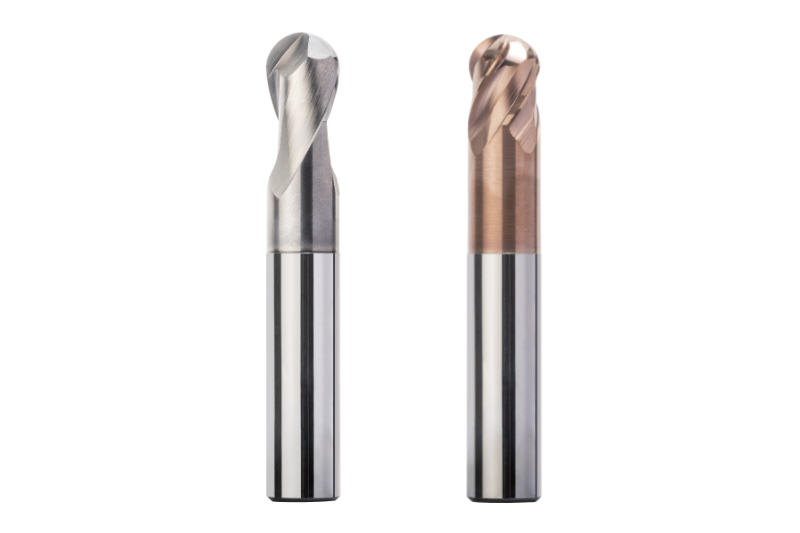
Usos del fresado helicoidal
Uno de los puntos importantes de los mecanizados de fresado es reducir el tiempo de mecanizado. Normalmente, con formas de herramienta específicas para el mecanizado se consigue eliminar el proceso de taladrado previo de las cajeras cerradas y redondas. En el fresado helicoidal se programan trayectorias de fresado con entradas helicoidales adecuadas para las dimensiones de las cajeras.
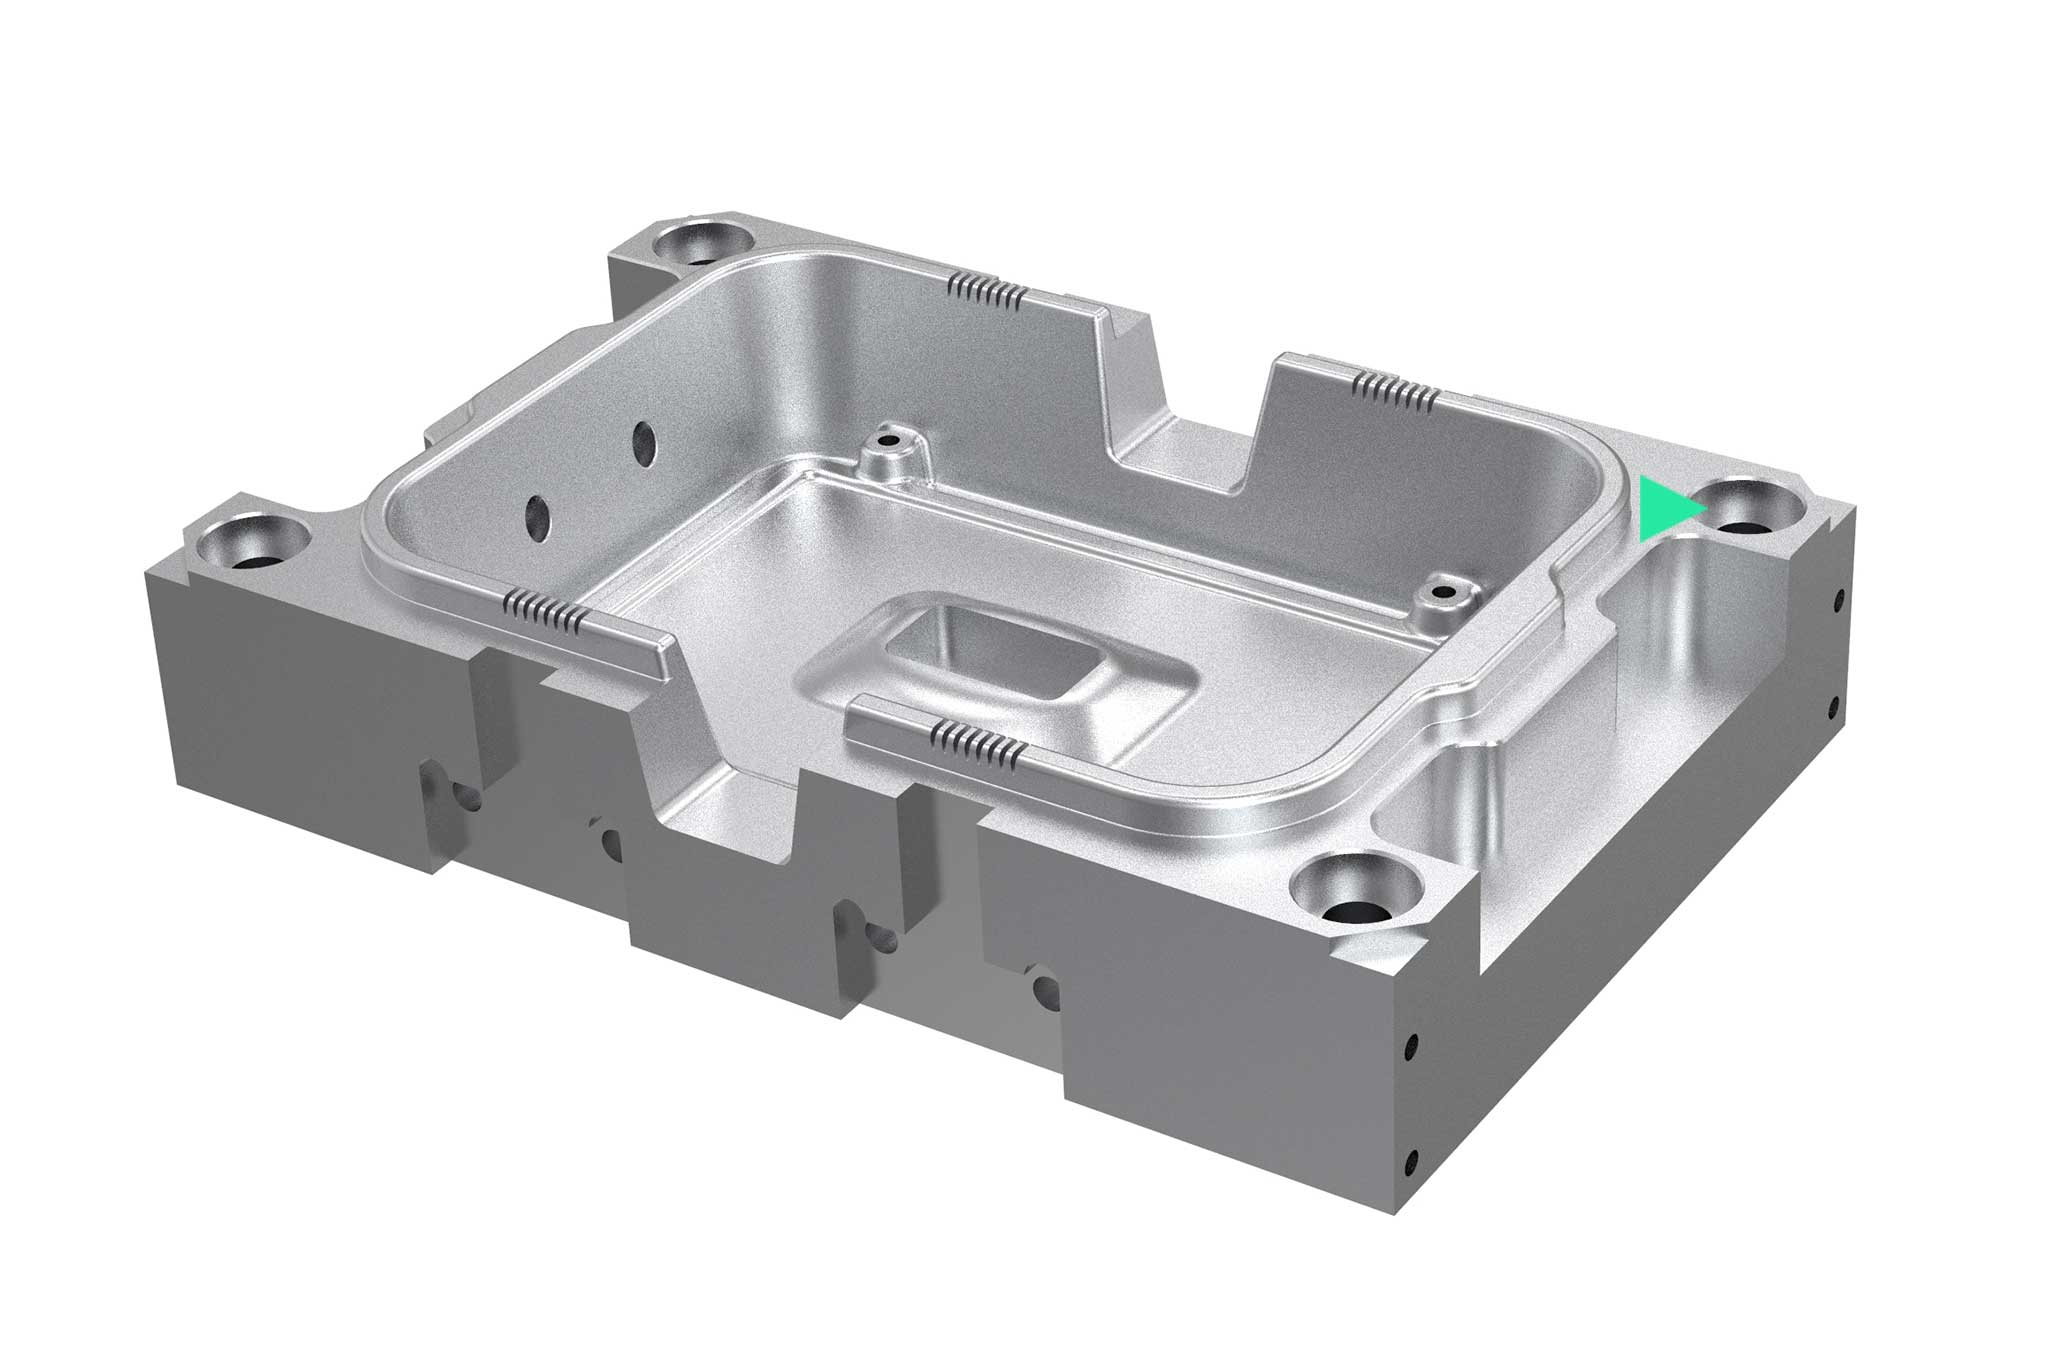
Vista general de la herramienta para los siguientes pasos de mecanizado:
Desbastado
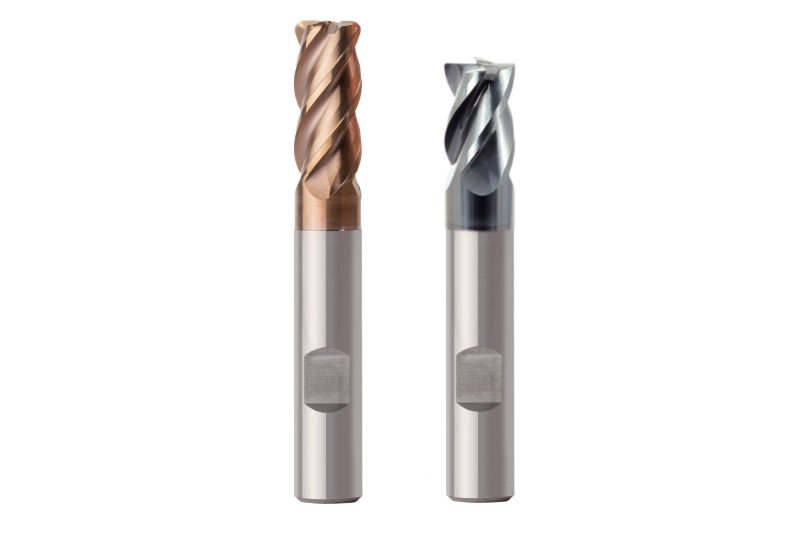
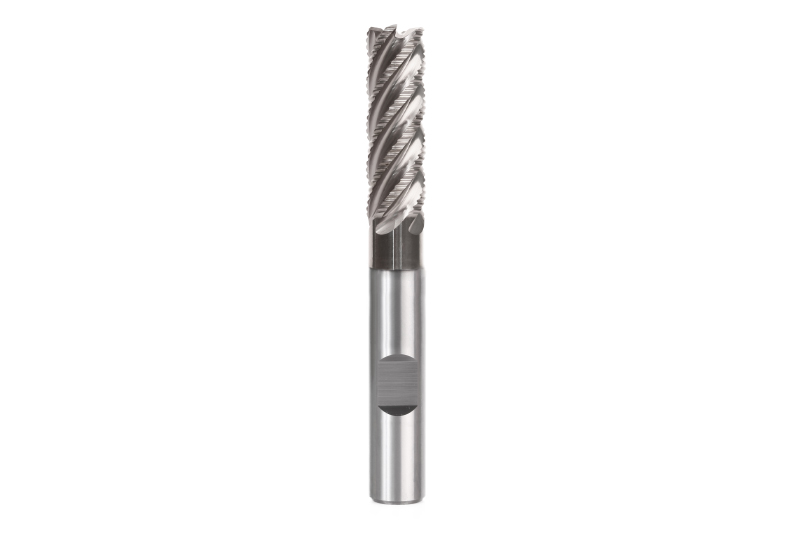
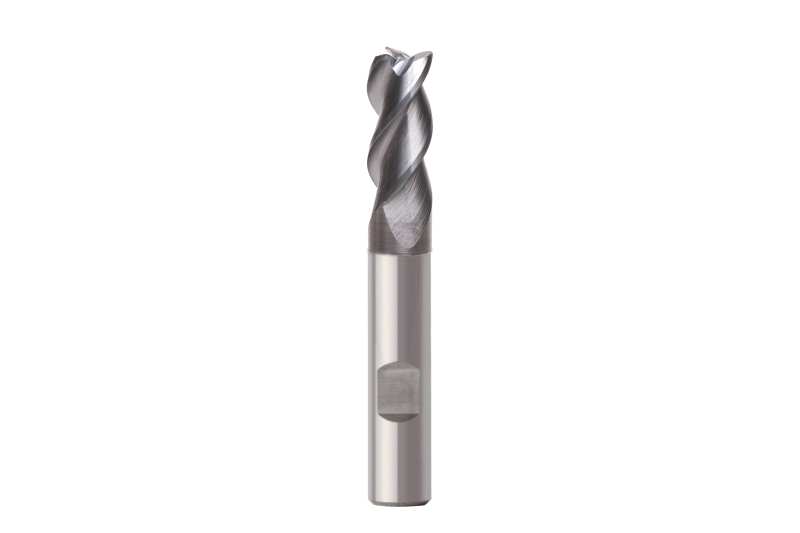
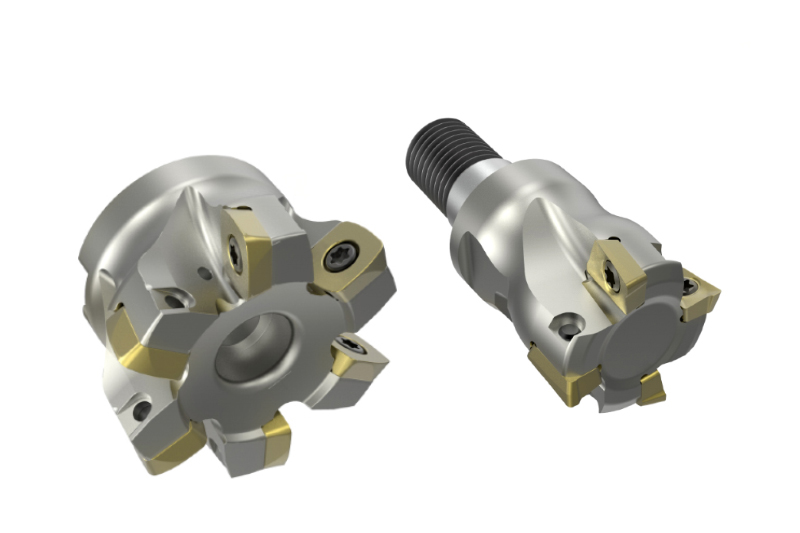
El desbastado abarca prácticamente toda la tarea de mecanizado. Optar por estrategias de fresado especiales como el mecanizado de gran avance o el fresado trocoidal puede reducir el tiempo de mecanizado y, por tanto, aumentar la rentabilidad. Aparte de las herramientas con insertos de corte y fresas de metal duro, se emplearán fresas de alto rendimiento con formas de desbastado especiales.
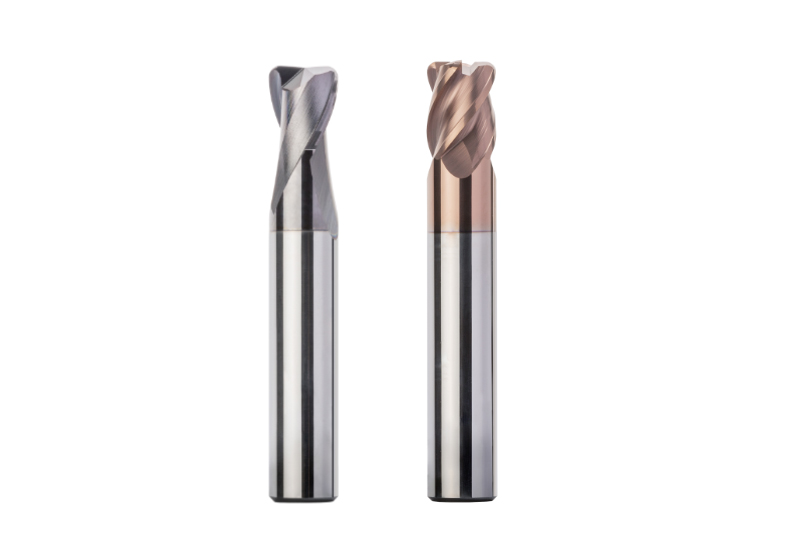
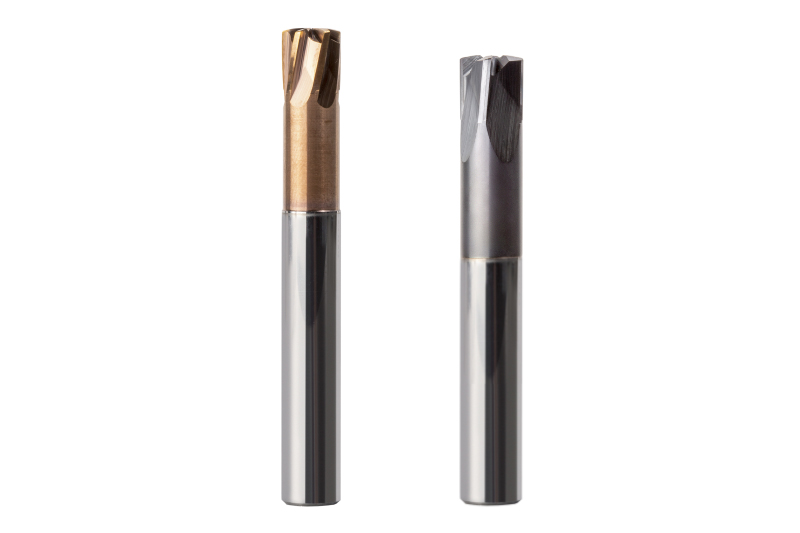
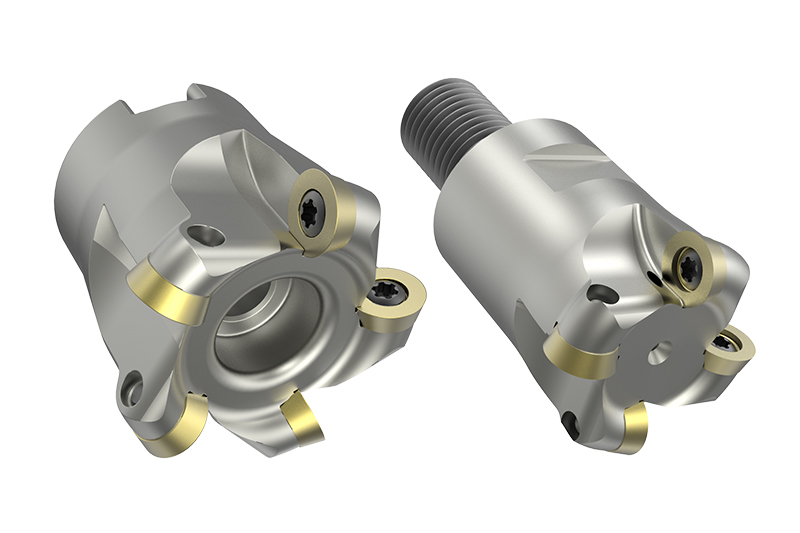
Restmaterial schruppen
Nach dem Schruppen bearbeiten Anwender in einem zweiten Bearbeitungsschritt das Restmaterial, insbesondere in Ecken und Kavitäten, auf ein möglichst konstantes Aufmaß vor. In der Regel kommen Werkzeuge mit Eckenradius oder Hochvorschubfräser zum Einsatz. Bei Bedarf kann auch ein Kugelfräser das Restmaterial in Ecken entfernen.
Vorschlichten
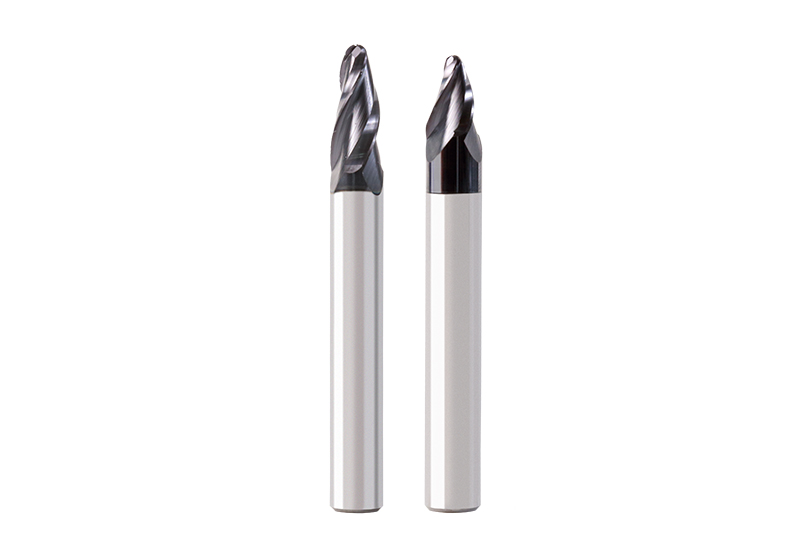
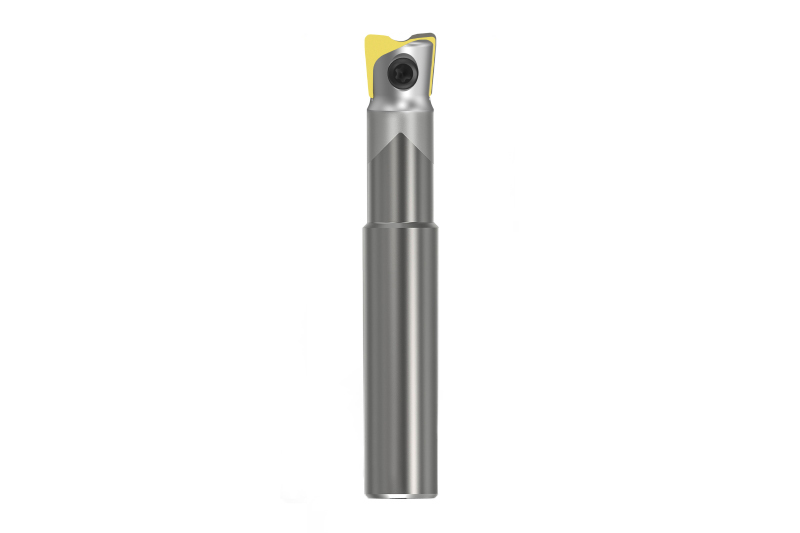
Bei hohen Anforderungen an Maßhaltigkeit und Oberflächengüte empfiehlt sich vor dem Schlichten eine Semi-Schlichtbearbeitung. Mit dem Vorschlichten nähert sich die Bearbeitung dem endgültigen Formprofil an. Ziel ist es, ein möglichst konstantes Restmaterial zu erhalten, um ein schnelles Schlichten mit hohen Anforderungen an die Oberflächenqualität zu ermöglichen. Das Aufmaß nach dem Schruppen beträgt ca. 0,5-1 mm bei gehärteten Materialien und 0,03-0,5 mm bei weichen Materialien. Nach dem Vorschlichten betragen die konstanten Aufmaße 0,05-0,1 mm bei gehärteten Materialien beziehungsweise 0,1-0,3 mm bei weichen Materialien.
Schlichten
Die Schlichtbearbeitung trägt das verbleibende Aufmaß ab, um die finale Form zu erreichen. Nach der Vorschlichtbearbeitung beträgt dies 0,05-0,1 mm bei gehärteten Materialien beziehungsweise 0,1-0,3 mm bei weichen Materialien. Kugel- und/oder Eckradiusfräser sind das Mittel der Wahl, abhängig von den finalen Konturen des Werkstücks.