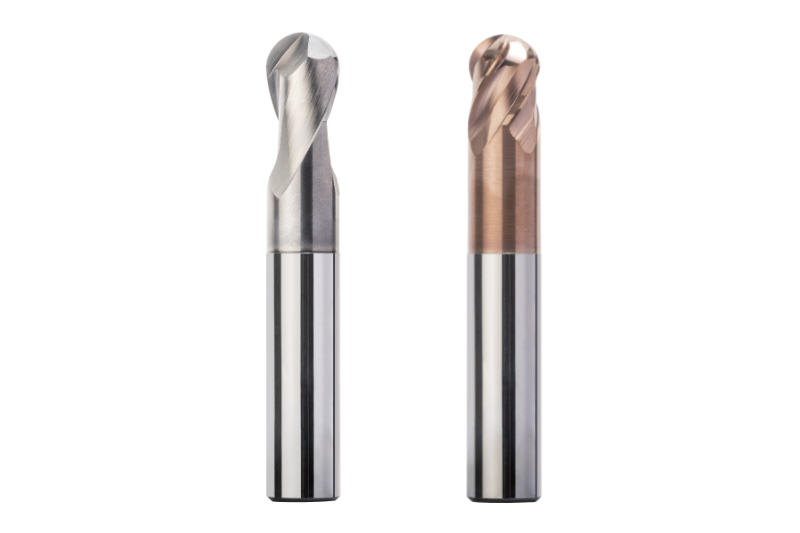
Lavorazione di tasche chiuse
Le tasche chiuse vengono prodotte per lo più tramite la sgrossatura nei piani Z. L’ingresso di lavorazione viene spesso individuato utilizzando un’inclinazione durante la fresatura. La scelta dell’utensile dipende dalla profondità delle pareti e dai piani inclinati da riprodurre sul componente. L’ampio portfolio MAPAL di sistemi modulari include anche la lavorazione di tasche più profonde con grandi diametri.
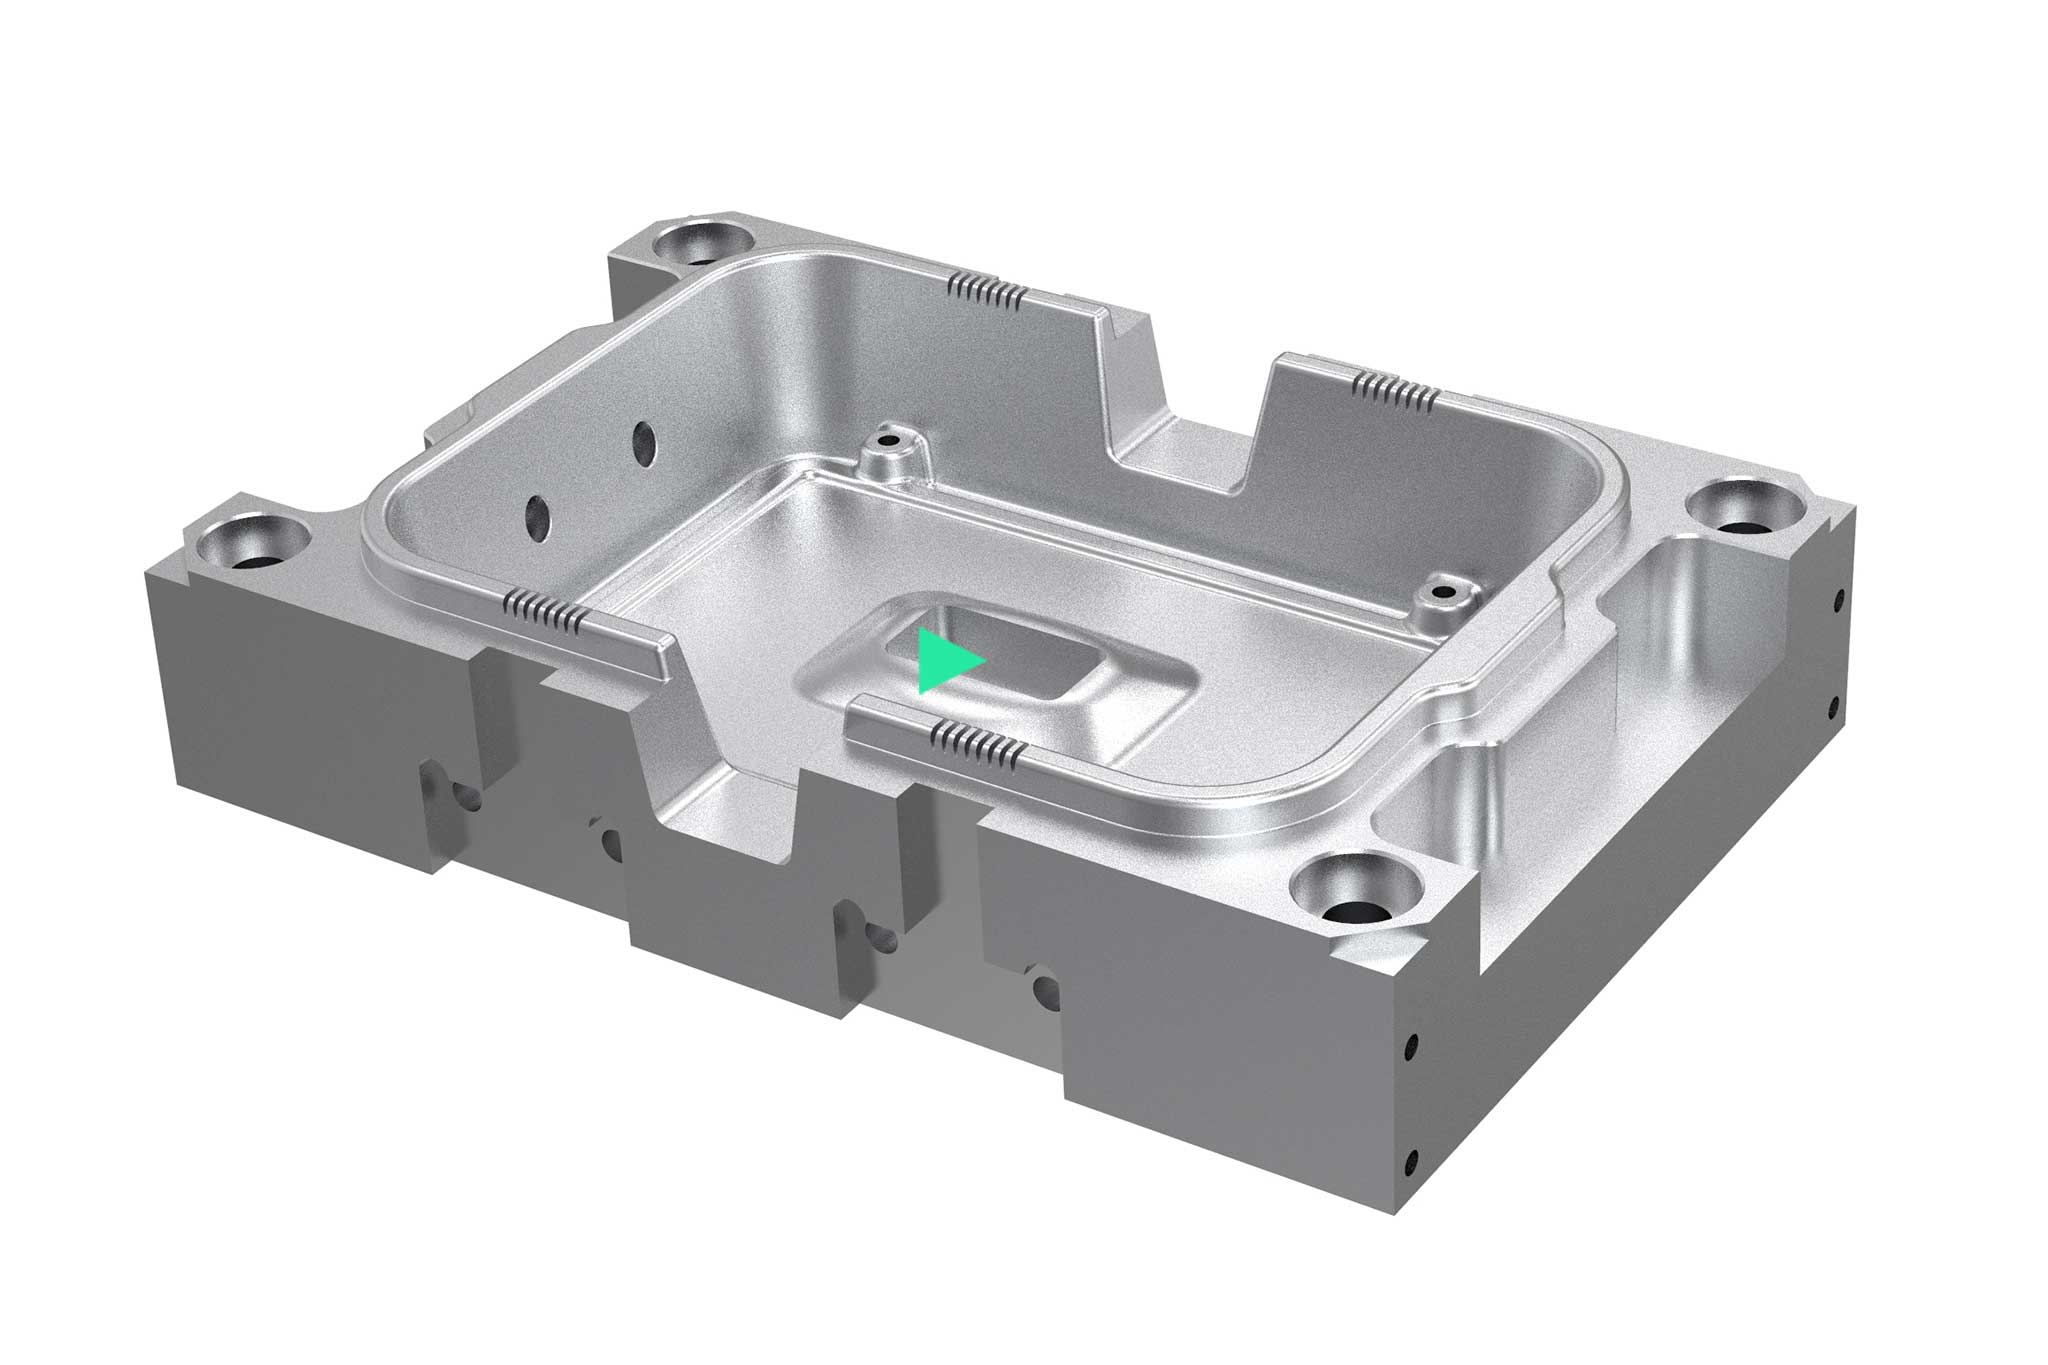
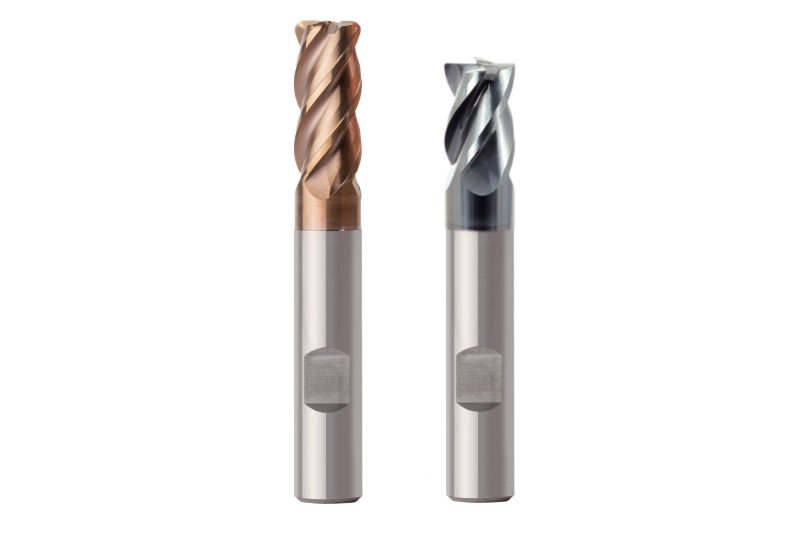
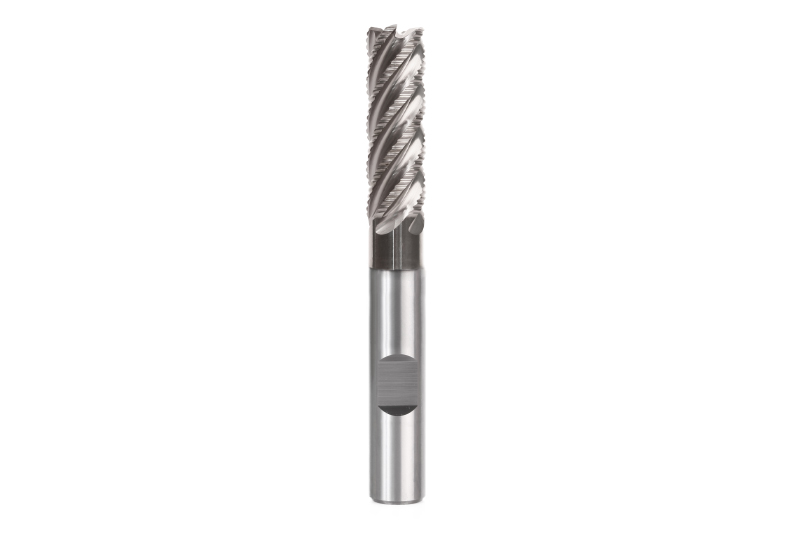
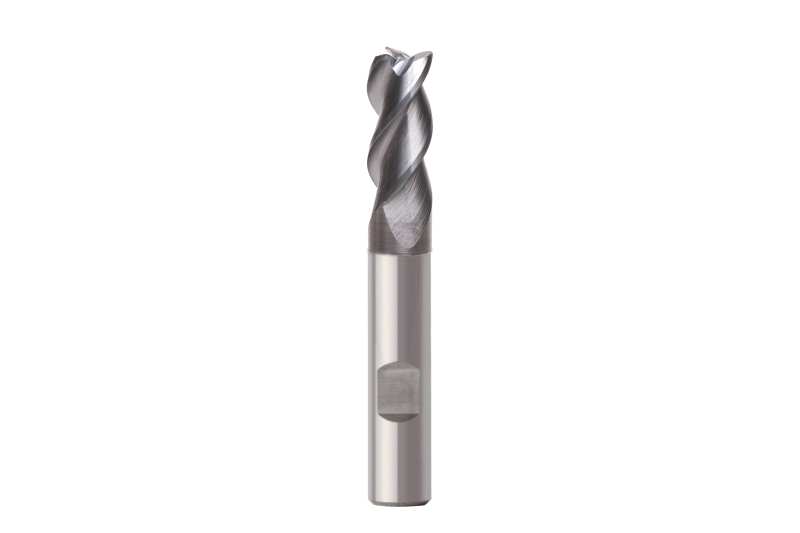
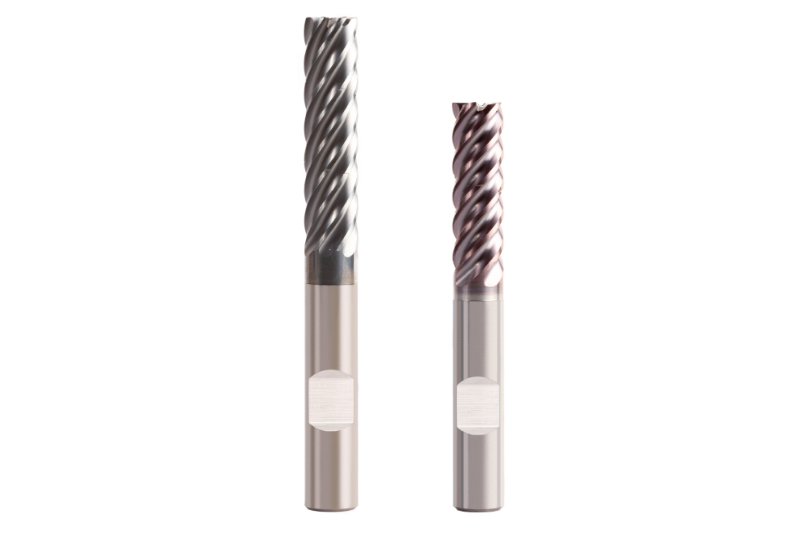
Tool overview for the following machining steps:
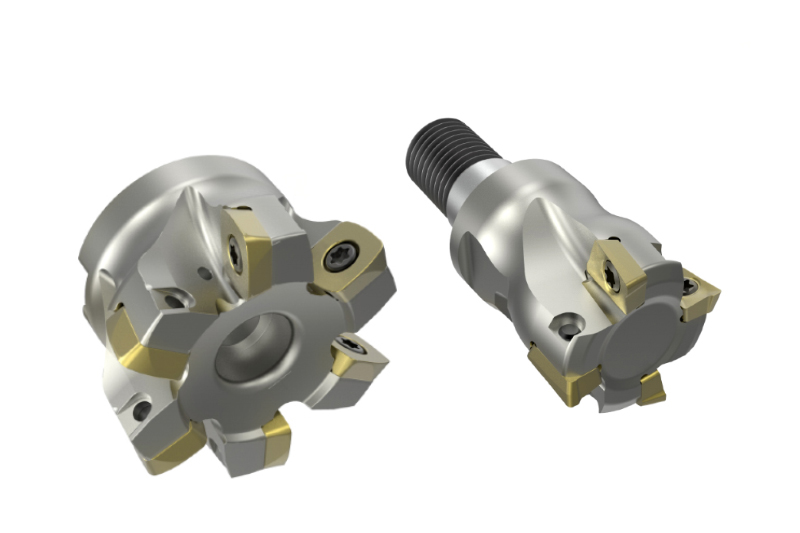
Schruppen
Die Schruppoperation ist für den Großteil des Zerspanungsvolumens verantwortlich. Spezielle Frässtrategien wie die Hochvorschubbearbeitung oder das trochoide Fräsen können die Bearbeitungszeit reduzieren und somit die Wirtschaftlichkeit steigern. Neben Werkzeugen mit Wendeschneidplatten und Vollhartmetallfräsern kommen Hochleistungsfräser mit spezieller Schruppgeometrie zum Einsatz.
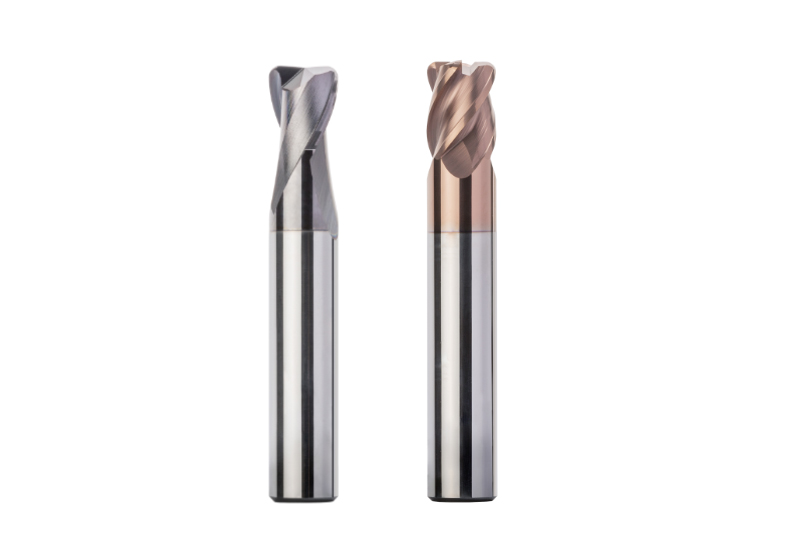
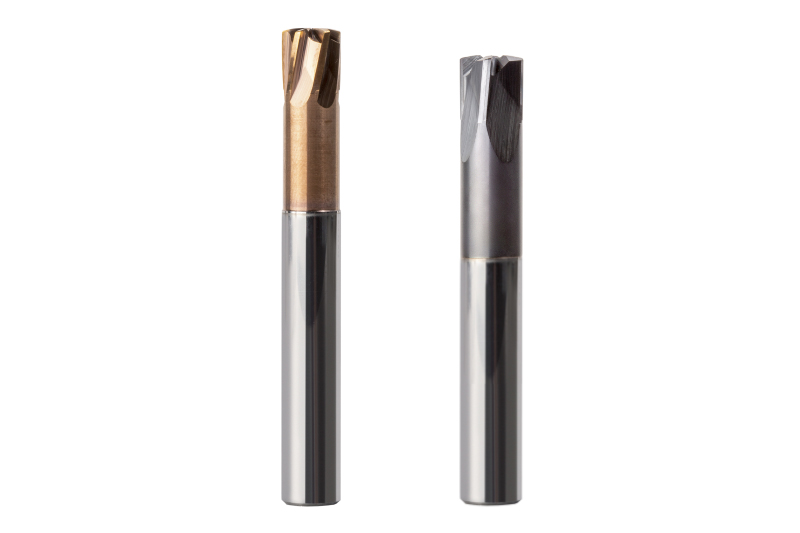
Sgrossatura del materiale residuo
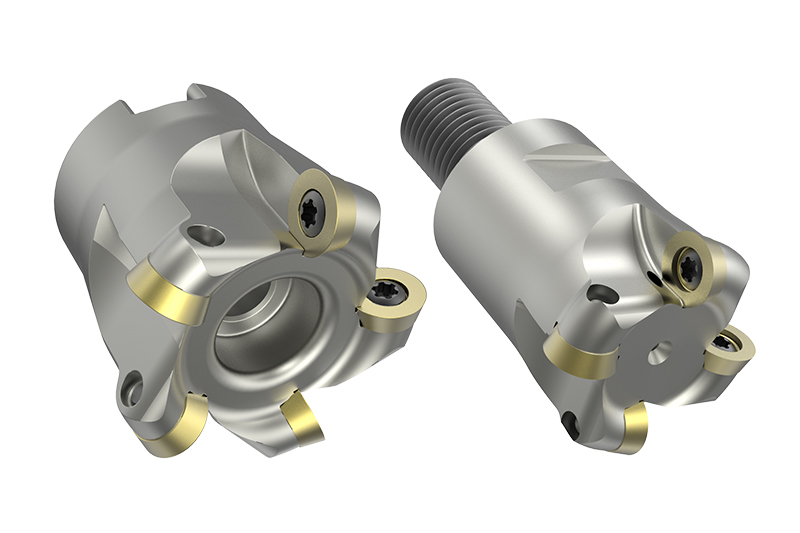
Dopo la sgrossatura, gli utenti procedono alla prelavorazione del materiale residuo, soprattutto negli angoli e nelle cavità, fino a ottenere dimensioni quanto più costanti possibile in una seconda fase di lavorazione. Di norma, vengono impiegati utensili con raggio di punta o frese ad elevato avanzamento. Se necessario, è possibile rimuovere il materiale residuo anche utilizzando una fresa a profilo sferico.
Semi-finition
Lorsque les exigences en matière de précision dimensionnelle et de qualité de surface sont élevées, il est recommandé de procéder à une semi-finition avant la finition. Avec la semi-finition, l'usinage se rapproche du profil de moule final. L'objectif est d'obtenir une matière résiduelle aussi constante que possible afin de permettre une finition rapide avec des exigences élevées en termes de qualité de surface. La surépaisseur après l'ébauche est d'environ 0,5-1 mm pour les matériaux trempés et 0,03-0,5 mm pour les matériaux tendres. Après la semi-finition, les surépaisseurs constantes sont de 0,05-0,1 mm pour les matériaux trempés et de 0,1-0,3 mm pour les matériaux tendres.
Finition
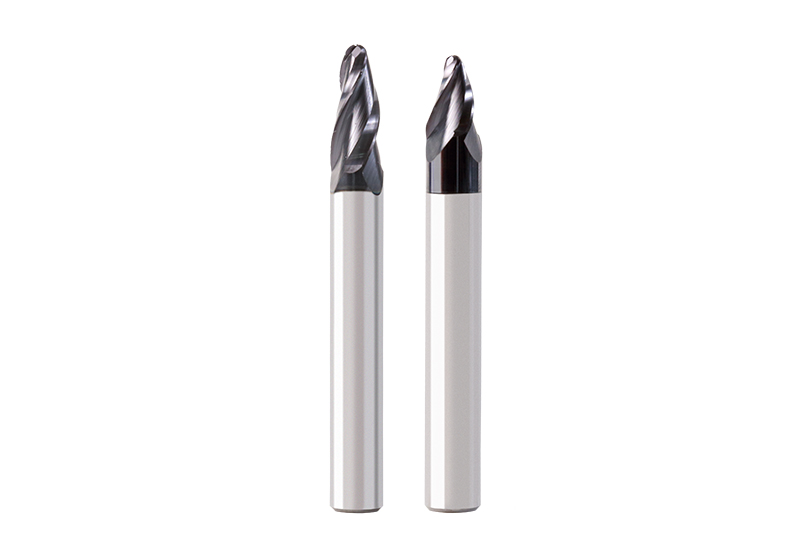
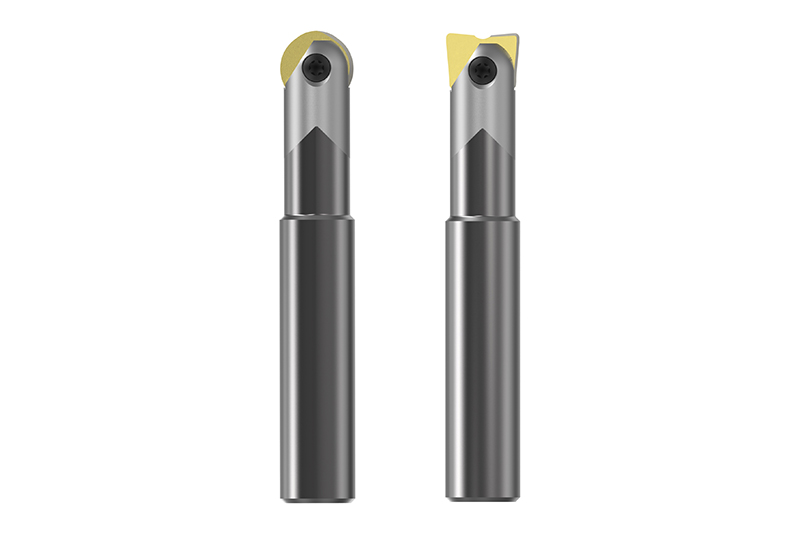
L'usinage de finition enlève la surépaisseur restante pour obtenir la forme finale. Après la semi-finition, la valeur est de 0,05-0,1 mm pour les matériaux trempés et de 0,1-0,3 mm pour les matériaux tendres. Les fraises sphériques et/ou fraise rayonnée sont le moyen de choix, en fonction des contours finaux de la pièce.
Finition de la matière résiduelle
Les propriétés de plus en plus complexes des moules à produire nécessitent, après l'usinage de finition, un fraisage de la matière résiduelle, principalement dans les angles. Les fraises sphériques en carbure monobloc sont généralement utilisées à cet effet.