
Obróbka powierzchni 3D
Im Werkzeug- und Formenbau ist die Herstellung komplexer werdender Formen Alltag. Kontinuierliche Weiterentwicklungen bei Werkzeugmaschinen und CAM-Software heben die Leistungsfähigkeit und Produktivität auf ein immer höheres Niveau. Somit müssen auch die eingesetzten Werkzeuge stets dem neuesten Stand der Technik entsprechen. Um hier ein Optimum zu erreichen, steht eine Prozessanalyse am Beginn der Auslegung.
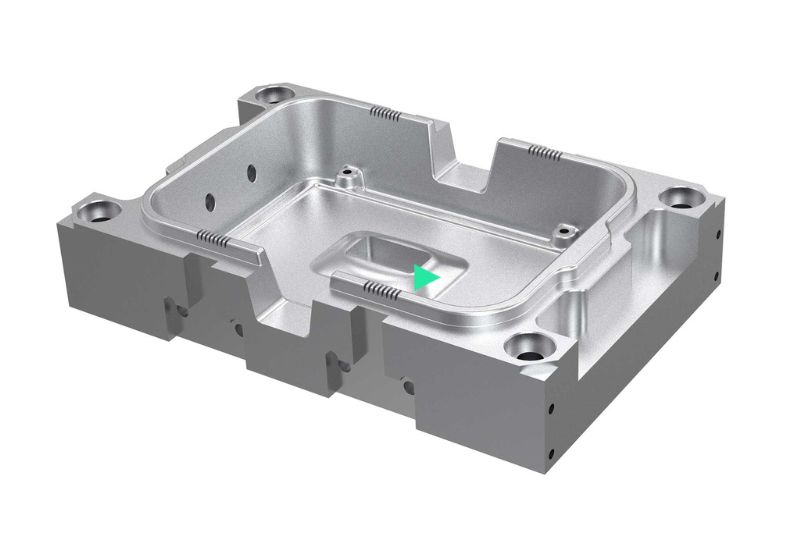
Werkzeugübersicht für folgende Bearbeitungsschritte:
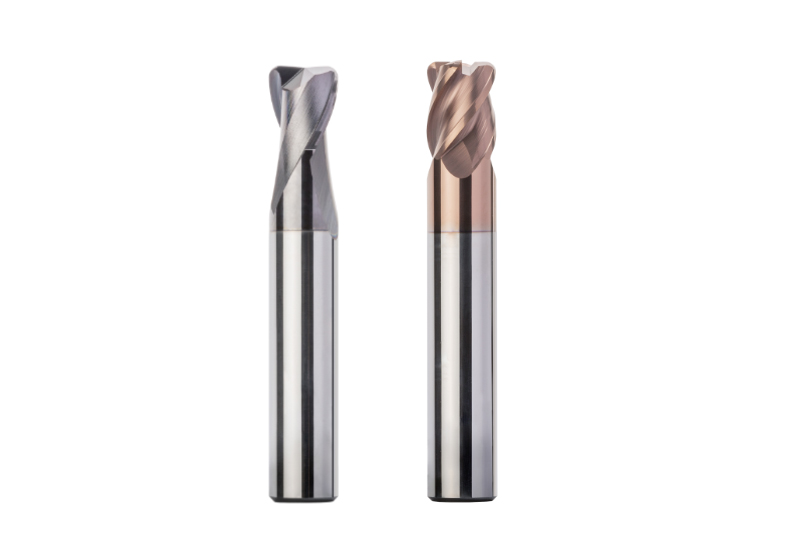
Obróbka zgrubna
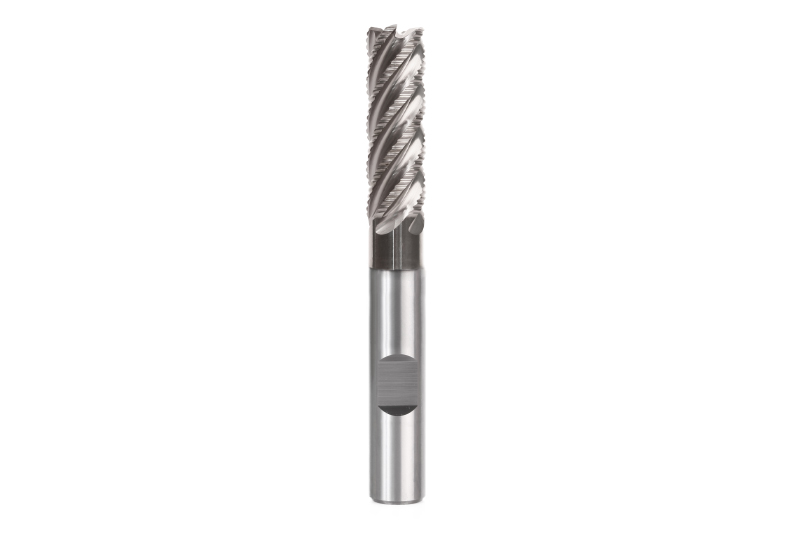
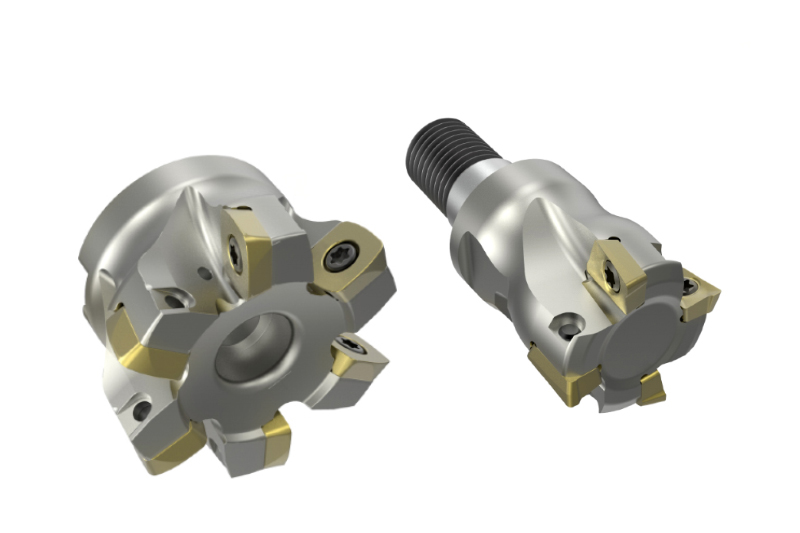
Operacja zgrubna odpowiada za większość objętości skrawania. Specjalne strategie frezowania, takie jak obróbka z dużym posuwem lub frezowanie trochoidalne, mogą skrócić czas obróbki, a tym samym zwiększyć ekonomiczność. Oprócz narzędzi z płytkami skrawającymi i frezami z węglika spiekanego stosuje się frezy o wysokiej wydajności ze specjalną geometrią zgrubną.
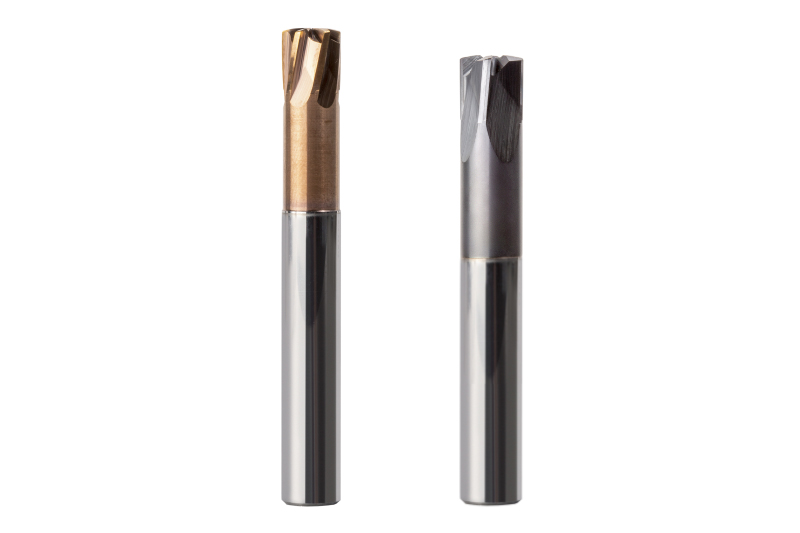
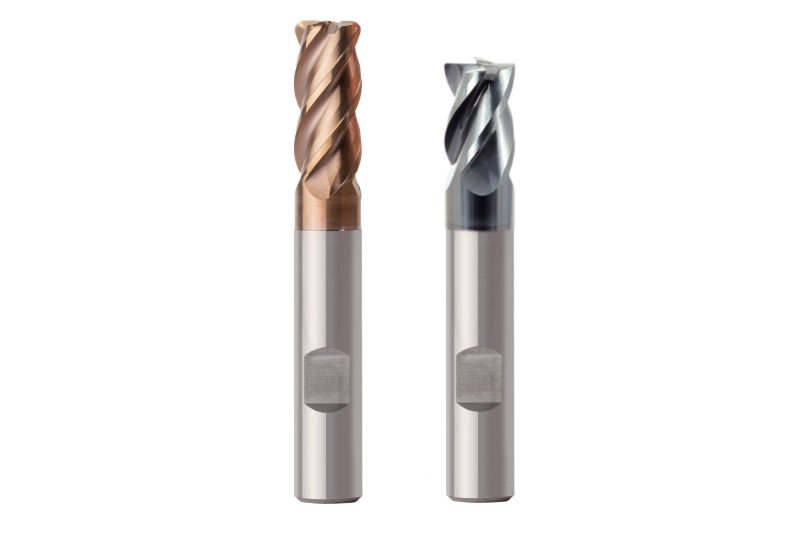
Ébaucher la matière résiduelle
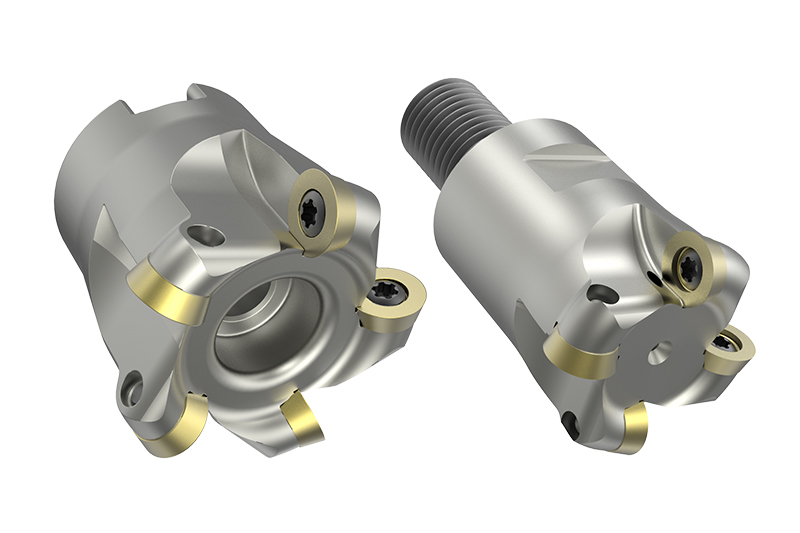
Après l'ébauche, les utilisateurs effectuent une deuxième étape d'usinage sur la matière résiduelle, en particulier dans les coins et les cavités, afin d'obtenir une surépaisseur aussi constante que possible. En règle générale, on utilise des outils à rayon d'angle ou des fraises à grande avance. Si nécessaire, une fraise sphérique peut également éliminer la matière résiduelle dans les coins.
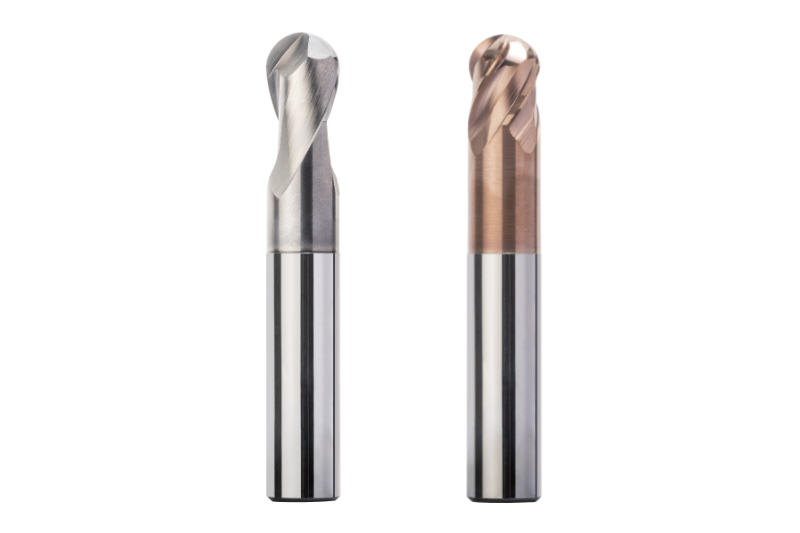
Pre-finishing
If there are high demands on dimensional accuracy and surface finish, semi-finishing is recommended before finishing. With pre-finishing, machining approaches the final mould profile. The aim is to obtain a residual material that is as constant as possible in order to enable fast finishing with high demands on the surface quality. The stock removal after roughing is approx. 0.5-1 mm for hardened materials and 0.03-0.5 mm for soft materials. After pre-finishing, the constant stock removal is 0.05-0.1 mm for hardened materials or 0.1-0.3 mm for soft materials.
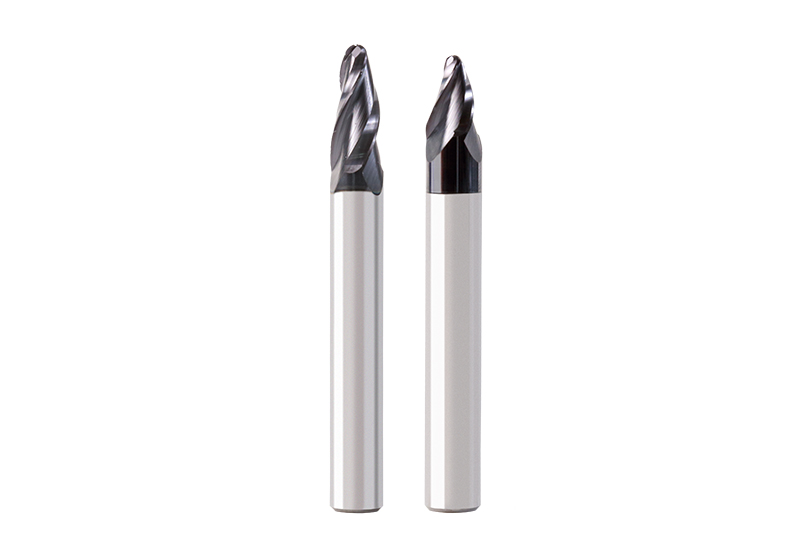
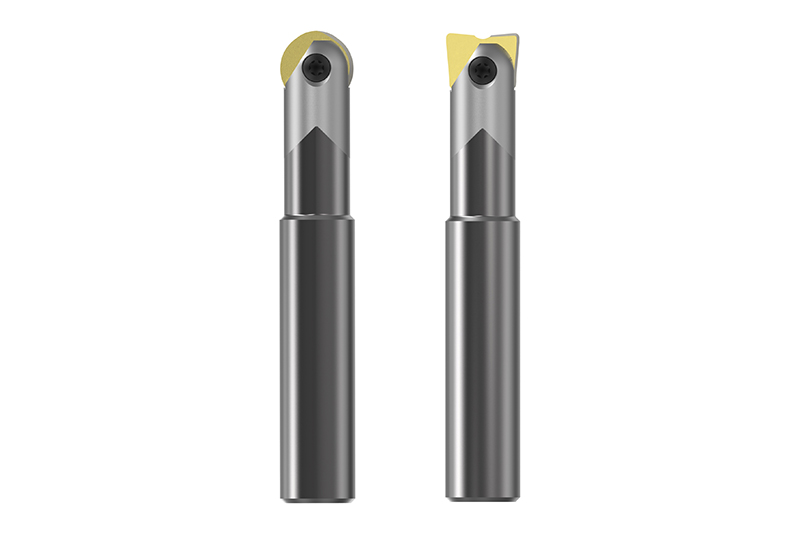
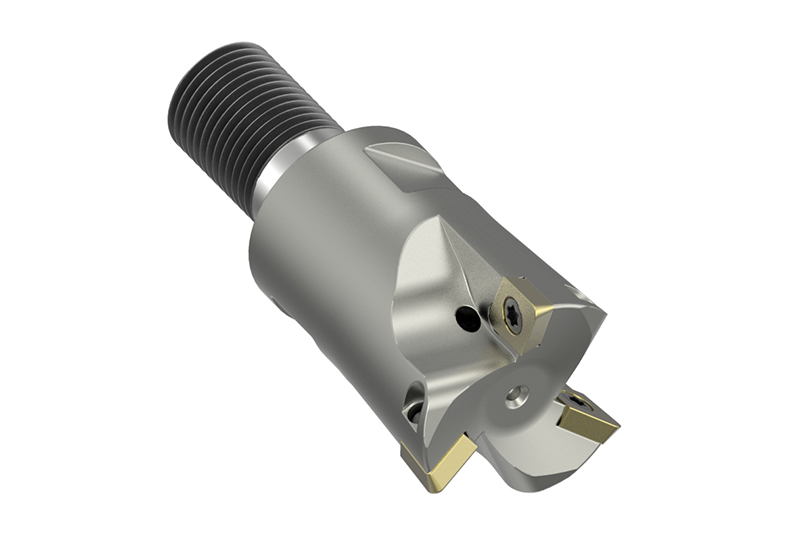
Wykańczanie
Frezowanie wykańczające usuwa pozostały nadmiar materiału, aby uzyskać ostateczny kształt. Po wstępnym frezowaniu wynosi on 0,05-0,1 mm w przypadku materiałów hartowanych lub 0,1-0,3 mm w przypadku materiałów miękkich. W zależności od ostatecznych konturów obrabianego przedmiotu, należy wybrać frezy kuliste i/lub narożne.
Frezowanie resztek materiału
Coraz bardziej złożone właściwości wytwarzanych form wymagają po obróbce wykańczającej frezowania pozostałego materiału, głównie w narożnikach. Do tego celu stosuje się zazwyczaj frezy kulkowe z węglika spiekanego.