• Excavator

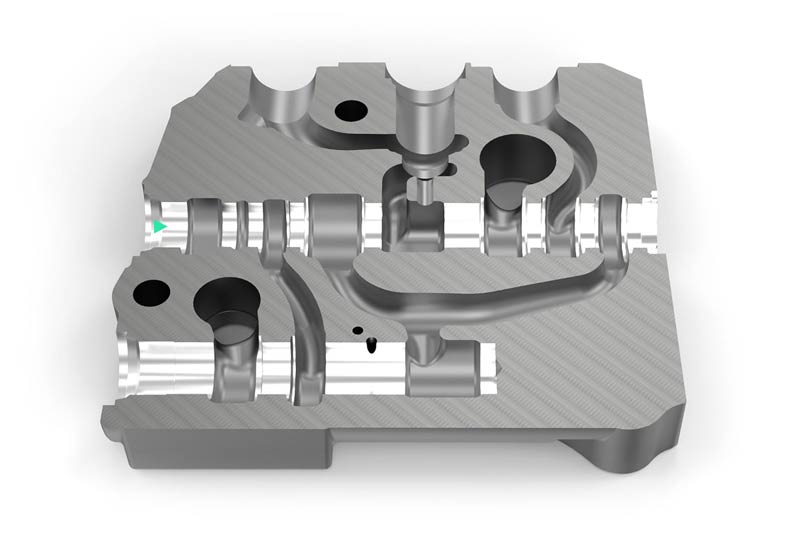
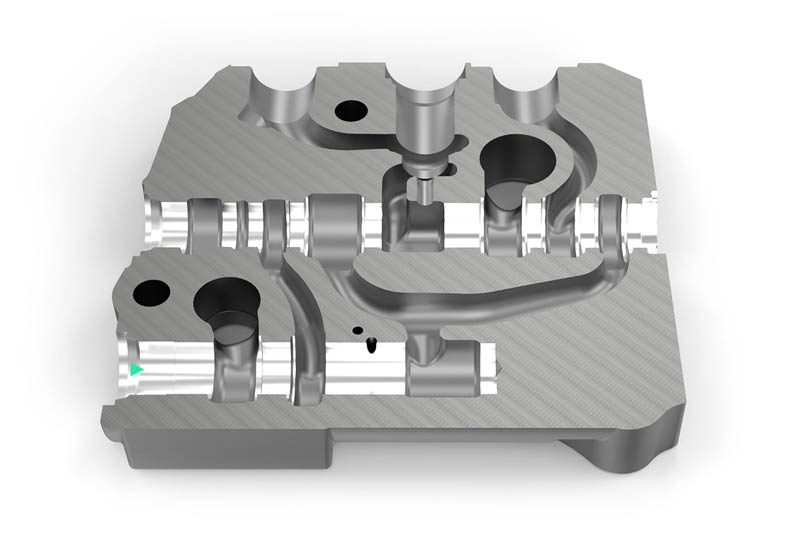
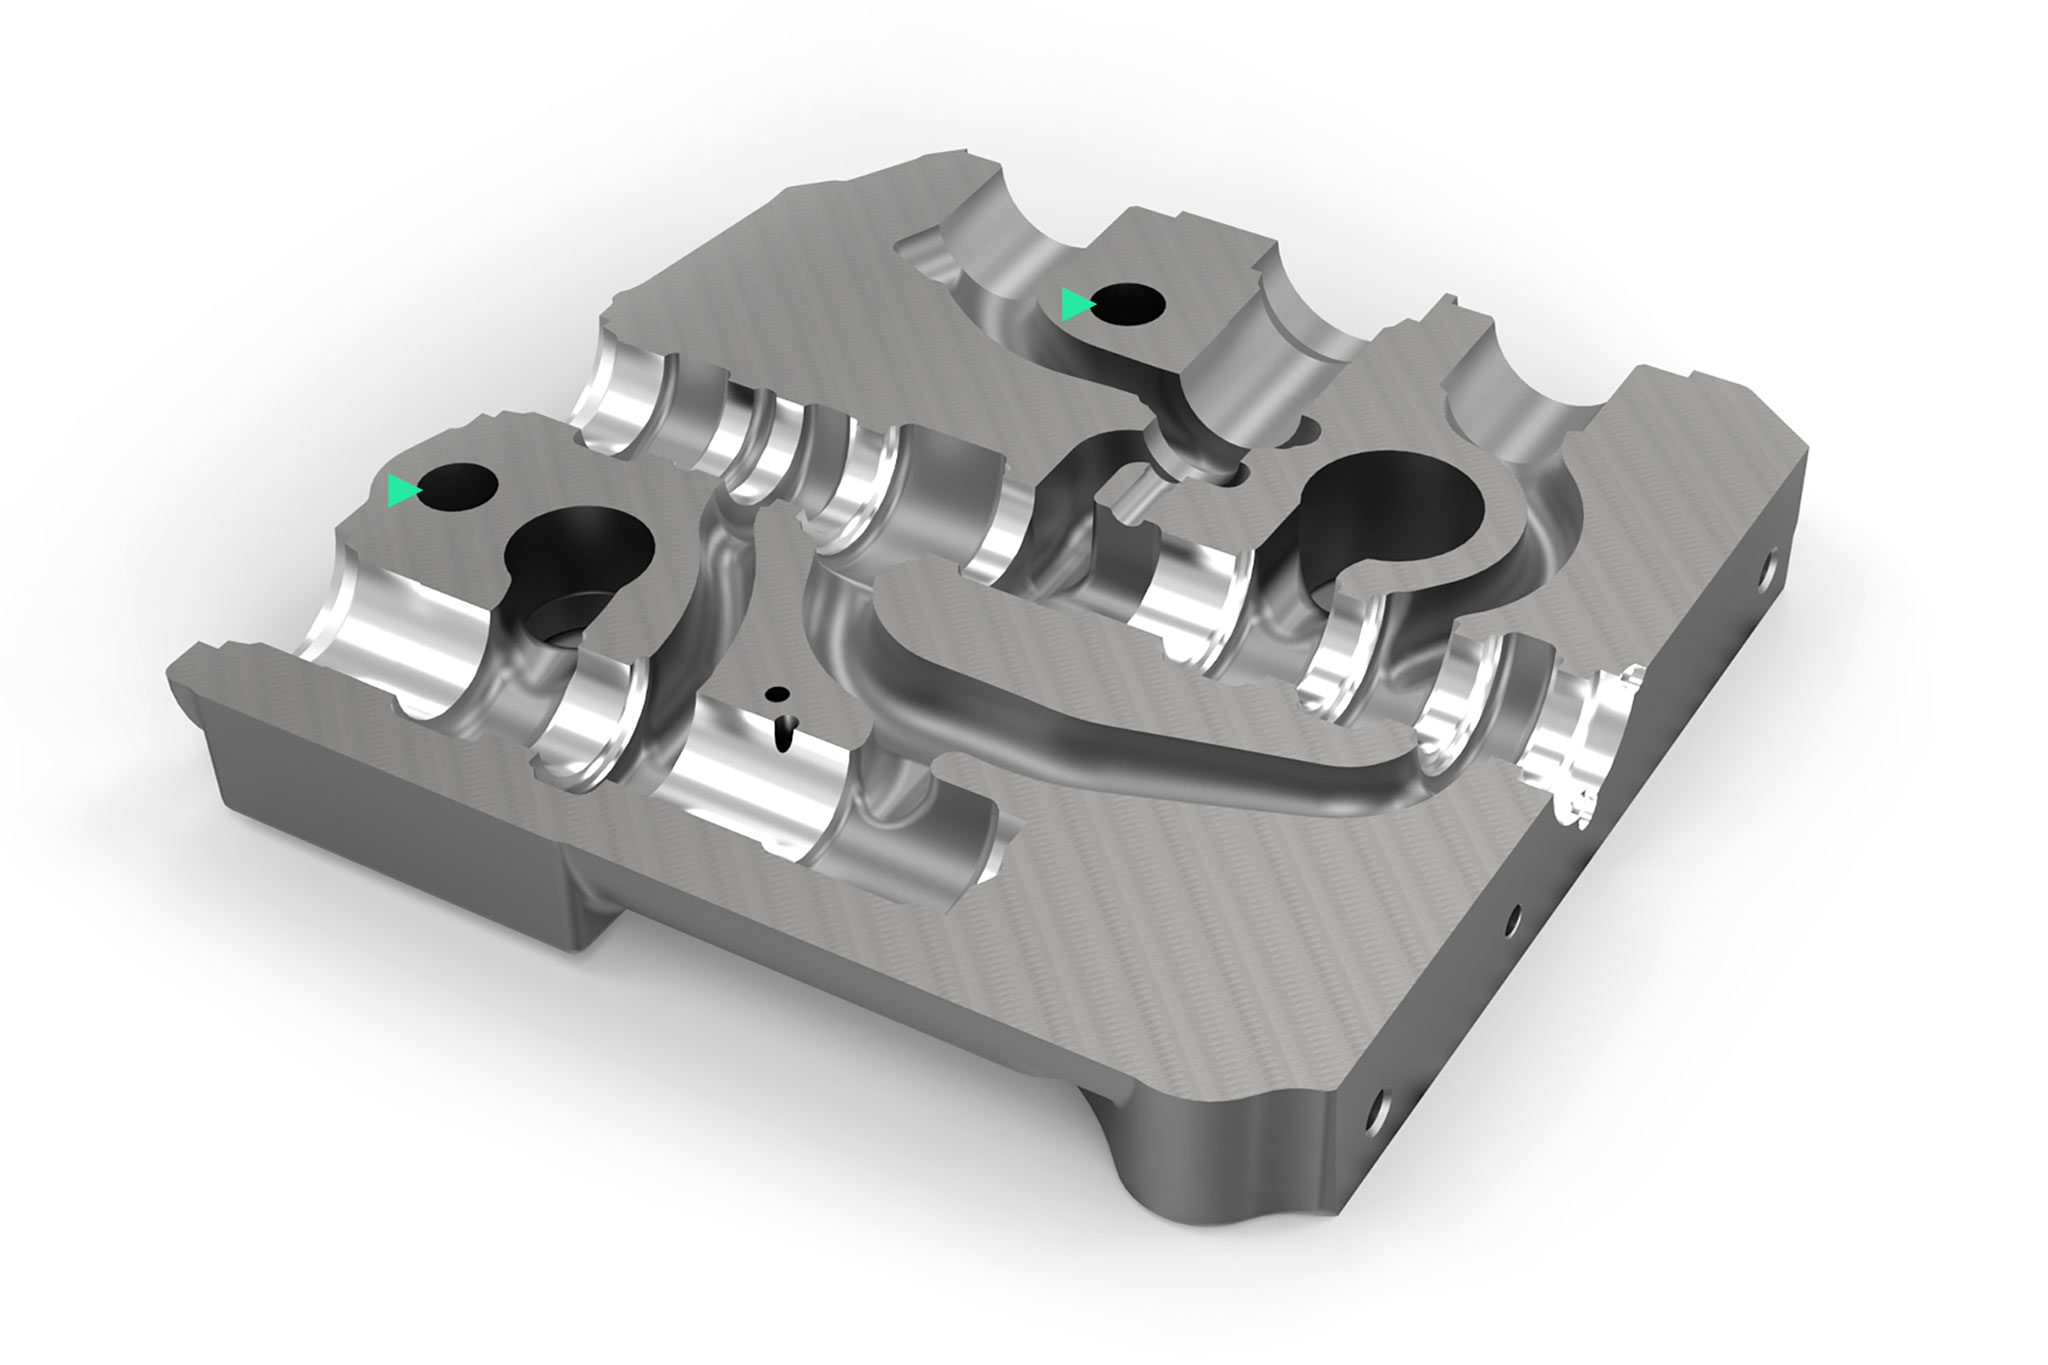
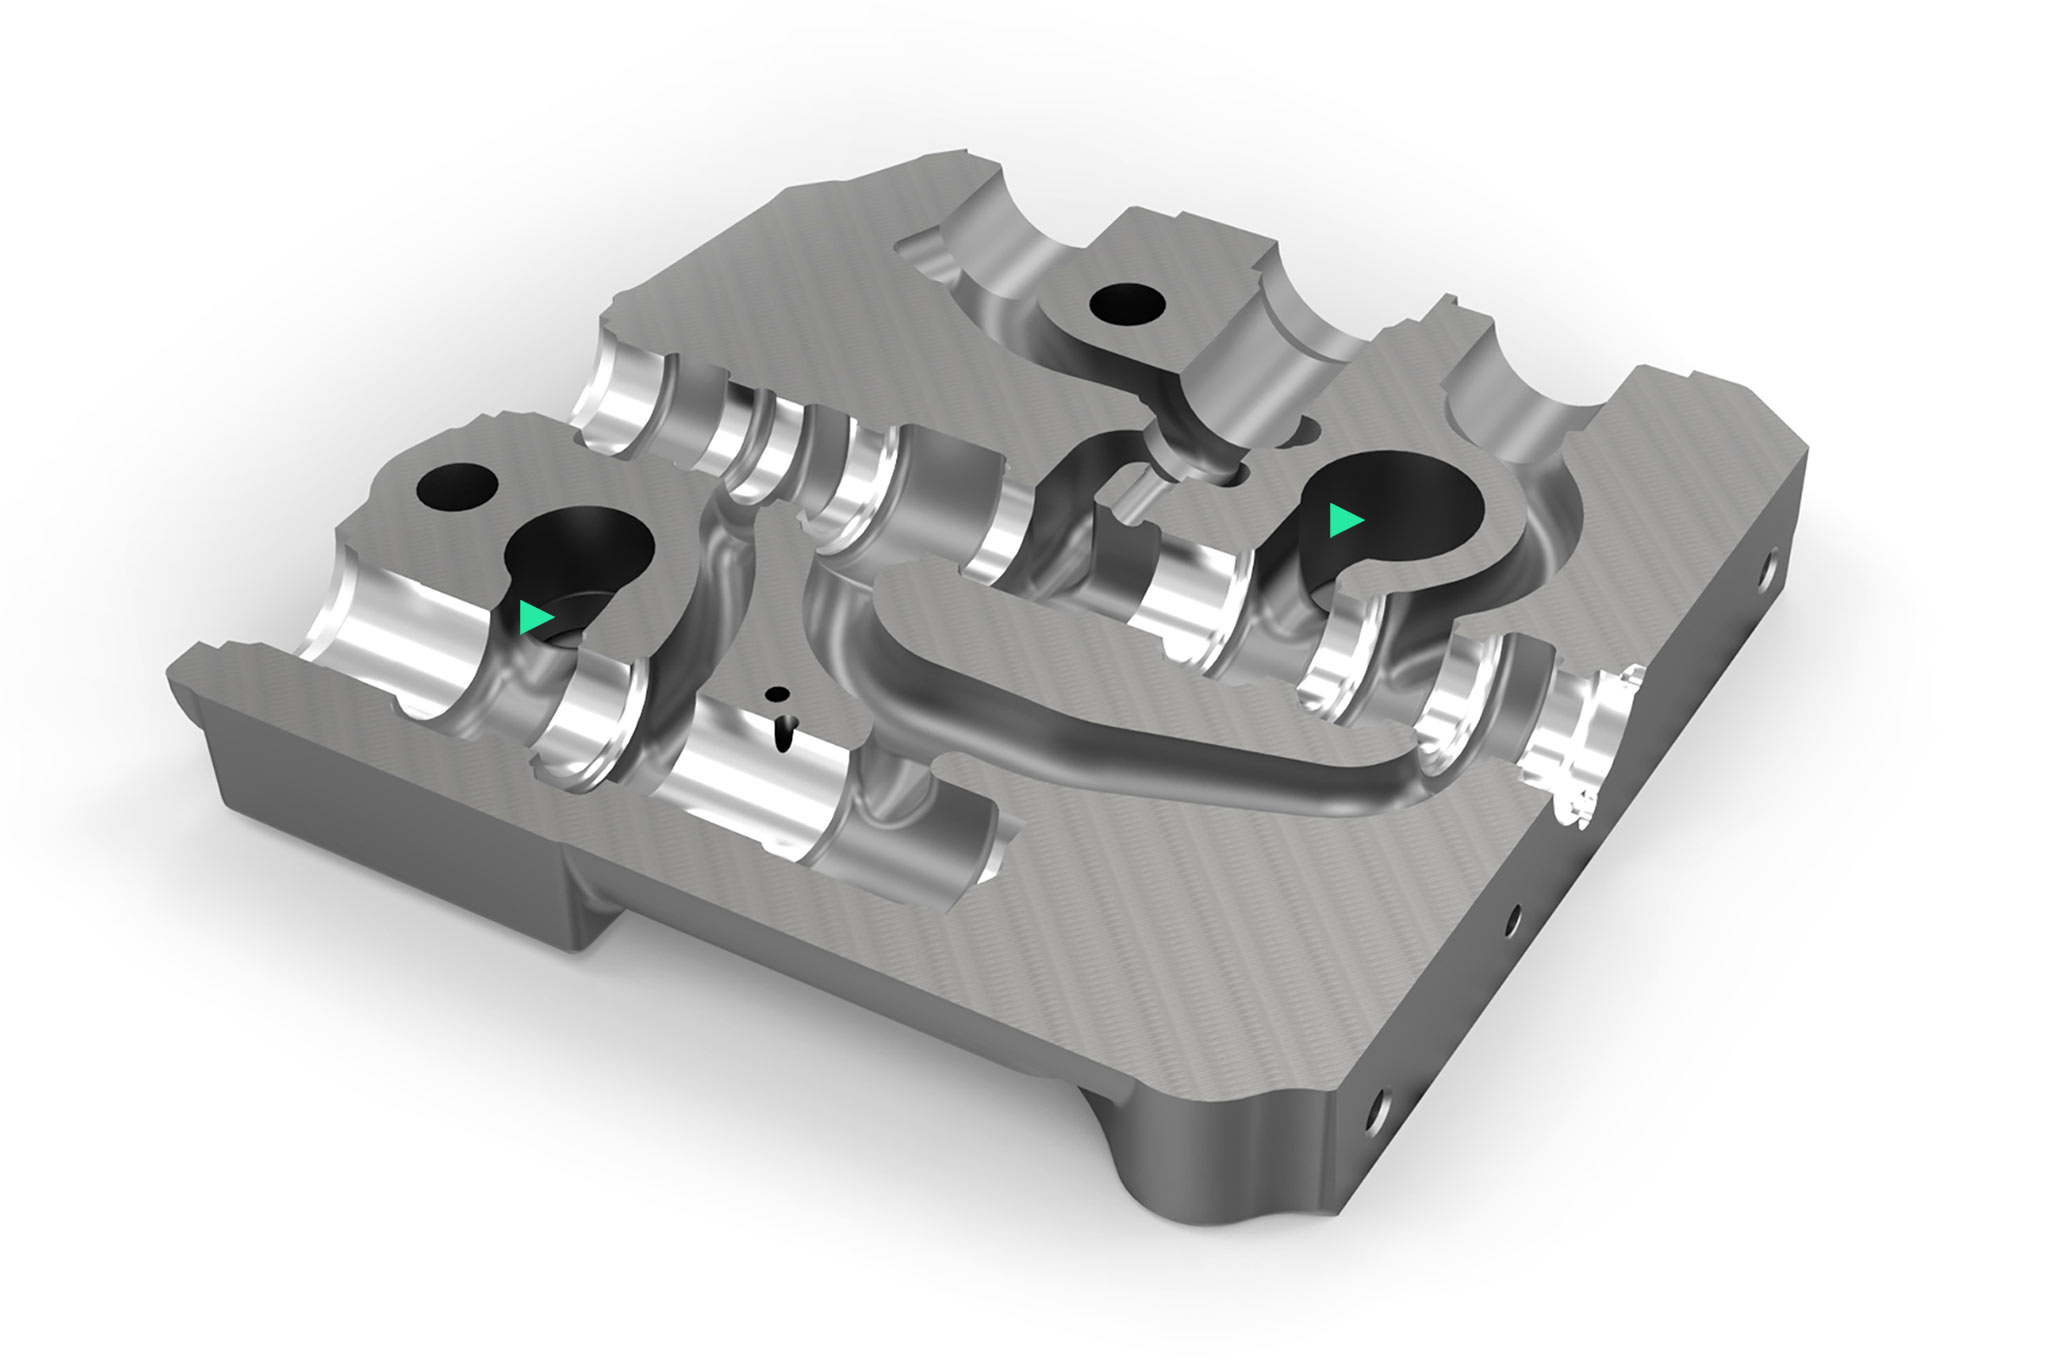
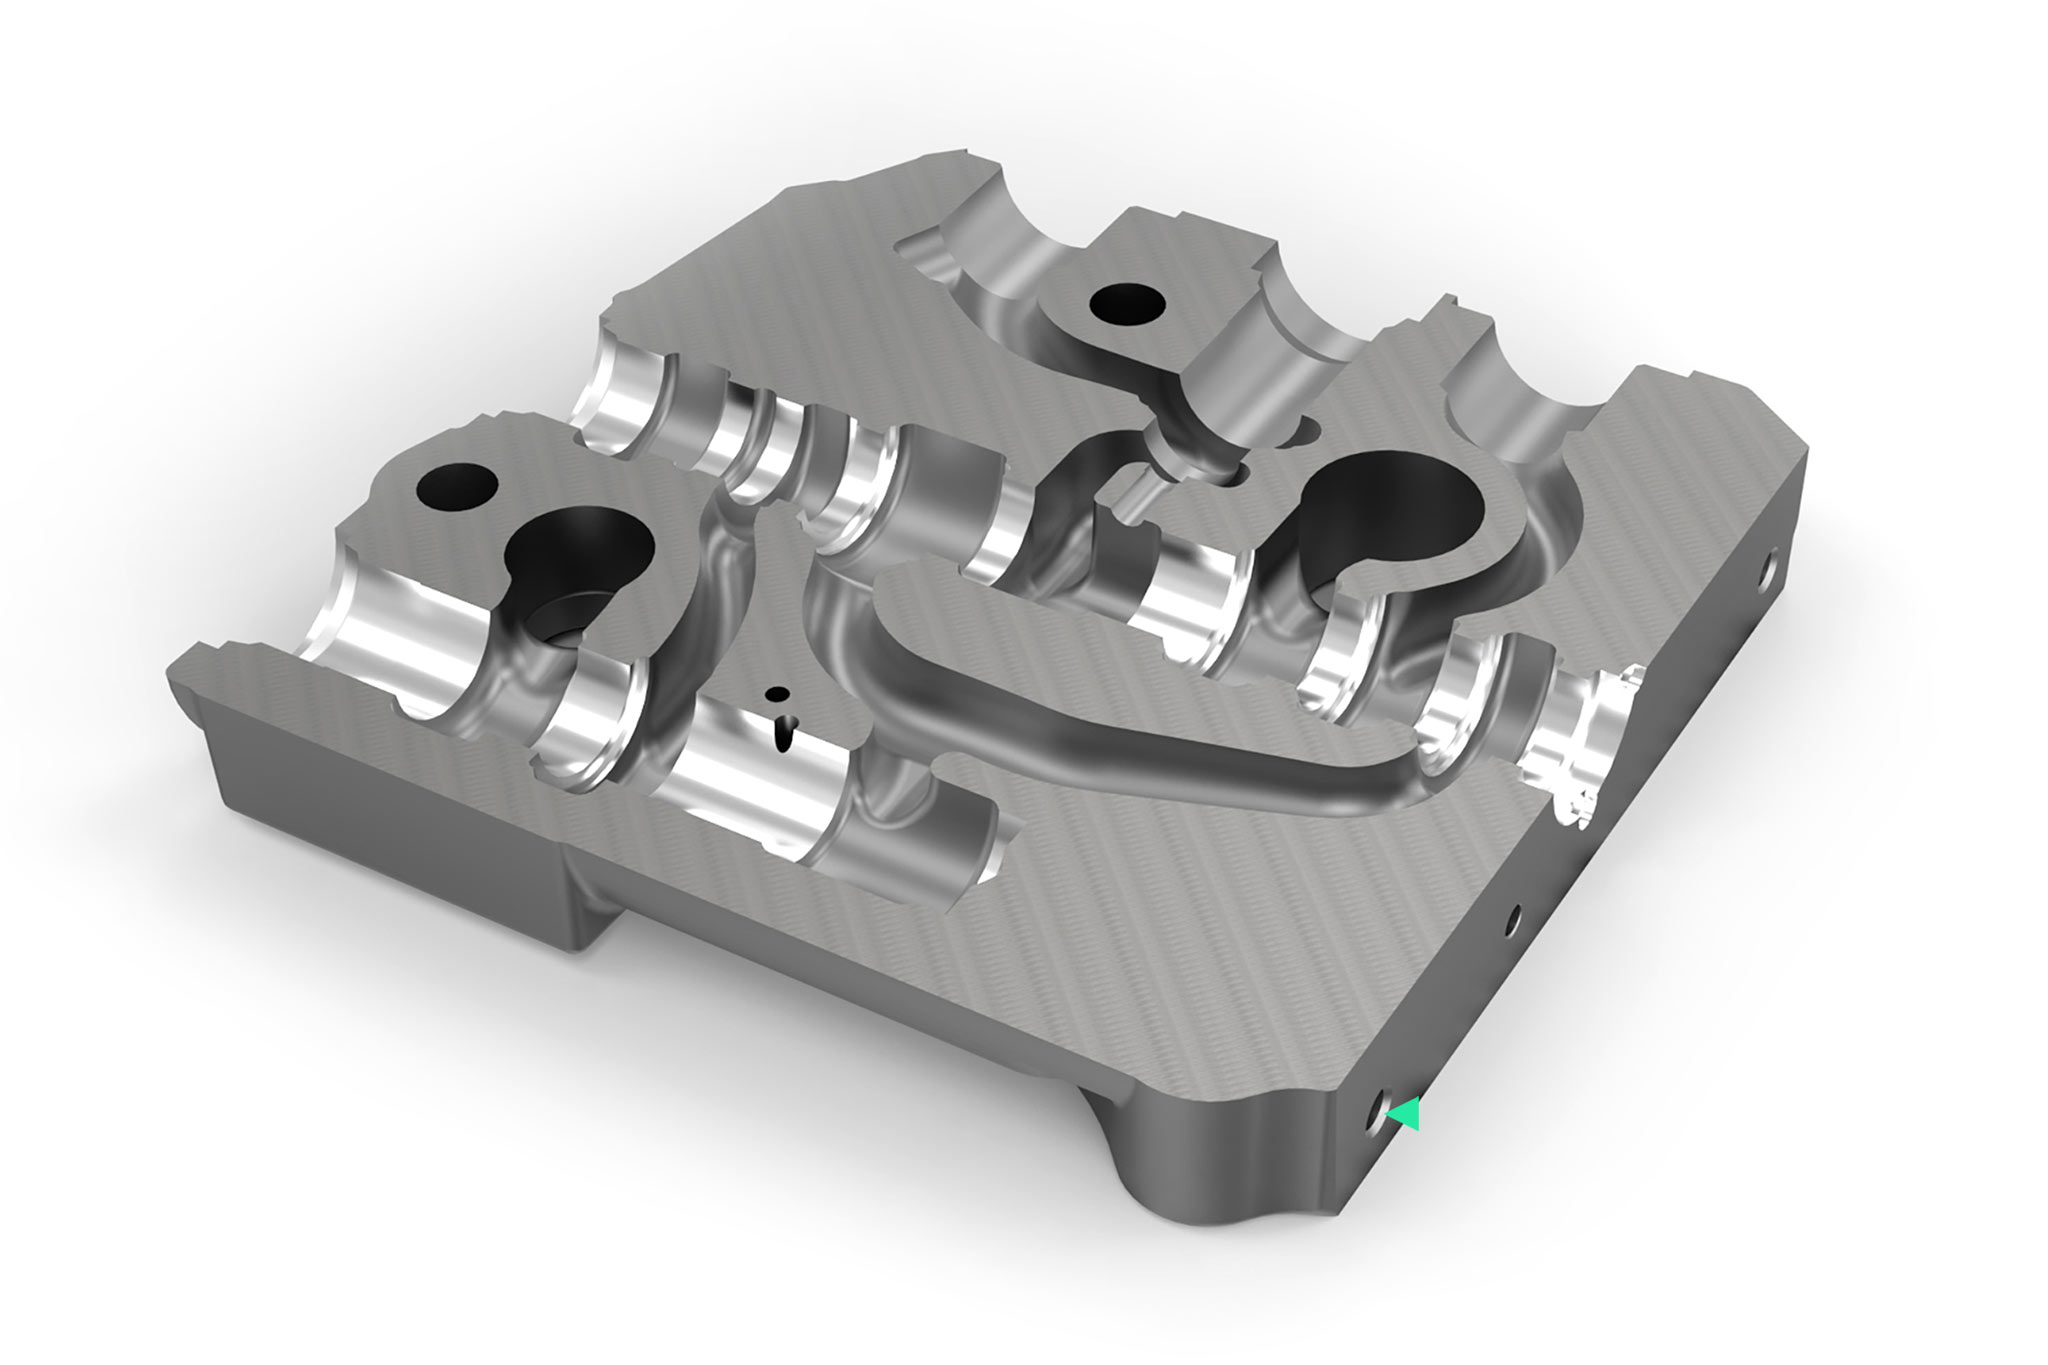
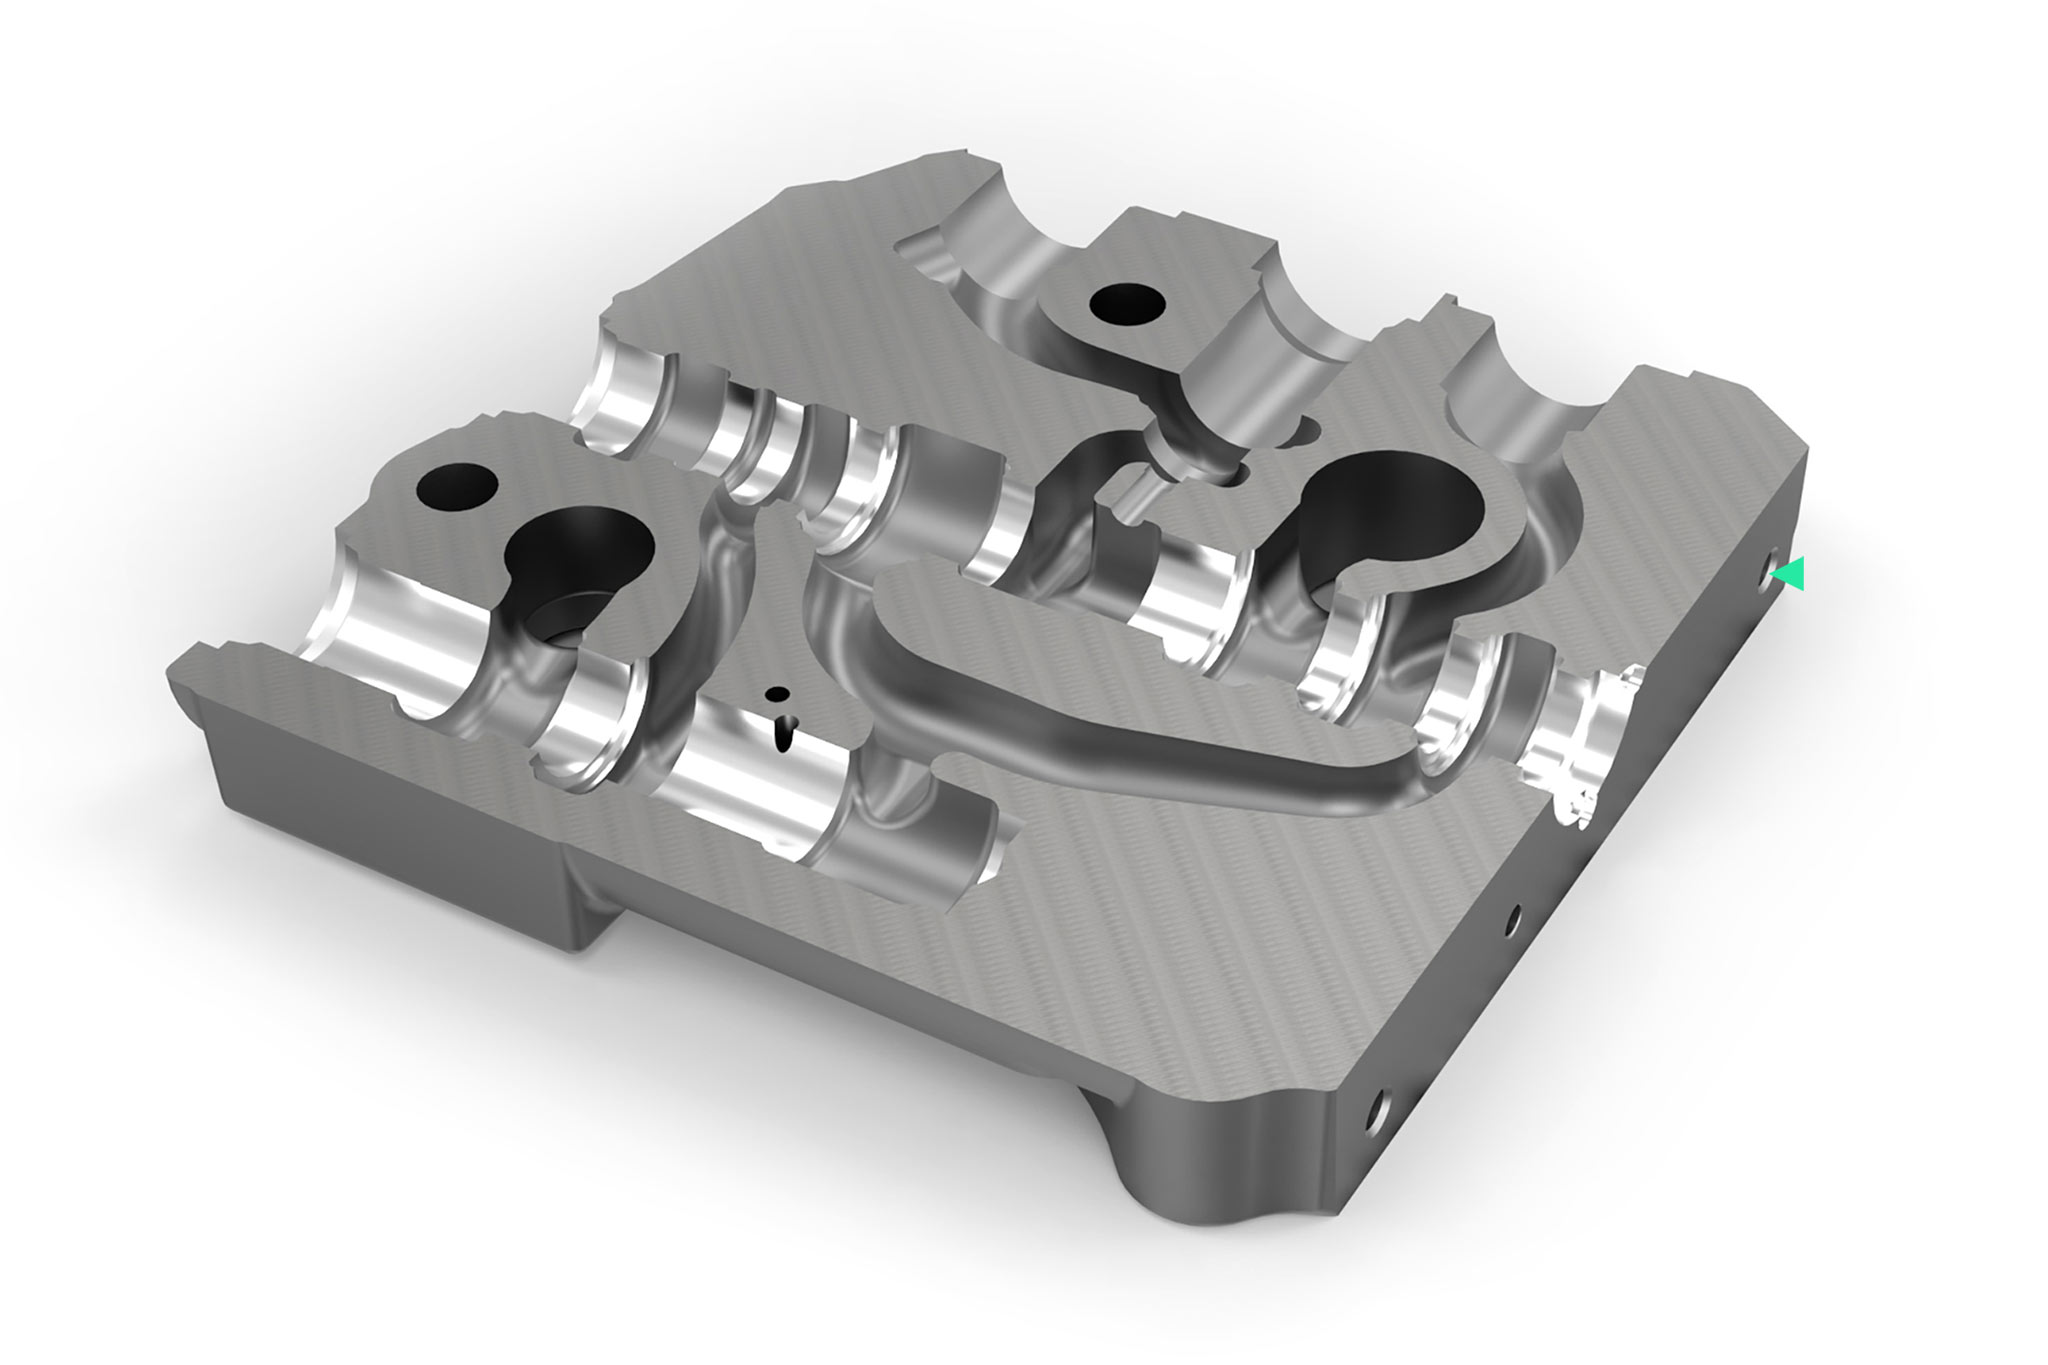
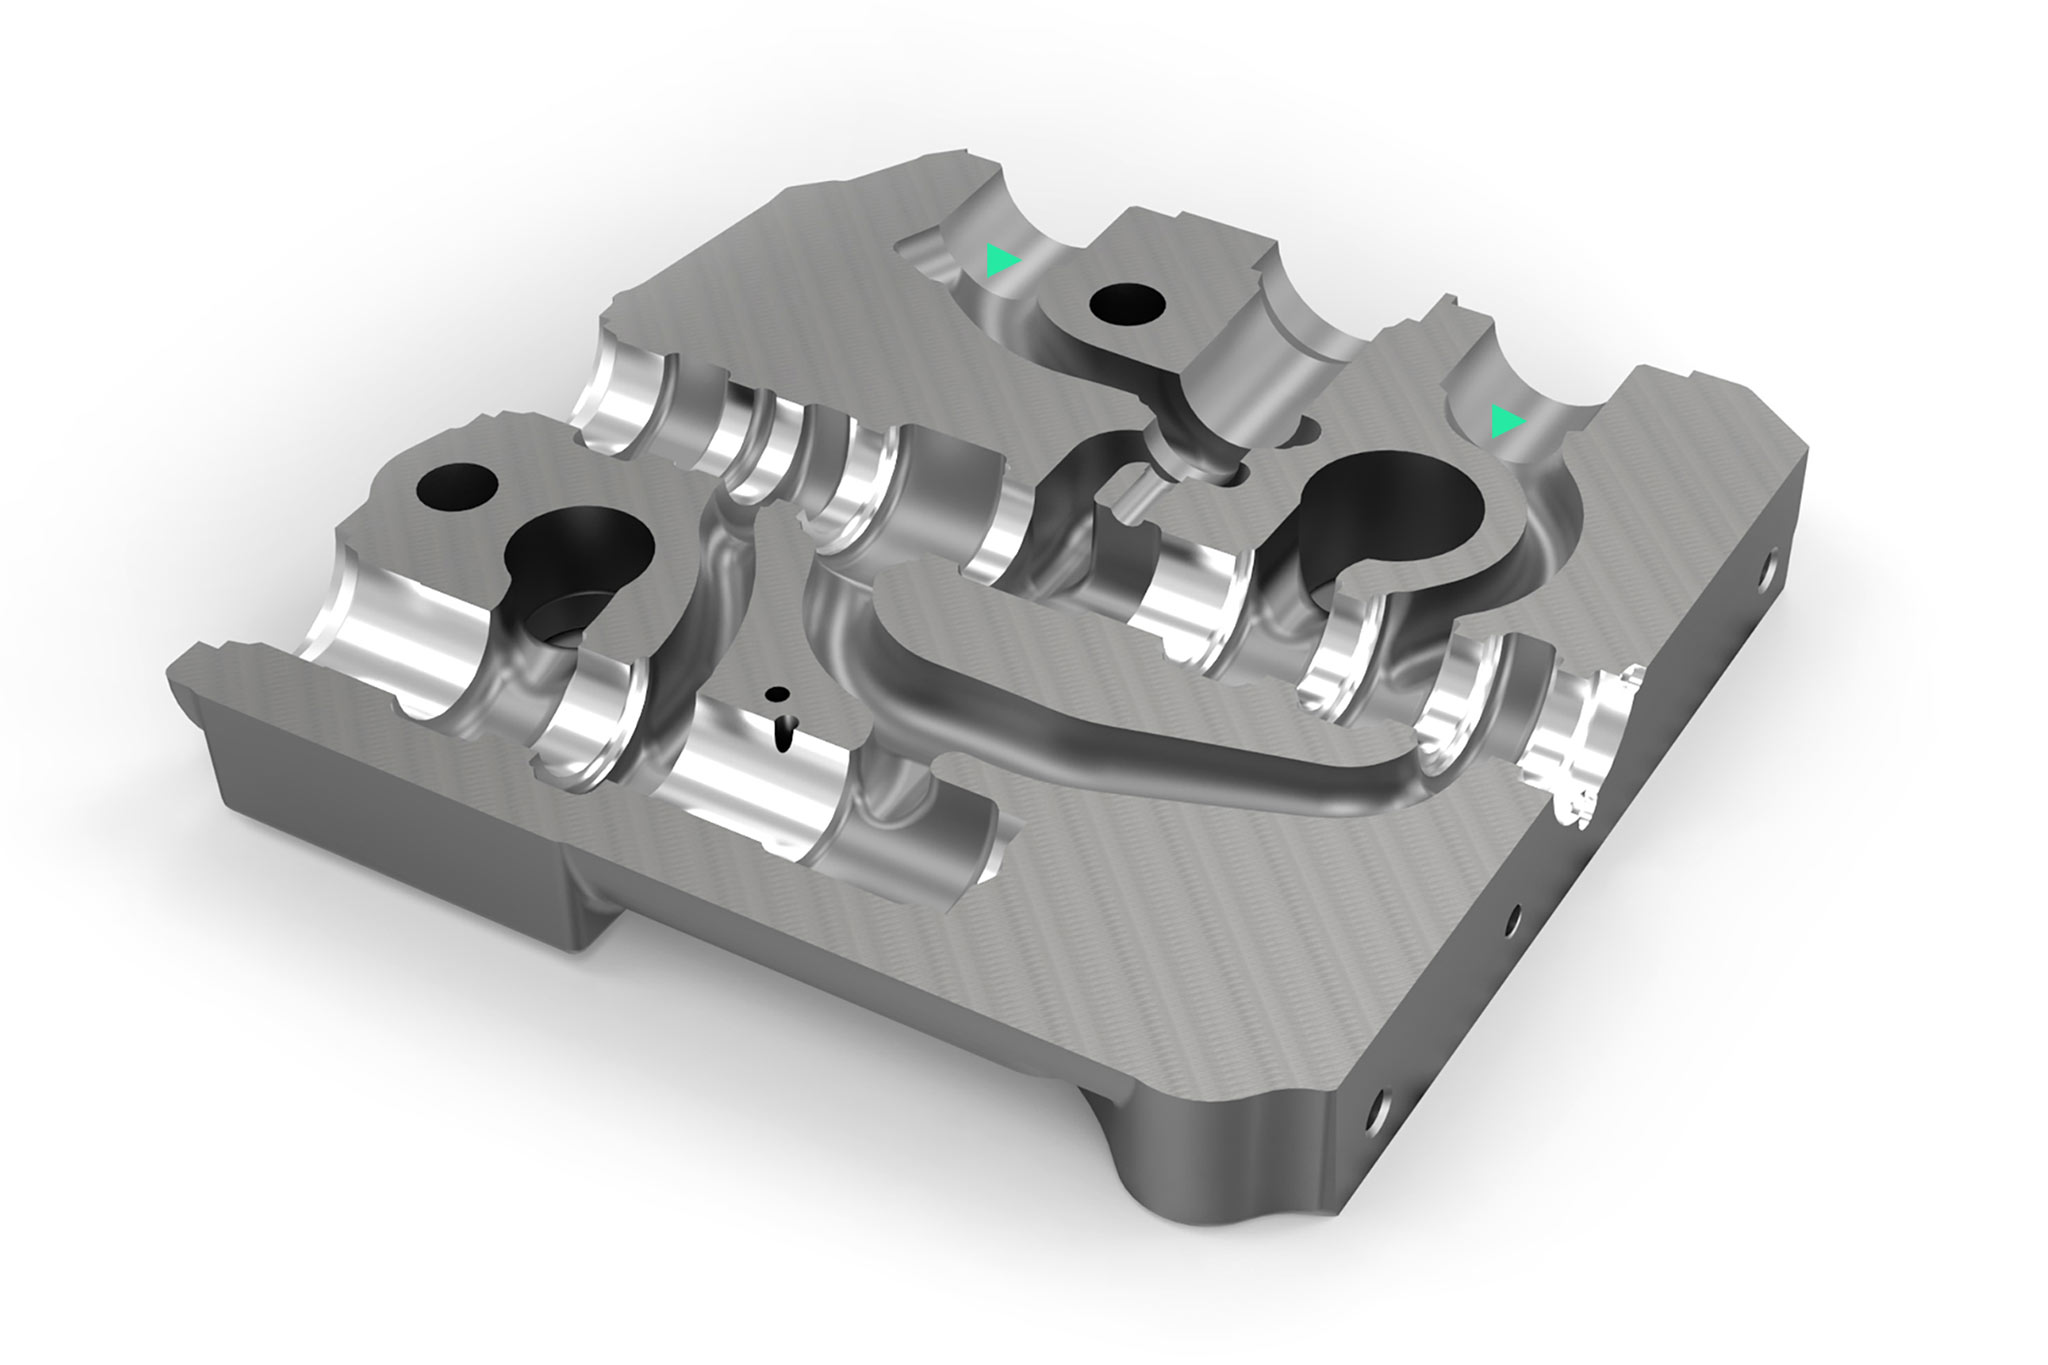
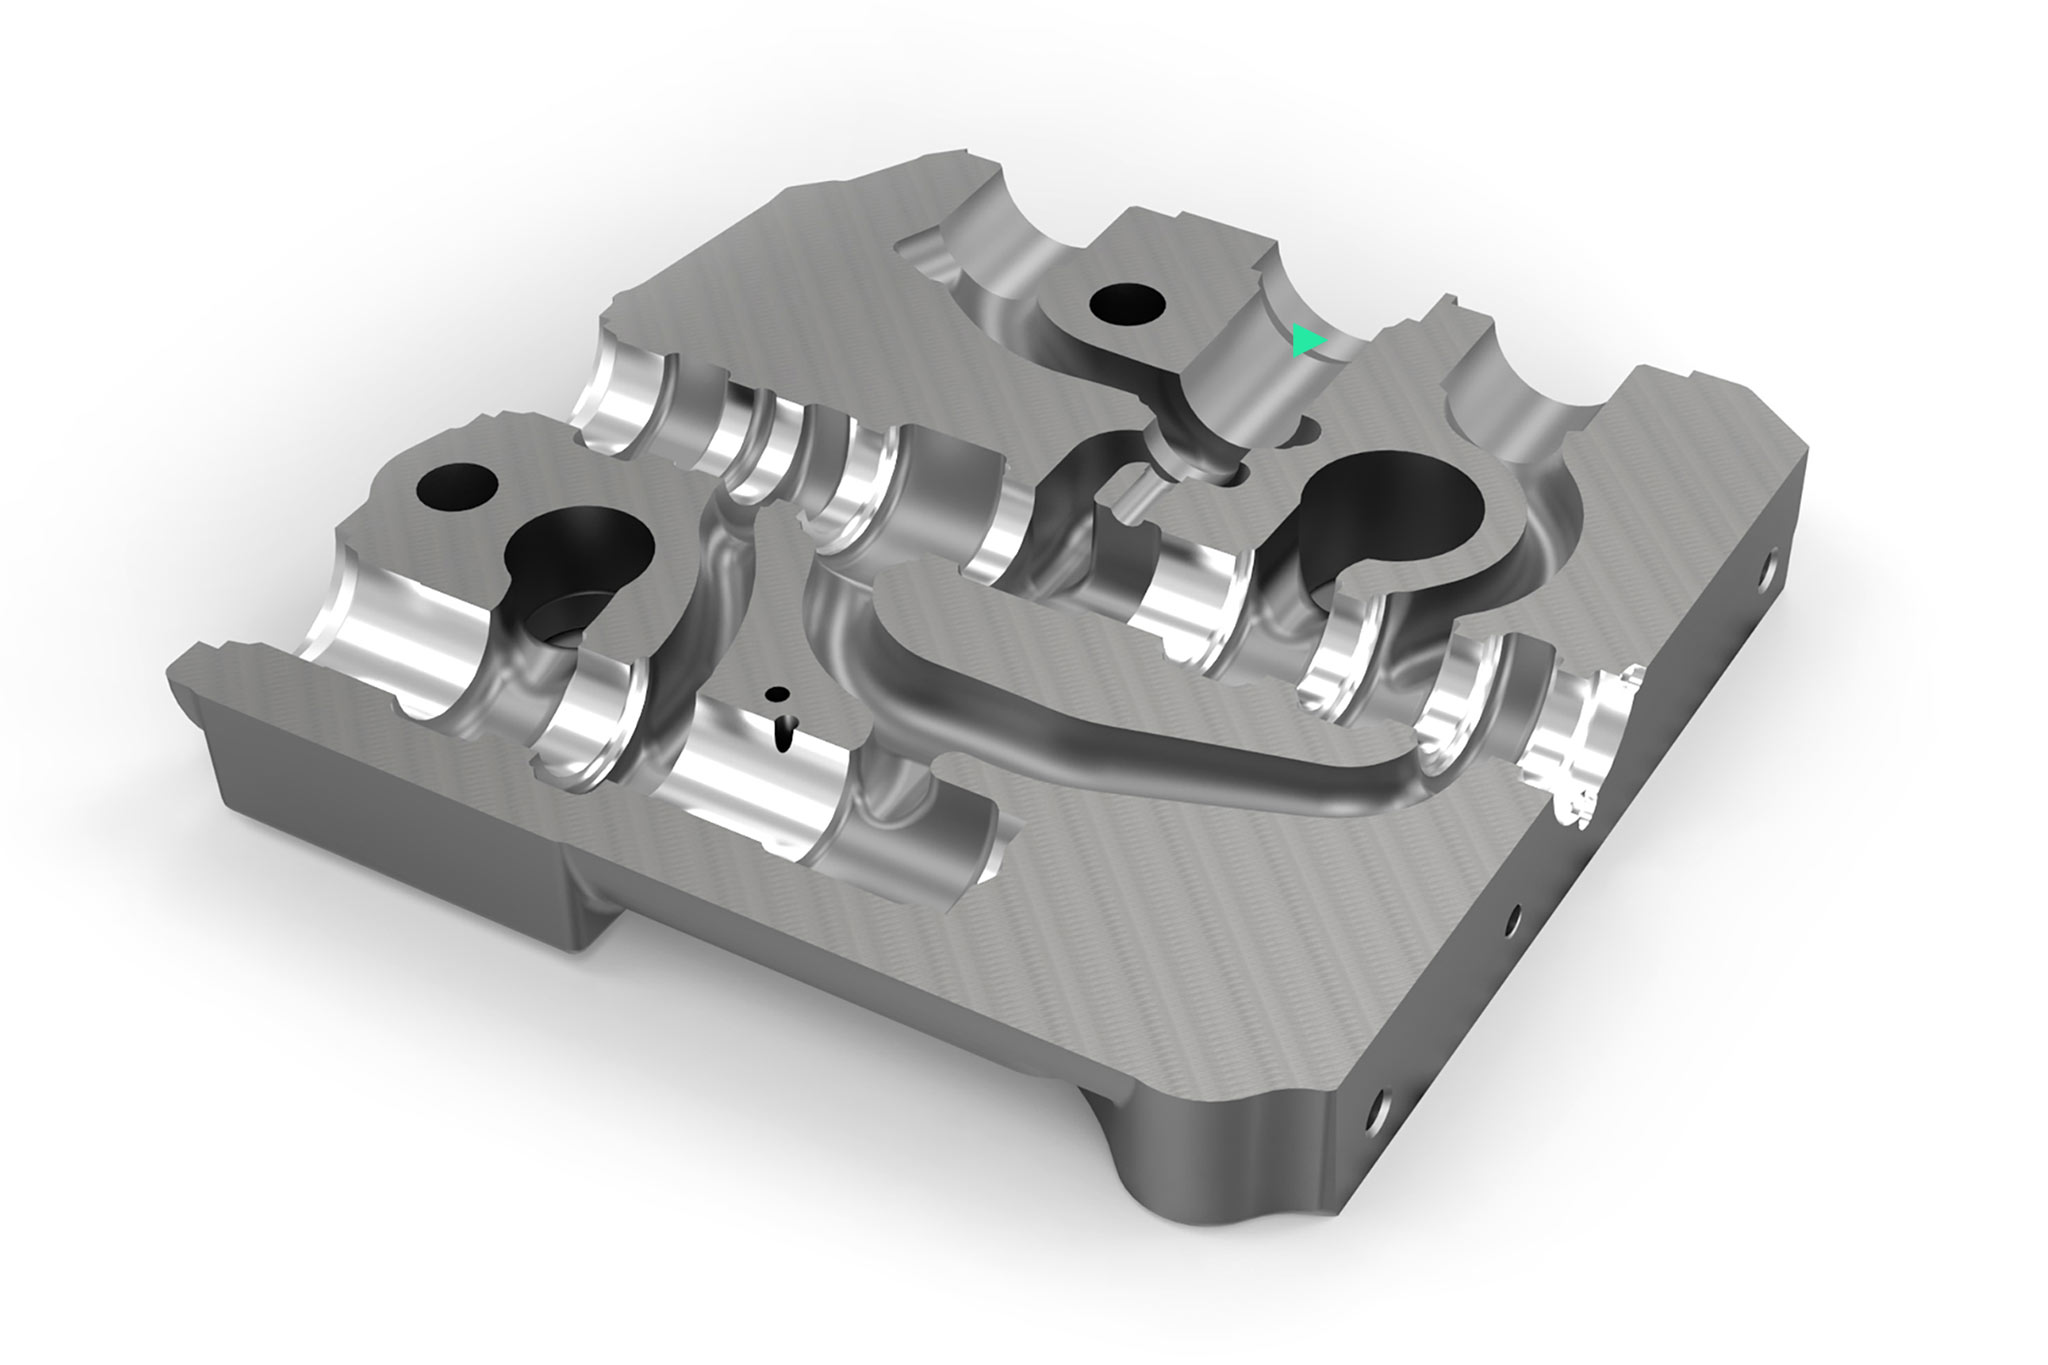
液压阀外壳

Tutto dipende dal foro principale. Nel mondo della fluidodinamica, la produzione di corpi valvole è la disciplina principale. La competenza di MAPAL nella lavorazione del foro cursore è ormai richiesta da anni. Dalla precisione del foro dipende la distanza dal cursore, che permette il passaggio dell’olio idraulico solo nella direzione desiderata senza perdite. Questa è molto limitata nelle moderne valvole idrauliche. Di conseguenza, l’attenzione si concentra sulla circolarità, cilindricità, linearità e qualità superficiale di questo foro.
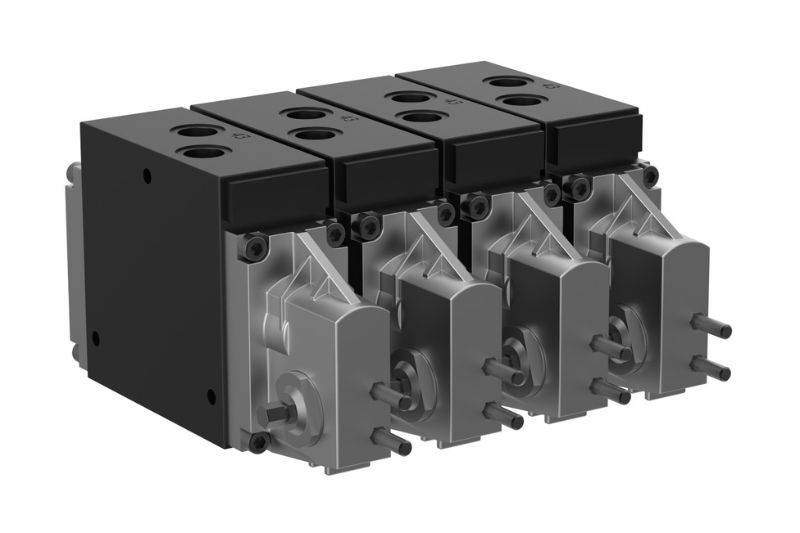
Valve block

加工要求

  • 波动的铸铁加工余情况
  • 超强中断的切削口
  • 镗孔时避免环圈的形成,并确保从外壳中安全排出切屑
  • 避免在镗孔流程中控制刃口上出现破裂现象
  • 对形状和位置公差的要求非常高
  • 珩磨之前的恒定加工余量
  • 在切削加工方案中考虑组件差异和有限的刀具储存器位置

方向控制阀
方向控制阀是具有多个开关位置的采用机械或电子方式操作的阀门。根据控制滑块沿着控制刃口的指定位置,设置体积流量以运行连接的机具。独立压力天平(IDW)调节控制滑块流入控制刃口上的恒定负载压力梯度,从而在整个调节范围内实现独立于负载压力的体积流量控制,即使在并联运行(负载补偿)时亦是如此。系统必须无泄漏,以防止负载意外下降,即使在并联运行时亦是如此。

钻削加工

Soluzioni applicative

1 – Produzione di piccole e medie serie con utensili non registrabili

Situation initiale du client

MAPAL Application solution 1

Corps de valve EN-GJS-400-15 – Alésage de tiroir

  • Commandes individuelles, petites et moyennes quantités
  • Pas de possibilité de régler l’outil
  • Temps de passage moindre requis
  • Taux horaire élevé des machines
  • Processus de pierrage d’expansion stable disponible
  • Concept d'outil adapté à plusieurs variantes de composants

2 – Großserie mit festen und justierbaren Werkzeugen

Situation initiale du client

MAPAL Application solution 2

Corps de valve EN-GJS-400-15 – Alésage de tiroir et de compensation

  • Grande série
  • Réglage des outils souhaité
  • Taux horaire élevé des machines
  • Coûts élevés pour les pierrages suivants

3 – Petits lots – Diminution des changements d'outils grâce aux outils combinés

Initial situation at the customer

MAPAL Application solution 3

Valve housing EN-GJL-300 – spool bore

  • Small lot sizes
  • Option for tool setting available
  • Too many/frequent tool changes
  • High machine hourly rates
  • High effort due to single pass honing process

4 – Flexible Honbearbeitung auf dem BAZ

Initial situation at the customer

MAPAL Application solution 4

Valve housing EN-GJS-400-15 – Compensator bore / honing

  • Request for reduction of ancillary costs
  • Existing machining centre re-tooled to TOOLTRONIC
  • Honing for prototype manufacture, as well as small and medium-scale production runs
  • Requirement for saving the honing process on separate machine

5 – Tool management

Initial situation at the customer

MAPAL Toolmanagement

Corpo valvola EN-GJS-400-15 – Lavorazione completa

  • Alti livelli di scorte in magazzino
  • Svolgimento dei processi nell’area di regolazione non ottimale e qualità dei dati incompleta
  • Trasparenza dei costi insufficiente
  • Alti livelli di instabilità a causa della generale carenza di lavoratori qualificati
  • Problemi con le rotture utensile
  • Elevati costi utensile

Soluzioni per utensili

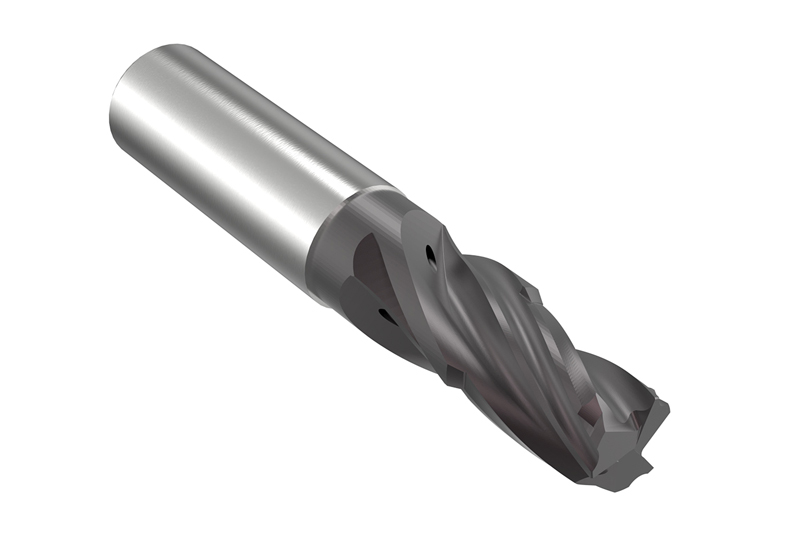
Foratura pilota e barenatura
  • Pilotieren

    Bareno in MDI

    • Sei margini di guida per circolarità e linearità perfette
    • Ottimo flusso di trucioli e ampie possibilità di riaffilatura grazie alla tecnologia multi-fase e a un’idonea adduzione del refrigerante

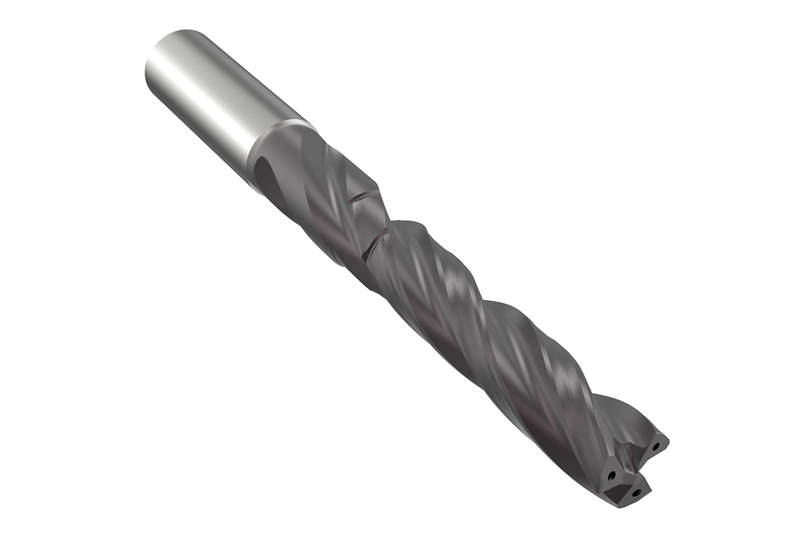
  • Boring

    Bareno in MDI

    • Tre taglienti, sei margini di guida e speciale geometria di taglio
    • Foro dritto, flusso di trucioli ideale e guida su tutta la lunghezza del foro

  • Boring

    Bareno in MDI

    • Sei margini di guida e speciale geometria di taglio
    • Foro dritto, flusso di trucioli ideale e guida su tutta la lunghezza del foro
    • Riduzione dei tempi non produttivi grazie a due lavorazioni con un unico utensile

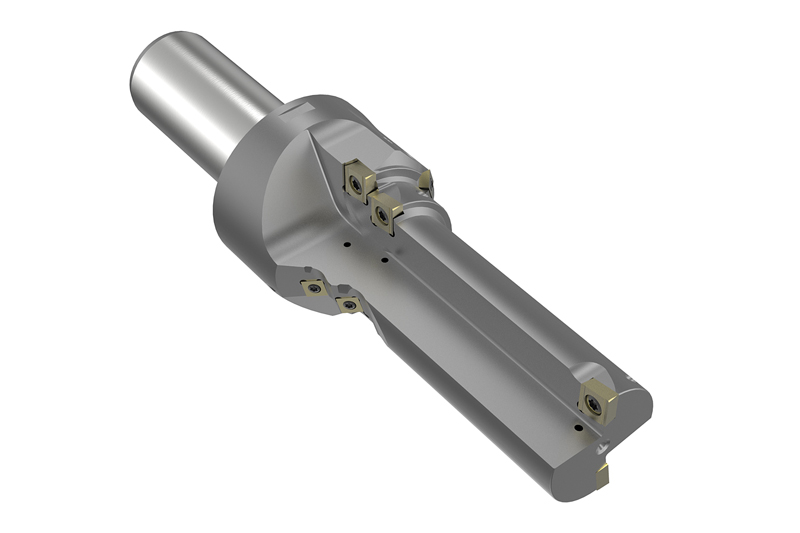
  • Piloting and boring

    Bareno multistadio

    • Inserti a fissaggio meccanico radiali e tangenziali
    • Lavorazione preliminare del foro cursore e finitura dei profili in un solo passaggio

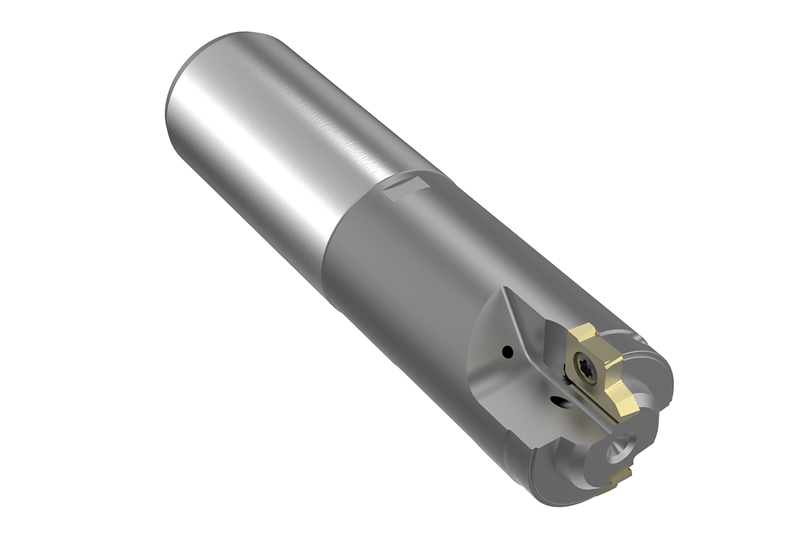
  • MAPAL Boring

    Bareno a due taglienti

    • Taglienti di profilatura
    • Lavorazione affidabile del profilo
    • Facile utilizzo con bassi costi del materiale da taglio

Lavorazione delle gole
  • Control edge machining

    Fresa circolare in MDI

    • Notevole risparmio sui tempi di ciclo
    • Spigoli all’interno del foro cursore definiti senza interruzioni

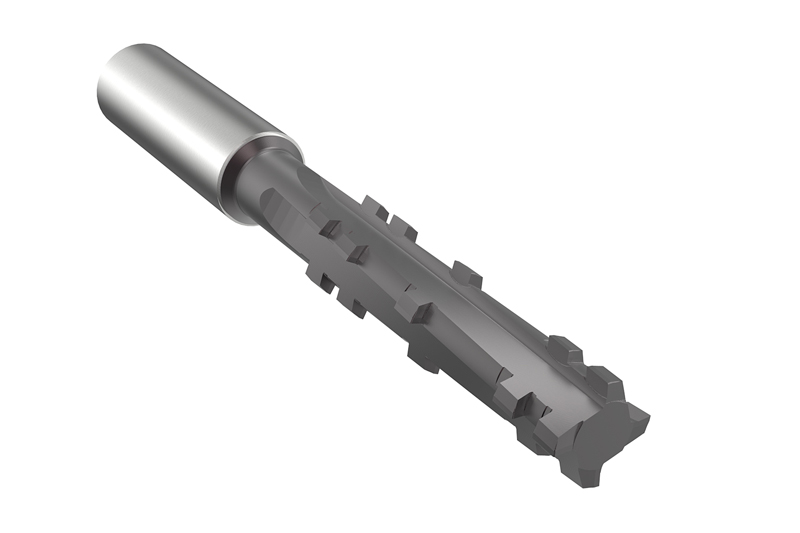
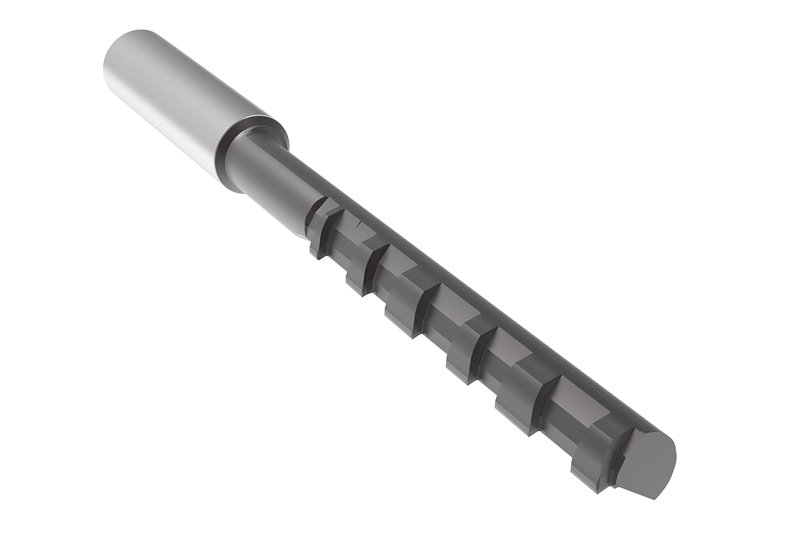
  • Control edge machining

    Utensile di profilatura in metallo duro integrale

    • Massima precisione e qualità della superficie degli spigoli all’interno del foro cursore
    • Spigoli all’interno del foro cursore definiti senza interruzioni

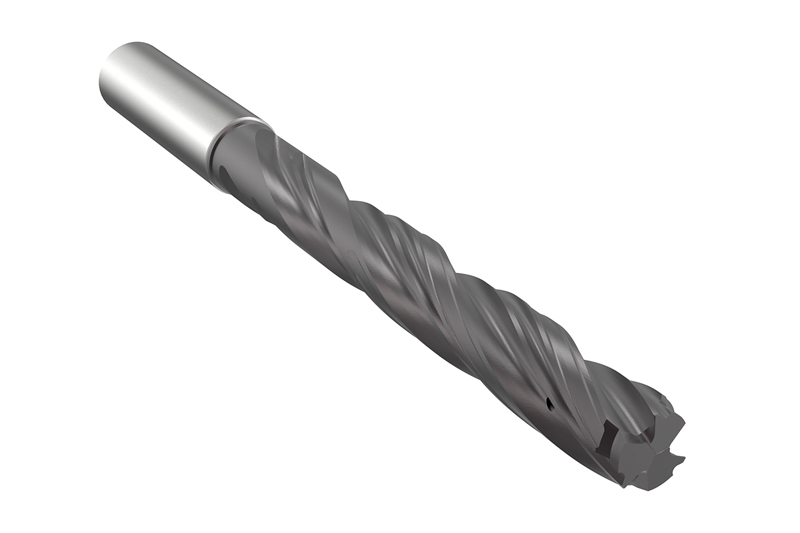
Alesatura e barenatura di precisione
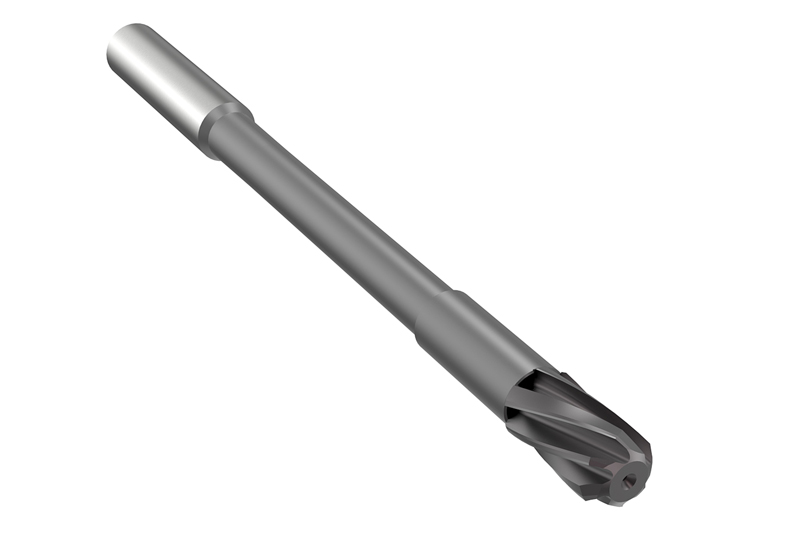
  • Reaming

    Alésoirs multicoupe

    • Conditions de coupe élevées
    • Maîtrise parfaite des copeaux grâce à l'hélice à gauche et au guidage optimal de l’arrosage

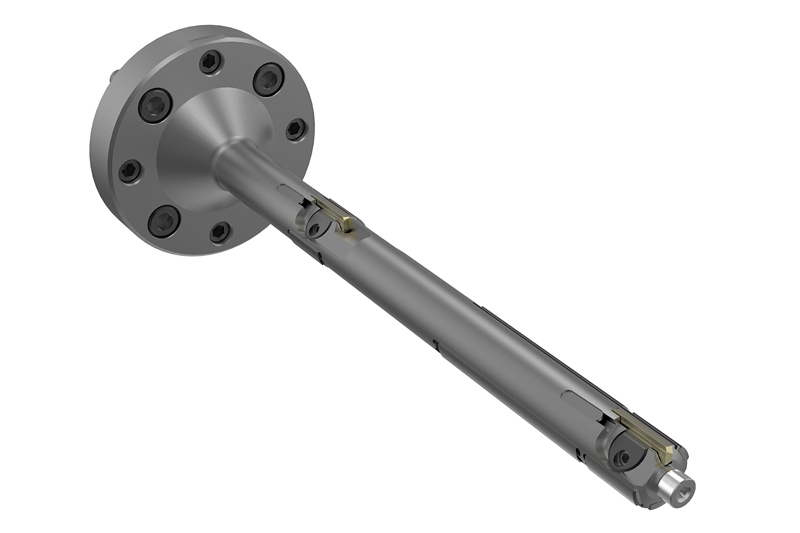
  • Fine boring

    Herramienta de taladrado de precisión

    • Sistema EasyAdjust y guías de apoyo
    • Mecanizado fino confiable con un manejo sencillo sin bruñido posterior
    • Las mejores formas cilíndricas mediante un seguimiento ideal

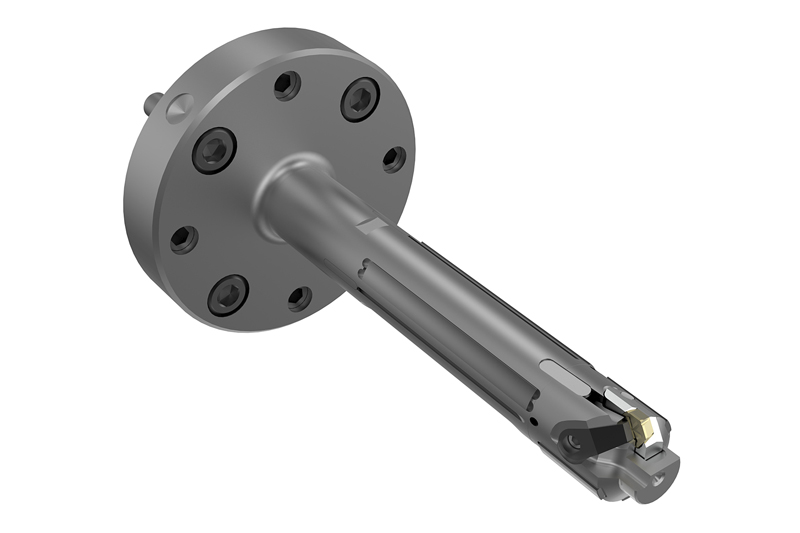
  • Fine boring

    Herramienta de taladrado de precisión

    • Insertos de corte intercambiables y guías de apoyo
    • Ideal para el mecanizado de perforaciones muy precisas y largas

Mecanizado de acabado por bruñido
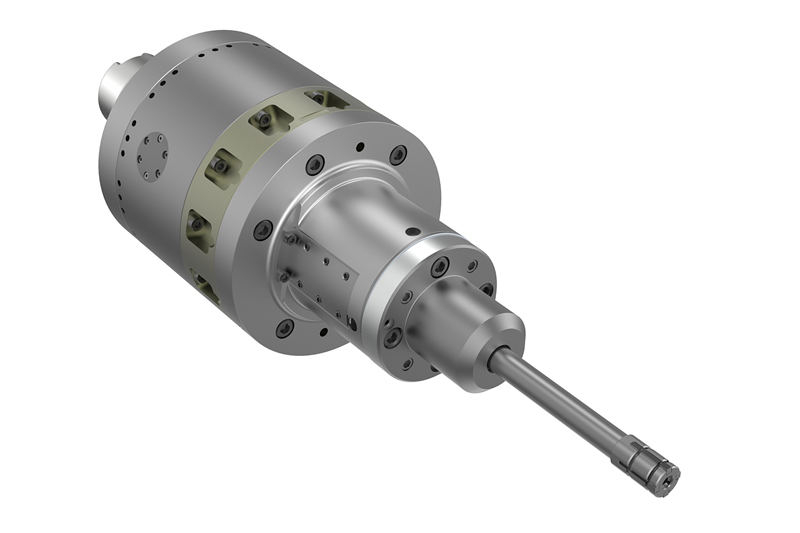
  • TOOLTRONIC

    MAPAL TOOLTRONIC

    • Réduction considérable des délais de fabrication et d’usinage
    • Meilleure stabilité de la forme

Fraisage
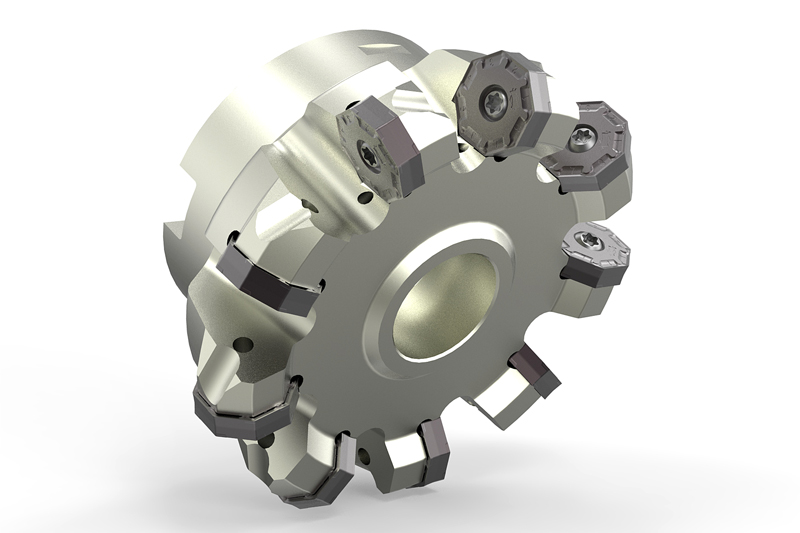
  • NeoMill-16-Face

    NeoMill®-16-Face

    • Plaquette à 16 arêtes/45°
    • Premier choix pour fonte et l'acier moulé résistant à la chaleur
    • Plage ø 63-200 mm / ap max. 4 mm
    • Effort de coupe faible malgré la forme négative
    • Rentabilité maximale lors du surfaçage

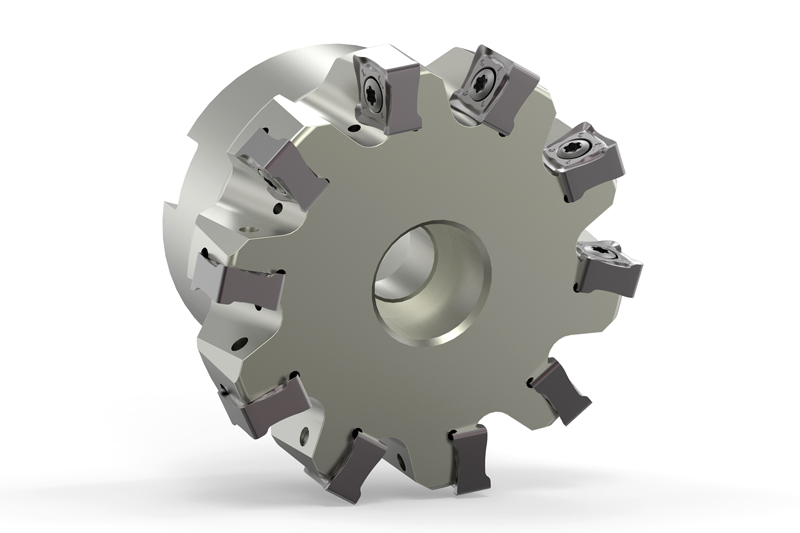
  • NEOMILL-8-CORNER

    NeoMill®-8-Corner

    • Inserto de corte de ocho filos/90°
    • Primera opción para el hierro fundido
    • Rango de Ø 50-200 mm / ap máx. 8 mm
    • Máxima rentabilidad en el fresado escalonado

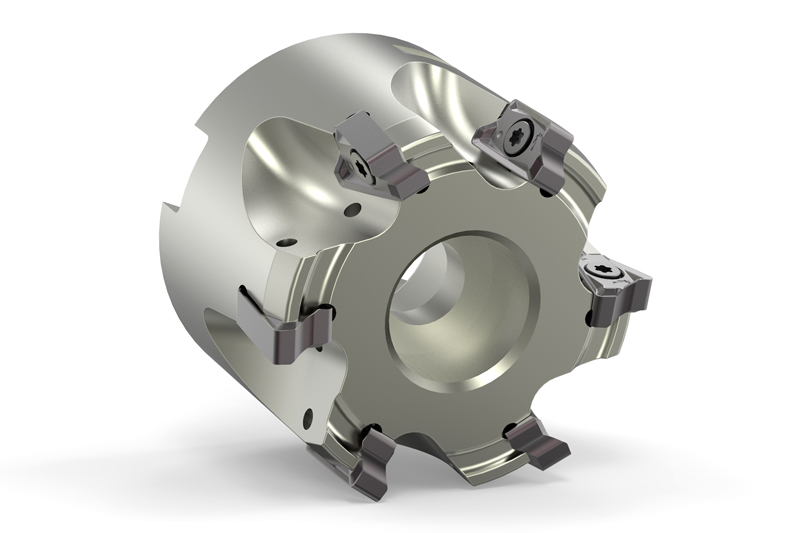
  • NEOMILL-4-CORNER

    NeoMill®-4-Corner

    • Inserto de corte de cuatro filos/90°
    • Es el más adecuado para el acero, el acero inoxidable, el hierro fundido y el acero fundido resistente al calor
    • Rango de Ø 25-100 mm / ap máx. 10 mm
    • Planeado en dimensiones de escalón elevadas
    • Fuerzas de corte muy reducidas a pesar de la forma negativa

Sujeción
  • UNIQ Mill Chuck

    • Resistente a altas temperaturas de 80 °C incluso con ciclos de fresado muy largos (más de 240 minutos)
    • Para fresados de alta potencia hasta un máximo de 33.000 revoluciones por minuto
    • Máxima seguridad en el proceso

  • UNIQ DReaM Chuck, 4.5°

    • Adaptador hidráulico con las dimensiones originales de un sistema de sujeción por contracción térmica (contorno DIN con 4.5°)
    • Diseño de sistemas orientado a la aplicación
    • Máxima seguridad en el proceso y vida útil
    • Cambio de herramientas rápido y muy preciso

  • MANDRIL DE SUPERFICIE HB MILL CHUCK

    • Manejo muy sencillo gracias al tornillo diferencial
    • Máximas rentabilidad y precisión
    • Posicionamiento axial definido de la herramienta gracias al sistema elástico
    • Posicionamiento óptimo de las herramientas de perfil para el mecanizado de bordes de control