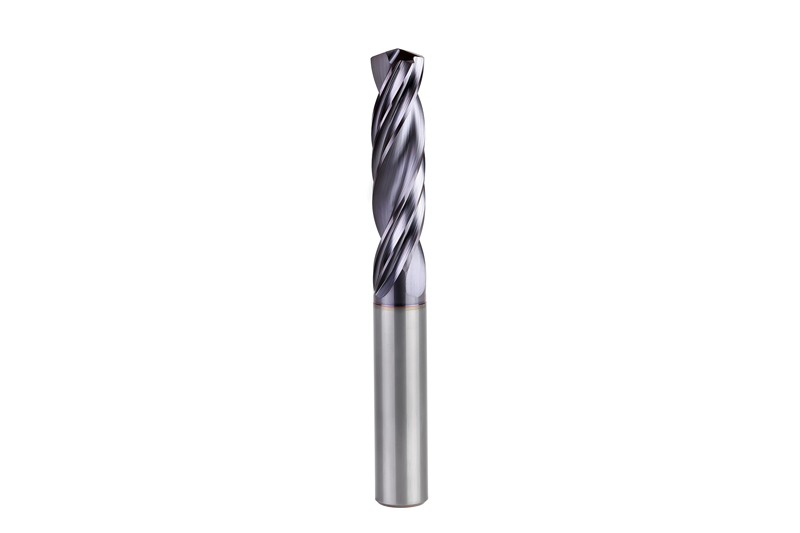
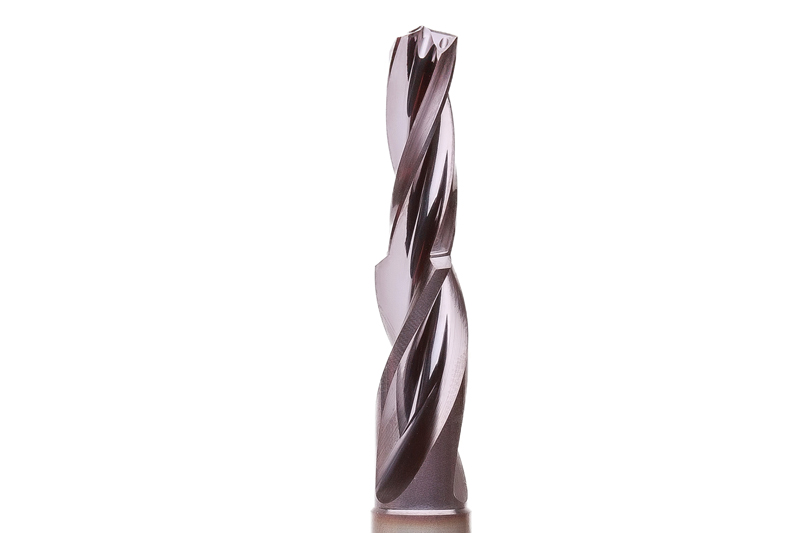
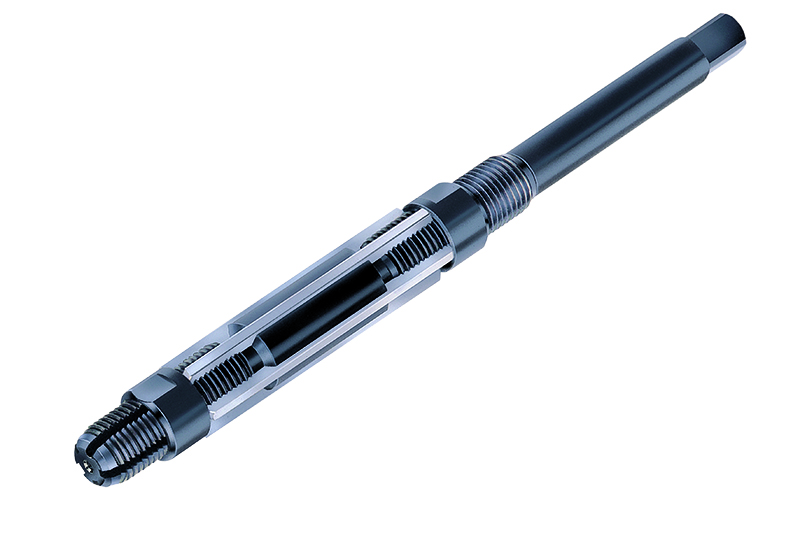
Machining small and large bores

There is a wide range of full bore operations in the die & mould sector: From large bores for guide pillars and deep bores for the cooling system to high-precision bores for ejector pins. MAPAL offers a comprehensive portfolio of drilling and reaming tools for the individual production steps.
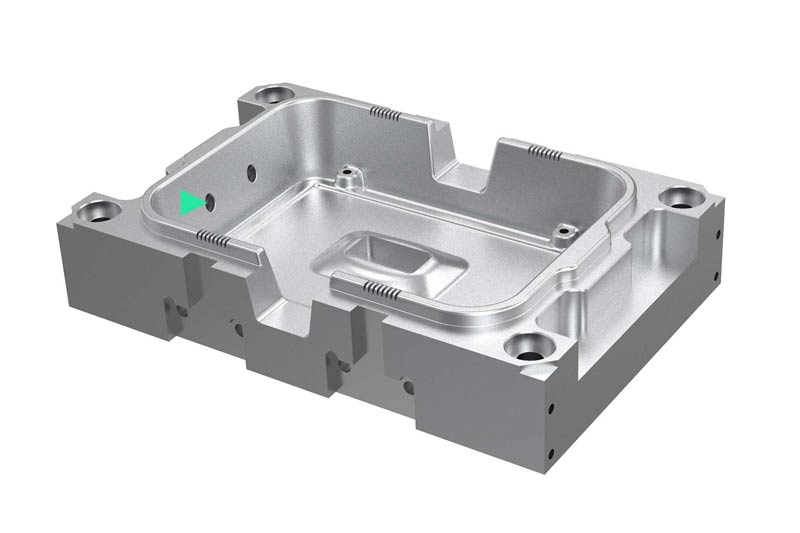
On a rendered example component, an operation is highlighted.
Tool overview for the following machining steps:
  1. Piloting
  2. Drilling from solid
  3. Deep hole drilling
  4. Reaming
  5. Countersinking

Piloting

Deep bores for cooling systems are very common mainly in the area of plastic injection. In order to get good guidance for extra long drilling tools, it is recommended to pilot the bores with correspondingly shorter tools. MAPAL not only supplies the right products here, but also the corresponding professional support to ensure the goals in terms of roundness and precision.
Since the drilling processes are often carried out on inclined surfaces, users avoid bending and breaking the tools by piloting the bores.
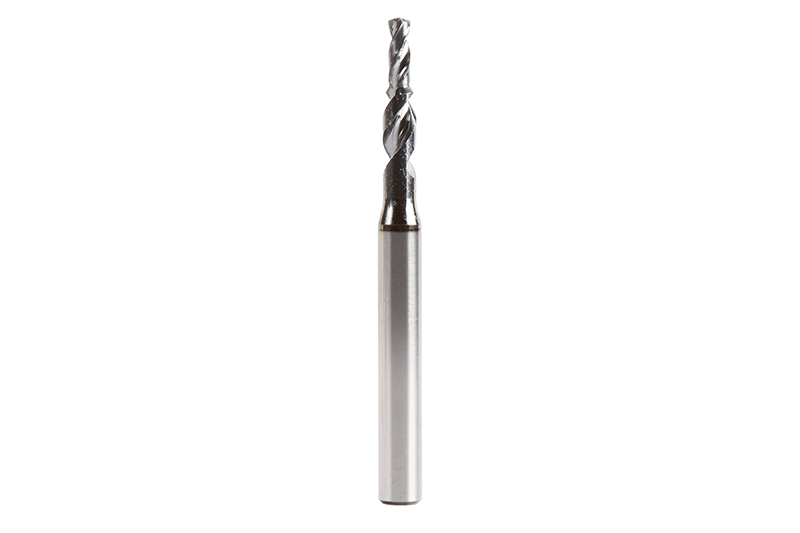
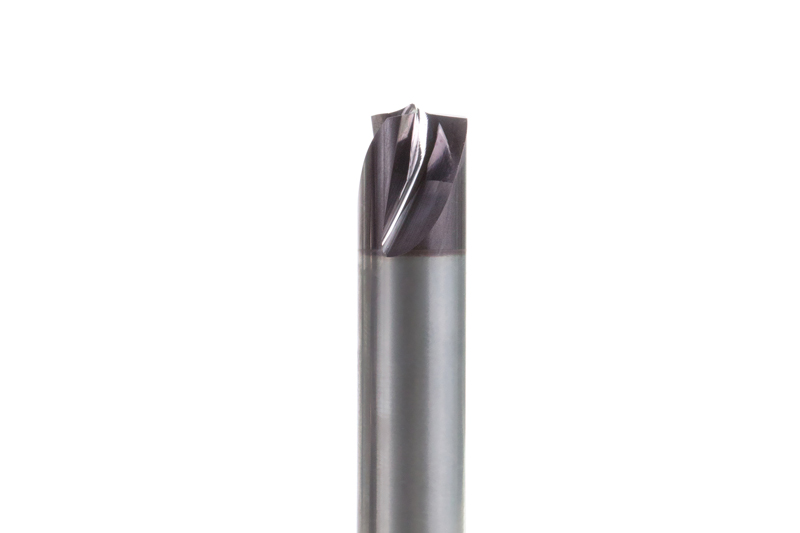
  • MEGA-Pilot-Drill

    Solid carbide pilot drill
    • Pilot drill for deep bores with small diameters in steel and cast iron
    • Optimally matched to the deep drill MEGA-Deep-Drill
    • Increases the position accuracy of the bore
    • Offered in the diameter range 1-3 mm

  • Tritan-Spot-Drill-Steel

    NC pilot drill
    • Three-edged NC pilot drill for steel
    • Perfectly coordinated with the Tritan-Drill-Steel
    • Also suitable for difficult drilling situations
    • Offered in the diameter range 4-20 mm


Drilling from solid

Due to the multitude of bore sizes and features, the die & mould sector offers a wide range of solid drilling tools. Tap drills, guide bores for ejector pins and partial pin holes are just a few application examples.
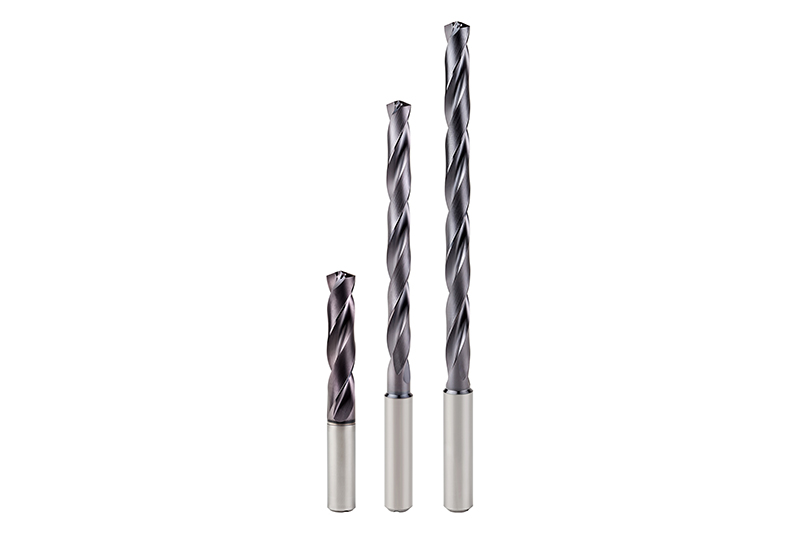
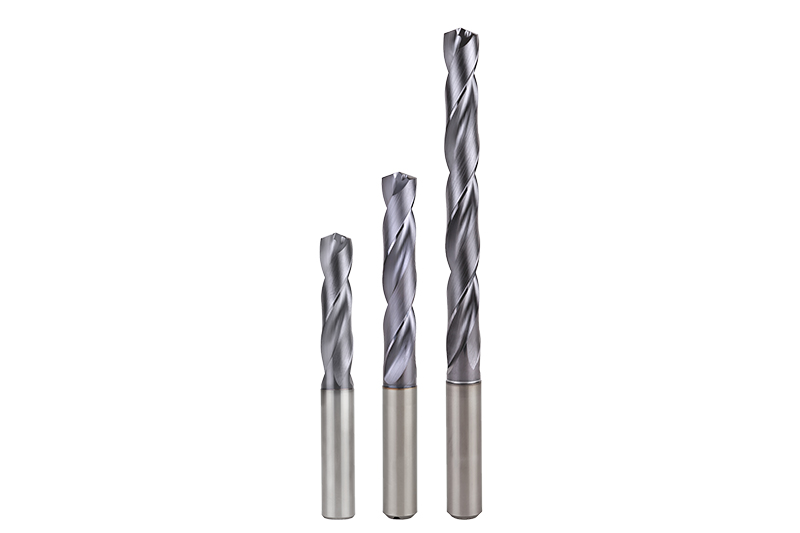
  • ECU-Drill-Steel

    Solid carbide twist drill
    • Double edge twist drill with a wide range of applications
    • Highly economical machining of steel
    • Universal application
    • Proven geometries for high precision and process reliability
    • Good chip formation and chip removal

  • MEGA-Drill-Steel-Plus

    Solid carbide high-performance twist drill
    • Double edge high-performance twist drill for maximum productivity in steel machining
    • Optimised chip groove geometry
    • Modified cutting edge preparation
    • 30% more performance through cutting speed and feed rate compared to MEGA-Drill-Steel

  • MEGA-Drill-Hardened

    Solid carbide twist drill
    • Process-reliable machining of hardened workpiece materials up to 65 HRC
    • Coordinated micro and macro geometry for hard machining
    • New carbide substrate for maximum resistance to wear
    • Extremely temperature-resistant coating

  • Tritan-Drill-Steel

    Solid carbide high-performance twist drill
    • Three-edged geometry enables significantly higher feed rates and a significantly longer tool life
    • High position accuracy even in difficult machining situations
    • Self-centring chisel edge
    • Tapping at an angle possible up to max. 12°
    • Safe chip removal due to the spherical shape of main cutting edge

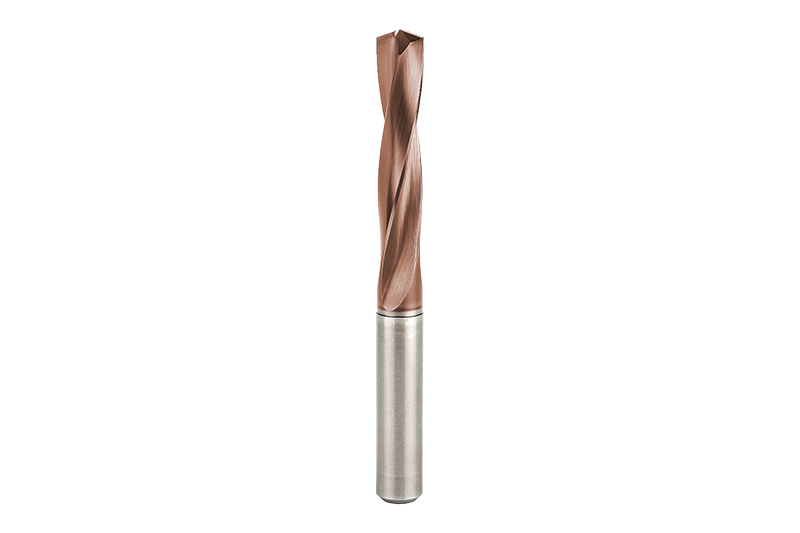
  • MEGA-Drill-Reamer

    Solid carbide drill reamer
    • Two working steps – drilling and reaming – combined in a single tool
    • Optimised reaming cutting edge
    • Reduction of productive and non-productive times
    • Bore tolerance ≥ IT7

  • Indexable insert drill - QTD Steel

    Indexable insert drill
    • Cost-effective system with indexable inserts that can be swapped out for steel machining
    • Hardened steel holder with coiled cooling channels
    • High degree of radial run-out accuracy
    • Very good chip formation and safe chip removal

  • Tritan-Step-Drill-Steel

    Solid carbide step drill
    • Three edge step drill for thread sizes from M5 to M16
    • With 90° countersink
    • Self-centring chisel edge
    • Maximum positional accuracy
    • Best chip breakage properties


Taladrado de agujeros profundos

La perforación profunda de hasta 40 y 50xD es muy habitual en la fabricación de moldes y troqueles. Para este uso se requieren herramientas especiales. Las más corrientes son brocas de un filo que se emplean en taladradoras especiales. La broca fabricada por completo en metal duro es una buena alternativa para componentes pequeños y de tamaño intermedio con un diámetro de taladrado de hasta 12 mm. La broca cañón dispone de dos biseles guía, lo que garantiza que se introduzca correctamente en el agujero.
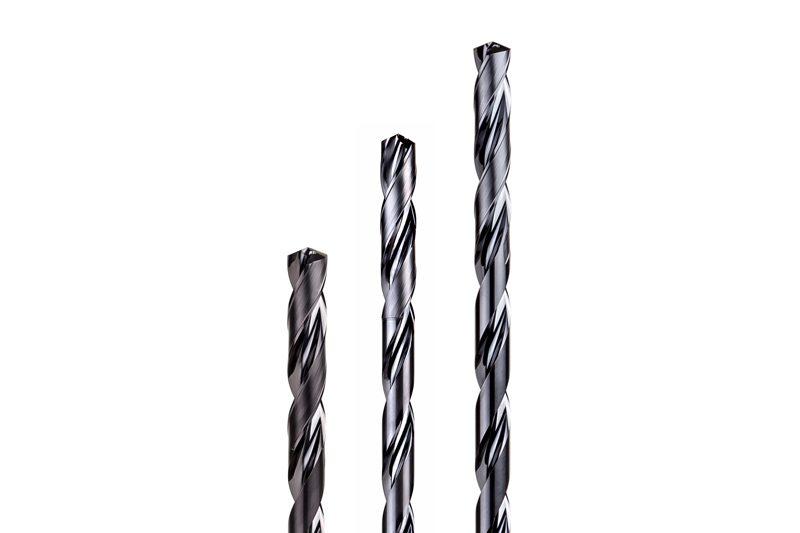
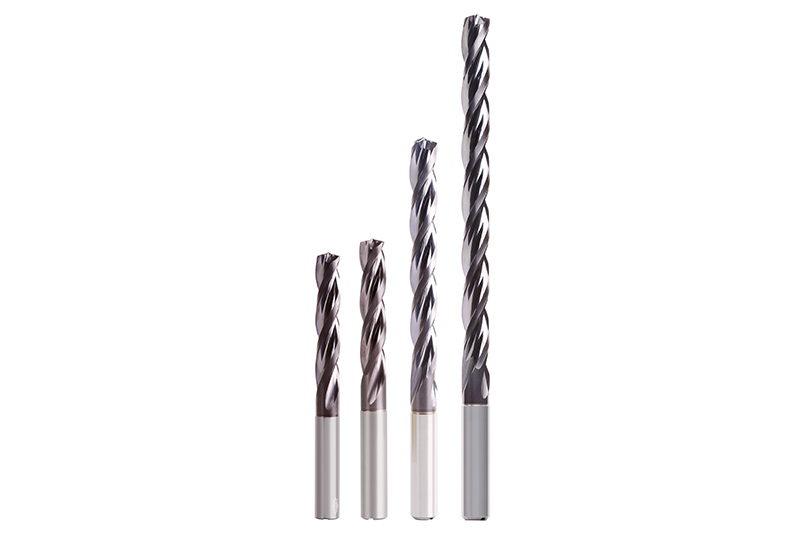
  • MEGA-Deep-Drill

    Taladro profundo completo en metal duro
    • Taladrado estable y eficiente de agujeros profundos de hasta 40xD
    • Tiempo de mecanizado hasta un 80 % más corto en comparación con las brocas de un filo
    • Cuchilla transversal con autocentrado
    • Cuatro biseles guía para una alta calidad de perforación


Escariado

La perforación para determinados pasadores y posiciones requieren una circularidad y diámetro muy precisos. Por eso es obligatorio el proceso de escariado final. También el mecanizado previo de este tipo de perforación debe cumplir los requisitos de los escariadores para lograr los resultados deseados.

La experiencia de muchos años de MAPAL ofrece al mercado una amplia gama de productos seleccionados especialmente para requisitos específicos.

  • MEGA-Drill-Reamer

    Broca escariadora completa en metal duro
    • Combina dos operaciones (taladrado y escariado) en una herramienta
    • Filos escariadores mejorados
    • Reducción de los periodos principales y los no productivos
    • Tolerancia del agujero ≥ IT7

  • FixReam FXR

    Escariador de alto rendimiento completo en metal duro
    • Mecanizado de precisión de perforaciones de tolerancia H7
    • Mecanizado rentable de acero y hierro fundido
    • Para agujeros pasantes y agujeros ciegos
    • Grandes avances por medio de 4 a 8 insertos

  • CPReam CPR

    Escariador de cabezal intercambiable completo en metal duro
    • Sistema de cabezal intercambiable rentable con interfaz CFS
    • Mecanizado de precisión de perforaciones de tolerancia H7
    • Para agujeros pasantes y agujeros ciegos
    • Alta precisión de concentricidad de 5 μm

  • Escariador de regulación rápida WN 50

    Escariador manual
    • Escariador manual de regulación rápida
    • Idóneo especialmente para las reparaciones
    • Manejo sencillo
    • Gran rango de regulación


Avellanado

El perfil de cada perforación se suele mecanizar previamente con un avellanador cónico. El avellanado es una aplicación sencilla, aunque algunas perforaciones exigen requisitos especiales de calidad superficial. Las herramientas más utilizadas son de material completo en metal duro, pero también las hay de acero rápido. Los innovadores avellanadores cónicos de MAPAL ofrecen otras ventajas para el avellanado como un rendimiento mejor y más calidad superficial.
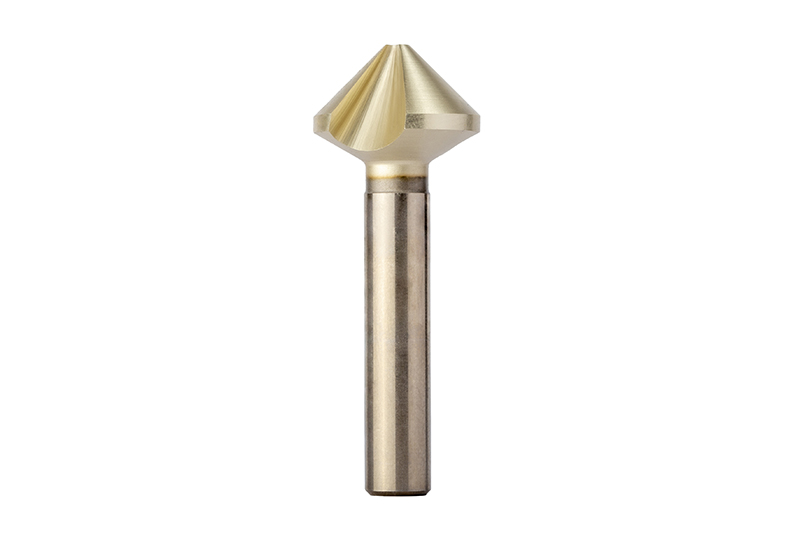
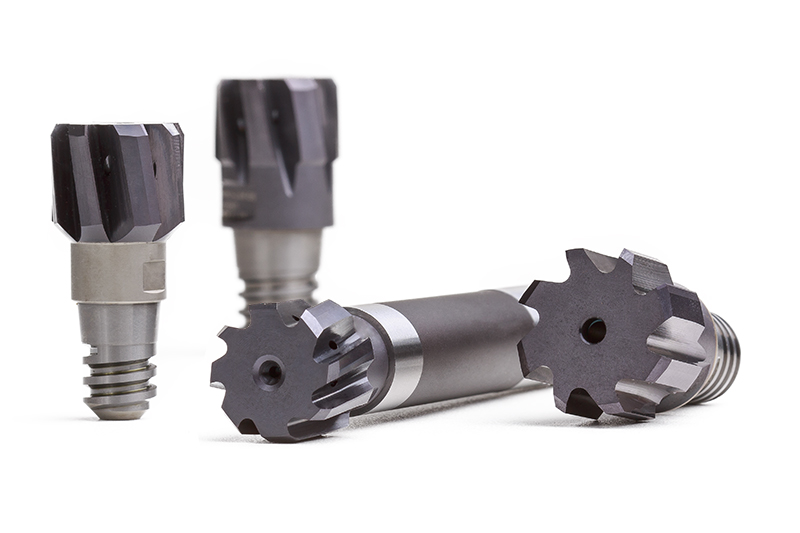
  • Avellanadores cónicos 90°

    Avellanador cónico de acero rápido y completo en metal duro
    • Avellanador cónico de precisión de 90° con división irregular
    • Mayor precisión y mejores valores superficiales
    • Fuerzas axiales y radiales reducidas
    • Vibraciones reducidas considerablemente
    • Aumento de los parámetros de corte para la máxima productividad