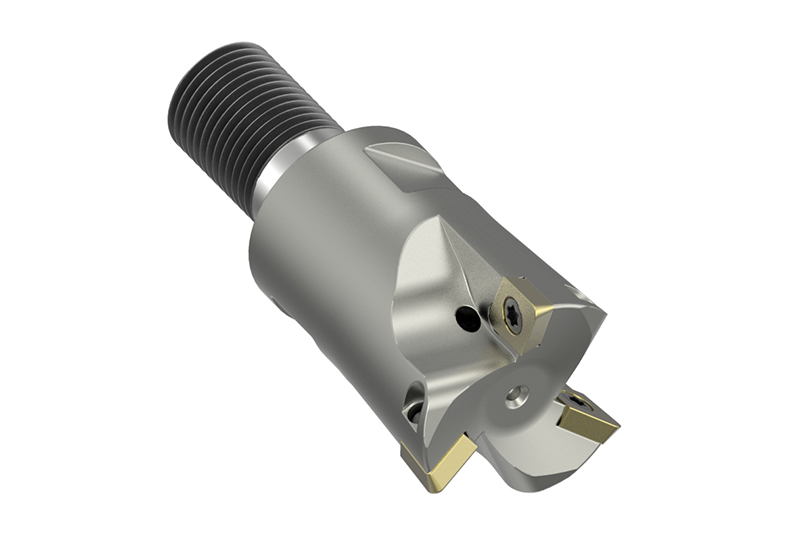
Machining closed pockets

Closed pockets are usually produced by roughing in Z planes. When milling, a ramp is often selected as the machining entry. The tool selected depends on the depth of the walls and the mould incline to be generated on the component. MAPAL’s broad portfolio with modular systems also covers the machining of deep pockets with large diameters.
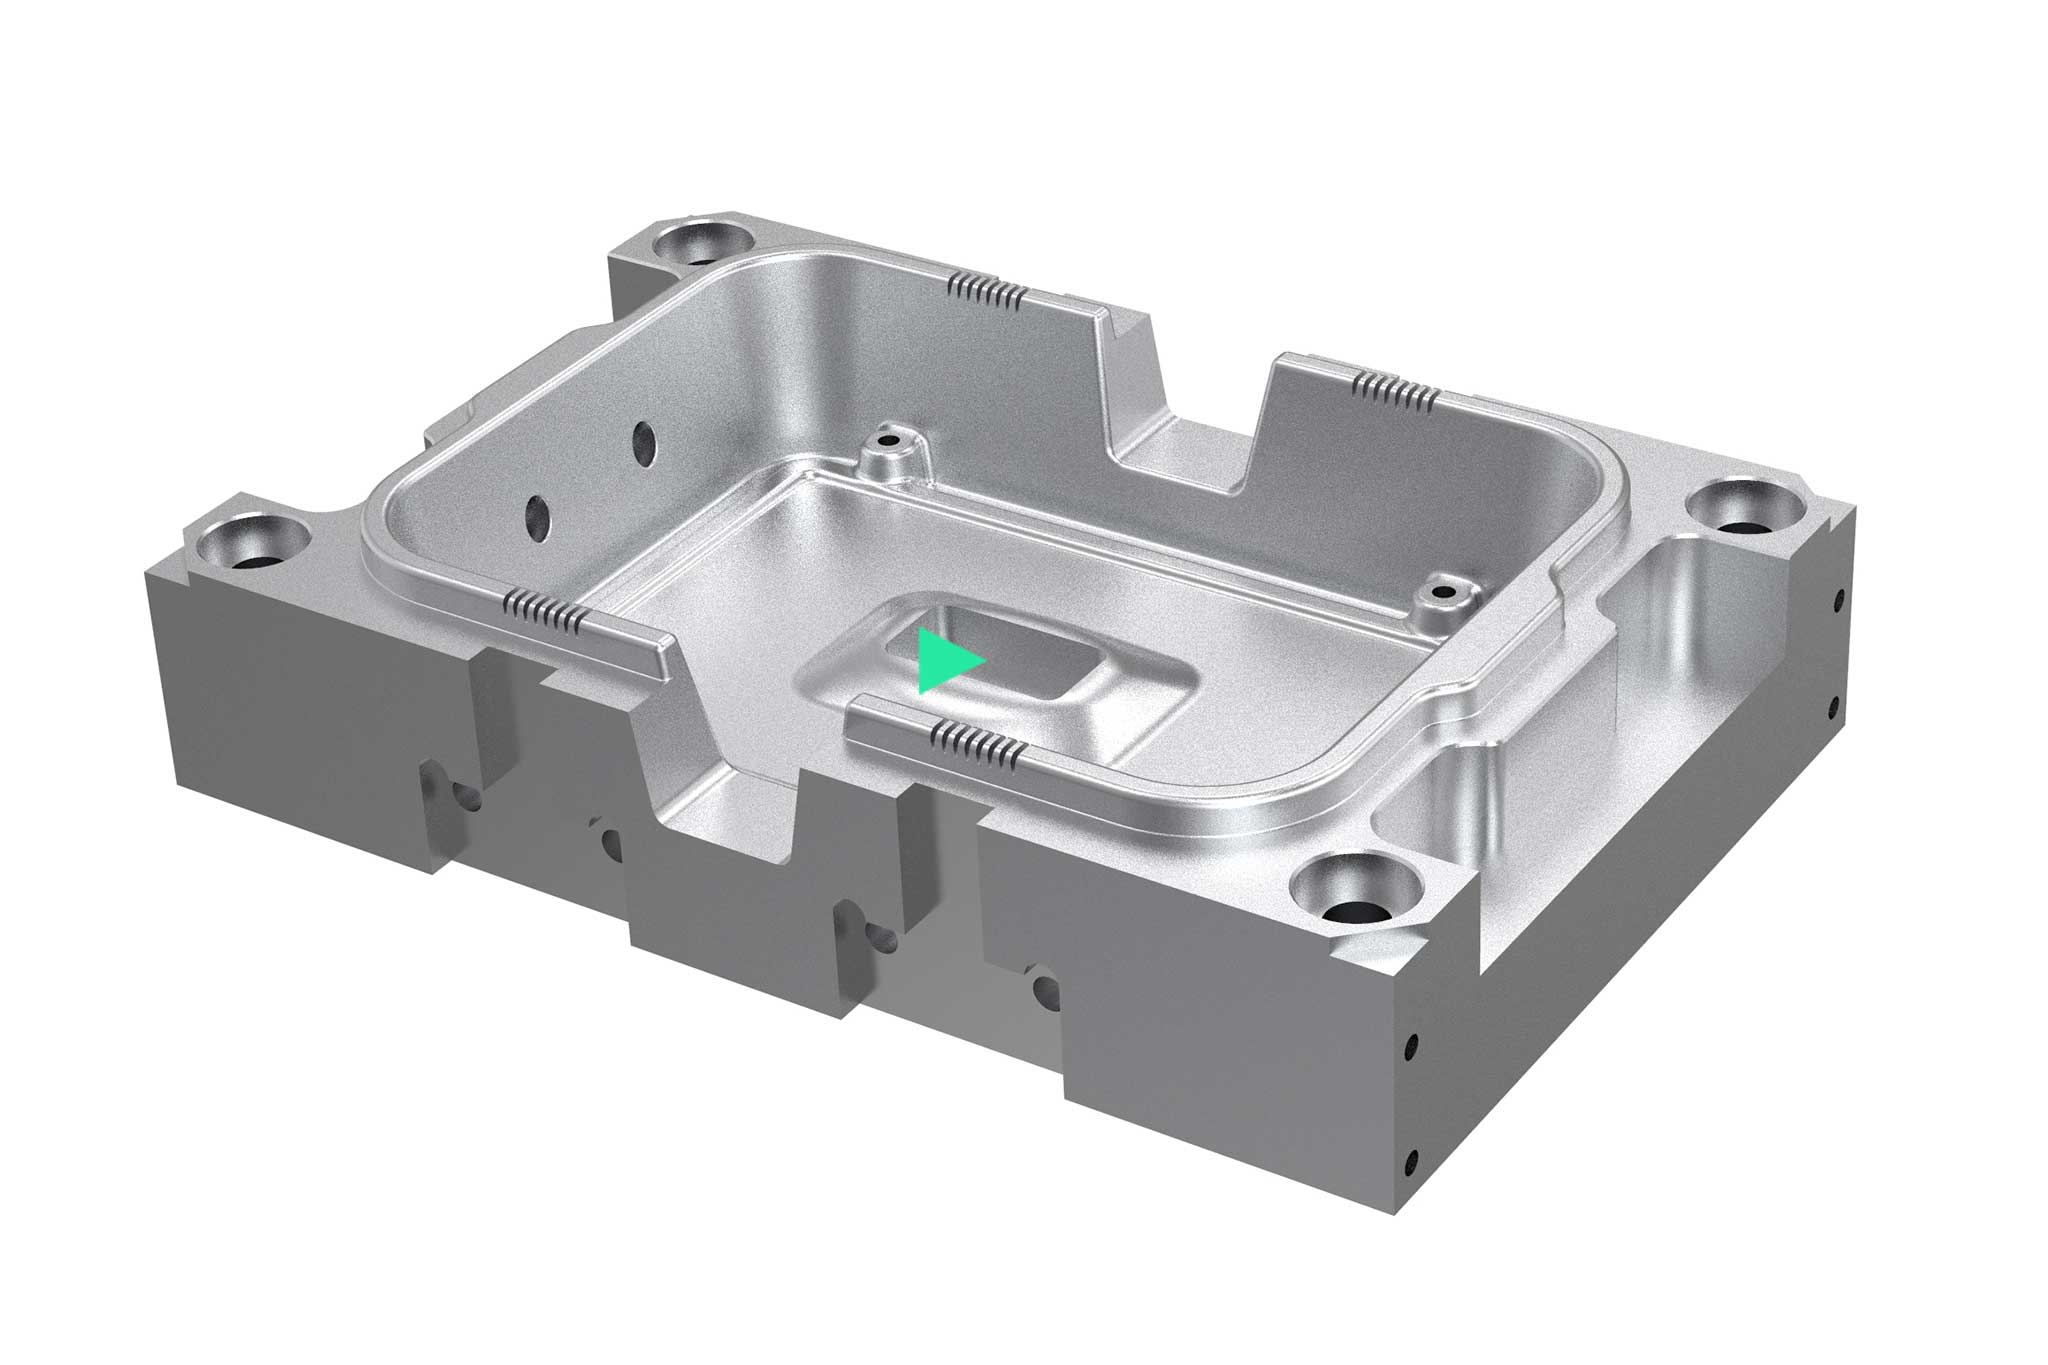
On a rendered example component, an operation is highlighted.

Roughing

Roughing operations are responsible for most of the chip removal capacity. Special milling strategies such as high-feed machining or trochoidal milling can reduce machining time and thus increase profitability. In addition to tools with indexable inserts and solid carbide milling cutters, high-performance milling cutters with special roughing geometry are used.
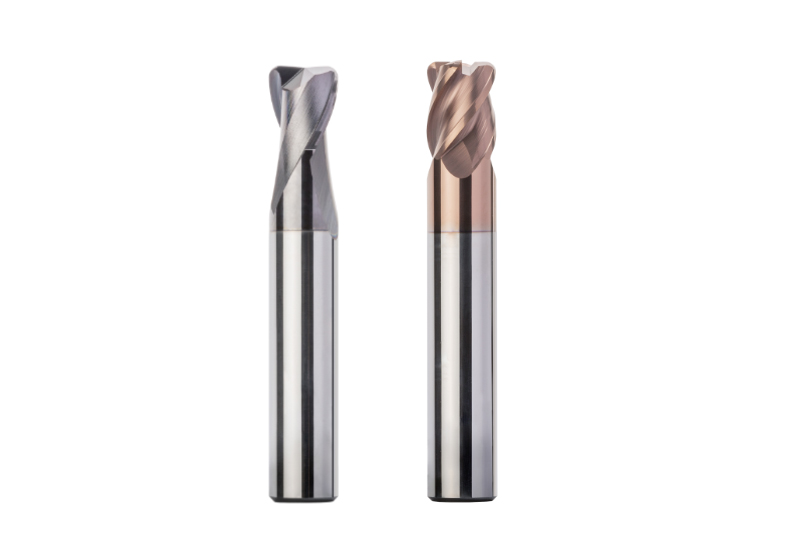
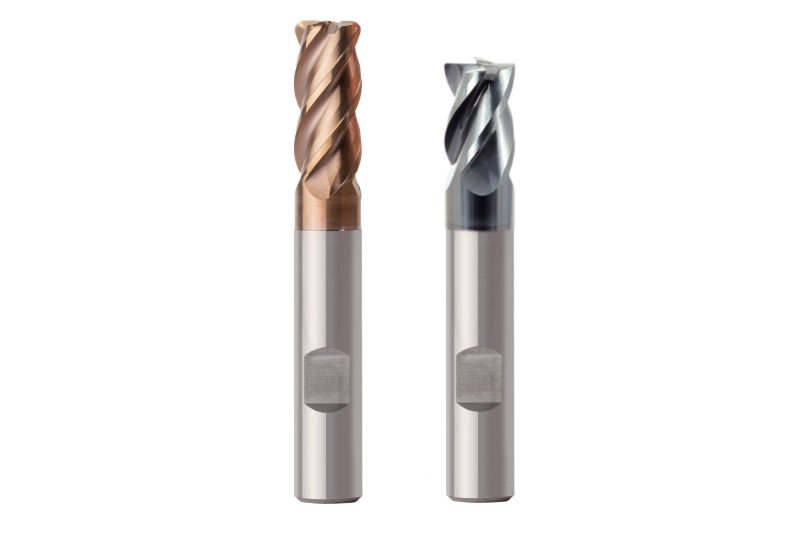
  • OptiMill®-3D-CR

    Solid carbide corner radius milling cutter
    • Finishing of 3D moulds with a high-precision corner radius
    • High precision corner radius with high level of radius accuracy
    • Wide selection for hard and soft machining of steel
    • Different numbers of teeth available
    • Available in cylindrical and conical forms

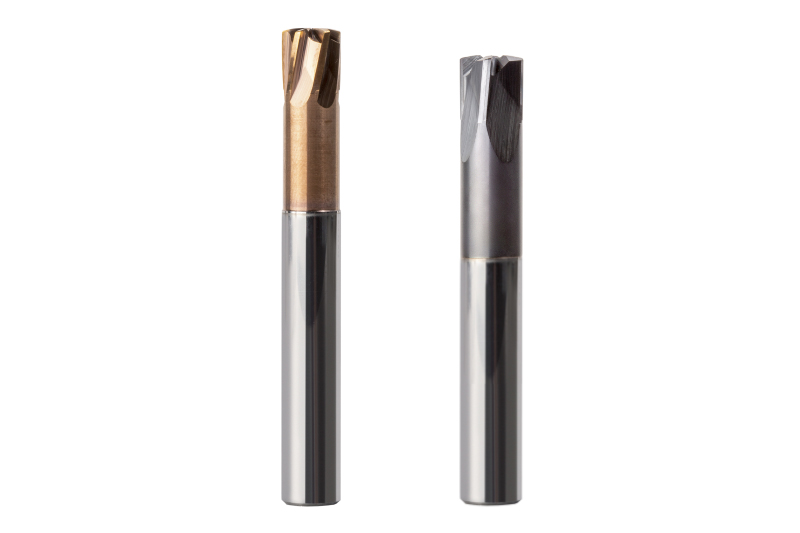
  • OptiMill®-3D-HF

    Solid carbide high-feed milling cutter
    • Perfect for high-feed machining with a high material removal rate and high process reliability
    • Innovative face geometry
    • Extremely quiet running
    • Different numbers of teeth available

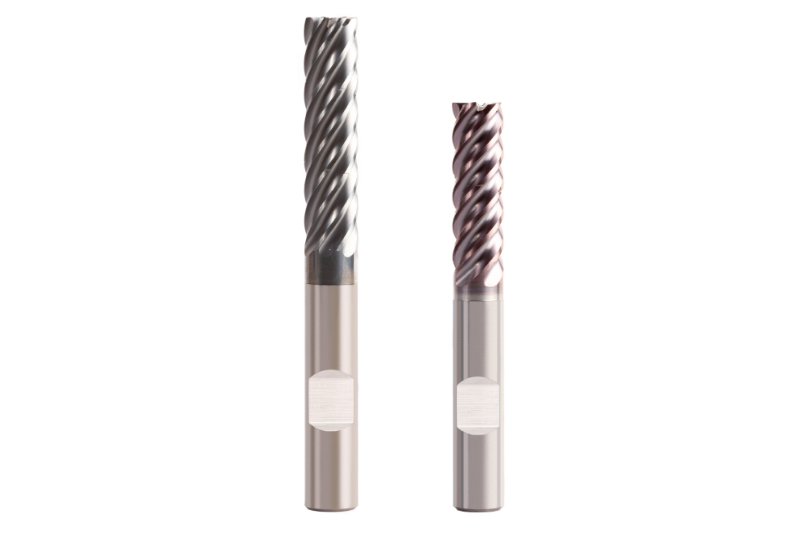
  • OptiMill® roughing cutter

    Solid carbide roughing cutter
    • OptiMill®-Uni-HPC-Plus for universal steel machining
    • OptiMill®-Hardened for roughing of parts with a hardness from 45 HRC
    • Excellent tool life 
    • Wear-resistant coating
    • Different corner radii available

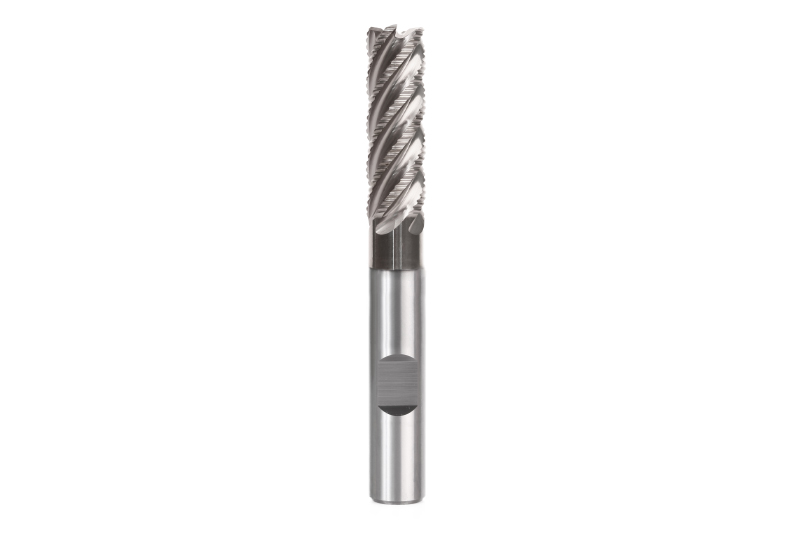
  • OptiMill®-Uni-Wave

    Solid carbide roughing cutter
    • Five-edged cord roughing cutter for roughing at high feed rates
    • Highly cost-effective thanks to higher feed rates
    • Optimum chip removal thanks to short, tightly rolled chips
    • Few vibrations, therefore very quiet running

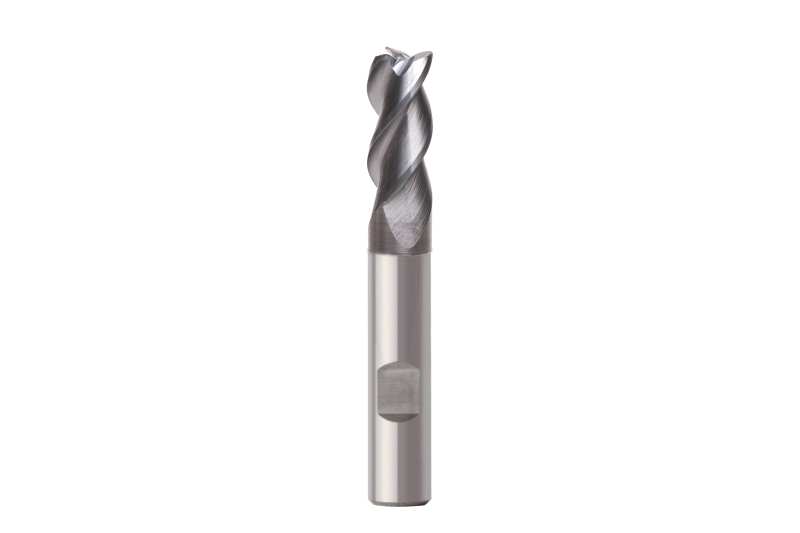
  • OptiMill®-Uni-HPC-Pocket

    Solid carbide universal milling cutter
    • Economical production of pockets and bores
    • Three-edged milling cutter with integrated drill tip
    • Inclined plunging up to 45°
    • Full helix milling and grooving
    • High material removal rate up to 2xD

  • OptiMill®-Tro

    Solid carbide trochoidal milling cutter
    • Maximum material removal rate while providing an excellent surface finish at the same time
    • Pre-machining and fine machining with one tool
    • Cutting depth up to 5xD
    • Protection of the machine spindle and a longer tool life
    • Chip breaker for optimum chip control

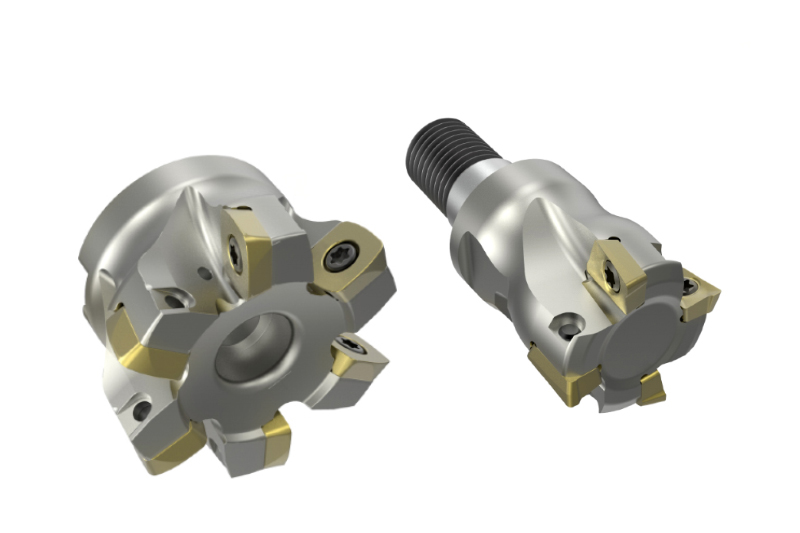
  • NeoMill®-HiFeed90

    90° corner/high-feed milling cutter
    • Universal tool system to ensure maximum productivity
    • Tool body with indexable inserts for high-feed and shoulder milling
    • Maximum rate of removal due to very high feed rates and large cutting depths
    • Double-edged and four-edged indexable inserts available
    • Large selection of corner radii available

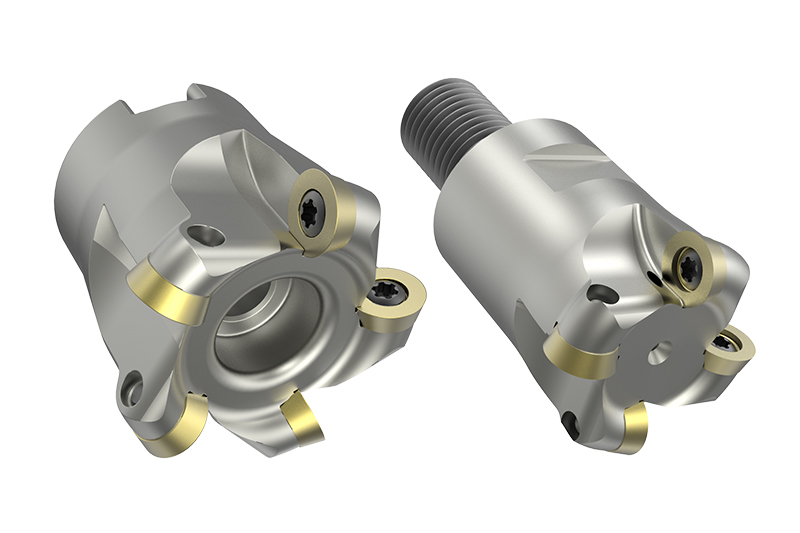
  • NeoMill®-ISO-360

    Round-insert milling cutters
    • Roughing and pre-finishing of 3D contours
    • Optimum contours due to the indexable inserts being installed in a neutral position
    • Soft cutting behaviour for low vibration machining
    • Offered as shell type, shank and screw-in milling cutters in the diameter range 10-160 mm


Residual material roughing

After roughing, in a second machining step, users machine the residual material, especially in corners and cavities, removing material as constantly as possible. Usually tools with corner radius or high-feed milling cutters are used. In some cases a ball cutter can be used to remove the residual material in corners.
  • OptiMill®-3D-CR

    Solid carbide corner radius milling cutter
    • Finishing of 3D moulds with a high-precision corner radius
    • High precision corner radius with high level of radius accuracy
    • Wide selection for hard and soft machining of steel
    • Different numbers of teeth available
    • Available in cylindrical and conical forms

  • OptiMill®-3D-HF

    Solid carbide high-feed milling cutter
    • Perfect for high-feed machining with a high material removal rate and high process reliability
    • Innovative face geometry
    • Extremely quiet running
    • Different numbers of teeth available


Semi-acabamento

Para altas exigências de precisão dimensional e qualidade superficial, recomenda-se o semi-acabamento antes do acabamento. O semi-acabamento aproxima a usinagem do perfil de forma final. O objetivo é obter um material residual que seja o mais constante possível, a fim de permitir um acabamento rápido com altas exigências na qualidade da superfície. A tolerância após o desbaste é de aproximadamente 0,5-1 mm para materiais endurecidos e 0,03-0,5 mm para materiais macios. Após o semi-acabamento, as tolerâncias constantes são de 0,05-0,1 mm para materiais endurecidos e 0,1-0,3 mm para materiais macios.
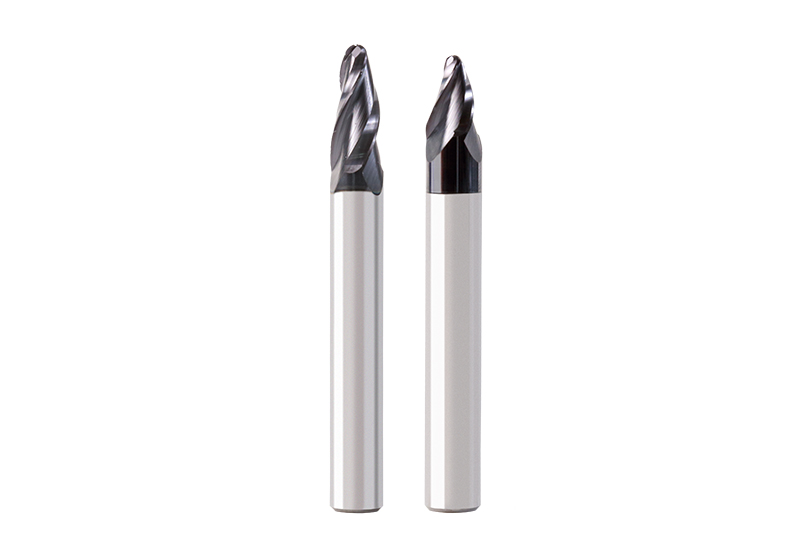
  • OptiMill®-3D-CR

    Fresas com raio de canto de metal duro integral
    • Acabamento de formas 3D com raio de canto de alta precisão
    • Raio de canto de alta precisão com elevada exatidão de raio
    • Grande seleção para usinagem em aço duro e maleável
    • Vários números de dentes disponíveis
    • Formas cilíndricas e cónicas

  • OptiMill®-3D-CS

    Fresas barril de metal duro integral
    • Fresagem com grande raio de atuação
    • Acabamento de superfícies complexas de forma livre e geometrias complicadas de peças
    • Curto tempo de usinagem devido a maiores linhas entrelaçadas
    • Qualidade de superfície elevada

  • OptiMill®-Uni-HPC-Pocket

    Fresa universal de metal duro integral
    • Produção econômica de bolsos e furos
    • Fresa de aresta de corte tripla com broca integrada 
    • Inclinação até 45°
    • Fresagem helicoidal e usinagem de canal na íntegra
    • Elevada possibilidade de avanço até 2xD

  • NeoMill®-HiFeed90

    Fresa de alto avanço/esquadrejamento de 90°
    • Sistema de ferramentas universal para elevada produtividade
    • Um corpo básico com pastilha amovível para fresagem de altos avanços e de esquadrejamento
    • Maiores taxas de remoção devido a taxas elevadas de avanços e grandes profundidades de corte
    • Pastilhas amovíveis disponíveis com duas ou quatro arestas
    • Maior seleção em raios de canto disponível

  • NeoMill®-ISO-360

    Fresa de pastilha redonda
    • Desbaste e semi-acabamento de contornos 3D
    • Precisão de contornos ideal devido à posição neutra de montagem das pastilhas amovíveis
    • Comportamento de corte suave para usinagem sujeita a baixa vibração
    • Disponíveis como fresas de encaixe, fresas de topo e fresas de rosca na gama de diâmetro de 10 a 160 mm

  • NeoMill®-3D-Ballnose

    Fresas esféricas e de toro
    • Sistema de fresagem universal para elevada produtividade
    • Um corpo básico com insertos esféricos e insertos De toro para pré-acabamento e acabamento de aço endurecido
    • Tolerâncias de rotação precisas
    • Disponíveis como fresas de topo e fresas de rosca

  • NeoMill®-3D-Torus

    Fresas de toro
    • Para os mais altos requisitos em termos de precisão e fiabilidade do processo
    • Corpo base especial para placas de toro com estabilização adicional da aresta de corte
    • Tolerâncias de rotação precisas
    • Vários raios de canto disponívei

  • NeoMill®-3D-Finish

    Fresa de acabamento
    • Ferramenta de acabamento universal para todos os materiais comuns
    • Pastilhas amovíveis especialmente resistentes ao desgaste e fabricadas com precisão
    • Pastilha amovível Wiper axial e radial para excelentes qualidades de superfície
    • Acabamento sem vibração mesmo a grandes profundidades


Acabamento

A operação de acabamento remove a permissão restante para alcançar a forma final. Após o semi-acabamento, isto é 0,05-0,1 mm para materiais endurecidos e 0,1-0,3 mm para materiais macios. As fresas esféricas e/ou com raio de canto são a ferramenta de escolha, dependendo dos contornos finais da peça a ser trabalhada.
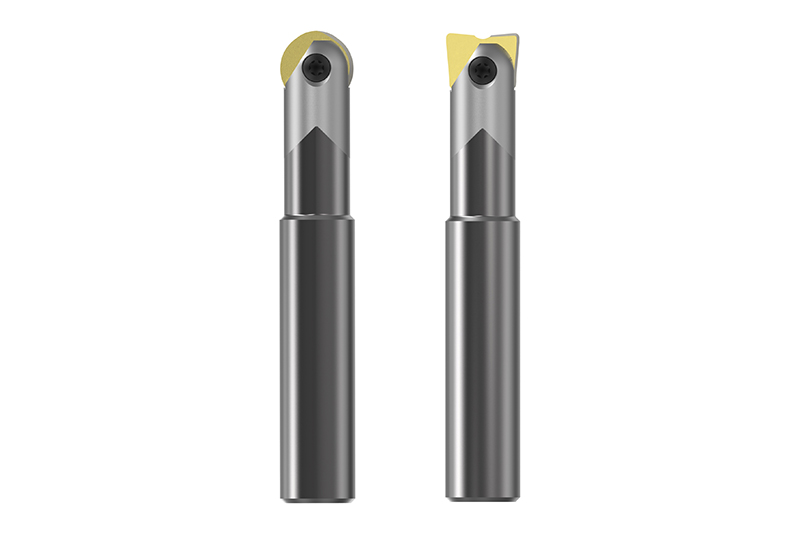
  • OptiMill®-3D-CR

    Fresas com raio de canto de metal duro integral
    • Acabamento de formas 3D com raio de canto de alta precisão
    • Raio de canto de alta precisão com elevada exatidão de raio
    • Grande seleção para usinagem em aço duro e maleável
    • Vários números de dentes disponíveis
    • Formas cilíndricas e cónicas

  • OptiMill®-3D-CS

    Fresas barril de metal duro integral
    • Fresagem com grande raio de atuação
    • Acabamento de superfícies complexas de forma livre e geometrias complicadas de peças
    • Curto tempo de usinagem devido a maiores linhas entrelaçadas
    • Qualidade de superfície elevada

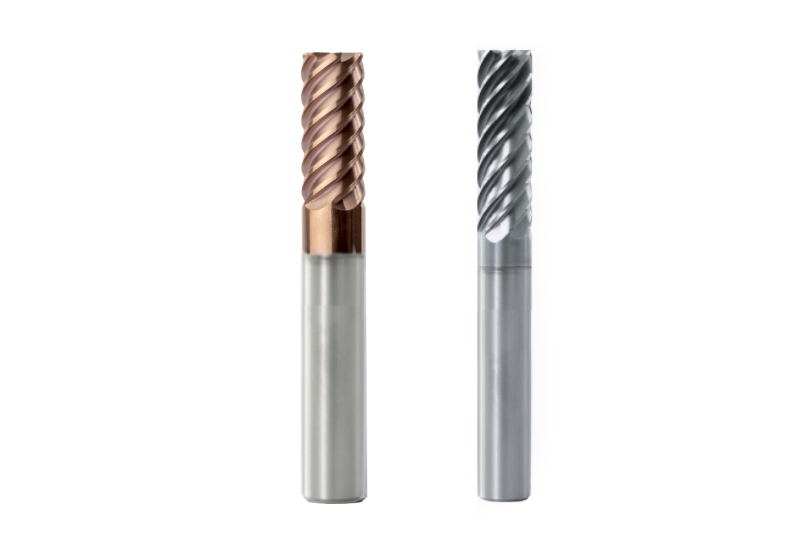
  • Fresas de acabamento OptiMill®

    Fresa de acabamento de metal duro integral
    • OptiMill®-Uni-HPC-Finish z=7 para acabamento eficiente de aço
    • OptiMill®-Hardened-Finish para acabamento de componentes com uma dureza de 45 HRC ou superior
    • Grande diâmetro do núcleo para maior estabilidade
    • Revestimento resistente ao desgaste
    • Vários números de raios de canto disponíveis

  • NeoMill®-3D-Ballnose

    Fresas esféricas e de toro
    • Sistema de fresagem universal para elevada produtividade
    • Um corpo básico com insertos esféricos e insertos De toro para pré-acabamento e acabamento de aço endurecido
    • Tolerâncias de rotação precisas
    • Disponíveis como fresas de topo e fresas de rosca

  • NeoMill®-3D-Torus

    Fresas de toro
    • Para os mais altos requisitos em termos de precisão e fiabilidade do processo
    • Corpo base especial para placas de toro com estabilização adicional da aresta de corte
    • Tolerâncias de rotação precisas
    • Vários raios de canto disponívei

  • NeoMill®-3D-Finish

    Fresa de acabamento
    • Ferramenta de acabamento universal para todos os materiais comuns
    • Pastilhas amovíveis especialmente resistentes ao desgaste e fabricadas com precisão
    • Pastilha amovível Wiper axial e radial para excelentes qualidades de superfície
    • Acabamento sem vibração mesmo a grandes profundidades


Acabamento de material residual

As propriedades cada vez mais complexas das formas a serem produzidas requerem, após a usinagem de acabamento uma fresagem do material residual, principalmente nos cantos. As fresas esféricas de metal duro integral são normalmente utilizadas para este fim.
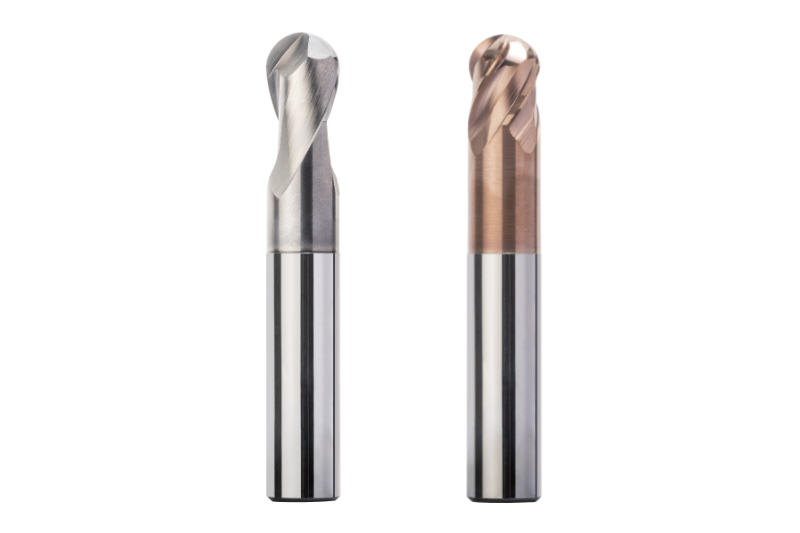
  • OptiMill®-3D-BN

    Fresas esféricas de metal duro integral
    • Usinagem de alta precisão de contornos 3D
    • Fresas de alta precisão com precisão de raio
    • Grande seleção para usinagem em aço duro e maleável
    • Variantes z=2 e z=4, com e sem profundidade de trabalho
    • Formas cilíndricas e cónicas

  • OptiMill®-3D-CR

    Fresas com raio de canto de metal duro integral
    • Acabamento de formas 3D com raio de canto de alta precisão
    • Raio de canto de alta precisão com elevada exatidão de raio
    • Grande seleção para usinagem em aço duro e maleável
    • Vários números de dentes disponíveis
    • Formas cilíndricas e cónicas