
Lavorazione di superfici 3D
Nella costruzione di stampi e matrici, la produzione di stampi sempre più complessi è parte della vita quotidiana. I continui sviluppi delle macchine utensili e del software CAM portano le prestazioni e la produttività a un livello ancora più elevato. Ne consegue che anche gli utensili utilizzati devono andare di pari passo con il più recente stato dell’arte. Per ottenere risultati ottimali, all’inizio della progettazione si esegue un’analisi del processo.
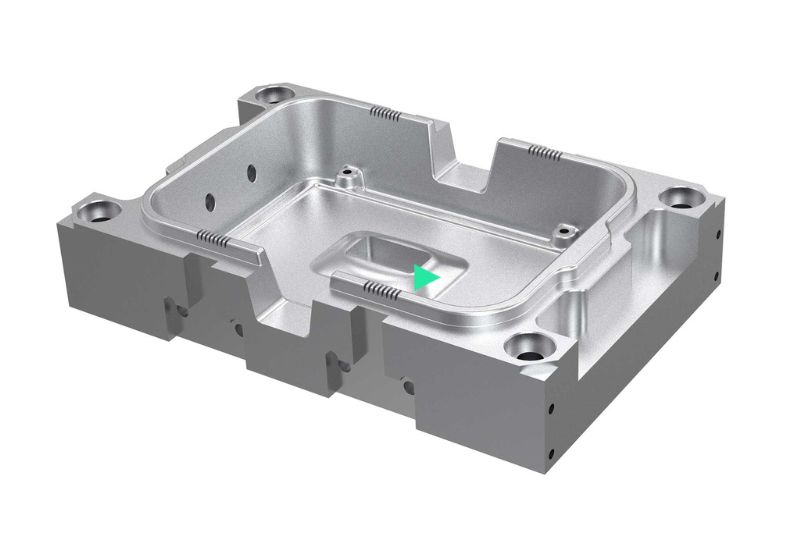
Panoramica degli utensili per le seguenti fasi di lavorazione:
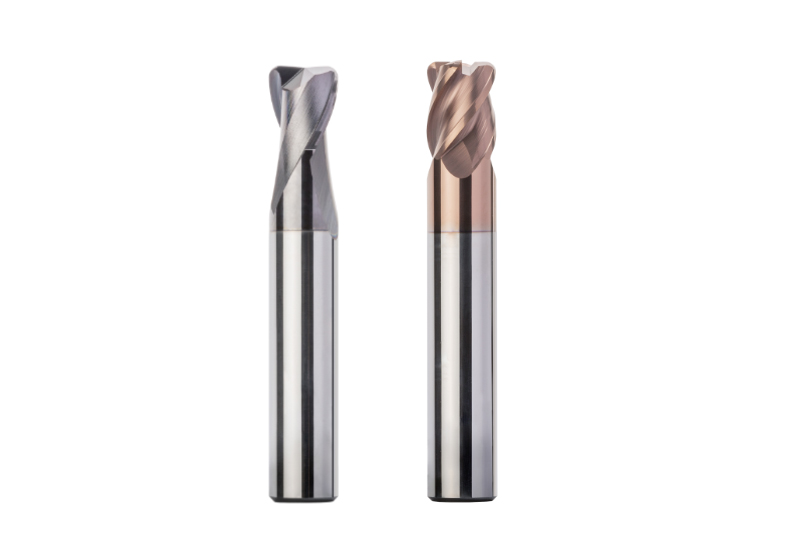
Sgrossatura
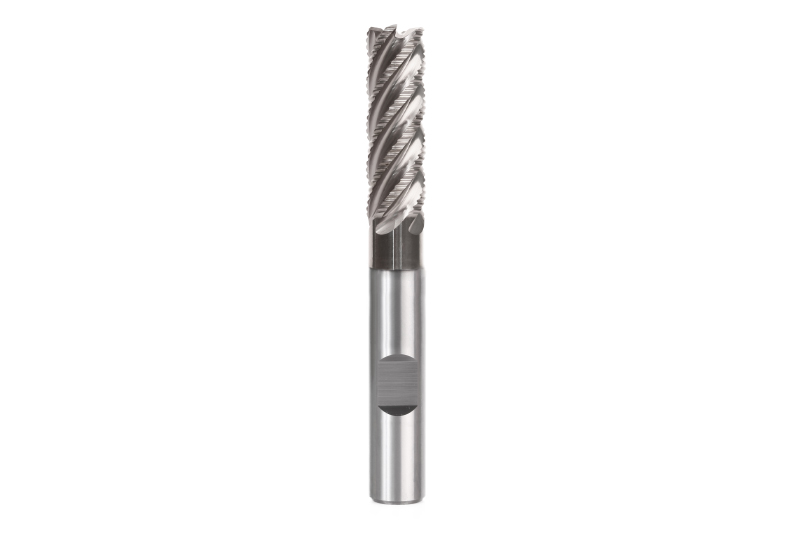
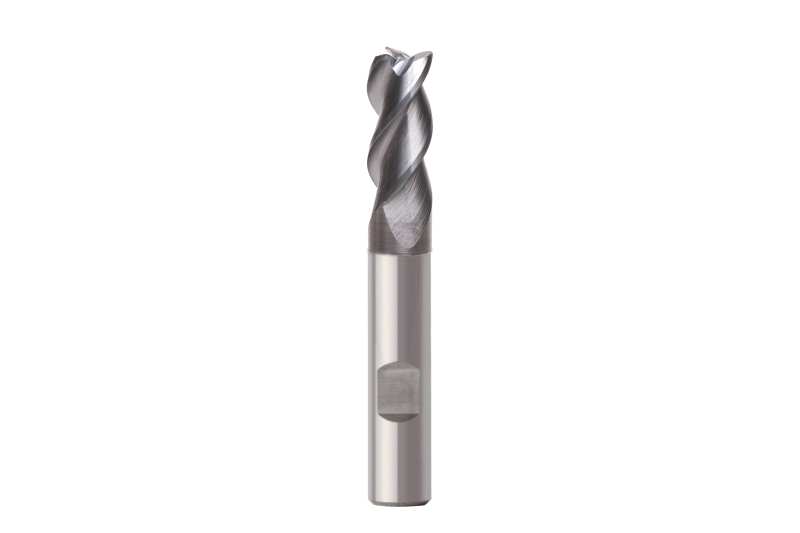
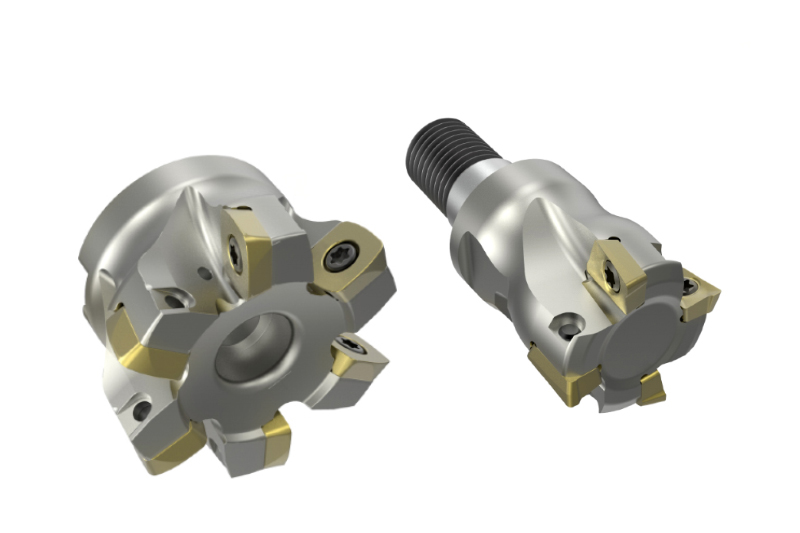
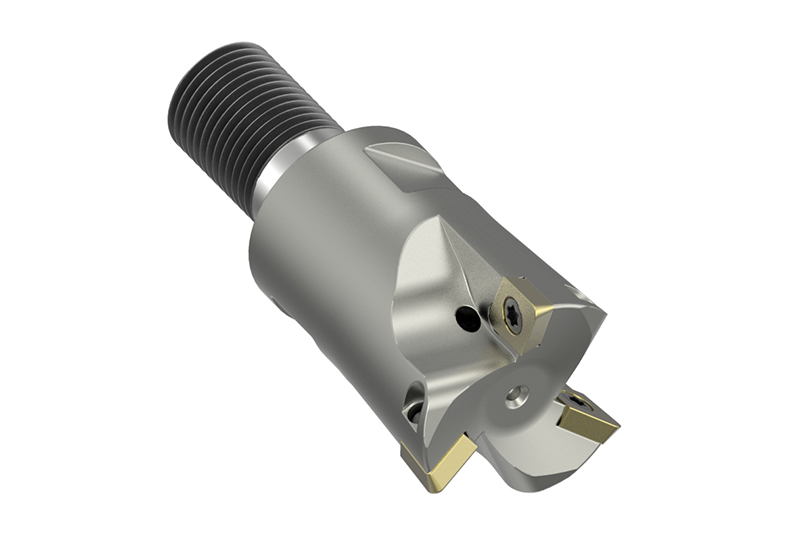
L’operazione di sgrossatura è responsabile di gran parte del volume di truciolatura. Speciali strategie di fresatura come la lavorazione ad alto avanzamento o la fresatura trocoidale sono in grado di ridurre il tempo di lavorazione e quindi di aumentare la redditività. Oltre agli utensili con inserti a fissaggio meccanico e alle frese in metallo duro integrale, vengono impiegate anche frese ad alte prestazioni con una speciale geometria di sgrossatura.
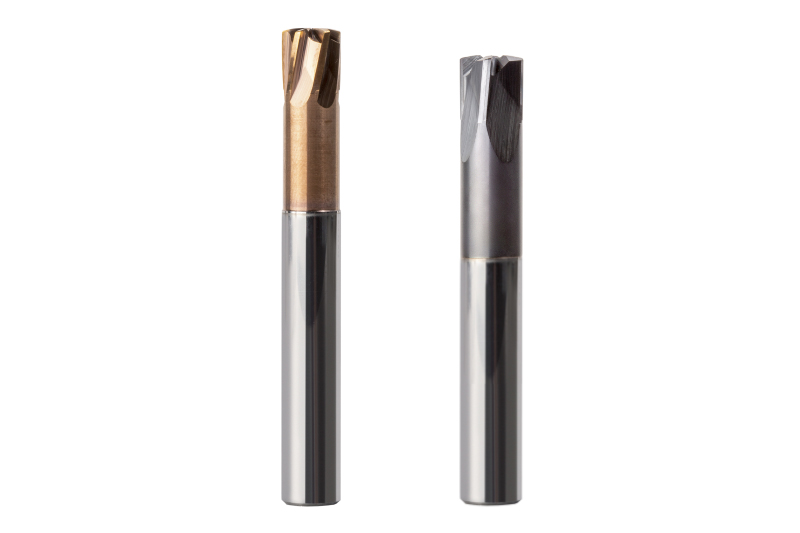
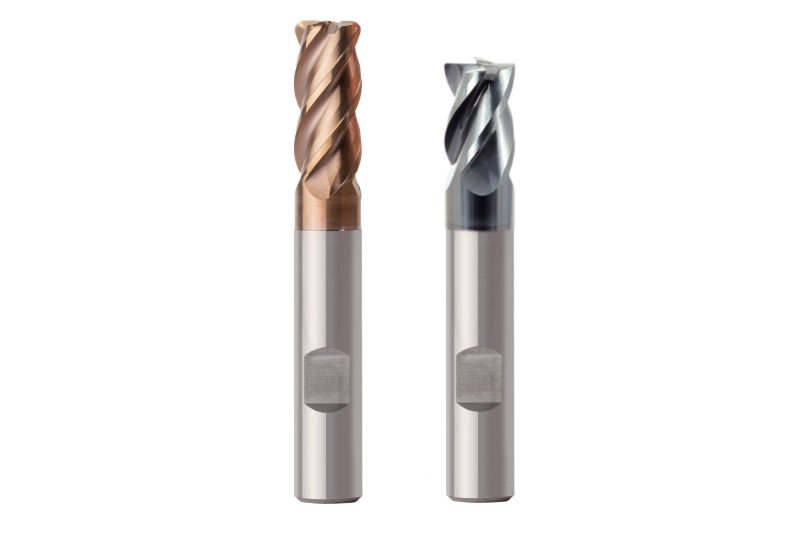
Sgrossatura del materiale residuo
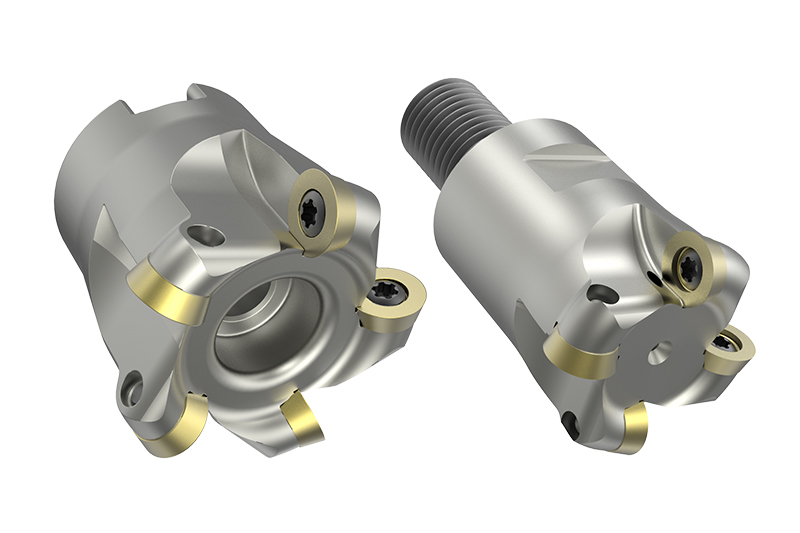
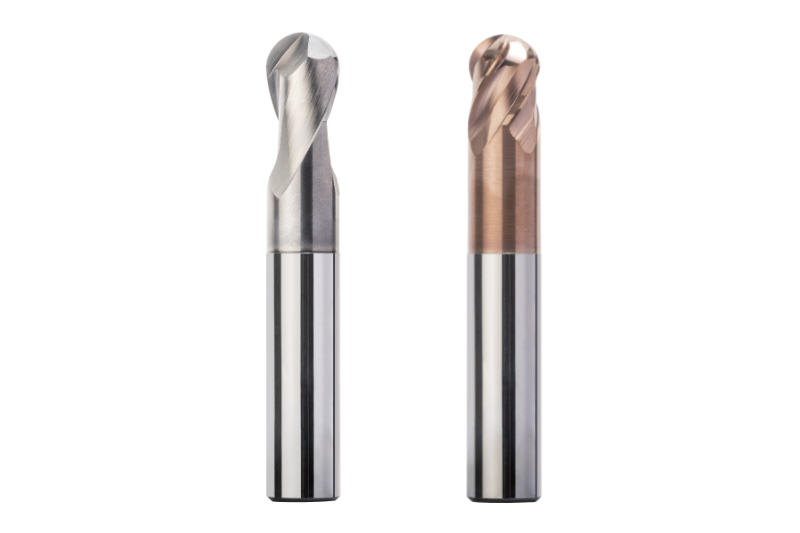
Dopo la sgrossatura, gli utenti procedono alla prelavorazione del materiale residuo, soprattutto negli angoli e nelle cavità, fino a ottenere dimensioni quanto più costanti possibile in una seconda fase di lavorazione. Di norma, vengono impiegati utensili con raggio di punta o frese ad elevato avanzamento. Se necessario, è possibile rimuovere il materiale residuo anche utilizzando una fresa a profilo sferico.
Prefinitura
In caso di requisiti rigorosi in termini di accuratezza dimensionale e qualità della superficie, prima di procedere alla finitura si consiglia di provvedere a una lavorazione di semi-finitura. La prefinitura permette alla lavorazione di avvicinarsi al profilo finale dello stampo. L’obiettivo è quello di ottenere un materiale residuo quanto più costante possibile al fine di consentire una rapida finitura con rigorosi requisiti in termini di qualità di superficie. Le dimensioni dei materiali temprati dopo la finitura sono pari a circa 0,5-1 mm, mentre quelle dei materiali morbidi a 0,03-0,5 mm. Le dimensioni costanti dei materiali temprati dopo la prefinitura sono pari a 0,05-0,1 mm, mentre quelle dei materiali morbidi a 0,1-0,3 mm.
Acabamento
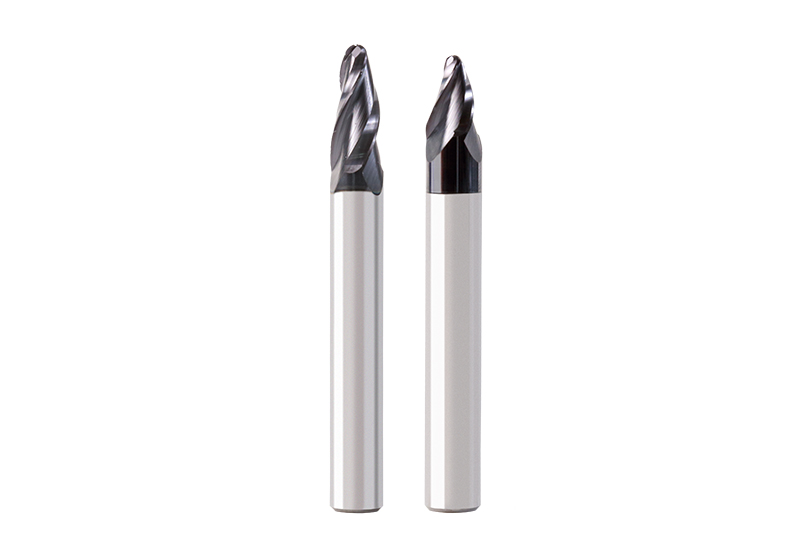
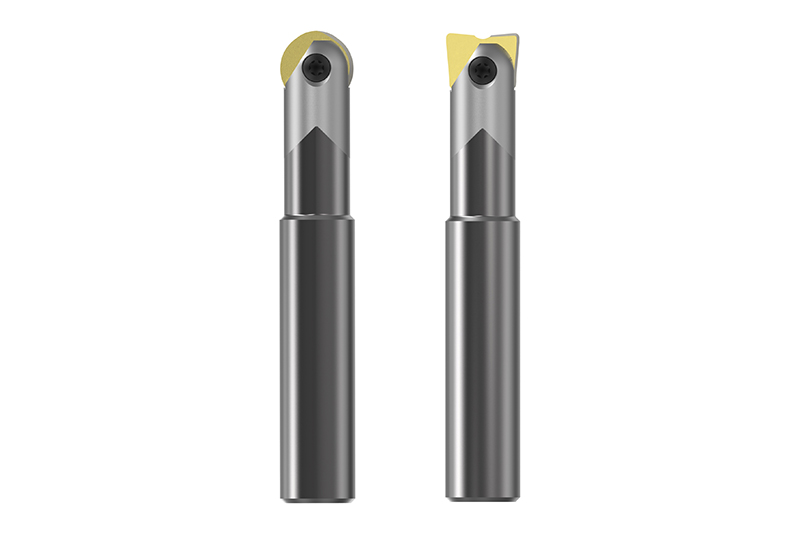
A operação de acabamento remove a permissão restante para alcançar a forma final. Após o semi-acabamento, isto é 0,05-0,1 mm para materiais endurecidos e 0,1-0,3 mm para materiais macios. As fresas esféricas e/ou com raio de canto são a ferramenta de escolha, dependendo dos contornos finais da peça a ser trabalhada.
Acabamento de material residual
As propriedades cada vez mais complexas das formas a serem produzidas requerem, após a usinagem de acabamento uma fresagem do material residual, principalmente nos cantos. As fresas esféricas de metal duro integral são normalmente utilizadas para este fim.