Zerspanungslösungen für E-Motorengehäuse
Lager- und Positionsbohrungen
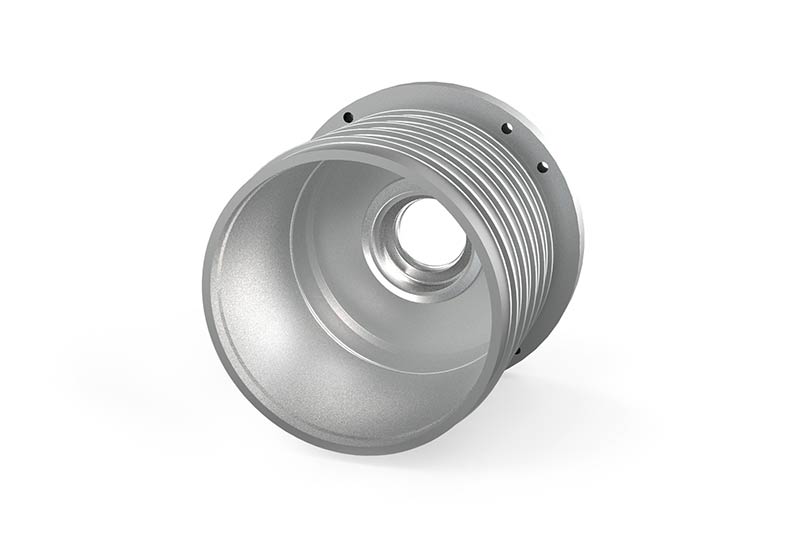
Mit höchster Konzentrizität und Rundheit
Entscheidend für Funktionsweise und Wirkungsgrad des Elektromotors ist ein gleichbleibender Luftspalt zwischen Rotor und Stator. Hierfür ist neben der Koaxialität von Lager- und Statorbohrung die Rundheit und Zylinderform des Lagersitzes entscheidend. Um die hohen Anforderungen an die Koaxialität zu erfüllen ist die Bearbeitung des Lagersitzes in einer Aufspannung von Vorteil (Rückzugsbearbeitung). Bei der Ausführung als rohr- oder topfförmiges Gehäuse befindet sich mindestens eine Lagerstelle in einem separaten Lagerdeckel, der über Positionsbohrungen oder Passungsflächen am E-Motorengehäuse positioniert wird.
1. Vorbearbeitung
Aufbohren von Lager- und Positionsbohrungen


2. Finitura
-
 1 / 5
Panoramica degli strumenti
- Fresa a disco ISO con step di barenatura integrato
- Bareno con sistema WP
- Alesatore ad alta precisione
-
2 / 5
Fresa a disco ISO con step di barenatura integrato
- Alesatura del foro cuscinetto
- Finitura di superfici piane e scanalatura radiale
-
3 / 5
Bareno con sistema WP
- Inserti in PCD
- Regolabile
- Pattini di guida
- Retrolamatura integrata
-
4 / 5
Alesatore ad alta precisione
- Utensile combinato multistadio con punta a gradino brasata
- Finitura di fori cuscinetto e di posizionamento
- Taglienti in PCD brasati
-
5 / 5
Bareno con sistema WP
- Inserti in PCD
- Regolabile
- Pattini di guida
- Retrolamatura integrata