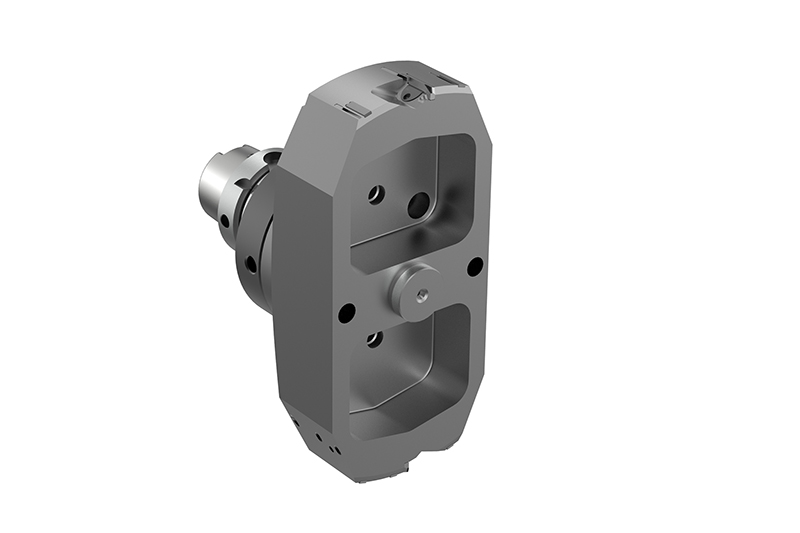
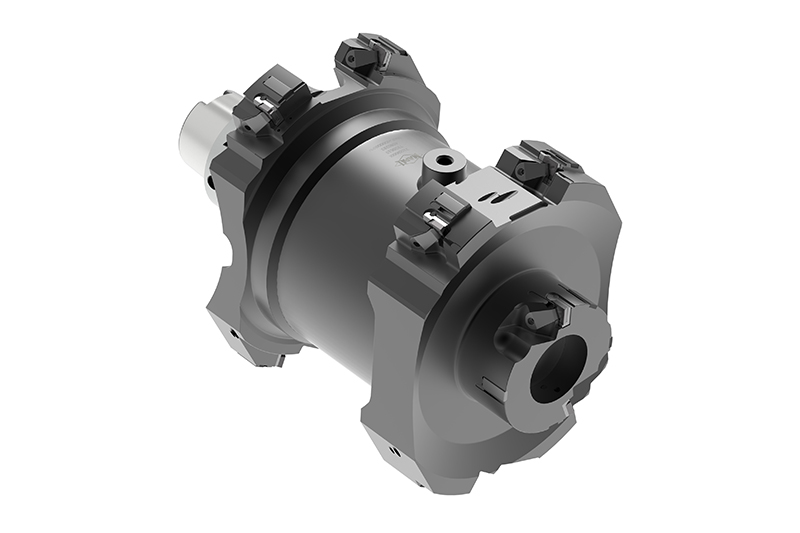
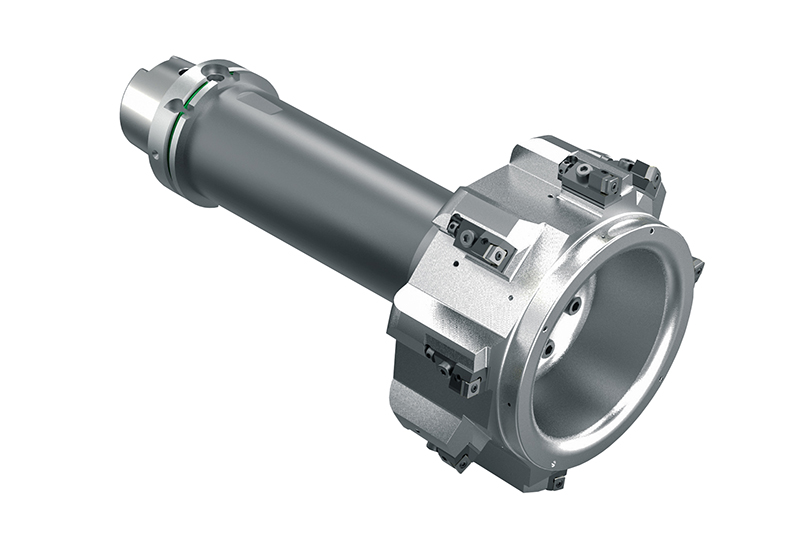
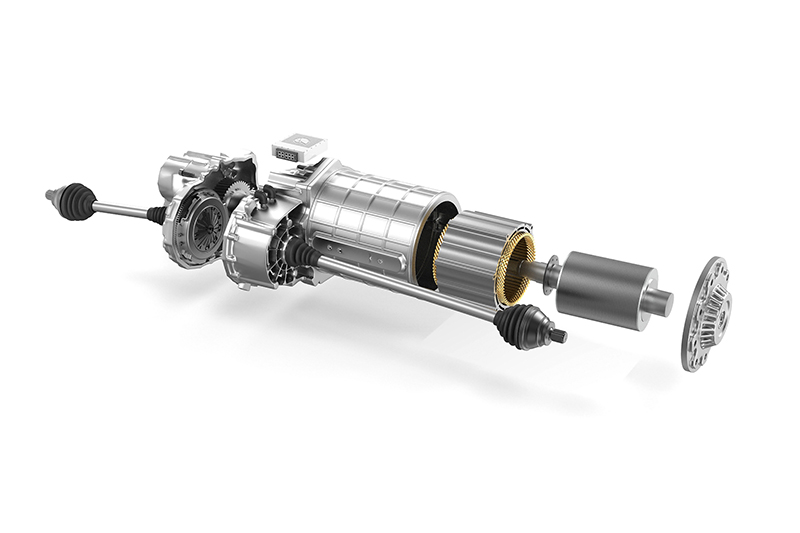
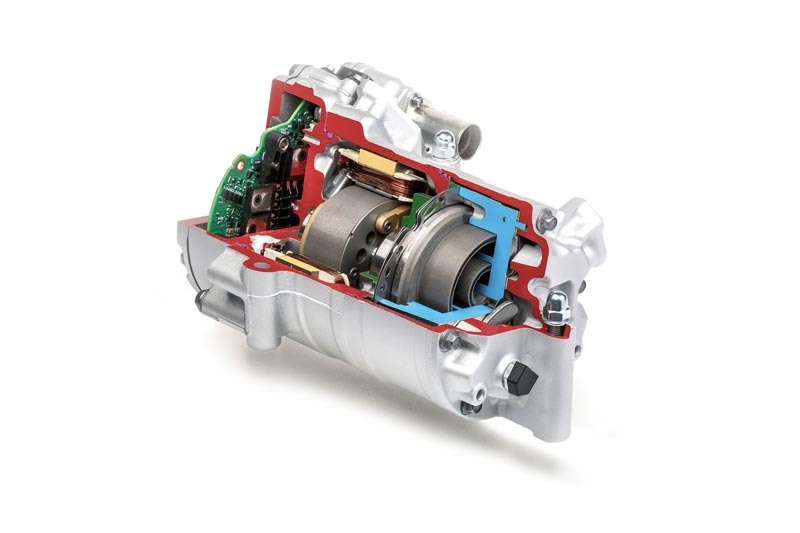
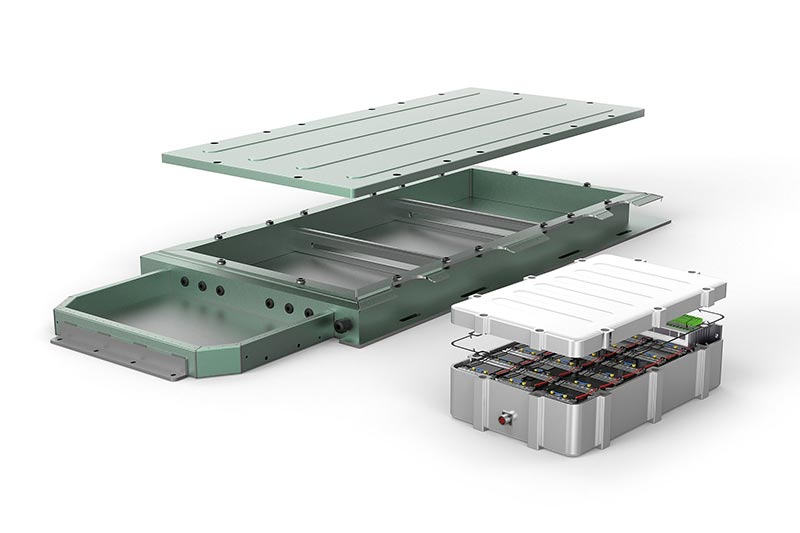
Les constructeurs et fournisseurs automobiles sont confrontés à de nouveaux défis concernant les composants pour moteurs électriques. Le boîtier d'un moteur électrique constitue un exemple de la complexité de ces défis : par rapport à un carter de boîte de vitesses, celui-ci doit être fabriqué dans des tolérances beaucoup plus restreintes, car la précision a une influence décisive sur le rendement du moteur électrique.
De plus, les parois d'un boîtier de moteur électrique sont généralement nettement plus minces que celles d'un carter de boîte de vitesses du fait de sa conception spécifique (canaux de refroidissement intégrés, par exemple). En outre, des coussinets de palier en acier sont pressés dans certains de ces boîtiers. Des boucliers de protection spéciaux dans l'outil empêchent les copeaux d'acier d'entrer en contact avec les surfaces en aluminium lors de l'usinage et de les endommager.
Exigences d'usinage et caractéristiques des différents types de boîtier
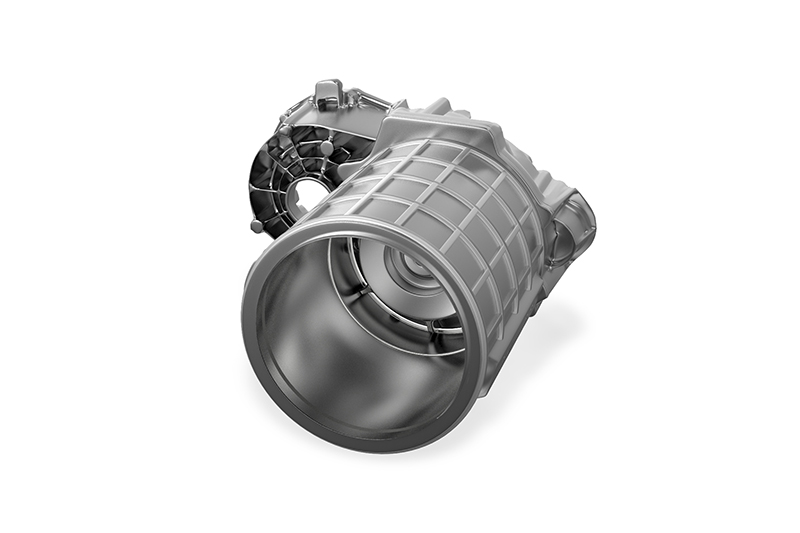
Description: Highly integrated, complex housing with stator mount, transmission mount and connection for the power electronics. High functional integration saves assembly costs. Compact design. Complex cast housing as a result.
FEATURES
Stator incorporated directly in the housing or via a stator carrier / cooling jacket
Stator bore with stages and flat surfaces as functional surfaces
A bearing bore of the rotor is integrated coaxially with the stator bore in the housing
Positioning of the second bearing cover via dowel pins or fitting surfaces; second bearing bore must be coaxial
Bearing bores of transmission stages integrated in the housing; high concentricity and positional accuracy are required
Cooling channels partially integrated in the housing
Complex cast aluminium housing
MACHINING REQUIREMENTS
Elaborate contour trains with several diameter levels ( high cutting forces and large machining volume)
Mixed processing (-> chip separation / removal)
Interrupted cuts (-> contacting, cooling circuit)
15°-30° flat lead-in chamfers (-> flow chip formation and high radial forces)
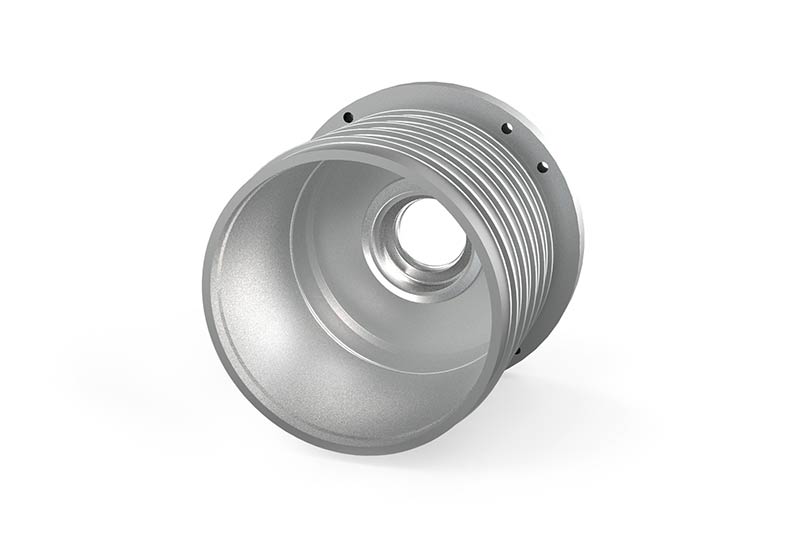
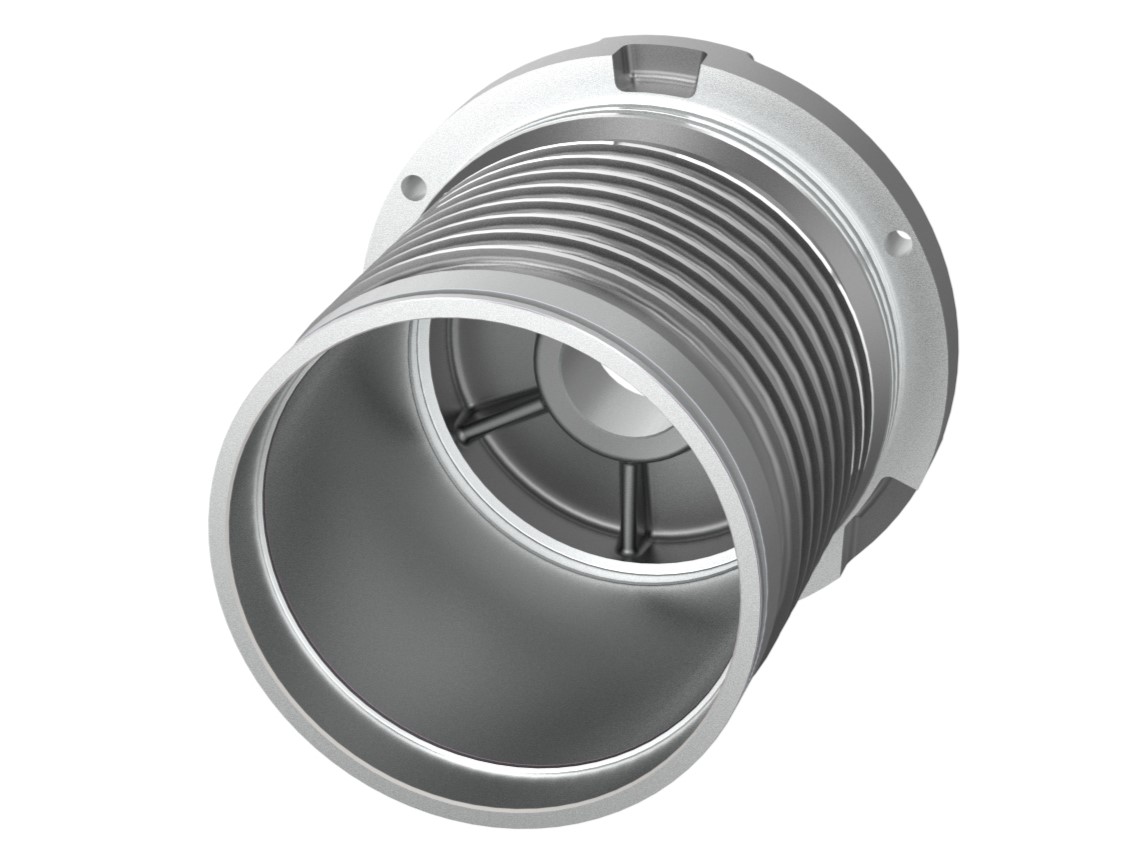
Description: To reduce the complexity, in particular to implement a simpler construction of the cooling jacket, pot-shaped or bell-shaped housings or stator supports are used.
FEATURES
As an intermediate housing for integration in the overall system
Stator bore with stages and flat surfaces as functional surfaces
A bearing bore of the rotor is integrated coaxially with the stator bore in the housing
Positioning via fitting surfaces on the outer surface
Cooling channels as ribs on the outside
Thin-walled, susceptible to vibration
Tension problematic
REQUISITOS DE MECANIZADO
Componentes de paredes extremadamente finas (→ corresponde al grosor de la pared)
Las costillas de refrigeración exteriores deben mecanizarse
Forma de olla o campana (→ favorece las vibraciones, los sistemas especiales de fijación y los amortiguadores de vibraciones)
Chaflanes de entrada poco profundos de 15° – 30° (→ formación de viruta con flujo y elevadas fuerzas radiales)
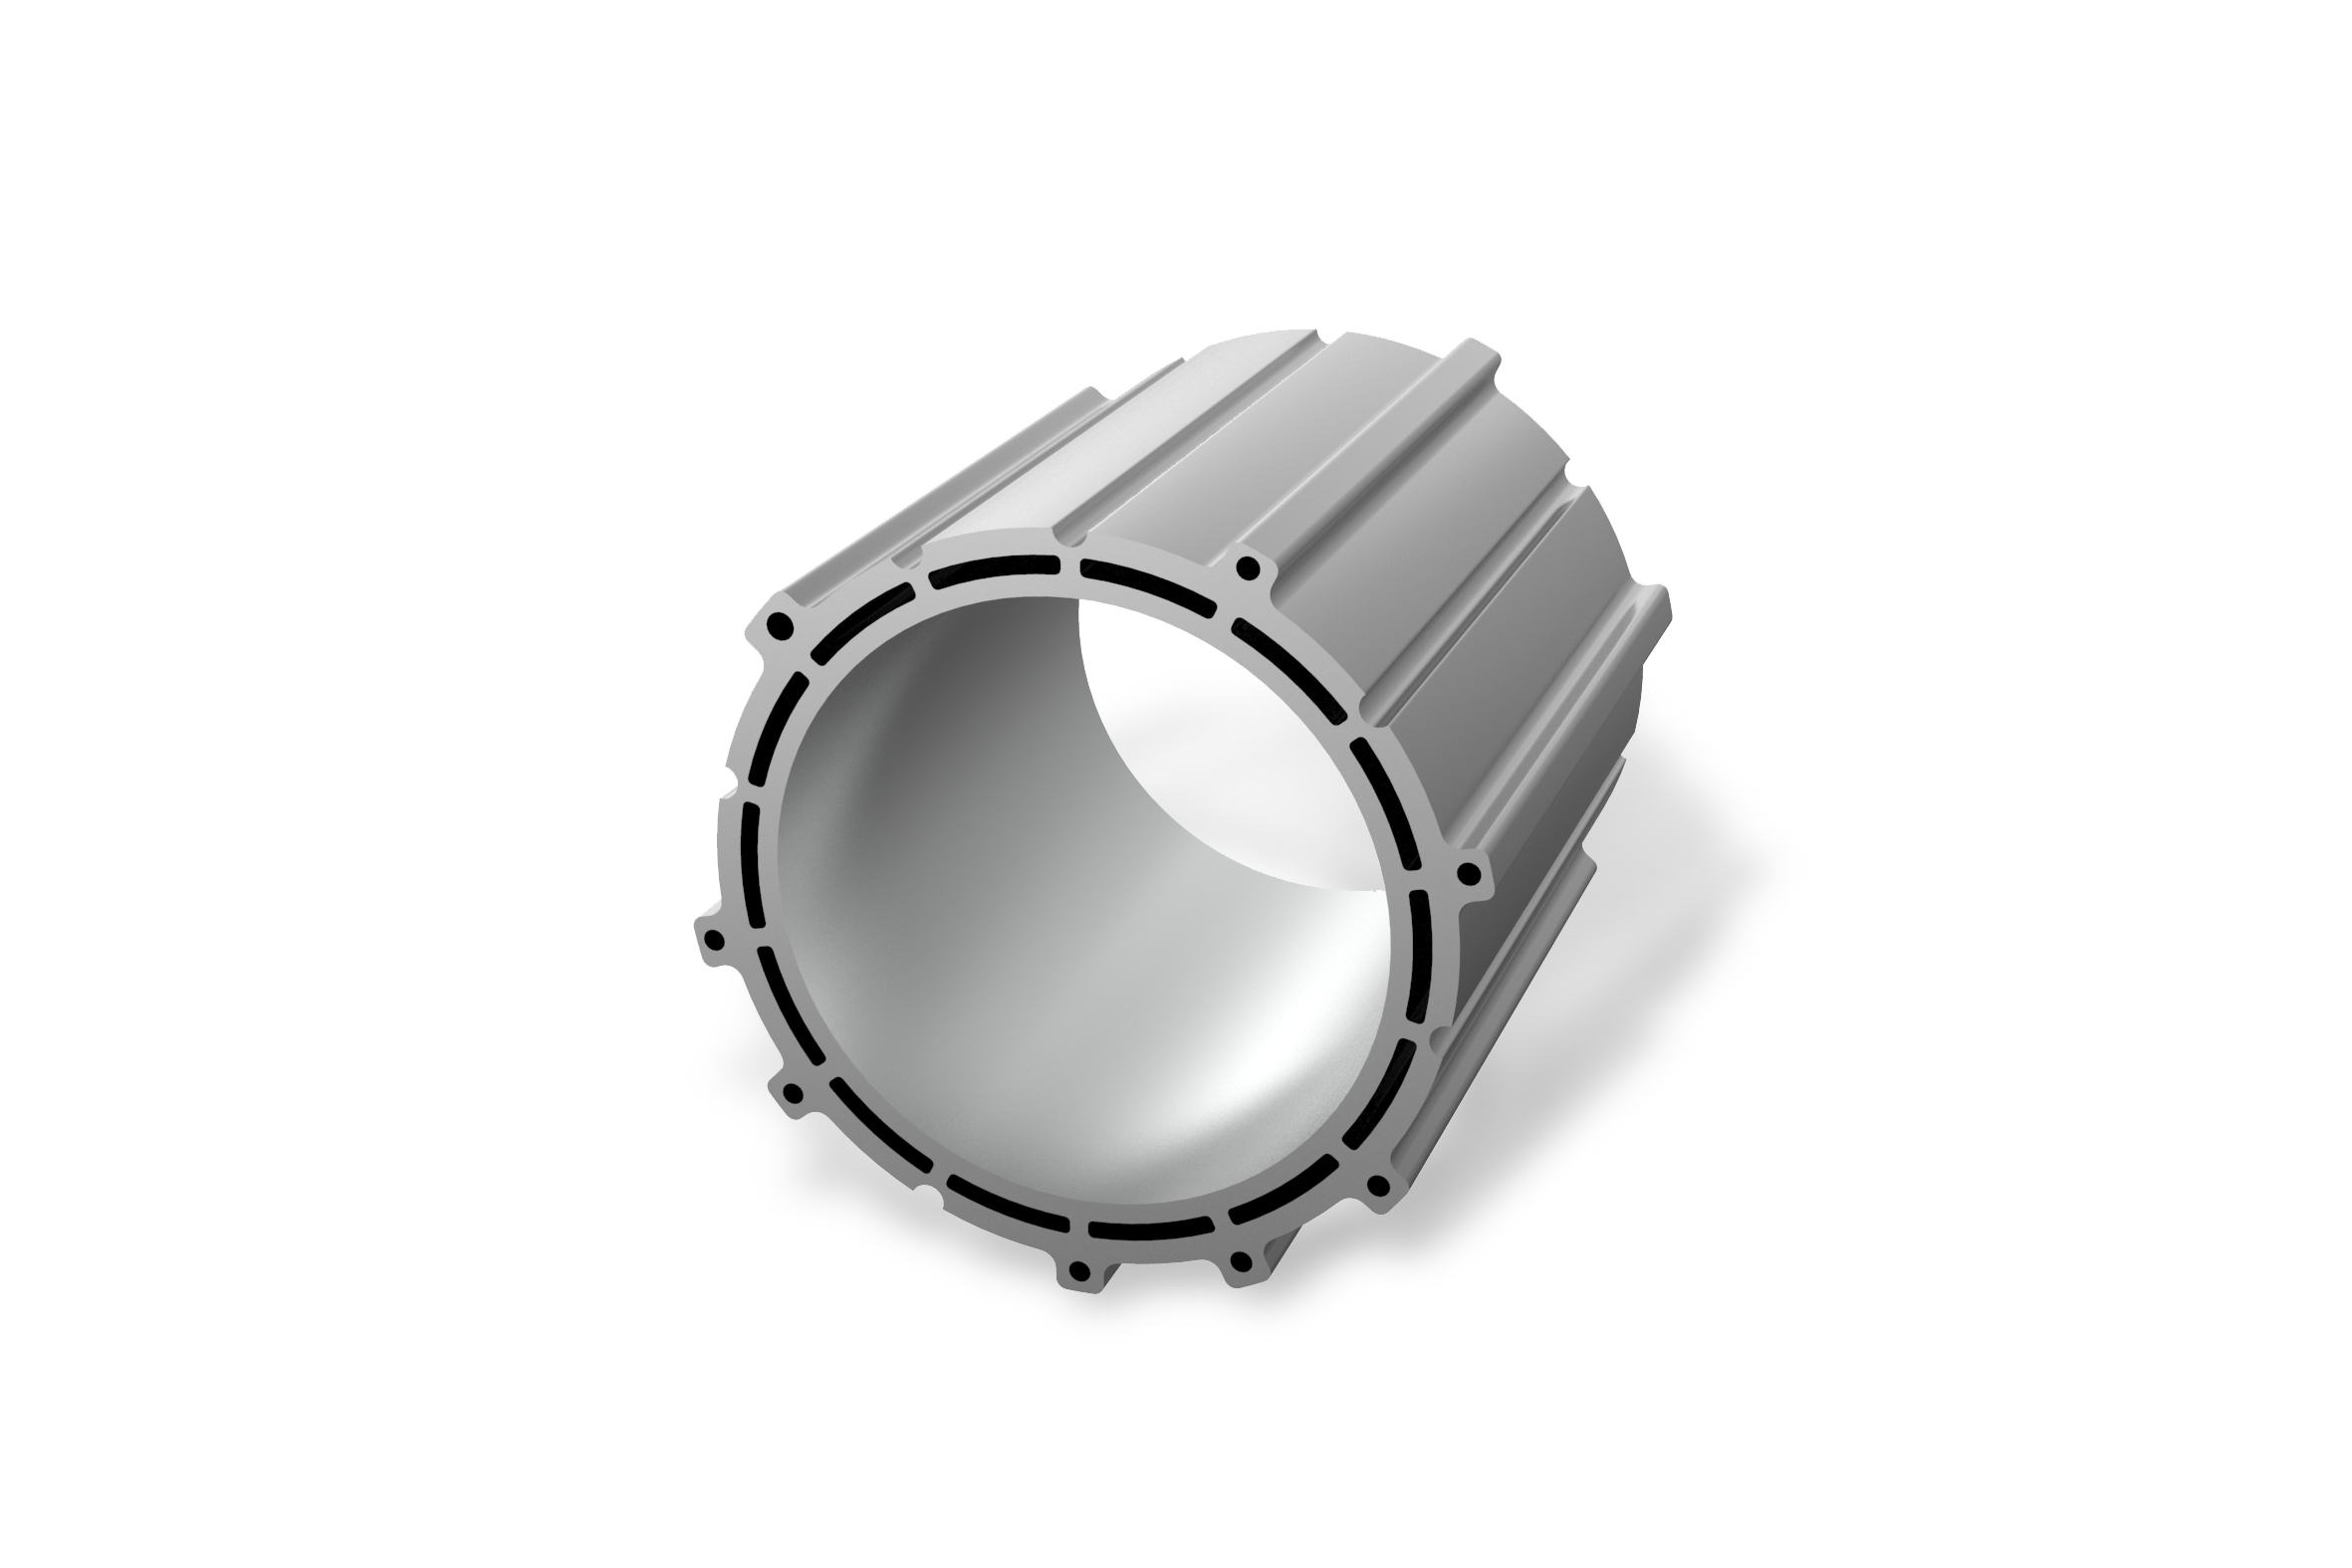
Description : La conception la plus simple des boîtiers de moteur est tubulaire. La longueur du boîtier, et donc de la machine électrique, peut être facilement modifiée pour obtenir des performances différentes. L'effort de montage augmente alors en raison de la faible intégration fonctionnelle.
CARACTÉRISTIQUES
Aucun alésage de palier du rotor intégré dans le boîtier
Deux couvercles de palier pour loger le rotor
Positionnement des deux couvercles de palier via des surfaces d'ajustement pour la coaxialité des paliers
Moindre complexité
Pratiquement symétrique sur le plan rotationnel
Paroi mince, sensible aux vibrations
Serrage problématique
EXIGENCES D'USINAGE
Composants plus stables, principalement avec une structure de refroidissement interne
Profilés extrudés également possibles (AlSi1 → copeaux réguliers)
Sans sangles de serrage (→ concepts de serrage spéciaux)
Partiellement avec des ajustements des deux côtés dans la tolérance IT6
Boîtier de transmission hybride et module hybride/boîtier intermédiaire
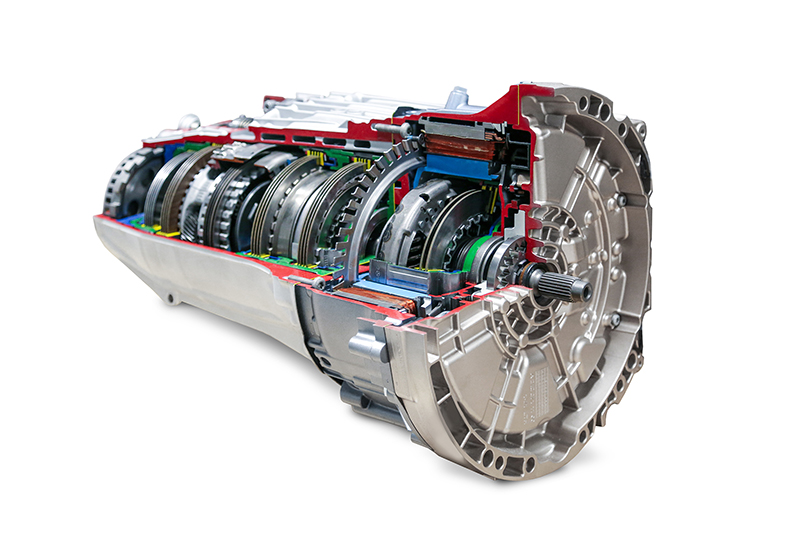
Description : Intégration de la machine électrique dans l'architecture de transmission existante au moyen de modules hybrides ou de boîtiers intermédiaires en forme de disque. Des structures à encombrement neutre sont également réalisées : il s'agit de boîtiers encastrables ayant en partie la forme d'un creuset.
CARACTÉRISTIQUES
Module hybride/boîtier intermédiaire
Logement du stator, principalement
Aucun palier de rotor pour la structure en forme de disque
Palier de rotor intégré pour la structure en forme de pot
Boîtier de transmission hybride
Rapports longueur-diamètre extrêmes
Paroi mince, sensible aux vibrations
Tracés de contour précis
Coupe interrompue
EXIGENCES D'USINAGE
Boîtier de transmission hybride
Tolérance IT6
Exigences élevées en matière de coaxialité et de dimensions de paliers
Limitation du poids maximal et du couple de basculement
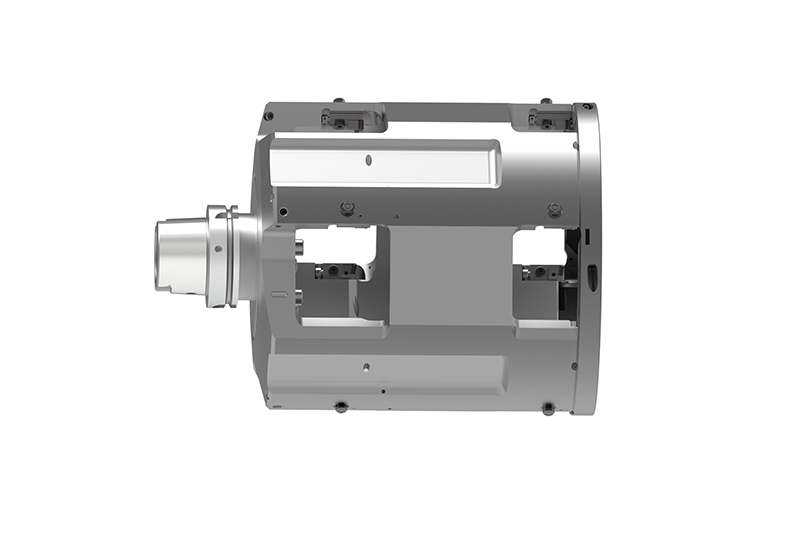
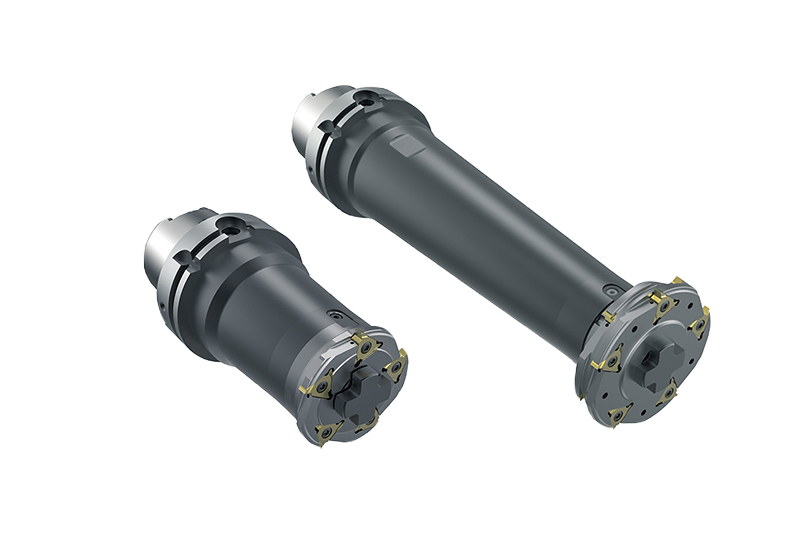
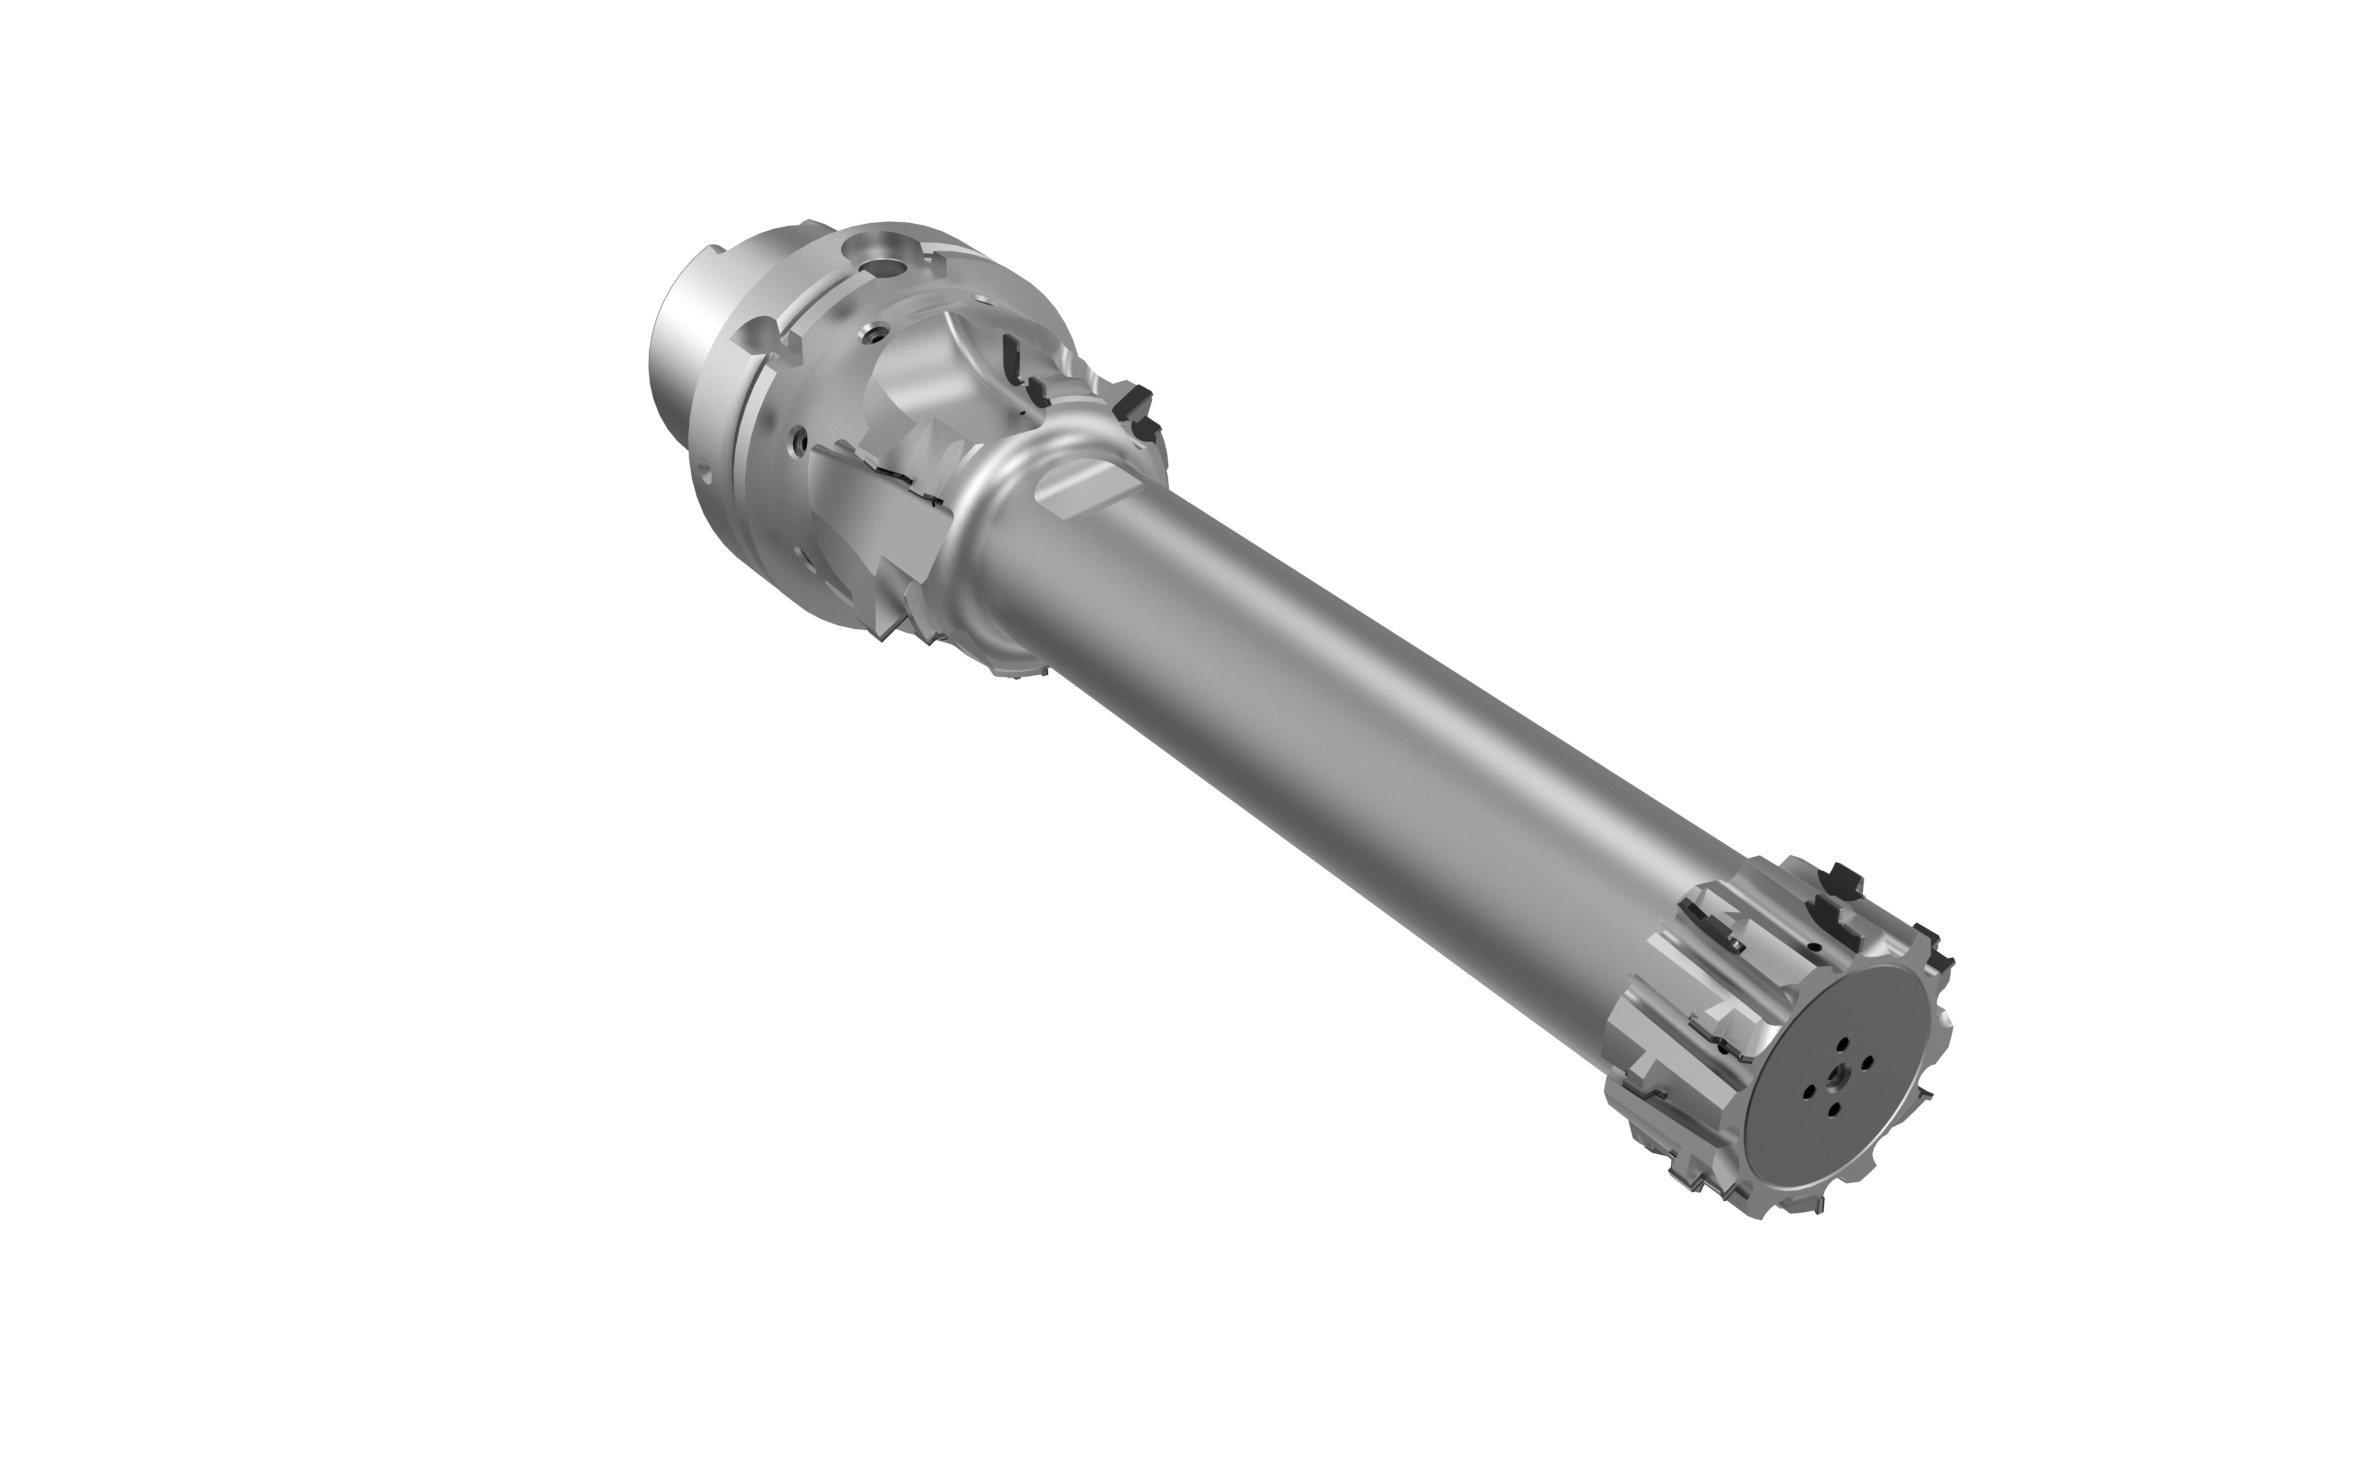
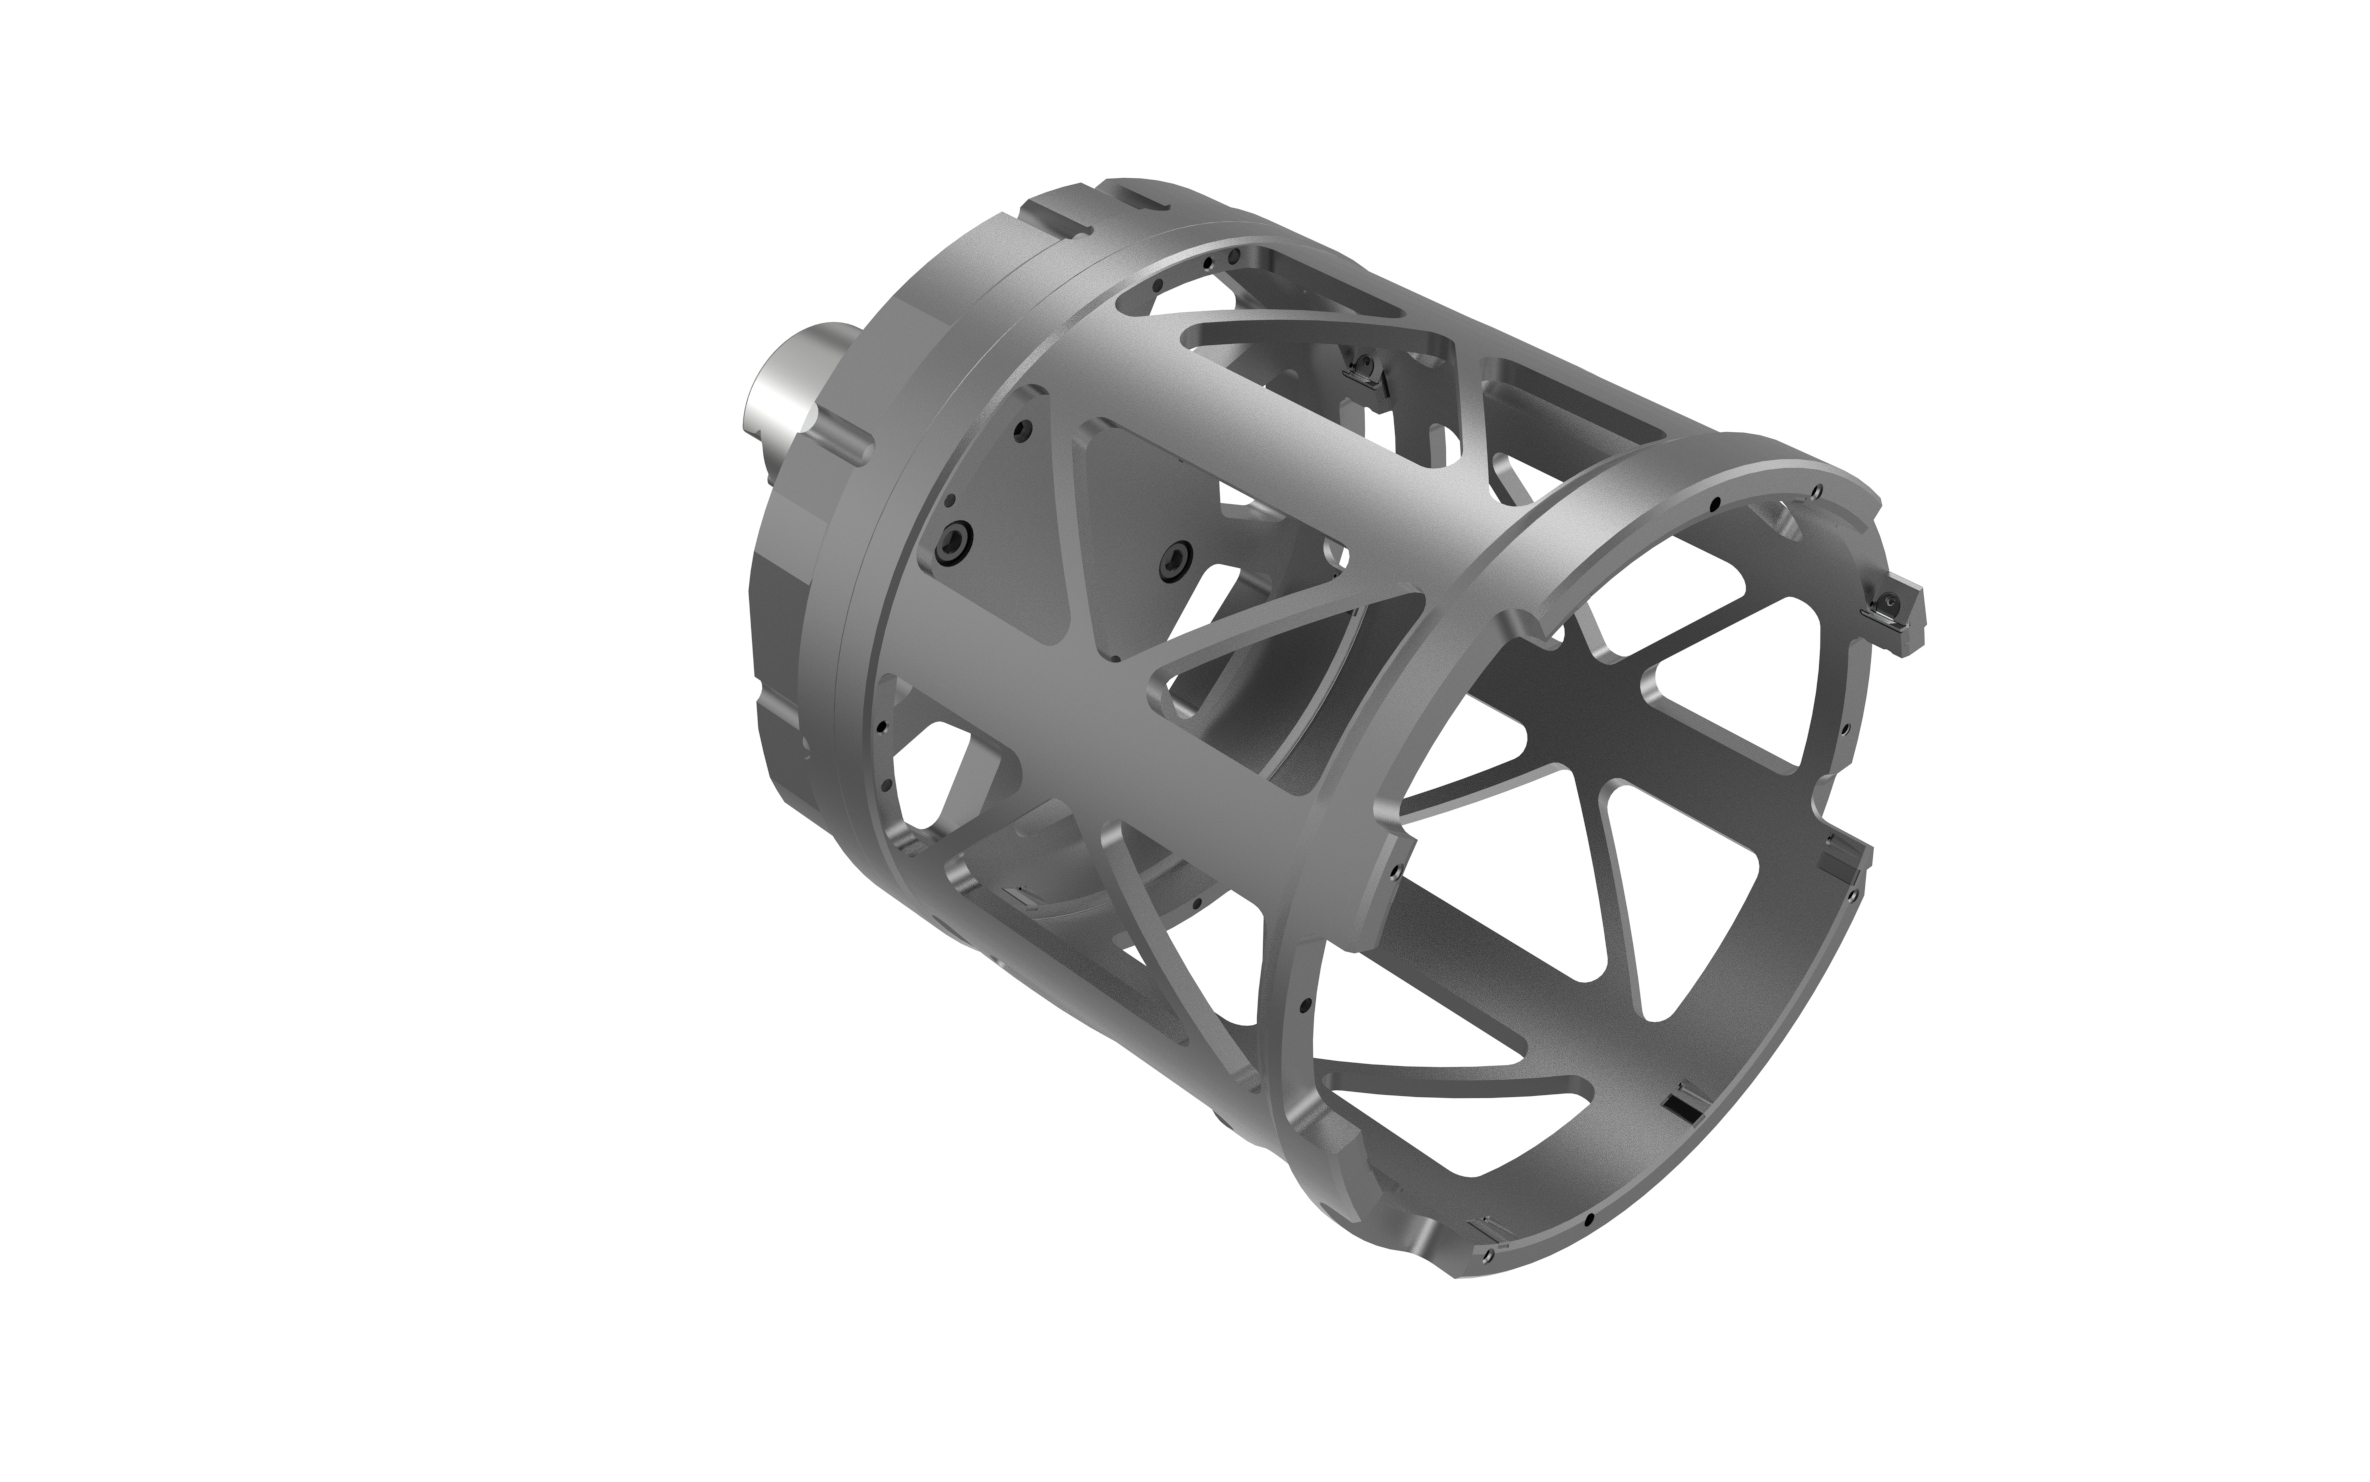
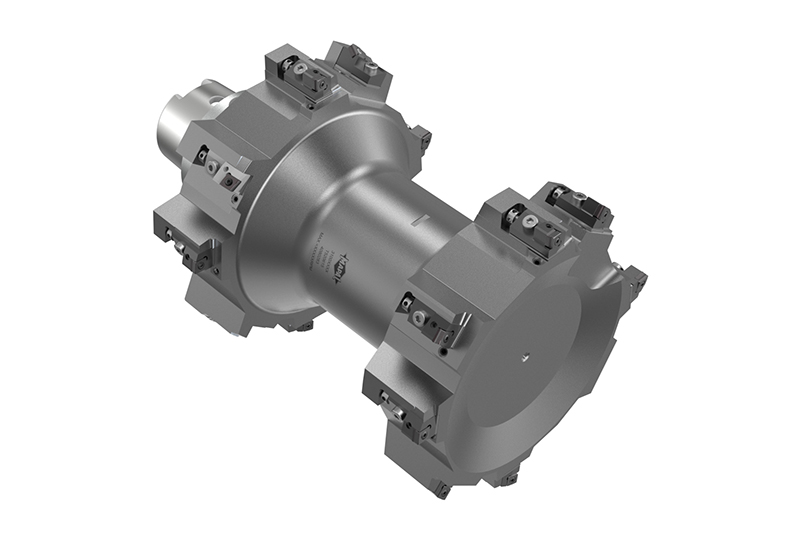
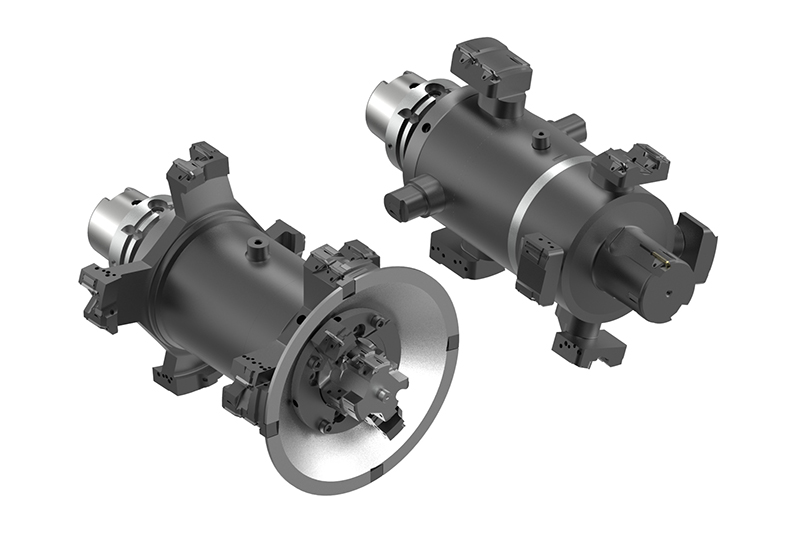
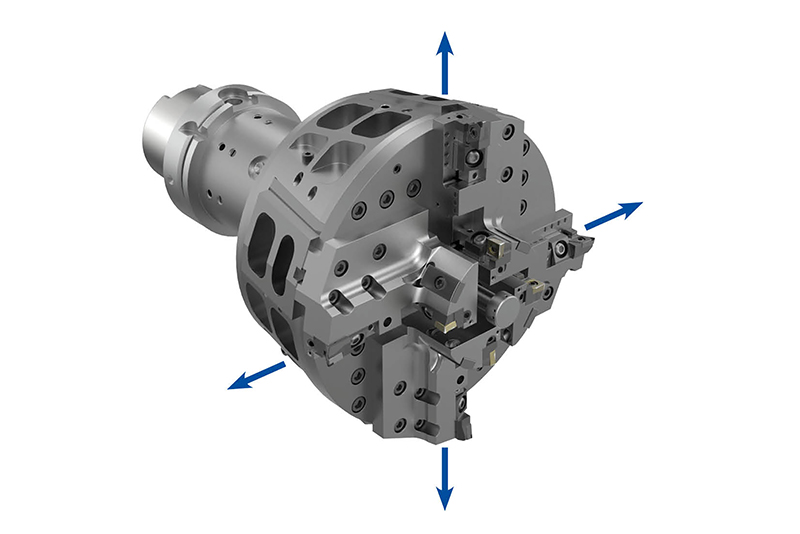
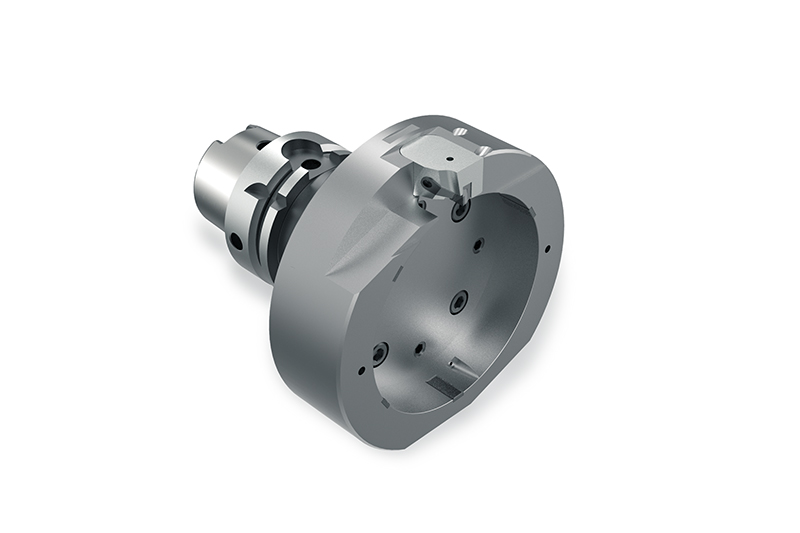
Procédure de base pour l'usinage de boîtiers de stator
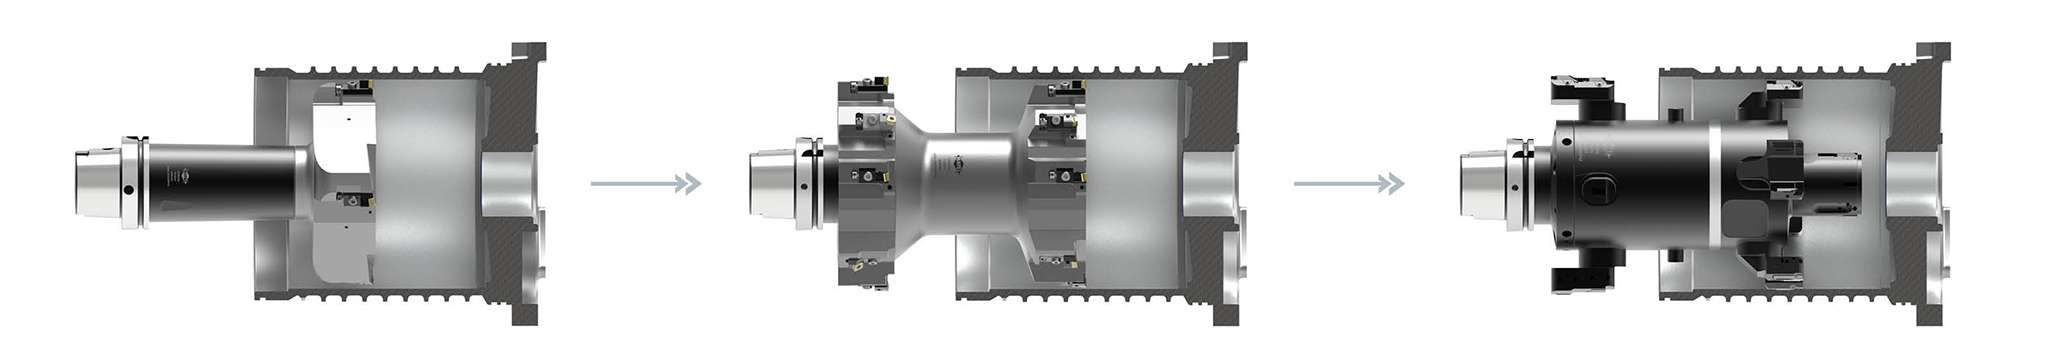
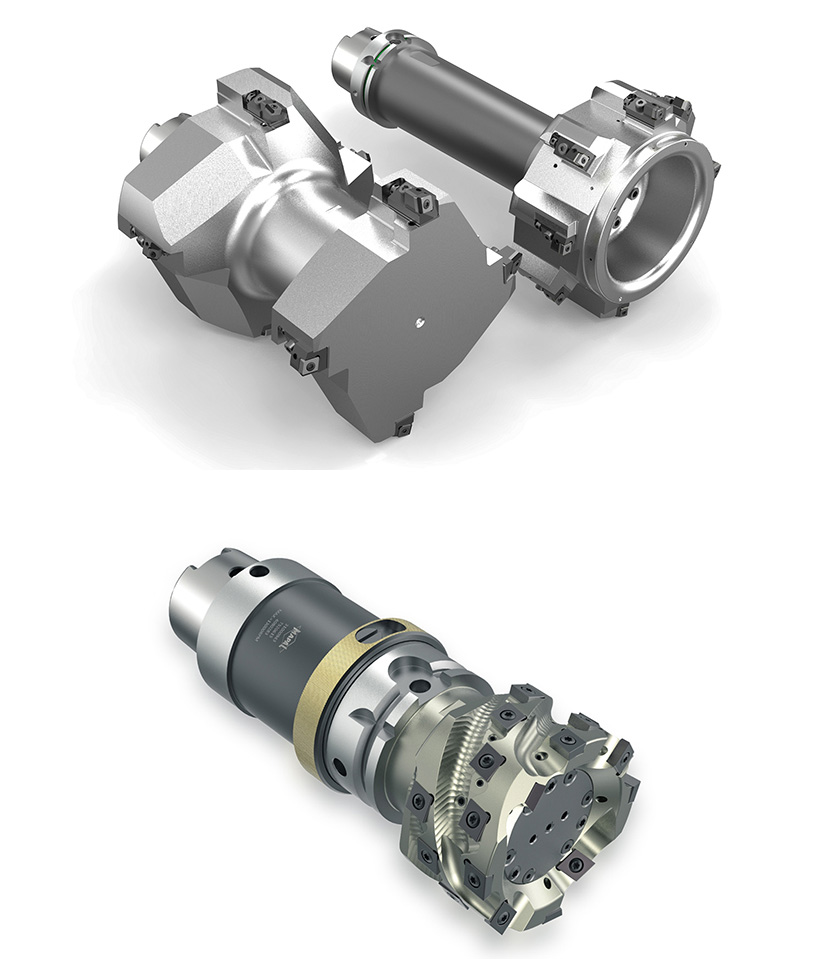
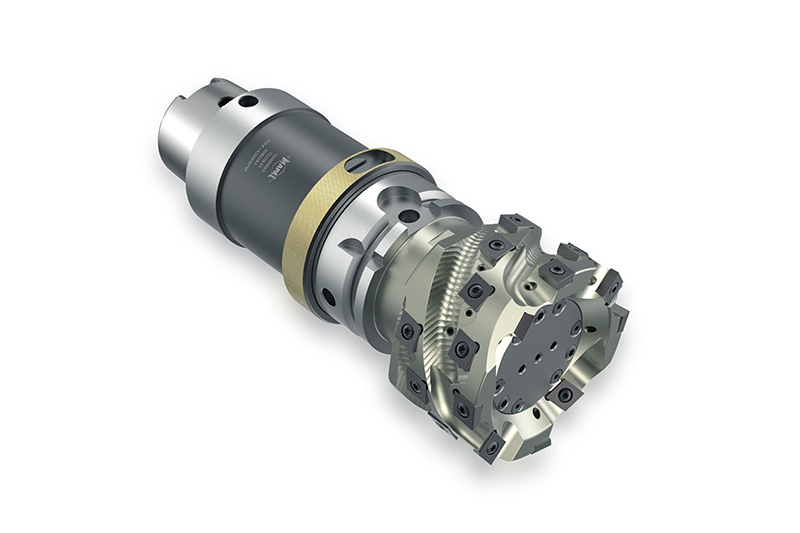
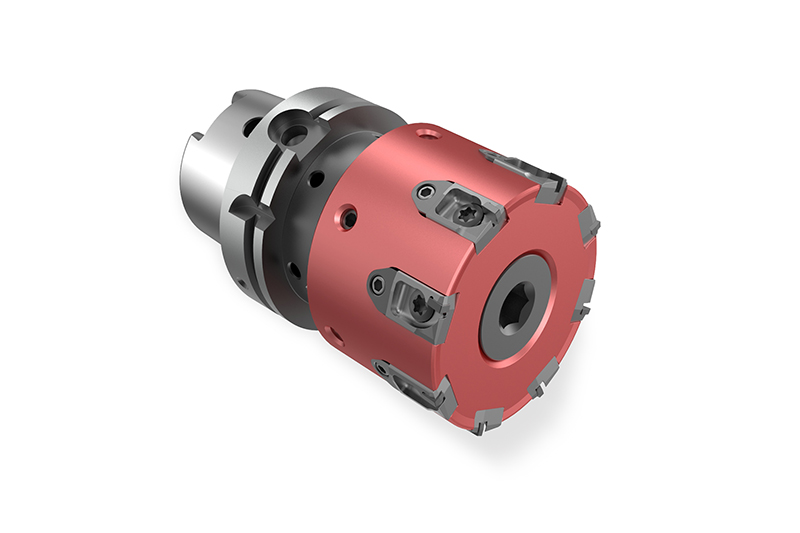
Le processus d'usinage ainsi que les outils sont conçus individuellement en fonction de la configuration dimensionnelle, du parc de machines et de la fixation d'outils. Les forces de coupe agissant sur le composant sont donc réduites au maximum. L'usinage de l'alésage du stator est divisé en trois étapes : pré-usinage, usinage de semi-finition et usinage final.