28.09.2023
Structural parts in record time
HELLER Group company Wenzler and MAPAL pool knowledge
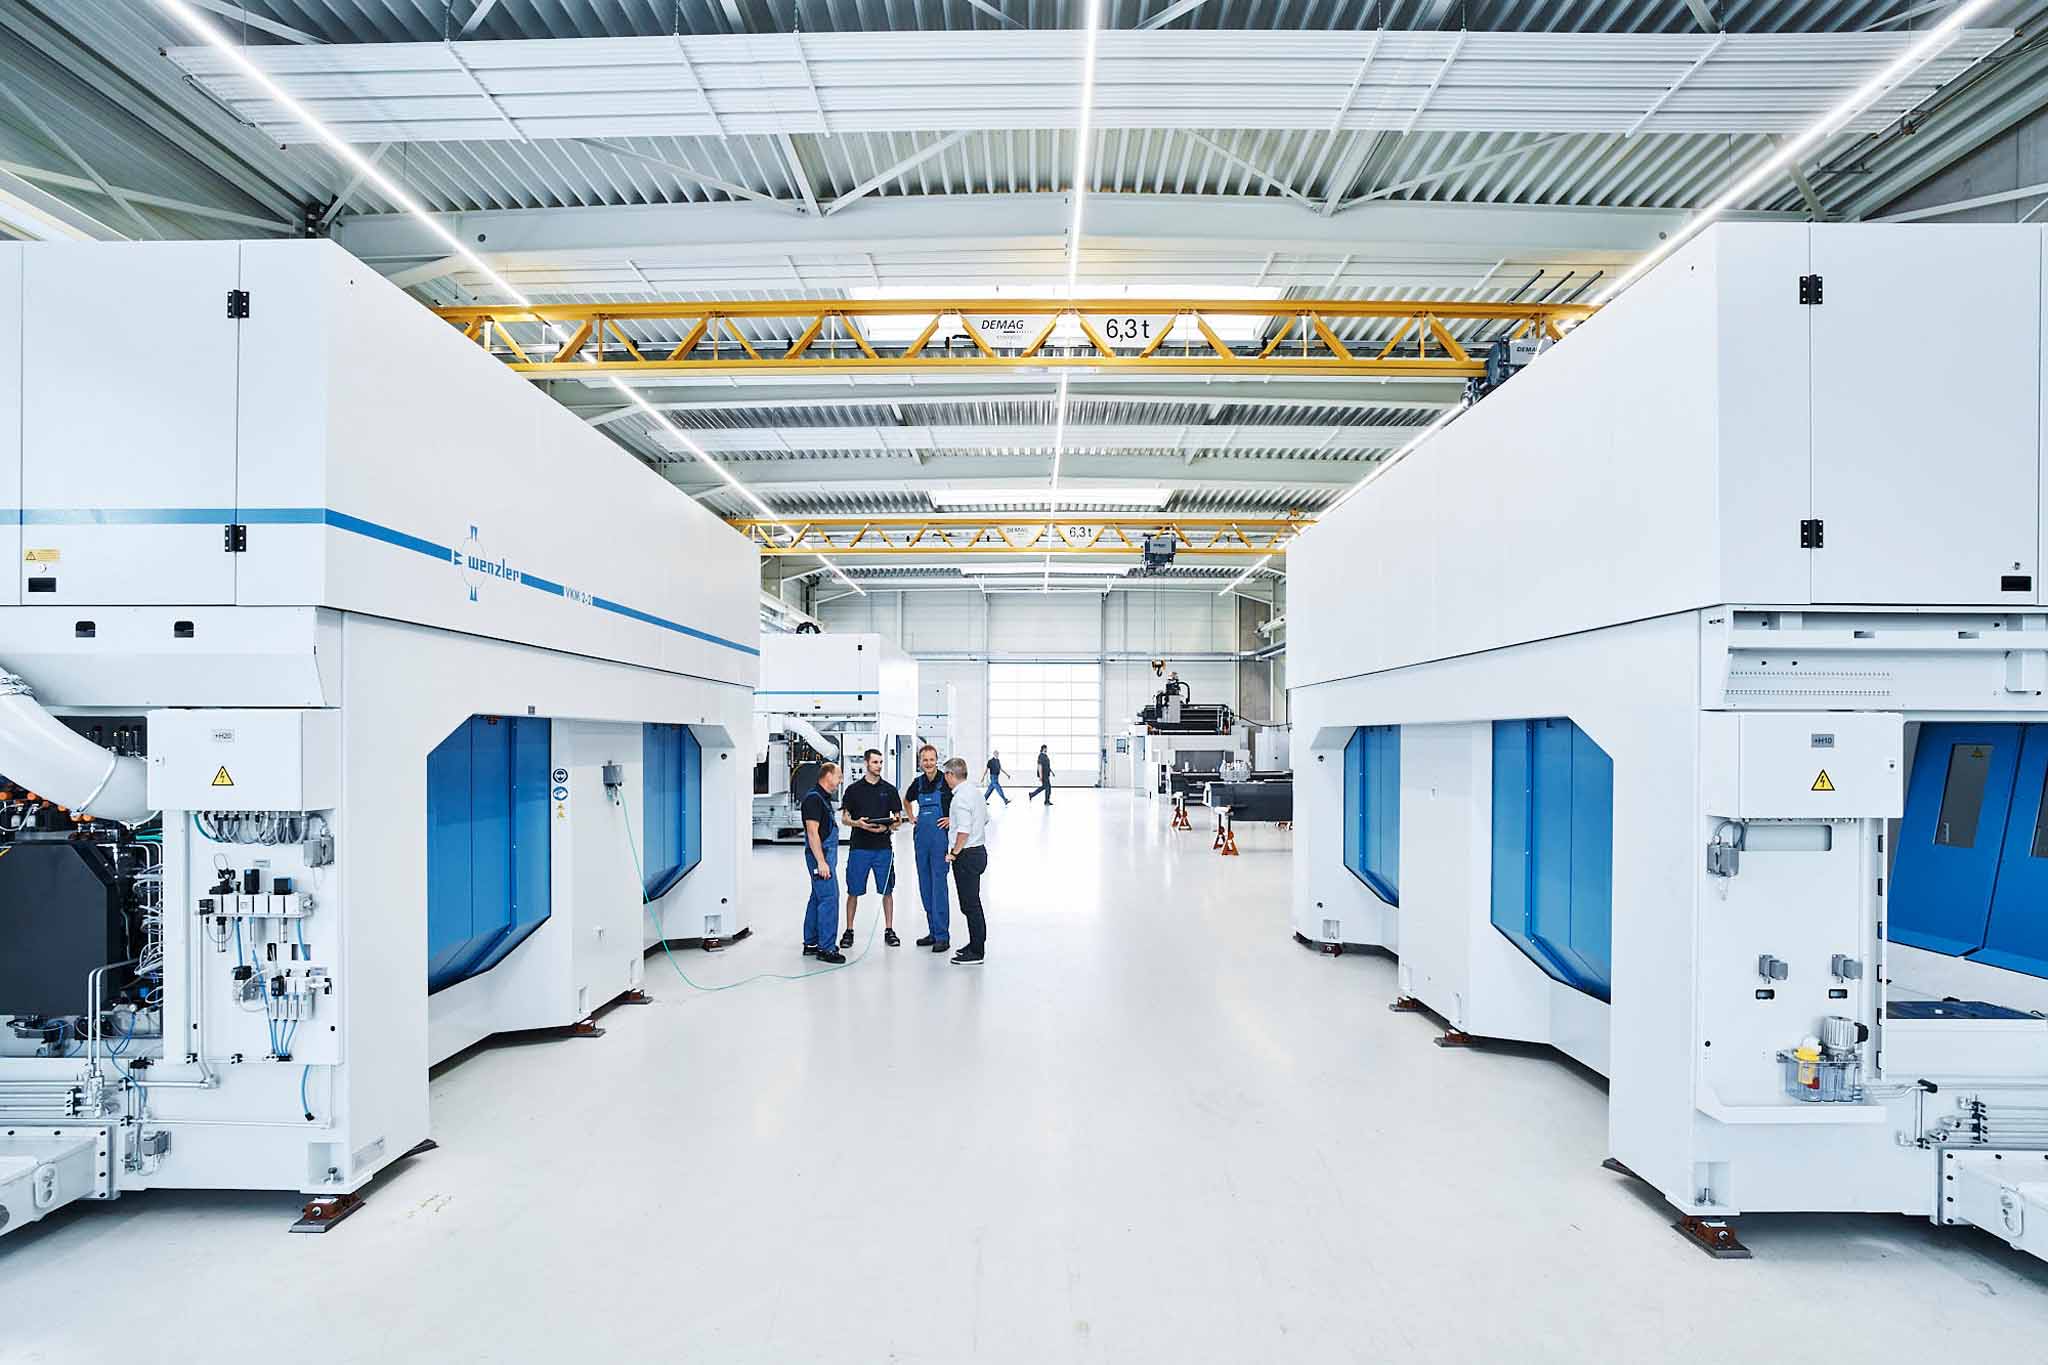
When a sports car manufacturer was running short on structural parts, it put its trust in the process expertise of the mechanical engineers at August Wenzler Maschinenbau GmbH. In order to meet ambitious deadlines set by the automobile manufacturer, the HELLER Group subsidiary Wenzler pooled its expertise with tool manufacturer MAPAL.
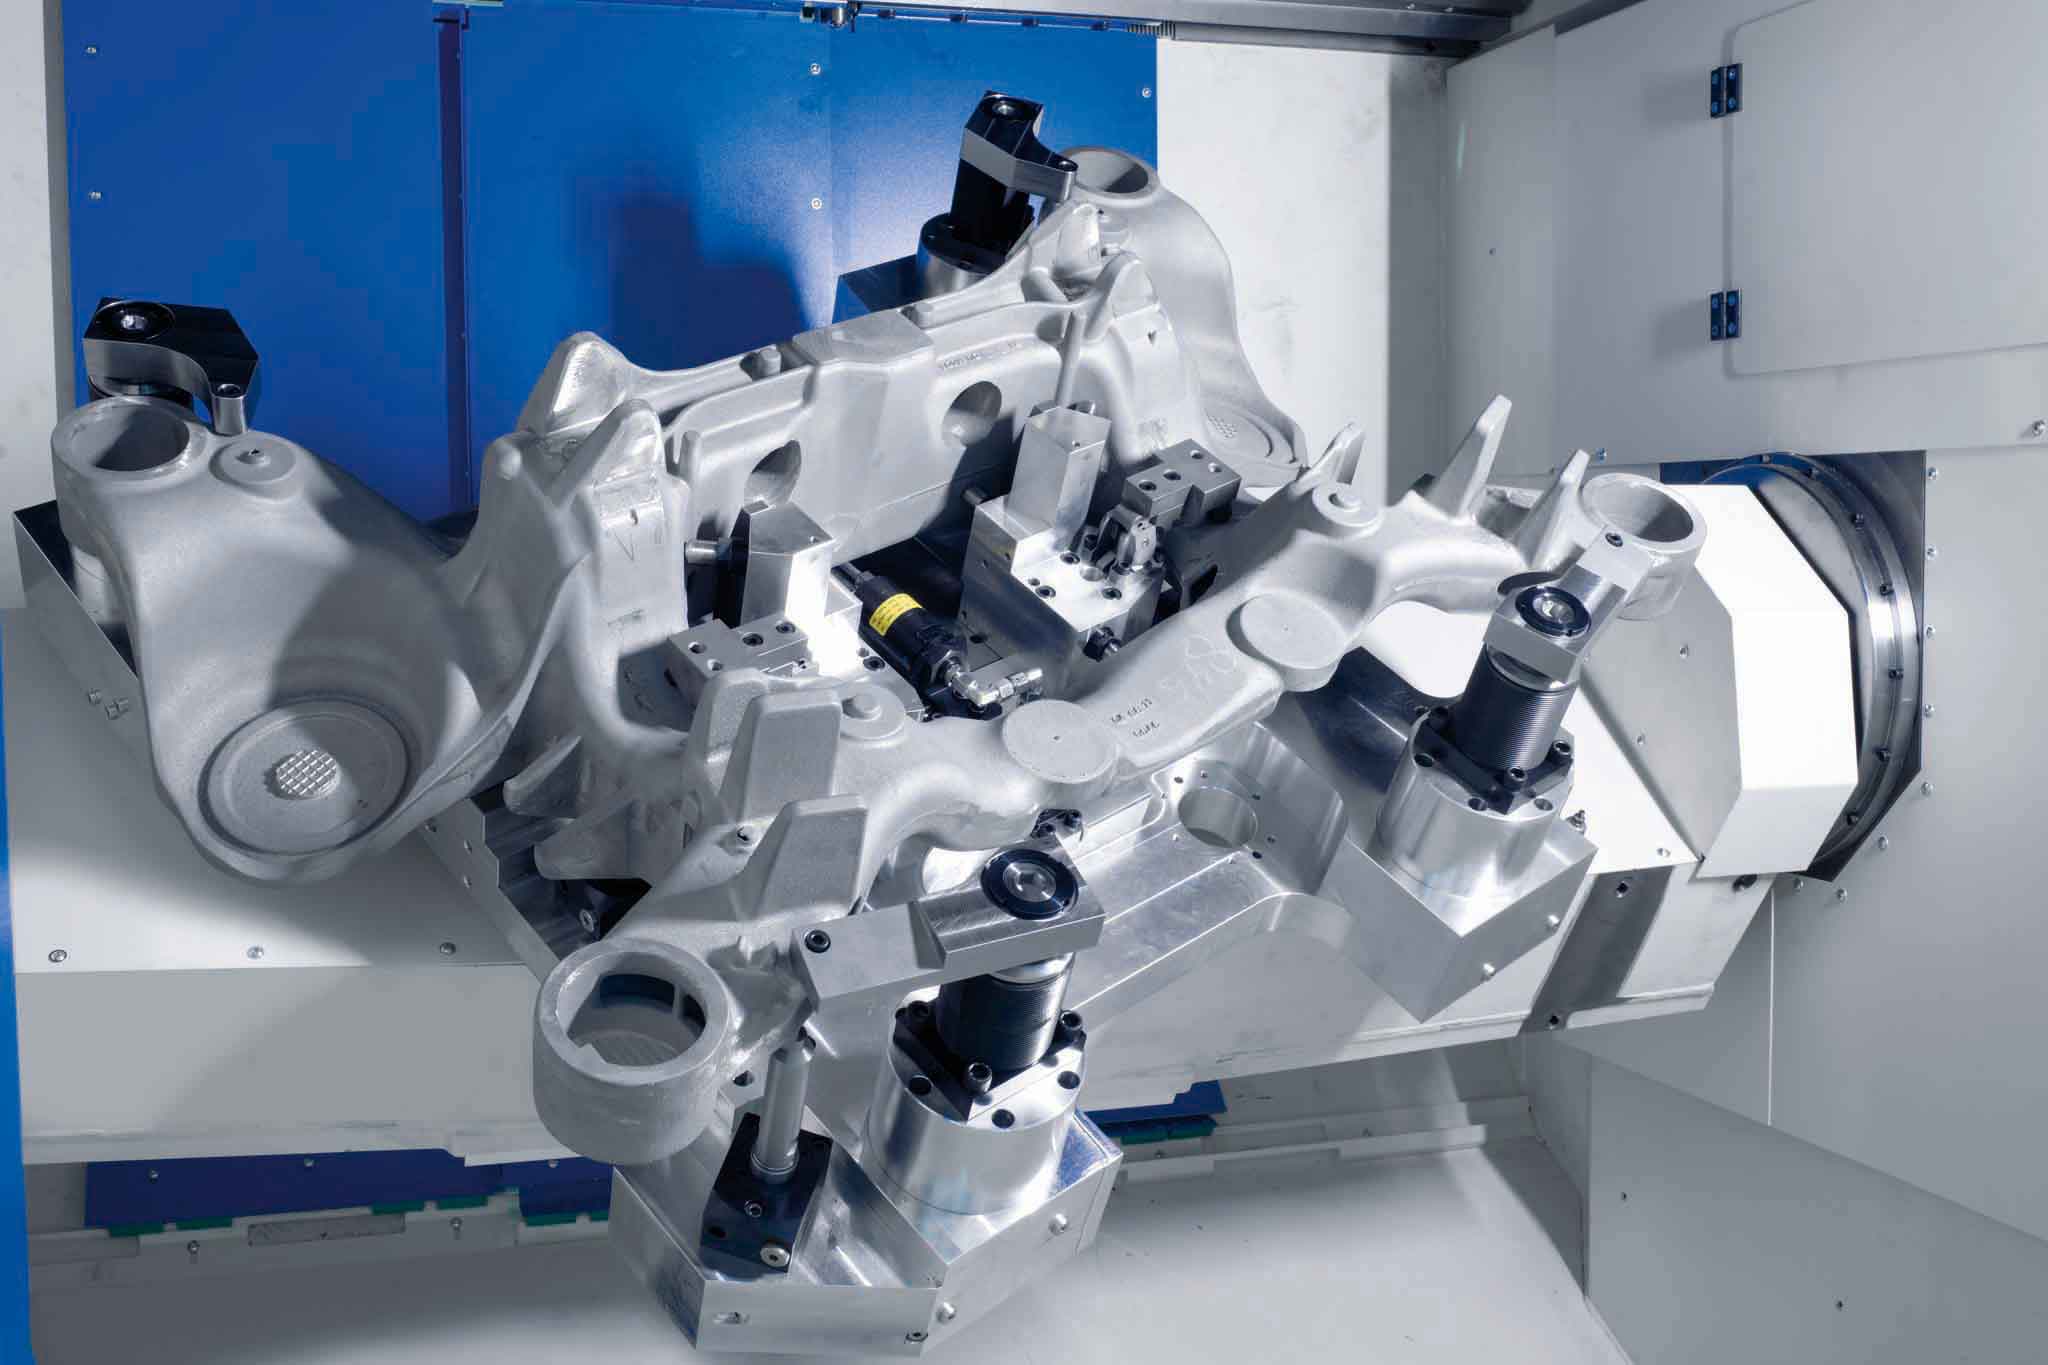
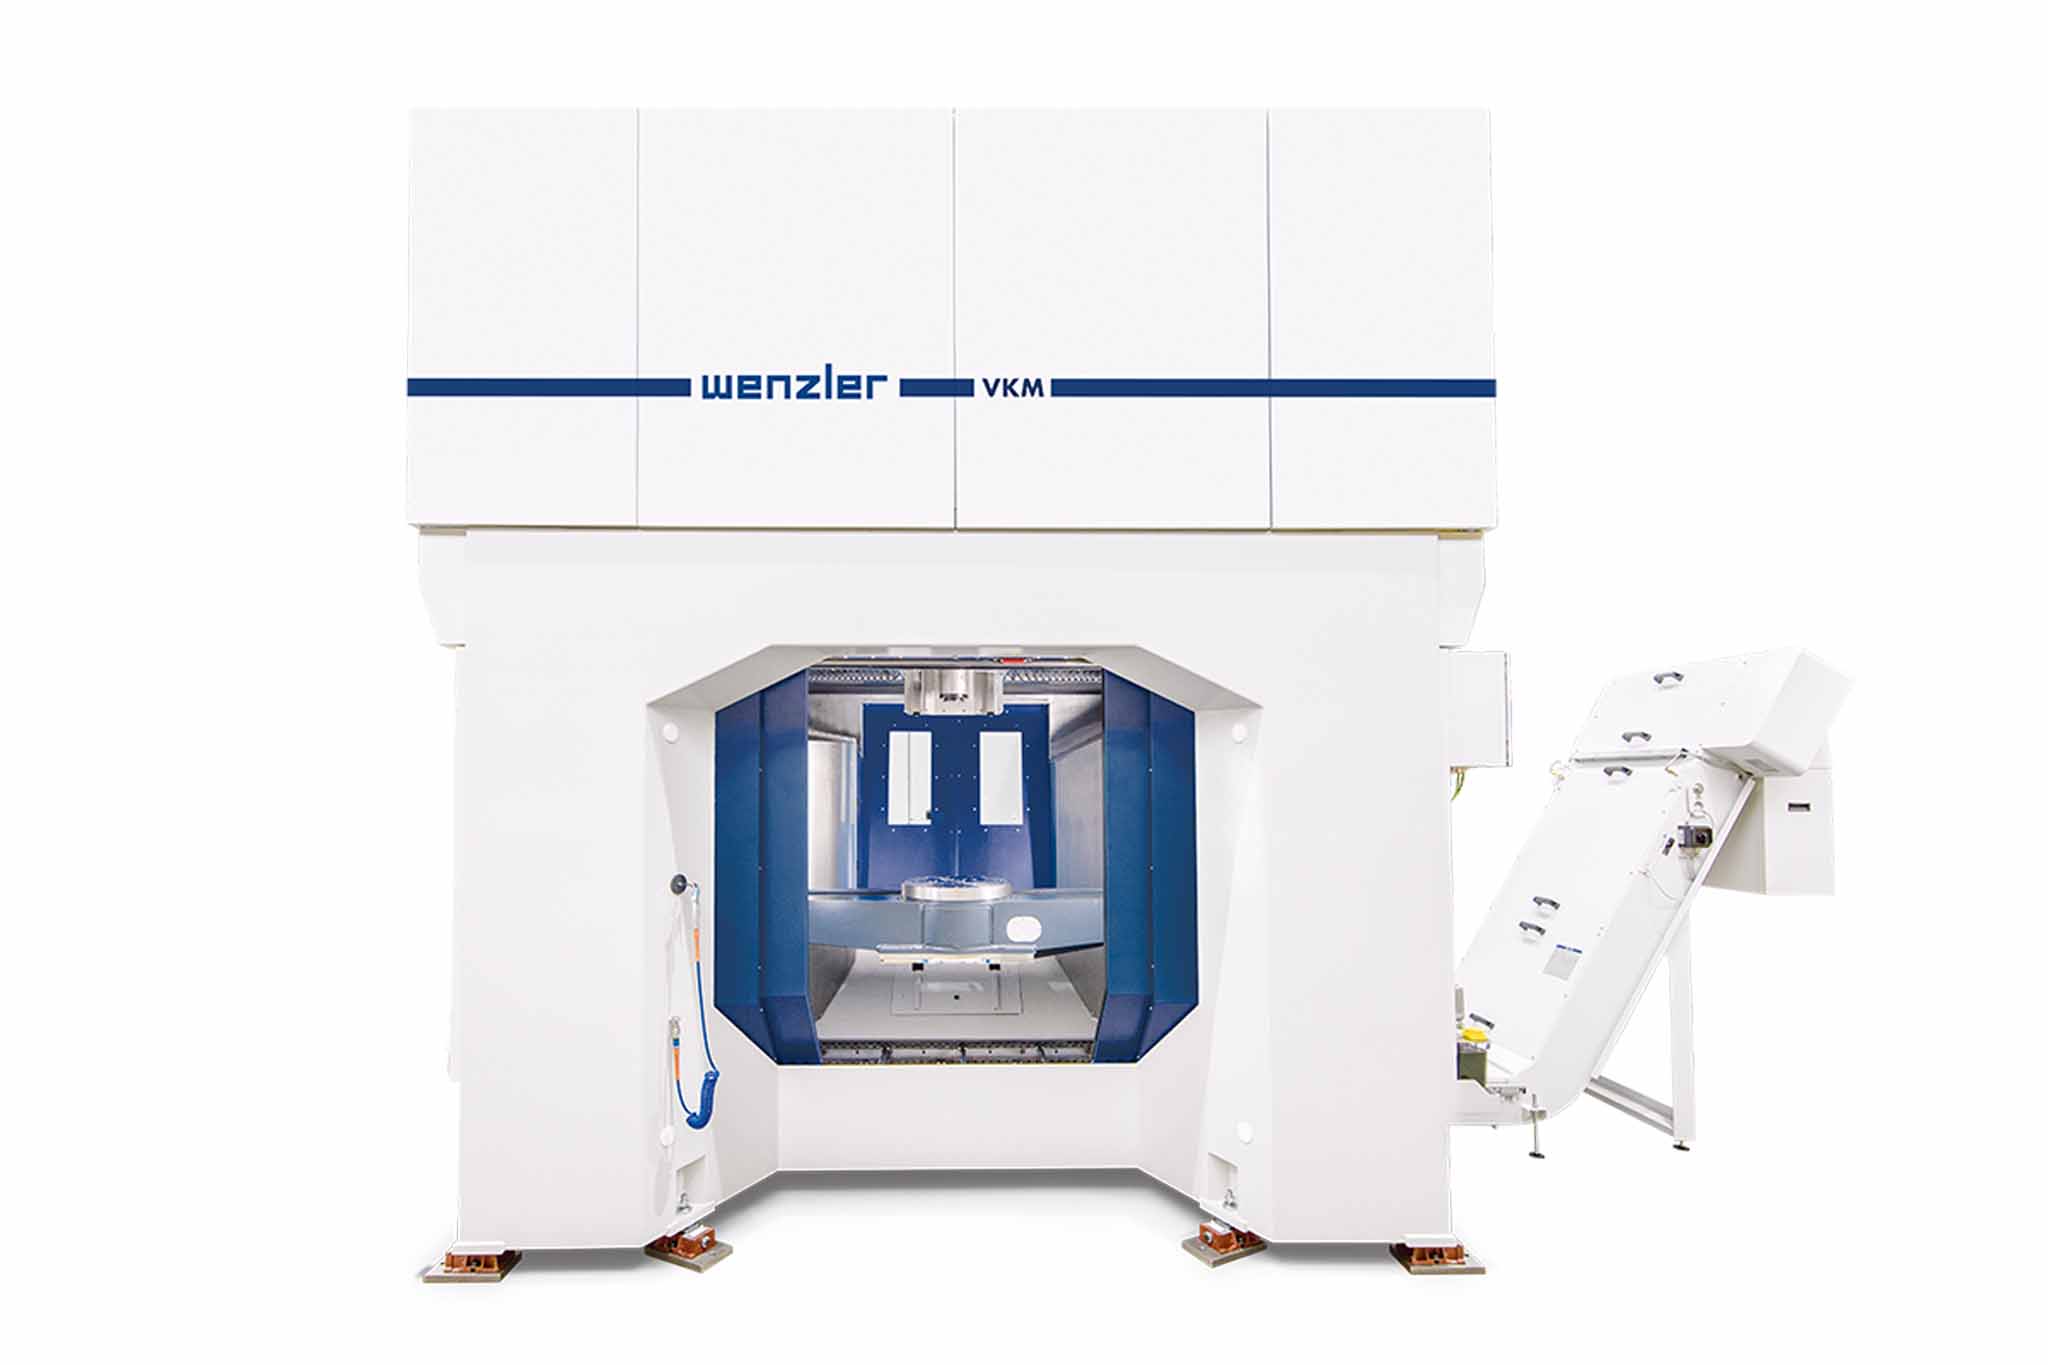
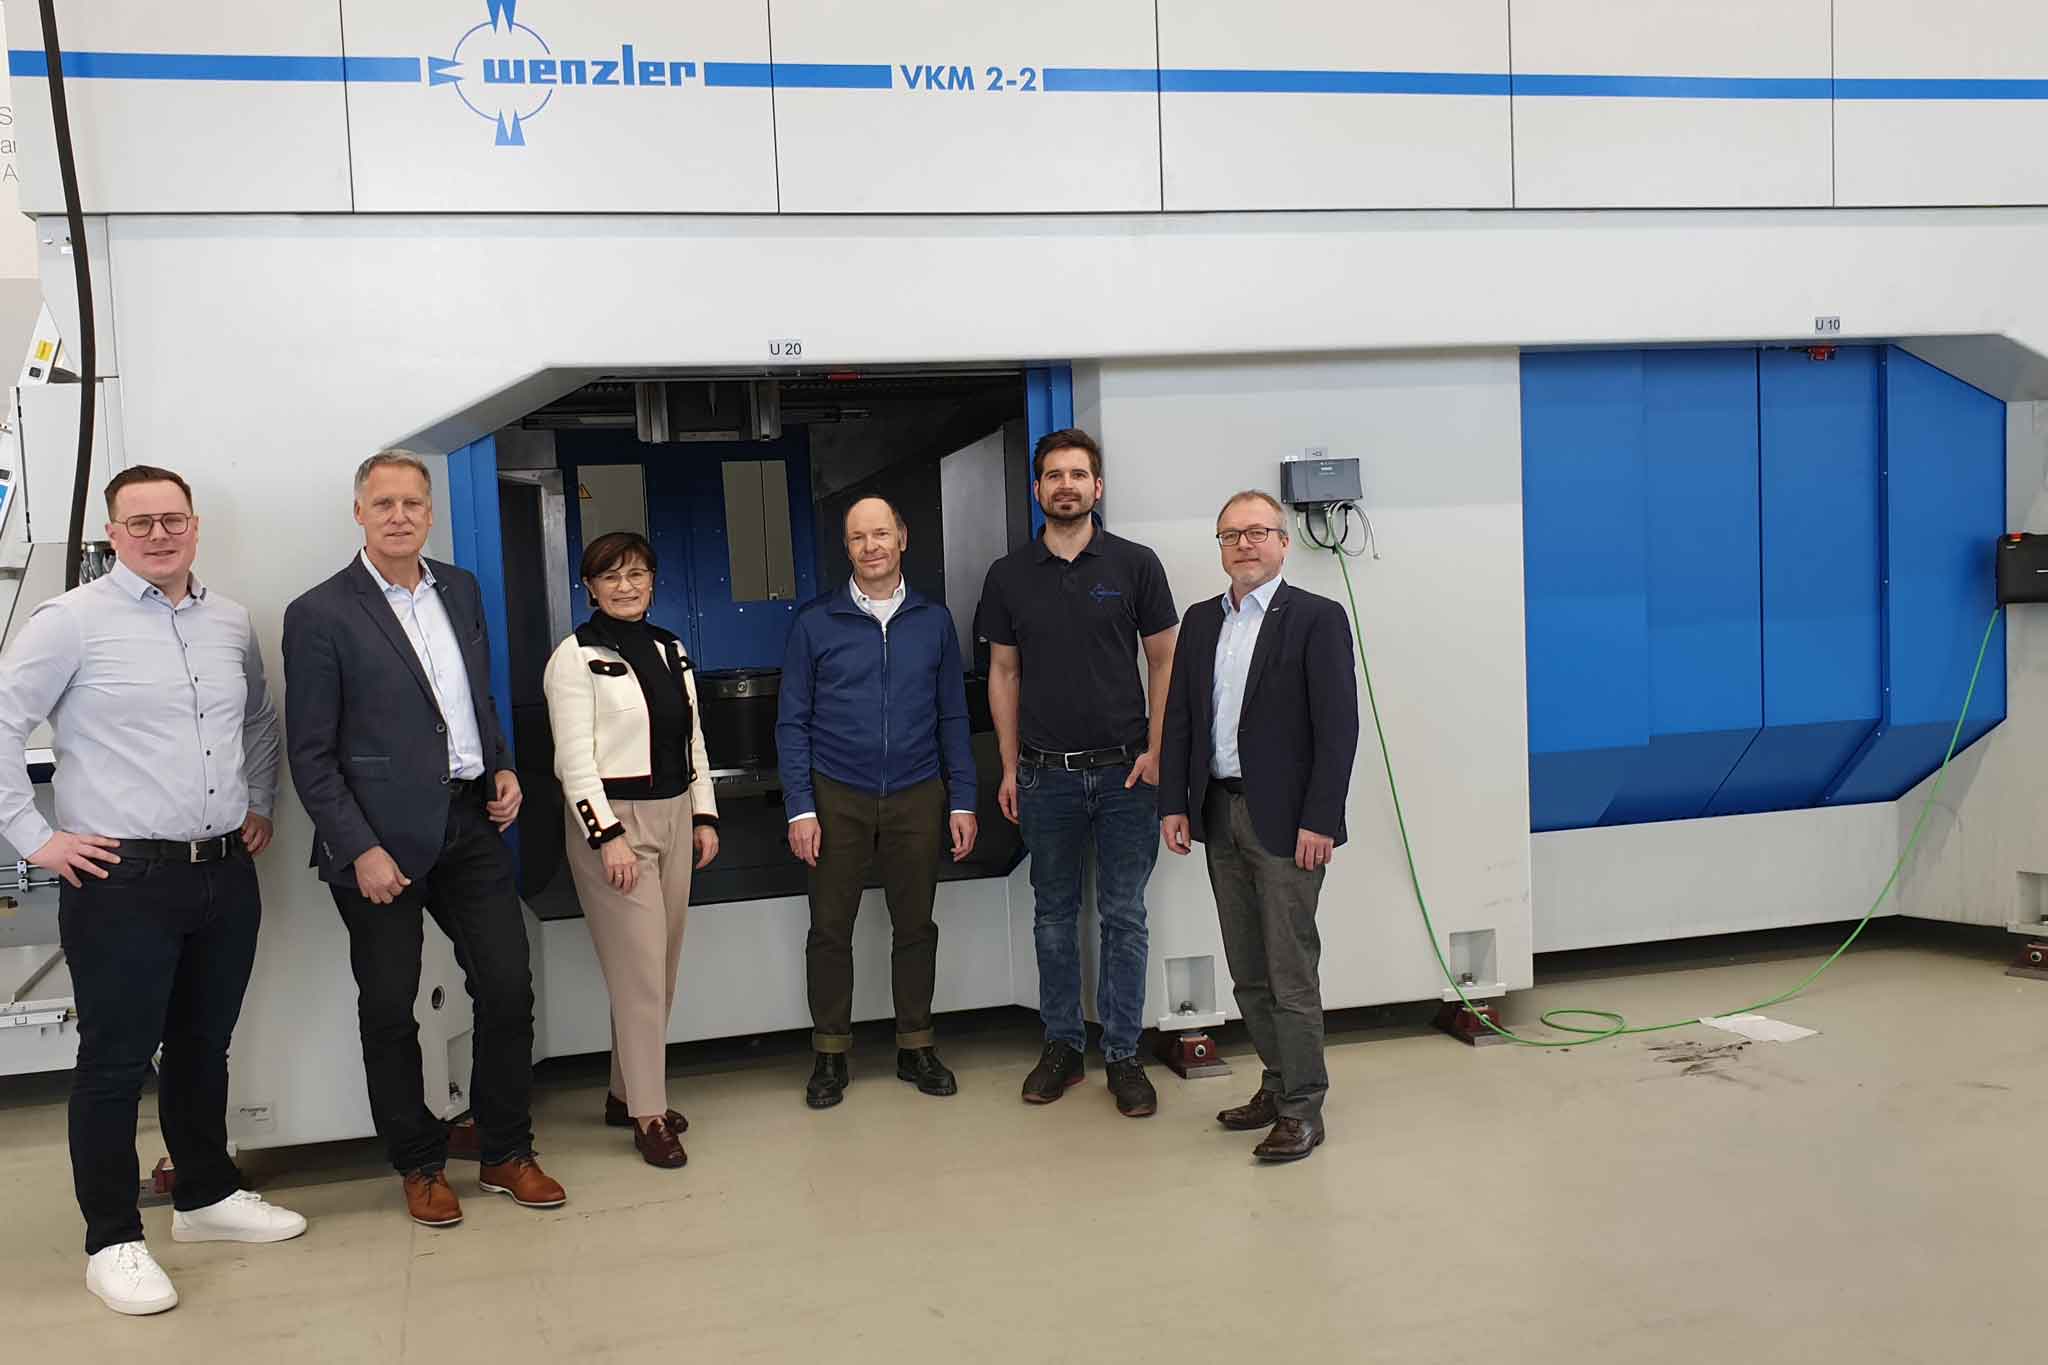
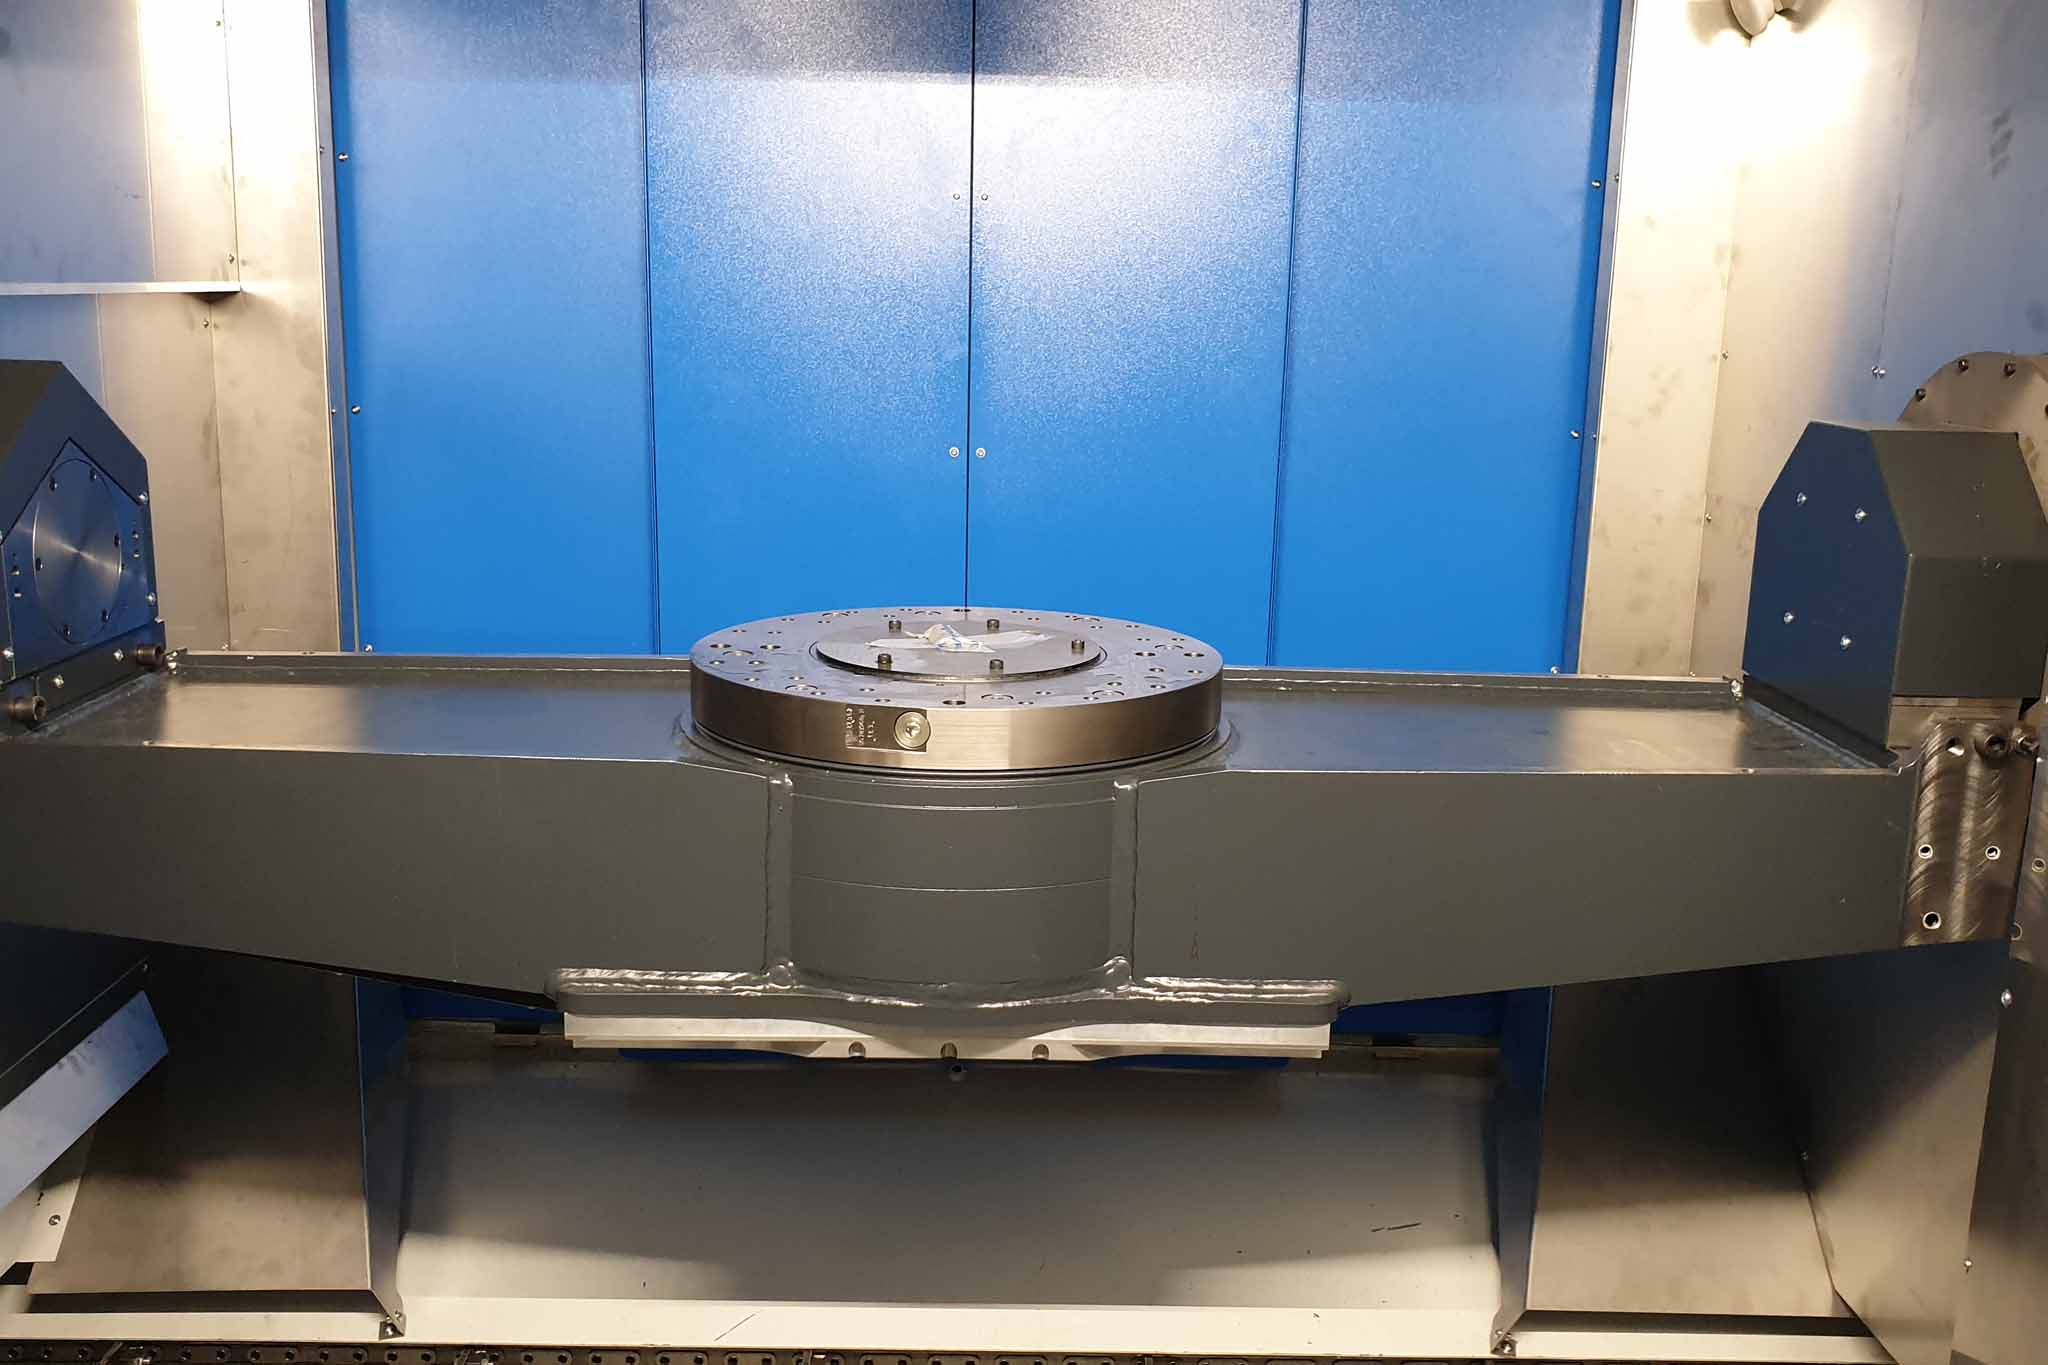
Alle technologisch aufwendigen Komponenten, etwa die Rundachsen und die Hauptspindeln, bezieht Wenzler dabei von HELLER. Die translatorischen Achsen der Maschine befinden sich im Werkzeug und die rotativen Achsen im Werkstück. Das ermöglicht die Integration von Verfahrwegen mit den Abmessungen 1500 x 1250 mm.
Wenig Masse, hohes Tempo
Andere Maschinen dieser Größe sind in der Regel auf ein hohes Zerspanvolumen ausgelegt, was sie entsprechend schwer und langsam macht. Wenzler ist einen anderen Weg gegangen und hat eine sehr agile Maschine mit geringen Massen konstruiert. Für die Größe der Maschine ist das Zerspanvolumen bei Strukturbauteilen eher klein und wird mit leichten bis mittleren Schnitten erzeugt. Jedoch muss die Maschine, die vom Zerspanungsprozess herrührenden Schwingungen aufnehmen können. Die hohe Agilität ist für geringe Nebenzeiten entscheidend.
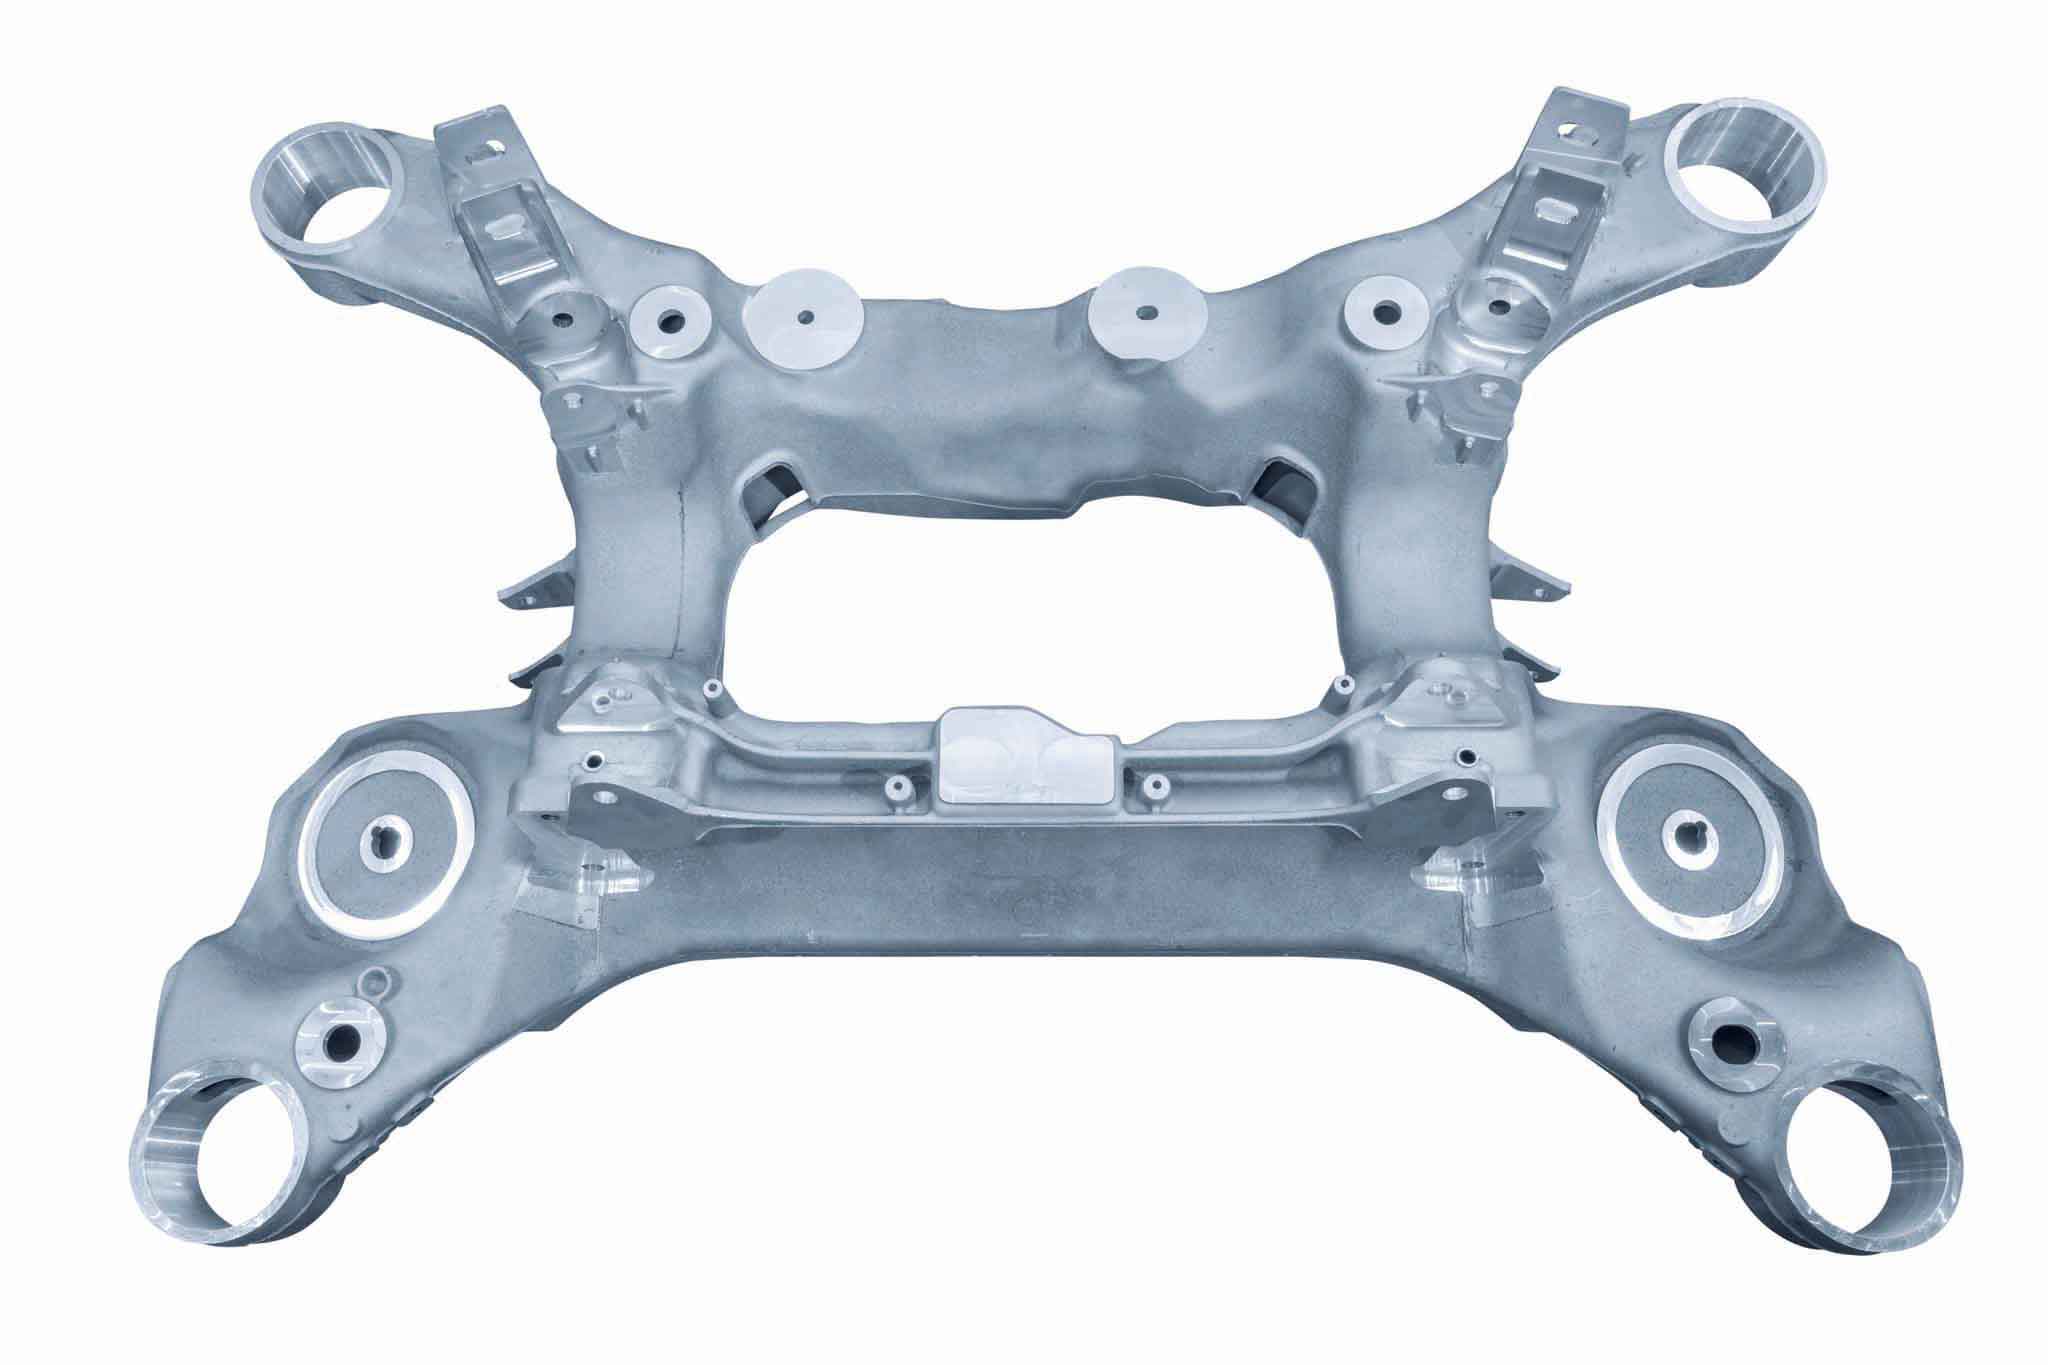
Ein typisches Bauteil ist der Fahrschemel, der in Fahrzeugen als Hinterachsträger fungiert. Er misst bis zu 1000 x 1000 mm und wiegt zwischen 25 und 30 kg. Damit bietet sich eine automatische Be- und Entladung der Maschine an. Der Arbeitsraum der VKM ist von zwei gegenüberliegenden Seiten gut zugänglich, was eine sichere räumliche Trennung von Roboter und Werker erlaubt.
Die Maschinen sind großteils als Turn-Key-Maschinen ausgelegt. „Uns ist es immer am liebsten, wenn wir neben der Maschine auch den Prozess, die Spannvorrichtung und die Werkzeuge als Komplettpaket liefern. Da haben wir die Gewissheit, dass alles gut funktioniert“, erläutert Wolfgang Wenzler, der das Familienunternehmen zusammen mit seiner Schwester Ingrid Wenzler in dritter Generation leitet. „Wir sind nach wie vor in erster Linie Systemanbieter. Das Anforderungsprofil unserer Kunden hat sich nicht verändert. Der Kunde kommt immer mit einem Werkstück, nennt Quantität und Qualität und möchte von uns die passende Lösung.“
Wenn es mal sehr schnell gehen muss, fallen Wenzler mitunter auch ungewöhnliche Lösungen ein. So wurden in der Vergangenheit auch schon Maschinen an Kunden ausgeliefert, obwohl die Konstruktion des Bauteils noch nicht abgeschlossen war und der Prozess dafür noch ausstand. Wenzler hat dafür die Entwicklung auf einer TechCenter-Maschine abgeschlossen, die in Spaichingen für solche Zwecke bereitsteht, und lieferte den Prozess nach. Diese Maschine wurde auch genutzt, als ein Sportwagenhersteller, der nicht über eine eigene Teilefertigung verfügt, dringend 3.000 Fahrschemel benötigte. Der Maschinenhersteller wurde kurzerhand zum Lohnfertiger und half dem Kunden aus der Bredouille.
Die Qualität der Bauteile und das bei Wenzler vorhandene Prozessverständnis haben den Autobauer überzeugt. Vier Jahre später wandte er sich erneut an das Spaichinger Unternehmen. Wiederum ging es um die Fertigung von Fahrschemeln, das Unternehmen wollte eine Maschine mitsamt einem auf Minimalmengenschmierung ausgelegten Prozess kaufen. Damit startete der Sportwagenhersteller keine eigene Teilefertigung, sondern stattete seinen Zulieferer, eine Gießerei, aus, der aus eigener Kraft nicht auf die erforderliche Taktzeit für das Bauteil kam.
Von vier Stunden auf 16 Minuten
Das Gießereiunternehmen benötigte anfangs rund vier Stunden für die mechanische Bearbeitung des Achsträgers in mehreren Aufspannungen und kam auch nach verschiedenen Optimierungen nicht unter zwei Stunden. Mit diesem Output wäre das Produktionsziel von jährlich 4.000 Exemplaren der Sportwagen in Gefahr gewesen. Anhand der Daten analysierte Wolfgang Wenzler das Bauteil und kam zu dem Ergebnis, dass eine Taktzeit von 16 Minuten möglich ist. Das konnte nach seiner Einschätzung aber nur gelingen, wenn er MAPAL als Werkzeuglieferant für dieses Projekt mit ins Boot holen könnte. Die beiden Unternehmen arbeiten seit mehr als 40 Jahren zusammen und haben schon viele Projekte erfolgreich umgesetzt. Der Aalener Präzisionswerkzeughersteller bringt seine ganze Lösungskompetenz ein, es findet eine vertrauensvolle Zusammenarbeit auf Augenhöhe statt.
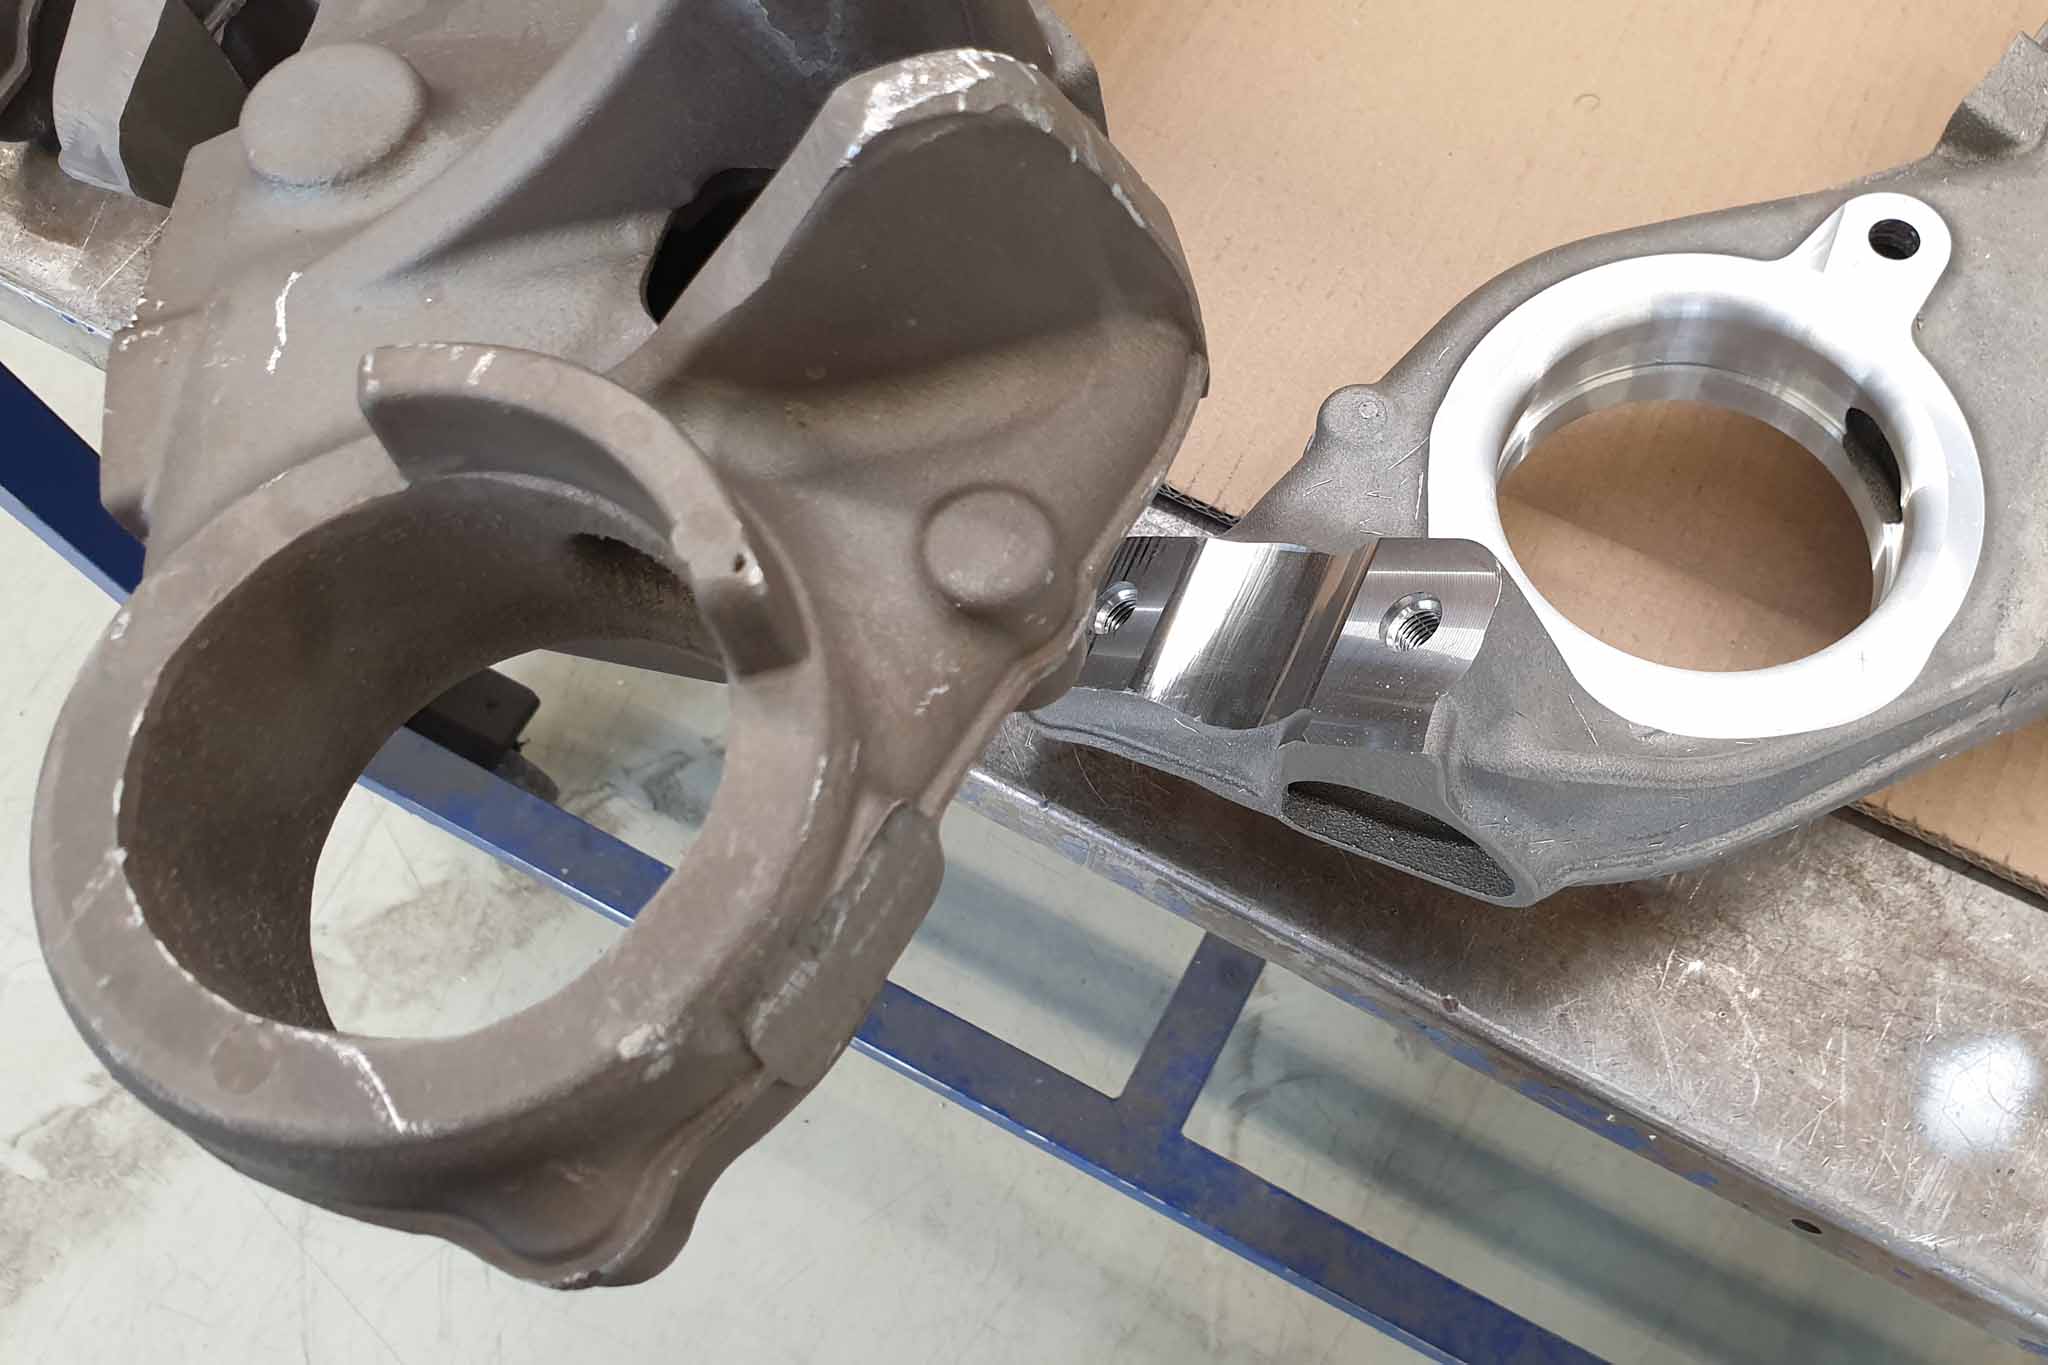
The special challenge here this time was the enormous time pressure as the project had to be completed within ten weeks. The “normal” timeframe for such a project is ten months. The blanks represented a further handicap. In car manufacturing, 4,000 parts are considered a small series. It would not have been economical for the foundry to invest a lot of time and money to optimise blanks like it would have for a large series. Instead, the blanks had very large sprues and required a lot of stock removal. And so a lot of aluminium still had to be machined during finishing.
Wolfgang Wenzler appreciates the cooperation with MAPAL: “It is impressive how accessible this company is. When it comes to making decisions, we reach the right people here very quickly, all the way up to management. Without long correspondence, we were given binding confirmation even by telephone, which was particularly important for this project.” MAPAL’s experience with PCD also came into play. Wenzler was able to profit from their enormous knowledge.
Three of the tool manufacturer’s technicians were involved in the project in Spaichingen. As a technical consultant for the client, Peter Krafft took care of all the questions that arose in everyday operation. Sven Frank is Global Head of MTB Management and thus responsible for machine manufacturers. Igor Ivankovic, Component Manager Chassis & Brakes, contributed his specialist knowledge about parts. “Thanks to this line-up, we were able to help very quickly; our expertise is available immediately from day one”, Frank explains. “We have also been focusing for years on process designs with minimum quantity lubrication to increase the sustainability of machining production. We were able to draw on extensive expertise.”
Four tools are the key
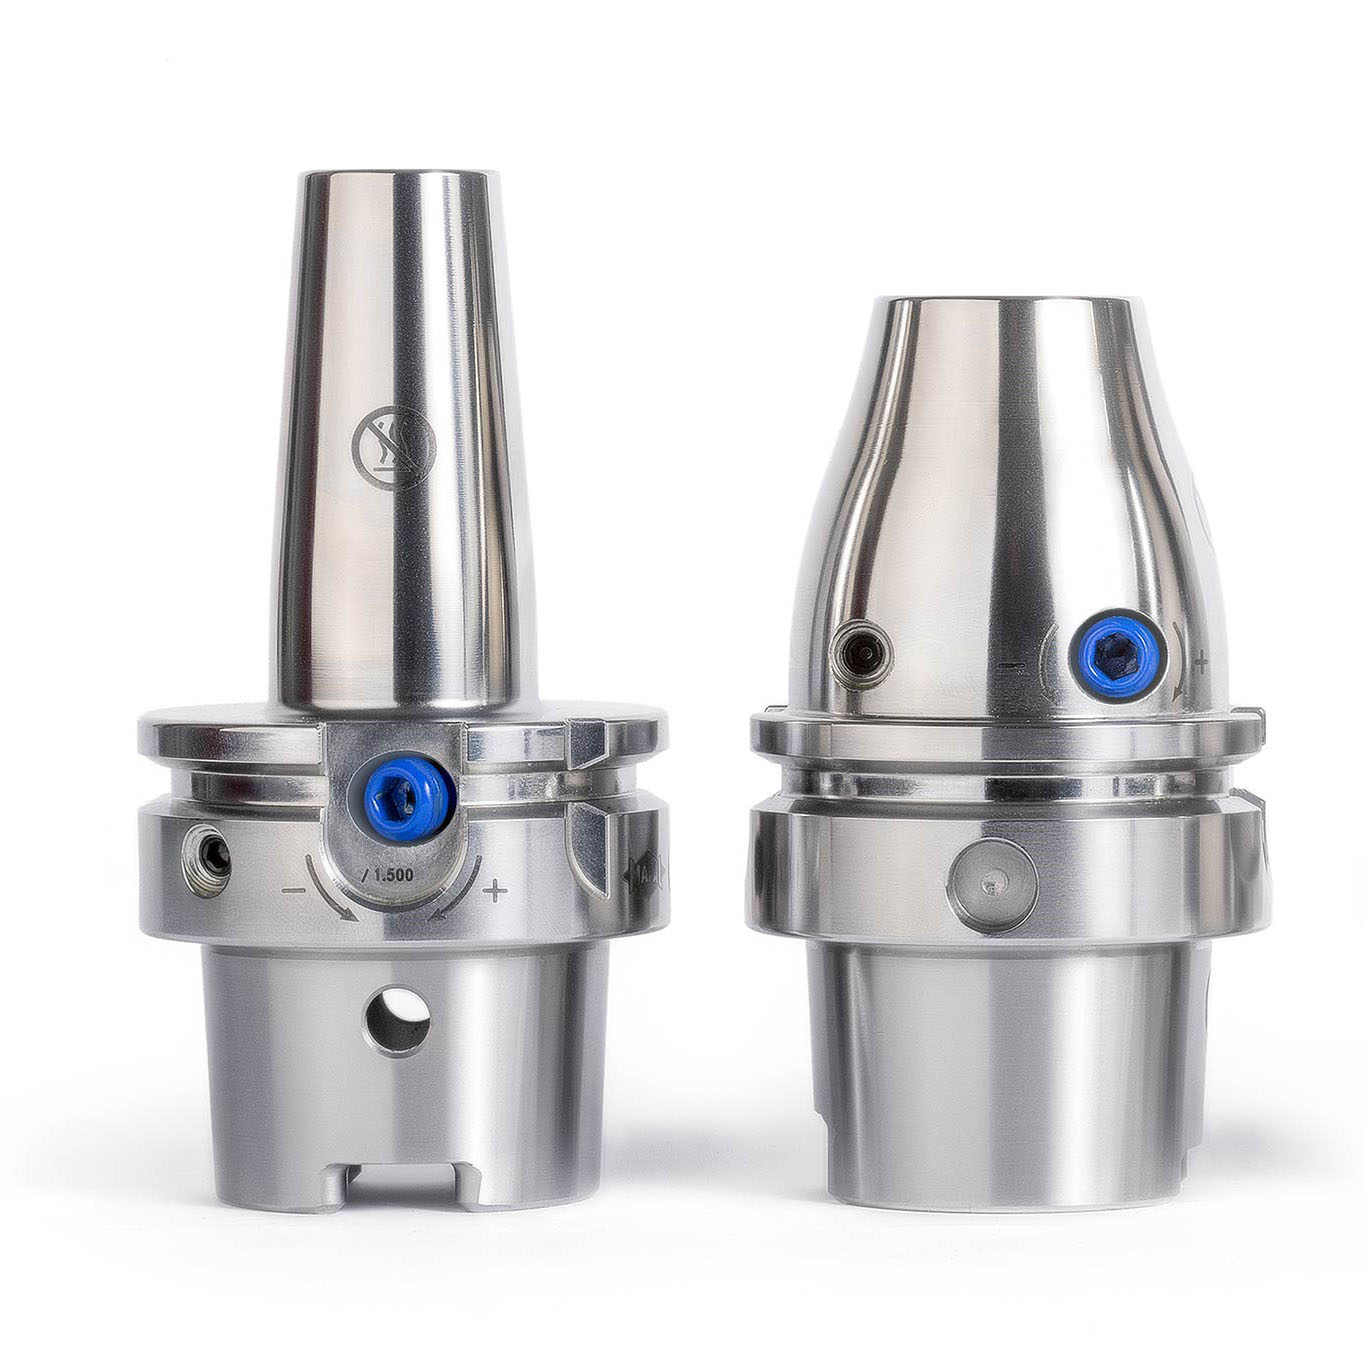
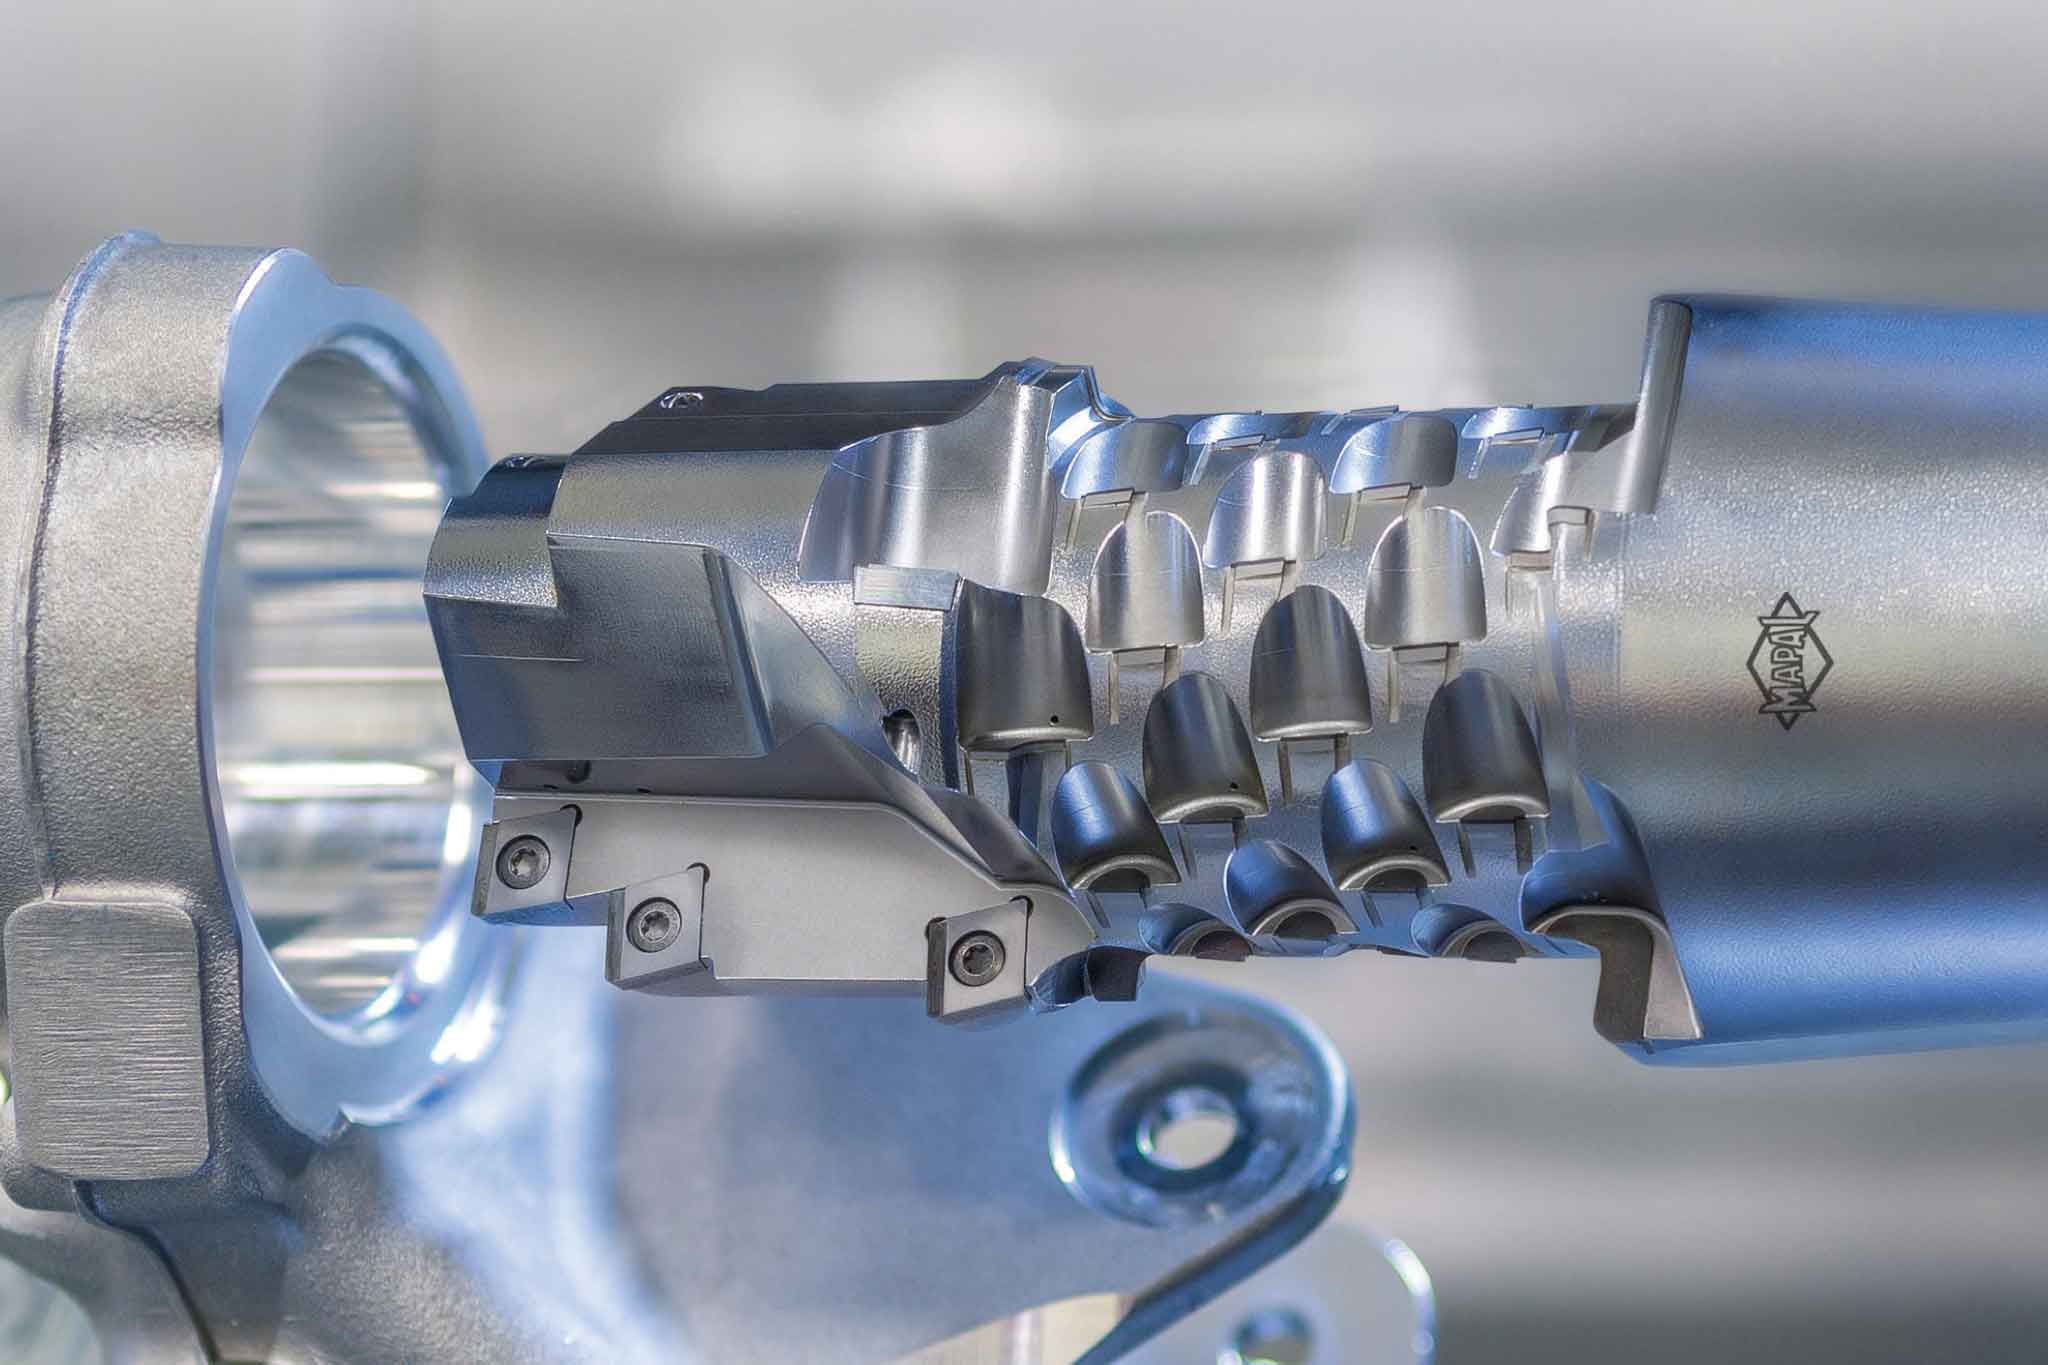
An analysis showed that the first four of a total of 26 tools were responsible for 60 percent of the cycle time. The others were only employed for a relatively short period of time. The tool manufacturer therefore knew where to start to improve performance. Right from the first meeting, MAPAL made concrete suggestions with regards to tool design. “You could notice that our two companies have a lot of experience in this field and all the necessary decisions can be made quickly”, Wolfgang Wenzler reports.
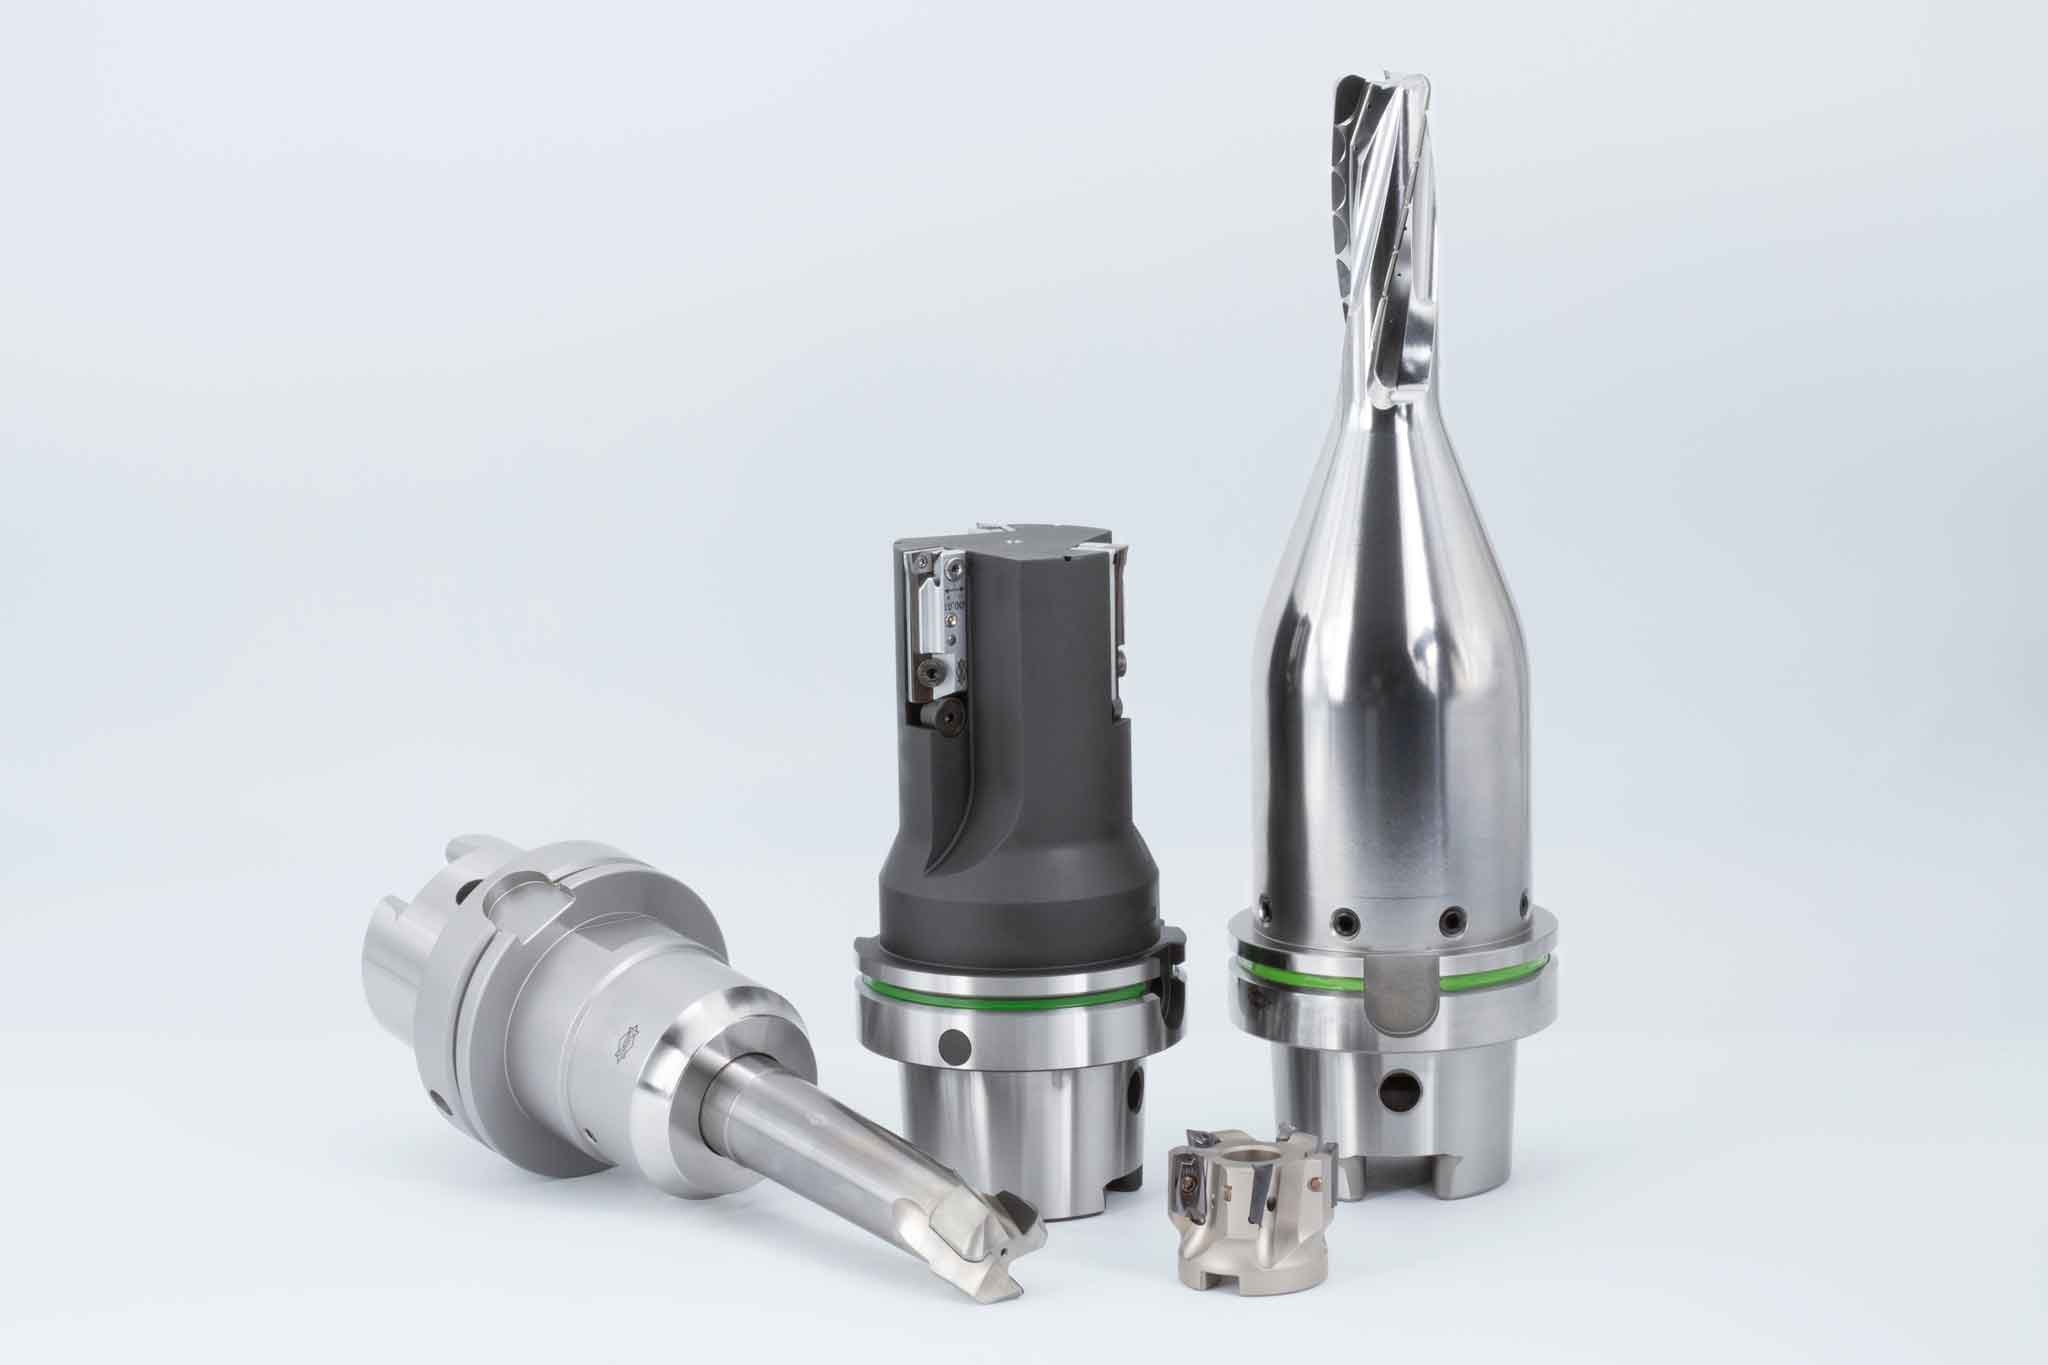
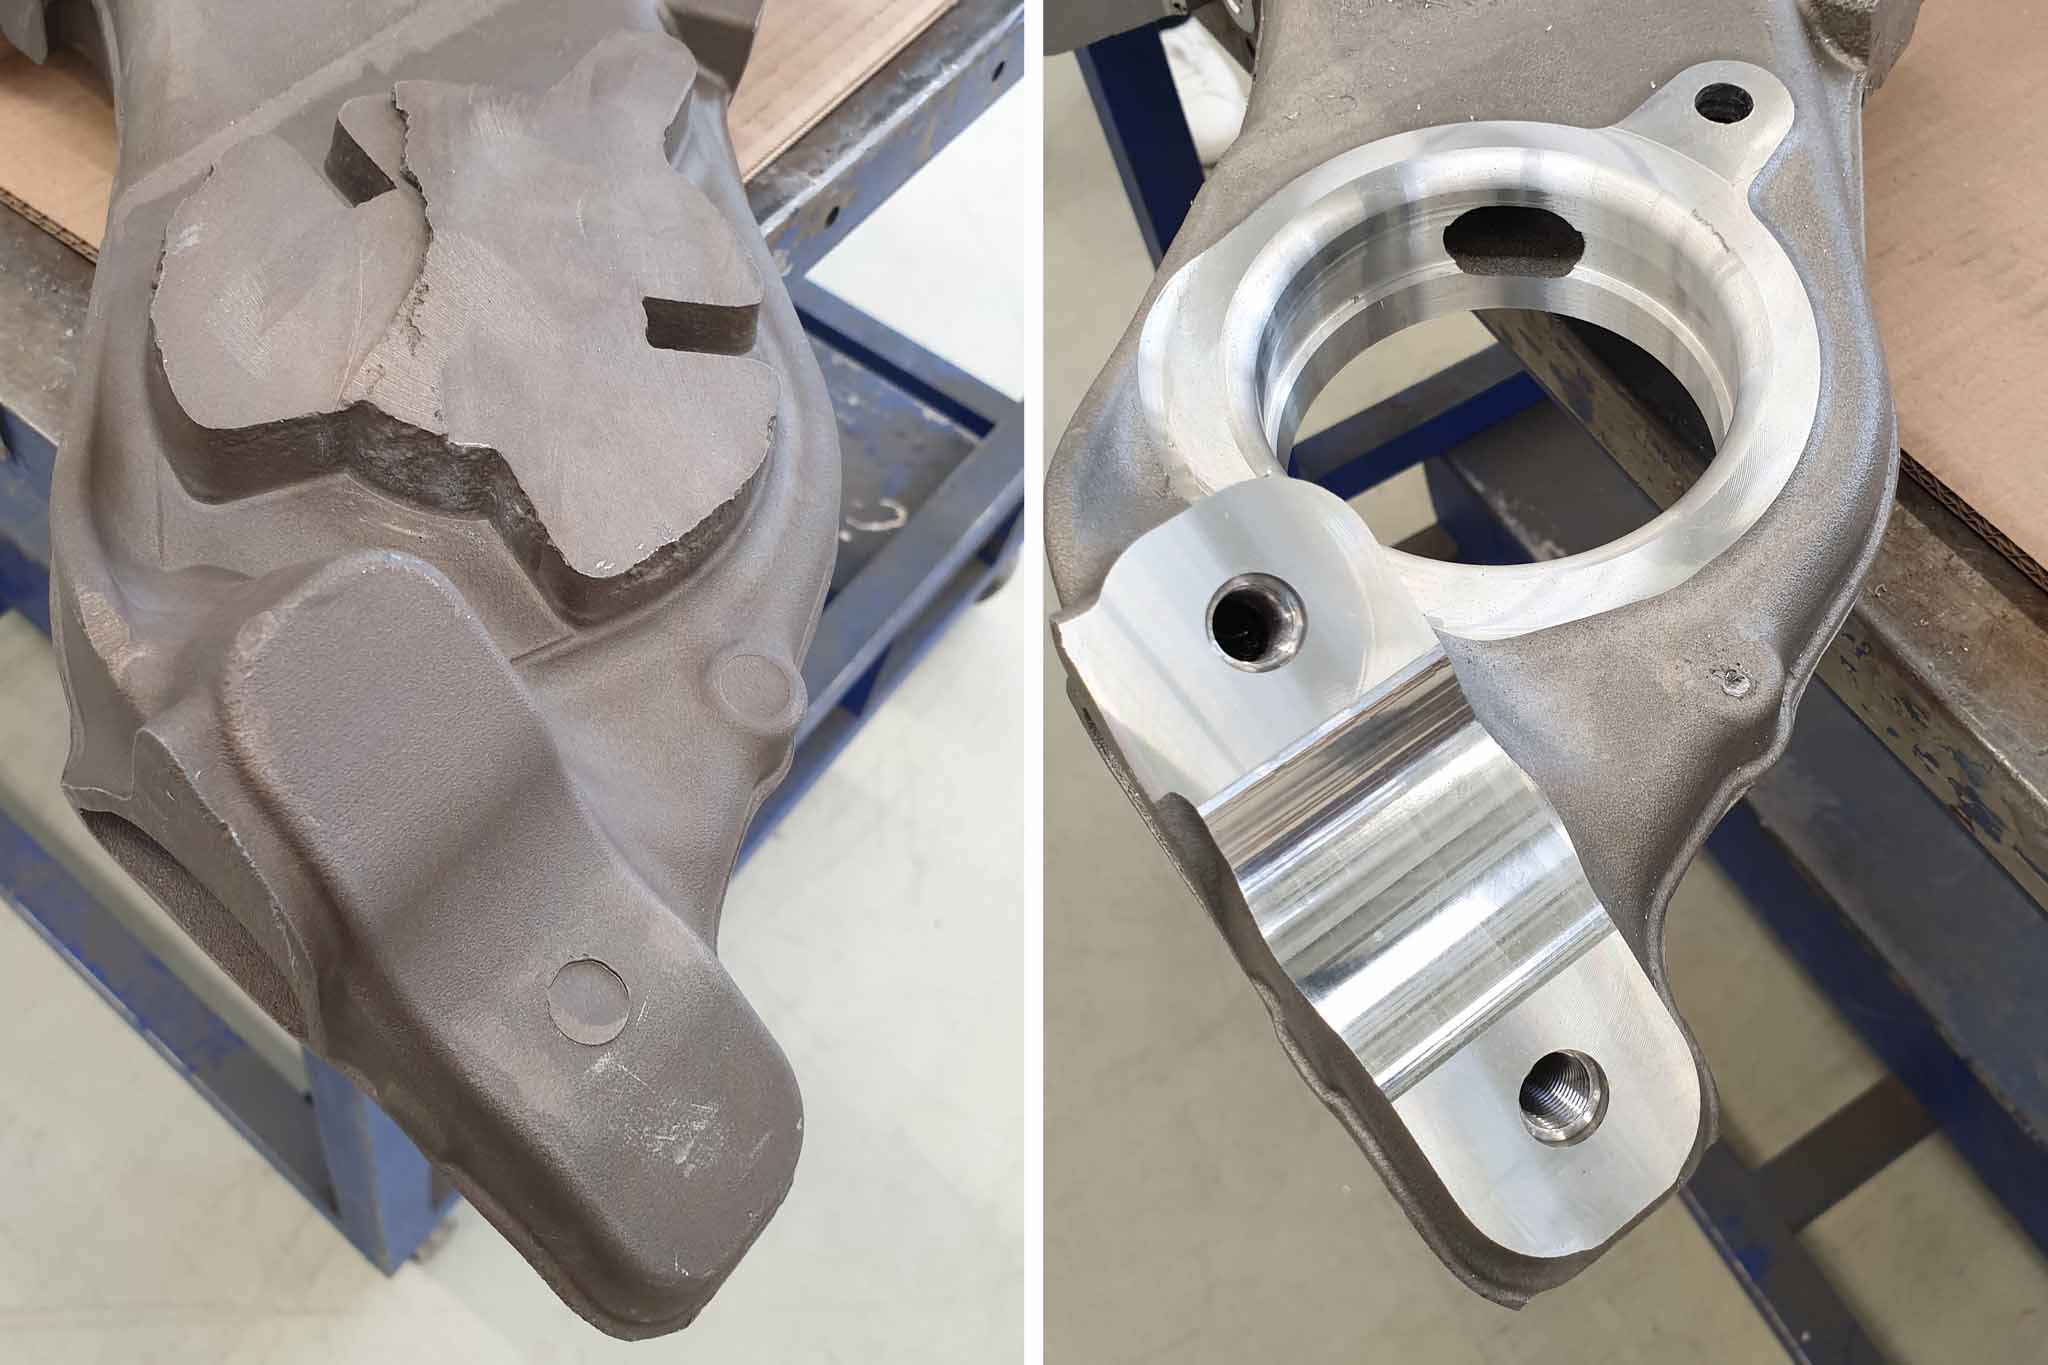
Die erzielten Ergebnisse sorgten bei Wolfgang Wenzler für Erleichterung: „Mit den Werkzeugen von MAPAL erzeugten wir auf Anhieb sehr gute Oberflächen, damit waren wir hochzufrieden. Das Fräsgeräusch war super satt und wir konnten sensationelle Schnittwerte fahren.“ Auch mit seiner berechneten Taktzeit hat er voll ins Schwarze getroffen. Bei der ersten Bearbeitung im Automatikbetrieb war das Bauteil ohne Optimierungen in 16 Minuten fertig. Trotz aller Erfahrung ist jedes neue Strukturbauteil für Wenzler wieder eine neue Herausforderung. Die Massenverteilung ist bei jedem Frame etwas anders, der dadurch sein ganz eigenes Schwingungsverhalten aufweist.
Auch Peter Krafft war von der schnellen Abwicklung beeindruckt: „Die Werkzeuge kamen auf die Maschine und man konnte sofort produktiv arbeiten. Ich habe schon sehr viele Projekte betreut, aber mit so wenigen Änderungen lief es selten ab.“ Für die drastische Verkürzung der Taktzeit hat Sebastian Knaus, technischer Leiter bei Wenzler, mehrere Erklärungen: „Die Gießerei hatte zunächst nur eine langsamere Maschine zur Verfügung, auf der Standardwerkzeuge benutzt wurden, die viele Wege benötigten. Unser Performance-Ansatz war dem von vornherein überlegen. Hinzu kam, dass zuvor mit drei Aufspannungen gearbeitet wurde.“ Weil die Brücke der Wenzler VKM relativ schlank baut, konnten Bearbeitungen auch „über Kopf“ ausgeführt werden, was die Fertigung des gesamten Bauteils in einer einzigen Aufspannung ermöglichte.
Kontakt
Kathrin Rehor Public Relations Kathrin.Rehor@mapal.com Tel.: +49 7361 585 3342