
使用固定和可调刀具实现大批量
阀门外壳 EN-GJS-400-15 – 滑块钻孔和压力天平孔
客户的初始情况
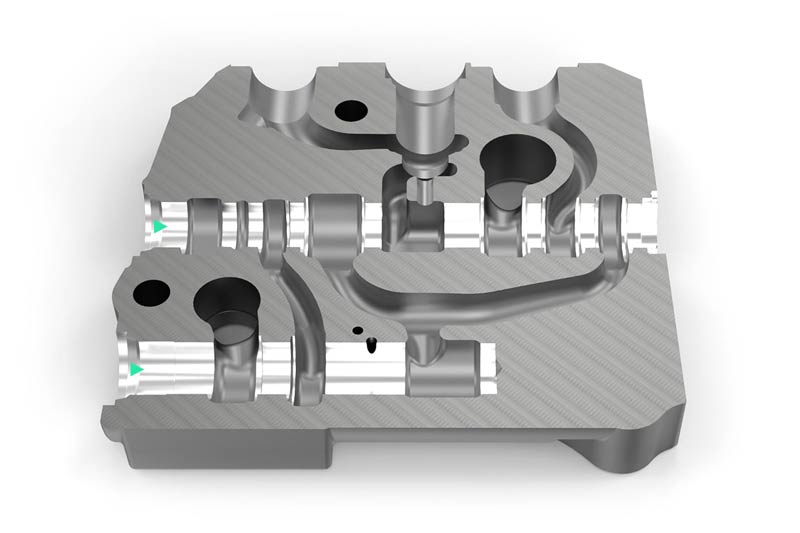
- Serie di produzione grande
- Registrazione utensile desiderato
- Elevati costi orari della macchina
- Costi elevati per la successiva levigatura del foro
解决方案的特性
- 相互完美匹配的单把刀具保证了减少珩磨流程的最佳先决条件
- 对于某些组件要求可以消除珩磨流程
滑块钻孔
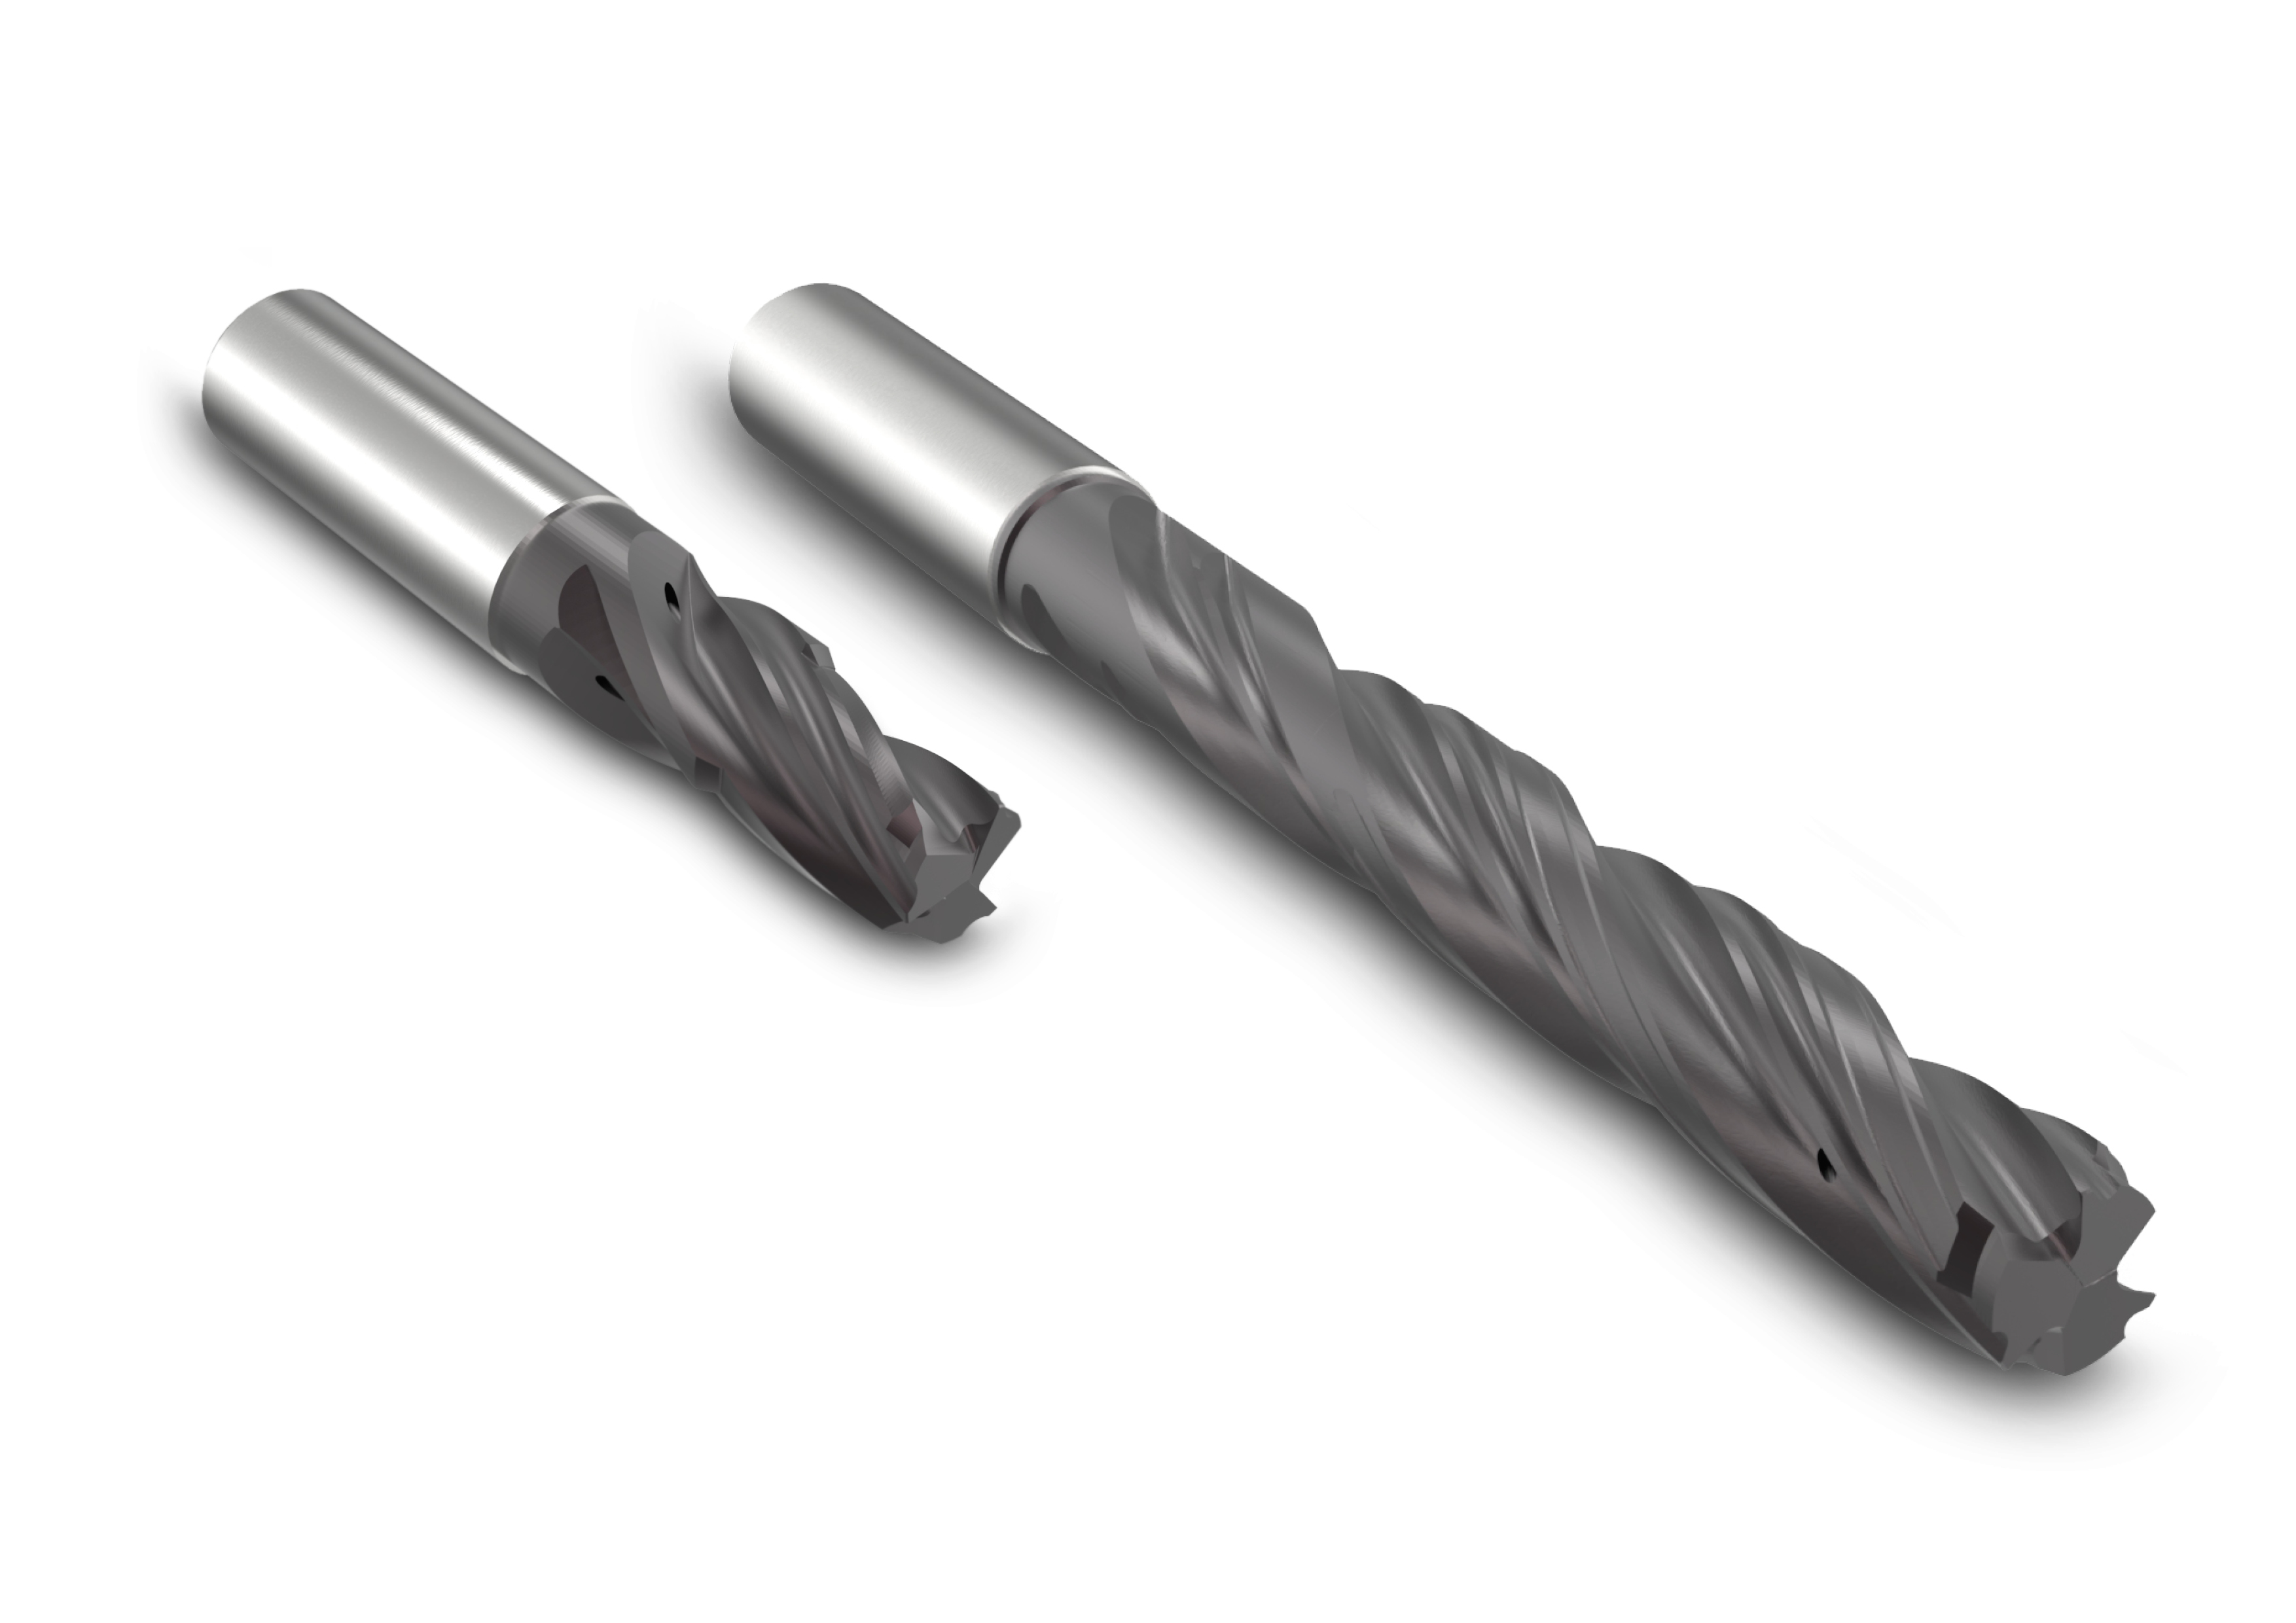
1.镗孔
- 协调的导向孔和镗孔工艺可实现最佳的预加工结果
- 得益于多倒角技术和完美的冷却剂导向装置实现优化的切屑流动和扩展的精磨削选项
- 由于特殊的镗孔几何形状,在空腔中不会形成环圈 => 无去除环圈的费用
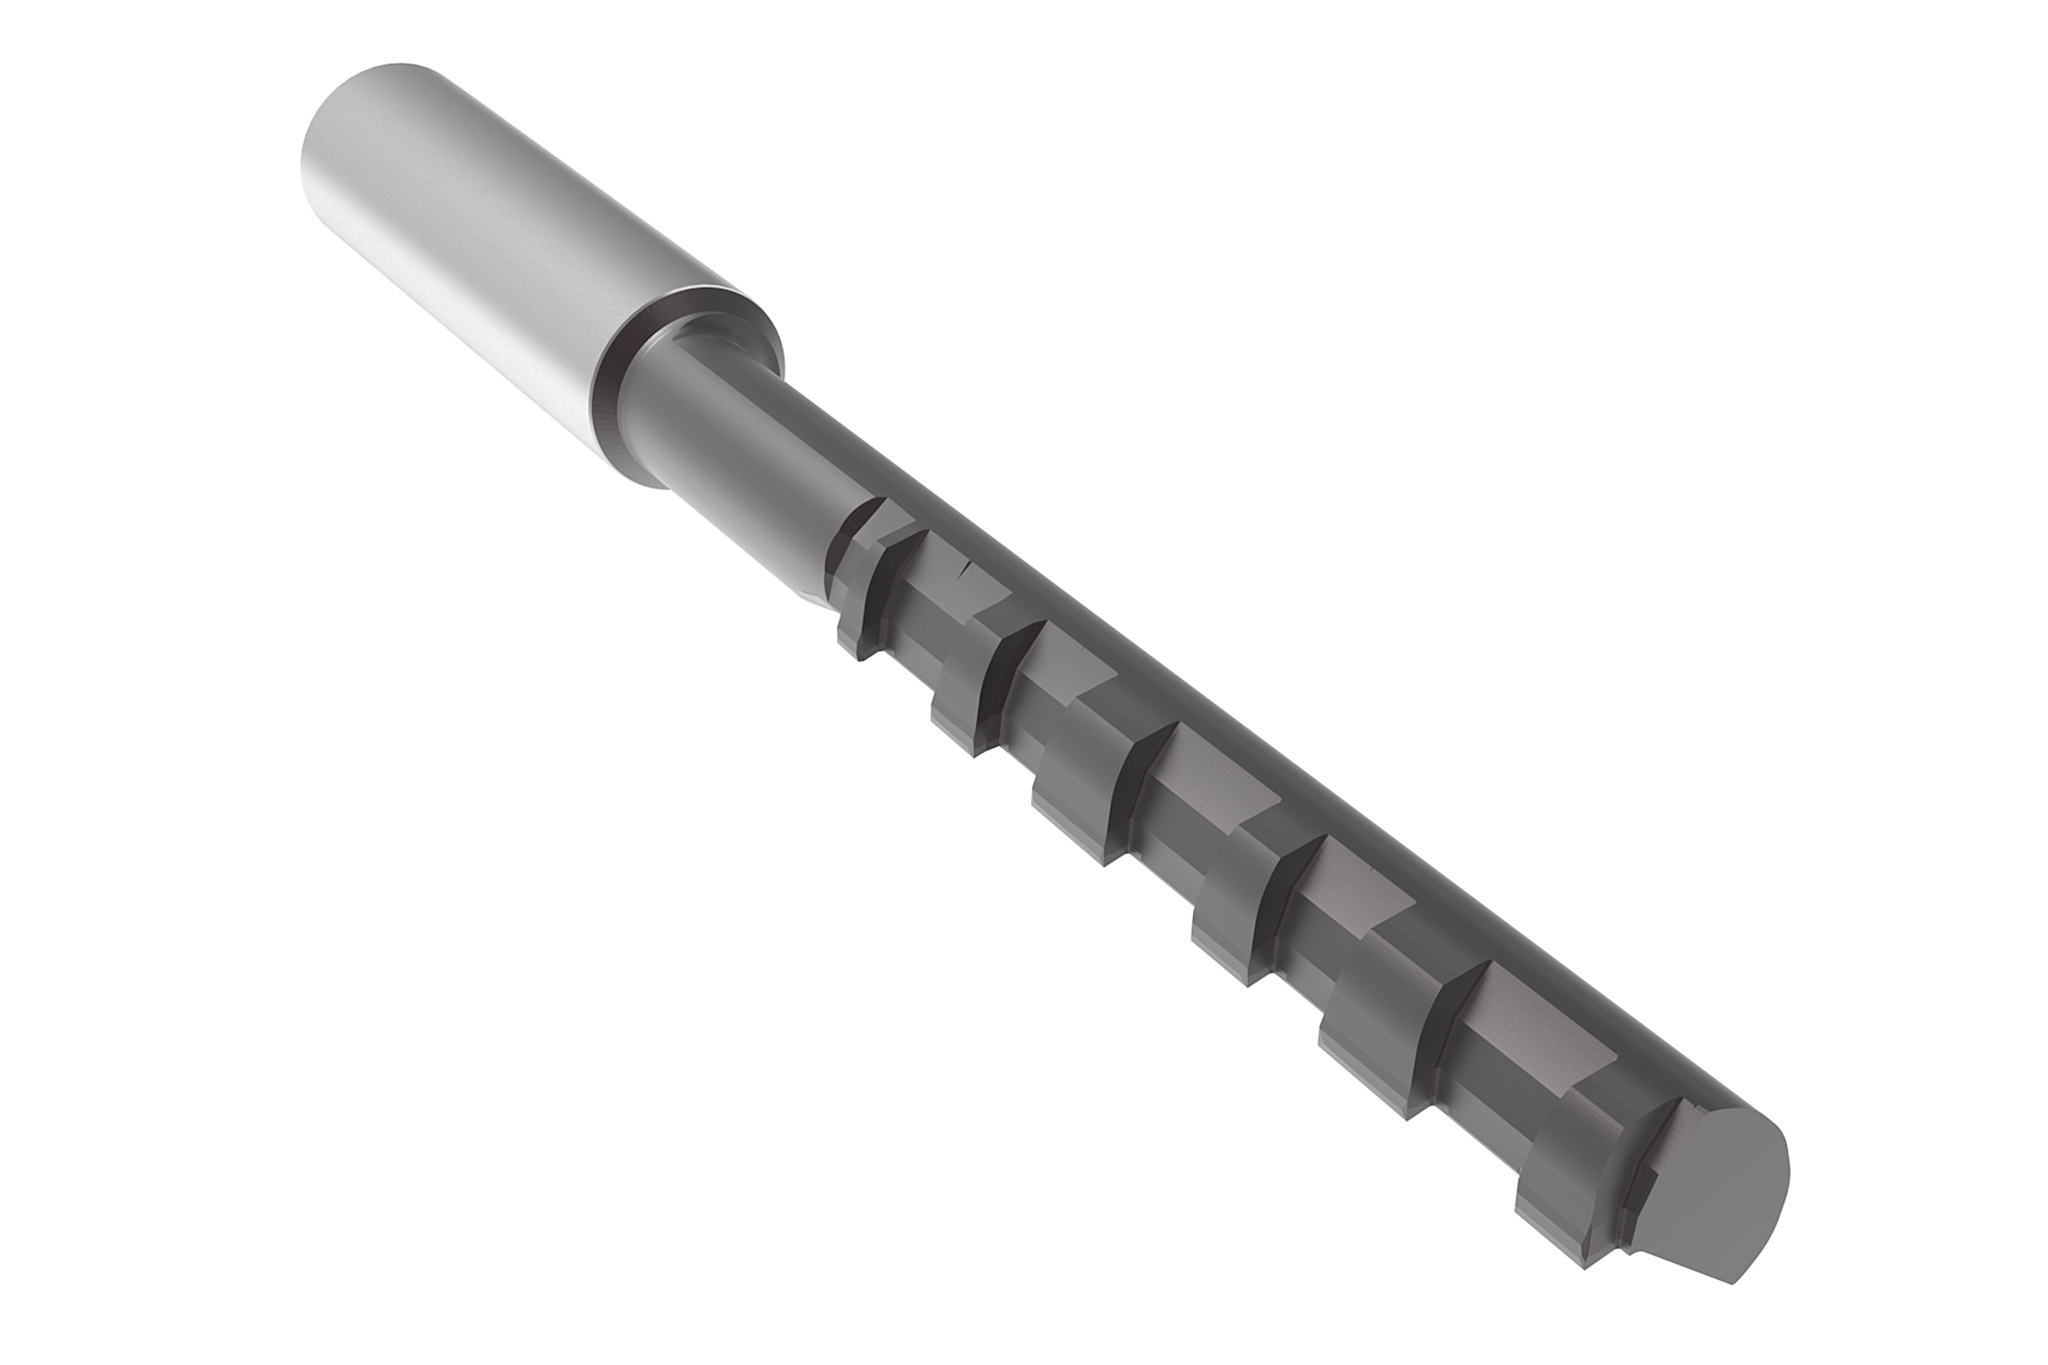
2. Steuerkantenbearbeitung
- VHM-Profilwerkzeug
- Höchste Genauigkeit und Oberflächengüte der Steuerkanten
- Definierte Steuerkanten ohne Ausbrüche
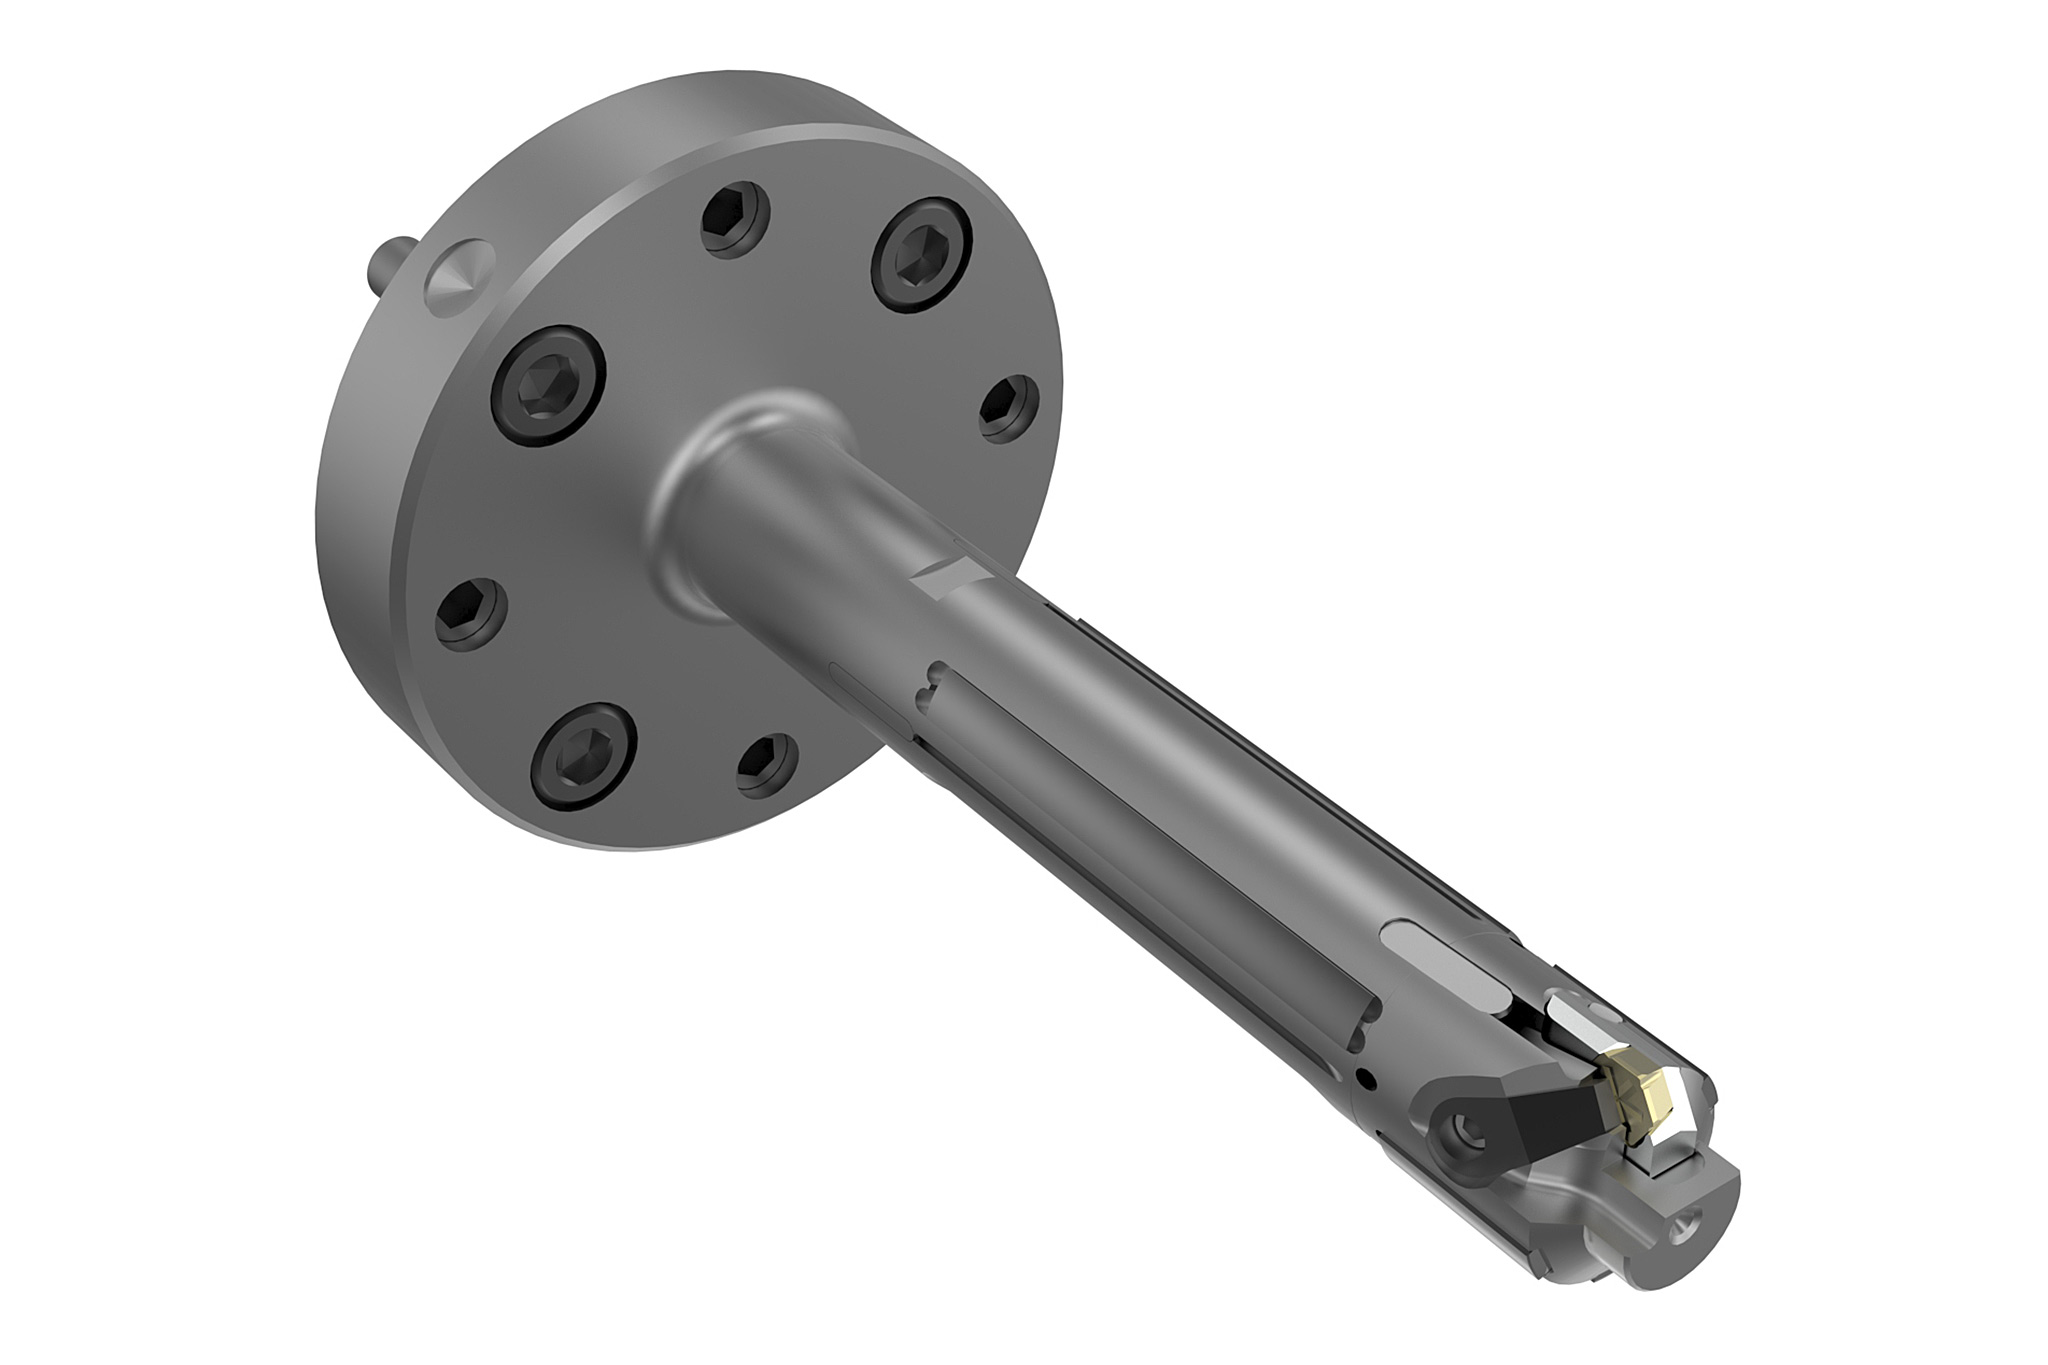
3. Feinbohren
- Feinbohrwerkzeug mit EasyAdjust-System und Führungsleisten
- Prozesssichere Feinbearbeitung mit einfachem Handling
- Beste Zylinderformen durch ideale Nachführung
Druckwaagenbohrung
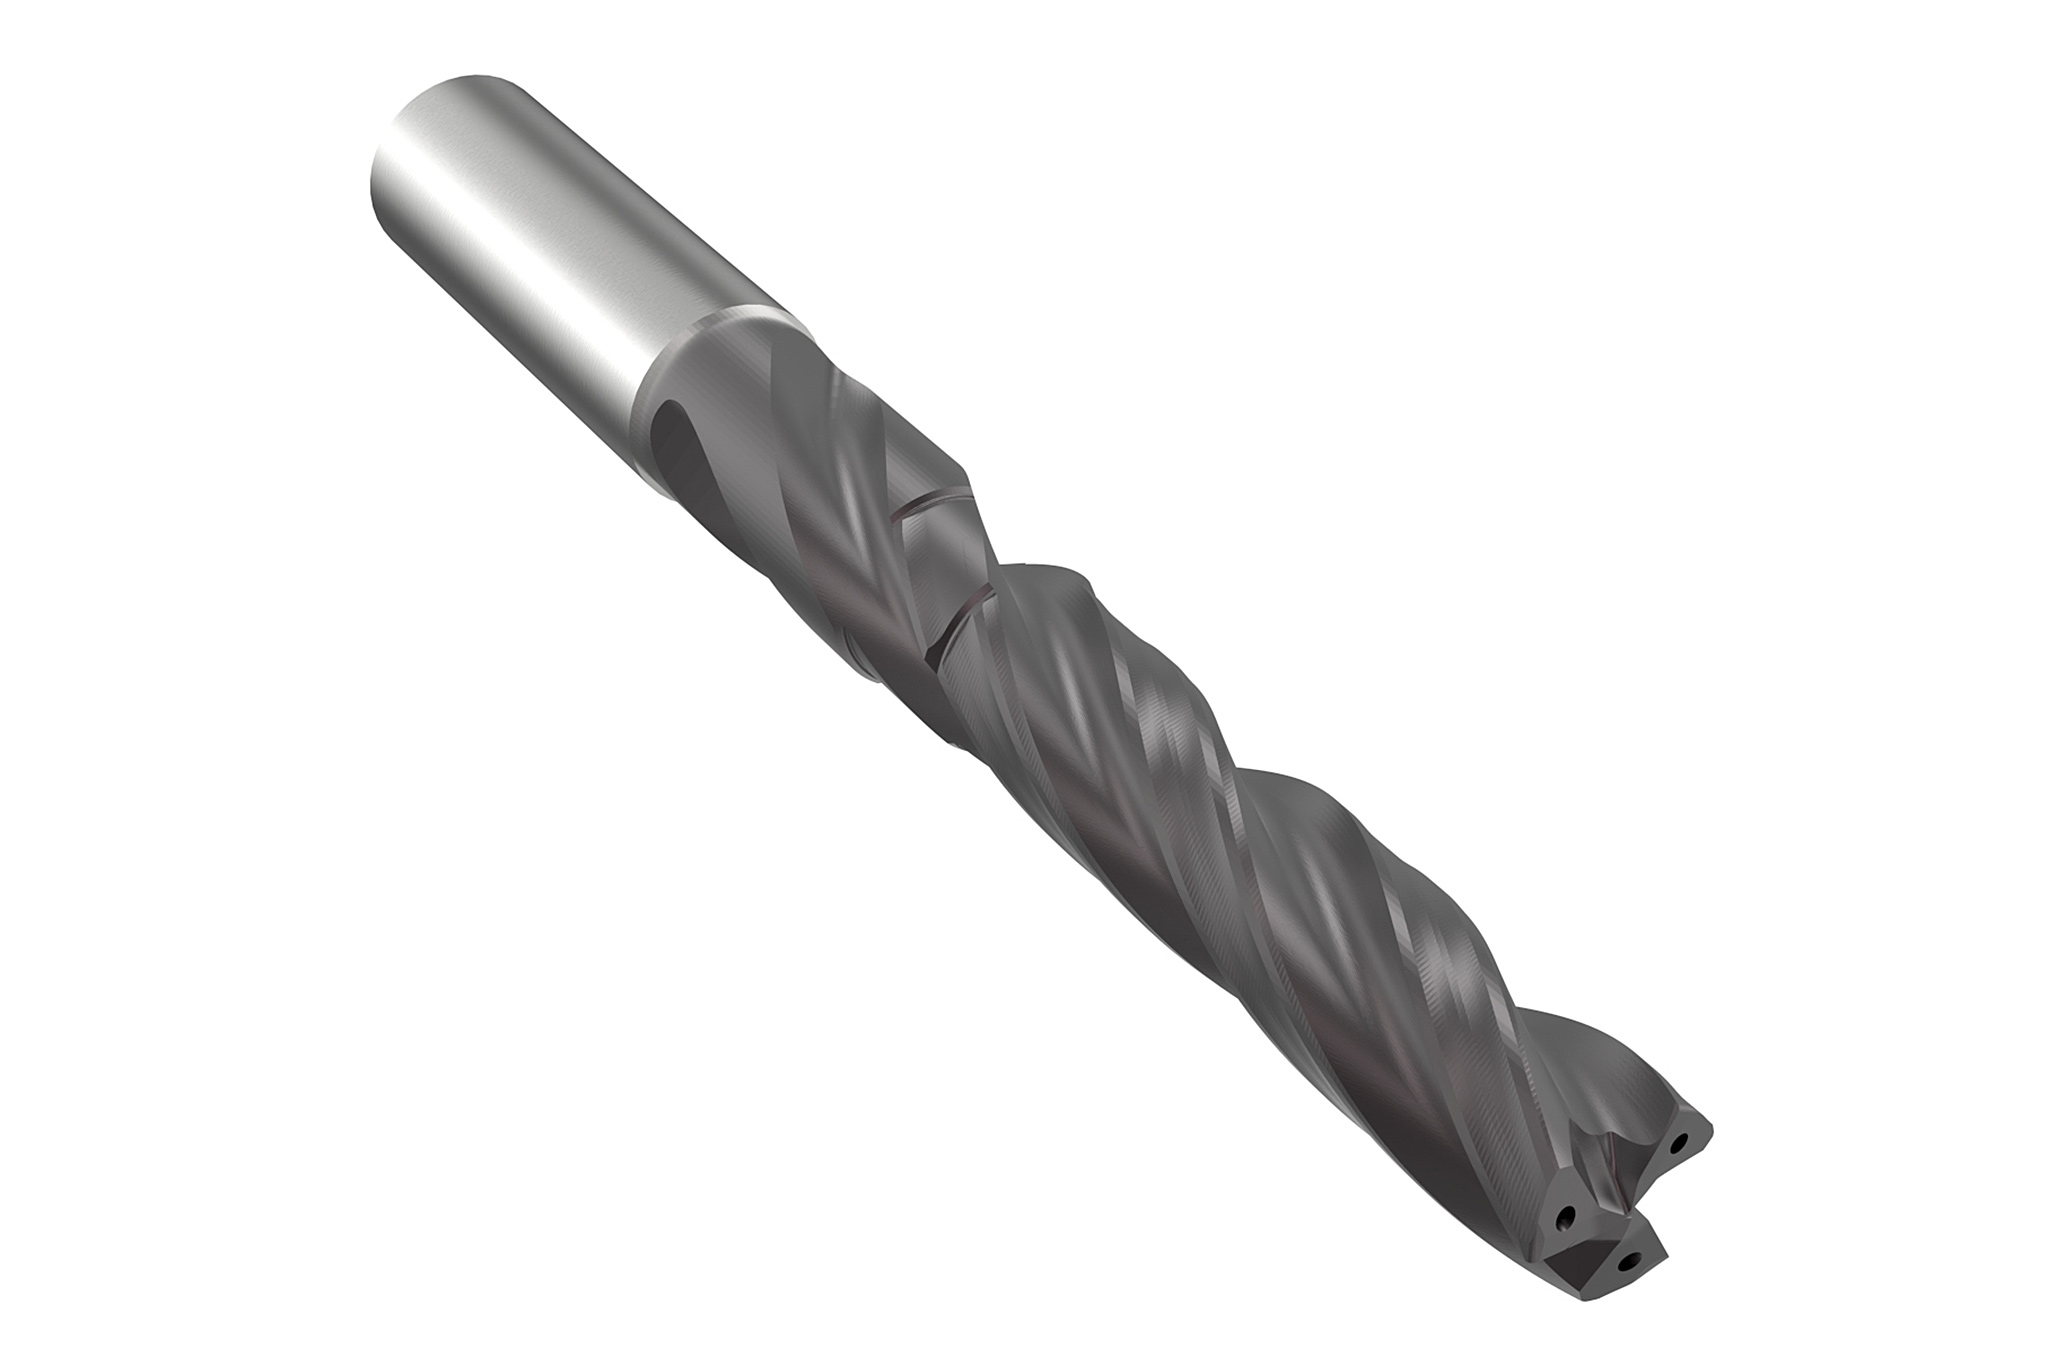
1. Aufbohren
- VHM-Aufbohrwerkzeug mit 6 Führungsfasen und spezieller Anschnittgeometrie
- Gerade Bohrung, idealer Spanfluss und Führung über die gesamte Bohrungslänge
- Reduzierung der Nebenzeiten durch zwei Bearbeitungen in einem Werkzeug
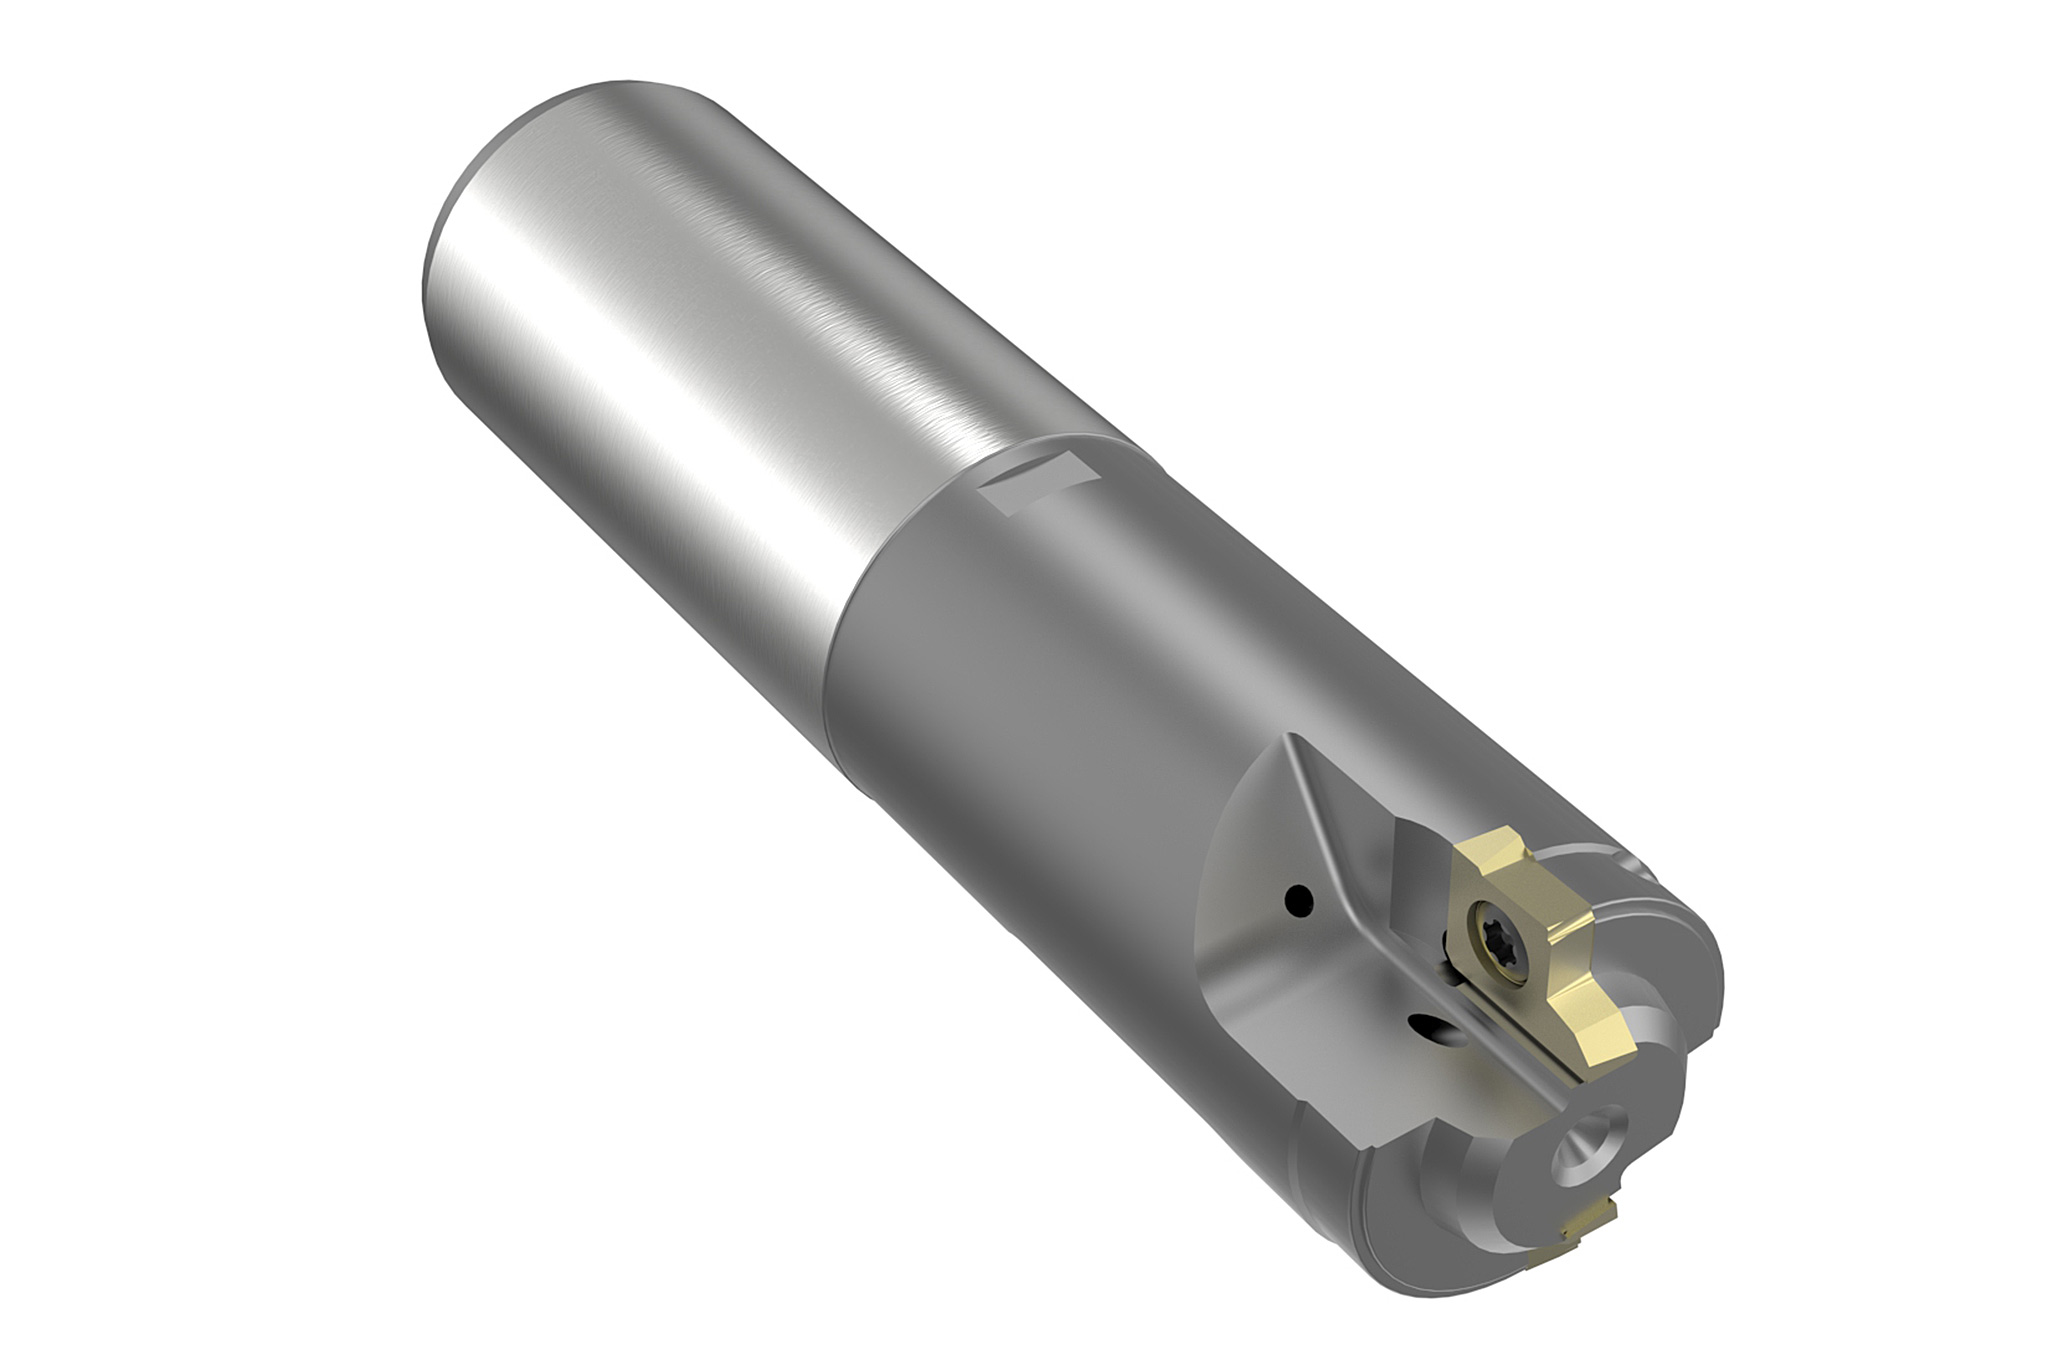
2. Konturbearbeitung
- Zweischneidiges Aufbohrwerkzeug mit Formschneiden
- Prozesssichere Bearbeitung der Kontur
- Einfaches Handling bei geringen Schneidstoffkosten
3. Feinbohren
- Feinbohrwerkzeug mit EasyAdjust-System und Führungsleisten
- Prozesssichere Feinbearbeitung mit einfachem Handling ohne nachfolgendes Honen
- Beste Zylinderformen durch ideale Nachführung

Vorteile
- Teurer Honprozess in der Schieberbohrung verkürzt
- Geringe Werkzeugkosten pro Bohrung
- Kürzere Nebenzeiten durch cleveres Engineering in Zusammenarbeit mit dem Kunden
- Signifikante Kosteneinsparung durch Wegfall des Honprozesses in der Druckwaagenbohrung
