Pompe à pistons axiaux – Bloc-cylindres

Bloc-cylindres 42CrMoS4/CuZn35Mn2Si – Alésage de pistons et de chambres

Situation initiale du client

Machining cylinder block

  • Moyennes à grandes quantités de pièces
  • Coûts élevés pour la réalisation de surfaces définies et l'obtention d'une qualité élevée
  • Taux de rotation élevé en raison d'un manque général de personnel qualifié alors que le nombre de pièces augmente

Particularités de la solution

  • Qualités optimales du composant garanties
  • Fabrication fiable de surfaces définies de l'alésage de piston
  • Élimination du lamage et du perçage grâce aux technologies Tritan-Drill et OptiMill-Uni-HPC Pocket
  • Outils LAT/EAT permettant une application flexible des concepts d'usinage à d'autres variantes de composants

Alésage de piston

  • Machining cylinder block

    Perçage étagé

    Foret étagé
    • Ébauche optimale de l'alésage de piston sans lamage supplémentaire
    • Processus d'ébavurage du perçage fond plat supprimé grâce aux arêtes de coupe aiguisées

  • Machining cylinder block

    Alésage de précision

    Outil d'alésage de précision
    • Outil d'alésage de précision garantissant une qualité de perçage parfaite avant l'insertion des douilles en laiton
    • Arêtes de coupe MAPAL HX - 6 becs de coupe pour assurer un faible coût du matériau de coupe et une grande rentabilité

  • Machining cylinder block

    Recessing

    Outil recessing
    • Tête de dressage LAT pour la fabrication précise de données de surface définies pour l'alésage de piston
    • Réalisation précise des contours d'insertion des douilles en laiton sans autre étape d'usinage

  • Machining cylinder block

    Recessing

    Outil recessing
    • Tête de dressage excentrique EAT pour les applications avec des vitesses de broche plus élevées afin d'usiner les douilles en laiton avec une efficacité maximale (ébauche et usinage final)

Alésage de chambres

  • Machining cylinder block

    Fresatura

    Fresa
    • OptiMill-Uni-HPC Pocket uniforma il processo di foratura necessario tramite penetrazione inclinata nella produzione di aperture di ingresso e di uscita (cavità) sul blocco cilindri
    • Il processo di produzione delle cavità di pressione e aspirazione del relativo disco di controllo può essere eseguito in maniera efficiente e senza l’utilizzo di ulteriori utensili

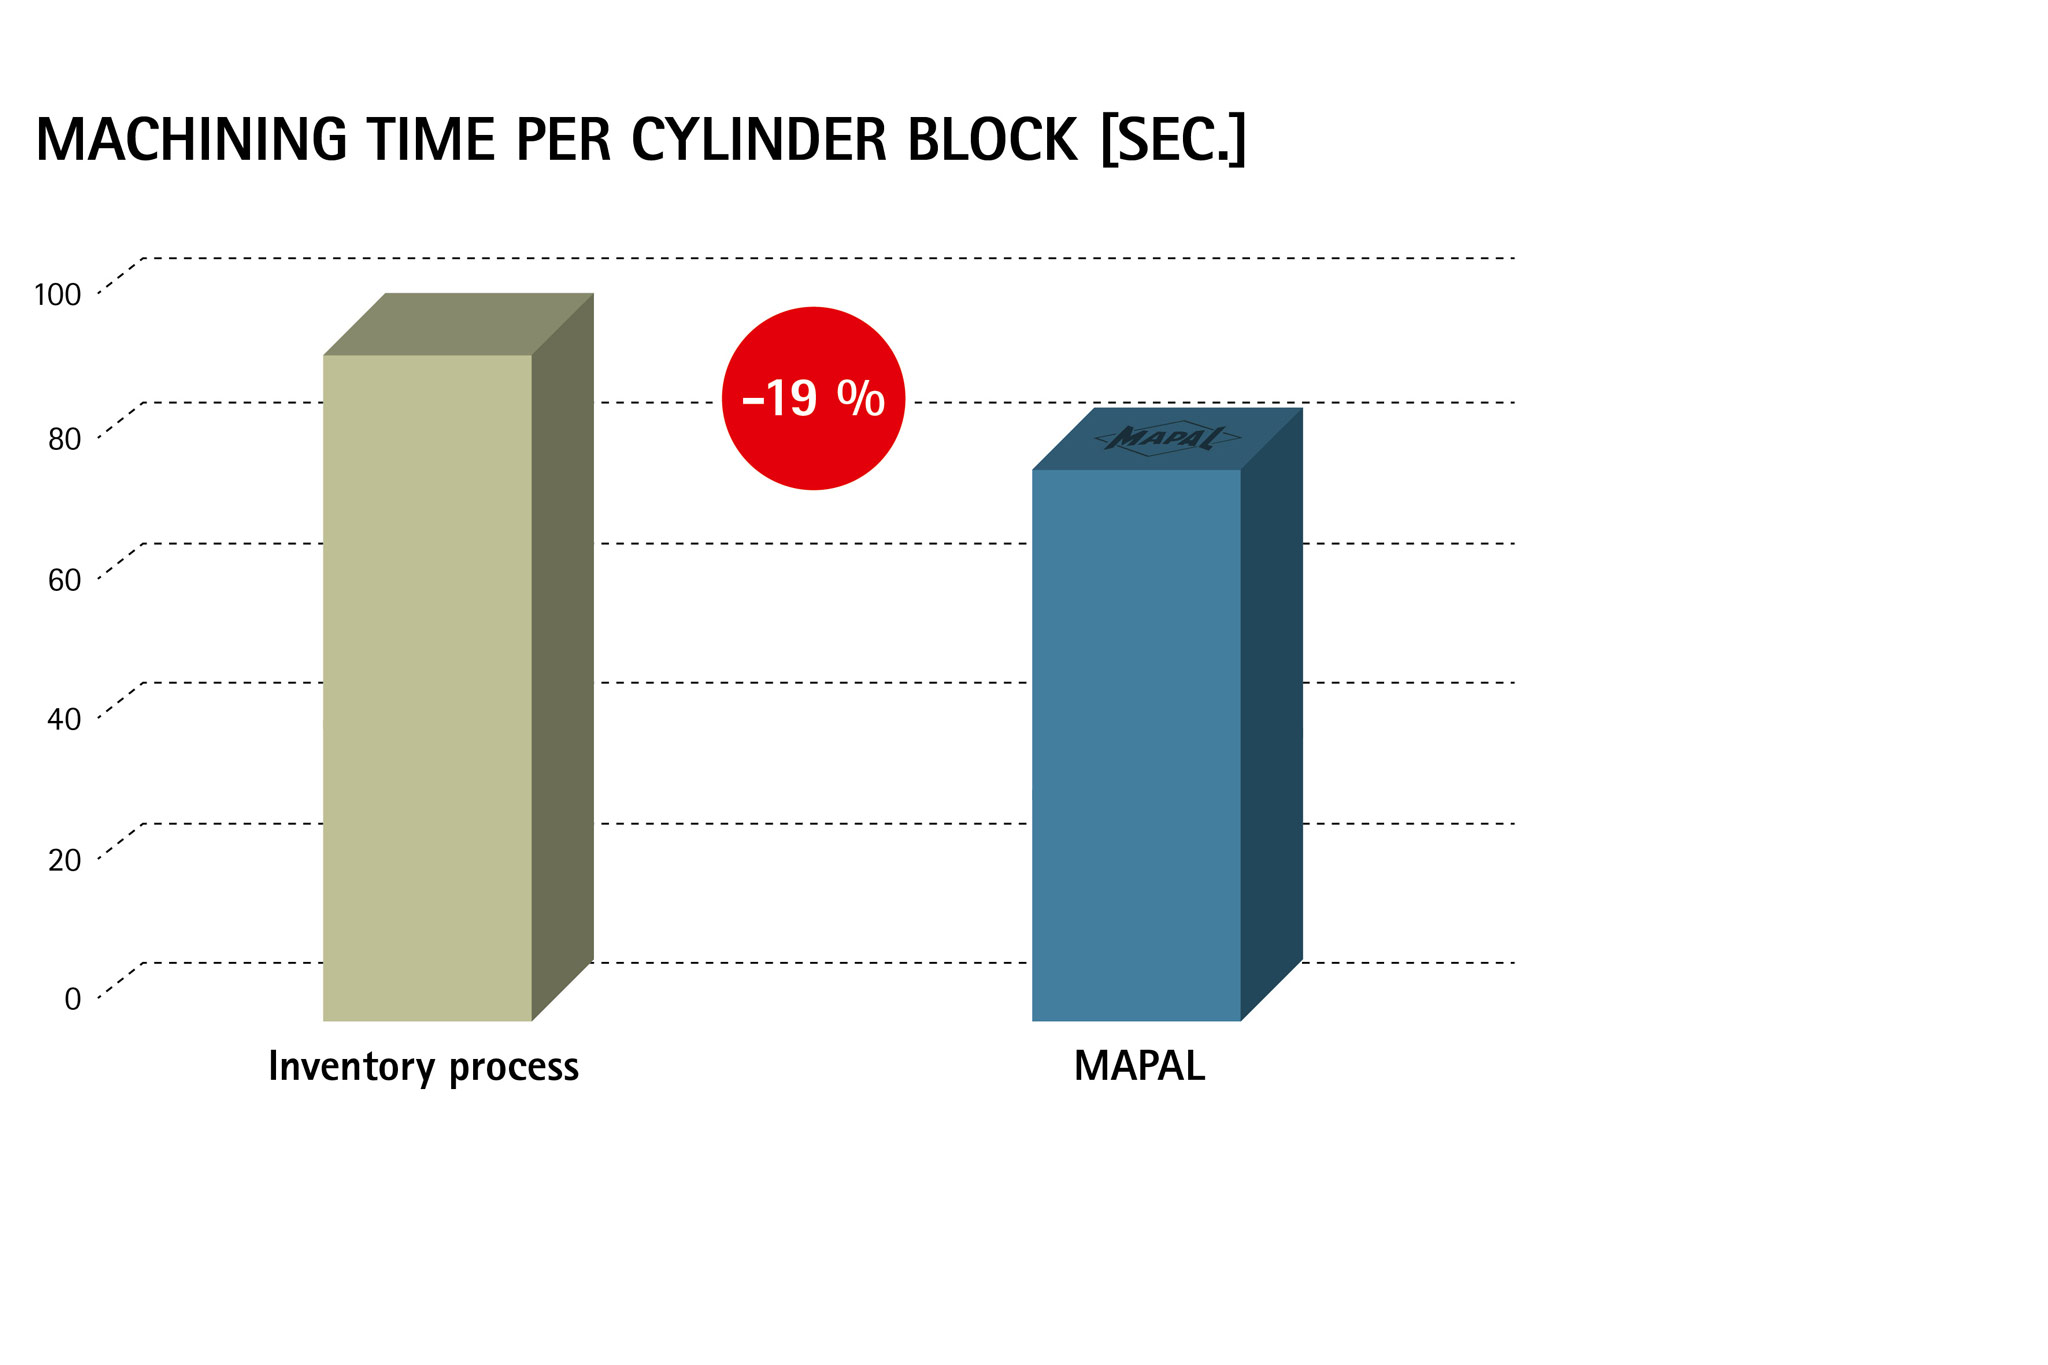
MACHINING TIME PER CYLINDER BLOCK [SEC.]

Vantaggi

  • La tecnologia di movimentazione interna consente una “lavorazione non presidiata” efficiente e altamente automatizzata, grazie a cicli di misura e regolazione automatici durante la lavorazione
  • Riduzione dei tempi di processo e dei tempi non produttivi, possibilità di un efficiente funzionamento a più macchine grazie a soluzioni di utensili altamente tecnologiche
  • La tecnologia di movimentazione interna consente significativi risparmi sui costi di utensili e tempi di lavorazione, poiché la prelavorazione e la lavorazione di precisione del foro del pistone e della boccola in ottone non richiedono ulteriori strumenti
  • Processi accuratamente calibrati tra prelavorazione e lavorazione di precisione