
Produkcja seryjna z użyciem narzędzi stałych i regulowanych
Obudowa zaworu EN-GJS-400-15 – otwór zaworu suwakowego i otwór wagi ciśnieniowej
Sytuacja wyjściowa u klienta
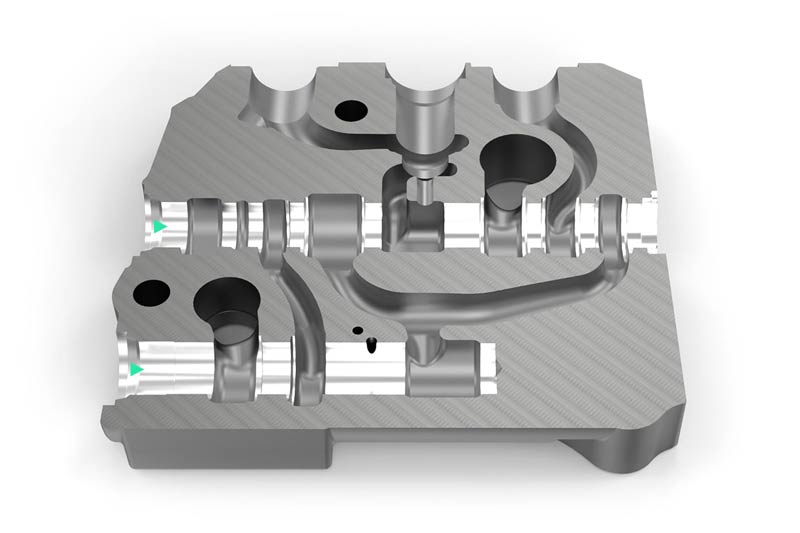
- Produkcja seryjna na dużą skalę
- Pożądana regulacja narzędzia
- Wysokie stawki godzinowe za pracę maszyn
- Wysokie koszty późniejszej obróbki trzpieniowej
Besonderheiten der Lösung
- Ideal aufeinander abgestimmte Einzelwerkzeuge garantieren optimale Vorbedingungen für einen reduzierten Honprozess
- Honprozess kann bei bestimmten Bauteilanforderungen eliminiert werden
Schieberbohrung
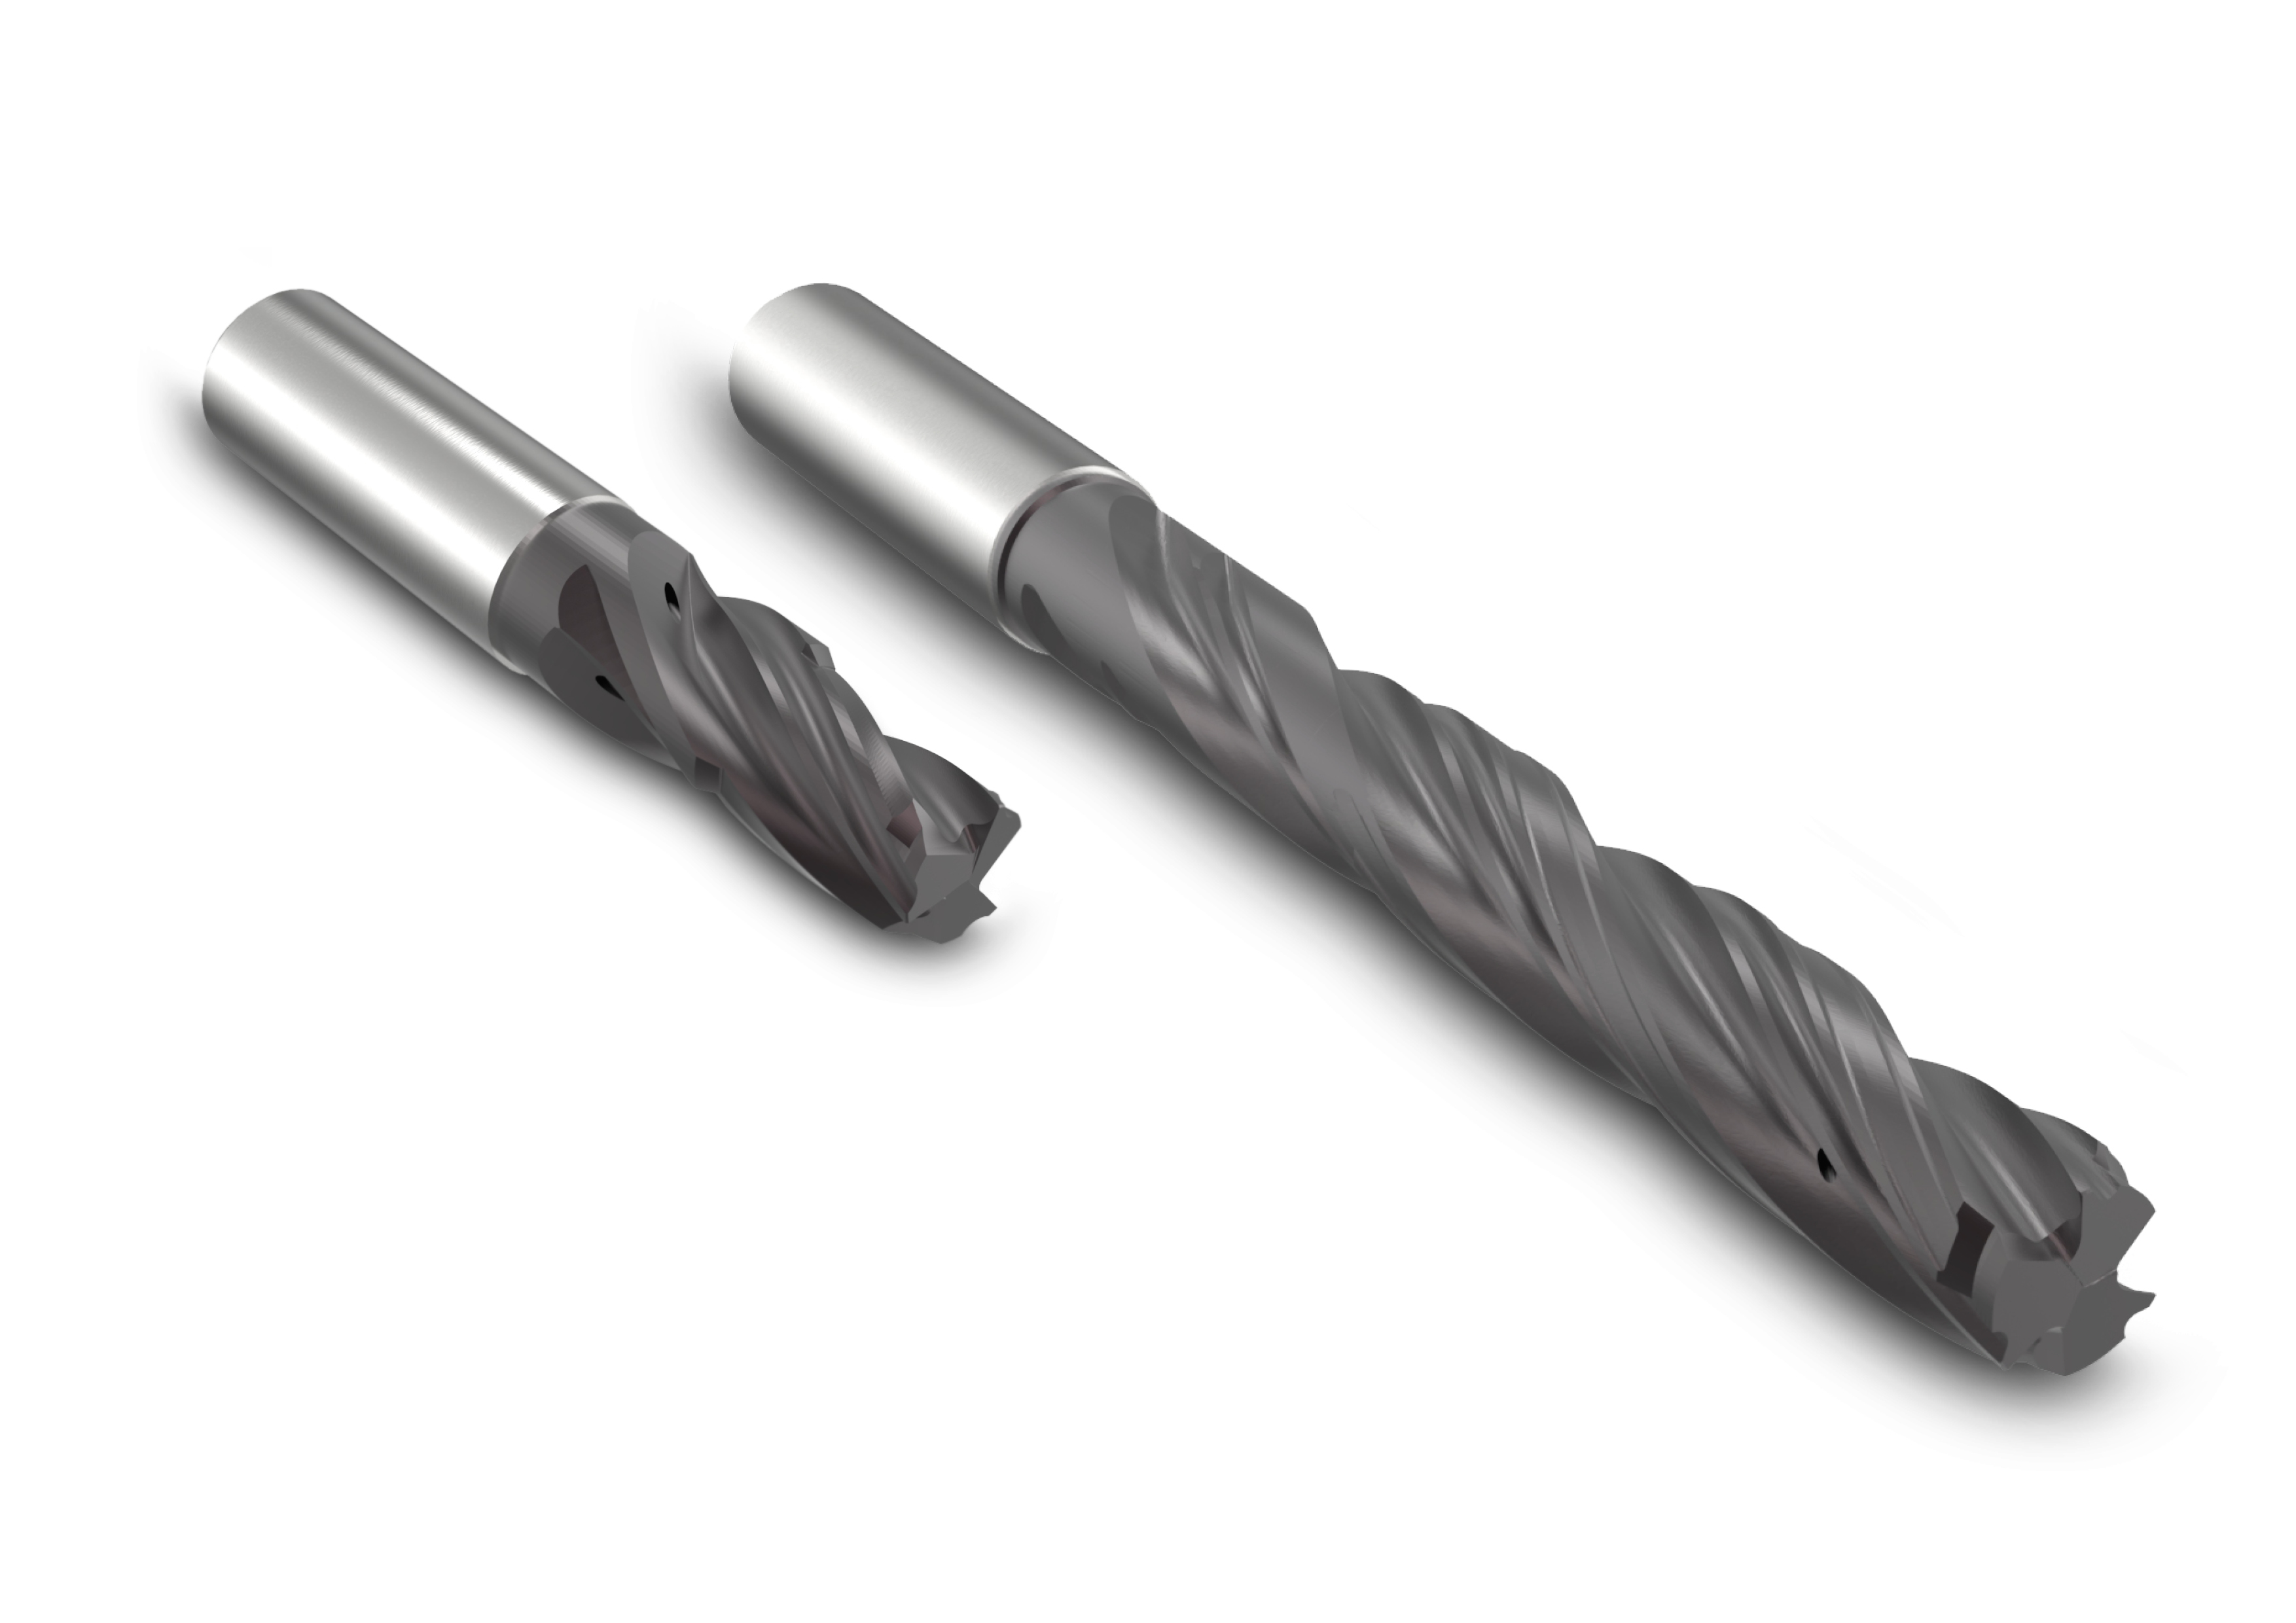
1. Aufbohren
- Optimale Resultate der Vorbearbeitung durch einen abgestimmten Pilotier- und Aufbohrprozess
- Optimaler Spanfluss und erweiterte Nachschliffmöglichkeiten durch Mehrfasentechnologie und perfekte Kühlmittelführung
- Vermeidung von Ringbildung in den Hohlräumen durch spezielle Aufbohrgeometrie → Kosten für Entfernung der Ringe entfallen
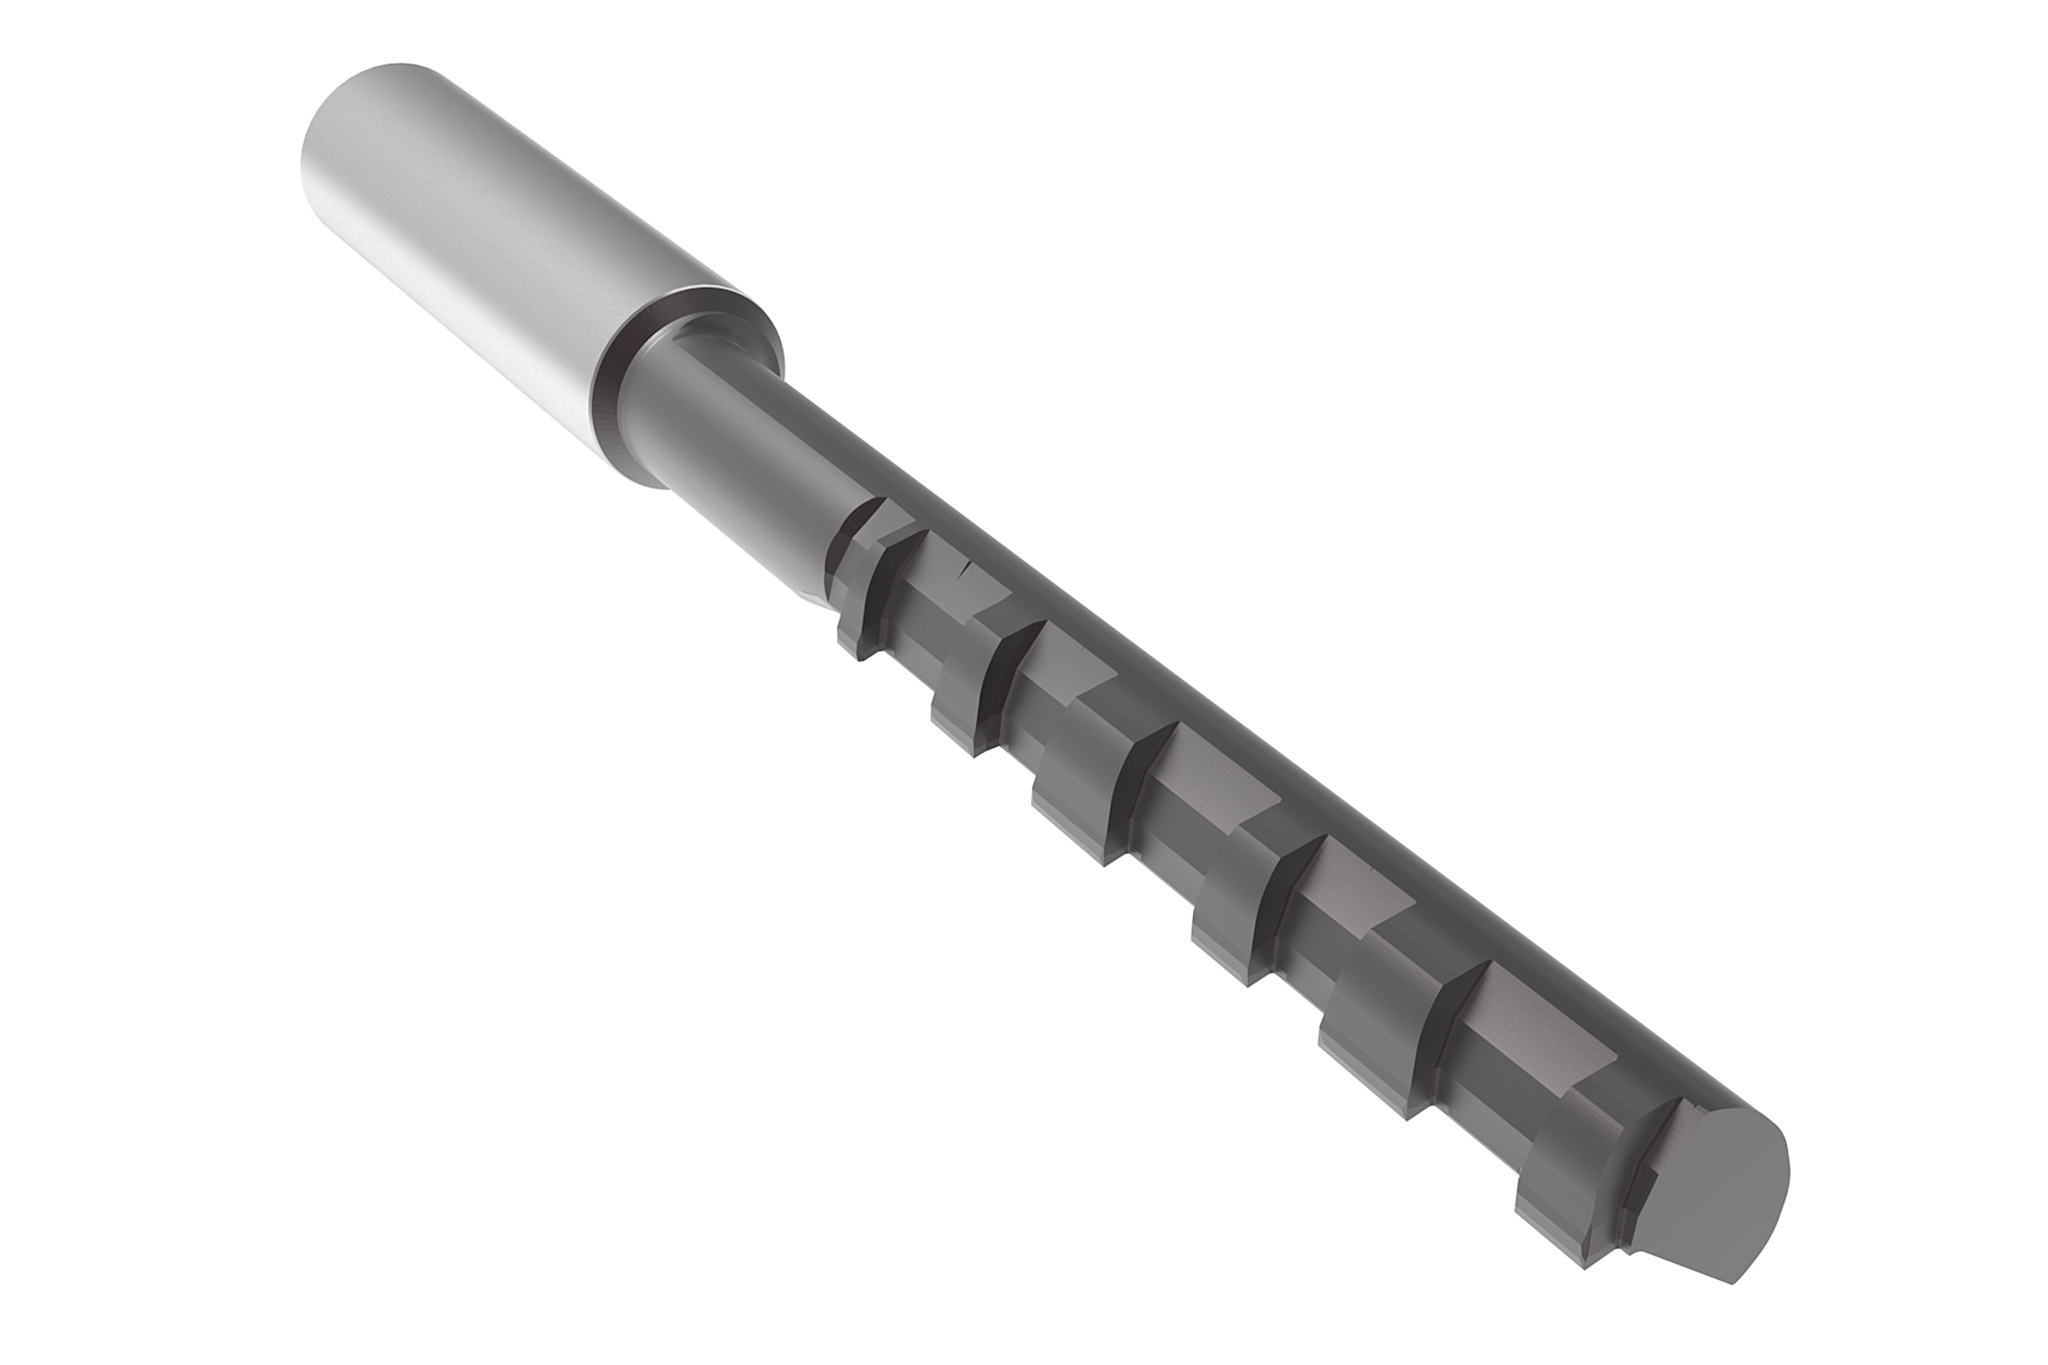
2. Steuerkantenbearbeitung
- VHM-Profilwerkzeug
- Höchste Genauigkeit und Oberflächengüte der Steuerkanten
- Definierte Steuerkanten ohne Ausbrüche
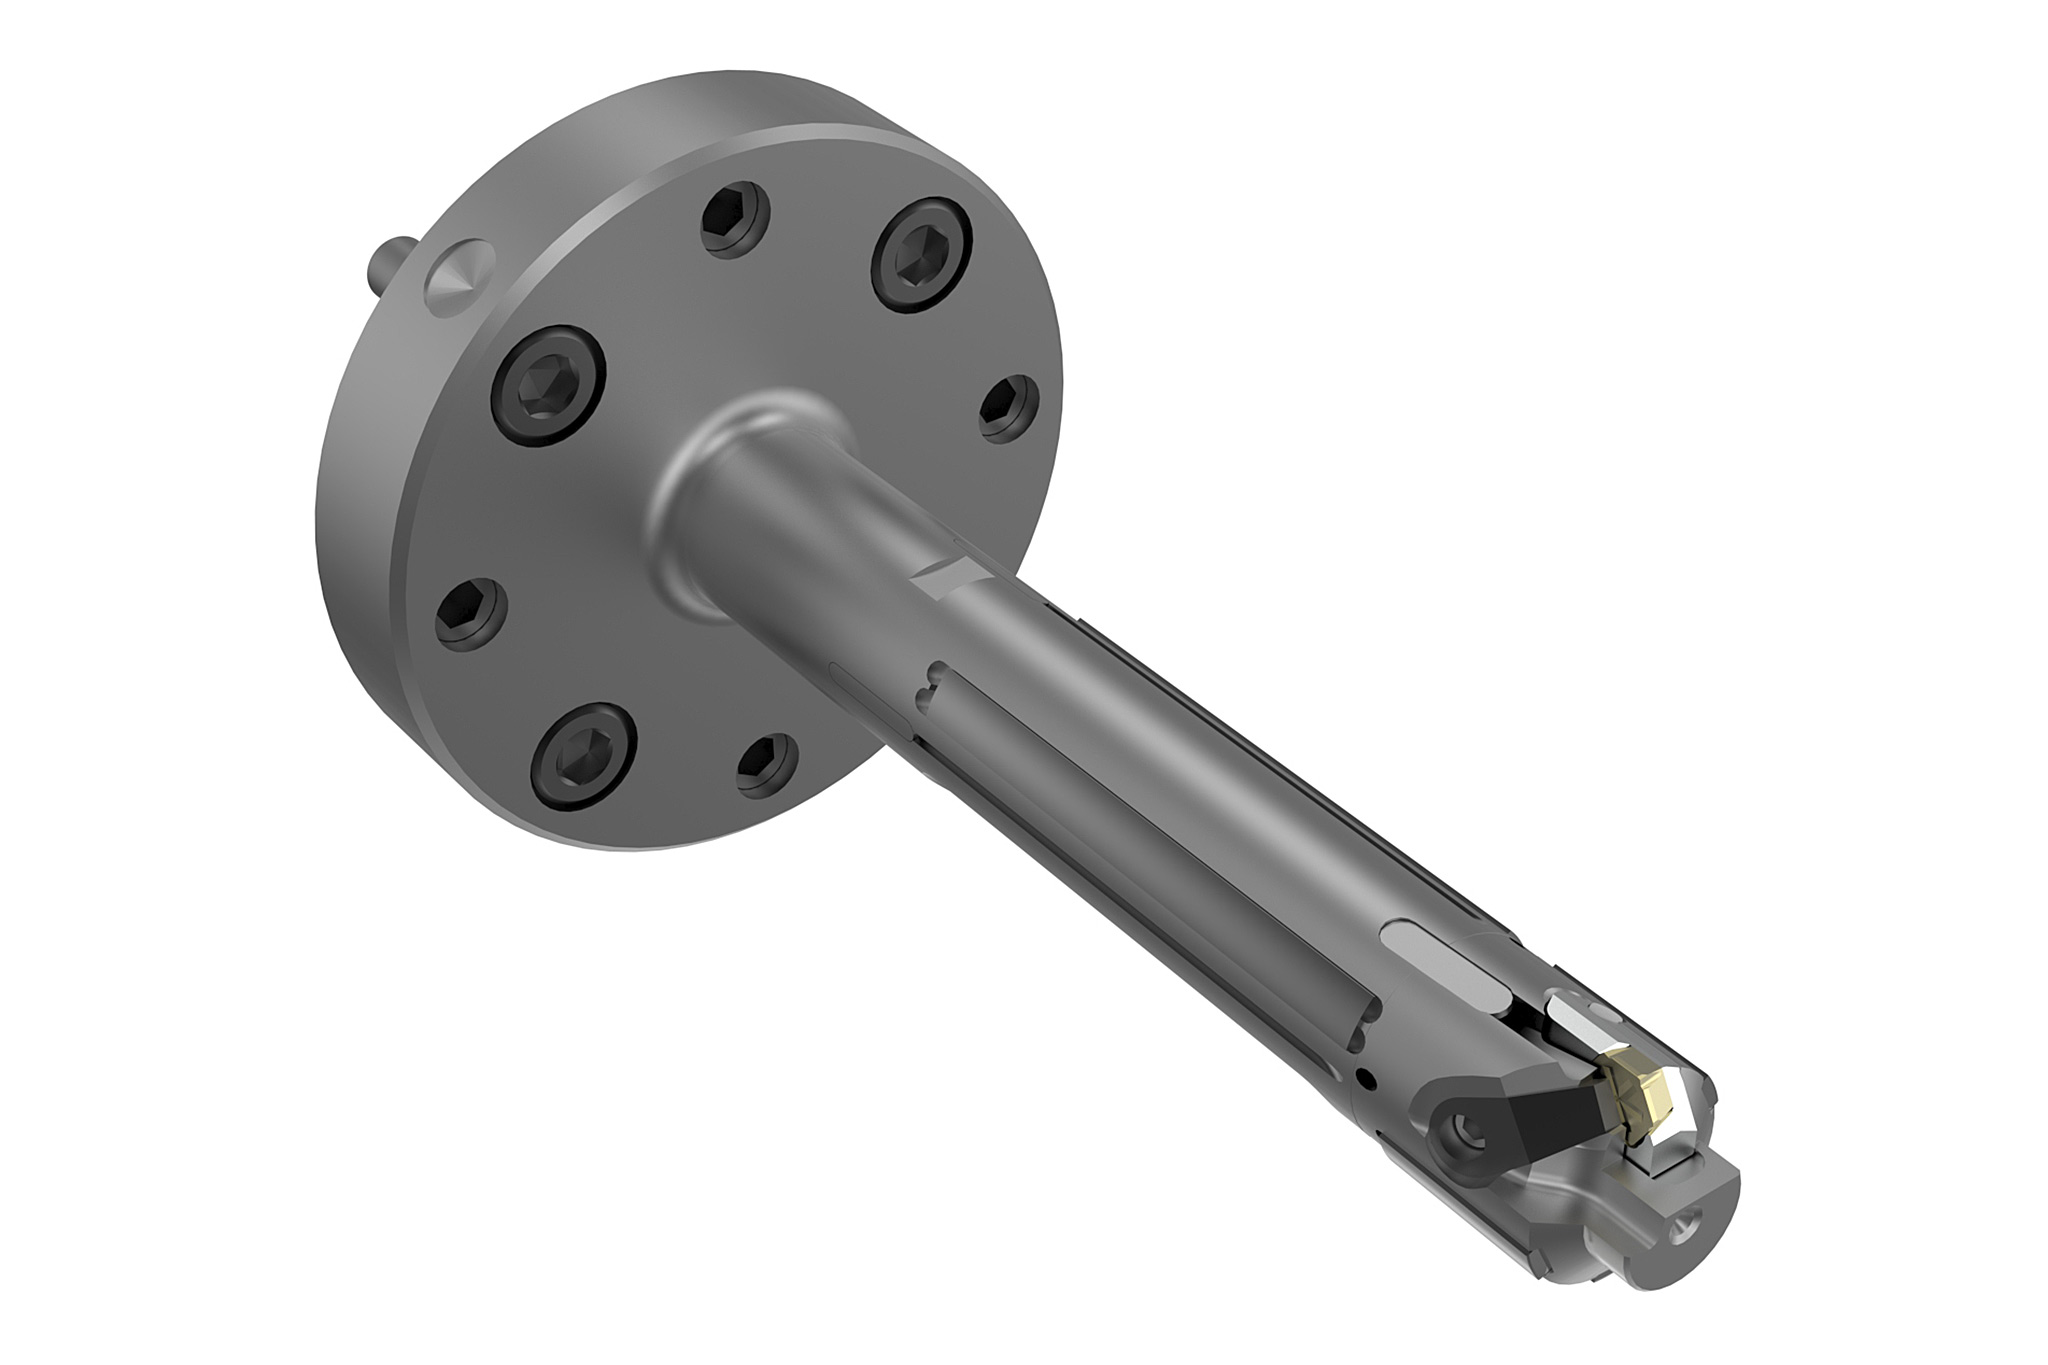
3. Feinbohren
- Feinbohrwerkzeug mit EasyAdjust-System und Führungsleisten
- Prozesssichere Feinbearbeitung mit einfachem Handling
- Beste Zylinderformen durch ideale Nachführung
Druckwaagenbohrung
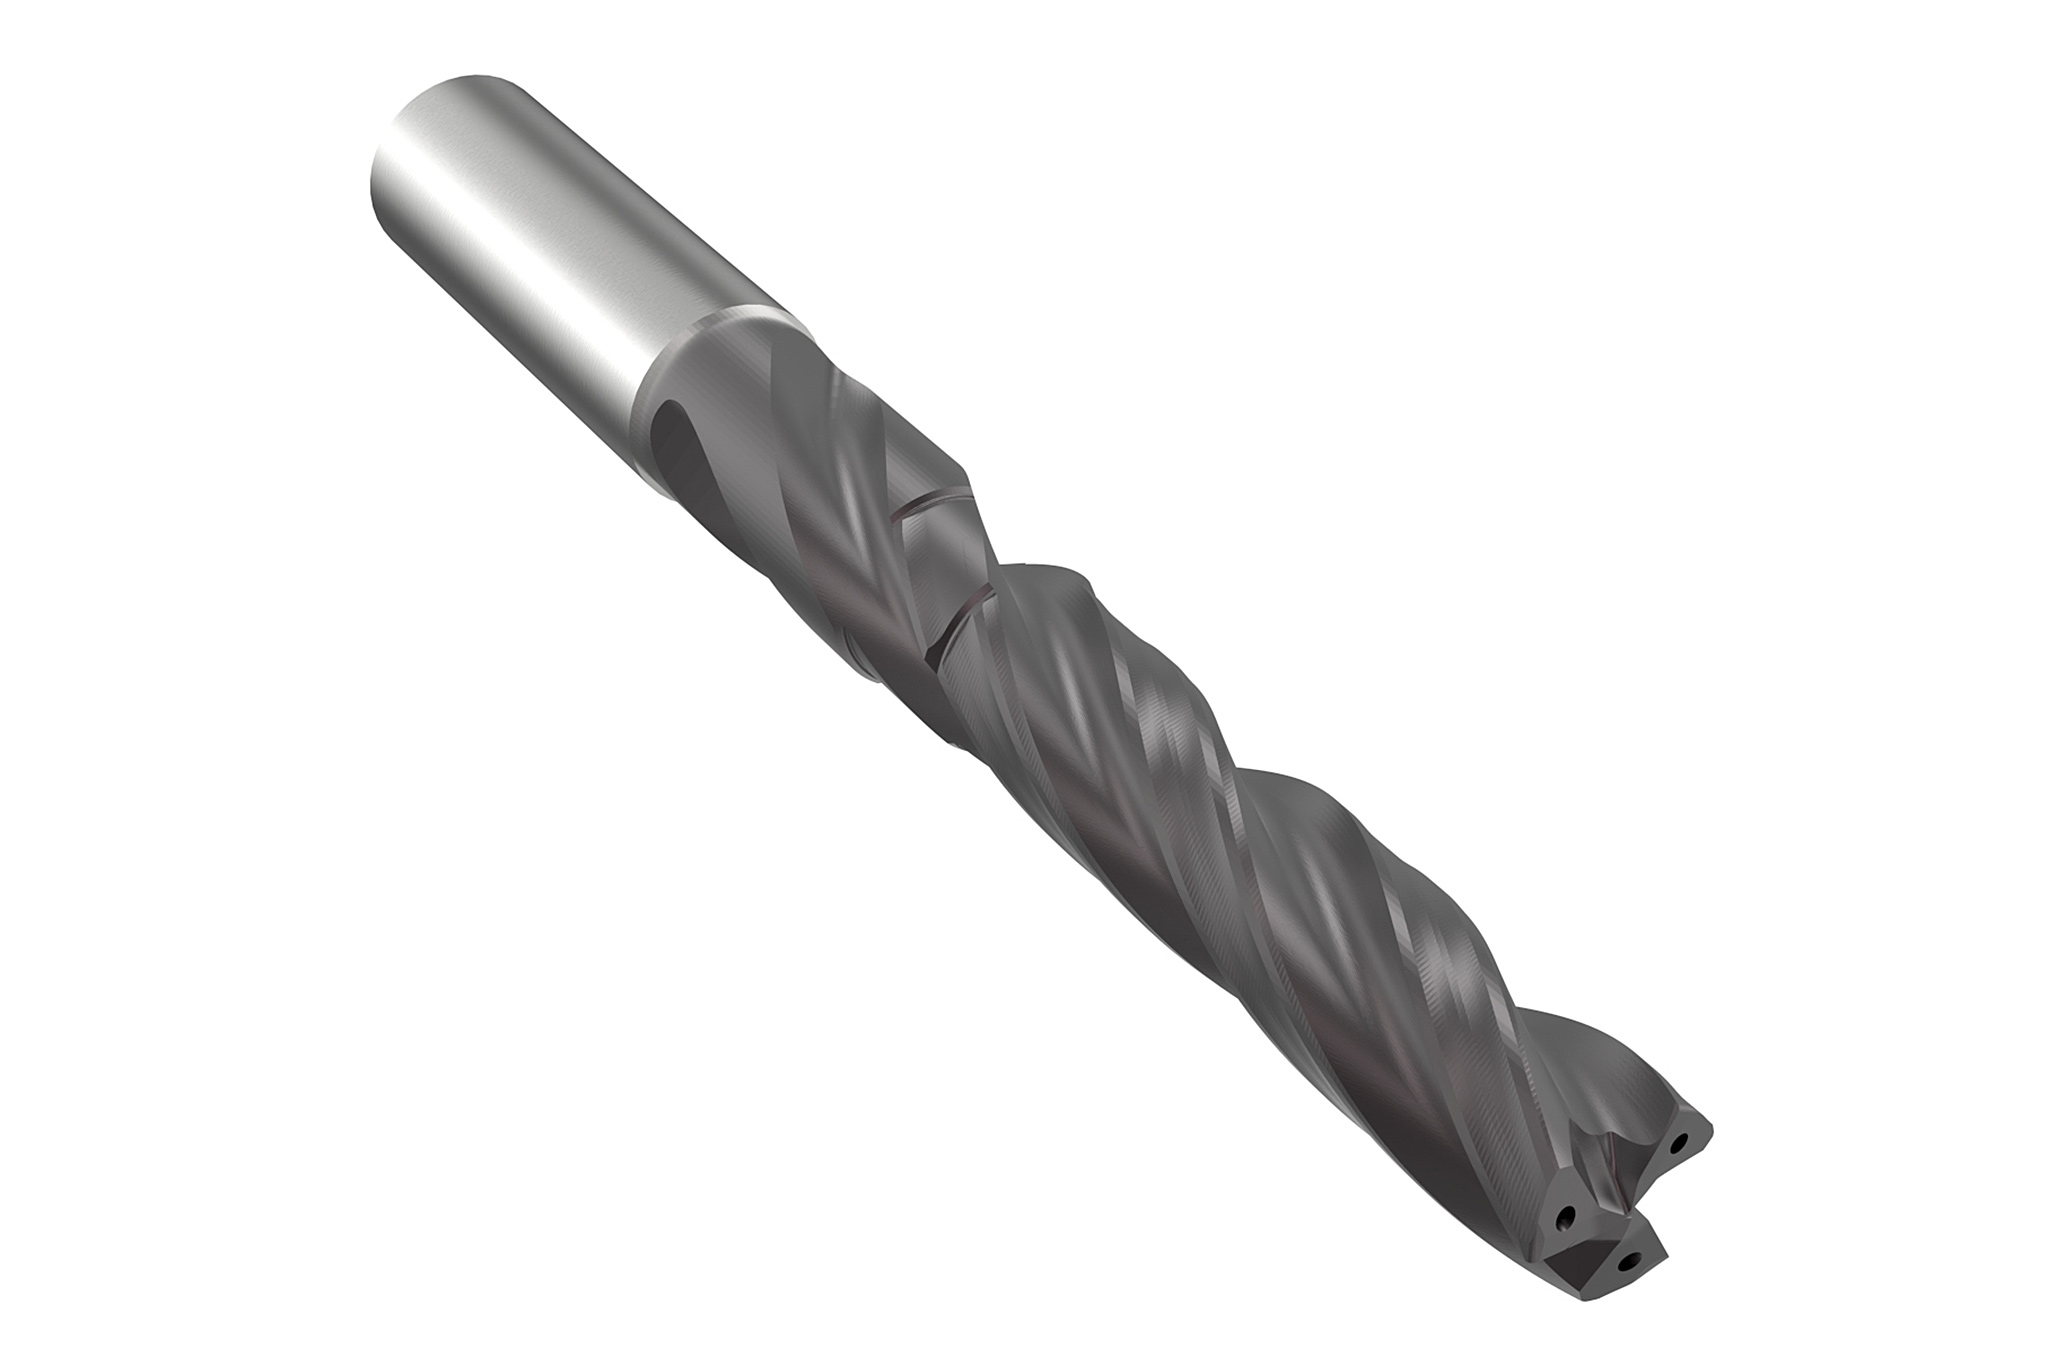
1. Aufbohren
- VHM-Aufbohrwerkzeug mit 6 Führungsfasen und spezieller Anschnittgeometrie
- Gerade Bohrung, idealer Spanfluss und Führung über die gesamte Bohrungslänge
- Reduzierung der Nebenzeiten durch zwei Bearbeitungen in einem Werkzeug
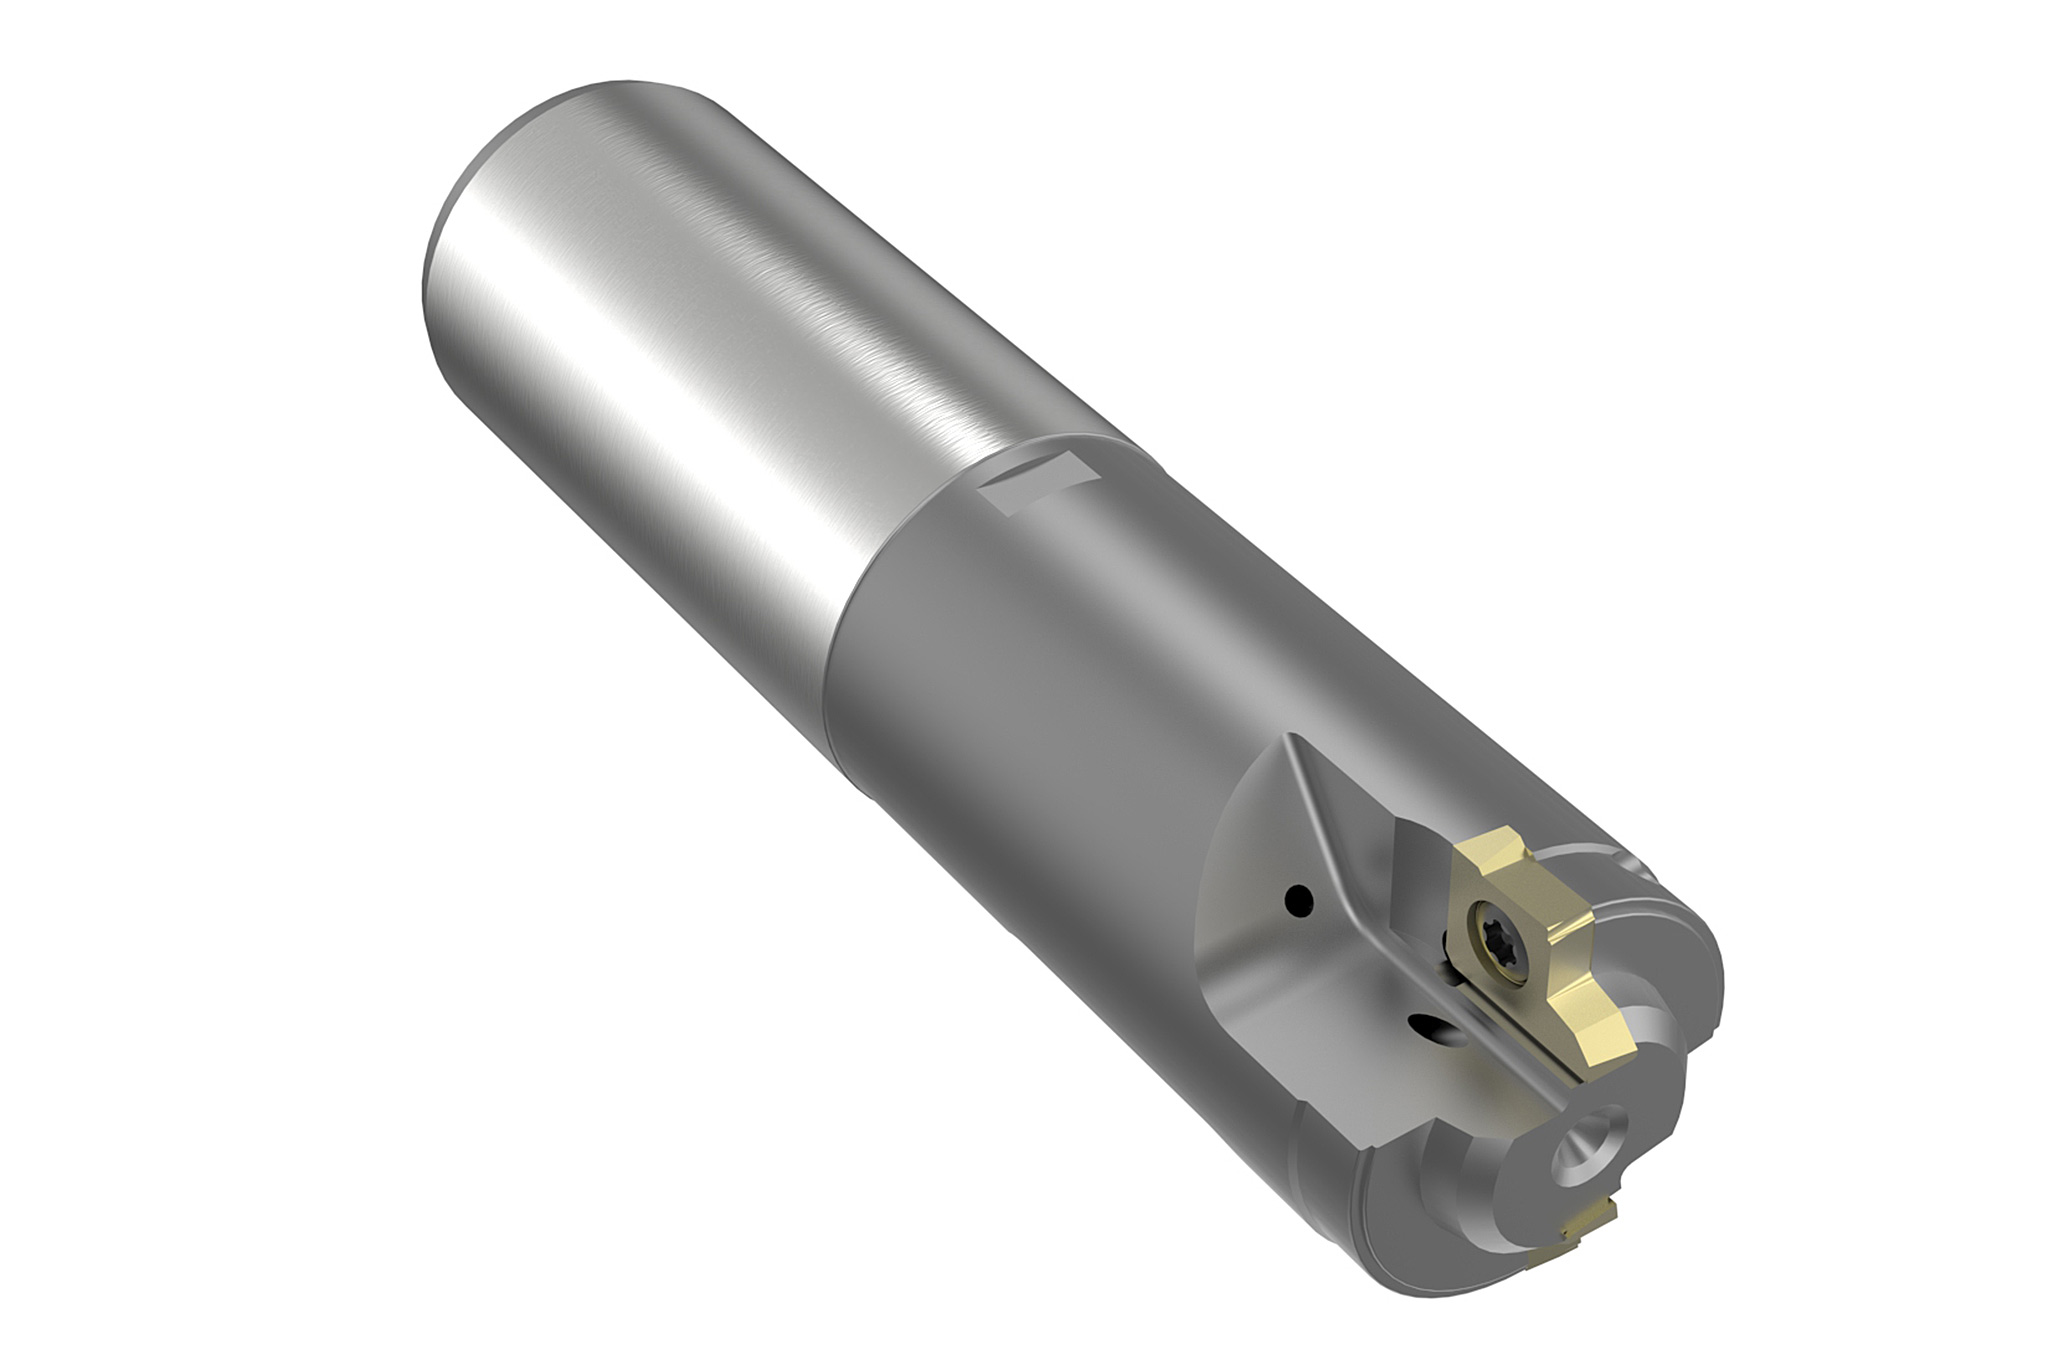
2. Contour machining
- Double edge boring tool with form cutting edges
- Reliable machining of the contour
- Easy handling with low cutting material costs
3. Fine boring
- Fine boring tool with EasyAdjust system and guide pads
- Reliable precision machining with easy handling without subsequent honing
- Best cylindrical forms due to optimum guidance
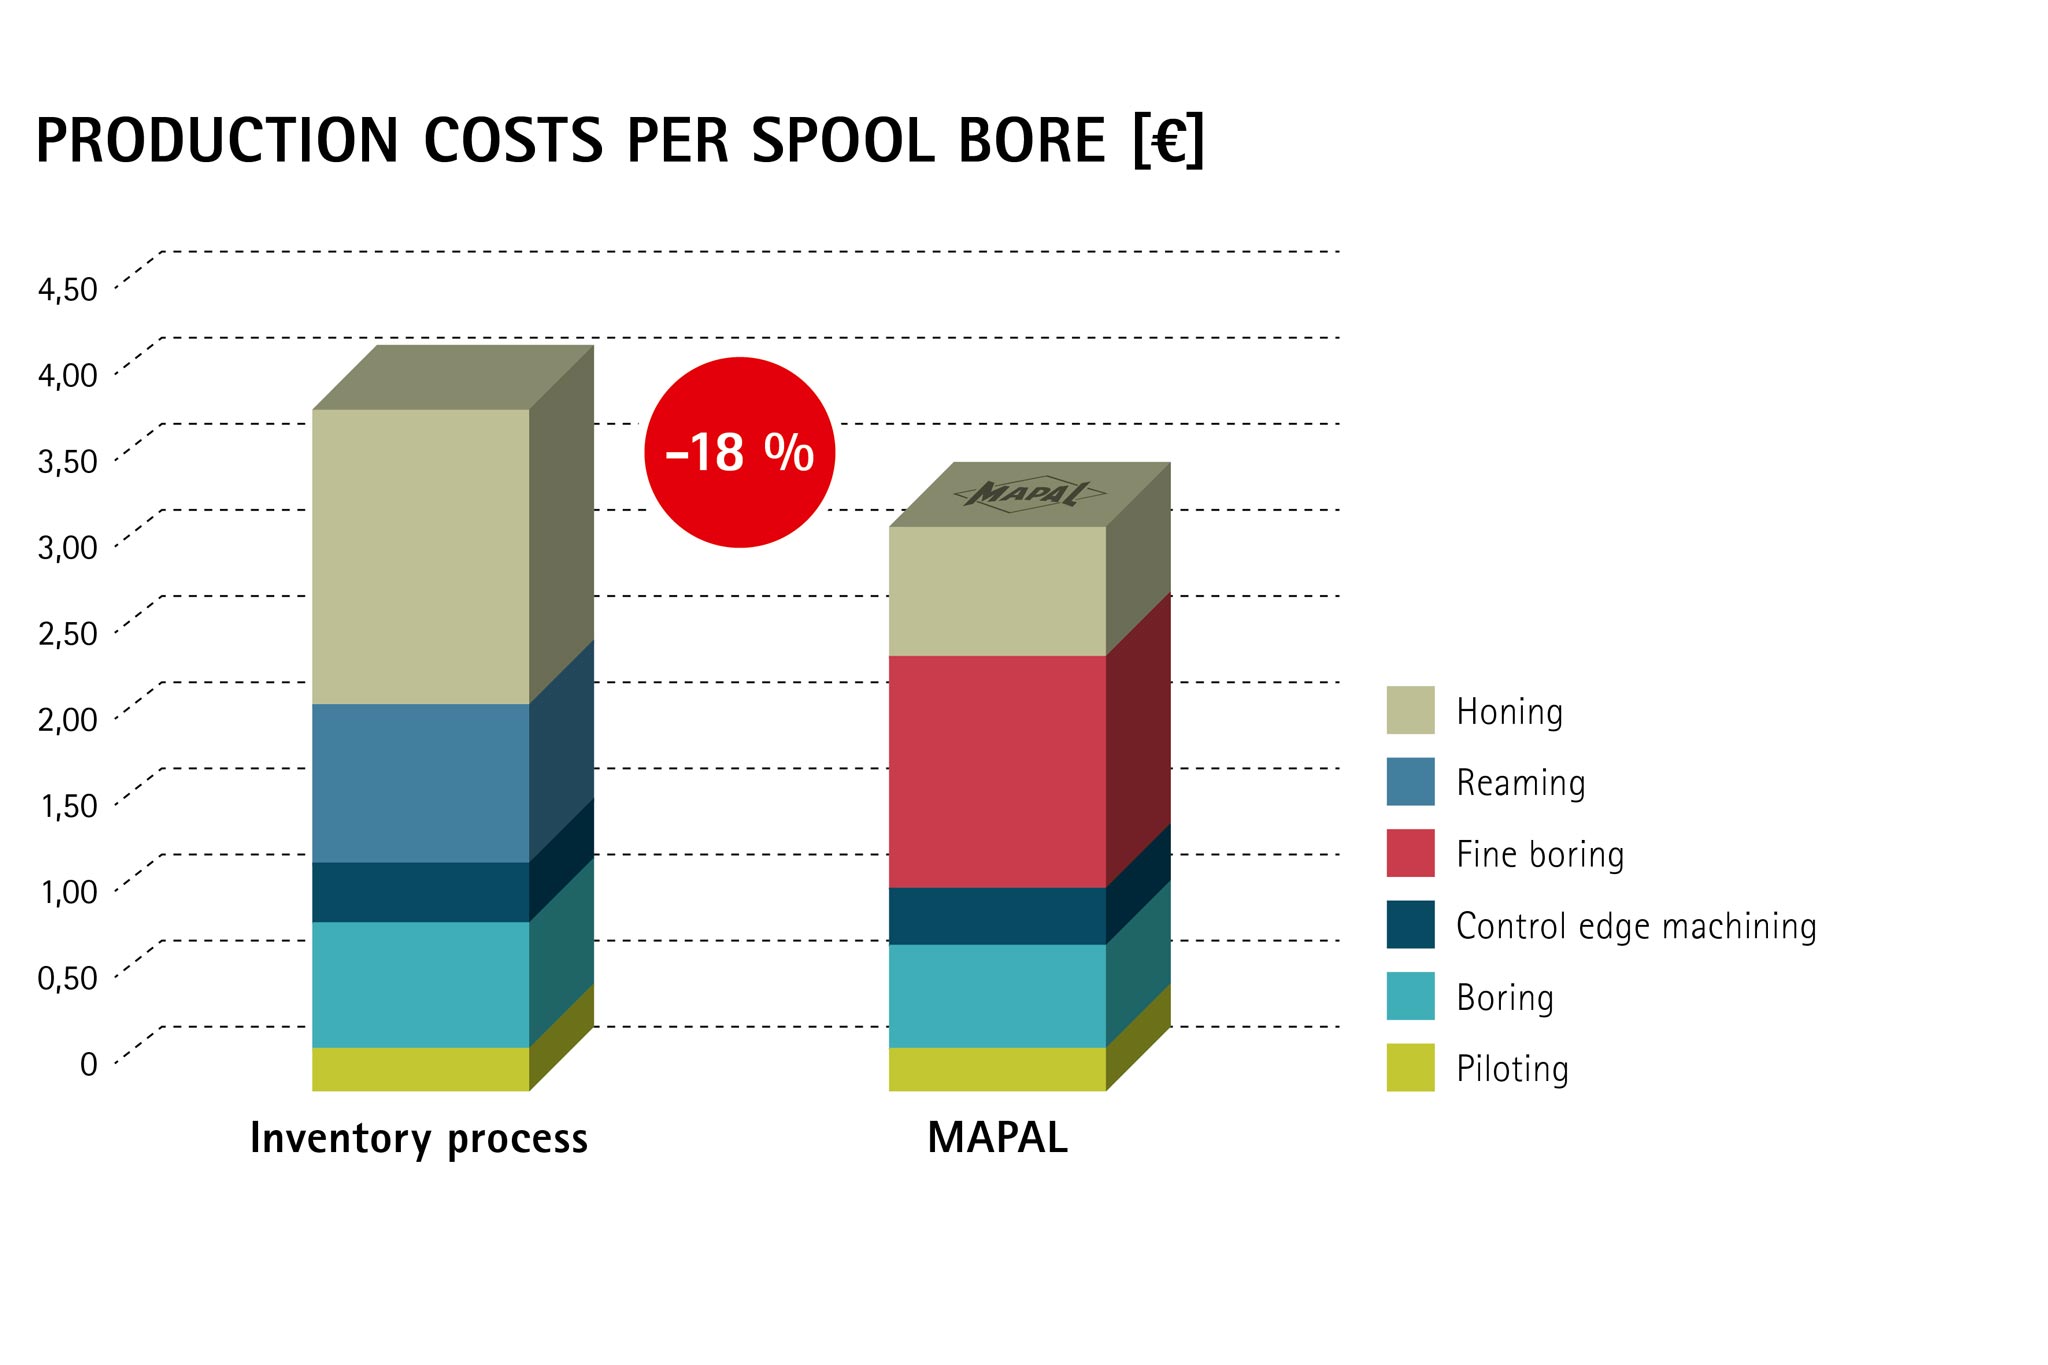
Advantages
- Expensive honing process shortened in spool bore
- Low tool costs per bore
- Shorter non-productive times due to clever engineering in cooperation with the customer
- Significant cost savings, as honing process no longer required in the compensator bore
