
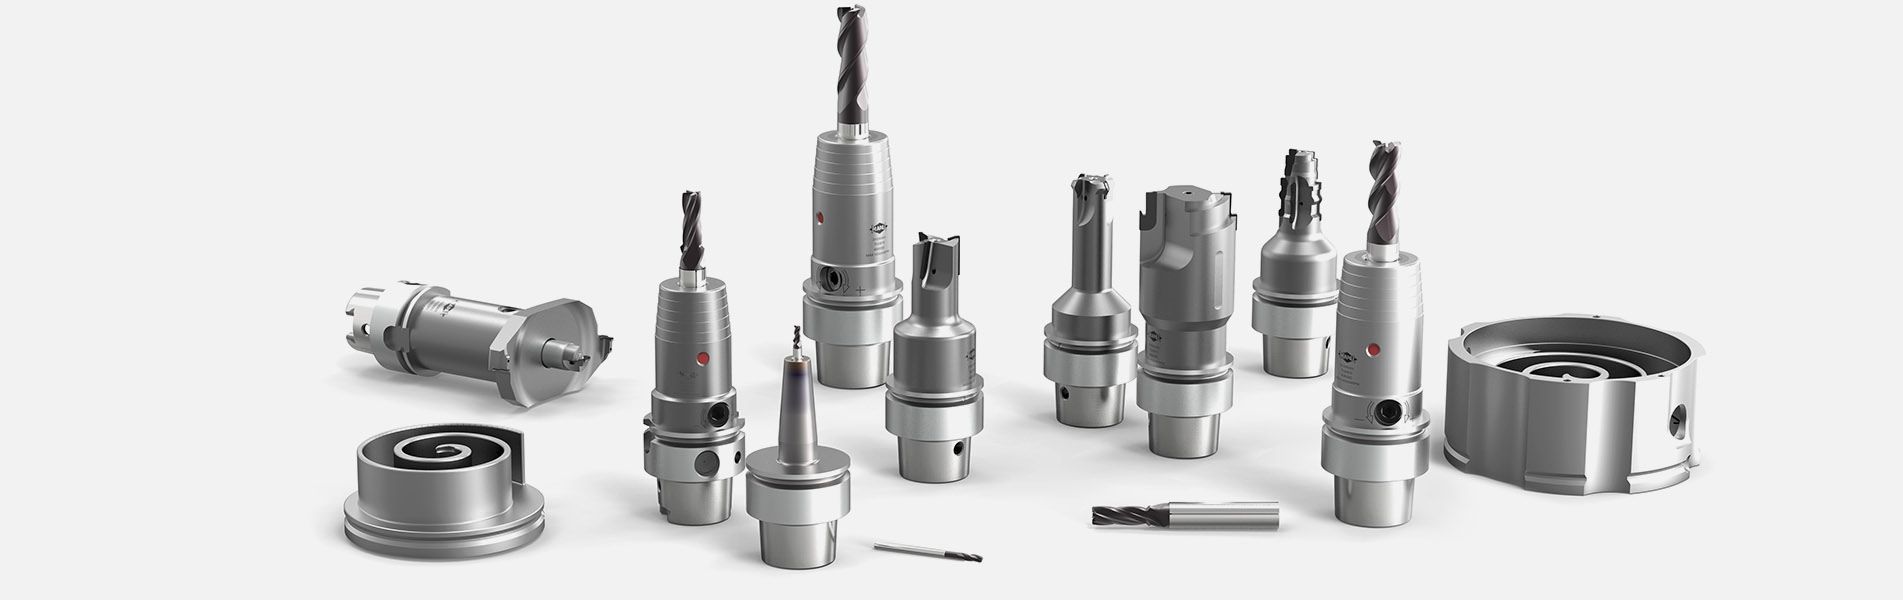
スクロールコンプレッサの量産
スクロールコンプレッサは、空調やヒートポンプの用途で長年にわたって使用されてきました。これは高い冷却能力とその信頼性に加え、優れたエネルギー効率と低騒音を特長としています。また電動化に伴い、主に空調システム用のエアーコンプレッサーとして自動車分野への進出も増えています。
スクロールコンプレッサの核心となるのは、固定スクロール (fixed scroll) と可動する軌道スクロール (orbiting scroll)の2つの連動するスパイラルです。
その反対方向への動きで媒体を圧縮します。その効率は、これらの加工対象部品の製作精度で必然的に決定されます。形状公差や位置公差の要求精度は、数ミクロンレンジの範囲となります。
マパールはワンソースからスクロールコンプレッサを加工するための完全なプロセスを提供します。例えば、電気自動車で使用するためのアルミニウム製のスクロールコンプレッサの3つの具体的な加工工程を紹介します。
高精度のスパイラルフォーム
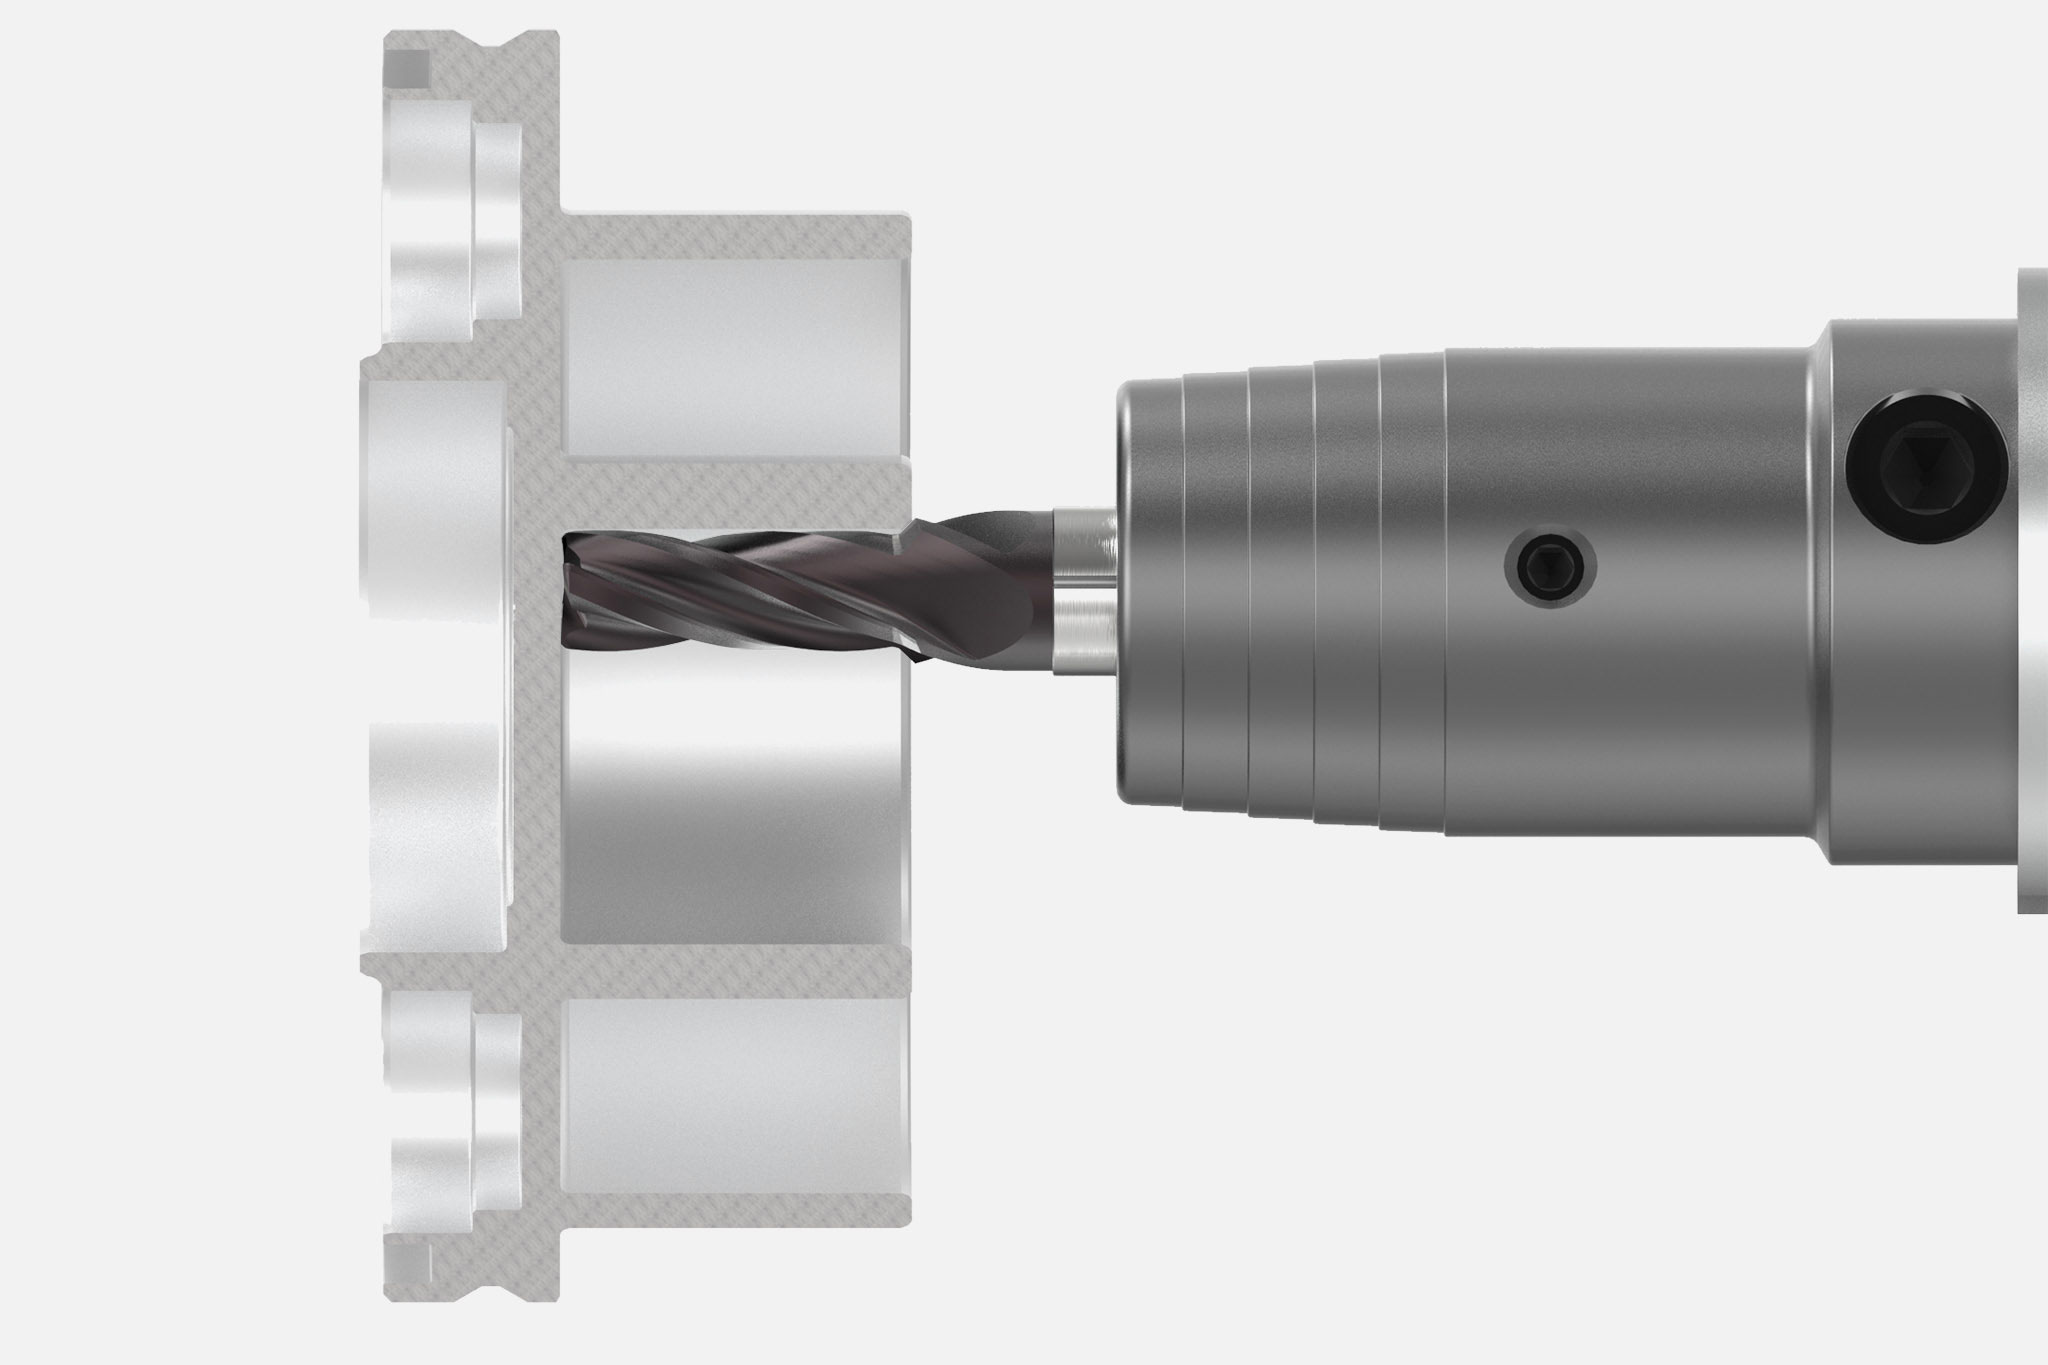
特に課題となるのはスパイラルの加工で、定義された直角度が0.02mm以下、平均凸凹段差が一桁のμm範囲内でなければなりません。薄い壁と深い加工溝等の厳しい加工条件にも関わらず、ワンパス加工で仕上げる必要があります。
スパイラルの粗加工と仕上げは、2つの3枚刃超硬エンドミルで行われます。工具の精度が高いことが決め手となり、半径方向と軸方向の振れの許容差が10μm以下になります。極端に鋭い工具の刃先により、高い寸法精度が保証され、コア直径が強化されているため、特に安定しています。細かく仕上げられたフルートが安全で迅速な切り粉排出を保証します。
仕上げ用ミリングカッタは、外周にチャンファーが付いています。スクロール溝の側面および面取り加工をワンパスで行うことができ、工具は厳しい公差の直角度と表面仕上げを確実に達成します。
Precise bearing bore
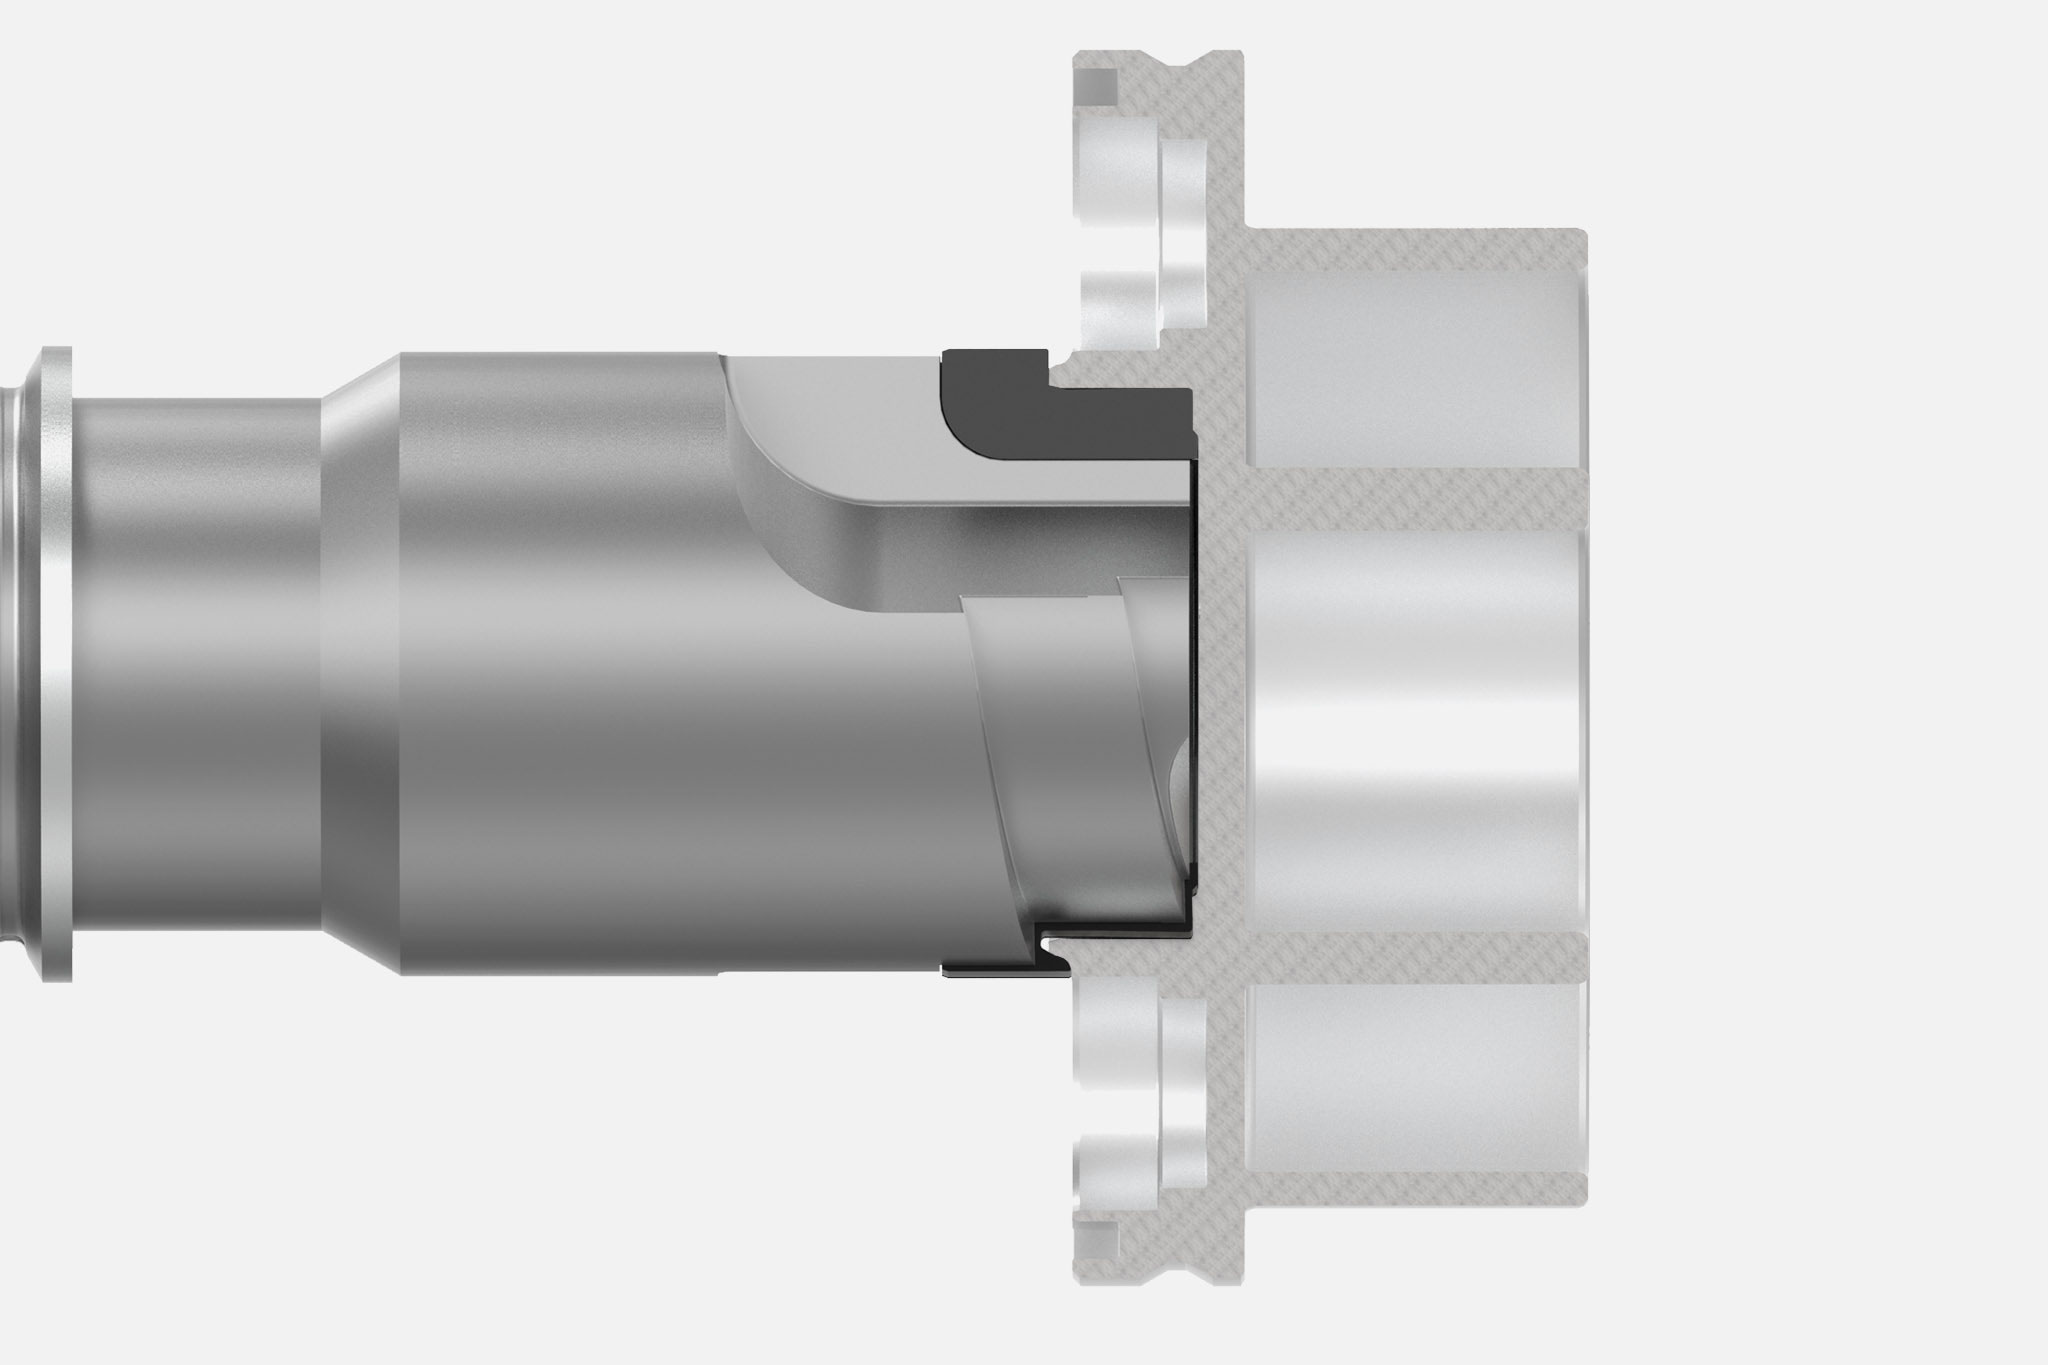
Pre-machining is carried out by circular milling with a triple-fluted PCD milling cutter. The flange is then milled over. The fine machining of the bearing bore is carried out with a double-edged PCD boring tool in two steps. In the first step, the large diameter of the bearing bore is machined, the second step finishes the flange. To reduce the cutting forces, distribution of the cut takes place.
Recesses for sealing elements
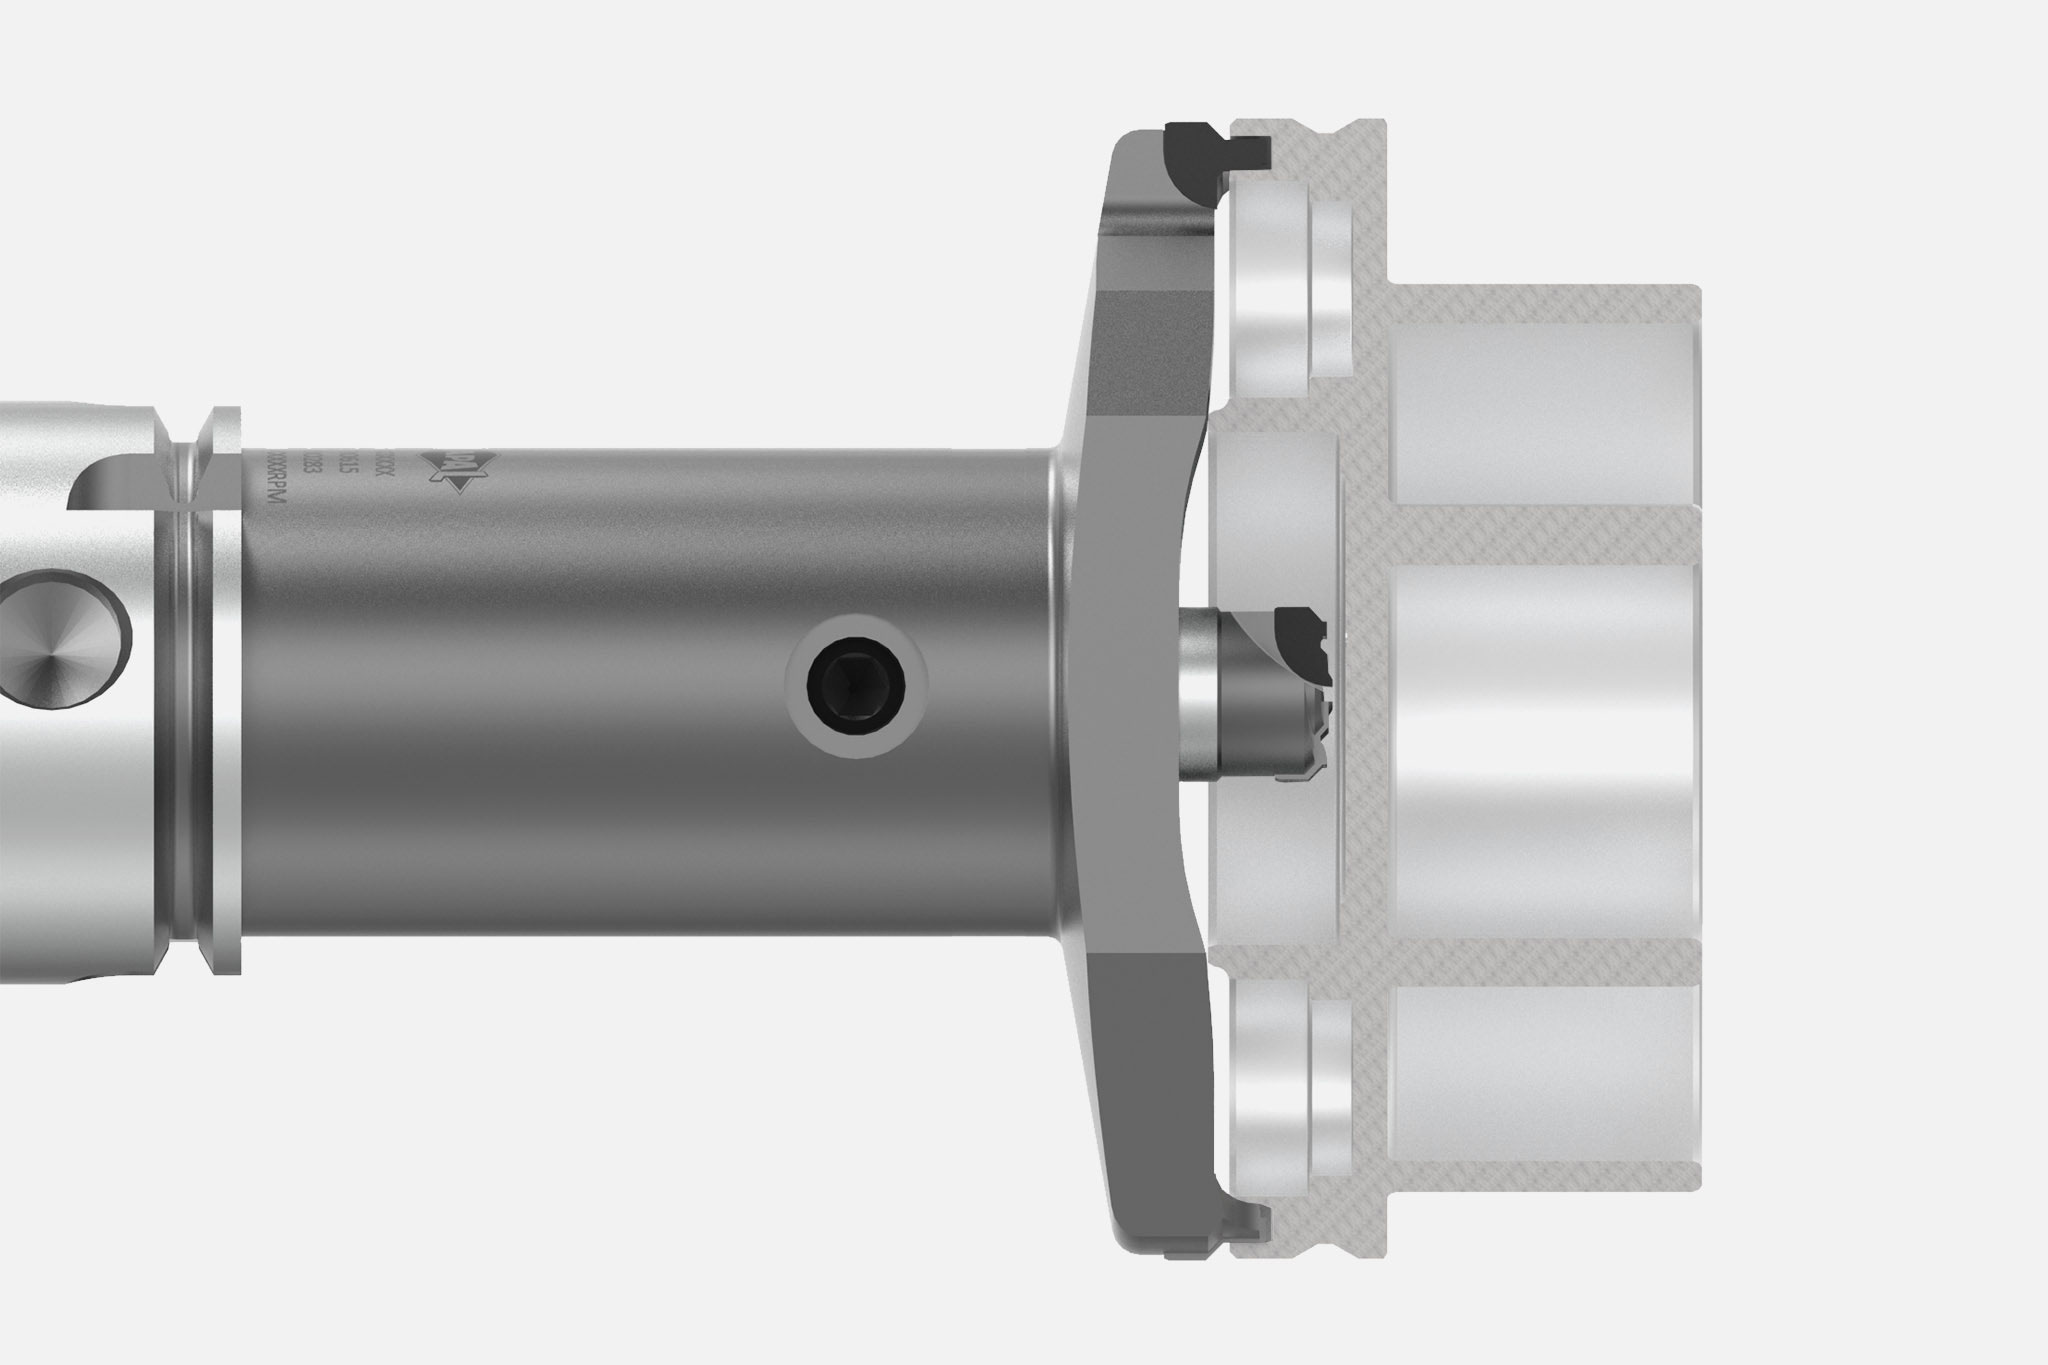
The fine machining tool is designed as a combination tool, and this also allows the recesses at the connection bores on the back of the fixed scroll to be machined. Chip breakers on the PCD cutting edges provide more chip control and increased process reliability.
Your direct contact
Contact person
Matthias Winter Department manager matthias.winter@mapal.com +49 7361 585 3360