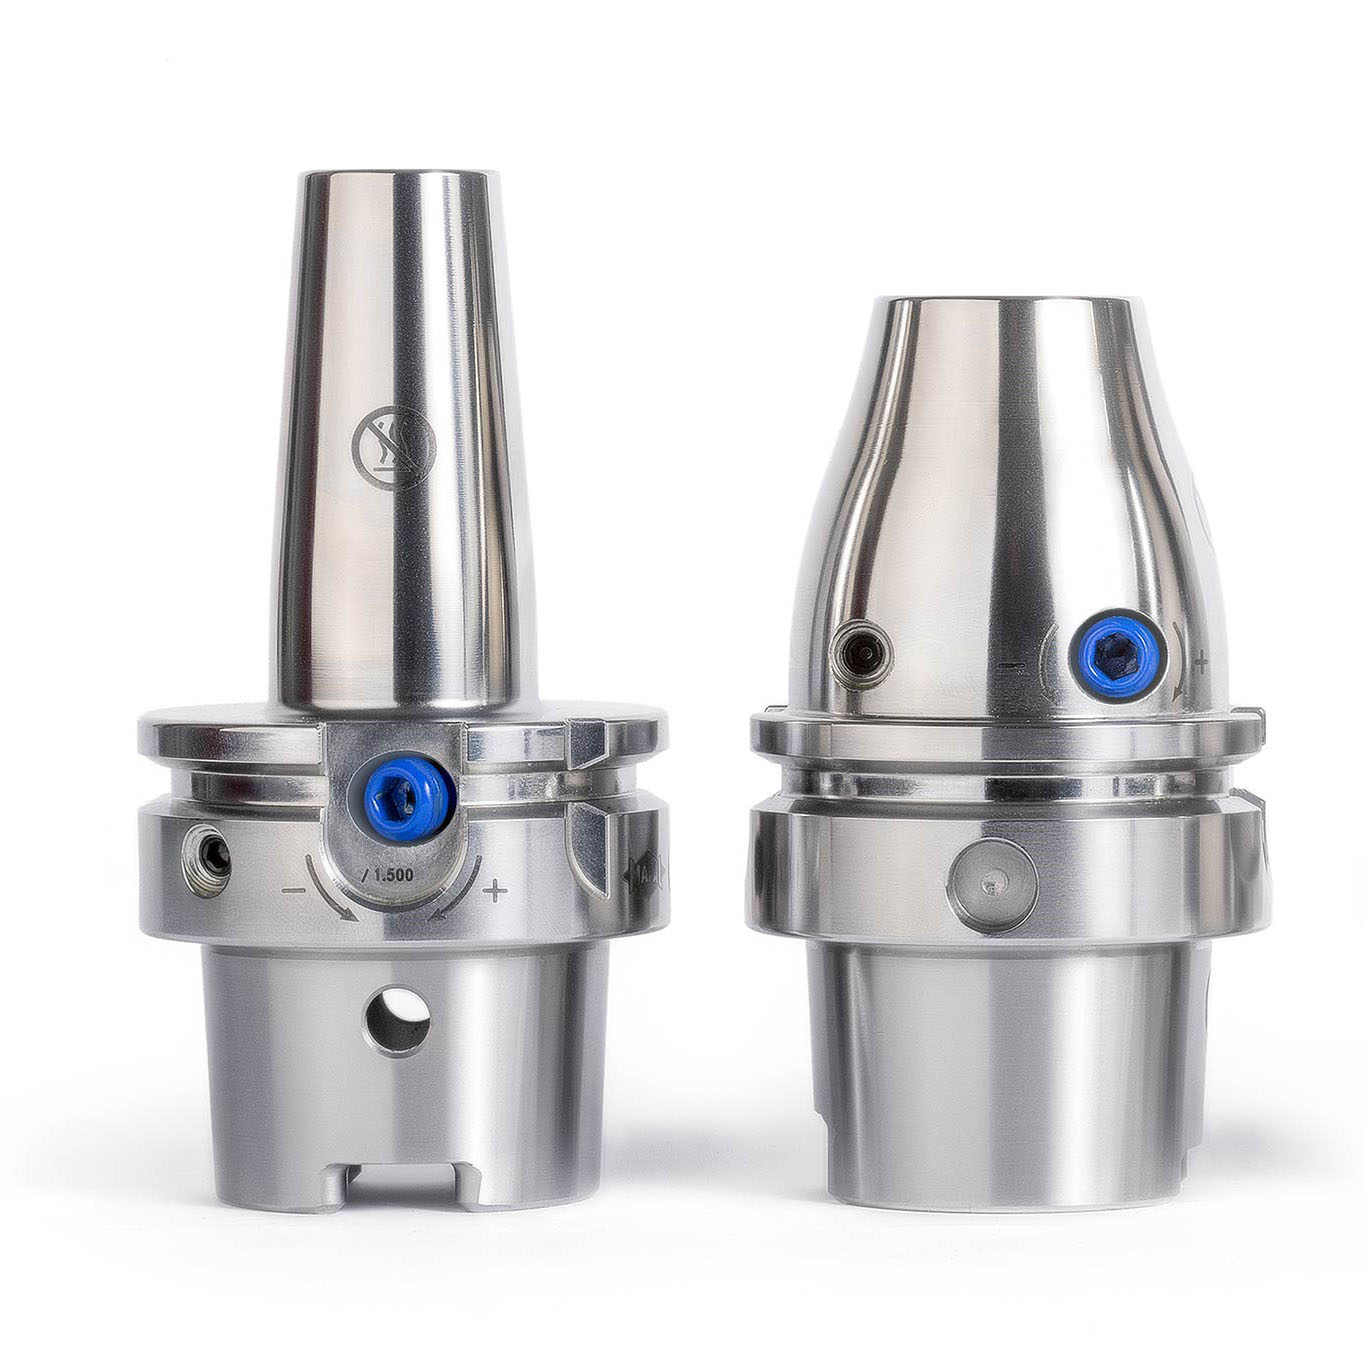
Elastyczna obróbka honowaniem na centrum obróbczym
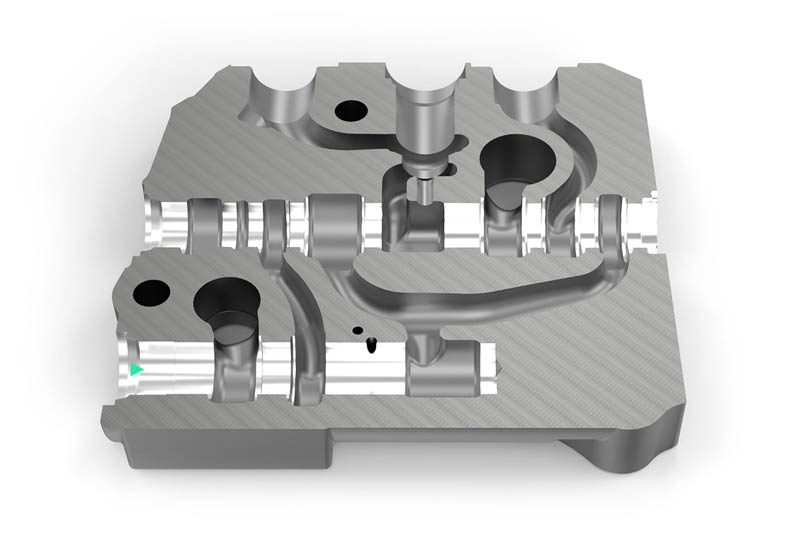
Obudowa zaworu EN-GJS-400-15 – otwór wagi ciśnieniowej / honowanie
Sytuacja wyjściowa u klienta
- Wymóg zmniejszenia kosztów dodatkowych
- Przebudowa istniejącej maszyny BAZ na TOOLTRONIC
- Honowanie podczas budowy prototypów oraz małych i średnich serii
- Wymóg oszczędności procesu honowania na oddzielnej maszynie
Cechy szczególne rozwiązania
- Pełnowartościowa oś NC zintegrowana z układem sterowania maszyną
- Skrócenie czasu produkcji i czasu przepływu
- Poprawa jakości powierzchni
- Większa dokładność kształtu
Otwór wagi ciśnieniowej
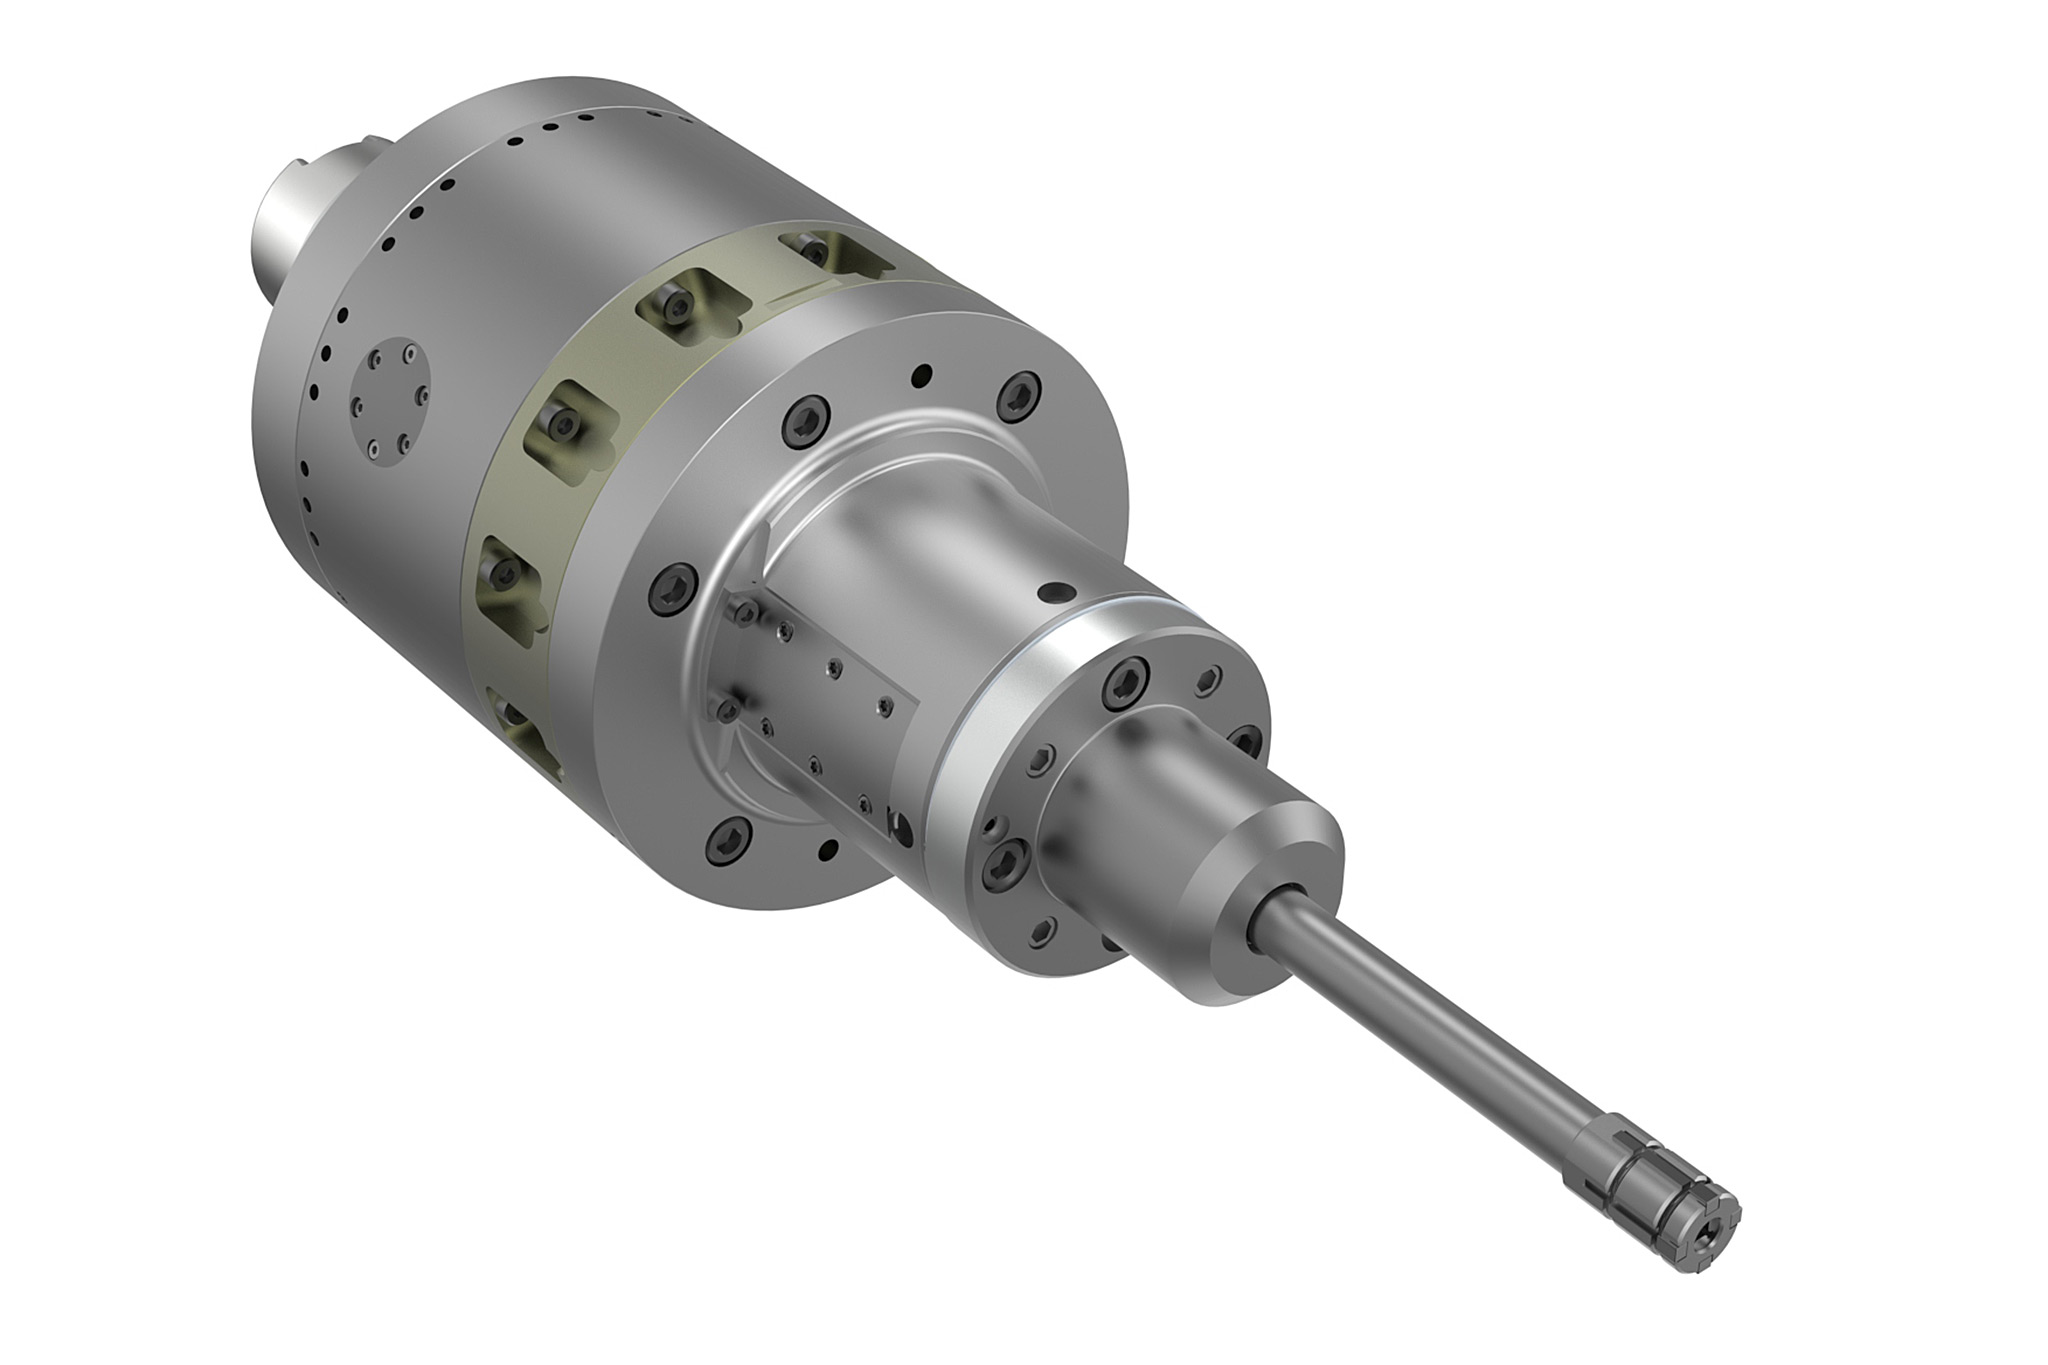
Obróbka wykończeniowa poprzez honowanie
- Znaczne skrócenie czasu produkcji i czasu przepływu
- Większa dokładność kształtu
Honowanie za pomocą TOOLTRONIC
Obróbka za pomocą MAPAL TOOLTRONIC zapewnia wysoką jakość powierzchni i dokładność wymiarową przy najwęższych tolerancjach produkcyjnych, a także wysoką elastyczność produkcji. Zużycie listew honujących jest kompensowane w sposób niezawodny dzięki bardzo czułemu i wysoce precyzyjnemu ruchowi regulacyjnemu (system EAT).
MAPAL TOOLTRONIC: Struttura e vantaggi
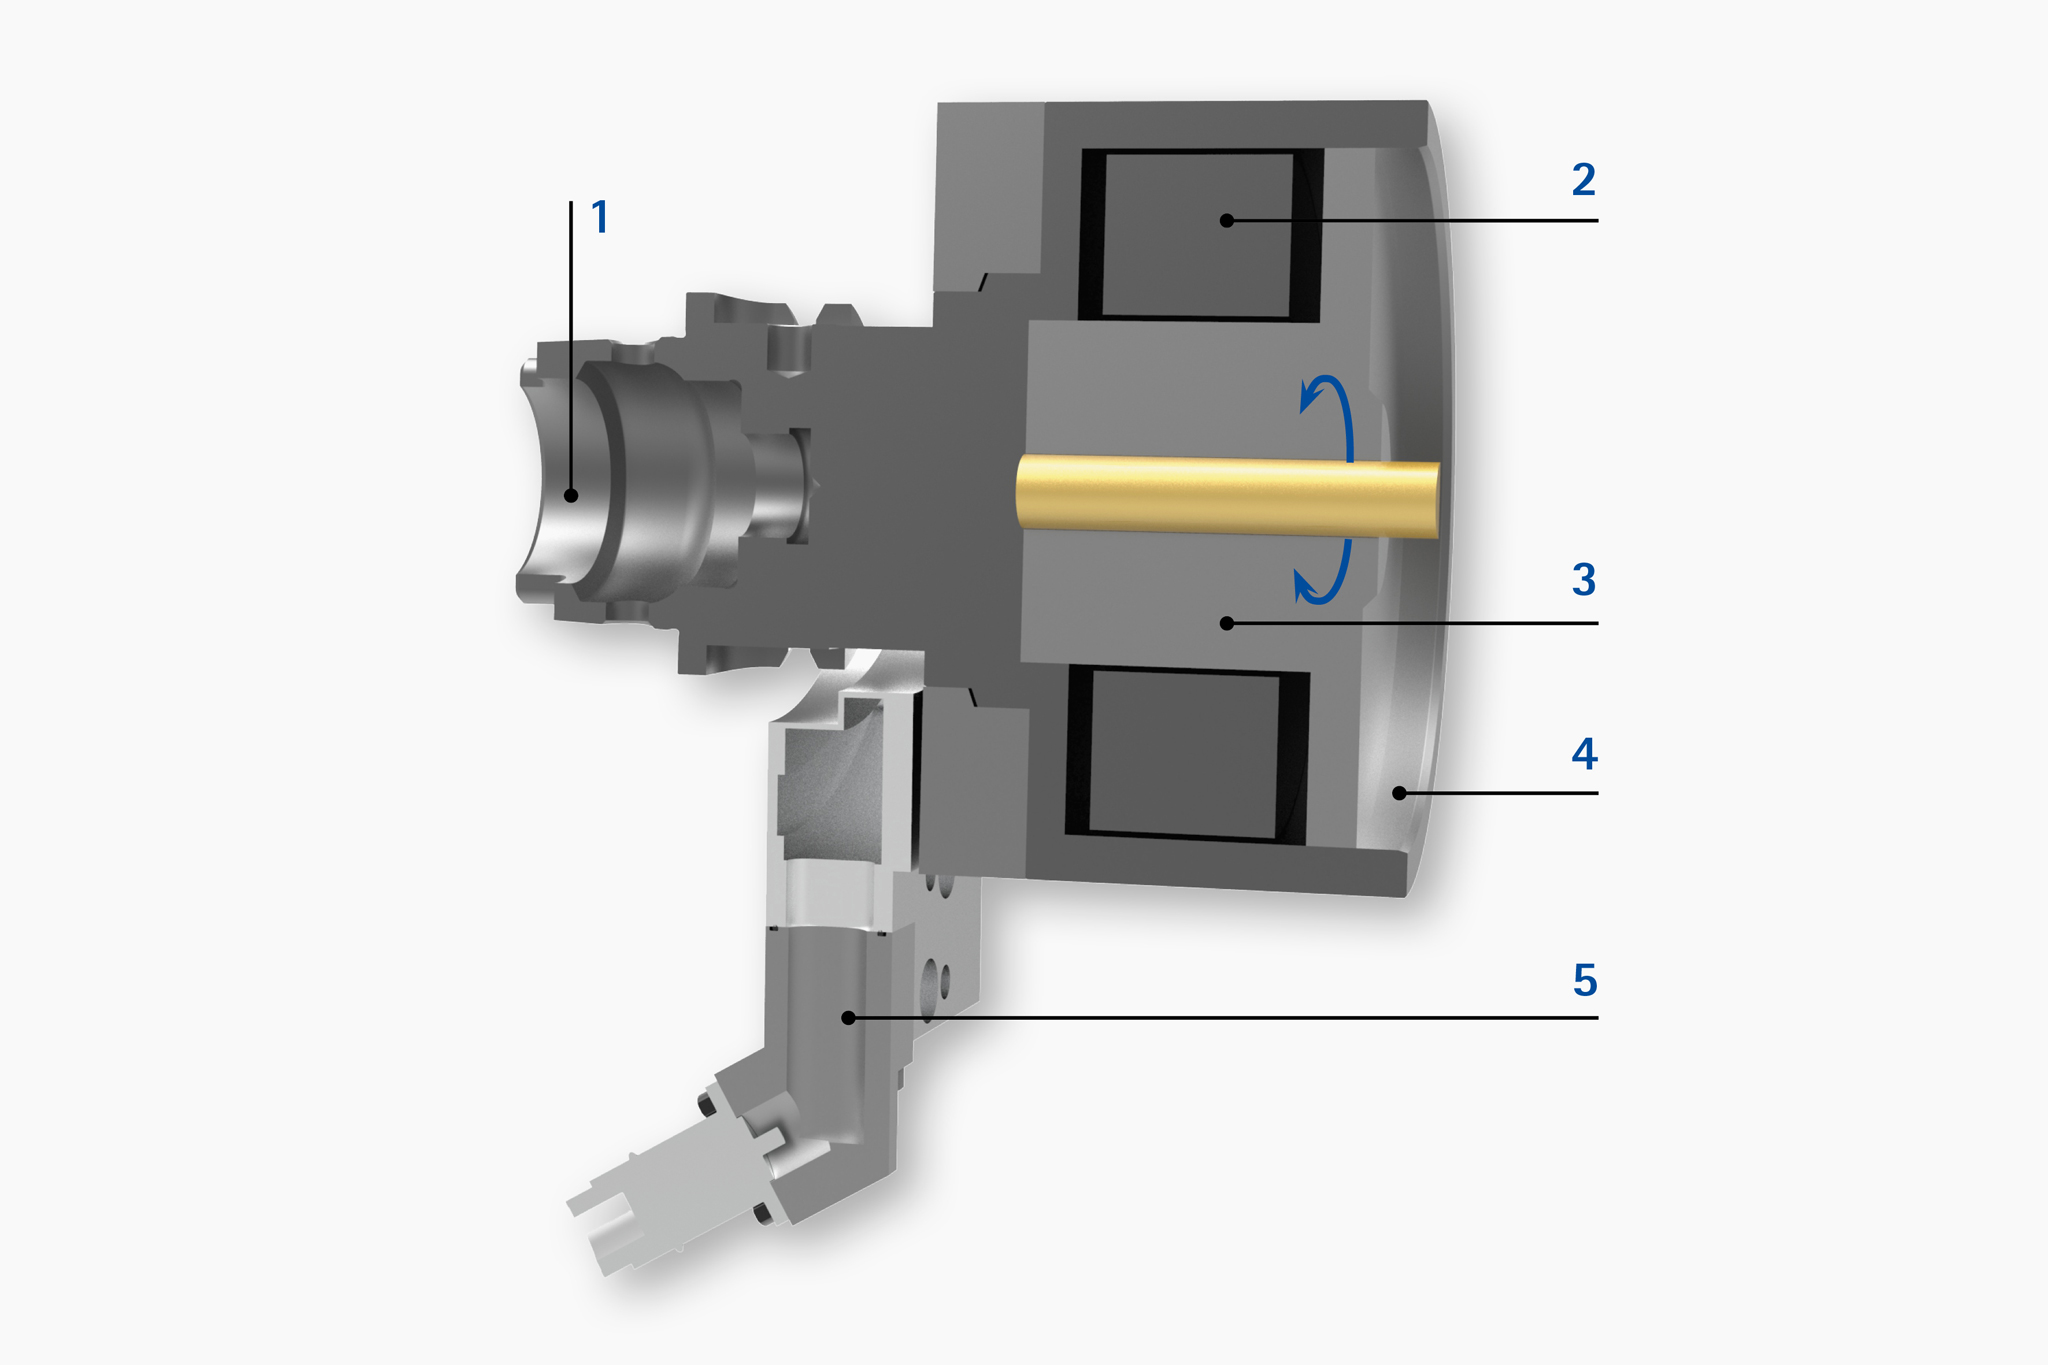
Struttura TOOLTRONIC per i centri di lavorazione:
- Interfaccia macchina
- Elettronica
- Unità motore con punto di collegamento predefinito
- Interfaccia modulare
- Statore (unità autoportante)
VANTAGGI DI QUESTA LEVIGATURA:
- Minime tolleranze di lavorazione e flessibilità nella produzione
- Elevata qualità della superficie e misure precise
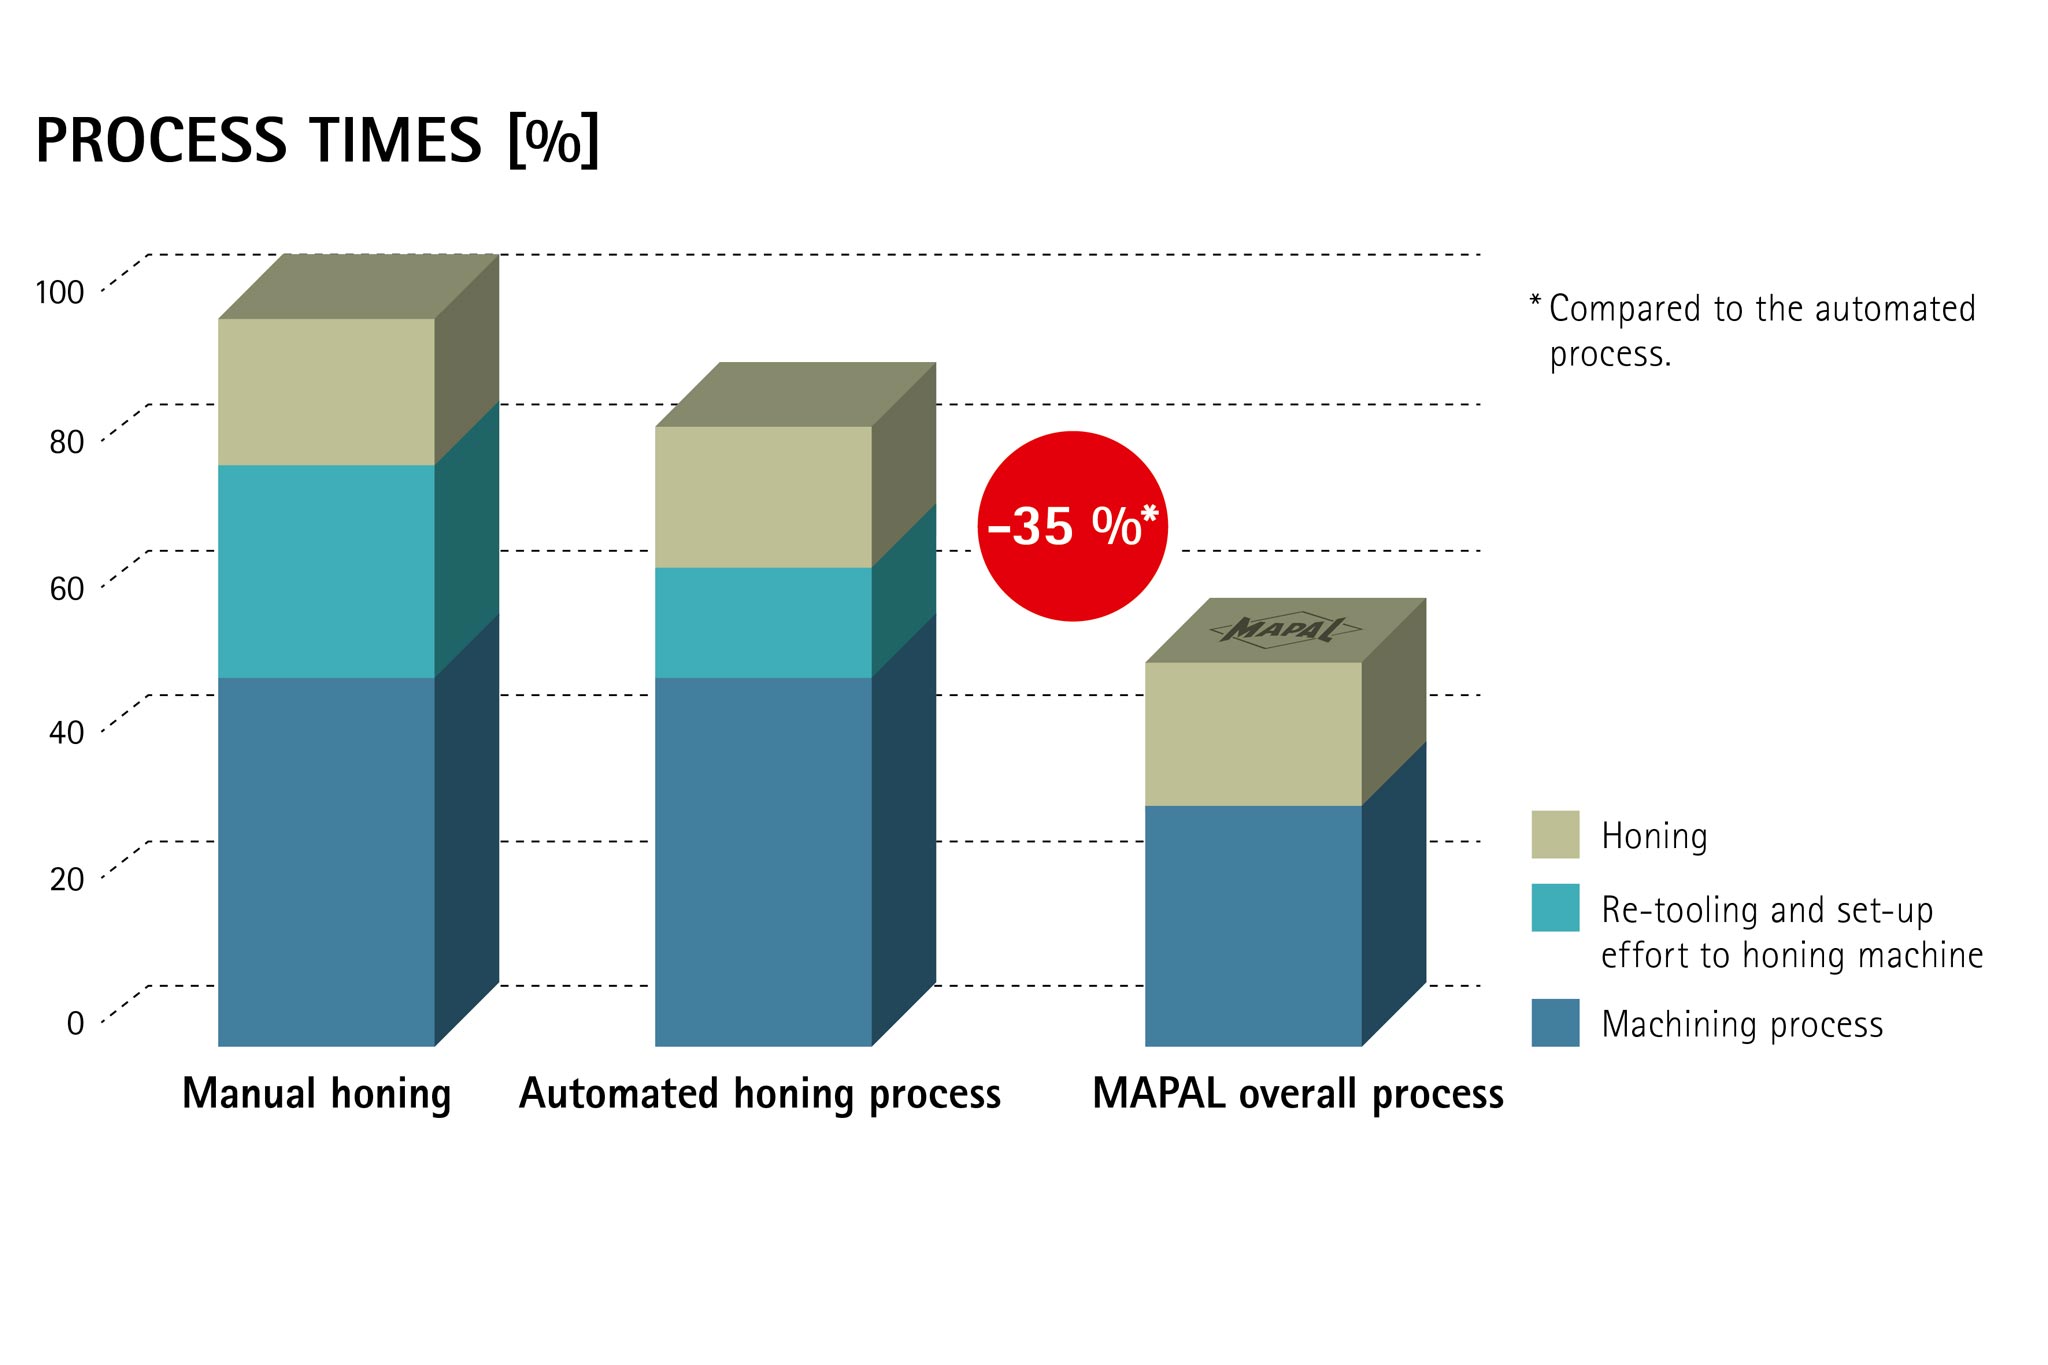
- Grande potenziale di risparmio e di incremento della qualità per prototipi e serie di produzione piccole e medie
- Eliminazione dei costosi processi di conversione
Vantaggi
- Tolleranze da raggiungere: Precisione diametro IT 6 e circolarità < 5 µm
- Lavorazione di tornitura con componente verticale e fissato
- Possibilità di spigoli arrotondati
- Quantità ridotta/scarsa di utensili personalizzati
- Sistema con scarsa necessità di manutenzione grazie all’utensile di comando eccentrico (sistema EAT)
- Quasi tutti i centri di lavorazione sono convertibili alla tecnologia TOOLTRONIC di MAPAL
- Eliminazione degli errori di riposizionamento dovuto al passaggio su altra macchina di levigatura
- Intero processo del foro di compensazione della pressione riproducibile da parte di MAPAL (massima redditività e sicurezza dei processi)