アキシャルピストンポンプ - シリンダブロック

シリンダブロック 42CrMoS4/CuZn35Mn2Si–シリンダーボアおよびキドニー加工

お客様の初期の加工状況

Machining cylinder block

  • 中~大量の加工
  • 明確な表面と高品質を製作するための高いコスト
  • 全般的な技能労働者不足と生産量の増加による大きな変動

Besonderheiten der Lösung

  • 製造部品の厳しい品質を確実に達成
  • 設定されたシリンダー穴の表面仕様(設定されたRz値とピーク数)を精密に製造
  • Tritan-DrillおよびOptiMill-Uni-HPC-Pocketの使用により、レベリングおよび穴あけ加工が不要
  • LAT/EATにより、他の製造部品バリエーションでも加工コンセプトのフレキシブルな導入が可能

シリンダーボア

  • Machining cylinder block

    ステップドリル加工

    ステップドリル
    • 追加のカウンターシンキングなしでシリンダー穴の最適な粗加工が可能
    • 鋭い刃先により、加工穴のバリ取り加工が不要

  • Machining cylinder block

    ファインボーリング加工

    ファインボーリング工具
    • ファインボーリング工具は、ブラスブッシングの圧入前の完璧な穴品質を保証します。
    • MAPAL HX刃 - 6枚刃により、工具材料のコストを低減し、高い費用対効果を実現

  • Machining cylinder block

    Acionamento

    Ferramenta de controle
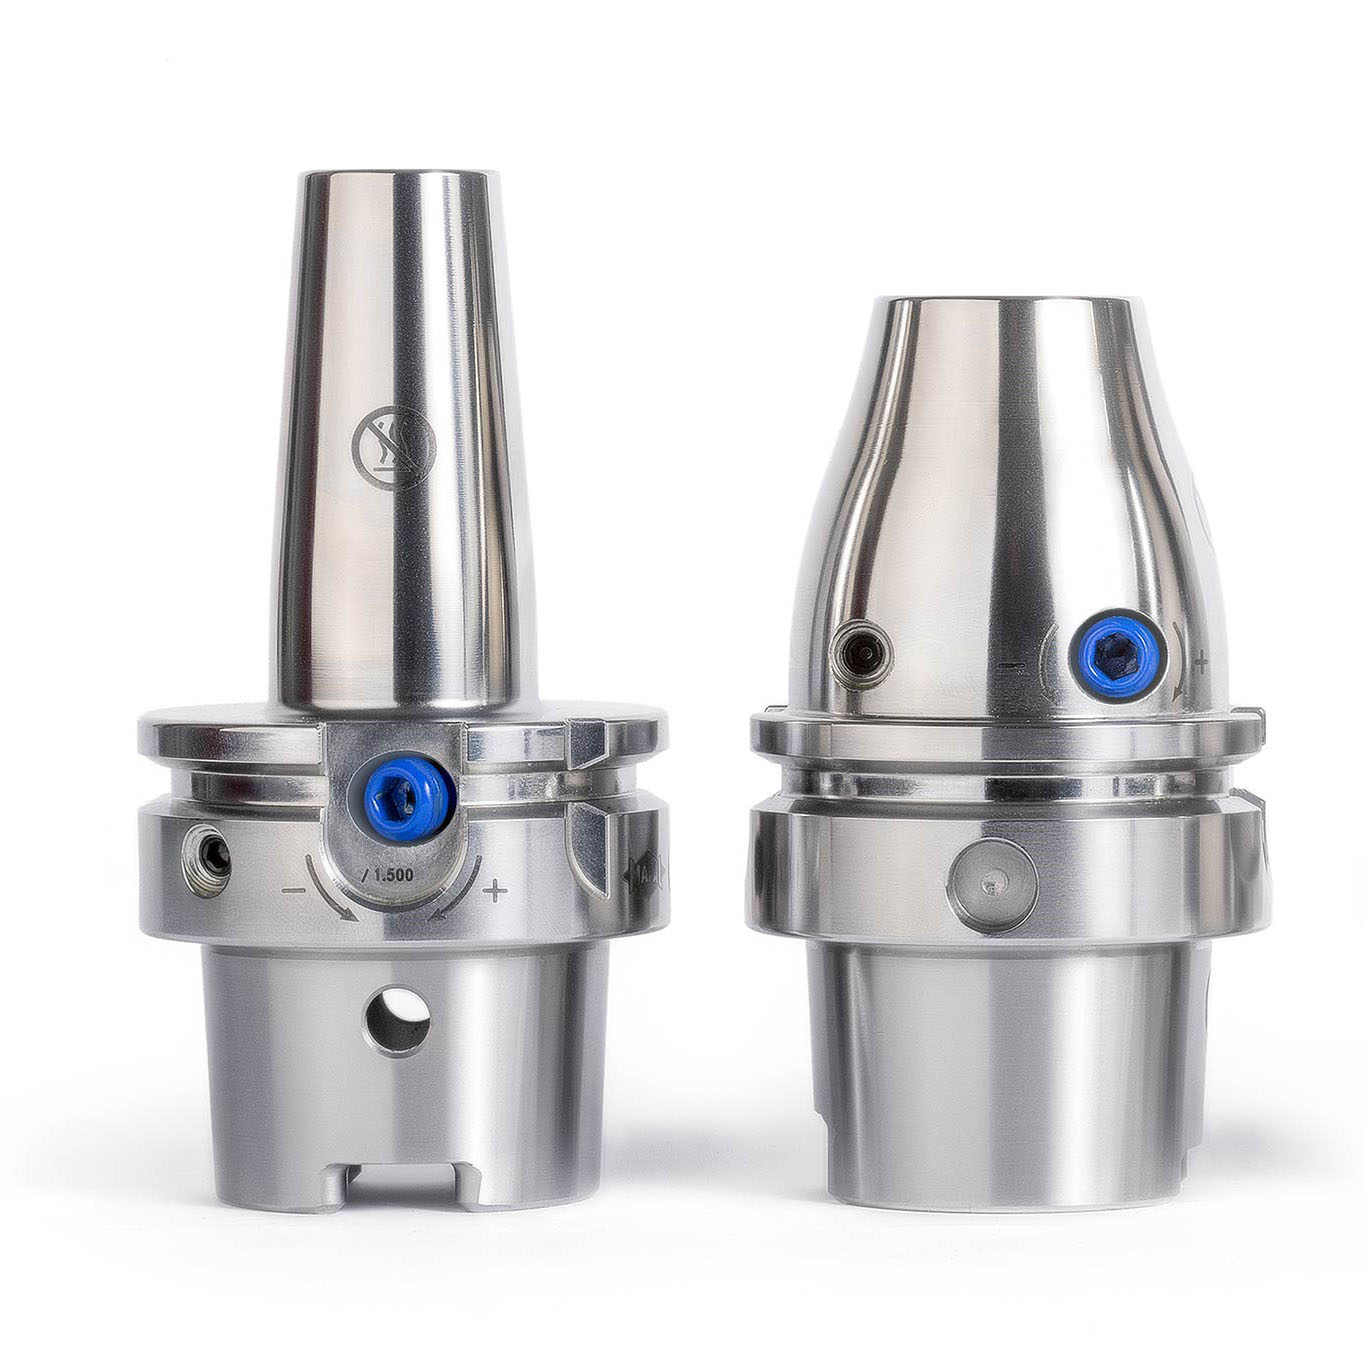
    • Cabeçote de facear LAT para a produção precisa das especificações das superfícies definidas do furo do pistão
    • Produção altamente precisa de contornos de entrada das buchas de latão sem necessidade de outras etapas de usinagem

  • Machining cylinder block

    Acionamento

    Ferramenta de controle
    • Cabeçote de facear rotativo excêntrico EAT na aplicação com rotações de fuso mais elevadas, para a usinagem eficiente de buchas de latão (pré-usinagem e usinagem de acabamento)

Usinagens de aberturas de entrada e saída (rins)

  • Machining cylinder block

    Fresamento

    Cabeçotes de fresamento
    • A OptiMill-Uni-HPC Pocket compensa o processo de furação necessário por meio de penetração inclinada, na produção de aberturas de entrada e saída (rins) no bloco de cilindros
    • O processo de produção das aberturas de pressão e sucção dos respectivos discos de controle pode ser representado de forma eficiente e sem utilização de outras ferramentas

MACHINING TIME PER CYLINDER BLOCK [SEC.]

Vantagens

  • A tecnologia de acionamento eficiente e altamente automatizada possibilita a “produção sem monitoramento” graças aos ciclos de medição e de reajuste durante a usinagem
  • Tempos de processo e secundários reduzidos, assim como possibilidade para operação eficiente de várias máquinas por meio de soluções de ferramenta altamente tecnológicas
  • Economia significativa de custos com ferramentas e tempos de usinagem são obtidas por meio da tecnologia de controle, porque a usinagem prévia e de acabamento do furo do pistão e das buchas de latão são feitas sem o uso de ferramentas adicionais
  • Processos precisamente coordenados entre pré-usinagem e acabamento