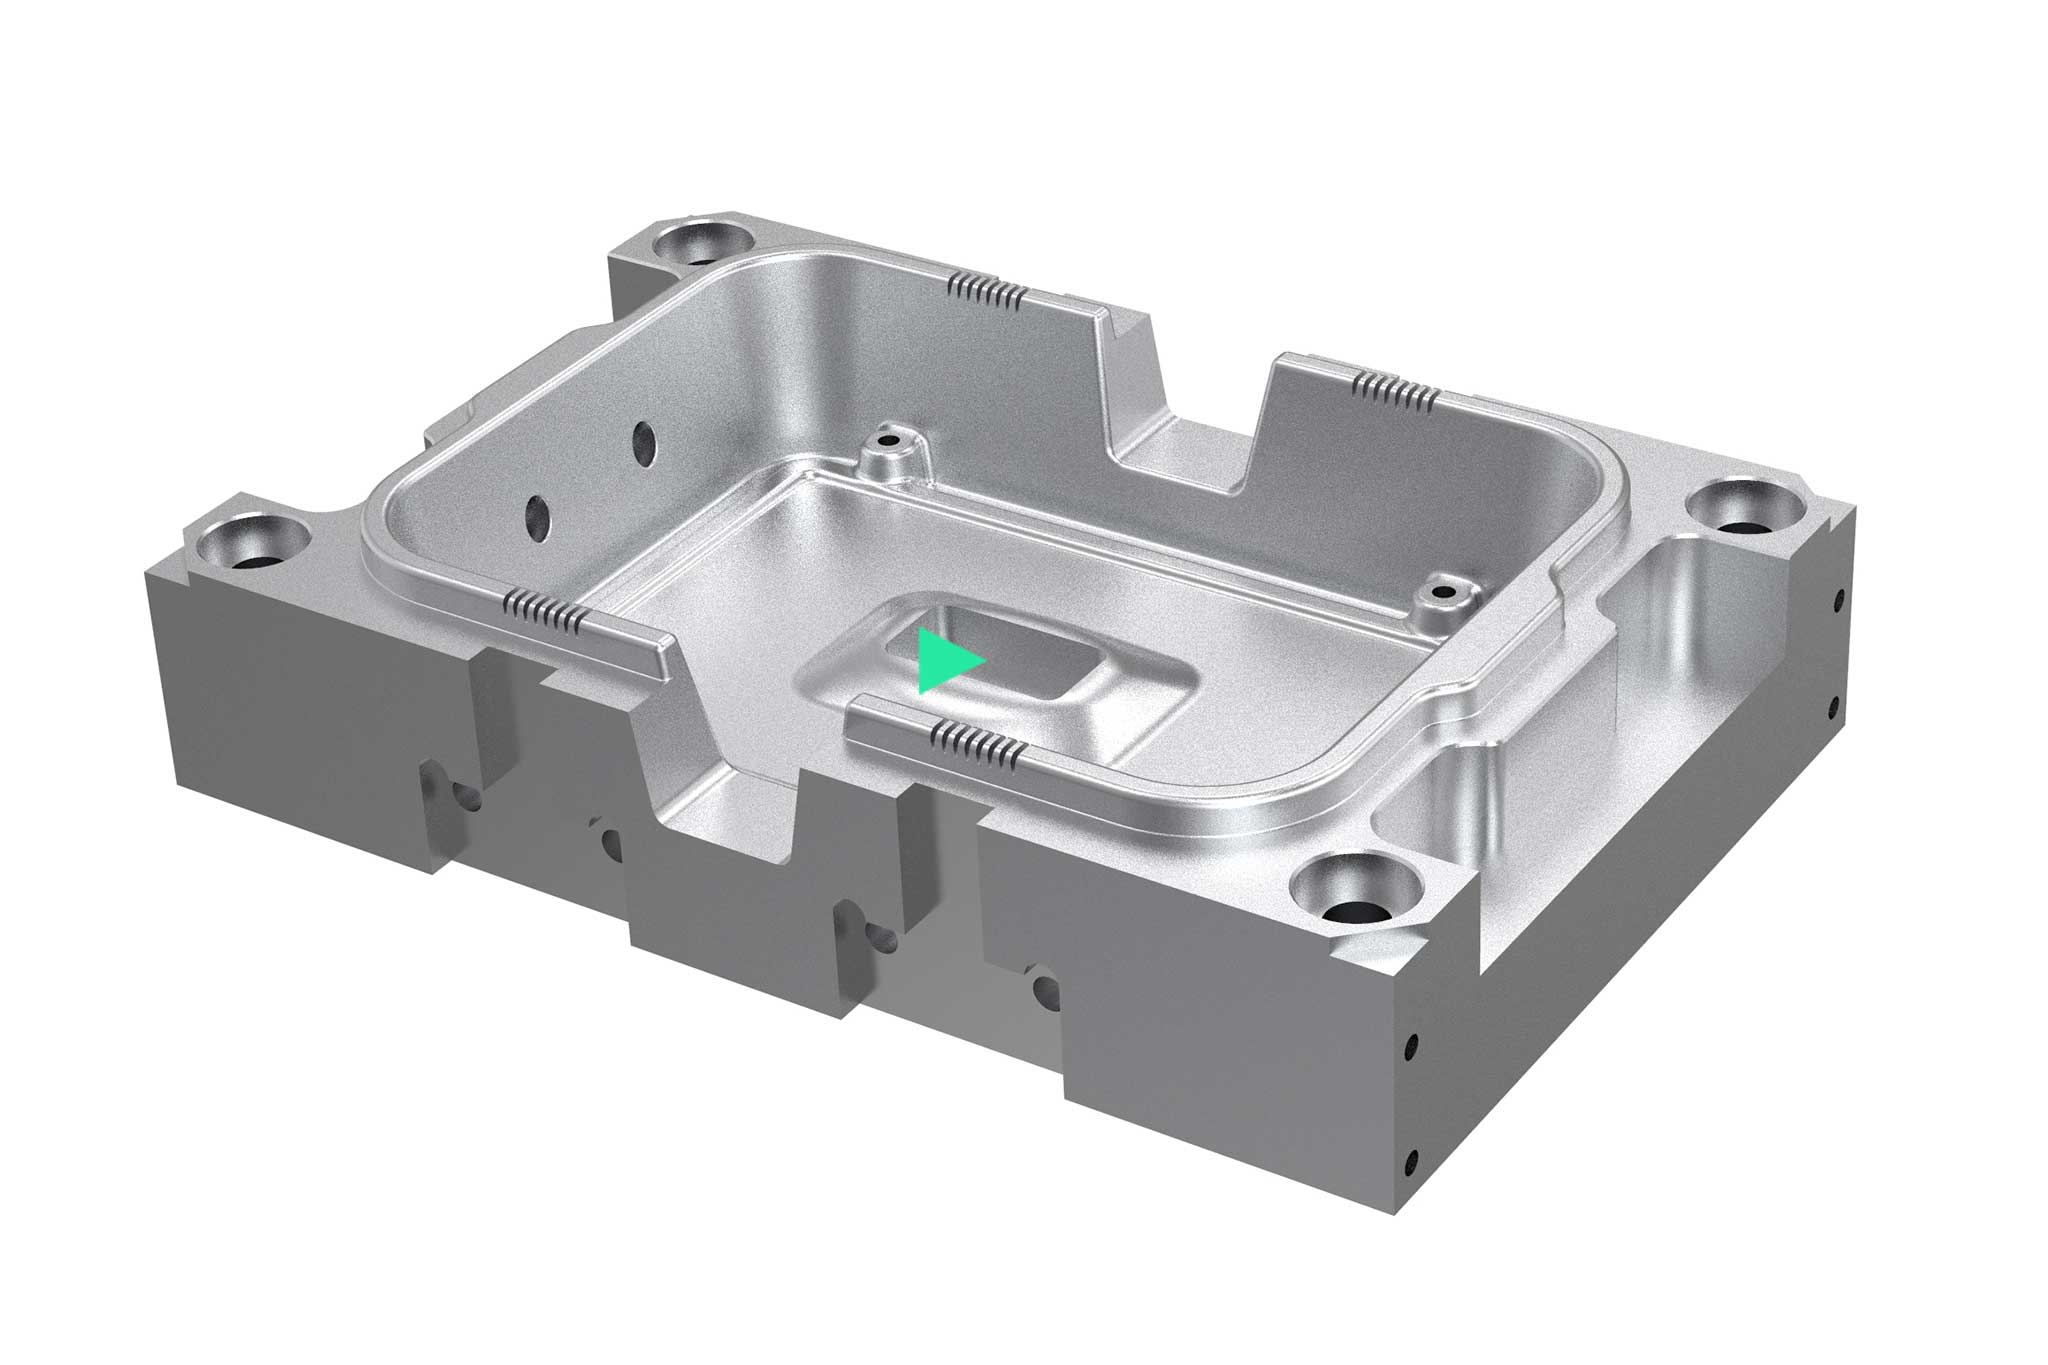
Bearbeitung von geschlossenen Taschen
Die Herstellung geschlossener Taschen erfolgt meist durch Schruppen in Z-Ebenen. Häufig wird hierbei beim Fräsen der Bearbeitungseintritt über eine Rampe gewählt. Die Wahl des Werkzeuges hängt von der Tiefe der Wände und der zu erzeugenden Ausformschräge am Bauteil ab. Das breite Portfolio von MAPAL mit modularen Systemen deckt auch die Bearbeitung tiefer Taschen mit großen Durchmessern ab.
Werkzeugübersicht für folgende Bearbeitungsschritte:
Schruppen
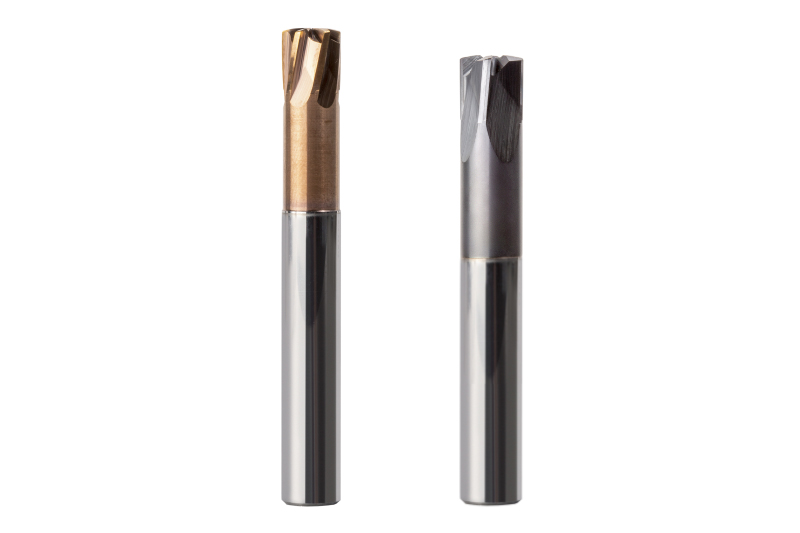
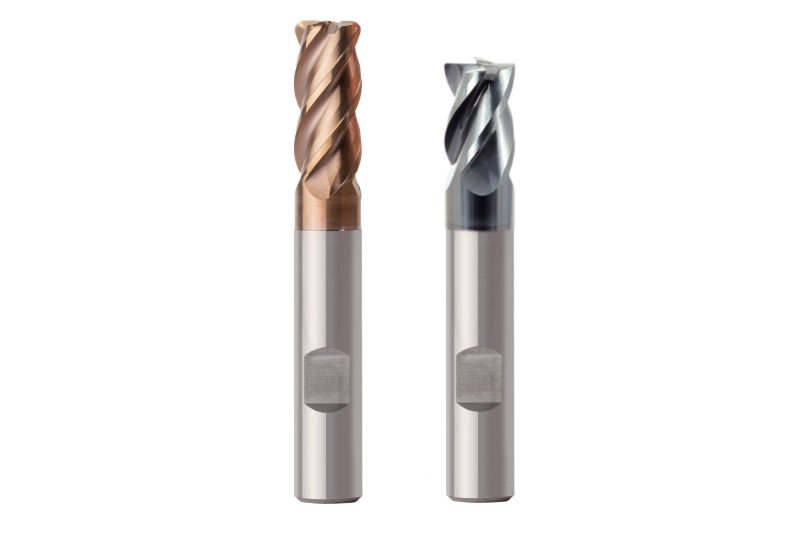
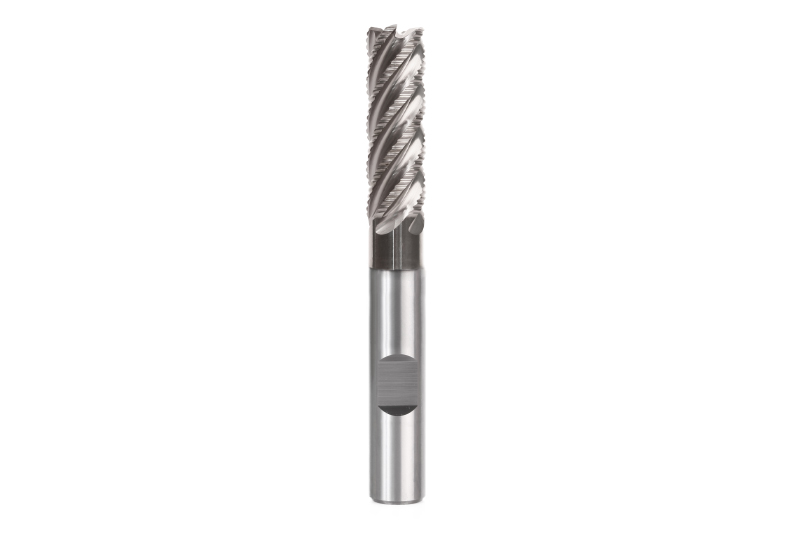
Die Schruppoperation ist für den Großteil des Zerspanungsvolumens verantwortlich. Spezielle Frässtrategien wie die Hochvorschubbearbeitung oder das trochoide Fräsen können die Bearbeitungszeit reduzieren und somit die Wirtschaftlichkeit steigern. Neben Werkzeugen mit Wendeschneidplatten und Vollhartmetallfräsern kommen Hochleistungsfräser mit spezieller Schruppgeometrie zum Einsatz.
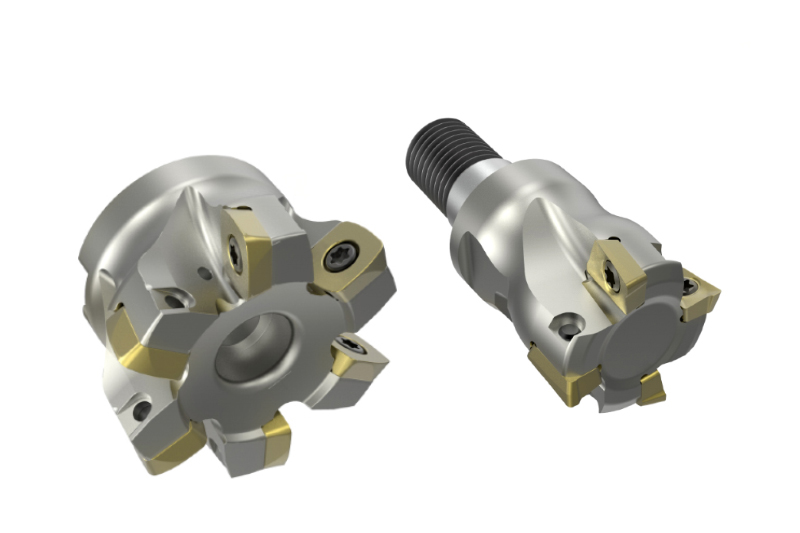
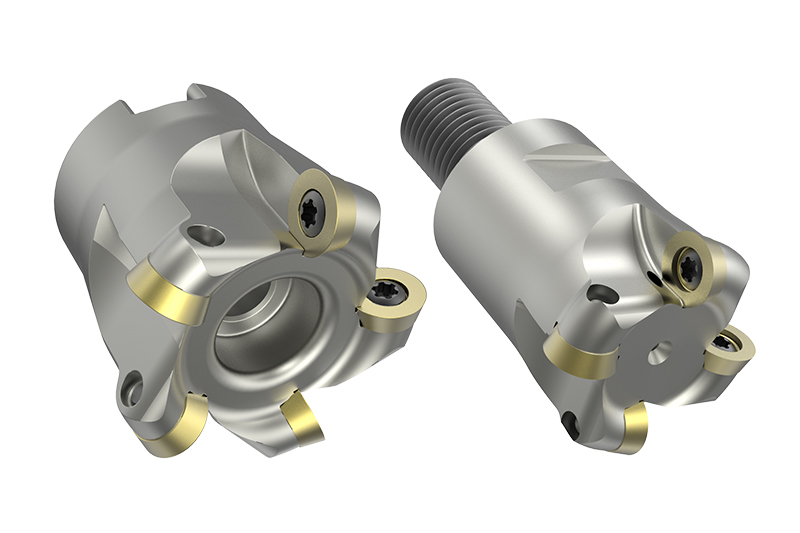
Zgrubna obróbka resztkowa
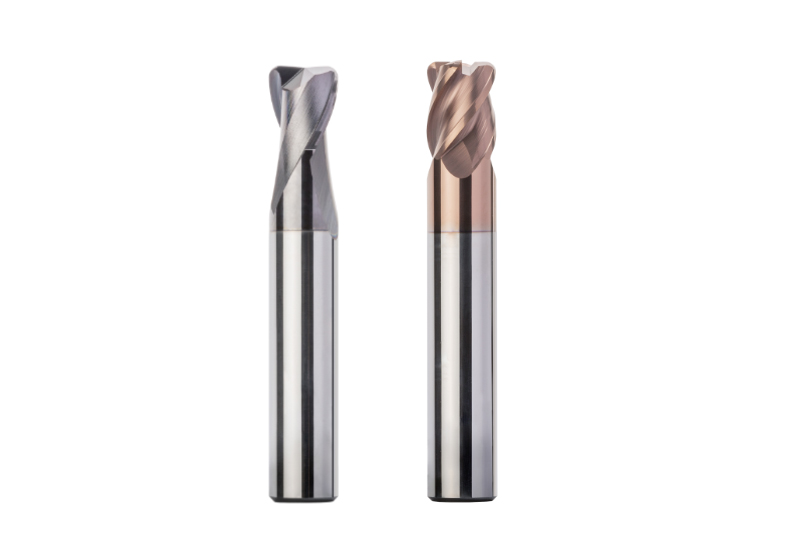
Po obróbce zgrubnej użytkownicy w drugim etapie obróbki obrabiają pozostały materiał, zwłaszcza w narożnikach i wnękach, do możliwie stałego naddatku. Z reguły stosuje się narzędzia z promieniem narożnym lub frezy o wysokim posuwie. W razie potrzeby pozostały materiał w narożnikach można również usunąć za pomocą frezu kulistego.
Wstępne wygładzanie
W przypadku wysokich wymagań dotyczących dokładności wymiarowej i jakości powierzchni przed wykańczaniem zaleca się obróbkę półwykańczającą. Dzięki obróbce wstępnej wykańczającej obróbka zbliża się do ostatecznego profilu kształtu. Celem jest uzyskanie możliwie stałej ilości materiału resztkowego, aby umożliwić szybkie wykańczanie przy wysokich wymaganiach dotyczących jakości powierzchni. Nadmiar po obróbce zgrubnej wynosi około 0,5-1 mm w przypadku materiałów hartowanych i 0,03-0,5 mm w przypadku materiałów miękkich. Po obróbce wstępnej stałe nadmiary wynoszą 0,05-0,1 mm w przypadku materiałów hartowanych i 0,1-0,3 mm w przypadku materiałów miękkich.
Wykańczanie
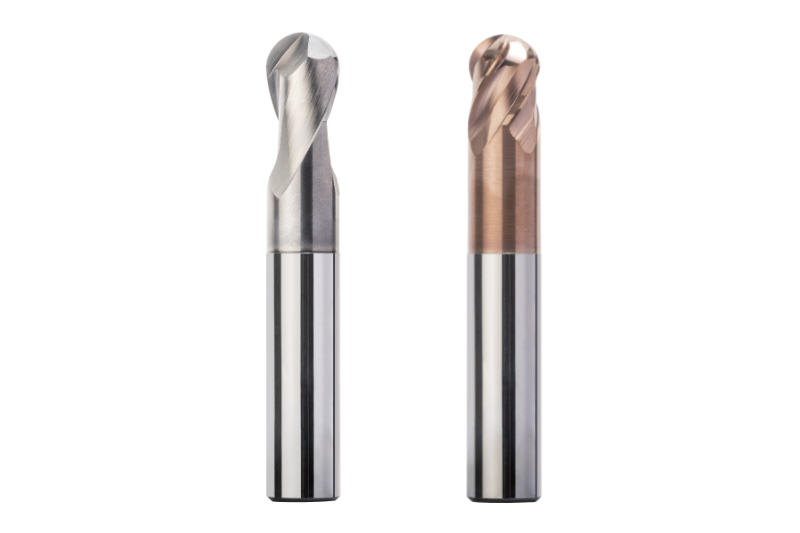
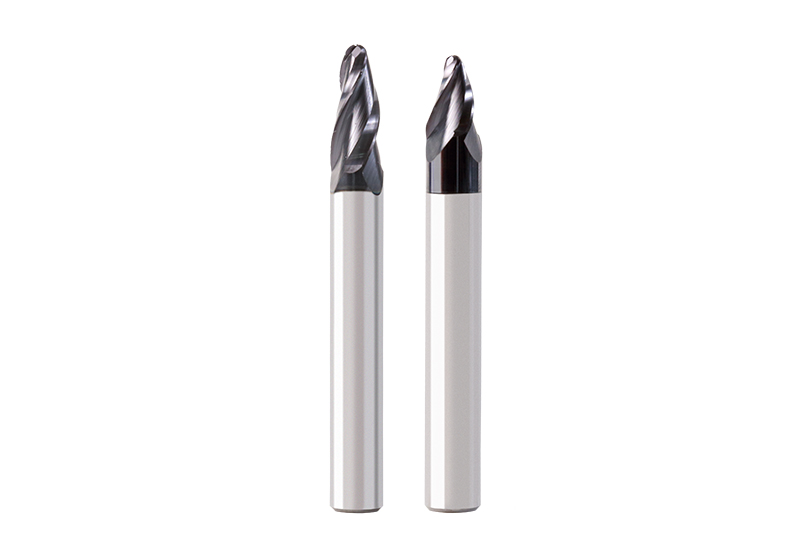
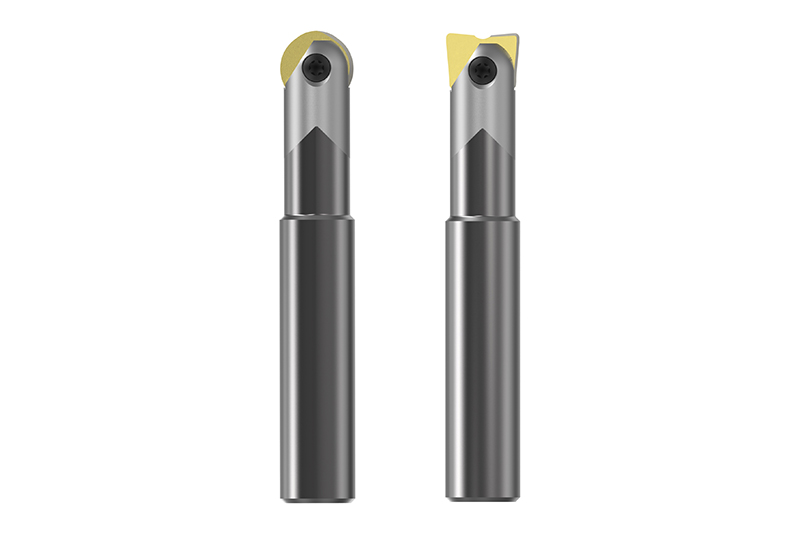
Frezowanie wykańczające usuwa pozostały nadmiar materiału, aby uzyskać ostateczny kształt. Po wstępnym frezowaniu wynosi on 0,05-0,1 mm w przypadku materiałów hartowanych lub 0,1-0,3 mm w przypadku materiałów miękkich. W zależności od ostatecznych konturów obrabianego przedmiotu, należy wybrać frezy kuliste i/lub narożne.
Frezowanie resztek materiału
Coraz bardziej złożone właściwości wytwarzanych form wymagają po obróbce wykańczającej frezowania pozostałego materiału, głównie w narożnikach. Do tego celu stosuje się zazwyczaj frezy kulkowe z węglika spiekanego.