
Usinagem interna e externa da carcaça do estator
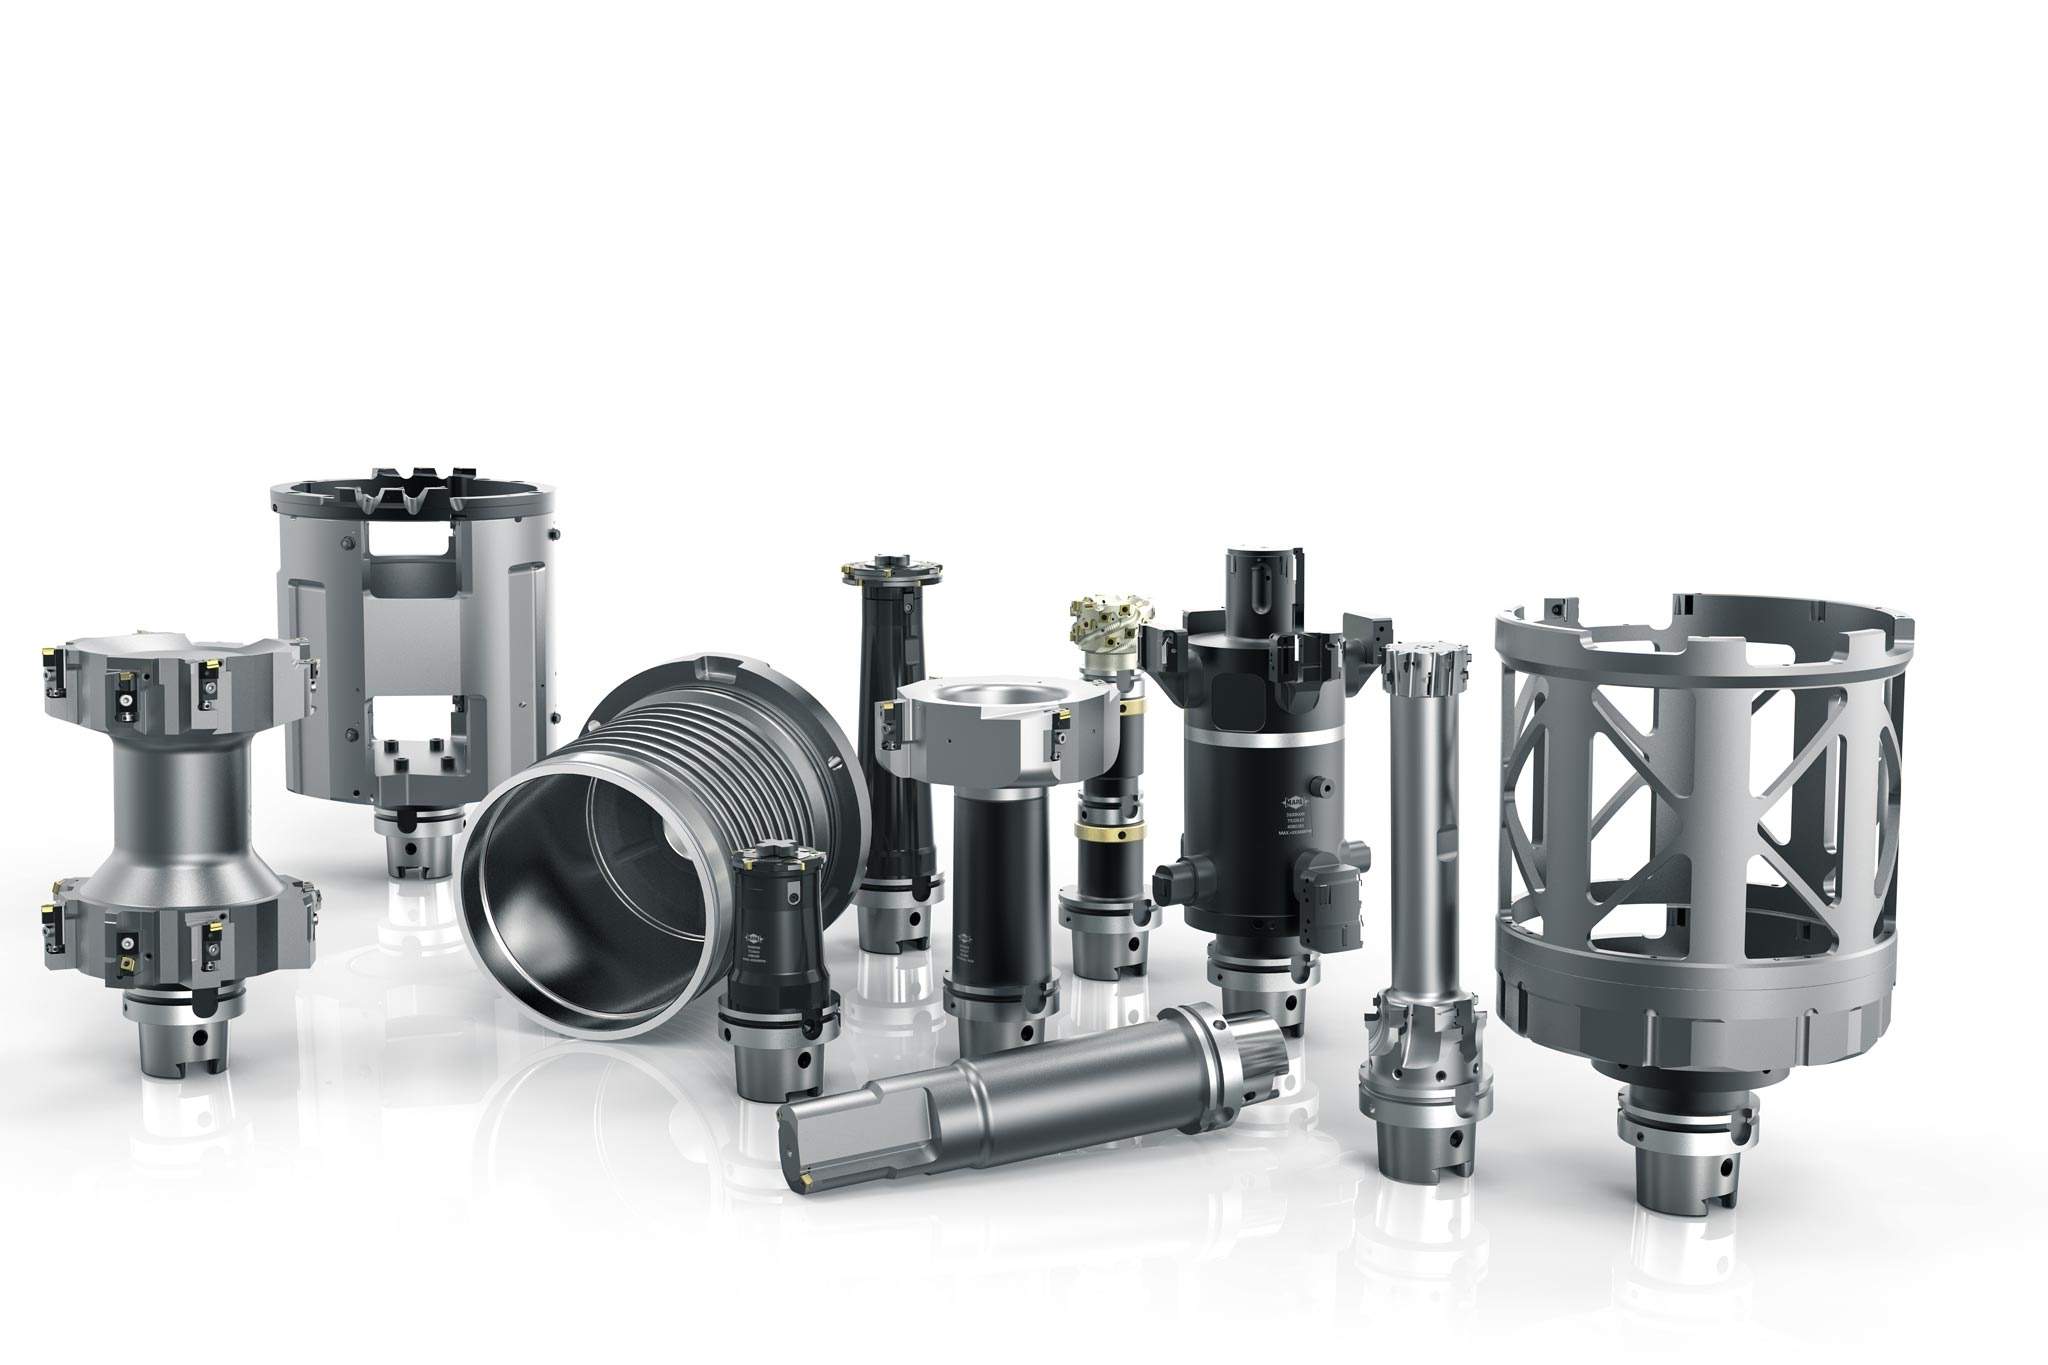
Solución de tres fases para el taladro del estator
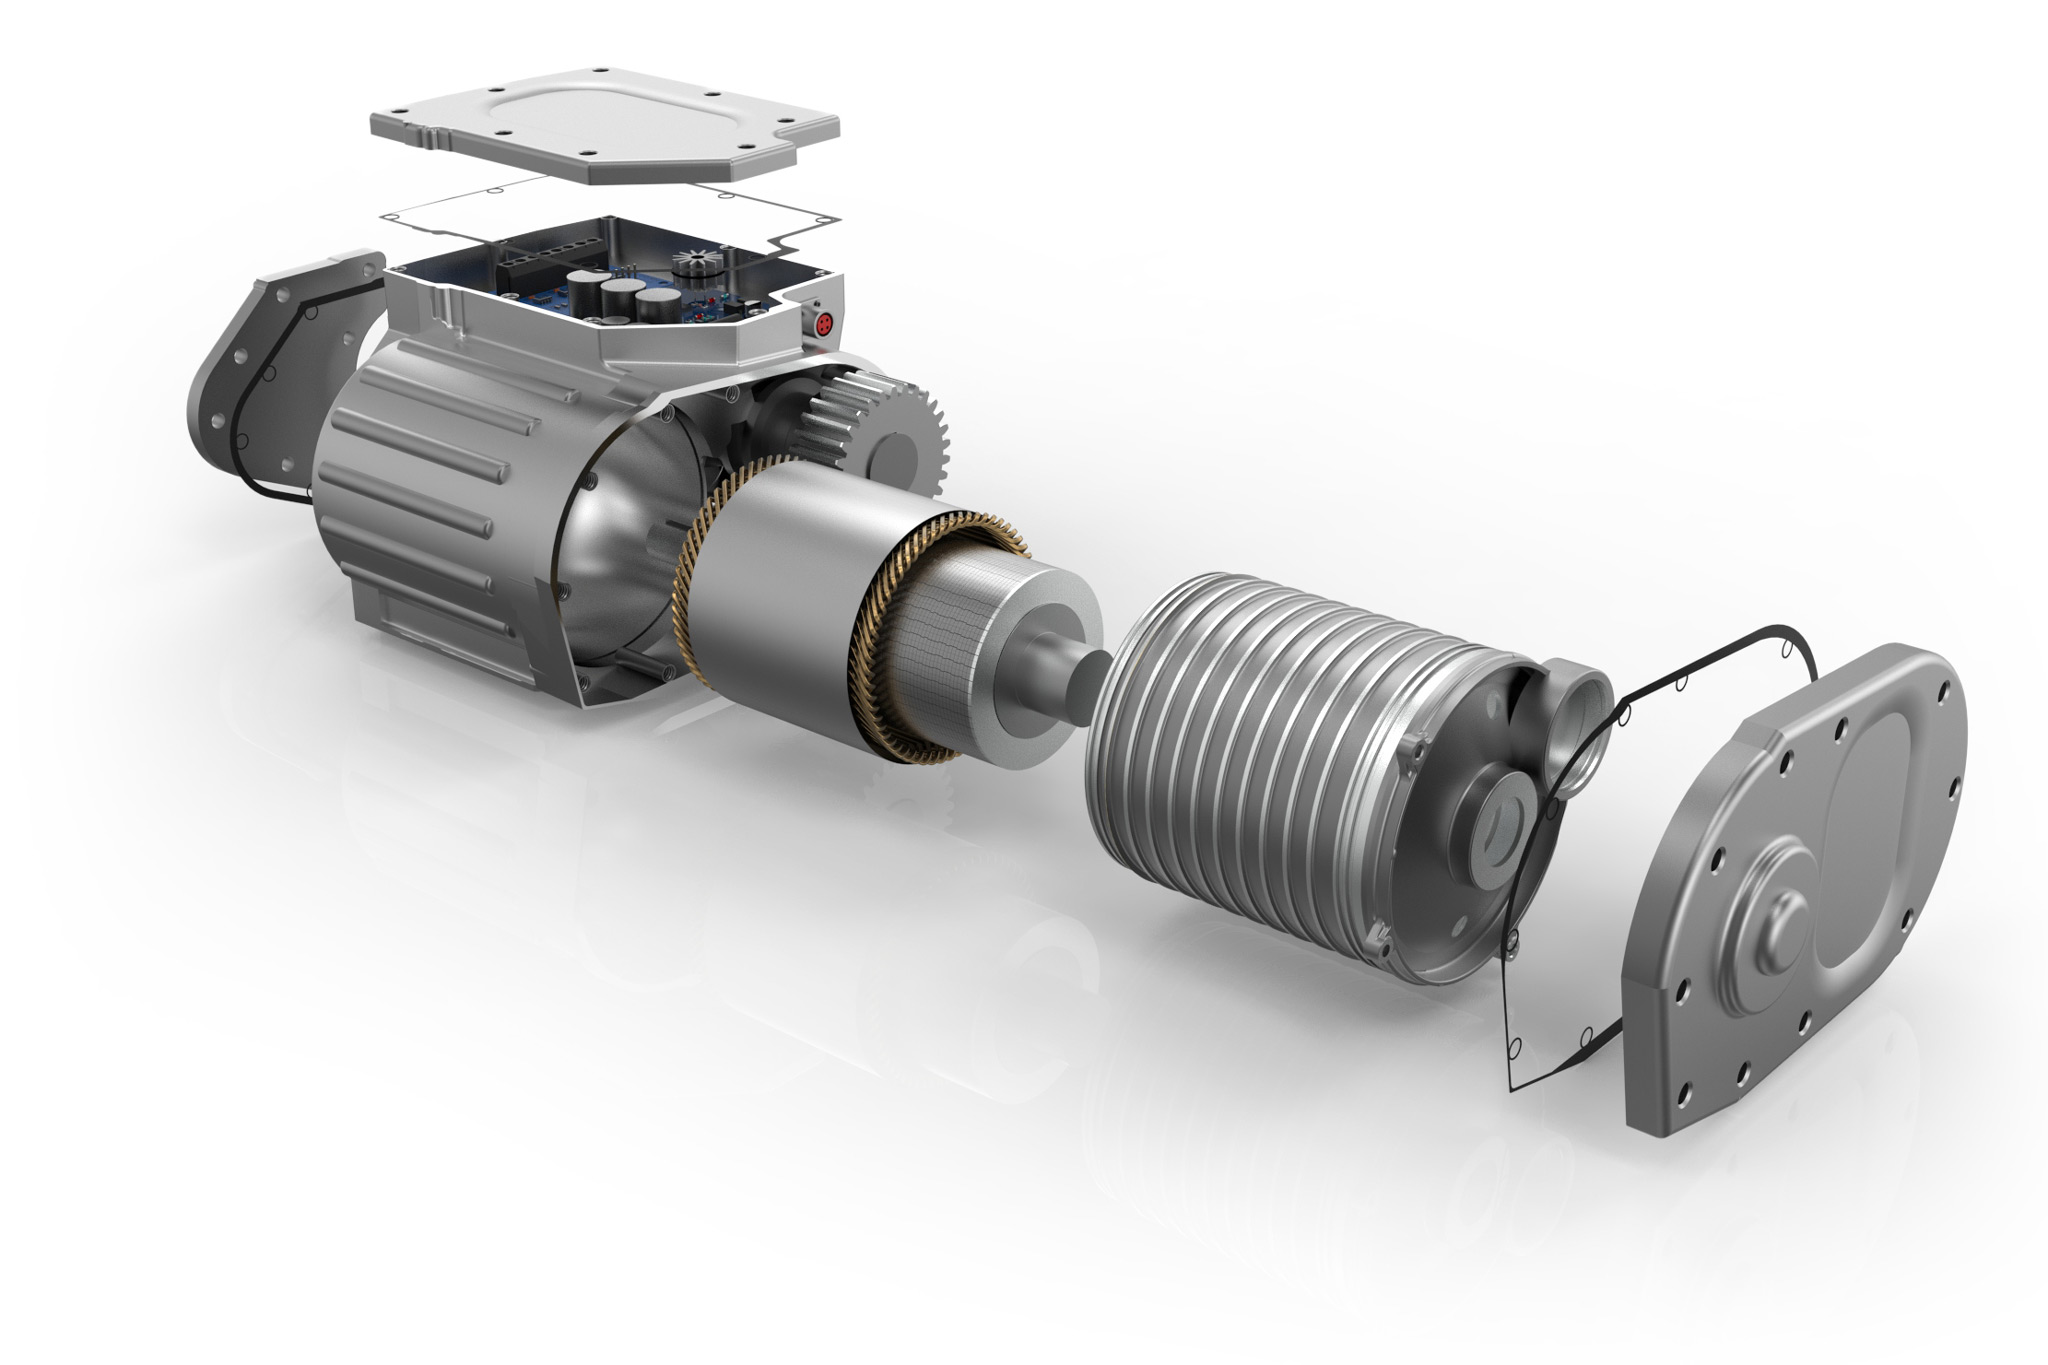
En la variante con forma de cazuela de la carcasa del motor, la carcasa de alojamiento del estator se introduce como carcasa intermedia en la carcasa principal. Los diámetros típicos para la pieza de pared fina de aluminio son de entre 200 y 240 mm para el interior, y de entre 240 y 260 mm para el exterior. Para el rendimiento del motor eléctrico es determinante la coaxialidad de los diferentes diámetros de rodamiento y de alojamiento, lo que requiere un mecanizado extremadamente preciso dentro de tolerancias ajustadas.
El primero de los tres pasos de trabajo para el mecanizado del taladro del estator es el premecanizado con una herramienta de pretaladrado. La pieza en bruto presenta inclinaciones de fundición que hacen que sea necesario superar profundidades de corte de hasta 6 mm. Para evitar las vibraciones se utilizan insertos de corte especiales con un afilado con forma de arco de soporte. Esto también garantiza que se formen virutas pequeñas y fáciles de evacuar. En el caso del siguiente mecanizado semiterminado, se premecaniza el laborioso trazado del contorno de la carcasa del motor eléctrico de modo que, durante el mecanizado fino final se pueda utilizar un herramienta de taladrado de precisión para fabricar el contorno completo con chaflanes y transiciones radiales con la calidad exigida y con una precisión de μm. Las herramientas se diseñan de forma individual para cada cliente en función de la cota a retirar, el parque de máquinas y la configuración de fijación. Las posiciones de corte de las herramientas tienen en cuenta diferentes niveles de la carcasa, así como casquillos de acero fundidos o embutidos para los rodamientos. Mientras que la mayor parte de las piezas se mecanizan con PCD, en el caso del acero se utilizan insertos de metal duro.
Weltneuheit für Außen
Komplettbearbeitung auf Bearbeitungszentrum
Die Innenbearbeitung ist mit den Bohrwerkzeugen sehr schnell und genau möglich. Zusätzlich kann in der gleichen Aufspannung, ohne zu verfahren, auch gleich die Außenseite bearbeitet werden. Mit der Lösung für Bearbeitungszentren wird zudem Kunden Rechnung getragen, welche die Transformation zur E-Mobilität mit einem vorhandenen Maschinenpark mitmachen, der auf die Bearbeitung großer kubischer Aluminiumgehäuse ausgerichtet ist.
Wer mit seiner Produktion auf der grünen Wiese anfängt, kann sich natürlich aussuchen, welche Bearbeitungsstrategie er am besten wählt. Eine alternative Bearbeitungslösung hat MAPAL gemeinsam mit einem Maschinenhersteller entwickelt. Dabei wurde der Prozess um 90 Grad gedreht, um ihn auf vertikalen Drehmaschinen einzusetzen.