
Axial piston pump – cylinder Block

Cylinder block 42CrMoS4 / CuZn35Mn2Si
 

Initial situation at the customer

Machining cylinder block

  • Medium to high quantities
  • High costs incurred when manufacturing defined surfaces and high qualities
  • High fluctuation due to general lack of skilled workers with a simultaneous increase in production quantities

Besonderheiten der Lösung

  • Anspruchsvolle Qualitäten am Bauteil werden sicher erreicht
  • Prozesssichere Herstellung von definierten Oberflächen der Kolbenbohrung 
  • Anspiegelung und Bohrprozesse entfallen durch Tritan-Drill und OptiMill-Uni-HPC Pocket Technologien
  • LAT / EAT ermöglichen flexiblen Einsatz der Bearbeitungskonzepte in andere Bauteilvarianten

Kolbenbohrung

  • Machining cylinder block

    Furação escalonada

    Brocas escalonadas
    • Pré-usinagem ideal do furo do pistão sem espelhamento adicional
    • O processo de fundo do furo por arestas de corte afiadas é eliminado

  • Machining cylinder block

    Acabamento fino

    Ferramenta para acabamento fino
    • A ferramenta para acabamento fino garante qualidades perfeitas do furo antes da prensagem de buchas de latão
    • Arestas de corte HX da MAPAL - seis arestas de corte para custos de material de corte reduzidos e alta eficiência econômica

  • Machining cylinder block

    Acionamento

    Ferramenta de controle
    • Cabeçote de facear LAT para a produção precisa das especificações das superfícies definidas do furo do pistão
    • Produção altamente precisa de contornos de entrada das buchas de latão sem necessidade de outras etapas de usinagem

  • Machining cylinder block

    Acionamento

    Ferramenta de controle
    • Cabeçote de facear rotativo excêntrico EAT na aplicação com rotações de fuso mais elevadas, para a usinagem eficiente de buchas de latão (pré-usinagem e usinagem de acabamento)

Usinagens de aberturas de entrada e saída (rins)

  • Machining cylinder block

    Fresamento

    Cabeçotes de fresamento
    • A OptiMill-Uni-HPC Pocket compensa o processo de furação necessário por meio de penetração inclinada, na produção de aberturas de entrada e saída (rins) no bloco de cilindros
    • O processo de produção das aberturas de pressão e sucção dos respectivos discos de controle pode ser representado de forma eficiente e sem utilização de outras ferramentas

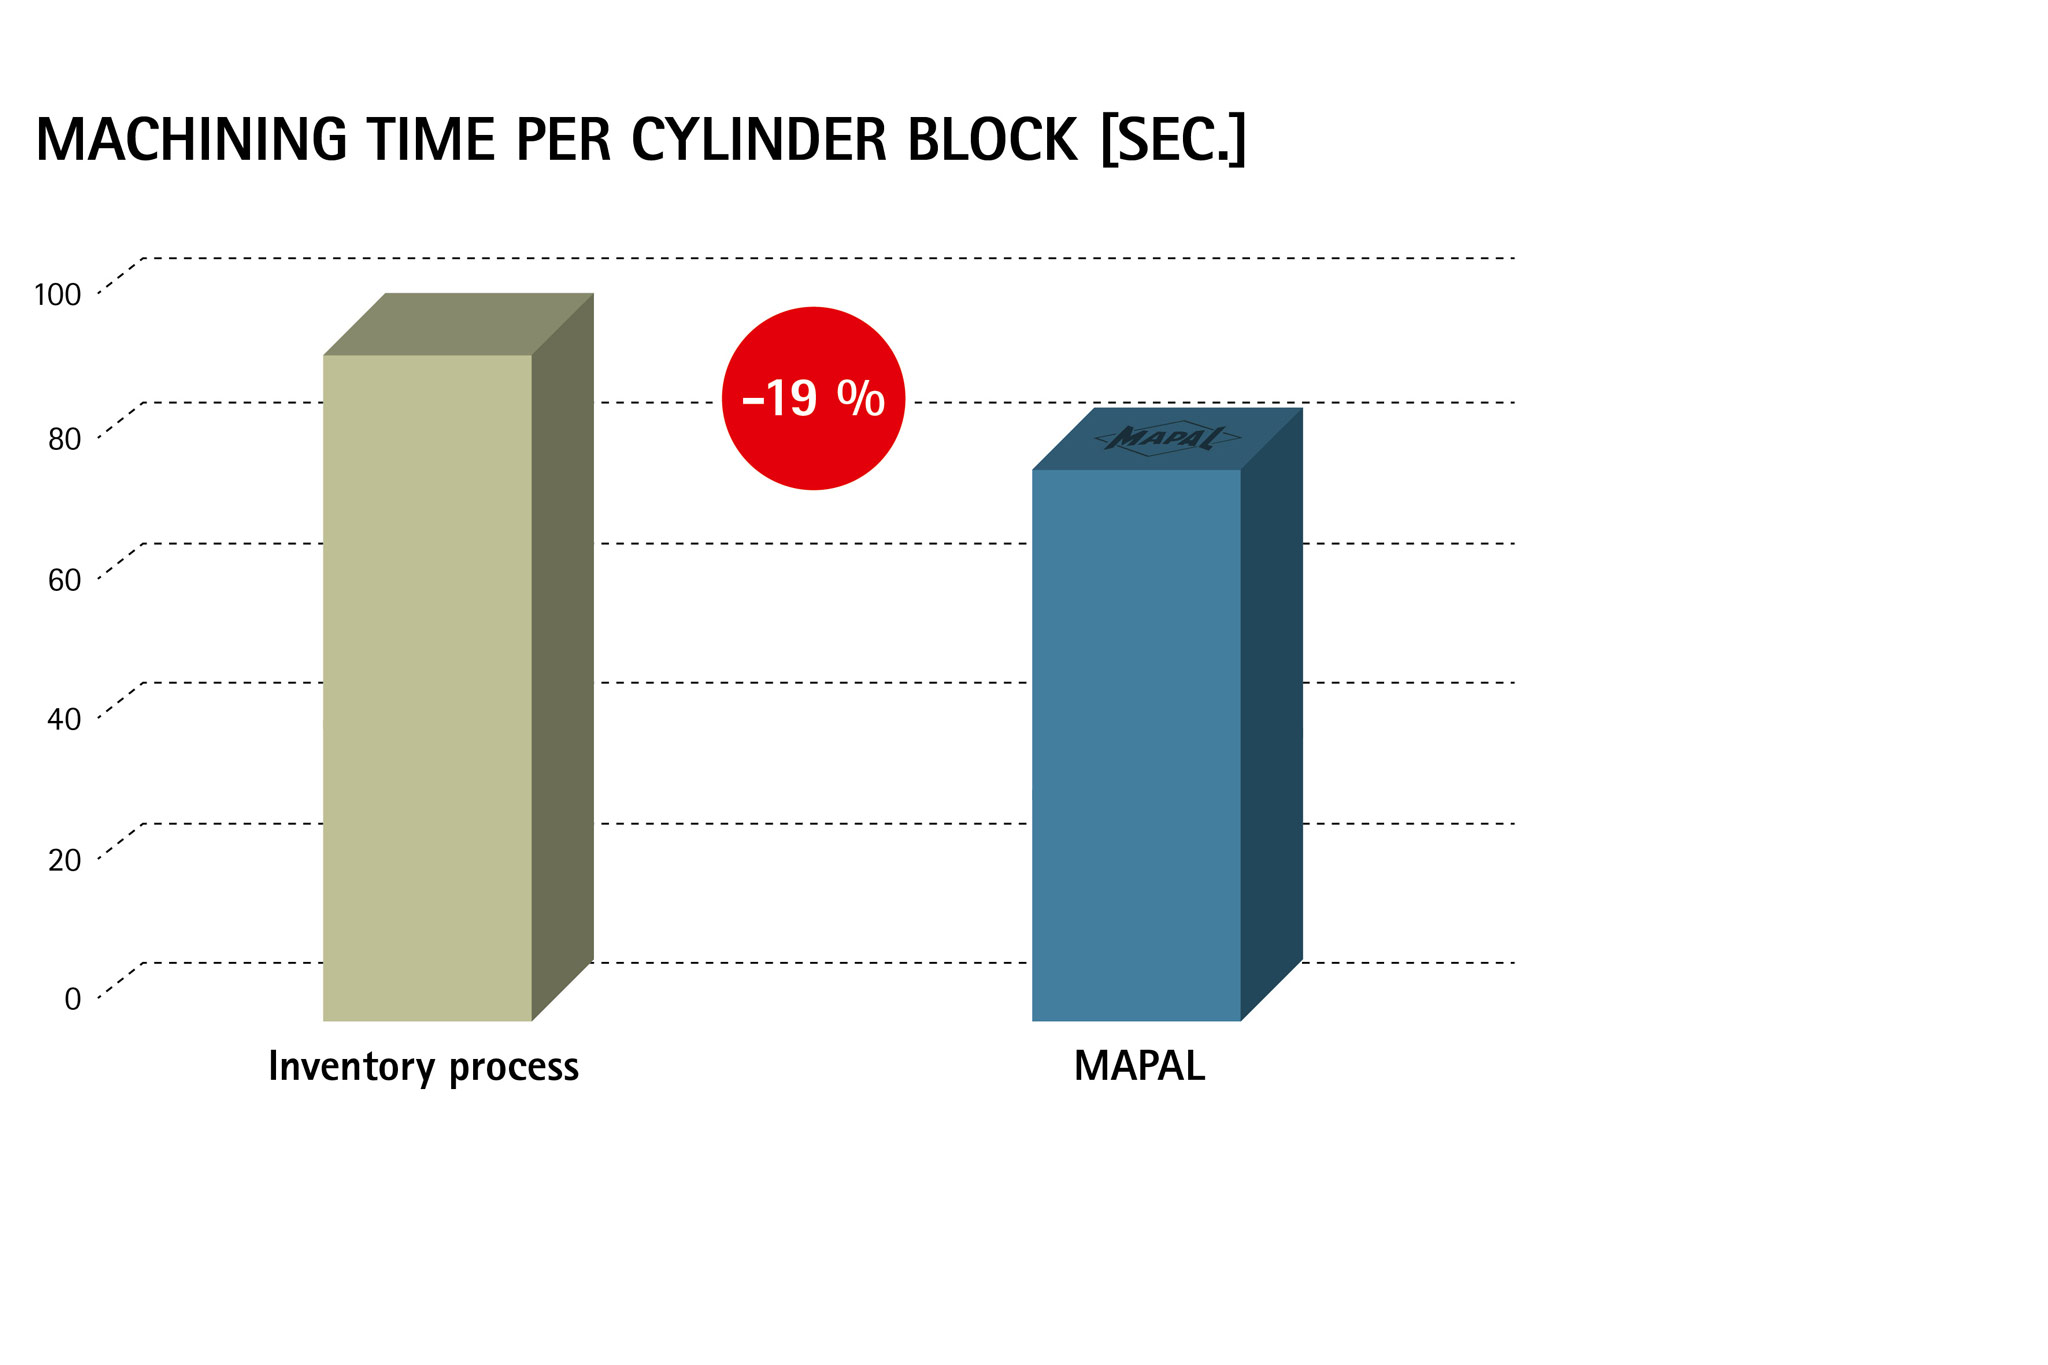
MACHINING TIME PER CYLINDER BLOCK [SEC.]

Ventajas

  • La tecnología de movimiento interno permite una “producción sin operadores” eficiente y altamente automatizada mediante ciclos automáticos de medición y ajuste durante el mecanizado
  • Reducción de los tiempos de proceso y no productivos, así como la posibilidad de una eficiente operación multifuncional a través de soluciones de mecanizado altamente tecnológicas
  • Con la tecnología del movimiento interno se logra un notable ahorro en los costos de herramientas y el tiempo de mecanizado, dado que la perforación del pistón y el casquillo de latón se premecanizan y se les da el mecanizado de acabado sin utilizar herramientas adicionales
  • Procesos coordinados con precisión entre el premecanizado y el mecanizado fino