
Obudowa zaworu odcinającego
Carcasa de válvula de cierre de EN-GJL-250
Situación inicial del cliente
/Absperrventil.607-2-.jpg)
- Gran variedad de componentes (DN 65 – DN 300)
- Se requiere un mecanizado flexible en el centro de mecanizado
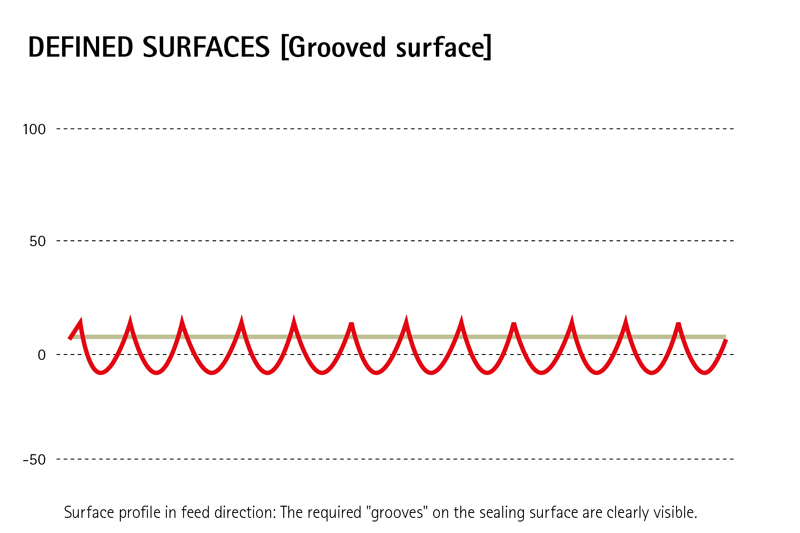
- Mecanizado exigente en el componente por la fabricación de superficies definidas
Particularidades de esta solución
- Pueden realizarse amplios avances, la rugosidad definida Ra 12.5 exige un avance mínimo necesario de fz = 0.8 mm
- Un gran avance radial y la interfaz de herramienta modular permiten el uso de un número reducido de herramientas con diferentes componentes
- Cambio de herramienta automático
- Ajuste neutral de las herramientas con respecto al tiempo principal mediante herramientas hermanas
- Posibilidad de preajustar al dispositivo de ajuste mediante un proceso flexible
- Tecnología de insertos de corte intercambiables para bajos costos de material de corte
Herramientas destacadas
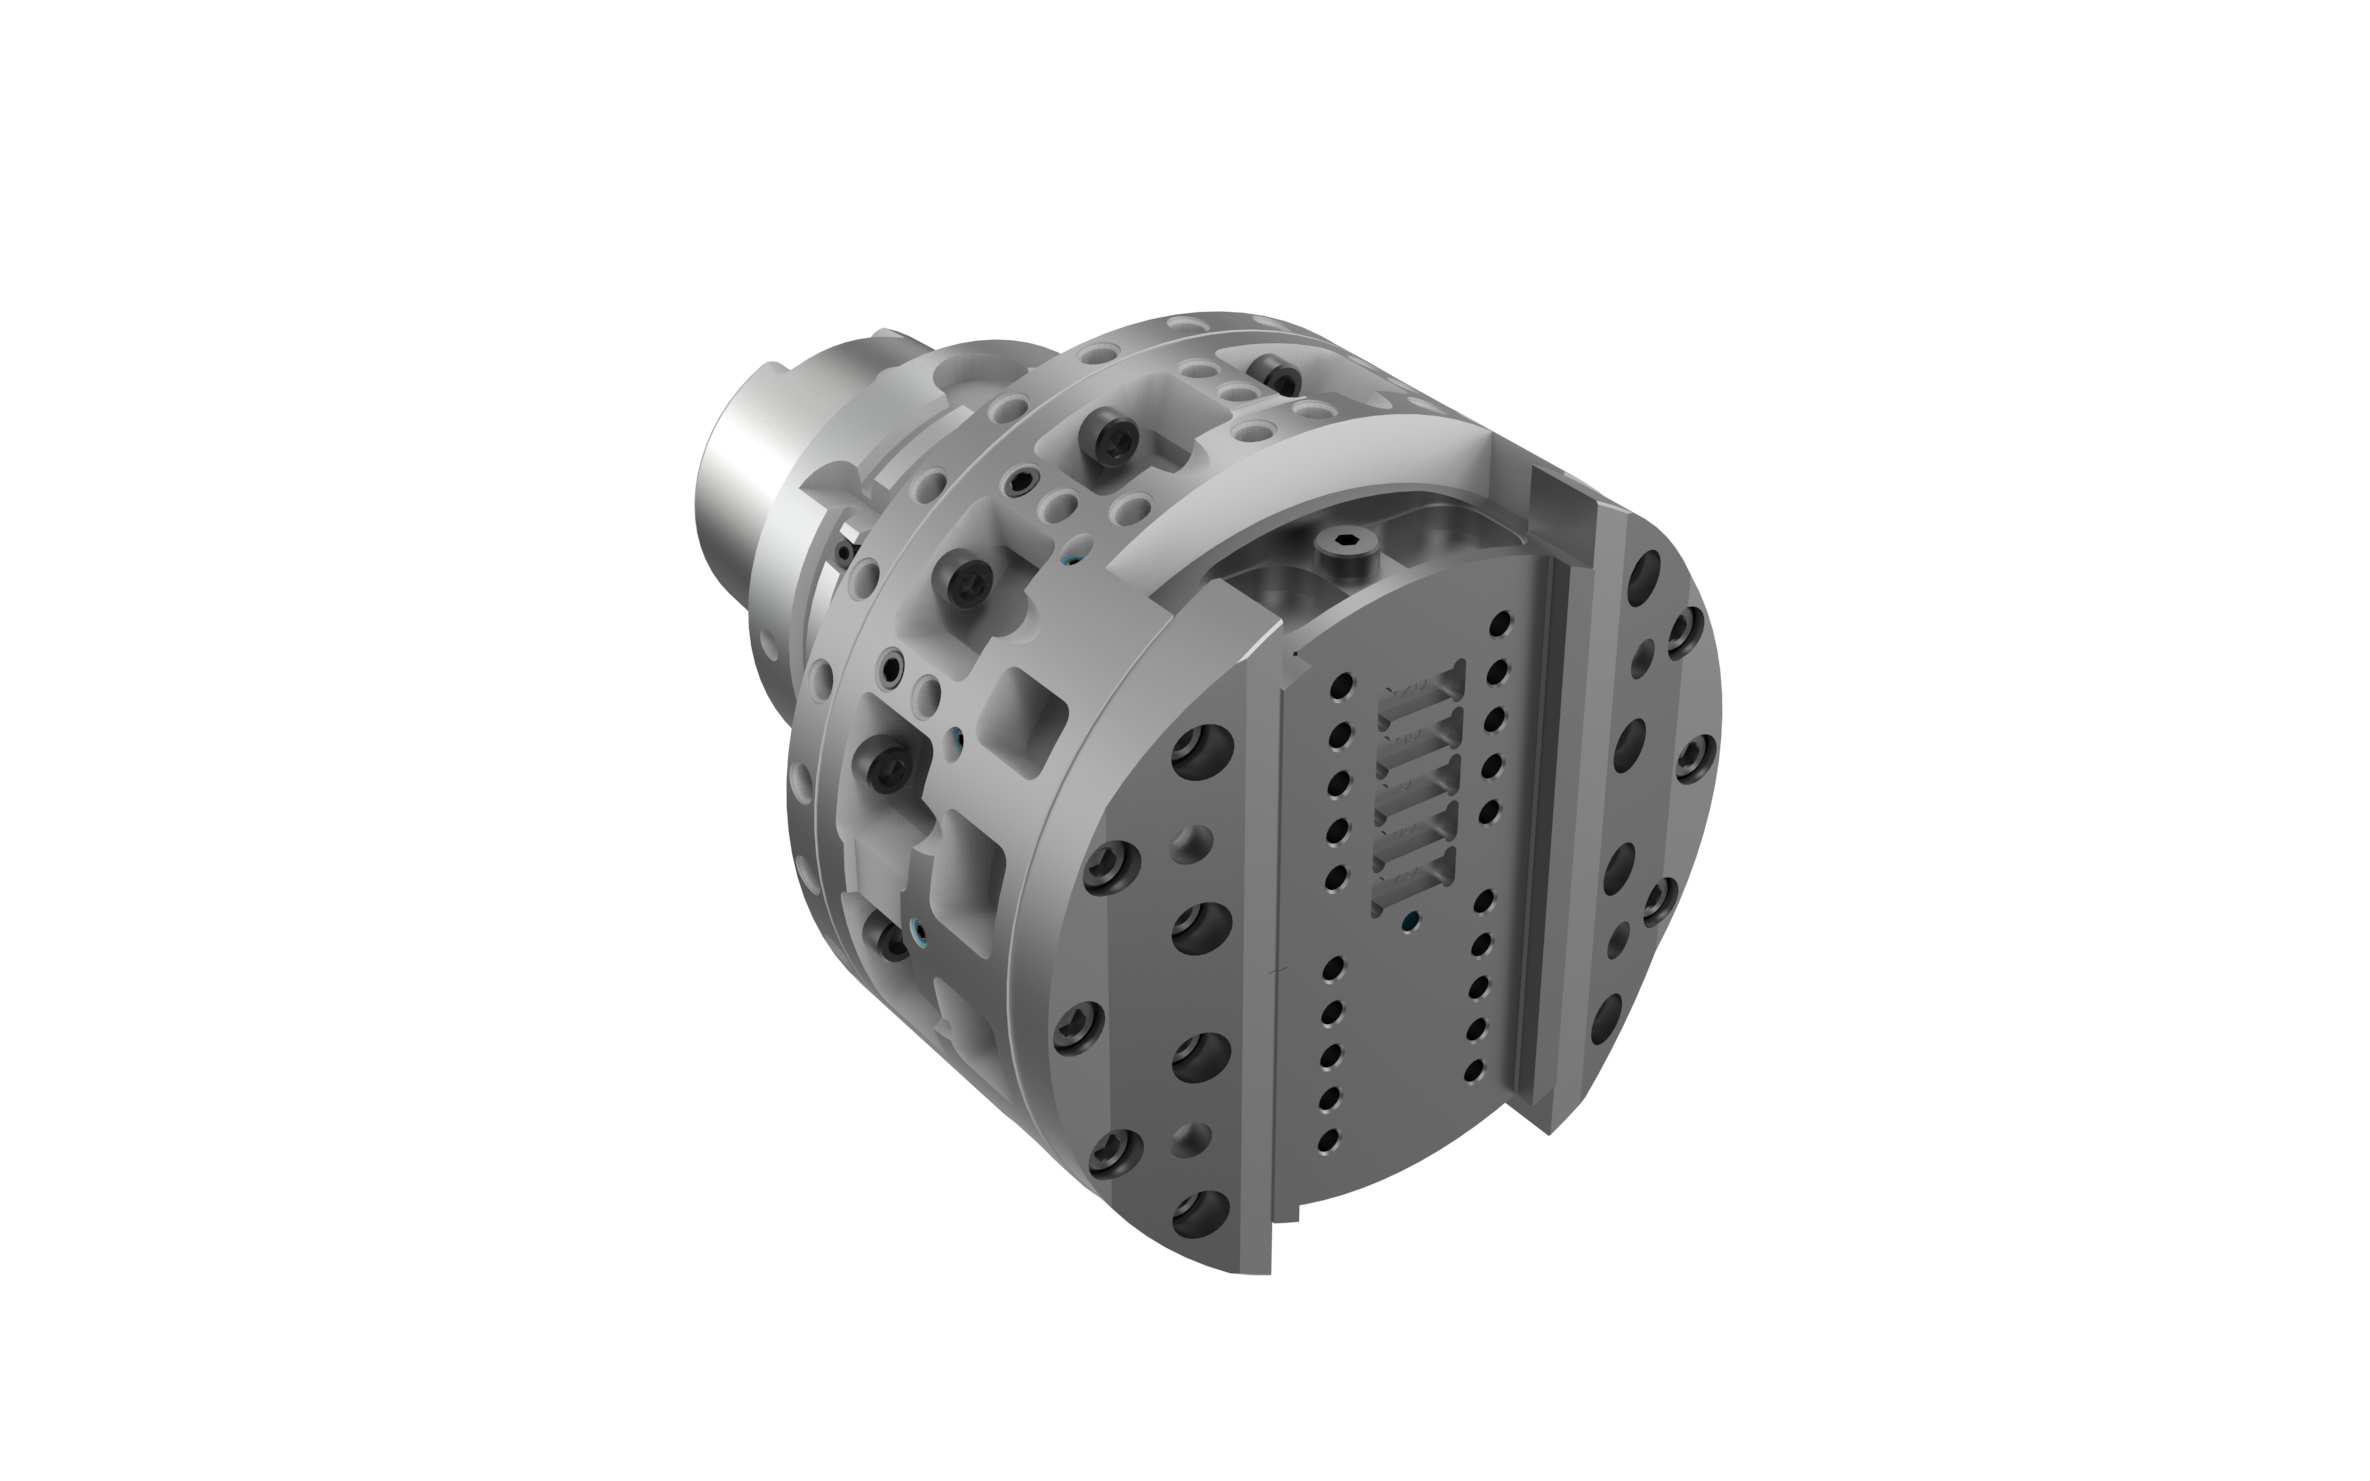
- Cambio automático de herramienta para un uso flexible de las herramientas
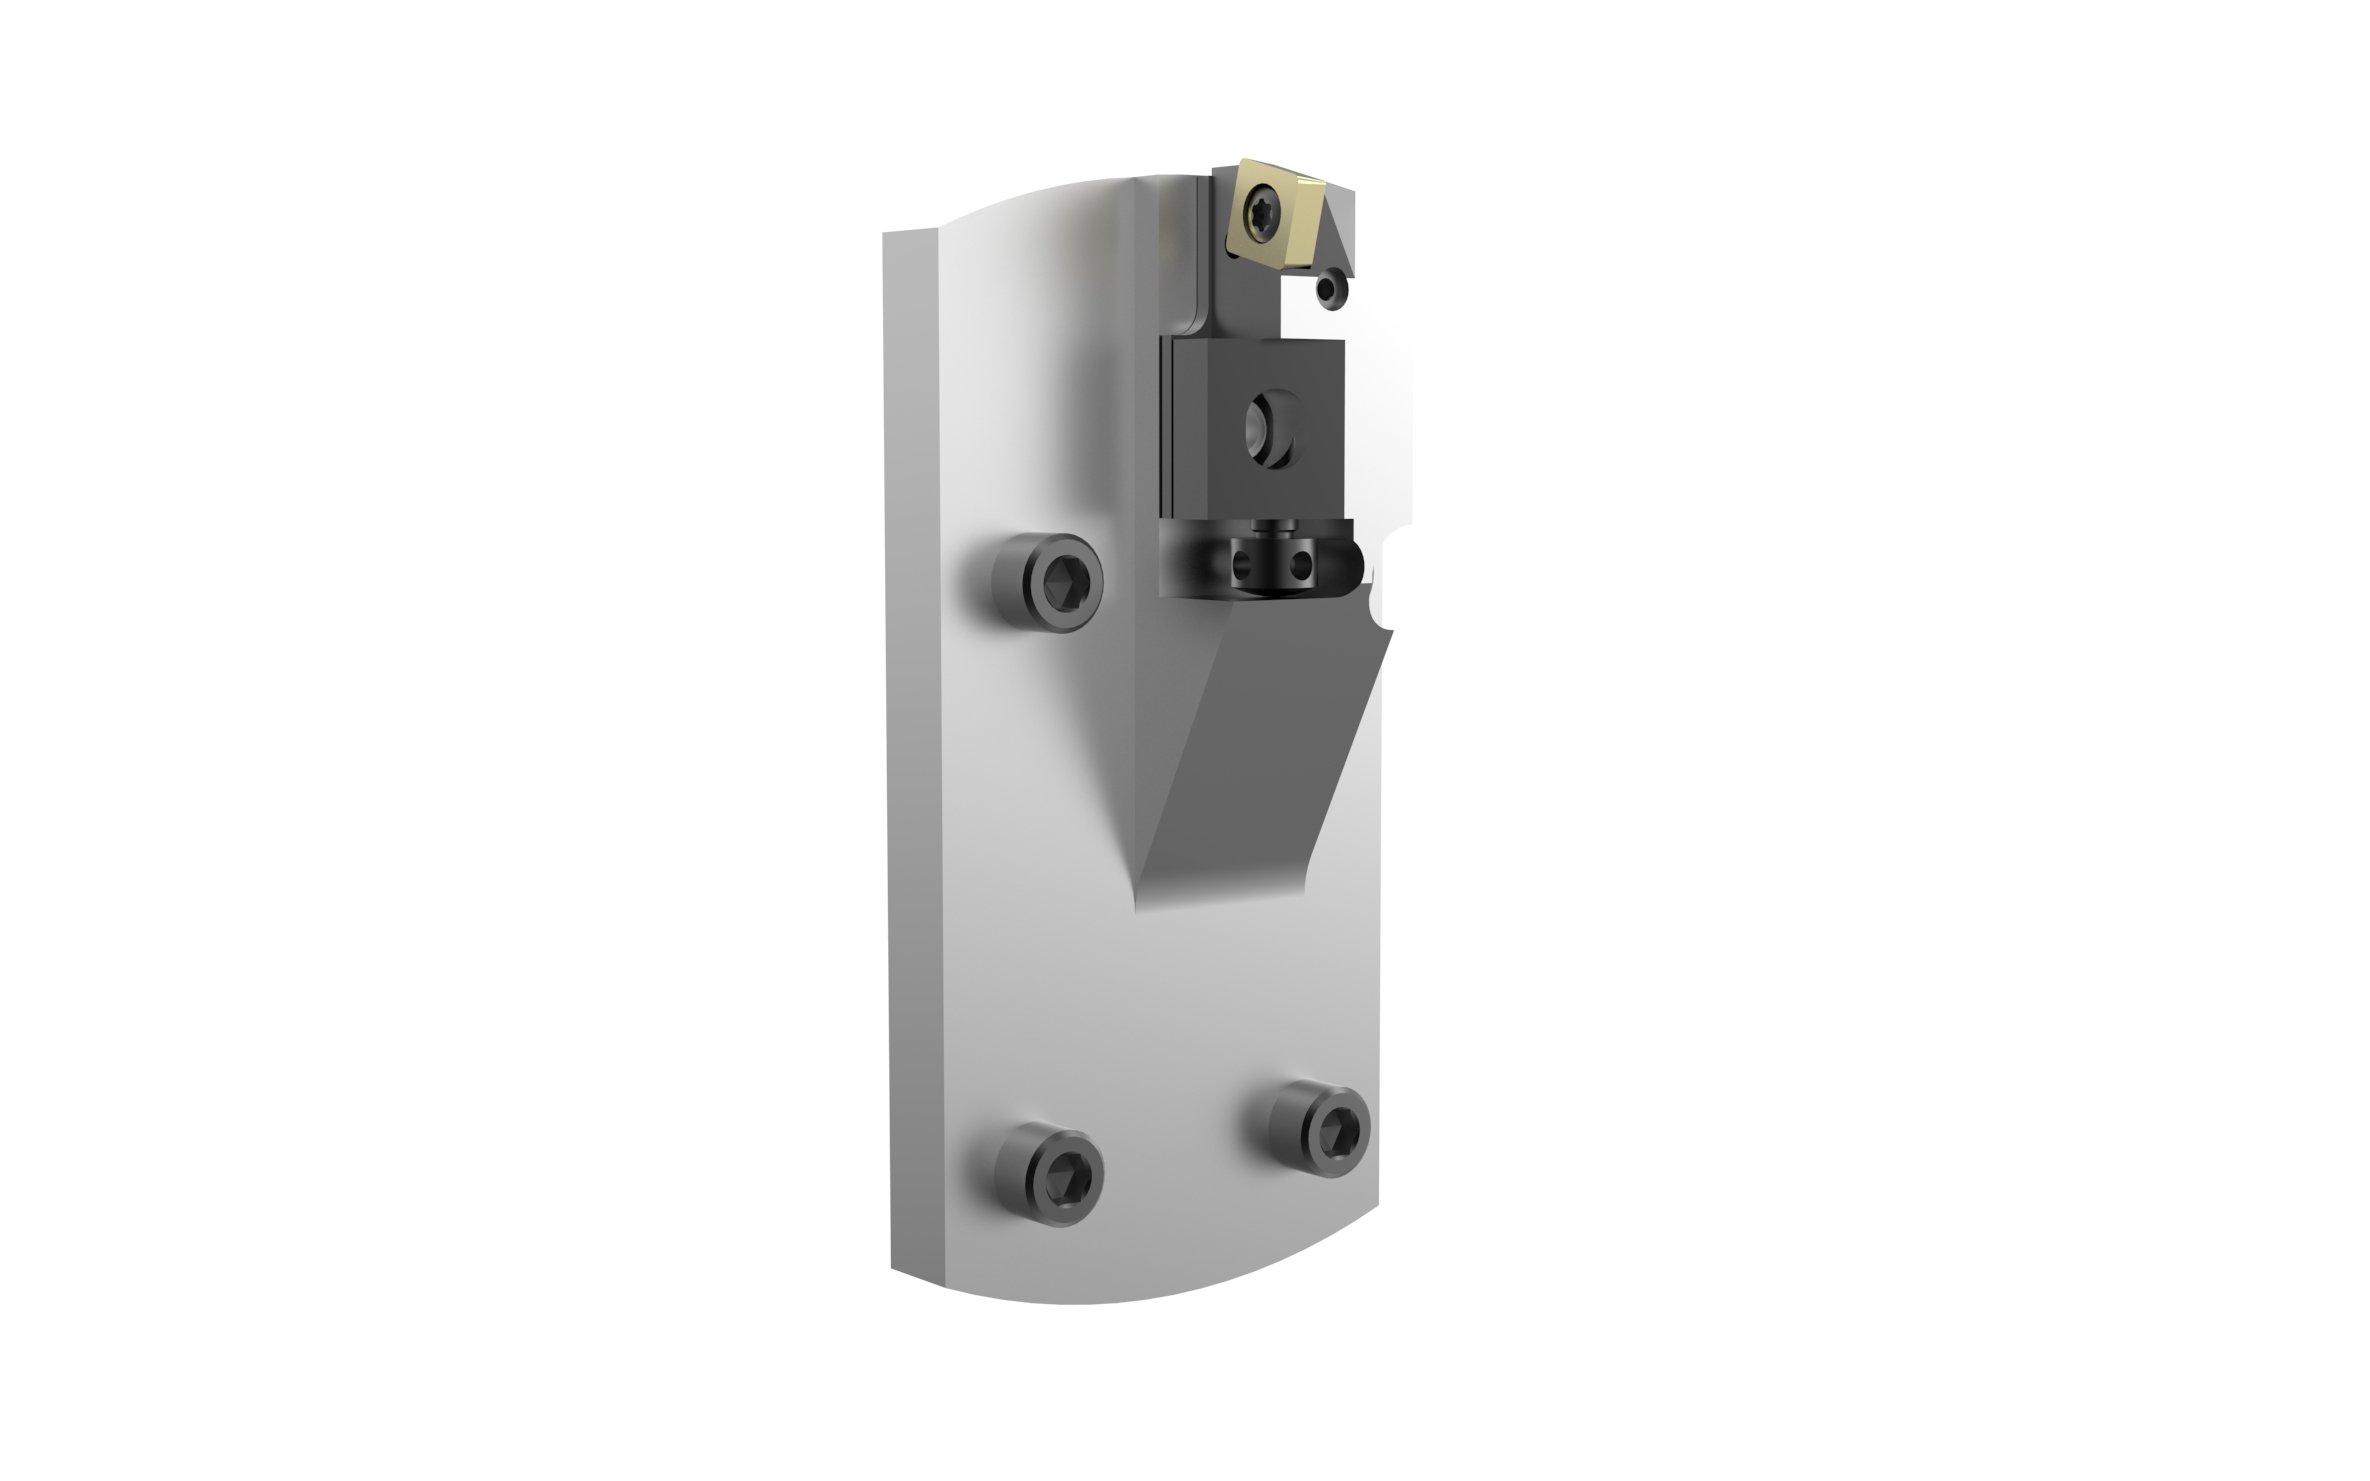
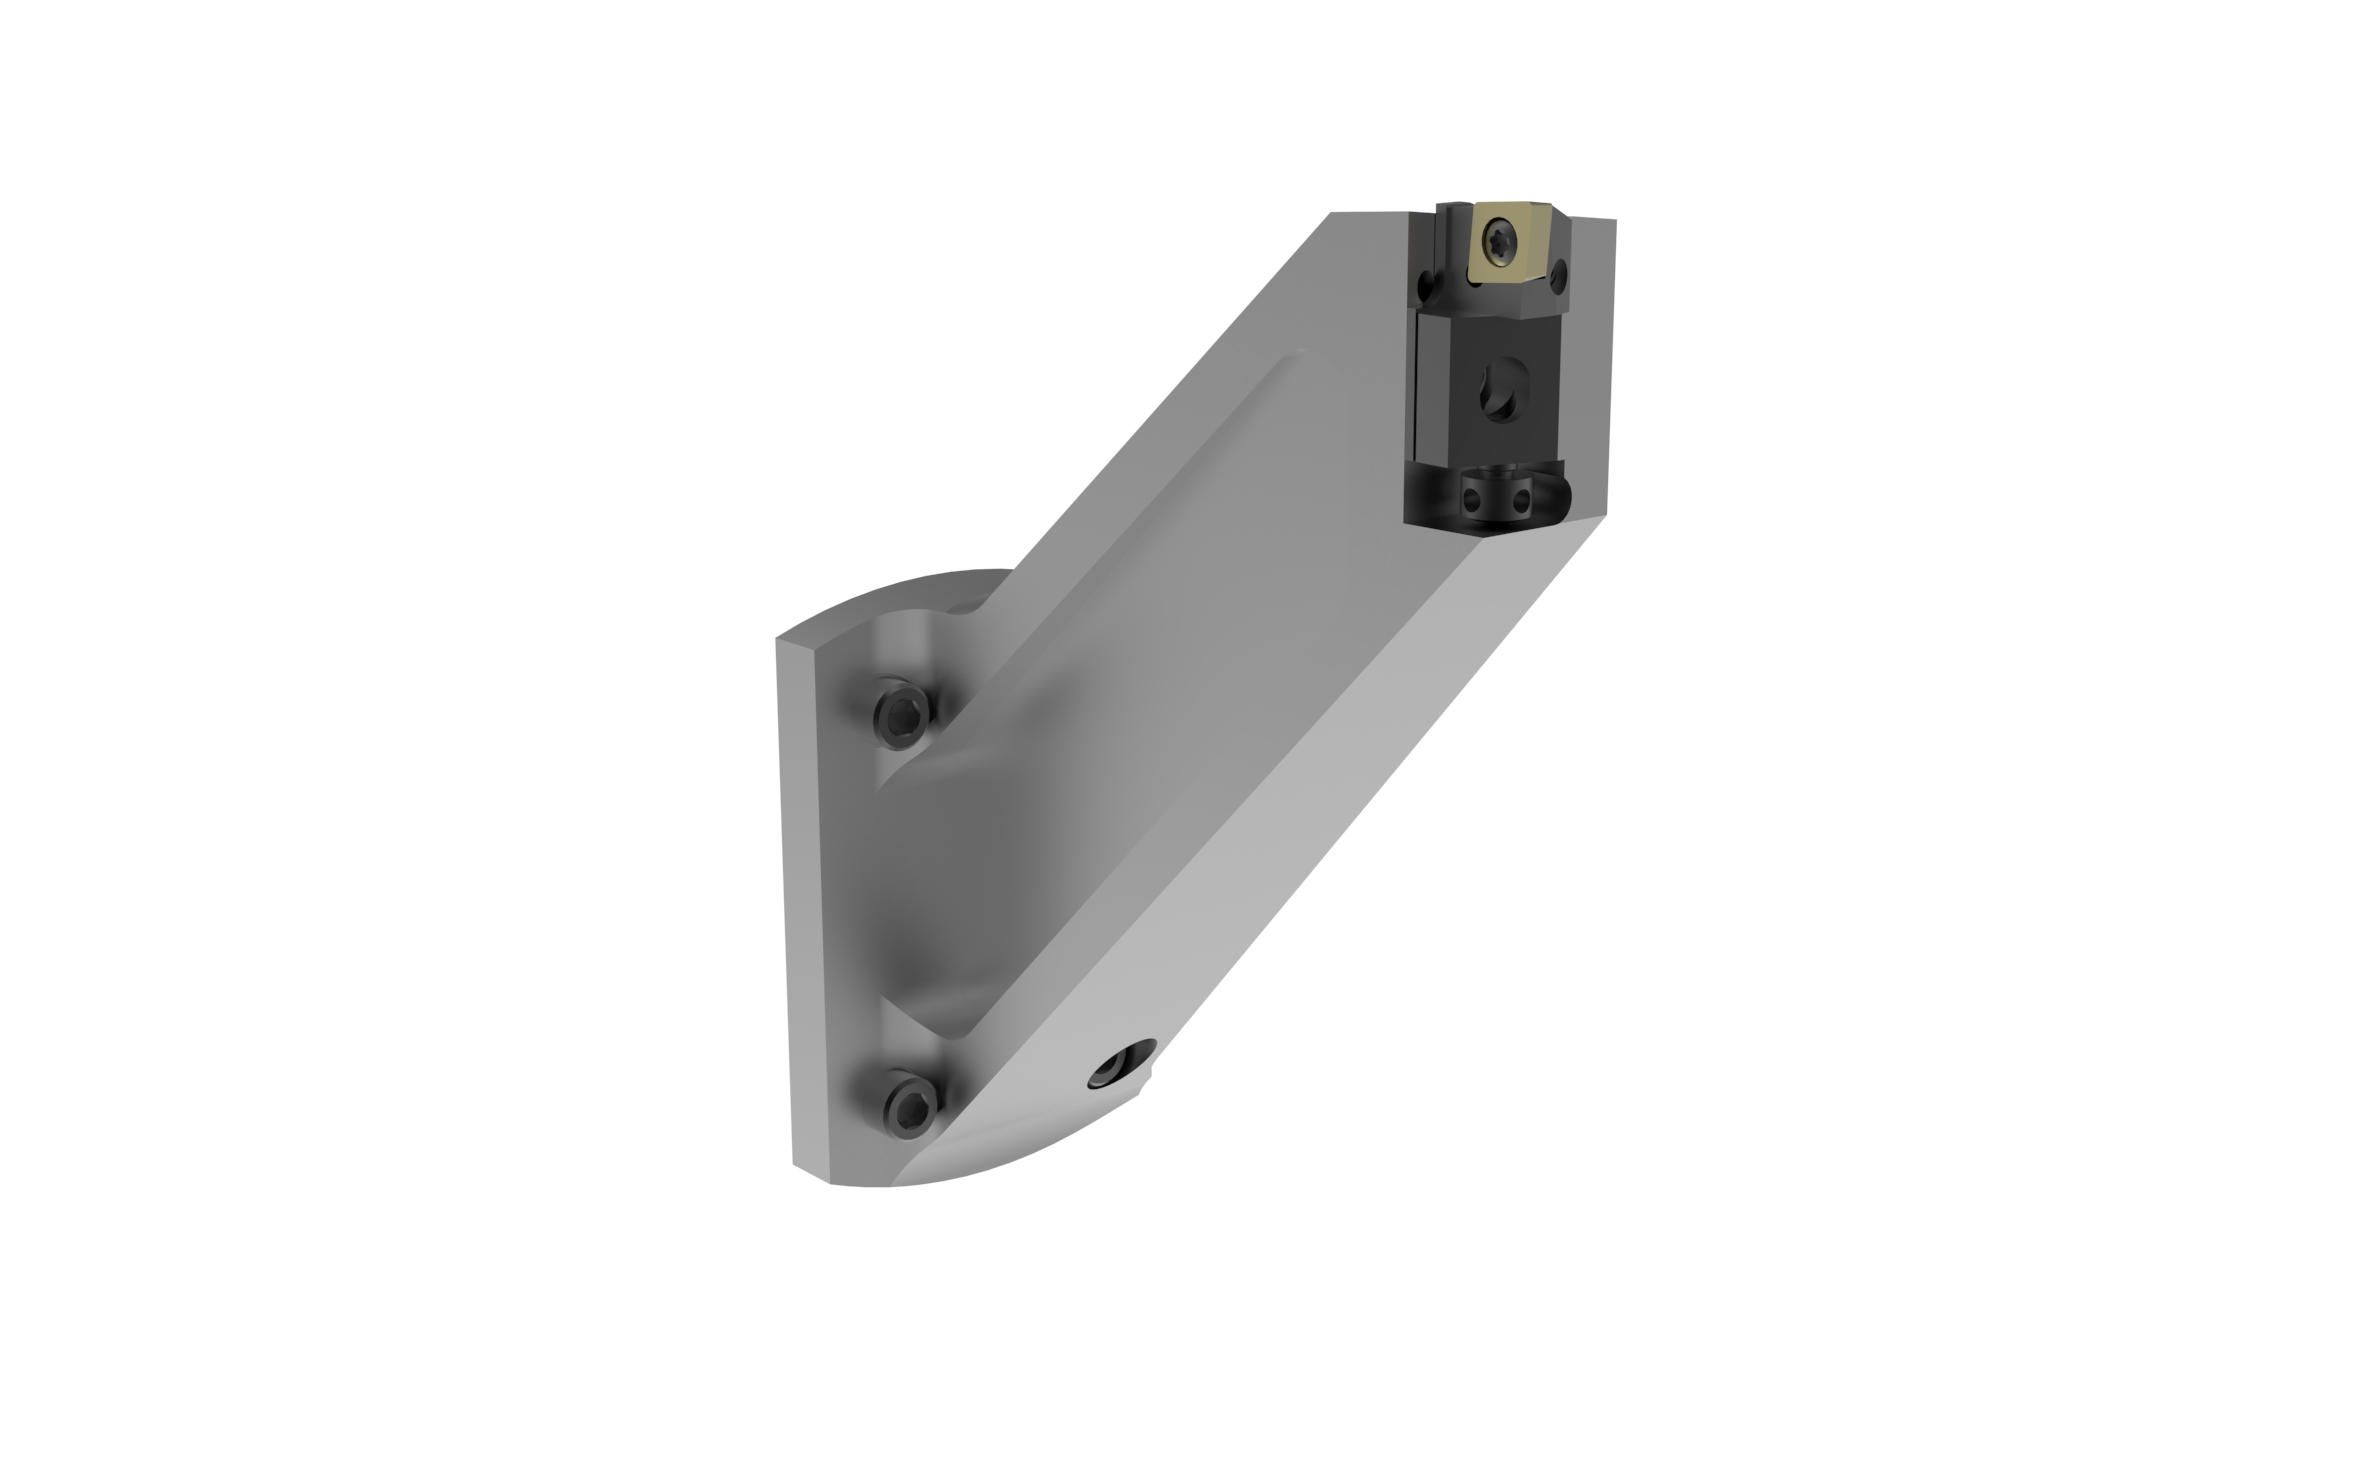
- Las herramientas superpuestas pueden ponerse en cinco niveles para cubrir un amplio rango de diámetros
- Suministro central directo de refrigerante al inserto mediante la herramienta superpuesta
Advantages
- Large variety of parts handled by a single tool system
- Machining of the flange surfaces and seat rings possible in a single clamping setup
- No clamping errors and maximum productivity
- Actuating technology enables burr-free contour transitions and short cycle times as well as the achievement of defined surfaces
- In case of tool wear, tolerances and quality can be corrected flexibly