Corpo de válvula hidráulica
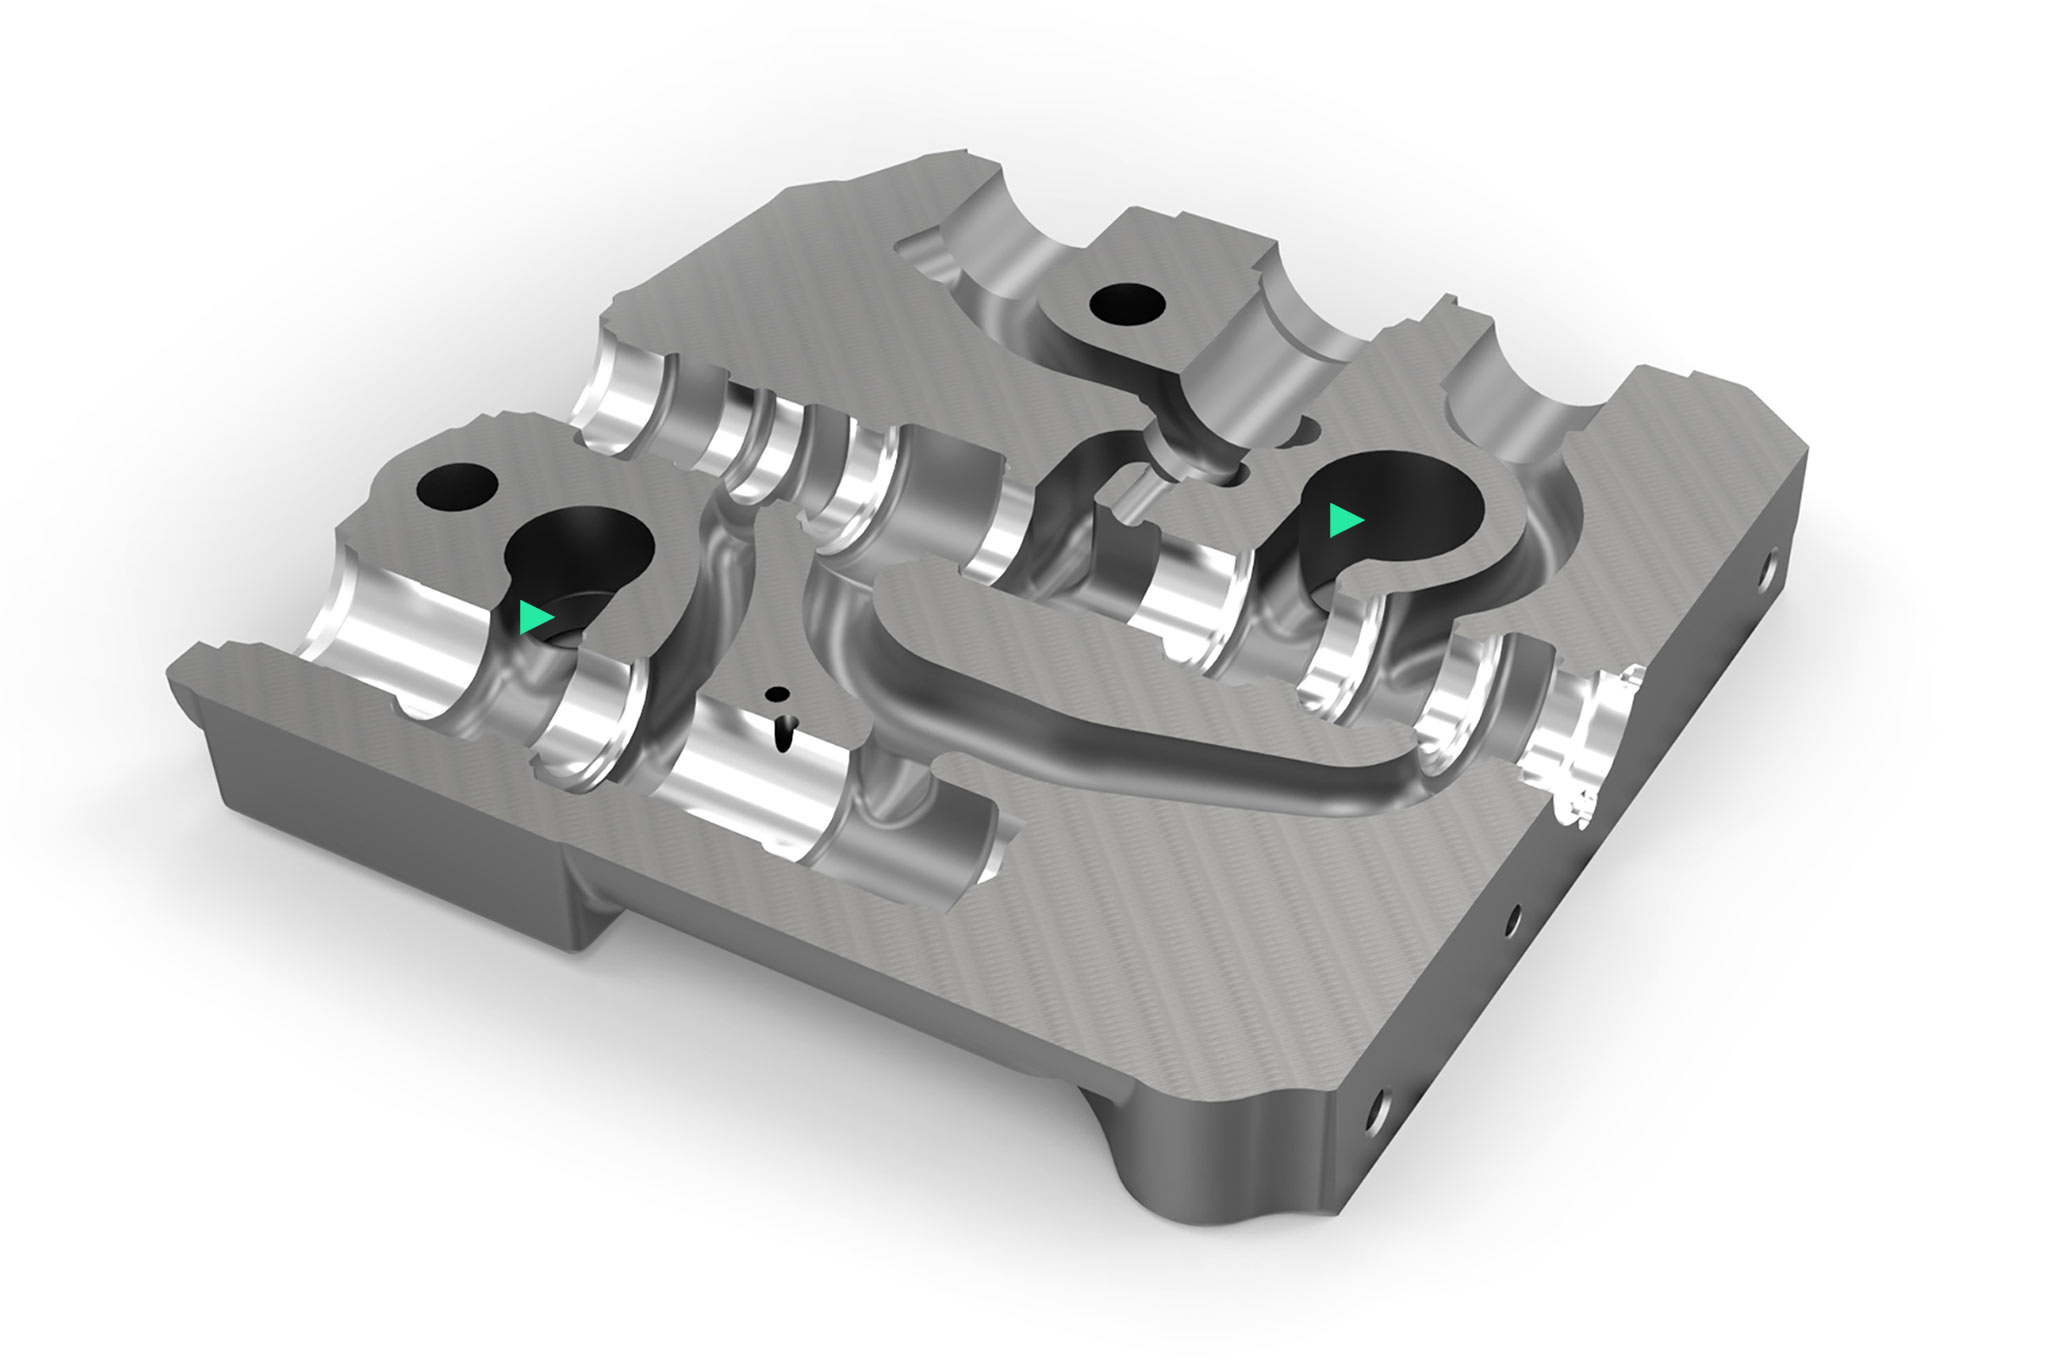
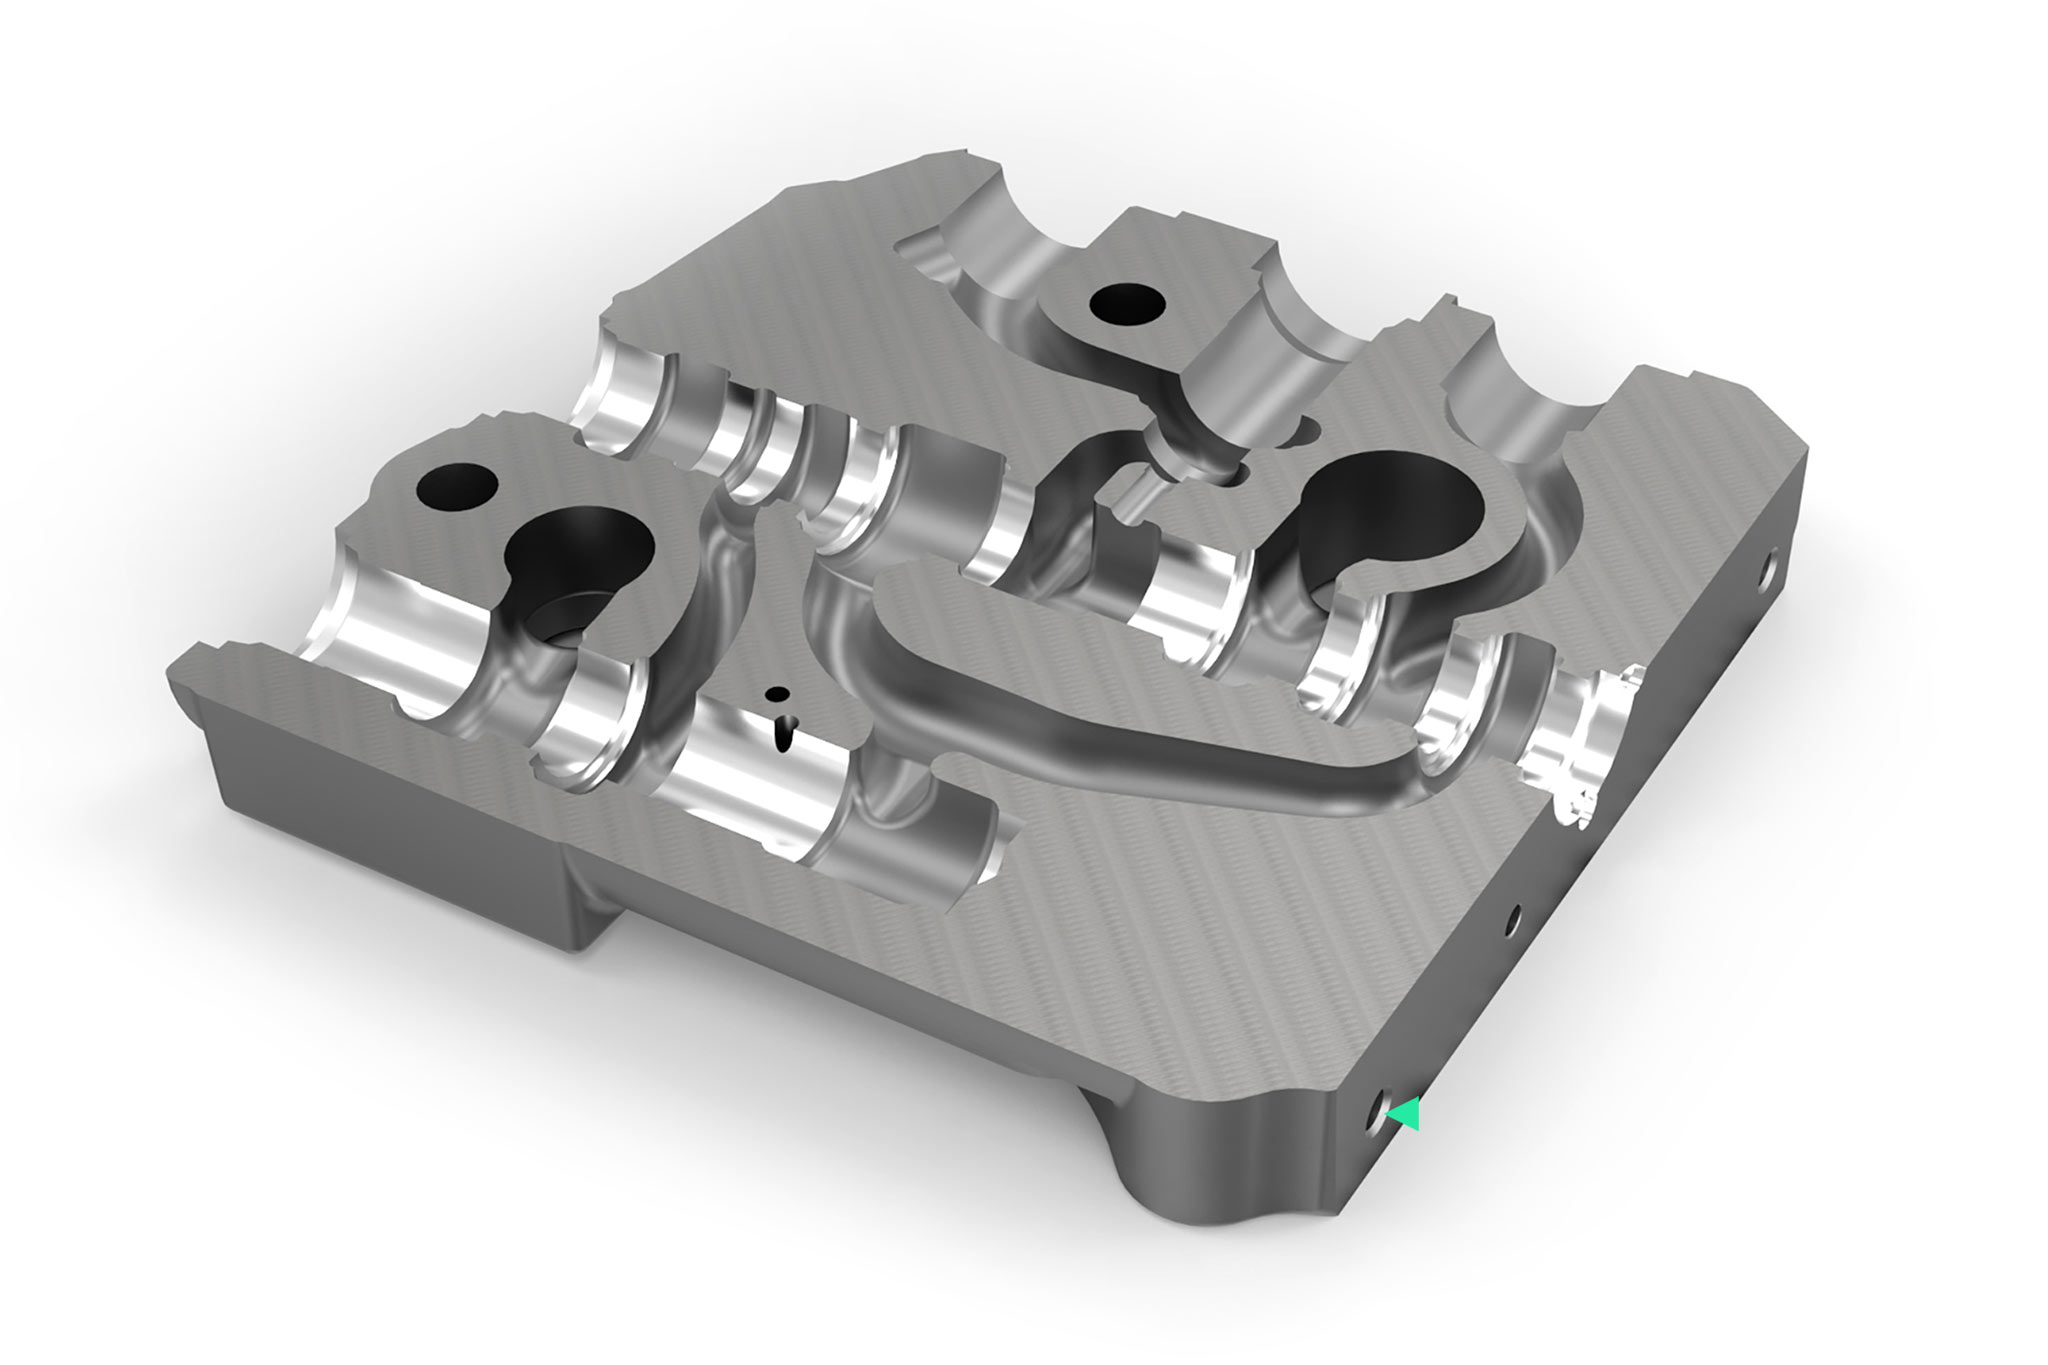
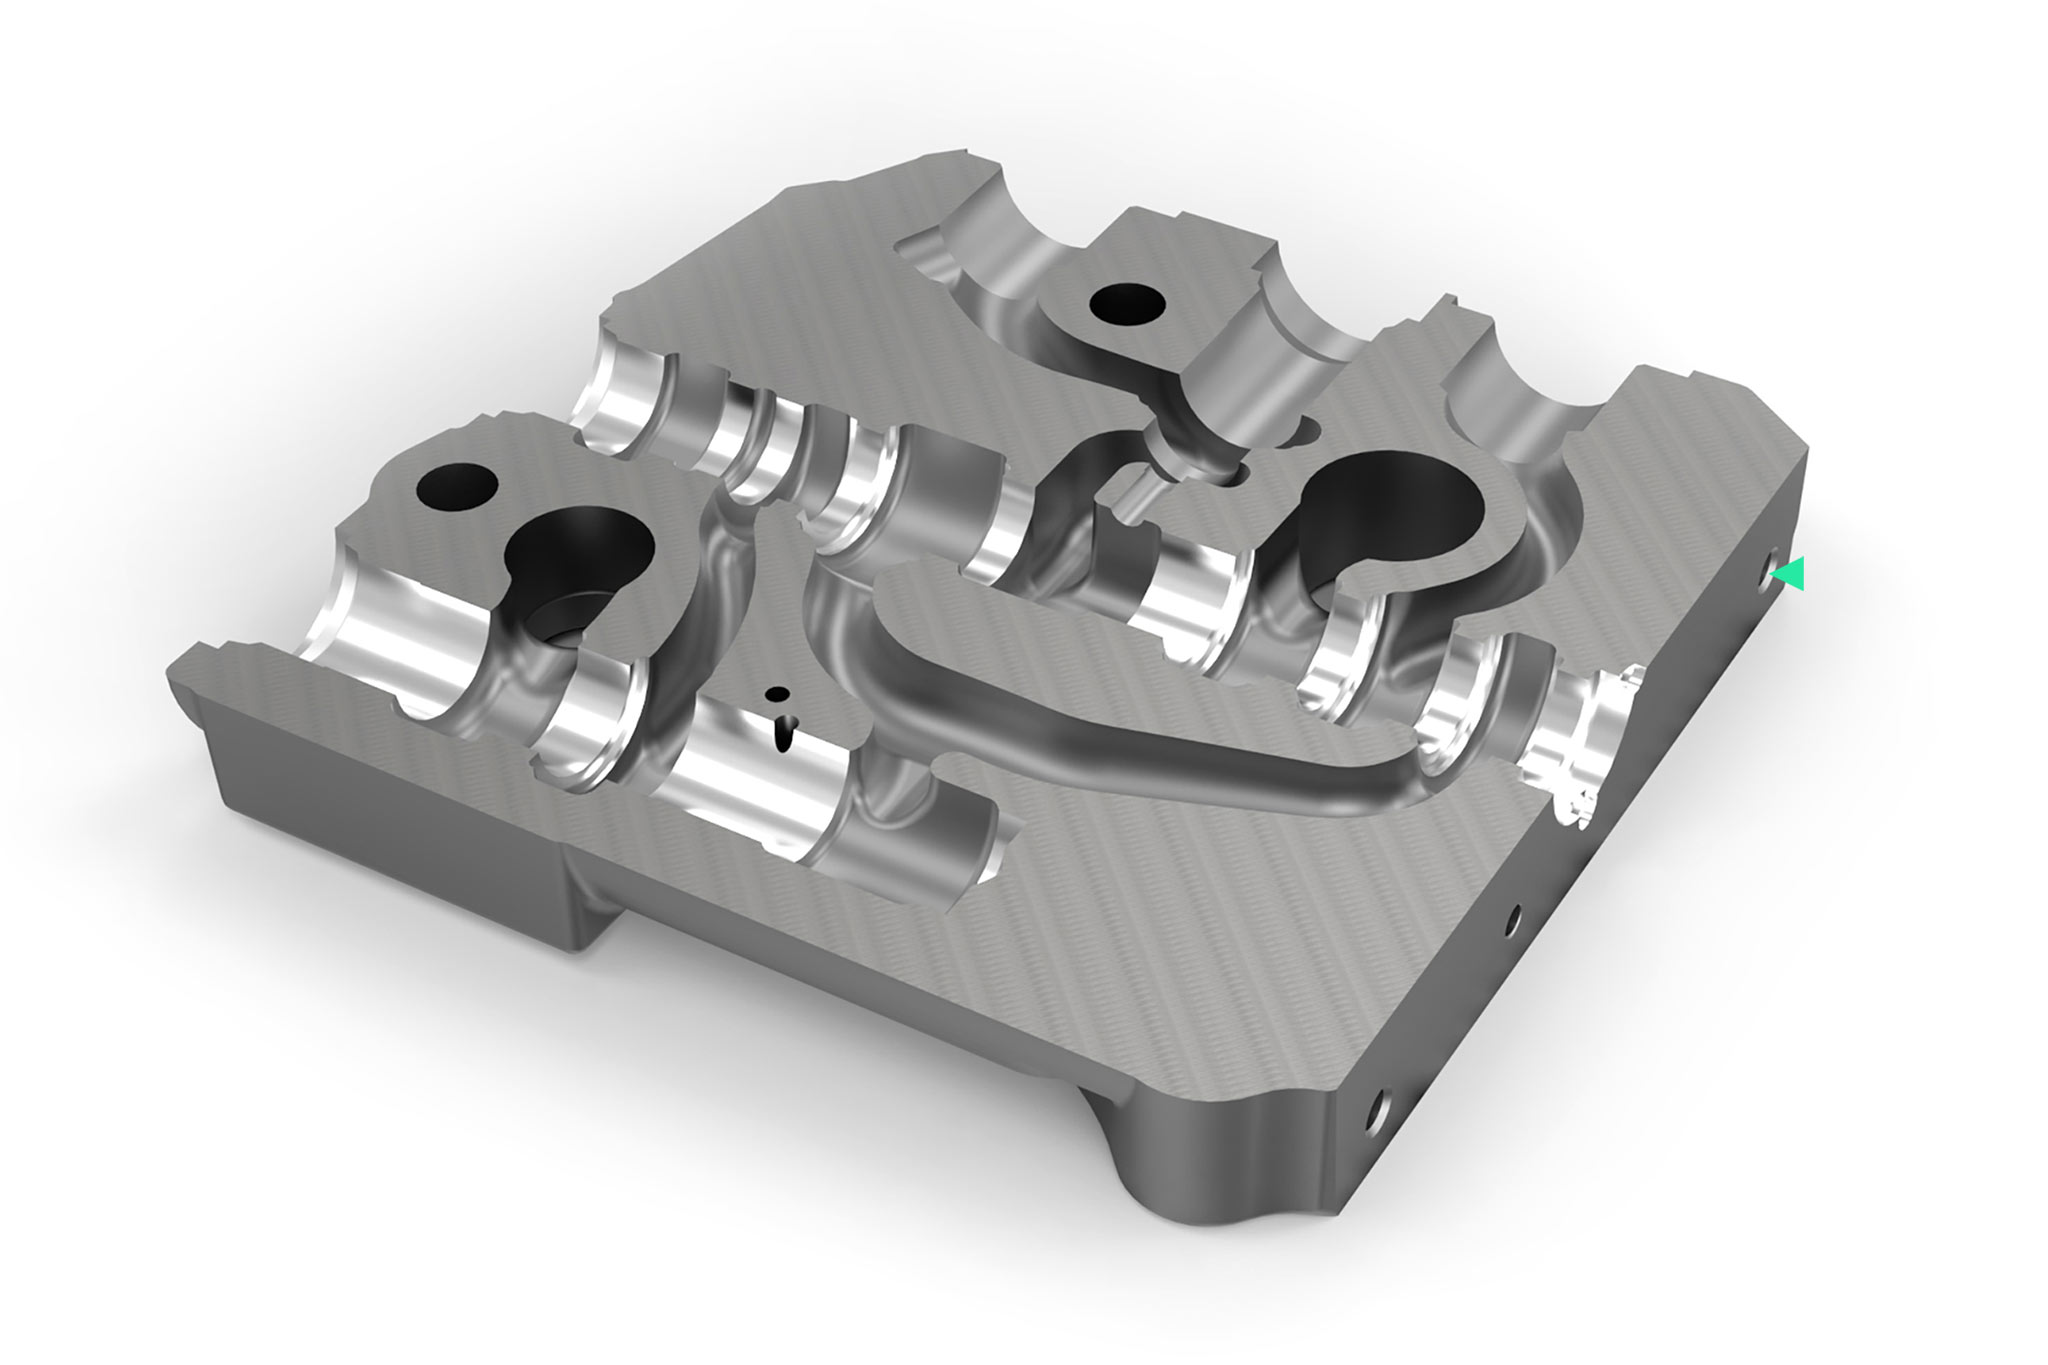
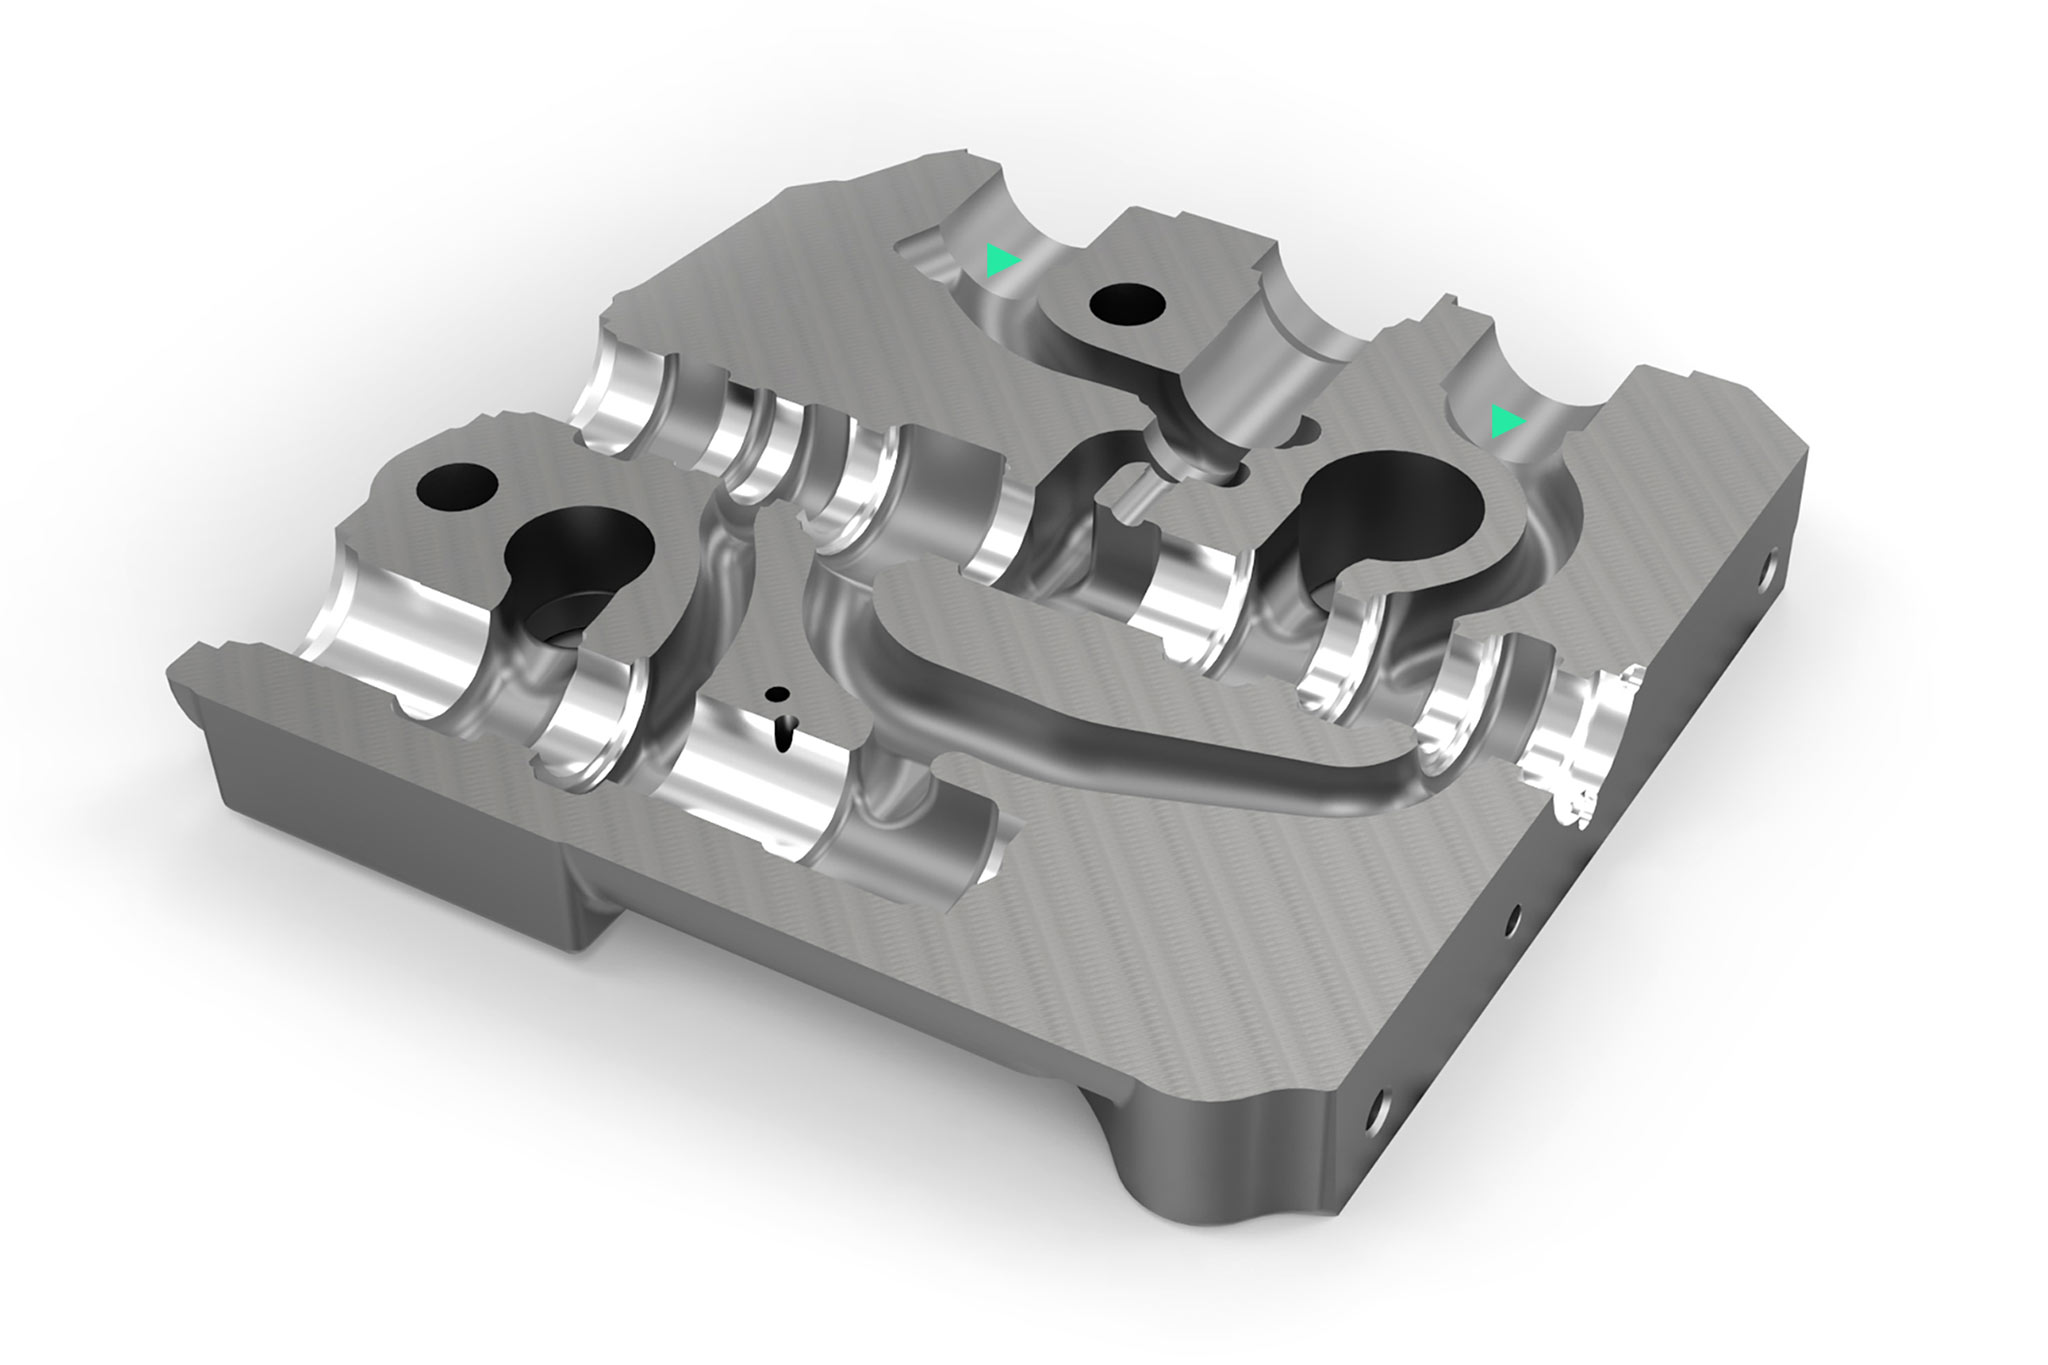
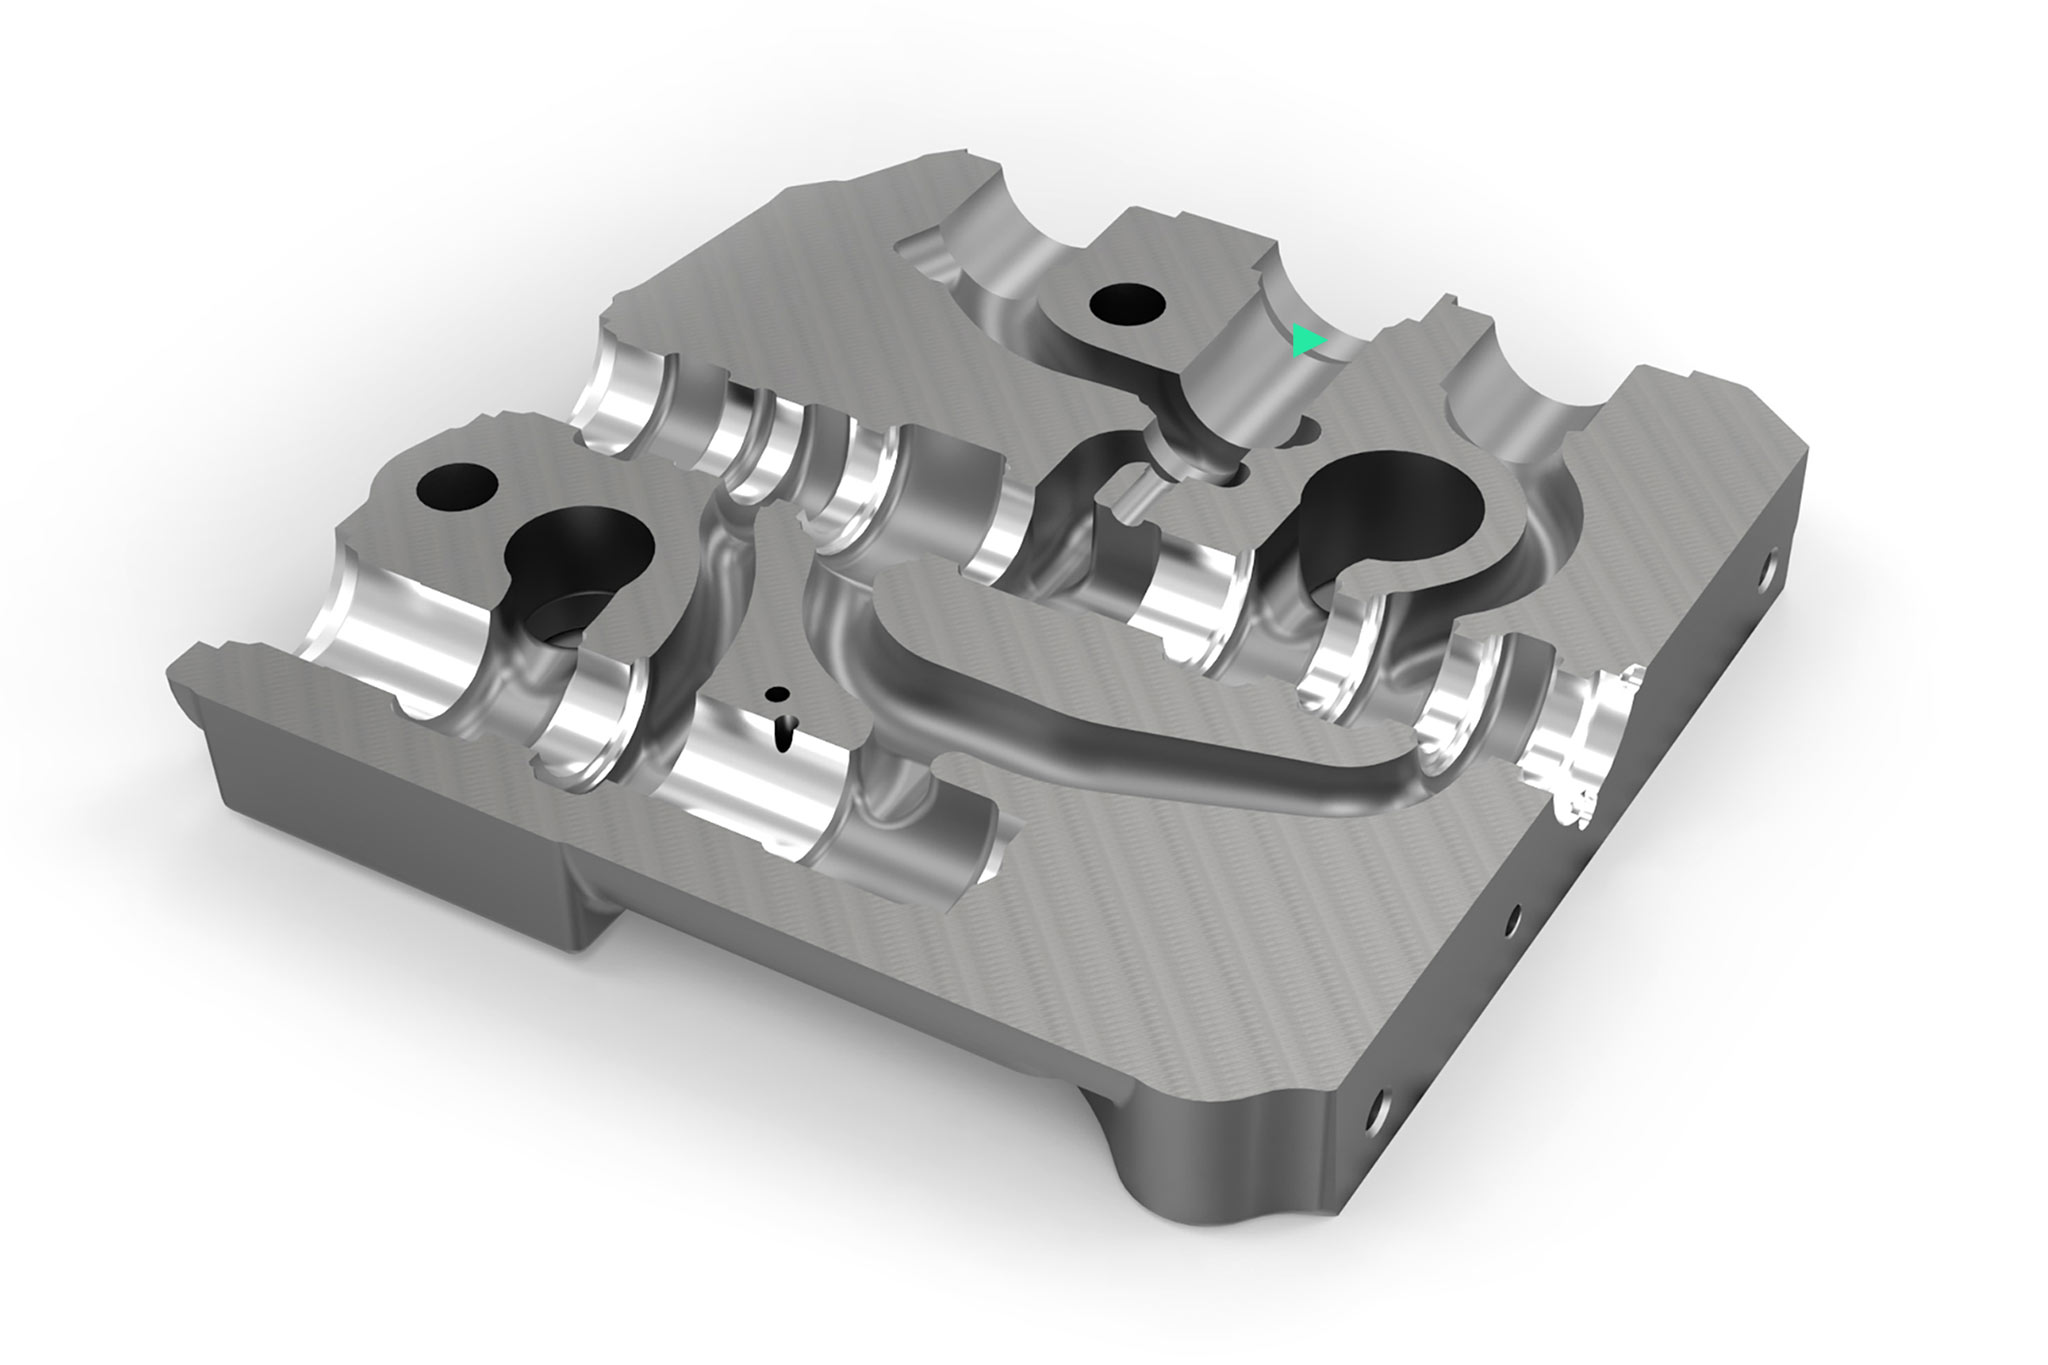
Tudo depende do furo principal. A fabricação de corpos de válvulas é um dos pontos mais importantes no mundo da tecnologia de fluidos. Durante anos, a experiência MAPAL tem sido solicitada para o furo do carretel. A dimensão da folga com o furo do carretel depende da precisão desse furo, de modo que o óleo hidráulico possa fluir na direção necessária sem vazamentos. Isso é definido de forma muito restrita em válvulas hidráulicas modernas. A circularidade, a forma cilíndrica, a linearidade e a qualidade da superfície da superfície desse furo são cruciais.
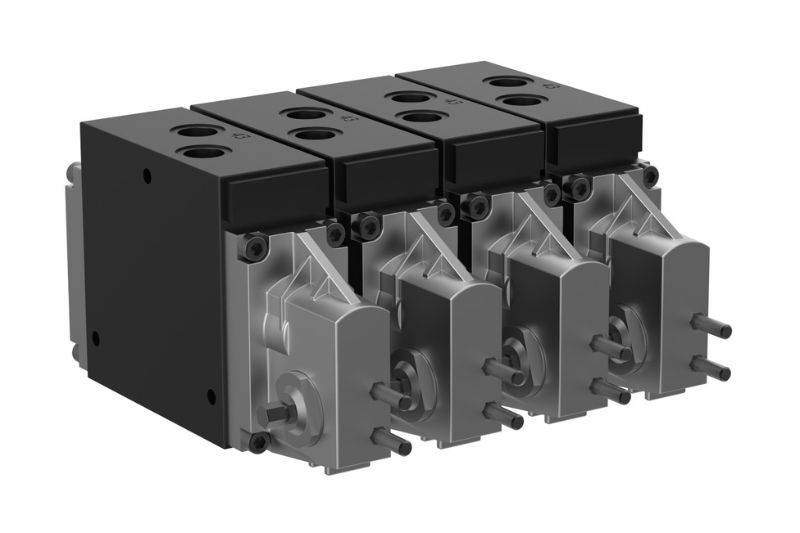
Exigências da usinagem
- Situação flutuante da tolerância do fundido
- Corte interrompido severo
- Evitar a formação de anéis durante o mandrilamento e garantir a remoção segura dos cavacos
- Evitar falhas macroscópicas nas bordas de controle no processo de mandrilamento
- Exigências elevadas para tolerância de forma e posição
- Remoção constante de material antes do brunimento
- Consideração da variação dos componentes e os espaços limitados de armazenamento das ferramentas no conceito de usinagem
Válvula direcional
As válvulas direcionais são válvulas acionadas mecânica ou eletronicamente com várias posições de comutação. Dependendo da posição especificada da bobina ao longo das bordas de controle, um fluxo com volume é definido para operar o equipamento conectado. O compensador de pressão individual ajusta uma queda de pressão com carga constante através da borda de controle de alimentação do êmbolo, de modo que um controle de fluxo com volume independente da pressão de carga seja obtido em toda a faixa de ajuste, também na operação paralela (compensação de carga). O sistema deve estar livre de vazamentos, para evitar quedas acidentais da carga, mesmo nas operação em paralelo.
Usinagens de furos
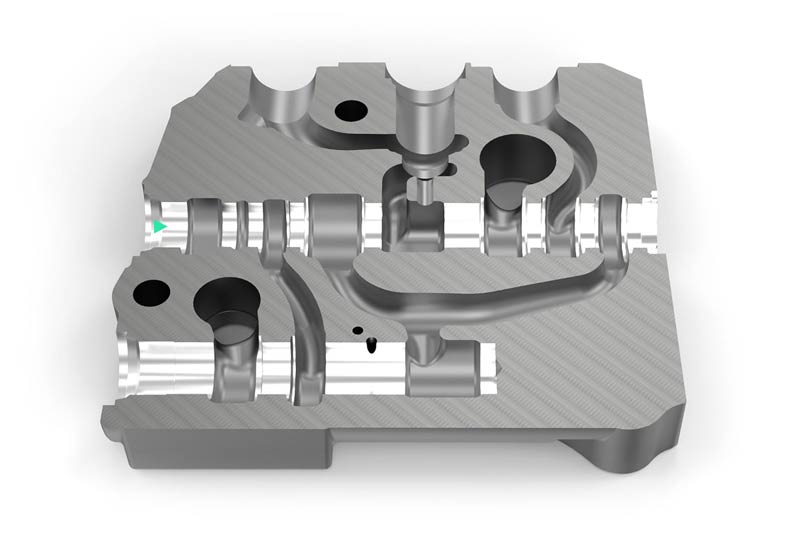
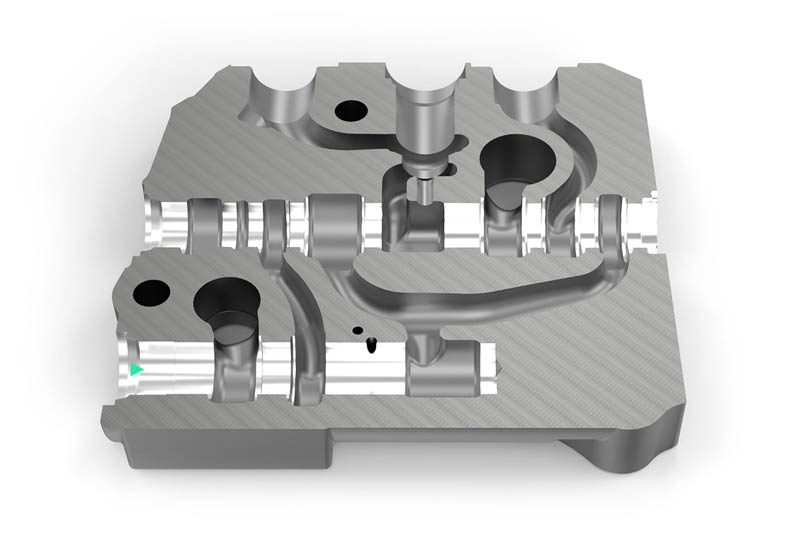
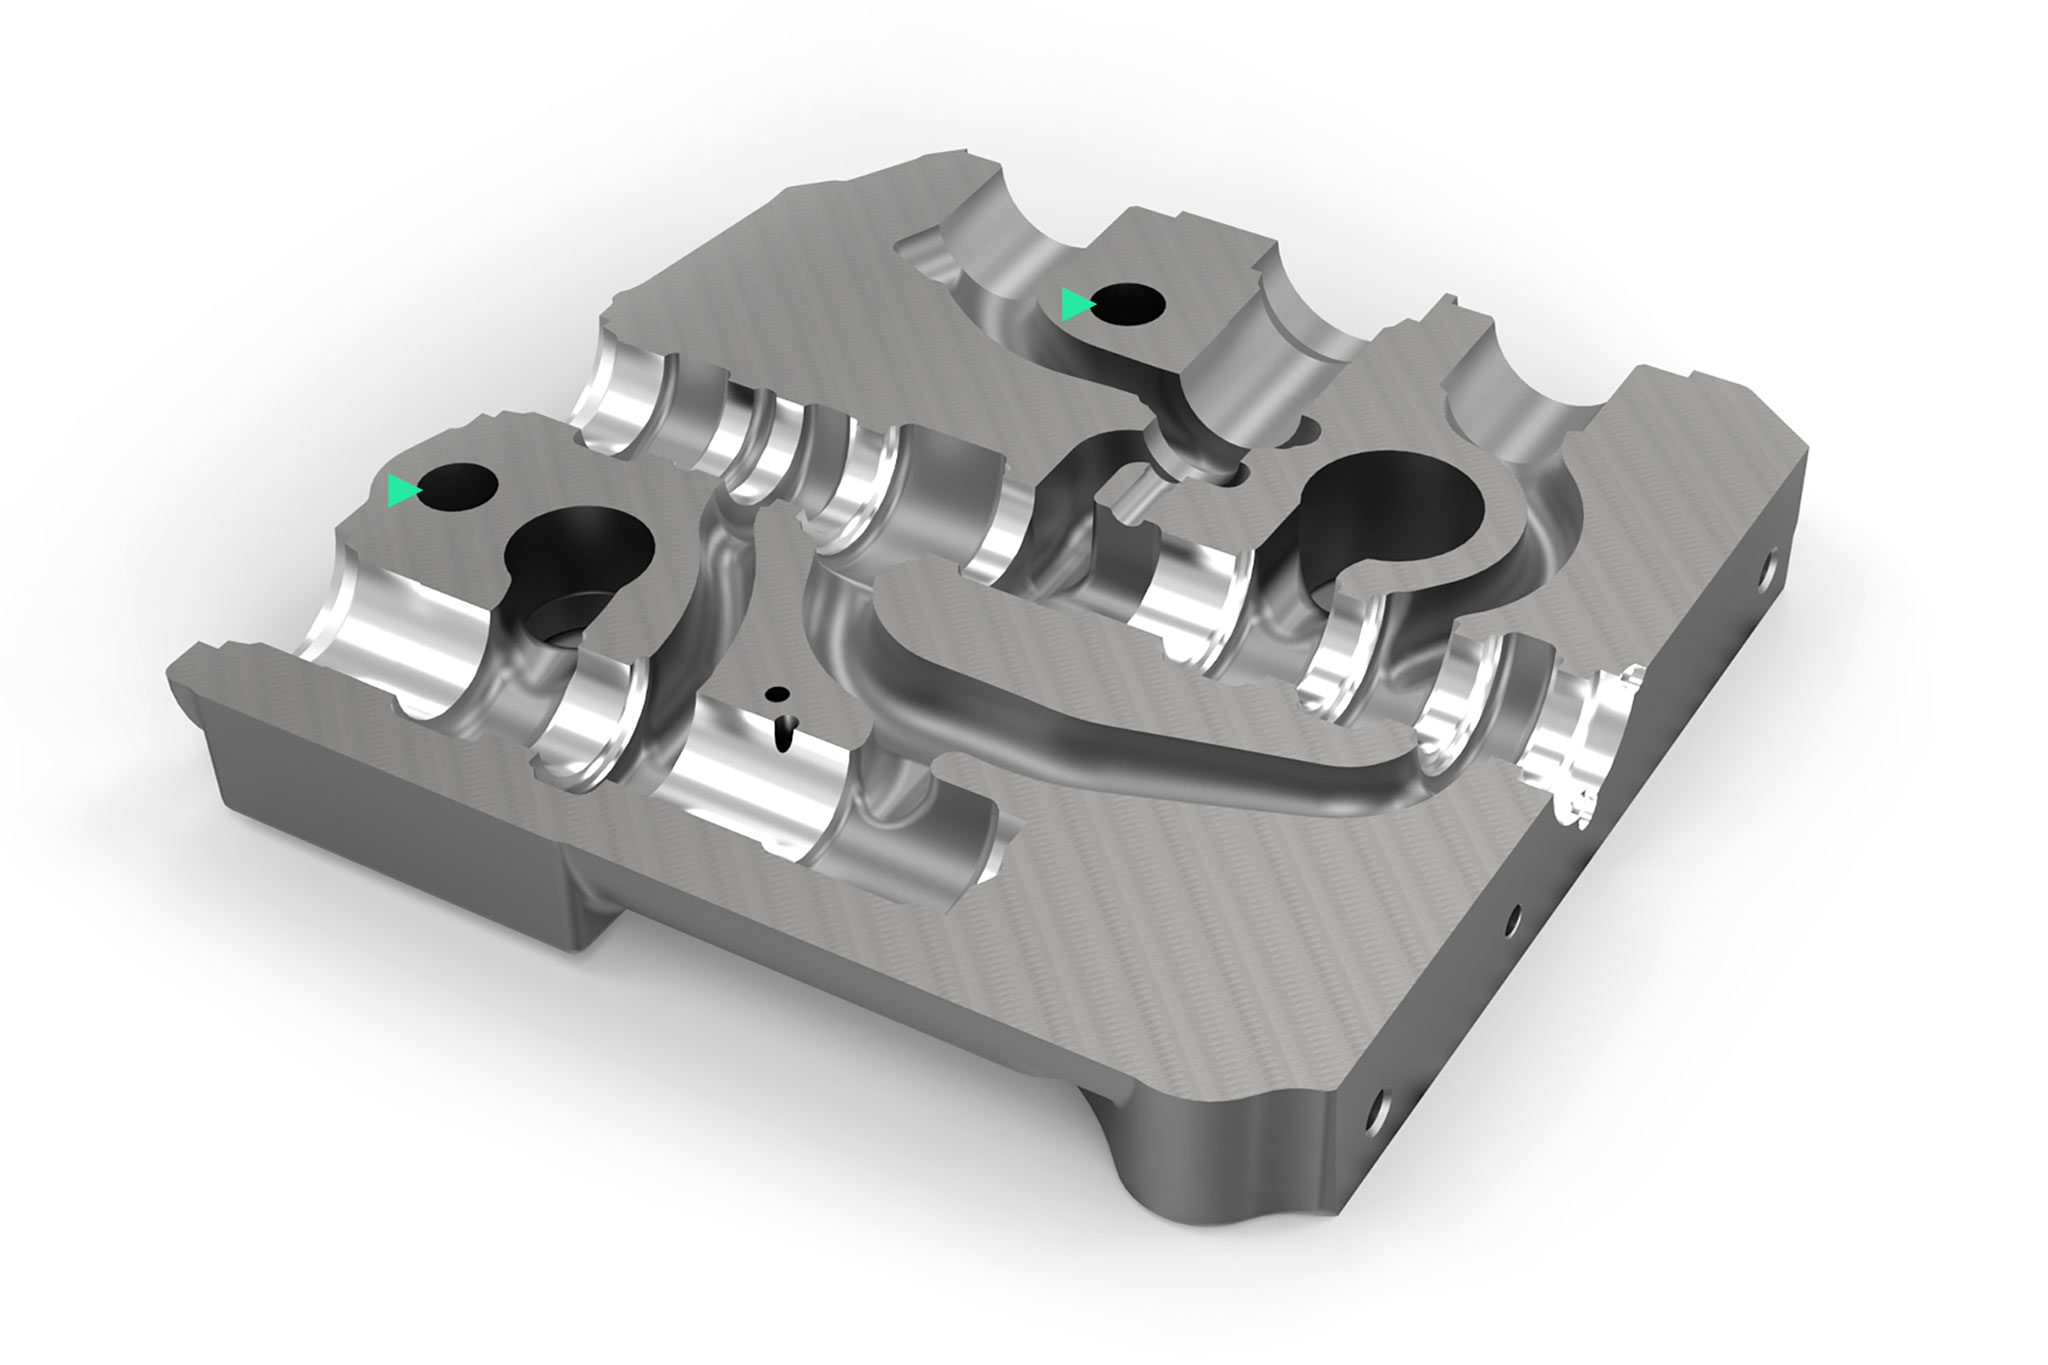
应用解决方案
1 – 使用固定刀具实现中、小批量
2 - 使用固定和可调刀具实现大批量
Situação inicial no cliente
Corpo da válvula EN-GJS-400-15 – Furo do carretel e furo do compensador
- Produção em grande escala
- Configuração da ferramenta desejada
- Altas taxas de hora da máquina
- Altos custos para posterior brunimento em passe único
3 – Tamaños de lotes reducidos: reducción en los cambios de herramientas gracias a las herramientas combinadas
Situación inicial del cliente
Carcasa de la válvula EN-GJL-300 – Perforación
- Lotes pequeños
- Posibilidad de ajuste de la herramienta disponible
- Demasiados/frecuentes cambios de herramientas
- Altas tarifas por hora de las máquinas
- Alto esfuerzo debido al bruñido de espinas
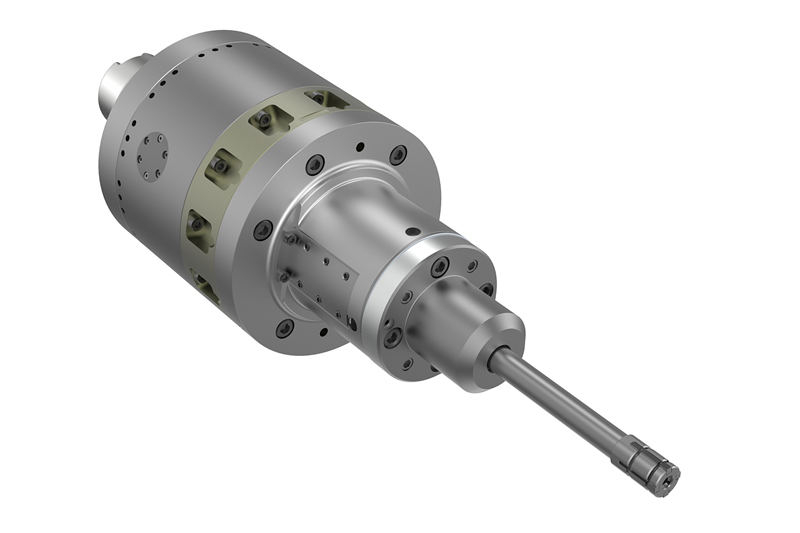
4 – Bruñido flexible en el centro de mecanizado
客户的初始情况
阀门外壳 EN-GJS-400-15 - 压力天平孔/珩磨加工
- 减少额外成本的要求
- 现有加工中心改装为 TOOLTRONIC
- 用于原型样板件制造以及中/小批量的珩磨加工
- 要求将珩磨流程对单独的机床不采用
5 - 工具管理
お客様の初期の加工状況
バルブケース FCD-400-15 - 完全加工
- 高い在庫水準
- 導入エリアのプロセスフローが最適ではなく、データ品質が不完全
- 十分でないコストの透明性
- 全般的な技能労働者不足による生産の変動
- ツール破損に関する問題
- 高いツールコスト
ツールソリューション
パイロット加工とボーリング
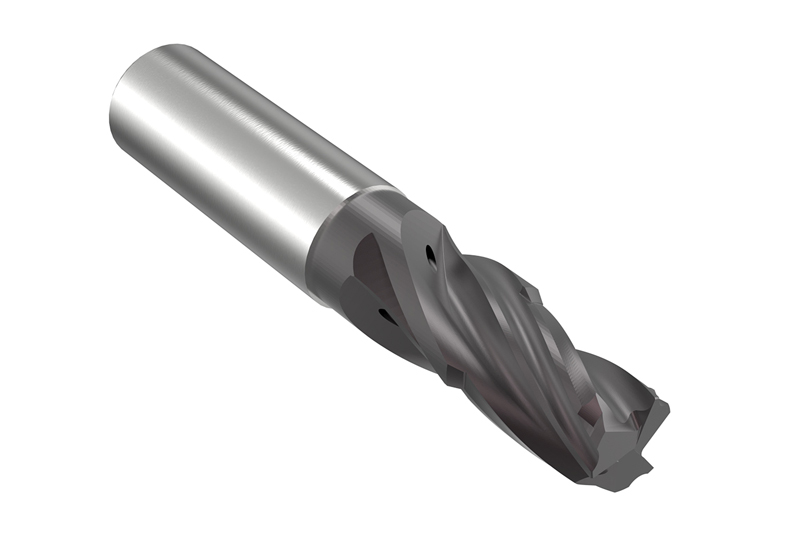
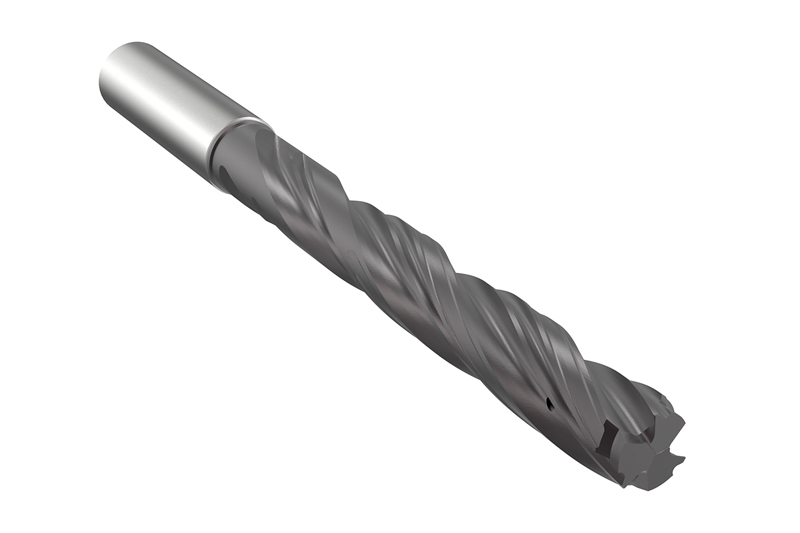
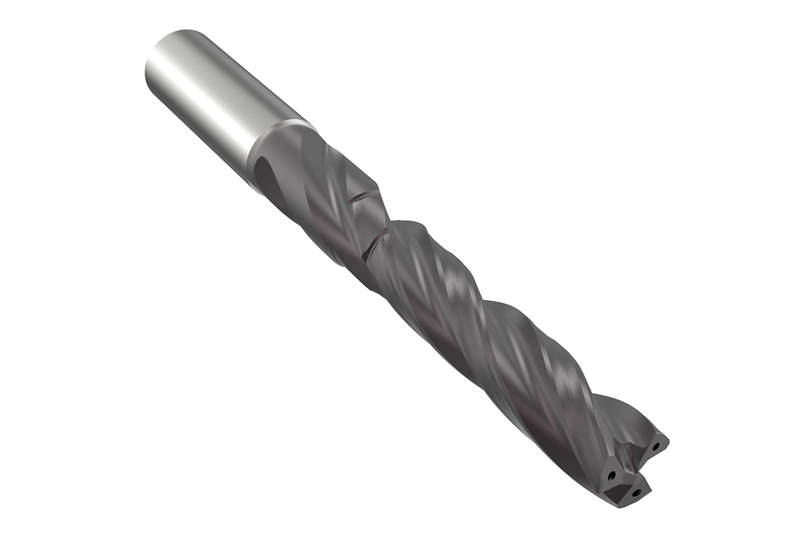
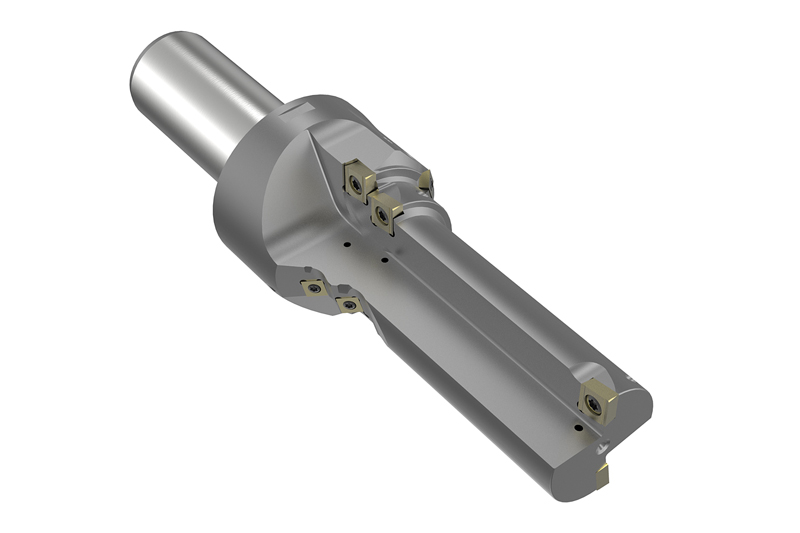
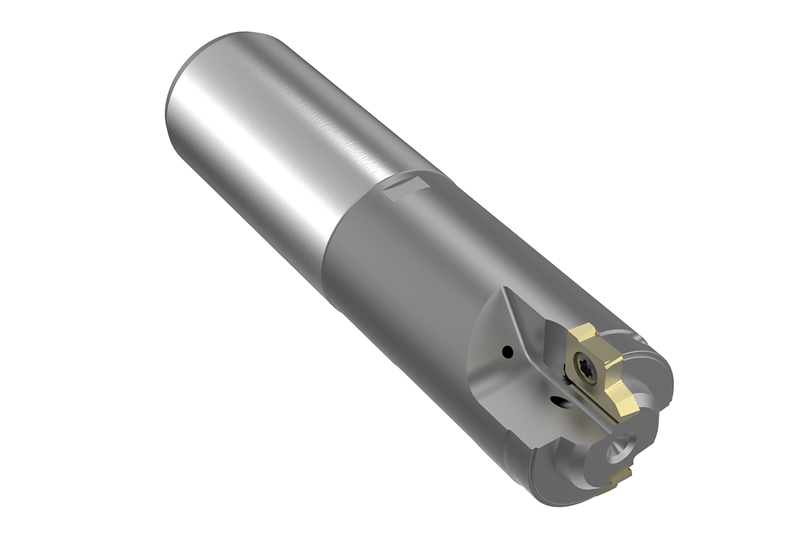
コントロールエッジ加工
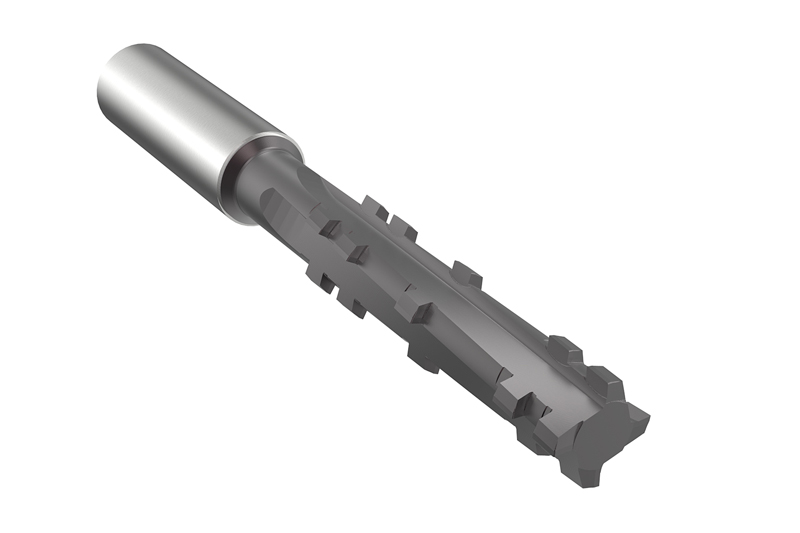
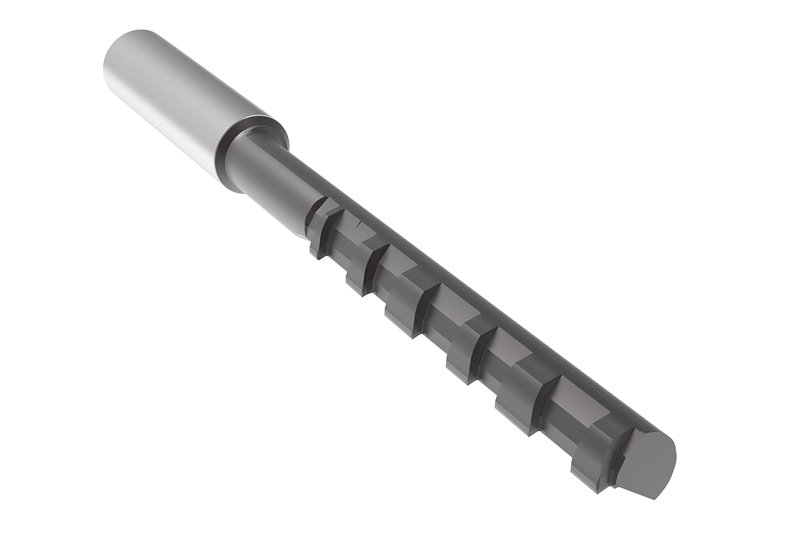
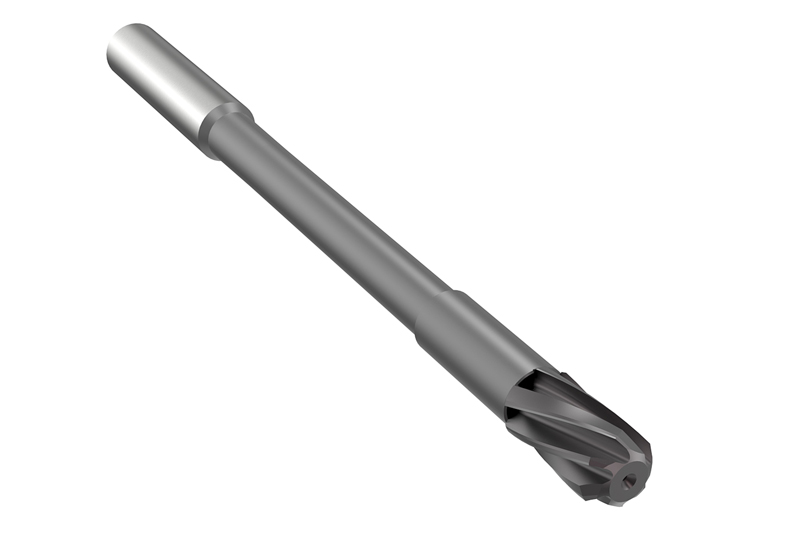
リーマ加工およびファインボーリング加工
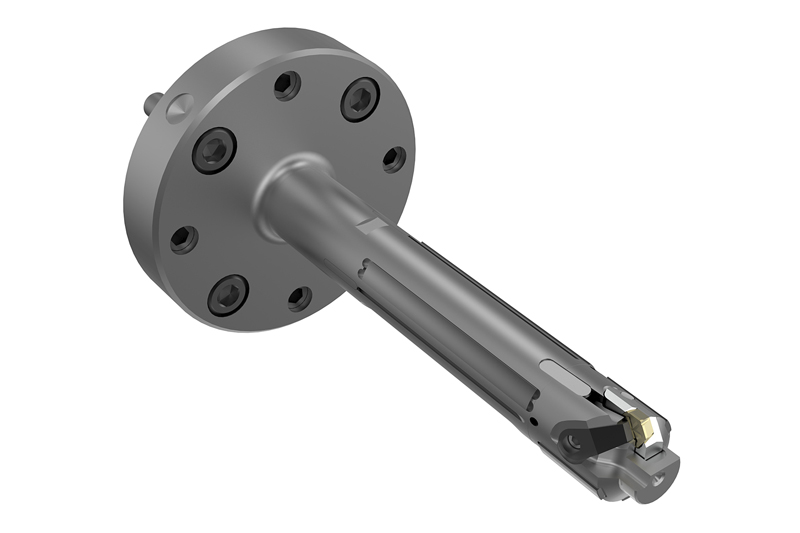
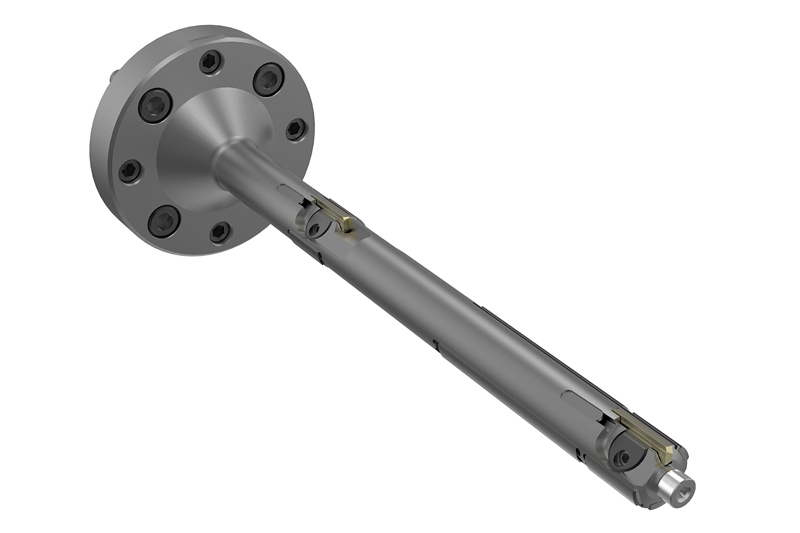
ホーニングによる仕上げ
frezowanie
Sujeción