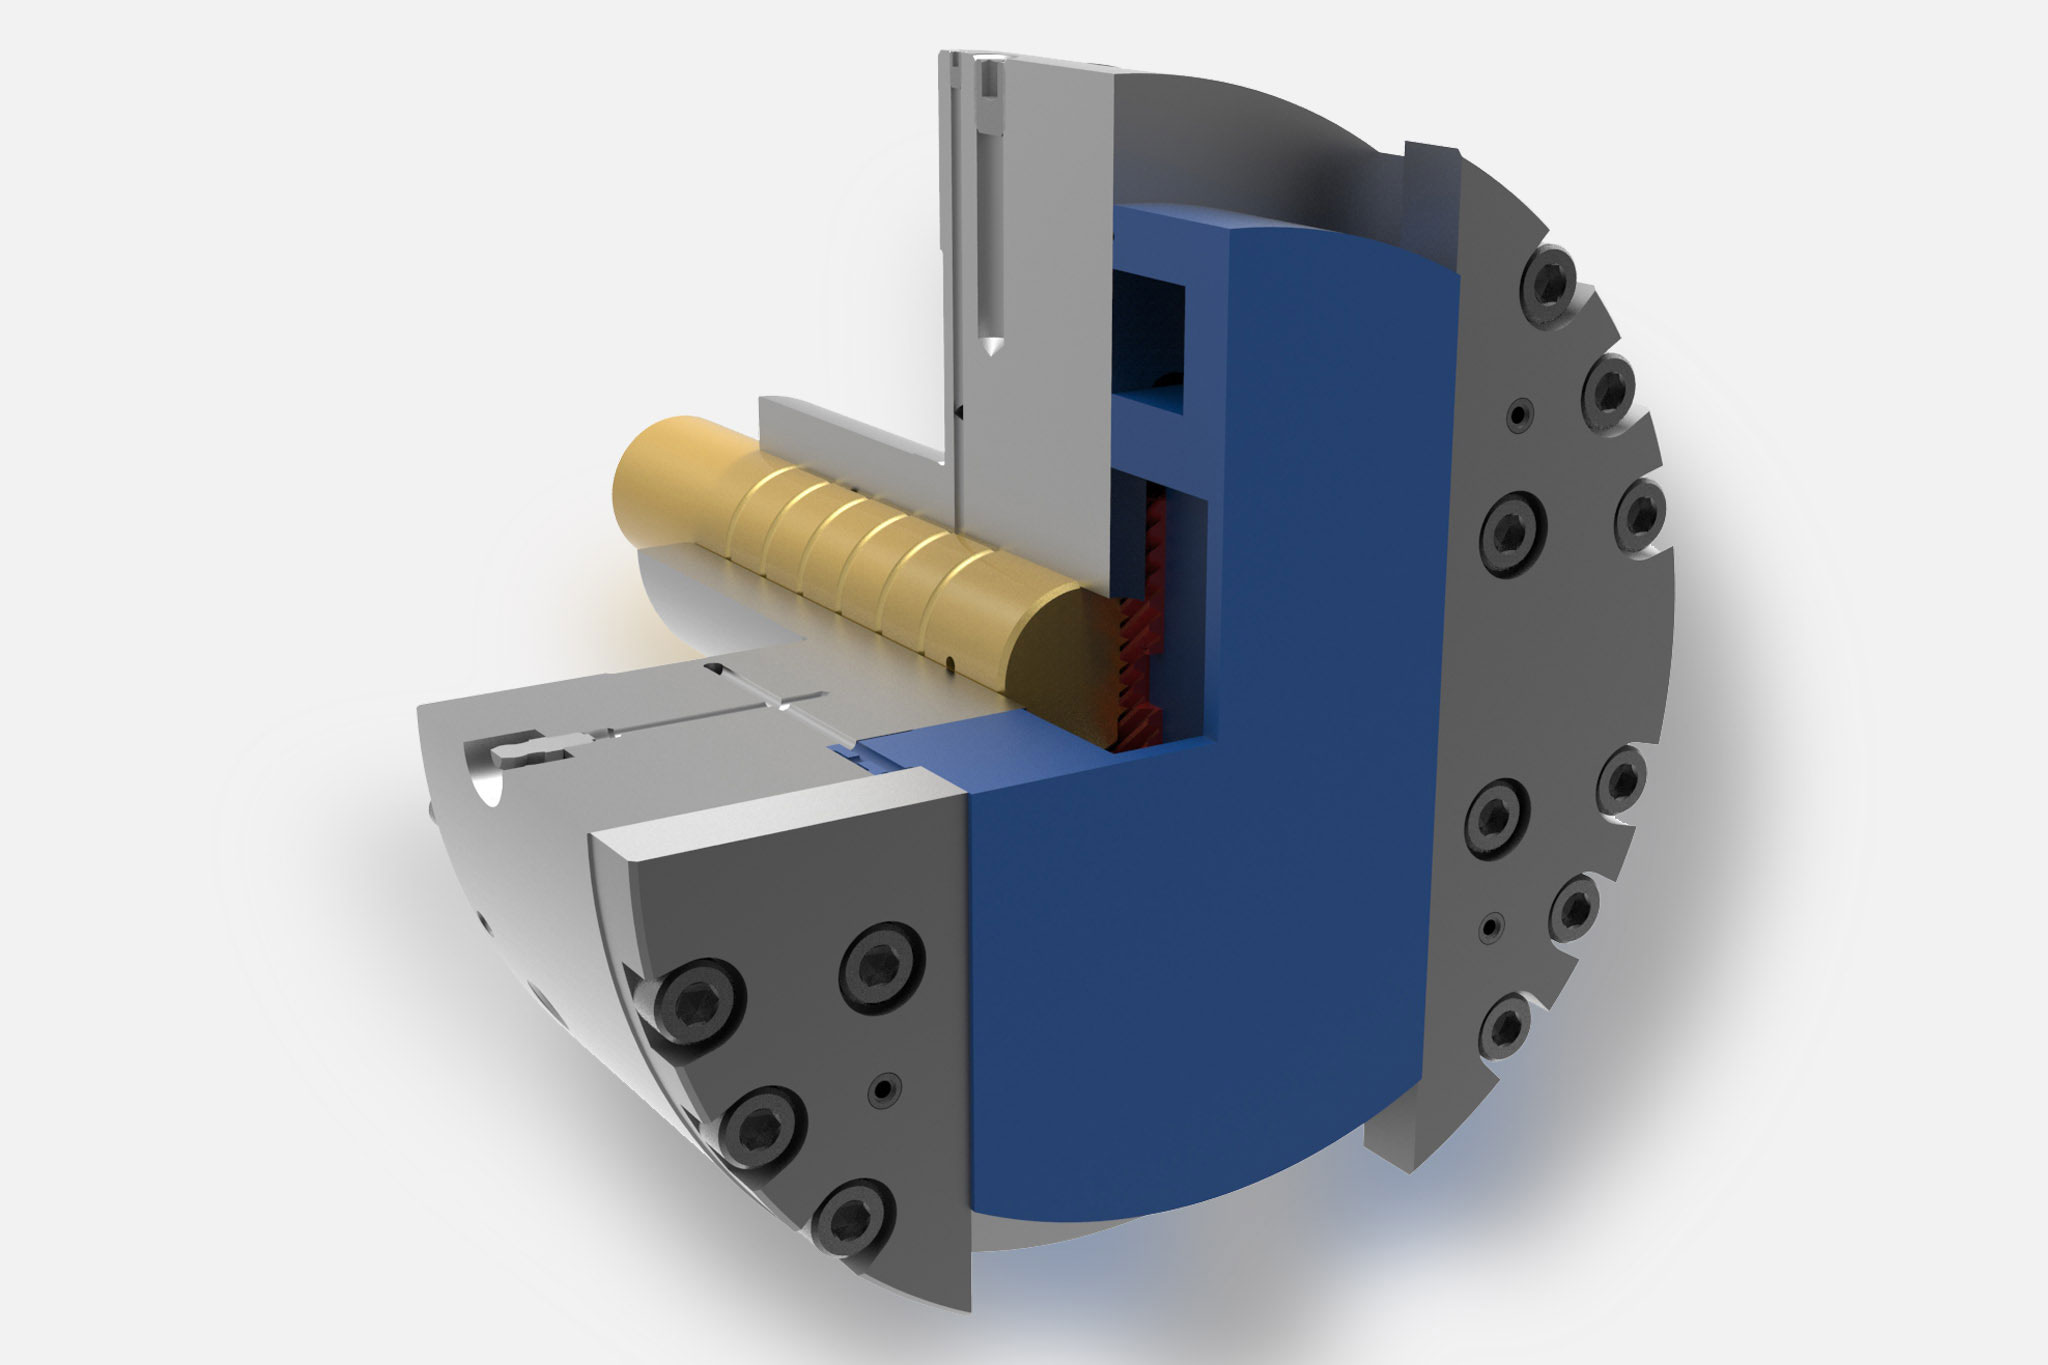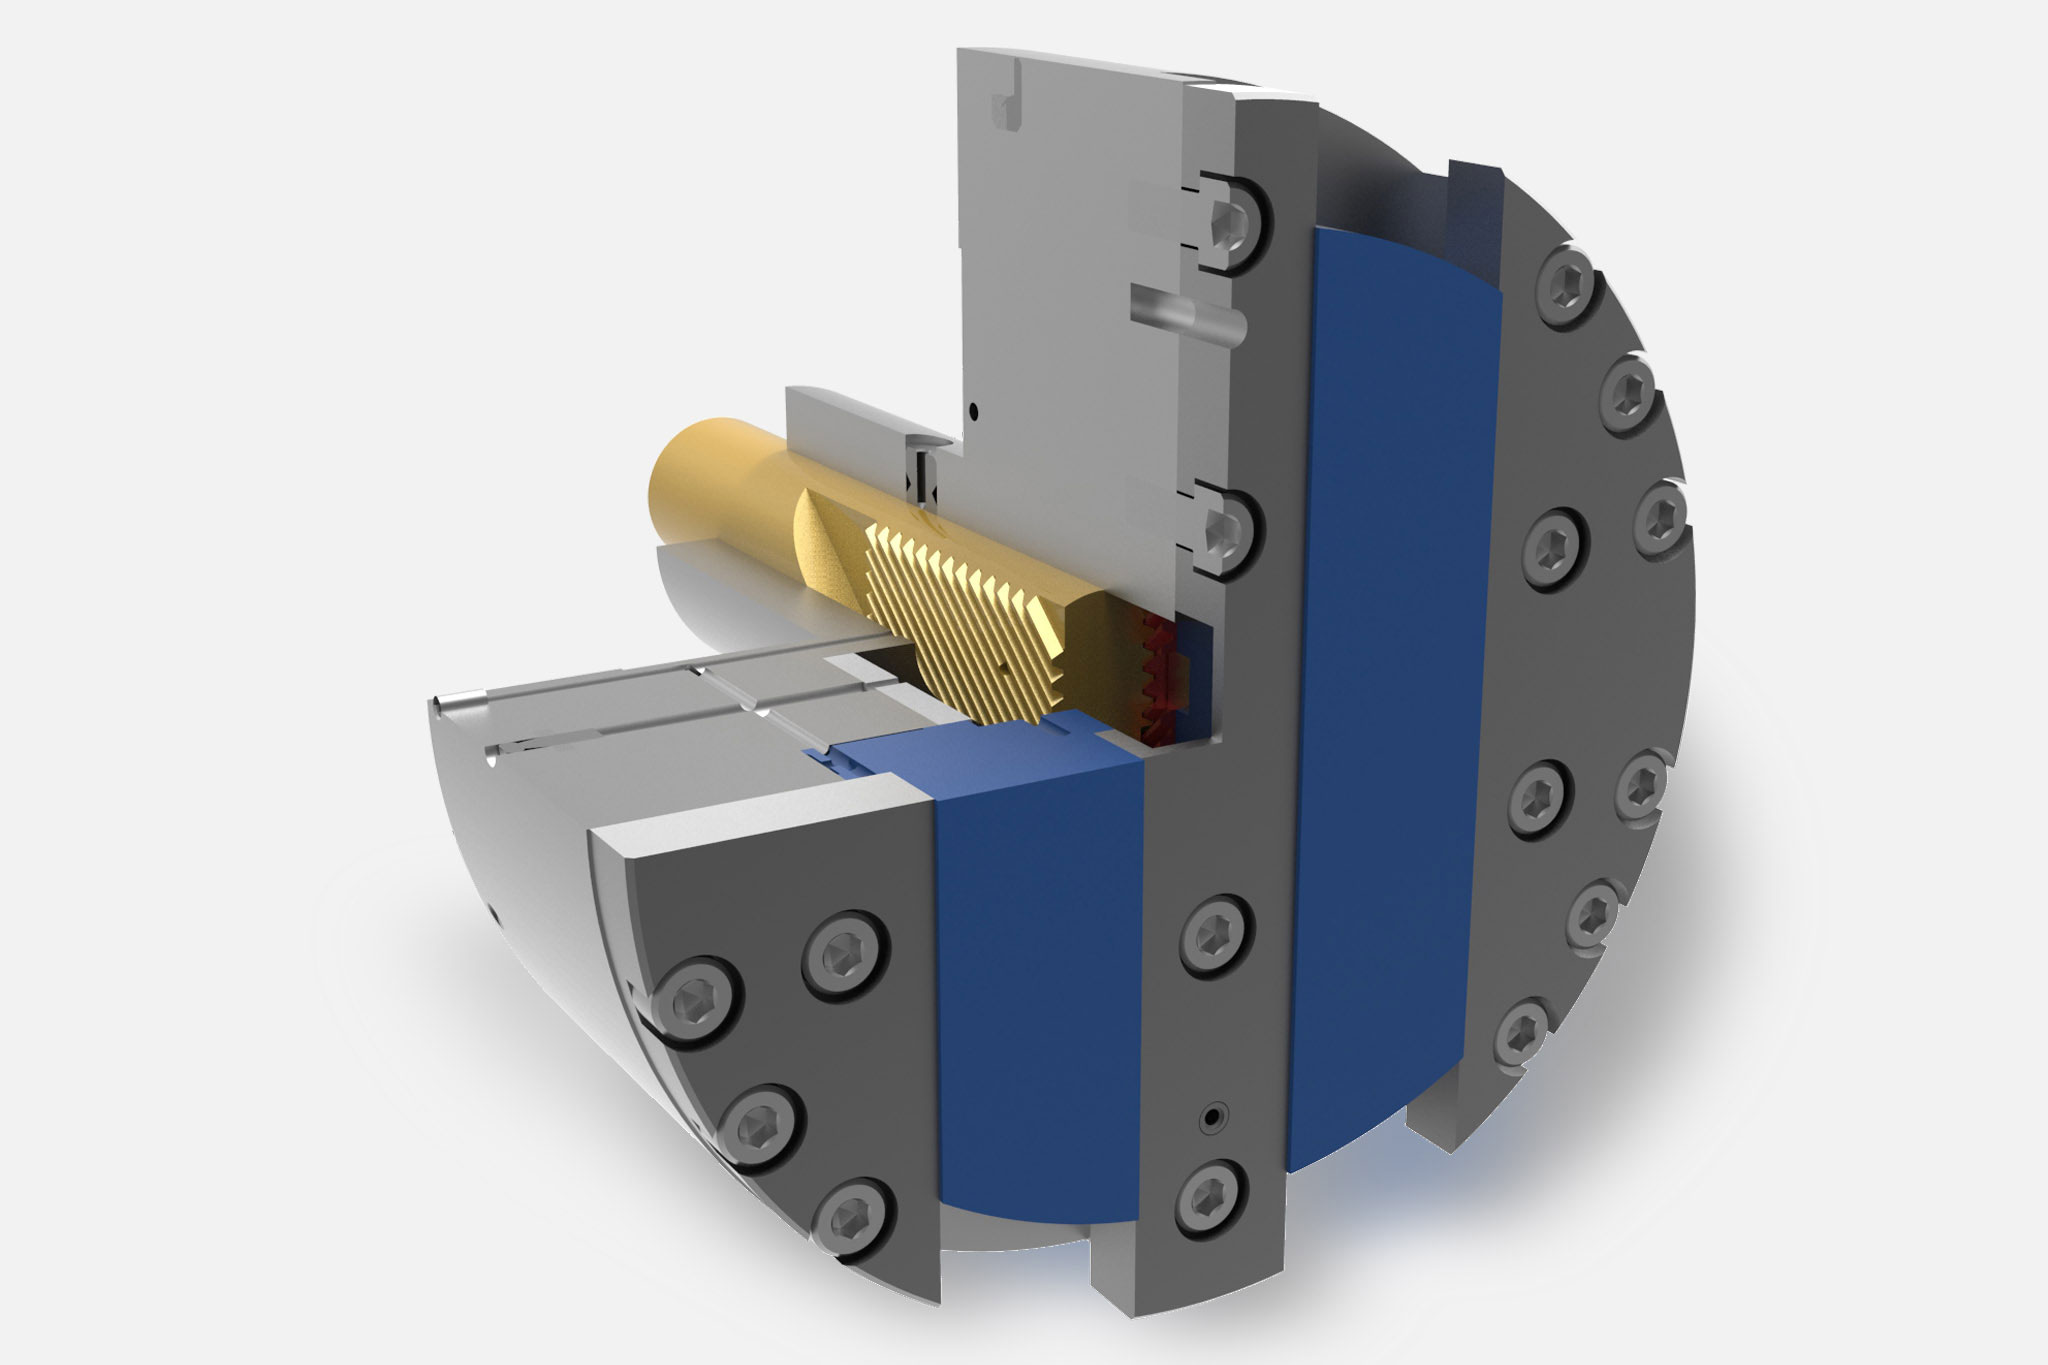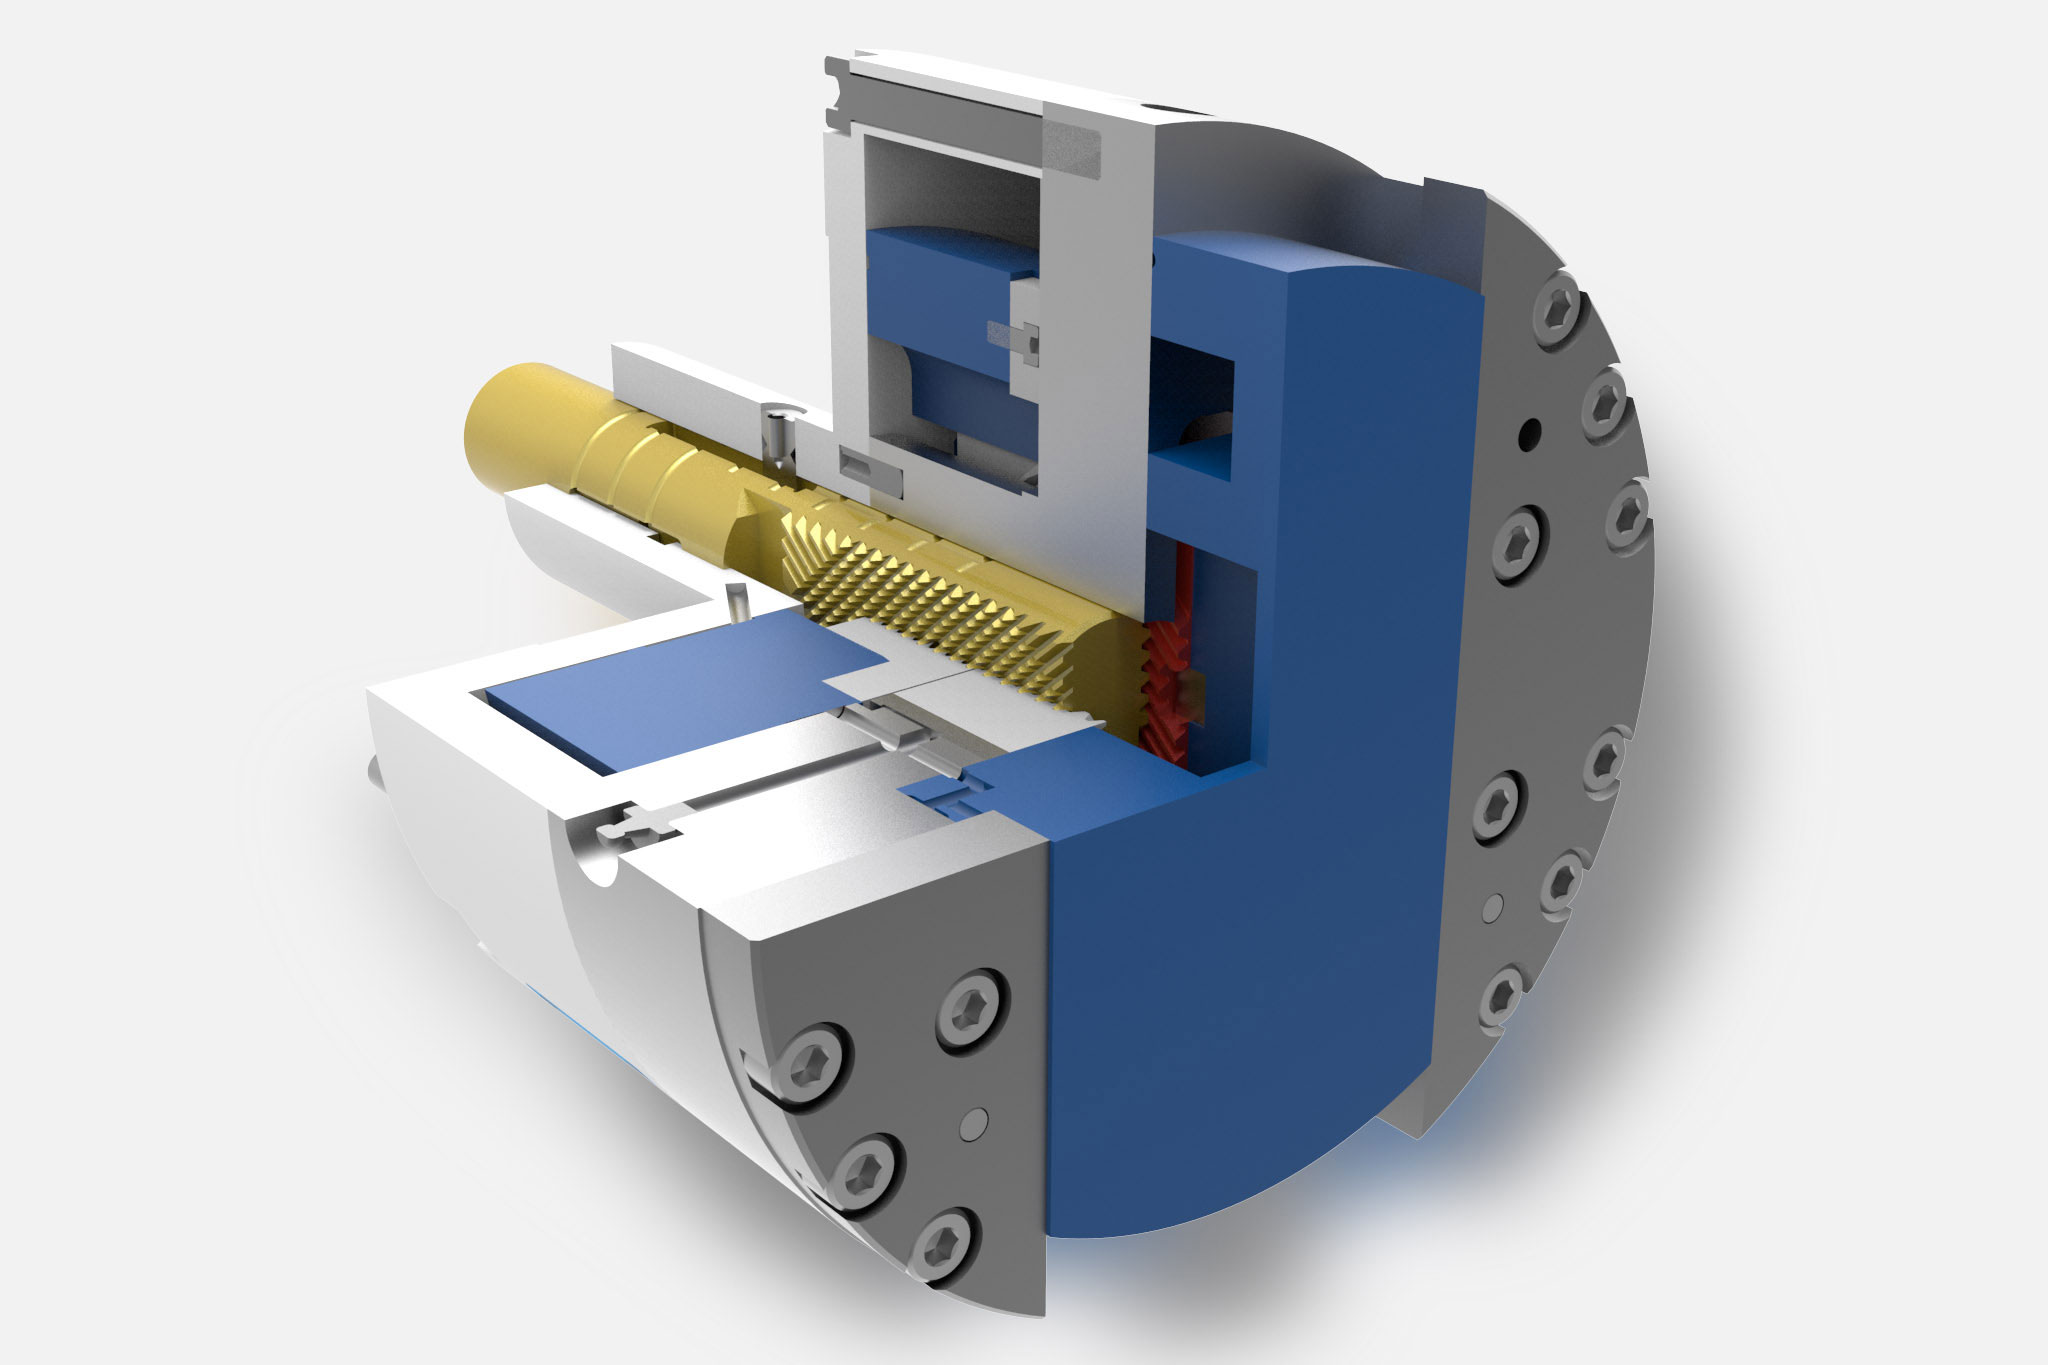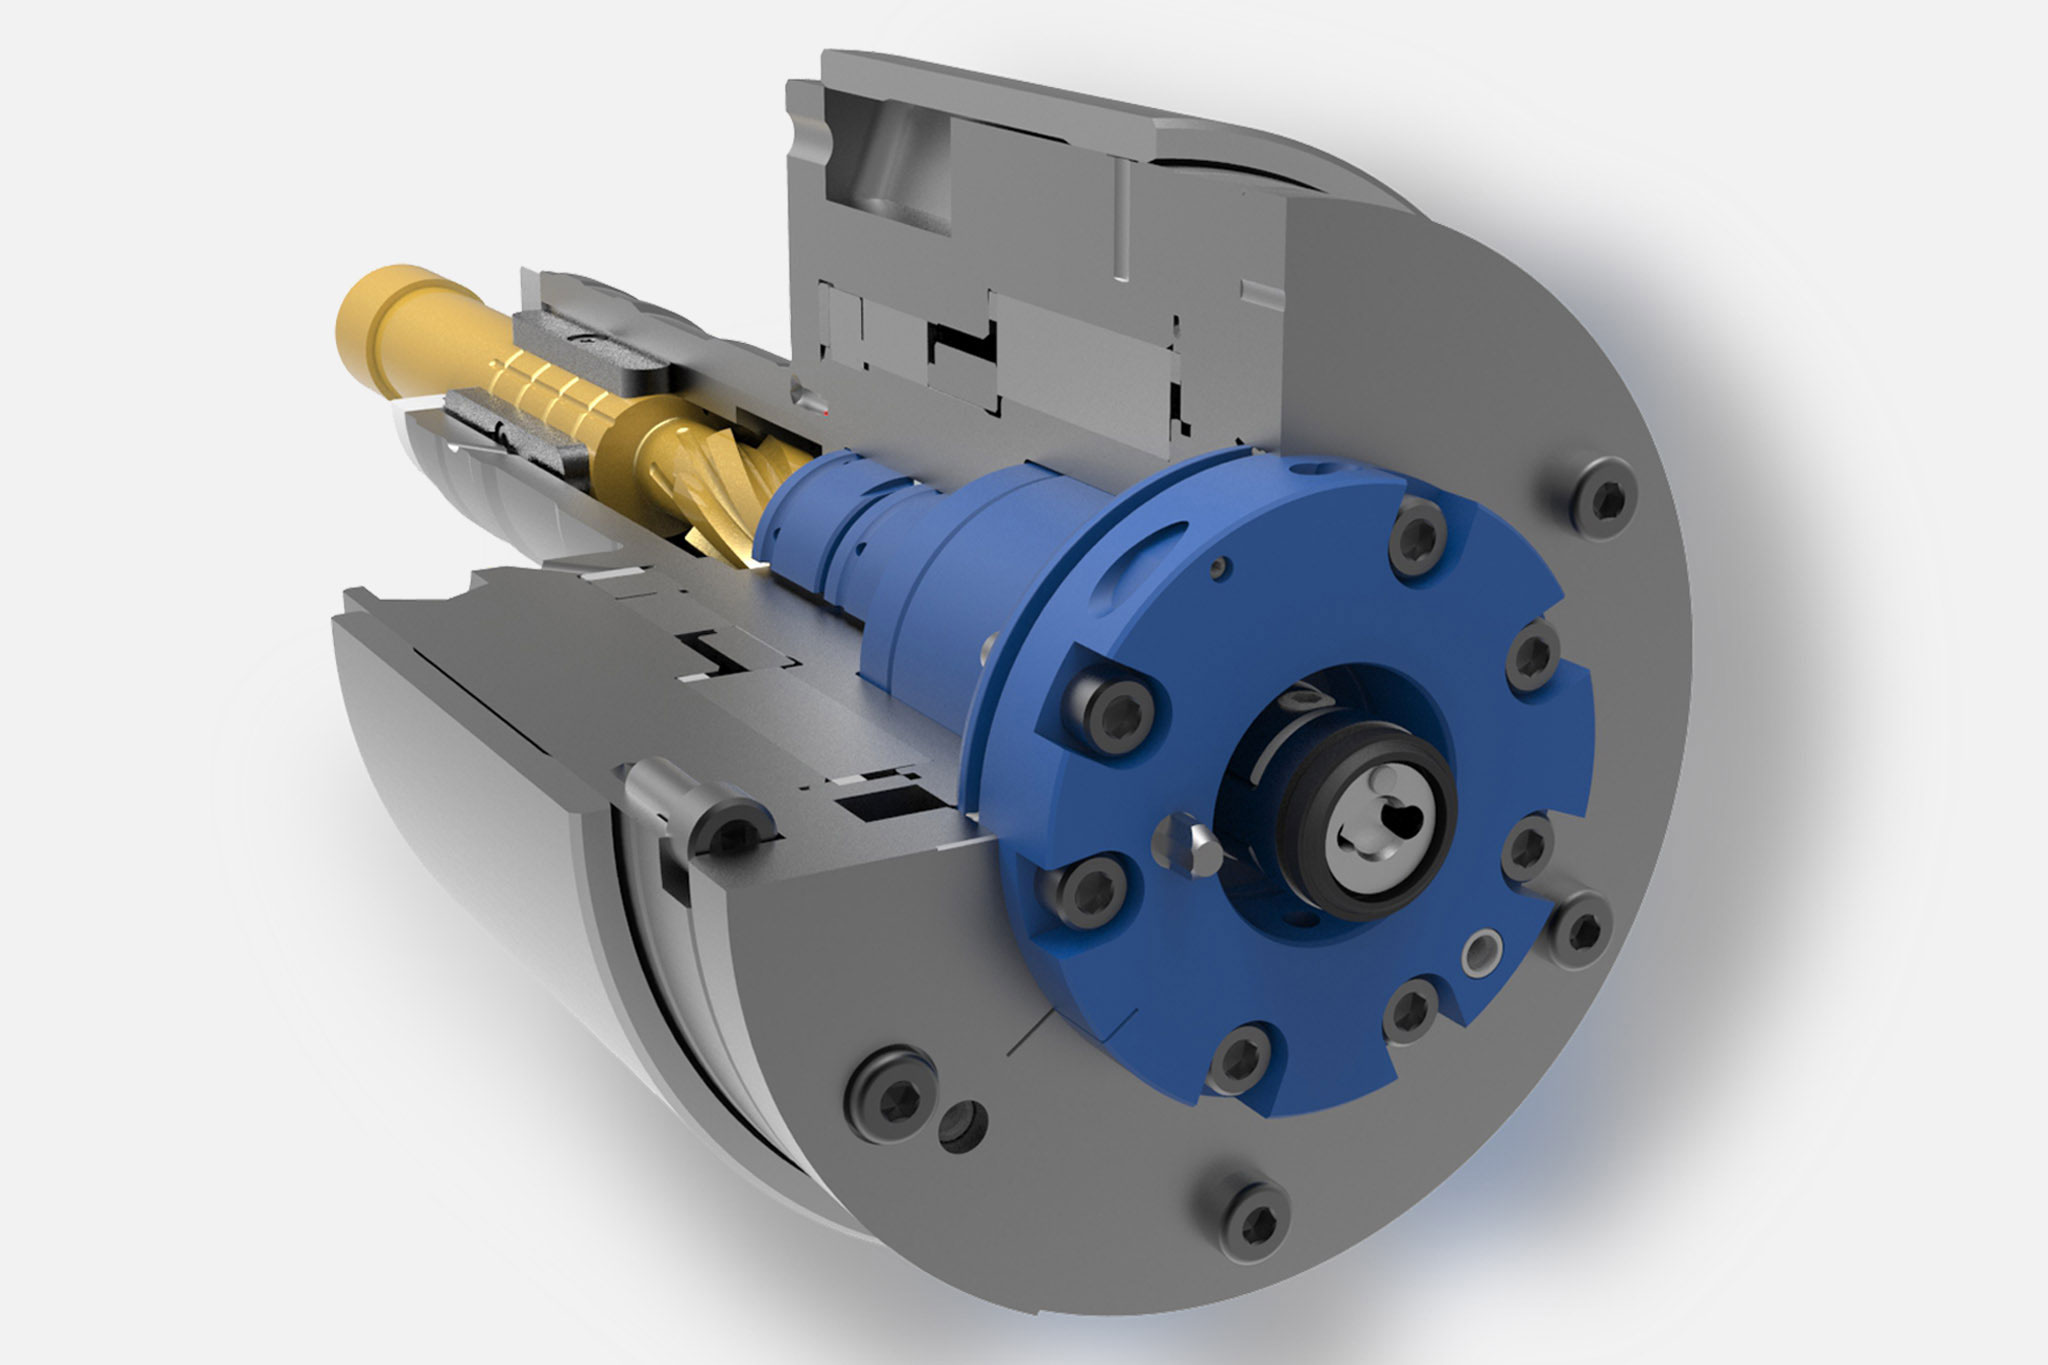
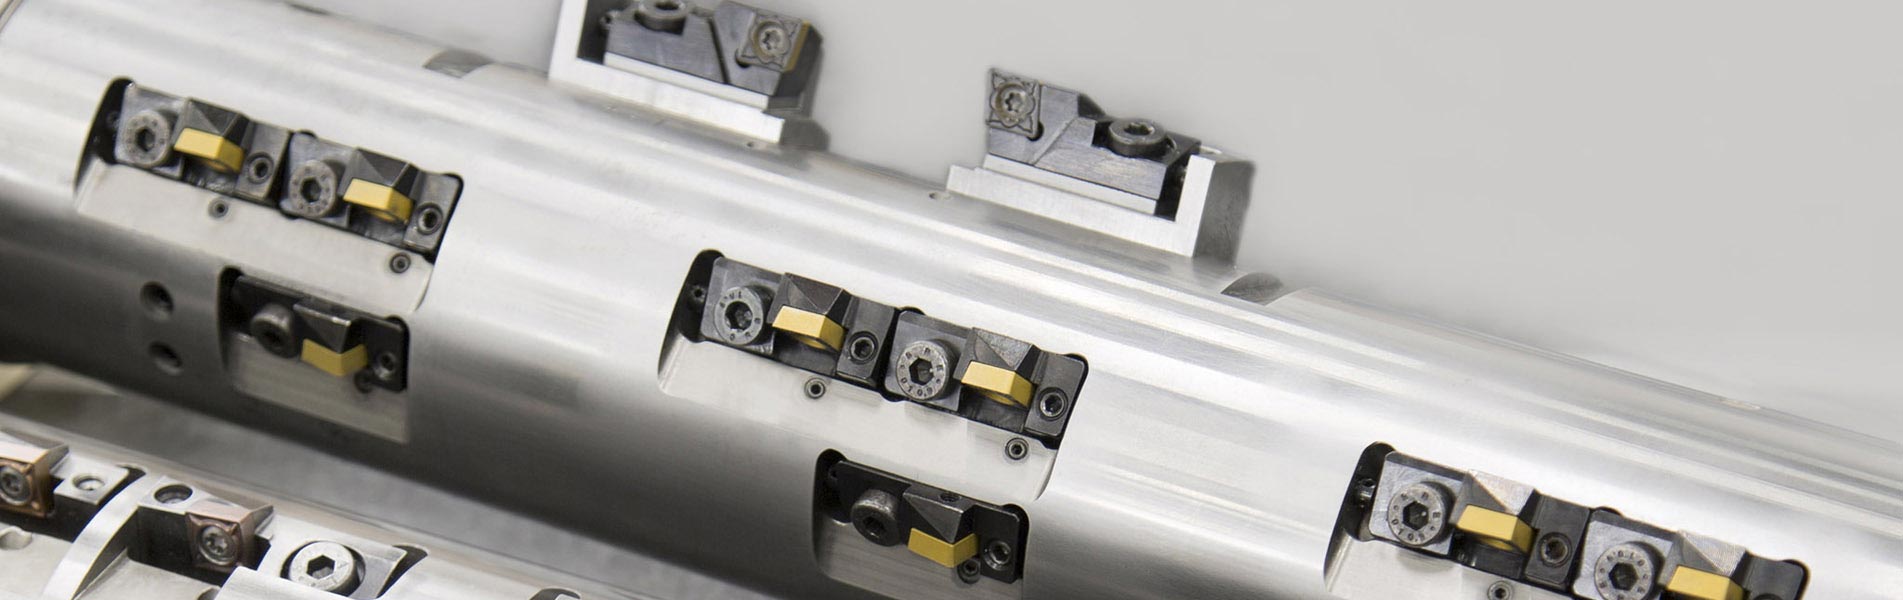
TOOLTRONIC i głowice do planowania
W zależności od zastosowania w obszarze narzędzi mechatronicznych stosuje się różne koncepcje narzędzi:
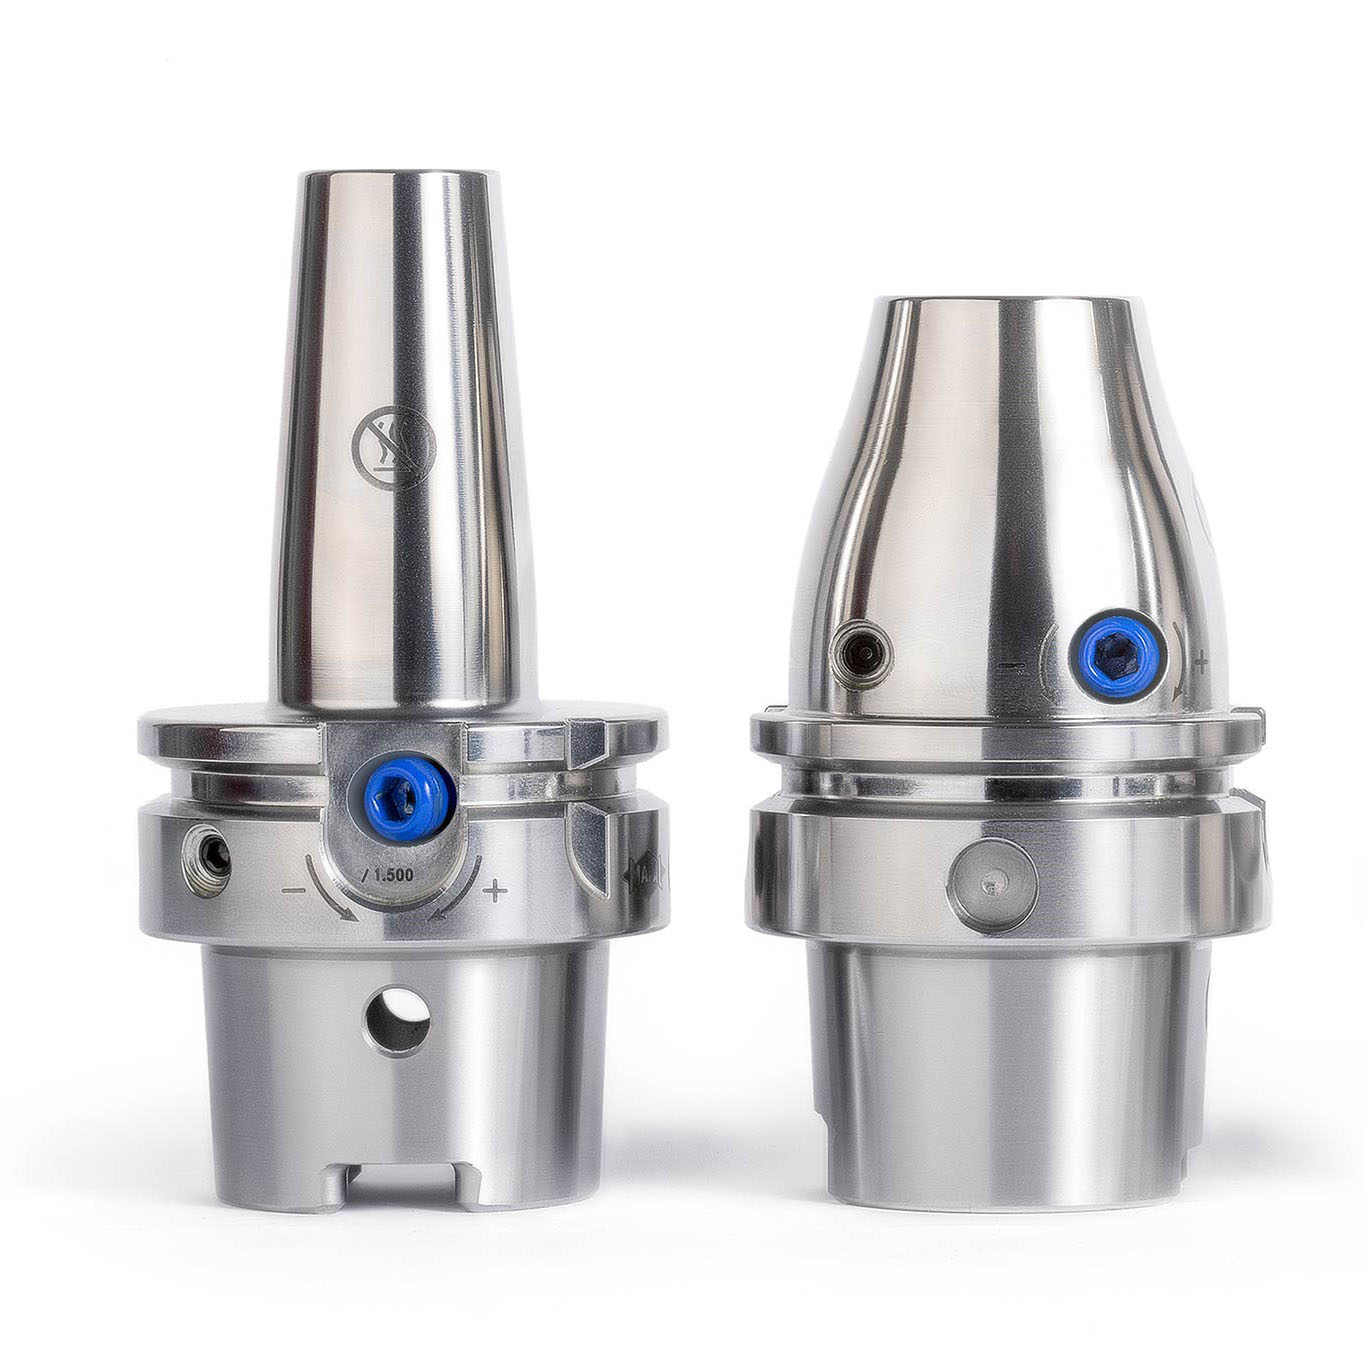
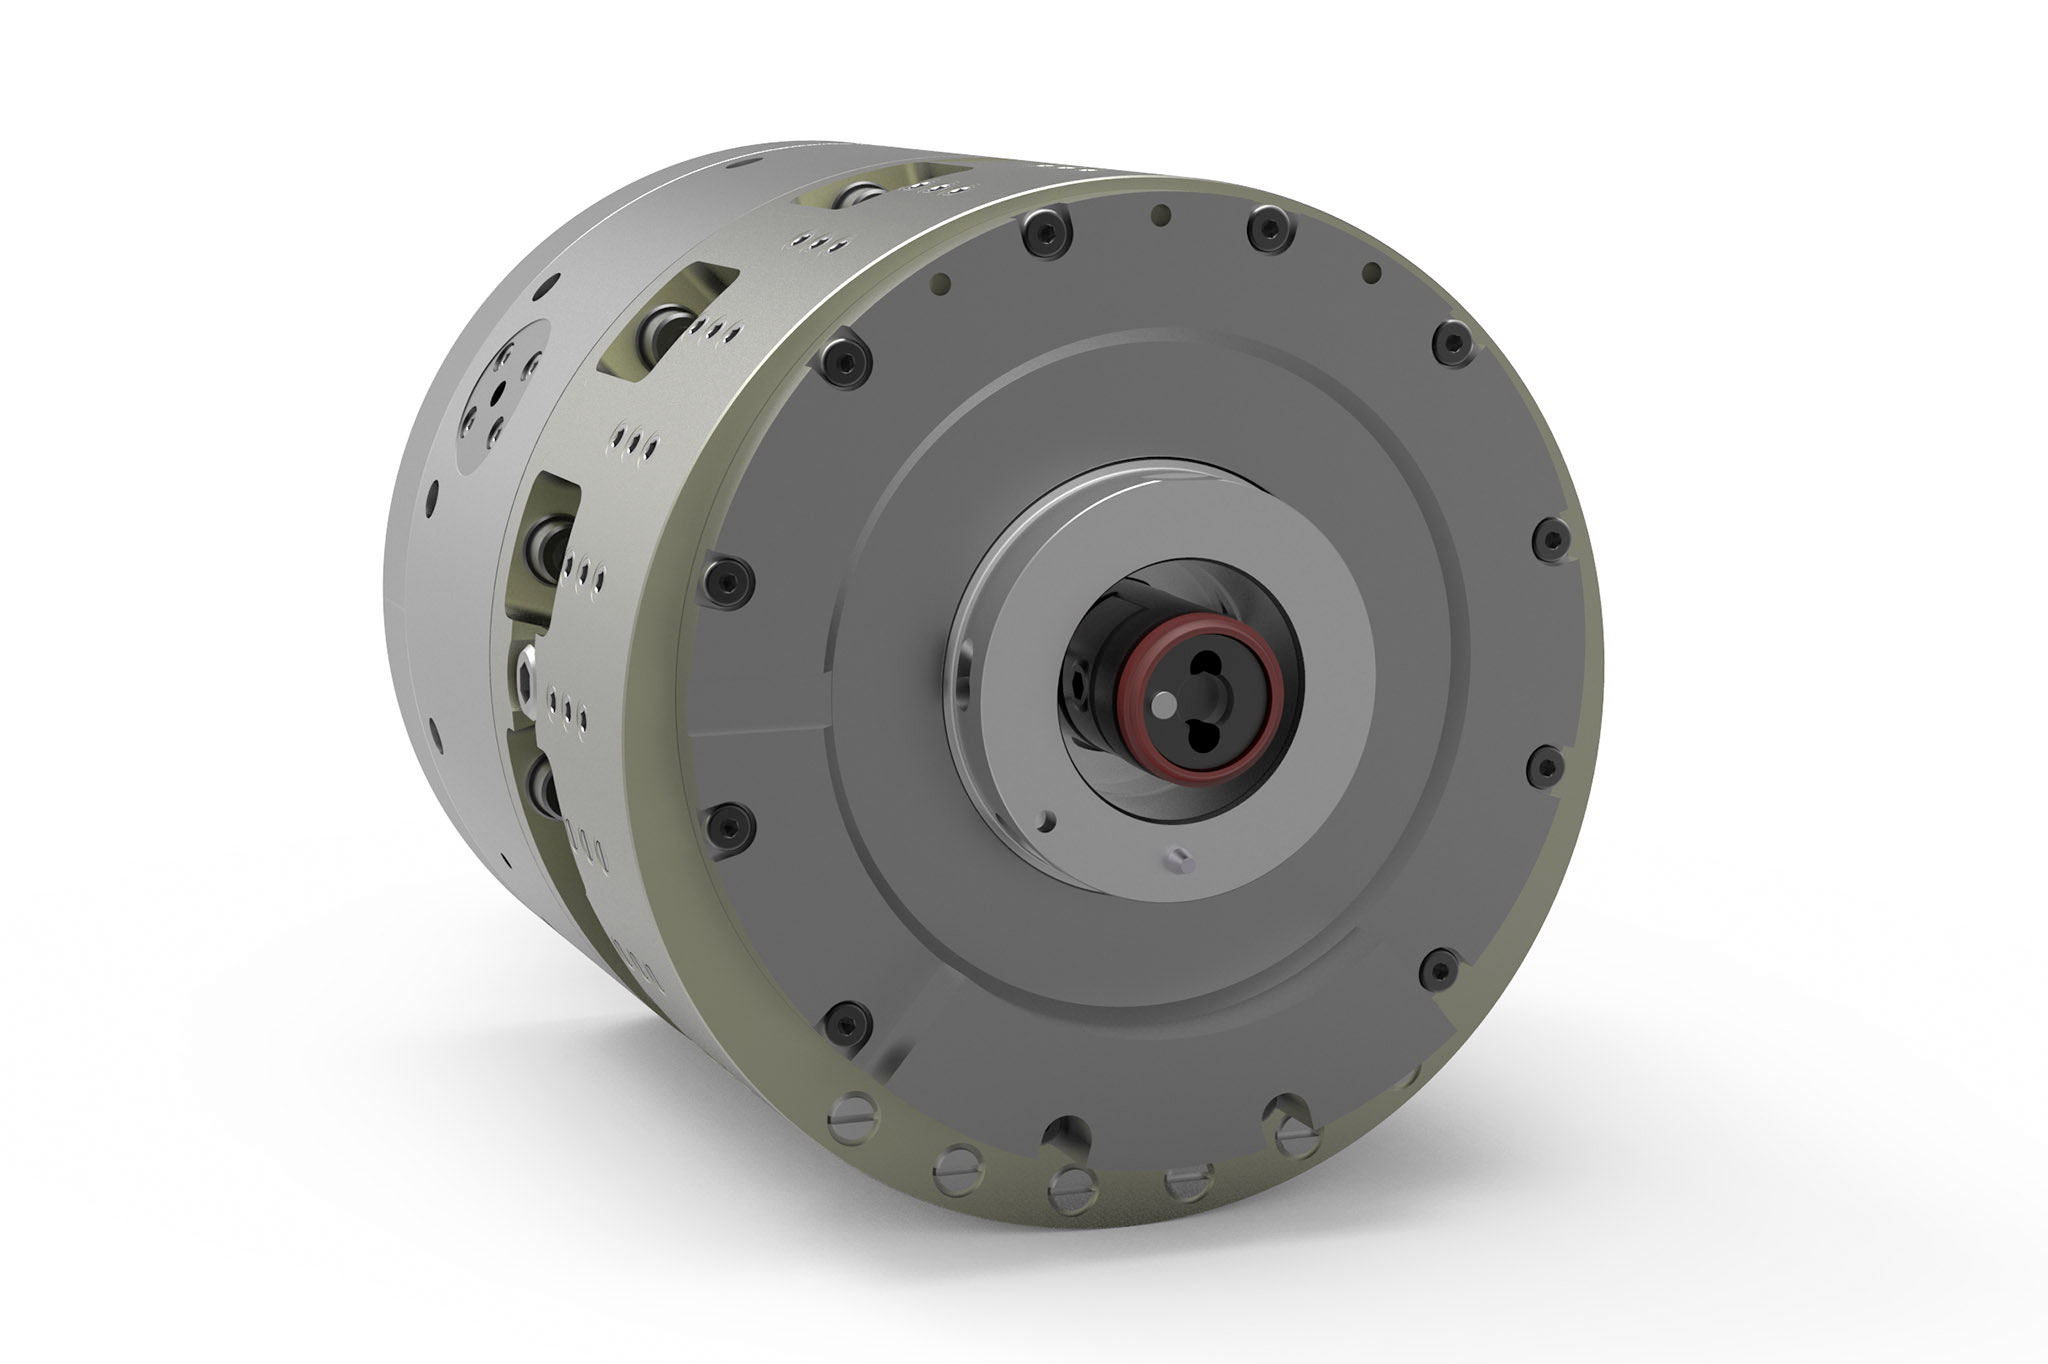
Jako uniwersalny napęd zapewniający większą różnorodność produkcji i elastyczność w centrach obróbczych i maszynach specjalnych dostępny jest mechatroniczny system narzędziowy TOOLTRONIC. W centrach obróbczych TOOLTRONIC jest w pełni wymienną osią narzędziową, która umożliwia szeroki zakres zastosowań.
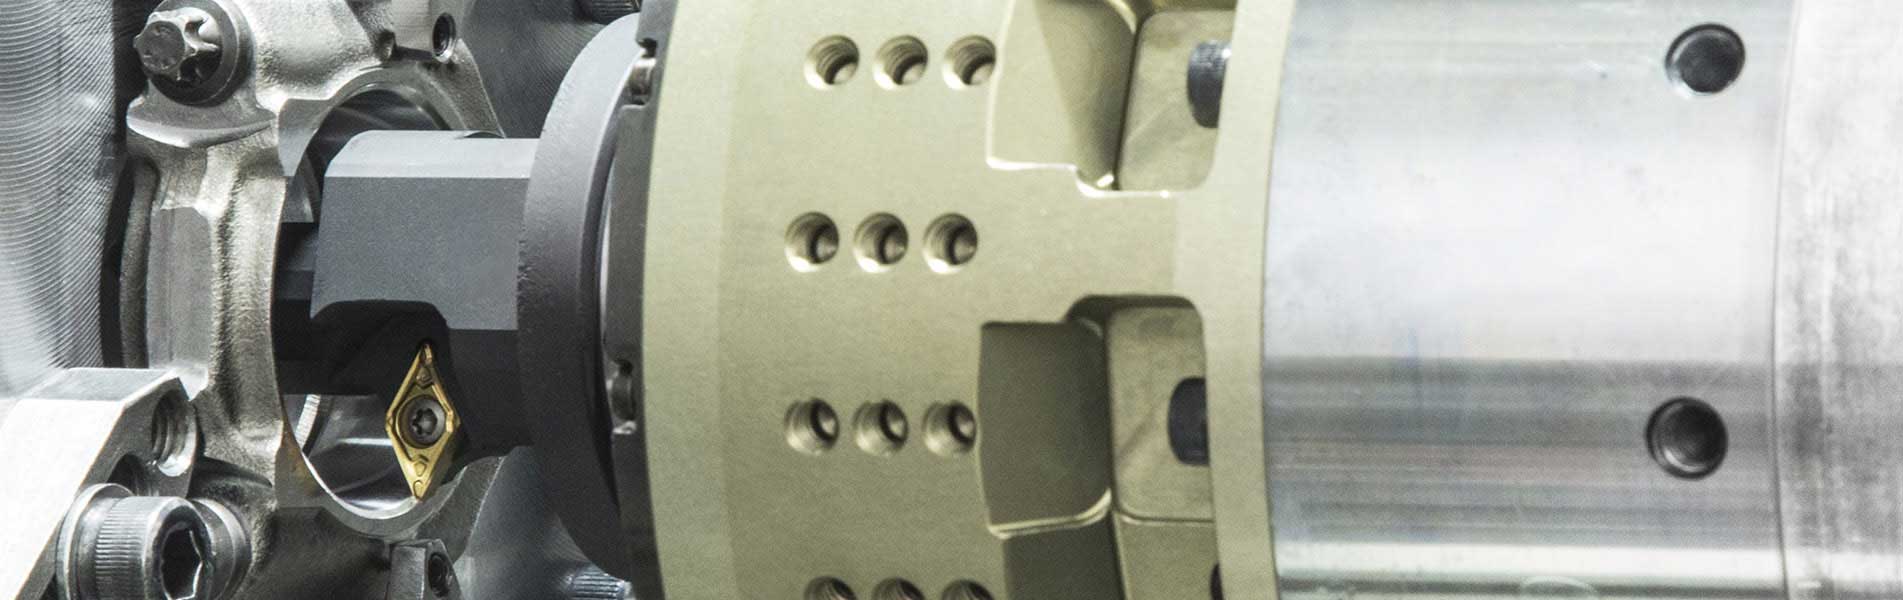
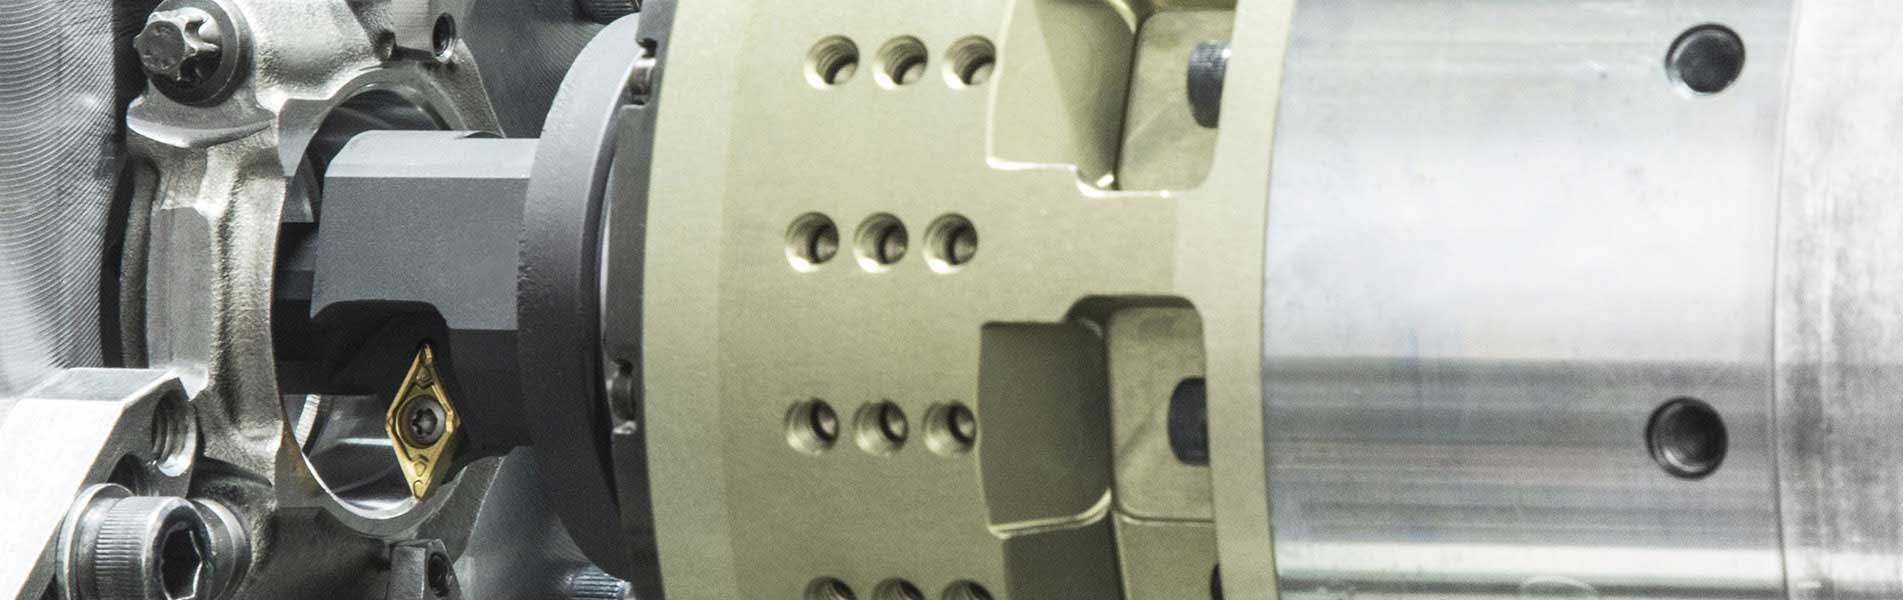
Do planowania, nacinania i obróbki konturów, głównie w produkcji wielkoseryjnej i na maszynach specjalnych, stosuje się głowice planujące . Uruchamianie tych narzędzi przesuwnych lub sterowanie uchwytami narzędziowymi i ostrzami odbywa się za pomocą sterowanego numerycznie urządzenia do planowania, które znajduje się na napędzie wrzeciona lub z tyłu jednostki posuwowej.
Il sistema di utensili meccatronico TOOLTRONIC
Tanto su un centro di lavorazione quanto su una macchina speciale, il sistema di utensili meccatronico TOOLTRONIC esegue movimenti di azionamento in modo semplice e affidabile. È così possibile sia la lavorazione di contorni, rettifiche a tuffo e forature non cilindriche che la realizzazione di circuiti di regolazione ad anello chiuso per la compensazione dei taglienti, oppure ancora la semplice produzione di serie di elementi in diverse varianti.
Il modulo di azionamento autonomo rappresenta un importante asse NC nell'unità di comando superiore della macchina grazie alla trasmissione induttiva dell’energia e alla trasmissione bidirezionale dei dati. In questo modo consente di sfruttare la piena funzionalità dei moderni comandi CNC anche in combinazione con il TOOLTRONIC.
A seconda del compito di lavorazione, nell’interfaccia modulare di TOOLTRONIC vengono inserite diverse teste a sfacciare (lato uscita) di MAPAL. Come norma vengono impiegati utensili di azionamento eccentrici (EAT). Le applicazioni che richiedono una grande corsa con adattamento del numero di giri vengono coperte da utensili di azionamento lineari (LAT).
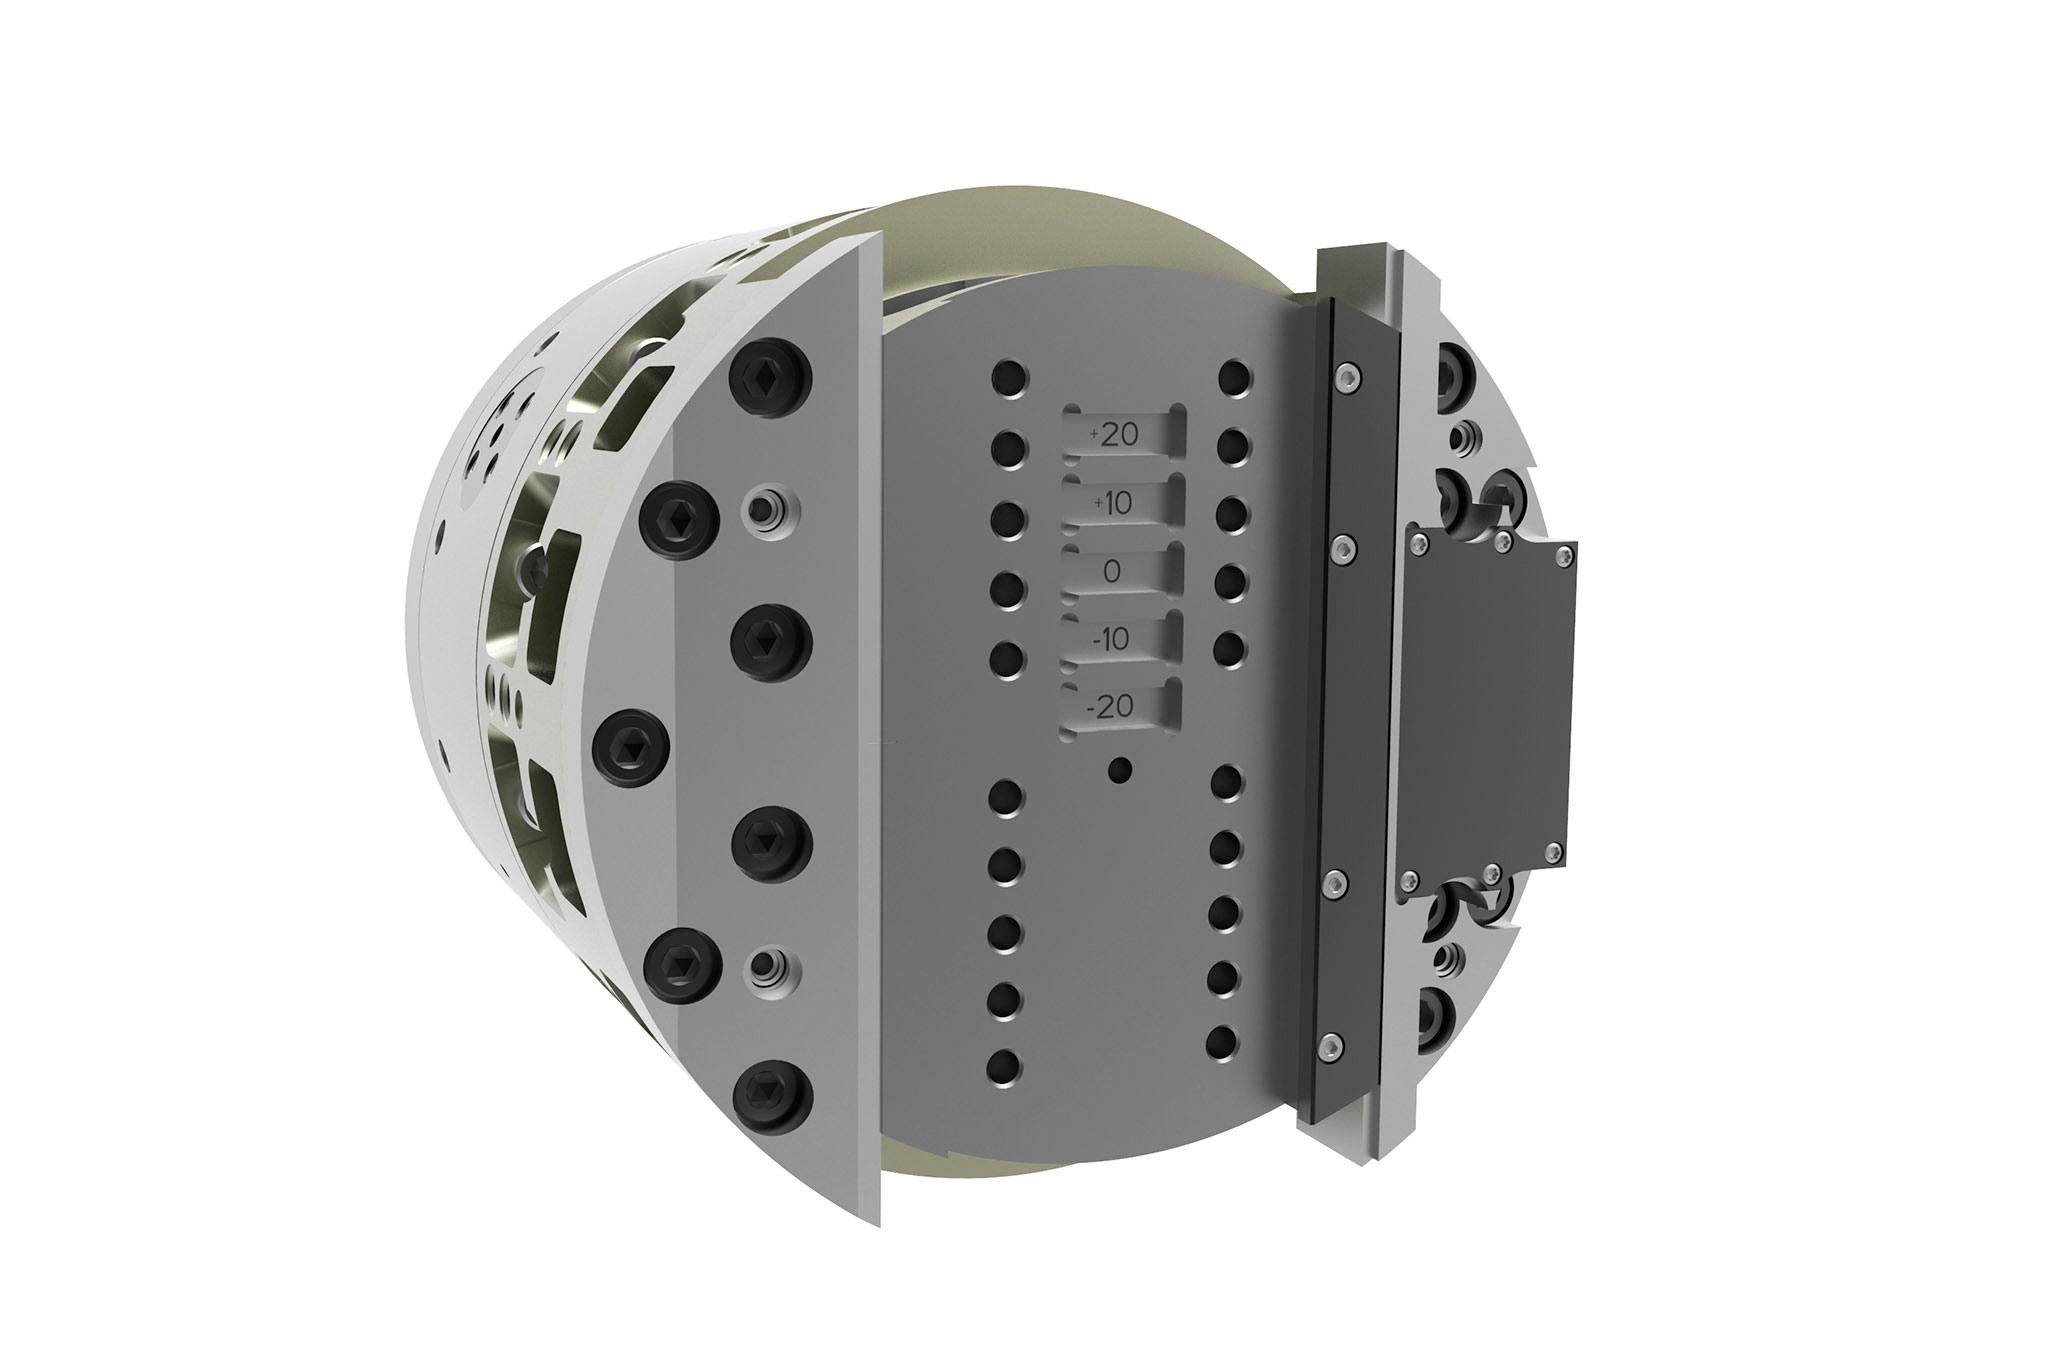
Głowice do toczenia płaskiego
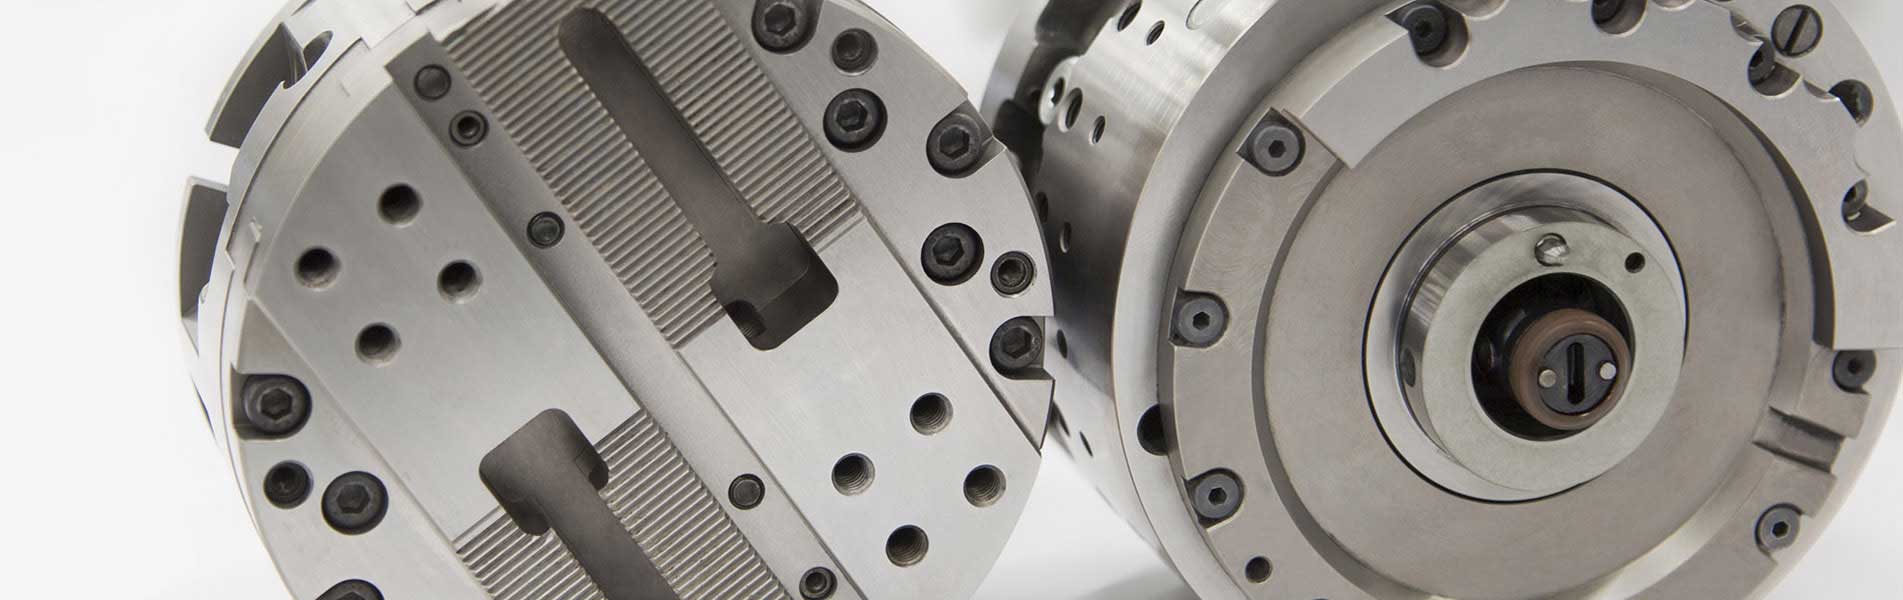
Głowice do toczenia płaskiego są stosowane do toczenia płaskiego, rowkowania i obróbki konturów, głównie w produkcji wielkoseryjnej na maszynach specjalnych.
Uruchamianie tych narzędzi suwakowych lub sterowanie uchwytami narzędziowymi i ostrzami odbywa się za pomocą sterowanego numerycznie urządzenia do toczenia płaskiego, które znajduje się na napędzie wrzeciona lub z tyłu jednostki posuwowej.
MAPAL oferuje cztery warianty głowic do toczenia płaskiego w standardowym asortymencie: