• Excavator

Carcasas de válvulas hidráulicas

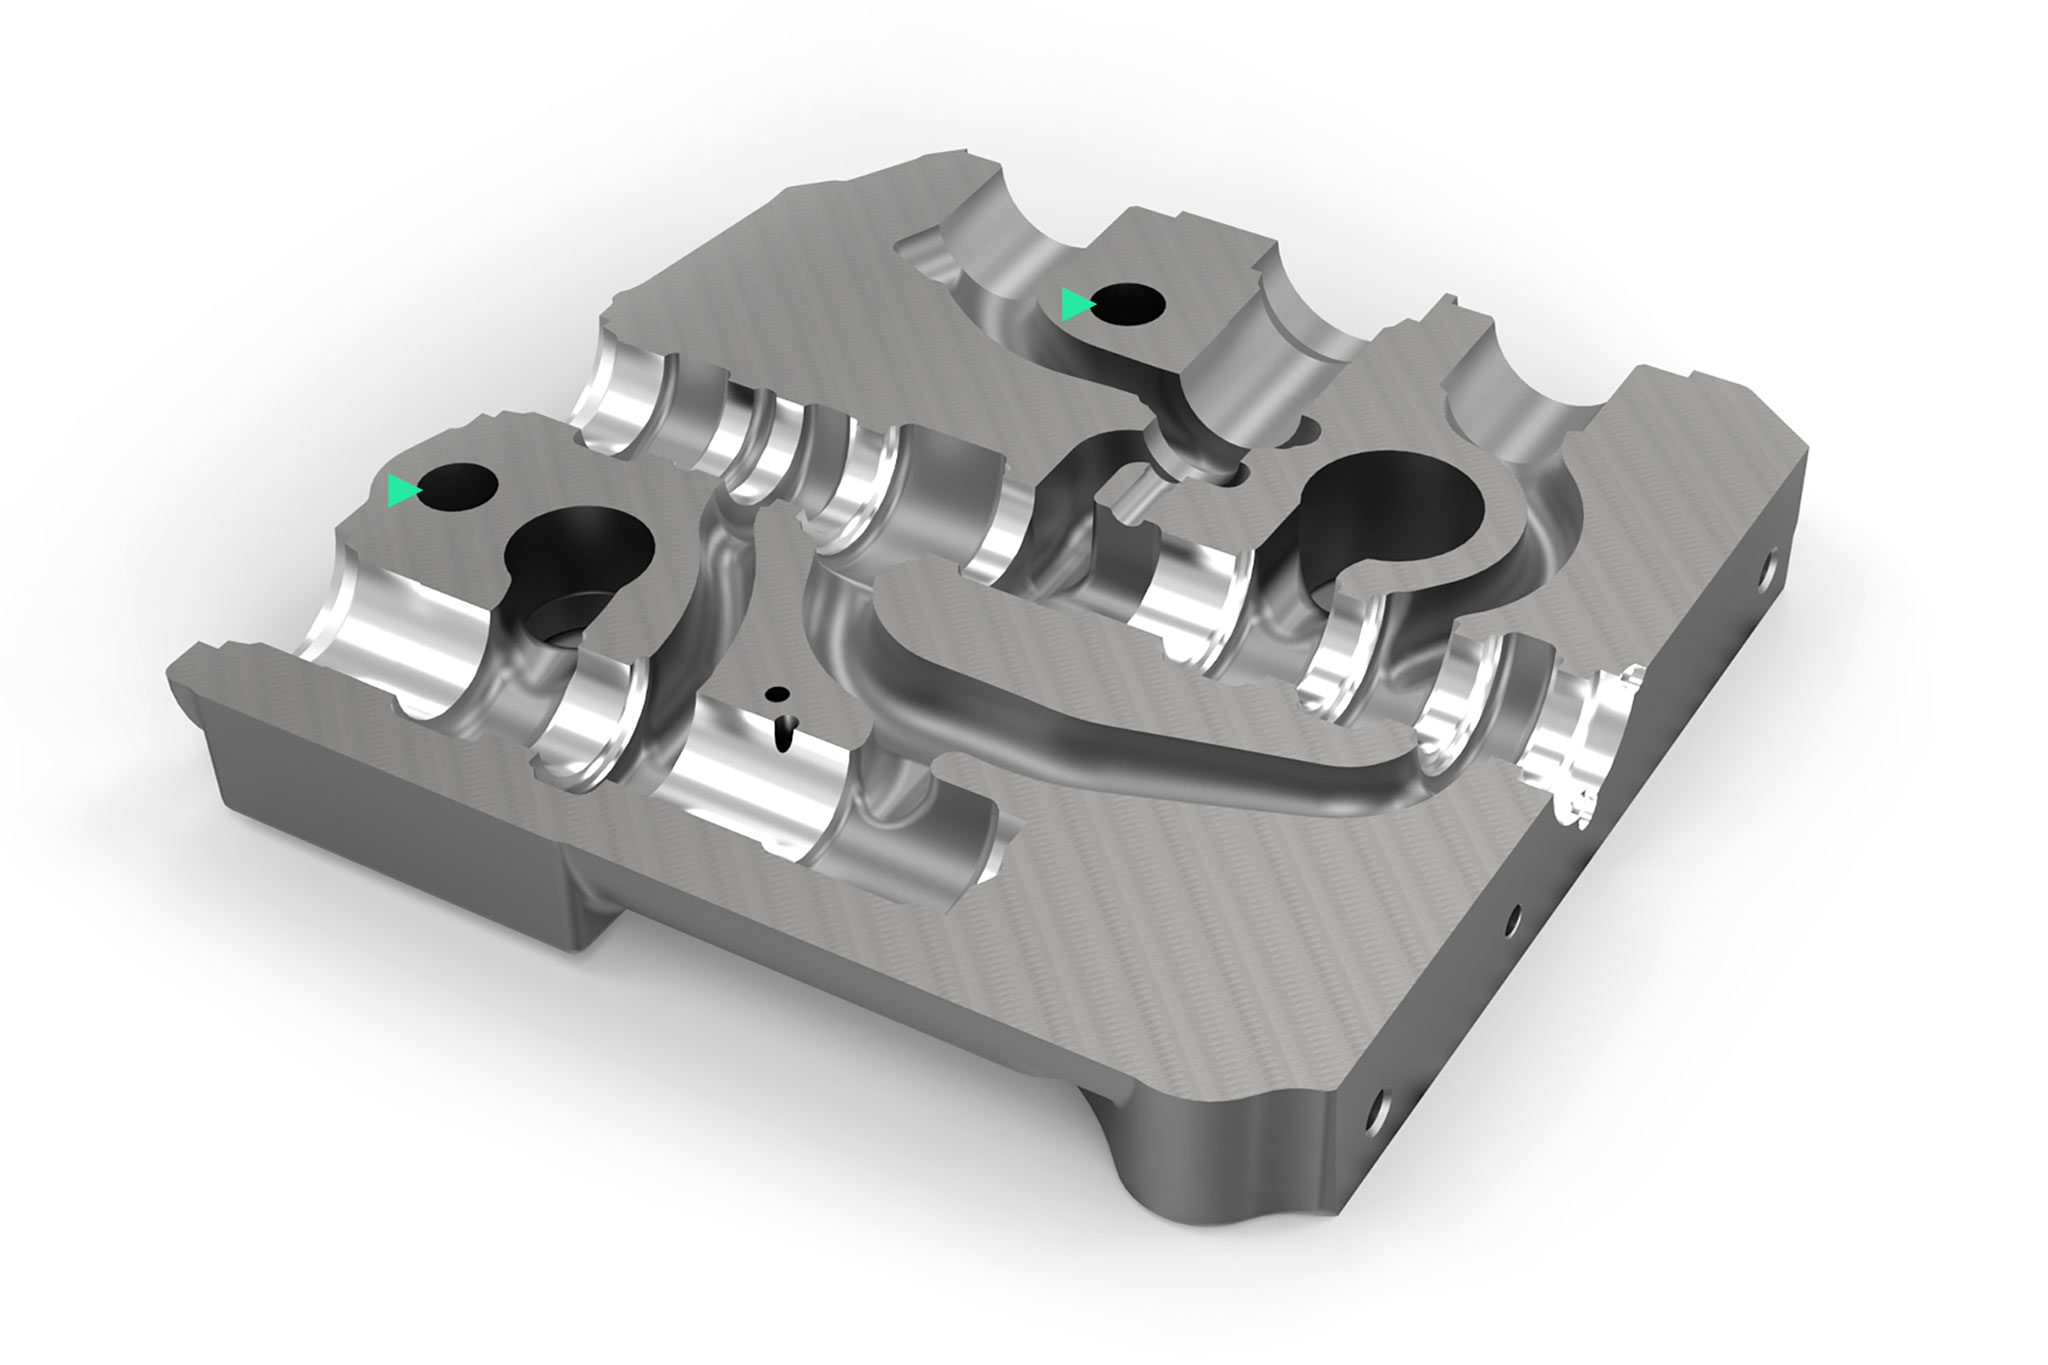
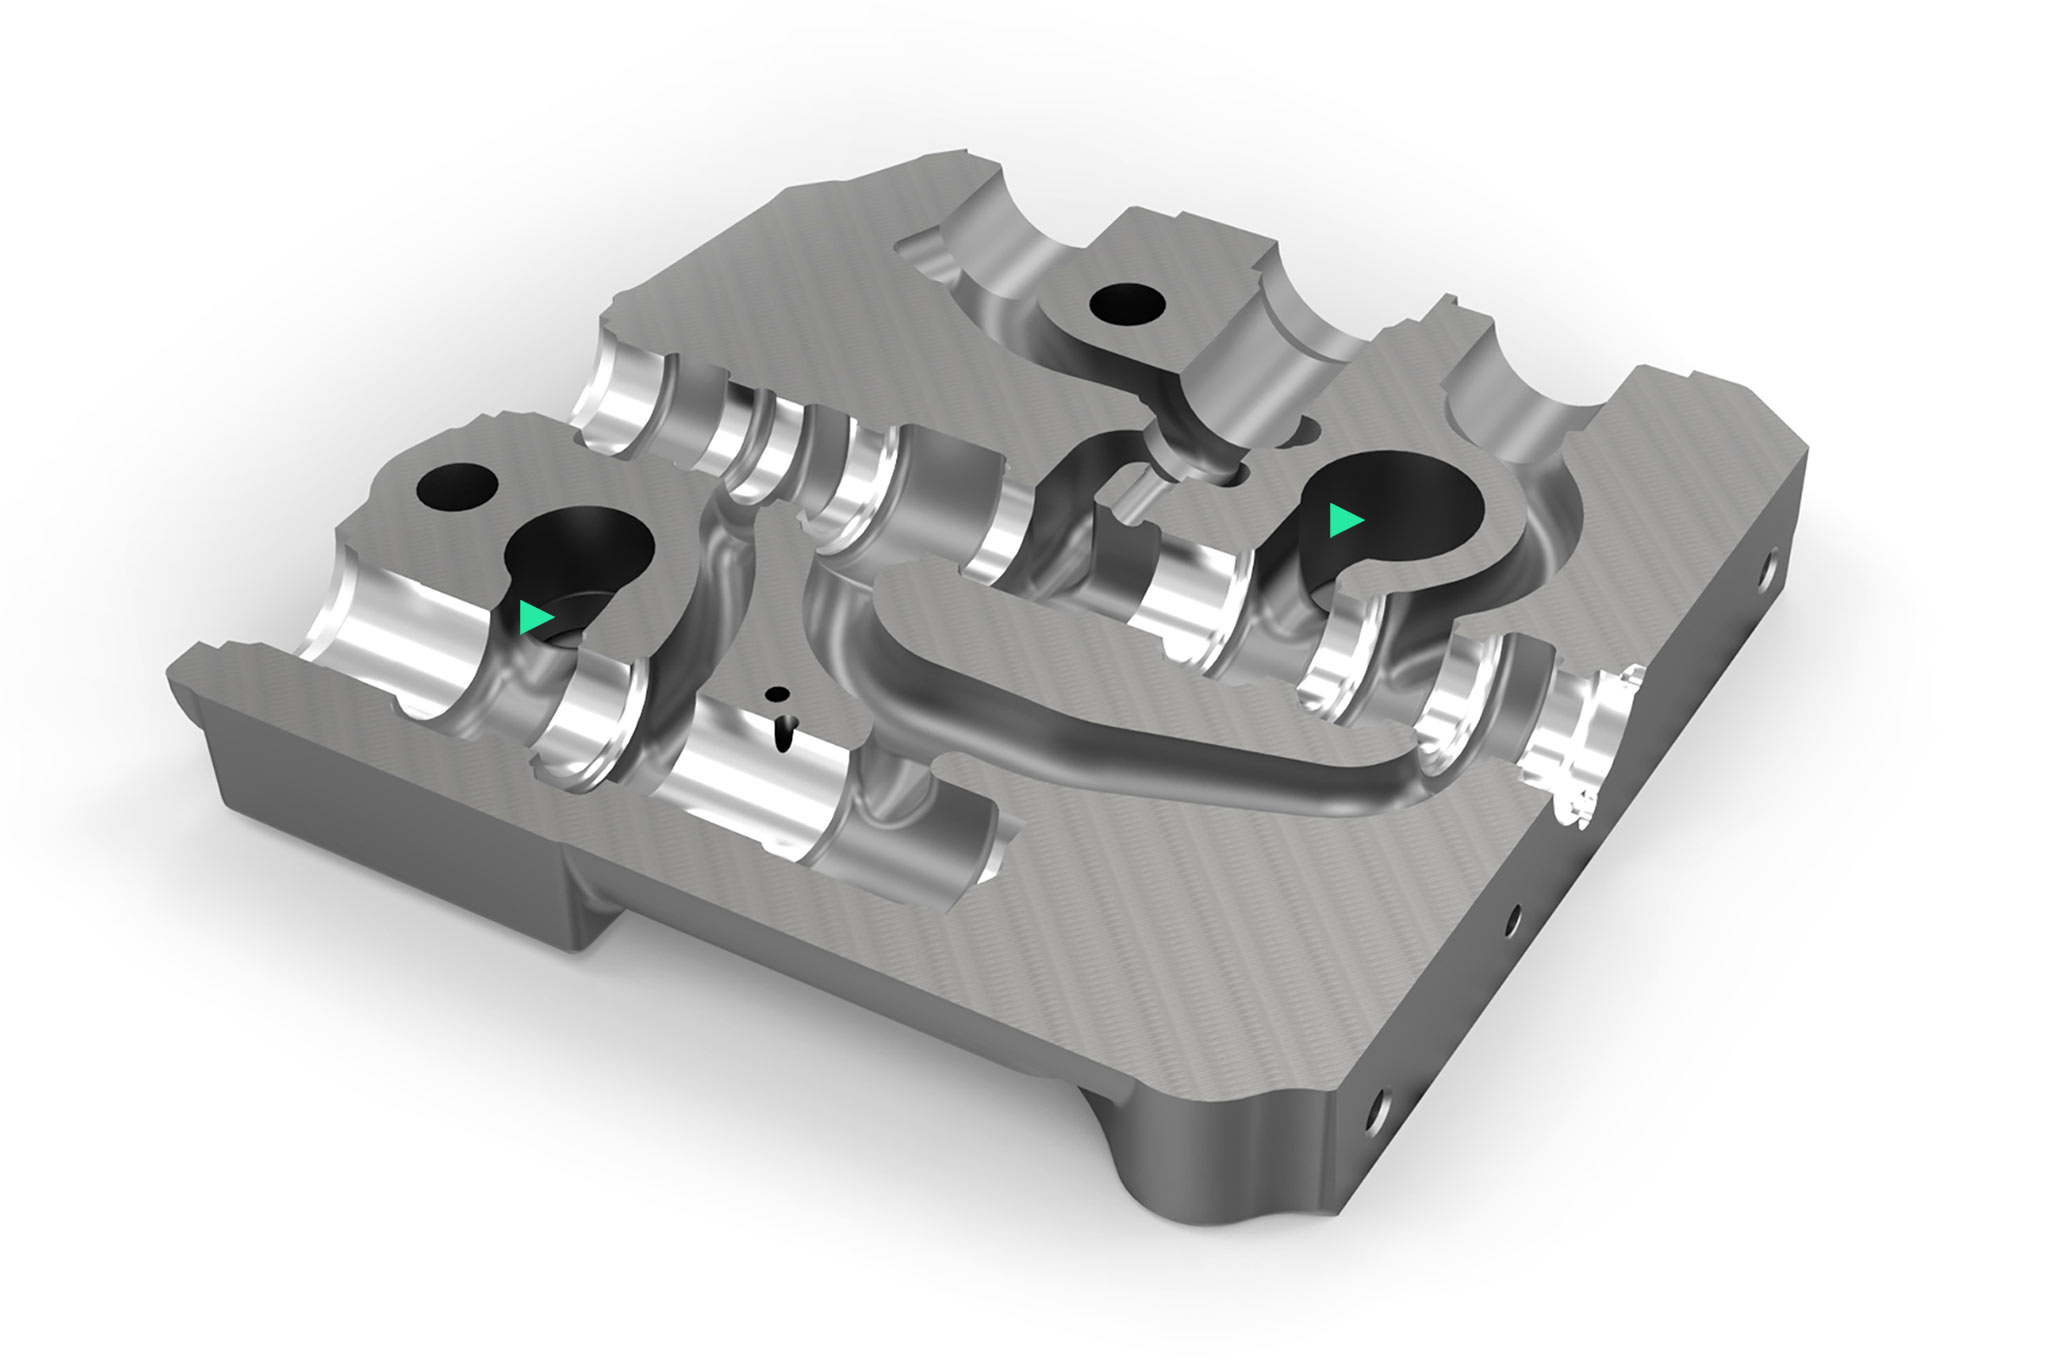
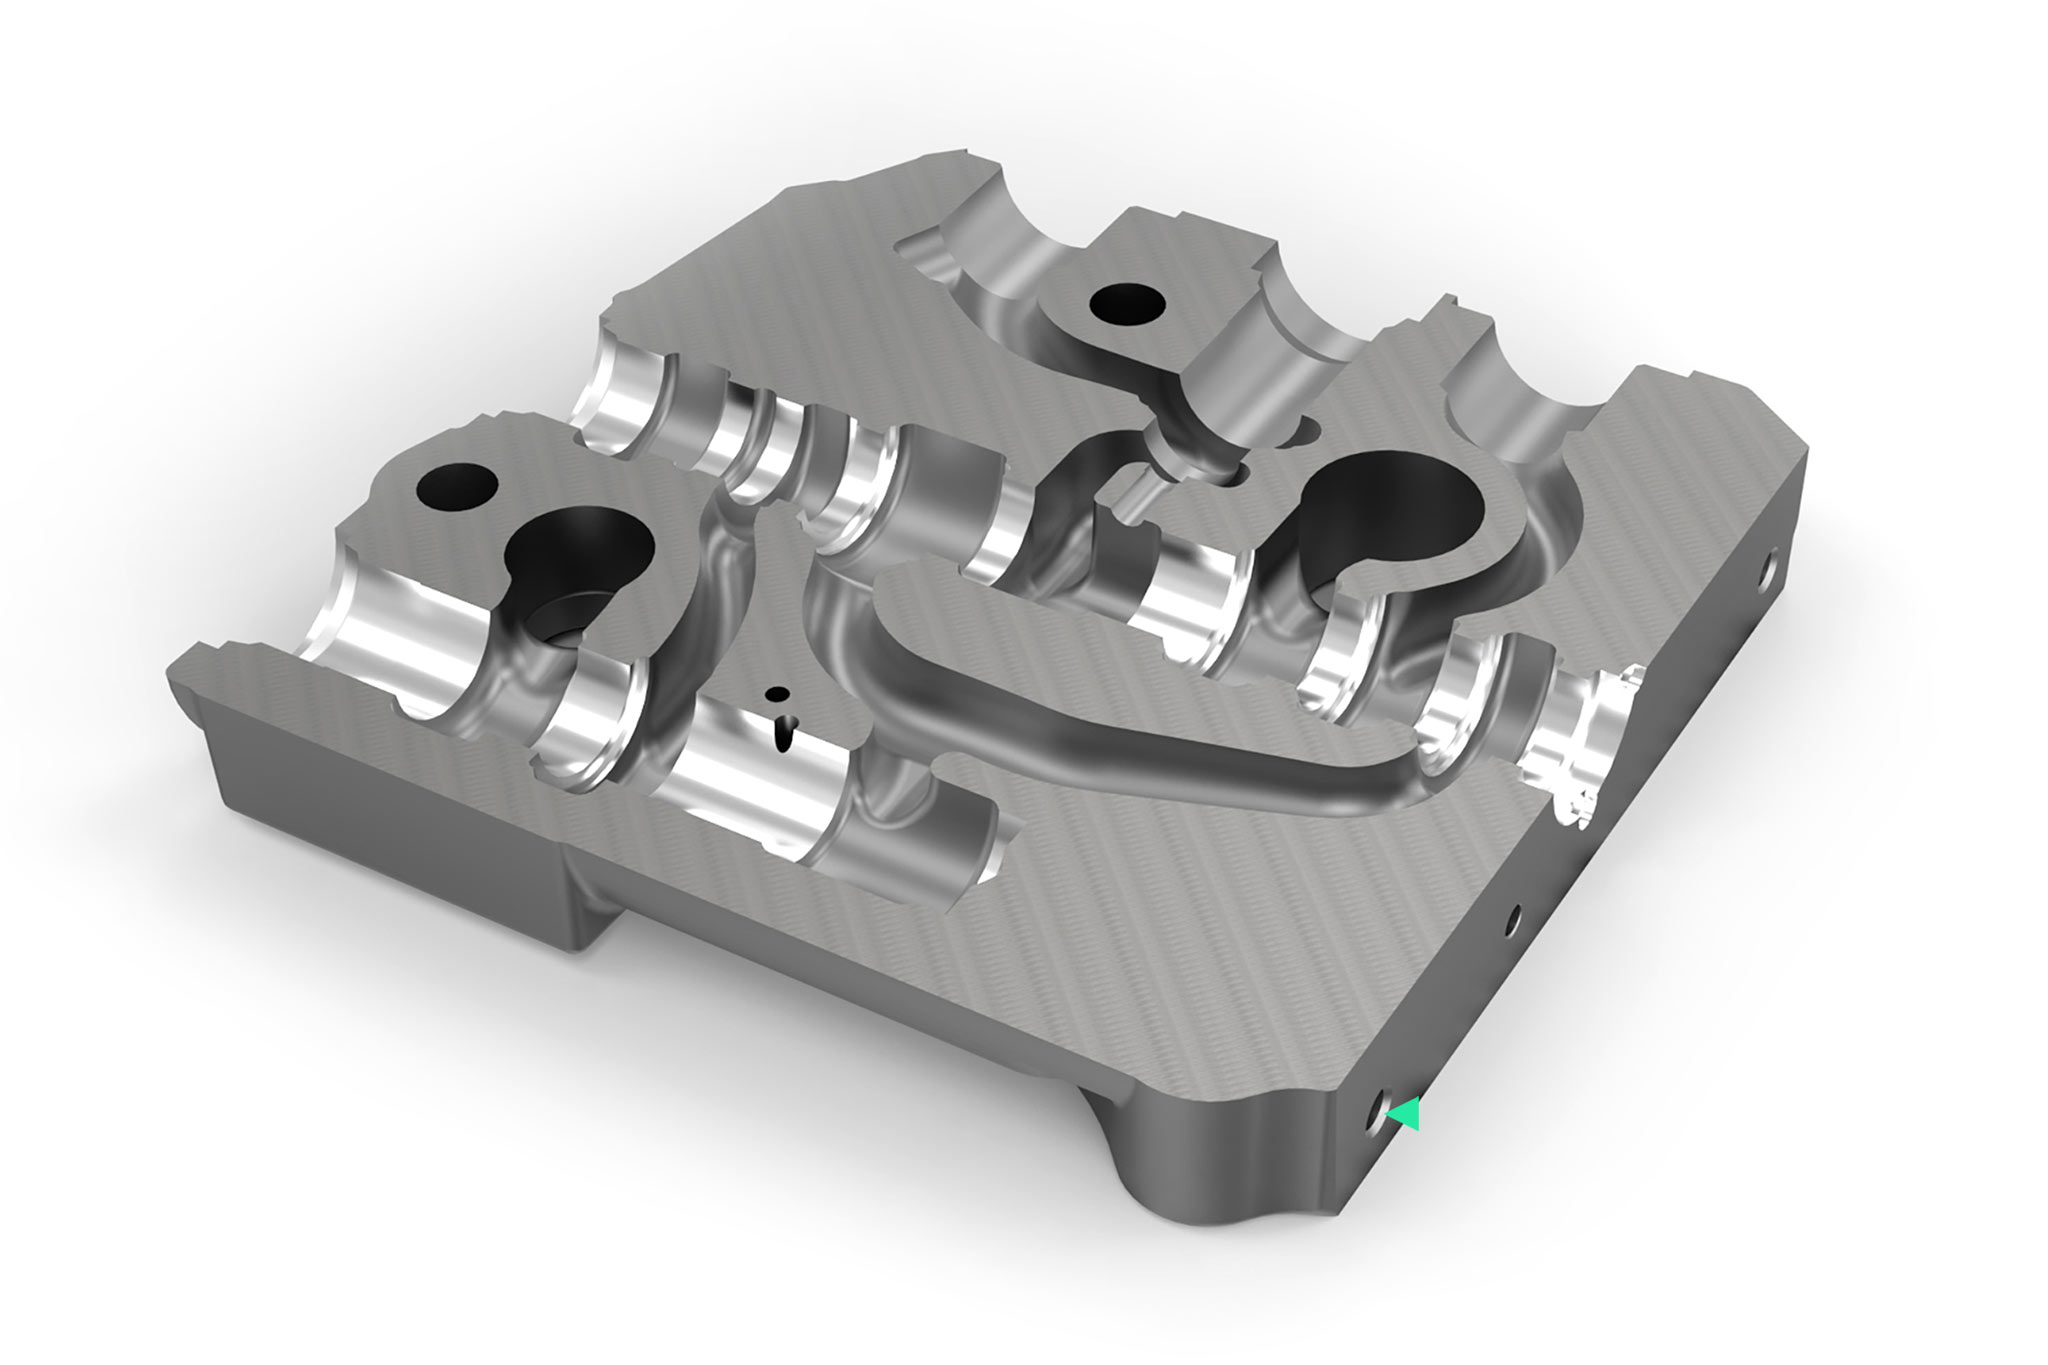
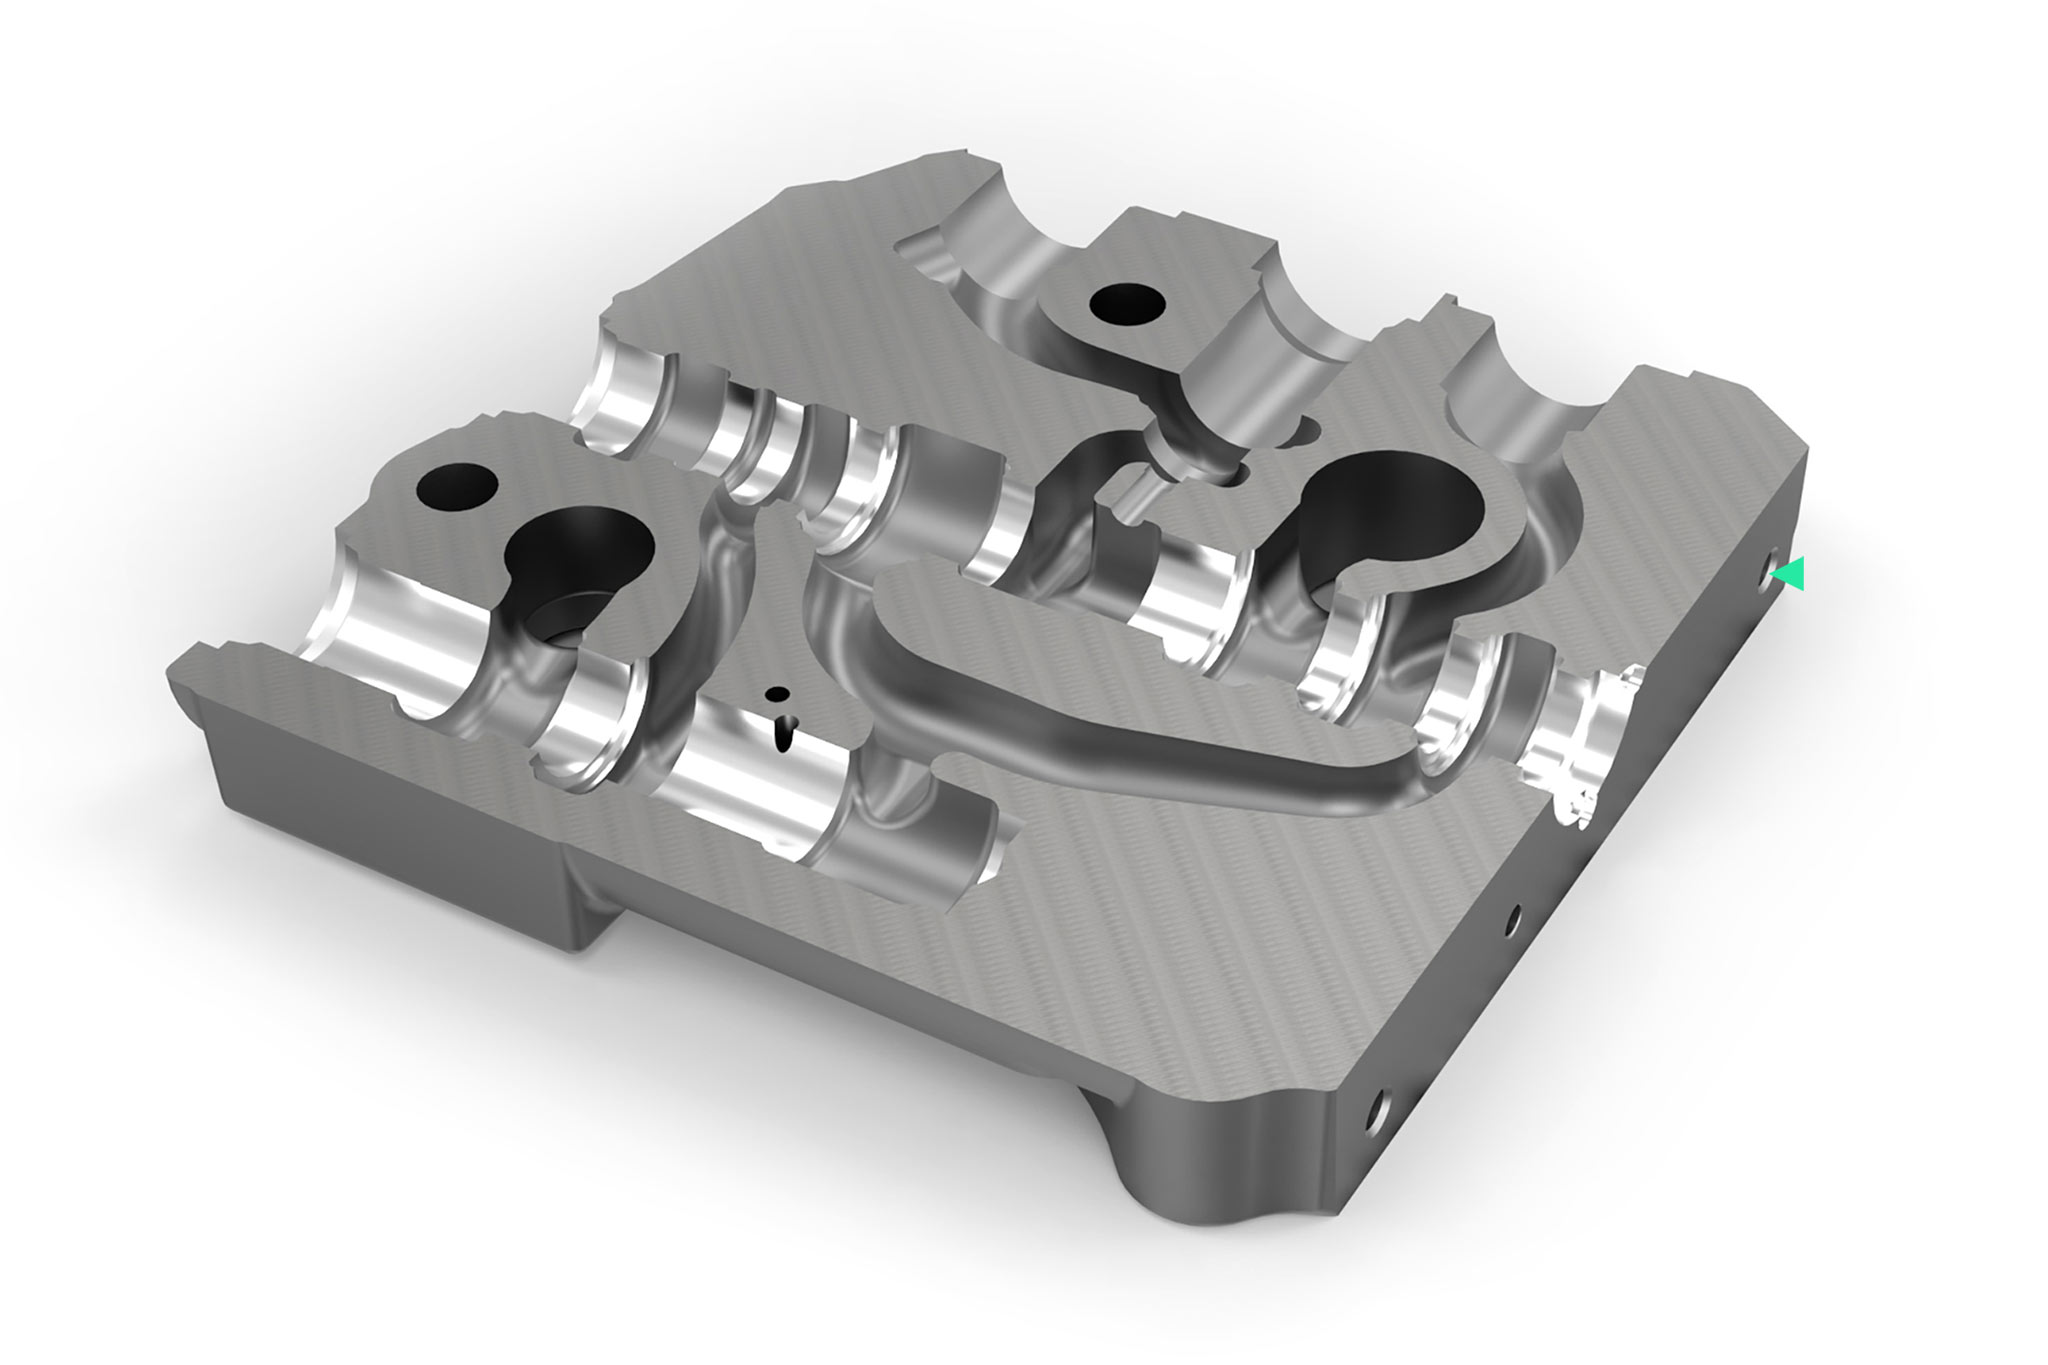
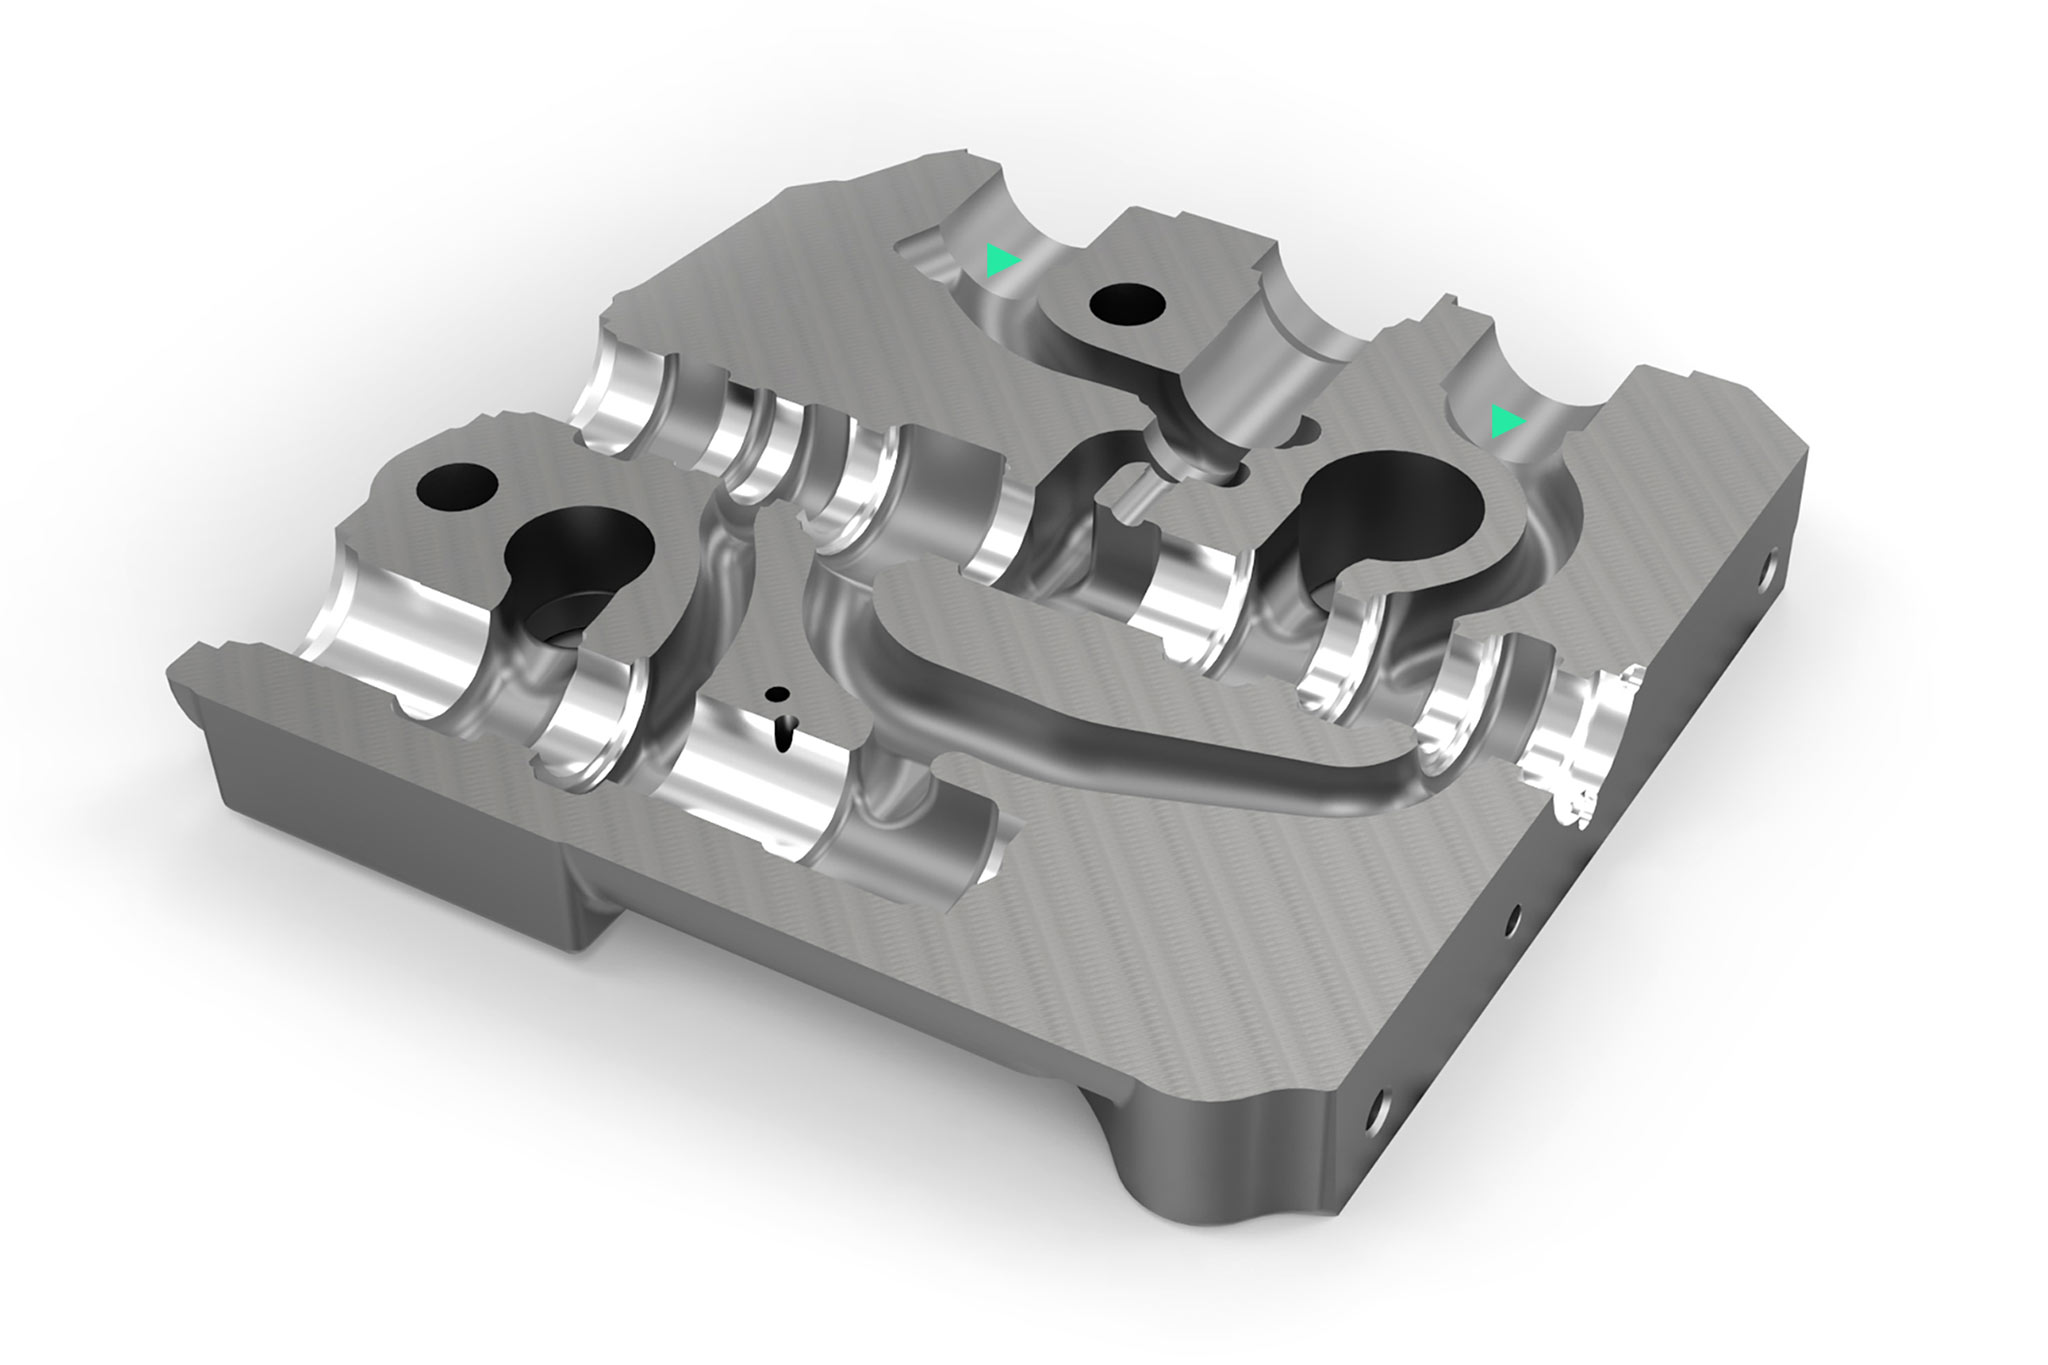
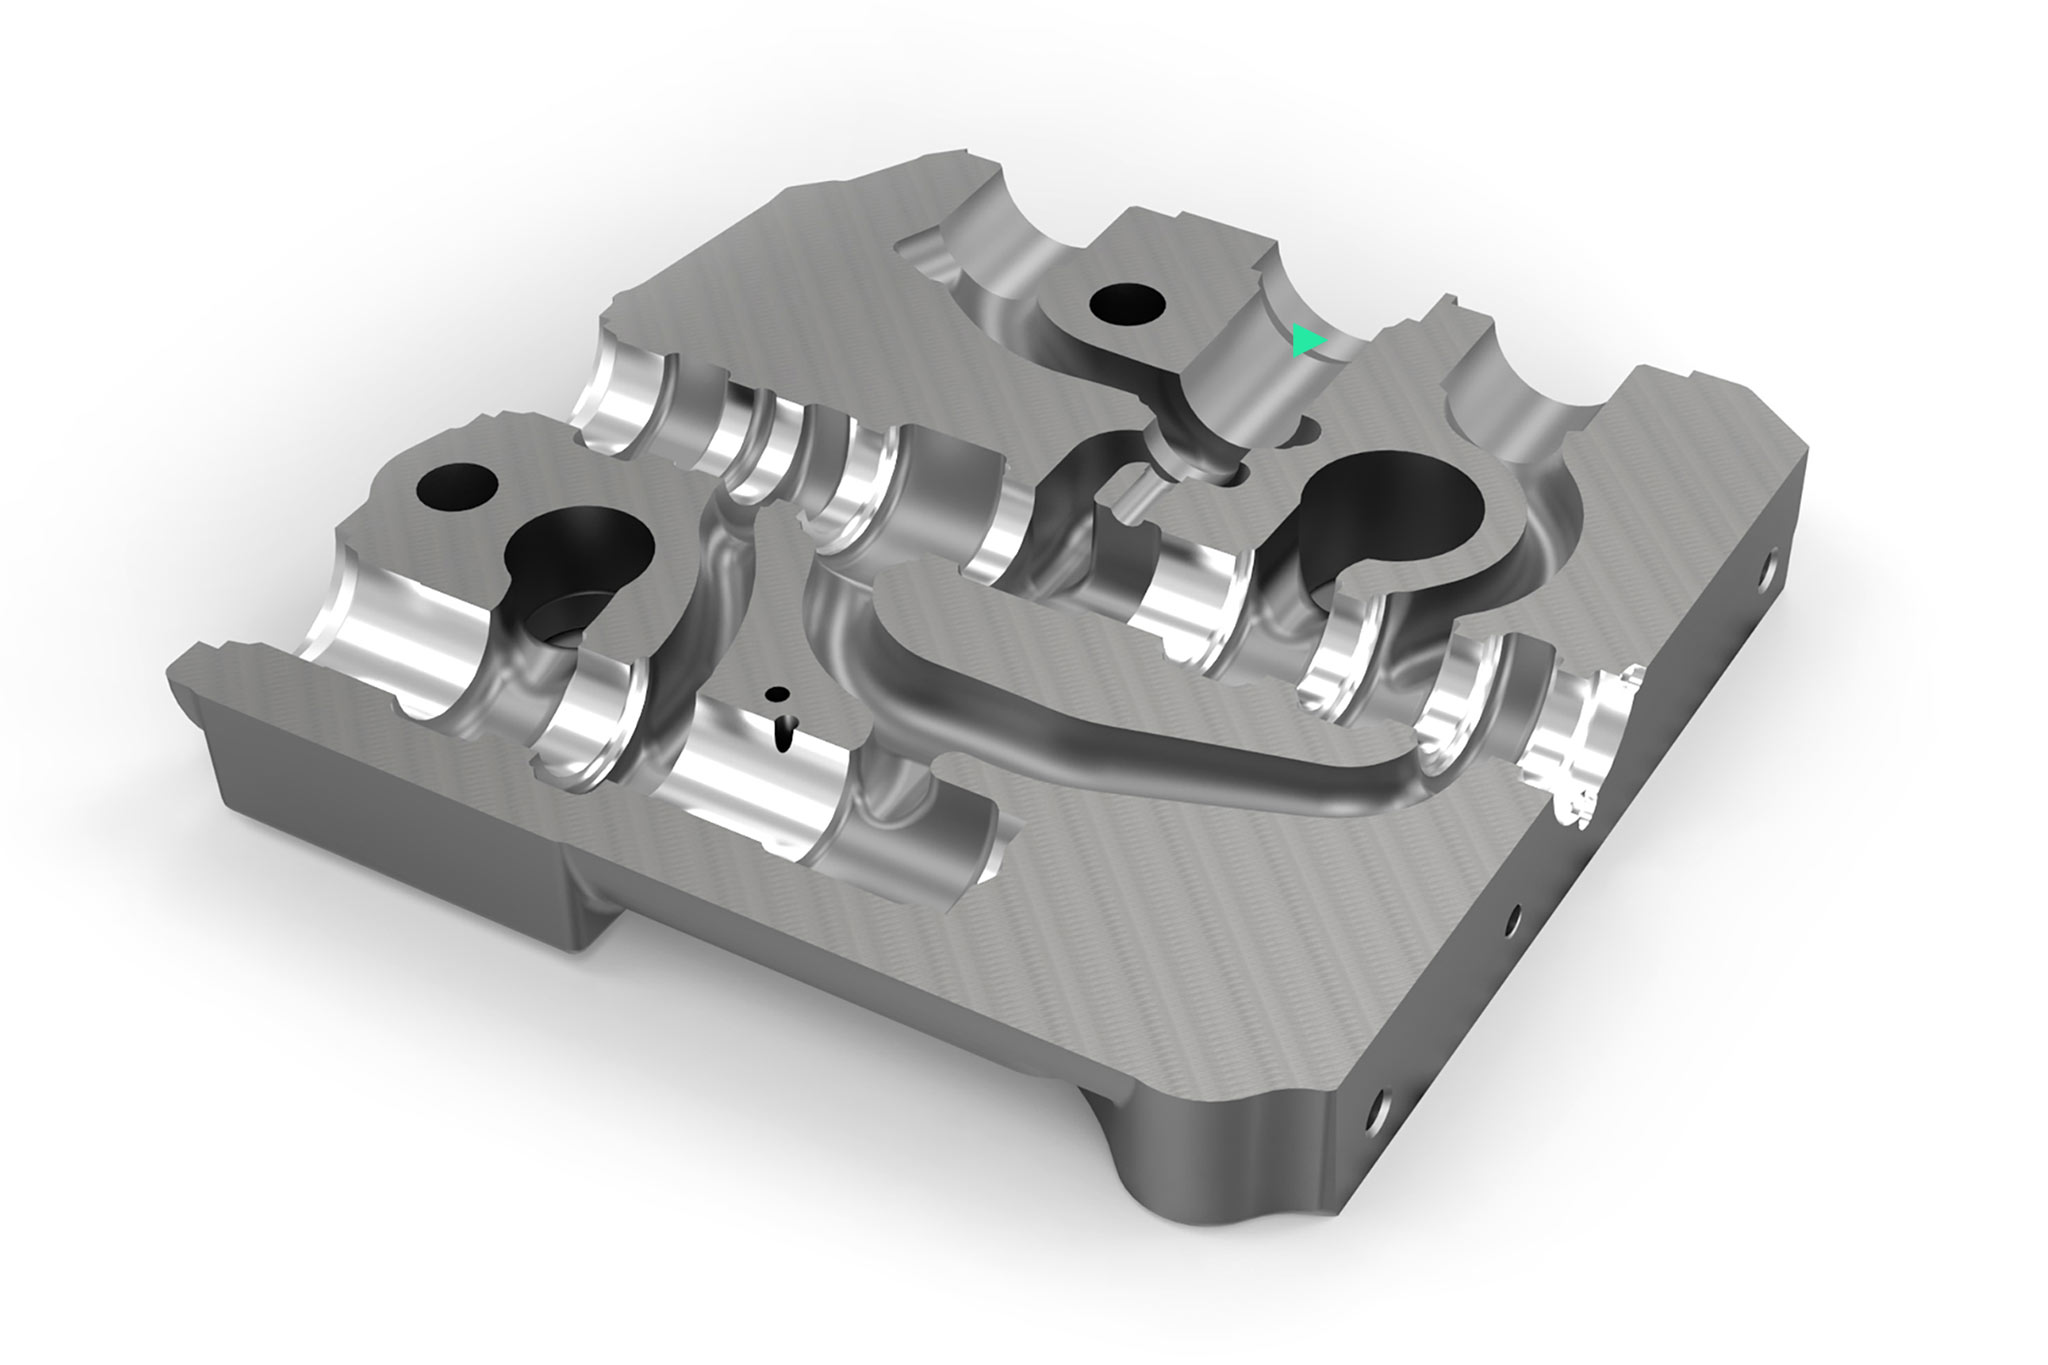
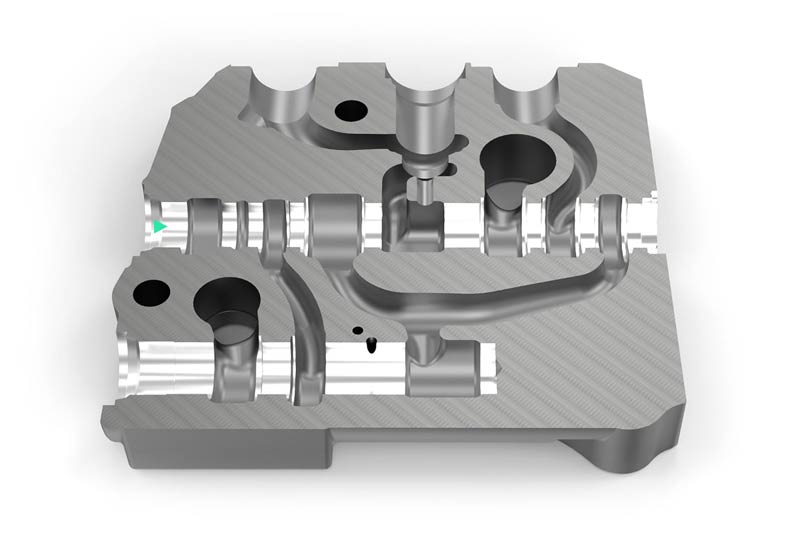
Todo depende de la perforación principal. La fabricación de carcasas de válvula es la disciplina estrella del mundo de la tecnología de fluidos. Desde hace años, la experiencia de MAPAL en el sector de mecanizado de perforaciones de corredera ha sido muy demandada. De la exactitud de esta perforación depende la dimensión de la ranura con la corredera para que el aceite hidráulico solo pueda fluir en la dirección deseada sin que se produzcan fugas. Se trata de una definición muy estrecha para las válvulas hidráulicas modernas. Por este motivo, es necesario prestar especial atención a la circularidad, la forma cilíndrica, la rectitud y la calidad de la superficie de esta perforación.
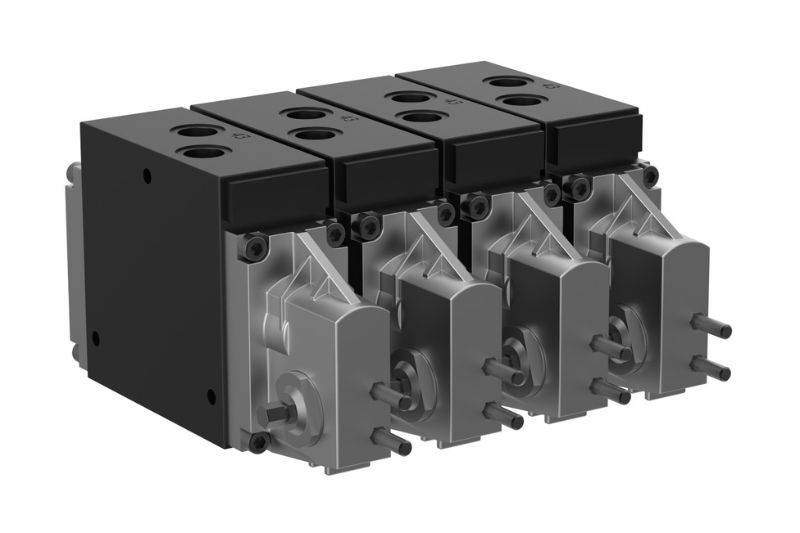
Ventilgehäuse

Zerspanungsanforderungen

  • Schwankende Guss-Aufmaßsituation
  • Stark unterbrochene Schnitte
  • Ringbildung beim Aufbohren vermeiden und sichere Spanabfuhr aus dem Gehäuse gewährleisten
  • Ausbrüche an den Steuerkanten im Aufbohrprozess vermeiden
  • Sehr hohe Anforderungen an Form- und Lagetoleranz
  • Konstantes Aufmaß vor dem Honen
  • Bauteilvarianz und begrenzte Werkzeugspeicherplätze im Zerspanungskonzept berücksichtigen

Wegeventil
Le valvole direzionali sono valvole ad azionamento meccanico o elettronico dotate di diverse posizioni di commutazione. La portata volumetrica per azionare gli attrezzi collegati viene impostata in funzione della posizione indicata dal cursore lungo gli spigoli all’interno del foro cursore. Il compensatore di pressione individuale (CPI) imposta un carico di pressione costante al flusso di alimentazione del cursore, in modo da regolare la portata volumetrica per l’intero intervallo di regolazione, anche nel funzionamento in parallelo, indipendentemente dalla pressione di carico (compensazione del carico). L’impianto non deve presentare perdite al fine di evitare che il carico si abbassi accidentalmente, anche nel funzionamento in parallelo.

Lavorazioni di fori
Soluciones de aplicación

1 – Small and medium series with fixed tools

Initial situation at the customer
MAPAL Application solution 1

Valve housing EN-GJS-400-15 – spool bore

  • Individual orders, smaller and medium quantities
  • No option for tool setting
  • Short cycle times required
  • High machine hourly rates
  • Stable oscillating honing available
  • Tool concept adapted to several part versions

2 – Large series with solid and adjustable tools

Initial situation at the customer
MAPAL Application solution 2

Valve housing EN-GJS-400-15 – spool bore and compensator bore

  • Large-scale series
  • Tool setting desired
  • High machine hourly rates
  • High costs for subsequent single pass honing

3 – Small lot sizes – Reduced tool changes due to combination tools
お客様の初期の加工状況

MAPAL Application solution 3

バルブケース FCD-300 - スプール穴

  • 少量生産
  • ツール調整機能あり
  • 過度なツール交換
  • 高い機械稼働率
  • 次工程のワンパスホーニングによる高い費用の発生

4 – マシニングセンターでの柔軟なホーニング

お客様の初期の加工状況

MAPAL Application solution 4

バルブケース FCD-400-15 - 流量制御穴 / ホーニング

  • 付帯費用の削減要求
  • 既存のマシニングセンタをTOOLTRONICに変換
  • プロトタイプから中小規模生産までのホーニング
  • 別個マシンでのホーニング工程を削減する必要性

5 – ツールマネジメント

お客様の初期の加工状況
MAPAL Toolmanagement

Corpo da válvula EN-GJS-400-15 – Usinagem completa

  • Altos estoques
  • Processos na área de preset de ferramentas não otimizados, e qualidade de dados incompleta
  • Transparência de custos não é suficiente
  • Alta oscilação devido à falta geral de trabalhadores
  • Problemas com quebra de ferramentas
  • Altos custos de ferramentas

ツールソリューション

パイロット加工とボーリング
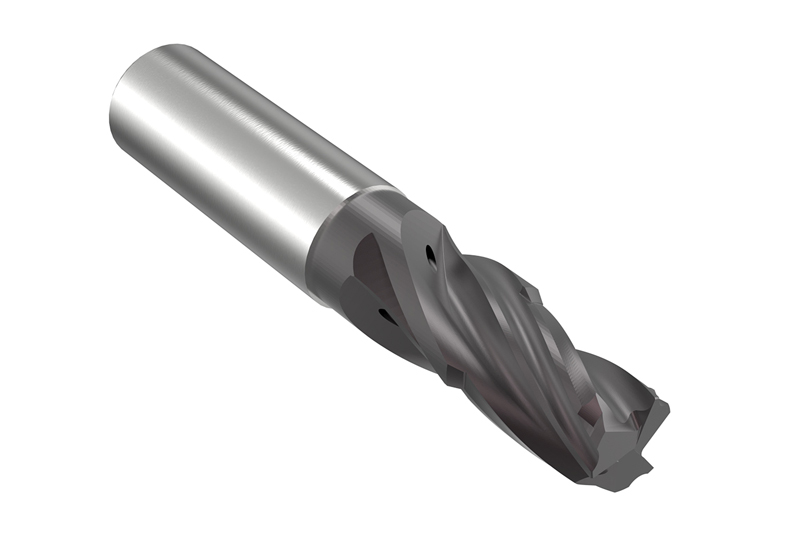
  • Pilotieren

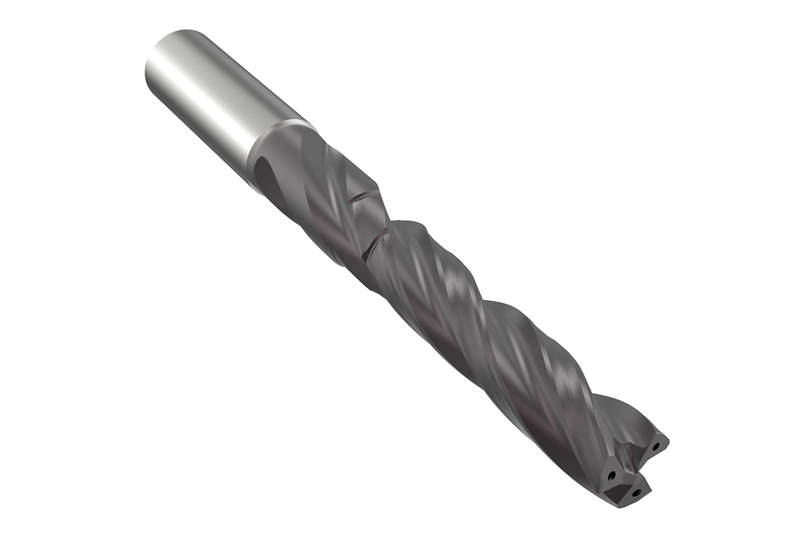
    超硬ソリッドボーリング工具

    • 優れた真円度と真直度を実現するための6つのガイドマージン
    • 多刃ツールの技術と適切なクーラント供給により最適な切り屑の流れを実現 

  • Boring

    超硬ソリッドボーリング工具

    • 3枚刃の切れ刃、6つのガイドマージン、特殊なリード形状
    • ストレート穴、加工穴全長にわたって理想的な切り屑の流れとガイドを実現。 

  • Boring

    超硬ソリッドボーリング工具

    • 6つのガイドマージン、特殊なリード形状
    • ストレート穴、加工穴全長にわたって理想的な切り屑の流れとガイドを実現。 
    • 1つの工具で2つの加工を行うことによる生産外時間の短縮

  • Piloting and boring

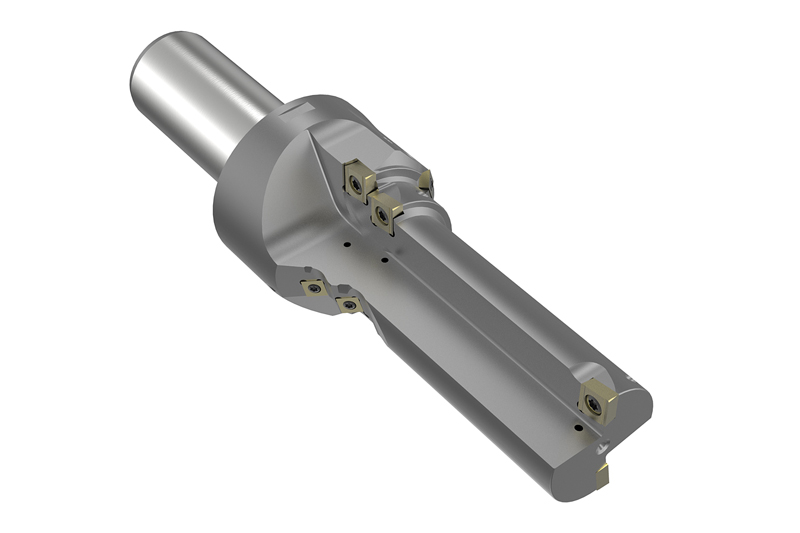
    多段式ガンボーリング工具

    • ラジアルおよびタンジェンシャルインサート
    • スプール穴の前加工と形状の仕上げを一度に行うことが可能

  • MAPAL Boring

    2枚刃ガンボーリング工具

    • 精密成型
    • 信頼性の高い形状加工
    • 容易な取り扱いで、工具材料費を低減

Lavorazione delle gole
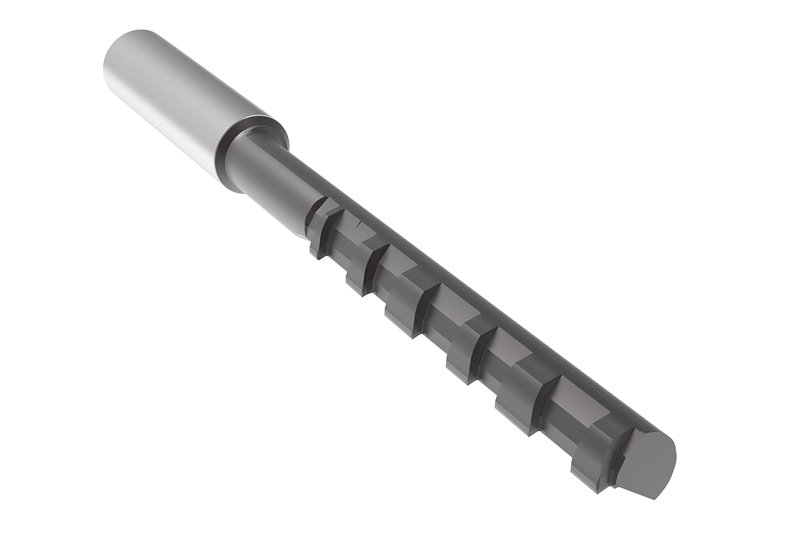
  • Control edge machining

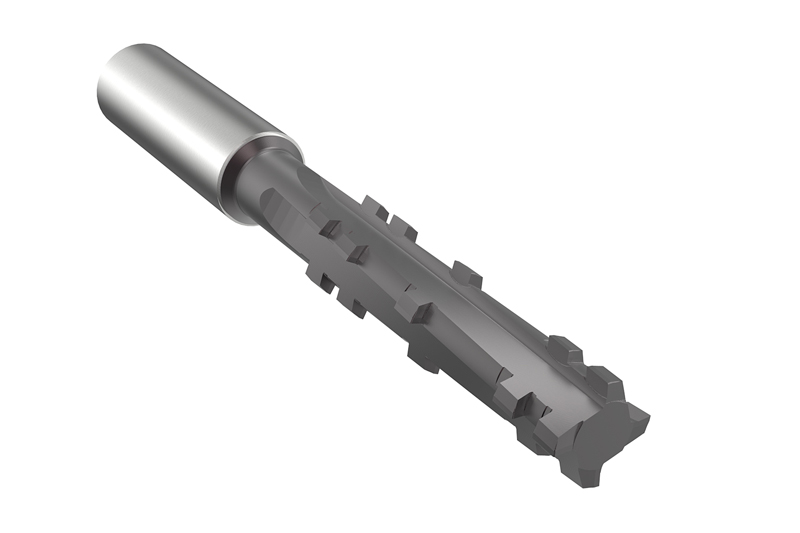
    Fresa circular de metal duro integral

    • Considerável economia de tempo de ciclo
    • Bordas de controle definidas sem falhas macroscópicas

  • Control edge machining

    Ferramenta para mandrilamento de metal duro integral

    • Maior precisão e qualidade superficial na usinagem das bordas
    • Bordas de controle definidas sem falhas macroscópicas

Mandrilamento e acabamento fino
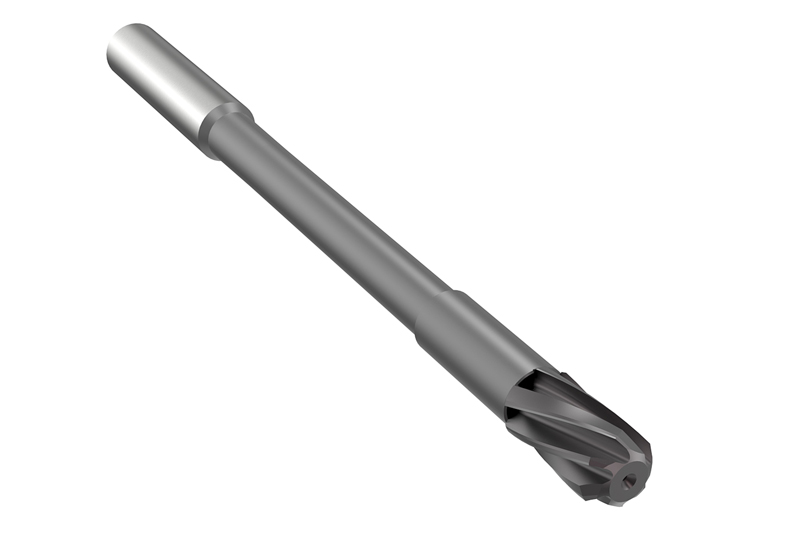
  • Reaming

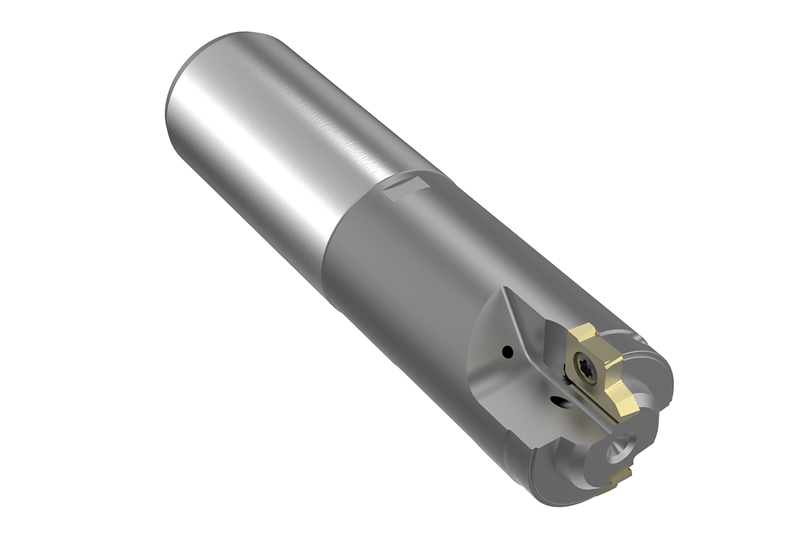
    Alargador com diversas arestas de corte

    • Dados de corte elevados
    • Perfeito controle de cavaco devido à torção à esquerda e fornecimento otimizado do refrigerante

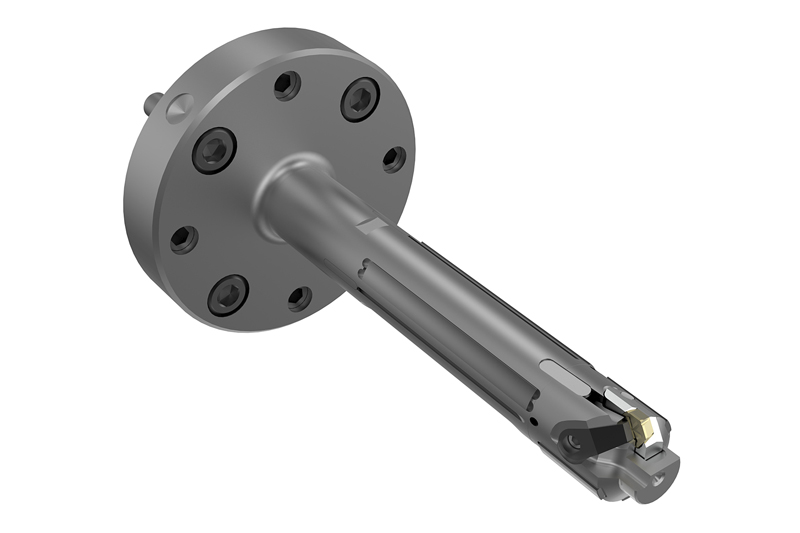
  • Fine boring

    Ferramenta de furação fina

    • Sistema EasyAdjust e guias
    • Usinagem fina confiável com fácil manuseio, sem brunimento subsequente
    • As melhores formas cilíndricas devido a ótima orientação

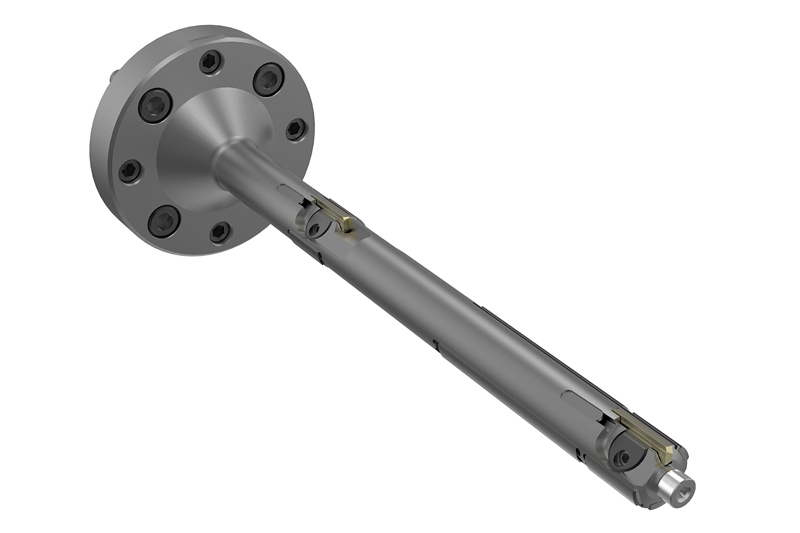
  • Fine boring

    Herramienta de taladrado de precisión

    • Insertos de corte intercambiables y guías de apoyo
    • Ideal para el mecanizado de perforaciones muy precisas y largas

Mecanizado de acabado por bruñido
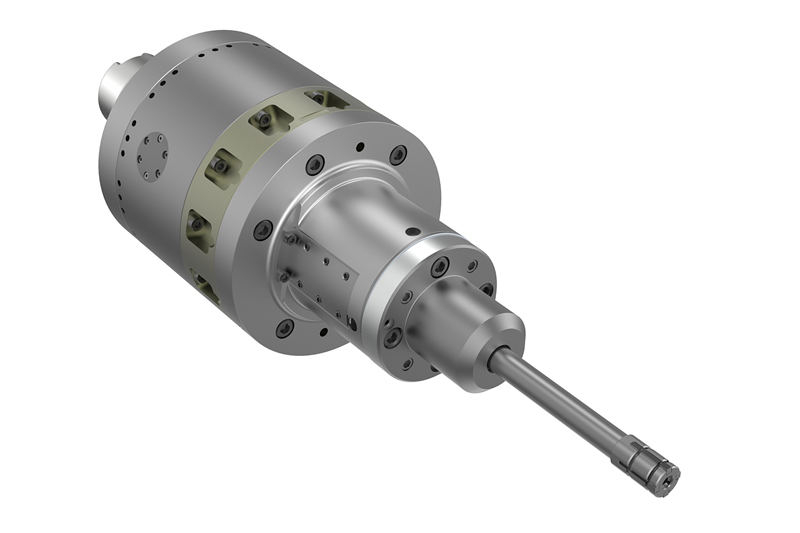
  • TOOLTRONIC

    MAPAL TOOLTRONIC

    • Riduzione significativa dei tempi di produzione e dei lead time
    • Maggiore fedeltà alla forma richiesta

Fresatura
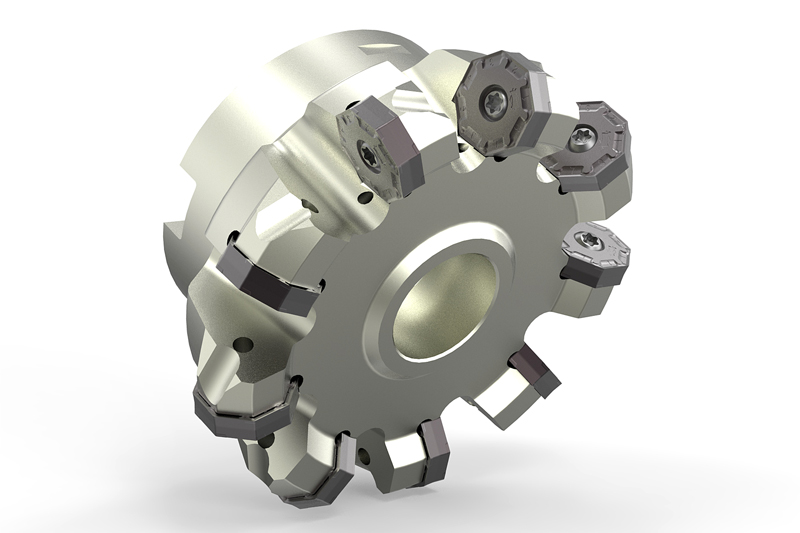
  • NeoMill-16-Face

    NeoMill®-16-Face

    • Inserto a fissaggio meccanico a 16 taglienti / 45°
    • Prima scelta per ghisa e acciaio fuso resistente al calore
    • Range di ø 63-200 mm / ap max. 4 mm
    • Forze di taglio ridotte nonostante la forma negativa
    • Massima redditività nella fresatura a spianare

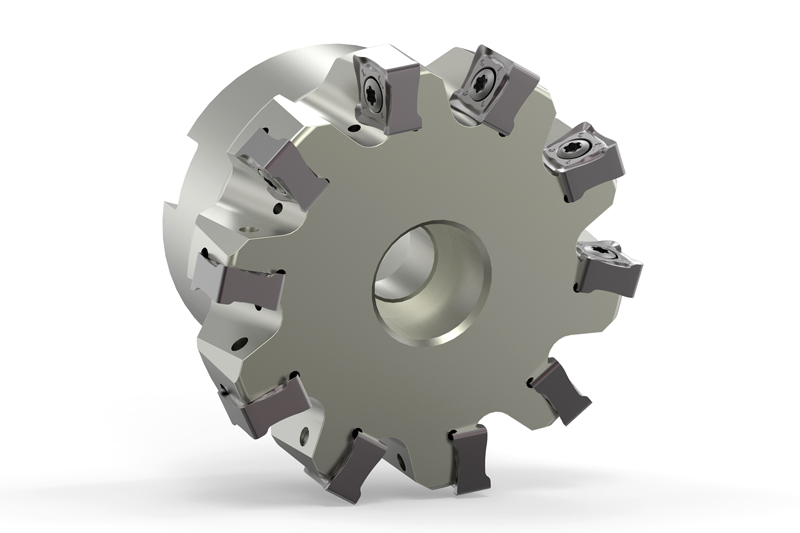
  • NEOMILL-8-CORNER

    NeoMill®-8-Corner

    • Inserto a fissaggio meccanico a otto taglienti / 90°
    • Prima scelta per ghisa
    • Range di ø 50-200 mm / ap max. 8 mm
    • Massima redditività nella fresatura a spallamento retto

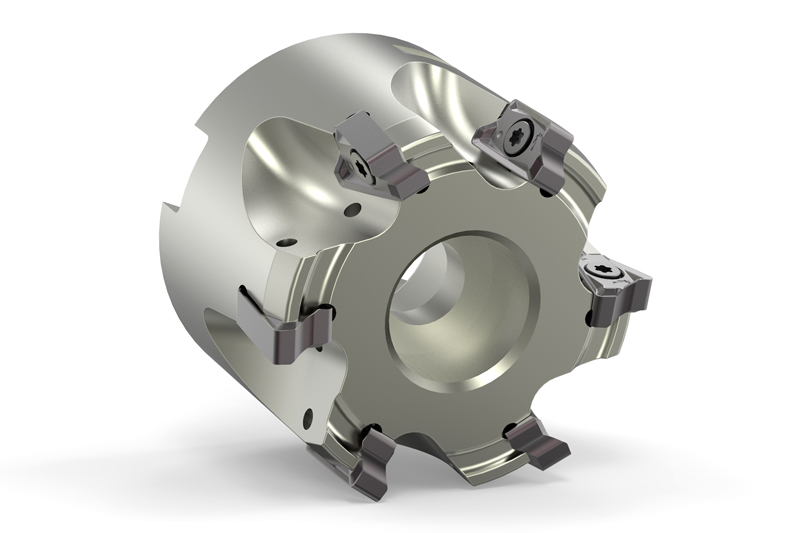
  • NEOMILL-4-CORNER

    NeoMill®-4-Corner

    • Plaquette à quatre arêtes/90°
    • Pour acier, acier inoxydable, fonte et acier moulé résistant à la chaleur
    • Plage ø 25-100 mm / ap max. 10 mm
    • Usinage ligne à ligne de grandes dimensions d'épaulement
    • Effort de coupe très faible malgré la forme négative

Serrage
  • UNIQ Mill Chuck

    UNIQ Mill Chuck

    • Résistance élevée aux températures allant jusqu'à 80 °C, même lors de cycles de fraisage très longs (plus de 240 minutes)
    • Pour l'usinage haute performance jusqu’à 33 000 tours par minutes
    • Fiabilité des processus maximale

  • UNIQ DReaM CHUCK 4.5°

    UNIQ DReaM Chuck, 4.5°

    • Mandrin expansible hydraulique avec les dimensions d'origine d'un mandrin de frettage (profil DIN avec 4,5°)
    • Conception de système sur mesure
    • Fiabilité des processus et durée de vie maximales
    • Changement d’outil plus rapide et ultra précis

  • HB MILL CHUCK SIDE LOCK CHUCK

    MANDRINS PORTE-FRAISE À MÉPLAT HB MILL CHUCK

    • Maniement extrêmement simple grâce à la vis différentielle
    • Rentabilité et précision maximales
    • Positionnement axial de l'outil défini grâce au système à ressort
    • Positionnement optimal des outils de profilage pour l’usinage des arêtes de commande