• Excavator

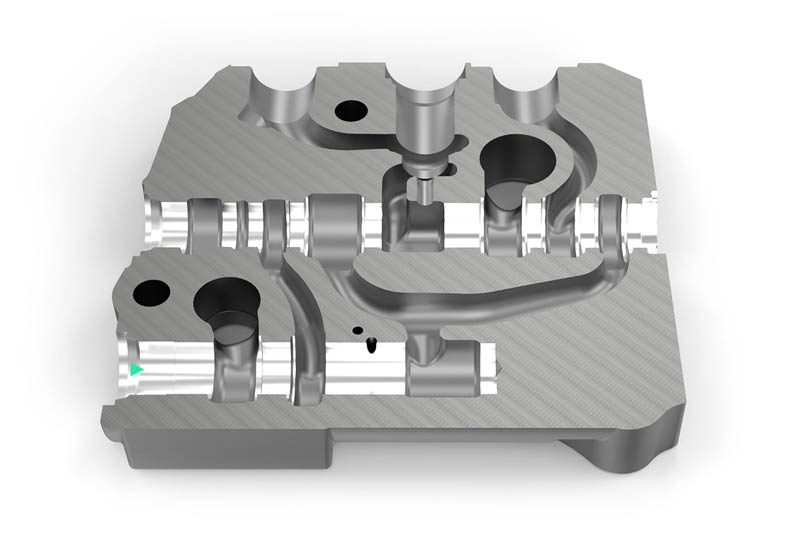
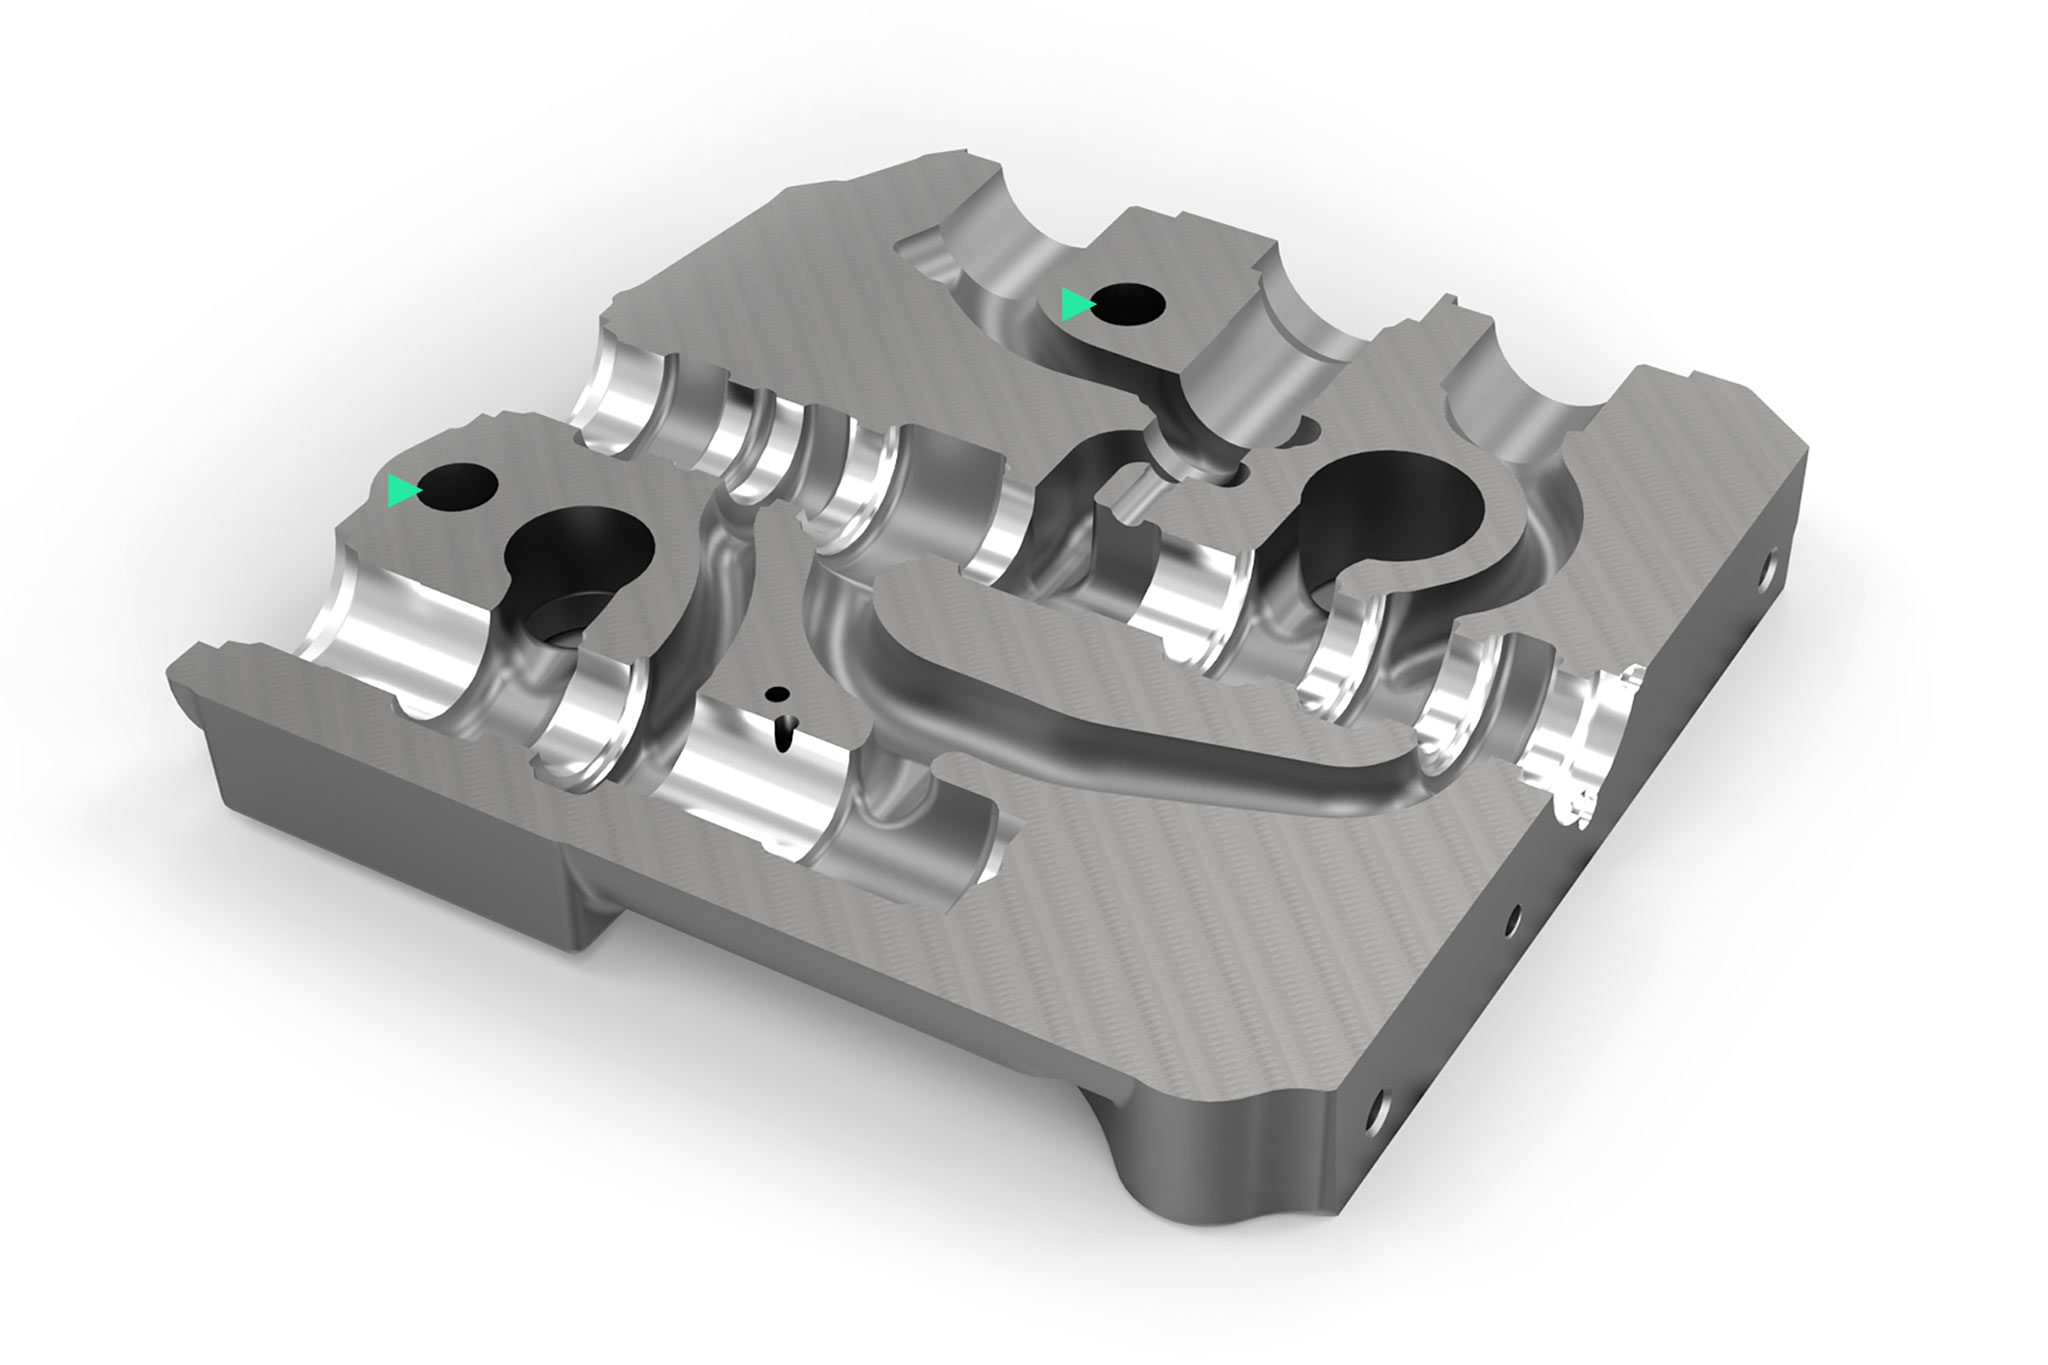
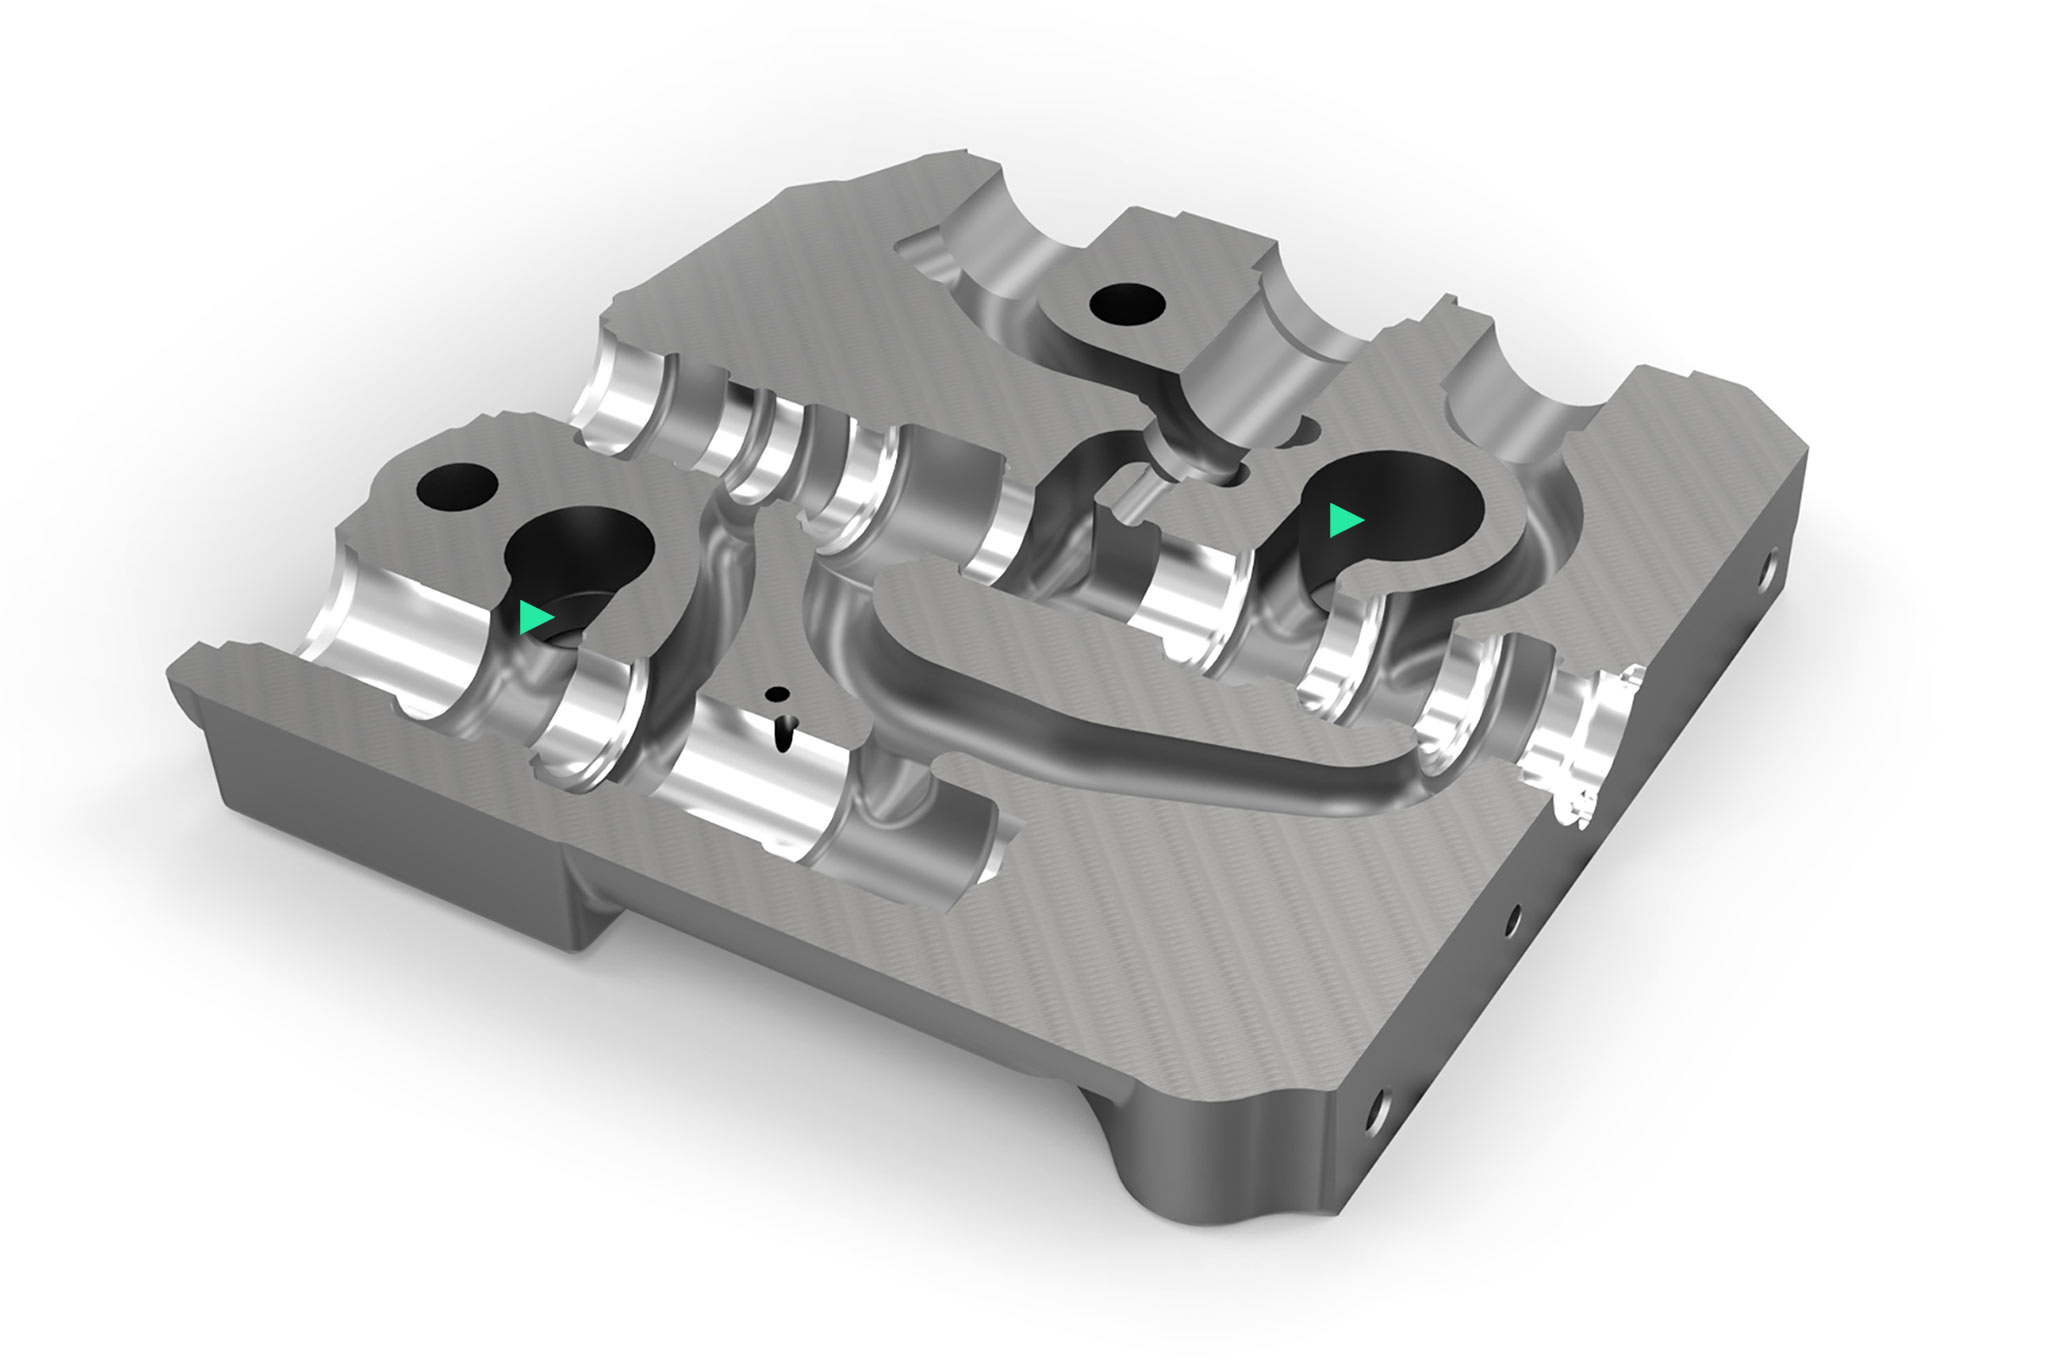
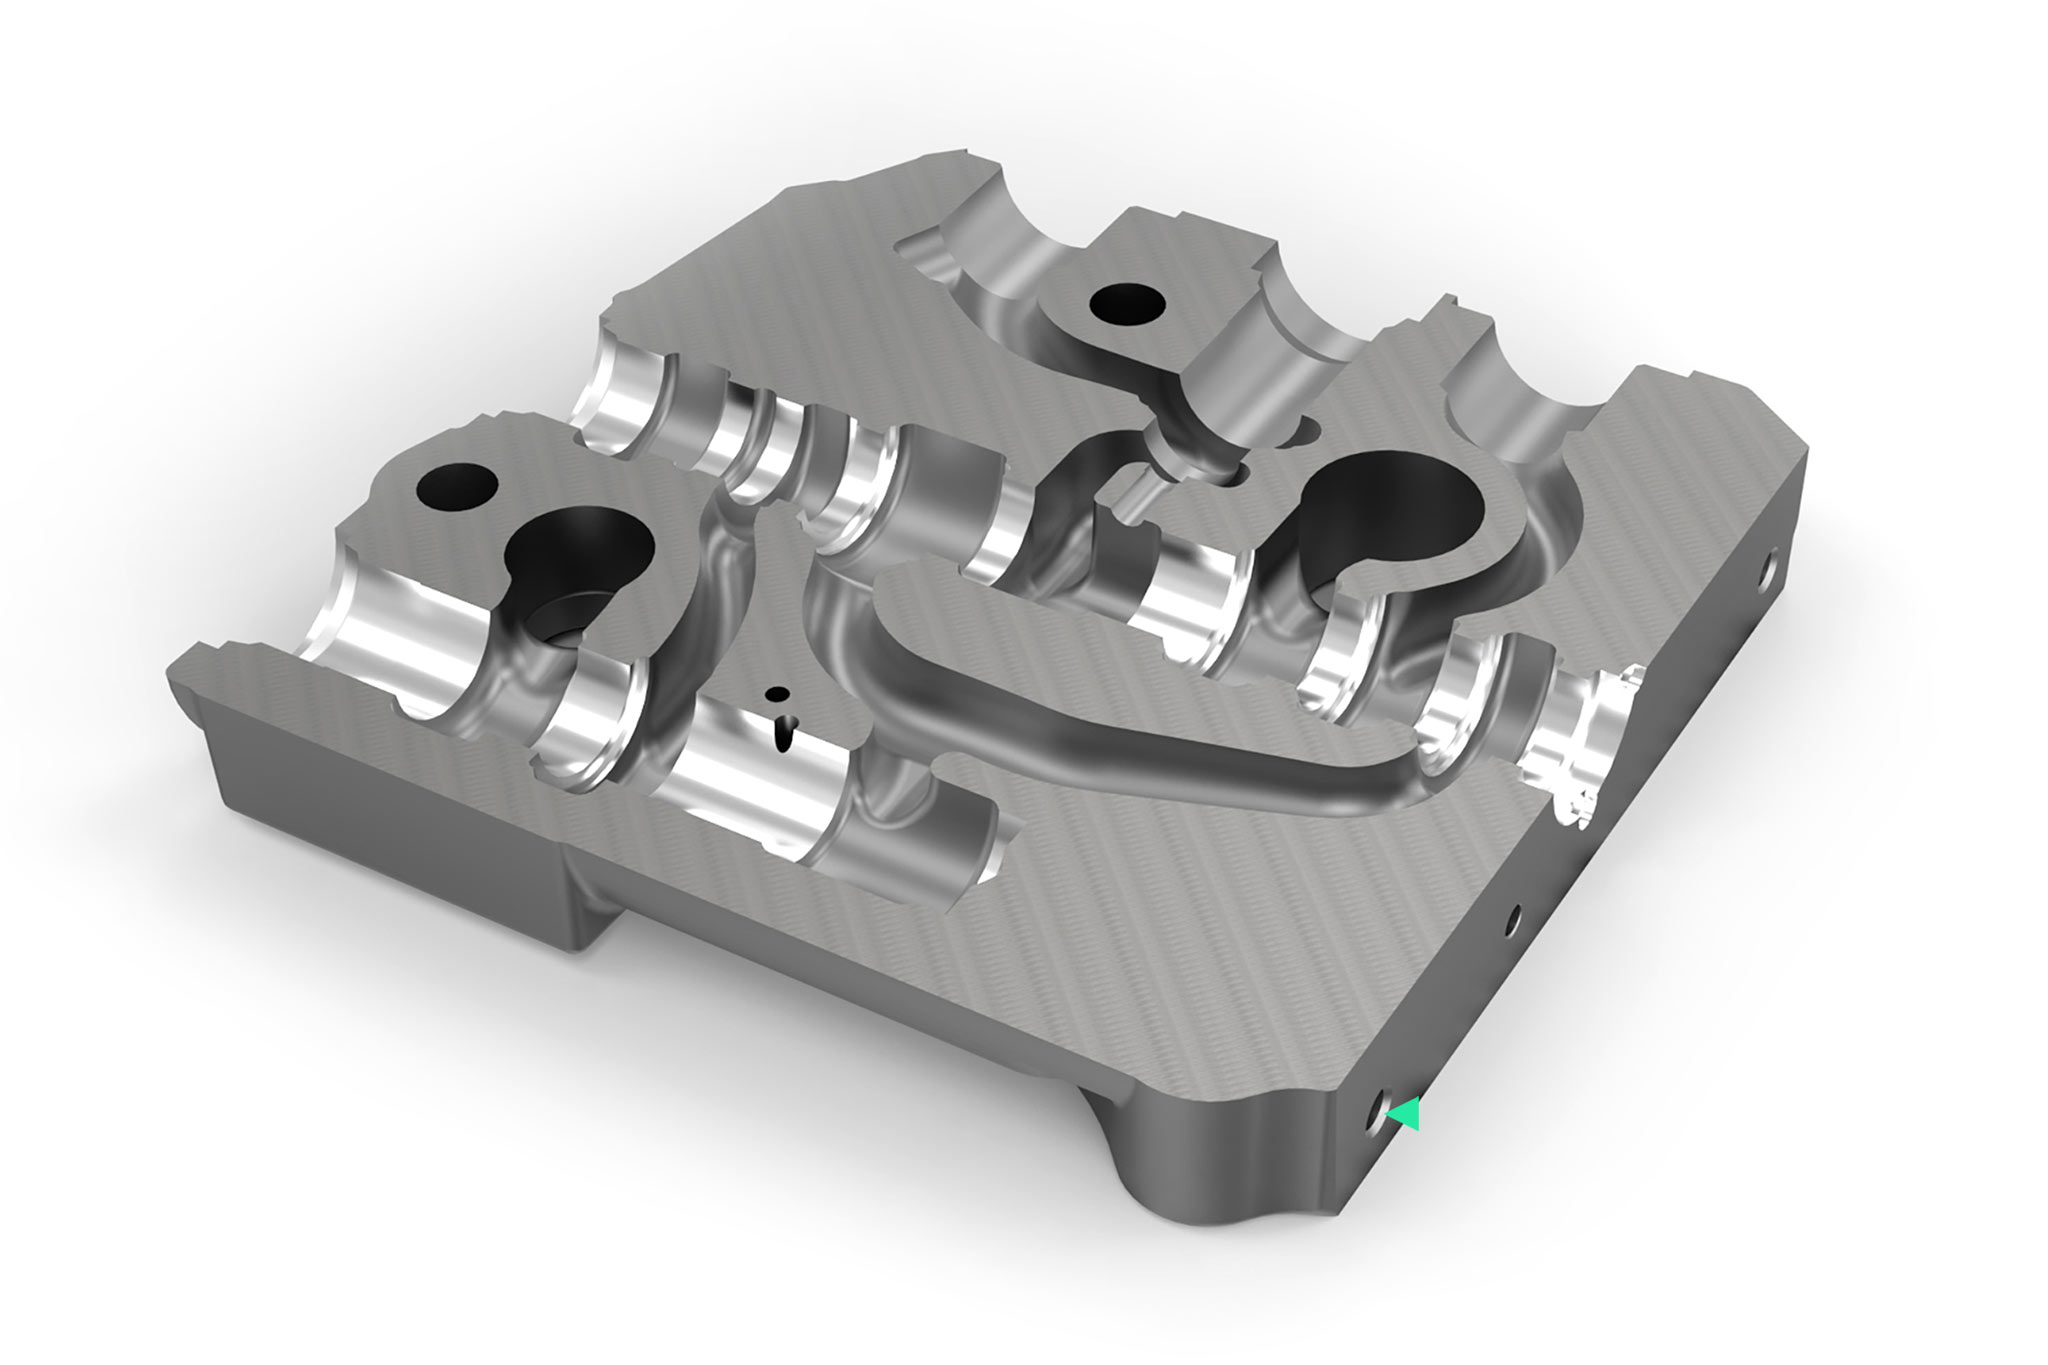
Carcasas de válvulas hidráulicas
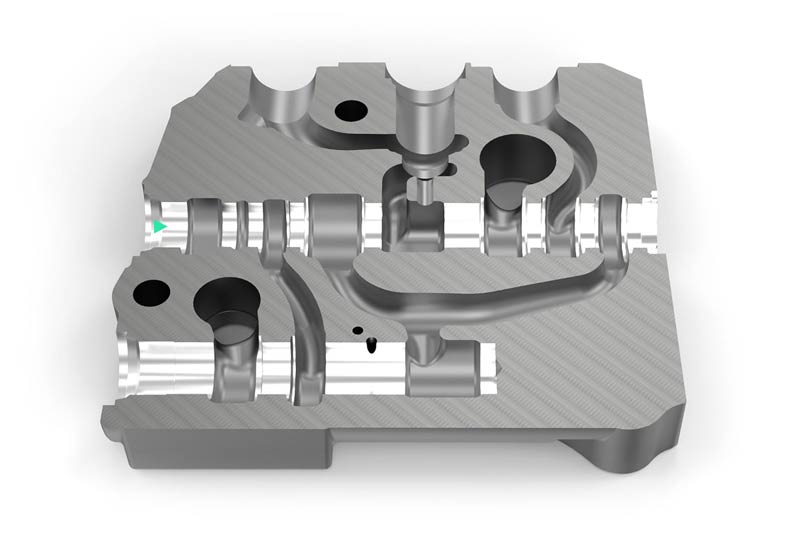
Todo depende de la perforación principal. La fabricación de carcasas de válvula es la disciplina estrella del mundo de la tecnología de fluidos. Desde hace años, la experiencia de MAPAL en el sector de mecanizado de perforaciones de corredera ha sido muy demandada. De la exactitud de esta perforación depende la dimensión de la ranura con la corredera para que el aceite hidráulico solo pueda fluir en la dirección deseada sin que se produzcan fugas. Se trata de una definición muy estrecha para las válvulas hidráulicas modernas. Por este motivo, es necesario prestar especial atención a la circularidad, la forma cilíndrica, la rectitud y la calidad de la superficie de esta perforación.
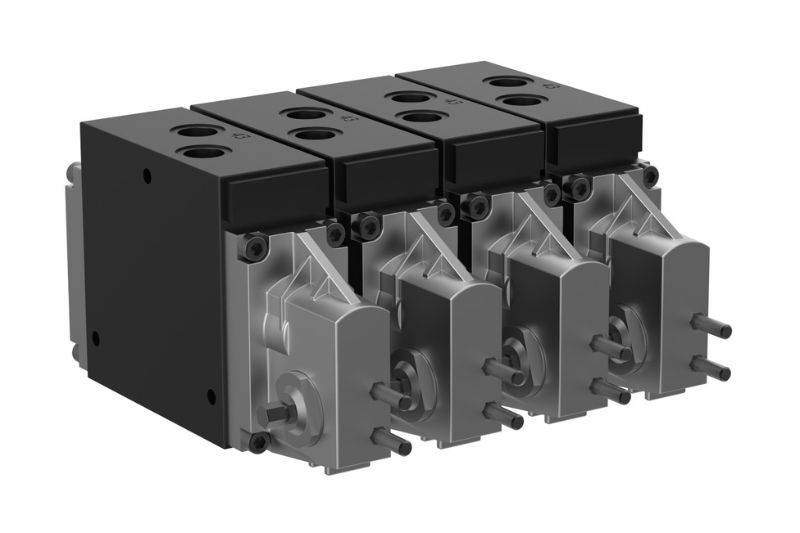
Valve block

Requisitos de mecanizado

  • Situación cambiante de la medición de fundición
  • Cortes severamente interrumpidos
  • Evitar la formación de anillos durante el mandrinado y garantiza la retirada segura de las virutas de la carcasa
  • Evitar las rupturas en los bordes de control en el proceso de taladrado
  • Demandas muy altas de tolerancia de forma y posición
  • Prestación constante antes del bruñido
  • Considerar la variación de los componentes y los espacios limitados de almacenamiento de herramientas en el concepto de mecanizado

Válvula direccional

Wegeventile sind mechanisch oder elektronisch betätigte Ventile mit mehreren Schaltstellungen. Je nach vorgegebener Position des Steuerschiebers entlang der Steuerkanten wird ein Volumenstrom zum Betrieb der angeschlossenen Arbeitsgeräte eingestellt. Die Individualdruckwaage (IDW) regelt ein konstantes Lastdruckgefälle über der Zulaufsteuerkante des Steuerschiebers ein, sodass eine lastdruckunabhängige Volumenstromsteuerung über den gesamten Stellbereich, auch im Parallelbetrieb, erreicht wird (Lastkompensation). Das System muss leckagefrei sein, um ein unbeabsichtigtes Absinken der Last, auch bei Parallelbetrieb zu verhindern.

Bohrungsbearbeitungen
Solutions d'application

1 – Petites et moyennes séries avec outils fixes

Situation initiale du client

MAPAL Application solution 1

Corps de valve EN-GJS-400-15 – Alésage de tiroir

  • Commandes individuelles, petites et moyennes quantités
  • Pas de possibilité de régler l’outil
  • Temps de passage moindre requis
  • Taux horaire élevé des machines
  • Processus de pierrage d’expansion stable disponible
  • Concept d'outil adapté à plusieurs variantes de composants

2 – Grande série avec outils fixes et ajustables

Situation initiale du client

MAPAL Application solution 2

Corps de valve EN-GJS-400-15 – Alésage de tiroir et de compensation

  • Grande série
  • Réglage des outils souhaité
  • Taux horaire élevé des machines
  • Coûts élevés pour les pierrages suivants

3 – Petits lots – Diminution des changements d'outils grâce aux outils combinés

Situación inicial del cliente

MAPAL Application solution 3

Corps de valve EN-GJL-300 – Alésage de tiroir

  • Petits lots
  • Possibilité de régler l’outil
  • Changement d'outil trop fréquent/fréquent
  • Taux horaire élevé des machines
  • Frais élevés en raison du processus de pierrage

4 – Rodage flexible sur le centre d'usinage

Situation initiale du client

MAPAL Application solution 4

Corps de valve EN-GJS-400-15 – Alésage de compensation / Usinage de pierrage

  • Exigence de réduction des frais annexes
  • Centre d'usinage existant transformé en TOOLTRONIC
  • Usinage de pierrage pour la construction de prototypes, ainsi que pour les petites et moyennes séries
  • Exigence d'économiser le processus de pierrage sur une machine séparée

5 – Toolmanagement

Situation initiale du client

MAPAL Toolmanagement

Corps de valve EN-GJS-400-15 – Alésage intégral

  • Vaste stock
  • Déroulement des processus dans la salle de réglage non optimal et qualité des données incomplète
  • Transparence de coûts insuffisante
  • Un taux de rotation élevé en raison d'un manque général de personnel qualifié
  • Problèmes avec les ruptures d’outils
  • Coûts d’outils élevés

Tool solutions

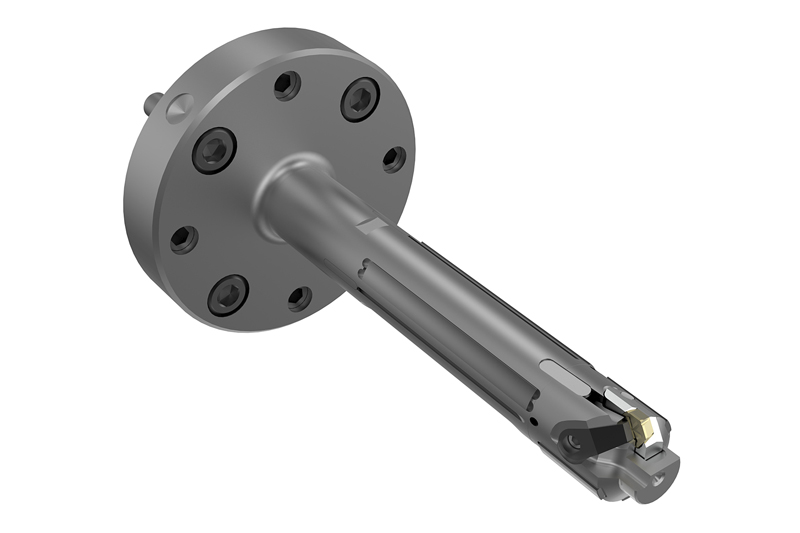
Piloting and boring
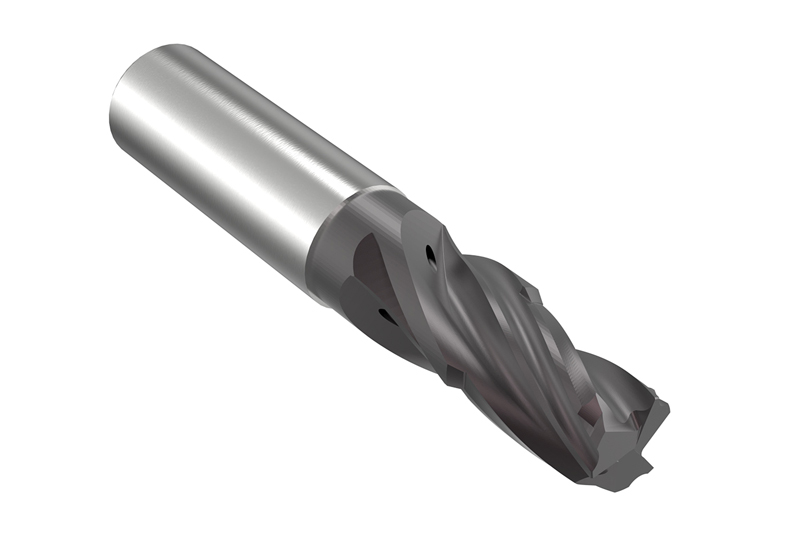
  • Pilotieren

    Solid carbide boring tool

    • Six margin lands for perfect roundness and straightness
    • Optimum chip flow and extended regrinding options through multicut technology and suitable coolant supply

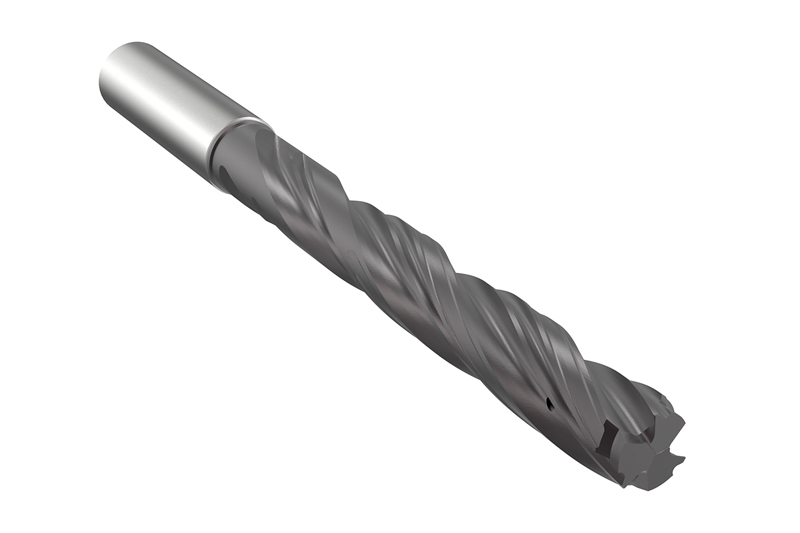
  • Boring

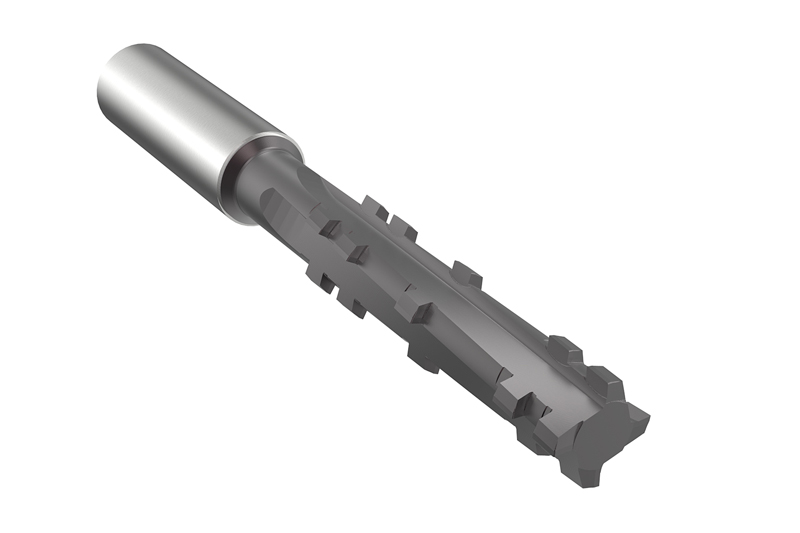
    Solid carbide boring tool

    • Three cutting edges, six margin lands and special lead geometry
    • Straight bore, ideal chip flow und guide across the entire bore length

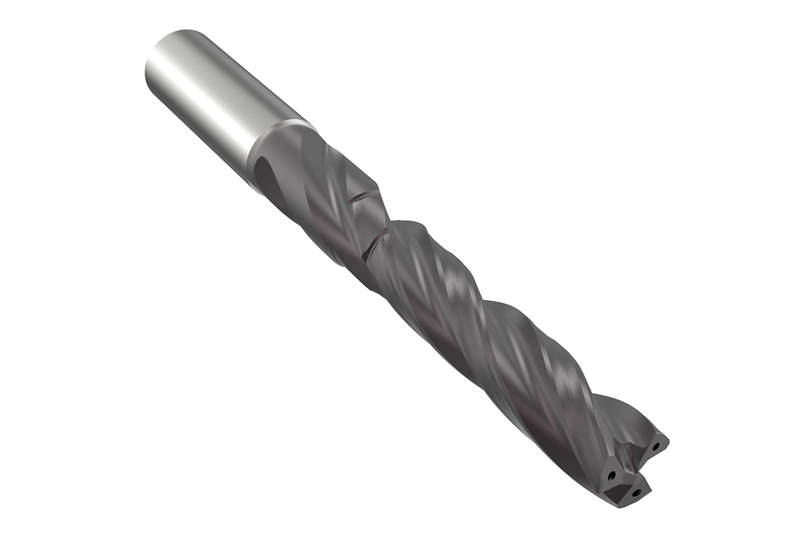
  • Boring

    Solid carbide boring tool

    • Six margin lands and special lead geometry
    • Straight bore, ideal chip flow und guide across the entire bore length
    • Reduced non-productive times due to two machining operations in one tool

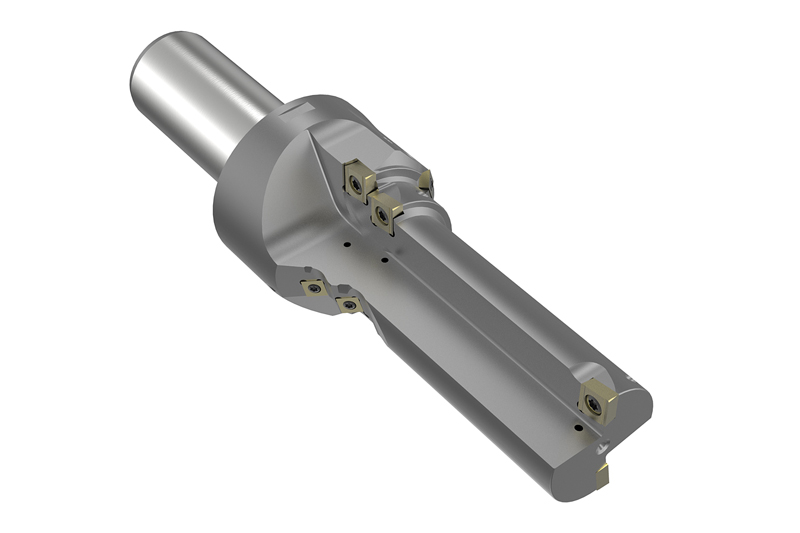
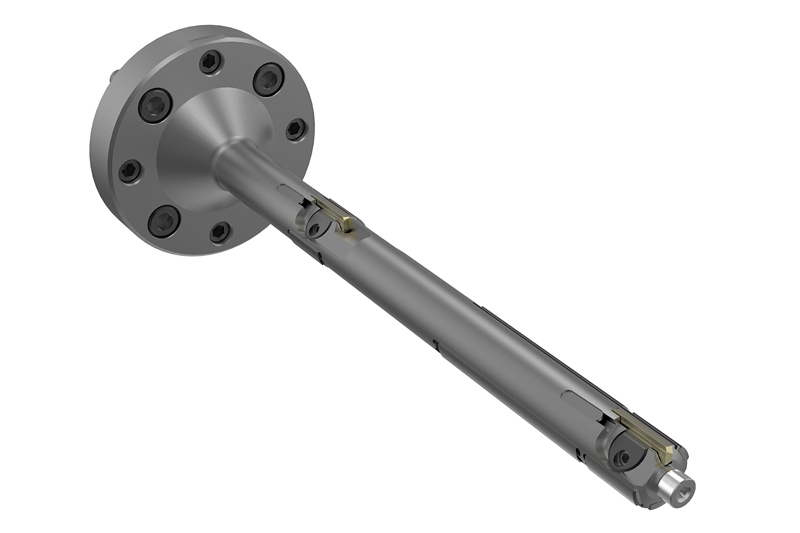
  • Piloting and boring

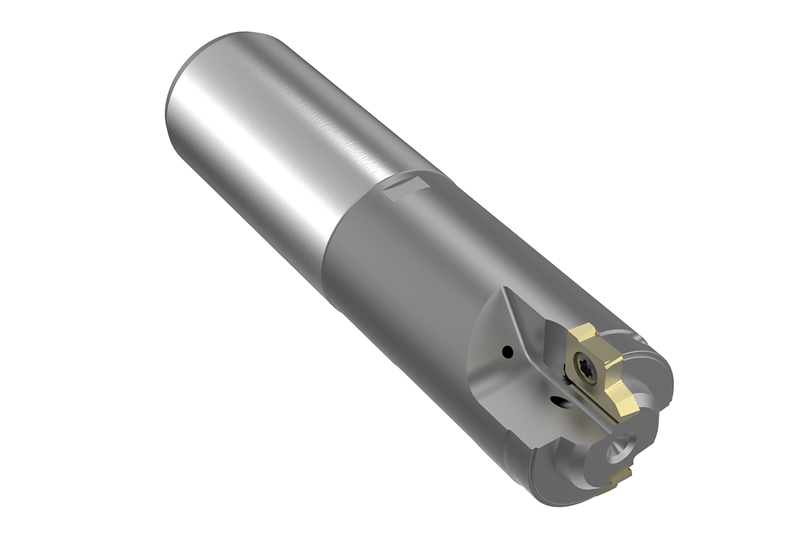
    Multi-stepped boring tool

    • Radial and tangential indexable inserts
    • Pre-machining spool bore and completion of contours in one processing step

  • MAPAL Boring

    Double edge boring tool

    • Form cutting edges
    • Reliable machining of the contour
    • Easy handling with low cutting material costs

Control edge machining
  • Control edge machining

    Solid carbide circular milling cutter

    • Significant cycle time savings
    • Defined control edges without macroscopic flaws

  • Control edge machining

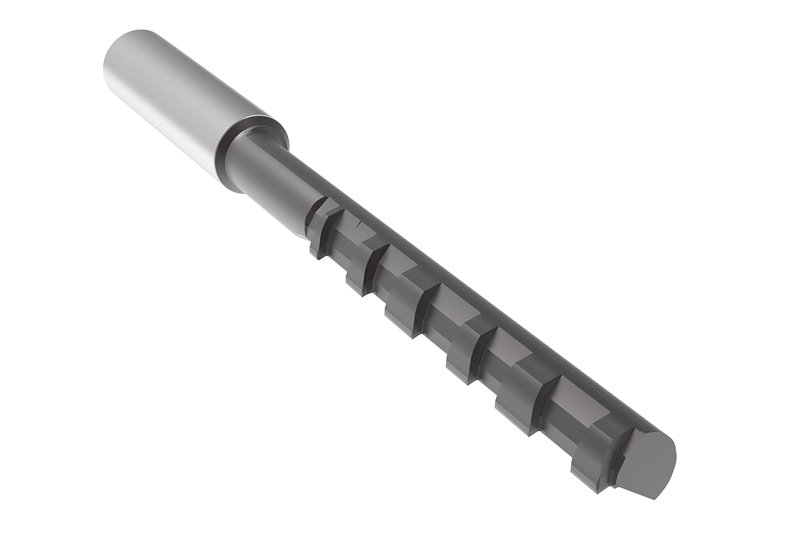
    Solid carbide profile tool

    • Highest accuracy and surface finish of control edges
    • Defined control edges without macroscopic flaws

Reaming and fine boring
  • Reaming

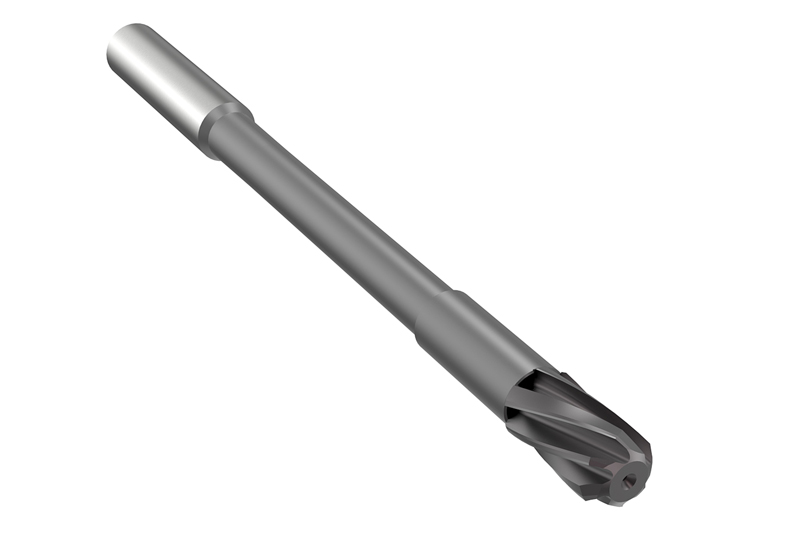
    Multi-bladed reamer

    • High cutting data
    • Perfect chip control due to left-hand twist and optimum coolant supply

  • Fine boring

    Fine boring tool

    • EasyAdjust system and guide pads
    • Reliable precision machining with easy handling without subsequent honing
    • Best cylindrical forms due to optimum guidance

  • Fine boring

    Fine boring tool

    • Indexable inserts and guide pads
    • Ideal for bar machining of highly accurate and long bores

Fine machining with honing
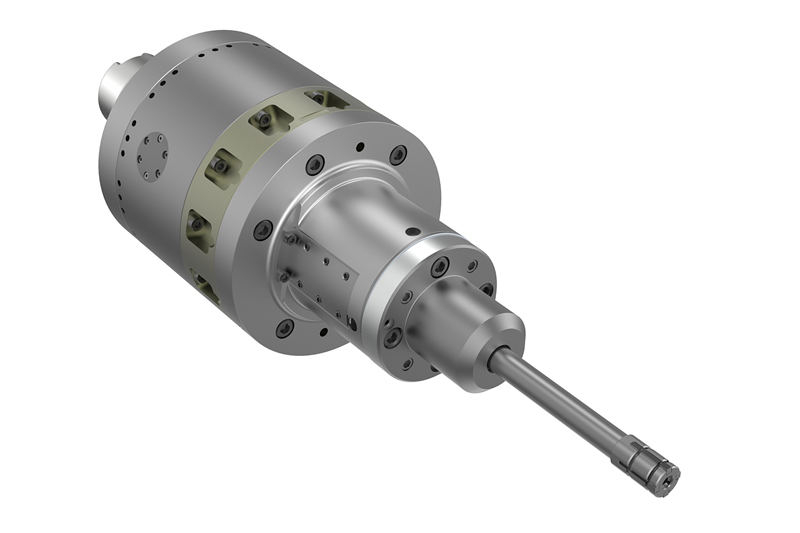
  • TOOLTRONIC

    MAPAL TOOLTRONIC

    • Significant shortening of production and cycle times
    • Greater contour accuracy

Milling
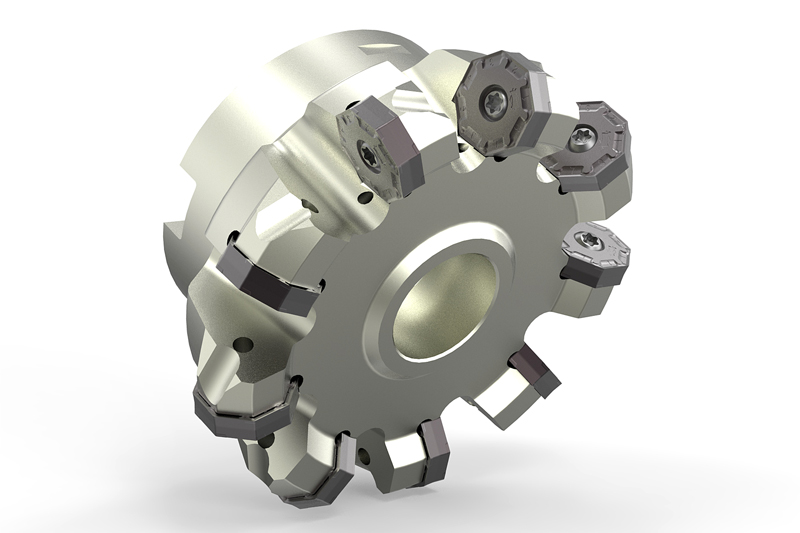
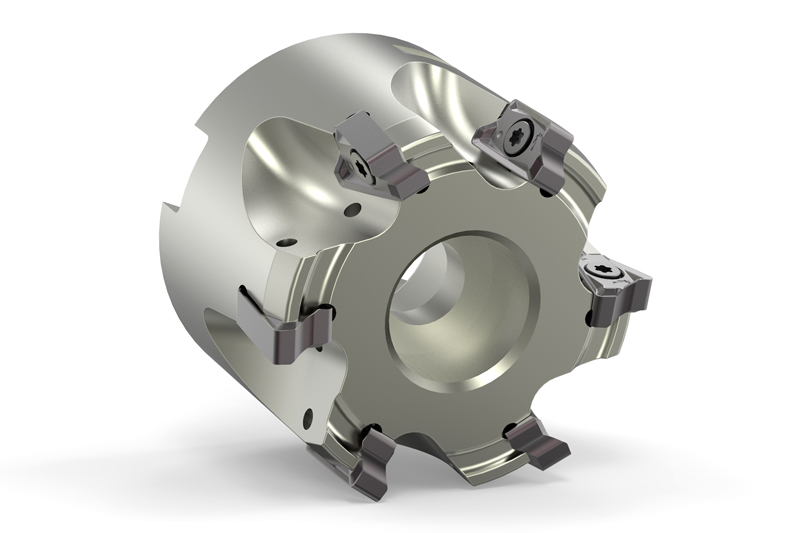
  • NeoMill-16-Face

    NeoMill®-16-Face

    • 16-edge indexable insert / 45°
    • First choice for cast iron and heat-resistant cast steel
    • ø area 63-200 mm / ap max. 4 mm
    • Low cutting forces despite a negative shape
    • Maximum economic efficiency for face milling

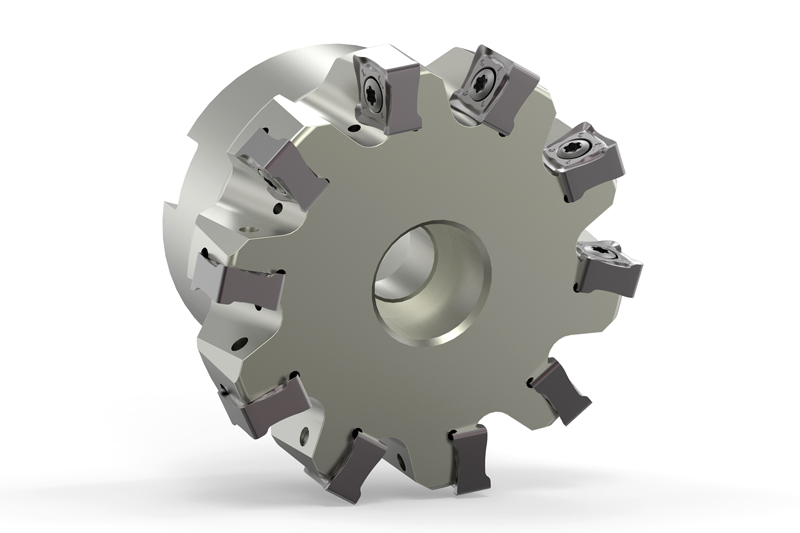
  • NEOMILL-8-CORNER

    NeoMill®-8-Corner

    • Plaquette à huit arêtes/90°
    • Premier choix pour fonte
    • Plage ø 50-200 mm / ap max. 8 mm
    • Rentabilité maximale lors du fraisage d'épaulements

  • NEOMILL-4-CORNER

    NeoMill®-4-Corner

    • Plaquette à quatre arêtes/90°
    • Pour acier, acier inoxydable, fonte et acier moulé résistant à la chaleur
    • Plage ø 25-100 mm / ap max. 10 mm
    • Usinage ligne à ligne de grandes dimensions d'épaulement
    • Effort de coupe très faible malgré la forme négative

Serrage
  • UNIQ Mill Chuck

    UNIQ Mill Chuck

    • Résistance élevée aux températures allant jusqu'à 80 °C, même lors de cycles de fraisage très longs (plus de 240 minutes)
    • Pour l'usinage haute performance jusqu’à 33 000 tours par minutes
    • Fiabilité des processus maximale

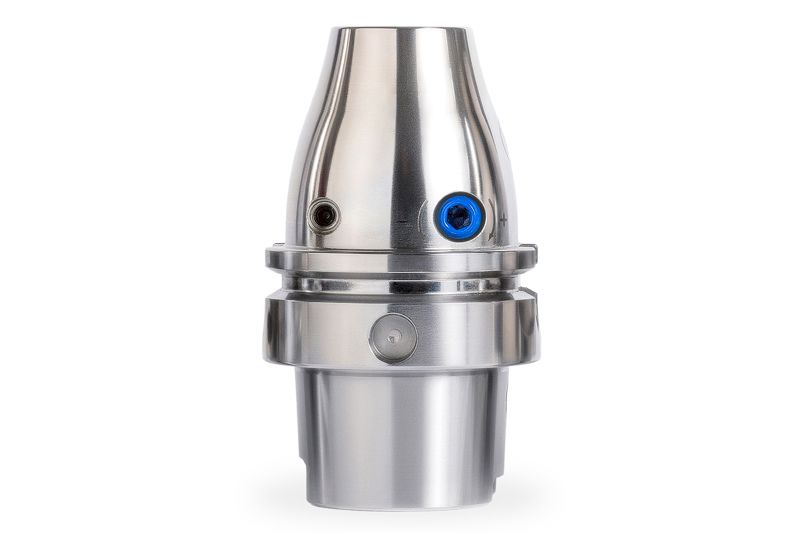
  • UNIQ DReaM CHUCK 4.5°

    UNIQ DReaM Chuck, 4.5°

    • Mandrin expansible hydraulique avec les dimensions d'origine d'un mandrin de frettage (profil DIN avec 4,5°)
    • Conception de système sur mesure
    • Fiabilité des processus et durée de vie maximales
    • Changement d’outil plus rapide et ultra précis

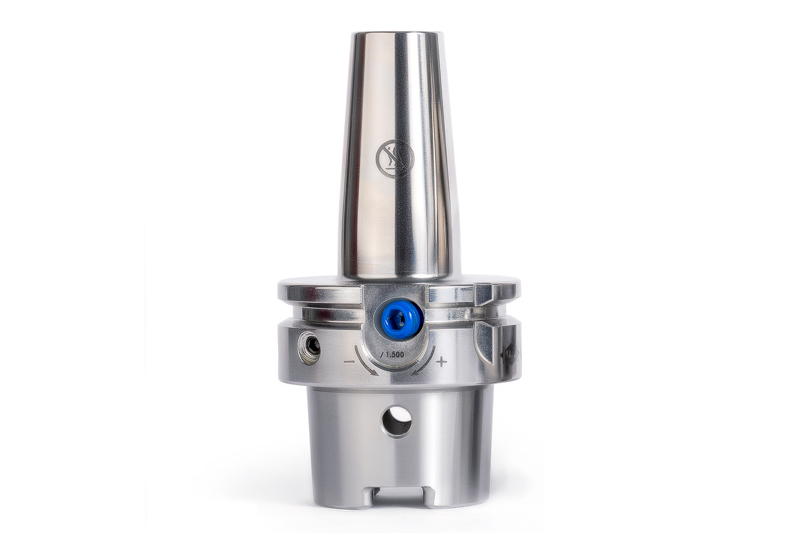
  • HB MILL CHUCK SIDE LOCK CHUCK

    MANDRINS PORTE-FRAISE À MÉPLAT HB MILL CHUCK

    • Maniement extrêmement simple grâce à la vis différentielle
    • Rentabilité et précision maximales
    • Positionnement axial de l'outil défini grâce au système à ressort
    • Positionnement optimal des outils de profilage pour l’usinage des arêtes de commande