
27.06.2023
CFRP machining optimised
Optimum process reliability with the OptiMill-Composite-Speed-Plus
Improved workpiece clamping for large carbon-fibre parts enables the aerospace industry to machine more quickly. MAPAL supports this development with new tools. With its diamond coating and optimised geometry, the OptiMill-Composite-Speed-Plus guarantees process reliability.
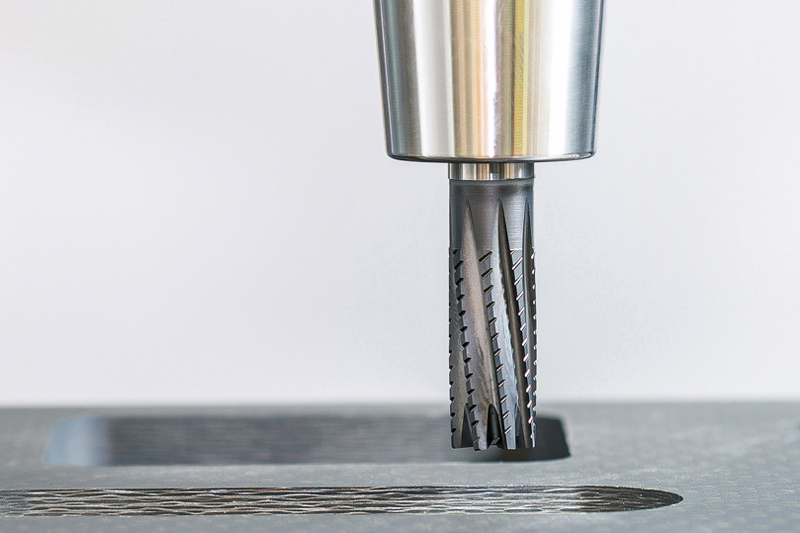
The aerospace industry is reluctant to change functioning processes that have already been audited due to the large effort involved. However, growing cost pressures are also forcing this sector to make its production as efficient as possible. Aircraft manufacturers have so far identified the clamping technology as an obstacle on the path to higher performance. Large carbon-fibre parts are usually fixed using vacuum clamping technology. The limited holding forces of the suction cups require relatively low cutting speeds in order to prevent rising vibration. This can lead to a loss of quality and deviations in shape and position tolerances.
New clamping technologies now enable manufacturers to increase the cutting values. But with this came a new problem: under the changed process conditions, there was an increased risk of breakage due to the increased load on milling cutters that had previously worked perfectly. “Even very large manufacturers were affected by tool breakages after using the tools to their limits”, explains Tim Rohmer, Product Manager for solid carbide milling tools at MAPAL. The tool manufacturer saw a need to act and developed the OptiMill-Composite-Speed-Plus as a response to market demands.
Größerer Kern, weniger Spanraum
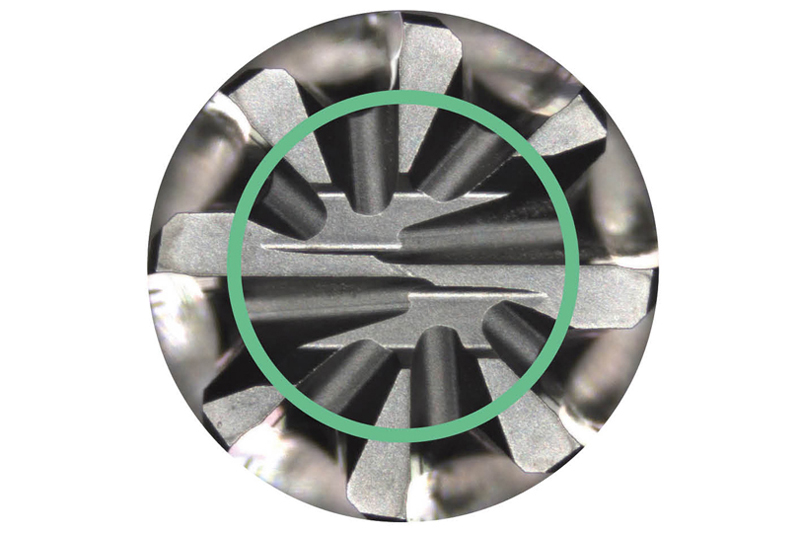
Bei den Anforderungen an das Nutprofil zeigen sich ebenfalls Unterschiede zur Bearbeitung von Metall, wo Vorschub, Zustelltiefe und Schnittbreite die Spandicke beeinflussen. Da der Spanwinkel bei CFK aufgrund eines niedrigen Zahnvorschubs nur gering im Eingriff ist, hat MAPAL den Schneidkeil auf maximale Stabilität ausgelegt.
Zur Verringerung von Hebelkräften und damit für eine erhöhte Bruchresistenz weist der neue OptiMill-Composite-Speed-Plus zudem eine optimierte Hüllkontur auf. In der Praxis kommt man damit gut zurecht, wie Rohmer erläutert: „Typische Bauteile für die Luftfahrt bestehen aus Stacks, also Verbundplatten, bei denen üblicherweise fünf bis 15 mm zerspant werden. Da reichen kürzere Werkzeuge vollkommen aus.“ Waren die Vorgängerwerkzeuge noch länger als in der DIN6527 festgelegt, so entspricht die neue Werkzeugreihe weitestgehend der Norm. MAPAL bietet die Werkzeuge in den Durchmessern von 4 bis 20 mm an.
Gleichmäßige Diamantschicht
Für hohe Standwege bei der Bearbeitung der abrasiven Kohlefasern sorgt der OptiMill-Composite-Speed-Plus zudem mit einer innovativen Diamantbeschichtung. Außergewöhnlich ist dabei die gleichmäßige Schichtdickenverteilung und die hohe Wiederholbarkeit, mit der MAPAL den Diamant im CVD-Verfahren aufbringt. Herkömmliche Beschichtungstechnologien erzeugen häufig unregelmäßige Schichten, die an der Spitze dicker sind als hinten an der Schneide. Dieser Verlauf sorgt für unterschiedliche Kantenverrundungen und damit schwankenden Schnittdruck und Verschleiß.
Die über die Schneidenlänge homogene Schichtdicke trägt zur Prozesssicherheit bei. Das ermöglicht eine gleichbleibende Performance unabhängig davon, welche Stelle der Schneide im Eingriff ist. Damit sind die Werkzeuge auch höhenunabhängig zur Umfangbearbeitung eines Stacks einsetzbar: Anwender nutzen den Fräser teilweise bis zum Verschleißende, setzt ihn dann nach und arbeitet mit einem frischen Teil der Schneide weiter. Der Eckfräser eignet sich für ein breites Anwendungsfeld. Neben der Umfangsbearbeitung werden mit ihm auch Nuten, Kanten und Taschen erzeugt.
Ziehen oder Drücken: Verbesserungen um bis zu 30 Prozent
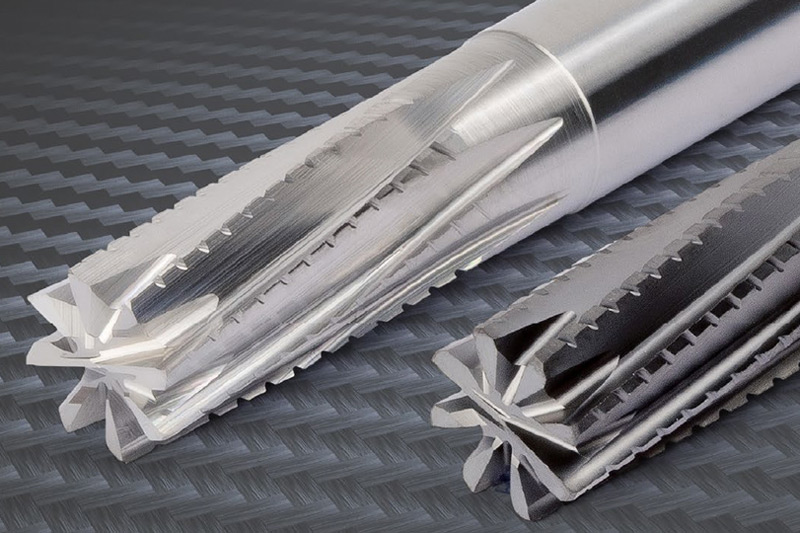
Zu den Besonderheiten der CFK-Zerspanung gehört, dass die heute verfügbaren Werkzeuge unterschiedliche Bearbeitungsqualitäten an den Werkstücken erzeugen. Der Anwender muss nach vorhandenem Werkstoffverbund entscheiden, welche Qualitätsanforderungen an das Bauteil gestellt sind und demnach die ideale Werkzeugwahl treffen. Oftmals sind es Verbindungsstellen, für die besonders saubere Kanten verlangt werden. MAPAL bietet seine Fräser in zwei verschiedenen Varianten an. Das rechtsspiralisierte Modell erzeugt eine ziehende Wirkung und dadurch axiale Zugkräfte, während die linksspiralisierte Variante schiebend wirkt und somit Druckkräfte in axialer Richtung bildet. Die Fibrecatcher arbeiten der durch die jeweilige Spiralisierung entstehenden Kräftewirkung entgegen.
Das Vorgängermodell verfügte noch über eine dritte, neutrale Variante. Mit der Weiterentwicklung entfällt diese, da die neuen Werkzeuge die Axialkräfte um bis zu 40 Prozent reduzieren. Damit übernehmen die beiden Ausführungen des Neuprodukts auch alle Aufgaben, für die bisher die neutrale Version zum Einsatz kam. In punkto Standzeit, Laufruhe, Produktivität und Schnittqualität sind die neuen Werkzeuge um bis zu 30 Prozent besser als ihre Vorgänger.
Während sich die Luftfahrt-Branche noch von der Corona-Delle erholt, wächst der Einsatz von CFK in anderen Bereichen rasch an. Neben dem Automobilbau und Rennsport rückt hier der Consumer-Bereich in den Fokus. Hersteller von Sportgeräten wie Fahrrädern, Skiern, Snowboards oder Angeln bedienen sich immer häufiger des modernen Materials.
Mit seinen scharfen Schneiden bietet sich der OptiMill-Composite-Speed-Plus darüber hinaus auch für die Zerspanung von Thermoplasten und Duroplasten an. Da diese Kunststoffe nicht abrasiv sind, wird hier auf eine Beschichtung verzichtet und mit scharfen Schneidkanten gearbeitet. Die unbeschichteten Fräswerkzeuge lösen die bisherigen Routerwerkzeuge ab, denen sie vor allem in der Schnittqualität weit überlegen sind. Auch für die Bearbeitung von Glasfaserwerkstoffen empfiehlt MAPAL die unbeschichteten Werkzeuge.
Contact
Kathrin Rehor Public Relations Kathrin.Rehor@mapal.com Phone: +49 7361 585 3342


