
28.03.2025

Brake housings for autonomous driving

MAPAL's solution is a technically sophisticated combination

Combined brake housing unites main brake cylinder, brake booster and ABS/ESP in a single part. This component smooths the way for self-driving cars and saves weight. When it comes to machining complex aluminium workpieces, MAPAL’s solution expertise is very much in demand. 

While self-driving cars are already permitted in various countries, the legal framework for them is still not in place in Europe, where only partial driving automation is permitted. The combined break housing – which unites the main brake cylinder, the brake booster and ABS/ESP in a single part – supports all levels of automated driving. Brake-by-wire is closely related to this, whereby the brake signal is no longer sent hydraulically but rather electrically. 

A requirement for autonomous driving
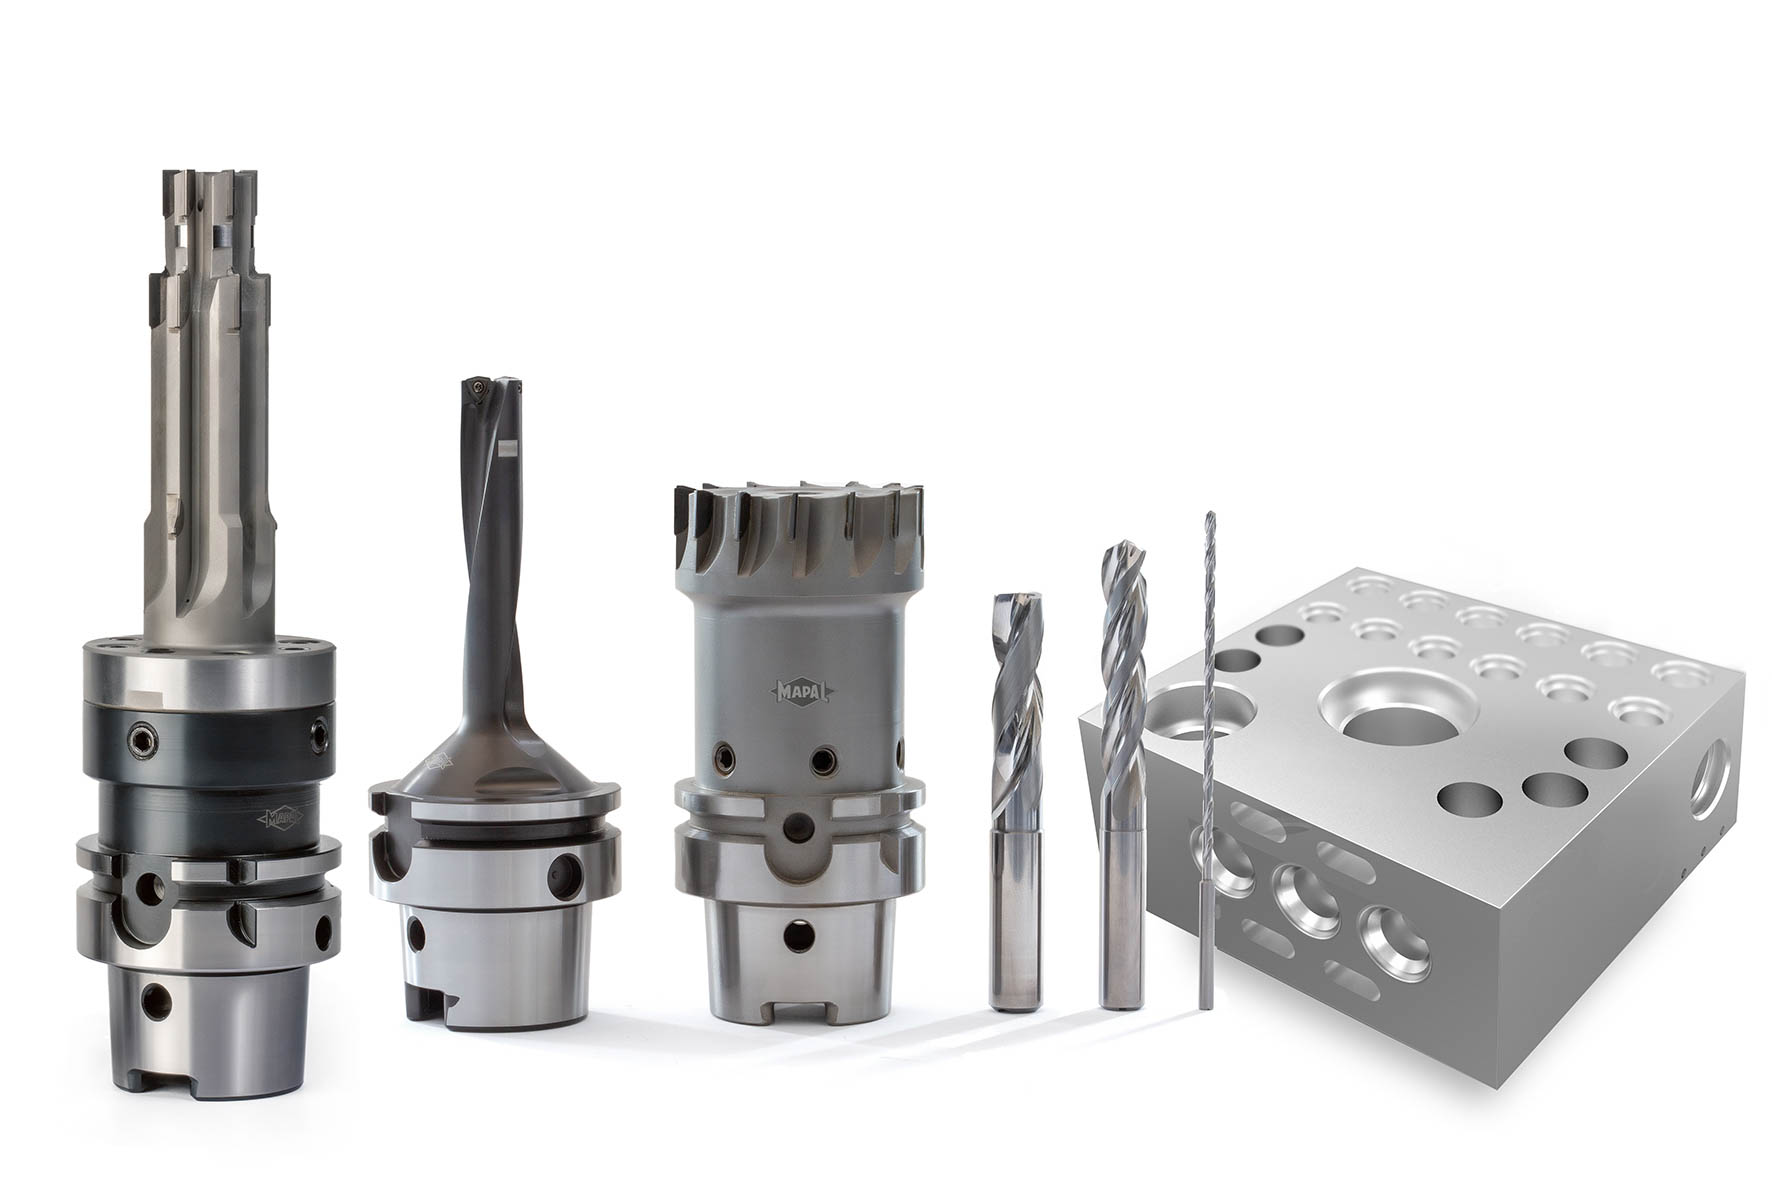
While the combined brake housing is a prerequisite for automated driving, it also has further advantages. Because they are applied electronically, the brakes can be operated more quickly, which results in considerably shorter braking distances in an emergency. 
MAPAL offers appropriate solutions and suitable tools for the development of combined brake housings.
MAPAL's solution expertise is in demand for the machining of combined brake housings made of aluminum.  ©MAPAL
While the first automotive suppliers have already presented all-electric braking systems, vehicles only use a precursor today – the so-called wet-dry system. This hybrid form uses a hydraulic brake at the front and an all-electric system at the rear axle. This redundancy is made possible by a sophisticated central component that combines both worlds in the tiniest of spaces. 

Definierter Spanbruch für kurze Aluminiumspäne

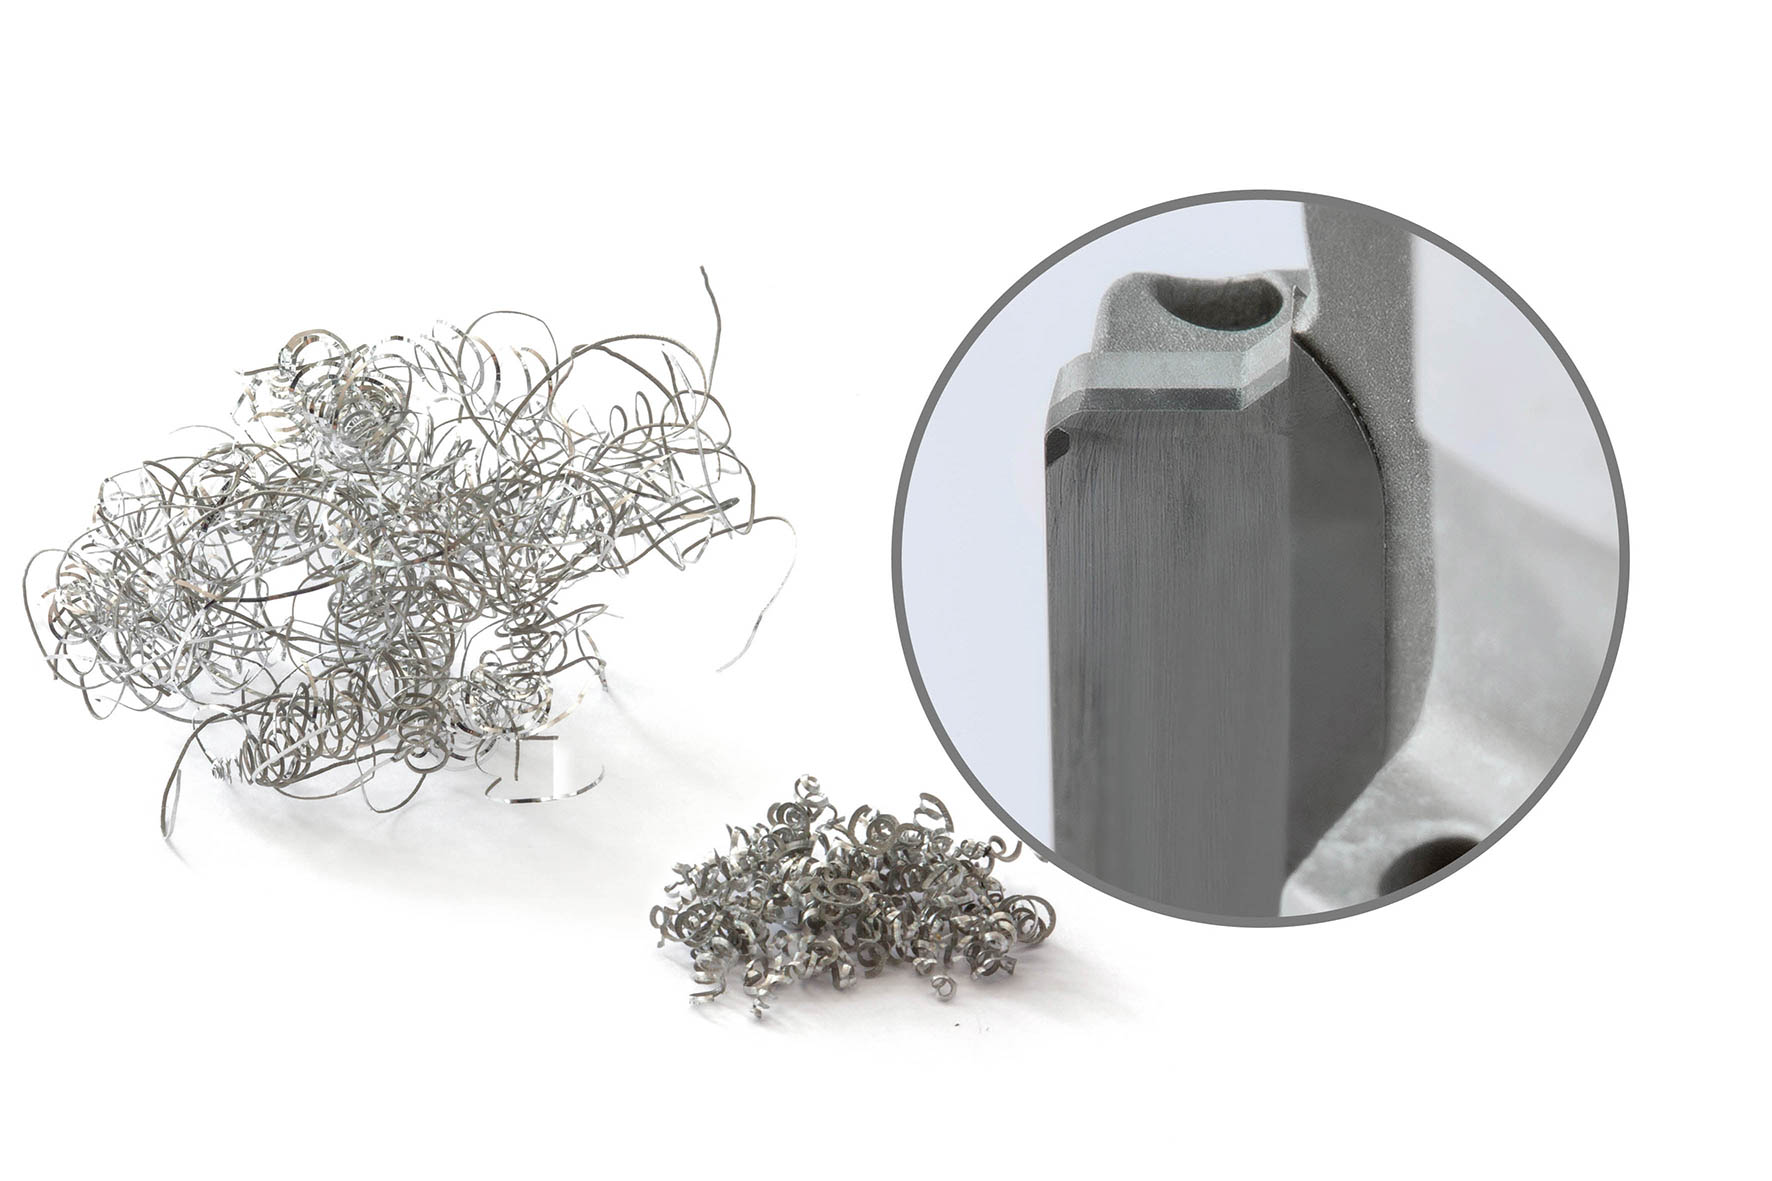
Als Werkstoff für das kombinierte Bremsgehäuse dient Aluminium mit einem Siliziumanteil von weniger als einem Prozent. Aus Kostengründen werden meist Strangpressprofile verwendet. Der Faserverlauf und der geringe Siliziumanteil lassen bei der Bearbeitung lange Späne entstehen. Um einen ausgezeichneten Spanbruch beim Aufbohren und Reiben mit PKD-Schneiden von niedrig-siliziumhaltigem Aluminium zu gewährleisten, greift MAPAL auf anwendungsbezogene Spanbrechergeometrien zurück. Deren spezielle Topologie, die mithilfe von 3D-Simulationen entwickelt wurde, sorgt für einen definierten Spanbruch und dadurch kurze Späne, auch bei geringem Vorschub und niedrigem Aufmaß. Damit sind höchste Leistungsfähigkeit und Prozesssicherheit gewährleistet. 

Hohe Anforderungen an die Oberflächengüten
Mit seinen vielen Bohrungen erinnert das aufgeschnittene Bauteil an einen Schweizer Käse. Für jede der Bohrungen bestehen enge Toleranzvorgaben mit Genauigkeiten, die im Bereich von IT6 bis IT7 liegen. Da durch das Kombinationsgehäuse noch ein Medium fließt, werden auch hohe Anforderungen an die Oberflächengüten gestellt. Die Flächen müssen frei von Riefen sein, die durch Späne oder Vibrationen während der Bearbeitung entstehen könnten. Einige Bohrungen werden für höhere Verschleißfestigkeit im Nachgang anodisiert. Damit die Schicht hält, ist eine Rauigkeit von Rz 1 sicherzustellen.  
Das Bild zeigt den Spanbruch bei der Bearbeitung im Detail.
Anwendungsbezogene Spanbrechergeometrien von MAPAL gewährleisten einen ausgezeichneten Spanbruch beim Aufbohren und Reiben mit PKD-Schneiden von niedrig-siliziumhaltigem Aluminium.  ©MAPAL
Für die Bearbeitung der kombinierten Bremsgehäuse stellt MAPAL angepasste Werkzeuge bereit. Dazu gehören spezielle Hartmetallstufenbohrer für die Vorbearbeitung der Motorbohrung. Im Nachgang kommen meist PKD-Werkzeuge mit vielen Schneiden zum Einsatz, um die gewünschte Oberflächenqualität zu erzeugen. Die unterschiedlichen Konturen der Ventilbohrungen stellen Zirkularfräser mit sehr hoher Konturgenauigkeit her.  

Produktive Bohrungslösungen wirken sich kostensparend aus

In den Aluminiumblock werden zudem diverse Tiefbohrungen eingebracht, die im Bauteil ineinandergreifen. Spiralisierte Werkzeuge mit Bearbeitungstiefen bis zu 30xD sorgen für prozesssichere Späneabfuhr, damit das Medium später ungehindert fließen kann. 20 Prozent der Taktzeit von insgesamt etwa 15 Minuten entfallen allein auf die Tiefbohrungen, so dass produktive Bohrungsbearbeitungslösungen einen starken Effekt auf die Kosteneinsparungen haben. 

Die Stückzahlen der kombinierten Bremsgehäuse erreichen pro Jahr bis zu fünf Millionen Bauteile. Sie werden meist auf mehrspindligen Maschinen in zwei Aufspannungen gefertigt, wobei Vier-Spindler mit ihrer hohen Produktivität bevorzugt werden. Als Technologiepartner erarbeitet MAPAL mit seinen Kunden anwendungsorientierte Bearbeitungsprozesse und Werkzeugpakete für dieses Aluminiumbauteil. 

Kathrin Rehor, PR Project Manager bei MAPAL

Kontakt

Kathrin Rehor Public Relations Kathrin.Rehor@mapal.com Tel.: +49 7361 585 3342


Weitere Produkte