High performance in precision machining of aluminium
Machine and tool must harmonise for the best results
Lightweight components subject to particularly high dynamic loads, such as aluminium structural parts for aircraft, are usually machined from solid material. Up to 95 percent of the material is removed during the process. Such components are sometimes up to 30 metres long. The cutting machines need to deliver enormous performance with high precision because with residual wall thicknesses of less than two millimetres in some cases, even deviations in the tenths of a millimetre range could cause problems. Today, the market demands fully tested and optimised technology solutions consisting of machine, automation, tools and machining software. In this environment, milling tools which MAPAL has developed especially for high-performance machining have proven their worth.
„Unser Spezialgebiet ist die Entwicklung und Herstellung von Fünf-Achs Bearbeitungszentren für die Hochleistungszerspanung von großformatigen Werkstücken“, sagt Stefan Diem, Anwendungstechniker bei der bavius technologie gmbh (bavius) in Baienfurt. Das ursprünglich zur Handtmann-Gruppe gehörende Unternehmen agiert auf diesem Gebiet seit rund 30 Jahren und verfügt über entsprechend umfassende Kompetenz. Im Jahr 2017 hat sich bavius im Rahmen eines Management Buy-outs verselbständigt und firmiert seither unter neuem Namen.
Die Anwender der bavius Maschinen kommen aus zahlreichen Branchen. Ein besonderer Schwerpunkt liegt auf der Luft- und Raumfahrt. In diesem Bereich sind die Anforderungen besonders hoch. Meist geht es um die Bearbeitung von klar definierten Teilen oder Teilegruppen aus hochfesten Aluminiumlegierungen, die für einen Zeitraum von rund zehn Jahren in stets gleicher Ausführung benötigt werden. Da es sich bei den Bauteilen in der Regel um Sicherheitskomponenten für Flugzeugstrukturen handelt, verlangen die Abnehmer sicher beherrschte, komplett validierte Technologielösungen. Diese bestehen aus Maschine, Automatisierung, Aufspannung und Werkzeugen sowie Bearbeitungstechnologien einschließlich aller Parameter. Die Lösungen müssen in allen Punkten den hohen Sicherheitsstandards der Flugzeughersteller genügen.
Herausforderung Präzision
„Solche Flugzeug-Strukturteile werden teilweise aus massivem Walzmaterial sowie Schmiederohlingen gefräst, wobei das Zerspanungsvolumen bis zu 95 Prozent erreichen kann“, ergänzt Michael Hofmann, Area Sales Manager von MAPAL. Um möglichst viel Gewicht einzusparen, sind die Strukturen so filigran und dünnwandig wie nur möglich. Dies bedingt höchste Anforderungen an die Präzision, denn bei der Bearbeitung muss die Gratwanderung zwischen geringem Gewicht auf der einen und der gesicherten Einhaltung der geforderten Bauteileigenschaften auf der anderen Seite gemeistert werden. Zudem spielt bei den sicherheitsrelevanten Bauteilen die Oberflächengüte eine wesentliche Rolle. Selbst kleinste Beschädigungen könnten in kritischen Bereichen wie Übergängen oder Hohlkehlen zum Ausgangspunkt für Ermüdungsrisse werden. Derartige Versagensrisiken gilt es unbedingt zu vermeiden.
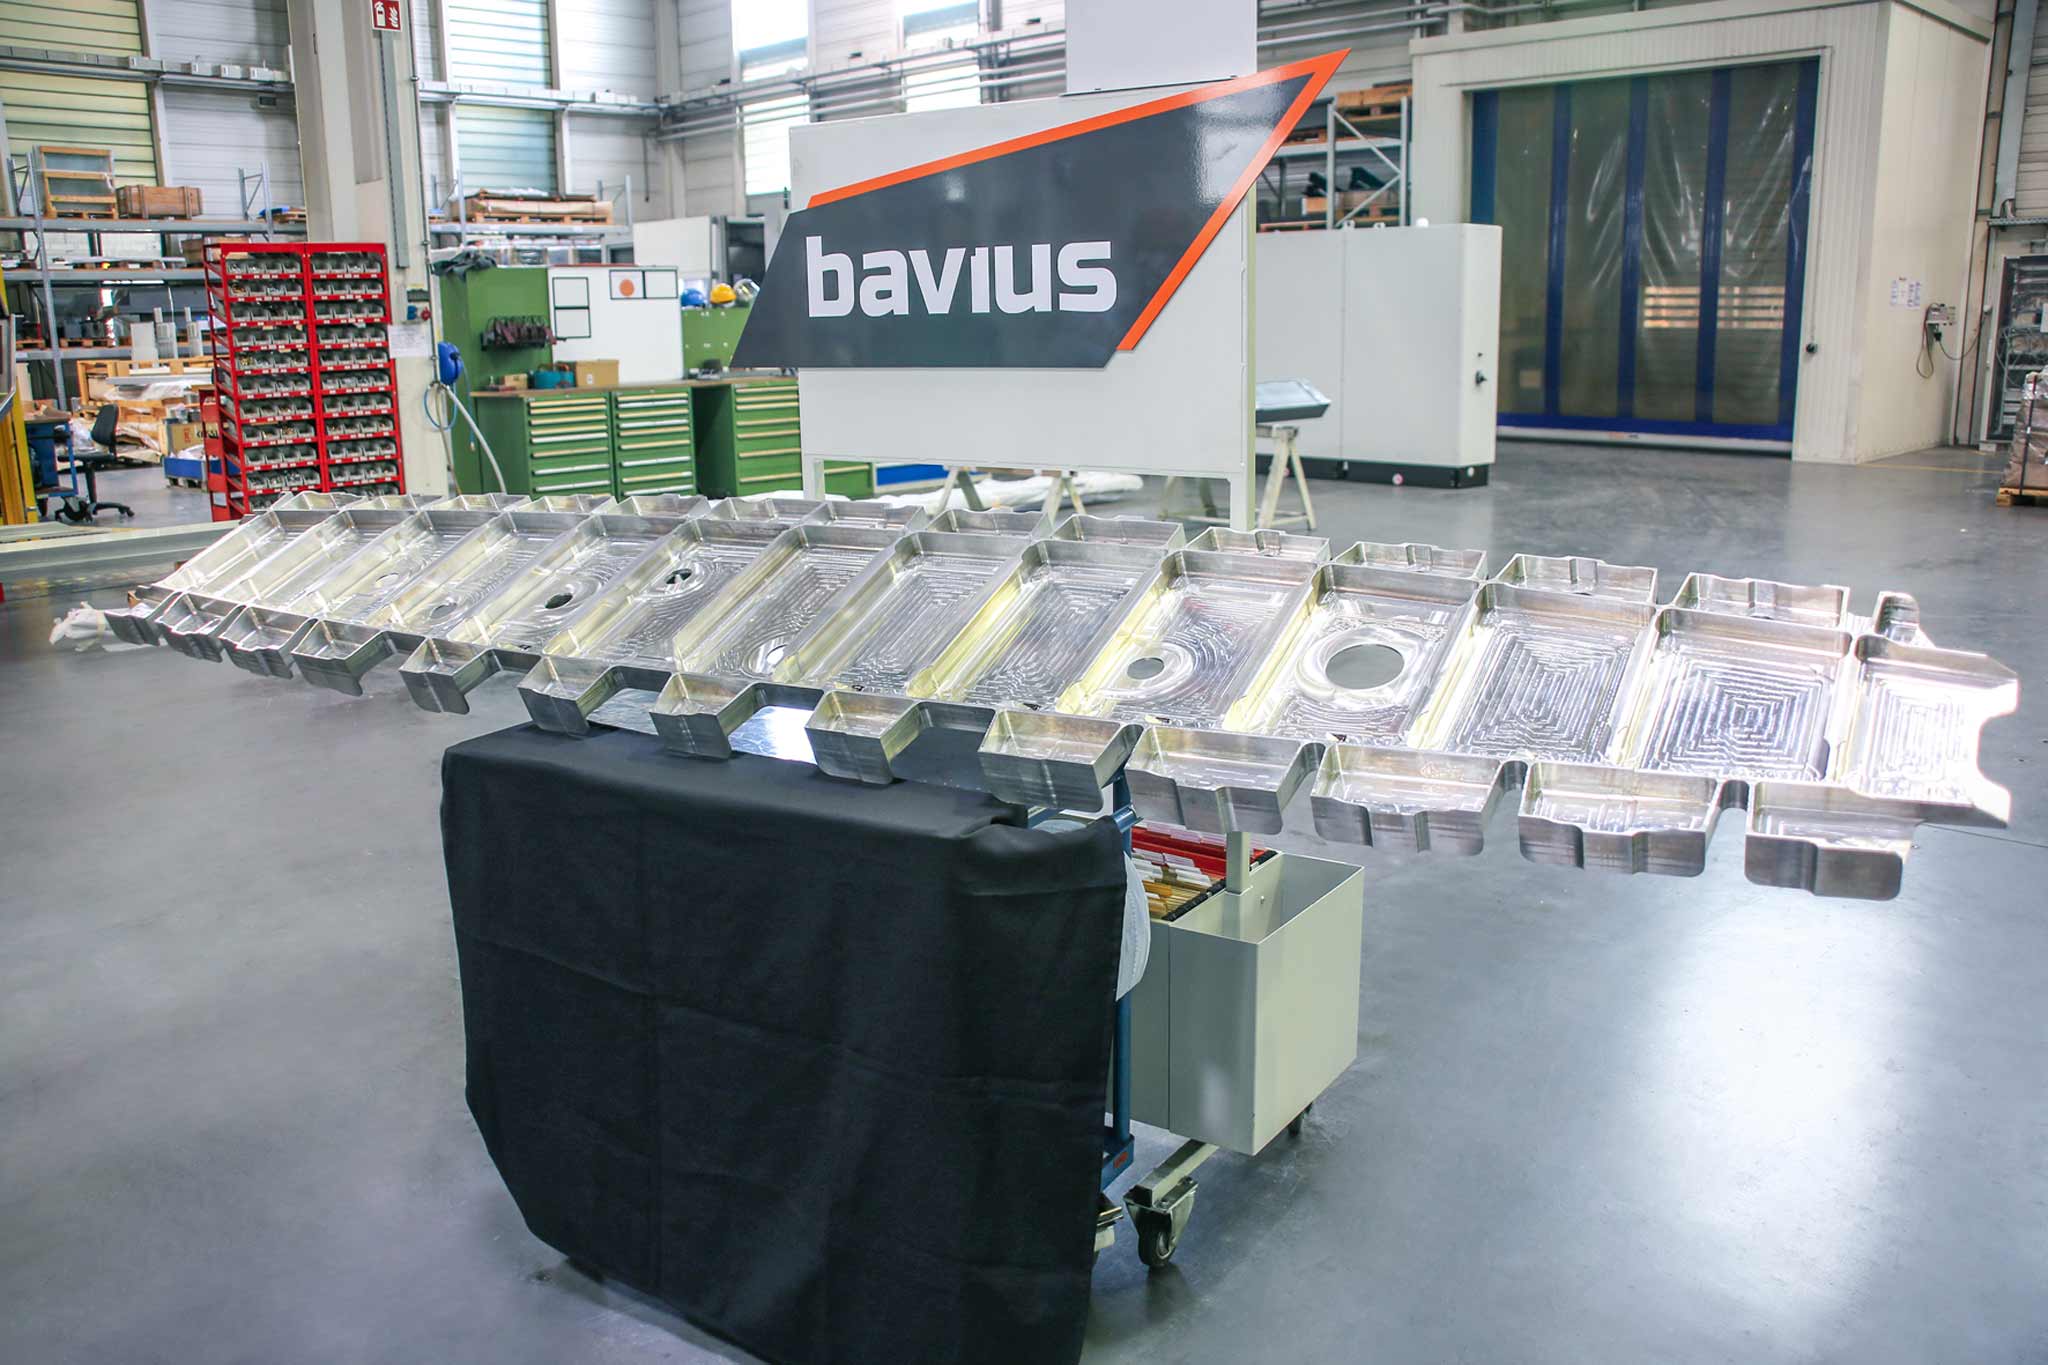
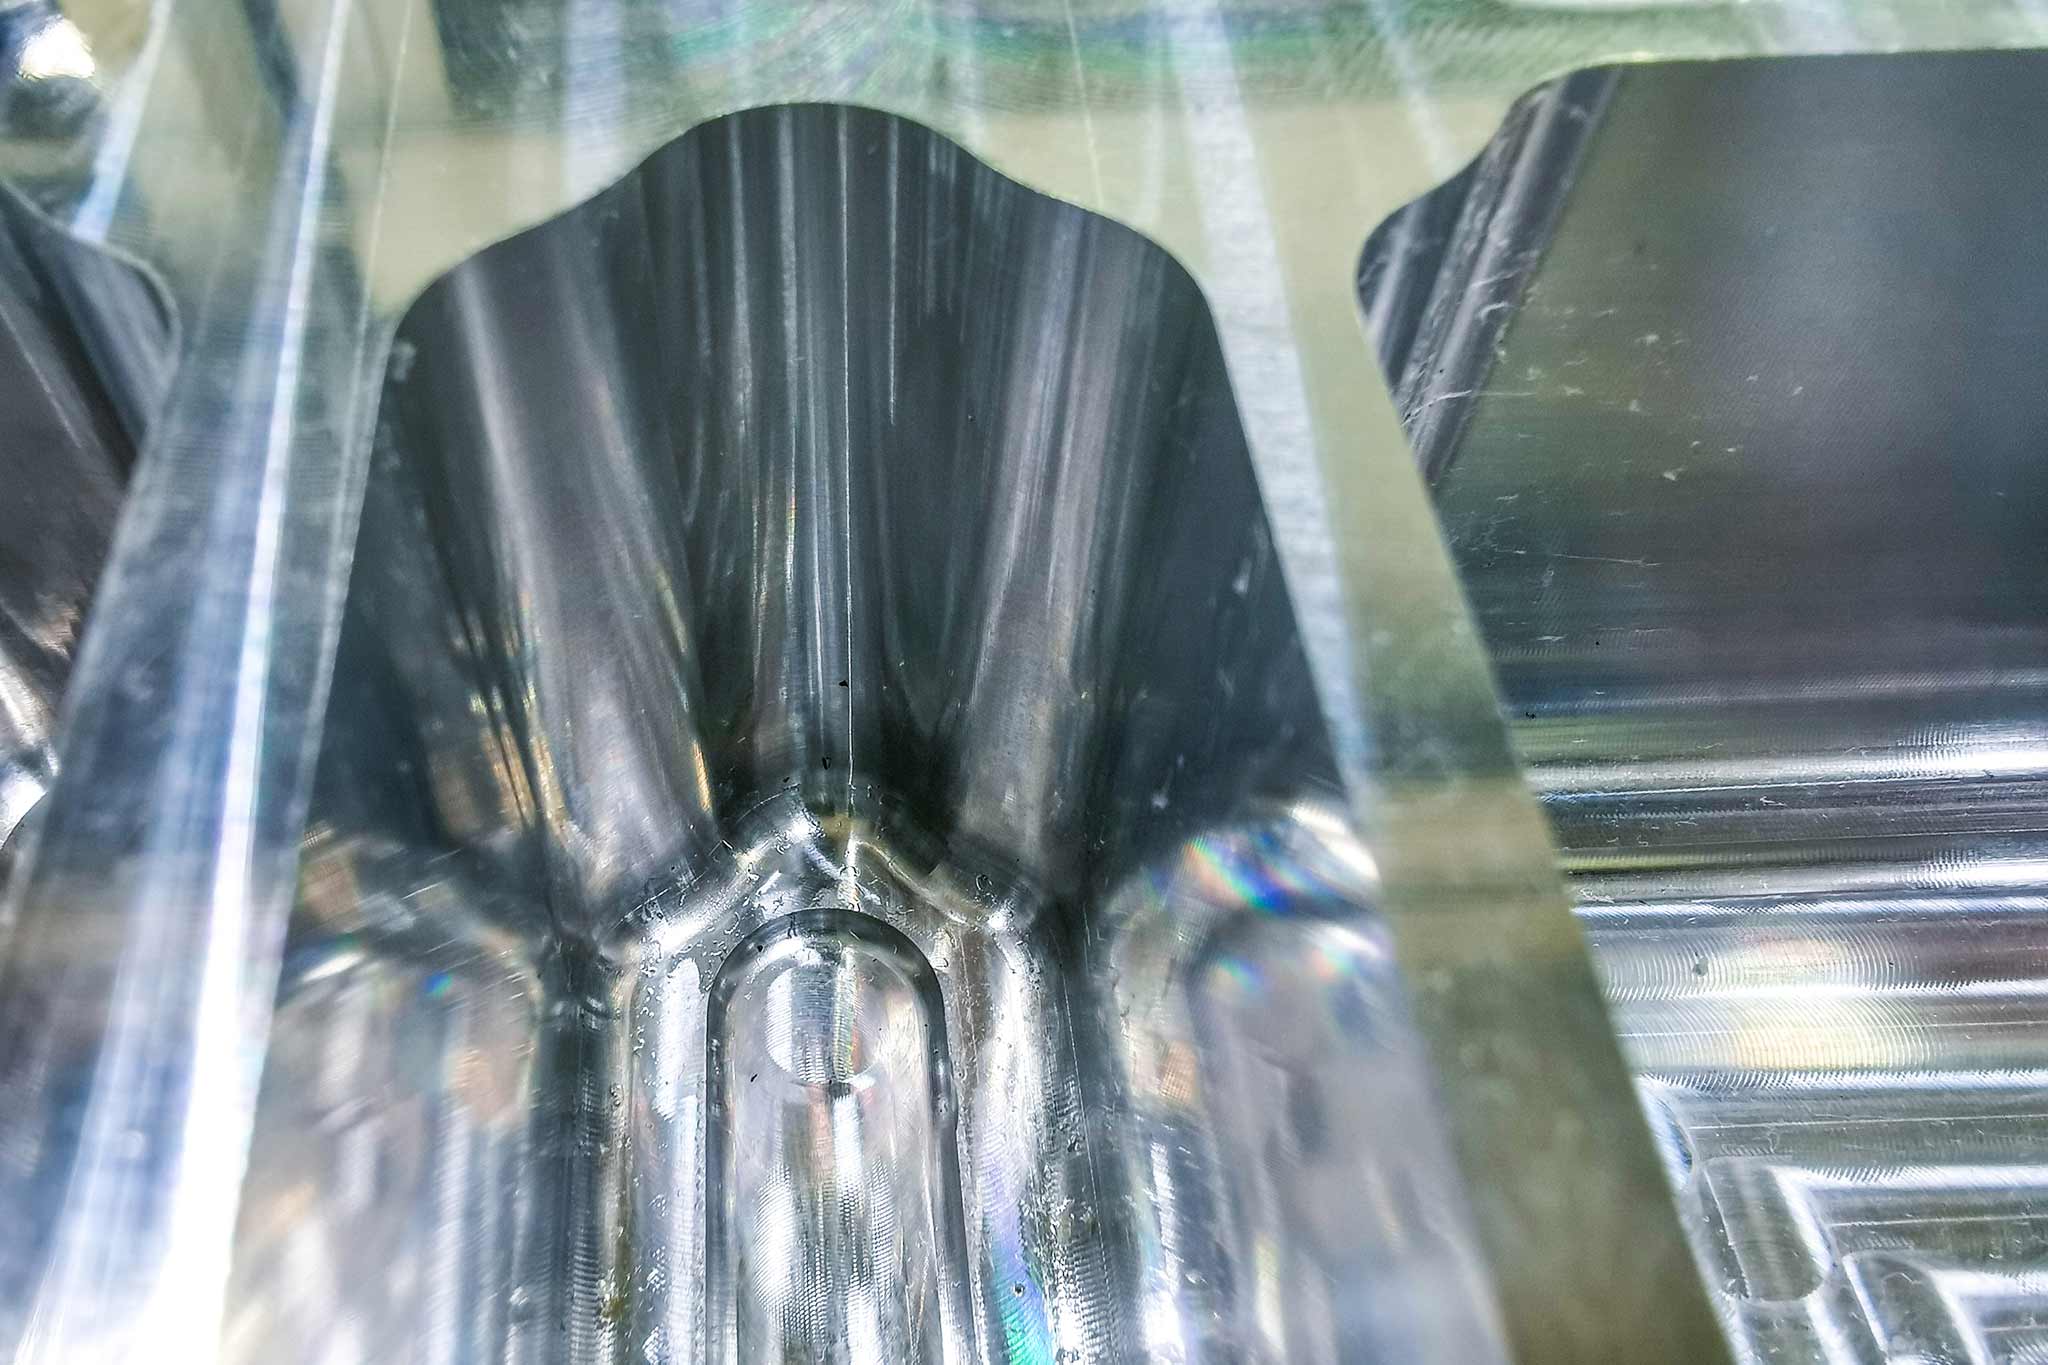
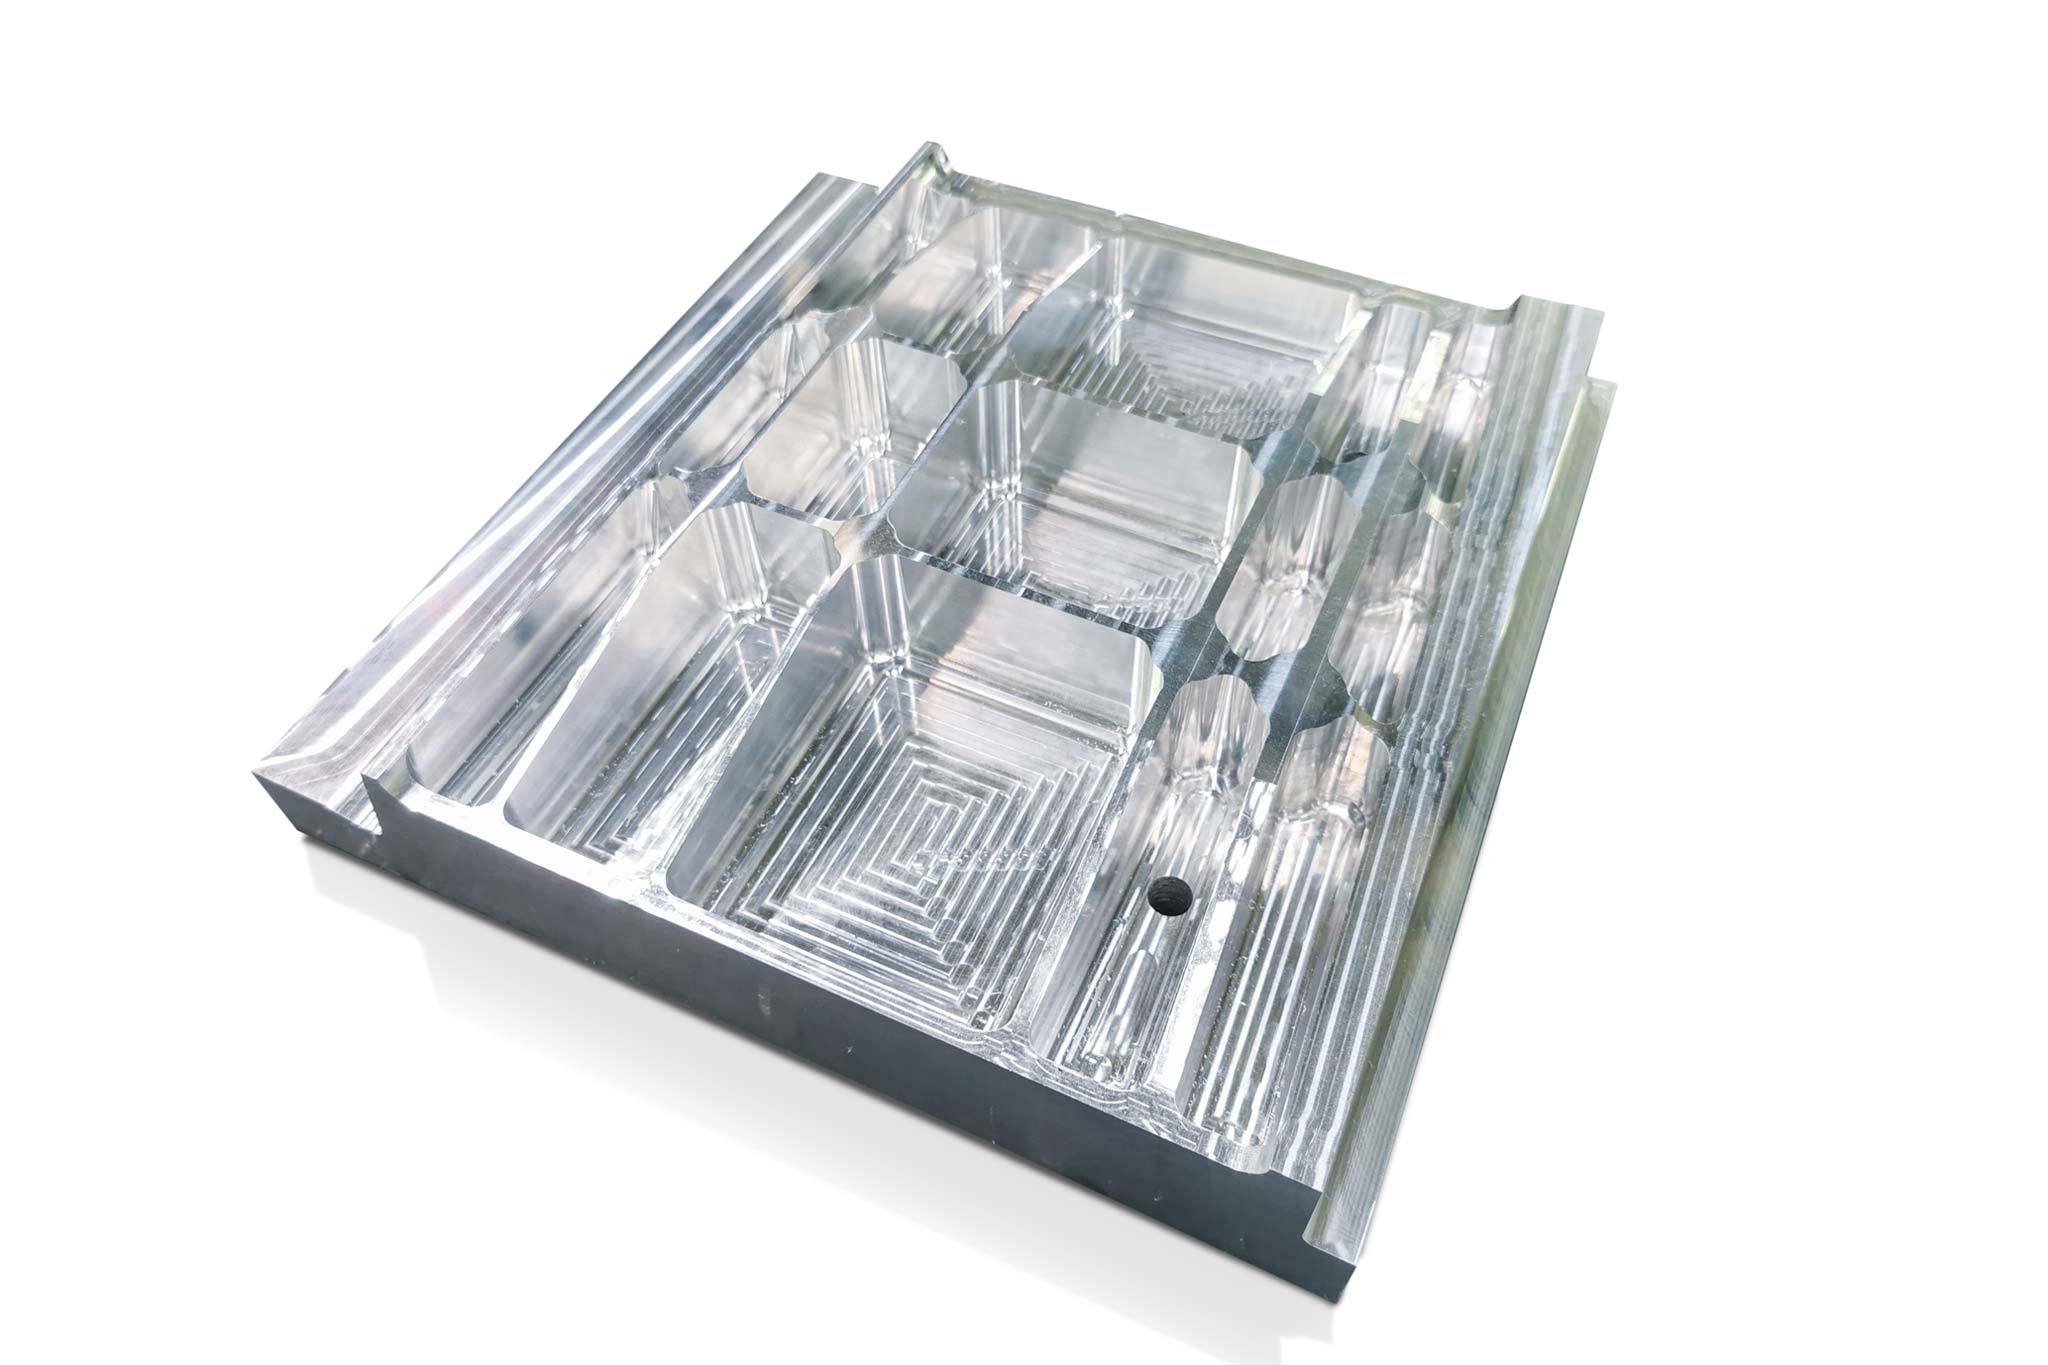
Zahlreiche tiefe, teils sehr enge Taschen mit dünnen Wänden, hergestellt mittels Fünf-Achs-Simultan-Bearbeitung.
Zugleich sind aus wirtschaftlichen Aspekten möglichst hohe Zerspanungsraten erforderlich. Deshalb spielen neben den Eigenschaften der Bearbeitungsmaschine auch die eingesetzten Werkzeuge eine wesentliche Rolle. Ihre Eignung wird im Rahmen umfassender Vorversuche auf Herz und Nieren geprüft, da der Auftrag für alle Beteiligten von der erfolgreichen Validierung durch den Kunden abhängt. Bei solchen Projekten ist MAPAL aufgrund der Kompetenz im Bereich der Werkzeugentwicklung und -herstellung ein häufig hinzugezogener Entwicklungspartner.
Extreme Anforderungen an die Werkzeuge
„The demands on the tool are extremely high for a component currently in the pipeline“, said Thomas Jungbeck, Technical Advisor at MAPAL. The customer requires high cutting performance, for which the bavius machine (a PBZ HD with a spindle power of 80 kW at a spindle speed of up to 30,000 rpm) offers the ideal prerequisites. In the application, the benchmark is around 7-8 litres of generated chip volume per minute. A challenge for the tools is initially the small size of the pockets, which limits the possible applications of large-format milling cutters.
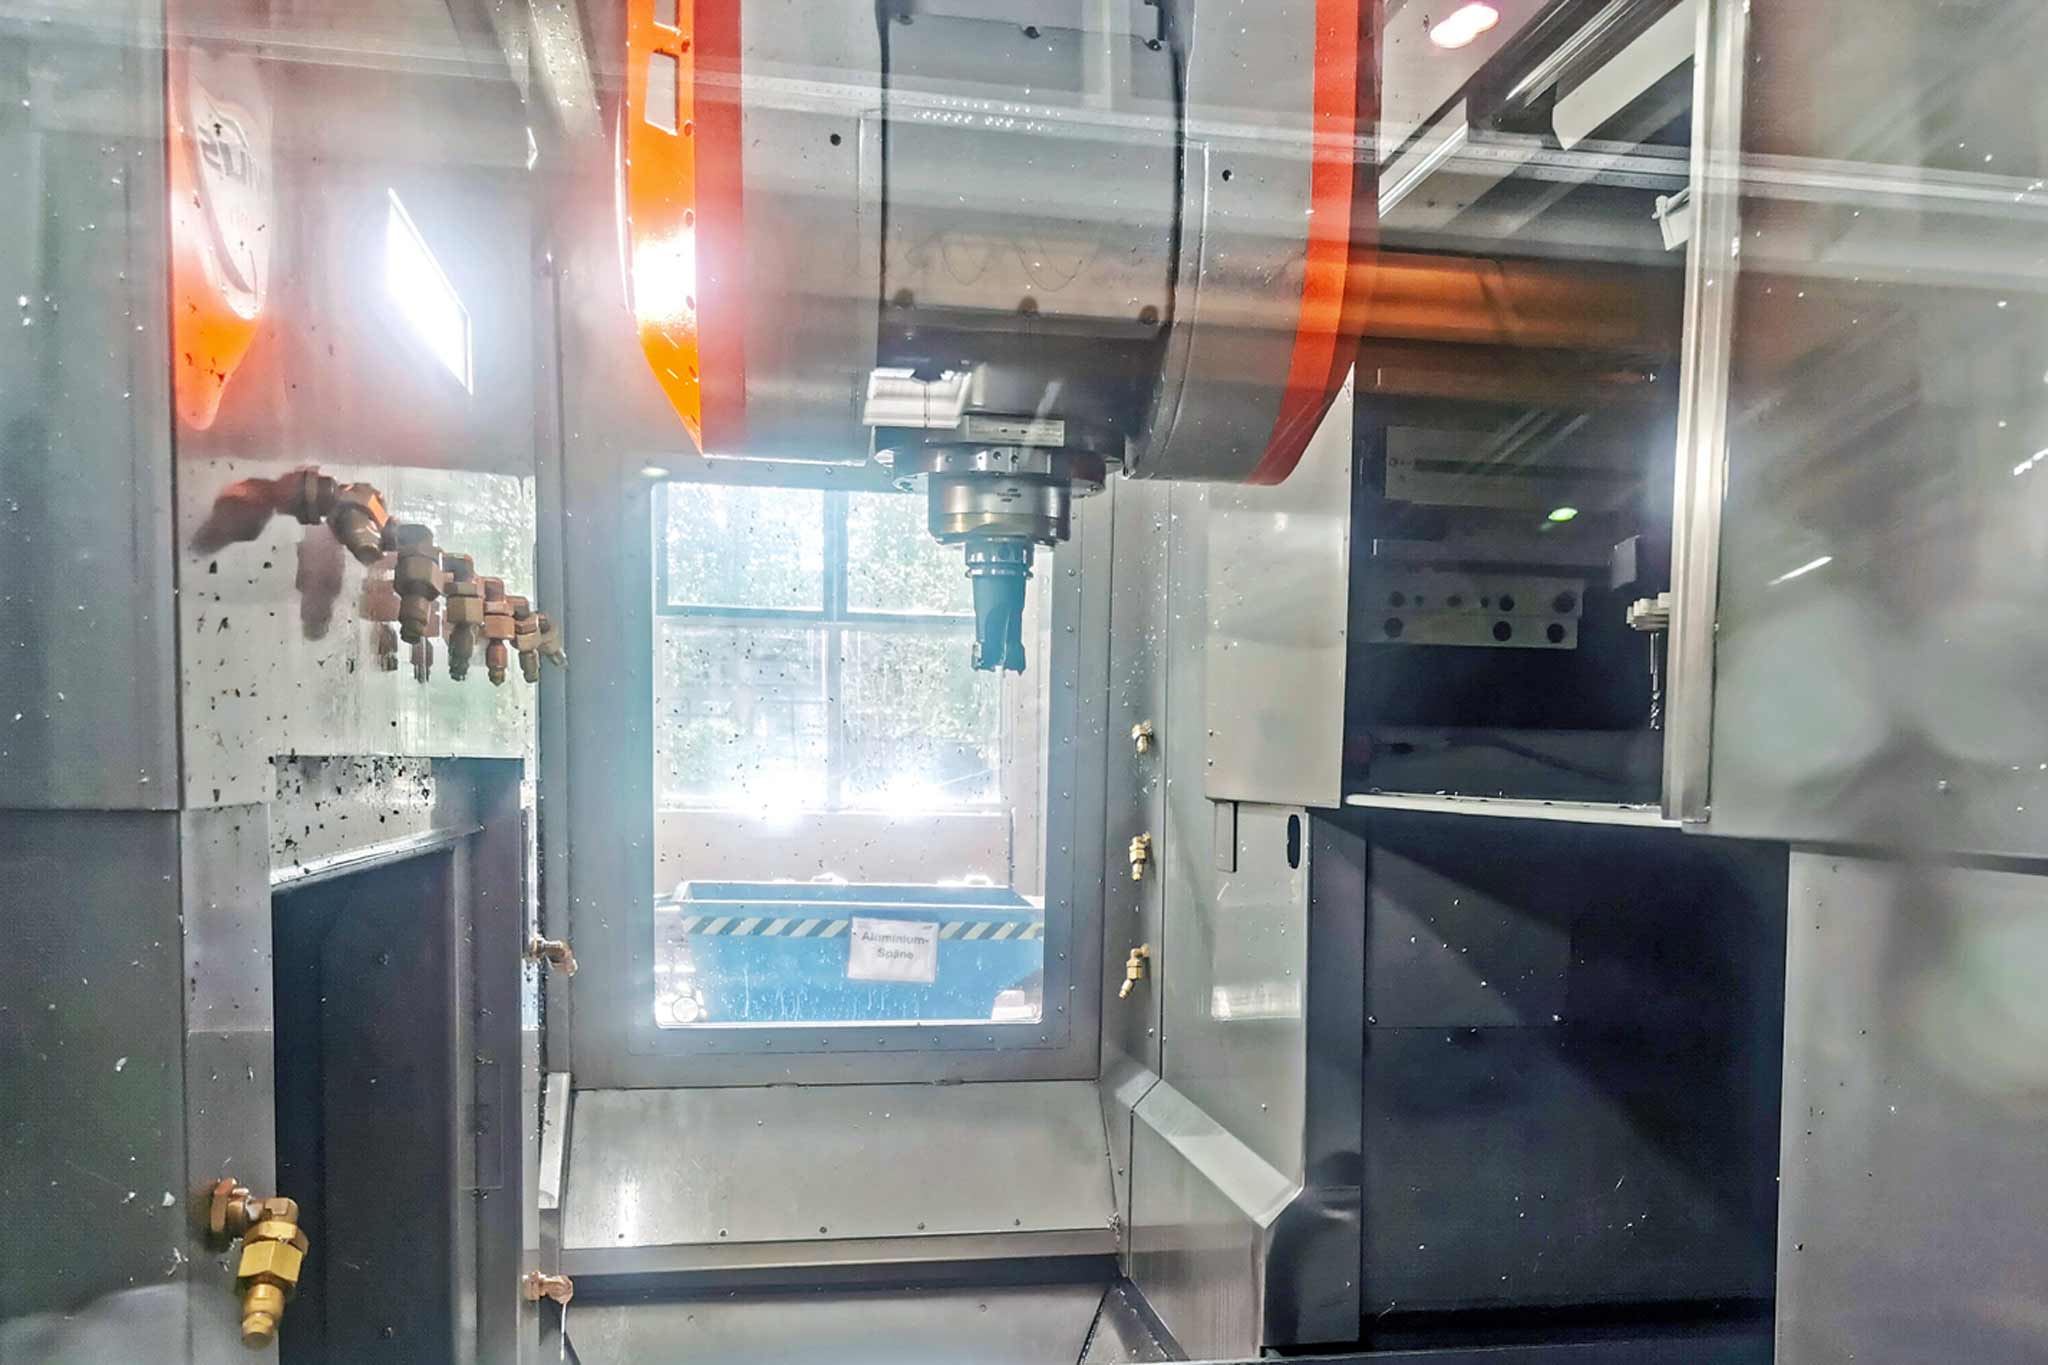
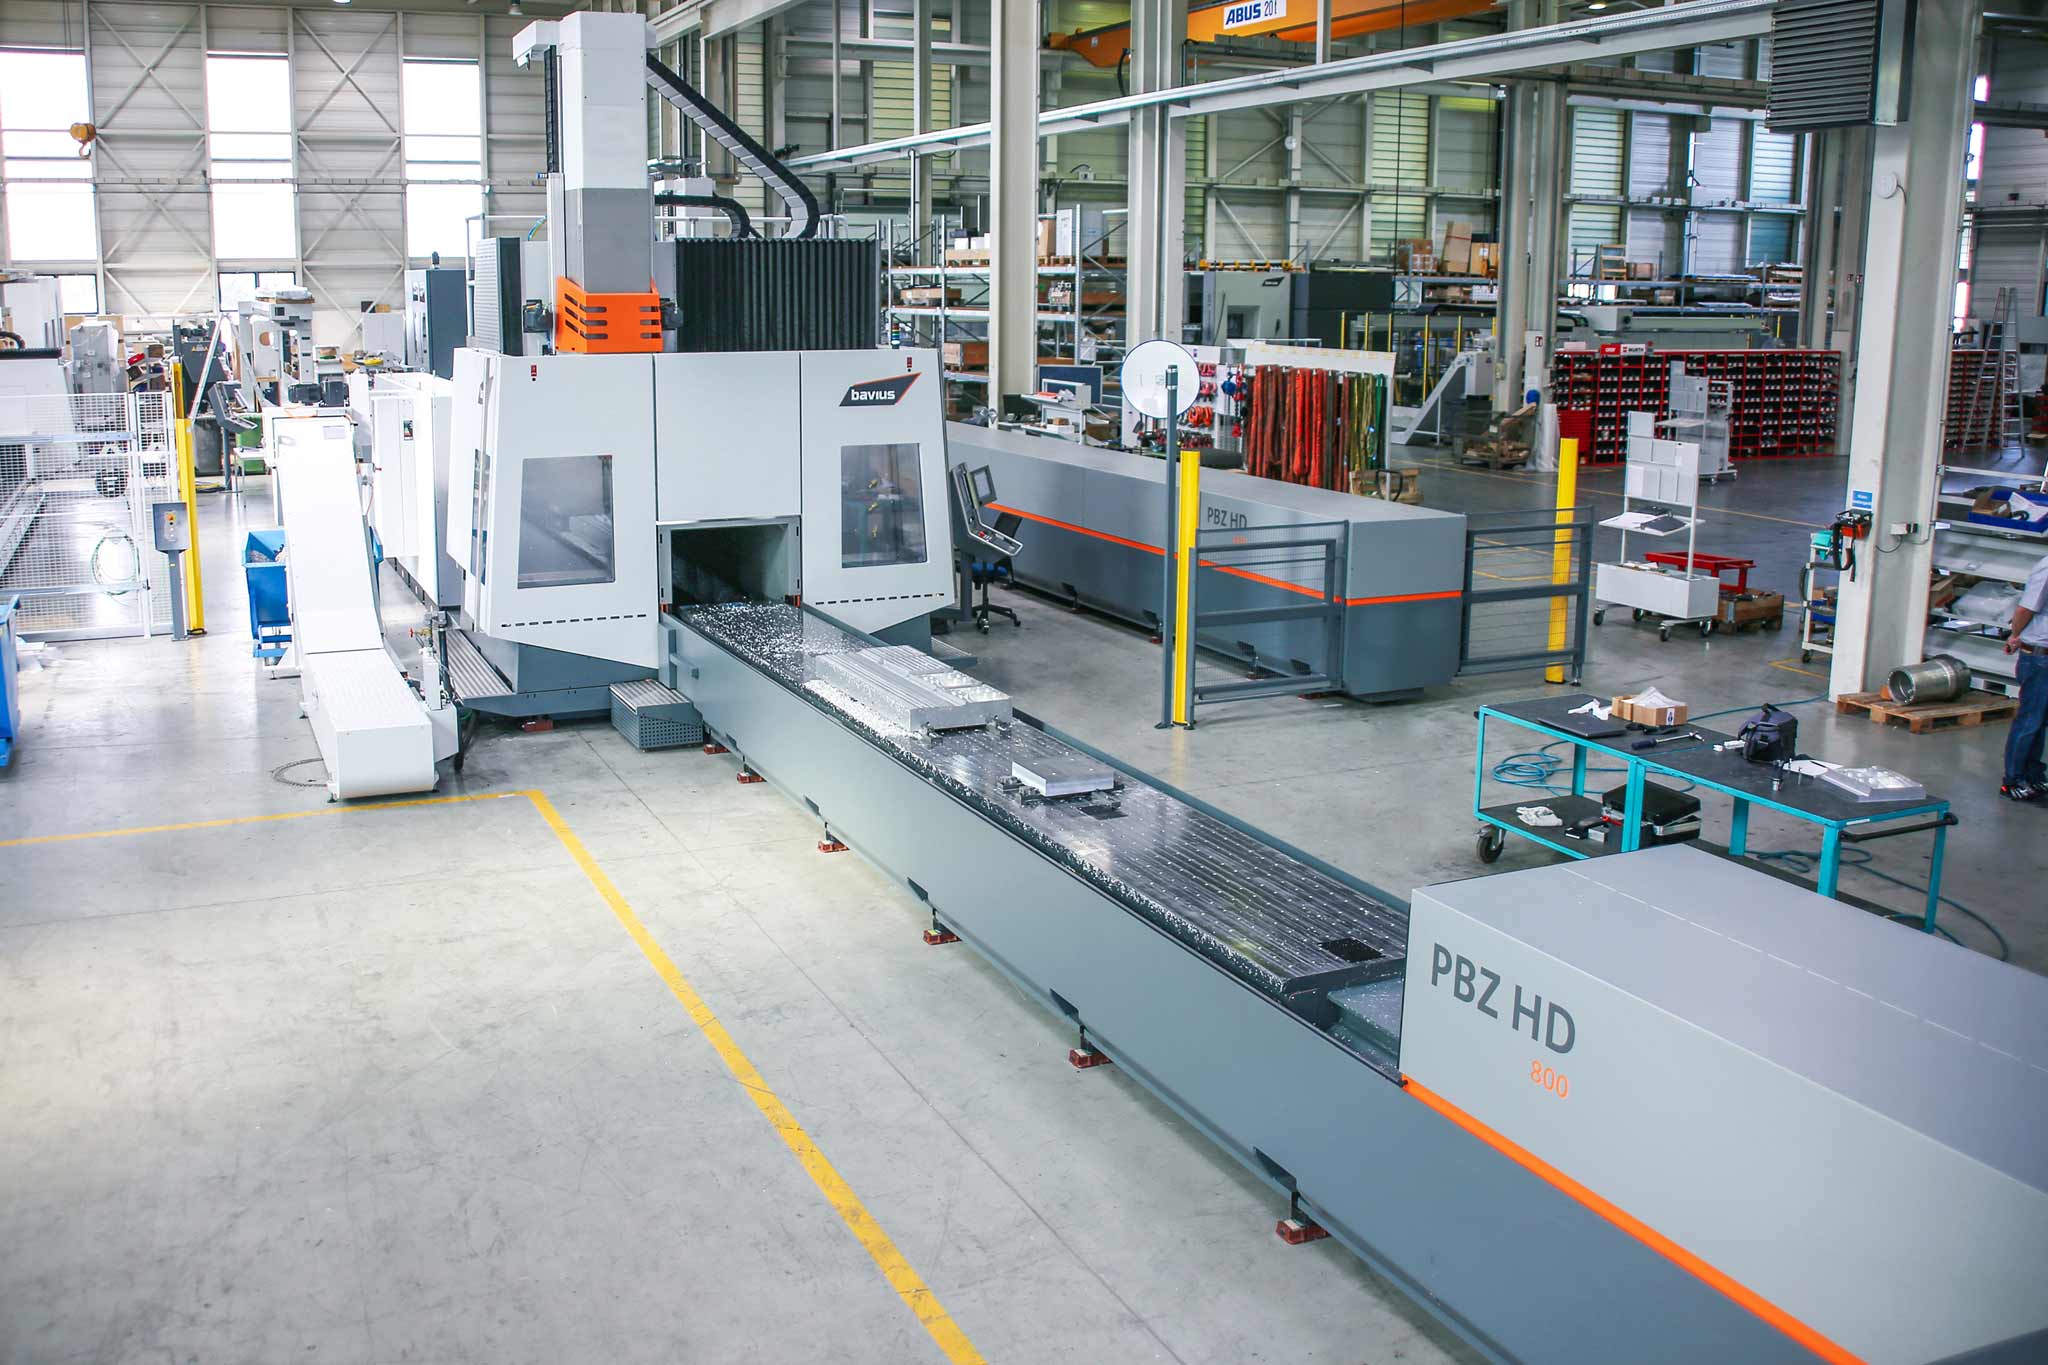
The five-axis machining centres on the PBZ HD series from bavius can machine workpieces with dimensions of up to 30,000 x 800 x 575 mm. The spindles (up to 80 kW/ 30,000 rpm/ 39 Nm) enable high machining rates.
As a result of the undercut in some pockets and the small corner radii, a large proportion of the machining tasks have to be carried out with rather small-format milling cutters with diameters of only 16 mm for roughing and 12 mm for finishing. MAPAL has developed solid carbide milling cutters especially for such applications – the OptiMill-SPM-Rough for roughing and the OptiMill-SPM-Finish for finishing. Both milling cutters are uncoated. They can remove up to 1,500 chips per second thanks to appropriately designed chip flutes with polished surfaces. The triple-fluted roughing cutter has a conical neck, which makes it particularly resistant to bending. As a supplement the SPM-Rough milling cutter with indexable inserts, also newly developed, is available for areas with suitable geometry and sufficient space.
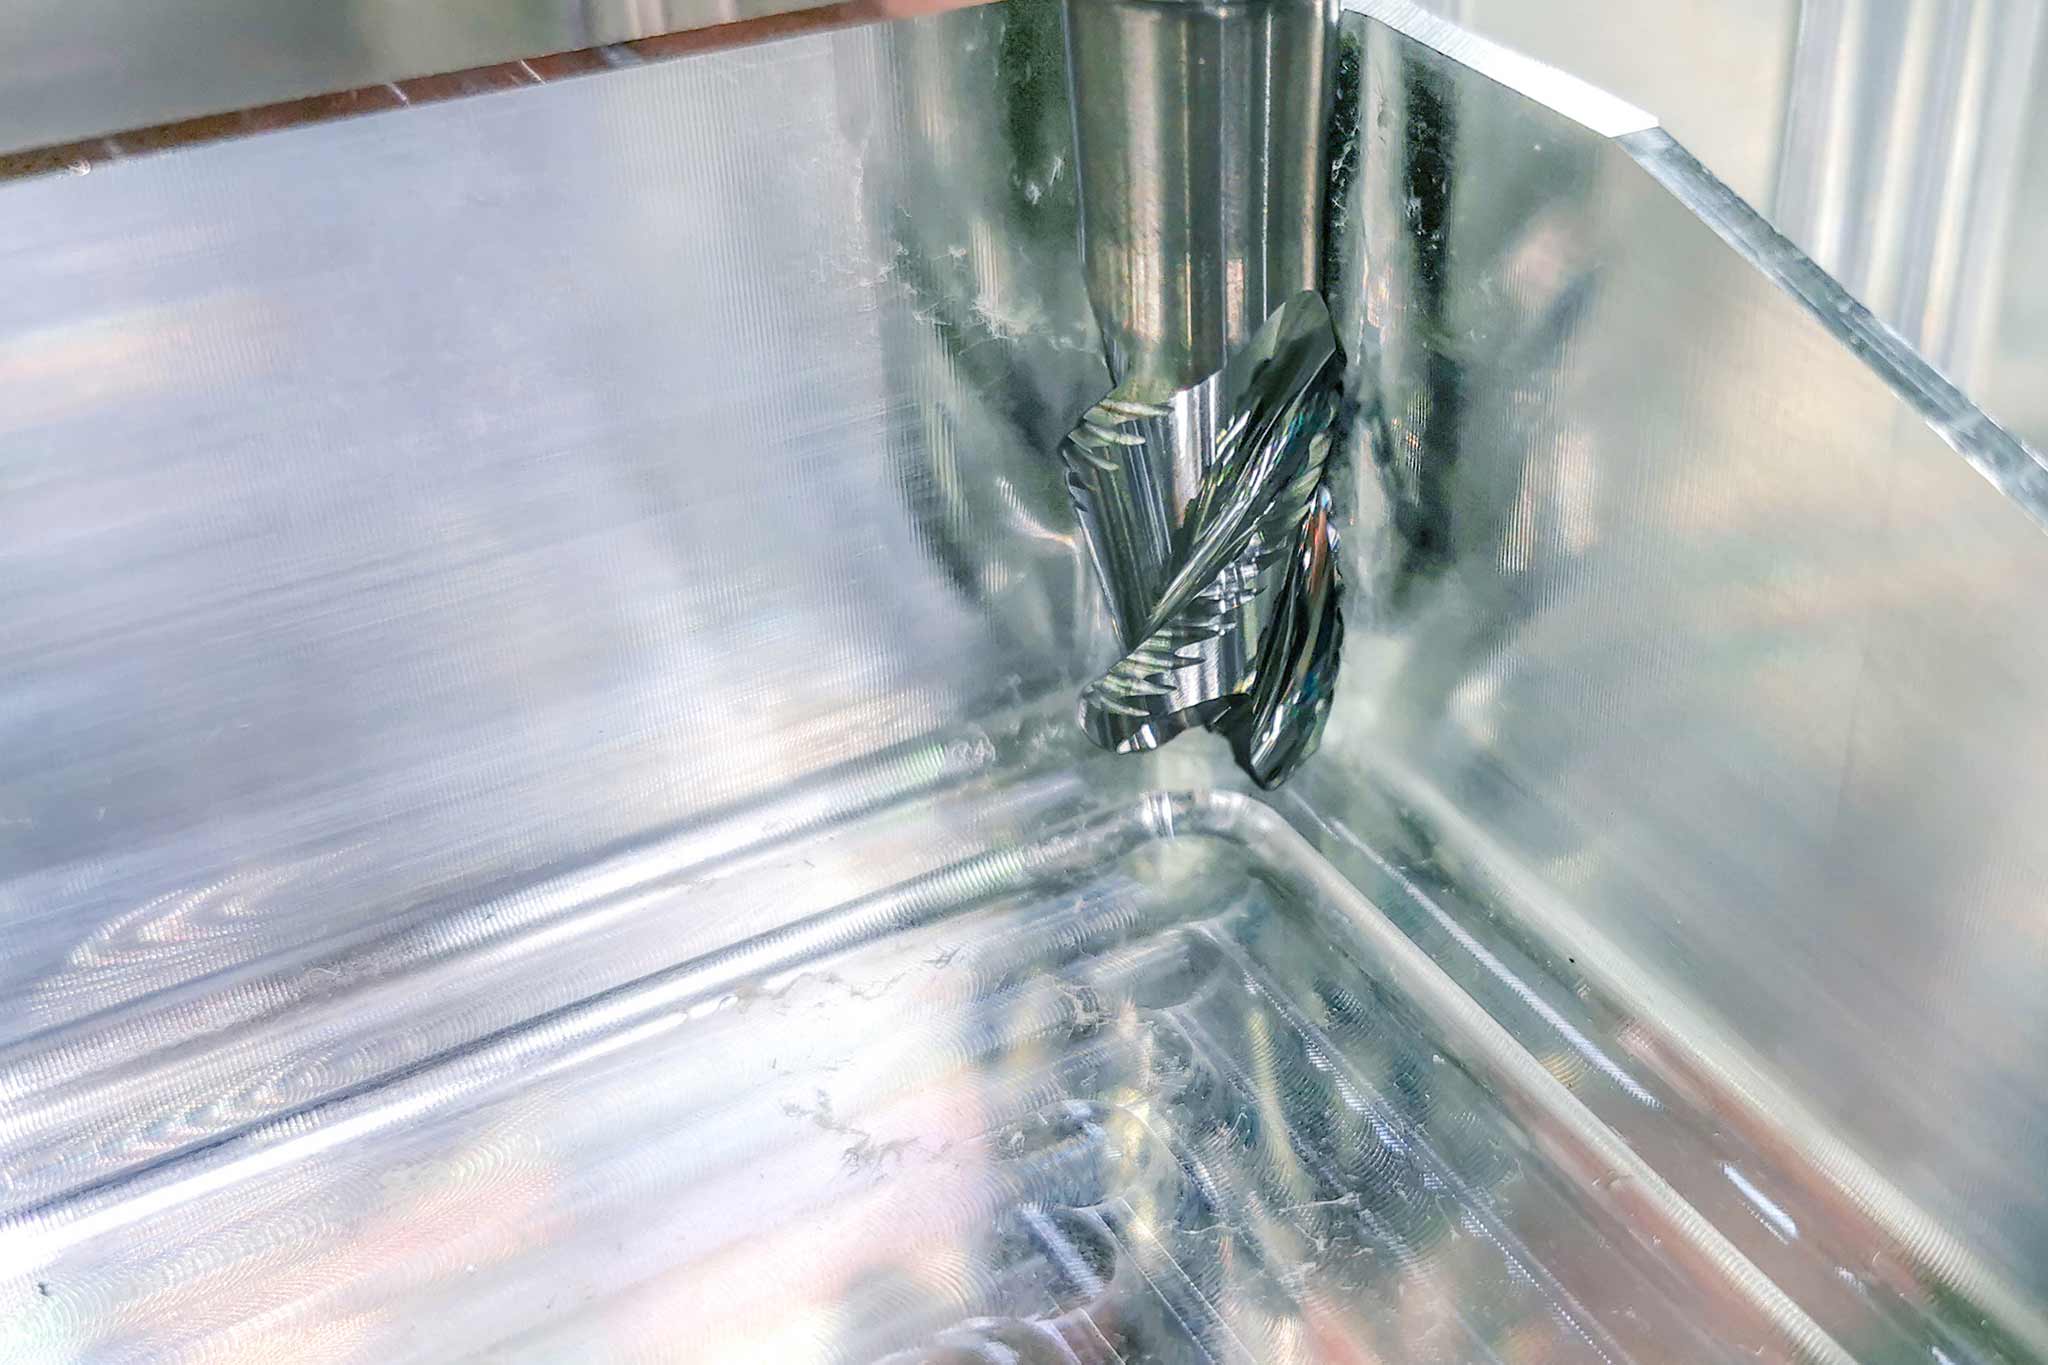
Der für die Hochleistungszerspanung entwickelte innengekühlte Vollhartmetallfräser OptiMill-SPM-Rough für das Schruppen hat einen konischen Hals für optimale Steifigkeit.
Vibrationen im Griff
„Eine besondere Herausforderung bei solchen Einsätzen ist es, Vibrationen zu vermeiden“, sagt Michael Hofmann. Die großformatigen Bauteile mit ihren dünnen Wänden können leicht zu Schwingungen angeregt werden. Das wiederum zwingt zu einer reduzierten Bearbeitungsgeschwindigkeit. Besonders kritisch ist dies bei der Finishbearbeitung nahe am Bodenbereich der Taschen, wo zudem ein Radius im Übergang zum Boden einzuhalten ist. Hier kann es vor allem bei großen Umschlingungen im Eckenbereich bei den hohen Vorschüben schnell zu Vibrationen kommen.
Für die Schlichtfräser hat MAPAL deshalb eine neue Finishing-Geometrie speziell zum Schlichten von tiefen Taschen und filigranen Bauteilstrukturen entwickelt, die auch bei großen Umschlingungen einen „Pull-Effekt“ – sprich den Einzug des Werkzeugs in das volle Material – verhindert. Ebenso bedeutsam sind die hochpositive Geometrie der Schneiden sowie ihre asymmetrische Teilung. Dank der besonders langen Schneidkanten des vierschneidigen Finishfräsers kann das Schlichten auch bei sehr tiefen Taschen in einem einzigen Zug durchgeführt werden.
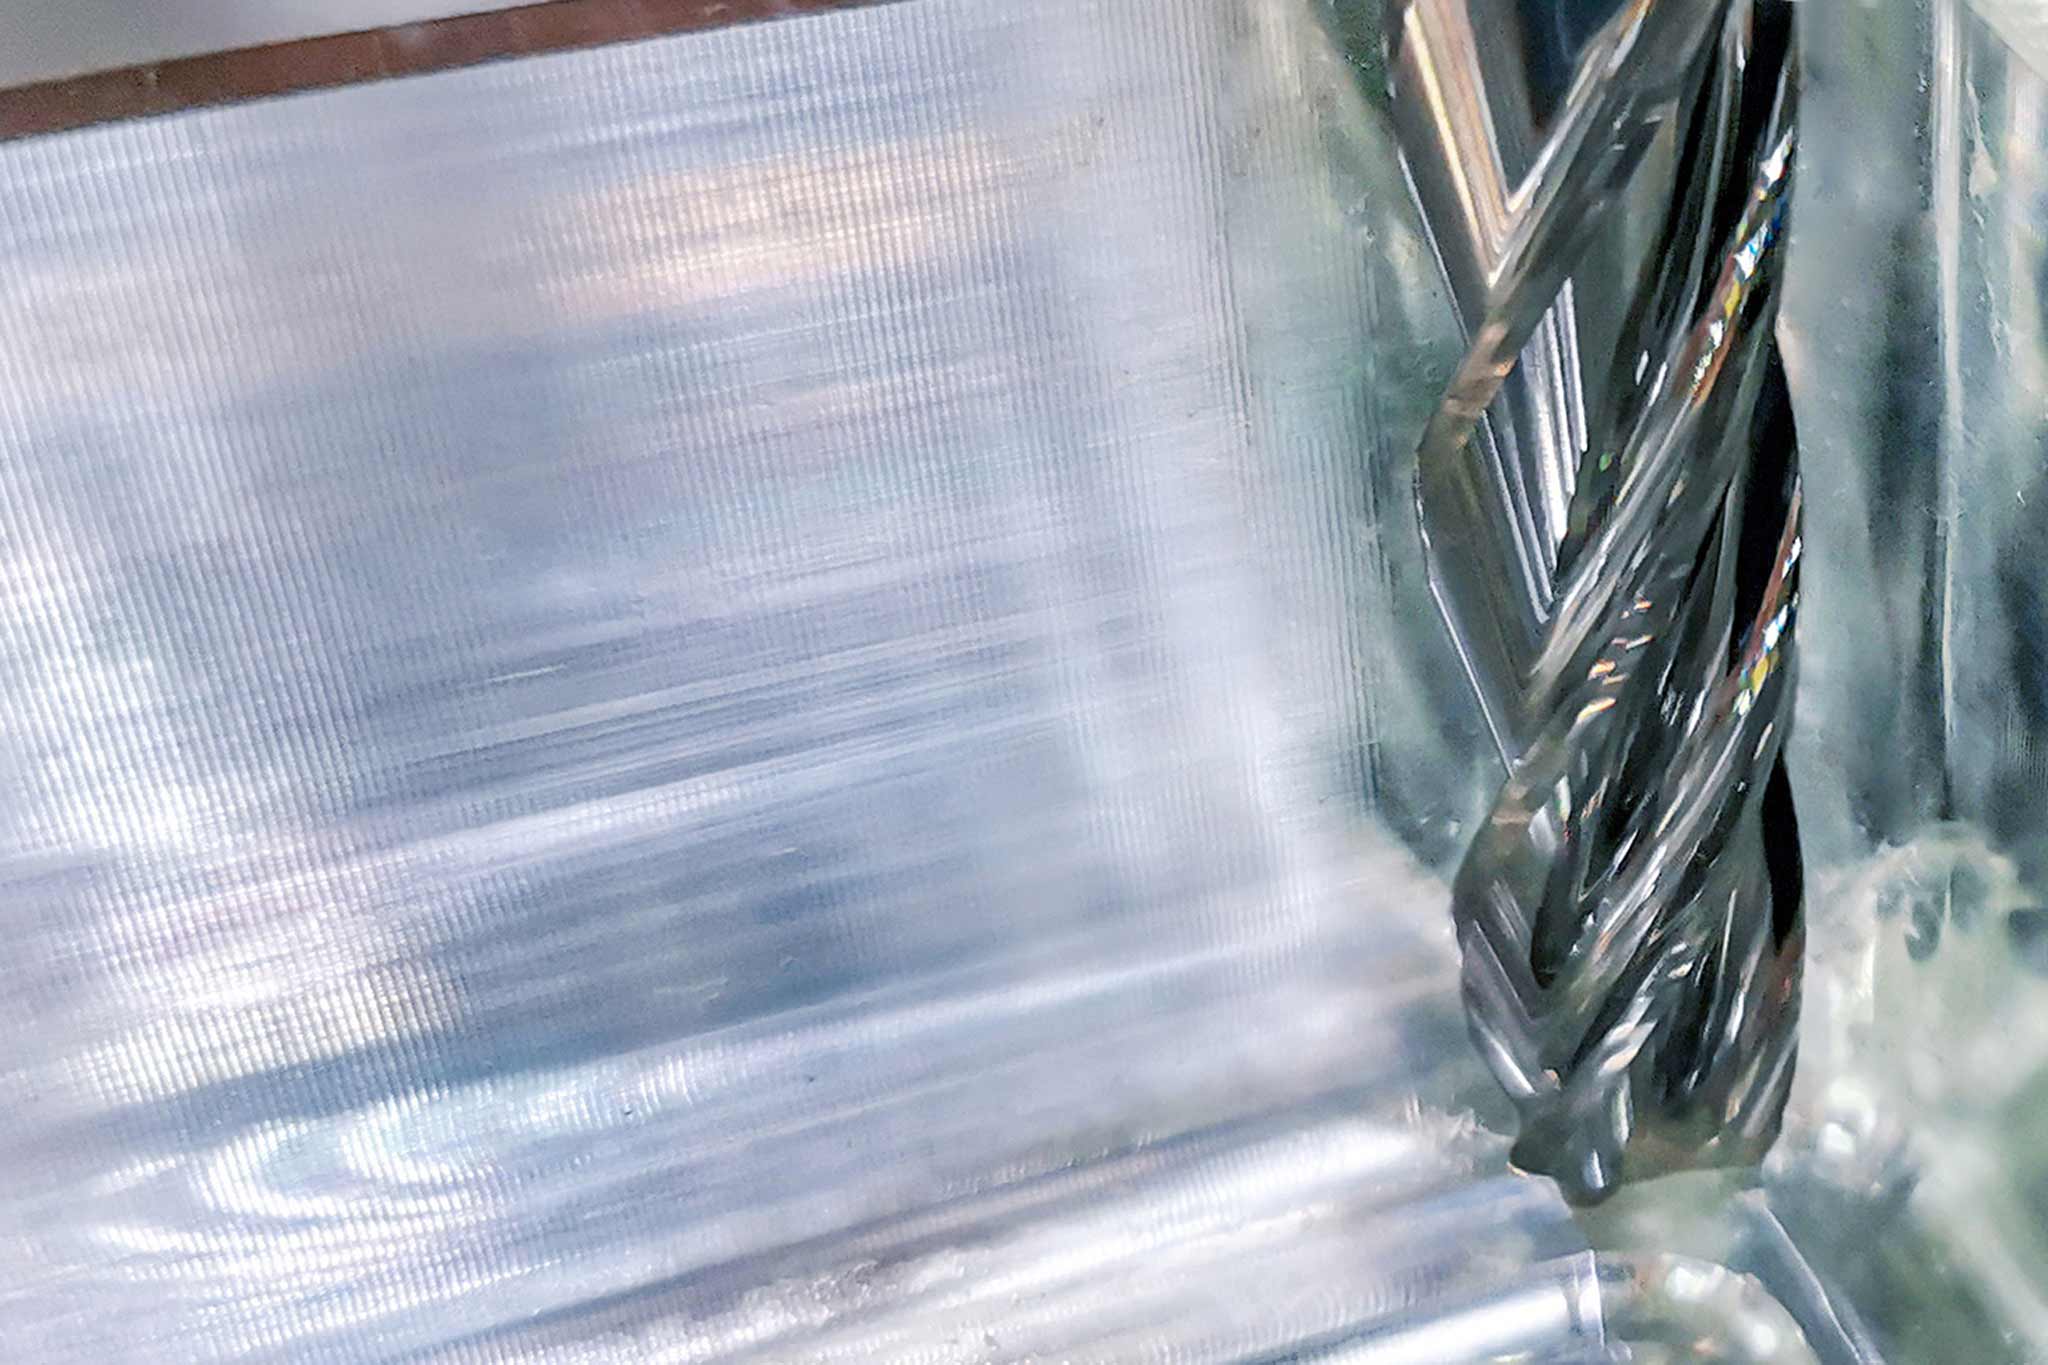
Dank seiner langen Schneiden kann der Schlichtfräser aus Vollhartmetall, der OptiMill-SPM-Finish, die Wände selbst tiefer Taschen in einem einzigen Zug bearbeiten.
Technologieentwicklung auf gutem Kurs
„Angesichts der Ergebnisse, die wir bei diesem Projekt mit den MAPAL Fräsern erzielt haben, sehen wir uns auf einem guten Weg“, bilanziert Stefan Diem. Im Versuch wurden die Bearbeitungen an einem Ausschnitt des Kundenbauteils optimiert, nun werden diese Erkenntnisse auf die Produktion beim Kunden übertragen.
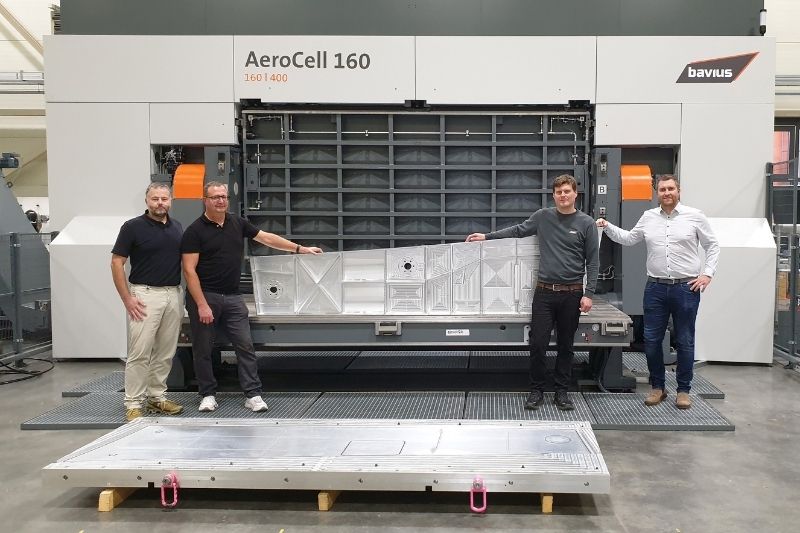
Stefan Diem (2.v.r. von bavius) sowie Alexander Follenweider, Michael Hofmann und Thomas Jungbeck von MAPAL
Besonders zufrieden zeigt sich Stefan Diem, dass mit den Fräsern selbst in sehr engen Ecken Schwingungen vermieden werden. Hier verhielten sich die MAPAL Werkzeuge hervorragend. Ein weiterer Vorteil, den bavius mit den Fräsern erzielt, sind die sehr guten Oberflächen nach dem Finishen. Auch die Leistungsfähigkeit überzeugt: „Wir konnten die hohe Dynamik unserer Maschine voll ausschöpfen. In Kombination mit den Werkzeugen ergab dies bei diesem Versuch eine Zeitersparnis von 26 Prozent“, schließt Stefan Diem.