Aplicação de fresagem helicoidal

Um foco principal nas operações de fresagem é a redução do tempo de usinagem. Com geometrias de ferramentas específicas para usinagem de bolsos fechados e redondos, muitas vezes é possível eliminar o processo de pré-perfuração. Na fresagem helicoidal, os caminhos de ferramentas são programados com entradas helicoidais adequadas para dimensões de bolso.
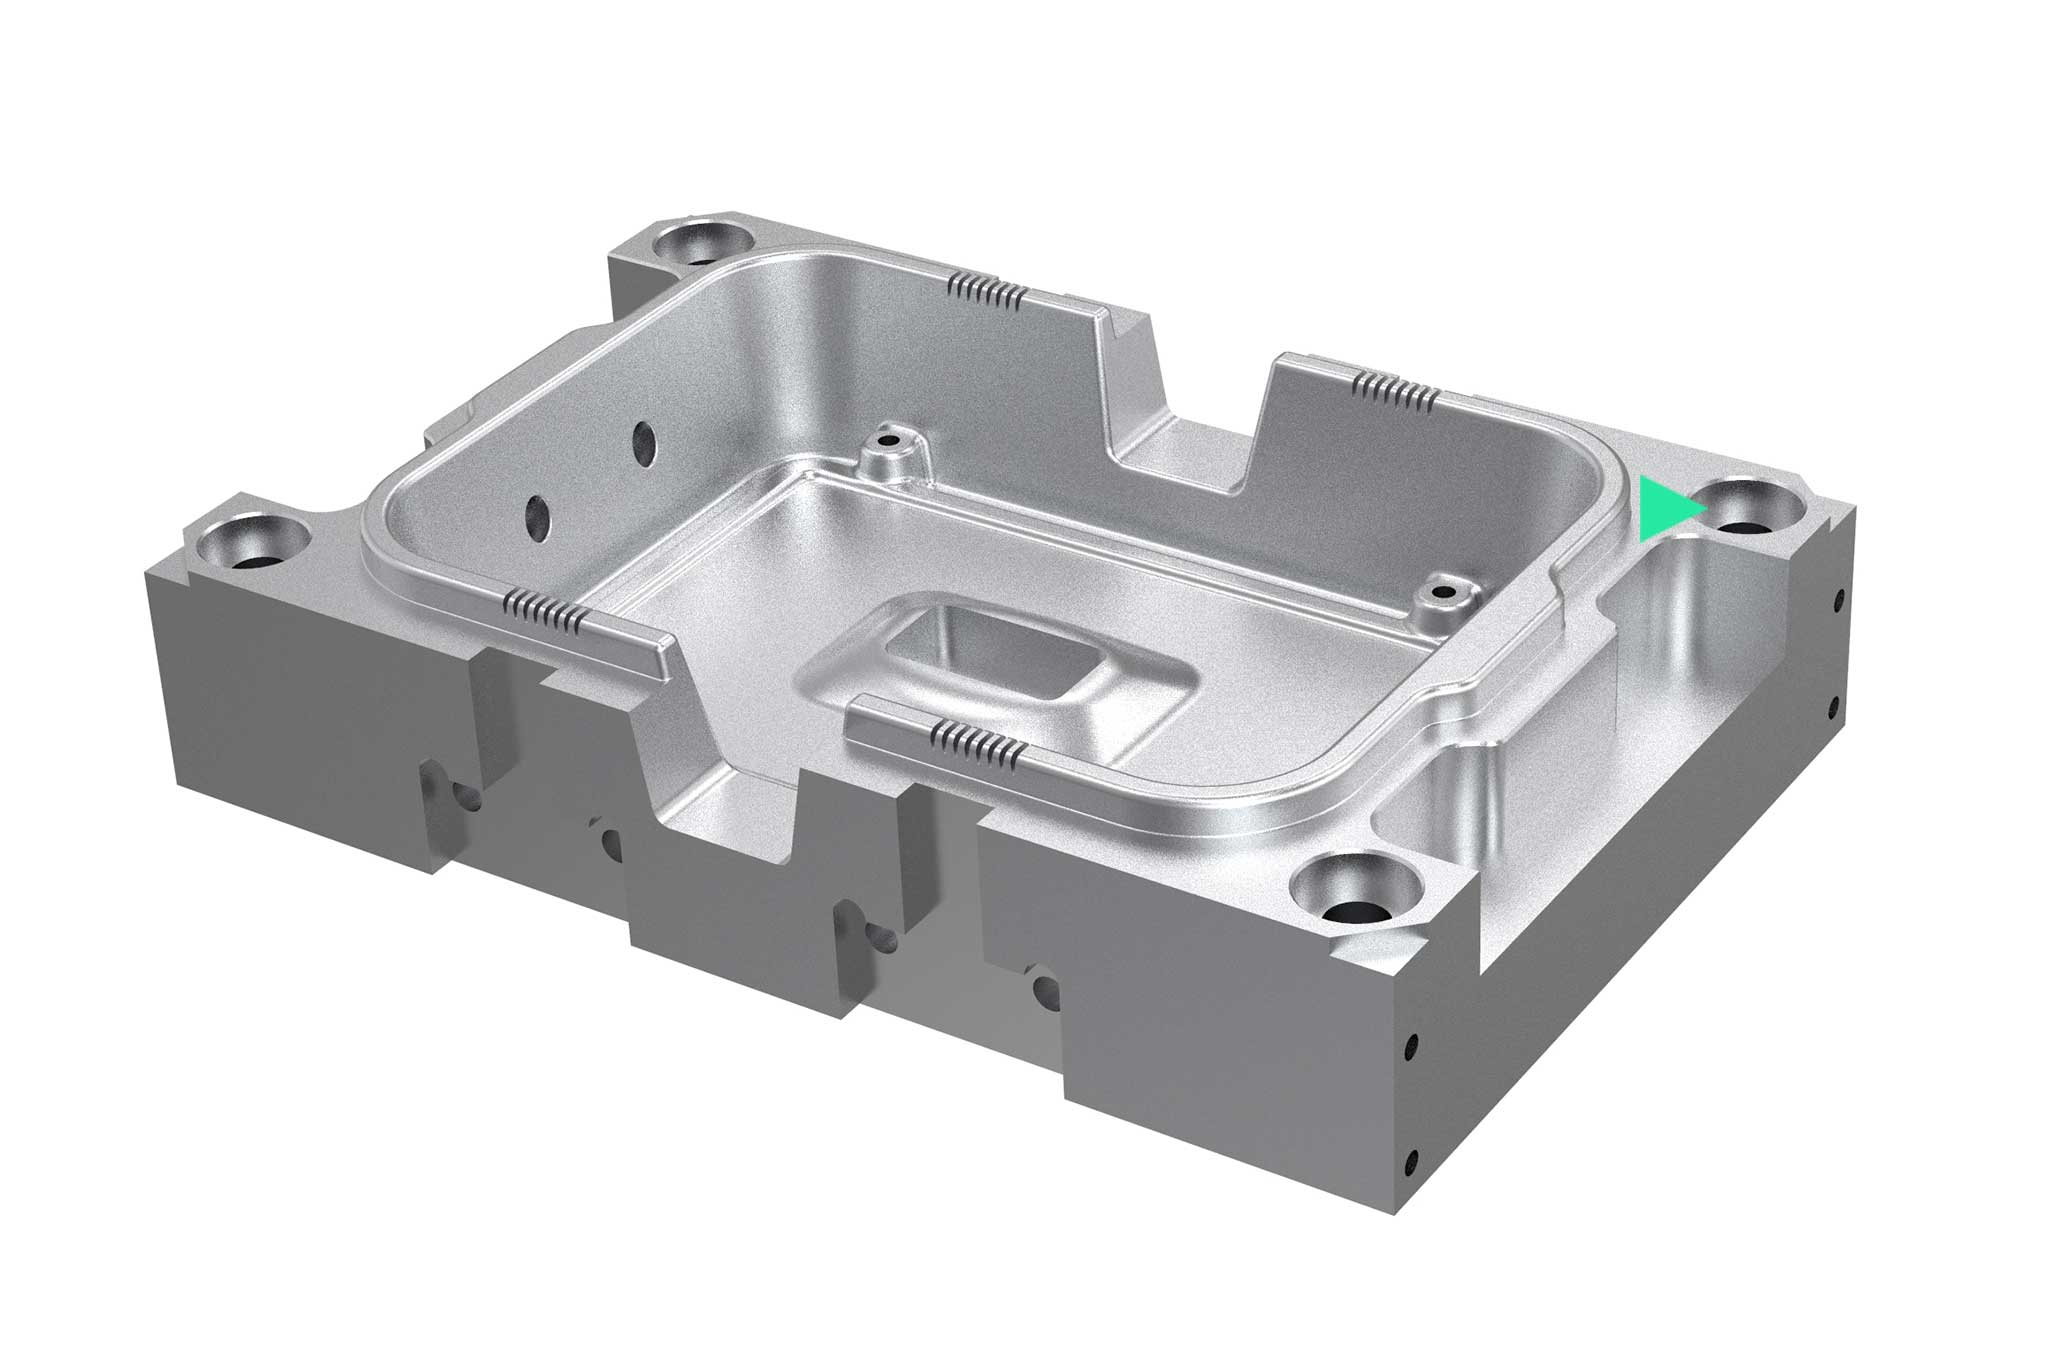
On a rendered example component, an operation is highlighted.
Visão geral das ferramentas para as seguintes etapas de usinagem:
  1. Usinagem de desbaste de componentes
  2. Material residual desbaste
  3. Semi-acabamento
  4. Acabamento

粗旋削

加工量の大半を占めるのが粗旋削加工です。高送り加工やトロコイドミリング加工などの特殊な加工方法により、加工時間を短縮し、経済性を高めることができます。交換可能な切削インサート付きツールや超硬ソリッドエンドミルに加え、特殊な粗削り形状を持つ高性能ミリングカッターも使用されます。
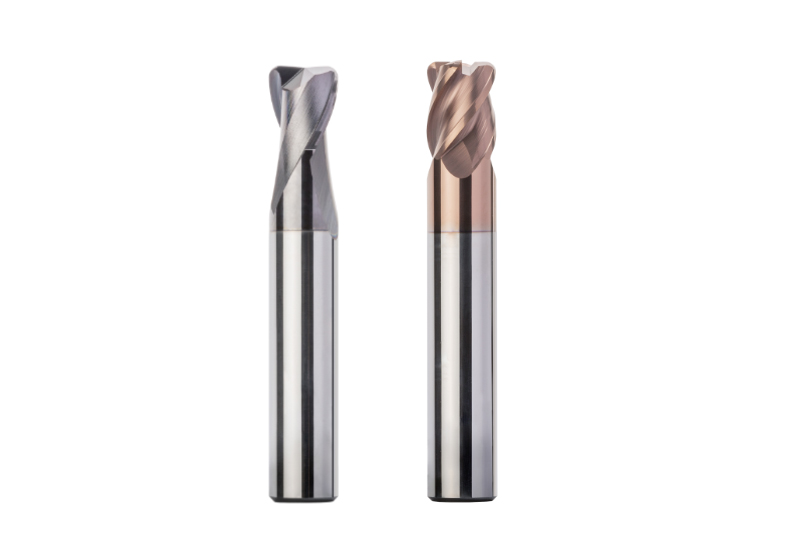
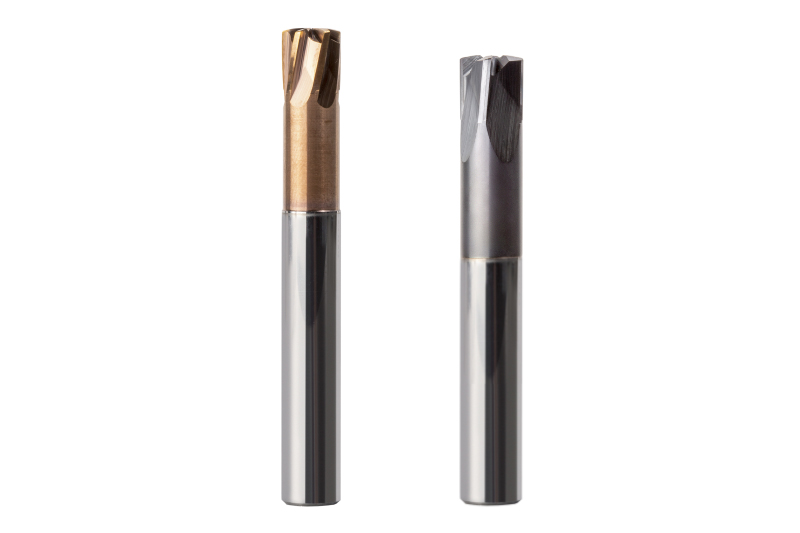
  • OptiMill®-3D-CR

    ソリッドカーバイド・コーナーRミリングカッター
    • 高精度なコーナーRを持つ3D形状の仕上げ
    • 半径精度の高い高精度コーナーR
    • 鋼鉄の硬質・軟質加工用の豊富な品揃え
    • 様々な歯数に対応
    • 円筒形および円錐形

  • OptiMill®-3D-HF

    ソリッドカーバイド・高送りミリングカッター
    • 高い工程信頼性で高い材料除去率の高送り加工に最適
    • 革新的なフェース面の形状
    • 非常にスムーズな加工
    • 様々な歯数に対応

  • Fresa de desbaste OptiMill®

    Fresa de desbaste de metal duro integral
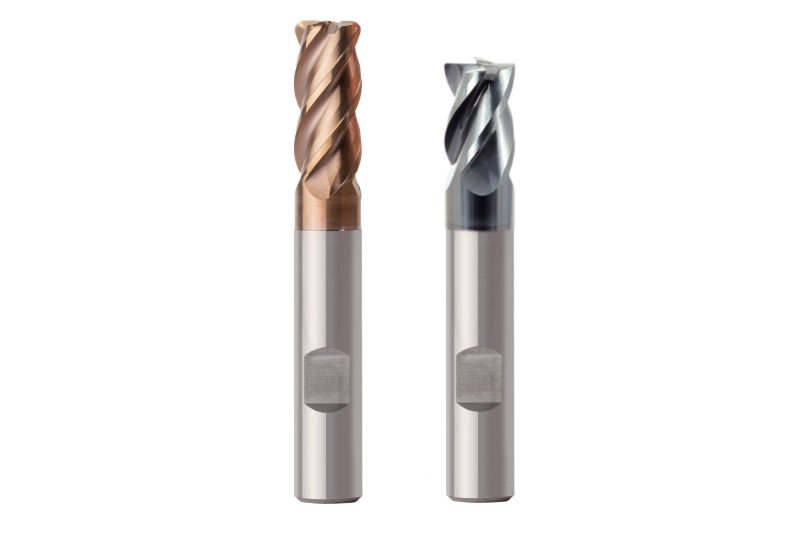
    • OptiMill®-Uni-HPC-Plus para usinagem do aço universal
    • OptiMill®-Hardened para desbaste de componentes com uma dureza de 45 HRC ou superior
    • Excelente durabilidade das ferramentas
    • Revestimento resistente ao desgaste
    • Vários números de raios de canto disponíveis

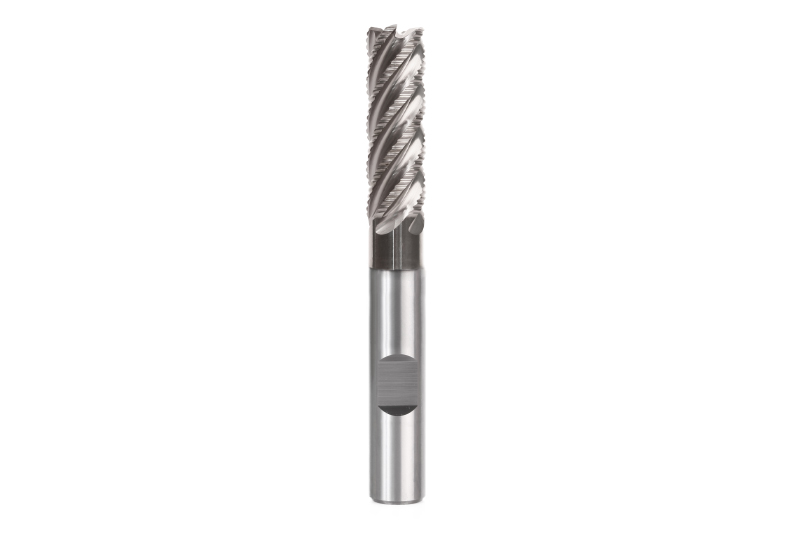
  • OptiMill®-Uni-Wave

    Fresa de desbaste de metal duro integral
    • Fresa de desbaste com cinco cordas para desbaste com alto avanço
    • Eficiência econômica elevada por elevadas velocidades de avanço elevadas
    • Transporte de aparas otimizado devido a aparas mais curtas e estreitamente enroladas
    • Menos vibrações através da suavidade de funcionamento

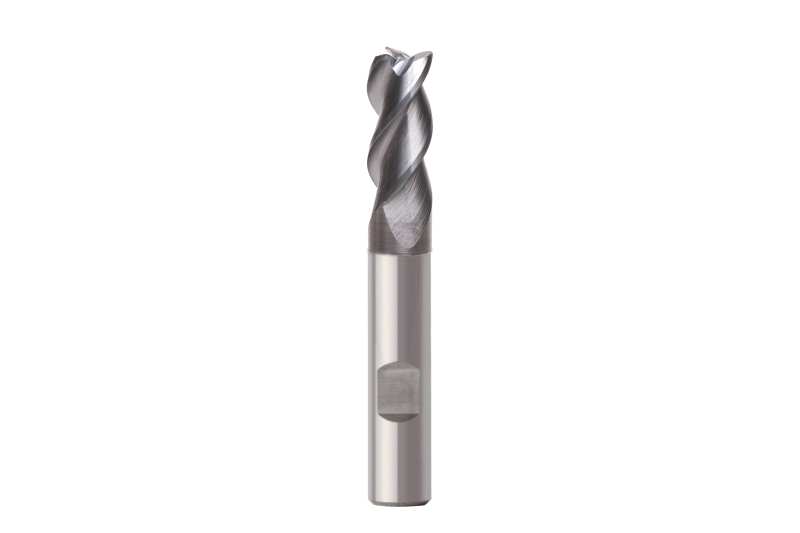
  • OptiMill®-Uni-HPC-Pocket

    Fresa universal de metal duro integral
    • Produção econômica de bolsos e furos
    • Fresa de aresta de corte tripla com broca integrada 
    • Inclinação até 45°
    • Fresagem helicoidal e usinagem de canal na íntegra
    • Elevada possibilidade de avanço até 2xD

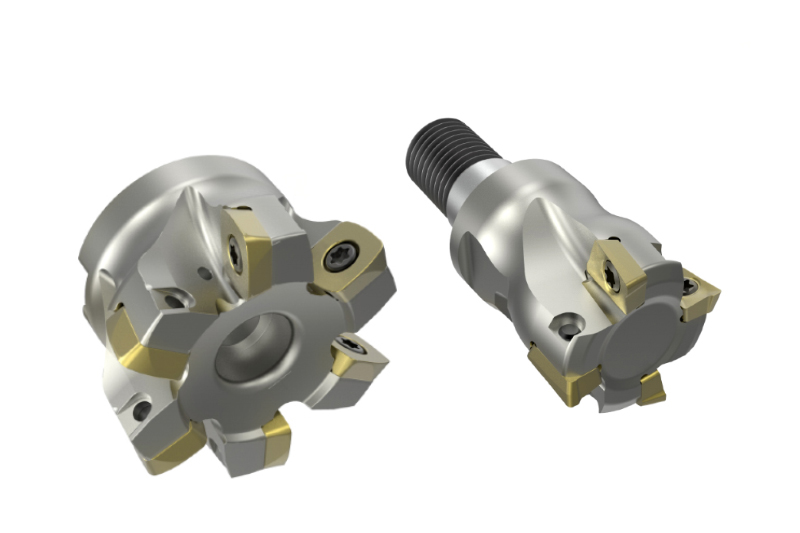
  • NeoMill®-HiFeed90

    Fresa de alto avanço/esquadrejamento de 90°
    • Sistema de ferramentas universal para elevada produtividade
    • Um corpo básico com pastilha amovível para fresagem de altos avanços e de esquadrejamento
    • Maiores taxas de remoção devido a taxas elevadas de avanços e grandes profundidades de corte
    • Pastilhas amovíveis disponíveis com duas ou quatro arestas
    • Maior seleção em raios de canto disponível

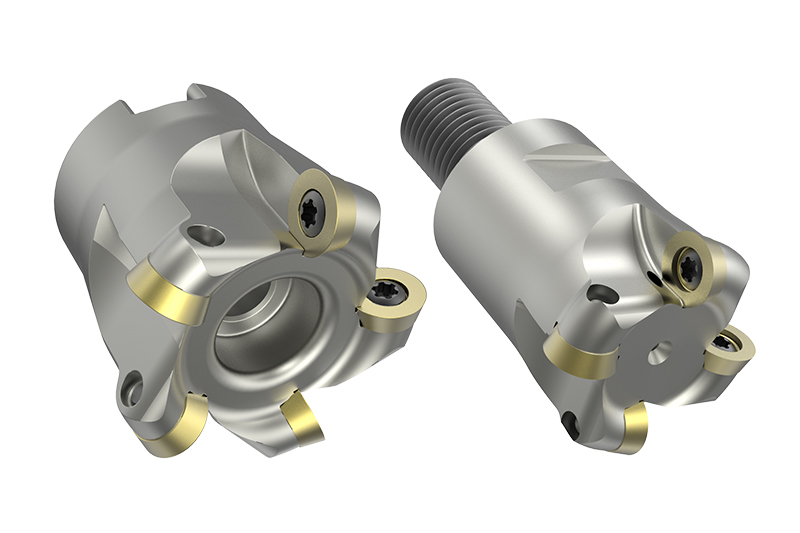
  • NeoMill®-ISO-360

    Fresa de pastilha redonda
    • Desbaste e semi-acabamento de contornos 3D
    • Precisão de contornos ideal devido à posição neutra de montagem das pastilhas amovíveis
    • Comportamento de corte suave para usinagem sujeita a baixa vibração
    • Disponíveis como fresas de encaixe, fresas de topo e fresas de rosca na gama de diâmetro de 10 a 160 mm


Material residual desbaste

Após o desbaste, os usuários usinam o material residual, especialmente em cantos e cavidades, para uma tolerância o mais constante possível em uma segunda etapa de usinagem. Normalmente, são utilizadas ferramentas com raio da aresta ou fresa de alto avanço. Se necessário, uma fresa esférica também pode remover o material residual nos cantos.
  • OptiMill®-3D-HF

    Fresas de alto avanço de metal duro integral
    • Ideal para processamento de alto avanço com grande taxa de remoção do material e alta fiabilidade do processo
    • Geometria de ponta inovadora
    • Elevada suavidade de funcionamento
    • Diferentes números de dentes disponíveis


Pre-finishing

If there are high demands on dimensional accuracy and surface finish, semi-finishing is recommended before finishing. With pre-finishing, machining approaches the final mould profile. The aim is to obtain a residual material that is as constant as possible in order to enable fast finishing with high demands on the surface quality. The stock removal after roughing is approx. 0.5-1 mm for hardened materials and 0.03-0.5 mm for soft materials. After pre-finishing, the constant stock removal is 0.05-0.1 mm for hardened materials or 0.1-0.3 mm for soft materials.
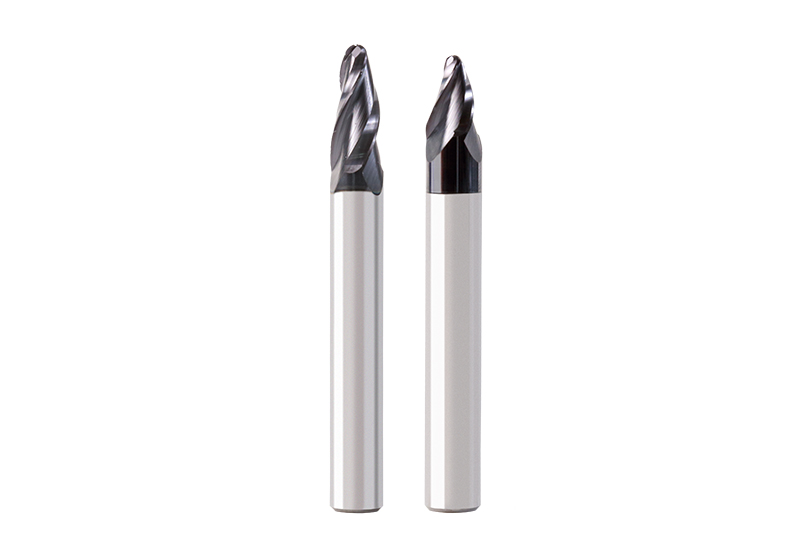
  • OptiMill®-3D-CR

    Solid carbide corner radius milling cutter
    • Finishing of 3D moulds with a high-precision corner radius
    • High precision corner radius with high level of radius accuracy
    • Wide selection for hard and soft machining of steel
    • Different numbers of teeth available
    • Available in cylindrical and conical forms

  • OptiMill®-3D-CS

    Solid carbide shoulder radius milling cutter
    • Milling with a large operating radius
    • Finishing of complex free-form surfaces and complicated workpiece geometries
    • Short machining time due to large line interlacing
    • High surface quality

  • OptiMill®-Uni-HPC-Pocket

    Solid carbide universal milling cutter
    • Economical production of pockets and bores
    • Three-edged milling cutter with integrated drill tip
    • Inclined plunging up to 45°
    • Full helix milling and grooving
    • High material removal rate up to 2xD

  • NeoMill®-ISO-360

    Round-insert milling cutters
    • Roughing and pre-finishing of 3D contours
    • Optimum contours due to the indexable inserts being installed in a neutral position
    • Soft cutting behaviour for low vibration machining
    • Offered as shell type, shank and screw-in milling cutters in the diameter range 10-160 mm

  • NeoMill®-3D-Torus

    Toric end milling cutter
    • For the highest requirements regarding precision and process reliability
    • Special tool body for toric plates with additional stabilisation of the cutting edge
    • Precise rotational tolerances
    • Different corner radii available


Finishing

The finishing process removes the remaining material in order to achieve the final shape. After pre-finishing, stock removal is 0.05-0.1 mm for hardened materials or 0.1-0.3 mm for soft materials. Ball and/or corner radius milling cutters are the tools of choice, regardless of the final contours of the workpiece.
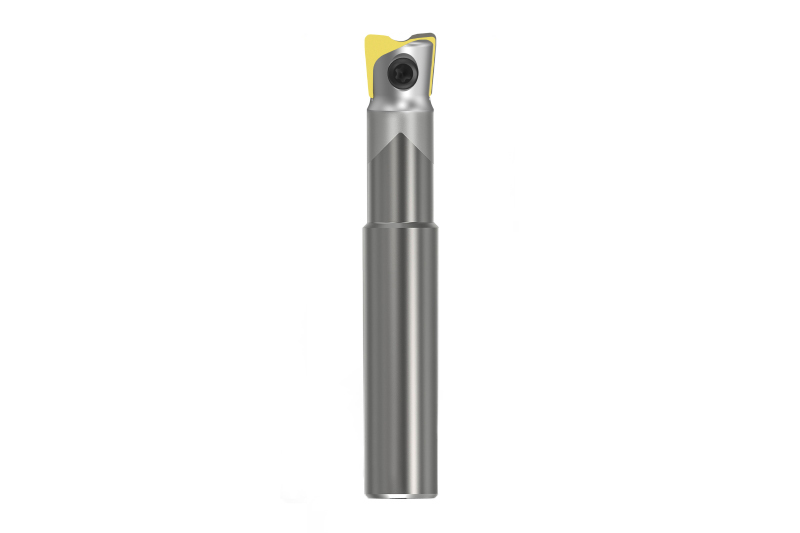
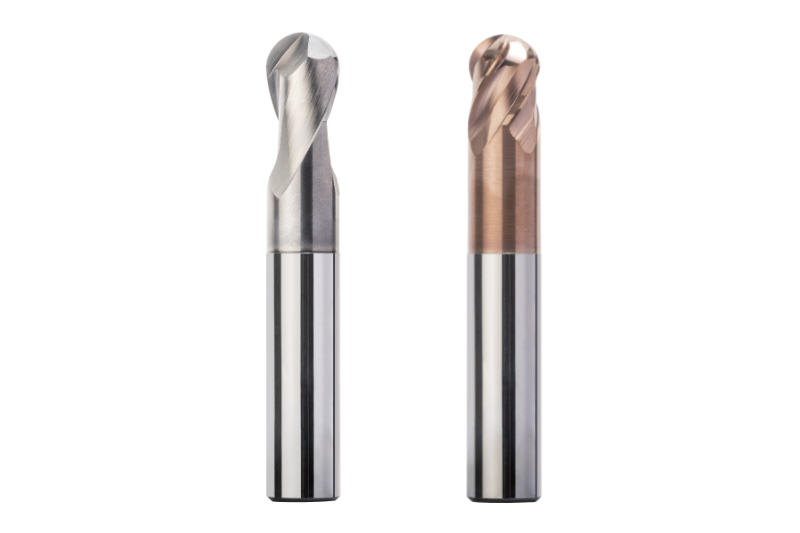
  • OptiMill®-3D-BN

    Solid carbide ball cutter
    • High precision machining of 3D contours
    • High precision milling cutters with a high level of radius accuracy
    • Wide selection for hard and soft machining of steel
    • Variants z=2 und z=4, with and without working depth
    • Available in cylindrical and conical forms

  • OptiMill®-3D-CR

    Solid carbide corner radius milling cutter
    • Finishing of 3D moulds with a high-precision corner radius
    • High precision corner radius with high level of radius accuracy
    • Wide selection for hard and soft machining of steel
    • Different numbers of teeth available
    • Available in cylindrical and conical forms

  • OptiMill®-3D-CS

    Solid carbide shoulder radius milling cutter
    • Milling with a large operating radius
    • Finishing of complex free-form surfaces and complicated workpiece geometries
    • Short machining time due to large line interlacing
    • High surface quality

  • NeoMill®-3D-Torus

    Toric end milling cutter
    • For the highest requirements regarding precision and process reliability
    • Special tool body for toric plates with additional stabilisation of the cutting edge
    • Precise rotational tolerances
    • Different corner radii available