Hydraulikventilgehäuse
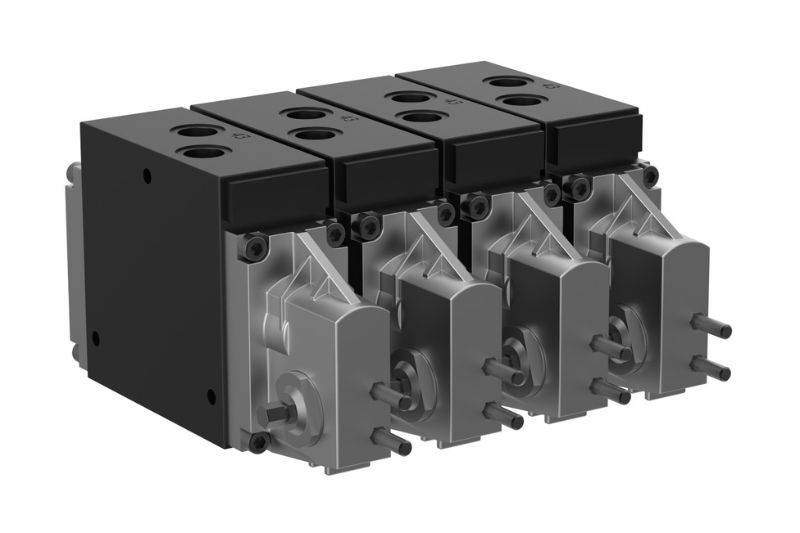
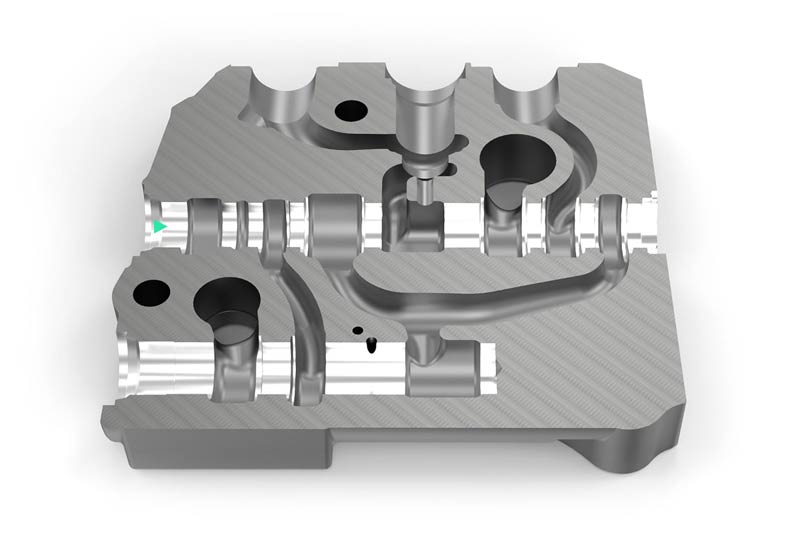
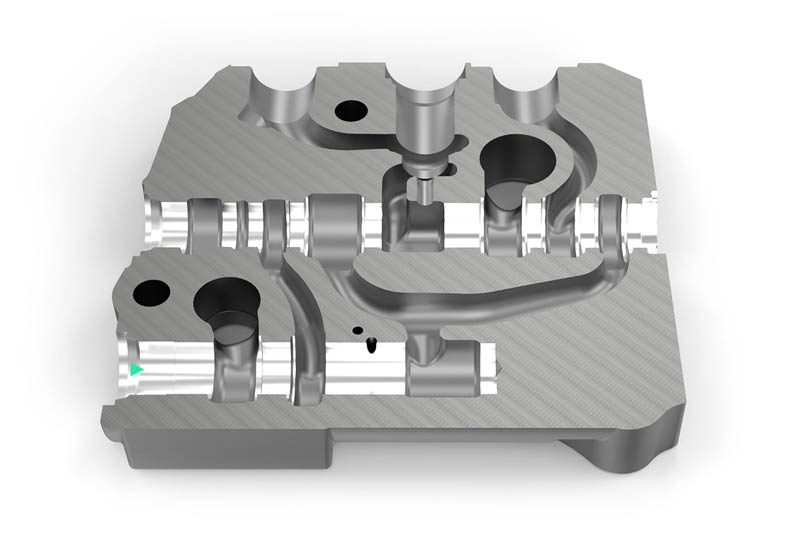
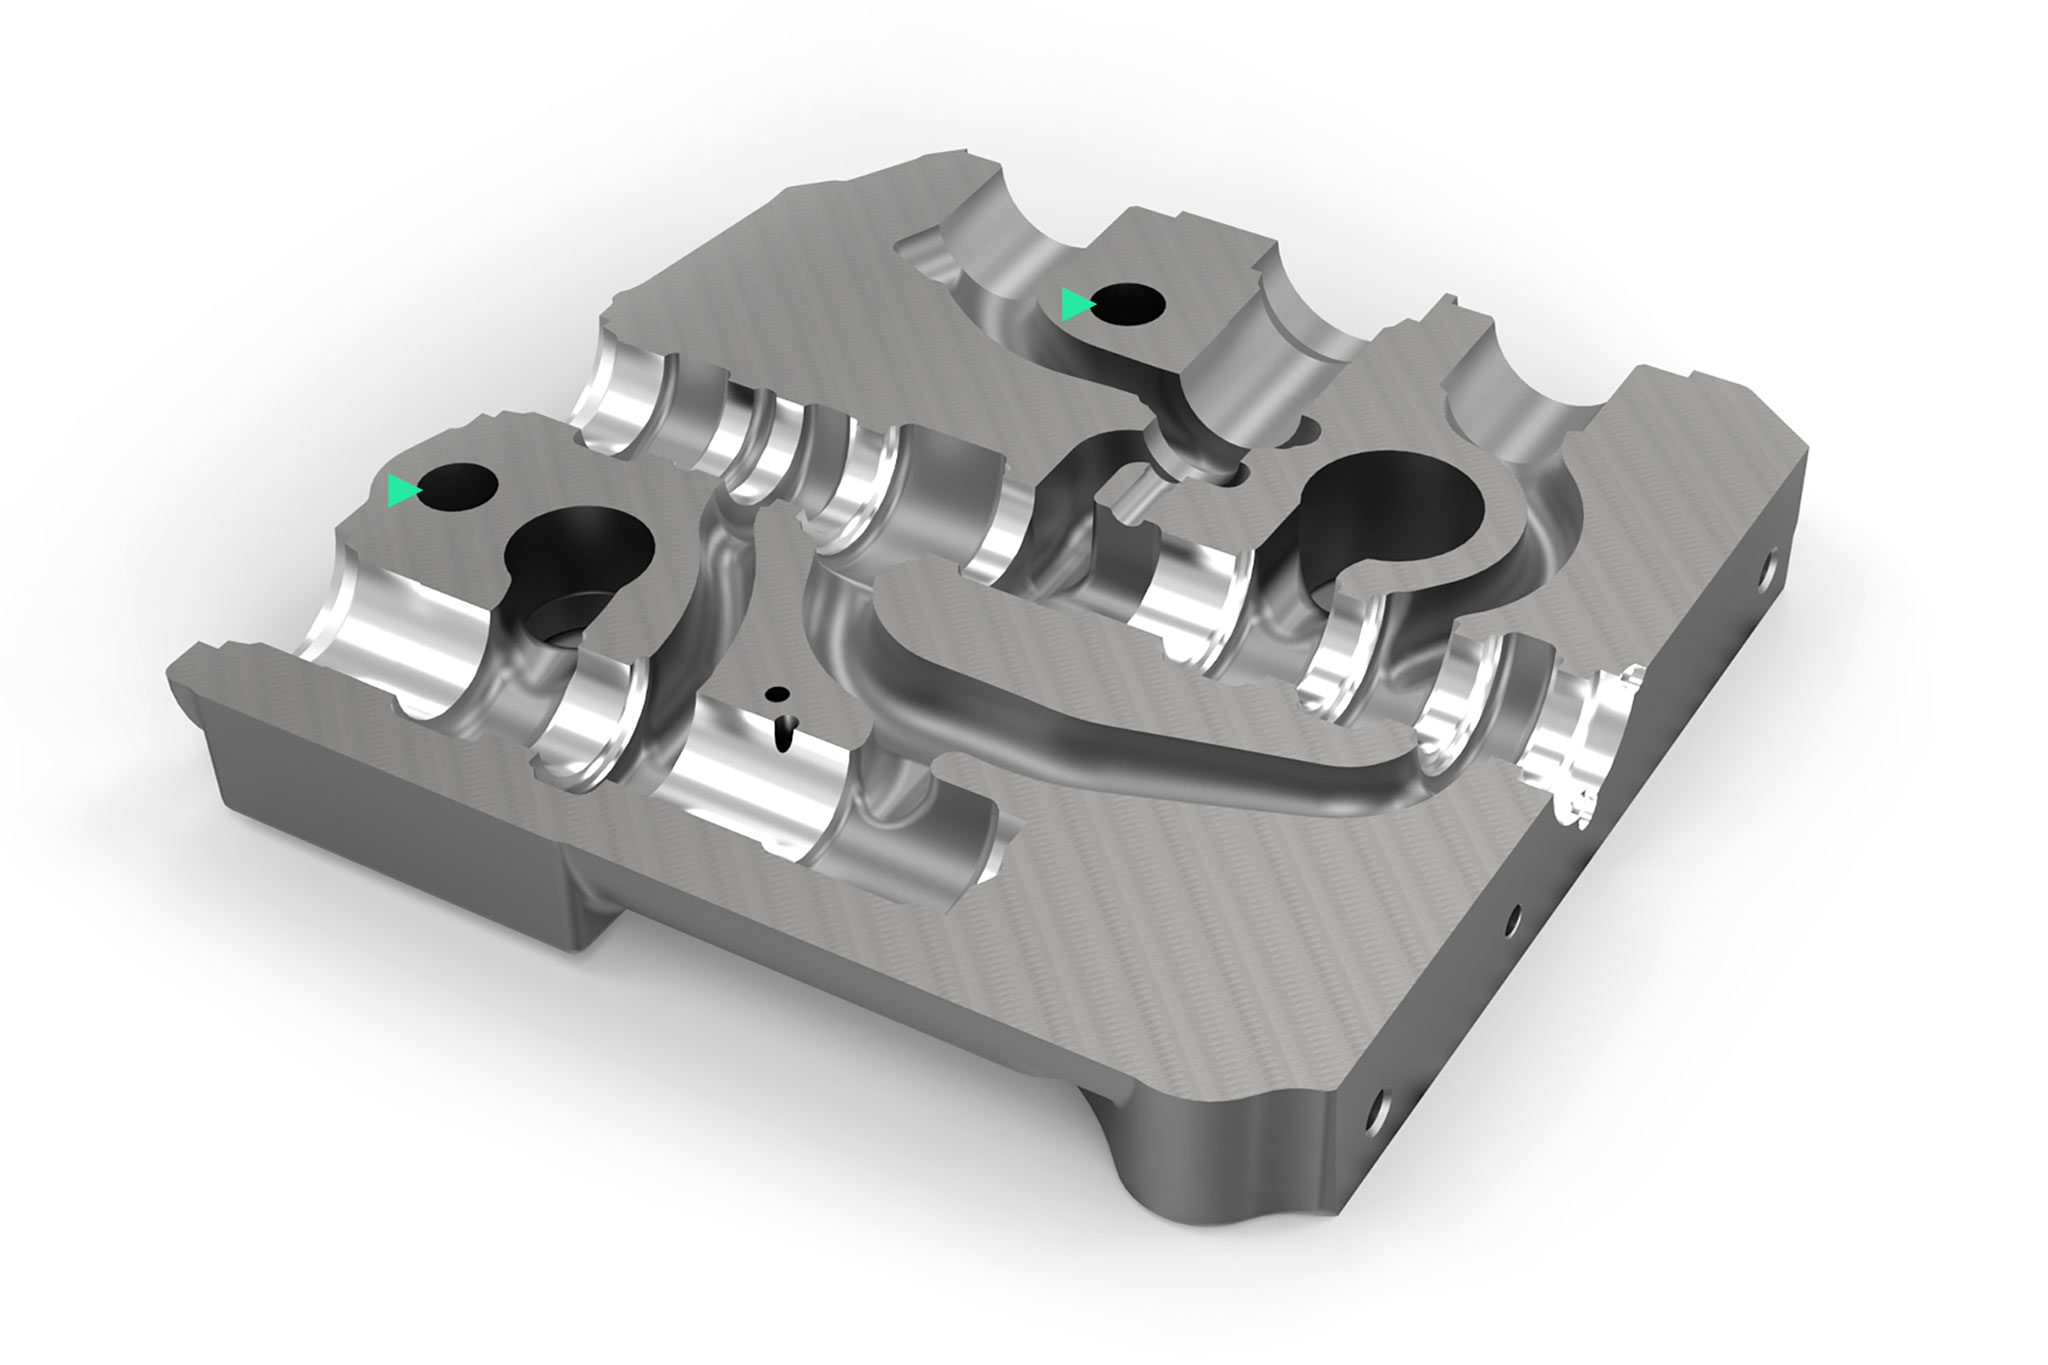
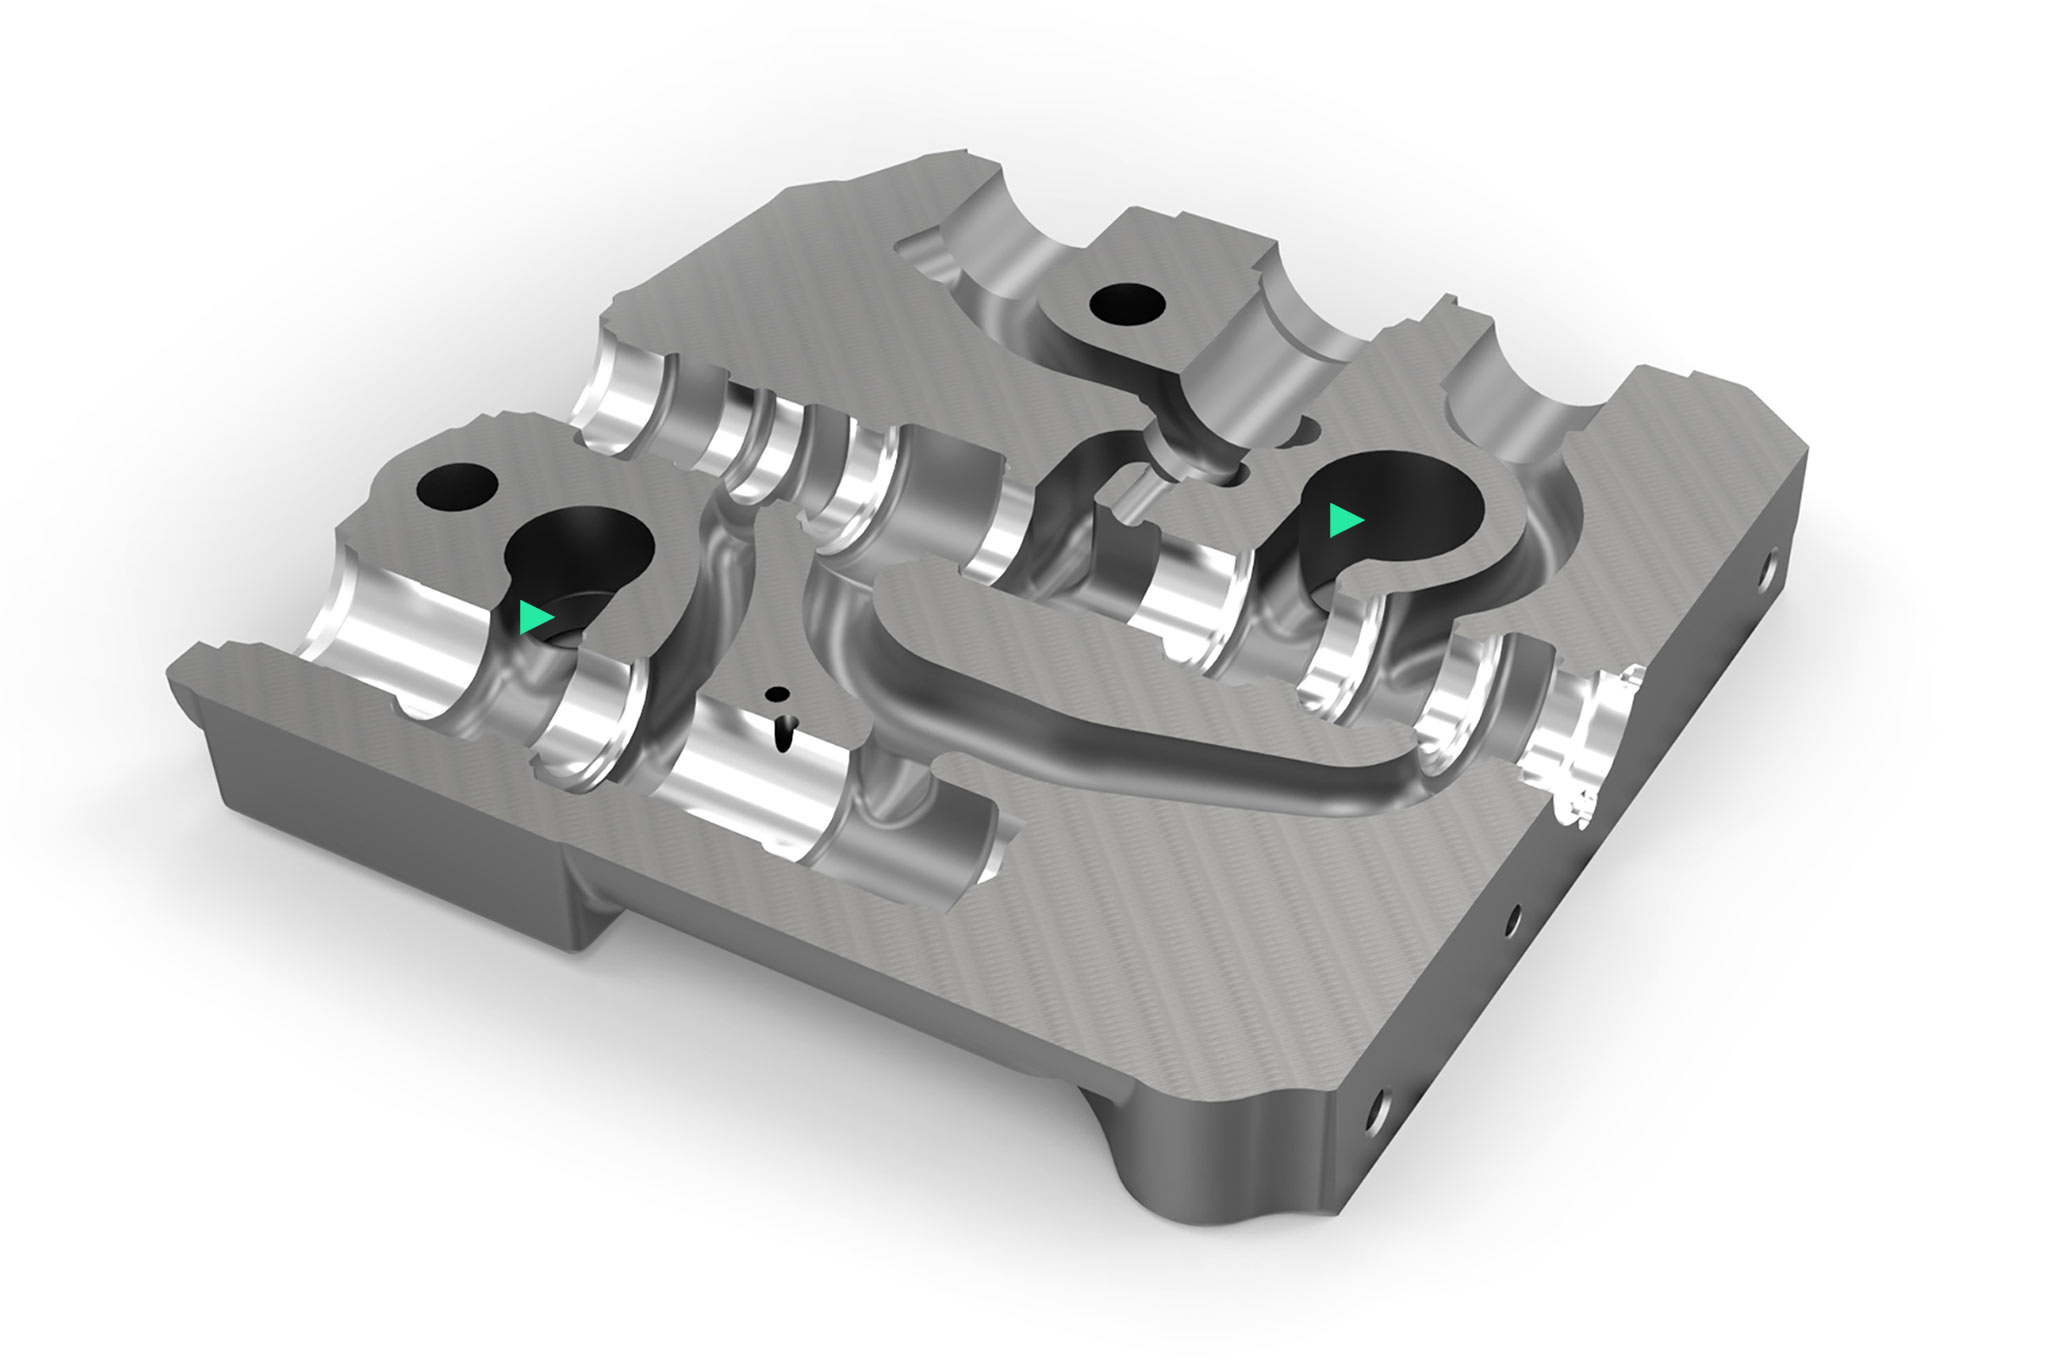
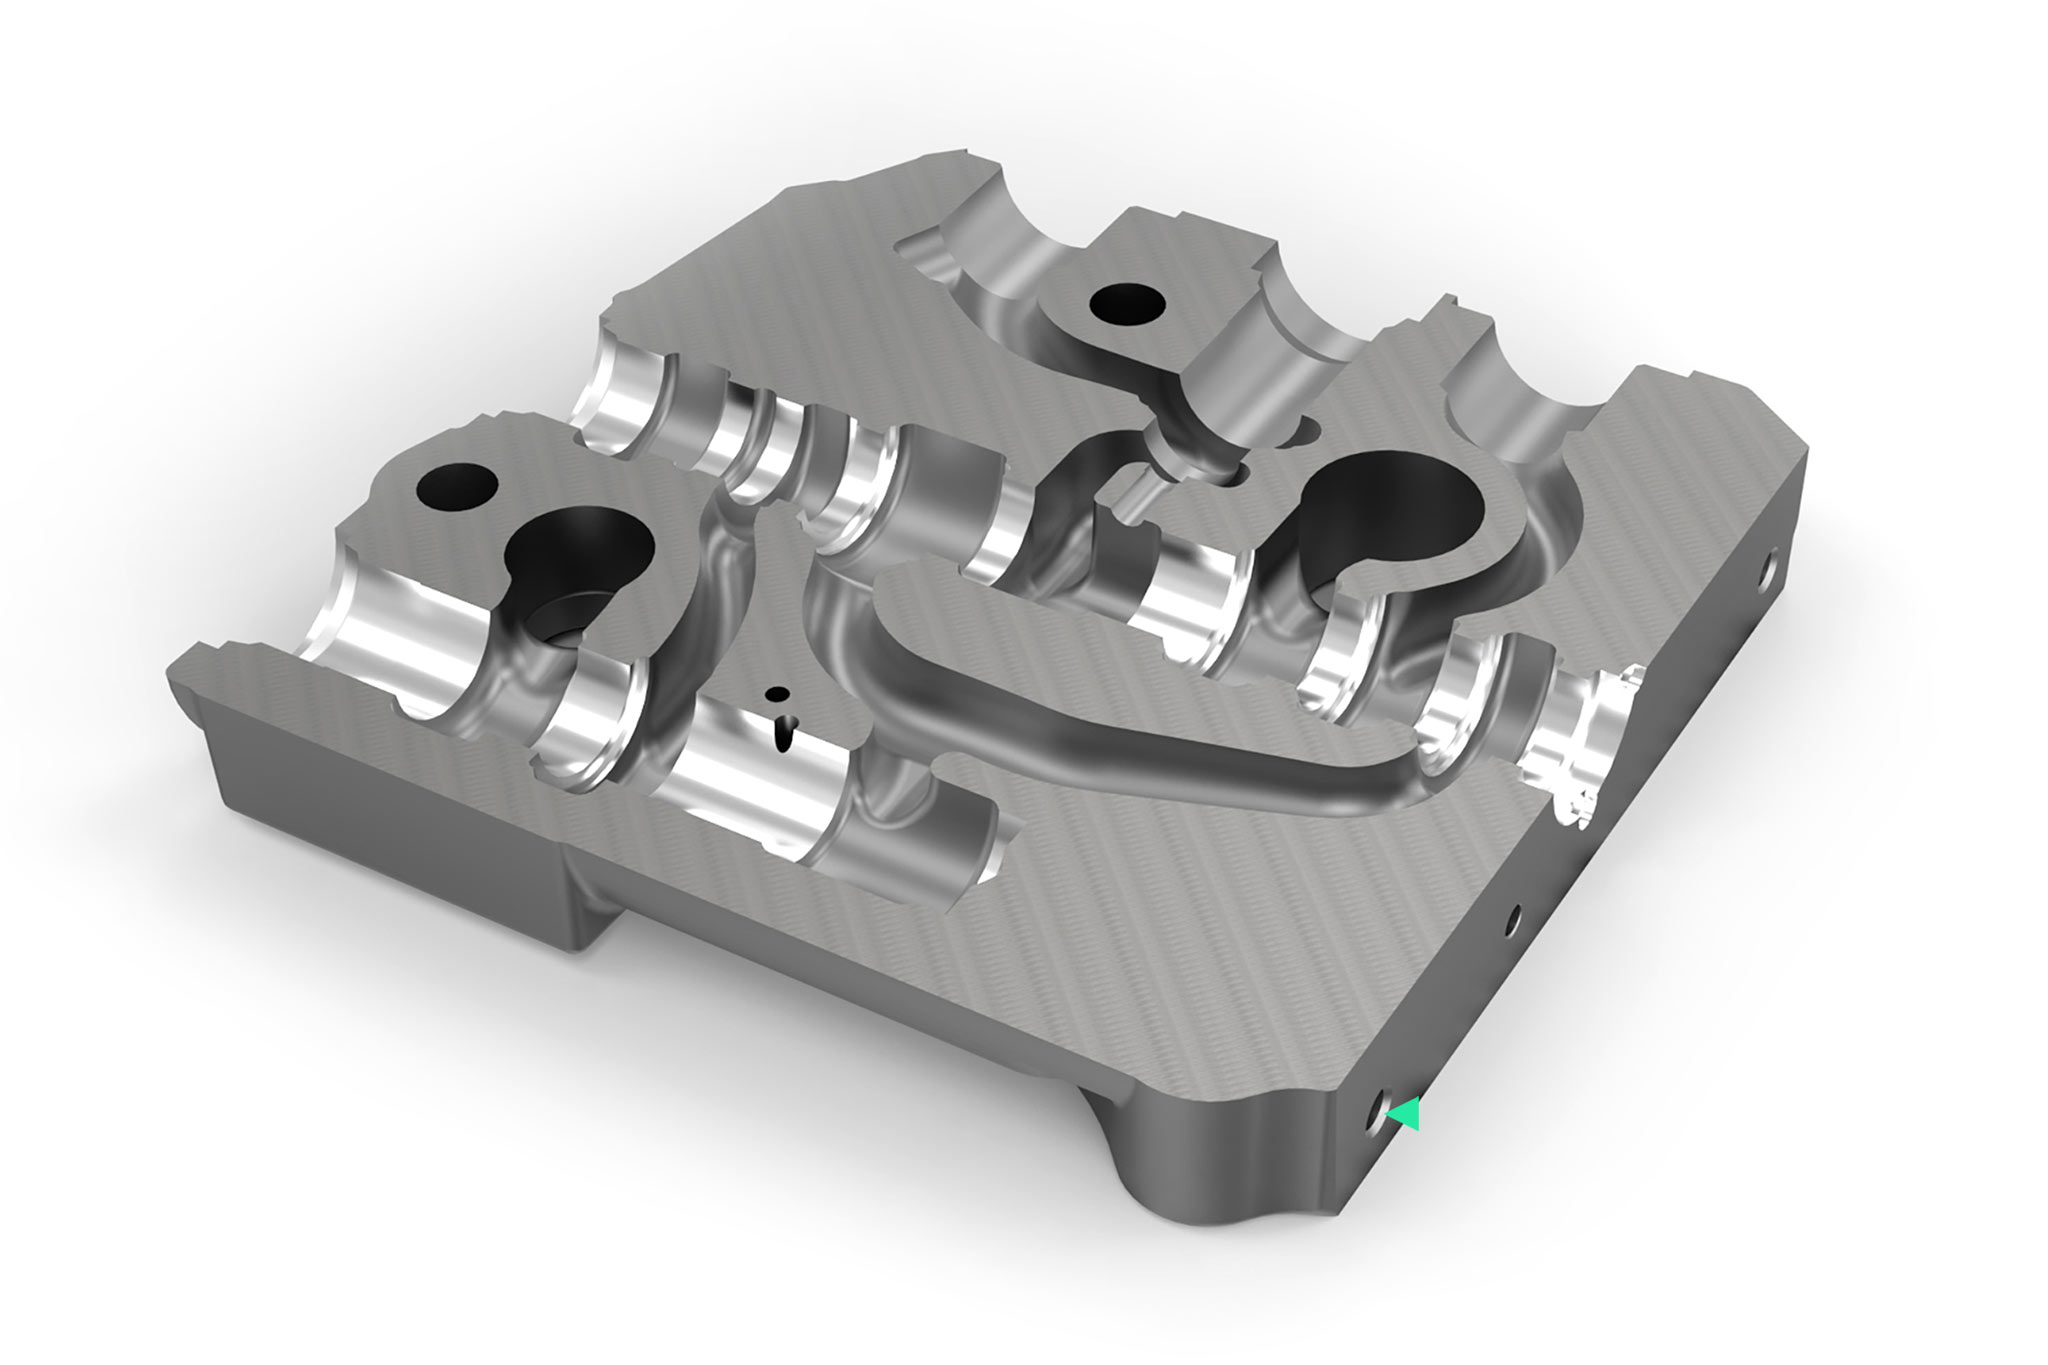
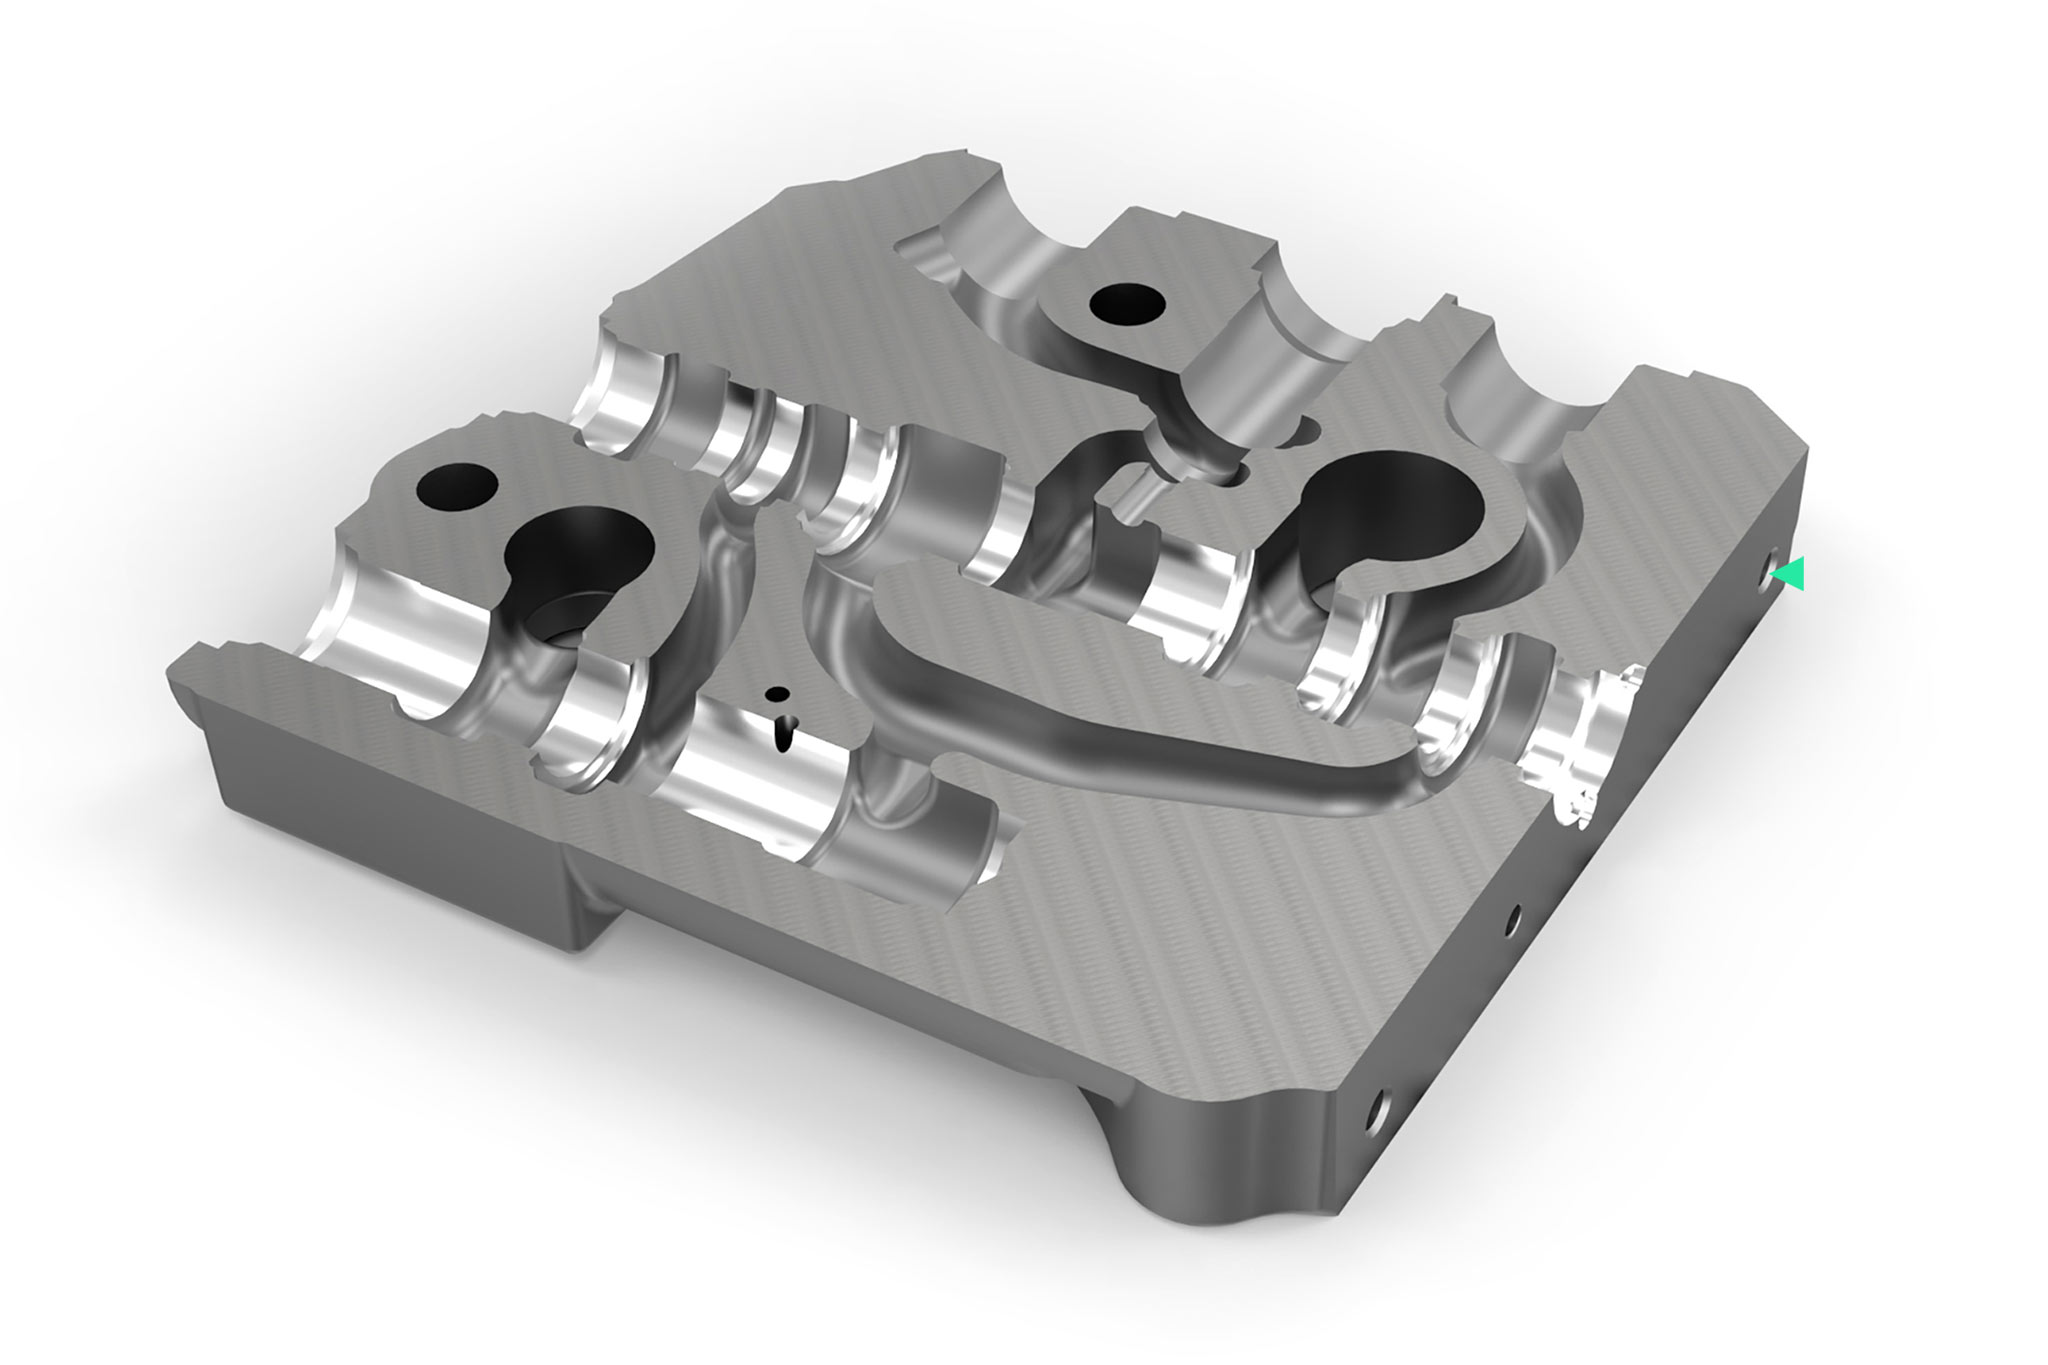
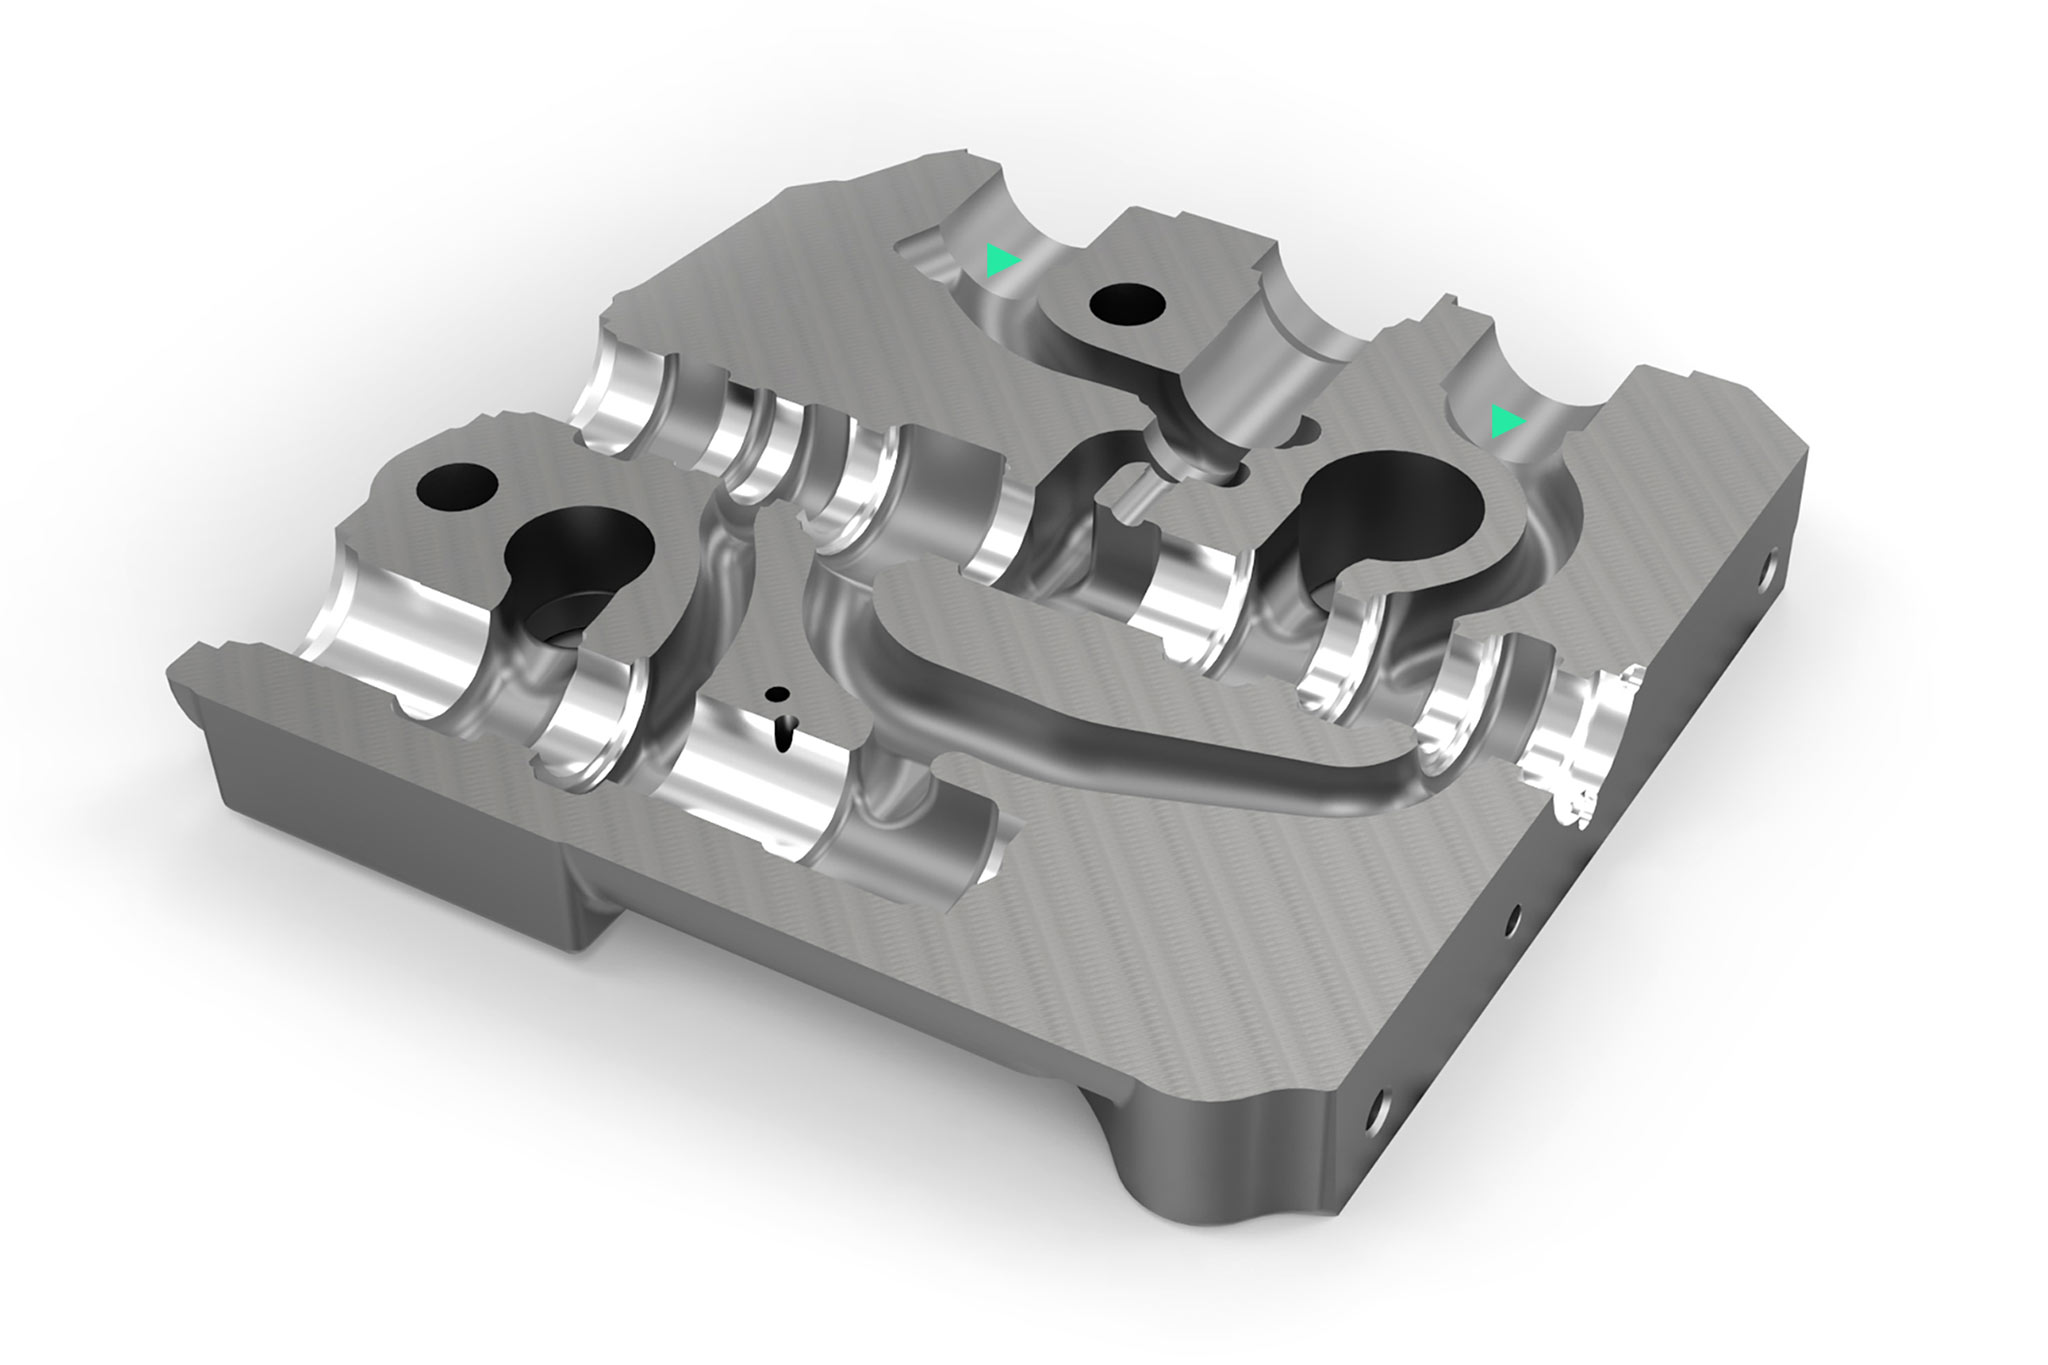
Alles hängt von der Hauptbohrung ab. Die Fertigung von Ventilgehäusen ist die Königsdisziplin in der Welt der Fluidtechnik. Seit Jahren ist die Kompetenz von MAPAL bei der Schieberbohrung gefragt. Von der Genauigkeit dieser Bohrung hängt das Spaltmaß mit dem Schieber ab, damit das Hydrauliköl leckagefrei nur in die gewünschte Richtung fließen kann. Dies ist bei modernen Hydraulikventilen sehr eng definiert. Dementsprechend liegt ein großes Augenmerk auf der Rundheit, Zylinderform, der Geradheit sowie der Oberflächengüte dieser Bohrung.
機械加工条件
- 鋳鉄の取り代の変動状況
- 大きく中断する切削
- ボーリング時のリング形成の防止、ハウジングからの確実な切り屑搬出
- ボーリングプロセスでのコントロールエッジの破損の防止
- 形状と位置公差に対する非常に高い要求
- ホーニング前の一定の取り代
- 製造部品のばらつきや限られたツール収納スペースを考慮した機械加工コンセプト
方向切換弁
方向切換弁は、機械的または電子的に作動する弁で、複数の切換位置を持ちます。あらかじめ設定されたスプールの位置に応じて、接続機器を操作するための流量が設定されます。個別圧力補償器(IDW)は、コントロールスプールの供給コントロールエッジで一定の負荷圧力勾配を調整するため、並列運転(負荷補償)でも、全設定範囲で負荷圧力に依存しない体積流量制御が実現されます。並列運転でも負荷が意図せずに低下するのを防ぐために、漏れのないものでなければなりません。
穴加工
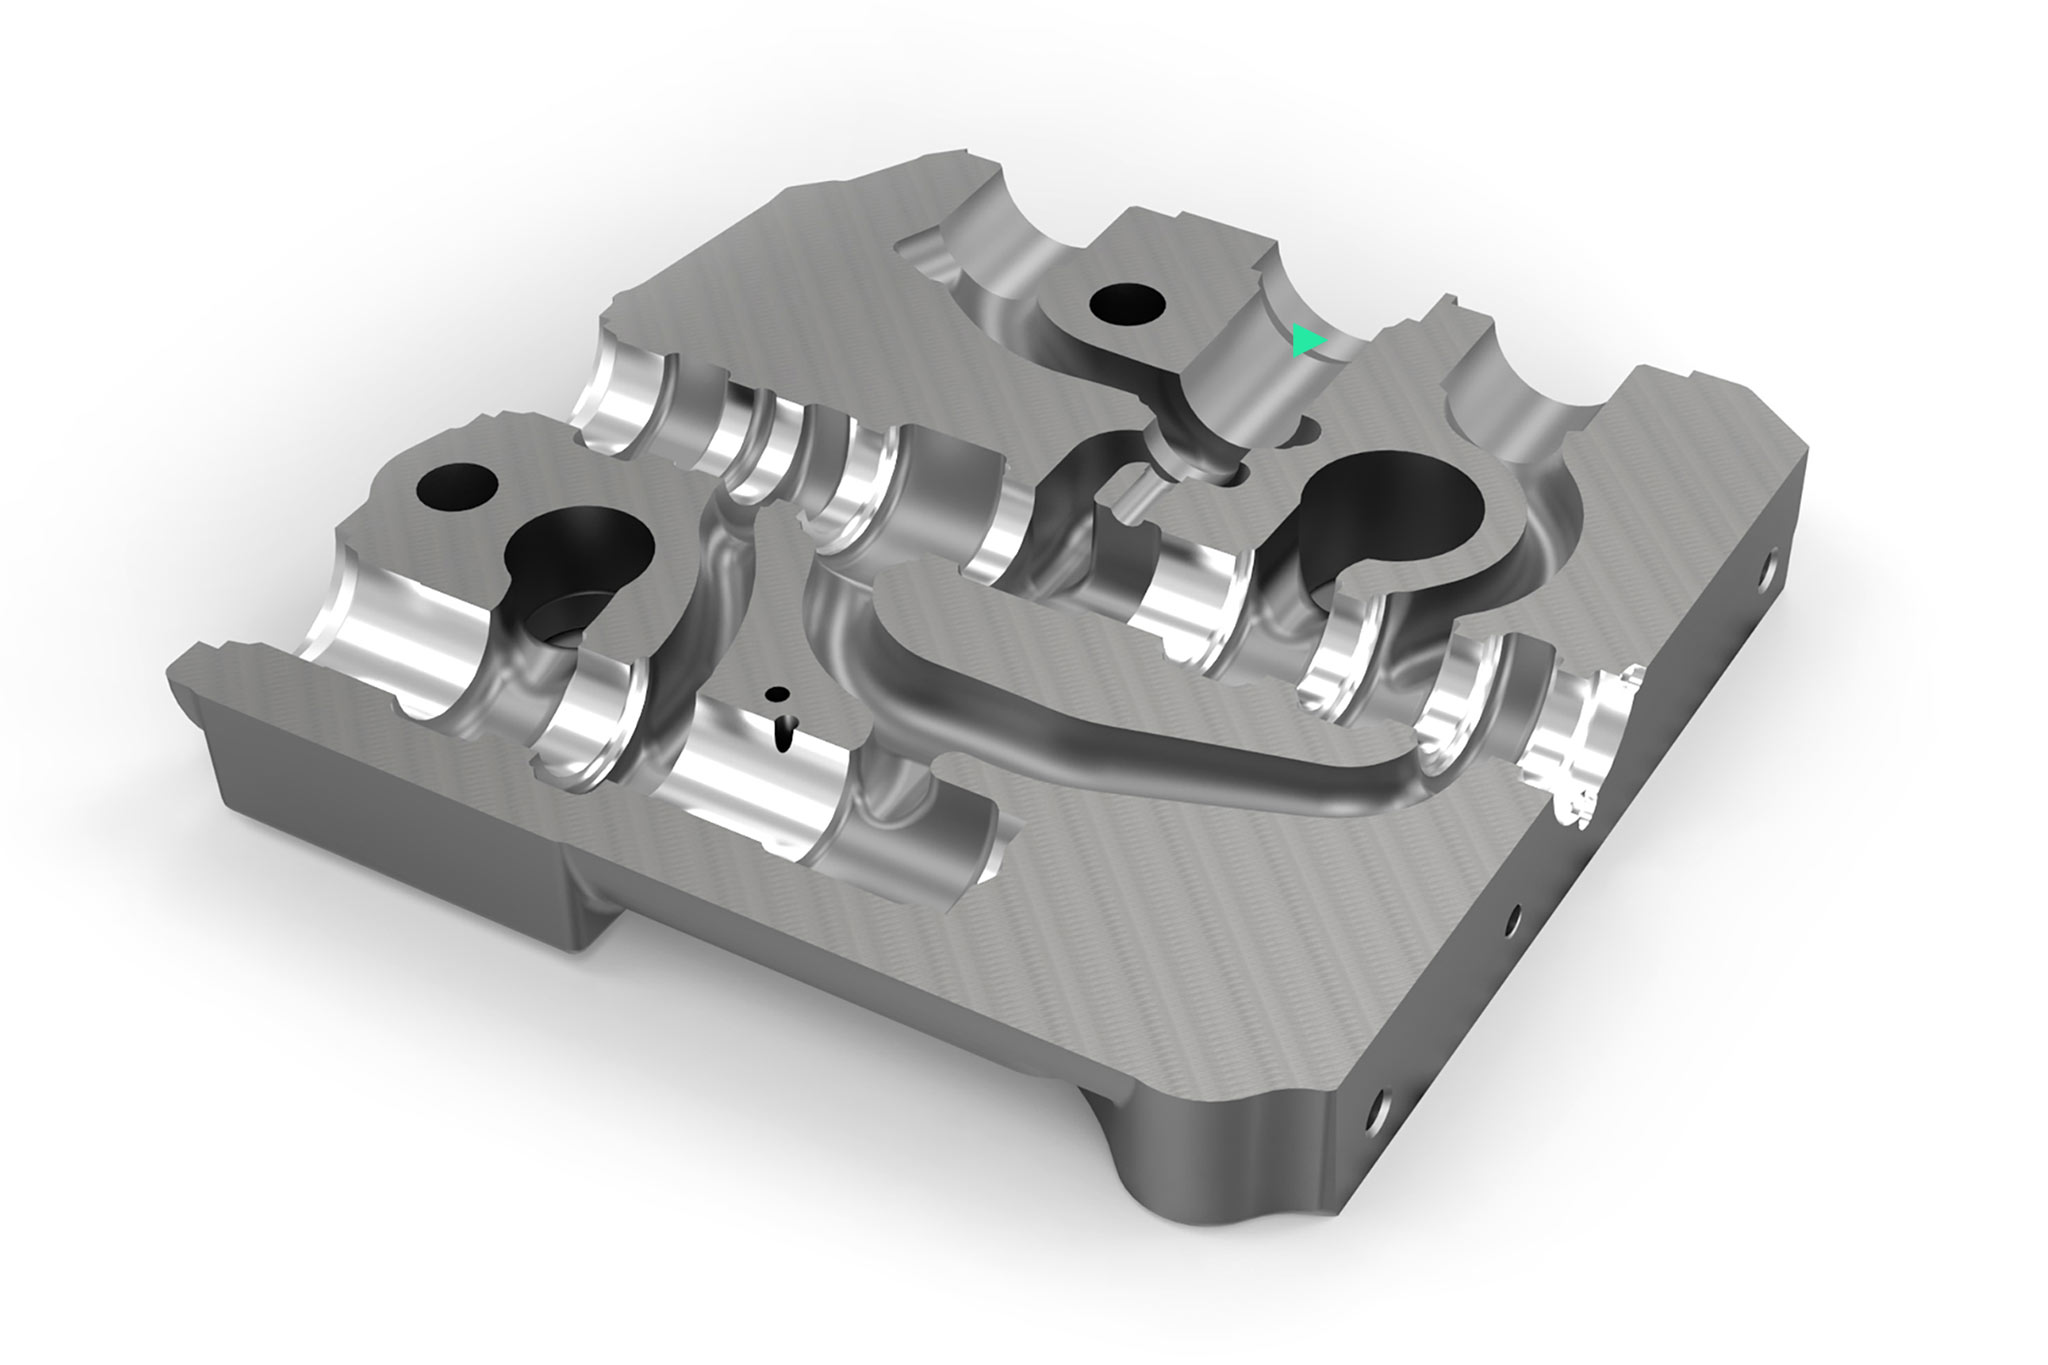
Application solutions
1 – Small and medium series with fixed tools
Initial situation at the customer
Valve housing EN-GJS-400-15 – spool bore
- Individual orders, smaller and medium quantities
- No option for tool setting
- Short cycle times required
- High machine hourly rates
- Stable oscillating honing available
- Tool concept adapted to several part versions
2 – Grande série avec outils fixes et ajustables
Situation initiale du client
Corps de valve EN-GJS-400-15 – Alésage de tiroir et de compensation
- Grande série
- Réglage des outils souhaité
- Taux horaire élevé des machines
- Coûts élevés pour les pierrages suivants
3 – Petits lots – Diminution des changements d'outils grâce aux outils combinés
Situation initiale du client
Corps de valve EN-GJL-300 – Alésage de tiroir
- Petits lots
- Possibilité de régler l’outil
- Changement d'outil trop fréquent/fréquent
- Taux horaire élevé des machines
- Frais élevés en raison du processus de pierrage
4 – Rodage flexible sur le centre d'usinage
Situation initiale du client
Corps de valve EN-GJS-400-15 – Alésage de compensation / Usinage de pierrage
- Exigence de réduction des frais annexes
- Centre d'usinage existant transformé en TOOLTRONIC
- Usinage de pierrage pour la construction de prototypes, ainsi que pour les petites et moyennes séries
- Exigence d'économiser le processus de pierrage sur une machine séparée
5 – Toolmanagement
Situation initiale du client
Corps de valve EN-GJS-400-15 – Alésage intégral
- Vaste stock
- Déroulement des processus dans la salle de réglage non optimal et qualité des données incomplète
- Transparence de coûts insuffisante
- Un taux de rotation élevé en raison d'un manque général de personnel qualifié
- Problèmes avec les ruptures d’outils
- Coûts d’outils élevés
Solutions d'outils
Perçage pilote et alésage
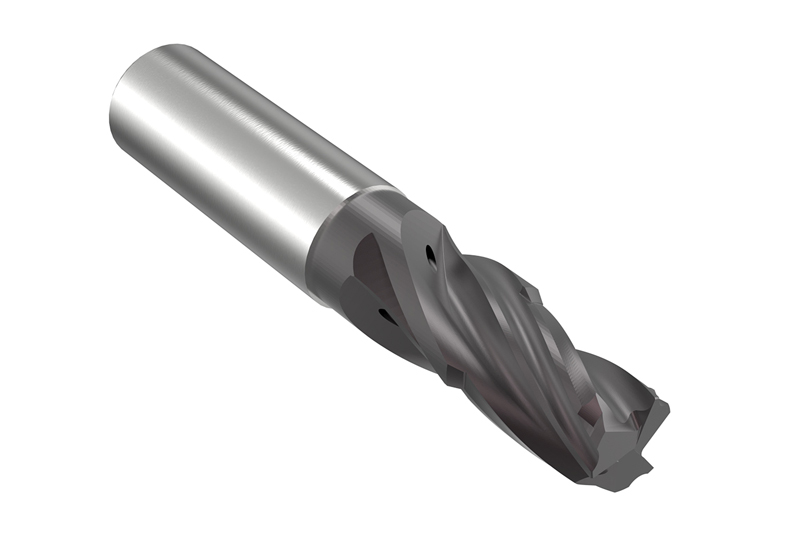
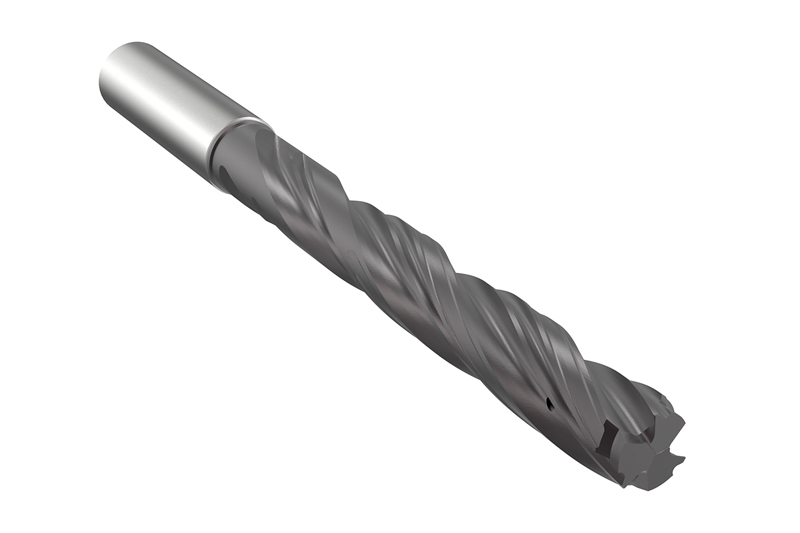
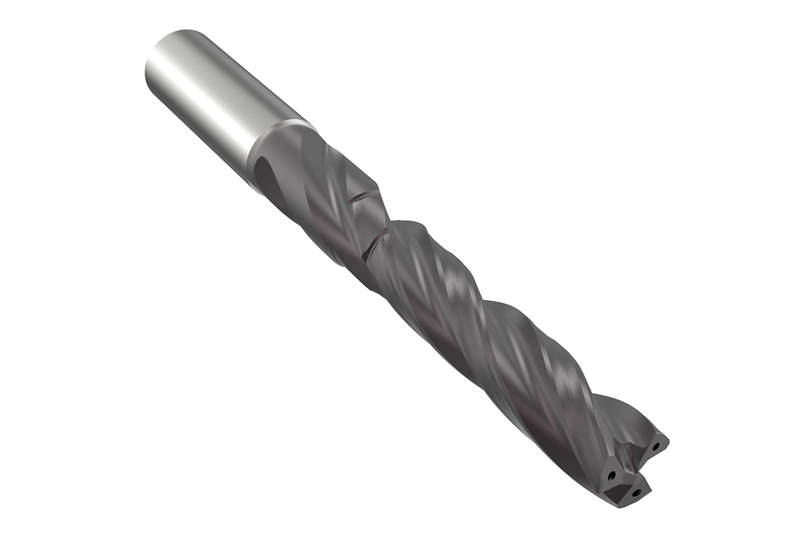
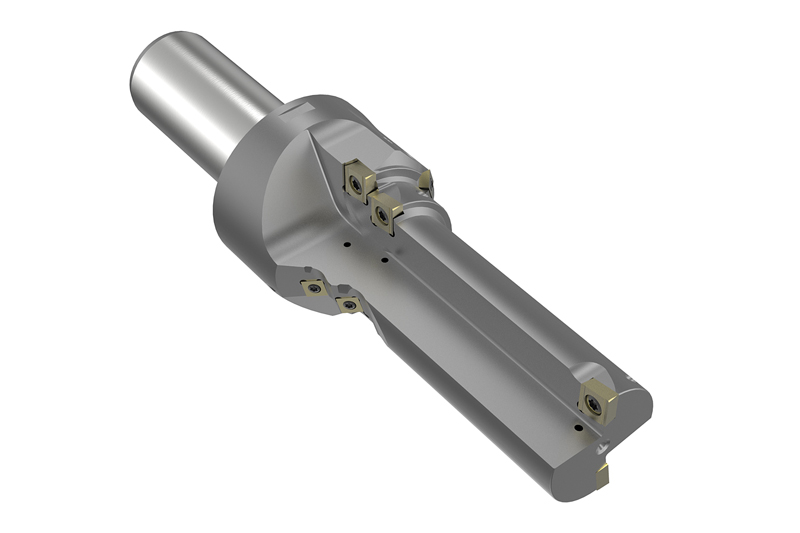
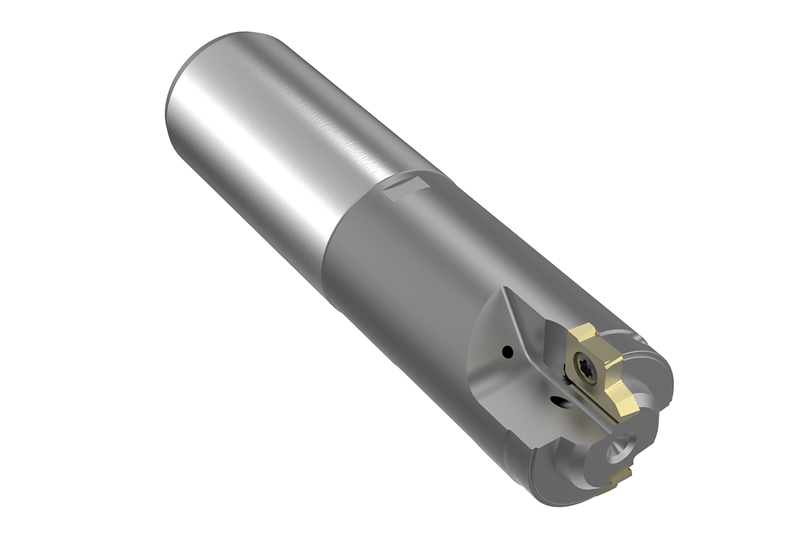
Usinage des arêtes de commande
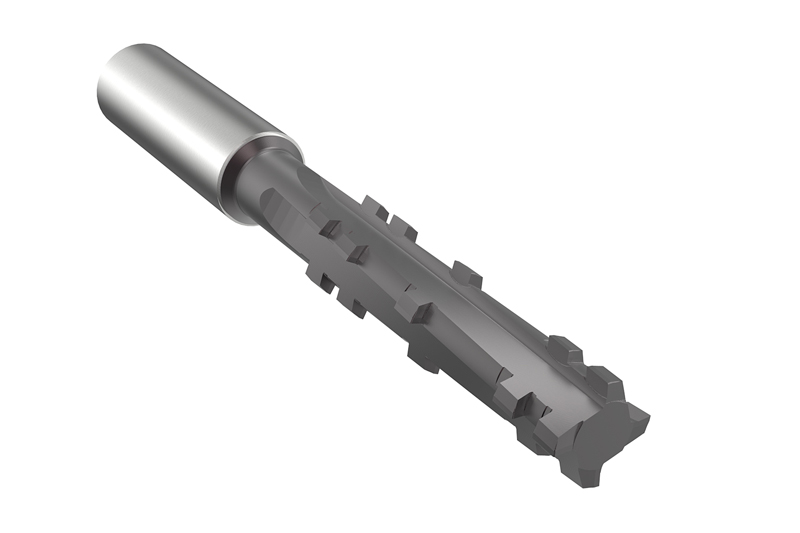
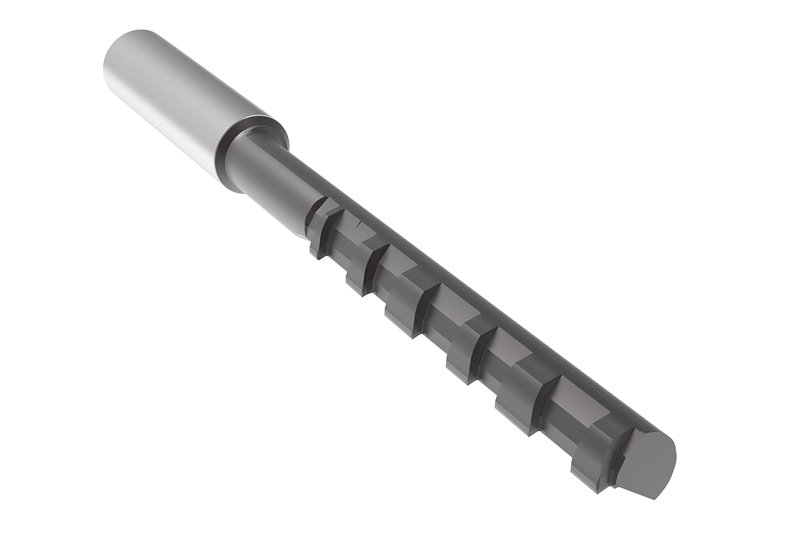
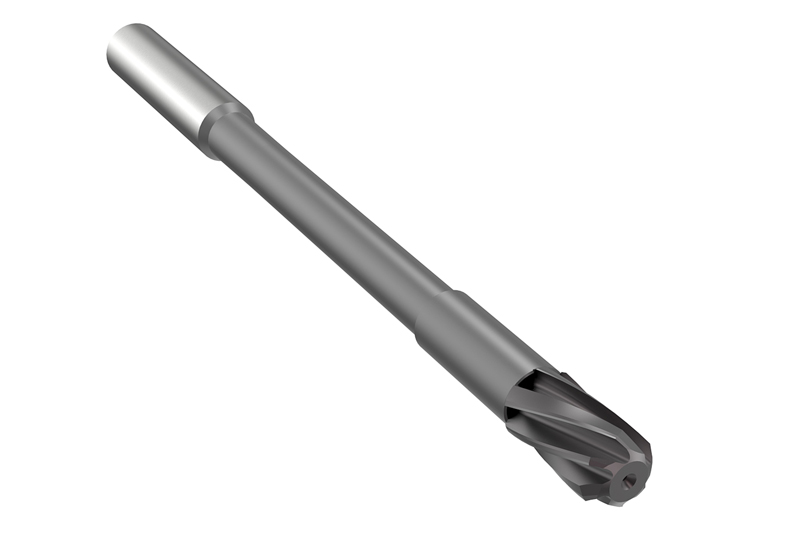
Alésage et alésage de précision
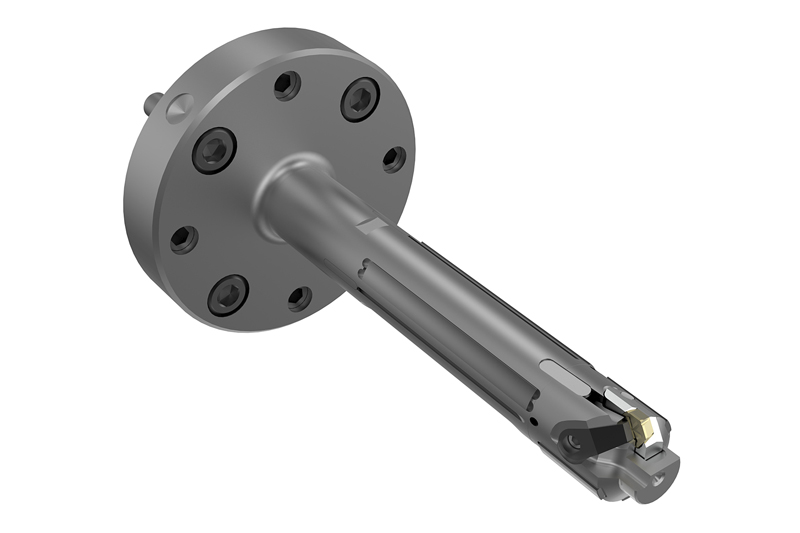
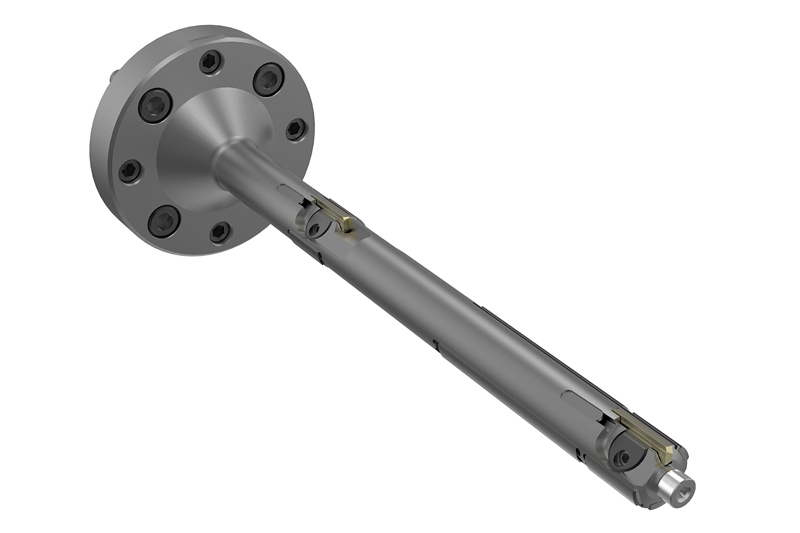
Usinage final par pierrage
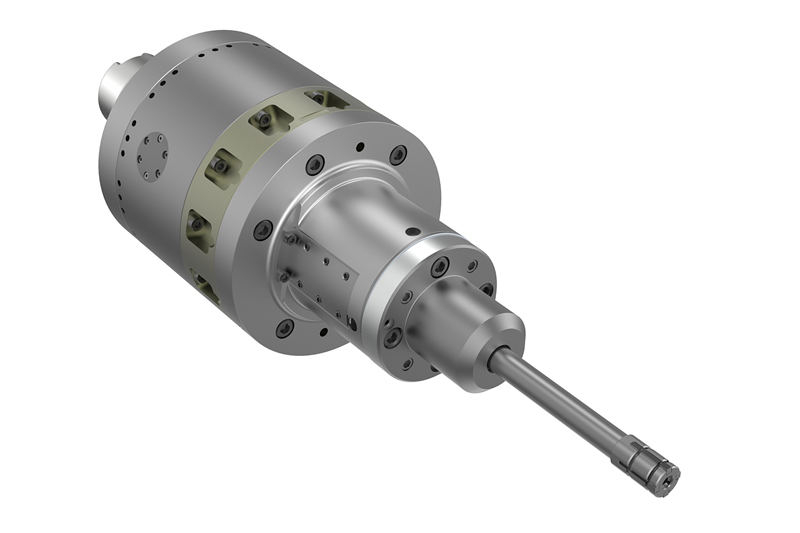
Fraisage
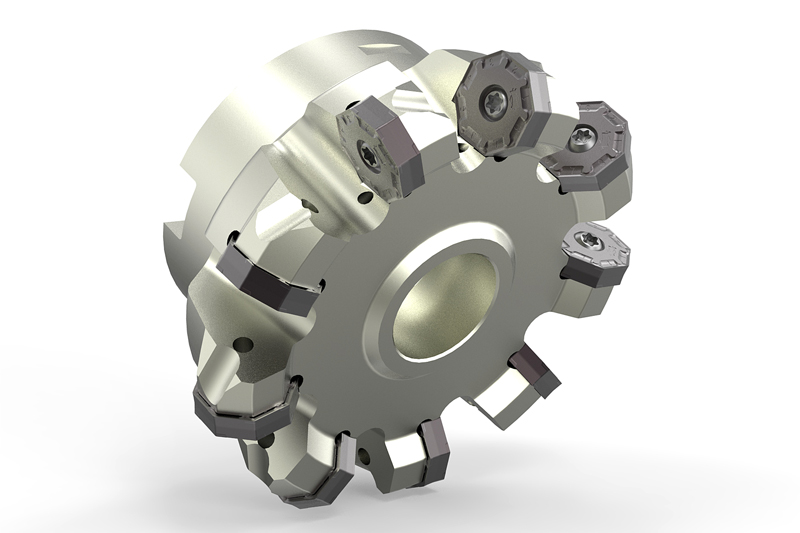
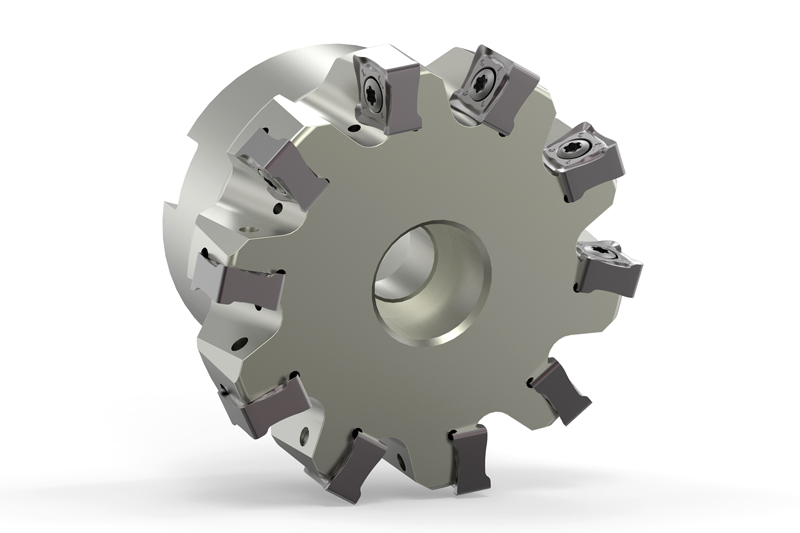
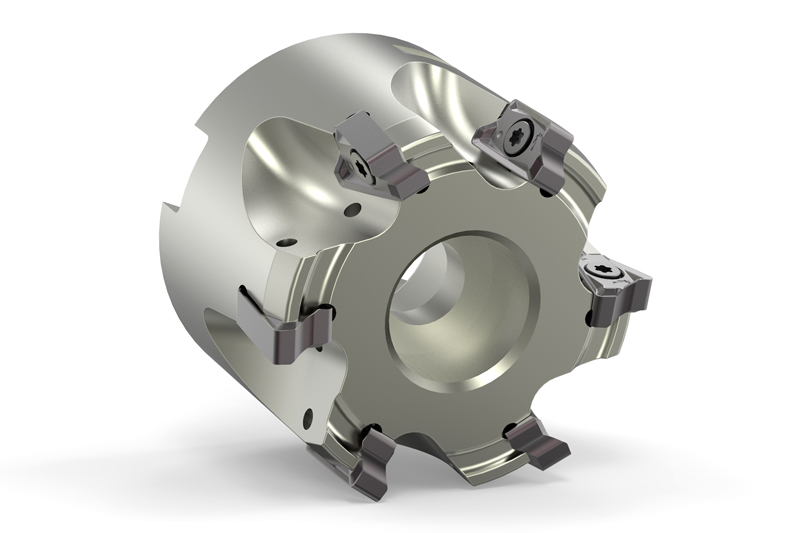
Serrage