Machining small and large bores

There is a wide range of full bore operations in the die & mould sector: From large bores for guide pillars and deep bores for the cooling system to high-precision bores for ejector pins. MAPAL offers a comprehensive portfolio of drilling and reaming tools for the individual production steps.
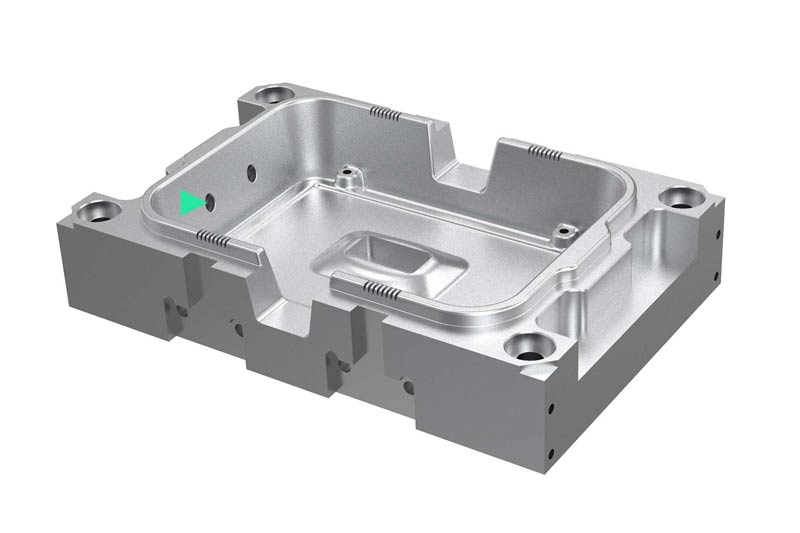
On a rendered example component, an operation is highlighted.
Tool overview for the following machining steps:
  1. Piloting
  2. Drilling from solid
  3. Deep hole drilling
  4. Reaming
  5. Countersinking

Piloting

Deep bores for cooling systems are very common mainly in the area of plastic injection. In order to get good guidance for extra long drilling tools, it is recommended to pilot the bores with correspondingly shorter tools. MAPAL not only supplies the right products here, but also the corresponding professional support to ensure the goals in terms of roundness and precision.
Since the drilling processes are often carried out on inclined surfaces, users avoid bending and breaking the tools by piloting the bores.
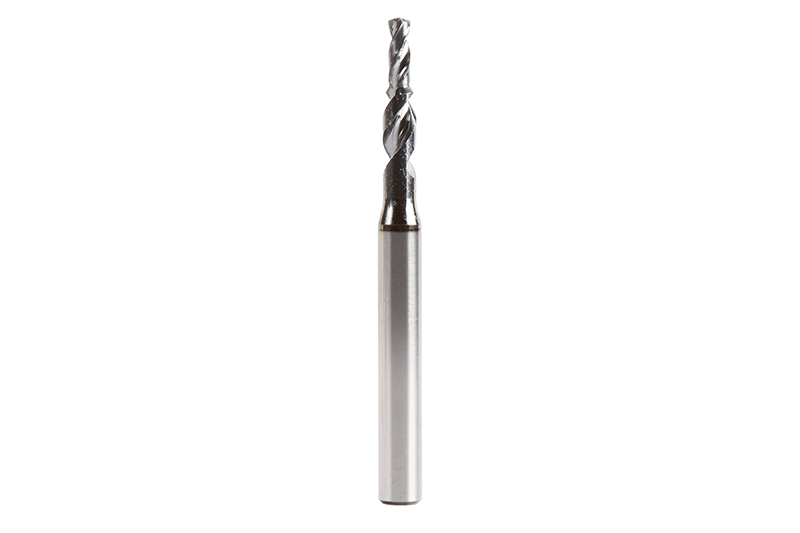
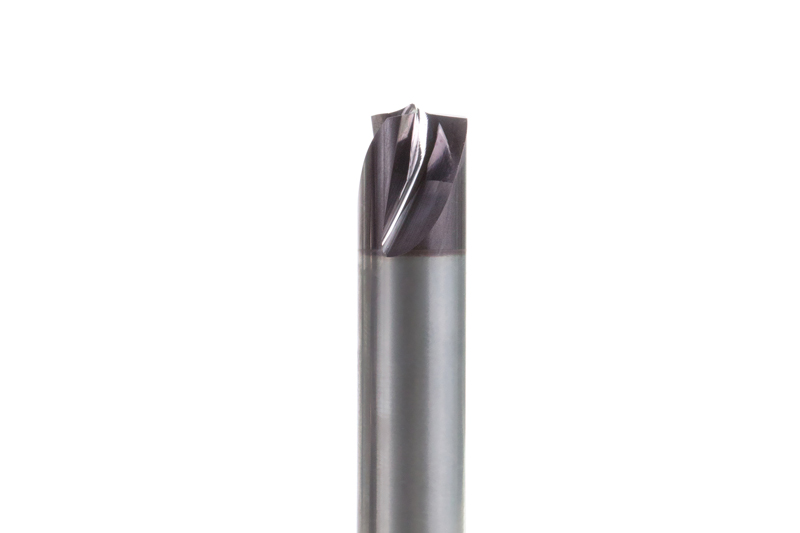
  • MEGA-Pilot-Drill

    Solid carbide pilot drill
    • Pilot drill for deep bores with small diameters in steel and cast iron
    • Optimally matched to the deep drill MEGA-Deep-Drill
    • Increases the position accuracy of the bore
    • Offered in the diameter range 1-3 mm

  • Tritan-Spot-Drill-Steel

    NC pilot drill
    • Three-edged NC pilot drill for steel
    • Perfectly coordinated with the Tritan-Drill-Steel
    • Also suitable for difficult drilling situations
    • Offered in the diameter range 4-20 mm


Drilling from solid

Due to the multitude of bore sizes and features, the die & mould sector offers a wide range of solid drilling tools. Tap drills, guide bores for ejector pins and partial pin holes are just a few application examples.
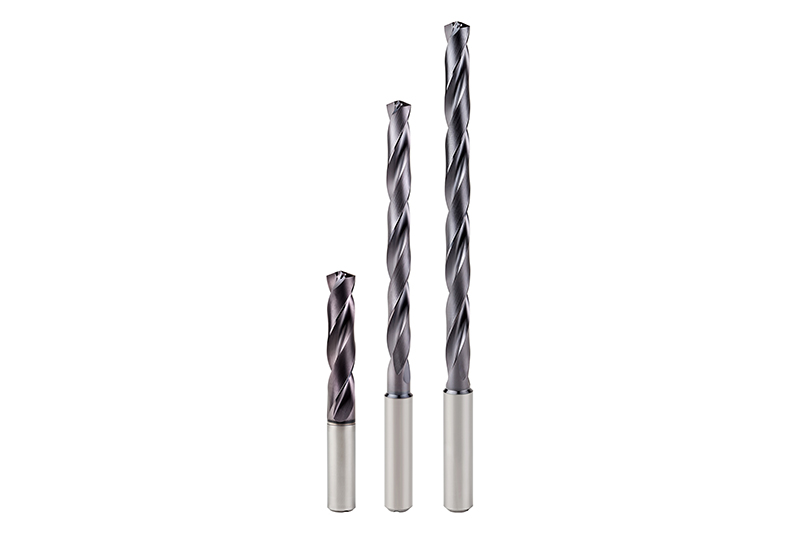
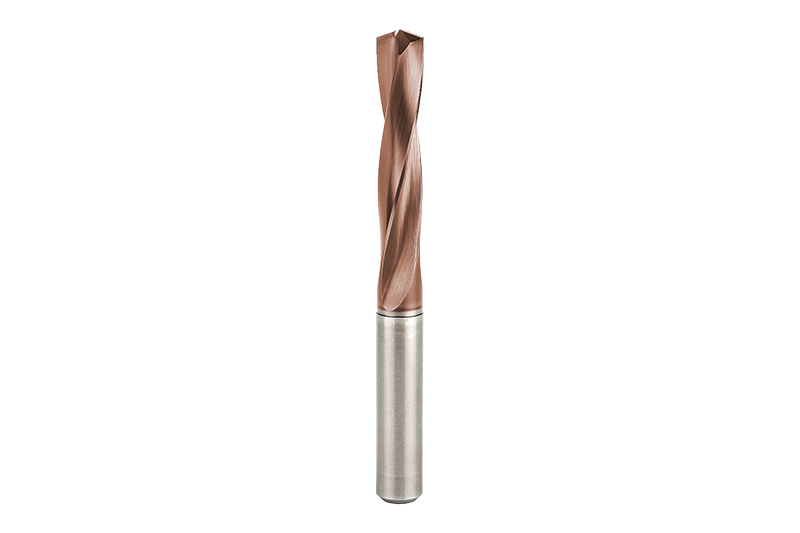
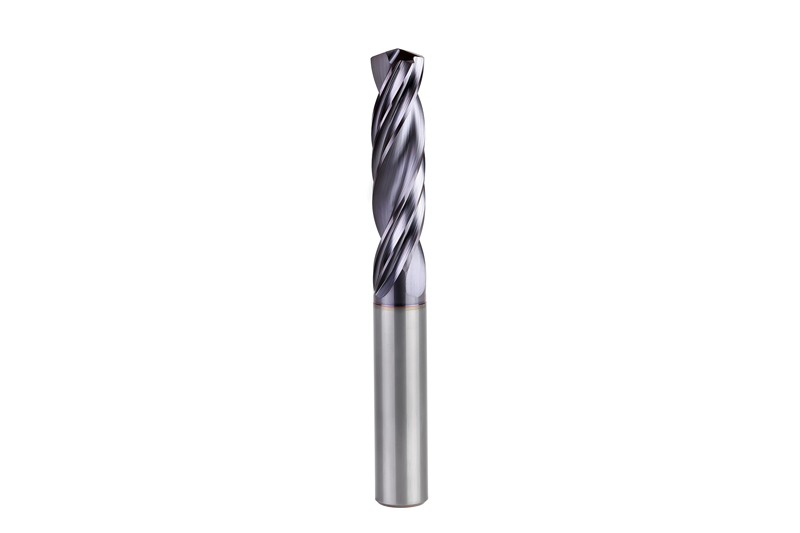
  • ECU-Drill-Steel

    Broca helicoidal completa en metal duro
    • Broca helicoidal de dos filos de gran utilidad
    • Mecanizado altamente rentable de acero
    • Uso universal
    • Geometrías idóneas para lograr gran precisión y estabilidad en el proceso
    • Buena creación y retirada de virutas

  • MEGA-Drill-Steel-Plus

    Broca helicoidal de alto rendimiento completa en metal duro
    • Broca helicoidal de alto rendimiento de dos filos para la mayor productividad en el mecanizado de acero
    • Geometría de ranura de virutas optimizada
    • Preparación modificada de los filos de corte
    • 30 % más de potencia gracias a la velocidad de corte y los avances en comparación con MEGA-Drill-Steel

  • MEGA-Drill-Hardened

    Broca helicoidal completa en metal duro
    • Mecanizado seguro de materiales templados de hasta 65 HRC
    • Micro y macrogeometría adaptadas al mecanizado duro
    • Nuevo sustrato de metal duro para la mejor resistencia al desgaste
    • Recubrimiento resistente a temperaturas extremas

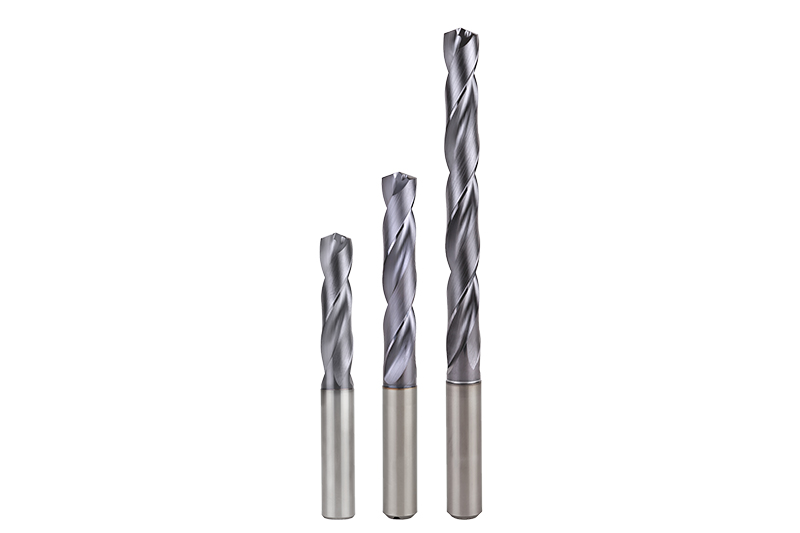
  • Tritan-Drill-Steel

    Broca helicoidal de alto rendimiento completa en metal duro
    • La geometría de tres filos permite avances y una vida útil significativamente altas
    • Gran precisión de posicionamiento incluso en el caso de mecanizados difíciles
    • Cuchilla transversal con autocentrado
    • Taladrado inclinado de hasta un máx. de 12°
    • Retirada de virutas segura gracias a la forma esférica del filo principal

  • MEGA-Drill-Reamer

    Broca escariadora completa en metal duro
    • Combina dos operaciones (taladrado y escariado) en una herramienta
    • Filos escariadores mejorados
    • Reducción de los periodos principales y los no productivos
    • Tolerancia del agujero ≥ IT7

  • Brocas de plaquitas de corte QTD-Steel

    Brocas de plaquitas de corte
    • Sistema rentable con placas de corte intercambiables para el mecanizado de acero
    • Amarre de acero templado con canales de refrigeración en espiral
    • Alta precisión de concentricidad
    • Muy buena formación de viruta y transporte seguro de virutas

  • Tritan-Step-Drill-Steel

    Broca escalonada completa en metal duro
    • Broca escalonada de tres filos para los tamaños de rosca de M5 a M16
    • Con avellanado de 90°
    • Cuchilla transversal con autocentrado
    • Máxima precisión de posicionamiento
    • Excelentes propiedades de rotura de viruta


深孔钻孔

高达 40 和 50xD 的深孔在模具制造中非常常见。对此一应用情形需要特殊刀具。最常见的是单刃枪式钻,这些刀具用于特殊钻头。整体硬质合金钻头是孔径达 12 mm 的中、小型组件的实用替代品。深孔钻配备两个导向倒角,从而确保在孔中的良好导向。
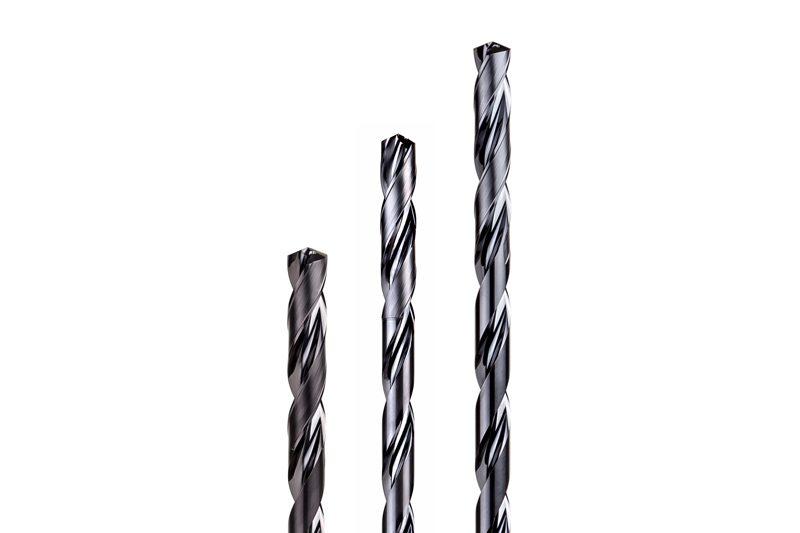
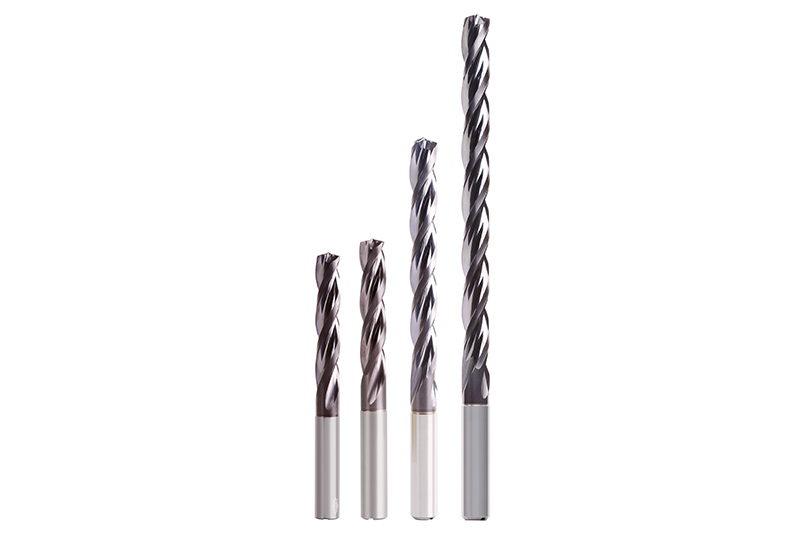
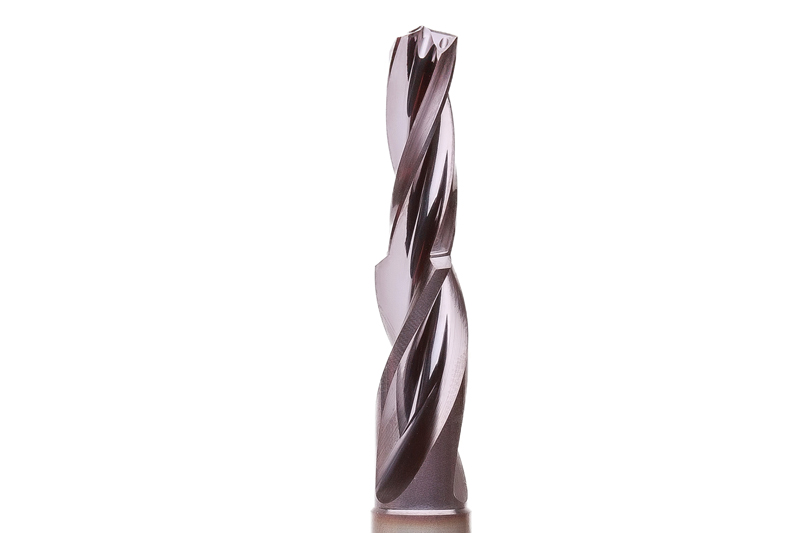
  • MEGA-Deep-Drill

    整体硬质合金深孔钻
    • 工艺可靠、高效地生产最大 40xD 的深孔
    • 与单刃枪式钻相比,加工时间的缩短可多达 80%
    • 自定心的横向刀刃
    • 四个导向倒角可实现最高孔径质量


铰孔

特定销钉和位置的孔在圆度和直径方面需要很高的精度。因此,强制要求最终的铰削过程。这些孔的预加工必须满足铰刀的要求,才能达到预期的效果。

MAPAL公司数十年所累积的专业知识为市场提供了广泛的产品种类,这些产品专门为满足特定要求而选择。

  • MEGA-Drill-Reamer

    整体硬质合金钻孔铰刀
    • 两个工序 - 钻孔和铰孔 - 结合在一个刀具中
    • 优化的铰孔切削刃
    • 减少加工时间和非加工时间
    • 钻孔公差 ≥ IT7

  • FixReam FXR

    整体硬质合金高性能铰刀
    • 以 H7 公差对孔进行精加工
    • 钢和铸铁的经济型加工
    • 用于通孔和盲孔 
    • 具有四到八个切削刃的高进给率

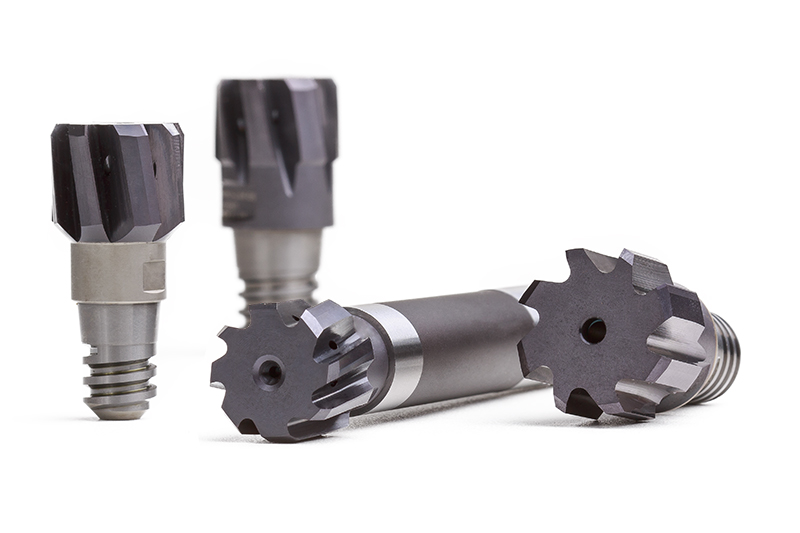
  • CPReam CPR

    整体硬质合金交换式铣头铰刀
    • 带有CFS链接的经济型交换式铣头系统
    • 以 H7 公差对孔进行精加工
    • 用于通孔和盲孔
    • 5 µm 的高度径向跳动精度

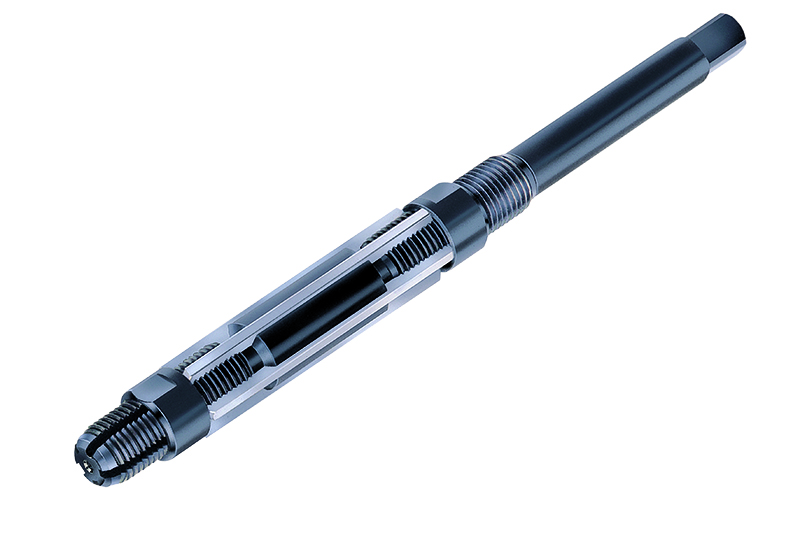
  • WN50 快速调节铰刀

    手用铰刀
    • 快调手用铰刀
    • 特别适合维修工作
    • 操作简单
    • 调节范围大


锪钻

对每个孔的边缘上通常用锥形锪钻进行精加工。锪孔是一种简单的应用,但有些孔具有特殊的表面质量要求。常用刀具由整体硬质合金制成,但也由高速钢制成。由于更好的性能和更高的表面质量,MAPAL公司的创新锥形锪钻为锪孔操作还提供了一定的优势。
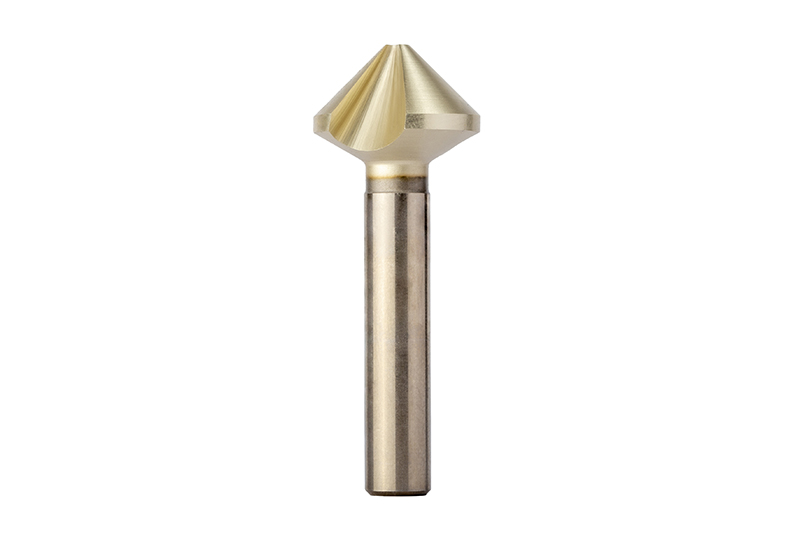
  • 锥形锪钻 90°

    高速钢/整体硬质合金锥形锪钻
    • 具有不均匀分布的精密锥形锪钻 90°
    • 更高的精度和改进的表面值 
    • 减少的轴向力和径向力
    • 振动明显的减少
    • 提高的切削参数以实现最大生产率