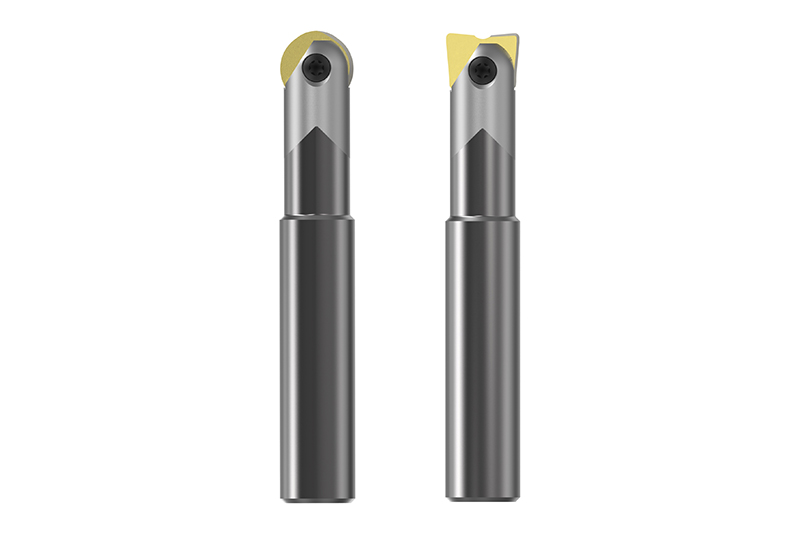
Usinage de surfaces planes
Les opérations de création de surfaces planes sont très fréquentes dans la fabrication de moules et de matrices, et ce dans différents domaines : Que ce soit en fonction du composant, de la stratégie d'usinage ou des exigences en matière de surfaces de fermeture des moules, de sections et de formes de découpe. Le choix de l'outil approprié se fait ensuite en fonction de l'application et des exigences.
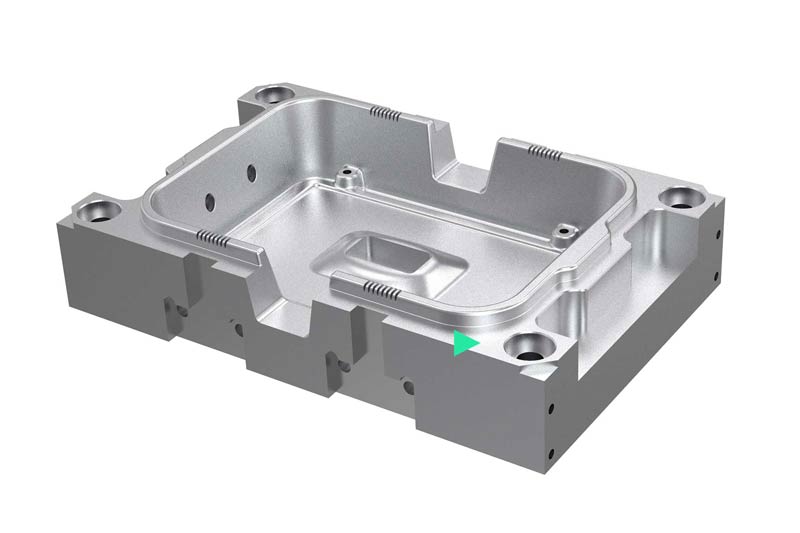
Aperçu des outils pour les étapes d'usinage suivantes :
Ébauche
L'opération d'ébauche est responsable de la majeure partie du volume d’usinage. Des stratégies de fraisage spéciales, telles que l'usinage grande avance ou le fraisage trochoïdal, peuvent réduire la durée d'usinage et donc augmenter la rentabilité. Outre les outils à plaquettes amovibles et les fraises en carbure monobloc, des fraises hautes performances à géométrie d'ébauche spéciale sont utilisées.
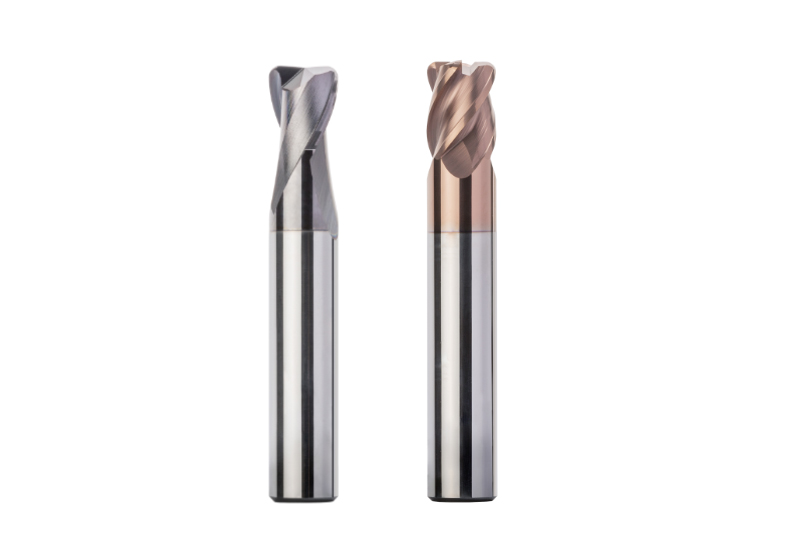
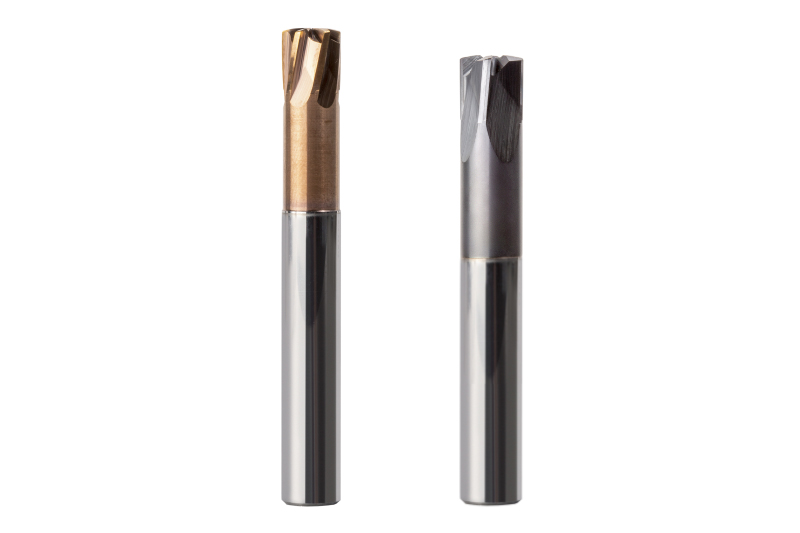
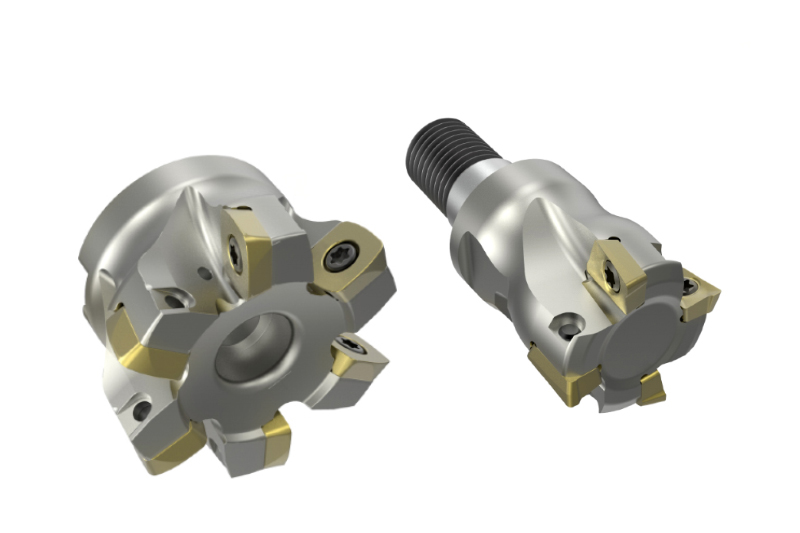
Ébaucher la matière résiduelle
Après l'ébauche, les utilisateurs effectuent une deuxième étape d'usinage sur la matière résiduelle, en particulier dans les coins et les cavités, afin d'obtenir une surépaisseur aussi constante que possible. En règle générale, on utilise des outils à rayon d'angle ou des fraises à grande avance. Si nécessaire, une fraise sphérique peut également éliminer la matière résiduelle dans les coins.
Pre-finishing
If there are high demands on dimensional accuracy and surface finish, semi-finishing is recommended before finishing. With pre-finishing, machining approaches the final mould profile. The aim is to obtain a residual material that is as constant as possible in order to enable fast finishing with high demands on the surface quality. The stock removal after roughing is approx. 0.5-1 mm for hardened materials and 0.03-0.5 mm for soft materials. After pre-finishing, the constant stock removal is 0.05-0.1 mm for hardened materials or 0.1-0.3 mm for soft materials.
Finishing
The finishing process removes the remaining material in order to achieve the final shape. After pre-finishing, stock removal is 0.05-0.1 mm for hardened materials or 0.1-0.3 mm for soft materials. Ball and/or corner radius milling cutters are the tools of choice, regardless of the final contours of the workpiece.