
Cylinder crankcase
The cylinder crankcase, also known as the engine block, is the central element of the combustion engine. Depending on the vehicle model and engine size, different models and sizes are available, from the 2-cylinder series engine to the 12-cylinder engine in V-configuration. In the automotive sector, aluminium alloys are mainly used due to the weight advantage. For the cylinder bore, this requires the use of cast sleeves or wear-resistant Coatings to ensure a high mileage. In machining, this often involves mixed machining with aluminium and cast iron and the use of extremely abrasive coatings. The higher combustion pressures in modern engines increase mechanical and thermal loads, resulting in more stringent quality requirements for the features to be machined.

Key features


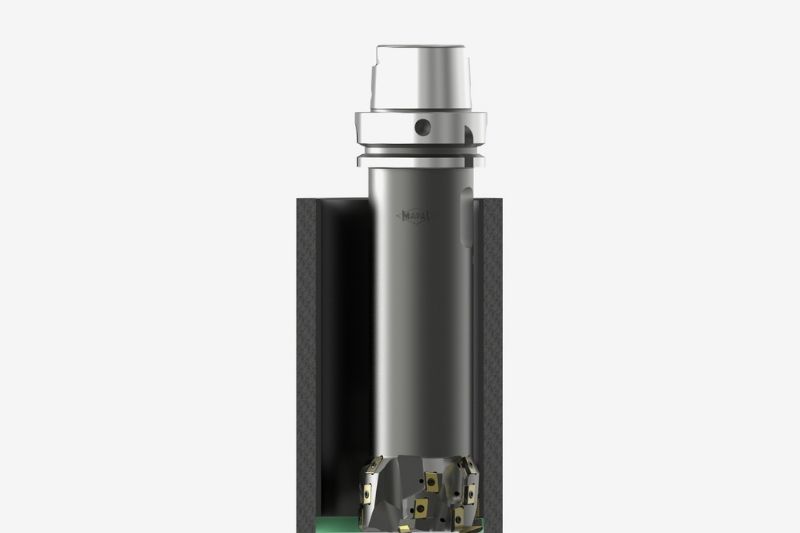
1. Cylinder bore
PROCESS CONDITIONS
- Fluctuating casting and stock removal situations
- Wear-resistant coatings (TWAS coating) are sometimes included in the components
- Partly mixed machining through the use of different materials
-> aluminium crankcase and grey cast iron cylinder liner - Machining with poor accessibility due to component size
- Diameter tolerance before honing of up to 40 μm

Blind Bore
1. Pre-machining
Boring tool
2. Finishing
Fine boring tool with EA System
Boring tool
- Stable and cost-effective tool design with indexable inserts and easy-to-adjust cartridges, including for fluctuating component stock removal.
2. Finishing
Fine boring tool with EA System
- Compact multi-blade tool design for maximum feed rates and easy adjustment.

Cylinder Bore Surface with Sleeve
3. Finishing
Compensation tool (Machining centre)
- Cutting compensation through face-side serration can be implemented automatically and directly in the machine. Cutting-edge lifting through positional offset and special tool design enable contact-free retraction.
or
Actuating tool (Custom machine)
- Depending on the machine type, the inserts are retracted and actuated in a defined manner using a drawbar, adjusting spindle or rotary drive. This enables contact-free retraction and precision blade readjustment.

Cylinder Bore Surface
4. Honing relief
Circular milling cutter (Custom machine)
- Multi-blade tool design with maximum flexibility in the selection of indexable inserts.
or
Actuating tool (Custom machine)
- Defined blade actuation through drawbar/push rod. Flexible contour possible.
2. Water pump bore
Prozessbedingungen
- Mehrstufige Bohrung mit definierten Radiusübergängen
- Durchmessertoleranzen im Bereich H8
- Rundheiten von 10-20 μm

1. Semi-finishing
PCD step boring tool
PCD step boring tool
- Optimised PCD insert geometry for controlled chip breaking and with interchangeable solid carbide drill for efficient use of cutting edges on boring stages.
3. Kurbelwellenlagerbohrung
Prozessbedingungen
- Hohe Koaxialität der einzelnen Lagerstege zueinander
- Mehrfaches Anschneiden durch unterbrochenen Schnitt
- Mischbearbeitung bei der Fertigbearbeitung durch die Lagerschalen
- Durchmessertoleranzen von 0,2 mm
- Oberflächenangaben von Rz 3,2 μm
- Rundheit <3 μm

Höchste Produktivität durch One-shot-Lösung
Vor- und Fertigbearbeitung
Präzisions-Reihenbohrstange
- Beste Koaxialität am Bauteil durch zusätzliche Lagerung gegenüber der Maschinenspindel, auch bei großen Bauteillängen.

Höchste Prozesssicherheit durch 2-stufigen Prozess
Vor- und Fertigbearbeitung
Feinbohrwerkzeuge
- Vorschneidstufe und zusätzliche Micro-Zerspanung an der Finish-Stufe für höchste Qualitätsanforderungen und Prozesssicherheit.