Zerspanungsanforderungen & Merkmale verschiedener Gehäusearten
Hochintegriertes Gehäuse
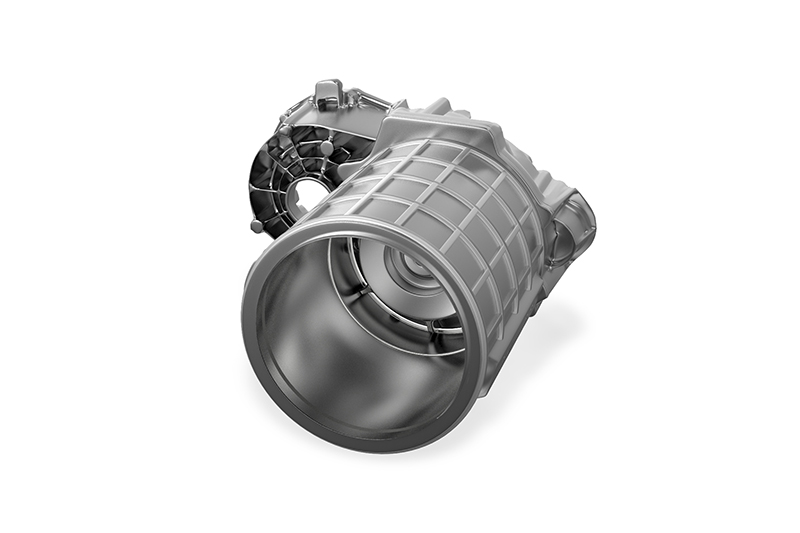
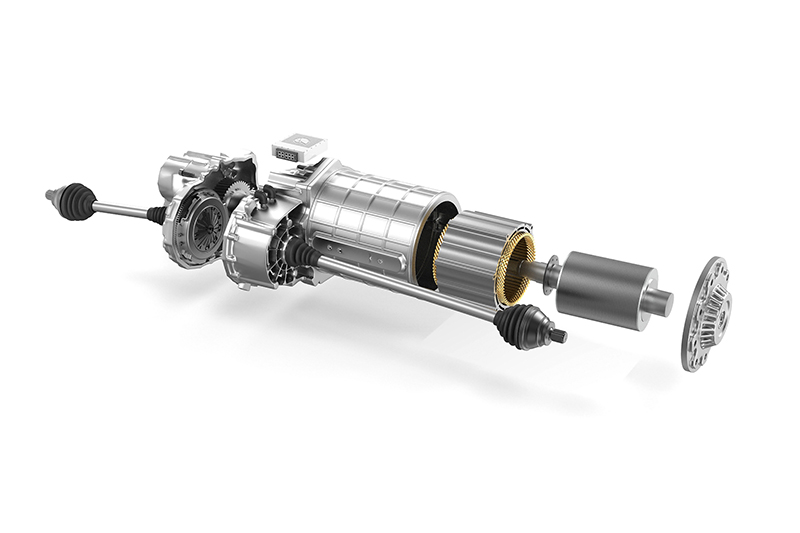
Hochintegrierte E-Motorengehäuse
Beschreibung : Hochintegrierte, komplexe Gehäuse mit Statoraufnahme, Getriebeaufnahme und Anschluss für die Leistungselektronik. Hohe Funktionsintegration spart Montagekosten. Kompakte Bauweise. Dadurch komplexes Gussgehäuse.
MERKMALE
Stator direkt im Gehäuse oder über Statorträger / Kühlmantel aufgenommen
Statorbohrung mit Stufen und Planflächen als Funktionsflächen
Eine Lagerbohrung des Rotors koaxial zur Statorbohrung im Gehäuse integriert
Positionierung des zweiten Lagerdeckels über Passstifte oder Passungsflächen; zweite Lagerbohrung muss koaxial sein
Lagerbohrungen von Getriebestufen im Gehäuse integriert; hohe Konzentrizität und Positionsgenauigkeit gefordert
Kühlkanäle teilweise im Gehäuse integriert
Komplexes Aluminiumgussgehäuse
ZERSPANUNGSANFORDERUNGEN
Aufwendige Konturzüge mit mehreren Durchmesserstufen (→ hohe Schnittkräfte und großes Zerspanvolumen)
Mischbearbeitung (→ Spantrennung /-abfuhr)
Unterbrochene Schnitte (→ Kontaktierung, Kühlkreislauf)
15°-30° flache Einführfasen (→ Fließspanbildung und hohe Radialkräfte)
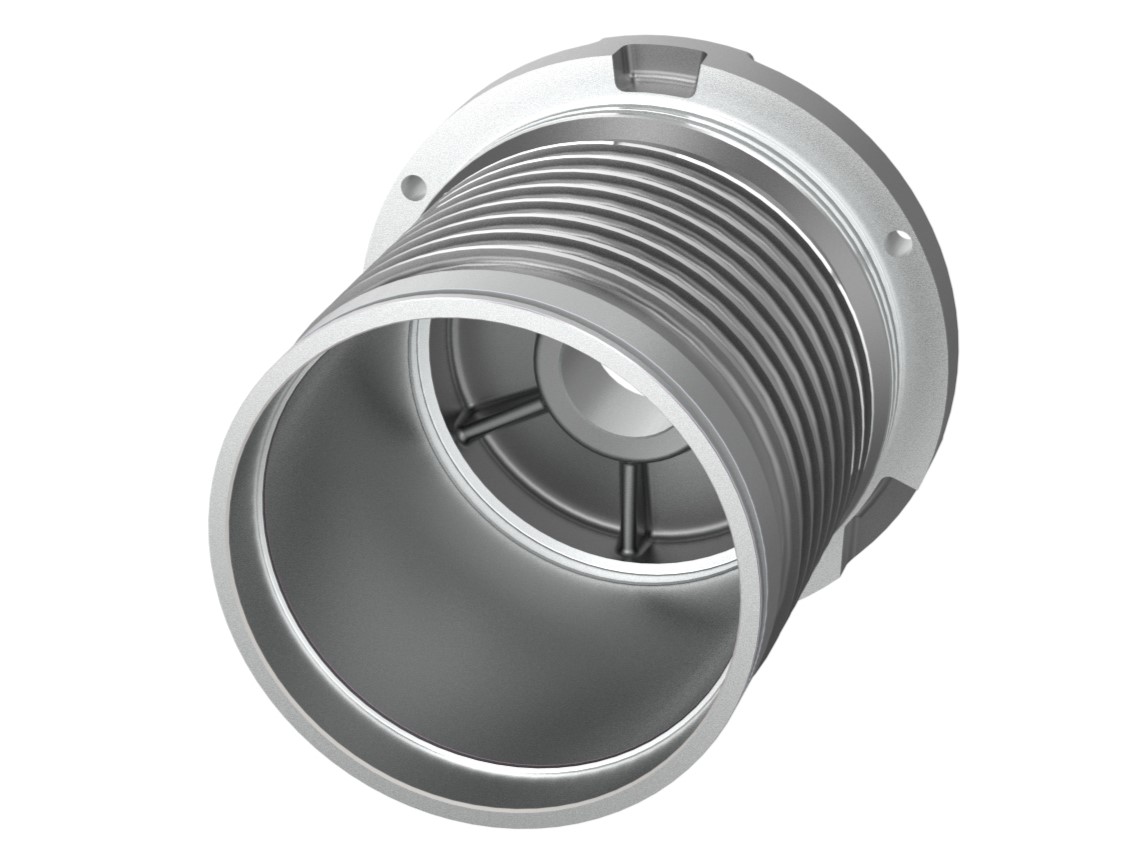
Topfförmiges Gehäuse
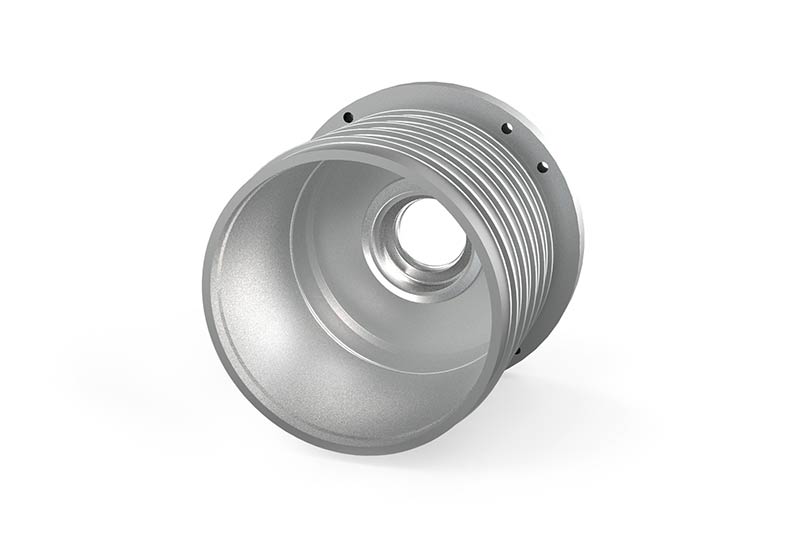
ポット型eモーターハウジング
説明: 複雑さを軽減するために、特に冷却ジャケットの構造をシンプルにするために、ポット型やベル型のハウジングやスタータキャリアが使用されています。
特性 システム全体に統合するための中間ハウジングとして 機能面としてステップとフェース面を備えたスタータボア ハウジングのスタータボアと同軸に組み込まれたスタータのベアリングボア 外面の嵌合面からの位置決め 外側のリブとしてのクーラント穴 薄肉で振動の影響を受けやすい クランピングの問題
機械加工条件 超薄肉部品(→ は壁の厚みに対応) 外部クーリングフィンは加工が必要 ポットもしくはベル型(→ 振動に有利、特殊なクランプのコンセプトおよび制振ダンパー) 15°-30°の口元面取り(→ フローチップ形成と高いラジアル力)
管状ハウジング
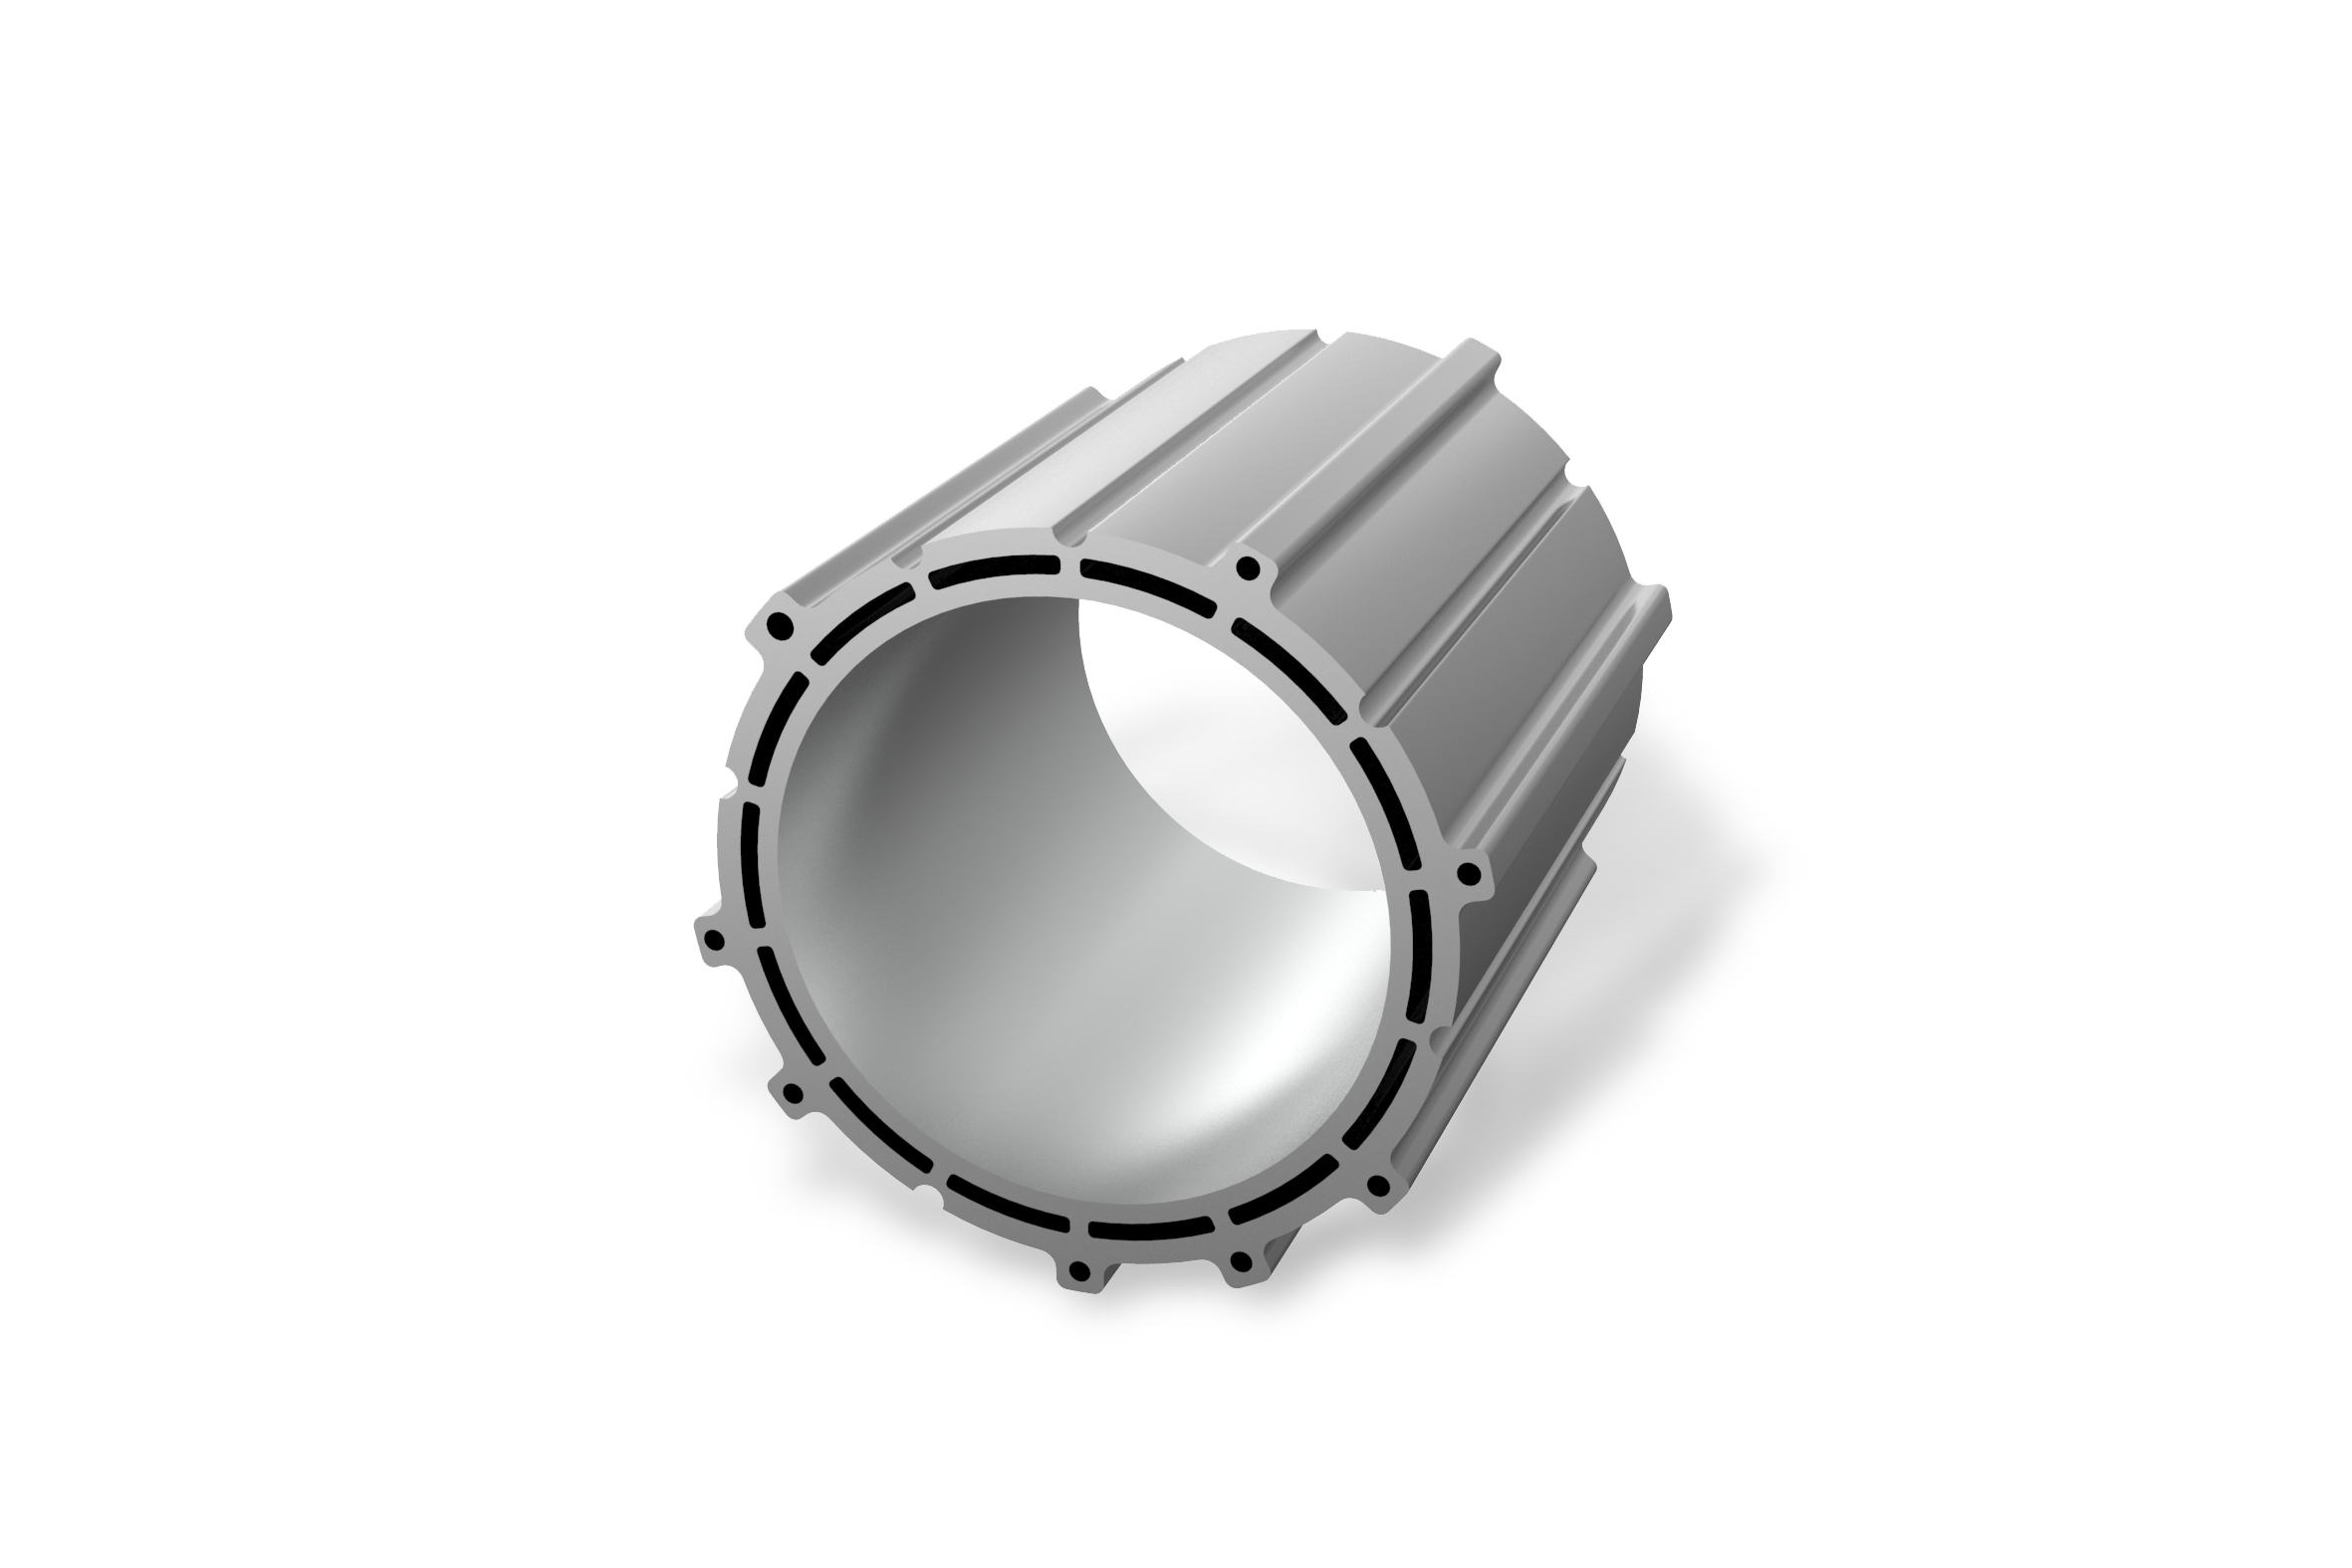
管状eモーターハウジング
説明: モーターハウジングの最もシンプルな形状は管状です。ハウジングの長さと電気機械の長さは、異なる出力に対して比較的容易に変えることができます。一方で機能統合性の低さにより、組立て費用は増加します。
特性 ハウジングに組み込まれたスタータのベアリング穴がない スタータを収容する2つのベアリングキャップ ベアリング位置を同軸上に配置するための嵌合面からの2つのベアリングキャップの位置決め 複雑さの軽減 実質的な回転対称性 薄肉で振動の影響を受けやすい クランピングの問題
機械加工条件 内部冷却構造を持つ、より安定した製造パーツ 押出成形プロファイルも可能 (AlSi1 → 糸状の切粉) 締め付けストラップなし ( → 特殊なクランプコンセプト) IT6公差で両側に継手のある部分
ハイブリッドハウジング
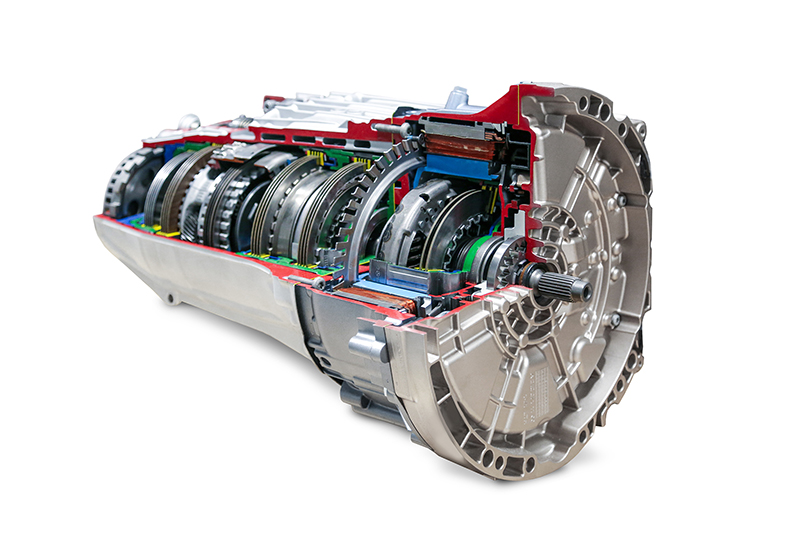
ハイブリッドトランスミッションハウジングとハイブリッドモジュール/中間ハウジング
説明: 既存のトランスミッション体系に円盤状のハイブリッドモジュールもしくは中間ハウジングから電気機械を統合。設置スペースに影響を与えない構造も、部分的にポット型のハウジングをスライドインパーツとして実装可能です。
特性 ハイブリッドモジュール/中間モジュール
主にスタータの収容 ディスク形状ではスタータベアリングなし ポット型ではスタータベアリング内蔵
ハイブリッドトランスミッションハウジング
極端な長さと直径の比率 薄肉で振動の影響を受けやすい 複雑な等高線 断続切削
機械加工条件 ハイブリッドトランスミッションハウジング
IT6公差
同芯性とステップ寸法への高い要求
制限された最大重量とティルトモーメント
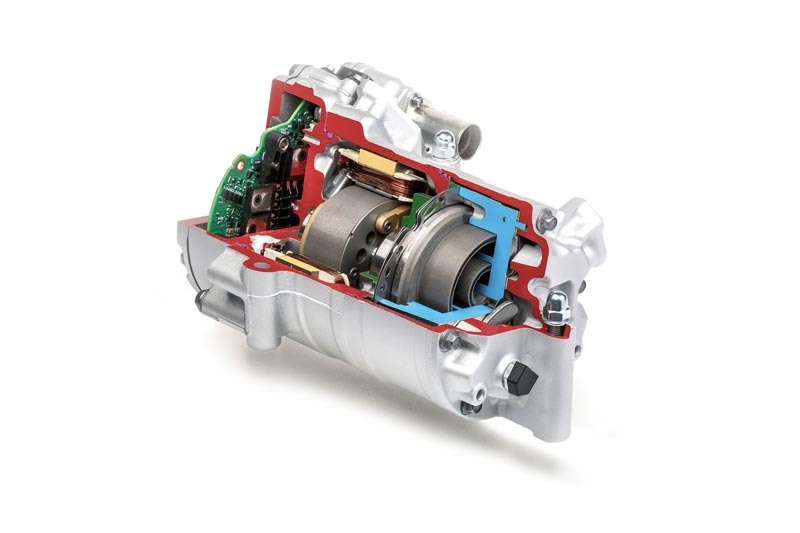
スタータハウジング加工時の基本手順 加工プロセスおよび工具は、取り代の状況、機械装置、クランプシステムに応じて個別に設計されます。そうすることで部品に作用する切削力が可能な限り低く保たれます。スタータ穴の加工は、3つのステップに分かれています。前加工、中仕上げ加工および仕上げ加工に分けられます。
前加工
ISOボーリング工具の使用は、前加工に特に適しています。この方法では、高い切削速度と送り速度で材料を迅速かつ経済的に除去できます。特定の条件下、たとえば精密にプレキャストされた部品とそれに対応する機械条件では、最初の前加工を省略できます。
中仕上げ加工
中仕上げ加工では、eモーターハウジングの複雑な輪郭を整えます。これにより、最終仕上げ加工において完全な輪郭が面取りや半径方向の繋ぎ目形状とともに要求された品質で仕上げられます。この工程により、ハウジングを最適な形状に仕上げることができます。スピンドルの動力と取り代によっては、中仕上げ加工を2つのステップに分ける必要があります。
仕上げ加工
最終仕上げ加工では、微調整可能な刃先交換式ブレードとガイドパッドを備えたファインボーリングツールを使用して、スタータ穴を正確に加工します。
電気モーターのスタータハウジングの外周加工は、チャレンジングな課題です。これらのハウジングは多くの場合、チューブ型またはポット型で、電気モーターの効率にとって極めて重要です。この工程では、いくつかの課題を克服しなければなりません。冷却回路用のリブが組み込まれた薄肉のアルミ製ハウジングは、直径精度、形状、位置の公差の点で最高の精度が要求され、異なる直径間の同芯度が非常に重要になります。
Vorbearbeitung
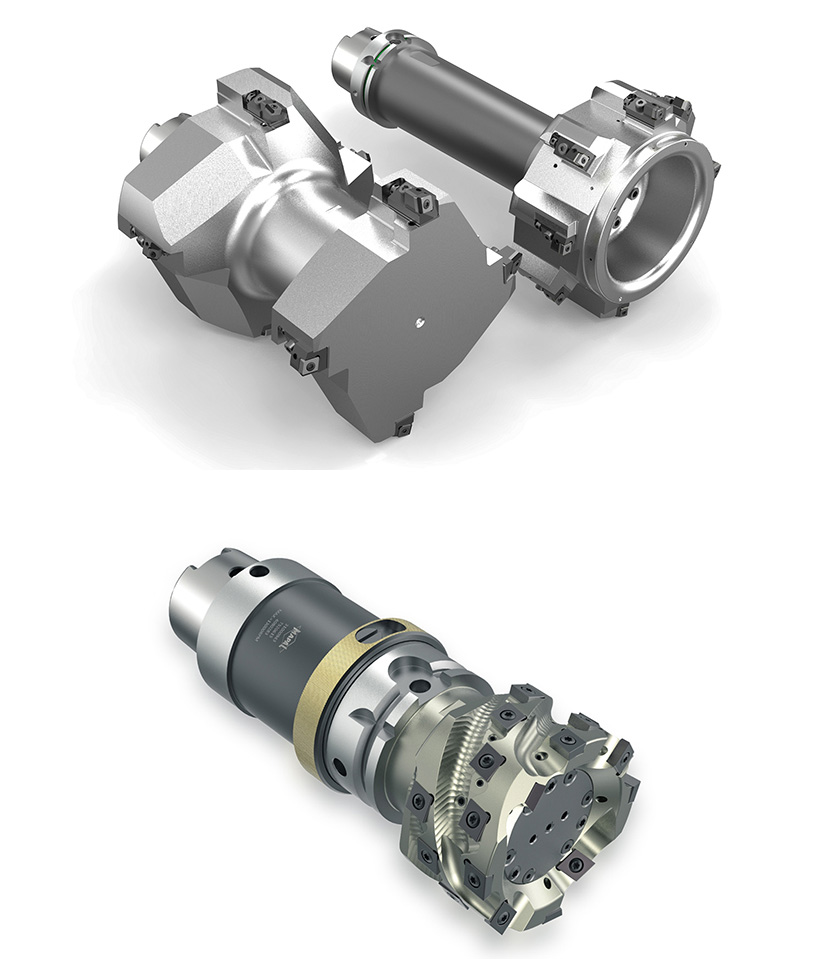
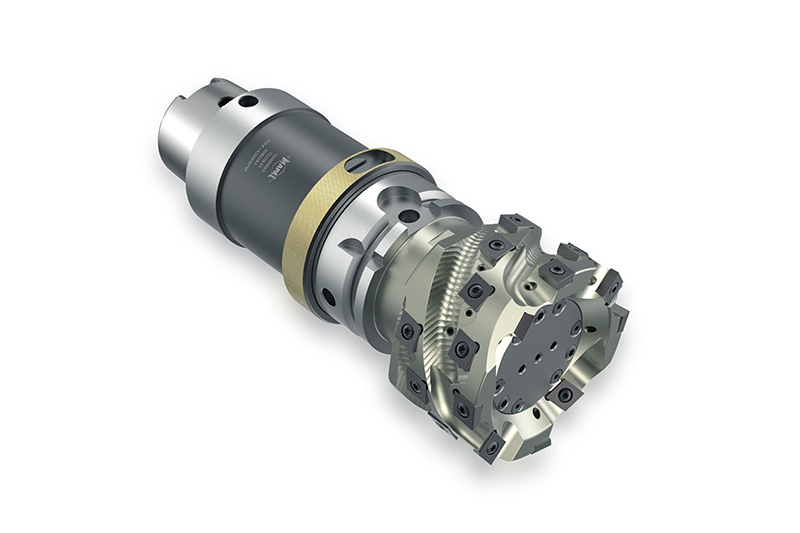
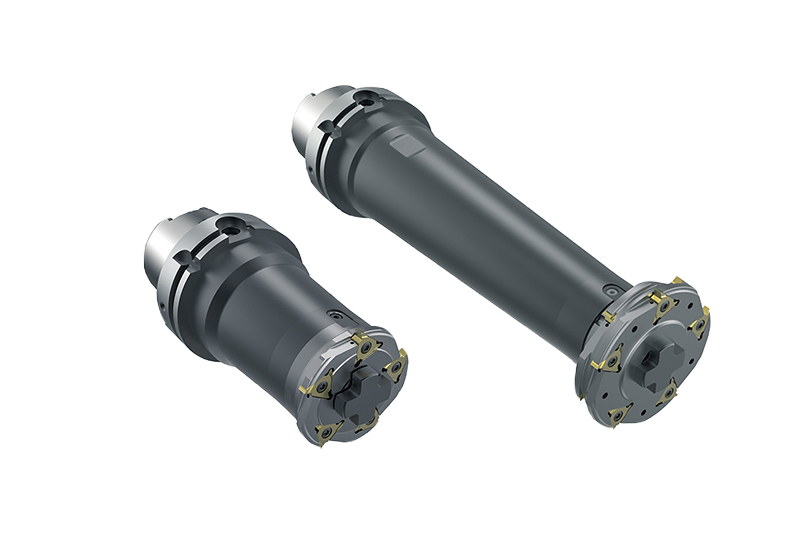
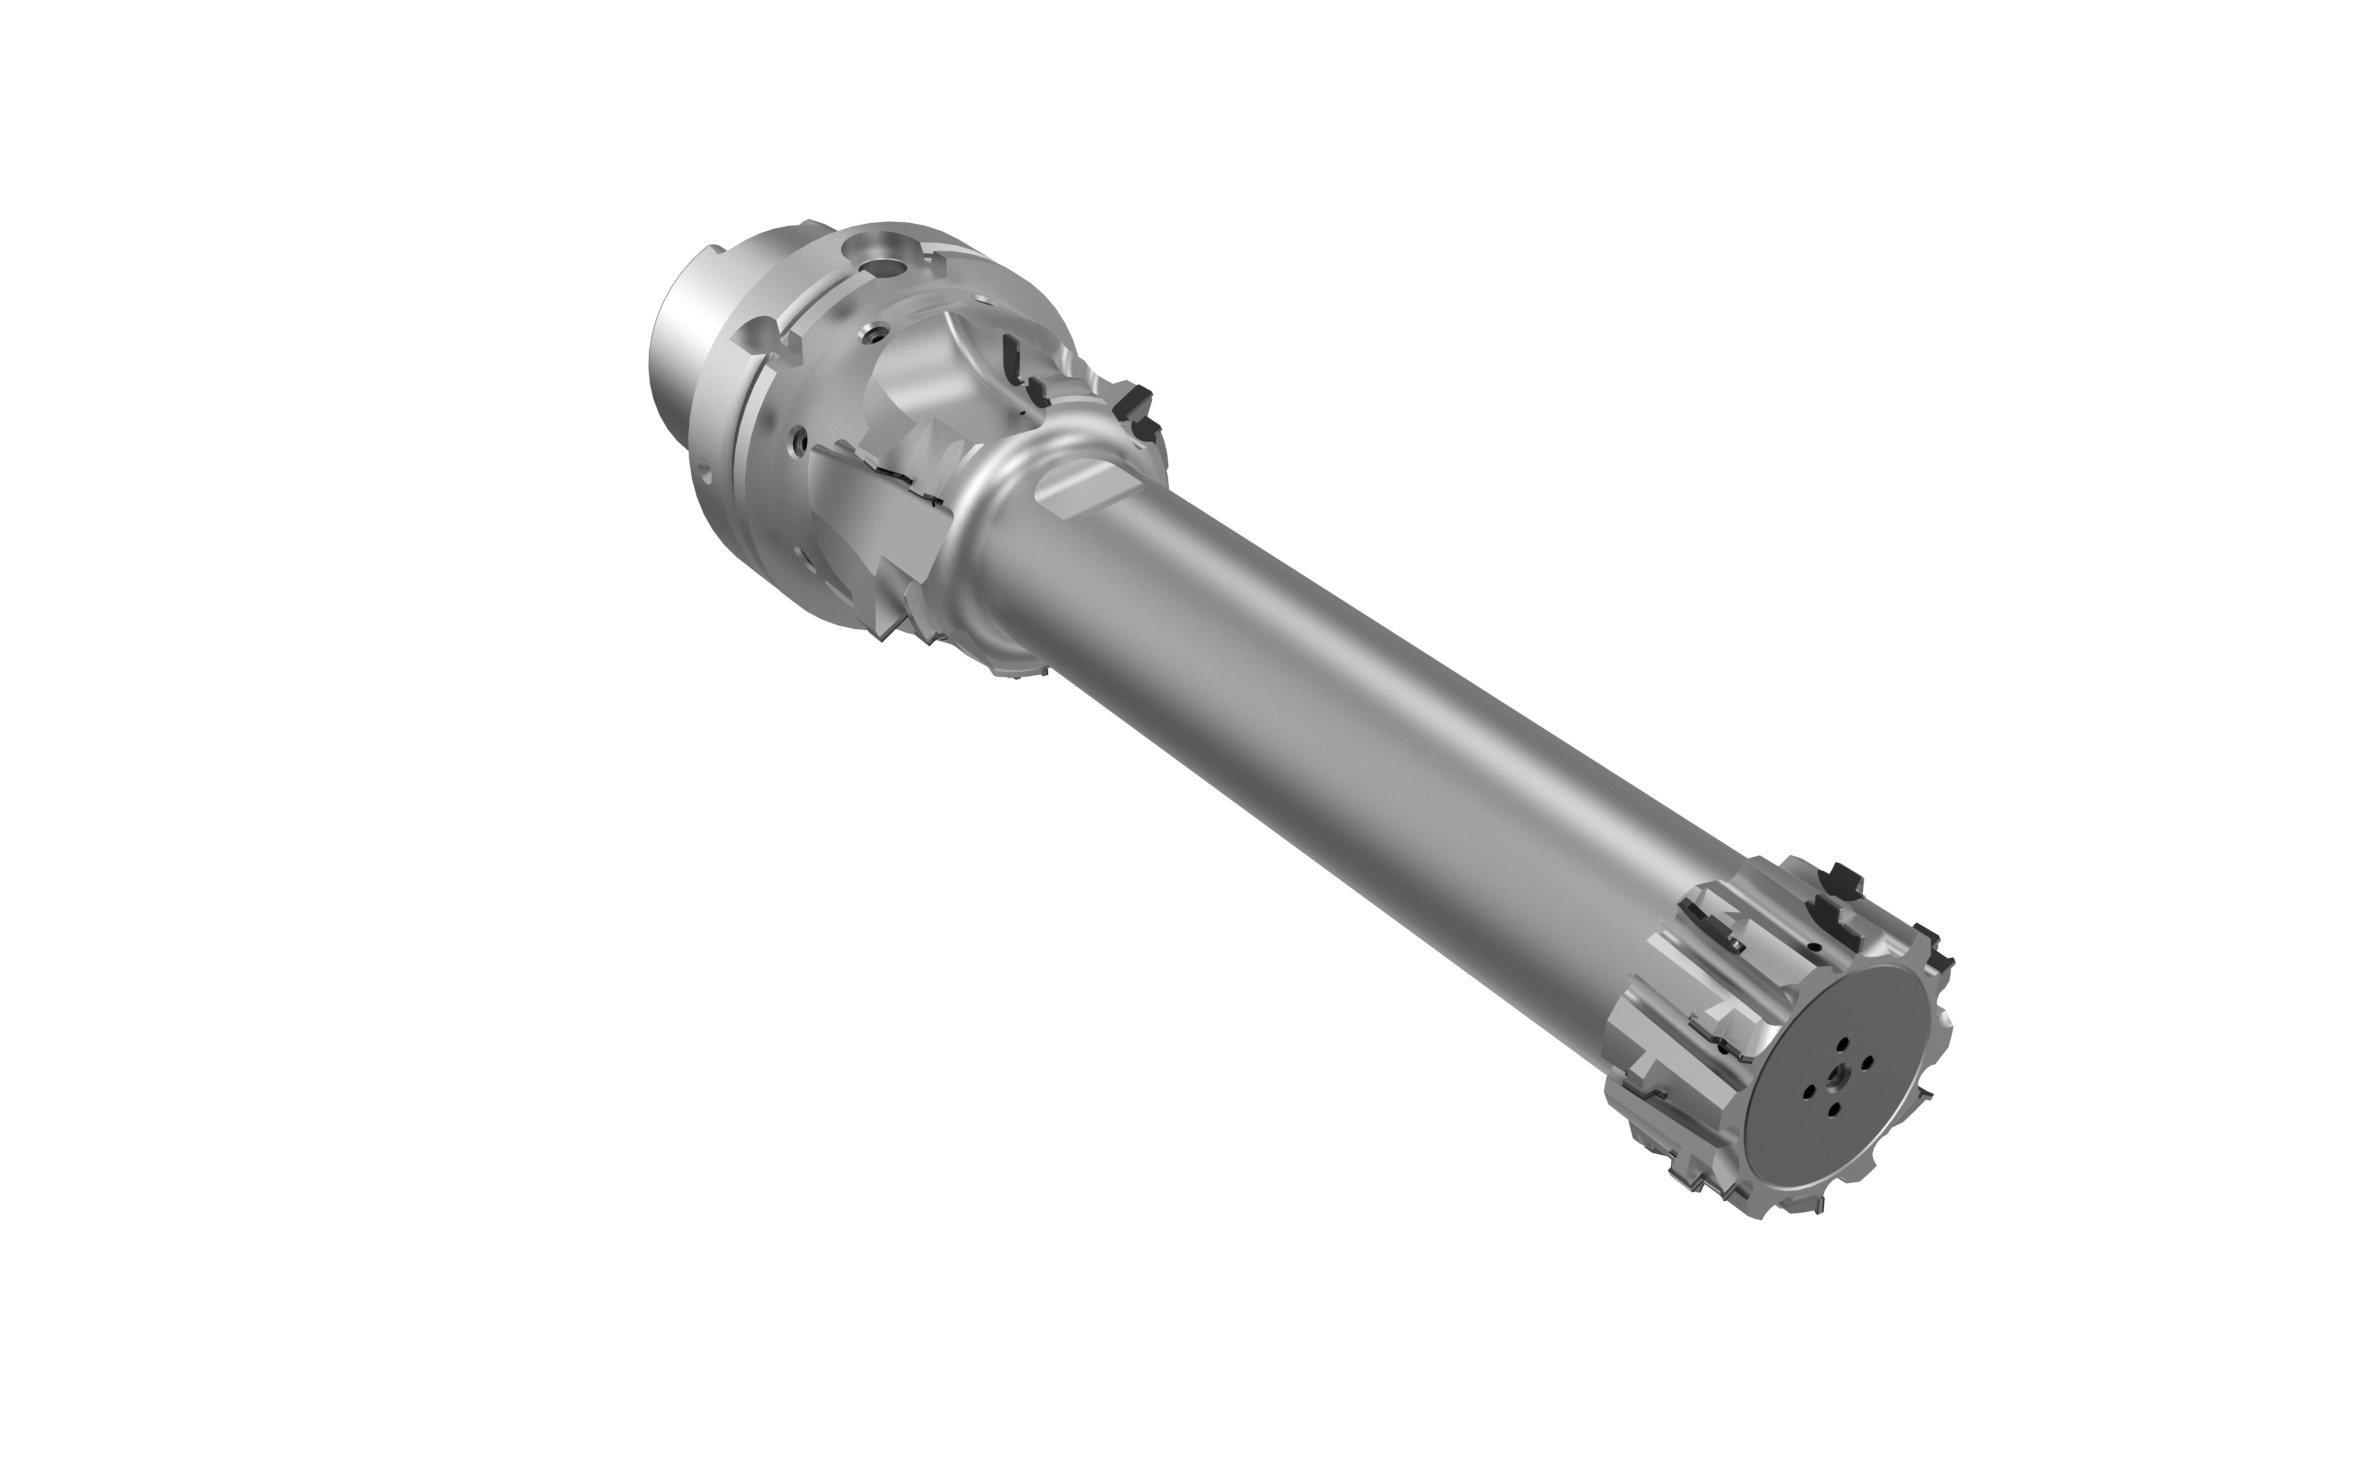
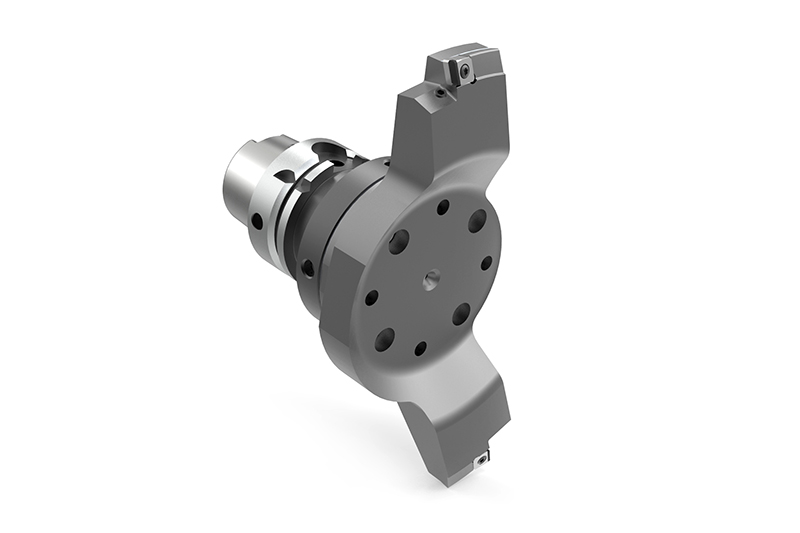
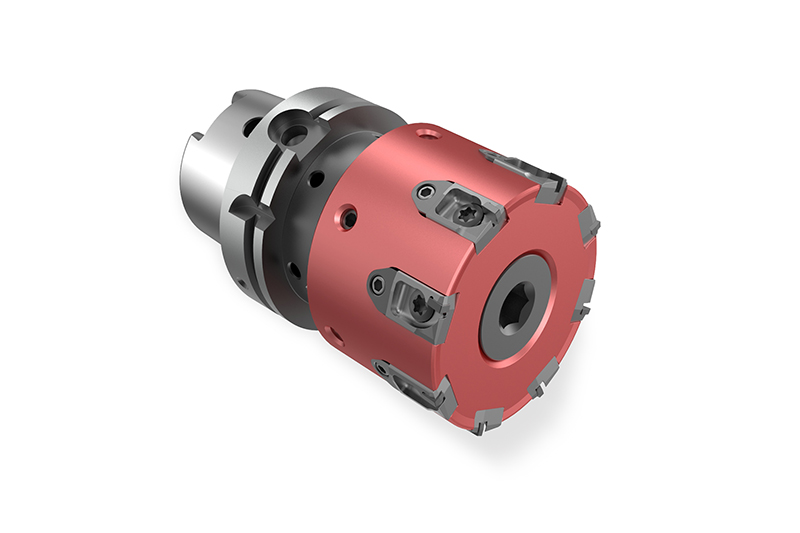
Helixfräser mit ISO-Wendeschneidplatten
Vorbearbeitung Außendurchmesser und Oberfläche
Beschichtete ISO-Wendeschneidplatten aus Hartmetall oder PKD-bestückte Schneidplatten Reduzierte Schnittkräfte Standardprodukt HSK-Verlängerung für verschiedene Bearbeitungstiefen
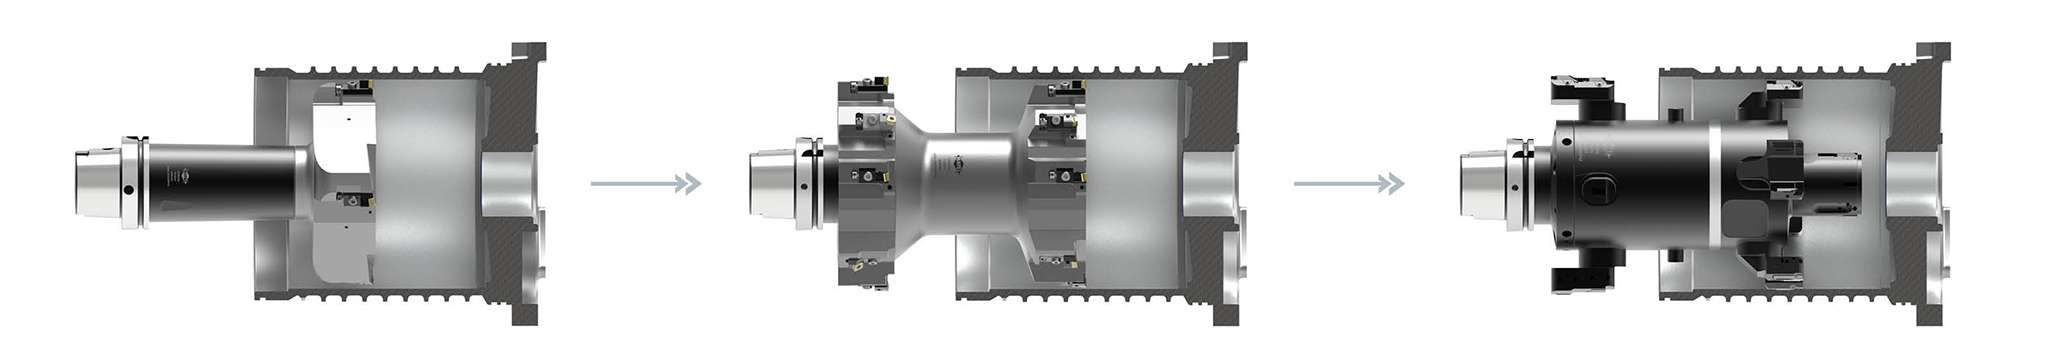
ISO-Aufbohrwerkzeug
Vorbearbeitung Außendurchmesser
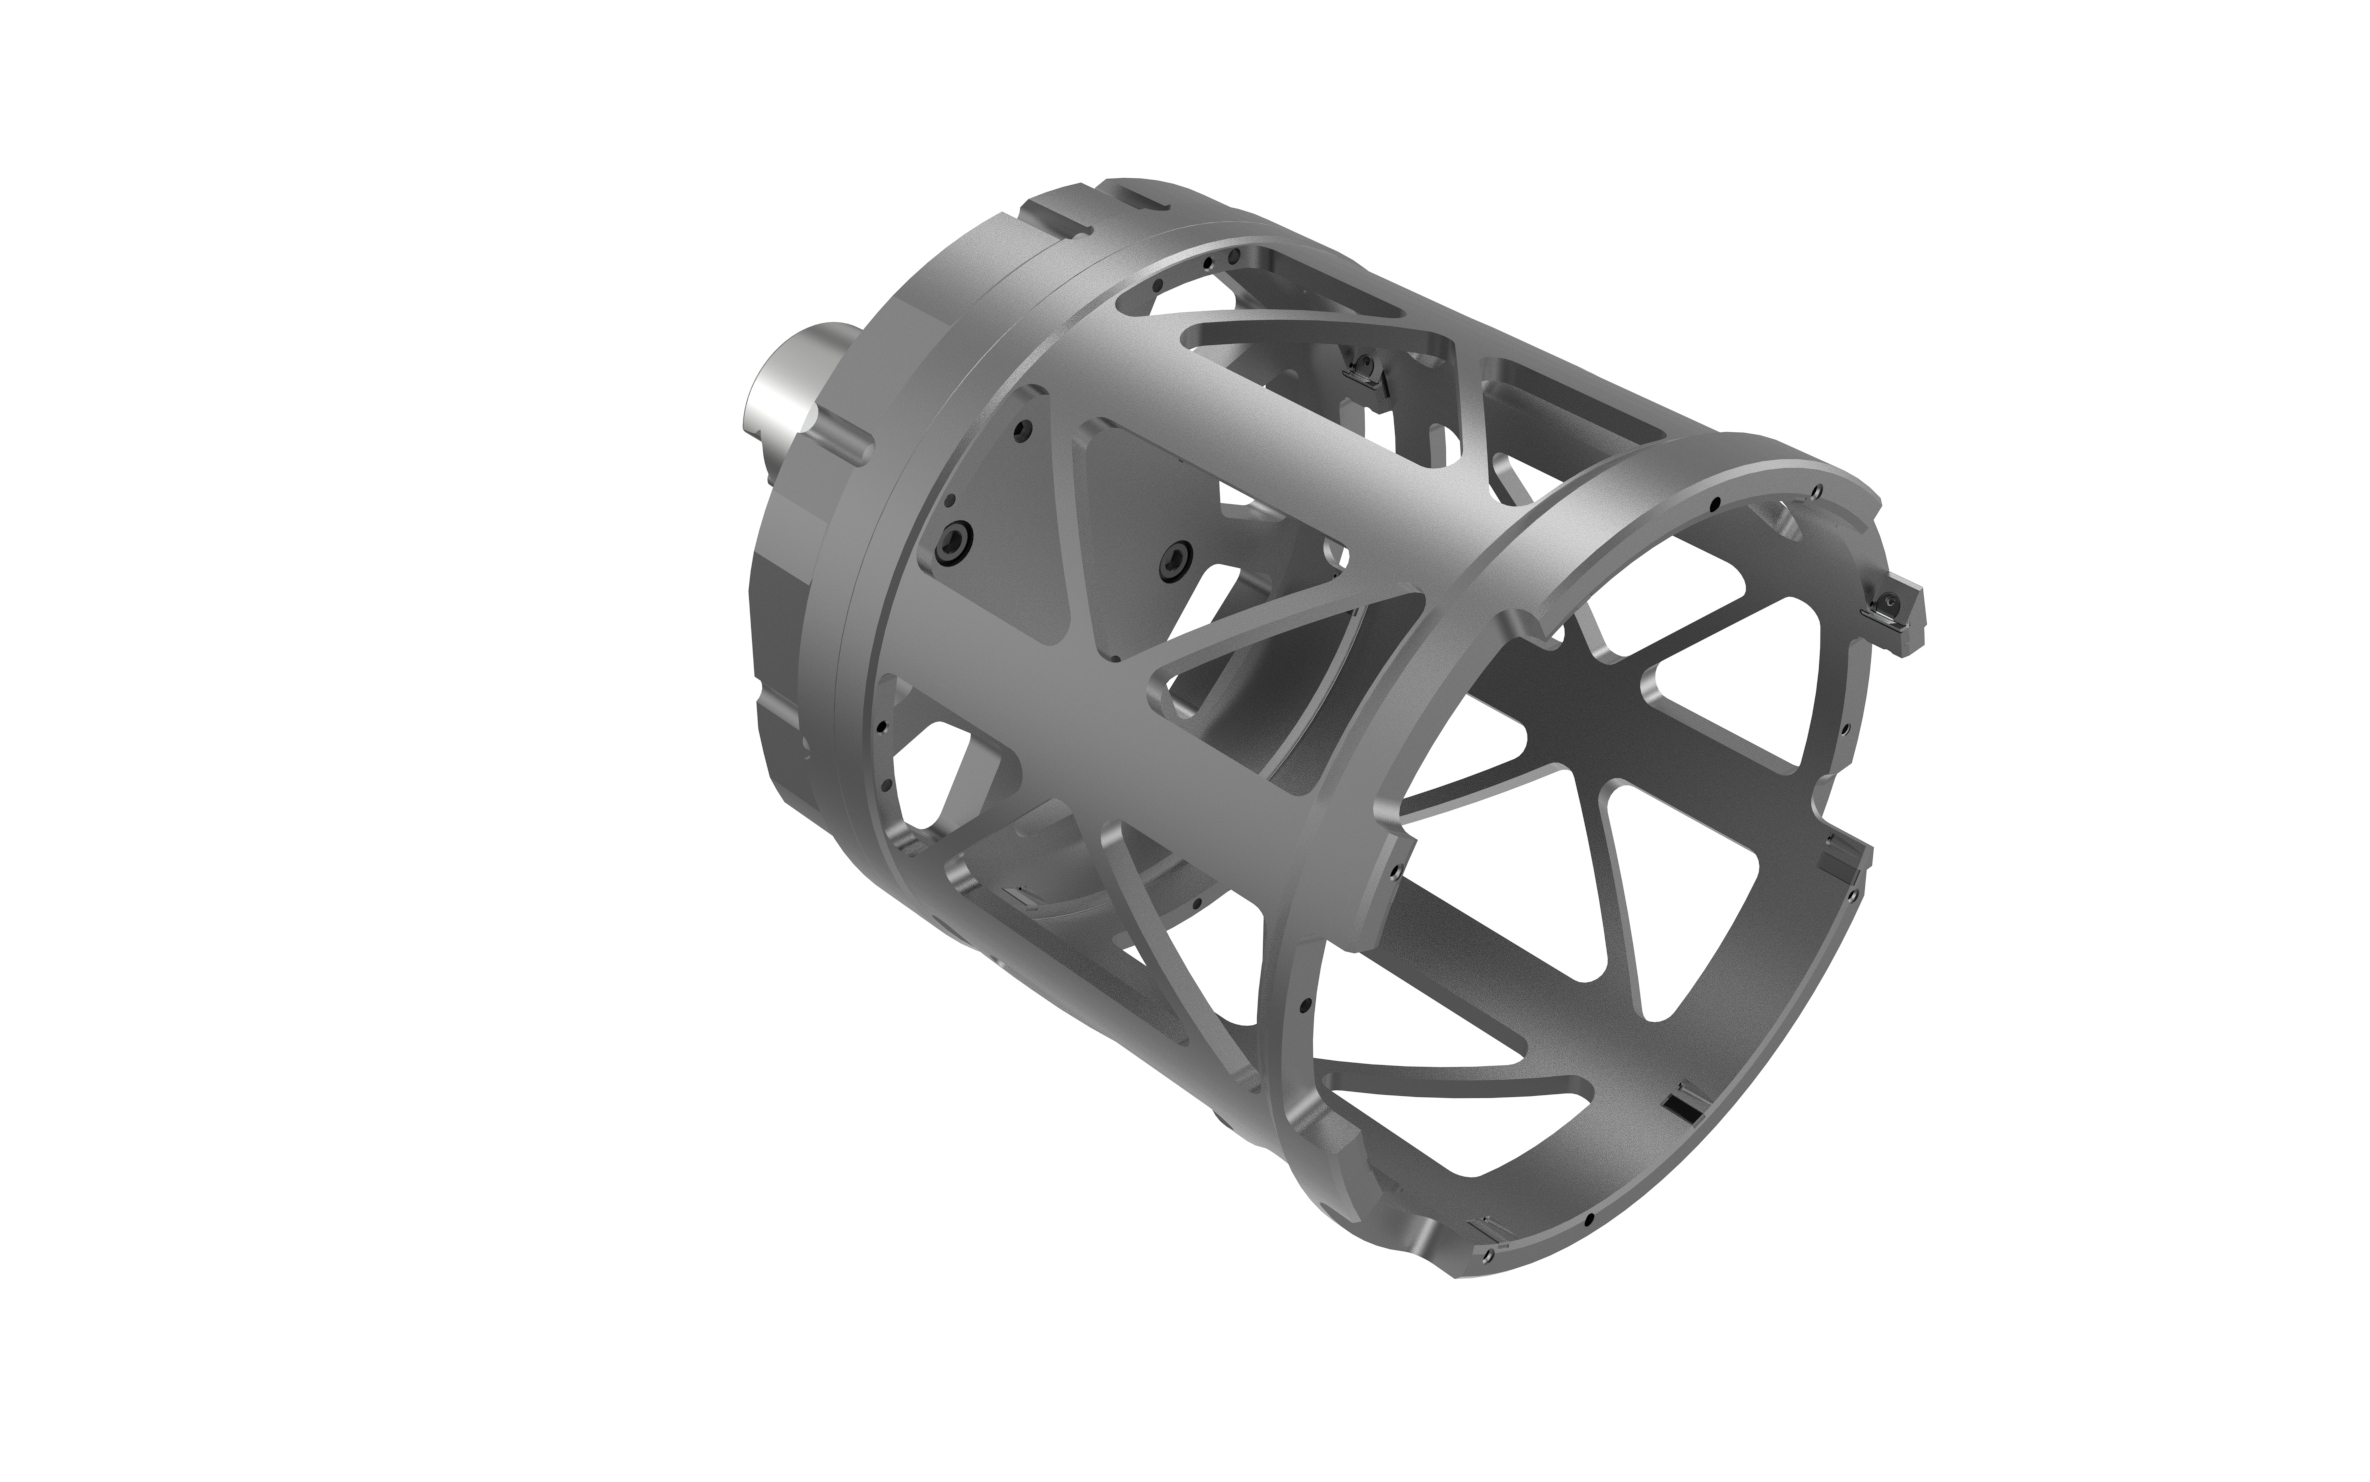
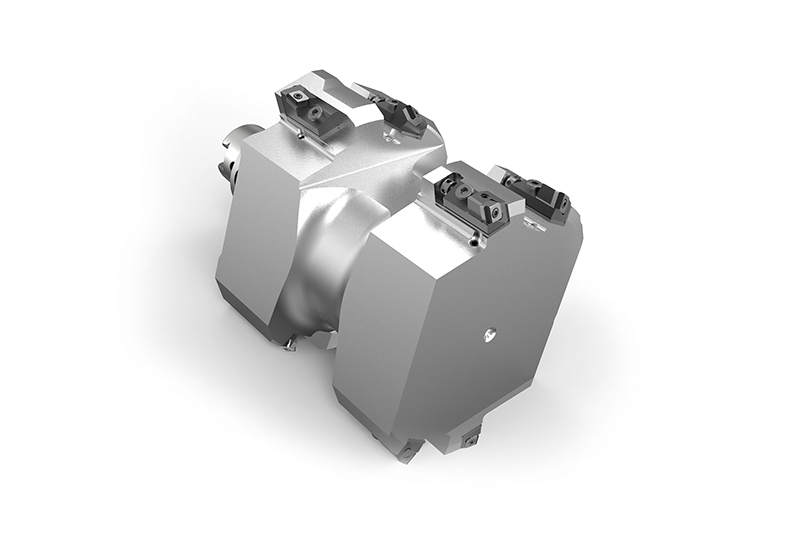
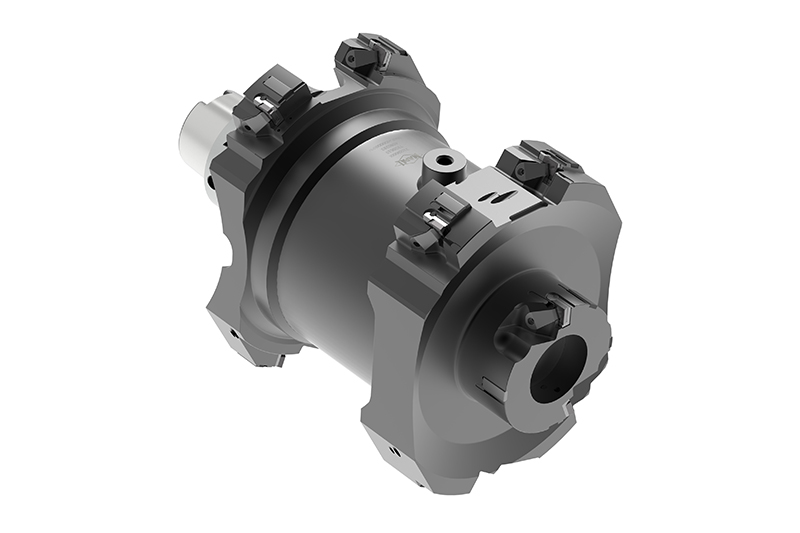
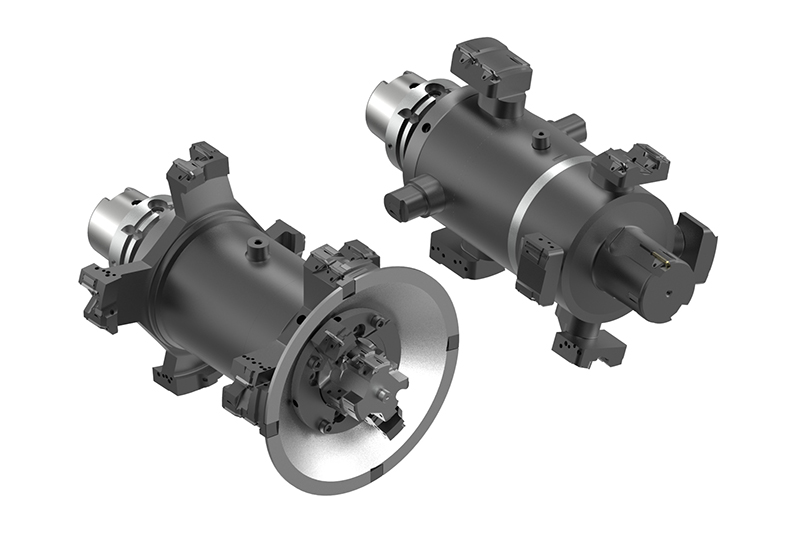
Mehrstufiges Glockenwerkzeug für Außenbearbeitung ISO-Schneidplatten
Fräser mit ISO-Wendeschneidplatten
Schruppen der Dichtnut
Beschichtete ISO-Wendeschneidplatten aus Hartmetall Optional mit Schwingungsdämpfer Effektives Schruppen der Dichtungsnuten
Fertigbearbeitung
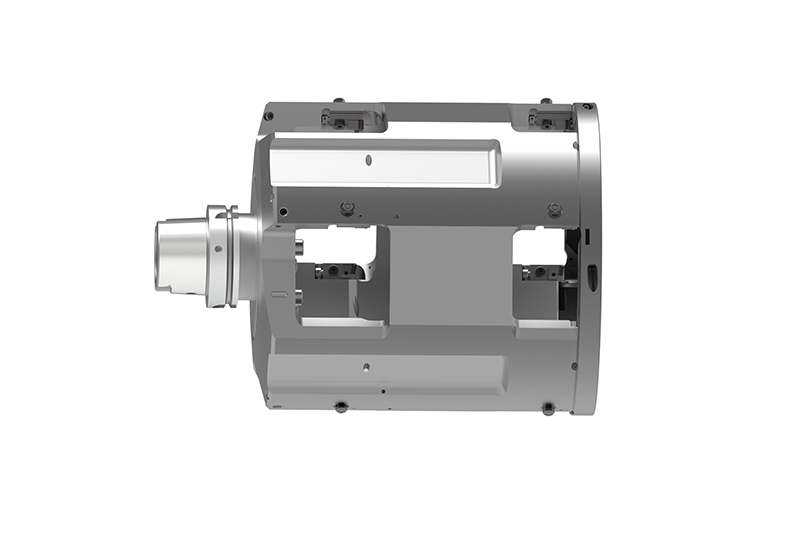
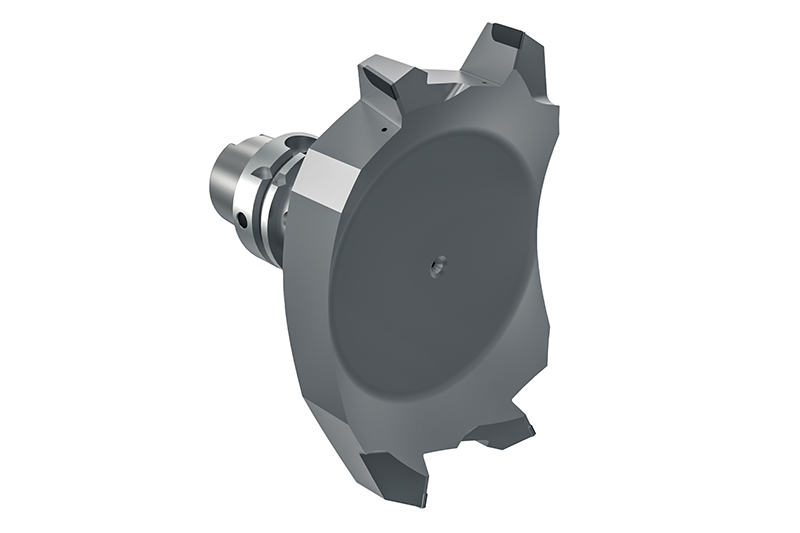
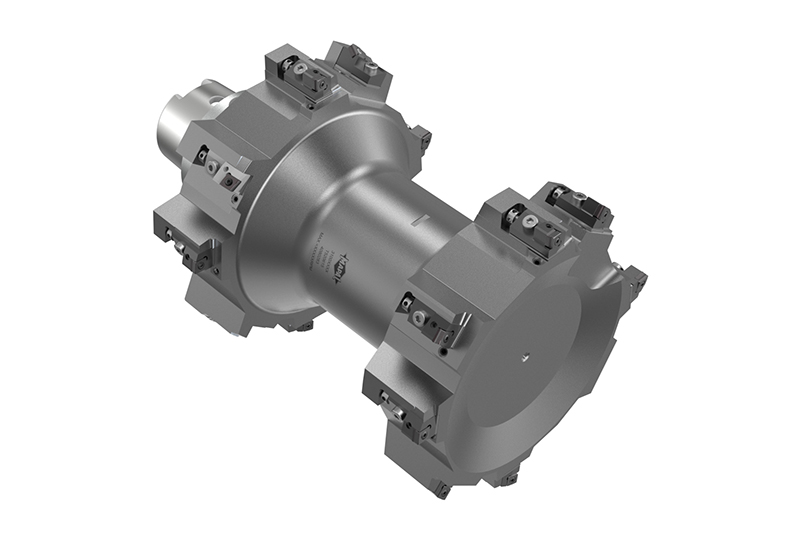
PKD-Fräser mit Sonderkontur
Schlichten Dichtungsnut
PKD-Formschneiden Perfekte Geometrie der einzelnen Einstichkonturen Optional mit Schwingungsdämpfer Fertigbearbeitung aller Einstiche in einem Schnitt
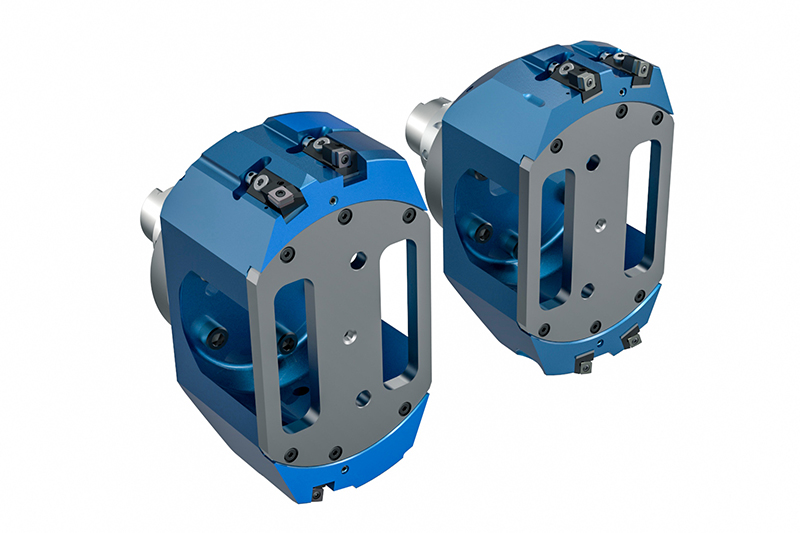
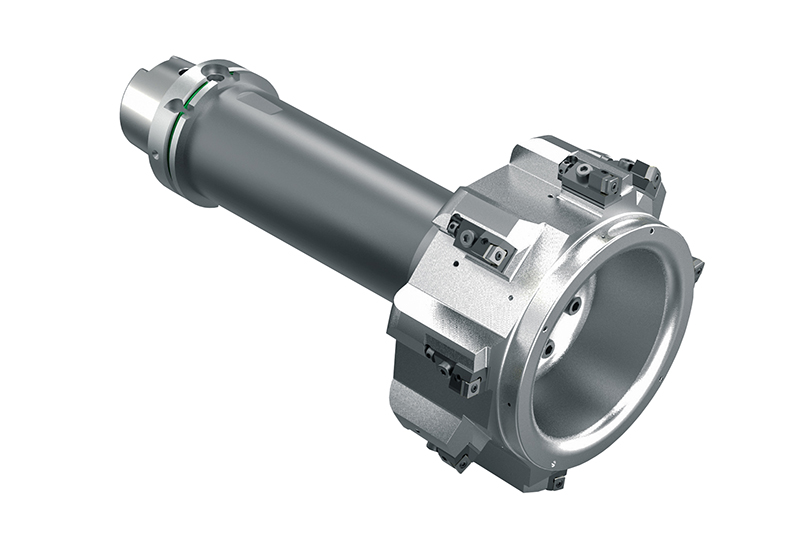
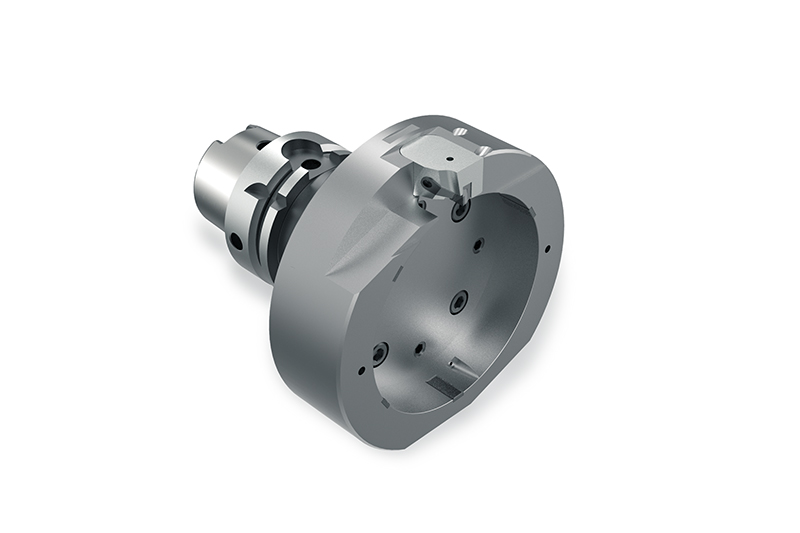
Feinbohrwerkzeug in Leichtbauweise
Schlichten Außendurchmesser
Einstellbare PKD-Schneiden Werkzeuggrundkörper in Leichtbauweise Bis zu Ø 260 mm Bearbeitungsdurchmesser
Zerspanungslösungen für...
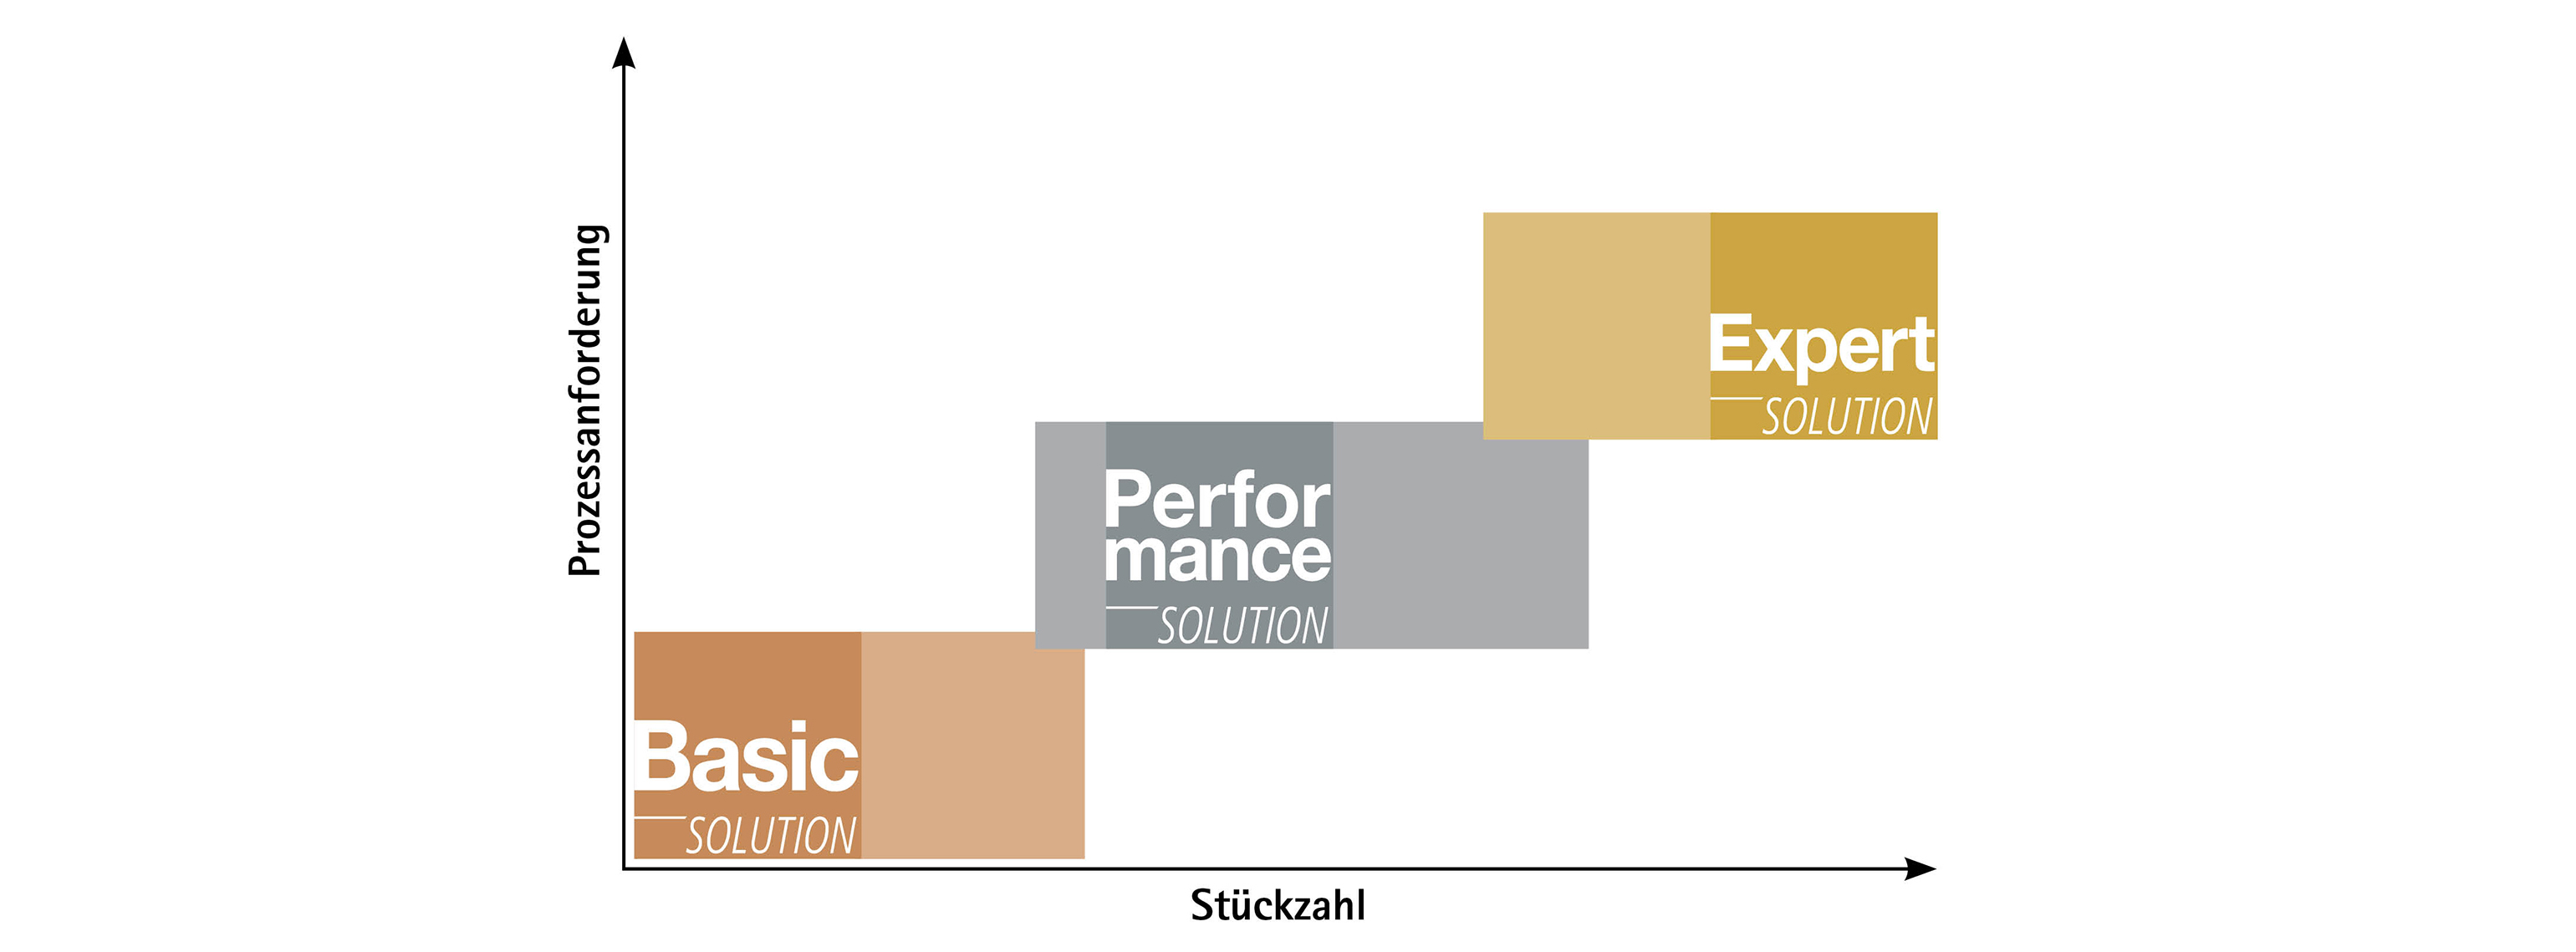
Basic
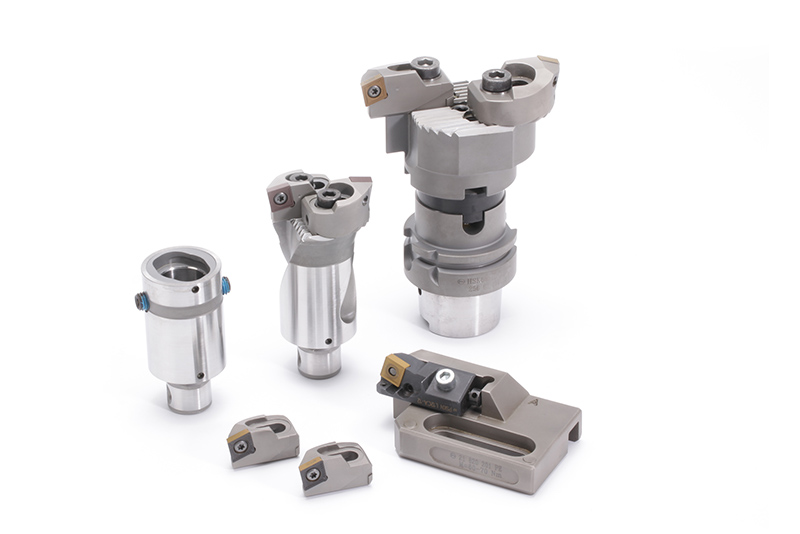
Prototypenlösung mit Standardwerkzeugen
Hohe Flexibilität System zum Vor- und Fertigbearbeiten Modularer Aufbau Standardprogramm ab Ø 87 - 1000 mm Feinbohrkurzklemmhalter im µm-Bereich justierbar Einfaches Handling
Vorbearbeitung
Helixfräser
mit ISO-Wendeschneidplatten
Beschichtete ISO-Wendeschneidplatten aus Hartmetall oder PKD-bestückte Schneidplatten Reduzierte Schnittkräfte Standardprodukt HSK-Verlängerung für verschiedene Bearbeitungstiefen
ModulBore
Aufbohrkopf mit Brückenmodul System zum Vor- und Fertigbearbeiten Modularer Aufbau ISO-Kurzklemmhalter
Vor- und Fertigbearbeitung
ModulBore
hohe Flexibilität beim Aufbohren und Feinbohren
System zum Vor- und Fertigbearbeiten Modularer Aufbau Standardprogramm ab ø 87 mm – 1000 mm Feinbohrkurzklemmhalter im μm-Bereich justierbar Einfaches Handling
Performance
Serienlösung mit HSK-63 / HSK-100 Prozesssichere Lösung bei angepasstem Leistungs- und Anforderungsspektrum
Dreistufiger Prozess (Vor-, Semi-Finish, und Fertigbearbeitung) Besonders leichte Werkzeuge Große Bauteile auf kompakten Maschinen Optimale Lösung für kleine und mittlere Stückzahlen
Vorbearbeitung
Helixfräser
mit ISO-Wendeschneidplatten
Beschichtete ISO-Wendeschneidplatten aus Hartmetall oder PKD-bestückte Schneidplatten Reduzierte Schnittkräfte Standardprodukt HSK-Verlängerung für verschiedene Bearbeitungstiefen
PKD-Formfräser
Konturbearbeitung im Bohrungsgrund
Gelötete Schneiden Spezielle Konturen möglich Optional mit HSK-Verlängerungen einsetzbar
Semi-Finish-Bearbeitung
Präzisions-Aufbohrwerkzeug
mit ISO-Wendeschneidplatten
Werkzeugform auf Magazinwechsler angepasst Beschichtete ISO-Wendeschneidplatten aus Hartmetall oder PKD-bestückte Schneidplatten
Präzisions-Aufbohrwerkzeug
ein- oder mehrstufig
ISO-Kurzklemmhalter PKD-bestückte ISO-Schneidplatten Grundkörper aus Aluminium
Präzisions-Aufbohrwerkzeug
ein- oder mehrstufig
ISO-Kurzklemmhalter PKD-bestückte ISO-Schneidplatten Grundkörper aus Aluminium
Fertigbearbeitung
Feinbohrwerkzeug
mit Führungsleisten
PKD-bestückte Schneidplatten Feinjustierbar Führungsleisten aus PKD Werkzeugform auf Magazinwechsler angepasst
Feinbohrwerkzeug
in Leichtbauweise aus Stahl
PKD-bestückte Schneidplatten Cermet Schneidplatten für die Bearbeitung von Lagerbuchsen aus Stahl Feinjustierbar und temperaturstabil Führungsleistentechnologie mit EA-System
Expert
Serienlösung mit HSK 100 Hochproduktiv bei großen Durchmessern
Dreistufiger Prozess (Vor-, Semi-Finish- und Fertigbearbeitung) Große Bearbeitungsdurchmesser > 220 mm Höchste Leistung und Präzision Ideales Verfahren für hohe Stückzahlen und kurze Taktzeiten
Vorbearbeitung
ISO-Aufbohrwerkzeug
in Aluminiumbauweise
PKD-bestückte Schneidplatten ISO-Kurzklemmhalter Ein- oder mehrstufig ausgeführt
Semi-Finish-Bearbeitung
Präzisions-Aufbohrwerkzeug
in Aluminiumbauweise
PKD-bestückte Schneidplatten Ausführung als Schweißkonstruktion oder mit Grundkörper aus Aluminium
Fertigbearbeitung
Feinbohrwerkzeug
in Leichtbauweise
PKD-bestückte Schneidplatten für Alugehäuse Cermet Schneidplatten für die Bearbeitung von Lagerbuchsen aus Stahl Feinjustierbar und temperaturstabil Führungsleistentechnologie
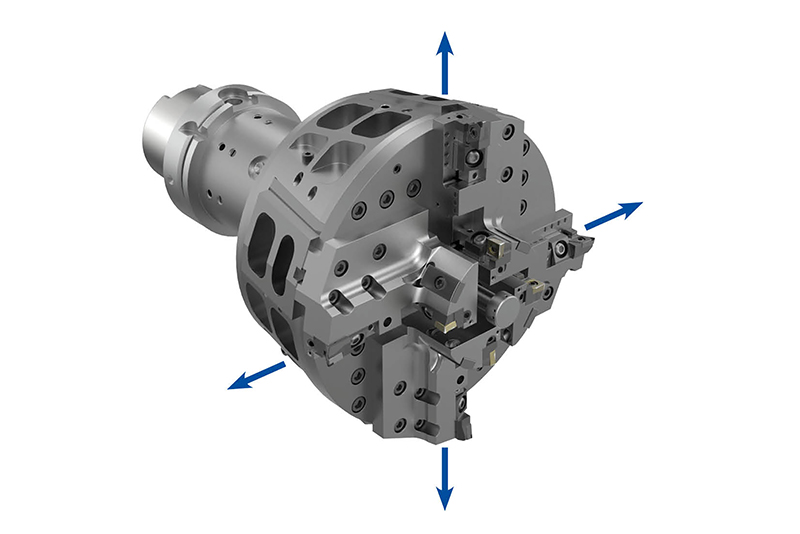
Aussteuerwerkzeug
für U-Achs-Systeme
Geeignet zur Bearbeitung von Gehäusevarianten Zur Kompensation von Schneidenverschleiß
Weitere Bearbeitungslösungen
Außenbearbeitung Lagerbohrung
Außenreibahle mit EA-System
Außenbearbeitung Lagerbohrung
Dicht- und Anlageflächen
Planfräser mit PKD-Fräseinsätzen
Erzeugung definierter Oberflächenprofile für Dicht- und Anlageflächen (z.B. Kreuzschnittstrukturen)
Oberflächengüte Rz < 1
Weitere elektrifizierte Komponenten
Nebenaggregate
Thermomanagement
Spiralformen mit Toleranzen im μm-Bereich
Energieversorgung
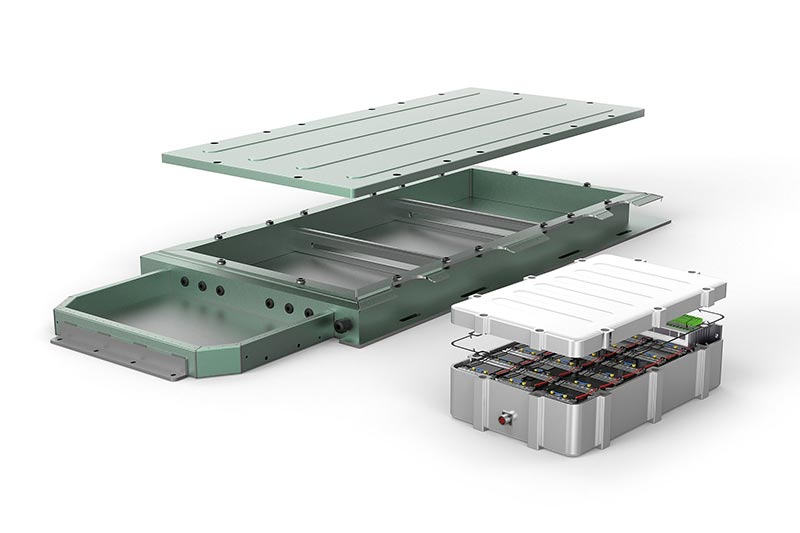
Speicher, Steuerung, Ladung
Komplexe, dünnwandige Gehäuse vibrationsfrei bearbeiten