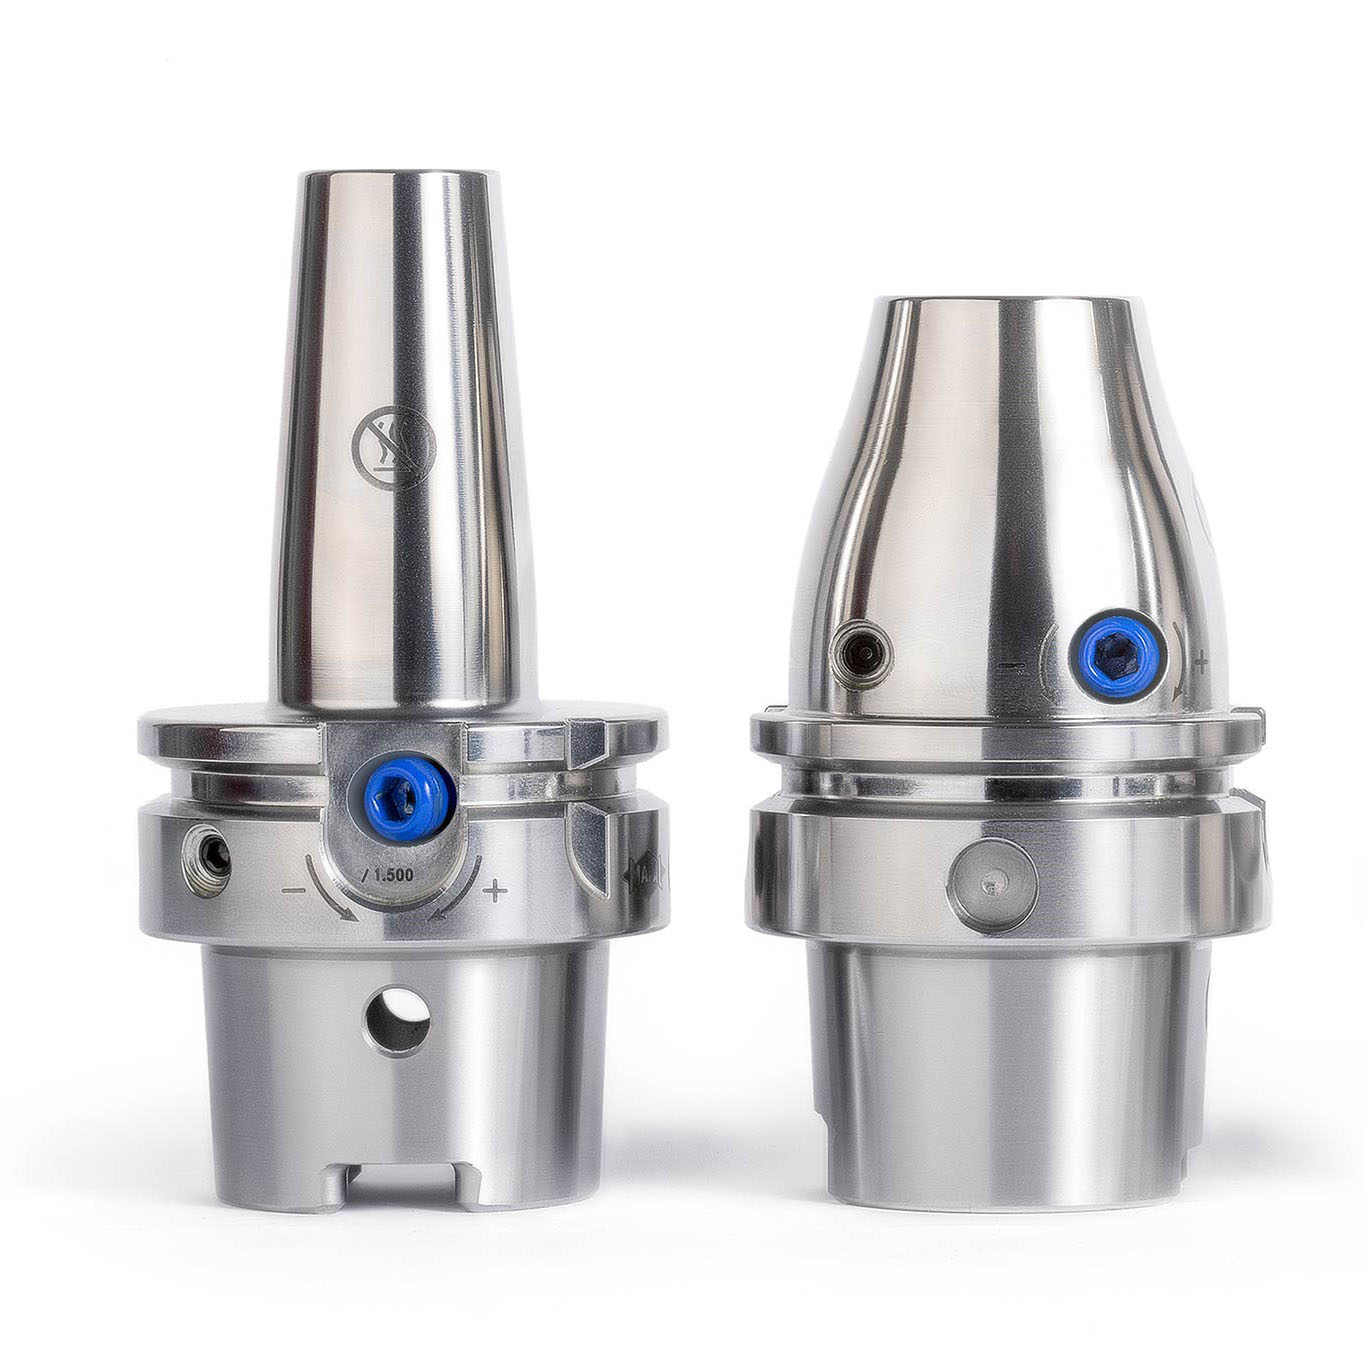
Mecanizado interior y exterior de la carcasa del estator
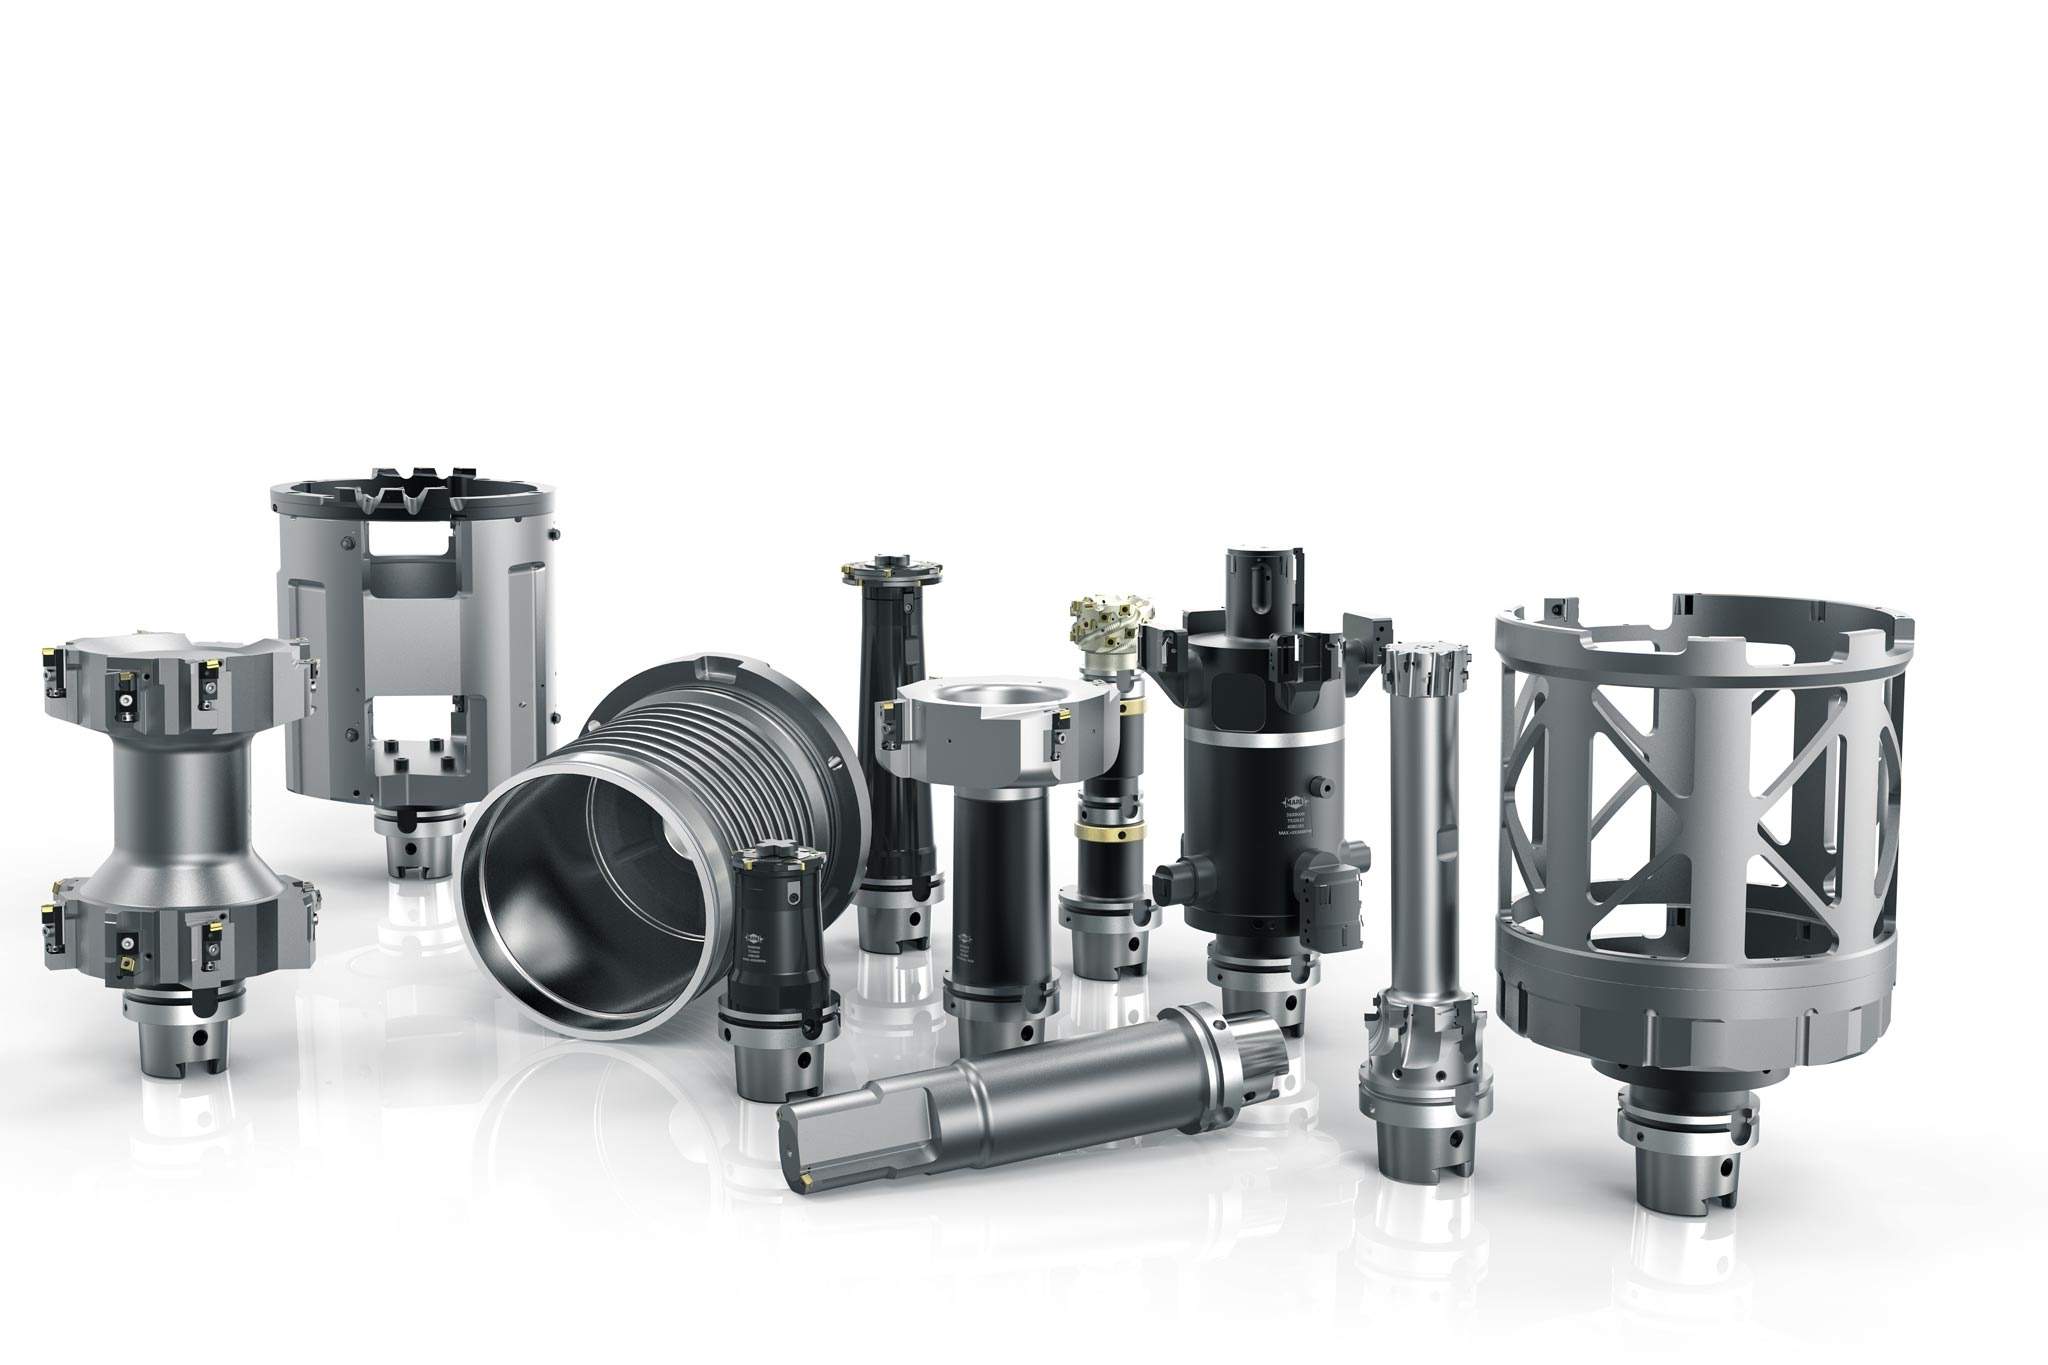
de forma extremadamente precisa, sino también una producción lo más eficiente posible. Un componente especialmente exigente del mecanizado es la carcasa para el motor eléctrico. Para el mecanizado del taladro del estator, MAPAL ya contaba con una solución consolidada de tres fases y, ahora, añade una herramienta grande para el mecanizado exterior.
Solución de tres fases para el taladro del estator
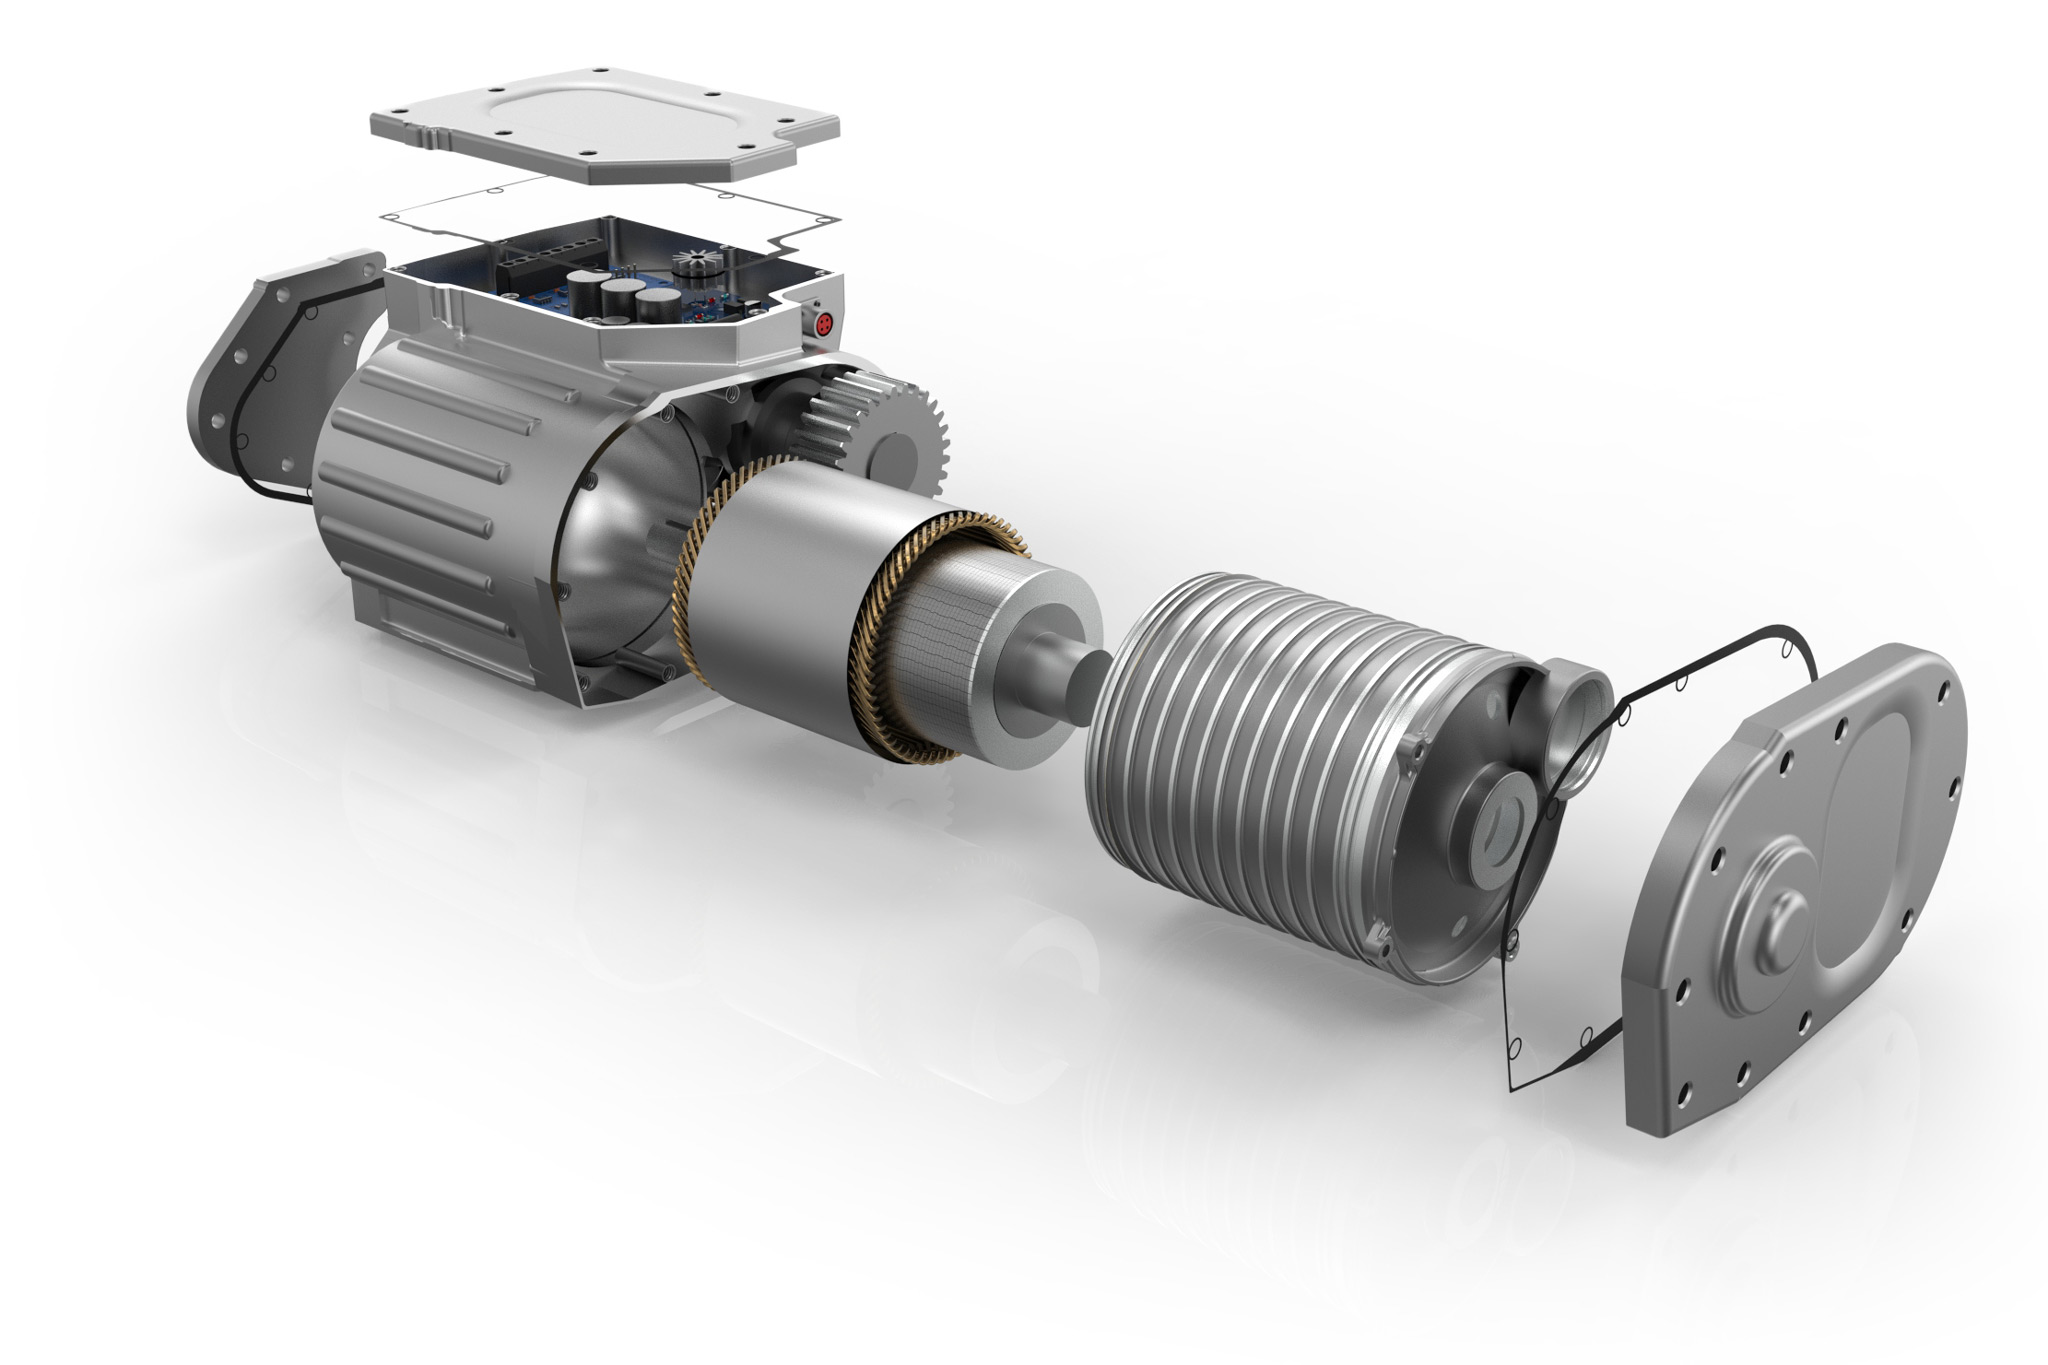
En la variante con forma de cazuela de la carcasa del motor, la carcasa de alojamiento del estator se introduce como carcasa intermedia en la carcasa principal. Los diámetros típicos para la pieza de pared fina de aluminio son de entre 200 y 240 mm para el interior, y de entre 240 y 260 mm para el exterior. Para el rendimiento del motor eléctrico es determinante la coaxialidad de los diferentes diámetros de rodamiento y de alojamiento, lo que requiere un mecanizado extremadamente preciso dentro de tolerancias ajustadas.
El primero de los tres pasos de trabajo para el mecanizado del taladro del estator es el premecanizado con una herramienta de pretaladrado. La pieza en bruto presenta inclinaciones de fundición que hacen que sea necesario superar profundidades de corte de hasta 6 mm. Para evitar las vibraciones se utilizan insertos de corte especiales con un afilado con forma de arco de soporte. Esto también garantiza que se formen virutas pequeñas y fáciles de evacuar. En el caso del siguiente mecanizado semiterminado, se premecaniza el laborioso trazado del contorno de la carcasa del motor eléctrico de modo que, durante el mecanizado fino final se pueda utilizar un herramienta de taladrado de precisión para fabricar el contorno completo con chaflanes y transiciones radiales con la calidad exigida y con una precisión de μm. Las herramientas se diseñan de forma individual para cada cliente en función de la cota a retirar, el parque de máquinas y la configuración de fijación. Las posiciones de corte de las herramientas tienen en cuenta diferentes niveles de la carcasa, así como casquillos de acero fundidos o embutidos para los rodamientos. Mientras que la mayor parte de las piezas se mecanizan con PCD, en el caso del acero se utilizan insertos de metal duro.
全球首创的外径加工方案
在加工中心上实现成套加工
使用镗孔刀具可以非常快速和精确地进行内部加工。此外,也可以在一次装夹中实现外部加工。该加工中心解决方案迎合了那些正在向电动汽车转型的客户,他们现有的机床是用来加工大型立方体铝外壳的。
如您是从无到有开始生产,当然可以选择最适合的加工策略,MAPAL和机床商开发了一种替代加工方案。在这种情况下,该工艺被旋转了90度在立式车床上使用。