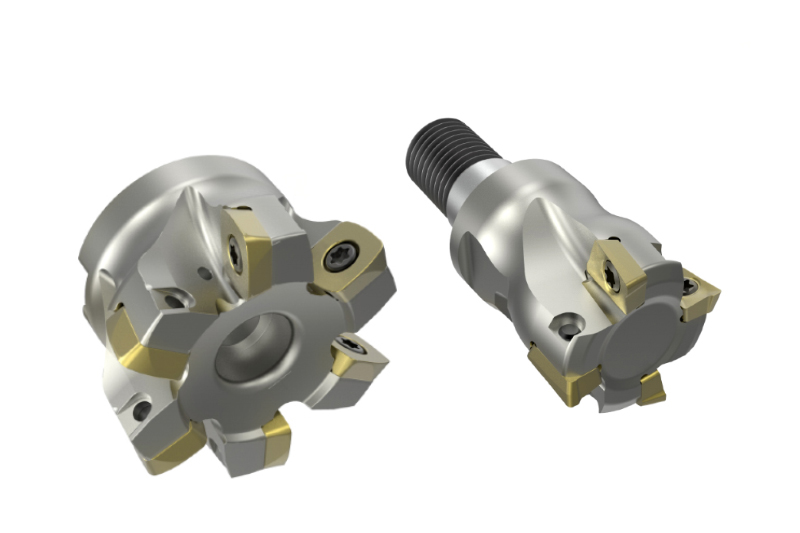
Usos del fresado helicoidal

Uno de los puntos importantes de los mecanizados de fresado es reducir el tiempo de mecanizado. Normalmente, con formas de herramienta específicas para el mecanizado se consigue eliminar el proceso de taladrado previo de las cajeras cerradas y redondas. En el fresado helicoidal se programan trayectorias de fresado con entradas helicoidales adecuadas para las dimensiones de las cajeras.
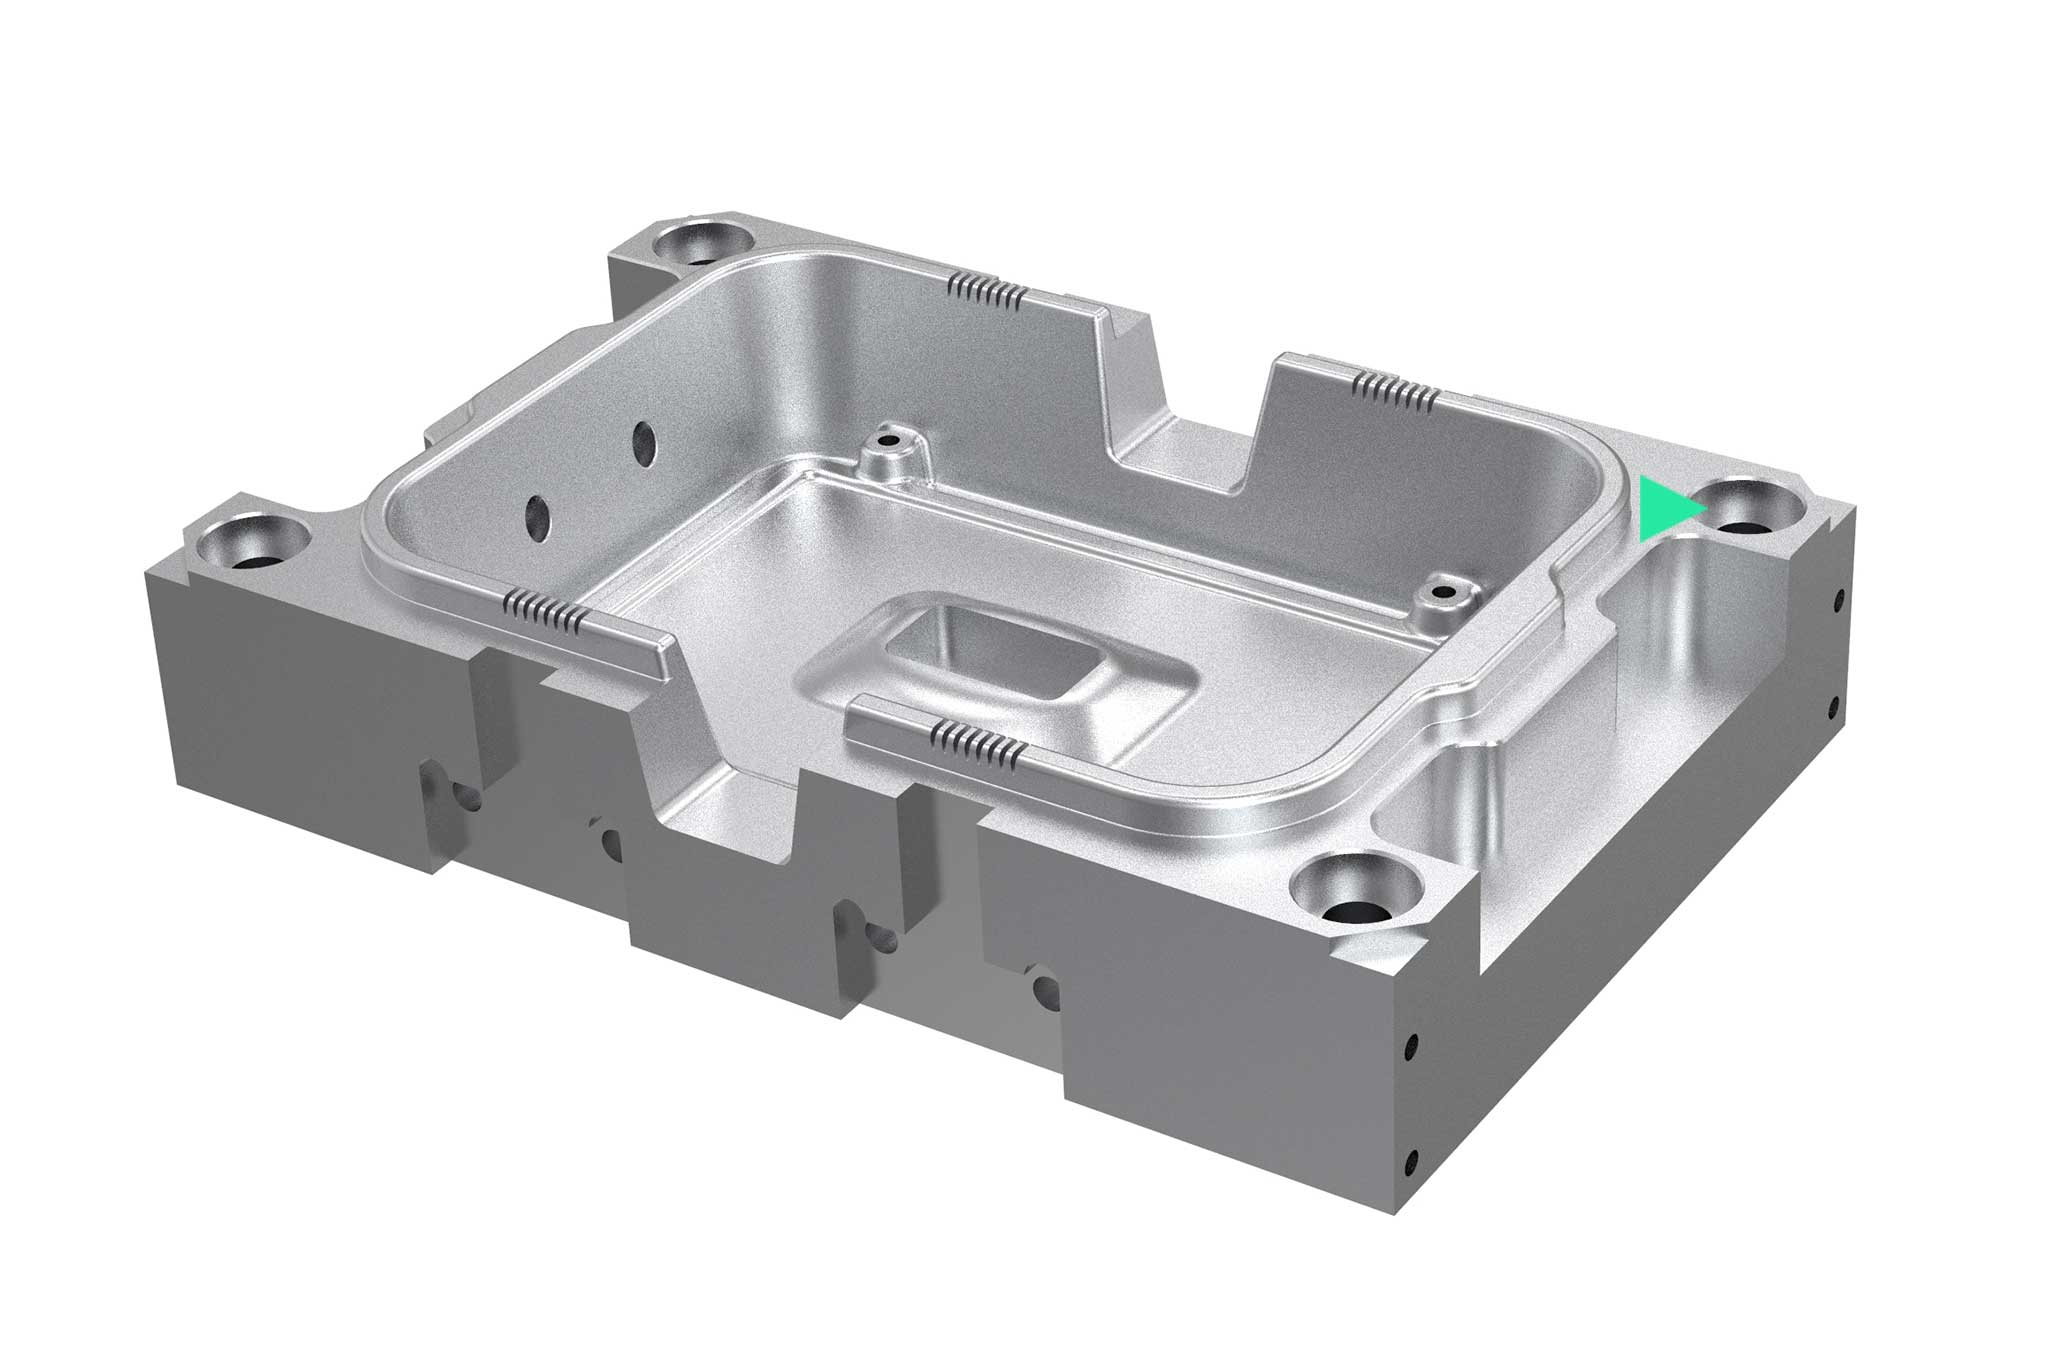
On a rendered example component, an operation is highlighted.
Vista general de la herramienta para los siguientes pasos de mecanizado:
  1. Desbastado
  2. Desbastado de material residual
  3. Semiacabado
  4. Alisado

Roughing

Roughing operations are responsible for most of the chip removal capacity. Special milling strategies such as high-feed machining or trochoidal milling can reduce machining time and thus increase profitability. In addition to tools with indexable inserts and solid carbide milling cutters, high-performance milling cutters with special roughing geometry are used.
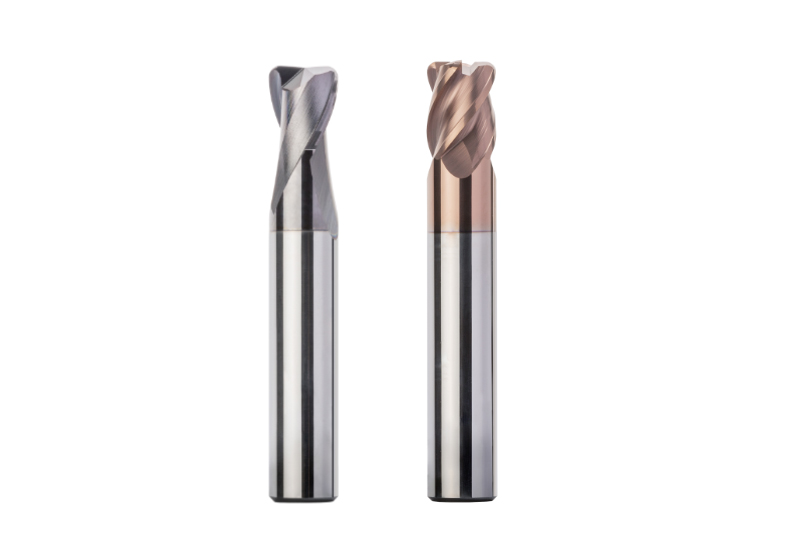
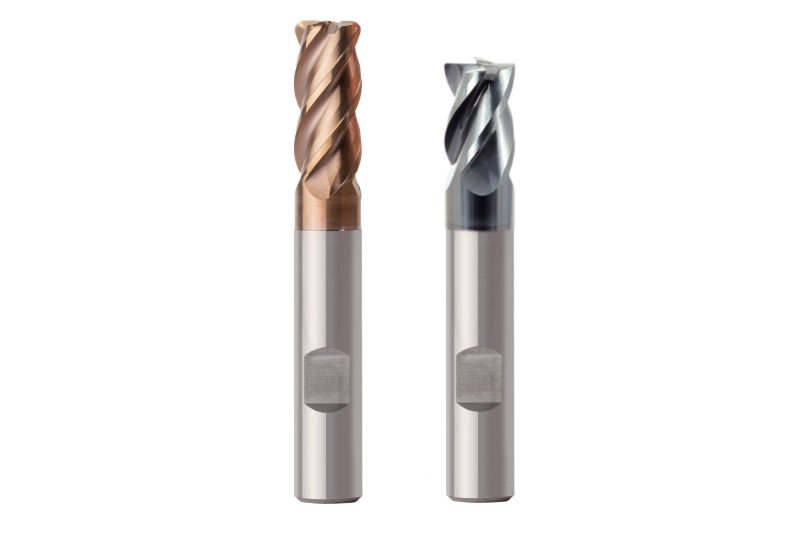
  • OptiMill®-3D-CR

    Solid carbide corner radius milling cutter
    • Finishing of 3D moulds with a high-precision corner radius
    • High precision corner radius with high level of radius accuracy
    • Wide selection for hard and soft machining of steel
    • Different numbers of teeth available
    • Available in cylindrical and conical forms

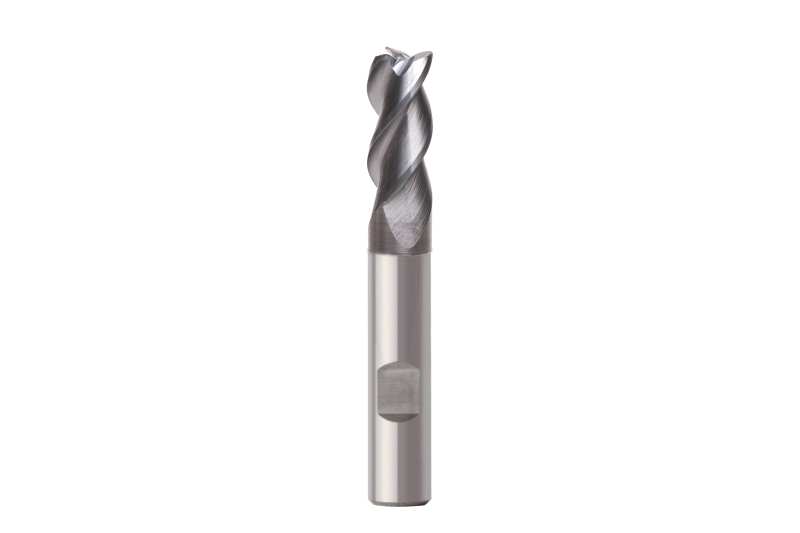
  • OptiMill®-3D-HF

    Solid carbide high-feed milling cutter
    • Perfect for high-feed machining with a high material removal rate and high process reliability
    • Innovative face geometry
    • Extremely quiet running
    • Different numbers of teeth available

  • OptiMill® roughing cutter

    Solid carbide roughing cutter
    • OptiMill®-Uni-HPC-Plus for universal steel machining
    • OptiMill®-Hardened for roughing of parts with a hardness from 45 HRC
    • Excellent tool life 
    • Wear-resistant coating
    • Different corner radii available

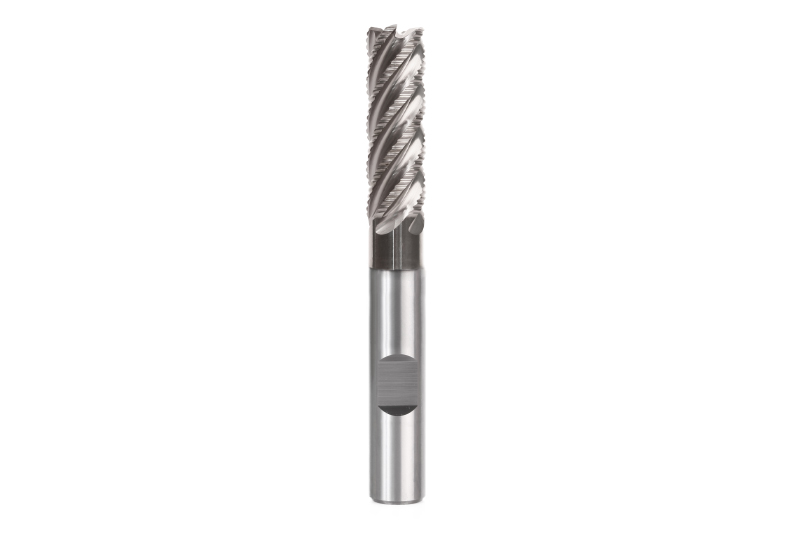
  • OptiMill®-Uni-Wave

    Solid carbide roughing cutter
    • Five-edged cord roughing cutter for roughing at high feed rates
    • Highly cost-effective thanks to higher feed rates
    • Optimum chip removal thanks to short, tightly rolled chips
    • Few vibrations, therefore very quiet running

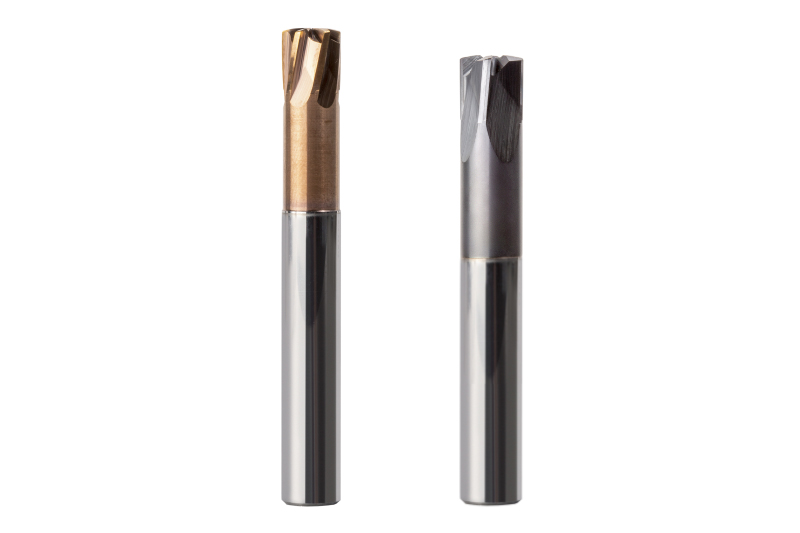
  • OptiMill®-Uni-HPC-Pocket

    Solid carbide universal milling cutter
    • Economical production of pockets and bores
    • Three-edged milling cutter with integrated drill tip
    • Inclined plunging up to 45°
    • Full helix milling and grooving
    • High material removal rate up to 2xD

  • NeoMill®-HiFeed90

    90° corner/high-feed milling cutter
    • Universal tool system to ensure maximum productivity
    • Tool body with indexable inserts for high-feed and shoulder milling
    • Maximum rate of removal due to very high feed rates and large cutting depths
    • Double-edged and four-edged indexable inserts available
    • Large selection of corner radii available

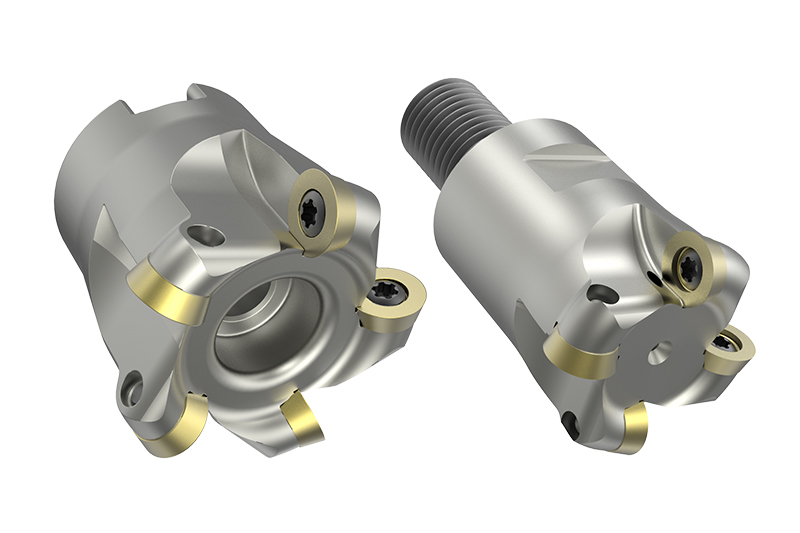
  • NeoMill®-ISO-360

    Round-insert milling cutters
    • Roughing and pre-finishing of 3D contours
    • Optimum contours due to the indexable inserts being installed in a neutral position
    • Soft cutting behaviour for low vibration machining
    • Offered as shell type, shank and screw-in milling cutters in the diameter range 10-160 mm


Residual material roughing

After roughing, in a second machining step, users machine the residual material, especially in corners and cavities, removing material as constantly as possible. Usually tools with corner radius or high-feed milling cutters are used. In some cases a ball cutter can be used to remove the residual material in corners.
  • OptiMill®-3D-HF

    Solid carbide high-feed milling cutter
    • Perfect for high-feed machining with a high material removal rate and high process reliability
    • Innovative face geometry
    • Extremely quiet running
    • Different numbers of teeth available


Wstępne wygładzanie

W przypadku wysokich wymagań dotyczących dokładności wymiarowej i jakości powierzchni przed wykańczaniem zaleca się obróbkę półwykańczającą. Dzięki obróbce wstępnej wykańczającej obróbka zbliża się do ostatecznego profilu kształtu. Celem jest uzyskanie możliwie stałej ilości materiału resztkowego, aby umożliwić szybkie wykańczanie przy wysokich wymaganiach dotyczących jakości powierzchni. Nadmiar po obróbce zgrubnej wynosi około 0,5-1 mm w przypadku materiałów hartowanych i 0,03-0,5 mm w przypadku materiałów miękkich. Po obróbce wstępnej stałe nadmiary wynoszą 0,05-0,1 mm w przypadku materiałów hartowanych i 0,1-0,3 mm w przypadku materiałów miękkich.
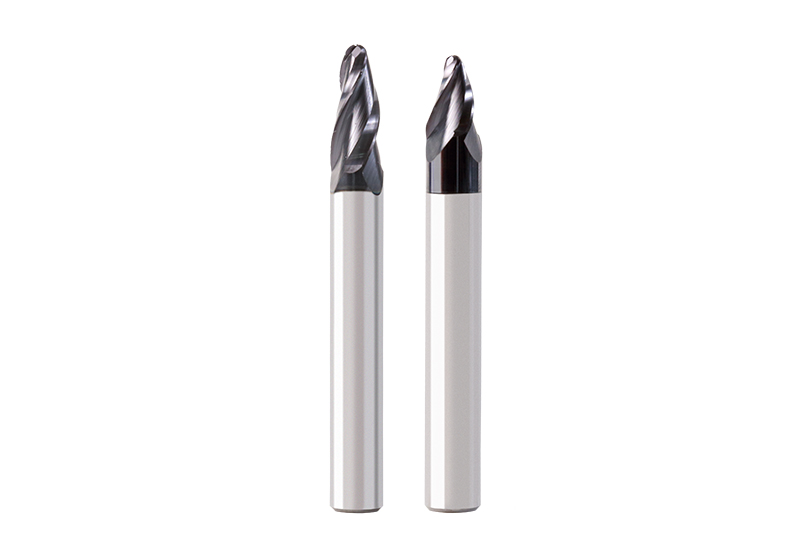
  • OptiMill®-3D-CR

    Frez z promieniem narożnym VHM
    • Wykańczanie kształtów 3D z bardzo dokładnym promieniem narożnym
    • Wysoka dokładność promienia narożnego
    • Duży wybór do obróbki twardej i miękkiej stali
    • Dostępna różna liczba ostrzy
    • Kształt cylindryczny i stożkowy

  • OptiMill®-3D-CS

    Frez krążkowy VHM
    • Frezowanie z dużym promieniem działania
    • Wykańczanie złożonych powierzchni o dowolnym kształcie i skomplikowanych geometrii obrabianych elementów
    • Krótki czas obróbki dzięki dużemu skokowi linii
    • Wysoka jakość powierzchni

  • OptiMill®-Uni-HPC-Pocket

    Frez uniwersalny VHM
    • Ekonomiczna obróbka kieszeni i otworów
    • Frez trójostrzowy z wbudowaną końcówką wiertniczą
    • Ukośne zagłębianie do 45°
    • Frezowanie spiralne i nacinanie w pełnym materiale
    • Duża możliwość posuwu do 2xD

  • NeoMill®-ISO-360

    Frezy z płytkami okrągłymi
    • Wstępne i wstępne wykańczanie konturów 3D
    • Optymalna dokładność konturu dzięki neutralnemu położeniu montażowemu płytek skrawających
    • Łagodne cięcie zapewniające obróbkę bez wibracji
    • Dostępne jako frezy nasadowe, z chwytem i wkręcane o średnicy od 10 do 160 mm

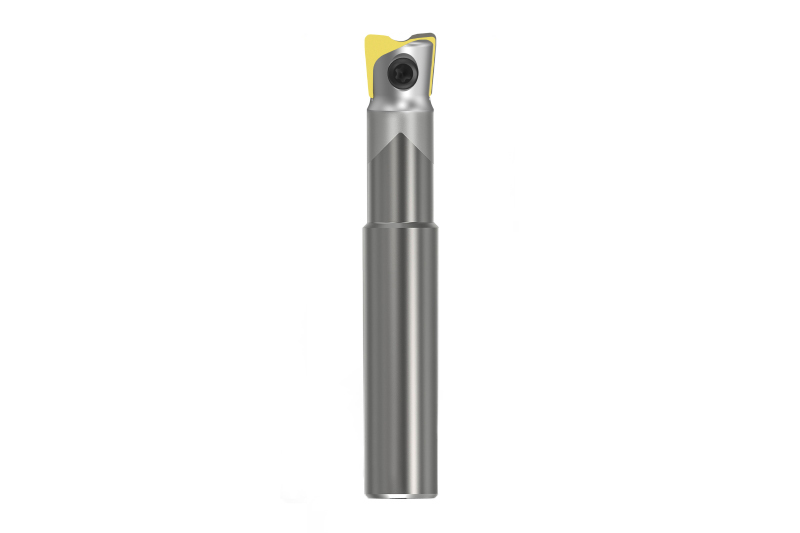
  • NeoMill®-3D-Torus

    Frez toroidalny
    • Do najwyższych wymagań w zakresie precyzji i bezpieczeństwa procesu
    • Specjalny korpus dla płytek toroidalnych z dodatkową stabilizacją krawędzi skrawającej
    • Precyzyjne tolerancje obrotowe
    • Dostępne różne promienie krawędzi


Wykańczanie


Frezowanie wykańczające usuwa pozostały nadmiar materiału, aby uzyskać ostateczny kształt. Po wstępnym frezowaniu wynosi on 0,05-0,1 mm w przypadku materiałów hartowanych lub 0,1-0,3 mm w przypadku materiałów miękkich. W zależności od ostatecznych konturów obrabianego przedmiotu, należy wybrać frezy kuliste i/lub narożne.
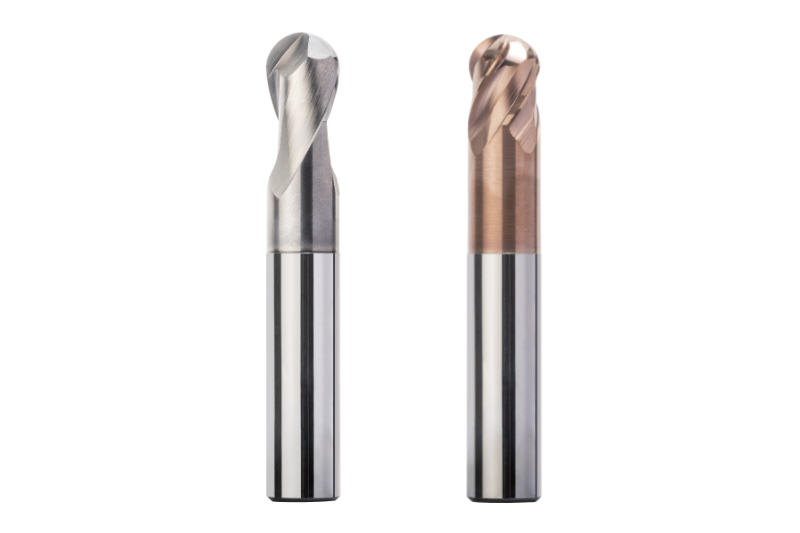
  • OptiMill®-3D-BN

    Frez kulisty VHM
    • Wysokoprecyzyjna obróbka konturów 3D
    • Wysokoprecyzyjne frezy o dużej dokładności promienia
    • Duży wybór do obróbki twardej i miękkiej stali
    • Warianty z=2 i z=4, z głębokością roboczą i bez
    • Kształt cylindryczny i stożkowy

  • OptiMill®-3D-CR

    Frez z promieniem narożnym VHM
    • Wykańczanie kształtów 3D z bardzo dokładnym promieniem narożnym
    • Wysoka dokładność promienia narożnego
    • Duży wybór do obróbki twardej i miękkiej stali
    • Dostępna różna liczba ostrzy
    • Kształt cylindryczny i stożkowy

  • OptiMill®-3D-CS

    Frez krążkowy VHM
    • Frezowanie z dużym promieniem działania
    • Wykańczanie złożonych powierzchni o dowolnym kształcie i skomplikowanych geometrii obrabianych elementów
    • Krótki czas obróbki dzięki dużemu skokowi linii
    • Wysoka jakość powierzchni

  • NeoMill®-3D-Torus

    Frez toroidalny
    • Do najwyższych wymagań w zakresie precyzji i bezpieczeństwa procesu
    • Specjalny korpus dla płytek toroidalnych z dodatkową stabilizacją krawędzi skrawającej
    • Precyzyjne tolerancje obrotowe
    • Dostępne różne promienie krawędzi